
합판 도착 검수는 봉인과 포장 수량을 포장명세서와 대조한 뒤, 표본 포장을 열어 주문 사양과 승인 견본에 따라 두께·크기·함수율·표면·모서리·접착 상태를 확인하고 각 단계를 촬영하는 일입니다. 한국 수입업체는 주로 부산·인천·광양에서 통관하며, 가구 제조사와 거푸집 시공업체는 주문서에 적힌 KS 기준과 견본을 함께 살펴야 합니다. 컨테이너 한 대를 점검하는 데는 두 사람이 반나절 정도 걸립니다. Minh Thanh Plywood는 공장에서도 같은 항목을 측정하고, 컨테이너 봉인 전에 사진과 영상을 보내므로 입고 후 측정값을 비교할 기록이 남습니다.
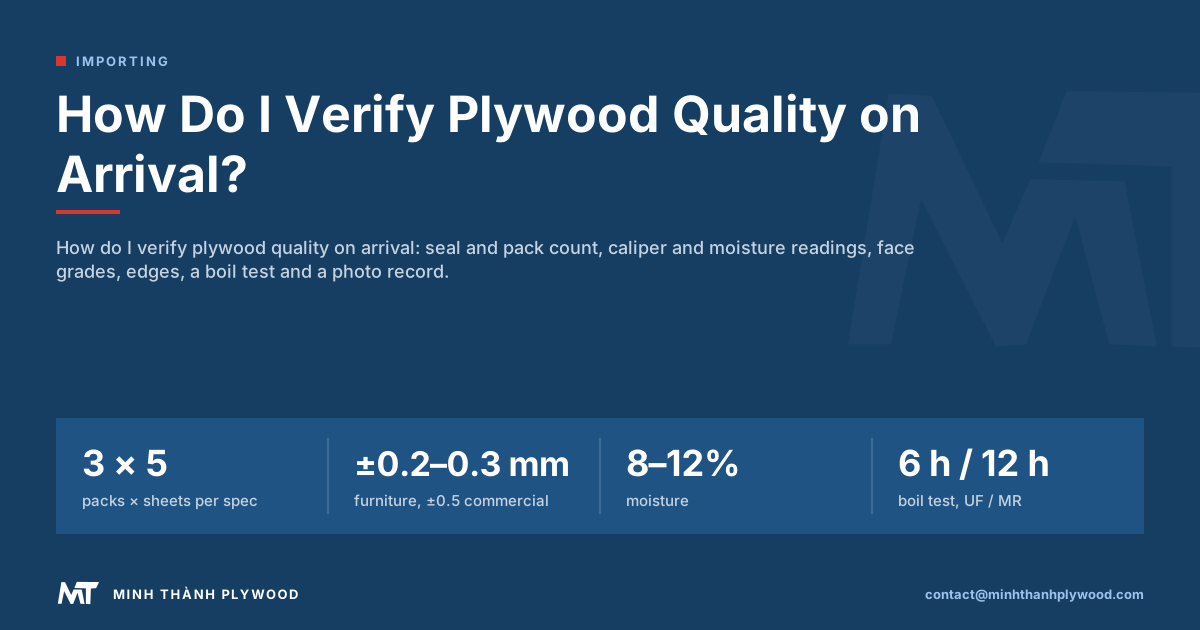
합판 도착 검수는 어떤 순서로 진행합니까?
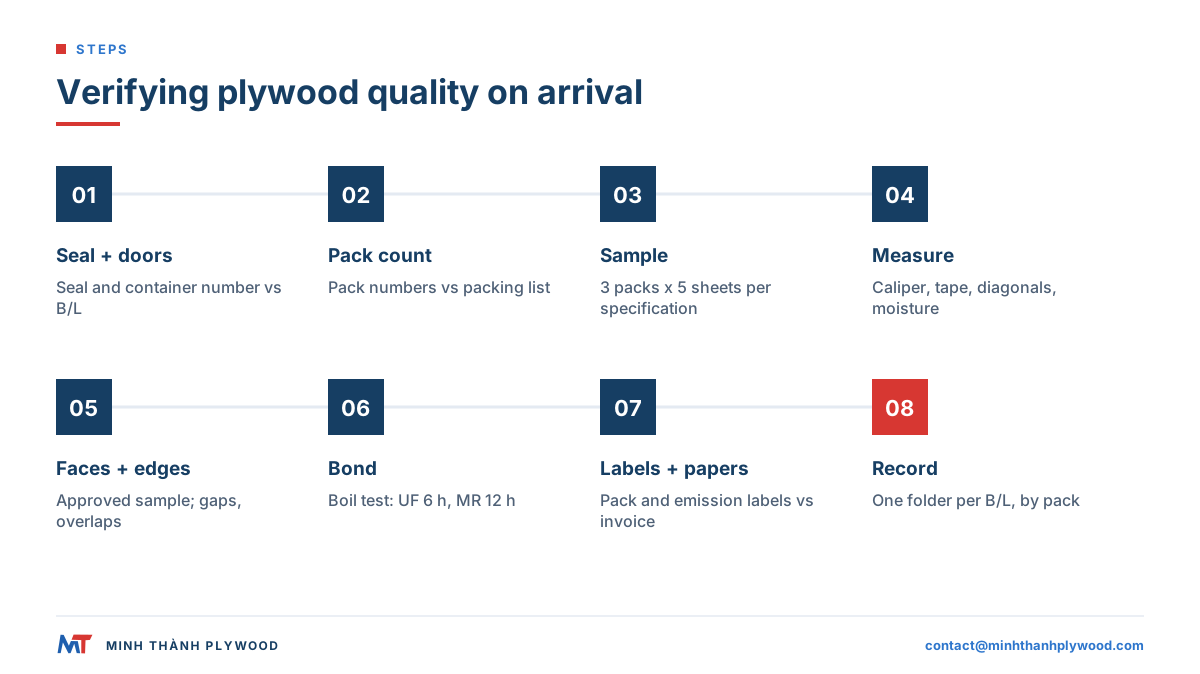
합판의 품질은 서류를 먼저 확인하고, 포장 상태를 살핀 다음, 주문 사양과 승인 견본에 맞춰 표본 합판을 검사하면 됩니다. 이 절차는 20-foot 또는 40HC 컨테이너에 적용할 수 있으며, 두 사람이 점검하면 반나절 정도 걸립니다.
- 개봉 전: 선하증권과 봉인 번호, 컨테이너 번호, 문 상태를 대조합니다.
- 하역 중: 포장명세서와 포장 수량 및 번호를 대조합니다.
- 표본 선정: 문 쪽, 가운데, 컨테이너 안쪽에서 최소 3개 포장을 고릅니다.
- 측정: 두께, 길이, 너비, 직각도, 함수율을 확인합니다.
- 외관: 앞면과 뒷면을 승인 견본과 비교하고 모서리의 틈과 겹침을 살핍니다.
- 접착 상태: 작은 표본으로 끓임 시험을 합니다.
- 라벨과 서류: 폼알데하이드 라벨, 포장 라벨, 송장 항목을 확인합니다.
- 기록: 컨테이너마다 선하증권 번호를 붙인 사진 폴더를 만듭니다.
각 단계는 주문과 관련한 질문 하나에 답합니다. 아래에서 필요한 도구와 측정 기준, 측정값의 의미를 설명합니다.
컨테이너를 열기 전에 무엇을 확인해야 합니까?
무엇보다 봉인을 먼저 확인하십시오. 봉인 번호와 컨테이너 번호를 선하증권 및 포장명세서와 대조한 뒤, 닫힌 문과 봉인, 컨테이너의 찌그러짐이나 구멍을 촬영합니다.
확인할 항목은 다음과 같습니다.
- 봉인: 손상되지 않았고 번호가 서류와 일치해야 합니다. 번호가 다르면 선적 후 컨테이너가 열린 것입니다.
- 컨테이너 벽과 지붕: 적재선 위쪽에 구멍, 녹이 관통한 부분, 찌그러진 곳이 있으면 물이 들어갈 수 있습니다.
- 문을 열 때: 지게차가 닿기 전에 처음 보이는 적재 상태를 촬영합니다. 포장이 기울거나 밀린 상태, 젖은 바닥, 찢어진 포장은 그 자리에서 기록하십시오.
처음 5분 동안의 기록으로 바다에서 생긴 문제와 공장에서 생긴 문제를 구분할 수 있습니다. Minh Thanh는 문을 닫기 전에 모든 컨테이너를 촬영하므로, 도착 시 문 사진을 적재 영상과 나란히 비교할 수 있습니다.
포장 수량을 포장명세서와 어떻게 대조합니까?
하역되는 포장을 세면서 각 포장 라벨을 포장명세서와 한 줄씩 대조하십시오. 포장명세서에는 컨테이너에 실린 사양별 포장 번호, 포장당 장수, 사양, 순중량과 총중량, 부피가 기재됩니다.
| 포장명세서 항목 | 확인할 내용 | 차이가 뜻하는 바 |
|---|---|---|
| 포장 수량 | 하역한 포장 수 | 포장이 빠졌다면 선적업체와 운송업체에 수량 문제를 제기해야 합니다 |
| 포장 번호 | 각 포장의 라벨 | 사양이 잘못 표기된 포장은 다른 고객에게 갈 수 있습니다 |
| 포장당 장수 | 표본 포장 1~2개의 장수 | 장수가 부족하면 구매한 m³가 달라집니다 |
| 사양 | 라벨에 표시된 두께와 표면 | 실제 측정한 합판과 대조합니다 |
| 총중량 | 선택 사항: 포장 하나의 무게를 잽니다 | 포장이 무거우면 합판이 젖었을 수 있습니다 |
포장 번호를 통해 생산 로트와 적재 사진을 연결할 수 있습니다. 처음부터 모든 사진과 측정 기록에 포장 번호를 적으십시오.
합판은 몇 장을 표본으로 확인해야 합니까?
최소 3개 포장을 여십시오. 문 쪽, 가운데, 컨테이너 안쪽에서 하나씩 고른 뒤 각 포장에서 맨 위 장과 맨 아래 장, 포장 안쪽 장 3개를 확인합니다. 사양별로 총 15장을 살피면 화물을 전부 풀지 않고도 문제의 경향을 파악할 수 있습니다.
문제가 발견되면 표본을 늘리십시오.
- 허용오차를 벗어난 장이 1장: 같은 포장에서 10장을 더 확인합니다.
- 한 포장에서 여러 장이 기준을 벗어남: 같은 사양의 포장을 2개 더 확인합니다.
- 여러 사양이 섞인 컨테이너: 사양마다 따로 표본을 뽑습니다. 한 사양의 검사 결과로 다른 사양을 판단할 수 없습니다.
표본 합판을 옮기기 전에 분필로 표시하고 포장 번호를 적으십시오. 검사가 끝나면 원래 포장에 돌려놓아 수량을 유지합니다.
도착한 합판의 두께와 크기는 어떻게 측정합니까?
표본 합판마다 가장자리에서 디지털 캘리퍼스로 두께를 잽니다. 가장자리에서 약 25 mm 안쪽의 지점에서 장당 최소 4곳을 측정하십시오. 길이와 너비는 긴 변 2곳, 짧은 변 2곳을 철제 줄자로 재고 주문서의 허용오차와 대조합니다.
| 제품군 | 두께 허용오차 | 길이와 너비 |
|---|---|---|
| 샌딩 가구용 합판 | ±0.2–0.3 mm | ±2 mm |
| 일반 합판 | ±0.5 mm | ±2 mm |
| 코팅합판 | ±0.5 mm | ±2 mm |
| 포장용 합판 | ±0.5–1.0 mm | ±2 mm |
이 수치는 Minh Thanh가 공장에서 관리하는 기준입니다. 모든 포장의 합판을 여러 지점에서 디지털 캘리퍼스로 재고, 선적 기록을 위해 측정값을 촬영합니다. 도착 후 측정값도 같은 범위에 들어야 합니다.
직각도는 한 장의 대각선 두 개를 모두 재어 확인합니다. 1220 × 2440 mm 합판의 대각선은 약 2728 mm이며 두 측정값은 몇 mm 이내로 같아야 합니다. 평탄도는 긴 변 양쪽과 두 대각선에 곧은 자를 대고 가장 큰 틈을 재어 휨, 컵 형태의 변형, 비틀림을 확인합니다.
수입 합판은 도착 시 함수율이 어느 정도여야 합니까?
가구용 합판은 Minh Thanh 공장에서 일반적인 가구용 합판 함수율인 8–12%로 출고됩니다. 도착 후 핀식 또는 비핀식 함수율 측정기를 표면 수종에 맞춰 설정하고, 표본으로 고른 각 장의 3곳을 측정해 포장 번호와 함께 기록하십시오.
측정값은 다음과 같이 봅니다.
- 8–12%에 가까움: 정상이며 합판이 건조한 상태로 운송된 것입니다.
- 바깥쪽 장은 높고 안쪽 장은 정상: 컨테이너나 보관 중 외부에서 물이 포장 안으로 들어온 것입니다.
- 포장 전체가 높음: 포장 단위의 문제일 수 있으므로 표본을 늘리고 사진을 남기는 편이 좋습니다.
가공 전 합판이 작업장 환경에 적응하도록 두십시오. 차가운 컨테이너에서 난방된 작업장으로 옮긴 합판은 며칠 동안 함수율이 오르거나 내려갈 수 있으므로, 첫날 자른 장은 이후 치수가 달라질 수 있습니다.
승인 견본과 표면을 어떻게 비교합니까?
표본 합판을 승인 견본 옆에 놓고 균일한 자연광이나 주광색 조명 아래에서 색상, 나뭇결, 옹이, 갈라짐, 보수 흔적과 샌딩 상태를 비교하십시오. 생산 전에 승인한 견본이 기준이며, 등급명만으로 판단할 수는 없습니다.
표면 등급은 앞면과 뒷면을 짝으로 표시하므로 각 장의 양쪽을 확인하십시오.
| 표판 단판 수종 | 사용되는 등급 조합 | 비교할 내용 |
|---|---|---|
| 포플러, 유칼립투스 | A/A, A/B, B/B | 앞면의 색상, 옹이와 보수 흔적, 뒷면은 B 또는 합의한 등급인지 확인합니다 |
| 자작나무 | D+/D, D/E (D+/D는 B/BB에 견줄 수 있음) | 작은 옹이, 색상 줄무늬, 보수 흔적 |
| 소나무 | A/A, A/B, B/B, B/C | 옹이와 송진, 갈라짐 |
| 재구성 단판(EV) | 승인 견본 기준 | 장마다 나뭇결 무늬와 색상이 맞는지 확인합니다 |
각 장을 승인 견본 옆에 놓고 포장 번호가 사진에 나오도록 촬영하십시오. 견본이 함께 찍히지 않은 사진으로는 등급을 입증할 수 없습니다.
심판 틈, 박리와 휨은 어떻게 찾습니까?
표본 합판은 네 모서리를 모두 확인하십시오. 가장자리에서 심판 상태를 볼 수 있습니다.
- 심판 틈: 심판 단판 사이가 벌어져 가장자리에 어두운 틈으로 보입니다. 가구용 합판에서는 도장 후 앞면에도 비쳐 보일 수 있습니다.
- 겹침: 심판 단판 두 장이 포개진 상태입니다. 앞면에 볼록한 부분이 만져지고 가장자리에는 두꺼운 선이 보입니다.
- 박리: 접착선을 따라 층이 분리된 상태입니다. 얇은 칼날을 가장자리에 넣어 보십시오. 단판이 들리면 접착 불량입니다.
- 휨: 크기 측정 때 사용한 곧은 자로 재는 휨, 컵 형태의 변형, 비틀림입니다.
Minh Thanh는 심판을 수작업으로 배열하고 접착 전에 틈과 겹침을 바로잡습니다. 바깥쪽 심판층 2~4겹은 가로와 세로 방향으로 이어 붙이고, 가구용 합판은 두 번 압착합니다. 먼저 심판판을 압착하고 보정한 다음 앞면과 뒷면을 압착합니다. 공장에서 평탄도나 직각도가 기준에 못 미치는 합판은 낮은 등급 제품군으로 옮기므로, 입고 후 발견된 휨은 보관이나 적재 문제일 가능성이 큽니다.
창고에서 접착력은 어떻게 시험합니까?
끓임 시험을 하십시오. 서로 다른 포장의 합판에서 작은 정사각형 표본 3개를 잘라 끓는 물에 넣고, 일정한 간격으로 단판이 들리거나 분리되는지 확인합니다.
| 주문서의 접착제 | 끓는 물에서 접착력이 유지되어야 하는 시간 |
|---|---|
| E0 방출 등급 UF 접착제(실내용) | 약 6시간 |
| 멜라민 강화(MR) 접착제 | 약 12시간 |
이 시간은 Minh Thanh가 생산 표본에 실시하는 공장 끓임 시험 기준입니다. 기준 시간보다 훨씬 일찍 표본이 벌어지면 접착 불량을 나타내며, 견디면 접착선이 온전한 것입니다. 끓임 시험은 접착 상태를 확인하는 시험이지 폼알데하이드 방출량 시험은 아닙니다. 방출량은 시험실에서 측정하며, Minh Thanh의 CARB P2 / TSCA Title VI 인증을 뒷받침하는 ASTM D6007 시험 보고서 6건의 평균값은 0.014–0.032 ppm입니다. 베니어 코어 활엽수 합판의 한도는 EPA의 TSCA Title VI 요건에 따라 0.05 ppm입니다.
유럽향 주문의 접착 요건은 끓임 시험만으로 정하는 것이 아니라 표준에 따릅니다. BSI의 BS EN 314-2:1993 자료에는 합판 접착 품질 요건이 나와 있습니다. 한국 거래에서 주문서에 KS를 지정했다면 용도에 맞는 표준도 확인하십시오. KS F 3101은 보통합판, KS F 3106은 표면 가공합판, KS F 3110은 콘크리트 거푸집용 합판, KS F 3113은 구조용 합판에 관한 표준입니다.
끓임 시험이 끝난 표본은 말린 뒤 포장 번호를 적어 컨테이너 기록 폴더에 보관하십시오.
창고에 도착한 방고르 합판은 어떻게 확인합니까?
방고르 합판도 같은 절차로 확인하되, 표면 수종에 따른 세 가지 항목을 추가로 살피십시오. 방고르는 가구 몸체, 선반, 도장 제품에 쓰이는 적갈색 열대 활엽수 단판입니다.
- 색상과 색상 편차: 방고르 색상은 옅은 분홍빛 갈색부터 짙은 적갈색까지 다를 수 있습니다. 완벽한 장 한 장이 아니라 포장 안의 색상 범위를 승인 견본과 비교하십시오.
- 표면 갈라짐과 열린 이음: 얇은 열대 수종 표판은 건조한 곳에 보관하면 나뭇결을 따라 갈라질 수 있습니다. 표면 너비 전체와 양 끝을 살피십시오.
- 두께: 일반 방고르 합판의 두께 허용오차는 ±0.5 mm입니다. 다른 일반 합판과 같은 방법으로 측정하십시오.
방고르 표판은 Minh Thanh에서 주문에 따라 제작하며, 심판에는 Styrax 또는 유칼립투스를 사용합니다. 주문할 때 허용할 색상 범위의 견본을 승인하십시오. 도착 후 색상 판단은 그 견본을 기준으로 합니다.
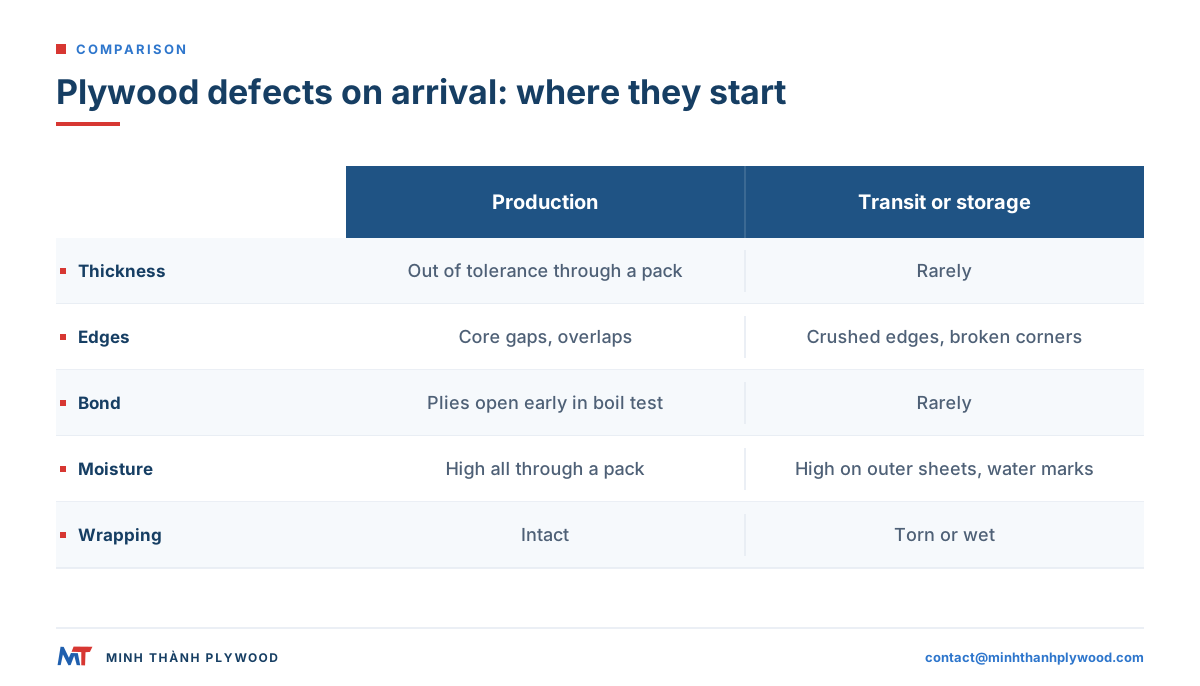
도착한 합판 결함은 생산과 운송 중 어느 쪽에서 생겼습니까?
도착한 합판의 결함은 대체로 발생 지점을 가리킵니다. 초기에 원인을 구분하면 공장, 운송업체, 자사 창고 중 어디에 문의할지 판단하기 쉽습니다.
| 발견된 결함 | 발생 가능성이 높은 단계 | 확인 근거 |
|---|---|---|
| 포장 전체에서 허용오차를 벗어난 두께 | 생산 | 여러 장의 캘리퍼스 측정값 |
| 심판 틈 또는 겹침 | 생산 | 표본 합판의 모서리 |
| 끓임 시험 중 박리 | 생산 | 단판이 일찍 분리됨 |
| 승인 견본보다 낮은 표면 등급 | 생산 | 견본 옆에 놓은 합판 |
| 모서리 파손, 눌린 모서리 | 취급 또는 운송 | 바깥쪽 합판의 손상, 찢어진 포장 |
| 물 얼룩, 바깥쪽 합판의 높은 함수율 | 컨테이너 또는 보관 | 젖은 바닥, 결로 흔적, 측정기 값 |
| 바깥쪽 합판의 곰팡이 | 장기간 습한 보관 | 젖은 포장, 항만 체류 기간 |
| 보관 후 휨 | 고르지 않은 받침대 위 적재 | 포장 안에서는 평평하지만 적재 더미 가장자리에서 휨 |
Minh Thanh의 수출 포장은 골판지 덮개, 합판 상판, 밴딩 끈과 포장 필름으로 합판에 물이 닿거나 모서리가 손상되지 않도록 구성합니다. 포장이 온전한데 안쪽 합판이 손상됐다면 공장 쪽을, 포장이 찢어진 곳을 따라 손상이 생겼다면 운송 쪽을 살펴볼 문제입니다. 운송 중 손상은 운송 중 합판 손상에서 확인할 수 있습니다.
도착 시 어떤 라벨과 서류를 확인해야 합니까?
합판 라벨에 적힌 내용이 보유한 서류와 일치하는지 확인하십시오.
- 포장 라벨: 사양, 포장 번호, 장수가 포장명세서와 일치해야 합니다.
- 미국·캐나다용 폼알데하이드 라벨: 합판에 생산자, 로트, 인증기관이 표시되어야 합니다. 캐나다용은 영어와 프랑스어로 표기합니다. 한국에서 생산되거나 수입되어 유통되는 합판은 [부속서 6]의 합판 등급표를 확인할 수 있습니다. 표의 평균값 / 최대값은 SE0 0.3 / 0.4 mg/L, E0 0.5 / 0.7 mg/L, E1 1.5 / 2.1 mg/L, E2 5.0 / 7.0 mg/L이며, E2는 실내 사용 금지입니다.
- 송장 항목: 사양별 두께, 표면, 심판, 접착제, m³가 실제 측정값과 일치해야 합니다.
- 인증서 파일: 고객이 요구하는 경우 CARB P2 / TSCA Title VI 인증서와 시험 보고서를 준비합니다.
주문서에 유럽 서비스 등급이 적혀 있다면 라벨과 대조하십시오. BSI의 BS EN 636:2012+A1:2015 자료는 건조·습윤·외부 조건에서 구조용 및 일반용으로 쓰는 합판을 다룹니다.
라벨이나 송장 오류는 합판을 재단한 뒤보다 도착 당일 공급업체에 알리는 편이 바로잡기 쉽습니다. 합판 수입 서류 점검표에서 필요한 서류 목록을 확인할 수 있습니다.
도착 검사 기록을 공장의 품질관리표와 어떻게 맞춥니까?
도착 검사 기록은 공장의 품질관리 순서에 맞춰 정리해야 공급업체 측 기록과 각 측정값을 하나씩 대조할 수 있습니다. 컨테이너마다 선하증권 번호로 이름 붙인 폴더 하나를 만들고 다음 자료를 넣으십시오.
| 폴더 | 포함 자료 |
|---|---|
| 01 컨테이너 | 봉인, 컨테이너 번호, 문, 처음 발견한 적재 상태 |
| 02 포장 | 모든 포장 라벨, 포장명세서와 대조한 수량 |
| 03 측정 | 장별 캘리퍼스·줄자·함수율 측정값, 측정 도구가 보이는 사진 |
| 04 표면과 모서리 | 표본 합판과 승인 견본을 나란히 찍은 사진, 모서리 |
| 05 접착 | 끓임 시험 표본과 시험 시간 |
| 06 서류 | 포장명세서, 송장, 라벨 |
Minh Thanh는 심판 단판 입고부터 컨테이너 봉인까지 8개 품질 점검을 실시하고, 선적 기록을 위해 캘리퍼스 측정값과 포장, 적재 과정을 촬영합니다. 두 기록 모두 포장 번호에 맞춰 정리하면 같은 포장의 사진 두 장을 비교해 문제를 확인할 수 있습니다. 8개 점검 항목은 공장 합판 품질관리에서 볼 수 있습니다.
도착 검사에서 문제가 발견되면 어떻게 해야 합니까?
요약만 보내지 말고 검사 기록과 함께 당일 공급업체에 연락하십시오. 다음 정보를 적습니다.
- 컨테이너 번호와 선하증권 번호.
- 영향을 받은 포장 번호와 각 포장에서 확인한 장수.
- 측정값: 주문 사양, 실제 측정값과 사진.
- 제품 처리 상태: 따로 보관 중인지, 포장 상태인지, 일부 사용했는지.
공급업체가 증거를 확인할 때까지 문제가 있는 포장을 원래 상태로 보관하십시오. 포장을 자르거나 생산 공정으로 옮기면 도착 당시 상태를 보여주기 어려워집니다. 관련 절차는 합판 품질 문제 대응에서 확인할 수 있습니다.
공장 검사는 도착 후 발견하는 문제를 어떻게 줄입니까?
선적 전 검사는 합판이 공장에 있을 때 생산 결함을 찾아냅니다. 컨테이너를 봉인하기 전에 문제가 있는 장을 교체할 수 있습니다. 구매자가 직접 지정한 검사원이나 SGS, Intertek, Bureau Veritas 같은 기관은 Minh Thanh 공장을 방문할 수 있습니다. 주문 단계에서 검사 날짜를 알리면 공장은 검사에 맞춰 생산과 선적을 계획하고, 검사원은 공장의 측정 기록을 확인할 수 있습니다.
이렇게 하면 도착 후 확인할 항목은 운송 중 손상과 수량 두 가지로 줄어듭니다. 두 항목은 반나절이 아니라 1시간이면 확인할 수 있습니다.
다음 주문서에 허용오차, 표본 검사 방법과 검사 날짜를 넣으려면 사양서를 [email protected]으로 보내십시오. 첫 회신과 함께 무료 표본을 보내며, 승인된 견본이 입고 검사 기준이 됩니다. 전체 수입 절차는 베트남산 합판 수입 방법에서 확인할 수 있습니다.
구매 담당자가 자주 묻는 질문
합판이 도착하면 품질을 어떻게 확인합니까?
먼저 봉인과 포장 수량을 확인하고, 컨테이너 앞쪽·중간·안쪽에서 포장을 하나씩 골라 엽니다. 두께와 크기를 재고 함수율을 측정한 뒤 승인 견본과 표면을 비교하고, 모서리를 살피고 끓임 시험을 합니다. 각 단계는 사진으로 남깁니다.
컨테이너 도착 시 합판을 몇 장 확인해야 합니까?
최소 3개 포장을 여십시오. 문 쪽, 가운데, 안쪽에서 하나씩 고르고 포장마다 맨 위와 맨 아래, 포장 안쪽의 장 3개를 더해 5장을 확인합니다. 측정값이 사양을 벗어나면 표본 수를 늘리십시오.
수입 합판의 두께 허용오차는 어느 정도여야 합니까?
주문서에 정한 허용오차가 기준입니다. Minh Thanh는 샌딩 가구용 합판을 ±0.2–0.3 mm, 일반 합판과 코팅합판을 ±0.5 mm, 포장용 합판을 ±0.5–1.0 mm로 관리하며 길이와 너비 허용오차는 ±2 mm입니다.
합판은 도착했을 때 함수율이 어느 정도여야 합니까?
가구용 합판은 공장에서 함수율 8–12%로 출고됩니다. 도착 측정값이 이 범위에 가까우면 정상입니다. 훨씬 높다면 운송이나 보관 중 물이 들어갔을 가능성이 있으므로 사진과 포장 번호를 남기십시오.
창고에서 합판 접착력을 어떻게 시험합니까?
서로 다른 포장에서 작은 표본을 잘라 물에 넣고 끓이십시오. Minh Thanh 공장 시험에서는 E0 방출 등급의 UF 접착제가 약 6시간, 멜라민 강화 접착제가 약 12시간 접착을 유지합니다. 그보다 일찍 층이 벌어지면 접착 불량을 의심할 수 있습니다.
합판 도착 시 가장 흔히 발견되는 결함은 무엇입니까?
두께가 허용오차를 벗어나는 경우, 승인 견본보다 낮은 표면 등급, 모서리의 심판 틈이나 겹침, 박리와 휨, 운송 중 생긴 모서리 파손·눌림·물 얼룩 등이 있습니다.
운송 문제와 생산 문제는 합판 결함을 어떻게 구분합니까?
모서리 파손, 눌린 모서리, 찢어진 포장, 물 얼룩, 바깥쪽 장의 곰팡이는 대개 취급·운송·보관 과정에서 생깁니다. 심판 틈, 박리, 포장 전체의 두께 편차는 생산에서 비롯됩니다.
합판이 도착할 때 제3자 검사를 의뢰해야 합니까?
첫 컨테이너이거나 주문 규모가 크다면 의뢰하는 편이 좋습니다. SGS, Intertek, Bureau Veritas 같은 검사기관은 같은 항목을 독립적으로 기록할 수 있습니다. 많은 구매자는 선적 전 공장 검사도 함께 예약합니다.
합판 도착 시 어떤 사진을 찍어야 합니까?
봉인과 컨테이너 번호, 열기 전 문, 처음 발견한 적재 상태, 각 포장 라벨, 캘리퍼나 측정기가 보이는 측정 장면, 표본 합판의 표면과 모서리를 촬영하십시오. 손상은 크기 비교를 위해 줄자를 대고 찍으십시오.
도착한 합판의 표면 등급은 어떻게 확인합니까?
표본 합판을 고른 승인 견본 옆에 놓고 균일한 조명 아래에서 색상, 나뭇결, 옹이, 갈라짐과 보수 흔적을 비교하십시오. A/B나 D+/D 같은 등급 표기는 앞면과 뒷면의 조합이므로 양쪽 모두 확인해야 합니다.