
스티치 코어 합판은 압착 전에 내부 단판을 실로 꿰매거나 가장자리끼리 접합해, 틈이나 겹침 없이 각 심재층이 한 장처럼 이어지도록 만든 합판입니다. 그 결과 판재가 더 평탄하고 두께가 고르며 모서리도 단단해집니다. 한국의 가구 제조사와 거푸집 시공업체가 합판을 수입할 때도 부산·인천·광양 경로와 KS F 3101 보통합판 등 국내 제품 분류를 살피는 한편, 심재 구조를 확인해야 합니다. Minh Thanh Plywood는 가구용 심재를 가로와 세로 방향으로 봉합하고, 가구용 판재를 모두 두 차례 압착합니다.
스티치 코어 합판이란?
스티치 코어 합판은 판재를 적층하고 압착하기 전에 심재 단판을 실로 꿰매거나 가장자리끼리 접합해 만듭니다. 그러면 각각의 내부 층이 틈이나 열린 이음부, 겹친 조각, 빠진 부분 없이 연속된 한 장처럼 이어집니다.
‘봉합’이라는 말은 좁은 심재 단판을 이음부를 가로질러 실로 실제 꿰매는 베트남과 중국의 공장 관행에서 나왔습니다. 공장과 구매자는 같은 목적의 심재를 접합 심재, 조성 심재 또는 이음 심재라고도 부릅니다. 이 방식의 목적은 접합부를 닫아 두는 것입니다.
구매자에게 중요한 이유는 다음과 같습니다.
- 평탄도: 틈이나 겹침이 없는 심재는 압착할 때 두께가 고르게 형성되어 표면이 평평해집니다.
- 두께 공차: 심재가 고르면 샌딩으로 엄격한 두께 공차를 맞추기 쉽습니다.
- 모서리: 가공되거나 노출된 모서리에 빈틈이 아니라 단단한 층이 드러납니다.
- 접착: 접합부가 닫혀 있으면 판재 전체에 접착층 압력이 고르게 전달됩니다.
Minh Thanh Plywood는 가구용 판재의 심재층을 가로와 세로 방향으로 봉합하고, 가구용 등급 판재를 모두 두 차례 압착합니다.
베트남산 전층 봉합 심재 합판이란?
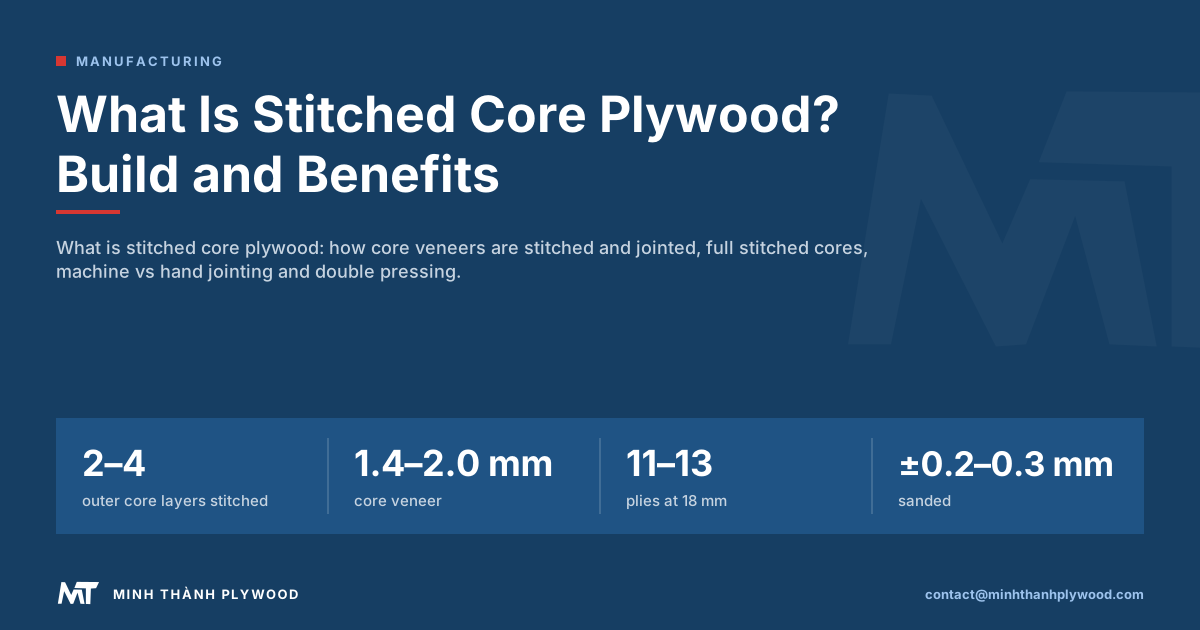
전층 봉합 심재 합판은 표판 바로 아래층부터 중심층까지 모든 심재층을 봉합합니다. 일반적인 봉합 심재는 대개 바깥쪽 2–4개 심재층만 봉합합니다. 표면에 비쳐 보일 수 있고 휨 응력을 가장 많이 받는 층이기 때문입니다.
| 심재 구성 | 봉합 층수 | 구매자가 주문하는 용도 |
|---|---|---|
| 무접합 심재 | 없음 | 포장용 합판, 상자, 보이지 않는 부품 |
| 봉합 심재(일반 가구용) | 바깥쪽 심재층 2–4개 | 가구, 수납장, 무늬목 및 도장 판재 |
| 전층 봉합 심재 | 모든 심재층 | 모서리 노출 또는 가공, 수치제어 가공 부품, 자외선 도장 판재, 얇은 장식 표판 |
모든 심재층을 봉합하는 사양은 요청에 따라 생산합니다. 베트남 발주서의 ‘전층 교차 봉합 심재’라는 표현도 모든 내부 층을 가로와 세로 방향으로 봉합한다는 뜻입니다.
심재 단판은 왜 접합합니까?
심재 단판을 만드는 원목이 전폭 판재를 만들기에는 너무 작기 때문에 접합해야 합니다. 베트남의 심재는 화이트 스티락스, 유칼립투스, 아카시아 등 조림 수종에서 나오며, 어린 원목을 로터리 선반으로 박피해 만듭니다.
조림 원목을 로터리 박피하면 다음과 같은 심재 단판이 나옵니다.
- 두께 1.4–2.0 mm의 심재 단판. 판재보다 폭이 좁은 조각과 짧은 판 형태입니다.
- 자연스러운 갈라짐과 불규칙한 가장자리가 있어 다듬거나 접합해야 합니다.
- 수분을 제거해야 합니다. 단판은 적층 전에 건조하며, 완제품 판재의 공장 출고 시 함수율은 8–12 %입니다.
1220 × 2440 mm 심재층 한 장을 만들려면 공장에서 여러 조각을 나란히 놓습니다. 조각을 어떻게 접합하느냐에 따라 층에 틈이나 겹침이 생길 수도, 접합부가 깔끔하게 닫힐 수도 있습니다. 원목에서 단판을 만드는 방식은 로터리 박피 단판과 슬라이스 단판 비교 안내에서 설명합니다.
심재 접합 방식 비교
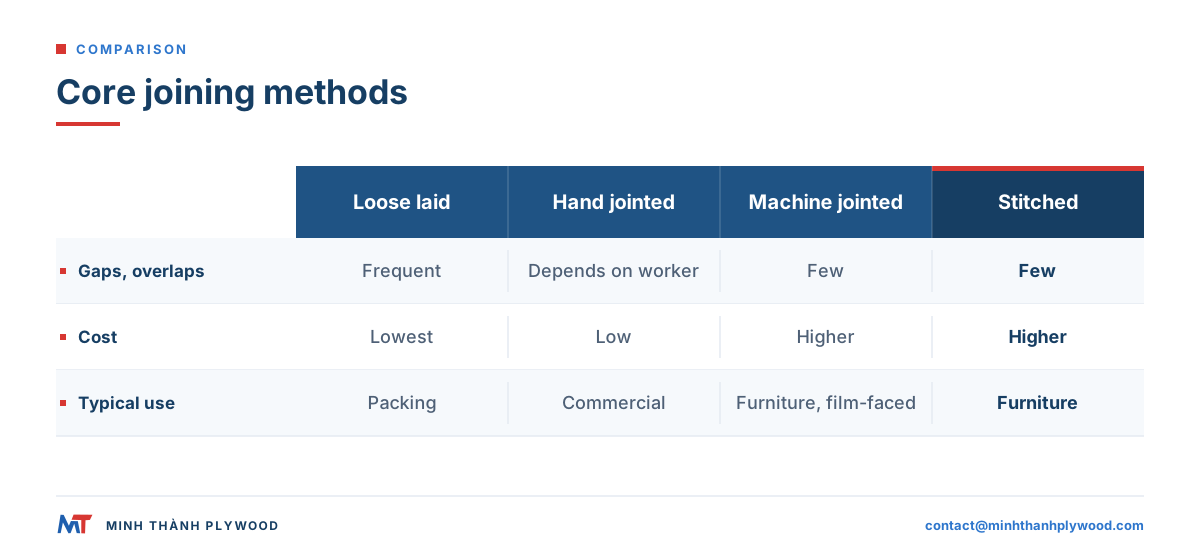
심재 단판 조각으로 한 층을 만드는 대표적인 방식은 네 가지입니다. 접착과 압착 과정에서 접합부가 얼마나 잘 닫힌 채 유지되는지가 방식마다 다릅니다.
| 방식 | 층을 만드는 방법 | 틈과 겹침 | 비용 | 일반적인 제품 |
|---|---|---|---|---|
| 무접합 적층 | 접합하지 않고 접착층 위에 조각을 나란히 놓음 | 자주 발생. 접착과 압착 중 조각이 움직임 | 가장 낮음 | 포장용 합판 |
| 수작업 접합 | 작업자가 조각을 맞대고 이음부에 테이프를 붙이거나 접착함 | 작업자에 따라 달라짐. 무접합 적층보다 적음 | 낮음 | 일반 합판 |
| 기계 접합(심재 조성기) | 기계로 가장자리를 곧게 자르고 조각을 이어 연속된 한 장으로 만듦 | 적음. 접합부가 곧고 단단함 | 높음 | 가구용 및 코팅합판 심재 |
| 봉합 | 이음부를 가로질러 실로 조각을 꿰매며, 한 방향 또는 양방향으로 작업함 | 적음. 접착과 압착 중에도 실이 접합부를 닫아 둠 | 높음 | 가구용 합판, 전층 봉합 심재 |
봉합과 기계 접합은 같은 결과를 목표로 합니다. 두꺼운 판재에서는 봉합에 한 가지 이점이 있습니다. 접착제를 바르고 적층물을 프레스로 옮길 때 실이 층을 고정해 주는데, 이 과정에서 고정되지 않은 조각은 움직이기 쉽습니다.
기계 접합과 수작업 접합 비교
기계 접합과 봉합은 접합부가 작업자마다 달라지지 않으므로 수작업 접합보다 심재 품질을 고르게 유지합니다. 수작업으로도 좋은 심재를 만들 수 있지만, 판재별·교대조별 편차가 더 큽니다.
| 항목 | 기계 접합 또는 봉합 | 수작업 접합 |
|---|---|---|
| 접합부의 곧기 | 접합 전에 가장자리를 곧게 다듬음 | 단판 조각 가장자리에 따라 달라짐 |
| 틈 발생 위험 | 낮음 | 더 높음. 특히 조각 끝부분에서 큼 |
| 겹침 발생 위험 | 낮음 | 조각을 밀어 붙이는 곳에서 더 높음 |
| 한 컨테이너 안의 일관성 | 높음 | 작업자와 교대조에 따라 달라짐 |
| 적합한 용도 | 가구, 수치제어 가공 부품, 자외선 도장 및 얇은 표판 | 일반 합판 및 다목적 판재 |
구매자가 실무에서 확인할 것은 공장이 어떤 기계를 보유했는지가 아니라, 샘플을 자른 모서리의 모든 층이 깔끔한지입니다. 샘플과 선적 전 사진에서 확인합니다.
심재 틈과 겹침은 왜 문제가 됩니까?
심재 틈과 겹침은 합판 내부에 생기는 대표적인 숨은 결함입니다. 표면은 멀쩡해 보여도 실제 사용 중에 문제가 생길 수 있습니다.
- 심재 틈: 심재 조각 두 개 사이의 빈 공간입니다. 해당 부분의 강도가 떨어지고, 얇은 표판 아래로 움푹 팬 자국이 비칠 수 있으며, 절단하거나 가공한 모서리에 구멍이 생깁니다.
- 심재 겹침: 조각 두 개가 서로 포개진 상태입니다. 그 선을 따라 판재가 두꺼워지고 표면에 융기가 생기며, 샌딩 중 겹친 곳 위의 표판이 뚫릴 수 있습니다.
- 심재 누락: 한 층에서 단판이 빠진 부분입니다. 큰 틈처럼 작용해 기포를 일으킬 수 있습니다. 그 부분에서는 프레스가 접착층을 서로 밀착시키지 못하기 때문입니다.
가구 공장에서 각 결함은 다음과 같이 나타납니다.
| 결함 | 가구 공장에서 확인되는 현상 |
|---|---|
| 심재 틈 | 홈 가공한 모서리의 빈틈, 가라앉는 엣지 밴딩, 고정할 재료가 없는 나사 |
| 심재 겹침 | 표면 융기, 무늬목 표판의 샌딩 관통, 두께 불균일 |
| 심재 누락 | 물렁한 부분, 기포, 국부적인 층간 박리 |
| 층의 불균일 | 판재 전체의 두께 편차, 절단 후 뒤틀림 |
이런 결함을 가장 적은 비용으로 막을 수 있는 시점은 심재를 구성할 때입니다. 봉합하거나 기계로 접합하면 접착제를 바르기 전에 대부분의 결함을 제거할 수 있습니다.
봉합은 평탄도·두께·층간 박리에 어떤 영향을 줍니까?
봉합은 각 접착층 아래에 고른 층이 놓이고 압력이 균일하게 전달되도록 해 평탄도, 두께 공차, 접착 상태를 개선합니다.
- 평탄도. 층의 균형이 맞는 판재는 절단해도 평평한 상태를 유지합니다. 틈과 겹침은 한쪽의 균형을 무너뜨려 절단한 부품을 휘게 합니다.
- 두께. 겹침은 두꺼운 선을 만들고 틈은 얇은 부분을 만듭니다. 접합부가 닫혀 있으면 표판을 뚫지 않고 샌딩해 공차를 맞출 수 있습니다. 당사의 샌딩 가구용 판재 공차는 ±0.2–0.3 mm이며, ±0.2 mm까지 맞춥니다.
- 접착. 접착제는 압력이 균일할 때 가장 잘 경화됩니다. 틈에는 눌러 주는 것이 없는 접착층이 생기고, 겹침에는 압력이 한곳에 집중됩니다. 두 경우 모두 층간 박리가 시작될 수 있습니다.
봉합이 적합한 접착제나 압착 공정을 대신하지는 않습니다. 접착제와 프레스가 고른 심재에 작용하도록 해 줍니다. 합판 품질 관리 안내에서 접착력과 두께 검사 방법을 확인할 수 있습니다.
이중 압착 합판이란?
이중 압착 합판은 두 차례 압착합니다. 먼저 심재판을 압착하고 두께를 보정한 다음, 두 번째 압착 공정에서 앞면과 뒷면 단판을 붙입니다. 일부 무역업체는 이를 이중 심재 합판 또는 2회 압착 합판이라고도 부릅니다.
두 번째 압착이 중요한 이유는 다음과 같습니다.
- 두께를 보정한 심재. 첫 번째 압착 후 심재판을 샌딩해 두께를 고르게 만듭니다. 작은 움푹 팬 곳이나 융기를 표판을 붙이기 전에 제거합니다.
- 평평한 바탕 위의 얇은 표판. 표판 단판의 두께는 0.2–0.5 mm입니다. 두께를 보정한 심재에 붙이면 표판이 평평하게 놓이고 심재의 불규칙한 부분이 표면에 비치지 않습니다.
- 표면 결함 감소. 움푹 팬 곳, 융기, 샌딩으로 표판이 뚫리는 현상이 드물어집니다. 자외선 도장, 래커 도장, 얇은 장식 표판에서 특히 중요합니다.
당사 공장에서는 가구용 등급 판재를 기본적으로 두 차례 압착합니다. 열압착 온도는 MR 접착제의 경우 약 110–120 °C, WBP(페놀계) 접착제의 경우 130–145 °C입니다.
어떤 합판에 봉합 심재가 필요합니까?
표면, 모서리 또는 두께가 완제품 품질의 일부인 곳에는 봉합 심재가 필요합니다. 판재가 가려지거나 한 번만 사용되는 경우에는 필요하지 않습니다.
| 용도 | 봉합 심재 필요 여부 | 이유 |
|---|---|---|
| 가구 몸통과 문짝 | 필요 | 평평한 표면, 엣지 밴딩과 철물을 고정할 단단한 모서리 |
| 주방 수납장 | 필요 | 경첩과 서랍 레일을 모서리에 나사로 고정함 |
| 수치제어 가공 부품 및 재단 판재 | 필요. 모서리가 노출되면 전층 봉합 | 절단면마다 심재가 드러남 |
| 자외선 도장 또는 래커 도장 판재 | 필요 | 광택 마감에서는 작은 움푹 팬 곳이나 융기도 드러남 |
| 3–6 mm 얇은 합판 | 선별한 단판으로 5겹(3–5 mm) 구성 | 각 층이 판재 두께에서 차지하는 비중이 큼 |
| 일반 합판 | 선택 사항 | 가려지거나 도장 또는 덮개로 마감되는 부품 |
| 포장용 합판 | 불필요 | 일회용이며 무접합 심재가 일반적 |
당사의 가구용 합판에는 봉합 심재를 기본으로 적용합니다. 전체 사양은 가구용 합판 안내에서 확인하십시오.
스티치 코어 합판 제조 순서
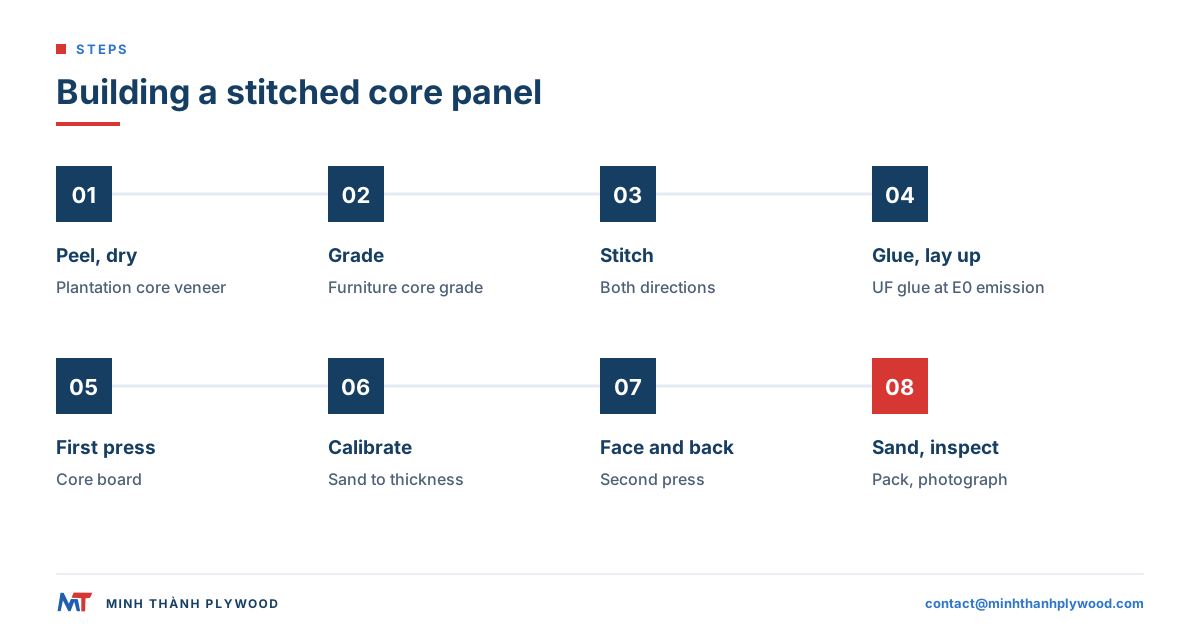
봉합 심재 판재는 정해진 순서에 따라 제조하며, 각 공정에서 틈이나 겹침, 두께 불균일이 생기는 원인을 줄입니다.
- 박피와 건조. 조림 원목을 로터리 박피해 심재 단판을 만들고 건조합니다. 목표 함수율과 건조 결함은 단판 건조 안내를 참고하십시오.
- 등급 분류. 심재 단판을 품질별로 분류합니다. 가구용 판재에는 더 높은 심재 등급을 사용합니다. 공장의 단판 등급 분류에서 확인할 수 있습니다.
- 다듬기와 봉합. 조각 가장자리를 곧게 다듬고 가로와 세로 방향으로 봉합해 전폭 층을 만듭니다.
- 접착과 적층. 가구용 및 실내용 판재에는 E0 방출 등급의 UF 접착제를 바릅니다. 각 층은 나뭇결 방향이 서로 직각이 되도록 번갈아 놓습니다.
- 1차 압착. 심재판을 열압착합니다.
- 두께 보정. 심재판을 샌딩해 두께를 고르게 맞춥니다.
- 앞면과 뒷면 단판 부착. 두 번째 압착 공정에서 앞면과 뒷면 단판을 접착하고 압착합니다.
- 샌딩과 연마. 판재를 공차에 맞게 샌딩하고 연마합니다. 양면 모두 자외선 도장에 적합하게 마감할 수 있습니다.
- 검사와 포장. 발주서의 기준에 따라 두께, 표면, 모서리를 검사한 뒤 판재를 포장합니다. 선적 전에 사진과 동영상도 촬영합니다.
이 방식으로 만든 18 mm 가구용 판재는 보통 11–13겹입니다.
심재 품질은 어떻게 확인합니까?
구매자는 샘플, 선적 전 사진, 제품 도착 후 검사에서 절단면을 살피고 두께를 측정해 심재 품질을 확인합니다.
- 샘플을 두 방향으로 자릅니다. 나뭇결 방향과 가로 방향으로 띠 모양을 잘라 봅니다. 각 층이 빈틈이나 겹친 단판 없이 이어져야 합니다.
- 표면을 비스듬한 빛 아래에서 살핍니다. 심재가 고르지 않으면 움푹 팬 곳이나 융기가 드러납니다.
- 여러 지점의 두께를 잽니다. 교정된 캘리퍼로 모서리와 중앙을 측정하고, 문서에 적힌 공차와 비교합니다.
- 시험 부품을 가공합니다. 모서리를 홈 가공하고 밴딩한 뒤 경첩을 달아 봅니다. 빈틈과 물렁한 부분이 바로 드러납니다.
- 선적 전에 모서리 사진을 요청합니다. 생산 로트의 절단면을 찍고, 사진에 자가 보이도록 요청합니다.
입고 검사에도 같은 항목을 적용합니다. 포장 전 당사가 실시하는 검사는 합판 품질 관리 안내에 나와 있습니다.
통심재·무접합 심재 등 무역 용어
심재 용어는 공장과 국가마다 다를 수 있으므로, 구매자는 견적서에 쓰인 각 표현의 뜻을 확인해야 합니다.
| 용어 | 일반적인 의미 |
|---|---|
| 봉합 심재 | 적층 전에 이음부를 가로질러 실로 꿰맨 심재 조각 |
| 전층 봉합 심재 | 바깥층뿐 아니라 모든 심재층을 봉합한 구성 |
| 접합 심재 또는 조성 심재 | 기계나 손작업으로 가장자리끼리 접합한 심재 조각 |
| 이음 심재 | 접착 이음부나 테이프로 심재 조각을 연결한 구성 |
| 무접합 심재 | 접합하지 않고 놓은 심재 조각 |
| 통심재 | 중국 공장에서 쓰는 표현입니다. 손으로 놓은 전폭 조각, 기계 접합 조각 또는 단판 한 장을 뜻할 수 있으므로 무엇을 가리키는지 확인해야 합니다. |
| 이중 압착, 이중 심재 | 심재를 압착하고 두께를 보정한 뒤 표판을 압착해 붙인 구성 |
제품명이 같은데 견적 가격이 다르다면 심재 등급, 접합 방식, 표판 준비, 접착제, 공차가 차이를 만드는 경우가 많습니다.
발주서에 적을 내용
심재 구성은 품질을 나타내는 형용사 하나로 끝내지 말고 사양 항목으로 적으십시오. 합의한 내용을 정확히 써 두면 봉합 심재인지 확인하기 쉽습니다. 접착층은 BS EN 314-2에서 접착 품질 요구사항을 다룹니다. 사용 환경과 관련해서는 BS EN 636:2012+A1:2015가 건조·습윤·외부 환경에 사용하는 구조용 및 일반 용도 합판을 다룹니다.
- 심재 수종: 가구용 화이트 스티락스 또는 유칼립투스. 아카시아와 소나무는 주문에 따라 적용합니다.
- 심재 등급: 가구용 심재 등급, 무접합 층은 사용하지 않음.
- 봉합: 가로와 세로 방향으로 봉합. 필요하면 “전층 봉합, 모든 심재층”이라고 명시합니다.
- 압착: 이중 압착, 표판 부착 전에 심재 두께 보정.
- 층수: 예를 들어 18 mm에 11겹.
- 두께와 공차: 예를 들어 샌딩 후 18 mm ±0.2 mm.
- 접착제와 방출 등급: E0 방출 등급의 UF 접착제, 또는 사양에 따른 MR/멜라민 보강 접착제나 페놀계 접착제(WBP).
- 표면: 앞면과 뒷면의 수종 및 등급 조합, 샌딩 여부, 도장할 경우 자외선 도장 적합 여부.
- 함수율: 출고 시 8–12 %.
사양 기재 예: 18 mm, 1220 × 2440 mm, 화이트 스티락스 심재, 전층 봉합, 이중 압착, 11겹, ±0.2 mm, E0 방출 등급 UF 접착제, 자작나무 D/E 표면, 자외선 도장 적합.
Minh Thanh Plywood의 심재 제조 방식
당사는 화이트 스티락스 또는 유칼립투스 조림 단판으로 가구용 심재를 만들고, 가로와 세로 방향으로 봉합합니다. 가구용 등급 판재는 모두 두 차례 압착하며, 모든 심재층을 봉합하는 사양은 요청에 따라 생산합니다.
| 항목 | 당사 기준 |
|---|---|
| 심재 수종 | 화이트 스티락스 또는 유칼립투스. 아카시아와 소나무는 주문에 따라 적용 |
| 심재 구성 | 가로와 세로 방향으로 봉합 |
| 압착 | 2회: 심재를 압착하고 두께를 보정한 뒤 앞면과 뒷면 단판 부착 |
| 접착제 | 가구용 및 실내용 판재에 E0 방출 등급 UF 접착제 사용 |
| 공차 | 샌딩 가구용 판재 ±0.2–0.3 mm, ±0.2 mm까지 |
| 두께 범위 | 3–40 mm |
| 방출 증빙 | CARB P2 / TSCA Title VI, ICTT 공장 번호 23024. ASTM D6007 챔버 시험 6회 평균은 0.014–0.032 ppm이며, 기준 한도 0.05 ppm과 비교한 값입니다. |
| 품질 시스템 | ISO 9001:2015 (KAC25/0185); TCVN 11902:2017 (VietCert 141.1-VNC-HC) |
| 선적별 증빙 | 적재 전 사진과 동영상 |
CARB P2 / TSCA Title VI 규정은 EPA의 복합 목재제품 폼알데하이드 기준 페이지에 안내되어 있습니다. 무료 샘플을 받아 주문 전에 심재를 절단해 확인할 수 있습니다. 두께, 심재, 표면 사양은 가구용 합판 안내를 통해 보내 주시거나, 전체 생산 라인은 제조 안내에서 확인하십시오.
구매 담당자가 자주 묻는 질문
스티치 코어 합판이란 무엇입니까?
스티치 코어 합판은 압착 전에 심재 단판 조각을 실로 꿰매거나 가장자리끼리 접합해, 각 내부 층이 틈이나 겹침 없는 연속된 한 장이 되도록 만든 합판입니다.
전층 봉합 심재 합판은 무엇입니까?
전층 봉합 심재 합판은 표판 아래 바깥쪽 2–4개 층뿐 아니라 모든 심재층을 봉합한 제품입니다. 모서리가 노출되거나 가공되는 판재, 또는 내부 빈틈이 전혀 없어야 하는 판재에 지정해 주문합니다.
합판의 심재 접합은 무엇입니까?
심재 접합은 좁은 로터리 박피 심재 단판 조각을 손작업, 접합 기계 또는 봉합으로 가장자리끼리 이어 전폭 판재로 만드는 작업입니다. 판재를 적층하기 전에 접합해 심재에 열린 이음부가 남지 않게 합니다.
기계 접합이 수작업보다 낫습니까?
기계 접합과 봉합은 접합부를 닫힌 상태로 유지해 주문 물량 전체에서 심재를 더 고르게 만듭니다. 수작업 심재도 품질이 좋을 수 있지만, 틈과 겹침이 작업자마다 달라져 판재별 편차가 더 큽니다.
이중 압착 합판은 무엇입니까?
이중 압착 합판은 두 차례 압착한 합판입니다. 먼저 심재판을 압착하고 두께를 보정한 다음, 두 번째 압착 공정에서 앞면과 뒷면 단판을 붙입니다. 판재가 더 평탄해지고 표면도 깨끗해집니다.
합판 심재의 틈은 왜 문제가 됩니까?
심재 틈은 판재 내부의 빈 공간입니다. 그 부분의 강도가 떨어지고, 얇은 표판 아래로 움푹 팬 자국이 비칠 수 있으며, 가공한 모서리에 구멍이 생겨 나사나 경첩을 고정할 재료가 없어집니다.
스티치 코어 합판은 비용이 더 듭니까?
그렇습니다. 봉합과 이중 압착에는 추가 작업과 프레스 시간이 듭니다. 다만 가구 제작이나 수치제어 가공에서 부품을 폐기하거나 표면을 다시 입히고 클레임을 처리하는 비용보다 추가 비용이 대체로 적습니다.
포장용 합판과 일반 합판에도 봉합 심재를 씁니까?
대체로 그렇지 않습니다. 포장용 합판은 무접합 심재를 쓰며, 일반 합판은 무접합 심재나 접합 심재를 씁니다. 이런 용도에서는 평탄도와 모서리 품질의 중요성이 상대적으로 낮기 때문입니다.
합판 샘플의 심재는 어떻게 확인합니까?
샘플을 두 방향으로 잘라 모서리에서 빈틈, 겹침, 층의 불균일을 살피고, 여러 지점의 두께를 잰 다음 비스듬히 비추는 빛 아래에서 표면의 움푹 팬 곳이나 융기를 확인합니다.
스티치 코어를 발주서에 어떻게 적어야 합니까?
심재 수종, 봉합 심재인지와 봉합 층수, 이중 압착 여부, 층수, 두께와 공차, 접착제와 방출 등급, 앞면과 뒷면 등급을 적습니다.