
芯板 ステッチ接合 合板とは、プレス前に芯板単板を縫い合わせるか、端面同士を接合し、各芯板層を隙間や重なりのない一枚に仕上げた合板です。日本の家具メーカーや輸入商社にとって、こうした芯の構成は、加工後の面や端面の仕上がりに関わります。輸入経路には京浜港(東京・横浜・川崎)と阪神港(大阪・神戸)があります。Minh Thanh Plywoodでは家具用合板の芯板層を横方向と縦方向の両方にステッチ接合し、家具用パネルをすべて二度プレスします。
芯板 ステッチ接合 合板とは?
芯板をステッチ接合した合板は、パネルを積層してプレスする前に、芯板単板の端面同士を縫い合わせるか、接合して作ります。各内層が連続した一枚になるため、開いた継ぎ目や帯状単板の重なり、欠落がありません。
「ステッチ」という呼び方は、細い芯板単板を継ぎ目に沿って糸で縫い合わせるベトナムや中国の工場の製法に由来します。同じ目的の芯板について、工場や買い手は「接合芯」「組み合わせ芯」「スプライス芯」と呼ぶこともあります。いずれも継ぎ目を閉じた芯板を指します。
買い手にとっての利点は次のとおりです。
- 平面性:芯板に隙間や重なりがなければ均一な厚みにプレスでき、表面も平らになります。
- 厚み公差:均一な芯板により、厳しい研磨公差に対応しやすくなります。
- 端面:切削または露出した端面に、空洞ではなく芯板の層が現れます。
- 接着:継ぎ目が閉じていると、シート全体に均一な圧力をかけて接着できます。
Minh Thanh Plywoodでは家具用パネルの芯板層を横方向と縦方向の両方にステッチ接合し、家具用グレードのパネルをすべて二度プレスします。
ベトナム産の全層ステッチ接合合板とは?
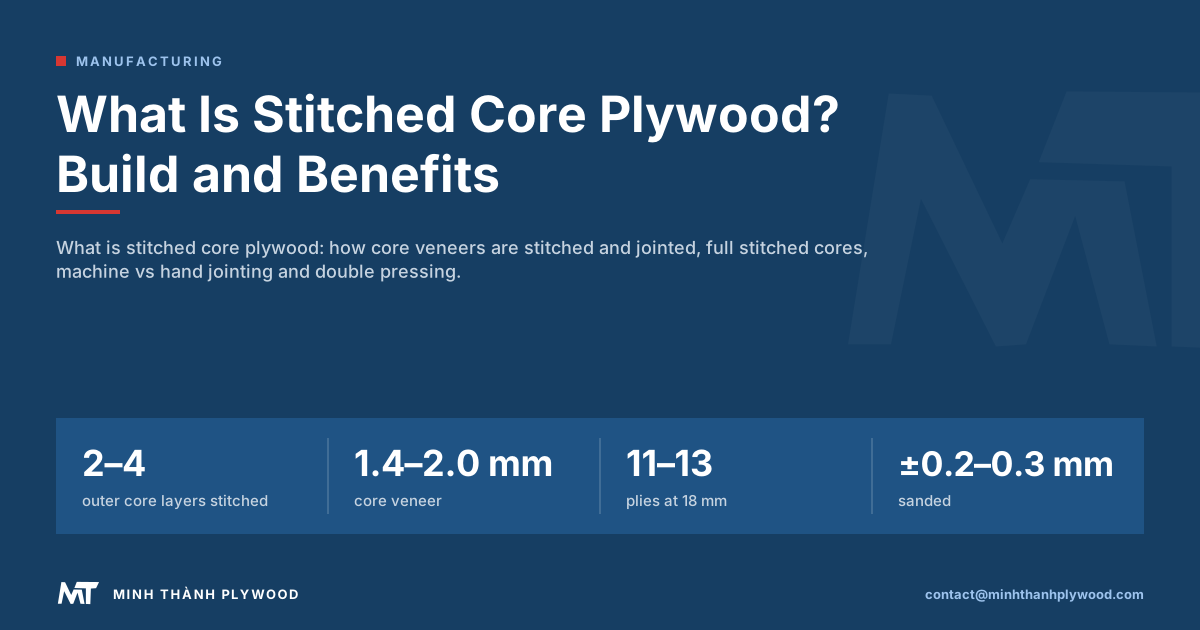
全層ステッチ接合の芯板合板は、表板の下の層から中心の層まで、すべての芯板層をステッチ接合します。標準的なステッチ接合芯は通常、外側の芯板層のうち2~4層だけを接合します。これらの層は表面に影響し、曲げ応力の大部分を受けるためです。
| 芯板の構成 | ステッチ接合する層 | 買い手が指定する用途 |
|---|---|---|
| 緩く並べた芯板 | なし | 梱包用合板、木箱、隠れる部材 |
| ステッチ接合芯(標準的な家具用) | 外側の芯板層2~4層 | 家具、キャビネット、化粧単板貼り・塗装パネル |
| 全層ステッチ接合芯 | すべての芯板層 | 露出または加工する端面、CNC部材、UV塗装パネル、薄い化粧面材 |
すべての芯板層をステッチ接合する仕様は、注文に応じて製造します。ベトナムで使われる「全層クロスステッチ芯」という表現も同じ意味で、すべての内層を横方向と縦方向にステッチ接合した芯板を指します。
芯板単板を接合する理由
芯板単板を作る丸太が小さく、幅の広いシートを一枚で取れないため、単板を接合します。ベトナムの芯板は、ホワイト・スティラックス、ユーカリ、アカシアなどの植林樹種から作られます。若い丸太をロータリーレースで剥いて単板にします。
植林木をロータリー剥きすると、次のような芯板単板ができます。
- 厚さ1.4~2.0mmで、パネル幅より狭い帯状または短いシート状。
- 自然な割れや不規則な端部があり、切りそろえるか、閉じる必要があります。
- 水分を除く必要があるため、積層前に単板を乾燥させます。完成パネルの工場出荷時の含水率は8~12%です。
1220 × 2440mmの芯板層を作るには、複数の単板を横に並べます。接合方法によって、層に隙間や重なりができるか、継ぎ目がきれいに閉じるかが決まります。丸太から単板を切り出す方法は、ロータリー単板とスライス単板の違いで解説しています。
芯板の接合方法を比較
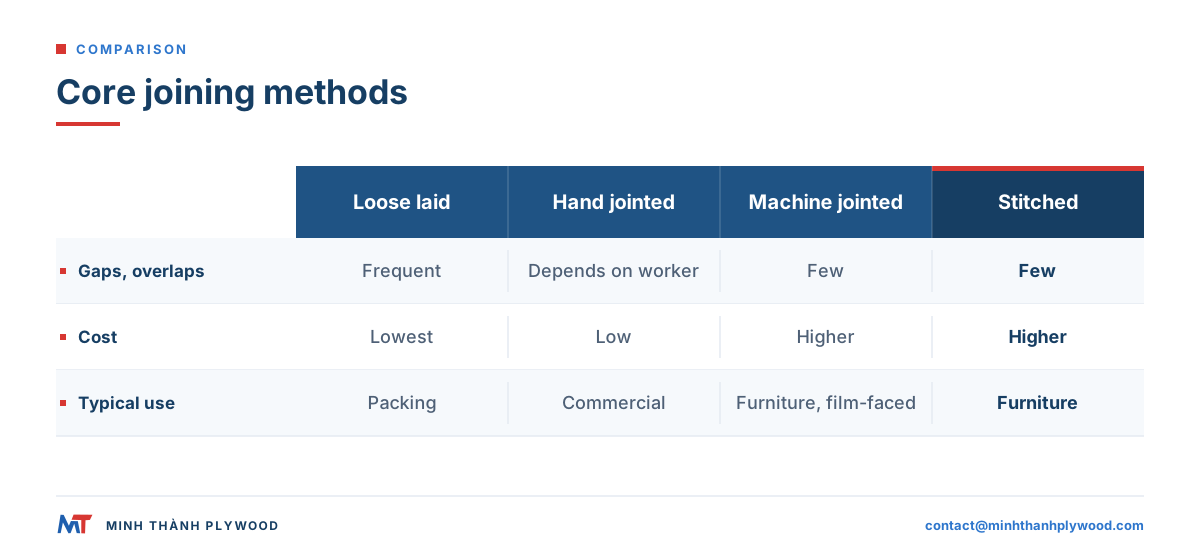
帯状単板から芯板層を作る方法は主に4つあります。接着とプレスの間、継ぎ目をどれだけ閉じた状態に保てるかが異なります。
| 方法 | 層の作り方 | 隙間・重なり | コスト | 代表的な製品 |
|---|---|---|---|---|
| 緩く並べる | 接着剤の上に単板を並べ、接合しない | 多い。接着とプレスの際に単板が動く | 最低 | 梱包用合板 |
| 手作業で接合 | 作業者が帯状単板を突き合わせ、継ぎ目をテープまたは接着剤で固定 | 作業者による。緩く並べる方法より少ない | 低い | 普通合板 |
| 機械接合(芯板組み合わせ機) | 機械で端をまっすぐに切り、帯状単板をつないで連続したシートにする | 少ない。継ぎ目がまっすぐで閉じている | 高い | 家具用合板、塗装型枠合板の芯板 |
| ステッチ接合 | 継ぎ目を横切るように糸で縫い、片方向または両方向に単板をつなぐ | 少ない。接着・プレス中も糸が継ぎ目を閉じておく | 高い | 家具用合板、全層ステッチ接合芯 |
ステッチ接合と機械接合は同じ結果を目指します。厚いパネルでは、ステッチ接合に利点があります。接着剤を塗ってからプレス機へ積層体を運ぶ間、糸が芯板層をまとめ、緩く並べた単板がずれるのを防ぎます。
芯板の機械接合と手作業による接合
機械接合とステッチ接合は、作業者の目測に左右されないため、手作業による接合より芯板のばらつきを抑えられます。手作業でも良好な芯板を作れますが、シートごと、勤務シフトごとに仕上がりの差が出やすくなります。
| 比較項目 | 機械接合またはステッチ接合 | 手作業による接合 |
|---|---|---|
| 継ぎ目の直線性 | 接合前に端をまっすぐに切りそろえる | 単板の端部に左右される |
| 隙間のリスク | 低い | 高め。特に単板の端部で生じやすい |
| 重なりのリスク | 低い | 高め。単板を押し合わせた箇所で生じやすい |
| コンテナ内のばらつき | 小さい | 作業者やシフトによって異なる |
| 適した用途 | 家具、CNC部材、UV塗装、薄い化粧面材 | 普通合板、汎用パネル |
買い手が確認すべきなのは、工場がどの機械を持っているかではなく、サンプルの切断面がすべての層できれいに仕上がっているかです。サンプルと積み込み前の写真で確認します。
芯板の隙間や重なりが問題になる理由
芯板の隙間や重なりは、合板で見つけにくい主な欠陥です。パネルの内部にあるため、表面がきれいに見えても、使用時に不具合が起こることがあります。
- 芯板の隙間:2枚の芯板単板の間にできた空洞です。その部分の強度が落ち、薄い表板ではへこみとして表れ、切断または加工した端面には穴が開きます。
- 芯板の重なり:2枚の単板が重なった状態です。その線に沿ってパネルが厚くなり、表面に筋が出ます。研磨すると、その部分の表板単板を削り抜いてしまいます。
- 芯板の欠落:ある層に単板がない部分です。大きな隙間と同じ状態になり、プレスで接着層を圧着できないため、膨れが生じることがあります。
家具工場では、欠陥は次のように現れます。
| 欠陥 | 家具工場で見られる状態 |
|---|---|
| 芯板の隙間 | ルーター加工した端面の空洞、沈み込む縁貼り、ビスを保持できない箇所 |
| 芯板の重なり | 表面の筋、化粧単板の削り抜け、厚みの不均一 |
| 芯板の欠落 | 弱い部分、膨れ、局所的な剥離 |
| 層の不均一 | シート内の厚みのばらつき、切断後の反り |
こうした欠陥を防ぐ最も低コストなタイミングは、芯板を組み立てるときです。ステッチ接合または機械接合なら、接着剤を塗る前に大半の欠陥を取り除けます。
ステッチ接合が平面性、厚み、剥離に与える影響
ステッチ接合は、平面性、厚み公差、接着性を高めます。接着層の下に均一な層があり、圧力も均等にかかるためです。
- 平面性。 層の厚みが均一でバランスの取れたパネルは、切断後も平らな状態を保ちます。隙間や重なりがあると片側のバランスが崩れ、切断した部材が反ります。
- 厚み。 重なりは厚い筋になり、隙間は薄い部分になります。継ぎ目が閉じていれば、表板を削り抜かずに研磨で公差を調整できます。当社の家具用研磨パネルの公差は±0.2~0.3mmで、最小±0.2mmまで対応します。
- 接着。 接着剤は均一な圧力のもとで最もよく硬化します。隙間があると、圧力のかかる材料がない接着層ができます。重なりがあると、その部分だけに圧力が集中します。どちらも剥離のきっかけになります。
ステッチ接合だけで、適切な接着剤やプレスが不要になるわけではありません。接着剤とプレスが均一に作用できる芯板を作る方法です。合板の品質管理では、接着と厚みの検査について解説しています。
二度プレス合板とは?
二度プレス合板は、芯板を先にプレスして厚みを調整し、その後、二度目のプレスで表板と裏板の単板を貼り合わせます。取引先によっては「二重芯合板」や「二回プレス合板」と呼ぶこともあります。
二度目のプレスが重要な理由は次のとおりです。
- 厚みを調整した芯板。 一度目のプレス後、芯板を研磨して厚みを均一にします。小さなへこみや筋は、表板を貼る前に取り除かれます。
- 平らな下地に薄い表板を貼る。 表板単板の厚さは0.2~0.5mmです。厚みを調整した芯板に貼ると、平らに仕上がり、芯板の凹凸が表面に出ません。
- 表面の欠陥を低減。 表面のへこみ、筋、研磨による表板の削り抜けが起こりにくくなります。UV塗装、ラッカー塗装、薄い化粧面材では特に重要です。
当工場では家具用グレードのパネルを標準で二度プレスします。ホットプレス温度はMR接着剤で約110~120°C、WBP(フェノール系)接着剤で130~145°Cです。
どの合板にステッチ接合芯が必要か
表面、端面、または厚みが完成品の一部として見える場合は、ステッチ接合芯が必要です。パネルが隠れる部分に使われる場合や、一度だけ使う場合は必要ありません。
| 用途 | ステッチ接合芯 | 理由 |
|---|---|---|
| 家具の箱体と扉 | 必要 | 平らな表面、縁貼りや金具に耐える端面 |
| キッチンキャビネット | 必要 | 丁番やスライドレールのビスを端面に固定するため |
| CNC加工部材、寸法カット品 | 必要。端面が見える場合は全層ステッチ接合 | 切断面ごとに芯板が見えるため |
| UV塗装またはラッカー塗装パネル | 必要 | へこみや筋が光沢面に出るため |
| 薄い合板3~6mm | 選別した単板を使い、5プライ(3~5mm)で構成 | 各層がパネル全体に占める割合が大きいため |
| 普通合板 | 任意 | 隠れる部材、塗装または被覆する部材 |
| 梱包用合板 | 不要 | 一度きりの使用で、緩く並べた芯板が一般的 |
当社の家具用合板ではステッチ接合芯を標準仕様としています。詳しい仕様は家具用合板のページをご覧ください。
ステッチ接合芯の製造工程
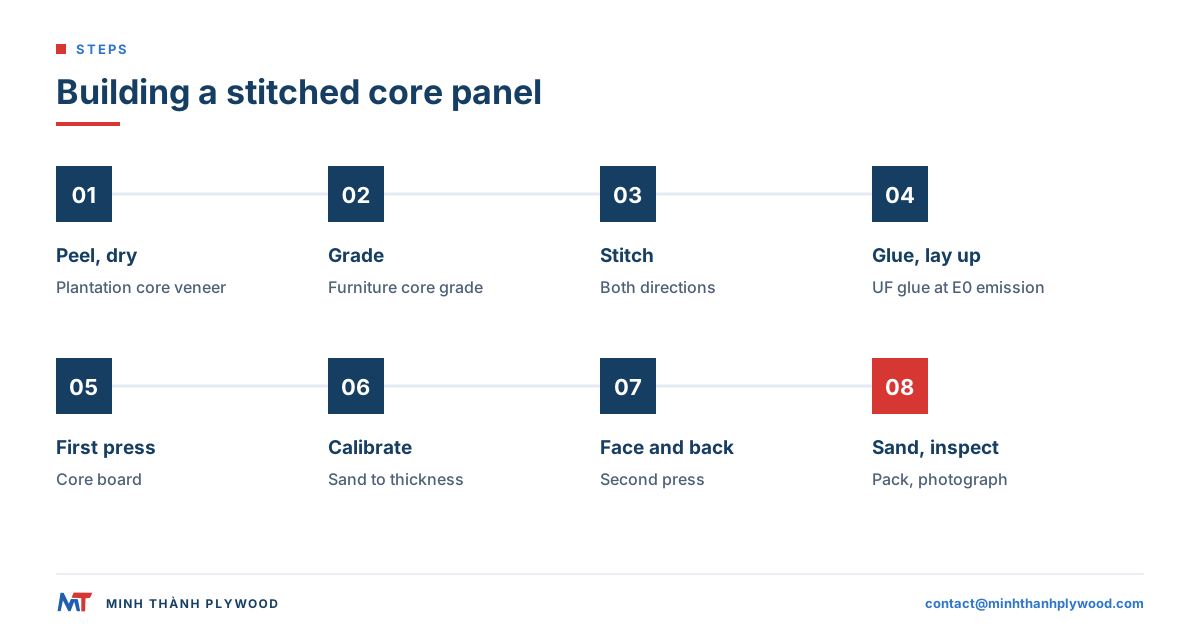
ステッチ接合芯のパネルは決まった順序で製造し、各工程で隙間、重なり、厚みの不均一が生じる原因を取り除きます。
- 剥き、乾燥。 植林木の丸太をロータリー剥きして芯板単板を作り、乾燥させます。単板の乾燥では、目標含水率と乾燥時の欠陥を解説しています。
- 等級分け。 芯板単板を品質別に選別し、家具用パネルにはより上位の芯板等級を使います。当工場の単板の等級分けをご覧ください。
- 切りそろえ、ステッチ接合。 帯状単板の端をまっすぐに切り、横方向と縦方向の両方にステッチ接合してシート状にします。
- 接着、積層。 家具用および内装用パネルには、E0放散区分のUF接着剤を塗布します。各層は木目が直角に交わるように積層します。
- 一度目のプレス。 芯板をホットプレスします。
- 厚み調整。 芯板を研磨し、厚みを均一にします。
- 表板と裏板。 二度目のプレスで表板と裏板の単板を接着します。
- 研磨、仕上げ。 パネルを研磨して公差内に仕上げます。両面をUV塗装対応にすることもできます。
- 検査、梱包。 厚み、表面、端面が注文内容に合っているか確認し、梱包します。積み込み前にパネルを撮影・録画します。
この方法で作る厚さ18mmの家具用パネルは、通常11~13プライです。
買い手が芯板品質を確認する方法
買い手はサンプル、積み込み前の写真、貨物の到着時に、切断面を見て厚みを測り、芯板品質を確認します。
- サンプルを縦横両方向に切る。 木目に沿う方向と横切る方向に短冊状に切ります。各層が連続し、空洞や単板の二重部分がないことを確認します。
- 表面を斜めから見る。 斜めから光を当てると、芯板の不均一によるへこみや筋が見えます。
- 複数箇所で厚みを測る。 校正済みのノギスを使い、四隅と中央を測定して、書面に記載された公差と比べます。
- 試験部材を加工する。 端面をルーター加工し、縁貼りをして、丁番を取り付けます。空洞や弱い部分があれば、すぐに確認できます。
- 積み込み前に端面写真を依頼する。 生産ロットの切断面を、定規が写るように撮影した写真を求めます。
同じ確認を貨物の到着時検査でも行います。合板の品質管理では、梱包前に当社が行う検査を紹介しています。
一枚芯、緩く並べた芯などの取引上の用語
芯板の用語は工場や国によって異なります。見積書に使われている用語の意味を買い手が確認してください。
| 用語 | 通常の意味 |
|---|---|
| ステッチ接合芯 | 積層前に継ぎ目を横切るように芯板単板を縫い合わせたもの |
| 全層ステッチ接合芯 | 外側だけでなく、すべての芯板層をステッチ接合したもの |
| 接合芯、組み合わせ芯 | 機械または手作業で単板の端面同士をつないだもの |
| スプライス芯 | 接着剤またはテープで単板をつないだもの |
| 緩く並べた芯 | 接合せずに単板を並べたもの |
| 一枚芯 | 中国の工場で使われる用語。手作業で並べた大判単板、機械接合した単板、一枚の単板のいずれを指す場合もあるため、どれか確認が必要です |
| 二度プレス、二重芯 | 芯板をプレスして厚みを調整した後、表板と裏板をプレスすること |
同じ製品名を使った2つの見積もりで価格が異なる場合、芯板等級、接合方法、表板の前処理、接着剤、公差など、芯の構成が違っていることがあります。
注文書に記載する項目
芯板の構成は、品質を示す形容詞ではなく仕様項目として記載してください。合意した内容を注文書に明記すれば、ステッチ接合芯の確認が容易になります。接着についてはBS EN 314-2が接着品質の要件を定めています。使用環境についてはBS EN 636:2012+A1:2015が、乾燥、湿潤、屋外環境で使用する構造用および一般用途の合板を扱っています。日本向けにJAS適合が必要な場合は、合板の日本農林規格JAS 0233:2024の該当区分も別途指定してください。
- 芯板の樹種:家具用にはホワイト・スティラックスまたはユーカリ。アカシアとマツは注文に応じます。
- 芯板等級:家具用芯板等級、緩く並べた層は不可。
- ステッチ接合:縦横両方向に接合。必要な場合は「全層ステッチ接合、すべての芯板層」と明記します。
- プレス:二度プレス。表板を貼る前に芯板の厚みを調整。
- プライ数:例、厚さ18mmで11プライ。
- 厚みと公差:例、研磨後18mm、±0.2mm。
- 接着剤と放散区分:E0放散区分のUF接着剤、または仕様に応じてMR/メラミン強化接着剤、フェノール系(WBP)接着。
- 表板と裏板:樹種と等級の組み合わせ、研磨の有無、塗装する場合はUV塗装対応かどうか。
- 含水率:出荷時8~12%。
仕様の記載例:厚さ18mm、1220 × 2440mm、ホワイト・スティラックス芯、全層ステッチ接合、二度プレス、11プライ、±0.2mm、E0放散区分のUF接着剤、バーチD/E等級の表裏面、UV塗装対応。
Minh Thanh Plywoodの芯板の作り方
当社はホワイト・スティラックスまたはユーカリの植林木単板から家具用芯板を作り、縦方向と横方向の両方にステッチ接合します。家具用グレードのパネルはすべて二度プレスします。すべての芯板層をステッチ接合する仕様は、注文に応じて製造します。
| 項目 | 当社の標準仕様 |
|---|---|
| 芯板 | ホワイト・スティラックスまたはユーカリ。アカシアとマツは注文に応じます |
| 芯板の構成 | 縦方向と横方向の両方にステッチ接合 |
| プレス | 2回。芯板をプレスして厚みを調整した後、表板と裏板をプレス |
| 接着剤 | 家具用および内装用パネルにはE0放散区分のUF接着剤 |
| 公差 | 家具用研磨パネルで±0.2~0.3mm、最小±0.2mmまで |
| 厚み範囲 | 3~40mm |
| 放散量の証明 | CARB P2/TSCA Title VI、ICTT工場番号23024。ASTM D6007のチャンバー試験6回の平均は0.014~0.032ppmで、上限値0.05ppmを下回ります |
| 品質システム | ISO 9001:2015(KAC25/0185)、TCVN 11902:2017(VietCert 141.1-VNC-HC) |
| 出荷ごとの証明 | 積み込み前の写真と動画 |
CARB P2/TSCA Title VIの規則は、EPAのホルムアルデヒド基準ページに記載されています。無料サンプルを使って、注文前に芯板を切断して確認できます。厚み、芯板、表板の仕様を家具用合板のページからお知らせいただくか、製造工程のページで製造ライン全体をご覧ください。
よくある質問
芯板をステッチ接合した合板とは何ですか?
芯板をステッチ接合した合板とは、プレス前に芯板単板を縫い合わせるか、端面同士を接合し、内側の各層を隙間や重なりのない連続した一枚にした合板です。
全層ステッチ接合の芯板合板とは何ですか?
全層ステッチ接合の芯板合板は、表裏面の下にある外側の2~4層だけでなく、すべての芯板層をステッチ接合した合板です。端面が見える製品、加工する部材、空隙を完全になくす必要がある用途で指定されます。
合板の芯板接合とは何ですか?
芯板接合とは、ロータリー単板の細い帯を幅の広いシートにするため、積層前に手作業、接合機、またはステッチ接合で端面同士をつなぐことです。これにより芯板の継ぎ目が開かないようにします。
芯板の機械接合は手作業より優れていますか?
機械接合とステッチ接合は継ぎ目を閉じた状態に保ち、注文分を通して芯板のばらつきを抑えます。手作業で組んだ芯板も良好な場合がありますが、隙間や重なりは作業者ごとに異なり、シート間の差が大きくなりやすい方法です。
二度プレス合板とは何ですか?
二度プレス合板は、芯板を先にプレスして厚みを調整し、その後、表板と裏板の単板を二度目のプレスで貼り合わせた合板です。パネルの平面性が高まり、表面もきれいに仕上がります。
合板の芯板に隙間があると、なぜ問題なのですか?
芯板の隙間はパネル内部の空洞です。その部分の強度が落ち、薄い表板ではへこみとして表れ、切断・加工した端面には穴が残ります。穴の部分にはビスや丁番を保持する材料がありません。
芯板をステッチ接合した合板は価格が高くなりますか?
はい。ステッチ接合と二度プレスには追加の作業時間とプレス時間が必要です。その追加費用は通常、家具やCNC加工で発生する不良部材、表面の貼り直し、クレームの費用より小さくなります。
梱包用合板や普通合板にもステッチ接合芯板を使いますか?
通常は使いません。梱包用合板では緩く並べた芯板を使い、普通合板では緩く並べた芯板または接合した芯板を使います。これらの用途では、平面性や端面の品質がそれほど重視されないためです。
合板サンプルの芯板品質はどう確認できますか?
サンプルを縦横の両方向に切り、端面に空隙、重なり、層の不均一がないか確認します。複数箇所で厚みを測り、斜めから光を当てて表面のへこみや筋も確認してください。
ステッチ接合芯板を発注する際、注文書には何を記載すべきですか?
芯板の樹種、ステッチ接合の有無と接合する層数、二度プレス、プライ数、厚みと公差、接着剤と放散区分、表板と裏板の等級を記載してください。