
ウレタン塗装済み合板を探す購買担当者は、塗膜の種類と用途を仕様書で確認してください。日本の家具・内装メーカーや建材卸では、キャビネット本体、棚、壁面など、用途に合わせて工場塗装済みと未塗装のどちらを調達するかが加工工程を左右します。輸入商社は仕上がりだけでなく、接着性能、木口処理、梱包も合わせて指定しましょう。工場塗装済み合板には、工場ラインで透明または着色塗装を硬化させたパネルと、切断後に塗装する未塗装パネルがあります。工場塗装済みならキャビネット本体や棚の加工を省力化でき、未塗装なら色や木口の仕上げを自分で決められます。本ガイドでは、UV塗装、ラッカー、塗料、下塗りの違い、費用差、塗装ラインに必要なパネル仕様を、Minh Thanh Plywoodが解説します。
工場塗装済み合板とは
工場塗装済み合板は、広葉樹合板を研磨し、販売前に工場ラインで片面または両面を塗装したものです。透明または着色塗膜が硬化した状態で届くため、切断して組み立てられます。「塗装済み合板」はより広い呼び方で、工場で塗装したものも、切断後に塗装したものも含みます。
工場塗装済みパネルの多くは、透明なUV硬化アクリル塗装です。薄い塗膜を何層か重ね、紫外線ランプで数秒間硬化させます。工場でラッカー、塗料、プライマーを塗る製品もあります。表板には通常、バーチ、メープル、ポプラ、または化粧用の広葉樹を使います。
工場塗装済み合板は、キャビネット本体、棚、クローゼット、店舗什器、壁面パネルなどの内装用途向けです。接着性能と木口の封止を用途に合わせて指定しない限り、構造用や外装用には使えません。
工場塗装済み合板のサイズと価格
標準的な工場塗装済み合板は、4 × 8 ft(48 × 96 in、32 sq ft)で、厚さは1/4~3/4 inch、塗装は片面または両面です。カナダでは、樹種、厚さ、等級により、4 × 8の塗装済み合板1枚が約CAD 53~CAD 146で販売されています(2026年10月)。ベトナム製の同サイズは1220 × 2440 mm(シハチ)です。
| 販売元・地域 | 製品 | 4 × 8合板1枚あたりの価格 |
|---|---|---|
| Peacock Lumber(オンタリオ州)、塗装済み合板のカテゴリー | 塗装済みバーチ合板 | CAD 52.95~CAD 75.25 |
| Peacock Lumber、塗装済み合板のカテゴリー | 同カテゴリーのその他の合板 | CAD 105.95~CAD 145.95 |
| TimberTown(アルバータ州)、4 × 8シート材 | モミ、トウヒなどの合板、全等級 | CAD 17.97~CAD 152.97 |
| Minh Thanh Plywood、コンテナ注文 | 家具用合板、1220 × 2440 mm | US$350/m³ FOBから(2026年10月)。合板1枚あたりではなく、素地合板の1 m³あたりのFOB価格 |
小売店では、上記の価格に切断料金が加わります。Peacock Lumberでは最初の3枚について各1回目の切断が無料で、その後は1カットにつきCAD 2.00です。厚さが3/4 inchを超えるか、長さが8 ftを超える場合はCAD 5.00が加算されます。半裁・四半裁の合板は割高です。コンテナ単位で注文する家具工場なら、どちらの料金も避けられます。Minh Thanhは注文に応じて1220 × 2500 mmや1220 × 2280 mmなどの特注サイズをプレスし、パネルを4枚、6枚、または8枚に切断し、欧州向けには1250 × 2500 mmも製造しています。そのため、工場はCNCのネスティングに合う寸法で受け取れます。
カナダの輸入業者やキャビネット工場が比べるのは、店頭価格ではなく完成部材1点あたりの輸入原価 (運賃・保険料・関税を含む)です。上の小売価格はカナダの販売店で顧客が支払う金額で、FOB価格はコンテナで仕入れる場合の運賃・関税加算前の出発点です。日本の輸入では、京浜港(東京・横浜・川崎)や阪神港(大阪・神戸)が主な通関ルートです。保税地域から引き取る輸入貨物には消費税と地方消費税が課され、引取者が納税義務を負います。
塗装の種類を比較:UV塗装、ラッカー、塗料、プライマー
工場塗装済み合板の仕上げは、ほぼ4種類に分けられます。硬さ、見た目、補修や再塗装のしやすさがそれぞれ異なります。
| 塗装の種類 | 塗り方 | 表面の仕上がり | 主な用途 | 再塗装・補修 |
|---|---|---|---|---|
| UV硬化アクリル | ローラーで塗り、UVランプで硬化 | 硬質、透明、つや消し~半つや | キャビネット本体、棚、什器 | 部分補修は難しく、足付け研磨して再塗装 |
| ラッカー(ニトロセルロース系または触媒硬化型) | スプレーまたはカーテン塗装、自然乾燥または加熱乾燥 | 透明で温かみのある見た目、つや調整が可能 | 家具、化粧パネル | 部分補修しやすい |
| 工場塗装の塗料 | スプレーまたはローラーで不透明色を塗布 | 木目を隠す単色仕上げ | 子ども用家具、店舗、色指定のある製品 | 足付け研磨後に塗り直し |
| プライマーのみ | プライマーを1~2回塗って研磨 | 平滑で、現場塗装に適した下地 | 塗装仕上げの造作材や壁 | 現場で塗装 |
| 化粧貼り(メラミン紙またはフィルム) | 塗装ではなく、圧着して貼る | 柄やフィルムを表面に形成し、非常に硬い | キャビネット、型枠、梱包 | 再塗装不可 |
UV硬化塗装はラインの稼働が速く、表面が薬品や引っかき傷に強いため、工場塗装済みのキャビネット用合板で主流です。ラッカーはより温かみのある見た目になり、補修もしやすくなります。UV塗装について詳しくは、UV塗装合板とUV塗装対応パネルをご覧ください。
UV塗装ラインで工場塗装済み合板を作る方法
工場塗装済み合板は、研磨済みパネルを塗装ラインに通し、薄い塗膜を塗って紫外線ランプで1層ずつ数秒で硬化させて作ります。パネルを平らな状態で次々に流すため、仕上がりは投入時の平面性と均一さに左右されます。
- 厚さを調整して研磨する。素地パネルを均一な厚さにし、表面を滑らかにします。
- ブラシ掛けと除じんをする。塗膜の下に粒子が入り込まないよう、表面の粉じんを取り除きます。
- シーラーまたは充填塗料を塗る。ローラーで塗り、木目の導管を埋めます。
- 硬化させる。UVランプを当てます。
- 塗り重ねの間に軽く研磨する。立ち上がった木の繊維を削ります。
- 下塗りと上塗りを行う。指定の塗膜厚とつやになるまで、各層を順に硬化させます。
- 検査、積み重ね、梱包をする。パネルの間に保護シートを挟みます。
ラッカー塗装のラインも同じ考え方ですが、UVランプの代わりにスプレーまたはカーテン塗装機と乾燥炉を使います。処理速度は遅い一方、温かみのある見た目になり、部分補修もしやすくなります。塗装合板では顔料入りの下塗りを行い、多くの場合、透明な保護用上塗りも加えます。
塗装済み合板と未塗装合板の違い
工場塗装済み合板は、塗装を切断前に済ませることで作業時間を短縮します。工房で行うのは切断、縁貼り、組み立てです。未塗装合板は研磨済みでも表面が素地のため、色、つや、塗装を選べる一方、仕上げ作業が必要です。
| 比較項目 | 工場塗装済み合板 | 未塗装(素地)合板 |
|---|---|---|
| 工房での作業 | 切断、縁貼り、組み立て | 研磨、シーラー塗布、塗装、乾燥後に組み立て |
| 見た目 | 工場で決まったつやと色 | 好みのステイン、つや、塗料を選択可能 |
| 切断面 | 素地のため、縁貼りが必要 | 表面と合わせて仕上げる |
| 表面の傷 | 目立つ傷は再塗装が必要 | 塗装前に研磨で取り除ける |
| 接着部分 | 接着面に塗料が付かないようにする | 素地に接着する |
| 主な用途 | キャビネット本体、棚、家具の内側 | 前面などの見える部分、着色や塗装仕上げ |
多くのキャビネット工房では両方を使います。本体と棚には工場塗装済みパネルを使い、扉や見える側板には未塗装パネルを使って、顧客指定の色に仕上げます。
工場塗装済み合板と未塗装合板の費用差
同じ構成なら、工場塗装済み合板は未塗装合板より1枚あたりの価格が高くなります。塗料、塗装ラインの稼働時間、保護梱包が価格に含まれるためです。一方、完成部材の費用は、工房での塗装工程を省けるため低くなることがあります。
素地パネルを手作業またはスプレーで仕上げる場合、通常は次の工程ごとに人手と乾燥時間がかかります。
- 両面を仕上げ用の番手まで研磨する。
- シーラーまたはコンディショナーを塗る。
- シーラーを軽く研磨する。
- 1回目の上塗りをする。
- 塗り重ねの間に軽く研磨する。
- 2回目の上塗りをする。摩耗の大きい面には3回目も塗る。
- 乾燥させ、積み重ねて保護してから組み立てる。
どちらが安くなるかは、次の条件で変わります。
- 生産量:キャビネット本体を大量生産する場合、工場塗装済み合板で最も作業を減らせます。
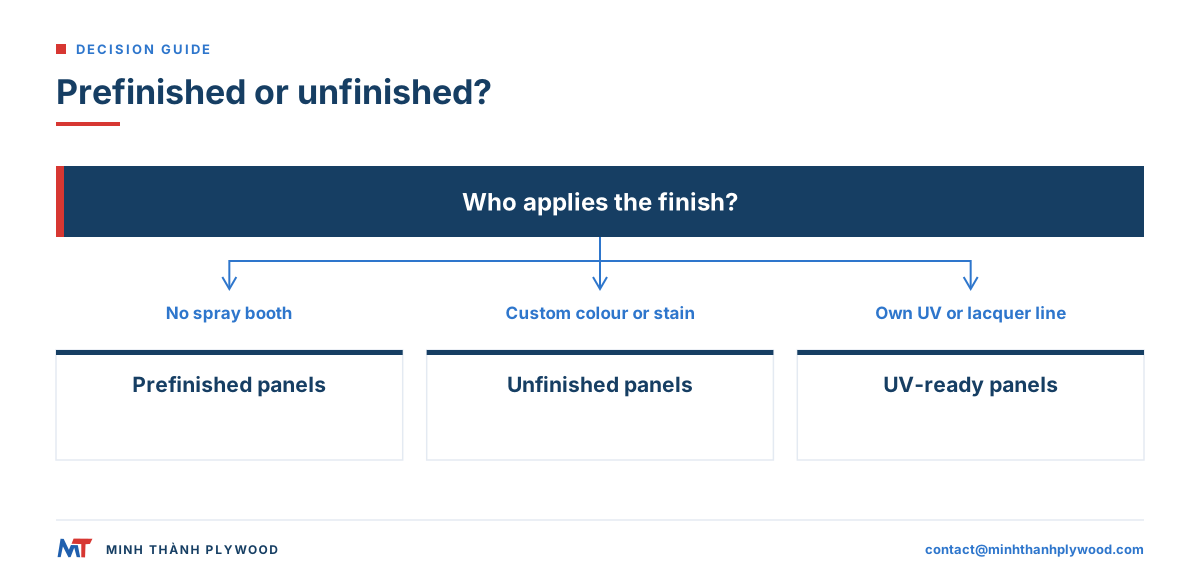
- 塗装ブース:塗装ブースがなければ、工場塗装済み合板にすることで設備投資と防じん管理を避けられます。
- 色:特注色やステイン仕上げには未塗装パネルが向きます。
- 自社塗装ライン:UVまたはラッカーの塗装ラインを持つ家具工場は、UV塗装対応パネルを仕入れて自社塗装できます。コンテナ単位なら、部材あたりの費用が最も低くなることがよくあります。
工場塗装済み合板は防水ですか?
いいえ。工場塗装は表面を水はね、清掃、汚れに強くしますが、合板全体を防水にするわけではありません。切断面、ねじ穴、塗膜の傷から水が入ります。
水の近くで使う塗装済みパネルの性能を左右するのは、次の2点です。
- 接着性能:内装用パネルにはUF接着剤が使われます。MR(メラミン強化)接着剤は湿気に強く、フェノール系(WBP)接着剤は外装や濡れる環境向けです。
- 木口:取り付け前に切断面をすべて縁貼りするか、封止します。
接着品質はEN 314-2、乾燥・湿潤・外装条件に使う合板の仕様はEN 636で扱われます。日本の合板の日本農林規格(JAS 0233:2024)では、接着の程度を特類、1類、2類に区分しています。輸入仕様では、必要な規格と接着性能をそれぞれ確認してください。
シンク下の収納や洗面化粧台には、MRまたはフェノール系接着剤を指定し、木口をすべて封止して塗膜を途切れさせないでください。屋外には内装用の塗装合板は適しません。WBP構成の外装用合板をご覧ください。
バーチの工場塗装済み合板
工場塗装済み合板で最も一般的なのは、両面に透明なUV塗装を施した淡色のバーチ合板です。キャビネット本体、引き出し、棚に使われます。バーチは透明仕上げに向き、木目が目立ちにくく、明るい色を保ちます。
塗装済みバーチ合板では、次の点を確認してください。
- 表板と裏板の等級:ベトナムではバーチ表板の等級にD+、D、Eがあり、D+/D、D/Eのように表板と裏板の組み合わせで見積もります。比較の目安では、D+は欧州のB、DはBBに近い等級です。
- 心板:塗装面が平らに保たれるよう、隙間がなく、厚さが調整されていること。
- 塗膜厚とつや:片面か両面か、透明か着色か、つやの程度。
- ホルムアルデヒド放散量:キャビネットや家具にはE0を指定します。日本向け内装材でF☆☆☆☆が必要な場合は、その区分の表示や証明を別途確認してください。JASのF☆☆☆☆基準は平均0.3 mg/L、最大0.4 mg/Lです。
Minh Thanhのバーチ表板付き家具用パネルは、両面を研磨・研磨仕上げしており、自社ラインで塗装する購入者向けにUV塗装対応で供給されます。構成とサイズはバーチ合板をご覧ください。
塗装済み合板の用途
塗装済み合板は、きれいで耐久性のある表面をすぐに使いたい場所や、パネルに触れたり見たりする用途に向いています。
- キッチン・洗面所のキャビネット本体:手作業で塗装したくない内側の面。
- クローゼット、収納、棚:拭き取りやすく、明るい色の表面。
- 店舗什器・ディスプレー:内装工事の工程で手早く組み立てられます。
- 壁・天井パネル:工場塗装済みのバーチまたはメープル合板で、内装をすばやく仕上げられます。
- 子ども用・オフィス家具:拭き掃除しやすい塗装または透明仕上げ。
- 車両内装:バンやキャンピングカーの内張りに薄い塗装済みパネルを使います。
見える前面や高級家具では、部材全体の色と木口を合わせるため、切断後に塗装することがよくあります。
合板の塗装方法:手順
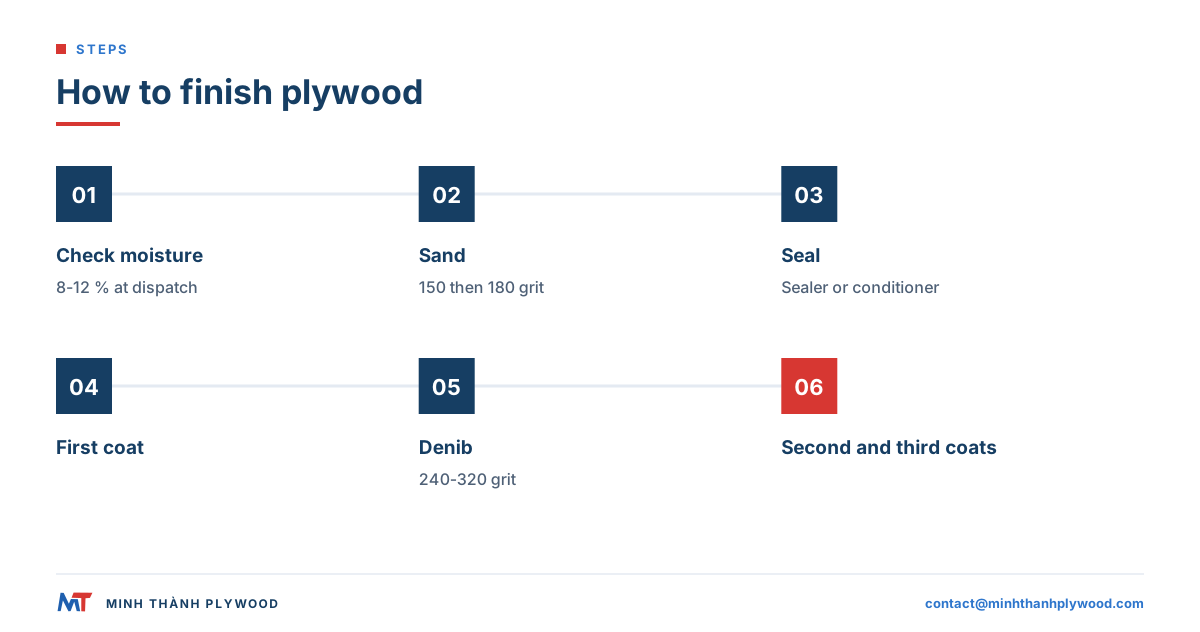
合板を自分で塗装する場合は、表面を滑らかに研磨し、下地を整え、薄い上塗りを2~3回重ねます。塗り重ねの間は軽く研磨してください。以下はバーチ、ポプラ、オークなど広葉樹の表板を透明仕上げにする手順です。次の塗装に進む前に、各層を十分に乾燥させます。
- 含水率を確認する:パネルを乾燥させ、使用する部屋の環境に慣らします。家具用合板は工場出荷時の含水率が8–12 %です。
- 表面を研磨する:傷があれば120番から始め、次に150番、180番の順で木目に沿って研磨します。
- 粉じんを取り除く:掃除機と粘着クロスを使います。
- 下地を整える:透明塗装にはサンディングシーラーを使います。バーチやメープルなど色むらが出やすい表板を着色する場合は、ステイン前処理剤を塗ります。
- 必要なら着色する:先に端材で試し塗りをします。
- 1回目の上塗りをする:水性ポリウレタン塗料、ラッカー、またはハードワックスオイルを使います。
- 毛羽を取る:乾燥後、240~320番で軽く研磨します。
- 2回目、3回目の上塗りをする:摩耗しやすい面には重ね塗りします。
バーチ合板では、色むらが出るため濃い油性ステインは避けてください。代わりに、ジェルステインまたは着色した上塗りを使います。
合板の木口を仕上げる方法
木口の用途や見え方に合わせて、縁貼り、無垢材の木口材、パテと塗料で仕上げます。合板の木口を露出させると積層が見え、塗料や湿気を吸い込みます。
| 木口の仕上げ | 見た目 | 強度 | 主な用途 |
|---|---|---|---|
| 突板の縁材(アイロン貼りまたはホットメルト) | 表面と調和 | 軽負荷向け | キャビネット本体、棚 |
| PVCまたはABSの縁材 | 単色または木目柄 | 衝撃に強い | 業務用家具、什器 |
| 無垢材の木口材 | 表面と調和、または対照的 | 最も強い | テーブル天板、棚の前縁、扉 |
| パテと塗料 | 積層を隠す | 中程度 | 塗装仕上げの造作材 |
| 封止した積層面を見せる | 縞模様の木口 | 中程度 | 合板の積層面を見せるモダン家具 |
積層面を見せる木口はモダン家具の意匠になりますが、心板に空隙がないことが条件です。隙間があると表面に現れます。Minh Thanhは心板の層を横方向・縦方向の両方でステッチ接合し、木口が閉じた状態を保てるようにしています。
合板壁面の仕上げ方
合板を壁に使う場合は、目地をそろえて固定し、目地を埋めるか意匠として整えてから、壁全体を研磨・塗装します。工場塗装済みパネルを使い、目地を陰影のある目透かしとして残す方法もあります。
- 目地を計画する:工場塗装済みパネルの間に3~5 mmの目透かしを設けると、意図した仕上がりになります。突き付け目地は充填が必要です。
- パネルを固定する:工場塗装済みパネルには隠しクリップ、または接着剤とピンを使います。塗装壁にはねじとパテを使います。
- 角や開口部の木口を処理する:シーリング材、無垢材の木口材、または縁材で仕上げます。
- 塗装する:素地の広葉樹表板には透明な水性塗料を塗ります。塗装壁にはプライマーと塗料を使います。
ホテル、オフィス、住宅の壁にはE0放散量を指定し、建築基準法で内装材への防火処理が求められる場合は、その処理も指定してください。
UV塗装ラインが合板に求めるもの
UV塗装ラインでは、パネルの平面性、表面の滑らかさ、厚さの均一さが必要です。ローラーは1 m²あたりの塗布量を管理するため、表面に高低差があると塗り残しや塗料だまりになります。塗膜と同じくらい、パネルの品質が仕上がりを左右します。
Minh ThanhのUV塗装対応家具用パネルには、次の仕様を組み込んでいます。
- 厚さの調整:家具用パネルを研磨し、厚さ公差±0.2–0.3 mm、最小で±0.2 mmまで対応します。ローラーが全面に触れるようにするためです。
- 平面性:標準で2回プレスします。心板をプレスして厚さを調整した後、表板と裏板を貼り合わせてプレスします。
- 空隙のない心板:心板の層を横方向・縦方向にステッチ接合し、塗膜の表面に隙間が浮き出ないようにします。
- 研磨・研磨仕上げした表面:両面をUV塗装対応にし、顧客が自社でUV塗装するために必要な標準に整えます。
- 乾燥と低放散:出荷時の含水率は8–12 %、UF接着剤はE0放散です。日本向け内装材でF☆☆☆☆を求める場合は、該当区分の表示や証明も別途確認してください。
放散量の資料もパネルに添付されます。ICTT工場番号23024としてCARB P2 / TSCA Title VI認証を取得しており、ASTM D6007のチャンバー試験を2025年4月から2026年6月までに6回実施しました。試験対象は厚さ9、15、18 mmのパネルで、平均値は0.014–0.032 ppmでした。試験のうち3回はShanghai Hongjun、3回はICTT Vietnamが実施しました。単板芯の広葉樹合板に対する基準値は、40 CFR 770.10で0.05 ppmです。
塗装済み合板の運搬と保管
工場塗装済み合板は、現場で塗膜の傷を研磨して直せないため、素地パネルより運搬・保管に注意が必要です。傷の多くは積み込み、荷下ろし、切断時に発生します。
- 表面の間に保護材を挟む:塗装面の間に保護シートまたはフィルムを入れ、輸送中に砂やほこりで傷が付かないようにします。
- 平らで乾燥した場所に保管する:屋内の水平な桟木の上に置き、直射日光を避けます。透明塗膜が黄変したり、その下の木材が濃色化したりすることがあります。
- 使用環境に慣らす:切断前に、梱包を室内の湿度になじませます。家具工場から出荷される合板の含水率は8–12 %です。
- 鋸に合わせて表面を上または下に向ける:テーブルソーでは良い面を上にします。スコアリング刃付きのトラックソーやパネルソーでは、塗膜の欠けを防ぐため機械の切断方向に従います。
- 塗膜に接着剤を付けない:硬化した塗膜には接着剤が付かないため、接着部分をマスキングするか研磨します。
工場塗装済み合板パネルの仕様指定
工場塗装済み合板は、パネルと塗装を分けて指定してください。それぞれ異なる不具合が起こり得るため、仕様書には両方を記載します。
| パネル | 塗装 |
|---|---|
| 表板の樹種と表裏の等級 | 塗装の種類(UVアクリル、ラッカー、塗料、プライマー) |
| 心板の樹種と構成 | 片面または両面 |
| 接着性能と放散区分 | つやと色(透明、着色、白) |
| 厚さと公差 | 傷・薬品への耐性目標 |
| 合板パネルの寸法 | 輸送用の保護フィルムまたは合紙 |
自社で塗装するパネルでは、「両面研磨、UV塗装対応」と指定し、塗装ラインに必要な番手または平滑度も加えてください。注文前に、自社ラインでサンプルを試験します。
注文時に決めること
まず、誰が塗装するかを決めます。販売店や塗装業者に依頼する場合は、塗装済みパネルを国内で購入します。自社工場にUVまたはラッカーのラインがある場合は、UV塗装対応パネルをコンテナで輸入し、自社で塗装すると、色とつやを調整でき、部材あたりの費用も抑えられます。
UV塗装対応の家具用合板は、次のように指定できます。
18 mm、1220 × 2440 mm、バーチ表板D+/D、白色スティラックス心板、ステッチ接合・2回プレス、UF接着剤E0、両面研磨・研磨仕上げ・UV塗装対応、公差±0.2 mm、含水率8–12 %、パレット梱包;数量;仕向港。
Minh Thanhは、厚さ3~40 mmの家具用パネルを1220 × 2440 mmおよび1250 × 2500 mmで製造しています。表板はバーチ、ポプラ、EV、オクメ、マツなどです。最低注文数量は40HCコンテナ1本で、仕様の混載は合意により可能です。製造期間は30%の前金受領後15~45日で、塗装ライン試験用のサンプルは無償で発送します。パネルと塗装ラインの要件を[email protected]までお知らせください。
よくある質問
工場塗装済み合板とは何ですか?
工場塗装済み合板は、広葉樹合板の表面を研磨し、工場ラインで片面または両面に塗装したパネルです。販売前に塗膜を硬化させてあり、通常は透明なUV硬化アクリル塗装が施されています。現場で研磨や塗装をせず、切断して組み立てられます。
工場塗装済み合板は防水ですか?
いいえ。塗膜は水はねや清掃に耐えますが、木口は露出しており、接着性能も通常は内装用です。水がかかる場所では、外装用接着剤を指定し、切断面をすべて封止してください。
工場塗装済み合板を使う利点は何ですか?
工場塗装済みなら、工房での研磨、シーラー塗布、2回以上の上塗りが不要で、塗膜の均一なパネルをそのまま組み立てられます。家具メーカーは人件費、乾燥スペース、防じん管理の負担を減らせます。
工場塗装済み合板と素地合板はどう違いますか?
工場塗装済み合板は塗装済みで、切断後に組み立てられます。素地合板は研磨済みでも塗装されておらず、切断後に塗装が必要です。工場塗装済みは作業を省け、素地合板は色、光沢、木口の仕上げを選べます。
工場塗装済み合板はどこで入手できますか?
広葉樹合板の販売店では、家具用の工場塗装済みバーチ合板やメープル合板を扱っています。自社に塗装ラインを持つ家具工場は、UV塗装対応の研磨済みパネルをコンテナ単位で仕入れ、工場内で塗装します。
工場塗装済み合板に塗料を塗れますか?
硬化したUV塗膜には塗料が密着しにくいため、塗り替える場合は表面を足付け研磨し、密着用プライマーを塗ってください。塗装を予定しているなら、未塗装または下塗り済みで注文します。
合板の木口はどう仕上げますか?
一般的には、突板またはPVCのアイロン貼り・機械貼りの縁材を使います。無垢材の木口材はより強度があり、パテと塗料は塗装仕上げに向きます。取り付け前に、切断面をすべて封止してください。
バーチ合板はどう塗装しますか?
150番、次に180番で研磨します。着色する場合は、サンディングシーラーまたは着色前処理剤を塗り、その後、水性ポリウレタン塗料またはラッカーを2~3回塗ります。塗り重ねの間は軽く研磨してください。バーチは油性ステインで色むらが出るため、先に試し塗りをします。
工場塗装済み合板は未塗装合板より高価ですか?
合板1枚あたりでは、塗料、ラインの稼働、丁寧な梱包が価格に含まれるため高くなります。一方、完成したキャビネット単位では、工房で塗装する人件費とスペースを省けるため、安くなることがよくあります。
UV塗装対応合板とは何ですか?
UV塗装対応合板は、購入者が自社のUV塗装ラインで仕上げられるよう、平滑に研磨・研磨仕上げされたパネルです。Minh Thanhは家具用パネルの両面をUV塗装対応で供給しています。
工場塗装済み合板を壁に使えますか?
はい。工場塗装済みのバーチまたはメープル合板は、室内の壁や天井を手早く仕上げるのに使えます。目地を計画し、見えない固定具を使い、露出する木口には縁材または無垢材を取り付けてください。