
品質管理 · ベトナム・ハーホア
品質管理:八項目で管理する合板品質
概要
芯単板の受入れからコンテナ封印まで八つの検査を行います。家具用は二段階プレスと厚さ調整研磨を行い、高精度仕様では厚さ公差±0.2 mmまで対応します。各梱包から合板を取りデジタルノギスで測定し、ハーホアからの全出荷を撮影します。
動画を見る
合板品質管理:単板からコンテナまでの8項目
2分26秒の動画で、単板受入れ、積層、熱圧、厚さ調整研磨、ノギス測定、表裏・端面検査、接着・放散試験、梱包・積載記録を紹介。実際の工場映像を使用し、封印前に貴社へ渡す写真・書類記録で締めくくります。
第1章は注文に対応する八項目。第2章は熱プレス、研磨前の表面補修・端面充填、最終厚さへの調整研磨を紹介します。
第3章はノギス測定と製品別公差、第4章は製造サンプルの煮沸試験と放散結果、第5章は封印前の出荷記録です。
第三者機関の証拠
品質管理:第三者資料で確認できる
以下の三つの認証体系で検査しています。掲載資料は英語版の原本で、全文はメールで提供します。





合板検査とは
検査段階と担当
注文ごとの自社八項目、製造中の貴社検査、出荷前検査、積載検査、最終書類確認の五段階です。自社検査は固定、貴社・第三者検査はご予約ください。
概要厚さ、寸法、表板等級、芯材、接着、放散、梱包を合意仕様と照合します。工程内検査で次工程へ欠点を持ち越さず、貴社またはSGS・Intertek・Bureau Veritas等が完成梱包を積載前に確認できます。
| 工程 | 時期 | 担当 | 確認内容 |
|---|---|---|---|
| 工場内検査 | 単板受入れから梱包まで | 当社品質管理チーム | 全注文に本ページの八項目を適用 |
| 製造中 | 積層・プレス開始後 | 貴社検査員・検査機関 | 芯材、接合、接着剤、最初の研磨品をサンプルと照合 |
| 出荷前検査 | 梱包完了後・積載前 | 貴社検査員・検査機関 | 完成梱包から無作為抽出し、厚さ・寸法・表裏・端面・接着・数量を検査 |
| コンテナ積載検査 | 積載中 | 貴社検査員・検査機関。当社は全積載を撮影 | 封印前に梱包数・ラベル・帯・積載状態を確認 |
| 書類確認 | 積載後 | 貴社 | 出荷確定前のインボイス・パッキングリスト・B/L案と試験報告 |
貴社検査員・ご指定機関の来訪を歓迎します。注文時の日程に合わせ製造・積載を調整し、測定記録も開示します。
製品ライン別
製品別の品質検査条件
研磨済み家具用±0.2–0.3 mm、一般用・フィルム合板±0.5 mm、梱包用±0.5–1.0 mm。全品の長さ・幅は±2 mm。注文でラインを合意し、全梱包に適用します。
| 項目 | 家具・内装用 | 一般用 | 梱包用 | フィルム合板 |
|---|---|---|---|---|
| 芯材 | A等級スチラックスまたはユーカリ | AB等級芯材 | AB等級芯材、単板を個別に配置 | アカシアまたはユーカリ芯材 |
| 芯材接合 | 外側2–4層を縦横に糸縫い接合。全層は要相談 | 単板を個別に配置、または接合 | 単板を個別に配置 | フィルム仕様に合わせる |
| 表面仕上げ | 研磨・精密仕上げ、UV塗装対応 | 軽研磨または未研磨 | 未研磨 | フィルム120–135 g/m²、プレミアム135 g/m²以上 |
| 接着剤・放散等級 | 標準はE0放散等級のUF接着剤。E1放散仕様、MR、WBP接着剤はご指定に対応 | 注文仕様による | 注文仕様による | メラミンまたはフェノール系(WBP) |
| 厚さ公差 | ±0.2–0.3 mm | ±0.5 mm | ±0.5–1.0 mm | ±0.5 mm |
| 長さ・幅 | ±2 mm | ±2 mm | ±2 mm | ±2 mm |
| 重点検査 | 表板等級・平坦度・厚さ・放散 | 厚さ・接着・表板 | 接着・寸法・枚数 | フィルム被覆・端面封止・接着 |
適切な取扱い、離型剤、端面封止を前提に、メラミン仕様は約12–15回、フェノール仕様は約25回まで打設に使用できます。
合板検査の手順
合板の品質検査:測定と合否基準
各検査に確認項目を設け、不合格品は次工程に進めません。
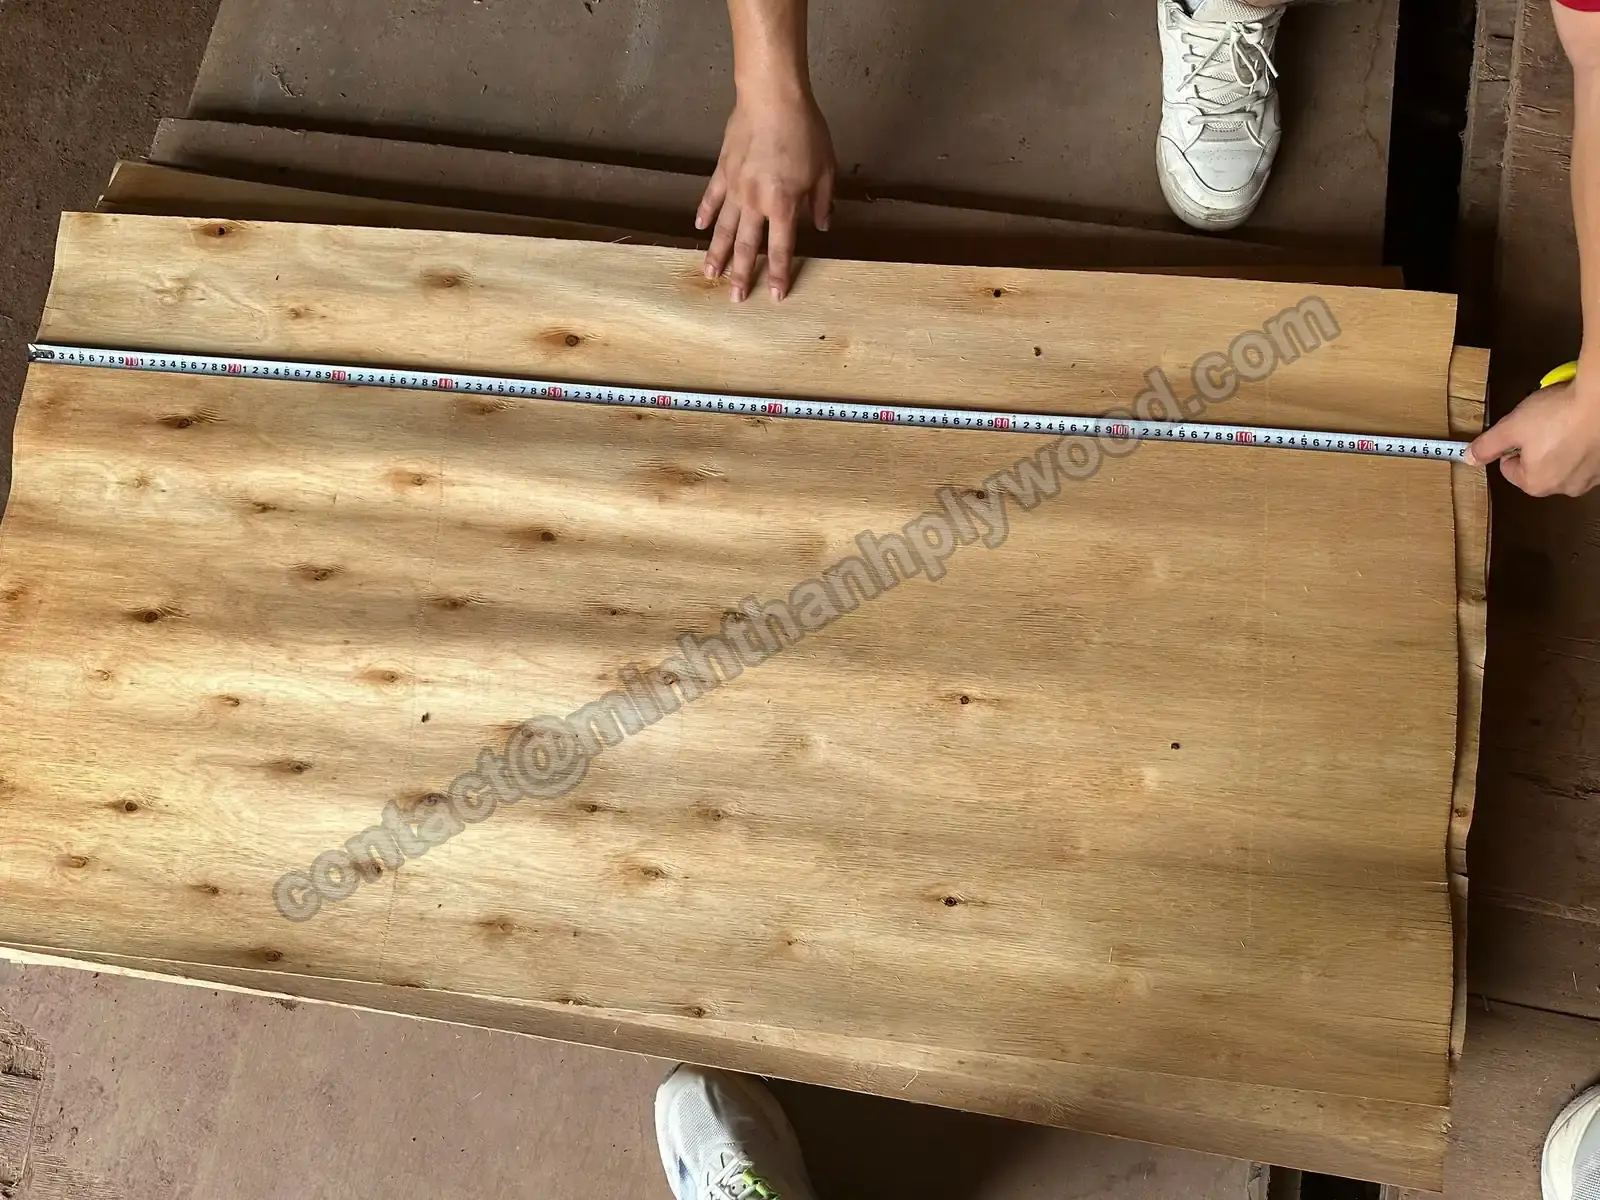
選別前に巻尺で芯単板を測定。 01単板受入れ・選別
ハーホア周辺の植林芯単板を乾燥・測定・選別します。割れ、穴、軟弱部、湿った単板を積層前に除き、膨れ・厚さ変動を防ぎます。表板は承認サンプルと照合します。
- 芯単板1.4–2.0 mm、表板単板0.2–0.5 mm
- 積層前に乾燥し水分計で確認。出荷時合板の含水率8–12%
- 表板は承認サンプルに合わせる
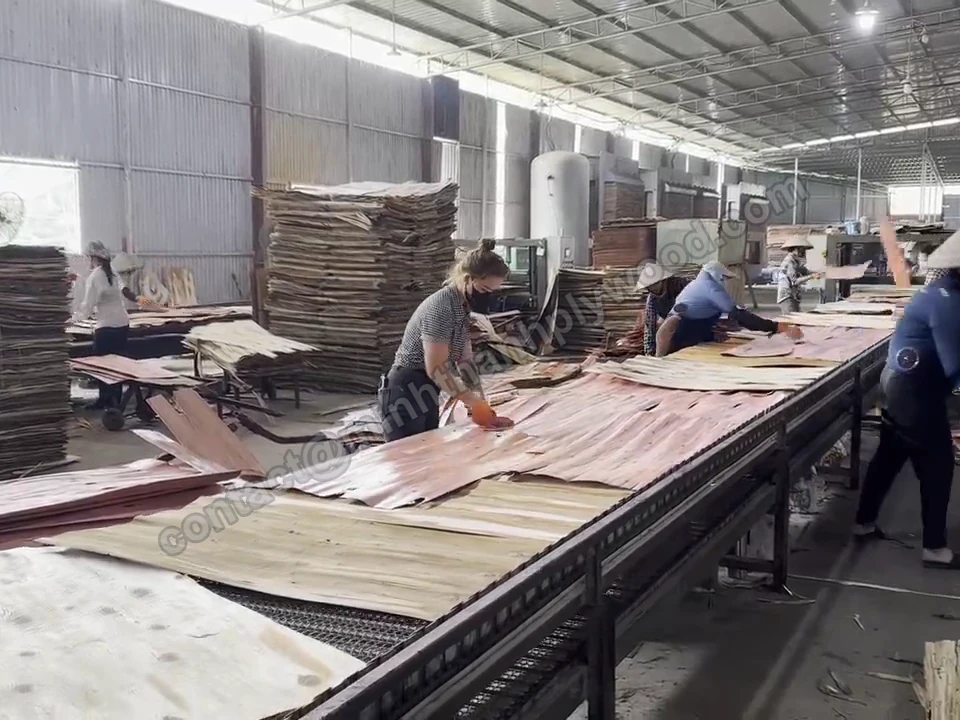
手作業による芯単板の積層。 02積層・糸縫い接合芯材
手作業で積層し、接着前に隙間・重なりを修正して表面への浮き出しを防ぎます。層数は厚さに応じ、18 mm家具用は通常11層、3–6 mm薄物は必ず5層です。
- 芯材の開いた隙間・重なりを防止
- 芯材外側2–4層を縦横に糸縫い接合。全層は要相談
- 厚さに合わせた層数。18 mmは通常11層
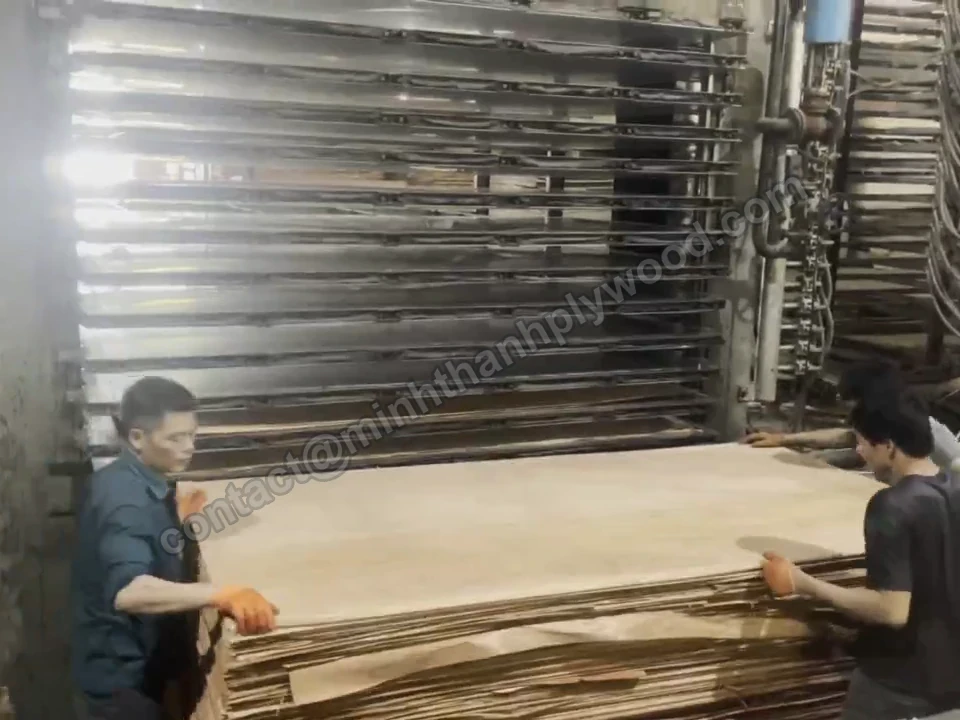
熱プレスへの積層板投入。 03接着剤・熱圧
家具用は芯板をプレス・厚さ調整してから表板・裏板をプレスする二段階方式です。標準はE0放散等級のUF接着剤、指定に応じE1、メラミン強化MR、フェノール系WBP。MR系約110–120 °C、WBP130–145 °Cでプレスします。
- 表板接着前に芯板をプレス・厚さ調整
- 指定接着剤・放散等級。温度は接着剤体系に合わせる
- プレス後のサンプル接着試験(検査07)
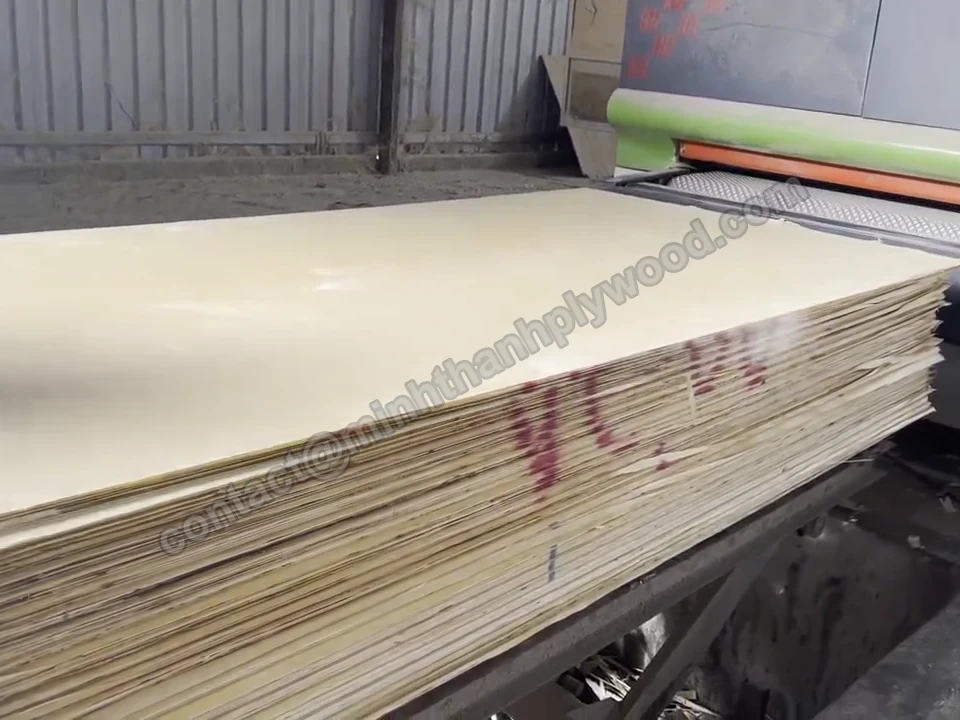
調整研磨機出口の研磨済み合板。 04厚さ調整研磨
厚さ調整・仕上げ研磨で家具用の最終厚さと、ラッカー・塗装・化粧フィルム・UV塗装向け平滑面を仕上げます。一般・梱包用は軽研磨または未研磨のため公差が広くなります。
- 仕上げ研磨前に厚さを調整
- 表裏を研磨・精密仕上げ
- UV塗装に適した表面
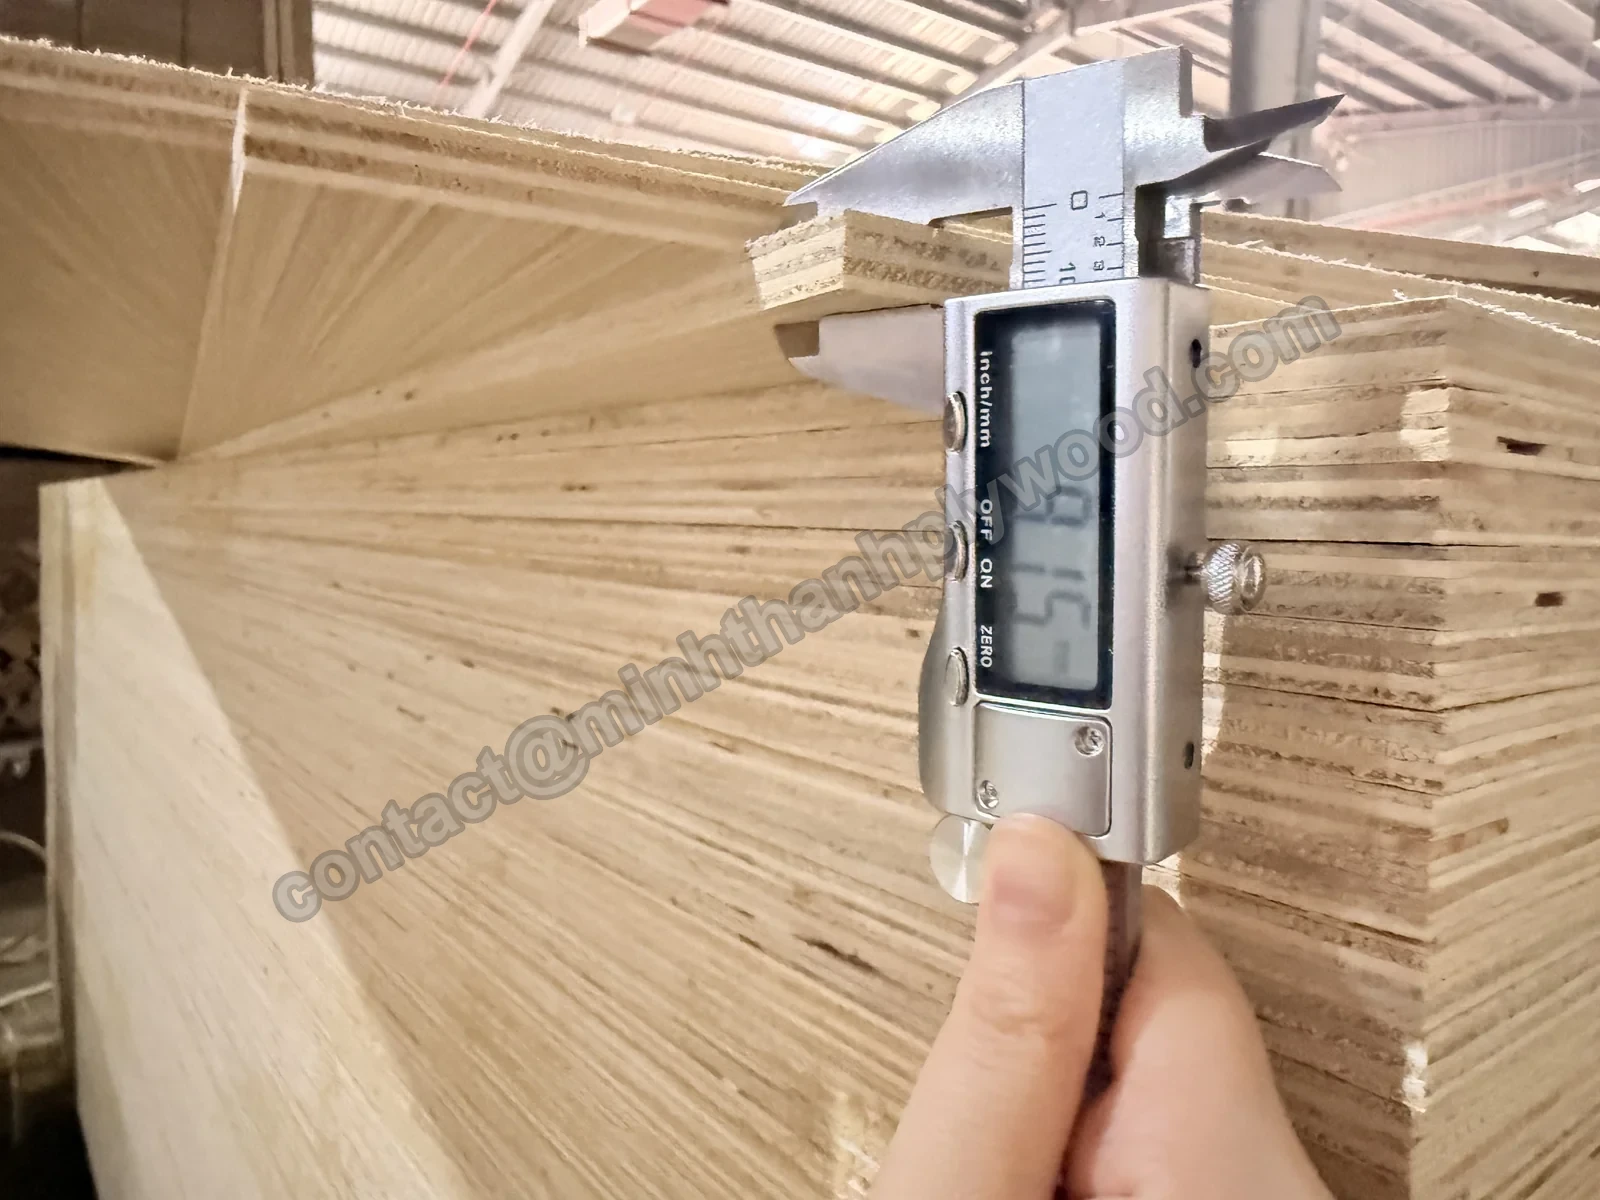
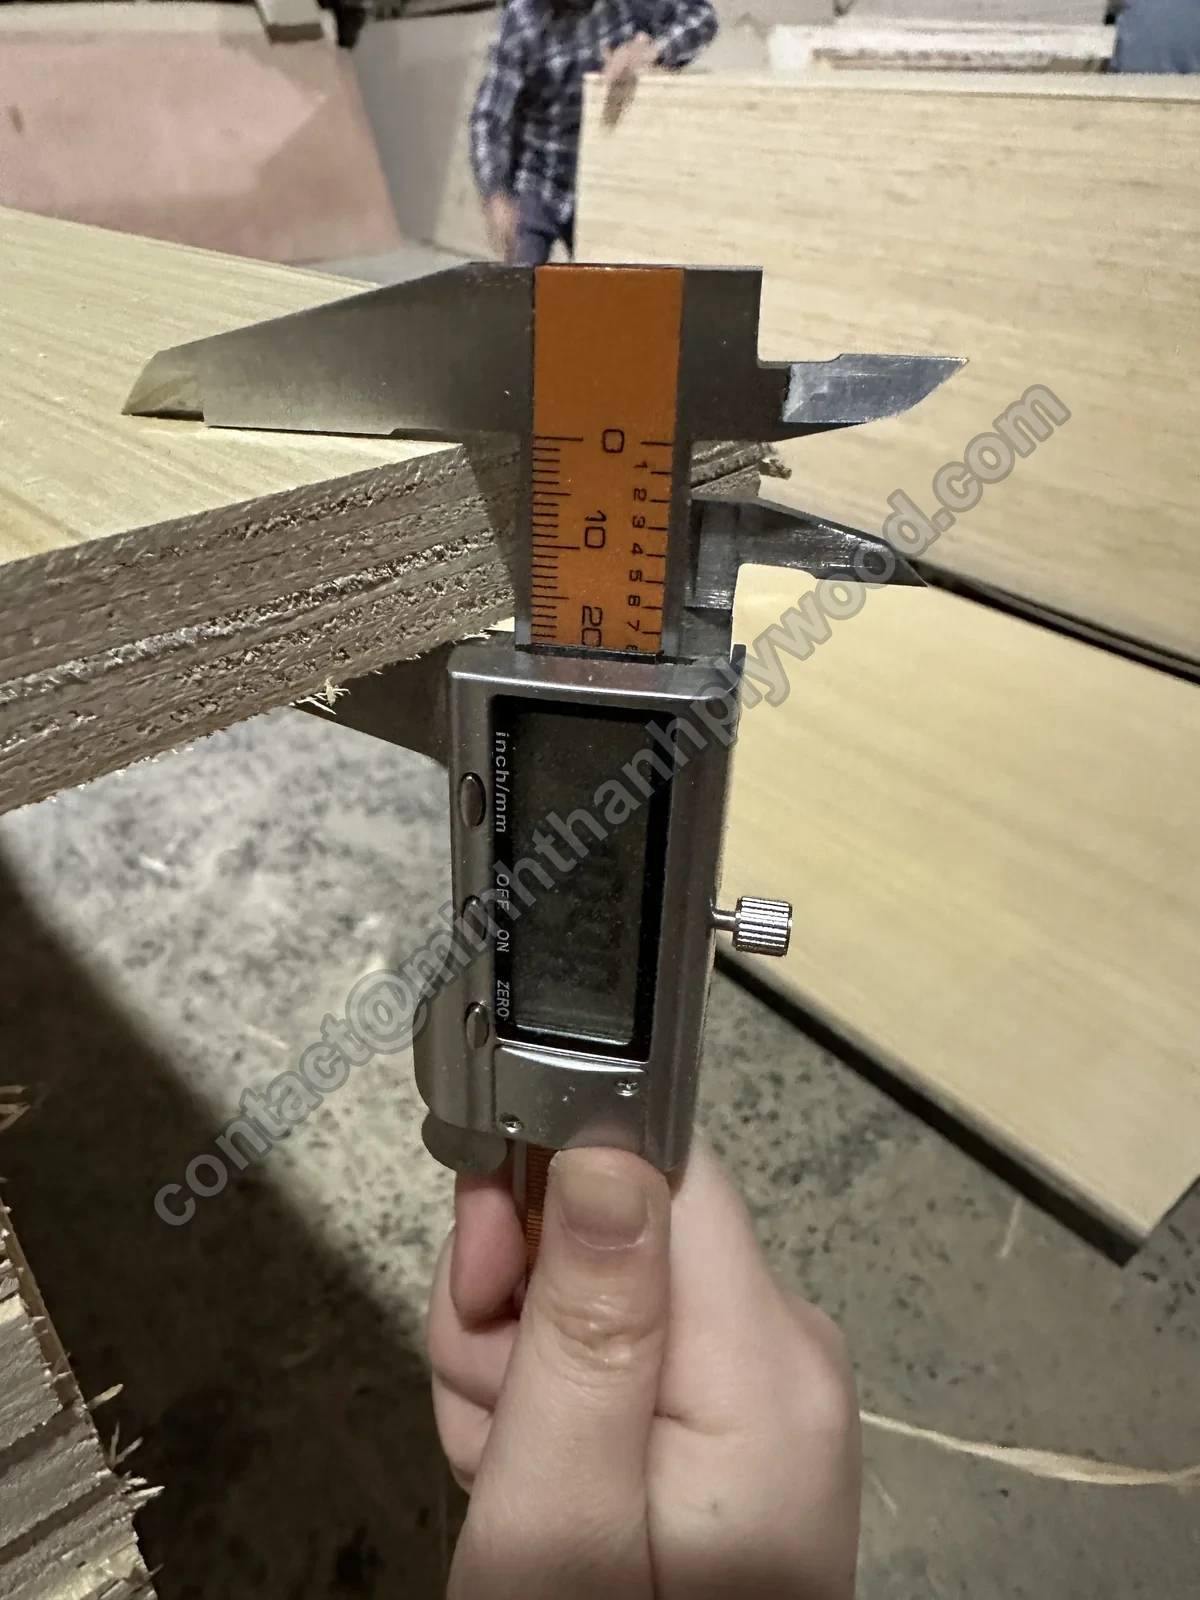
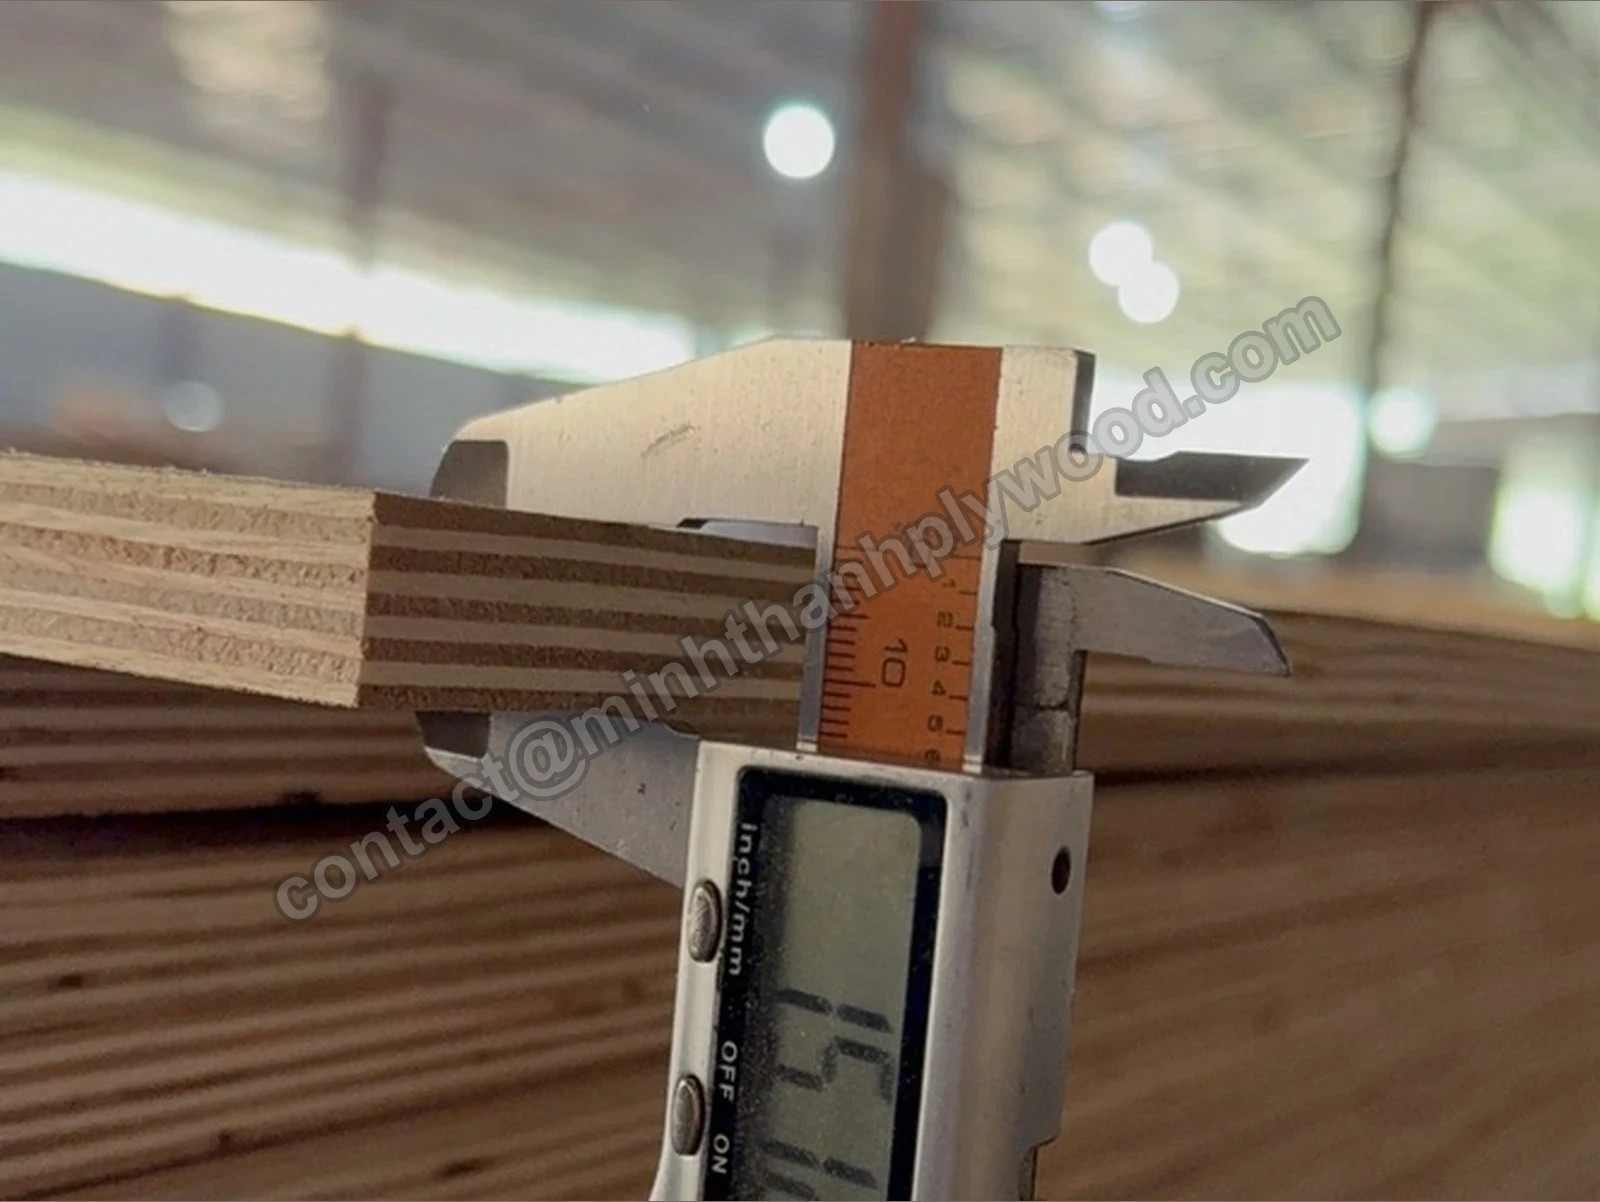
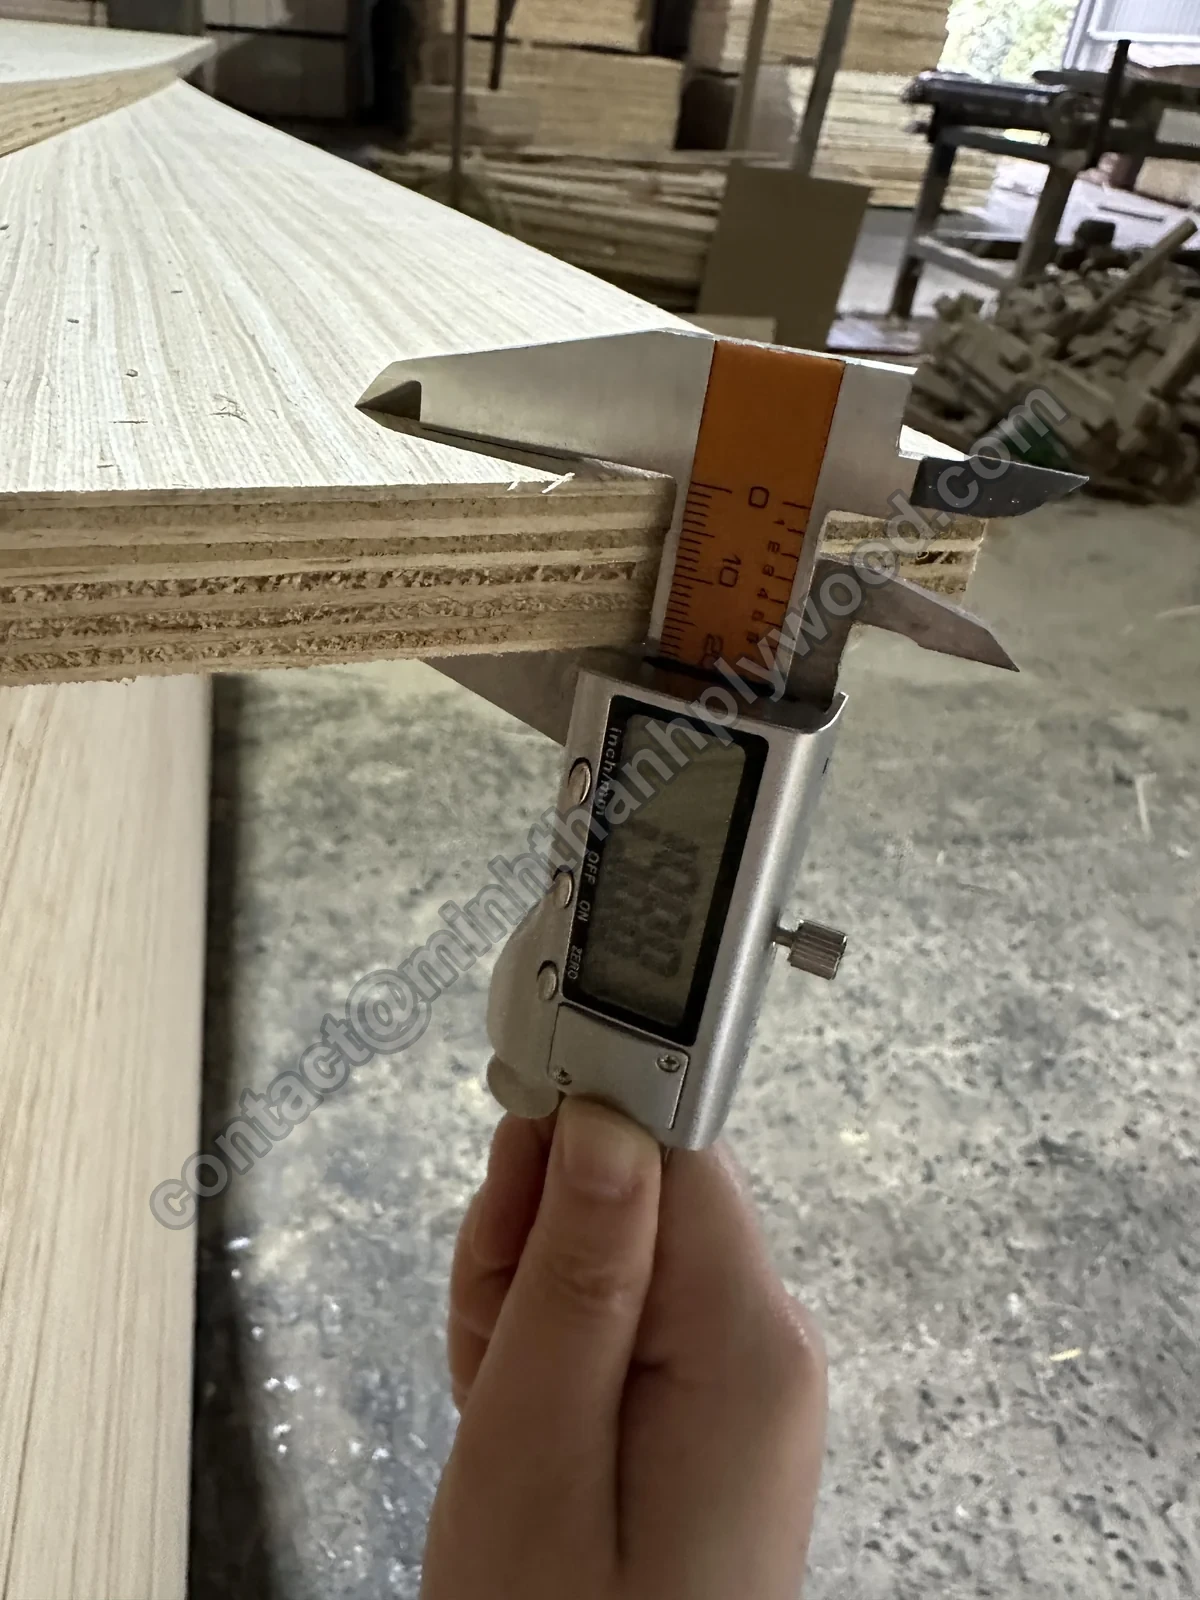
9 mm合板のデジタルノギス値:9.15 mm。 05合板の厚さ検査
各梱包の合板を端部の複数点でデジタルノギス測定します。公差外品を除き、測定を撮影して出荷記録にします。
- 各梱包から合板を測定
- 製造前に製品別公差を合意
- 測定値を出荷写真とともに送付
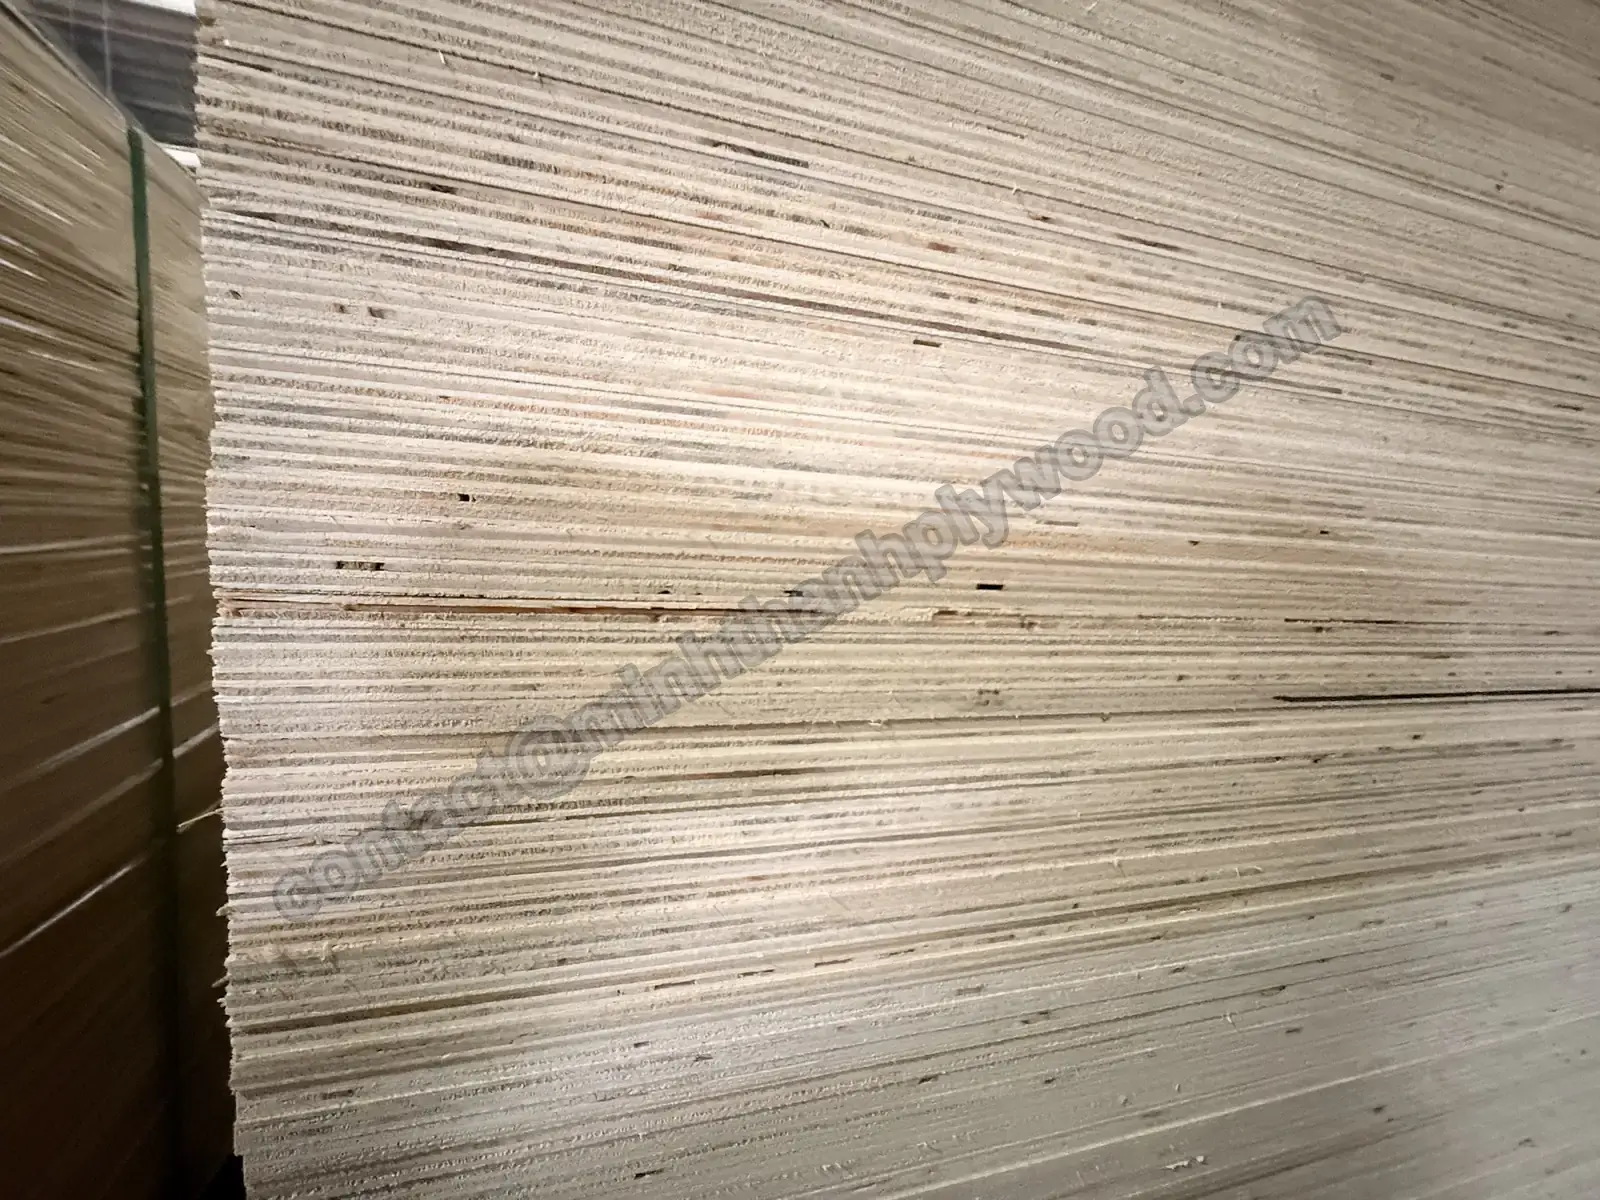
端面の隙間・剥離を検査。 06表裏・端面の等級検査
色・木目・節・補修を承認サンプルと照合し、端面の隙間・重なり・剥離を確認します。長辺と対角線に直定規を当て反り・ねじれを検出し、二本の対角長を比較して直角を確認。平坦度・直角の不合格品は下位等級へ振り分けます。
- 承認サンプルで等級を確定。例:バーチ工場等級D+/D/E
- 開いた隙間・剥離のない端面
- 端部・対角線の直定規検査、対角長で直角確認
- 長さ・幅±2 mm以内
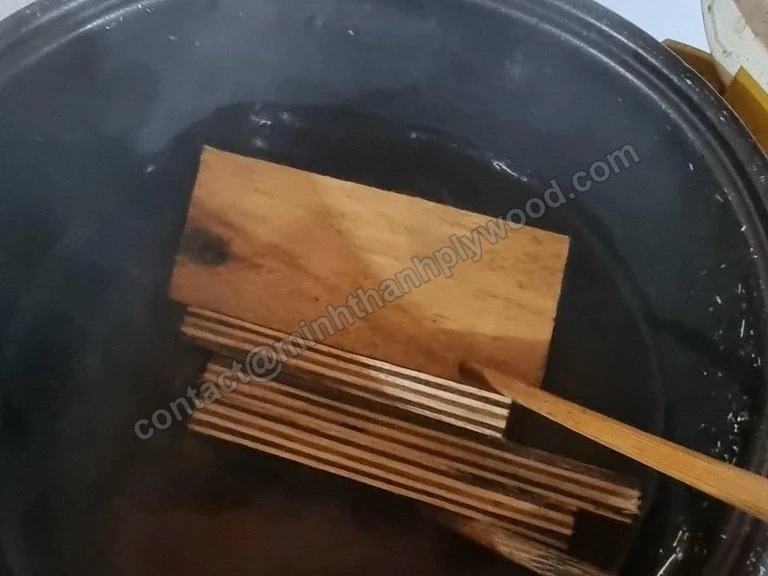
製造サンプルの煮沸接着試験。 07接着・放散試験
製造サンプルを煮沸し、E0放散等級のUF接着剤は約6時間、屋外用メラミン強化は約12時間を確認します。これは接着試験です。ホルムアルデヒド放散は第三者機関が3か月ごとに測定します。
- 製造サンプルの煮沸試験
- 3か月ごとのE0放散試験
- ASTM D6007六試験(Shanghai Hongjun三件、ICTT Vietnam三件)、2025年4月–2026年6月:0.014–0.032 ppm、Phase 2限度0.05 ppm
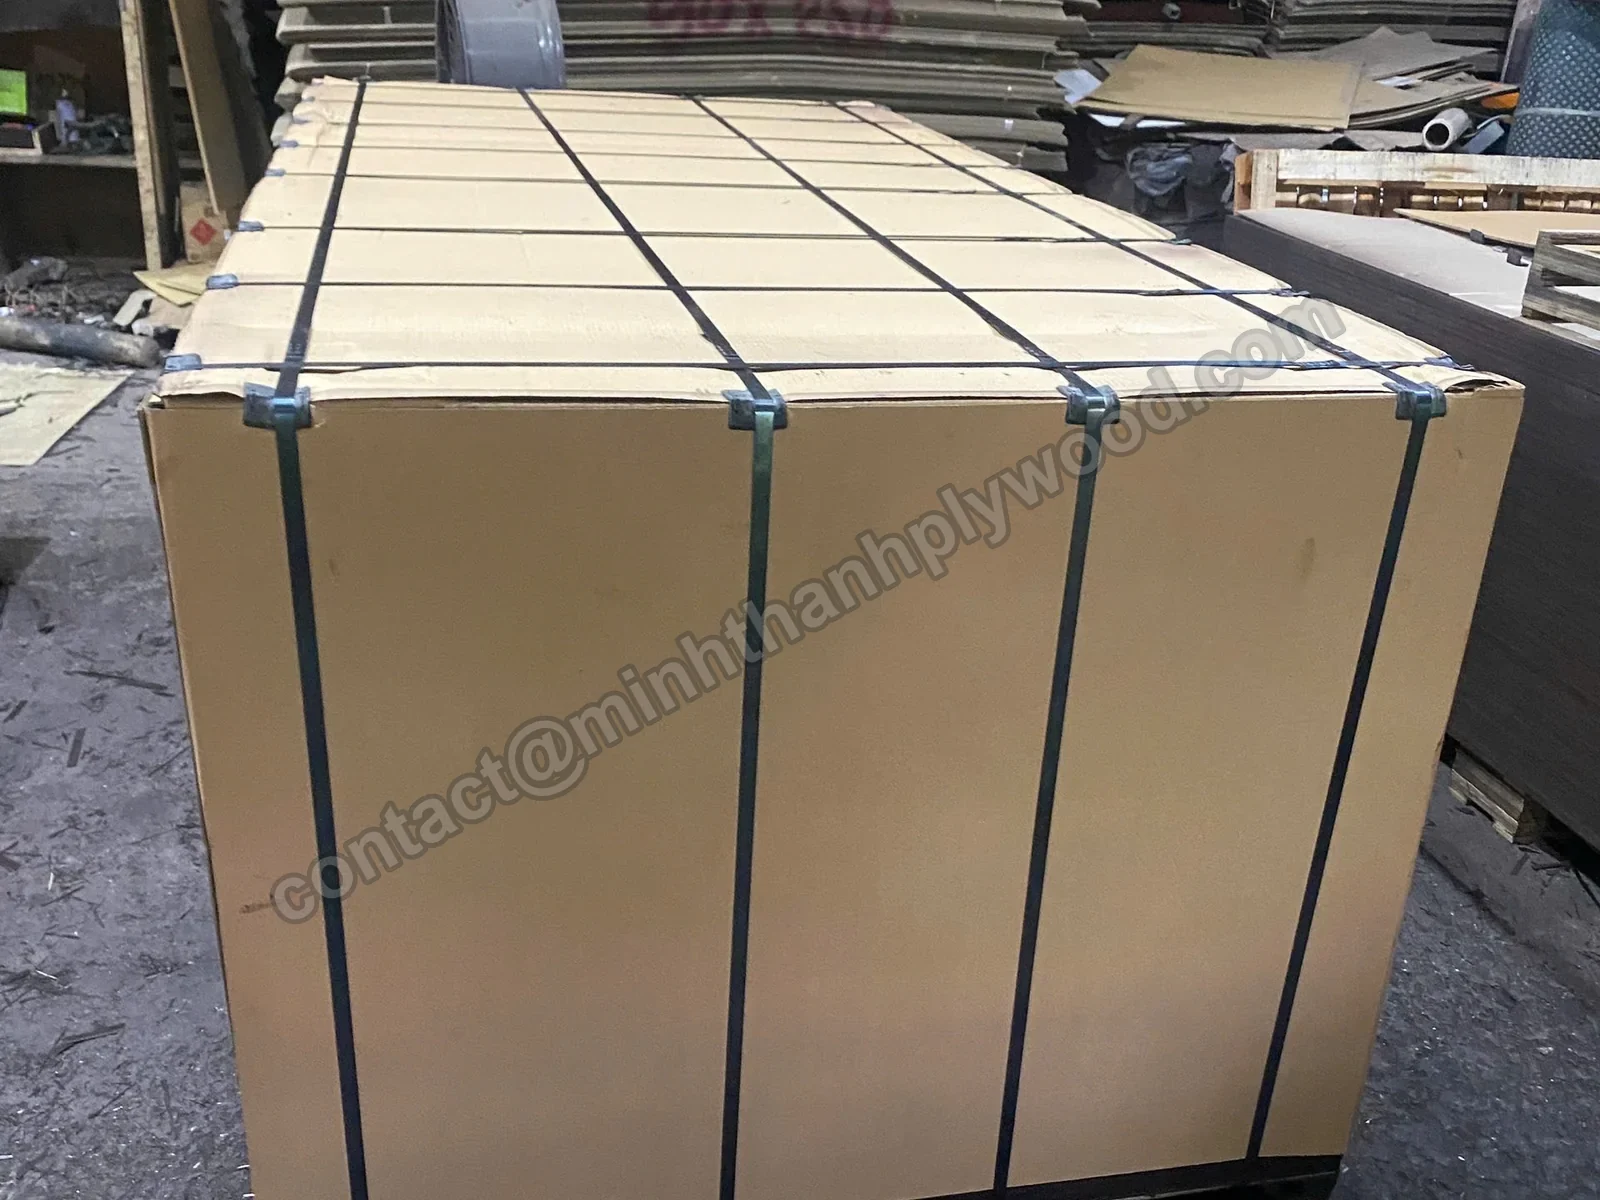
パレット上の段ボール・結束帯付き輸出梱包。 08梱包・積載記録
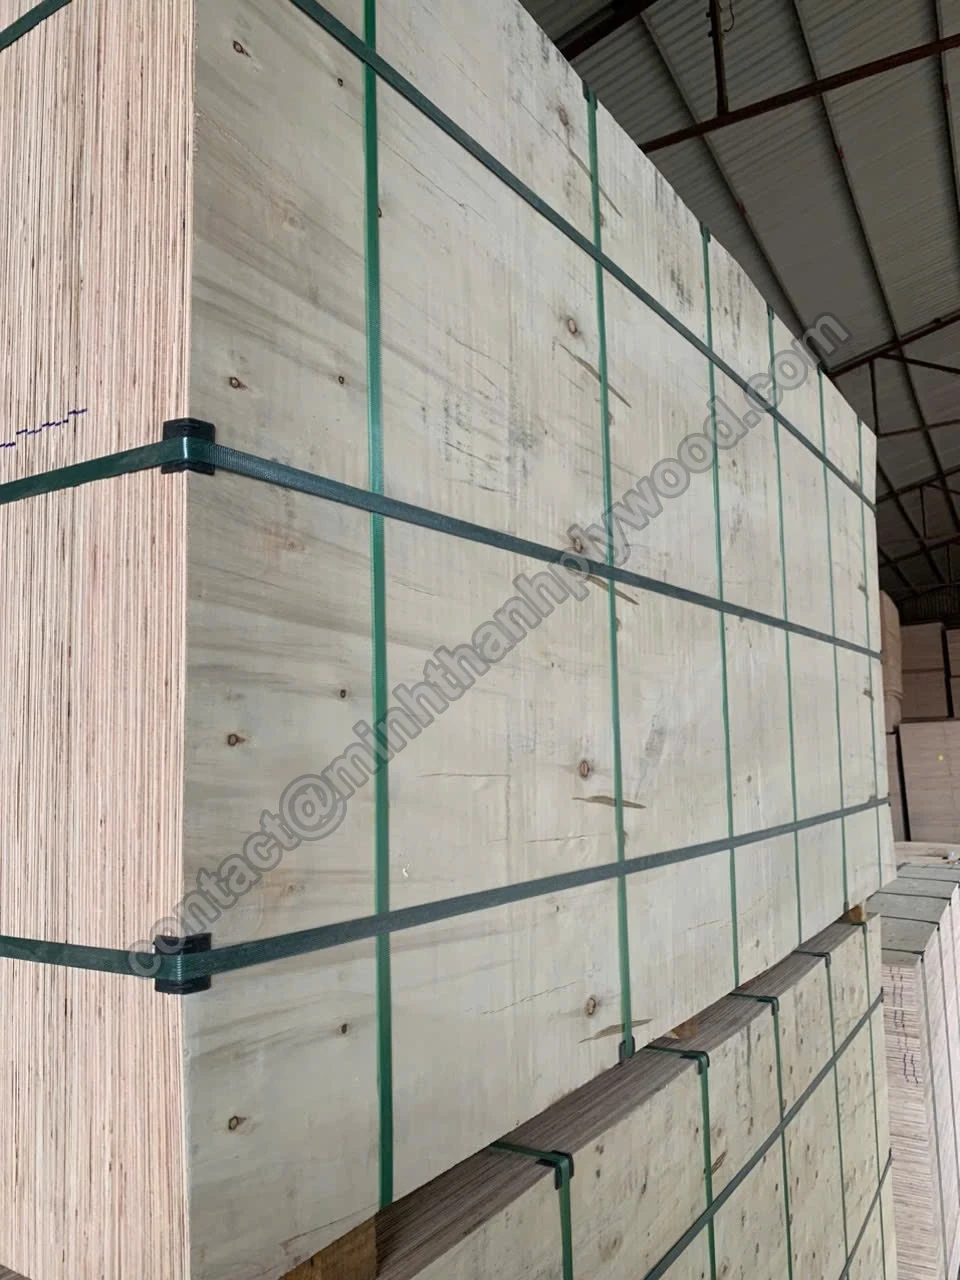
明細と枚数を照合し、包装・結束・ラベル付けを実施。積載を撮影し、コンテナ封印前に記録を送ります。
- 梱包枚数と明細を照合
- 段ボール・角当て・金具付き結束帯
- 積載コンテナの写真・動画
品質管理の実写動画
ライン上の品質管理をご覧ください
未編集動画六本でノギス測定、熱プレス、表板積層、表面補修、端面充填、厚さ調整研磨を紹介。上記検査項目に対応しています。
欠点の防止
合板の主な欠点と検査位置
主な八欠点は芯材隙間、剥離、厚さ変動、表面への浮き出し、表面欠点、反り、端部損傷、指定超過の放散です。各原因・対策・検査位置を定めています。
| 欠点 | 主な原因 | 対策 | 検査項目 |
|---|---|---|---|
| 芯材の隙間・重なり | 粗雑・急ぎの積層 | 手積層、外側芯材を縦横に糸縫い接合 | 02 · 06 |
| 剥離・膨れ | 塗布不足・不適切な温度・湿った単板 | 指定接着剤・適切なプレス温度・煮沸試験 | 03 · 07 |
| 厚さ変動 | 単板の不均一・圧力・研磨 | 受入時単板測定・調整研磨・各梱包ノギス検査 | 01 · 04 · 05 |
| 表面への芯材欠点の浮き出し | 薄い表板越しに見える芯材隙間 | 糸縫い接合芯材、表面仕上げ前の調整研磨 | 02 · 04 |
| 割れ・開いた節・補修箇所 | 表板単板等級 | 承認サンプルと照合し、研磨前に補修 | 01 · 06 |
| 反り・直角不良 | 湿った単板・不均衡な積層・裁断不良 | 乾燥単板、均衡した直交積層、端部・対角線の直定規検査と対角長比較 | 01 · 02 · 06 |
| 端部・角部の損傷 | 取扱い・輸送 | 段ボール・角当て・帯・パレット | 08 |
| 注文仕様を超える放散 | 接着剤体系 | 標準はE0放散等級のUF接着剤。3か月ごとの第三者チャンバー試験 | 03 · 07 |
不合格品は貴社のコンテナへ入れません。補修可能な表面は充填・再研磨し、公差外品は下位等級へ、接着不良は廃棄します。到着品に相違があれば合板・ラベル・ノギス値の写真をお送りください。梱包番号から製造日・検査を追跡して原因を修正し、次回出荷前に是正報告を提出します。公差外品は次回注文で交換または相殺します。
公差・管理限度
合板の厚さ公差と検査仕様
研磨済み家具用±0.2–0.3 mmは、6 mm以上の研磨合板に対するEN 315より厳しい管理値です。下表では見積り同様に製品・試験方法を併記します。
| 家具・内装用、研磨済み | 研磨済み家具用±0.2–0.3 mm |
|---|---|
| EN 315:2000研磨板の許容値(参考) | 呼び厚さtに対し +(0.2 + 0.03 × t) / −(0.4 + 0.03 × t) mm。18 mmは+0.74 / −0.94 mm。同一板内0.6 mm |
| 一般用合板 | ±0.5 mm |
| フィルム合板 | ±0.5 mm |
| 梱包用合板 | ±0.5–1.0 mm |
| 板寸法 | 標準1220 × 2440 mm。1250 × 2500、1220 × 2500、1220 × 2280 mm、カット寸法は要相談 |
| 長さ・幅 | ±2 mm |
| 含水率 | 積層前に単板を乾燥・水分計確認。出荷時8–12% |
| 接着強度(煮沸試験) | サンプル接着試験であり放散試験ではない。E0放散等級のUF約6 h、メラミン強化約12 h |
| ホルムアルデヒド放散 | 家具用標準E0。3か月ごとにASTM D6007チャンバー法で試験(Shanghai Hongjun・ICTT Vietnam) |
| 表板等級 | 貴社の承認サンプルで確定 |
| 芯材 | 外側2–4層を縦横に糸縫い接合、全層は要相談。18 mmは11–13層、通常11層 |
公差は製造前に見積書へ明記します。
出典: EN 315:2000合板公差(CEN) · 品質マネジメント規格(ISO) · カリフォルニア複合木材規則(ATCM) · 米国複合木材のホルムアルデヒド放散基準 · ASTM D6007小型チャンバー法 · 包装規則(EU)2025/40(EUR-Lex) · 森林破壊防止規則EUDR(EU)2023/1115(EUR-Lex)
合板の厚さ公差について
厚さ公差の意味と測定方法
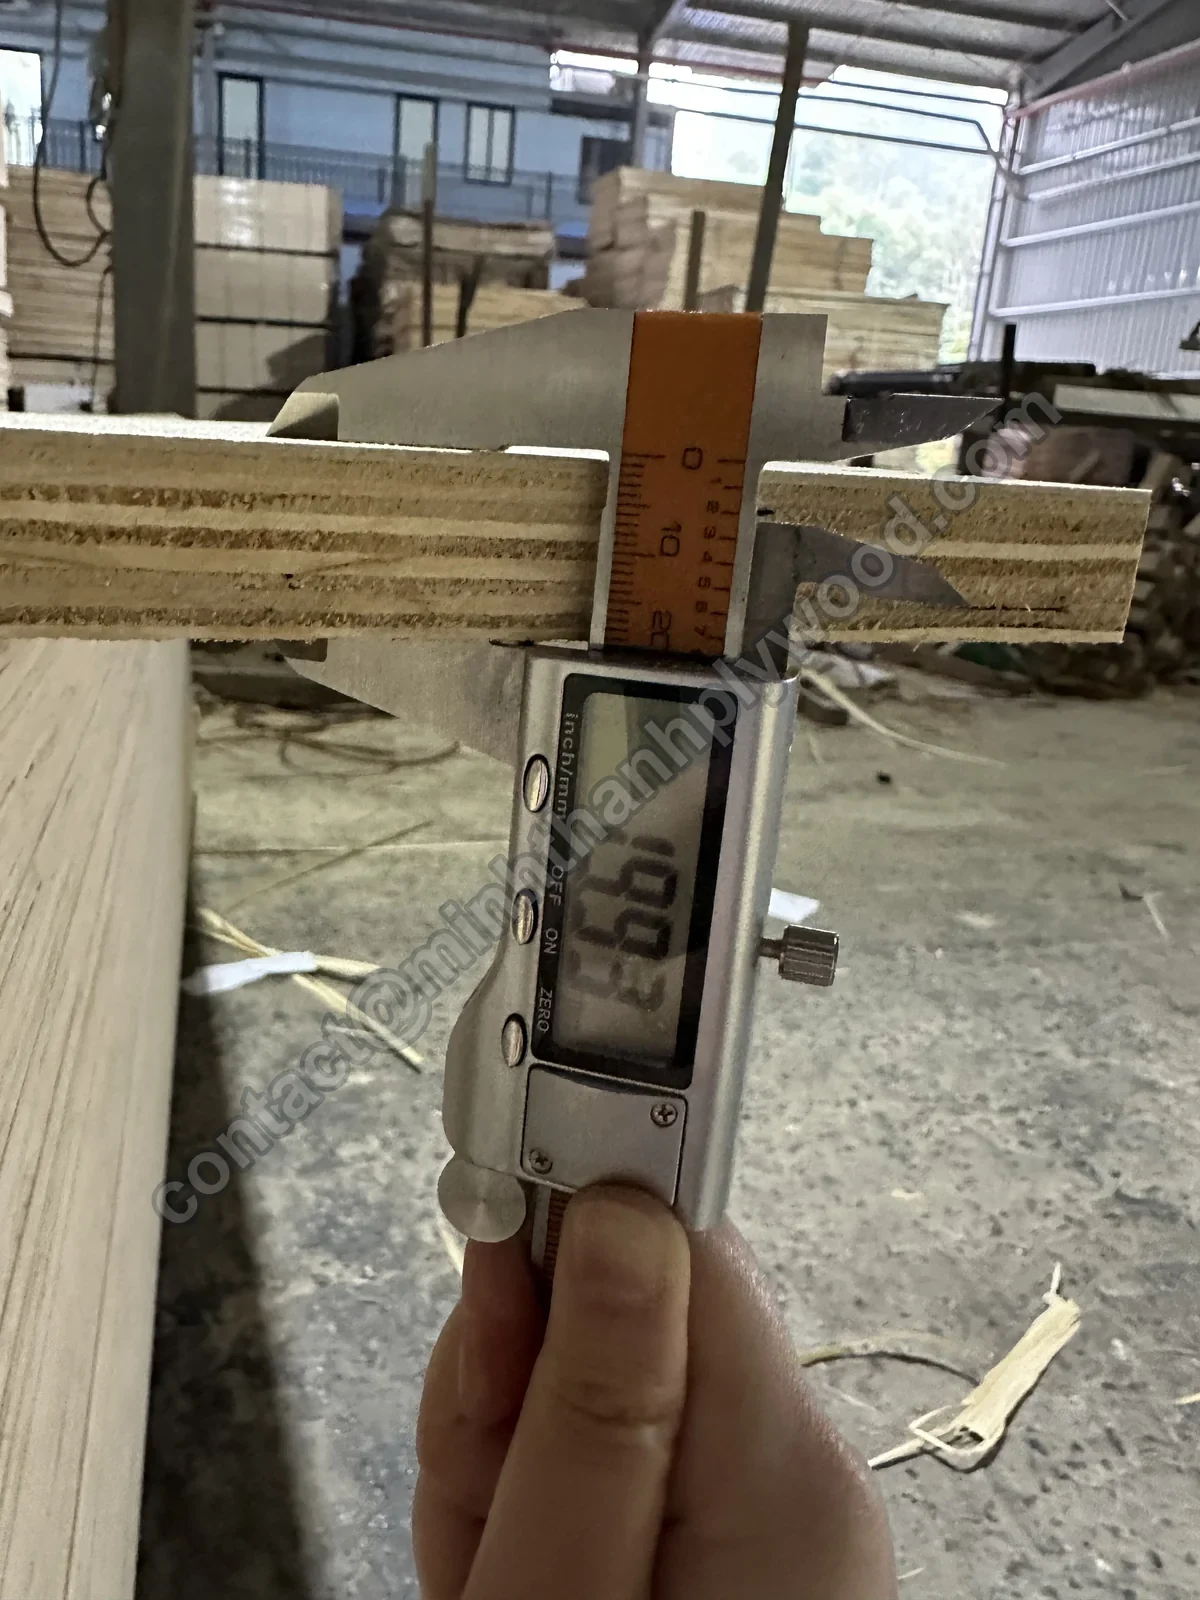
厚さ公差はラベルの呼び厚さとノギス実測値の許容差です。家具用は±0.2–0.3 mm。複数梱包から採った板の端部六点で測定してください。
板間公差は各板と呼び厚さの差、板内変動は同じ板の各点の差です。EN 315の研磨板内変動は最大0.6 mmです。
厚さはデジタルノギス、長さ・幅は巻尺、平坦度は直定規、単板水分は水分計を使います。一山だけでなく各梱包の上・中・下から抽出します。
呼び厚さと製品別公差で見積り・検査します。18 mm家具用は17.7–18.3 mm、検査05の9 mmは9.15 mmでした。9–40 mmの層数は芯単板厚さ1.4–2.0 mmに応じ、見積りに明記します。
インチ指定も可能です。米国3/4″は23/32″として販売され約18 mm、1/2″約12 mm、1/4″約6 mm。インチ寸法をお知らせいただき、メートル換算・公差で製造します。
不均一・湿った単板、塗布むら、プレス設定が厚さ変動の原因です。二段階プレスと調整研磨で最終厚さを仕上げ、未研磨製品より厳しい公差を保ちます。
CNC部材、縁貼り、引き出しは±0.2–0.3 mmが適します。木箱・パレットは±0.5–1.0 mmでも使え、コストを抑えられます。用途をお知らせください。
到着時は荷卸し前にコンテナ・ラベルを撮影し、角損傷・水跡・梱包数を明細と確認。複数梱包の板を同じ方法で測り、封印前の当社記録と比較してください。
厚さ公差の確認手順
デジタルノギスと複数梱包の合板を使用します。
- 異なる梱包から抽出する 複数梱包の上・中・下から少なくとも各一枚を採取。
- 複数点で測定する 四隅と各長辺中央を、端から25 mm以上内側で測定。
- 合意した製品ラインと比較する 呼び厚さだけでなく、製品別公差と各値を比較。
- 同一板内の変動を確認する 同じ板の最大値から最小値を引く。
- 記録して共有する 各測定のノギス表示を撮影。当社も積載前に同じ記録を送ります。
| 呼び厚さ | 層数 | 家具用、研磨済み | 一般用 | 梱包用 | EN 315研磨板:プラス側上限 | EN 315研磨板:マイナス側上限 |
|---|---|---|---|---|---|---|
| 3 mm | 5 | ±0.2–0.3 mm | ±0.5 mm | ±0.5–1.0 mm | 0.29 mm | 0.49 mm |
| 4 mm | 5 | ±0.2–0.3 mm | ±0.5 mm | ±0.5–1.0 mm | 0.32 mm | 0.52 mm |
| 5 mm | 5 | ±0.2–0.3 mm | ±0.5 mm | ±0.5–1.0 mm | 0.35 mm | 0.55 mm |
| 6 mm | 5 | ±0.2–0.3 mm | ±0.5 mm | ±0.5–1.0 mm | 0.38 mm | 0.58 mm |
| 9 mm | 芯単板の厚さによる | ±0.2–0.3 mm | ±0.5 mm | ±0.5–1.0 mm | 0.47 mm | 0.67 mm |
| 12 mm | 芯単板の厚さによる | ±0.2–0.3 mm | ±0.5 mm | ±0.5–1.0 mm | 0.56 mm | 0.76 mm |
| 15 mm | 芯単板の厚さによる | ±0.2–0.3 mm | ±0.5 mm | ±0.5–1.0 mm | 0.65 mm | 0.85 mm |
| 18 mm | 11–13層、通常11層 | ±0.2–0.3 mm | ±0.5 mm | ±0.5–1.0 mm | 0.74 mm | 0.94 mm |
| 21 mm | 芯単板の厚さによる | ±0.2–0.3 mm | ±0.5 mm | ±0.5–1.0 mm | 0.83 mm | 1.03 mm |
| 25 mm | 芯単板の厚さによる | ±0.2–0.3 mm | ±0.5 mm | ±0.5–1.0 mm | 0.95 mm | 1.15 mm |
| 30 mm | 芯単板の厚さによる | ±0.2–0.3 mm | ±0.5 mm | ±0.5–1.0 mm | 1.10 mm | 1.30 mm |
| 40 mm | 芯単板の厚さによる | ±0.2–0.3 mm | ±0.5 mm | ±0.5–1.0 mm | 1.40 mm | 1.60 mm |
積載前
合板検査:全出荷を写真・動画で記録
封印前に測定値、表裏・端面、梱包、積載状態を撮影してメール・WhatsAppで送ります。この記録を出荷確定にも使用します。
- 全梱包からのノギス測定
- サンプルの表裏と端面近接写真
- 明細との梱包数照合、ラベル、帯、角当て、パレット
- 封印前の搬入中・積載完了コンテナ
- 積載前の貴社検査員・第三者検査を歓迎
貴社の検査表を注文時にお送りください。指定項目に従います。
各注文の書類
検査記録・船積書類
封印前に品質写真・動画、積載後に承認用書類案を送ります。各資料にはラベルと同じ注文情報を記載し、貴社コンテナへ結び付けます。
品質写真・動画記録
サンプル測定値、表裏・端面、梱包、積載コンテナを封印前に送付。
インボイス・パッキングリスト
梱包ごとの枚数・厚さ・寸法・容積をラベルと照合。
船荷証券(B/L)
積載後のB/Lスキャンに対し残金70%を支払います。
原産地証明書
市場に応じたC/O、EU向けはEUR.1。
植物検疫・燻蒸
仕向地が求める植物検疫・燻蒸書類。
市場別適合資料
ホルムアルデヒド適合資料、E0チャンバー報告、SGS梱包試験、EUDR原産地・位置情報資料。
CIFには保険証券。指定資料はお問い合わせ時にお知らせください。
生産能力
高品位家具用合板を年間50,000 m³以上製造
年間50,000 m³以上に、初回・継続注文とも同じ八検査を適用します。芯材はハーホア周辺の植林地から調達し、20年以上の合板製造経験を活かします。
工場案内発注前に
品質検査に必要な注文仕様6項目
次の六項目で当社と貴社検査員が同じ数値を照合できます。曖昧な仕様を発注時に解消します。
- 01
最終用途
家具、キャビネット、梱包、型枠、床。屋内・屋外。
- 02
芯材・接合
スチラックス・ユーカリ、糸縫い接合の有無・層数。
- 03
接着剤・放散等級
E0・E1、米国販売時の放散ラベル、煮沸試験要件。
- 04
表板
表裏の樹種、承認サンプル等級、研磨・精密仕上げ、UV塗装対応。
- 05
合板仕様
厚さ、寸法、ライン別公差、必要カット、公差外品の交換・相殺条件。
- 06
梱包・検査
梱包形式、ラベル、数量、港、書類、貴社の検査項目。
よくあるご質問
合板品質管理のよくあるご質問
品質管理、検査、厚さ公差についての回答です。
厚さ公差はどれくらいですか?
研磨済み家具・内装用±0.2–0.3 mm、一般用・フィルム合板±0.5 mm、梱包用±0.5–1.0 mm。長さ・幅±2 mm。見積書に明記します。
自社で厚さ公差を確認するには?
異なる梱包の板を端部・角部の複数点で測定し、合意公差と比較します。9 mmの実測9.15 mmは家具用±0.2–0.3 mm以内です。
注文書に何を記載すべきですか?
呼び厚さ、製品別公差、表板樹種・等級、芯材、接着剤、放散等級です。見積書にも同じ条件を記載します。
乾燥・平坦性をどう保ちますか?
積層前に単板を乾燥・水分計確認し、均衡した直交構成で製造します。出荷時8–12%、パレット上で包装・段ボール・結束により平坦に保ちます。
すべての用途に厳しい公差が必要ですか?
CNC・縁貼り・家具組立には±0.2–0.3 mmが有効です。梱包・一般建設は±0.5–1.0 mmでも対応でき、コストを抑えられます。用途から提案します。
積載前に何を確認できますか?
ノギス測定、サンプル表裏・端面、ラベル・帯付き梱包、積載中・完了コンテナの写真・動画をメール・WhatsAppで送ります。
自社検査員・第三者機関で検査できますか?
はい。積載前の来訪を歓迎します。注文確定時に日程をお知らせいただき、積載を調整します。
表板品質をどう管理しますか?
承認サンプルに色・木目・節・補修を照合します。バーチは工場等級D+・D・Eを使い、サンプルで確定します。
72時間煮沸でマリン合板を証明できますか?
いいえ。煮沸は接着試験で放散を測りません。72時間煮沸は従来試験(IS 710、BS WBP)ですが、それだけでマリン等級・外装接着クラスは証明できません。当社UFのE0放散仕様は約6時間、メラミン強化は約12時間です。
指定芯材かどう確認できますか?
端面で樹種・層数・接合を確認できます。全注文を承認サンプルに合わせ、端面写真を出荷記録に含めます。
放散試験はどれくらいの頻度ですか?
E0を第三者機関が3か月ごとに試験します。2025年4月–2026年6月の9・15・18 mmに対するASTM D6007六試験(Shanghai Hongjun三件、ICTT Vietnam三件)は平均0.014–0.032 ppm、Phase 2限度0.05 ppm以下でした。
検査不合格品はどうなりますか?
注文に含めません。補修可能な表面は充填・再研磨、公差外品は下位等級に振り分け、貴社コンテナには合意仕様の製品だけを入れます。
認証された品質システムがありますか?
はい。ISO 9001:2015 KAC25/0185は合板製造を対象とし、品質資料・放散報告のコピーをメールで提供します。
同じ合板でも見積り価格が違うのはなぜですか?
芯材等級、接合方法、表面仕上げ、接着剤体系、公差で構成が変わるためです。製品名だけでなくこの五点を比較してください。
他の試験報告も提供できますか?
はい。SGSを通じ、曲げ強度・剛性、接着品質、貴社指定法の放散試験を手配できます。試験・規格をお問い合わせ時に指定し、注文に合わせて報告を提供します。
見積りを依頼する
仕様と必要な検査をお送りください
用途、表板、芯材、接着剤、厚さ、寸法、数量、公差、検査項目をお知らせください。Lisaがメール・WhatsAppで数時間以内に返信します。無料サンプルにも対応します。
[email protected]