
Шперплат за лазерно гравиране трябва да е тънък и равен, с плътна сърцевина без кухини, тънка лепилна линия и гладко лице: брезата дава здрави детайли и чисти ръбове, а тополата или липата се режат бързо и се гравират в светъл тон. За българския вносител, който снабдява мебелно производство, маршрутът през Варна или Бургас е една от възможностите. Видът лепило и кухините влияят на среза повече от дървесния вид. Minh Thanh Plywood изработва тънки плоскости 3–5 mm с пет слоя, а мострите позволяват изпитване на конкретния лазер.
Кой шперплат е подходящ за лазерно рязане?
Най-подходящ е тънкият и равен лист с плътна сърцевина без кухини, тънка лепилна линия и гладко шлифовано лице. Дървесният вид на лицето определя външния вид и здравината; лепилото и сърцевината решават дали лазерът ще прорязва чисто всеки път.
| Шперплат за лазерна обработка | Плътност на плоскостта | Лазерно рязане | Гравиране | Здравина | Подходящ за |
|---|---|---|---|---|---|
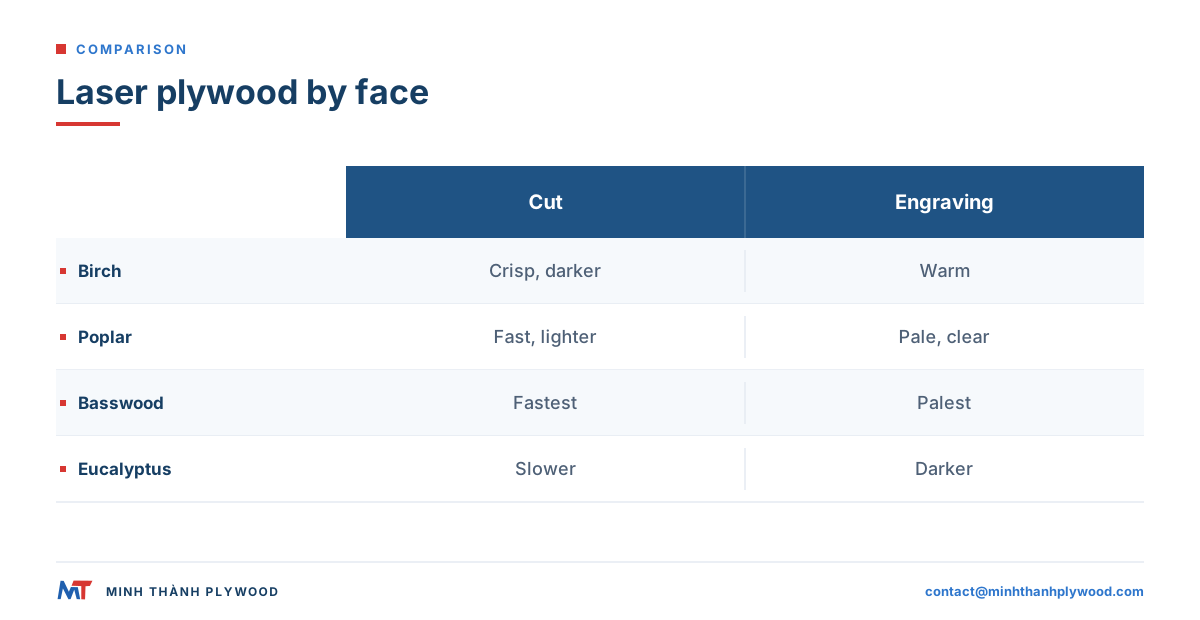
| С брезови лица, брезова или твърда дървесна сърцевина | 650–700 kg/m³ | Чисти ръбове, по-бавно рязане, по-тъмен нагар | Добро, топъл контраст | Висока | Модели, сглобки, кутии, шаблони |
| С тополови лица и лека сърцевина | около 455 kg/m³ | Бързо рязане, малко нагар | Много добро, светло лице | Средна | Табели, декорации, вложки за опаковки |
| Шперплат от липа | 400–450 kg/m³ | Много бързо, съвсем малко нагар | Отлично, светло и равномерно | По-ниска | Фини детайли, архитектурни модели |
| Шперплат от пауловния | 250–385 kg/m³ | Най-бързо, съвсем малко нагар | Светло, но с мека шарка | Най-ниска | Леки модели и изрязани детайли, при които теглото е важно |
| Лице от плантационна твърда дървесина (например евкалипт) | 550–620 kg/m³ | По-бавно, по-плътна дървесина | Добро, по-тъмно | Висока | Здрави детайли и по-тъмен вид |
| Плоскости със сърцевина от MDF или с покритие | Различна | Зависи от покритието | Зависи | Различна | Само при известно и безопасно за лазер покритие |
Плътността дава ориентир за рязането: при еднаква мощност плоскост с плътност 400 kg/m³ се прорязва по-бързо от такава с 700 kg/m³, а с всяко увеличение на плътността нагарът и броят минавания нарастват. Пауловнията е най-леката широко разпространена дървесина за лазерен шперплат. Реже се бързо, но меката ранна дървесина може да остави рошав ръб, а тънките листове лесно се огъват; изпитайте мостра преди цяла партида.
„Шперплат за лазерна обработка“ е спецификация, а не дървесен вид: равен и шлифован лист, плътна сърцевина и лепило, което се реже чисто, произведен в малка дебелина. Следващите раздели разглеждат всеки показател и начина за изпитване.
Какво прави шперплата безопасен за лазерна обработка?
Шперплатът е безопасен за лазерна обработка, когато е изработен само от дървесни фурнири и лепило за дърво, без PVC, винил или неизвестно покритие върху лицето. При лазерно рязане на дървесина винаги се отделят дим и газове; дори при безопасен шперплат са нужни аспирация при главата и филтър на изходящия въздух.
Преди първия срез проверете:
- Без PVC и винил. При горене PVC отделя хлорни съединения, които вредят на хората и разяждат лазера. Никога не режете плоскост с винилово или PVC покритие или кант.
- Известно лепило. Попитайте доставчика какво лепило е използвано. UF лепилото с емисионен клас E0 е обичайно за мебели за вътрешно обзавеждане; MR (меламин-модифицирано) и фенолно (WBP) лепило са предназначени за влажна среда и външна употреба.
- Известно покритие. Преди лазерна обработка на лакирани, боядисани или покрити с филм плоскости поискайте техническите данни от производителя на покритието. Шперплатът с филм за кофраж не е материал за лазерно рязане.
- Документи за емисиите. За продуктите, продавани в САЩ, плоскостта трябва да покрива ограниченията за формалдехид по TSCA Title VI, описани в правилото на EPA за композитни дървесни продукти.
За купувач в България или другаде в ЕС поискайте европейските документи: клас на лепилото по БДС EN 314-2 (клас 1 е за сухи условия и вътрешна употреба и е подходящ за UF лепило), клас на лицето по БДС EN 635-2 и клас E1 за формалдехид по БДС EN 13986, изпитан по EN 717-1. От 6 август 2026 г. REACH, приложение XVII, вписване 77, ограничава формалдехида в мебелите и изделията на дървесна основа до 0.062 mg/m³ в целия ЕС; E1 по EN 13986 е 0.124 mg/m³ (0.1 ppm), затова клас E1 сам по себе си вече не доказва съответствие. Регламент (ЕС) 2023/1464. При поискване Minh Thanh организира изпитване по EN 717-1 от трета страна чрез SGS, а плоскостите покриват изискванията за емисии и качество на европейските и американските купувачи на мебели.
Мебелните плоскости на Minh Thanh по стандарт използват UF лепило с емисионен клас E0 и имат сертификати CARB P2 / TSCA Title VI (номер на мелницата по ICTT: 23024). Шест камерни изпитвания по ASTM D6007 между април 2025 г. и юни 2026 г. на плоскости 9, 15 и 18 mm показват средни стойности 0,014–0,032 ppm при ограничение 0,05 ppm. Вижте емисии на формалдехид E0 и E1.
Кое лепило се реже чисто с лазер?
Тънките лепилни линии за вътрешна употреба се режат най-чисто: UF лепило с емисионен клас E0 оставя тънки, светли линии и по-малко нагар. Фенолните и дебелите линии от меламин-модифицирано лепило са по-твърди и по-тъмни, изискват повече мощност и оставят по-тъмен ръб.
| Лепило | Обичайна употреба | При лазерна обработка | Подходящо за лазер, когато |
|---|---|---|---|
| UF лепило с емисионен клас E0 | Шперплат за мебели за вътрешна употреба | Най-чист срез, светъл ръб | Детайли за закрито, модели, табели и играчки след изпитване |
| MR (меламин-модифицирано) | Влажни помещения, кухни | По-твърда линия, малко по-тъмна | Детайлите може да са изложени на влага |
| Фенолно (WBP) | Външна употреба, морски условия, кофраж | Твърда и тъмна линия, нужна е повече мощност | За външни детайли, само след изпитване |
| PVA или други студени лепила | Някои хоби ламинирани плоскости | Резултатът варира | Само при данни от производителя |
В спецификацията видът лепило и емисионният клас се посочват отделно: UF е смолата, а E0 е класът на емисиите. Запишете и двете, например „UF лепило с емисионен клас E0“.
Лепилната линия е най-твърдият материал в листа. При обилно нанесено лепило или лепилни джобове чистата дървесина се прорязва, но зоните с джобове остават; затова една и съща настройка дава неравномерен резултат при евтин лист.
Лазерно рязане, гравиране и CNC фрезоване: три различни задачи
Лазерното рязане, лазерното гравиране и CNC фрезоването поставят различни изисквания към един и същ лист, затова изберете шперплат според основното приложение. При рязане са важни равномерната сърцевина и лепилото; при гравиране — гладкото и светло лице; при фрезоване — допускът по дебелина и плътната сърцевина.
| Операция | Какво проверява в листа | Най-важното |
|---|---|---|
| Лазерно прорязване | Всеки слой и всяка лепилна линия | Вид лепило, кухини, плътност, равнинност |
| Лазерно гравиране | Само фурнира на лицето | Гладкост, цвят и шлифоване на лицето |
| Лазерно маркиране и повърхностен срез | Горната част на лицето | Равна повърхност и фокус |
| CNC фрезоване | Дебелина, сърцевина и здравина на лицето | Допуск, плътна сърцевина, клас на лицето |
Лист, който се гравира красиво, пак може да се реже зле, ако в сърцевината има лепилни джобове. Лист, подходящ за CNC фрезоване, може да е твърде плътен за прорязване с лазер на един ход. За работа с фреза вижте CNC рязане на шперплат.
Брезов шперплат за лазерно рязане
Брезовият шперплат за лазерно рязане дава най-здравите тънки детайли и най-чистите ръбове, но се реже по-бавно и оставя по-тъмен нагар от тополата или липата. Брезата е плътна и с фина шарка, затова сглобките, пантите и малките езичета издържат при работа.
Кога брезата е правилният избор:
- Носещи детайли: кутии, рамки, механизми, гъвкави панти и шаблони.
- Видими ръбове: фините, равни слоеве образуват подреден раиран ръб.
- Фини детайли: тънките мостчета и малките отвори издържат при манипулиране.
Какво да включите в спецификацията:
- Клас на лицето. Във Виетнам брезовите лица се класифицират като D+, D и E и се оферират като двойки лице/гръб, например D+/D или D/E. Степените са съпоставими с европейските класове за бреза: D+ е приблизително B, D — BB, а E — CP/C.
- Сърцевина. „Брезов шперплат“ може да означава брезово лице върху сърцевина от друг дървесен вид. Посочете желаната сърцевина и я изпитайте, защото тя влияе на прорязването повече от лицето.
- Дебелина. Най-често за лазер се използва брезов шперплат 3 mm и 4 mm.
Изрязаният с лазер брезов шперплат поема добре байц и безцветно покритие. За пълното сравнение с липа вижте брезов шперплат или липа за лазерно рязане и брезов шперплат.
Доставки на бреза след забраната за внос от Русия
Руският брезов шперплат беше обичайният лазерен лист в Европа, докато ЕС забрани вноса на руски изделия от дървесина, включително брезов шперплат, от април 2022 г. (по-ранните договори се изпълняваха до 10 юли 2022 г.). Производителите и лабораториите за цифрово производство, които режат брезов шперплат в балтийски стил, вече търсят други произходи. Виетнамските плоскости с брезови лица са една от алтернативите: фабриката е ориентирана към производство на мебели и интериорен шперплат от висок клас, с основен пазар Европа; класовете на лицето D+, D и E се оферират спрямо европейските класове за бреза, а към поръчките се изпраща досие за съответствие с EUDR с данни за произхода и геолокация. Морският транспорт от Хайфон до Средиземно море е 25–35 дни.
Брезов или тополов шперплат за лазерна обработка
Брезовият шперплат за лазер дава по-здрави и чисто изрязани детайли; тополовият се реже по-бързо, с по-малко нагар, и се гравира в по-светъл тон. За табели, дисплеи и леки части тополата обикновено е по-изгодният избор; за механизми и натоварване — брезата.
| Показател | Шперплат с брезови лица | Шперплат с тополови лица |
|---|---|---|
| Плътност | По-висока | По-ниска |
| Скорост на рязане при еднаква мощност | По-бавно | По-бързо |
| Нагар по ръба | По-тъмен | По-светъл |
| Контраст при гравиране | Топъл, добър | Светло лице, висок контраст |
| Здравина на тънките детайли | Висока | Средна |
| Класове на лицето | D+, D, E (двойки като D+/D) | A/A, A/B, B/B |
| Цена | По-висока | По-ниска |
Тополовите лица се оферират като двойки A/A, A/B и B/B, съпоставени с одобрената от купувача мостра; купувачите поръчват и по китайските кодове B/BB, BB/CC и CP, които съответстват на същата скала. Вижте тополов шперплат.
Шперплат от липа и плоскости с плантационни лица
Шперплатът от липа е най-мек и най-светъл сред обичайните видове за лазер: реже се най-бързо, почти не нагаря и дава най-контрастно гравиране, но детайлите му са по-слаби. Плоскостите с лица от плантационни дървесни видове като евкалипт са по-плътни и тъмни; подходящи са за здрави детайли, когато топлият цвят е желан.
- Липа: за архитектурни модели, фини детайли и гравиране. Съхранявайте я суха и хоризонтално; меките тънки листове се изкривяват по-лесно.
- Топола: междинен вариант — лека и светла, но по-здрава от липата.
- Евкалипт: плътен и твърд; изисква повече мощност и оставя по-тъмни ръбове.
- Окуме: лек и розовеещ; реже се лесно и има видима шарка.
Оценявайте всяка плоскост според действителната ѝ сърцевина, а не само по лицето. Лице от липа върху плътна сърцевина от твърда дървесина се реже като сърцевината. Попитайте от какъв вид е тя и изпитайте целия лист. За фурнир от инженерно произведена дървесина и други лица вижте видове шперплат.
Защо кухините провалят лазерния срез и как да ги откриете
Кухините и лепилните джобове провалят лазерното рязане: лъчът преминава през празно място или се забавя в лепилния джоб, оставяйки детайла недорязан или обгорен. При плътна сърцевина листът се прорязва навсякъде с една и съща настройка.
Какво се случва при дефект:
- Кухина в сърцевината: лъчът няма дървесина за рязане, разширява се и обгаря долния слой; по ръба остава отвор.
- Застъпване в сърцевината: два фурнира се наслагват в един слой; срезът спира и детайлът остава прикрепен.
- Лепилен джоб: дебел участък лепило поглъща енергията и детайлът не пада.
- Кръпка или чеп в лицето: различната плътност се вижда като различен тон при гравиране.
Как да проверите материала преди одобрение:
- Огледайте и четирите ръба на няколко листа за кухини, застъпвания и дебели лепилни линии.
- Изрежете тестова решетка по целия лист, от ъгъл до ъгъл, с една настройка.
- Пребройте детайлите, които не падат, и отбележете местата им: групирането им показва зона с дефект.
- Осветете отзад изрязания лист: кухините се виждат като светли точки по линиите на среза.
- Запазете тестовия лист заедно с документацията на партидата.
Зашитите сърцевини, при които слоевете са зашити хоризонтално и вертикално, възпрепятстват разместването на фурнирите при подреждане и така намаляват вероятността от кухини и застъпвания. Така Minh Thanh изработва сърцевини за мебелен шперплат.
Дебелина на лицевия фурнир и дебелина на листа
Дебелината на листа е сборът от всички слоеве; лицевият фурнир е само външният слой и е значително по-тънък. Лазерното гравиране остава във фурнира на лицето, затова дълбокият рисунък може да стигне до долния напречен слой и да покаже друга шарка.
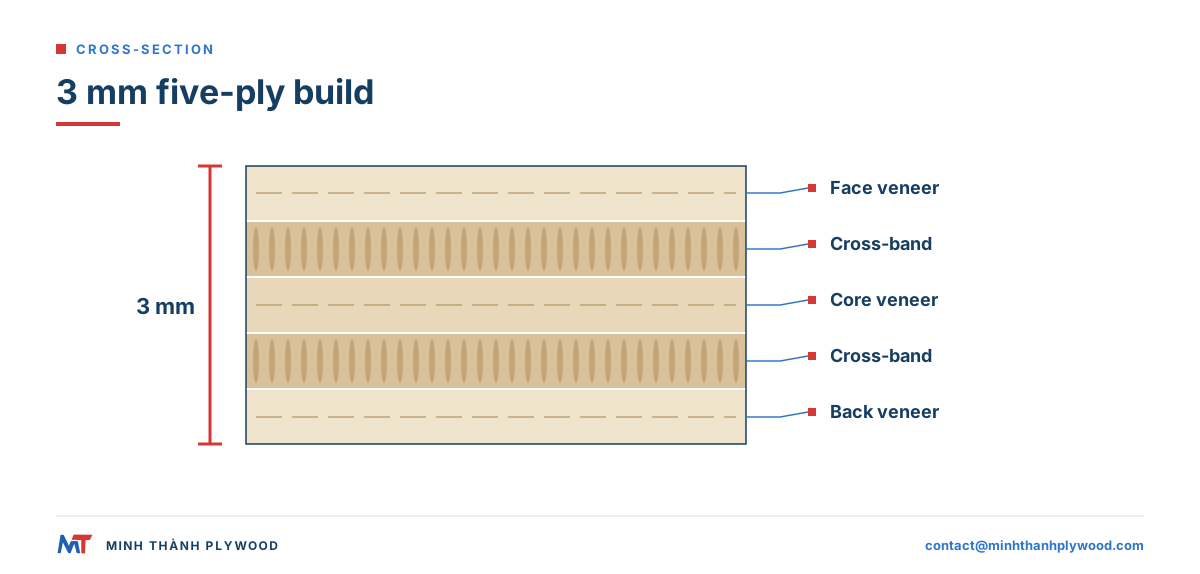
При Minh Thanh тънкият шперплат 3–5 mm винаги е изграден от пет слоя; броят на слоевете при 6 mm се потвърждава с поръчката:
| Лист | Конструкция | Какво означава за лазера |
|---|---|---|
| 3 mm | Един фурнир за сърцевината, два напречни фурнира и два фурнира за лицата | Пет тънки слоя; лек лист, бързо рязане |
| 4 mm | Три фурнира за сърцевината и две лица | По-здрав; например три фурнира от сърцевината Styrax с дебелина 1,3 mm |
| 5 mm | Три фурнира за сърцевината и две лица | По-дебели фурнири в сърцевината, по-твърди детайли |
| 6 mm | Броят слоеве се потвърждава с поръчката | Най-здрава тънка конструкция, повече минавания |
При конструкциите 4 mm и 5 mm петслойната подредба остава същата, затова с увеличаване на дебелината се удебеляват фурнирите в сърцевината. Така листът остава балансиран и равен. Премиум тънкият фурнир за лице е ограничен, затова поръчките за 4 mm може да отнемат повече време; стандартът не се понижава, за да се ускори производството.
При гравиране не допускайте дълбочината да премине лицевия фурнир. При рязане имат значение всички слоеве, затова конструкцията е също толкова важна, колкото общата дебелина.
Каква дебелина е подходяща за лазерно рязане? Шперплат 3–6 mm
Най-често се реже шперплат 3 mm; 4 mm и 5 mm са подходящи за по-здрави детайли, а 6 mm е практическата граница за повечето хоби лазери и лазери в малки работилници при едно или две минавания. По-дебелите листове изискват повече мощност и по-ниска скорост и оставят повече нагар.
| Дебелина | Типични приложения | CO2 лазер | Диоден лазер (ниска мощност) |
|---|---|---|---|
| 3 mm | Кутии, модели, пъзели, орнаменти, инкрустации | Едно минаване при повечето машини; най-популярният размер за лазерен шперплат 3 mm | Няколко бавни минавания; тополата и липата се режат най-добре |
| 4 mm | По-здрави кутии, табели, играчки | Едно минаване със средномощна тръба; добър баланс между здравина и скорост | На границата; очаквайте нагар и няколко минавания |
| 5 mm | Рамки, по-големи корпуси, шаблони | Нужна е по-голяма мощност или второ минаване | Само за гравиране |
| 6 mm | Носещи детайли, модели на мебели | Второ минаване или по-мощна тръба | Практическа граница: гравиране и маркиране, не прорязване |
Гамата на Minh Thanh за тънък шперплат е 3–6 mm — диапазонът, използван при повечето лазерни приложения. Поискайте точния допуск по дебелина на мострата, защото сглобките тип пръсти се режат според действителната дебелина. Вижте тънък шперплат.
Равнинност и дебелина: фокус и фиксиране
Лазерът реже във фокусната си точка, затова изкривен лист или променлива дебелина водят до загуба на фокус и неравномерно рязане. Равният, калибриран шперплат се прорязва с една настройка по цялата работна маса.
- Равнинност. Балансираната конструкция запазва листа равен. Съхранявайте листовете хоризонтално, под лека тежест, в сухо помещение; никога на ръб.
- Влажност. Листове, изсушени до 8–12 % влажност — обичайния диапазон за мебелен шперплат — остават равни в отоплена работилница. Оставете пакетите да се темперират в помещението преди рязане.
- Дебелина. Шлифованите мебелни плоскости поддържат ±0,2–0,3 mm, до ±0,2 mm; така фокусът и ширината на сглобките остават постоянни.
- Фиксиране. Използвайте щифтове, магнити, тежести или вакуум върху работната маса тип пчелна пита, за да задържите тънките листове.
За да изправите изкривен лист за лазерно рязане, поставете го с вдлъбнатата страна надолу върху равна повърхност, разпределете равномерно тежест отгоре и го оставете за ден в сухо помещение; изрежете го скоро след това. Лист, изкривен още в мелницата, ще се изкриви отново, затова поръчвайте равен и сух материал, вместо да го коригирате при машината.
Формат на листа и подреждане върху лазерната маса
Работните полета на лазерите са по-малки от стандартните листове шперплат, затова форматът определя отпадъка. Поръчвайте цели листове, нарязани на заготовки, които се побират на работната маса, или задайте нестандартен размер, вместо да режете всеки лист на ръка.
- Цели листове: 1220 × 2440 mm и 1250 × 2500 mm, както и размери по поръчка, например 1220 × 2500 mm и 1220 × 2280 mm.
- Заготовки по размер: един лист се разкроява в мелницата на 4, 6 или 8 части. Вижте шперплат по размер.
- Посока на шарката: посочете посоката на шарката на лицето върху заготовката; детайлите, подредени по посоката ѝ, са по-твърди.
- Отстояние от ръба: оставете малко отстояние от ръба на заготовката, където листовете най-често се нараняват при обработка.
Заготовките, които пасват на работната маса, спестяват време за рязане и транспортен обем. Посочете размера на заготовката и посоката на шарката в поръчката.
Лазерно гравиране върху шперплат: лица, контраст и покритие
За лазерно гравиране върху шперплат най-подходящо е гладко, светло и шлифовано лице: тополата, липата и брезата дават най-добър контраст. Гравирането остава във фурнира на лицето, затова класът и шлифоването му са по-важни от сърцевината.
- Цвят на лицето: върху светло лице гравировката се откроява по-тъмно; при тъмно лице е нужно по-дълбоко гравиране.
- Клас на лицето: чепове, кръпки и промени в цвета се виждат в гравировката. Изберете клас с чиста зона на мястото за гравиране.
- Шлифоване: шлифованото лице дава равномерен резултат. Лицата, шлифовани и полирани в мелницата, не се нуждаят от допълнително шлифоване преди гравиране.
- Маскиране: предпазната лента върху лицето предотвратява петна от дим около гравировката.
- Покритие: безцветен лак или масло след гравиране засилва контраста и предпазва лицето.
За комбинация от печат и гравирано покритие вижте печат върху шперплат.
Как да изпитате шперплат за лазерна обработка: матрица за рязане и гравиране
Изпитайте шперплата на собствената си машина с фиксирана матрица от срезове и гравиране и одобрете партидата според резултата, а не според името на дървесния вид. Настройките на друг лазер не се пренасят директно: мощността, лещата, въздушната струя и работната маса променят резултата.
- Изрежете решетка за мощност и скорост: редица малки квадрати при постепенно увеличаване на мощността и колона при постепенно увеличаване на скоростта върху един лист.
- Намерете най-ниската настройка, при която решетката се прорязва навсякъде, и добавете малък резерв.
- Изрежете целия лист с тази настройка, от ъгъл до ъгъл, за да откриете кухини и лепилни джобове.
- Гравирайте тонова решетка от сиви нива върху лицето, за да проверите контраста и равномерността.
- Запишете резултатите: прорязване, нагар по ръба, контраст при гравиране и постоянство на ръбовете.
- Повторете с два или три листа от различни пакети.
- Запазете тестовите листове като образец за следващата партида.
| Записвайте | Какво да отбележите | Критерий за приемане |
|---|---|---|
| Прорязване | Детайли, които се отделят при избраната настройка | Всички детайли се отделят; няма групи от неуспешни срезове |
| Нагар | Цвят на ръба | Равномерен цвят по целия лист |
| Контраст при гравиране | Резултат от тоновата решетка | Равномерен тон, без петна |
| Постоянство на ръба | Линии на слоевете по ръба на среза | Без кухини и спрели срезове |
| Равнинност | Листът върху работната маса | Лежи равно без допълнителна тежест |
Шперплат за лазерни модели, табели, играчки и опаковки
При различните изделия, изработвани с лазер, балансът между здравина, скорост на рязане и лице е различен, затова избирайте лист според изделието, а не по общ списък с най-добрите варианти. Таблицата съпоставя често срещани изделия с подходящия шперплат.
| Изделие за лазерна обработка | Препоръчителен шперплат | Дебелина | Най-важното |
|---|---|---|---|
| Архитектурни и мащабни модели | Липа или тополово лице, лека сърцевина | 3 mm | Фини детайли, светло равномерно лице, малко нагар |
| Кутии и корпуси със сглобки тип пръсти | Брезово или тополово лице | 3–6 mm | Равномерна дебелина за стегнати сглобки |
| Табели и стенни декорации | Тополово или брезово шлифовано лице | 3–6 mm | Контраст при гравиране, равен лист |
| Дървени играчки и пъзели | Бреза или топола, UF лепило с емисионен клас E0 | 4–6 mm | Здравина, гладки ръбове, лепило с ниски емисии |
| Декорации и орнаменти | Тополово лице или лице от липа | 3 mm | Бързо рязане, светъл ръб |
| Вложки и дисплеи за опаковки | Тополово лице, лека сърцевина | 3–4 mm | Ниска цена на детайл, малко тегло |
| Шаблони и приспособления | Брезово лице, плътна сърцевина | 6 mm | Твърдост и износоустойчивост |
Играчките и изделията за деца имат отделни изисквания за безопасност във всеки пазар. Използвайте спецификацията на шперплата като отправна точка: готовата играчка се изпитва като изделие заедно с боята или покритието си според правилата на пазара, на който се продава.
При решетки за тонколони, корпуси и други акустични детайли конструкцията е също толкова важна, колкото лицето; вижте шперплат за корпуси на тонколони. За винтове и сглобки при по-дебели детайли, изрязани с лазер, вижте сглобки при шперплат и винтове за шперплат.
Сравнявайте разхода за годен детайл, а не за лист
Най-евтиният лист шперплат за лазер често излиза най-скъп за един годен детайл. Отчетете бракуваните части, вторите минавания и времето за почистване; обикновено листът с плътна сърцевина е по-изгоден.
Лесен начин да сравните два листа:
- Годни детайли от лист: детайлите, които са прорязани и издържат проверката.
- Време на машината за лист: второто минаване удвоява времето за лазерна обработка.
- Време за довършване: почистване на сажди, шлифоване на нагара, повторно изрязване на неуспешни детайли.
- Отпадък: остатъци и неуспешни детайли за изхвърляне.
Пример: от лист A се получават 40 годни детайла от 48 с едно минаване; от лист B — 47 от 48 с едно минаване при малко по-висока цена на листа. Лист B струва повече, но цената за годен детайл е по-ниска, още преди да се отчете времето за повторно изрязване на неуспешните детайли от A. Поискайте мостри от доставчика и направете сравнението със собствените си детайли.
Запишете одобрената конструкция, за да съвпадат следващите партиди
След като шперплатът за лазерна обработка премине изпитването, запишете конструкцията и поръчвайте по нея, за да се реже по същия начин и следващата партида. „Брезов шперплат 3 mm“ не е спецификация; конструкцията е.
Какво да запазите в записа:
- Дебелина и конструкция: например 3 mm, пет слоя.
- Лице и гръб: дървесен вид и двойка класове, например топола A/A.
- Сърцевина: дървесен вид и подредба на фурнирите.
- Лепило и емисии: например UF лепило с емисионен клас E0.
- Допуск и влажност: допуск по дебелина и влажност 8–12 % при експедиция.
- Размер: размер на листа или заготовката и посока на шарката.
- Настройки на лазера и запазен тестов лист за образец.
Мелница, която произвежда по писмена спецификация и одобрена мостра, може да повтори същия продукт. Minh Thanh съобразява класовете на лицето с одобрената от купувача мостра и запазва конструкцията в поръчката.
Дим, аспирация и безопасност при лазерна работа
При всяко лазерно рязане на шперплат се отделят дим, фини частици и газове от дървесината и лепилото, затова използвайте аспирацията и предпазните системи, посочени от производителя на лазера. Лепилото с ниски емисии намалява формалдехида в плоскостта, но не прави лазерния дим безопасен за дишане.
- Аспирация: отвеждайте газовете навън или ги пречиствайте с одобрен от производителя на лазера филтърен модул, оразмерен за машината.
- Въздушна струя: намалява възпламеняванията и нагара по ръба.
- Не оставяйте среза без надзор: шперплатът може да се запали, особено при ниска скорост и висока мощност.
- Противопожарно оборудване: дръжте до машината вида пожарогасител, препоръчан от производителя на лазера.
- Списък с материали: поддържайте списък на одобрените материали и забранете PVC, винил и неизвестни покрития.
За опасностите при работа с лазери вижте страницата на американската Администрация по безопасност и здраве при работа за опасностите от лазери; за дървесния прах при шлифоване на лазерно изрязани детайли — указанията на британската HSE за дървесния прах.
Откъде да купите шперплат за лазерно рязане
За малки количества листове купувайте от търговци на материали за лазерна обработка; за повтарящи се обемни поръчки по една спецификация се обърнете към мелница за шперплат. Мелницата произвежда по зададена спецификация, изпраща мостри за изпитване и доставя с контейнер.
| Източник | Подходящ за | Какво получавате |
|---|---|---|
| Търговец на материали за лазерна обработка | Малки серии, различни материали | Предварително нарязани листове, малки количества |
| Местен търговец на дървен материал | Единични поръчки | Стандартни листове, сърцевини с различни характеристики |
| Мелница за шперплат (тънки плоскости) | Повтарящи се обемни поръчки, собствена марка, една спецификация | Производство според зададените лице, сърцевина, лепило и размер |
Тънкият шперплат от Виетнам е изгоден източник за обемни поръчки на материал за лазерна обработка: сърцевини от плантационна Styrax и евкалипт, лица от топола, бреза и други видове и пресоване с качество за мебели. Minh Thanh произвежда тънък шперплат 3–5 mm, винаги с пет слоя, в размери от 1220 × 2440 mm до заготовки по размер. Минималната поръчка е един контейнер 40HC с различни спецификации по споразумение, а производството отнема 15–45 дни след авансово плащане от 30%.
При внос в България е необходим EORI номер. За CN 4412 стандартното мито е 7% за брезови, тополови, евкалиптови и други лица от твърда дървесина и 10% за окуме и посочените тропически лица; по споразумението за свободна търговия между ЕС и Виетнам (EVFTA) може да важи преференциална ставка с EUR.1 или декларация за произход. ДДС при внос в България е 20%; фактурите и декларациите са в евро.
Какво да включите в поръчката за шперплат за лазерна обработка
Посочете пълната конструкция в поръчката и преди производството одобрете мостра със същата спецификация, изпитана на собствения Ви лазер. Включете:
- Приложение: лазерно рязане, гравиране или и двете.
- Дебелина: например 3 mm или 4 mm, пет слоя.
- Лице и гръб: например топола A/A или бреза D+/D.
- Сърцевина: дървесен вид и плътна конструкция без кухини и застъпвания.
- Лепило и емисии: UF лепило с емисионен клас E0, без PVC или винилово покритие.
- Повърхност: шлифовани лица, без покритие.
- Допуск и равнинност: допуск по дебелина за мострата, равни листове.
- Влажност: 8–12 % при експедиция.
- Размер: цели листове, нестандартен размер или заготовки по размер, с посока на шарката.
- Опаковка и количество: пакети на контейнер 40HC, различни дебелини по споразумение.
Minh Thanh изпраща безплатни мостри по зададената спецификация, за да изпитате материала на собствената си машина. Изпратете спецификацията на [email protected] и вижте лазерно рязане на шперплат за мощност, настройки и ограничения по дебелина или как се реже шперплат за всички начини на рязане.
Въпроси на купувачите и отговори
Кой шперплат е най-подходящ за лазерно рязане?
Тънък и равен шперплат с плътна сърцевина без кухини, тънка лепилна линия и гладко лице. Брезовите лица дават здрави детайли и чисти ръбове; тополата и липата се режат по-бързо и дават по-светъл гравиран образ.
Какво прави шперплата безопасен за лазерна обработка?
Трябва да е изработен само от дървесни фурнири и лепило за дърво, без PVC, винил или неизвестно покритие. Никога не режете с лазер шперплат с PVC или винилово покритие и винаги използвайте аспирация за димните газове.
Кое лепило се реже чисто с лазер?
Тънките лепилни линии за вътрешна употреба, например UF лепило с емисионен клас E0, се режат най-чисто и оставят по-малко нагар. Фенолните и дебелите линии от меламин-модифицирано лепило са по-твърди и по-тъмни, затова изискват повече мощност и оставят по-тъмни ръбове.
Брезов или тополов шперплат за лазерно рязане?
Бреза за здрави и чисто изрязани детайли като модели, сглобки и кутии; топола за леки части, табели и бързо рязане, със светло лице за гравиране. И двата вида работят, когато сърцевината е плътна, а листът е равен.
Каква дебелина шперплат е най-подходяща за лазерно рязане?
Най-често се реже 3 mm; 4 mm и 5 mm са подходящи за по-здрави детайли, а 6 mm е практическата граница за повечето хоби лазери и лазери в малки работилници. По-дебелите листове изискват повече мощност и повече минавания и оставят повече нагар.
Откъде да купя шперплат за лазерно рязане?
За малки количества купете листове от търговци на материали за лазерна обработка; за обемни поръчки се обърнете към мелница за шперплат, която изработва тънки плоскости по зададена спецификация. Поръчката към мелница изисква писмена спецификация и одобрена мостра, изпитана на Вашия лазер.
Как да изправя шперплат за лазерно рязане?
Съхранявайте листовете хоризонтално, под тежест, в сухо помещение и ги фиксирайте върху работната маса с щифтове, магнити или система тип пчелна пита. Лист, изкривен още в мелницата, няма да остане равен; поръчвайте сух материал с добра плоскост.
Защо лазерът не прорязва шперплата на някои места?
Причината може да е лепилен джоб, застъпване в сърцевината, по-плътен фурнир или лист, който се повдига и излиза от фокус. Всяка от тези зони изисква повече енергия от чистата дървесина около нея.
Може ли шперплатът да се гравира с лазер?
Да. Гладкото, светло и шлифовано лице, например от топола, липа или бреза, дава най-добър контраст. Гравирането остава във фурнира на лицето, затова качеството му е по-важно от това на сърцевината.
Достатъчно здрав ли е шперплатът 3 mm за кутии, изрязани с лазер?
Да, за кутии, модели, пъзели и малки корпуси със сглобки тип пръсти. За натоварване или по-големи плоскости изберете 4–6 mm или брезово лице.
Трябва ли шперплатът след лазерно рязане да се шлифова?
Обикновено само за да се премахнат следите от дим по лицето. Преди рязане покрийте лицето с предпазна лента или избършете саждите с влажна кърпа и шлифовайте леко с абразив 220 grit.
Какво е лазерен шперплат?
Така се нарича тънък шперплат, подбран или произведен за лазерно рязане: равен, шлифован, с плътна сърцевина и лепило, което се реже чисто. Това е спецификация, а не дървесен вид.