
Najlepsza sklejka do lasera to cienka, płaska płyta z równomiernym rdzeniem bez szczelin, cienką linią kleju i gładkim licem: brzoza daje wytrzymałość i ostre krawędzie, topola lub lipa szybkie cięcie i jasne grawerowanie. Klej i pustki decydują o cięciu bardziej niż gatunek drewna. Minh Thanh Plywood wytwarza cienkie płyty 3–5 mm, pięciowarstwowe, a próbki pozwalają przetestować je na własnym laserze.
Jaka sklejka do lasera jest najlepsza?
Dla producentów mebli i warsztatów laserowych w Polsce, którzy szukają sklejki do cięcia, najpierw liczy się rdzeń i klej, a dopiero potem gatunek okleiny. Najlepsza sklejka laserowa to cienka, płaska płyta z równomiernym rdzeniem, cienką linią kleju i gładkim, szlifowanym licem. Gatunek lica decyduje o wyglądzie i wytrzymałości; klej i rdzeń decydują, czy laser przetnie czysto za każdym razem.
| Sklejka laserowa | Gęstość płyty | Cięcie laserem | Grawerowanie | Wytrzymałość | Najlepsze zastosowania |
|---|---|---|---|---|---|
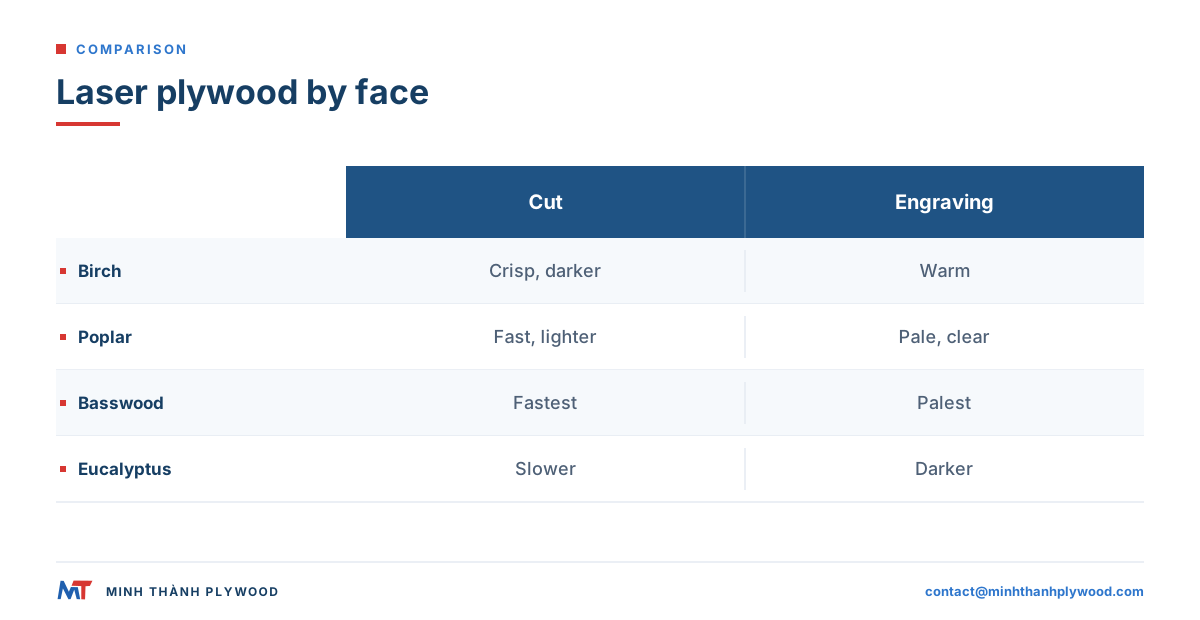
| Lico brzozowe, rdzeń brzozowy lub z drewna liściastego | 650–700 kg/m³ | Ostre krawędzie, wolniej, ciemniejsze przypalenie | Dobre, ciepły kontrast | Wysoka | Modele, połączenia, pudełka, przyrządy |
| Lico topolowe, lekki rdzeń | ok. 455 kg/m³ | Szybkie cięcie, lekkie przypalenie | Bardzo dobre, jasne lico | Średnia | Szyldy, dekoracje, wkładki opakowaniowe |
| Lipa (basswood) | 400–450 kg/m³ | Bardzo szybko, bardzo lekkie przypalenie | Doskonałe, jasne i równe | Niższa | Drobne detale, modele architektoniczne |
| Paulownia | 250–385 kg/m³ | Najszybciej, bardzo lekko | Jasne, ale miękki rysunek słojów | Najniższa | Lekkie modele, wycinane elementy tam, gdzie liczy się masa |
| Lico z drewna liściastego z plantacji (np. eukaliptus) | 550–620 kg/m³ | Wolniej, gęściej | Dobre, ciemniejsze | Wysoka | Mocne elementy, ciemniejszy wygląd |
| Płyty z rdzeniem MDF lub powlekane | Zmienna | Zależnie od powłoki | Zmienne | Zmienna | Tylko ze znaną powłoką bezpieczną dla lasera |
Gęstość przewiduje cięcie: przy tej samej mocy płyta o gęstości 400 kg/m³ tnie się szybciej niż 700 kg/m³, a każdy wzrost gęstości dodaje przypaleń i przejść. Paulownia to najlżejsza powszechnie stosowana sklejka do lasera. Tnie się szybko, ale miękkie drewno wczesnego przyrostu może zostawić postrzępione krawędzie, a cienkie arkusze łatwo się wyginają, więc przed partią warto przetestować arkusz.
„Sklejka laserowa” lub „laserply” to specyfikacja, a nie gatunek drewna: płaska, szlifowana, z zamkniętym rdzeniem, z klejem, który czysto tnie, produkowana w cienkich arkuszach. Poniższe sekcje wyjaśniają każdą cechę i sposób jej sprawdzenia.
Co sprawia, że sklejka jest bezpieczna dla lasera?
Sklejka jest bezpieczna dla lasera, gdy składa się wyłącznie z fornirów drzewnych i kleju do drewna, bez PVC, winylu lub nieznanej powłoki na licu. Każde cięcie drewna laserem wydziela dym i opary, więc nawet bezpieczna sklejka wymaga odciągu przy głowicy i filtra na wylocie.
Co sprawdzić przed pierwszym cięciem:
- Brak PVC i winylu. PVC przy spalaniu uwalnia związki chloru, które szkodzą ludziom i niszczą laser. Nie tnie się płyt z nakładką lub okleiną krawędziową z winylu czy PVC.
- Znany klej. Należy zapytać dostawcę, jakiego kleju używa płyta. Klej UF o emisji E0 to powszechny klej do mebli wewnętrznych; MR (wzmocniony melaminą) i fenolowy (WBP) są przeznaczone do wilgotnego i zewnętrznego użytku.
- Znana powłoka. Płyty lakierowane, malowane lub foliowane wymagają danych producenta powłoki przed użyciem w laserze. Sklejka szalunkowa foliowana nie nadaje się do lasera.
- Dokumenty emisji. Dla produktów sprzedawanych w USA płyta musi spełniać limity formaldehydu z TSCA Title VI, zgodnie z wytycznymi EPA dotyczącymi płyt drewnopochodnych.
Dla kupującego w Polsce lub innym kraju UE należy zamiast tego żądać europejskich dokumentów: klasy klejenia wg EN 314-2 (klasa 1 to suchy, wewnętrzny warunek pracy, odpowiedni dla kleju UF; w Polsce PN-EN 314-2), klasy jakości lica wg EN 635-2 oraz klasy emisji formaldehydu E1 wg EN 13986, badanej metodą EN 717-1. Minh Thanh organizuje na życzenie niezależne badanie EN 717-1 w SGS, a płyty spełniają wymagania emisji i jakości, o które pytają europejscy i amerykańscy producenci mebli. Oznakowanie CE i deklaracja właściwości użytkowych dotyczą sklejki konstrukcyjnej wg EN 13986 (rozporządzenie (UE) nr 305/2011); sklejka meblowa ich nie wymaga. Od 6 sierpnia 2026 r. obowiązuje limit REACH 0,062 mg/m³, więc sama klasa E1 nie dowodzi już zgodności.
Płyty meblowe Minh Thanh używają domyślnie kleju UF o emisji E0 i posiadają certyfikaty CARB P2 / TSCA Title VI (ICTT, nr zakładu 23024). Sześć badań w komorze wg ASTM D6007, przeprowadzonych między kwietniem 2025 a czerwcem 2026 r., na płytach 9, 15 i 18 mm, dało średnio 0,014–0,032 ppm wobec limitu 0,05 ppm. Szczegóły: emisja formaldehydu E0 i E1.
Który klej dobrze tnie się laserem?
Cienkie linie kleju wewnętrznego najczyściej tną się laserem: klej UF o emisji E0 zostawia cienkie, jasne linie kleju i mniej przypaleń. Linie kleju fenolowego i mocno wzmocnionego melaminą są twardsze i ciemniejsze, wymagają więcej mocy i zostawiają ciemniejszą krawędź.
| Klej | Typowe zastosowanie | Pod laserem | Warto wybrać do pracy laserowej, gdy |
|---|---|---|---|
| Klej UF o emisji E0 | Sklejka meblowa wewnętrzna | Najczystsze cięcie, jasna krawędź | Części wewnętrzne, modele, szyldy, zabawki po testach |
| MR (wzmocniony melaminą) | Wnętrza wilgotne, kuchnie | Twardsza linia, nieco ciemniejsza | Elementy narażone na wilgoć |
| Fenolowy (WBP) | Zewnątrz, morskie, szalunki | Twarda, ciemna linia, więcej mocy | Części zewnętrzne, tylko po testach |
| PVA lub inne kleje zimne | Niektóre laminaty hobbystyczne | Zmienne | Tylko przy danych producenta |
Klej i klasa emisji to dwie osobne linie specyfikacji: UF to żywica, E0 to klasa emisji. Oba warto zapisywać, na przykład „klej UF o emisji E0”.
Linia kleju to najtwardszy materiał w arkuszu. Płyta z grubą warstwą kleju lub kieszeniami kleju przecina się w czystym drewnie, ale nie w kieszeniach, dlatego to samo ustawienie mocy daje nierówne wyniki na tanim arkuszu.
Cięcie, grawerowanie i frezowanie CNC: trzy różne zadania
Cięcie laserem, grawerowanie laserowe i frezowanie CNC stawiają różne wymagania tej samej płycie, dlatego sklejkę dobiera się do zadania, które wykonuje się najczęściej. Cięcie wymaga równomiernego rdzenia i kleju; grawerowanie wymaga gładkiego, jasnego lica; frezowanie wymaga tolerancji grubości i zamkniętego rdzenia.
| Zadanie | Co sprawdza w arkuszu | Co się liczy najbardziej |
|---|---|---|
| Cięcie laserem na wylot | Każdą warstwę i każdą linię kleju | Typ kleju, pustki, gęstość, płaskość |
| Grawerowanie laserowe | Tylko okleinę lica | Gładkość lica, kolor, szlifowanie |
| Rysowanie i znakowanie laserem | Wierzchnią część lica | Płaskie, równe lico, ostrość |
| Frezowanie CNC | Grubość, rdzeń, wytrzymałość lica | Tolerancja, zamknięty rdzeń, klasa lica |
Arkusz, który ładnie się grawiruje, może źle ciąć, jeśli rdzeń ukrywa kieszenie kleju. Arkusz, który dobrze frezuje się na CNC, może być za gęsty, by przeciąć go laserem w jednym przejściu. Przy frezowaniu więcej w cięciu sklejki na CNC.
Sklejka brzozowa do cięcia laserem
Sklejka brzozowa do cięcia laserem daje najmocniejsze cienkie elementy i najostrzejsze krawędzie, kosztem wolniejszego cięcia i ciemniejszego przypalenia niż topola lub lipa. Brzoza jest gęsta i drobnosłojista, więc połączenia, zawiasy i małe zatrzaski trzymają się dobrze.
Kiedy brzoza jest właściwym wyborem:
- Elementy konstrukcyjne: pudełka, ramy, mechanizmy, zawiasy żywe i przyrządy.
- Widoczne krawędzie: cienkie, równe warstwy dają czysty, paskowany brzeg.
- Drobne detale: cienkie mostki i małe otwory wytrzymują manipulację.
Co określić w zamówieniu:
- Klasa lica. W Wietnamie lica brzozowe są klasyfikowane jako D+, D i E i podawane w parach lico/spód, na przykład D+/D lub D/E. Skala jest porównywalna z europejskimi klasami brzozy: D+ to mniej więcej B, D mniej więcej BB, a E mniej więcej CP/C.
- Rdzeń. „Sklejka brzozowa” może oznaczać brzozowe lico na innym rdzeniu. Należy określić, jaki rdzeń jest potrzebny, i go przetestować, bo rdzeń decyduje o przecięciu bardziej niż lico.
- Grubość. 3 mm i 4 mm to typowe grubości brzozowej sklejki do lasera.
Sklejka brzozowa do lasera dobrze przyjmuje bejcę i lakier przezroczysty. Pełne porównanie z lipą znajdzie się w sklejce brzozowej a lipie do cięcia laserem oraz w naszej sklejce brzozowej.
Dostawy brzozy po zakazie importu z Rosji
Rosyjska sklejka brzozowa była domyślnym arkuszem do lasera w Europie, dopóki UE nie zakazała importu rosyjskich wyrobów drzewnych, w tym sklejki brzozowej, od kwietnia 2022 r. (wcześniejsze kontrakty obowiązywały do 10 lipca 2022 r.). Producenci i pracownie cięcia laserowego, które używały brzozy w stylu Baltic birch, zaopatrują się teraz w innych krajach pochodzenia. Jedną z alternatyw są płyty z licem brzozowym z Wietnamu: zakład produkuje najwyższej klasy sklejkę meblową i wewnętrzną, głównym rynkiem jest Europa, lica D+, D i E są podawane w odniesieniu do europejskich klas brzozy, a z zamówieniami dostarczany jest pakiet zgodności EUDR (zapisy pochodzenia i pliki geolokalizacji). Transport morski z Hajfongu do Morza Śródziemnego trwa 25–35 dni. Do Polski z Hajfongu jest to 30–40 dni na morzu, a towar odprawia się zwykle w Gdańsku lub Gdyni, z bezpośrednimi liniami Azja–Europa zawijającymi do Gdańska.
Brzoza czy topola do lasera
Laserowa sklejka brzozowa daje mocniejsze, ostrzejsze elementy; laserowa sklejka topolowa tnie się szybciej, z mniejszym przypaleniem i jaśniej grawerowana. Do szyldów, wystaw i lekkich elementów topola jest zwykle opłacalnym wyborem; do mechanizmów i obciążeń – brzoza.
| Punkt | Laserowa sklejka z licem brzozowym | Laserowa sklejka z licem topolowym |
|---|---|---|
| Gęstość | Wyższa | Niższa |
| Prędkość cięcia przy tej samej mocy | Wolniej | Szybciej |
| Przypalenie krawędzi | Ciemniejsze | Jaśniejsze |
| Kontrast grawerowania | Ciepły, dobry | Jasne lico, wysoki kontrast |
| Wytrzymałość cienkich elementów | Wysoka | Średnia |
| Klasy lica | D+, D, E (pary, np. D+/D) | A/A, A/B, B/B |
| Cena | Wyższa | Niższa |
Lica topolowe są podawane w parach A/A, A/B i B/B, dopasowanych do zatwierdzonej przez kupującego próbki; kupujący zamawiają je też według chińskich kodów B/BB, BB/CC i CP, które odpowiadają tej samej skali. Szczegóły: sklejka topolowa.
Sklejka lipowa i płyty z licem z plantacji
Sklejka lipowa (basswood) to najmiększa i najjaśniejsza powszechna sklejka do lasera: tnie się najszybciej, najmniej się przypala i grawiruje z największym kontrastem, ale jej elementy są słabsze. Płyty z licem z plantacji, na przykład eukaliptusowym, są gęstsze i ciemniejsze, do mocnych elementów, gdy pasuje ciepły kolor.
- Lipa (basswood): do modeli architektonicznych, drobnych detali i grawerowania. Przechowywać sucho i płasko; miękkie, cienkie arkusze łatwiej się wyginają.
- Topola: środek drogi, jasna i lekka, z większą wytrzymałością niż lipa.
- Eukaliptus: gęsty i sztywny; wymaga większej mocy i daje ciemniejsze krawędzie.
- Okoumé: lekki i różowawy; tnie się łatwo, z widocznym rysunkiem słojów.
Każdą płytę ocenia się po jej rzeczywistym rdzeniu, a nie tylko po licu. Lipowe lico na gęstym rdzeniu z twardego drewna tnie się jak rdzeń. Należy zapytać o rdzeń i przetestować cały arkusz. Okleiny inżynierskie i inne lica opisano w rodzajach sklejki.
Dlaczego pustki psują cięcie laserem i jak je sprawdzić
Pustki i kieszenie kleju psują cięcie laserem, bo wiązka przechodzi przez szczelinę albo zatrzymuje się w kieszeni kleju, zostawiając elementy niewycięte lub przypalone. Arkusz z zamkniętym rdzeniem tnie się przy tym samym ustawieniu wszędzie.
Co się dzieje przy wadzie:
- Szczelina w rdzeniu (pustka): wiązka nie ma drewna do przecięcia, rozbłyska i przypala warstwę pod spodem; na krawędzi widać dziurę.
- Nakładanie się rdzenia: dwie okleiny leżą w jednej warstwie; cięcie się zatrzymuje, a element nie odpada.
- Kieszeń kleju: gruba plama kleju pochłania energię; element nie wypada.
- Łata lub zatyczka w licu: inna gęstość daje inny odcień grawerowania.
Jak sprawdzić partię przed akceptacją:
- Obejrzeć wszystkie cztery krawędzie kilku arkuszy pod kątem szczelin, nakładek i grubych linii kleju.
- Wyciąć siatkę testową na całym arkuszu, od rogu do rogu, przy jednym ustawieniu.
- Policzyć elementy, które nie odpadły, i zaznaczyć ich położenie: skupiska pokazują strefę wady.
- Przytrzymać wycięty arkusz pod światło: pustki widać jako jasne plamy na liniach cięcia.
- Zachować arkusz testowy z zapisem partii.
Rdzenie zszywane, w których warstwy rdzenia są zszyte w poziomie i w pionie, nie pozwalają okleinom rdzeniowym przesuwać się podczas składania, więc szczeliny i nakładki są mniej prawdopodobne. Tak Minh Thanh buduje rdzenie do mebli.
Grubość okleiny a grubość arkusza
Grubość arkusza to suma wszystkich warstw; lico to tylko zewnętrzna warstwa, i jest znacznie cieńsze. Grawerowanie zostaje w licu, więc głębokie grawerowanie może wejść w poprzeczną warstwę pod spodem i pokazać inny rysunek słojów.
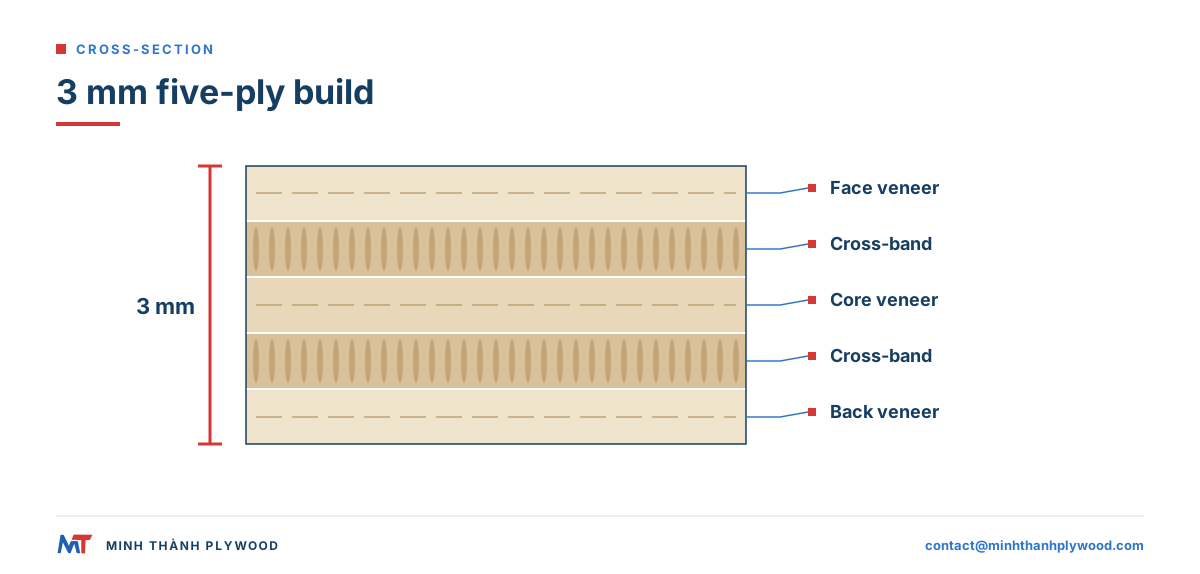
Cienka sklejka Minh Thanh 3–5 mm to zawsze pięć warstw; liczbę warstw dla 6 mm potwierdza się przy zamówieniu:
| Arkusz | Budowa | Co to znaczy dla lasera |
|---|---|---|
| 3 mm | Jedna okleina rdzeniowa, dwie okleiny poprzeczne, dwa lica | Pięć cienkich warstw; lekkie, szybkie cięcie |
| 4 mm | Trzy okleiny rdzeniowe i dwa lica | Mocniejsza; na przykład trzy okleiny rdzeniowe Styrax po 1,3 mm |
| 5 mm | Trzy okleiny rdzeniowe i dwa lica | Grubsze okleiny rdzeniowe, sztywniejsze elementy |
| 6 mm | Liczba warstw potwierdzana przy zamówieniu | Najmocniejsza cienka budowa, więcej przejść |
Ponieważ budowy 4 i 5 mm zachowują ten sam pięciowarstwowy układ, okleiny rdzeniowe są grubsze wraz z arkuszem. Dzięki temu arkusz pozostaje wyważony i płaski. Cienka okleina licowa wysokiej klasy jest rzadka, więc zamówienia 4 mm mogą trwać dłużej; standardu nie obniżamy, by przyspieszyć.
Przy grawerowaniu głębokość zostaje w licu. Przy cięciu liczy się każda warstwa, więc budowa jest równie ważna jak łączna grubość.
Jaka grubość do cięcia laserem? Sklejka laserowa 3–6 mm
3 mm to najłatwiejsza do przecięcia grubość sklejki laserowej; 4 mm i 5 mm nadają się do mocniejszych elementów, a 6 mm to praktyczna granica dla większości laserów hobbystycznych i małych warsztatów przy jednym lub dwóch przejściach. Grubsze arkusze wymagają większej mocy, mniejszej prędkości i dają więcej przypaleń.
| Grubość | Typowe zastosowania | Laser CO2 | Laser diodowy (mała moc) |
|---|---|---|---|
| 3 mm | Pudełka, modele, puzzle, ozdoby, inkrustacje | Jedno przejście na większości maszyn; najpopularniejszy wymiar sklejki laserowej 3 mm | Kilka przejść, wolno; najlepiej tną się topola i lipa |
| 4 mm | Mocniejsze pudełka, szyldy, zabawki | Jedno przejście na lampie średniej mocy; dobra równowaga wytrzymałości i prędkości | Granicznie; warto liczyć się z przypaleniami i przejściami |
| 5 mm | Ramy, większe obudowy, przyrządy | Większa moc lub drugie przejście | Tylko grawerowanie |
| 6 mm | Elementy konstrukcyjne, modele mebli | Drugie przejście lub mocniejsza lampa | Praktyczna granica: grawerowanie i rysowanie, nie cięcie na wylot |
Zakres cienkiej sklejki Minh Thanh to 3–6 mm, czyli pasmo, z którego korzysta większość prac laserowych. Przy próbce warto poprosić o dokładną tolerancję grubości, bo wczepy klinowe wycina się na rzeczywistą grubość. Szczegóły: cienka sklejka.
Płaskość i grubość: ostrość i mocowanie
Laser tnie w punkcie ogniskowym, więc arkusz, który wygina się lub zmienia grubość, wypada z ostrości i tnie nierówno. Płaska, skalibrowana sklejka tnie się przy jednym ustawieniu na całym stole.
- Płaskość. Wyważona budowa pozostaje płaska. Arkusze przechowuje się płasko, pod lekkim obciążeniem, w suchym pomieszczeniu; nigdy na krawędzi.
- Wilgotność. Arkusze suszone do wilgotności 8–12 %, czyli normalnego zakresu dla sklejki meblowej, pozostają płaskie w ogrzewanym warsztacie. Przed cięciem paczki należy zostawić w pomieszczeniu, by się dostosowały.
- Grubość. Szlifowane płyty meblowe utrzymują ±0,2–0,3 mm, do ±0,2 mm; to utrzymuje stałą ostrość i szerokość połączeń.
- Docisk. Do utrzymania cienkich arkuszy służą szpilki, magnesy, ciężarki lub podciśnienie na stole z plastra miodu.
Sklejkę, która się wygięła, układa się wklęsłą stroną w dół na płaskiej powierzchni, równomiernie obciąża na dzień w suchym pomieszczeniu i tnie wkrótce po tym. Arkusz wygięty w zakładzie wygnie się ponownie, dlatego należy zamówić płaski, suchy towar zamiast naprawiać go przy maszynie.
Format arkusza i rozkrój na stołach laserowych
Stoły laserowe są mniejsze od pełnych arkuszy sklejki, więc format arkusza decyduje o odpadzie. Najlepiej zamawiać pełne arkusze cięte na półfabrykaty dopasowane do stołu lub format na wymiar, zamiast ciąć każdy arkusz ręcznie.
- Pełne arkusze: 1220 × 2440 mm i 1250 × 2500 mm, plus formaty na wymiar, na przykład 1220 × 2500 mm i 1220 × 2280 mm.
- Półfabrykaty cięte na wymiar: jedna płyta cięta w zakładzie na 4, 6 lub 8 części. Więcej w sklejce cięta na wymiar.
- Kierunek słojów: należy podać, w którą stronę biegną słoje lica na półfabrykacie; elementy rozłożone wzdłuż słojów są sztywniejsze.
- Margines krawędzi: zostawić mały margines przy krawędzi półfabrykatu, gdzie arkusze najczęściej się wgniatają przy przenoszeniu.
Zamawianie półfabrykatów dopasowanych do stołu oszczędza czas cięcia i objętość transportu. Wymiar półfabrykatu i kierunek słojów zapisuje się w zamówieniu.
Grawerowanie sklejki: lico, kontrast i wykończenie
Grawerowanie sklejki działa najlepiej na gładkim, jasnym, szlifowanym licu: topola, lipa i brzoza dają największy kontrast. Grawerowanie zostaje w okleinie licowej, więc klasa i szlifowanie lica są ważniejsze niż rdzeń.
- Kolor lica: jasne lica wyraźnie pokazują ciemniejsze grawerowanie; ciemniejsze lica wymagają głębszego grawerowania.
- Klasa lica: sęki, łaty i zmiany koloru są widoczne w grawerowaniu. Należy wybrać klasę lica z czystym obszarem tam, gdzie się grawiruje.
- Szlifowanie: szlifowane lico grawiruje się równomiernie. Płyty z licem szlifowanym i polerowanym w zakładzie nie wymagają dalszego szlifowania przed grawerowaniem.
- Maskowanie: taśma montażowa na licu zapobiega zabrudzeniu sadzą wokół grawerowania.
- Wykończenie: lakier przezroczysty lub olej po grawerowaniu pogłębia kontrast i chroni lico.
Wydruk i grawerowanie w jednym wykończeniu opisano w nadruku na sklejce.
Jak przetestować sklejkę do lasera: macierz cięcia i grawerowania
Sklejkę laserową testuje się na własnej maszynie stałą macierzą cięć i grawerowań, a partię zatwierdza na podstawie wyników, a nie nazwy gatunku. Ustawienia z innego lasera nie przenoszą się: moc, soczewka, nadmuch powietrza i stół zmieniają wynik.
- Wyciąć siatkę mocy i prędkości: rząd małych kwadratów przy rosnącej mocy, kolumna przy rosnącej prędkości, na jednym arkuszu.
- Znaleźć najniższe ustawienie, które przecina wszędzie na siatce, i dodać niewielki margines.
- Ciąć to ustawienie na całym arkuszu, od rogu do rogu, by znaleźć pustki i kieszenie kleju.
- Wygrawerować siatkę tonów w szarościach na licu, by sprawdzić kontrast i równomierność.
- Zapisać wyniki: przecięcie na wylot, przypalenie krawędzi, kontrast grawerowania i spójność krawędzi.
- Powtórzyć na dwóch lub trzech arkuszach z różnych paczek.
- Zachować arkusze testowe jako wzorzec dla kolejnej partii.
| Zapis | Co notować | Zaliczenie |
|---|---|---|
| Przecięcie na wylot | Elementy, które odpadają przy wybranym ustawieniu | Wszystkie elementy odpadają, bez skupisk niepowodzeń |
| Przypalenie | Kolor krawędzi | Równomierny kolor krawędzi na całym arkuszu |
| Kontrast grawerowania | Wynik siatki tonów | Równomierny ton, bez plam |
| Spójność krawędzi | Linie warstw na krawędzi cięcia | Bez szczelin, bez zatrzymanych cięć |
| Płaskość | Arkusz na stole | Leży płasko bez dodatkowego obciążenia |
Dobór sklejki laserowej do produktu: modele, szyldy, zabawki i opakowania
Każdy produkt laserowy wymaga innej równowagi wytrzymałości, prędkości cięcia i lica, dlatego arkusz dobiera się do produktu, a nie według ogólnej listy „najlepszych”. Ta tabela zestawia typowe produkty laserowe z pasującą sklejką.
| Produkt laserowy | Sugerowana sklejka | Grubość | Co się liczy najbardziej |
|---|---|---|---|
| Modele architektoniczne i w skali | Lico lipowe lub topolowe, lekki rdzeń | 3 mm | Drobne detale, jasne, równe lico, małe przypalenie |
| Pudełka i obudowy łączone na mikrowczepy | Lico brzozowe lub topolowe | 3–6 mm | Równa grubość dla ciasnych połączeń |
| Szyldy i grafika ścienna | Lico topolowe lub brzozowe, szlifowane | 3–6 mm | Kontrast grawerowania, płaski arkusz |
| Zabawki drewniane i puzzle | Brzoza lub topola, klej UF o emisji E0 | 4–6 mm | Wytrzymałość, gładkie krawędzie, klej o niskiej emisji |
| Dekoracje i ozdoby | Lico topolowe lub lipowe | 3 mm | Szybkie cięcie, jasna krawędź |
| Wkładki opakowaniowe i ekspozytory | Lico topolowe, lekki rdzeń | 3–4 mm | Niski koszt na element, mała masa |
| Przyrządy i szablony | Lico brzozowe, gęsty rdzeń | 6 mm | Sztywność, odporność na zużycie |
Zabawki i produkty dla dzieci podlegają własnym zasadom bezpieczeństwa na każdym rynku. Specyfikację sklejki należy traktować jako punkt wyjścia: gotowy produkt jest badany jako wyrób, razem z farbą lub wykończeniem, według przepisów obowiązujących tam, gdzie jest sprzedawany.
Przy kratkach głośnikowych, obudowach i innych elementach akustycznych budowa jest równie ważna jak lico; więcej w sklejce do obudów głośników. Wkręty i połączenia w grubszych elementach laserowych opisano w połączeniach w sklejce i wkrętach do sklejki.
Koszt za dobrą część, nie za arkusz
Najtańsza sklejka w przeliczeniu na arkusz bywa najdroższa w przeliczeniu na dobrą część. Trzeba policzyć odrzucone elementy, drugie przejścia i czas czyszczenia; arkusz z zamkniętym rdzeniem zwykle wygrywa.
Prosty sposób porównania dwóch arkuszy:
- Dobre części z arkusza: elementy, które przecięły się na wylot i przeszły kontrolę.
- Czas maszyny na arkusz: drugie przejście podwaja czas lasera.
- Czas wykończenia: czyszczenie sadzy, szlifowanie przypaleń, ponowne cięcie niepowodzeń.
- Odpad: odcinki i uszkodzone elementy, które trafiają do kosza.
Przykład: arkusz A daje 40 dobrych części z 48 w jednym przejściu; arkusz B daje 47 z 48 w jednym przejściu przy nieco wyższej cenie arkusza. B kosztuje więcej za arkusz, a mniej za dobrą część, zanim policzy się czas poświęcony na ponowne cięcie niepowodzeń z A. Warto poprosić dostawcę o próbki i wykonać to porównanie na własnych elementach.
Zapisana zatwierdzona specyfikacja, by kolejne partie się zgadzały
Gdy sklejka laserowa przejdzie test, warto zapisać jej budowę i zamawiać według niej, by kolejna partia tnęła się tak samo. „Sklejka brzozowa 3 mm” to nie specyfikacja; specyfikacją jest budowa.
Zapis, który warto prowadzić:
- Grubość i budowa: na przykład 3 mm, pięć warstw.
- Lico i spód: para gatunku i klasy, na przykład topola A/A.
- Rdzeń: gatunek i układ okleiny.
- Klej i emisja: na przykład klej UF o emisji E0.
- Tolerancja i wilgotność: tolerancja grubości i wilgotność 8–12 % przy wysyłce.
- Wymiar: wymiar arkusza lub półfabrykatu i kierunek słojów.
- Ustawienia lasera i arkusz testowy zachowany jako wzorzec.
Zakład, który buduje według pisemnej specyfikacji i zatwierdzonej próbki, może ją powtórzyć. Minh Thanh dopasowuje klasy lica do zatwierdzonej przez kupującego próbki i utrzymuje budowę w zamówieniu.
Opary, odciąg i bezpieczeństwo przy laserze
Każde cięcie sklejki laserem wydziela dym, drobne cząstki i gazy z drewna i kleju, dlatego należy stosować odciąg i zabezpieczenia, które podaje producent lasera. Klej o niskiej emisji zmniejsza formaldehyd w płycie; nie czyni dymu z lasera bezpiecznym do wdychania.
- Odciąg: opary wyprowadza się na zewnątrz lub przez zespół filtrów zatwierdzony przez producenta lasera, dobrany do maszyny.
- Nadmuch powietrza: ogranicza rozbłyski i przypalenia na krawędzi.
- Cięcia nie zostawia się bez nadzoru: sklejka może się zapalić, zwłaszcza przy małej prędkości i dużej mocy.
- Gaszenie pożaru: przy maszynie powinna stać gaśnica typu zalecanego przez producenta lasera.
- Lista materiałów: lista zatwierdzonych materiałów, z zakazem PVC, winylu i nieznanych powłok.
Zasady bezpieczeństwa laserów w miejscu pracy opisuje amerykańska OSHA w materiałach o zagrożeniach laserowych; pył drzewny z szlifowania części laserowych omawia brytyjski HSE w wytycznych dotyczących pyłu drzewnego.
Gdzie kupić sklejkę do cięcia laserem
Sklejkę do cięcia laserem kupuje się w małych arkuszach u sprzedawców materiałów laserowych, gdy potrzeba kilku płyt, a u zakładu produkcyjnego, gdy potrzebne są powtarzalne dostawy według jednej specyfikacji. Zamówienie u zakładu jest wykonywane według specyfikacji kupującego, testowane na próbkach i wysyłane w kontenerze.
| Źródło | Najlepsze do | Co otrzymuje kupujący |
|---|---|---|
| Sprzedawca materiałów laserowych | Małe serie, wiele materiałów | Arkusze pocięte, małe ilości |
| Lokalny handel drewnem | Okazjonalne zlecenia | Standardowe arkusze, różne rdzenie |
| Zakład produkcyjny (cienkie płyty) | Powtarzalne dostawy, własna marka, jedna specyfikacja | Według lica, rdzenia, kleju i wymiaru zamawiającego |
Cienka sklejka z Wietnamu to opłacalne źródło dużych ilości materiału do lasera: rdzenie z plantacyjnego Styraxu i eukaliptusa, lica topolowe, brzozowe i inne oraz prasowanie w klasie meblowej. Minh Thanh produkuje cienką sklejkę 3–5 mm, zawsze pięciowarstwową, w wymiarach od 1220 × 2440 mm do elementów ciętych na wymiar. Minimalne zamówienie to jeden kontener 40HC z mieszanymi specyfikacjami wg uzgodnienia, a produkcja trwa 15–45 dni po wpłacie zaliczki 30 %.
Dla importera w Polsce cło wynosi według CN 4412 stawkę konwencjonalną 7 % dla brzozy, topoli, eukaliptusa i innych gatunków lica z drewna liściastego, a 10 % dla okoumé i wymienionych tropikalnych gatunków lica. Preferencyjna stawka w ramach EVFTA wymaga dowodu pochodzenia (EUR.1 lub deklaracji na fakturze); należy ją sprawdzić w TARIC. VAT importowy w Polsce wynosi 23 %, a do odprawy potrzebny jest numer EORI. Pakiet due diligence EUDR składa importer, a zakład dostarcza dane o pochodzeniu z geolokalizacją.
Co wpisać w zamówieniu na sklejkę do lasera
W zamówieniu na sklejkę laserową należy wpisać pełną budowę, a następnie zatwierdzić próbkę dokładnie tej budowy na własnym laserze przed produkcją. Należy podać:
- Zastosowanie: cięcie laserem, grawerowanie lub jedno i drugie.
- Grubość: na przykład 3 mm lub 4 mm, pięć warstw.
- Lico i spód: na przykład topola A/A lub brzoza D+/D.
- Rdzeń: gatunek, zamknięty rdzeń bez szczelin i nakładek.
- Klej i emisja: klej UF o emisji E0, bez nakładki PVC ani winylowej.
- Powierzchnia: szlifowane lica, bez powłoki.
- Tolerancja i płaskość: tolerancja grubości potwierdzona na próbce, płaskie arkusze.
- Wilgotność: 8–12 % przy wysyłce.
- Wymiar: pełne arkusze, format na wymiar lub półfabrykaty cięte na wymiar, z kierunkiem słojów.
- Pakowanie i ilość: paczki na 40HC, mieszane grubości wg uzgodnienia.
Minh Thanh wysyła bezpłatne próbki budowy określonej przez kupującego, aby można było najpierw przeprowadzić macierz testów na własnym laserze. Specyfikację można wysłać na adres [email protected]. Więcej o mocy, ustawieniach i limitach grubości znajdzie się w cięciu sklejki laserem, a o wszystkich metodach cięcia w jak ciąć sklejkę.
Pytania kupujących i odpowiedzi
Która sklejka nadaje się najlepiej do cięcia laserem?
Cienka, płaska sklejka z równomiernym rdzeniem bez szczelin, cienką linią kleju wewnętrznego i gładkim licem. Lico brzozowe daje mocne elementy i ostre krawędzie; lico topolowe i lipowe tnie się szybciej i grawerują jaśniej.
Co sprawia, że sklejka jest bezpieczna dla lasera?
Fornir drzewny i klej do drewna na bazie formaldehydu, bez PVC, winylu i nieznanych powłok. Nie tnie się sklejki z nakładką PVC lub winylową, a każdy laser powinien pracować z odciągiem oparów.
Który klej dobrze tnie się laserem?
Cienkie linie kleju wewnętrznego, jak klej UF o emisji E0, tną się najczyściej i zostawiają mniej przypaleń. Linie kleju fenolowego i mocno wzmocnionego melaminą są twardsze i ciemniejsze, więc wymagają większej mocy i zostawiają ciemniejsze krawędzie.
Sklejka brzozowa czy topolowa do cięcia laserem?
Brzoza do mocnych, ostrych elementów, takich jak modele, połączenia i pudełka; topola do lekkich elementów, szyldów i szybkiego cięcia, z jasnym licem do grawerowania. Oba nadają się, gdy rdzeń jest zamknięty, a arkusz płaski.
Jaka grubość sklejki jest najlepsza do cięcia laserem?
3 mm tnie się najłatwiej, 4 mm i 5 mm nadają się do mocniejszych elementów, a 6 mm to praktyczna granica dla większości laserów hobbystycznych i małych warsztatów. Grubsze arkusze wymagają większej mocy, większej liczby przejść i dają więcej przypaleń.
Gdzie kupić sklejkę do cięcia laserem?
U sprzedawców materiałów laserowych w małych arkuszach albo, przy większych ilościach, u zakładu produkującego cienkie płyty według specyfikacji. Zamówienie u zakładu wymaga pisemnej specyfikacji i zatwierdzonej próbki przetestowanej na własnym laserze.
Jak wypłaszczyć sklejkę do cięcia laserem?
Arkusze przechowuje się płasko, pod obciążeniem, w suchym pomieszczeniu, a na stole mocuje się je szpilkami, magnesami lub dociskiem z plastra miodu. Arkusz wygięty już w zakładzie nie utrzyma płaskości; należy zamówić płaski, suchy towar.
Dlaczego w niektórych miejscach cięcie sklejki nie przechodzi na wylot?
Kieszenie kleju, nakładające się okleiny rdzeniowe, gęstszy fornir lub arkusz, który unosi się poza ogniskiem. Każda z tych przyczyn wymaga więcej energii niż czyste drewno wokół.
Czy można grawerować sklejkę laserem?
Tak. Gładkie, jasne, szlifowane lico, na przykład topolowe, lipowe lub brzozowe, daje najlepszy kontrast. Grawerowanie zostaje w licu, więc jakość lica jest ważniejsza niż rdzeń.
Czy sklejka 3 mm wystarczy na pudełka cięte laserem?
Tak, na pudełka, modele, puzzle i małe obudowy z połączeniami łączonymi na mikrowczepy. Przy obciążeniu lub większych płytach należy przejść na 4–6 mm albo lico brzozowe.
Czy sklejka cięta laserem wymaga szlifowania?
Zwykle tylko w celu usunięcia śladów sadzy z lica. Przed cięciem lico zakrywa się taśmą montażową, a sadzę ściera wilgotną szmatką i lekko przeszlifowuje papierem 220.
Czym jest laserply, czyli sklejka laserowa?
Sklejka laserowa, często sprzedawana jako laserply, to cienka sklejka dobrana lub wykonana do cięcia laserem: płaska, szlifowana, z zamkniętym rdzeniem i klejem, który czysto tnie. To specyfikacja, a nie gatunek drewna.
Jaki laser do sklejki wybrać: CO2 czy diodowy?
Lasery CO2 tną sklejkę 3 mm w jednym przejściu na większości maszyn. Lasery diodowe o małej mocy wymagają kilku powolnych przejść, sklejka 5 mm nadaje się tylko do grawerowania, a przy 6 mm laser diodowy służy do grawerowania i rysowania, nie do cięcia na wylot. Laser należy dobrać według grubości, którą faktycznie się tnie.
Jakie są limity formaldehydu dla sklejki w Polsce?
Od 6 sierpnia 2026 r. rozporządzenie REACH (załącznik XVII, wpis 77) ogranicza formaldehyd w meblach i wyrobach z drewna w całej UE do 0,062 mg/m³. Klasa E1 wg EN 13986 to 0,124 mg/m³ (0,1 ppm), więc sama klasa E1 nie dowodzi już zgodności.