
合板 品質 トラブル 事例の多くは、証拠で決まります。到着時のシールと梱包の写真、梱包ラベル、合意した仕様書と承認サンプルに照らした測定が解決を左右します。横浜港や大阪港から輸入する家具メーカーや輸入商社にとっても、紛争の多くは悪意ではなく、仕様書に書かれていない点や、許容差内の差異が原因です。この記事では、何を集め、どう判断し、クレームが起きにくい発注書をどう書くかを説明します。Minh Thanh PlywoodはPhu Thoの家具用合板メーカーです。
合板の品質クレームを決めるもの
合板の品質クレームは、合意内容との比較と証拠で決まります。サプライヤーには、何を、どこで、何枚に見つけ、注文のどの条文に適合しないかを、できれば未使用の状態で、書面の仕様書と承認サンプルを写真に添えて示すことが必要です。
合板 品質 クレーム 対応の要点は次の4点です。
- 書面の仕様書:寸法、厚みと許容差、心板、プライ数、接着剤、放散量等級、表板と裏板の等級、含水率、梱包。
- 承認サンプル:双方が保管する署名入りの現物。
- 到着時の証拠:シール、扉、梱包ラベル、測定と写真。
- 速さ:未使用の状態で申し立てたクレームは、加工後よりはるかに検証しやすくなります。
双方が同じ方法で試験できるよう、注文書に規格を明記します。接着の品質はBS EN 314-2、合板の区分はBS EN 636、米国向け貨物はEPAのTSCA Title VI放散基準の広葉樹単板心合板のホルムアルデヒド0.05 ppm上限です。日本で内装に使う品を調達するとき、輸入者がF☆☆☆☆などのホルムアルデヒド放散量区分や、合板の日本農林規格(JAS 0233:2024)の接着の程度を求めることがありますが、Minh Thanhの保証として記載しません。
4点がそろえば、多くのクレームは数日で解決します。仕様書があいまいでサンプルを紛失すれば、同じ不良が言い争いになります。
不良合板のクレーム申立てはどう行いますか?
到着検査で問題が見つかったら、証拠を添えて速やかに書面で申し立てます。対象の梱包を取り分け、証拠を記録し、不適合となる注文条文を示し、解決策を提案します。短く事実のみの申立ては、長い苦情より早く回答を得られます。
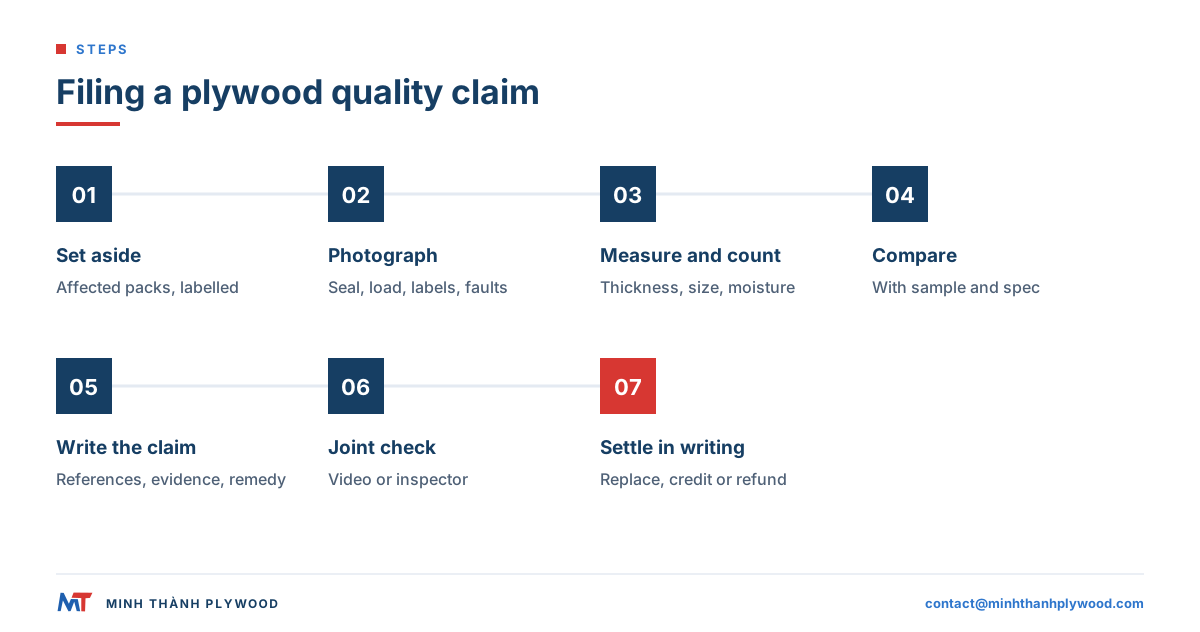
- 止めて取り分ける。対象の梱包を未使用のまま取り分け、表示します。
- 証拠を撮影する。シール、扉、積付け、梱包ラベル、次に各不良を定規またはノギスを画角に入れて撮ります。
- 測定して数える。厚み、寸法、含水率、梱包ごとの影響枚数を記録します。
- サンプルと仕様書に照らす。不適合となる条文を示します。
- 申立書を書く。注文番号、コンテナ番号、対象の梱包と枚数、不良内容、証拠、条項またはサンプル、提案する解決策を書きます。
- 共同確認に合意する。事実に争いがあれば動画または第三者検査で確認します。
- 書面で解決する。交換、値引き、値引き調整または返金です。
| 申立書の項目 | 書く内容 |
|---|---|
| 参照 | 注文番号とプロフォーマ番号、コンテナ番号とシール番号、到着日 |
| 対象品 | 製品区分、仕様書、梱包ラベル、梱包数と枚数 |
| 不良 | 測定値と使用器具を添えた所見 |
| 規格 | 不適合となる契約条文または承認サンプル |
| 証拠 | 写真、動画、測定表、あれば検査報告書 |
| 希望する解決策 | 交換、値引き、値引き調整または返金の希望と理由 |
| 対象品の状態 | 対象の梱包の保管場所と未使用であること |
合板の品質クレームに必要な証拠は何ですか?
サプライヤーには、不良と自社生産および注文を結び付ける証拠が必要です。その結び付きがなければ、生産不良と輸送損傷や保管不良を区別できません。
| 証拠 | サプライヤーが必要とする理由 | 記録方法 |
|---|---|---|
| シールと扉の写真 | 出発時どおりに到着した証明になります | シール切断前、次に扉開口時 |
| 積付け写真 | 梱包位置と輸送損傷を示します | 何も動かす前に撮影 |
| 梱包ラベルまたはマーク | 不良と生産ロットを結び付けます | 対象梱包ごとにラベルを接写 |
| 測定 | 苦情を事実に変えます | ノギスと巻尺を写真に入れ、数値を記録表に書きます |
| 不良の接写 | 不良の種類を示します | 複数角度から、縮尺用の定規とともに撮影 |
| サンプルとの比較 | 承認品との差を示します | 同じ光の下でサンプルと合板を並べて撮影 |
| 影響割合 | クレーム規模を定めます | 梱包ごとに何枚中の何枚かを数えます |
| 含水率の測定値 | 生産と保管の原因を分けます | 到着時に1枚の複数点でメーター測定 |
曲げたときの剥離や、表板越しに感じる心板の隙間など、写真に撮りにくい不良には動画が有効です。
何枚を測定すべきですか?
傾向を示せる枚数を測ります。対象梱包ごとに上部、中部、下部から数枚、比較用に問題がなさそうな梱包から数枚です。全梱包にあればその旨を伝え、1ロットに集中すれば梱包ラベルが示します。
合板 品質 トラブル 事例から見る不良と許容差の見分け方
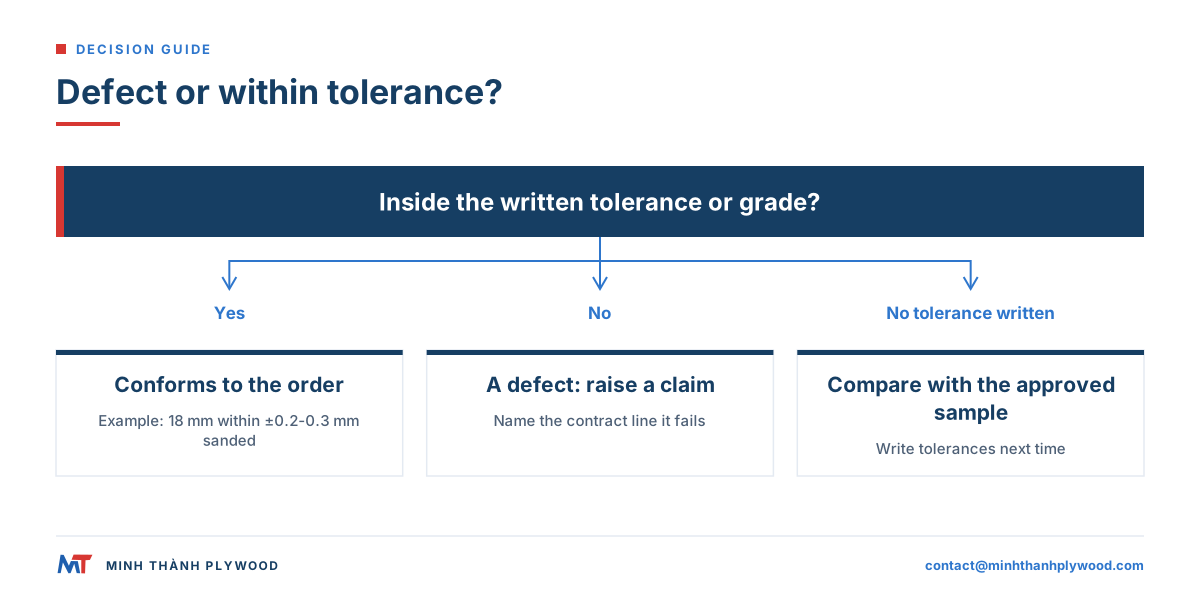
すべての差異が不良ではありません。書面の許容差または承認等級内の差異は注文どおりであり、外れれば注文どおりではありません。最初にここを確認すれば双方の時間を節約できます。
| 所見 | 注文どおりとなる場合 | 不良となる場合 |
|---|---|---|
| 厚みのばらつき | 書面の許容差内の測定値 | 許容差外、または許容差の定めがなく呼び厚から大きく外れる測定値 |
| 寸法のばらつき | 長さと幅が±2 mm以内 | ±2 mm超 |
| 面の特徴(節、パテ、色) | 承認等級とサンプルどおり | 明らかにサンプルを下回る |
| 含水率 | 合意範囲内、例えば8~12% | 到着時に範囲外 |
| 単板の軽い反り | 積み重ねで自重により平らになる | 梱包全体に及ぶ強い反り |
| 心板の隙間 | 心板の合意等級内の小さなもの | 等級を超える開いた隙間や重なりで、表板に浮き出るもの |
| 接着 | 合意した接着試験に合格 | 剥離、または合意試験での不合格 |
製品区分別の許容差は、サンディングした家具用パネルが±0.2~0.3 mmで、下限は±0.2 mmまで、市販用と塗装型枠合板が±0.5 mm、梱包用パネルが±0.5~1.0 mm、長さと幅が±2 mmです。
承認サンプルが面等級のクレームを決めるのはなぜですか?
A/BやB/Bなどの等級名は工場ごとに異なります。ポプラ、ユーカリ、パインの表板は表/裏の組合せでA/A、A/B、B/B、バーチの表板はベトナムではD+、D、Eで見積もりますが、注文ごとの意味は承認サンプルで固定します。サンプルなしの面クレームは意見の対立であり、サンプルがあれば並べた写真で判断できます。
合板クレームの解決:通常どう解決されますか?
合板クレームの解決は、証拠と影響分の割合で決まります。通常の対策は4つで、パネルがまだ使えるかで選びます。
| 解決策 | 適する場面 | 方法 |
|---|---|---|
| 交換 | 用途に使えない品 | 次回コンテナで交換品を送ります |
| 値引き | 影響が部分的で、輸入者が発注を続ける場合 | 次回請求書から金額を差し引きます |
| 値引き調整 | 選別後または下位用途で使える品 | 対象枚数に合意した値引きをします |
| 返金 | 使用できず今後の発注予定がない品 | 影響分に代金を返します |
解決には、輸入者が選別するときの選別費と、対象品の扱い(サプライヤー向けに保管、下位等級で転売、廃棄)も含みます。
双方に公平な解決とは何ですか?
公平な解決は実損害に見合います。対象枚数、選別作業、不良が直接招いた費用です。数梱包の不良でコンテナ全体の金額を求めず、注文全体に及ぶ不良を見過ごしません。梱包と枚数ごとの証拠が割合を双方に明確にします。
合板に保証はありますか?
消費者的な合板保証、一定期間内の不良をすべて補償する仕組みは、輸出用合板ではまれです。輸出用パネルは書面の仕様書と承認サンプルに対して販売され、契約が不適合の申立てと解決の方法を定めます。
代わりに輸入者を実際に守るものは次です。
- 許容差入りの仕様書。適合を測定できます。
- 署名入りの承認サンプル。等級を比較できます。
- 契約のクレーム条項。申立て方法、必要な証拠、解決策を定めます。
- 積込み前検査。大半の不良を、是正費が時間のみの段階で見つけます。
- 構成の試験結果。放散量と接着の試験など、性能の主張を確認できます。
問題後ではなく、双方が冷静な初回注文前にクレーム条項に合意します。
輸入合板のクレームはなぜよく起きますか?
多くの合板クレームは生産前に始まります。品物は書面どおりに工場を出ますが、輸入者は書かれていないものを想定しています。海外から調達するときの注意点もここにあります。
よくある原因は次です。
- 許容差のない仕様書。「18 mm」のみでは実厚が開きます。
- 言葉での等級表記。署名入りサンプルなしの「良い面」や「BB」。
- 保管されていないサンプル。紛争時に照合元がありません。
- 工場任せの梱包。端部保護、カバー、梱包当たりの枚数指定がありません。
- 積込み前検査なし。不良は輸入者の倉庫で初めて見つかります。
- 到着後の保管。不平な地面や湿った環境で保管したパネルは反りや吸湿します。
各原因には簡単な対策があり、合わせれば大半のクレームを防げます。ベトナム産合板は良い品質かでは製品区分ごとの不良と工場の予防策を説明しています。
仕様書、サンプル、船積み前記録はどう紛争を防ぎますか?
紛争を防ぐ記録は3つです。十分な仕様書、署名入りサンプル、積込み前の写真または動画です。合わせれば合意内容と工場出発時の状態を示せます。
| 記録 | 防ぐもの | 保管者 |
|---|---|---|
| プロフォーマと契約の仕様書 | 構成、許容差、含水率、梱包 | 双方 |
| 署名入り承認サンプル | 表板と裏板の等級、心板の見た目、プライ数 | 双方、各1点 |
| 船積み前検査報告書 | 積込み前の測定と表面状態 | 輸入者、写しを工場へ |
| 積込み前写真と動画 | 梱包、表面、積込み前のコンテナ | 輸入者へ送付 |
| 梱包ラベル | 梱包ごとの仕様書とロット | 全梱包に表示 |
輸入者が承認サンプルに署名し、生産はそれに照らして等級付けします。無償サンプルは依頼に応じて提供します。積込み前の第三者検査を歓迎します。
船積み前検査は何を見るべきですか?
検査は、まだ工場にある品を注文に照らして確認します。
- 厚み、寸法、直角を複数梱包からの抜取りで確認します。
- 含水率を1枚の複数点で確認します。
- 表面、裏面、木口を承認サンプルに照らして確認します。
- 接着を確認し、接着剤に疑いがあれば切断または浸せき試験を行います。
- 梱包当たりの枚数をパッキングリストに照らして確認します。
- 梱包とラベル、積込みとシールの写真を確認します。
トライアル注文から長期供給へでは繰返しコンテナ向け検査の立て方を説明しています。
輸送や保管が原因の不良と生産が原因の不良の見分け方は?
パネルが工場を出た後に現れる不良があります。区別が双方を守り、正しい証拠が原因を明らかにします。京浜港(東京、横浜、川崎)や阪神港(大阪、神戸)を経由する輸入でも、到着時の記録が同じ役割を果たします。
| 不良 | 可能性のある生産原因 | 可能性のある輸送または保管原因 | 原因を分ける証拠 |
|---|---|---|---|
| 水染み、カビ | 湿ったまま梱包 | コンテナまたは倉庫での水濡れ | シールと扉の写真、到着時の含水率測定、影響梱包の分布 |
| 反り | 不均一な含水率、悪い構成 | 不均一な桟木、湿った保管、部分開梱 | 到着時含水率、保管写真、梱包間の傾向 |
| 角・木口の欠け | 弱い梱包 | 積込みまたは荷降ろし時の扱い | 積付け写真、梱包位置、フォークリフトの損傷跡 |
| 梱包底の潰れ | 弱いパレット | 過積載または乱暴な扱い | 積付け計画、荷降ろし前の写真 |
| 剥離 | 接着剤またはプレス | 長期の水濡れ | 同一梱包の乾いた合板での接着試験 |
合板は平らな桟木の上に平積みし、カバーをかけて、床から離して湿気から遠ざけて保管します。限度を超えたコンテナ積付けは梱包底を壊し、手降ろしを強いられます。積付け計画は積込み前に合意します。
サプライヤーはクレームをどう審査しますか?
工場は、到着時の証拠を、その注文の合意内容と出荷内容に照らして審査します。証拠が明確なほど早く回答できます。
メーカー側で照合するものは次です。
- プロフォーマと契約の仕様書。
- 注文の署名入り承認サンプル。
- 積込み前に撮影した写真と動画。
- 構成の試験結果。放散量と接着の試験など。依頼に応じてSGSによる第三者試験も行います。
売り手が商社や仲介業者のとき、この証拠は合板をプレスした工場にあります。品物を製造した工場を確認します。製造した会社との解決が最も容易です。工場か商社かでは確認方法を示しています。
契約のクレーム条項には何を書くべきですか?
クレーム条項は、必要になる前に規則を定めます。初回注文で合意し、繰返しコンテナで同じ内容を保ちます。
良いクレーム条項は次を定めます。
- 申立て方法。注文とコンテナの参照を添えて、書面で指定先に送ります。
- 必要な証拠。シールと扉の写真、積付け写真、梱包ラベル、測定、不良接写、サンプルとの比較、影響割合、含水率測定です。
- 申立て期間。製品と輸送経路に応じて輸入者と売り手で合意します。
- 事実確認の方法。共同の動画確認または指定の第三者検査、認容時と棄却時の費用負担者です。
- 解決策。交換、値引き、値引き調整または返金です。
- 対象品の扱い。保管、下位等級での販売または廃棄です。
同じ契約に仕様書、許容差、サンプル参照を書き込み、条項が測定対象を持つようにします。RFQチェックリストに仕様書の項目があります。
Minh Thanh Plywoodは品質の問合せにどう対応しますか?
各注文は十分な仕様書と署名入り承認サンプルから始めます。全出荷を積込み前に撮影し、写真と動画を輸入者に渡します。
| 段階 | 内容 |
|---|---|
| 見積書とプロフォーマ | 許容差、含水率、梱包入りの十分な仕様書 |
| サンプル | 依頼に応じて無償サンプルを提供し、生産は承認・署名済みサンプルに照らして等級付けします |
| 生産 | 家具用パネルはダブルプレス、厚み校正、出荷時含水率8~12% |
| 検査 | 積込み前の第三者検査を歓迎します |
| 積込み | 積込み前の写真と動画 |
| 放散量 | UF接着剤でE0放散、ICTT工場no.23024としてCARB P2 / TSCA Title VIに対応 |
到着時に問題が見つかれば、証拠を送ります。書面で回答します。仕様書を十分に書いて注文を始めるには、家具用合板ページから要件を送ります。
よくある質問
不良合板のクレーム申立てはどう行いますか?
対象の梱包を取り分けて、シール、扉、梱包ラベル、不良箇所を撮影し、契約仕様書に照らして測定した上で、証拠と、不適合となる条項またはサンプル、希望する解決策を添えて書面でサプライヤーに送ります。
合板の品質クレームにサプライヤーが必要とする証拠は何ですか?
コンテナとシールの写真、梱包ラベルまたはマーク、影響を受けた梱包数と合板枚数、測定器具が写った測定結果、各不良の接写、承認サンプルとの比較、不適合となる仕様書の条文です。
合板に保証はありますか?
輸出用合板は通常、期間で定める製品保証ではなく、書面の仕様書と承認サンプルに対して販売されます。クレームの申立てと解決の方法は契約で定めます。発注前にその条項に合意します。
合板のクレームは通常どう解決されますか?
交換、次回コンテナへの値引き、選別後に使える品への値引き、使用できない品への返金のいずれかで解決します。解決策は証拠と、注文全体に占める影響分の割合で決まります。
輸入合板のクレームはなぜよく起きますか?
多くのクレームは生産前に始まります。許容差のない仕様書、保管されていないサンプル、署名入りの現物ではなく言葉で表した等級、工場任せの梱包が原因です。書面どおりでも、輸入者の想定と異なる品が届きます。
厚みの差は常に不良ですか?
いいえ。合意した許容差内の差異は注文どおりです。サンディングした家具用パネルは±0.2~0.3 mm、市販用と塗装型枠合板は±0.5 mmで製造しています。書面の許容差を超える測定値は不良です。
クレーム予防になぜ製造元の明確さが重要ですか?
合板をプレスした会社との解決が最も容易です。売り手が商社や仲介業者のときは、どの工場が製造したかを確認します。そうすれば仕様書、承認サンプル、積込み前の写真と動画を照合できます。
納品から数か月後の反りにもクレームを出せますか?
数か月保管後の反りは、生産よりも保管条件が原因のことが多くあります。平らな桟木の上に平積みし、カバーをかけて湿気から離して保管し、到着時に含水率を確認して起点を記録します。
不良を見つけたら合板の使用を止めるべきですか?
サプライヤーが証拠を確認するまで、対象の梱包は未使用のまま取り分けておきます。切断や加工後のパネルは評価が大幅に難しくなり、サプライヤーが現物確認を必要とすることがあります。