
Plywood med sydd kärna är plywood där de inre faneren sys eller fogas kant mot kant före pressningen, så att varje kärnlager fungerar som en sammanhängande skiva utan spalter eller överlappningar. Resultatet är en planare skiva, jämnare tjocklek och en tät kant – det som avgör om en möbeltillverkare i Sverige eller en CNC-bearbetare i Svenskfinland får delar som håller. Minh Thanh Plywood syr möbelkärnor både horisontellt och vertikalt och pressar varje möbelskiva två gånger.
Vad är plywood med sydd kärna?
Plywood med sydd kärna är plywood där de inre faneren sys eller fogas kant mot kant innan skivan läggs upp och pressas. Varje inre lager fungerar då som en sammanhängande skiva: inga öppna fogar, inga överlappande remsor, inga saknade bitar.
Ordet ”sydd” kommer från vietnamesisk och kinesisk fabrikspraxis, där smala kärnfaner bokstavligen sys ihop med tråd över fogen. Fabriker och köpare säger också fogad kärna, komponerad kärna eller skarvad kärna om samma sak: en kärna med slutna fogar.
Vad det betyder för en köpare:
- Planhet: en kärna utan spalter och överlappningar pressas till jämn tjocklek, så ytan ligger plant.
- Tjocklekstolerans: jämna kärnor gör täta sliptoleranser möjliga.
- Kanter: en bearbetad eller synlig kant visar solida lager i stället för hålrum.
- Limning: slutna fogar gör att limfogen tar jämnt tryck över hela skivan.
Hos Minh Thanh Plywood sys kärnlagren i möbelskivor både horisontellt och vertikalt, och varje skiva i möbelkvalitet pressas två gånger.
Helsydd plywoodkärna från Vietnam: vad är en helsydd kärna?
En helsydd plywoodkärna har alla kärnlager sydda, från lagret under ytfaneret till mittskiktet. En vanlig sydd kärna har oftast bara de yttre två till fyra kärnlagren sydda, eftersom det är de lagren som syns genom ytan och tar den mesta böjspänningen.
| Kärnuppbyggnad | Sydda lager | När köpare beställer den |
|---|---|---|
| Löst lagd kärna | Inga | Emballageplywood, lådor, dolda delar |
| Sydd kärna (standardmöbel) | Yttre 2–4 kärnlager | Möbler, skåp, fanerade och målade skivor |
| Helsydd kärna | Alla kärnlager | Synliga eller bearbetade kanter, CNC-delar, UV-belagda skivor, tunna dekorfaner |
Helsömning genom varje kärnlager görs på beställning. Beställer du från en vietnamesisk fabrik betyder ordertermen samma sak: sydd både på tvären och på längden i varje inre lager.
Varför fogas kärnfaner över huvud taget?
Kärnfaner fogas eftersom stockarna som ger dem är för små för att ge ark i full bredd. Vietnamesiska kärnor kommer från plantagearter som vit styrax, eukalyptus och akacia, rotationsskalade från unga stockar.
En rotationsskalad plantagestock ger:
- Kärnfaner 1,4–2,0 mm tjockt, i remsor och korta ark som är smalare än skivan.
- Naturliga sprickor och ojämna kanter, som måste trimmas eller slutas.
- Fukt som ska bort: faner torkas före uppläggningen; färdiga skivor lämnar fabriken med 8–12 % fuktkvot.
För att bygga ett kärnlager på 1220 × 2440 mm lägger fabriken flera bitar sida vid sida. Hur bitarna fogas avgör om lagret får spalter, överlappningar eller rena fogar. Vår guide om rotationsskalad kontra skivad faner förklarar hur faner skärs ur stocken.
Fogmetoder för kärnan jämförda
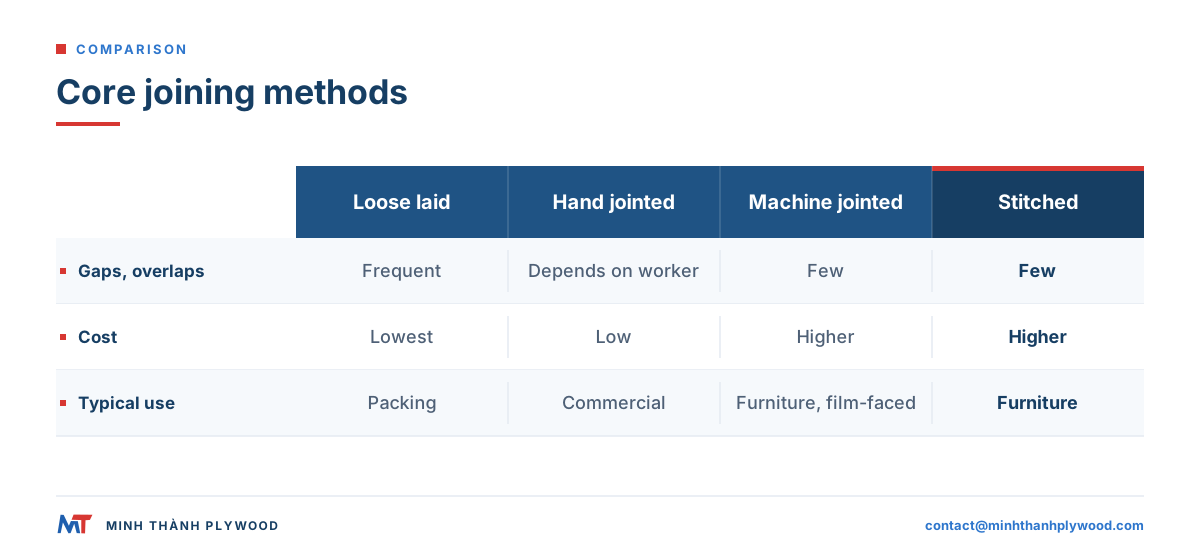
Det finns fyra vanliga sätt att bygga ett kärnlager av remsor, och de skiljer sig i hur bra fogen hålls sluten genom limning och pressning.
| Metod | Så byggs lagret | Spalter och överlappningar | Kostnad | Typisk produkt |
|---|---|---|---|---|
| Löst lagd | Remsor läggs sida vid sida på limfogen, utan fogning | Vanliga; remsorna flyttar sig vid limning och pressning | Lägst | Emballageplywood |
| Handfogad | Arbetare stöter remsor tätt mot varandra och tejpar eller limmar fogarna | Beror på arbetaren; färre än löst lagd | Låg | Kommersiell plywood |
| Maskinfogad (kärnkomponerare) | En maskin skär raka kanter och fogar remsorna till ett sammanhängande ark | Få; fogarna raka och täta | Högre | Möbel- och filmbelagda kärnor |
| Sydd | Remsorna sys ihop med tråd över fogen, i en eller båda riktningarna | Få; tråden håller fogarna slutna genom limning och pressning | Högre | Möbelplywood, helsydda kärnor |
Sömning och maskinfogning strävar mot samma resultat. Sömningen har en fördel på tjocka skivor: tråden håller lagret samman medan limmet stryks och stapeln flyttas till pressen, vilket är när lösa remsor förskjuts.
Maskinfogning kontra handfogning av kärnan
Maskinfogning och sömning ger jämnare kärnor än handfogning, eftersom fogen inte längre beror på den enskilde arbetarens öga. Handfogning kan ge en bra kärna, men resultatet varierar mer från skiva till skiva och från skift till skift.
| Faktor | Maskinfogad eller sydd | Handfogad |
|---|---|---|
| Fogarnas rakhet | Kanterna trims raka före fogning | Beror på remsans kant |
| Risk för spalt | Låg | Högre, särskilt vid remsornas ändar |
| Risk för överlappning | Låg | Högre där remsor pressas ihop |
| Jämnhet över en container | Hög | Varierar med arbetare och skift |
| Bäst för | Möbler, CNC-delar, UV- och tunna ytfaner | Kommersiella och allmänna skivor |
För en köpare är den praktiska frågan inte vilken maskin fabriken äger, utan om den skurna kanten på ett prov är ren i varje lager. Det kontrolleras på provet och på fotona före lastning.
Varför spalter och överlappningar i kärnan är ett problem
Spalter och överlappningar i kärnan är plywoodens främsta dolda fel: de sitter inuti skivan, så ytan kan se perfekt ut medan skivan fallerar i användning.
- Spalt i kärnan: ett tomrum mellan två kärnbitar. Det försvagar skivan där, kan synas som en sänka genom ett tunt ytfaner och öppnar sig som ett hål på en kapad eller fräst kant.
- Överlappning i kärnan: två bitar som ligger ovanpå varandra. Skivan är tjockare vid den linjen, ytan visar en ås och slipningen skär genom ytfaneret ovanför.
- Saknat kärnmaterial: ett område utan faner i ett lager. Det beter sig som en stor spalt och kan ge blåsor, eftersom pressen inte kan pressa limfogarna mot varandra där.
Så visar sig varje fel i en möbelfabrik:
| Fel | Det möbelfabriken ser |
|---|---|
| Spalt i kärnan | Hålrum i frästa kanter, kantlist som sjunker, skruvar utan fäste |
| Överlappning i kärnan | Åsar i ytan, genomslipning av faner, ojämn tjocklek |
| Saknat kärnmaterial | Mjuka partier, blåsor, lokal delaminering |
| Ojämna lager | Tjockleksvariation över skivan, skevhet efter kapning |
Det billigaste tillfället att förebygga dem är när kärnan byggs. En sydd eller maskinfogad kärna tar bort de flesta innan limmet läggs ut.
Hur påverkar sömningen planhet, tjocklek och delaminering?
Sömningen förbättrar planhet, tjocklekstolerans och limning, eftersom varje limfog möter ett jämnt lager under jämnt tryck.
- Planhet. En balanserad skiva med jämna lager håller sig plan när den kapas. Spalter och överlappningar obalanserar en sida, och den kapade delen slår sig.
- Tjocklek. Överlappningar ger tjocka linjer och spalter tunna fläckar. Med slutna fogar kan slipningen föra skivan till tolerans utan att skära genom ytfaneret. Våra slipade möbelskivor hålls inom ±0,2–0,3 mm, ned till ±0,2 mm.
- Limning. Lim härdar bäst under jämnt tryck. En spalt lämnar en limfog utan något som pressar på den; en överlappning tar allt tryck lokalt. Båda är startpunkter för delaminering.
Sömningen ersätter inte rätt lim eller rätt press. Den ger limmet och pressen en jämn kärna att arbeta med. Vår guide om kvalitetskontroll av plywood täcker kontrollerna av limning och tjocklek.
Vad är dubbelpressad plywood?
Dubbelpressad plywood är plywood som pressas två gånger: först pressas och kalibreras kärnskivan till rätt tjocklek, sedan pressas yt- och baksidesfaneret på i en andra presscykel. En del handlare kallar den dubbelkärnad plywood eller två gånger pressad plywood.
Därför behövs den andra pressningen:
- En kalibrerad kärna. Efter första pressningen slipas kärnskivan till jämn tjocklek. Små sänkor och åsar tas bort innan ytfaneret läggs på.
- Tunt ytfaner på ett plant underlag. Ytfaner är 0,2–0,5 mm tjockt. Lagt på en kalibrerad kärna ligger det plant och speglar inte kärnans ojämnheter.
- Färre ytfel. Sänkor, åsar och genomslipning på ytan blir sällsynta, vilket är viktigt vid UV-beläggning, lackering och tunna dekorfaner.
I vår fabrik pressas skivor i möbelkvalitet två gånger som standard. Hetpressningen sker vid cirka 110–120 °C för MR-lim och 130–145 °C för WBP-lim (fenoliskt).
Vilken plywood behöver en sydd kärna?
En sydd kärna behövs där ytan, kanten eller tjockleken ingår i den färdiga produkten. Den behövs inte där skivan är dold eller används en gång.
| Användning | Sydd kärna? | Varför |
|---|---|---|
| Möbelstommar och dörrar | Ja | Plana ytor, täta kanter för kantlist och beslag |
| Köksskåp | Ja | Gångjärn och skenor skruvas i kanten |
| CNC-skurna delar och kapade mått | Ja, helsydd för synliga kanter | Varje kap visar kärnan |
| UV-belagda eller lackade skivor | Ja | Varje sänka eller ås syns genom en blank yta |
| Tunn plywood 3–6 mm | Byggs som 5-skikt (3–5 mm) med utvalt faner | Varje lager utgör en stor del av skivan |
| Kommersiell plywood | Valfritt | Dolda delar, målade eller övertäckta |
| Emballageplywood | Nej | Engångsbruk, löst lagd kärna är normalt |
Sydda kärnor är standard för vår möbelplywood. Se sidan för möbelplywood för hela specifikationen.
Så byggs en sydd kärna, steg för steg
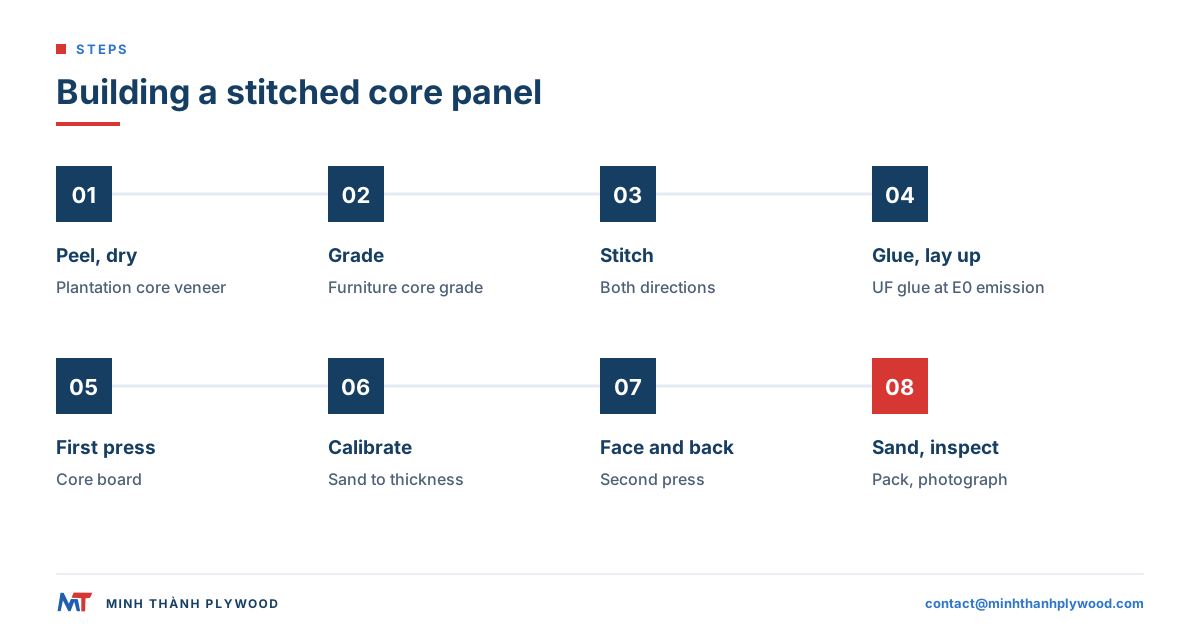
En skiva med sydd kärna byggs i en fast ordning, och varje steg tar bort en orsak till spalter, överlappningar eller ojämn tjocklek.
- Skala och torka. Plantagestockar rotationsskalas till kärnfaner och torkas. Vår guide om torkning av faner tar upp målvärden för fuktkvot och torkfel.
- Sortera. Kärnfaner sorteras efter kvalitet; möbelskivor tar den bättre kärnkvaliteten. Se fanersortering i vår fabrik.
- Trimma och sy. Remsorna trims raka och sys till fulla lager, både horisontellt och vertikalt.
- Limma och lägga upp. UF-lim med E0-emission stryks för möbel- och inredningsskivor; lagren läggs med fiberriktningen växelvis i rät vinkel.
- Första pressningen. Kärnskivan hetpressas.
- Kalibrera. Kärnskivan slipas till jämn tjocklek.
- Yt- och baksidesfaner. Yt- och baksidesfaner limmas och pressas på i den andra presscykeln.
- Slipa och polera. Skivan slipas och poleras till tolerans; båda ytorna kan göras UV-klara.
- Kontrollera och packa. Tjocklek, ytor och kanter kontrolleras mot ordern, sedan packas skivorna, fotograferas och filmas före lastning.
En möbelskiva på 18 mm byggd på detta sätt har oftast 11–13 skikt.
Hur kontrollerar köpare kärnkvaliteten?
Köpare kontrollerar kärnkvaliteten på provet, på fotona före lastning och vid ankomst, genom att titta på den skurna kanten och mäta tjockleken.
- Kapa provet i båda riktningarna. Kapa en remsa längs och tvärs fiberriktningen. Varje lager ska vara sammanhängande, utan hålrum eller dubbelt faner.
- Titta längs ytan. I släpljus syns sänkor och åsar där kärnan är ojämn.
- Mät tjockleken på flera ställen. Hörn och mitt, med ett kalibrerat skjutmått; jämför med den skrivna toleransen.
- Bearbeta en testdel. Fräs en kant, sätt kantlist och montera ett gångjärn. Hålrum och mjuka partier syns direkt.
- Be om kantfoton före lastning. Foton av skurna kanter från produktionspartiet, med en linjal i bilden.
Samma kontroller hör hemma i din ankomstkontroll. Vår sida om kvalitetskontroll av plywood listar de kontroller vi gör före packning.
Helkärna, lös kärna och andra branschtermer
Termerna för kärnan skiljer sig mellan fabriker och länder, så köpare bör fråga vad varje term betyder i just den offert de har framför sig.
| Term | Vad den oftast betyder |
|---|---|
| Sydd kärna | Kärnremsor sydda ihop över fogen före uppläggningen |
| Helsydd kärna | Alla kärnlager sydda, inte bara de yttre |
| Fogad eller komponerad kärna | Remsor fogade kant mot kant med maskin eller för hand |
| Skarvad kärna | Remsor fogade med limfogar eller tejp |
| Löst lagd kärna | Remsor lagda utan fogning |
| Helkärna | En term från kinesiska fabriker; den kan betyda handlagda bitar i full storlek, maskinfogade bitar eller ett enda fanerark, så fråga vilket |
| Dubbelpressad, dubbelkärnad | Kärnan pressad och kalibrerad, sedan ytfaneret pressat på |
När två offerter använder samma produktnamn och skiljer sig i pris är det ofta kärnuppbyggnaden som skiljer: kärnkvalitet, fogmetod, ytberedning, lim och tolerans.
Vad du skriver i din inköpsorder
Skriv kärnuppbyggnaden som specifikationsrader, inte som ett kvalitetsomdöme. En sydd kärna är lätt att verifiera när ordern säger exakt vad som avtalats. För limfogen anger BS EN 314-2 kraven på limningskvalitet. För användningsförhållandet täcker BS EN 636:2012+A1:2015 plywood för bärande och allmän användning i torrt, fuktigt eller utomhusklimat. I Sverige ges standarden ut av SIS som SS-EN 636.
- Kärnart: vit styrax eller eukalyptus för möbler; akacia och furu på beställning.
- Kärnkvalitet: möbelkärnkvalitet, inga löst lagda lager.
- Sömning: sydd i båda riktningarna; skriv ”helsydd, alla kärnlager” om du behöver det.
- Pressning: dubbelpressad, kärnan kalibrerad före ytfaneret.
- Antal skikt: till exempel 11 skikt vid 18 mm.
- Tjocklek och tolerans: till exempel 18 mm ±0,2 mm slipad.
- Lim och emission: UF-lim med E0-emission, eller MR-/melaminförstärkt eller fenolisk (WBP) limning enligt din specifikation.
- Ytor: par av art och kvalitet, slipade, UV-klara om du ytbehandlar.
- Fukt: 8–12 % vid leverans.
En specrad lyder: 18 mm, 1220 × 2440 mm, kärna av vit styrax, helsydd, dubbelpressad, 11 skikt, ±0,2 mm, UF-lim med E0-emission, ytfaner av björk D/E, UV-klar.
Hur bygger Minh Thanh Plywood sina kärnor?
Vi bygger möbelkärnor av plantagefaner av vit styrax eller eukalyptus, sydd både horisontellt och vertikalt, och vi pressar varje skiva i möbelkvalitet två gånger. Helsömning genom varje kärnlager görs på beställning.
| Post | Vår standard |
|---|---|
| Kärnor | Vit styrax eller eukalyptus; akacia och furu på beställning |
| Kärnuppbyggnad | Sydd både horisontellt och vertikalt |
| Pressning | Två gånger: kärnan pressas och kalibreras, sedan yt- och baksidesfaner |
| Lim | UF-lim med E0-emission för möbler och inredningsskivor |
| Tolerans | ±0,2–0,3 mm på slipade möbelskivor, ned till ±0,2 mm |
| Tjockleksområde | 3–40 mm |
| Emissionsbevis | CARB P2 / TSCA Title VI, ICTT-anläggning nr 23024; sex ASTM D6007-kammartester gav i genomsnitt 0,014–0,032 ppm mot gränsen 0,05 ppm |
| Kvalitetssystem | ISO 9001:2015 (KAC25/0185); TCVN 11902:2017 (VietCert 141.1-VNC-HC) |
| Bevis per sändning | Foton och video före lastning |
Reglerna för CARB P2 / TSCA Title VI finns på EPA:s sida om formaldehydgränser. Gratis prover låter dig kapa och kontrollera vår kärna innan du beställer. Skicka tjocklek, kärna och ytfaner via sidan för möbelplywood, eller läs hur hela linan fungerar på vår tillverkningssida.
Svar på inköparnas frågor
Vad är plywood med sydd kärna?
Plywood med sydd kärna är plywood där kärnfanerbitarna sys eller fogas kant mot kant före pressningen, så att varje inre lager blir en sammanhängande skiva utan spalter eller överlappningar.
Vad är helsydd plywoodkärna?
En helsydd plywoodkärna har alla kärnlager sydda, inte bara de yttre två till fyra lagren under ytfaneret. Den beställs för skivor där kanten är synlig eller bearbetas, eller helt måste vara fri från hålrum.
Vad innebär fogning av kärnan i plywood?
Fogning av kärnan är att de smala remsorna av skalat kärnfaner fogas till ark i full bredd före uppläggningen – för hand, med fogmaskin eller genom sömning – så att kärnan inte har öppna fogar.
Är maskinfogning av kärnan bättre än handfogning?
Maskinfogning och sömning håller fogen sluten och ger jämnare kärnor över en hel order. Handlagda kärnor kan vara bra, men spalter och överlappningar beror på varje arbetare och varierar mer från skiva till skiva.
Vad är dubbelpressad plywood?
Dubbelpressad plywood pressas två gånger: först pressas och kalibreras kärnskivan till rätt tjocklek, sedan pressas yt- och baksidesfaneret på. Det ger en planare skiva och en renare yta.
Varför är spalter i kärnan dåliga för plywood?
En spalt i kärnan är ett hålrum inuti skivan. Det försvagar skivan där, kan synas genom ett tunt ytfaner som en sänka och lämnar ett hål i en bearbetad kant där en skruv eller ett gångjärn inte har något att fästa i.
Kostar plywood med sydd kärna mer?
Ja, sömning och dubbelpressning kräver extra arbete och presstid. Merkostnaden är oftast mindre än kostnaden för kasserade delar, omfanering eller reklamationer i möbel- och CNC-arbete.
Används sydda kärnor i emballageplywood och kommersiell plywood?
Oftast inte. Emballageplywood använder löst lagda kärnor och kommersiell plywood löst lagda eller fogade kärnor, eftersom planhet och kantkvalitet betyder mindre i de användningarna.
Hur kontrollerar jag kärnan i ett plywoodprov?
Kapa provet i båda riktningarna och titta på kanterna efter hålrum, överlappningar och ojämna lager, mät tjockleken på flera ställen och kontrollera ytan efter sänkor eller åsar i släpljus.
Vad ska jag skriva i en inköpsorder för en sydd kärna?
Skriv kärnart, sydd kärna och hur många lager som är sydda, dubbelpressad, antal skikt, tjocklek och tolerans, lim och emissionsklass samt gradering på yt- och baksidesfaner.
Varför sys kärnfaner ihop i stället för att läggas löst?
Kärnfaner fogas eller sys eftersom stockarna som ger dem är för små för att ge ark i full bredd; ett kärnlager på 1220 × 2440 mm byggs av flera bitar. Sömningen håller fogarna slutna genom limning och pressning, så lagret blir jämnt och kanten tät.
Vilken formaldehydgräns gäller för möbelplywood i Sverige och Finland?
Sedan 6 augusti 2026 begränsar REACH bilaga XVII (post 77, förordning (EU) 2023/1464) möbler och träbaserade artiklar till 0,062 mg/m³ i hela EU. E1 enligt EN 13986 är 0,124 mg/m³ (0,1 ppm), så E1 ensamt bevisar inte längre att gränsen hålls. Minh Thanh Plywood har CARB P2 / TSCA Title VI, ICTT-anläggning nr 23024, och sex ASTM D6007-kammartester gav i genomsnitt 0,014–0,032 ppm mot gränsen 0,05 ppm.
Behöver möbelplywood CE-märkning och prestandadeklaration?
CE-märkning och prestandadeklaration krävs bara för plywood som används i byggnadsverk enligt EN 13986 (förordning (EU) 305/2011). Möbelplywood behöver ingen.
Vilka regler gäller när jag importerar plywood till Sverige eller Finland?
Plywood med björk-, poppel-, eukalyptus- eller annan lövträyta klassas under CN 4412 med 7 % tull, medan okumé och listade tropiska ytfaner ligger på 10 %. Med EUR.1 eller en ursprungsdeklaration gäller förmånstullen enligt EU-Vietnams frihandelsavtal (EVFTA), och du behöver ett EORI-nummer för att importera till EU. Importmomsen är 25 % i Sverige och 25,5 % i Finland. Svenska importörer klarar oftast in via Göteborg, som har veckovisa direkttjänster till Asien; finländska köpare går via Helsingfors (Västra hamnen). EUDR (förordning (EU) 2023/1115) gäller från 30 december 2026 för stora och medelstora operatörer, och det är importören som lämnar in sin due diligence-förklaring.