
Kvalitetskontroll · Ha Hoa, Vietnam
Kvalitetskontroll av plywood vid åtta kontrollpunkter
I korthet
Minh Thanh Plywood kvalitetskontrollerar plywood vid åtta kontrollpunkter, från mottagningen av kärnfaner till den förseglade containern. Möbelskivor dubbelpressas och slipas till en tjocklekstolerans ned till ±0,2 mm, skivor ur varje paket mäts med digitalt skjutmått, och varje leverans fotograferas och filmas innan den lämnar Ha Hoa, Vietnam.
Se filmen
Kvalitetskontroll av plywood: åtta kontrollpunkter från faner till container
Filmen på 2:26 visar alla åtta kontrollpunkter för kvalitetskontroll av plywood i vår fabrik med verkliga bilder från produktionen: mottagning av faner, fanerläggning, varmpressning, kalibrerad slipning, kontrollen med skjutmått, klassning av framsida och kanter, limfogs- och emissionstester samt dokumentationen av packning och lastning. Den avslutas med den foto- och dokumentdokumentation ni får innan containern förseglas.
Kapitel 1 ställer de åtta kontrollpunkterna mot ordern. Kapitel 2 följer linjen: fanerlagda skivor in i varmpressen, lagning av ytan och kantfyllning före slipning, därefter kalibrerad slipning till sluttjocklek.
Kapitel 3 visar kontrollen med skjutmått och toleransen för varje produktlinje. Kapitel 4 visar koktestet på produktionsprover och resultaten från emissionskammaren. Kapitel 5 visar leveransdokumentationen som skickas före förseglingen.
Oberoende bevis
Formaldehydemission från plywood – rapporter och gränsvärden
Våra kontroller sker inom de tre systemen nedan. Detta är de engelska originalen; fullständiga kopior skickas till inköpare via e-post.
 CARB P2 / TSCA Title VIICTT fabriksnr 23024 · lövträplywood, 3–50 mm
 ISO 9001:2015Kvalitetsledningssystem för tillverkning av plywood · KAC25/0185
 TCVN 11902:2017Nationell standard för fanerbelagd plywood
 E0-emissionstestKammare enligt ASTM D6007, Shanghai Hongjun och ICTT Vietnam · upprepas var 3:e månad
 PPWR-emballagetestSGS, september 2026 · inga tungmetaller påvisade
Vad är inspektion av plywood?
Inspektionsstegen för plywood och vem som utför vart och ett.
Inspektionen av plywood sker i fem steg: våra egna åtta kontrollpunkter på varje order, er inspektör under produktionen, en inspektion före leverans, en lastningskontroll och en slutlig dokumentgranskning. Våra kontrollpunkter är fasta; stegen för inköparen och tredje part bokar ni själva.
I korthetVid inspektion av plywood kontrolleras skivorna mot den överenskomna specifikationen: tjocklek, format, ytkvalitet, kärna, limfog, emission och packning. Kontroller i varje produktionssteg stoppar en defekt innan nästa steg lägger på kostnad; en slutinspektion av inköparen eller ett inspektionsföretag som SGS, Intertek eller Bureau Veritas bekräftar sedan de färdiga paketen före lastning.
| Steg | När | Vem | Vad som kontrolleras |
|---|---|---|---|
| Fabrikens kontrollpunkter | Från mottagning av faner till packning | Vårt QC-team | De åtta kontrollpunkterna på denna sida, på varje order |
| Under produktionen | När fanerläggning och pressning har startat | Er inspektör eller ert inspektionsföretag | Kärna, fogning, lim och de första slipade skivorna mot provet |
| Inspektion före leverans | Packningen klar, före lastning | Er inspektör eller ert inspektionsföretag | Slumpvisa skivor ur färdiga paket: tjocklek, format, framsidor, kanter, limfog, antal |
| Kontroll av containerlastning | Under lastningen | Er inspektör eller ert inspektionsföretag; filmas alltid av oss | Antal paket, etiketter, band och den lastade containern före förseglingen |
| Dokumentgranskning | Efter lastning | Ni | Fakturautkast, packlista, B/L och testrapporter före frisläppning |
Er egen inspektör eller valfritt inspektionsföretag som ni utser är välkommen till fabriken. Ange datumet med ordern så planerar vi produktion och lastning efter det; våra mätprotokoll är öppna för inspektören.
Per produktlinje
Vad kvalitetskontrollen av plywood kontrollerar i varje produktlinje.
Varje produktlinje har egna inspektionsgränser: slipade möbelskivor ±0,2–0,3 mm, plywood för handel och formplywood ±0,5 mm, emballageplywood ±0,5–1,0 mm, och ±2 mm på längd och bredd för samtliga. Vi kommer överens om linjen med ordern och kontrollerar sedan varje paket mot den linjen.
| Post | Möbler och inredning | Handel | Emballage | Formplywood |
|---|---|---|---|---|
| Kärna | Styrax eller eukalyptus i A-klass | Kärna i AB-klass | Kärna i AB-klass, löst lagd | Kärna av akacia eller eukalyptus |
| Fogning av kärnan | Sydda i båda riktningarna, yttre 2–4 skikten; samtliga på begäran | Lagda eller fogade | Löst lagda | Enligt filmkvalitet |
| Förberedelse av ytan | Slipad och polerad, klar för UV-behandling | Lätt slipad eller oslipad | Oslipad | Film 120–135 g/m², premium från 135 |
| Lim och emission | UF-lim med formaldehydemission på E0-nivå som standard; lim med emission på E1-nivå, MR- eller WBP-lim på beställning | På beställning | På beställning | Melamin eller fenol (WBP) |
| Tjocklekstolerans | ±0,2–0,3 mm | ±0,5 mm | ±0,5–1,0 mm | ±0,5 mm |
| Längd och bredd | ±2 mm | ±2 mm | ±2 mm | ±2 mm |
| Kontrollens fokus | Ytkvalitet, planhet, tjocklek, emission | Tjocklek, limfog, framsida | Limfog, mått, antal | Filmtäckning, kantförsegling, limfog |
Formplywood med fenolfilm kan återanvändas vid rätt hantering, formolja och kantförsegling: cirka 12–15 gjutningar med melaminlim och upp till cirka 25 med fenollim.
Så kontrollerar vi plywooden
Åtta kontrollpunkter från faner till container.
Vår kvalitetskontroll av plywood sker vid åtta kontrollpunkter, var och en med sin egen checklista. En skiva som inte klarar en kontrollpunkt går inte vidare till nästa steg.
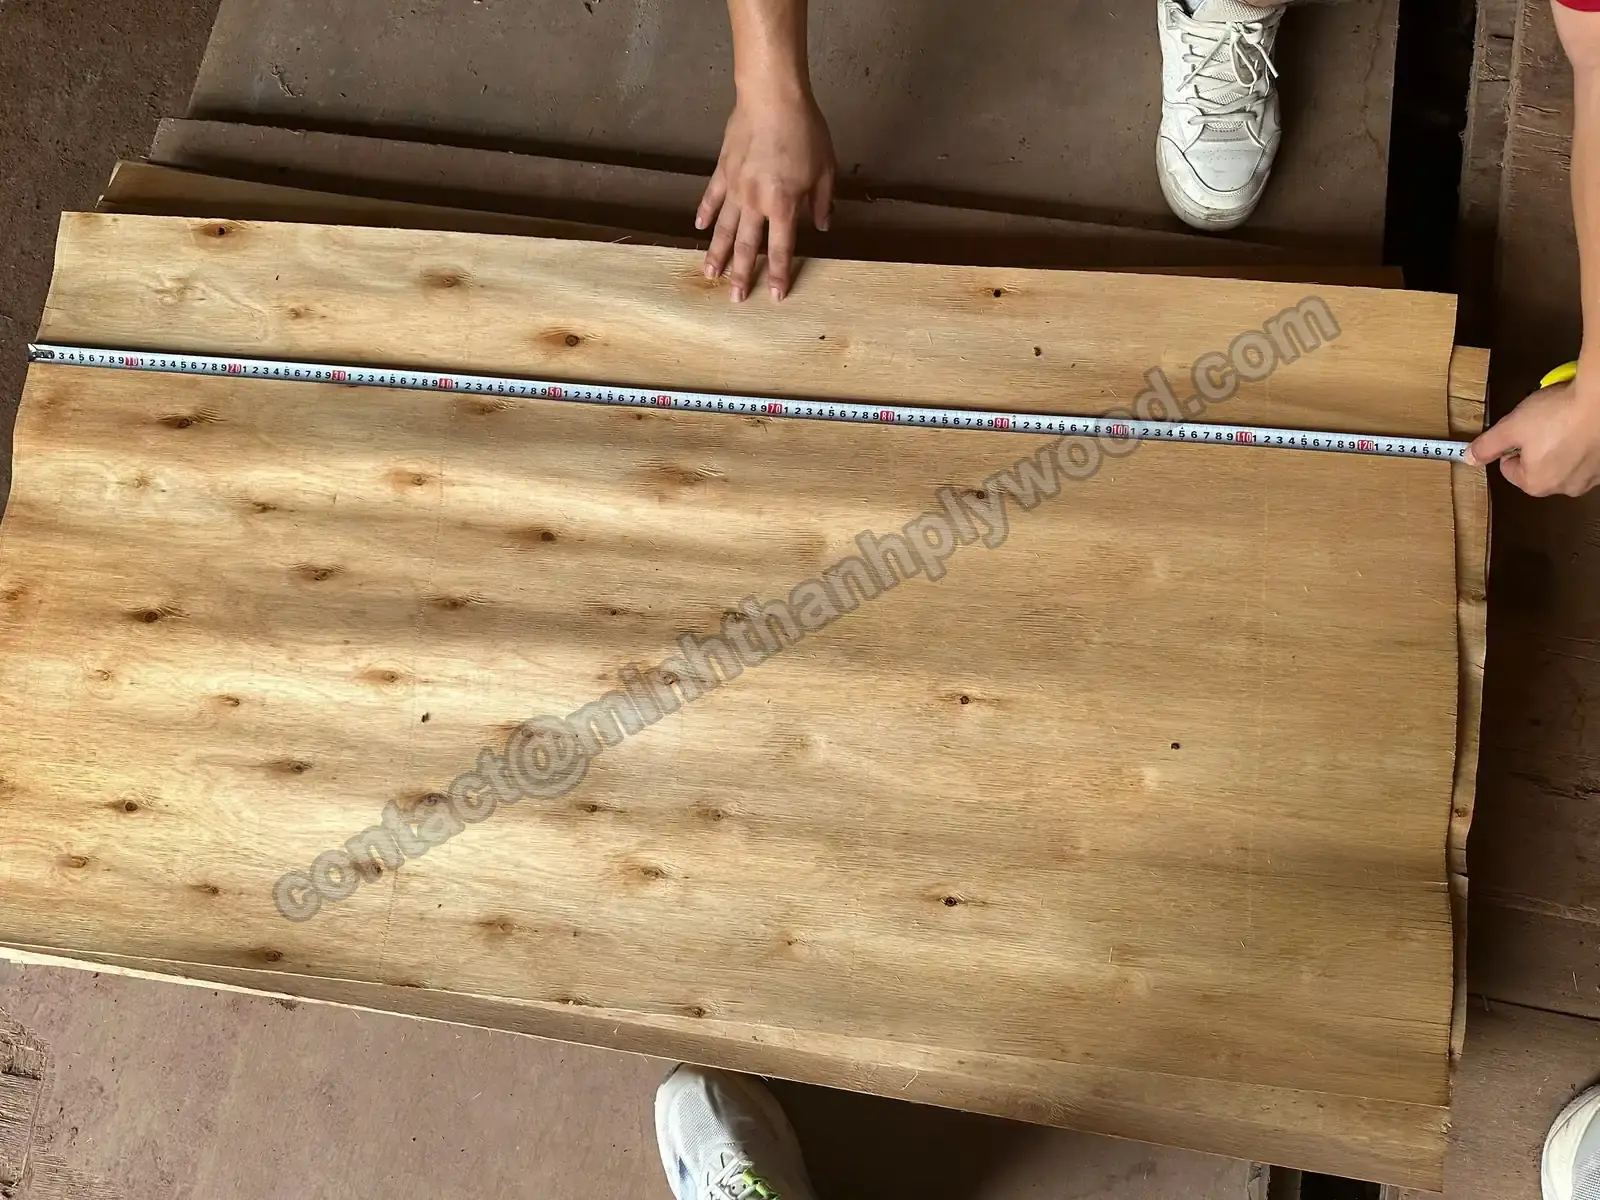
Kärnfaner mäts med måttband före sortering. 01Mottagning och sortering av faner
Kärnfanerat kommer från plantager runt Ha Hoa. Fanerskivorna torkas, mäts och sorteras: sprickor, hål, mjukt virke och fuktiga skivor tas bort före fanerläggningen, eftersom vått eller ojämnt faner är den främsta orsaken till blåsor och tjockleksavvikelser. Ytfaneret matchas mot det prov ni har godkänt.
- Kärnfaner 1,4–2,0 mm tjockt, ytfaner 0,2–0,5 mm
- Faneret torkas och kontrolleras med fuktmätare före fanerläggningen; skivorna levereras med 8–12 % fuktkvot
- Ytfaneret matchas mot ert godkända prov
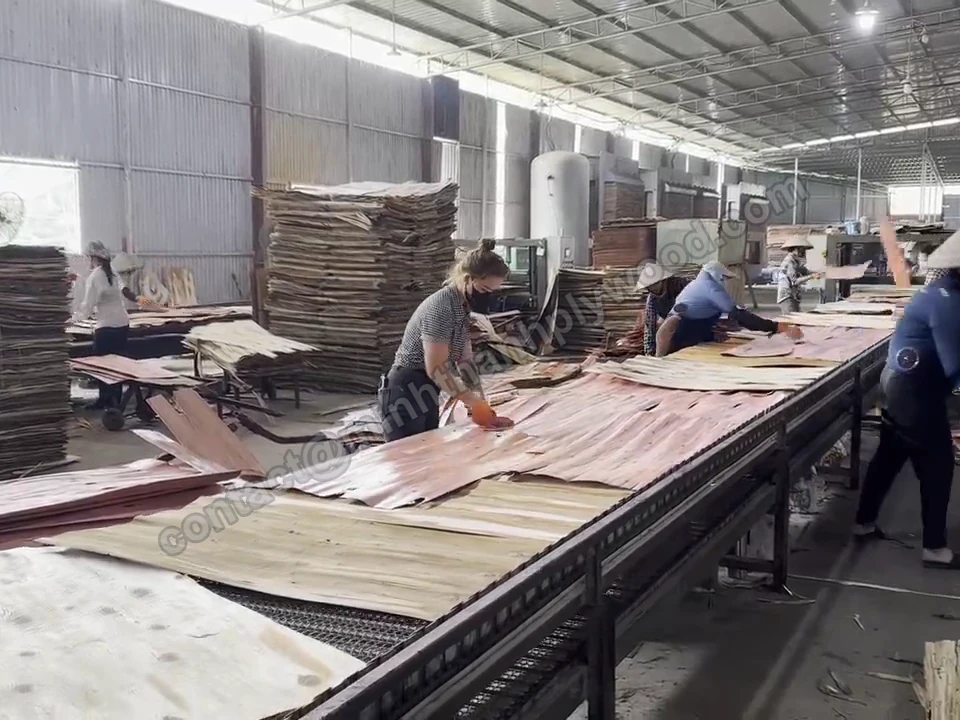
Kärnfaner läggs för hand på linjen. 02Fanerläggning och sydda kärnor
Kärnorna läggs för hand på fanerläggningslinjen. Glipor och överlapp åtgärdas före limningen, så att inget syns igenom på framsidan senare. Antalet skikt följer tjockleken: en möbelskiva på 18 mm har oftast 11 skikt, och tunna skivor på 3–6 mm har alltid 5 skikt.
- Inga öppna glipor eller överlapp i kärnan
- De yttre 2–4 kärnskikten sys horisontellt och vertikalt; samtliga skikt på begäran
- Antalet skikt anpassat till tjockleken, oftast 11 skikt för 18 mm
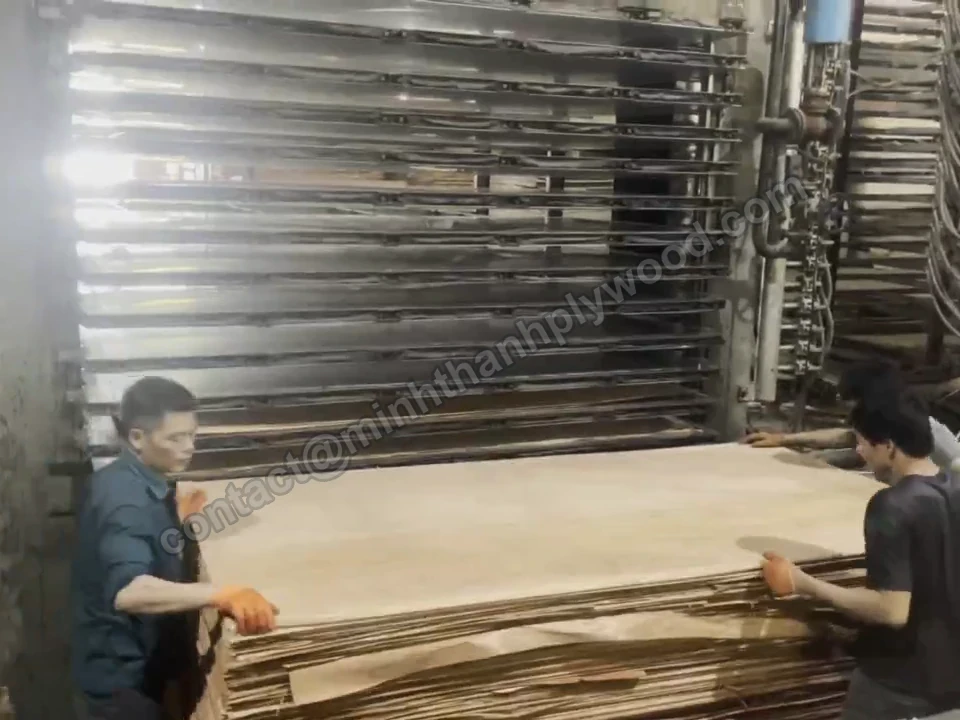
Fanerlagda skivor lastas i varmpressen. 03Limning och varmpressning
Möbelskivor pressas två gånger: först pressas och kalibreras kärnskivan, sedan pressas framsida och baksida på. Limmet blandas enligt er order: UF-lim med formaldehydemission på E0-nivå som standard; lim med emission på E1-nivå, melaminförstärkt lim (MR) eller fenollim (WBP) när ni anger det. Presstemperaturen följer limmet: cirka 110–120 °C för lim av MR-typ och 130–145 °C för WBP.
- Kärnskivan pressas och kalibreras innan ytskikten läggs på
- Limtyp och emissionsklass enligt order; temperaturen styrs av limsystemet
- Limfogen testas på prover efter pressningen (kontrollpunkt 07)
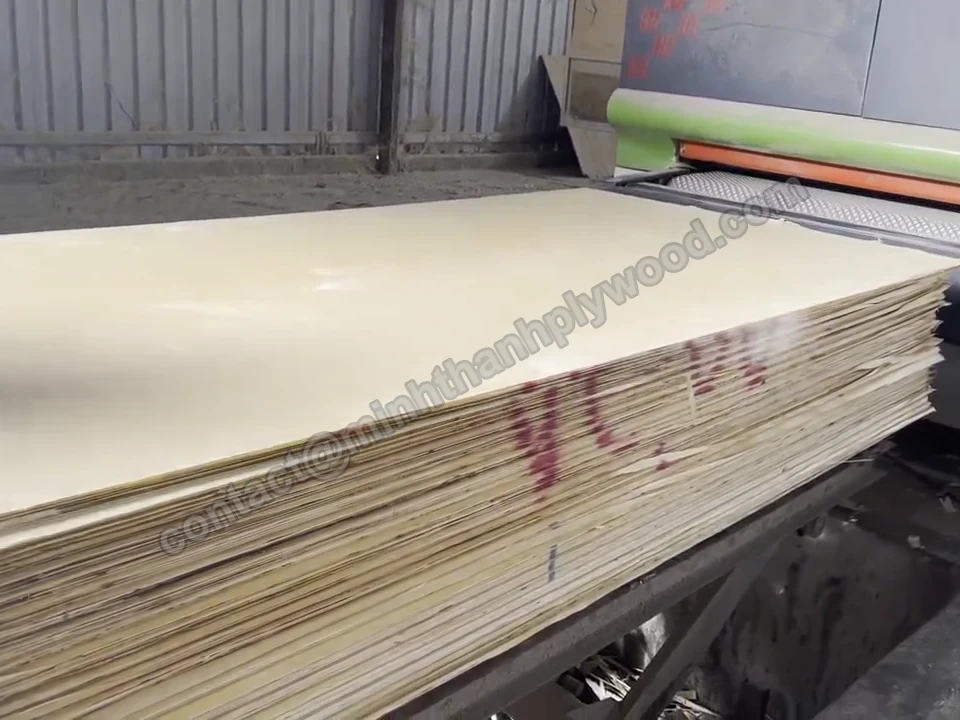
Slipade skivor staplade vid utmatningen från kalibreringsslipen. 04Kalibrerande slipning
De pressade skivorna går genom kalibrerings- och finslipmaskiner. Det är här möbelskivorna når sin slutliga tjocklek och en slät framsida för lack, färg, folie eller er egen UV-beläggning. Skivor för handel och emballage slipas lätt eller inte alls, och därför är deras tolerans större.
- Tjockleken kalibreras före finslipningen
- Båda sidor finslipas
- Ytorna förbereds för UV-beläggning
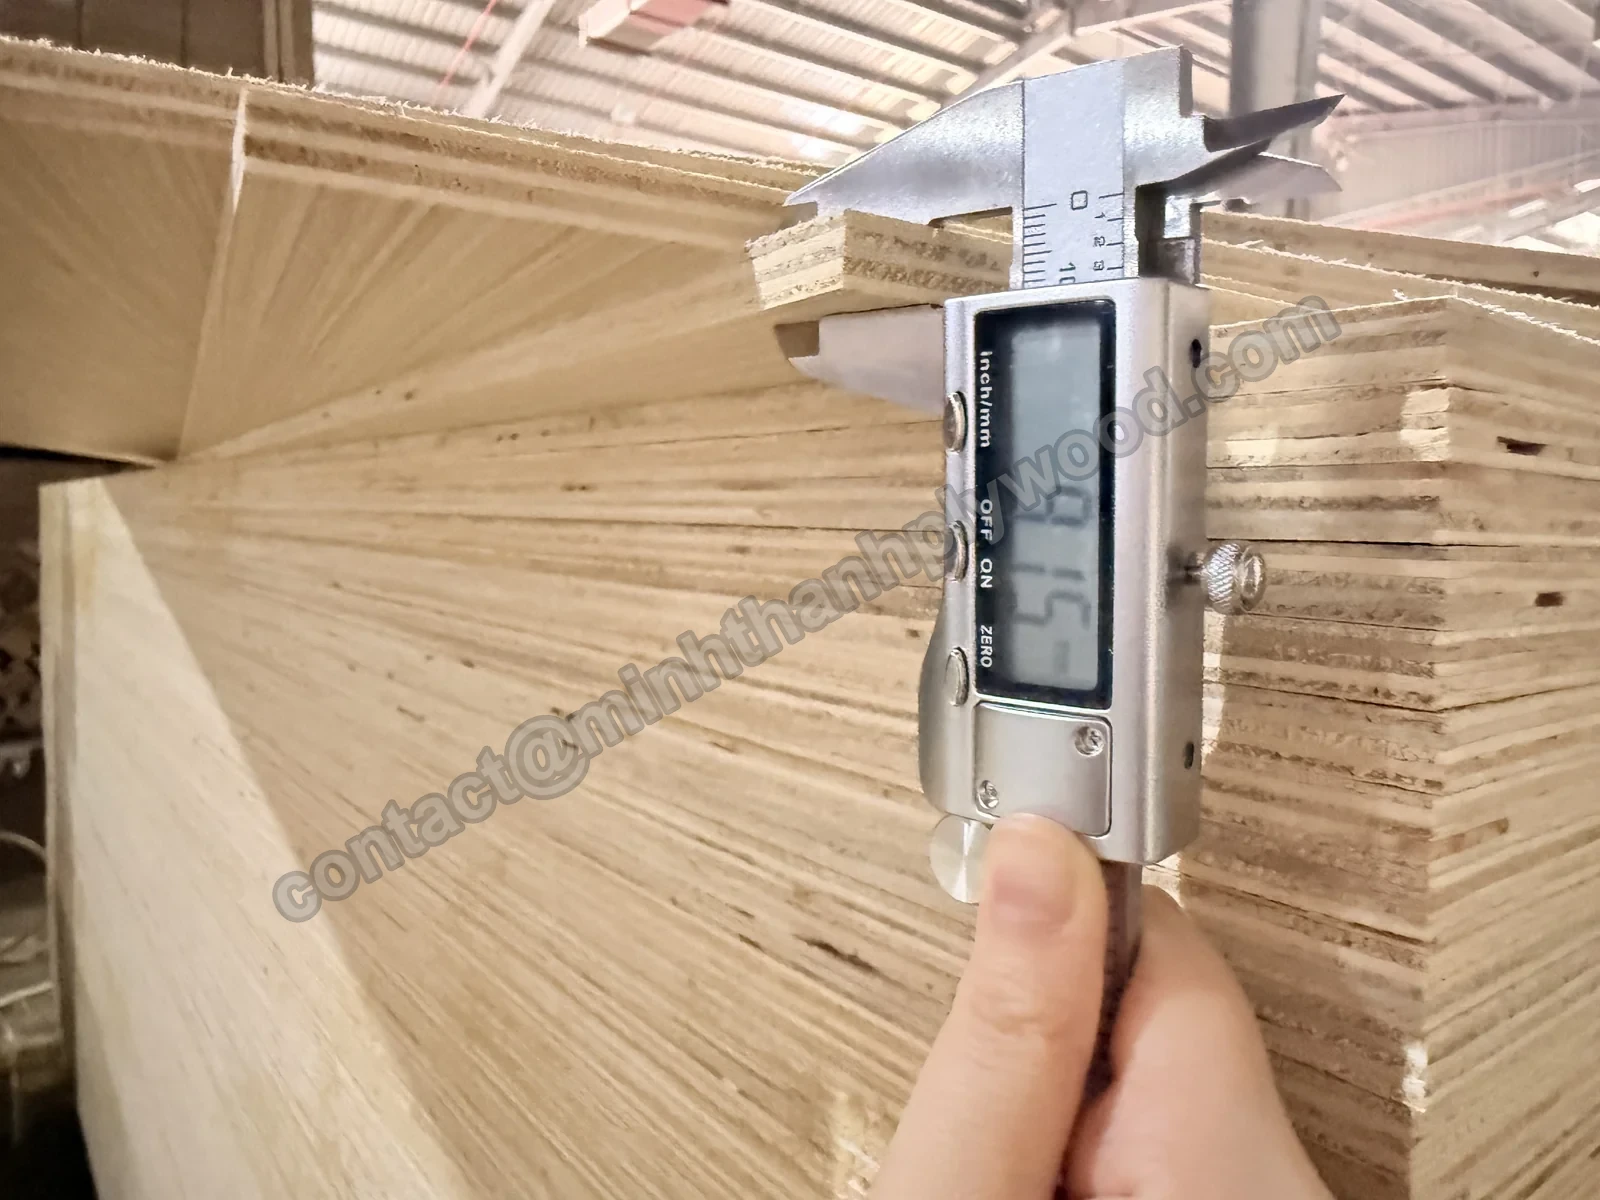
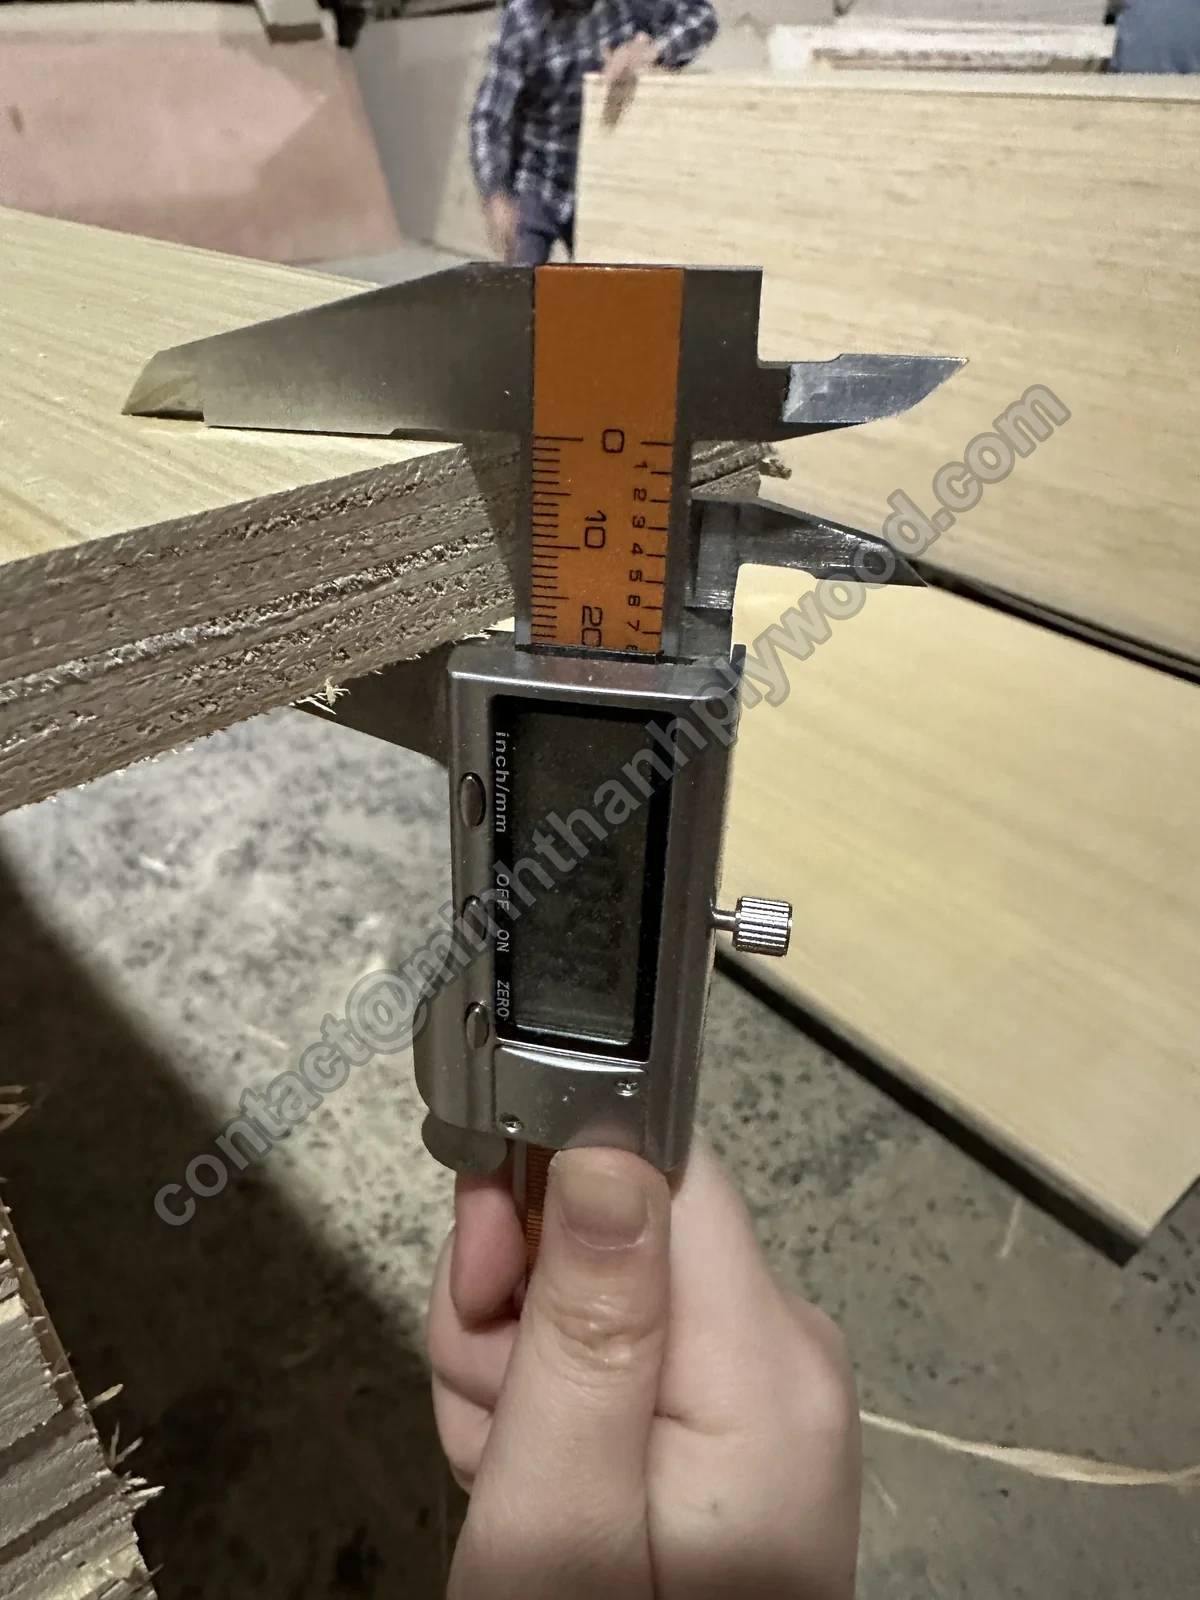
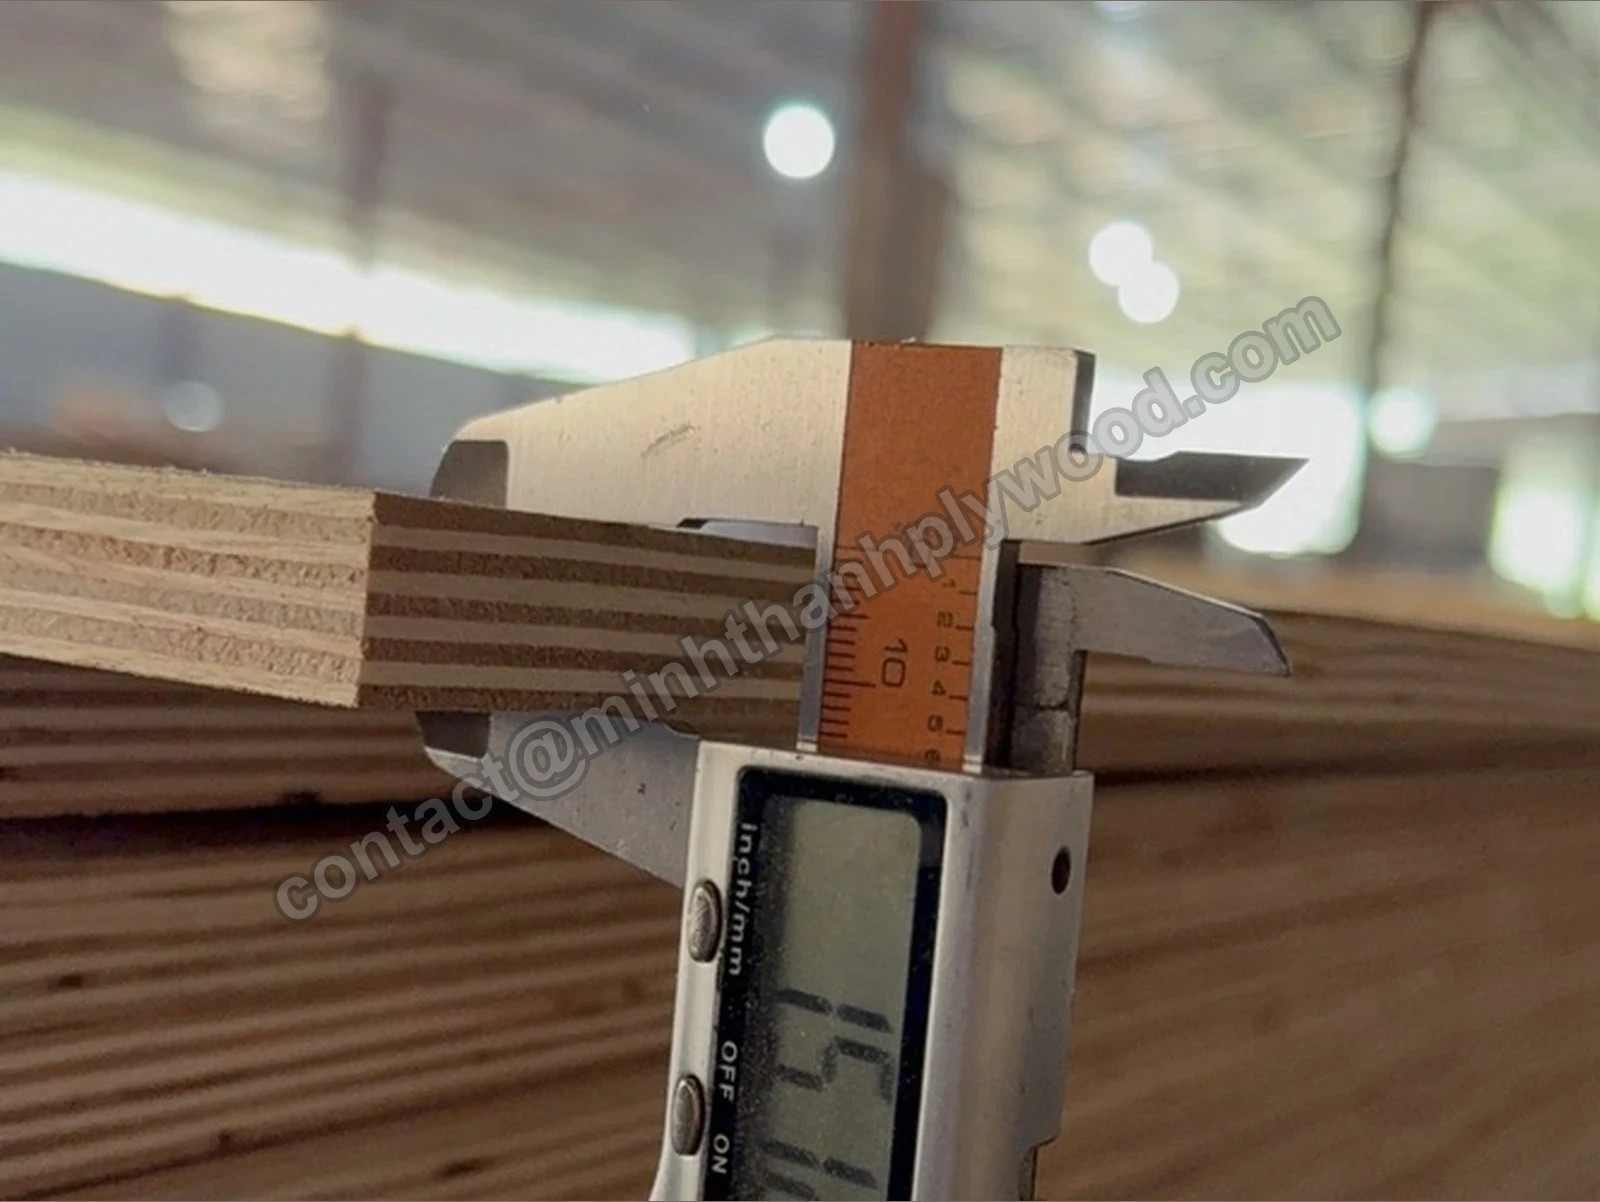
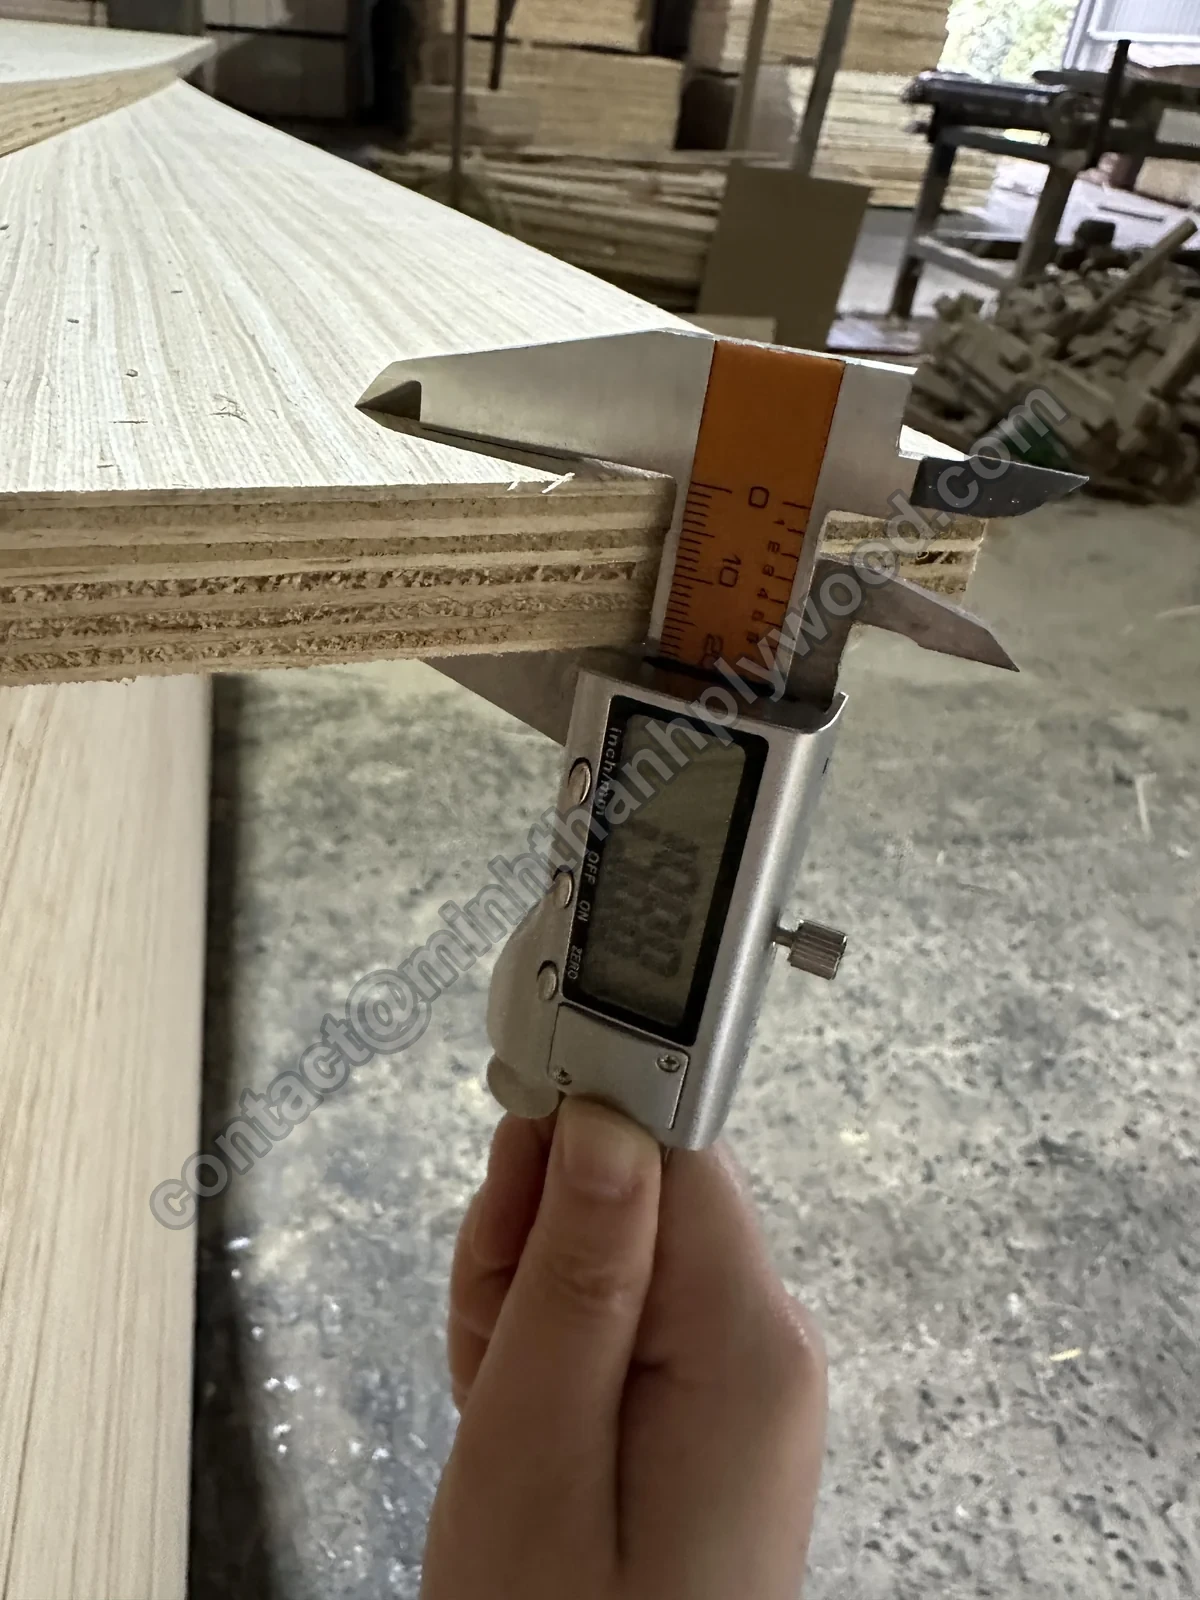
Digitalt skjutmått på en 9 mm skiva: 9,15 mm. 05Tjocklekskontroll av plywood
Vi mäter skivor ur varje paket med ett digitalt skjutmått på flera punkter längs kanterna. Skivor utanför den överenskomna toleransen tas inte med i er order, och mätvärdena fotograferas för er leveransdokumentation.
- Mätvärden på skivor ur varje paket
- Tolerans överenskommen per produktlinje före produktion
- Mätvärdena skickas till er tillsammans med leveransfotona
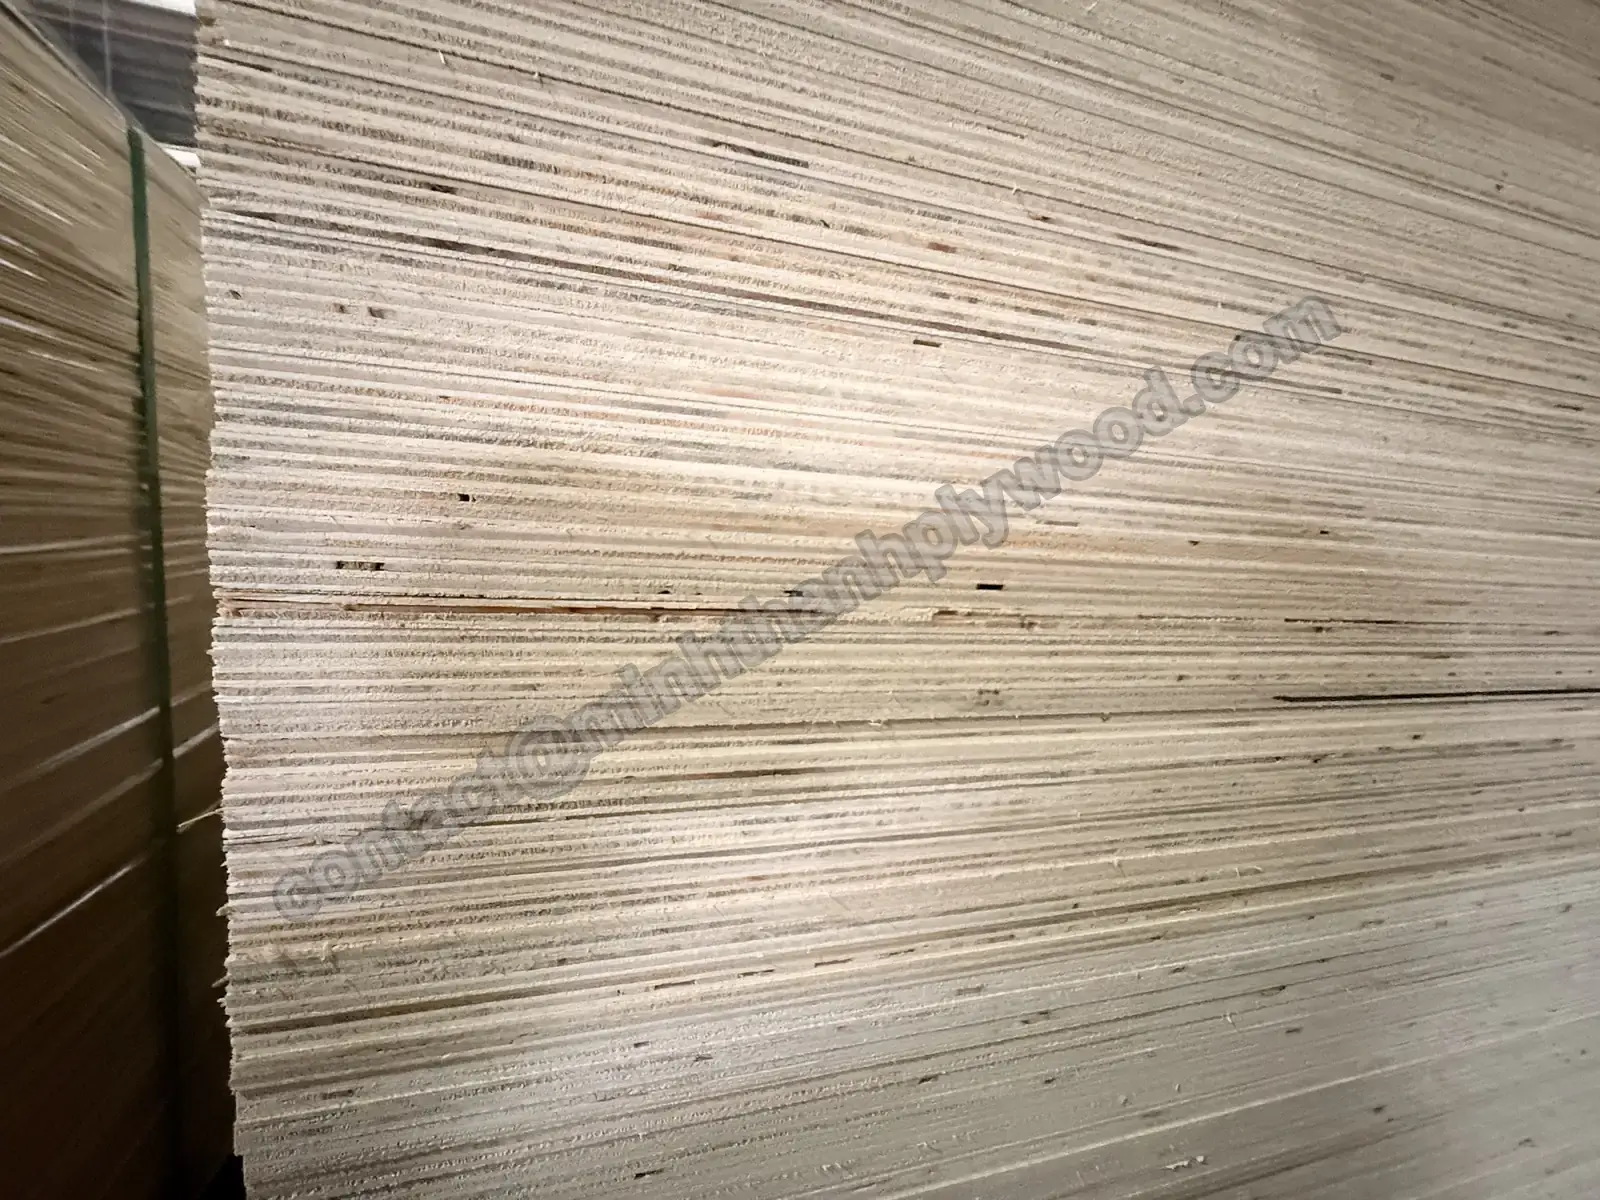
Skivornas kanter kontrolleras för glipor och delaminering. 06Klassning av framsida och kanter
Varje framsida klassas mot ert godkända prov med avseende på färg, ådring, kvistar och lagningar. Kanterna kontrolleras för glipor i kärnan, överlapp och delaminering. För planheten läggs en rätskiva längs båda långsidorna och båda diagonalerna för att hitta böjning, kupning och skevhet; för vinkelrätheten mäts och jämförs skivans två diagonaler. En skiva som inte är plan eller vinkelrät flyttas till en linje med lägre kvalitetsklass.
- Ytkvalitet enligt godkänt prov, t.ex. björk i fabriksklasserna D+/D/E
- Kanter utan öppna glipor och delaminering
- Rätskiva längs kanter och diagonaler; diagonalerna jämförs för vinkelräthet
- Längd och bredd inom ±2 mm
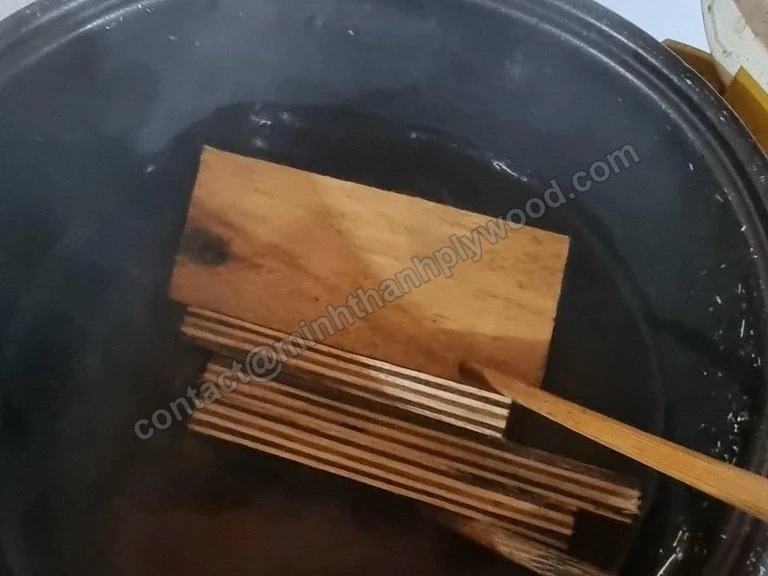
Produktionsprover i ett koktest av limfogen. 07Test av limfog och emission
Prover som sågas ut ur produktionen läggs i kokande vatten. UF-lim med formaldehydemission på E0-nivå håller i cirka 6 timmar; melaminförstärkt lim för utomhusbruk håller i cirka 12 timmar. Koktestet kontrollerar limfogen, inte emissionen: ett oberoende laboratorium testar formaldehydemissionen var 3:e månad.
- Koktest på produktionsprover
- Emission på E0-nivå testas var 3:e månad
- Sex kammartester (ASTM D6007; tre av Shanghai Hongjun, tre av ICTT Vietnam), april 2025–juni 2026: 0,014–0,032 ppm mot gränsvärdet 0,05 ppm i Phase 2
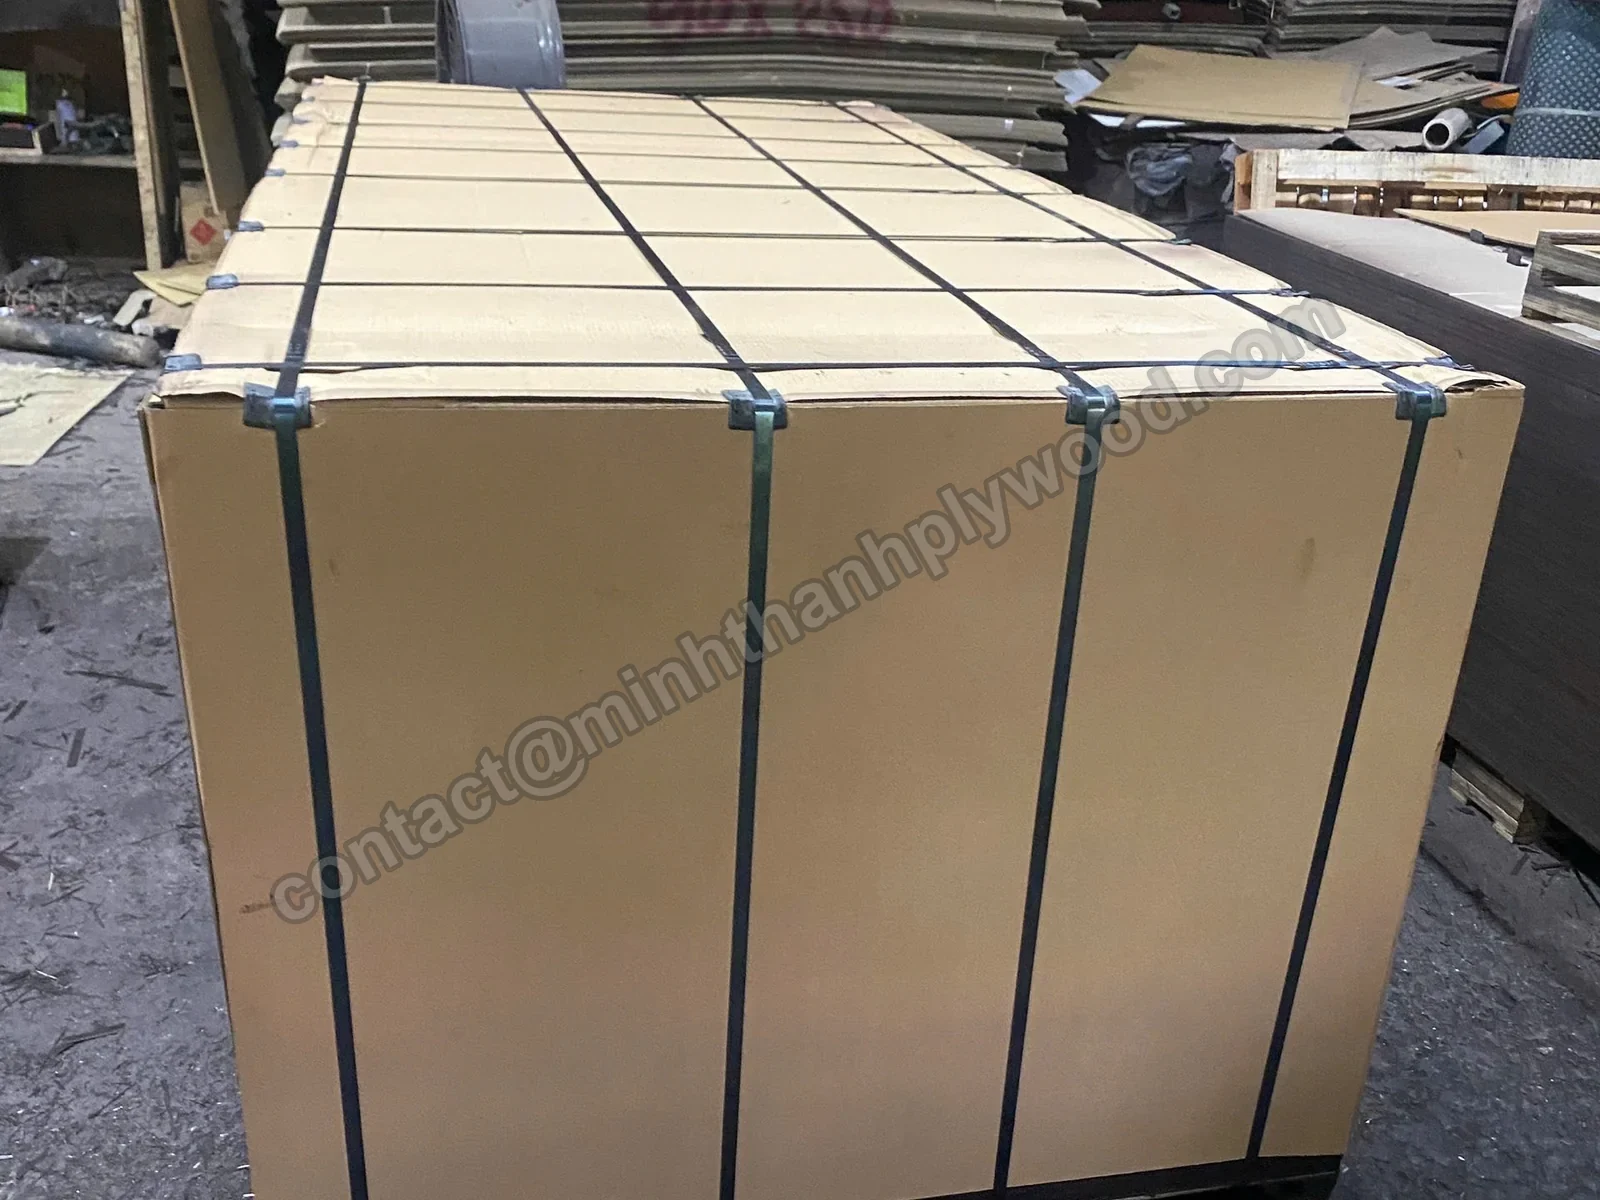
Exportpaket: kartongskydd och band på en pall. 08Dokumentation av packning och lastning
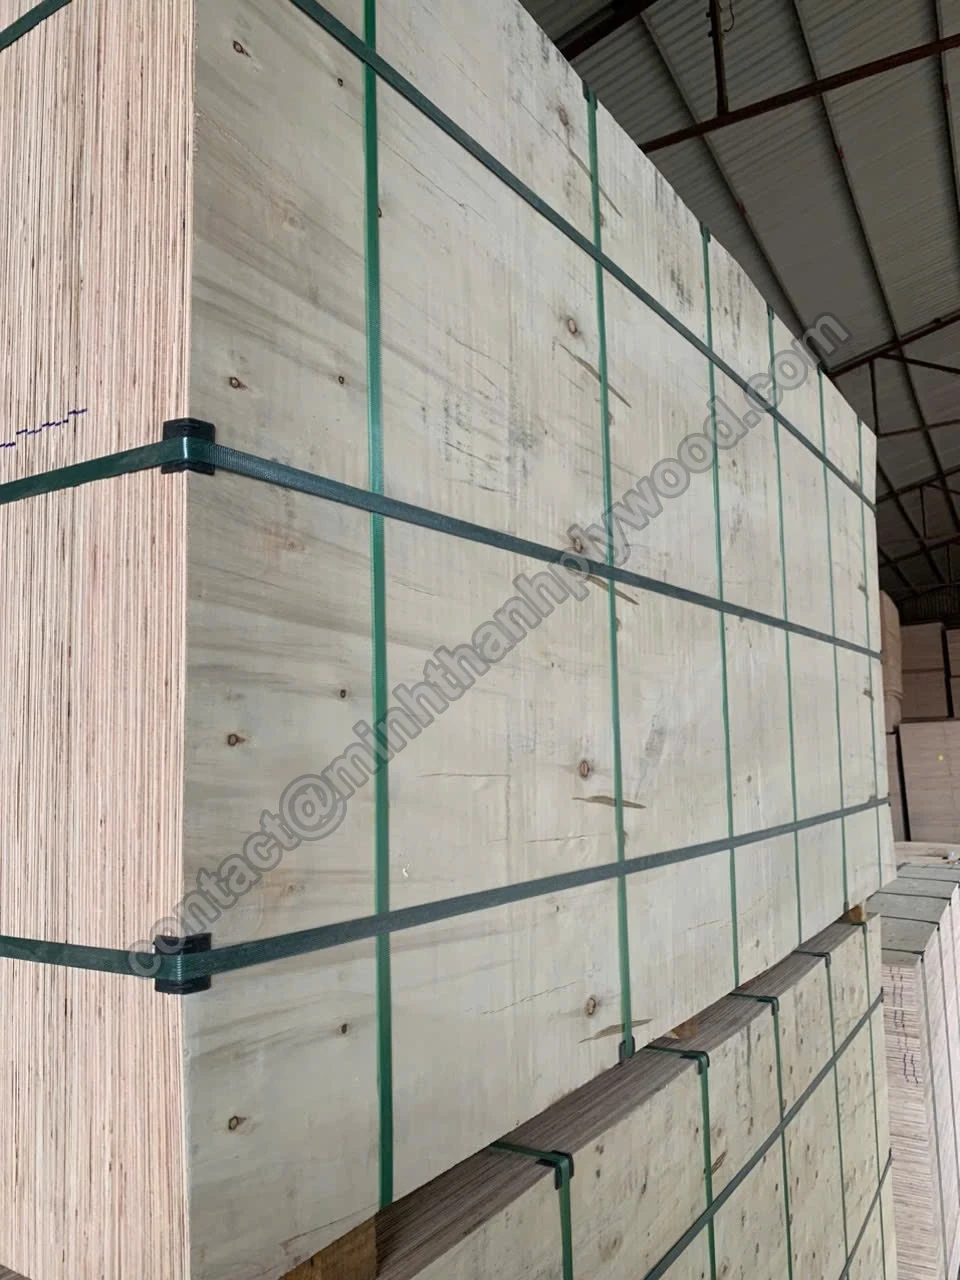
Paketen räknas mot packlistan, plastas in, bandas och märks. Lastningen fotograferas och filmas, och dokumentationen skickas till er innan containern förseglas.
- Antal skivor per paket kontrolleras mot packlistan
- Kartong, kantskydd och band med metallplomber
- Foton och video av den lastade containern
Verkliga filmer från kvalitetskontrollen
Se kvalitetskontrollen av plywood på linjen.
Sex oredigerade klipp från produktionsgolvet visar kvalitetskontrollen av plywood i realtid, vart och ett kopplat till en kontrollpunkt ovan: kontroll med skjutmått, varmpress, fanerläggning av ytfaner, lagning av framsidan, kantspackling och kalibrerande slipning.
Defekter vi stoppar
Vanliga defekter i plywood och var vår kontroll fångar dem.
Åtta defekter står för de flesta reklamationer på plywood: glipor i kärnan, delaminering, tjockleksvariation, genomslag i ytan, öppna ytdefekter, skevhet, skadade kanter och emission över den beställda nivån. Varje defekt har en känd orsak, ett förebyggande steg och en kontrollpunkt som fångar den.
| Defekt | Vanlig orsak | Hur vi förebygger den | Kontrollpunkt |
|---|---|---|---|
| Glipor och överlapp i kärnan | Slarvig eller forcerad fanerläggning | Fanerläggning för hand; de yttre kärnskikten sydda i båda riktningarna | 02 · 06 |
| Delaminering och blåsor | För låg limmängd, fel presstemperatur, fuktigt faner | Limmet blandas för varje order; presstemperaturen ställs efter limmet; koktest | 03 · 07 |
| Tjockleksvariation | Ojämnt faner, presstryck, slipning | Fanerets tjocklek mäts vid ankomst; kalibrerande slipmaskin; skjutmått på varje paket | 01 · 04 · 05 |
| Genomslag i ytan | Glipor i kärnan som syns genom tunna ytfaner | Sydda kärnfaner; kalibrerande slipning innan ytan färdigställs | 02 · 04 |
| Sprickor, öppna kvistar, lagningar | Ytfanerets kvalitetsklass | Ytorna klassas mot ert godkända prov; lagningar fylls före slipning | 01 · 06 |
| Skeva skivor och skivor som inte är vinkelräta | Fuktigt faner, obalanserad fanerläggning, ojämn kantskärning | Torkat faner; balanserad uppbyggnad med tvärgående fanerskikt; rätskiva längs kanter och diagonaler, diagonalerna jämförs för vinkelrätheten | 01 · 02 · 06 |
| Skadade kanter och hörn | Hantering och transport | Kartongskydd, hörnskydd, band, pallar | 08 |
| Emission över den beställda nivån | Limsystem | UF-lim med formaldehydemission på E0-nivå som standard; kammartest hos oberoende laboratorium var 3:e månad | 03 · 07 |
Skivor som underkänns i en kontroll hamnar aldrig i er container: en yta som går att laga fylls och slipas om, en skiva utanför toleransen flyttas till en linje med lägre kvalitetsklass, och allt med en defekt i limfogen kasseras. Om en avvikelse ändå når er, skicka foton av skivorna, paketetiketterna och era mätvärden från skjutmåttet. Vi spårar paketetiketterna till produktionsdatum och kontrollpunkt, åtgärdar orsaken på linjen och skickar er en skriftlig rapport om korrigerande åtgärder innan er nästa container skeppas. Skivor utanför toleransen ersätts eller krediteras på nästa order.
Toleranser och gränsvärden
Tjocklekstolerans för plywood och mätning före leverans
Våra slipade möbelskivor håller ±0,2–0,3 mm, betydligt snävare än vad EN 315 tillåter för slipad plywood från 6 mm och uppåt. Varje värde nedan anges med sin produktlinje eller metod, på samma sätt som i offerten.
| Möbler och inredning, slipad | ±0,2–0,3 mm för slipade möbelskivor |
|---|---|
| Tillåten avvikelse enligt EN 315:2000, slipad (referens) | +(0,2 + 0,03 × t) / −(0,4 + 0,03 × t) mm från nominell tjocklek; vid 18 mm: +0,74 / −0,94 mm; 0,6 mm inom en och samma skiva |
| Plywood för handel | ±0,5 mm |
| Formplywood | ±0,5 mm |
| Emballageplywood | ±0,5–1,0 mm |
| Skivformat | 1220 × 2440 mm som standard; 1250 × 2500, 1220 × 2500 och 1220 × 2280 mm; måttbeställt på begäran |
| Längd och bredd | ±2 mm |
| Fuktkvot | Fanret torkas före fanerläggning och kontrolleras med fuktmätare; 8–12 % vid avsändning |
| Limfog (koktest) | Koktest på provbitar, inte ett emissionstest: UF-lim med formaldehydemission på E0-nivå cirka 6 h; melaminförstärkt cirka 12 h |
| Formaldehydemission | E0-nivå som standard för möbelskivor, testad var 3:e månad (kammarmetod ASTM D6007; Shanghai Hongjun och ICTT Vietnam) |
| Ytkvalitet | Bestäms av ert godkända prov |
| Kärna | Yttre 2–4 skikt sydda i båda riktningarna, samtliga skikt på begäran; 18 mm: 11–13 skikt, oftast 11 |
Toleransen för era skivor skrivs in i offerten innan produktionen startar.
Källor: EN 315:2000, toleranser för plywood (CEN) · Standard för kvalitetsledning (ISO) · Kaliforniens regel för kompositträprodukter (ATCM) · Amerikanska standarder för formaldehydemission från kompositträ · ASTM D6007, metod med liten provkammare · Förordning (EU) 2025/40 om förpackningar (EUR-Lex) · Förordning (EU) 2023/1115, EUDR (EUR-Lex)
Tjocklekstolerans för plywood förklarad
Vad en tjocklekstolerans innebär och hur ni kontrollerar den själva.
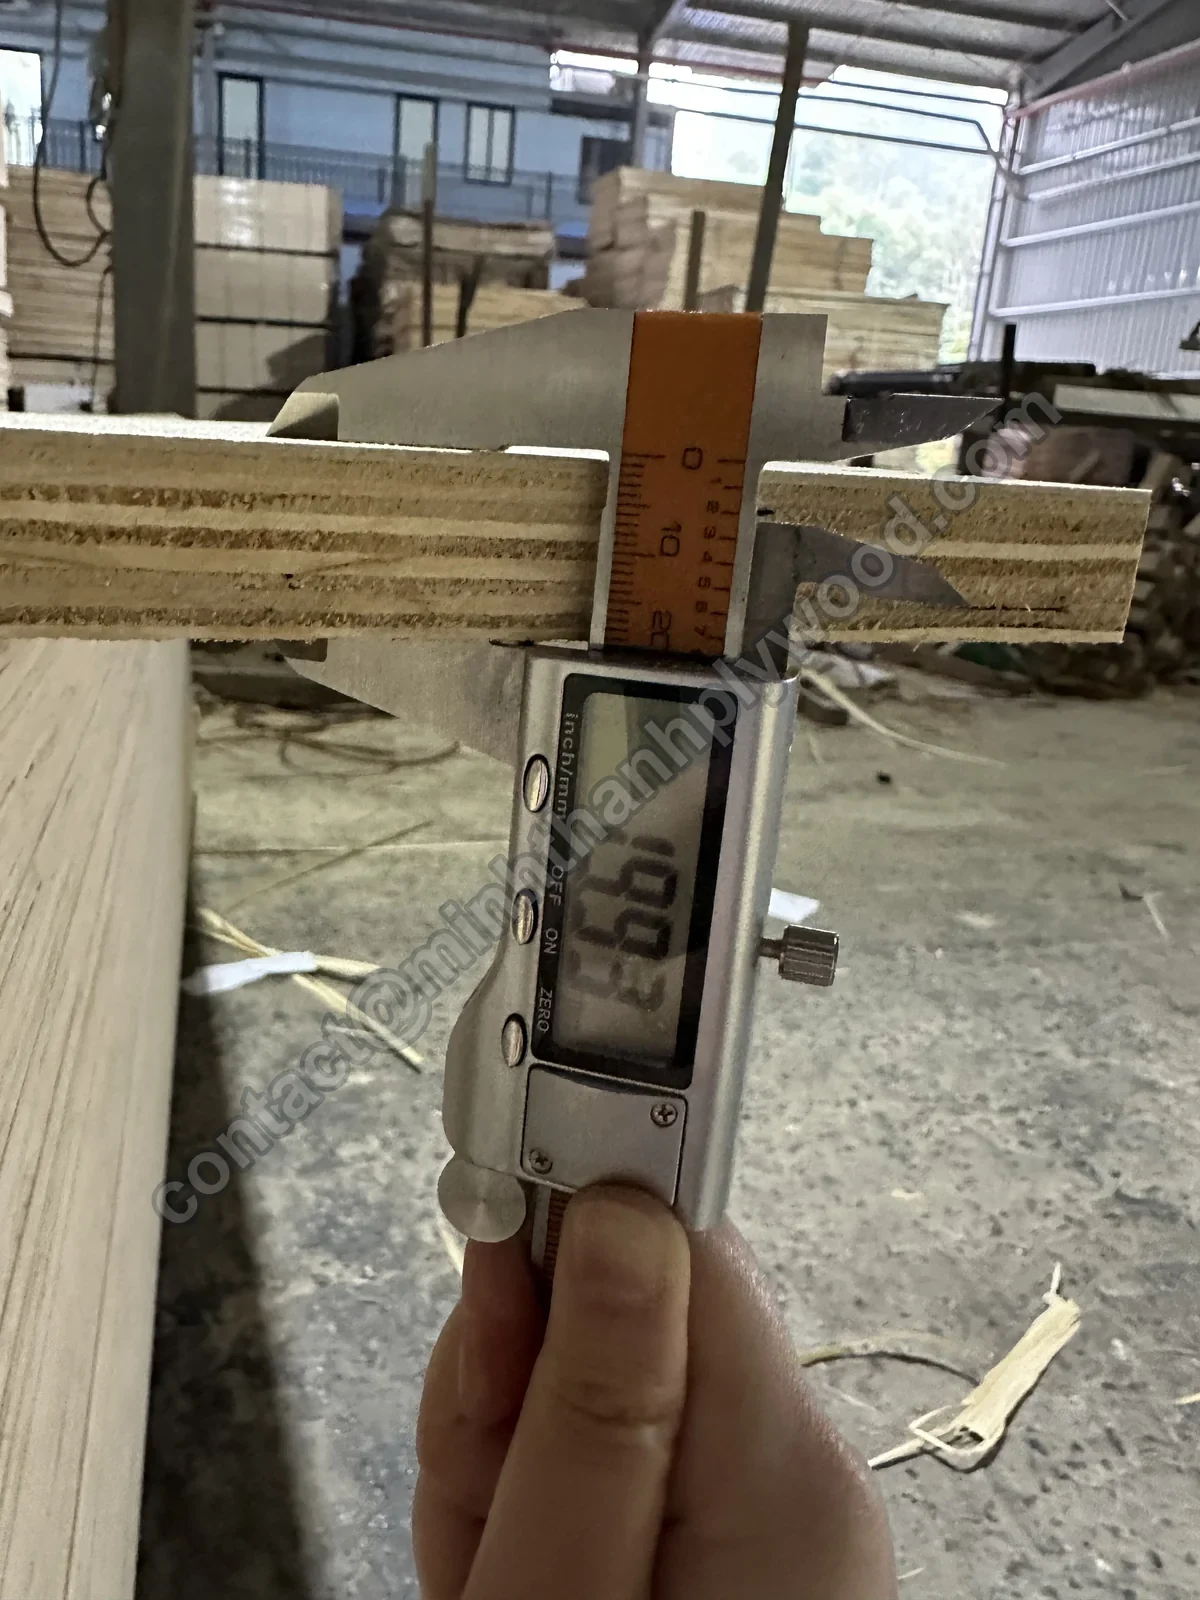
Tjocklekstoleransen för plywood är den tillåtna skillnaden mellan den nominella tjockleken på etiketten och den tjocklek som skjutmåttet visar på skivan. Vår möbellinje håller ±0,2–0,3 mm; ni kontrollerar det med ett digitalt skjutmått i sex punkter längs kanterna, på skivor från flera paket.
Det finns två värden att komma överens om. Toleransen mellan skivor jämför varje skiva med den nominella tjockleken. Variationen inom en skiva jämför mätvärden i olika punkter på samma skiva; EN 315 tillåter upp till 0,6 mm inom en och samma slipade skiva.
Våra kontrollanter använder digitalt skjutmått för tjockleken, måttband för längd och bredd, rätskiva för planheten och fuktmätare för fanret. Skivor tas från toppen, mitten och botten av varje paket, aldrig från en enda stapel.
Nominell tjocklek är den som står på etiketten; faktisk tjocklek är vad skjutmåttet visar. Vi offererar och kontrollerar mot nominell tjocklek plus toleransen för er produktlinje, så en 18 mm möbelskiva mäter inom 17,7–18,3 mm, och 9 mm-skivan vid kontrollpunkt 05 mätte 9,15 mm. Från 9 till 40 mm följer antalet skikt kärnfanerets tjocklek (1,4–2,0 mm) och anges i offerten.
Beställer ni i tum? Amerikanska 3/4″-skivor säljs som 23/32″, cirka 18 mm; 1/2″ motsvarar cirka 12 mm och 1/4″ cirka 6 mm. Ange tumstorleken, så arbetar vi mot den metriska motsvarigheten och dess tolerans.
Tjockleksvariation uppstår tidigt. Ojämnt eller fuktigt faner, ojämn limspridning och pressinställningar bidrar alla. Dubbelpressning och kalibrerande slipning ger skivan dess slutliga tjocklek, och därför håller slipade möbelskivor betydligt snävare gränser än oslipade linjer.
Snävare tolerans ger inte alltid bättre valuta för pengarna. CNC-detaljer, kantlistning och lådstommar kräver ±0,2–0,3 mm. Lådor och pallar fungerar bra med ±0,5–1,0 mm och kostar mindre. Berätta om slutanvändningen så sätter vi toleransen i offerten.
Vid ankomst: kontrollera innan ni lossar. Fotografera containern och paketetiketterna, leta efter krossade hörn eller vattenmärken, räkna paketen mot packlistan och mät sedan skivor från flera paket på samma sätt som vi gjorde. Jämför era mätvärden med de protokoll vi skickade innan containern förseglades.
Så kontrollerar ni tjocklekstoleransen för plywood
Använd ett digitalt skjutmått och skivor från flera paket.
- Välj skivor från olika paket. Ta minst en skiva från toppen, mitten och botten av flera paket.
- Mät i flera punkter. Läs av skjutmåttet i de fyra hörnen och mitt på varje långsida, minst 25 mm in från kanten.
- Jämför med den överenskomna linjen. Kontrollera varje mätvärde mot toleransen för produktlinjen, inte enbart mot den nominella tjockleken.
- Kontrollera variationen inom varje skiva. Dra av det lägsta mätvärdet från det högsta på samma skiva.
- Dokumentera och dela. Fotografera skjutmåttet vid varje mätning. Vi skickar samma protokoll från vår egen kontroll före lastning.
| Nominell tjocklek | Skikt | Möbler, slipad | Handel | Emballage | EN 315 slipad, max över nominell | EN 315 slipad, max under nominell tjocklek |
|---|---|---|---|---|---|---|
| 3 mm | 5 | ±0,2–0,3 mm | ±0,5 mm | ±0,5–1,0 mm | 0,29 mm | 0,49 mm |
| 4 mm | 5 | ±0,2–0,3 mm | ±0,5 mm | ±0,5–1,0 mm | 0,32 mm | 0,52 mm |
| 5 mm | 5 | ±0,2–0,3 mm | ±0,5 mm | ±0,5–1,0 mm | 0,35 mm | 0,55 mm |
| 6 mm | 5 | ±0,2–0,3 mm | ±0,5 mm | ±0,5–1,0 mm | 0,38 mm | 0,58 mm |
| 9 mm | Beroende på kärnfaner | ±0,2–0,3 mm | ±0,5 mm | ±0,5–1,0 mm | 0,47 mm | 0,67 mm |
| 12 mm | Beroende på kärnfaner | ±0,2–0,3 mm | ±0,5 mm | ±0,5–1,0 mm | 0,56 mm | 0,76 mm |
| 15 mm | Beroende på kärnfaner | ±0,2–0,3 mm | ±0,5 mm | ±0,5–1,0 mm | 0,65 mm | 0,85 mm |
| 18 mm | 11–13, oftast 11 | ±0,2–0,3 mm | ±0,5 mm | ±0,5–1,0 mm | 0,74 mm | 0,94 mm |
| 21 mm | Beroende på kärnfaner | ±0,2–0,3 mm | ±0,5 mm | ±0,5–1,0 mm | 0,83 mm | 1,03 mm |
| 25 mm | Beroende på kärnfaner | ±0,2–0,3 mm | ±0,5 mm | ±0,5–1,0 mm | 0,95 mm | 1,15 mm |
| 30 mm | Beroende på kärnfaner | ±0,2–0,3 mm | ±0,5 mm | ±0,5–1,0 mm | 1,10 mm | 1,30 mm |
| 40 mm | Beroende på kärnfaner | ±0,2–0,3 mm | ±0,5 mm | ±0,5–1,0 mm | 1,40 mm | 1,60 mm |
Före lastning
Foto och film före varje leverans
Varje leverans fotograferas och filmas innan containern plomberas, och dokumentationen når er via e-post eller WhatsApp. Det är samma dokumentation som vi själva använder för att frisläppa leveransen: mätvärden, framsidor och kanter, paket samt containern under lastning.
- Skjutmåttsavläsningar på skivor ur varje paket
- Framsidor och baksidor på provskivor, samt närbilder av kanterna
- Antal paket kontrollerat mot packlistan, etiketter, band, kantskydd och pallar
- Containern under lastning och fullastad, före plombering
- Er egen inspektör eller ett oberoende kontrollföretag är välkommen före lastning
Har ni en egen checklista? Skicka den med ordern så arbetar vi efter den.
Dokument med varje order
Kontrollprotokoll och fraktdokument som ni får.
Ni får QC-dokumentationen med foton och film innan containern plomberas, och därefter utkast till fraktdokument för godkännande efter lastning. Varje dokument har samma orderuppgifter som paketetiketterna, så att varje underlag kan kopplas till er container.
QC-dokumentation med foton och film
Skjutmåttsavläsningar, framsidor och kanter på provskivor, paket och den lastade containern, skickade innan containern plomberas.
Handelsfaktura och packlista
Antal skivor, tjocklek, format och volym per paket, avstämda mot packetiketterna.
Konossement (B/L)
En inskannad kopia av konossementet (B/L) skickas efter lastning. Resterande 70 % betalas mot den inskannade kopian.
Ursprungscertifikat
Ursprungscertifikat (C/O) för er marknad, med EUR.1 för sändningar till Europeiska unionen.
Sundhetscertifikat och gasning
Sundhetscertifikat och gasningsintyg när destinationslandet kräver dem.
Underlag om regelefterlevnad för er marknad
Underlaget om formaldehydkrav, rapporter från kammarprovningar av E0-emission, SGS-provningen av förpackningen och EUDR-underlaget (ursprungsuppgifter och geolokaliseringsfiler).
Försäkringsbrev för CIF-sändningar. Behöver ni ett visst dokument? Ange det i er förfrågan.
Kapacitet
Möbelplywood av hög kvalitet, över 50 000 m³ per år.
Minh Thanh tillverkar över 50 000 m³ plywood per år, och samma åtta kontrollpunkter gäller för varje container, både vid första ordern och vid alla senare. Kärnvirket kommer från plantager kring Ha Hoa, och vårt team har tillverkat plywood i över 20 år.
Om fabrikenInnan ni beställer
Specificera en plywoodorder för kvalitetskontroll på sex rader.
Med sex rader i er specifikation har vår kvalitetskontroll av plywood och er inspektör samma värden att kontrollera mot. De flesta kvalitetstvister börjar med att någon av dessa rader var otydlig.
- 01
Slutanvändning
Möbler, skåp, emballage, gjutformar eller golv; inomhus eller utomhus.
- 02
Kärna och fogning
Kärna av Styrax eller eukalyptus; sydda kärnfaner eller inte, och antal skikt.
- 03
Lim och emission
E0 eller E1, den amerikanska emissionsmärkningen om ni säljer i USA, och eventuella krav på kokprov.
- 04
Ytor
Träslag på framsida och baksida, kvalitetsklass enligt godkänt prov, slipad eller polerad och klar för UV-lackering.
- 05
Skiva
Tjocklek, format, tjocklekstolerans per produktlinje, måttbeställning vid behov och åtgärden: skivor utanför toleransen ersätts eller krediteras.
- 06
Emballage och inspektion
Pakettyp, etiketter, kvantitet, hamn, dokument och era egna inspektionspunkter.
Vanliga frågor från inköpare
Vanliga frågor om kvalitetskontroll av plywood.
Raka svar på inköparnas vanligaste frågor om kvalitetskontroll, inspektion och tjocklekstolerans för plywood.
Vilken tjocklekstolerans håller ni?
Slipade möbel- och inredningsskivor håller ±0,2–0,3 mm. Plywood för handel och formplywood håller ±0,5 mm och emballageplywood ±0,5–1,0 mm. Längd och bredd håller ±2 mm. Toleransen för era skivor anges i offerten.
Hur kan jag själv kontrollera tjocklekstoleransen på plywood?
Mät på flera punkter på varje skiva, vid kanter och hörn, och ta skivor från olika paket. Jämför varje mätvärde med den tolerans som avtalats för er produktlinje, inte bara med den nominella tjockleken. En skiva på 9 mm som mäter 9,15 mm ligger inom möbeltoleransen ±0,2–0,3 mm.
Vad ska jag skriva i min order?
Nominell tjocklek, tolerans per produktlinje, ytans träslag och kvalitetsklass, kärna, limtyp och emissionsklass. Vi upprepar uppgifterna i offerten, så att båda parter kontrollerar mot samma värden.
Hur håller ni skivorna torra och plana?
Fanéret torkas och kontrolleras med fuktmätare före fanerläggningen. Skivorna lämnar fabriken med 8–12 % fuktkvot och byggs upp balanserat med tvärgående fanerskikt. De färdiga paketen plastas in, täcks med kartong och spänns fast på pallar, så att skivorna kommer fram plana.
Behöver jag den snävaste toleransen för alla användningsområden?
Nej. CNC-detaljer, kantlistning och möbelmontering har nytta av ±0,2–0,3 mm. Till emballage och allmänt byggande räcker ±0,5–1,0 mm, och den produktlinjen kostar mindre. Berätta om slutanvändningen, så föreslår vi en tolerans.
Vad får jag innan containern lastas?
Foton och film via e-post eller WhatsApp: mätvärden från skjutmått, ytor och kanter på provskivor, paketen med etiketter och band samt containern under och efter lastningen.
Kan min inspektör eller ett fristående kontrollföretag kontrollera varorna?
Ja. Er egen inspektör eller ett kontrollföretag som ni utser är välkommen till fabriken före lastning. Ange datumet när ni bekräftar ordern, så planerar vi lastningen efter det.
Hur kontrollerar ni ytkvaliteten?
Ytfaneret matchas mot det prov som ni godkänner, och varje yta klassas mot provet efter färg, ådring, kvistar och lagningar. För björk använder vi fabrikens ytklasser D+, D och E, som fastställs genom det godkända provet.
Bevisar ett kokprov på 72 timmar att plywooden är marinplywood?
Nej. Kokprovet testar limfogen på provbitar, inte emissionen. Kokprovet på 72 timmar är ett traditionellt prov (IS 710, BS WBP). Ensamt bevisar det varken marin kvalitet eller en limfogsklass för utomhusbruk. Vårt UF-lim med formaldehydemission på E0-nivå klarar ungefär 6 timmars kokning, och melaminförstärkt lim ungefär 12 timmar.
Hur vet jag att kärnan är den jag beställde?
Titta på skivornas kanter: kärnans träslag, antal skikt och fogar syns i varje snittkant. Vi bygger varje container enligt det godkända provet, inte bara den första ordern, och fotona av kanterna ingår i sändningens dokumentation.
Hur ofta provas formaldehydemissionen?
E0-emissionen provas var 3:e månad av ett oberoende laboratorium. Sex kammarprovningar (ASTM D6007; tre av Shanghai Hongjun och tre av ICTT Vietnam) mellan april 2025 och juni 2026 på skivor i 9, 15 och 18 mm gav i genomsnitt 0,014–0,032 ppm. Gränsvärdet enligt California Phase 2 är 0,05 ppm.
Vad händer med skivor som inte klarar en kontroll?
De går inte med i er order. Skivor med en ytdefekt som kan lagas spacklas och slipas om. Skivor utanför toleransen flyttas till en lägre kvalitetslinje, så att er container bara innehåller skivor som uppfyller den avtalade specifikationen.
Har ni ett erkänt kvalitetsledningssystem?
Ja. ISO 9001:2015 (KAC25/0185) omfattar vår plywoodtillverkning, och inköpare får kopior av alla kvalitetsdokument och emissionsrapporter via e-post.
Varför skiljer sig två offerter på samma plywood?
De två erbjudandena gäller inte samma uppbyggnad. Skillnaden beror på kärnans kvalitet, fogningsmetod, förberedelse av ytan, limsystem och tolerans. Jämför de fem punkterna, inte bara produktnamnet.
Kan ni ta fram andra provningsrapporter?
Ja. På begäran provar SGS böjhållfasthet och styvhet, limfogens kvalitet samt emission enligt köparens metod. Ange vilka prov och vilken standard ni behöver i er förfrågan, så skickas rapporterna med ordern.
Begär offert
Skicka er specifikation och de kontroller ni behöver.
Berätta om slutanvändning, yta, kärna, lim, tjocklek, format och kvantitet, samt vilken tolerans er produktion behöver och eventuella inspektionspunkter. Lisa svarar inom några timmar via e-post eller WhatsApp. Kostnadsfria prover.
[email protected]