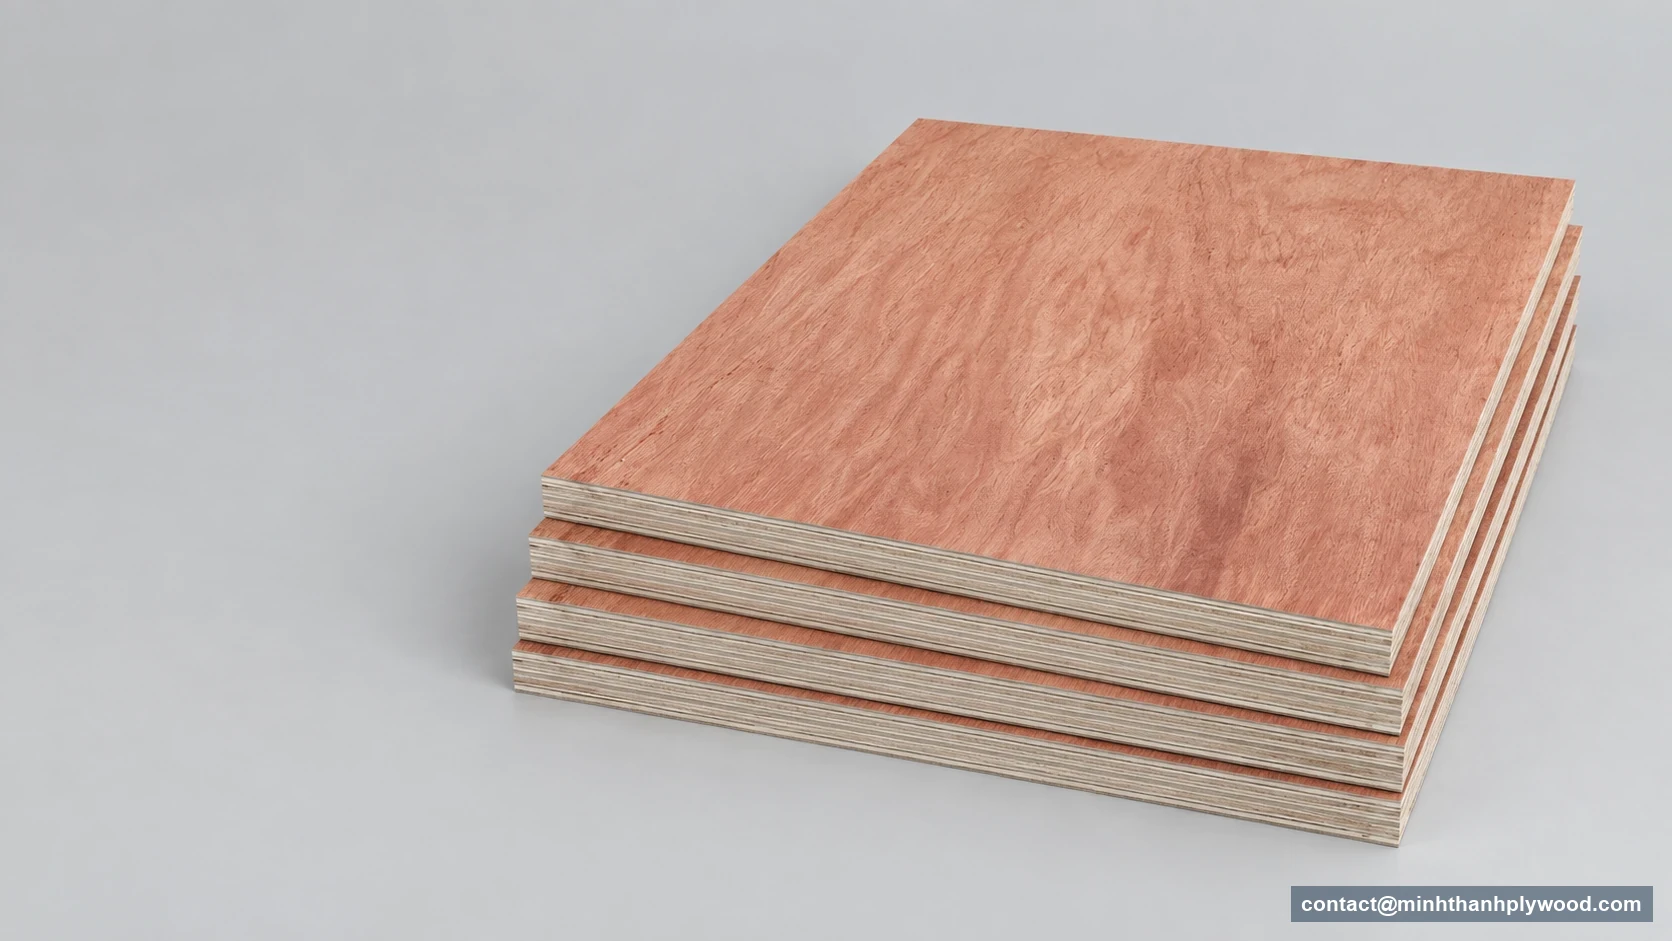
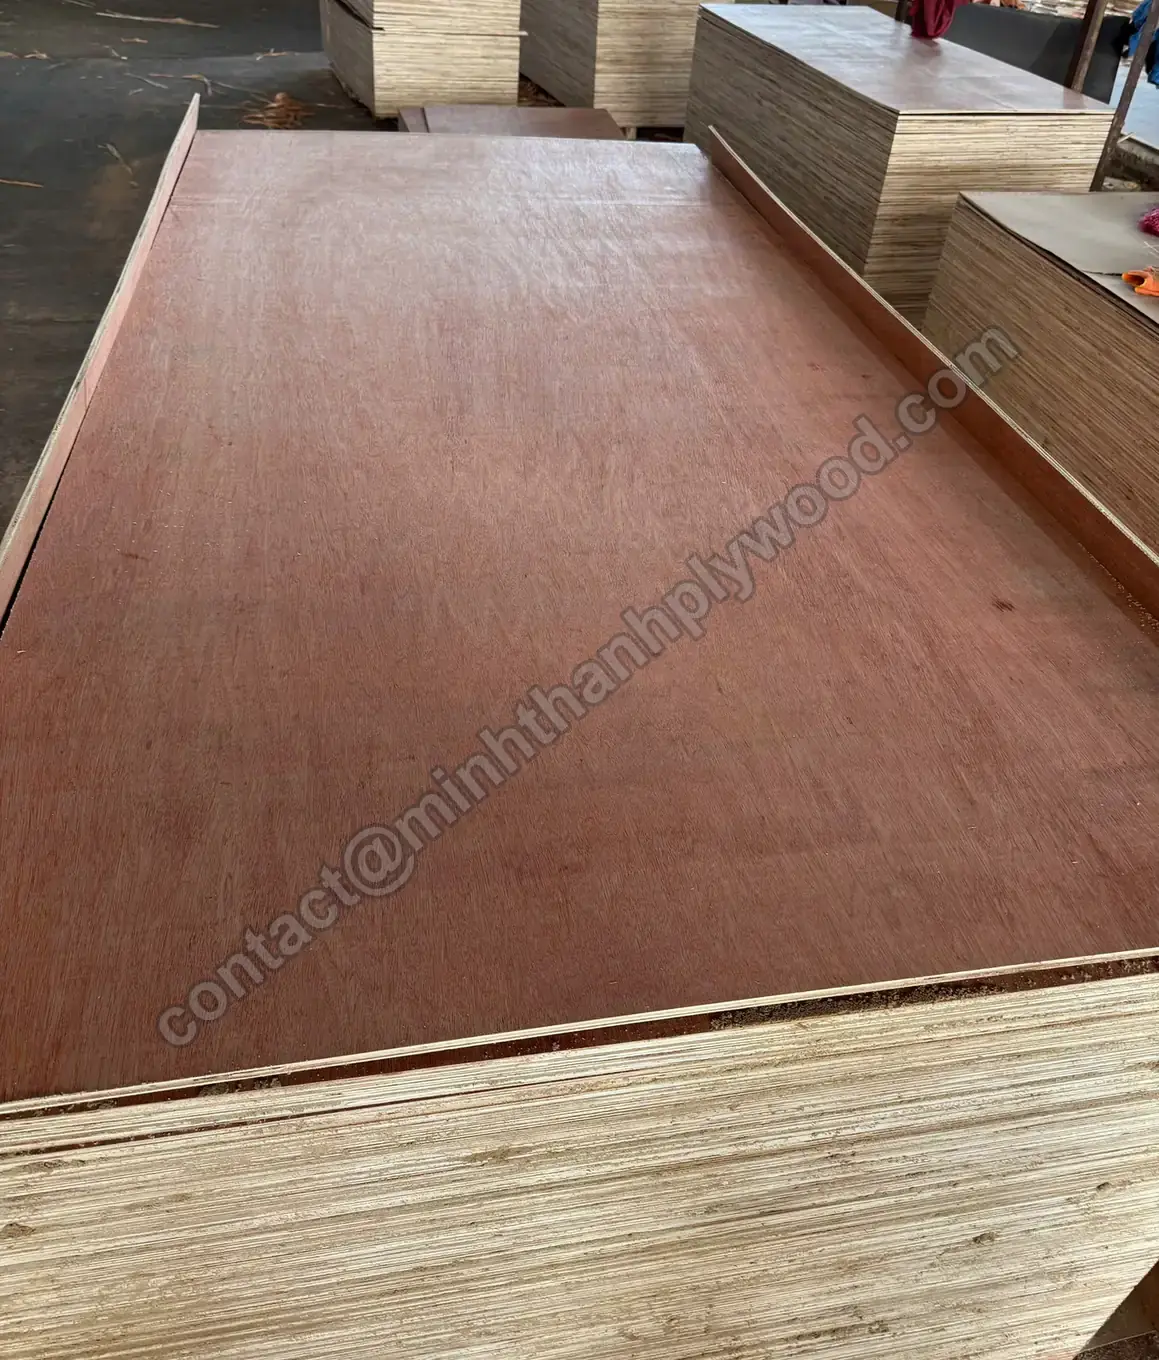
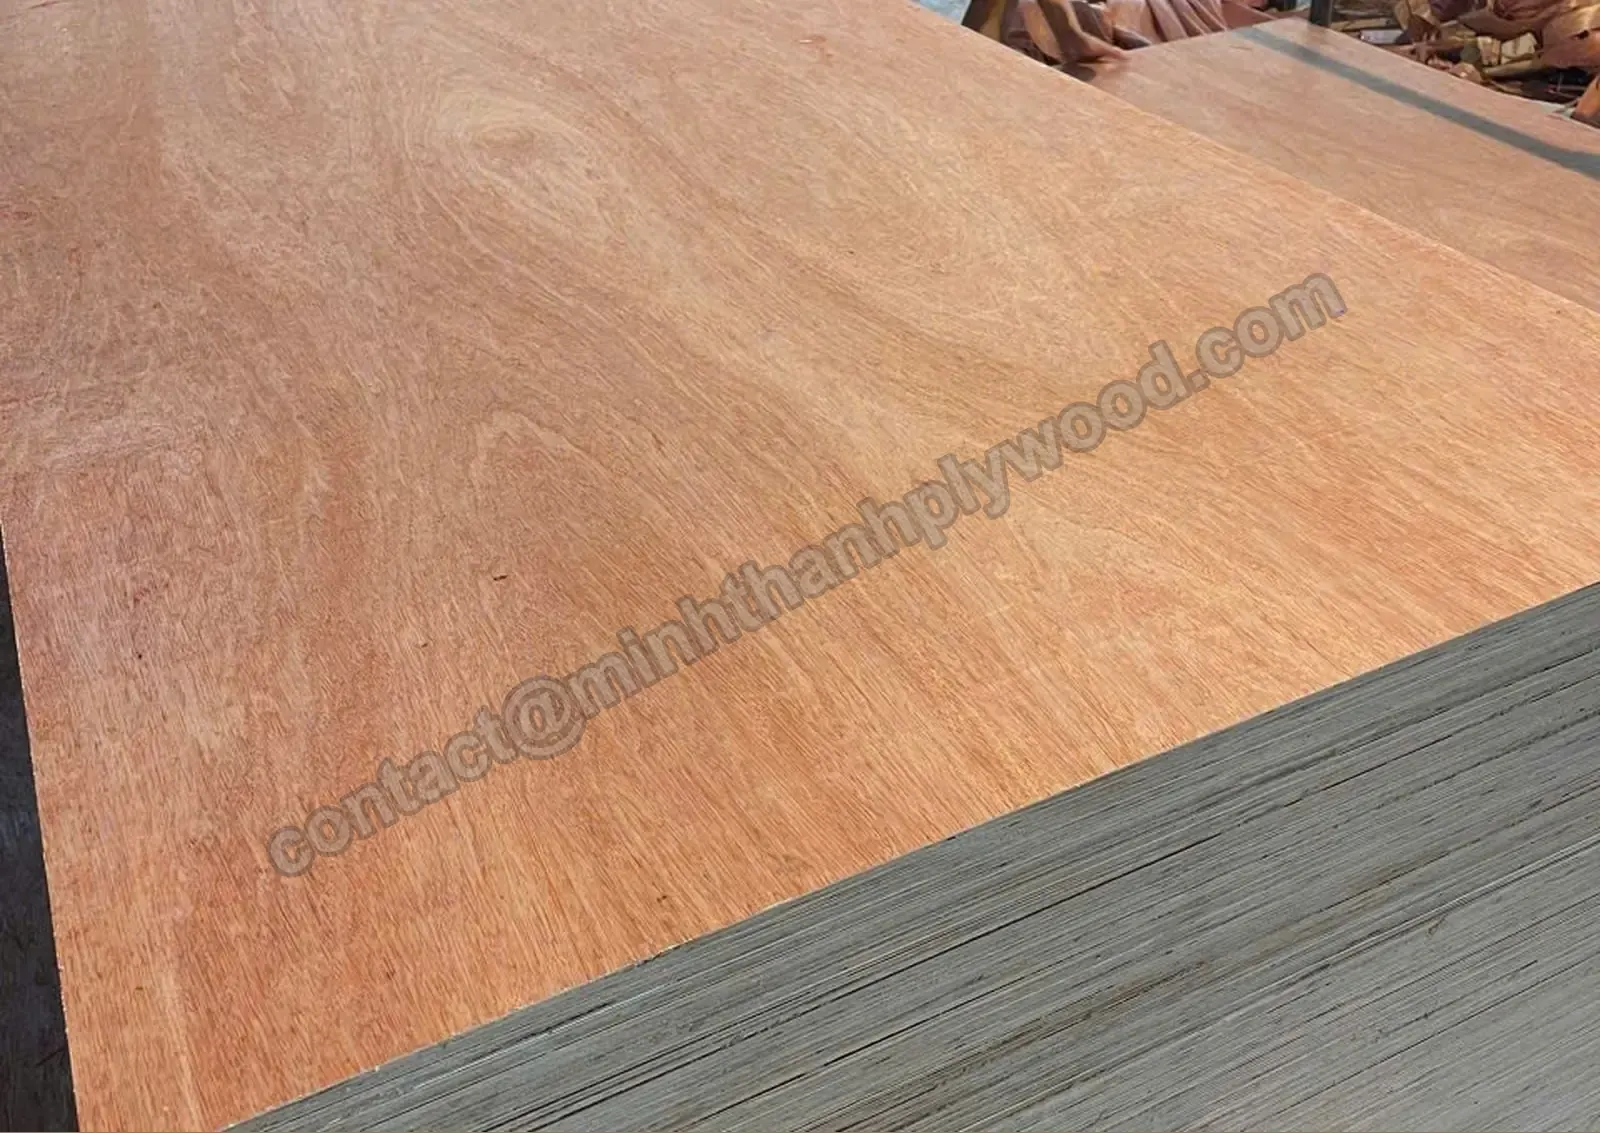
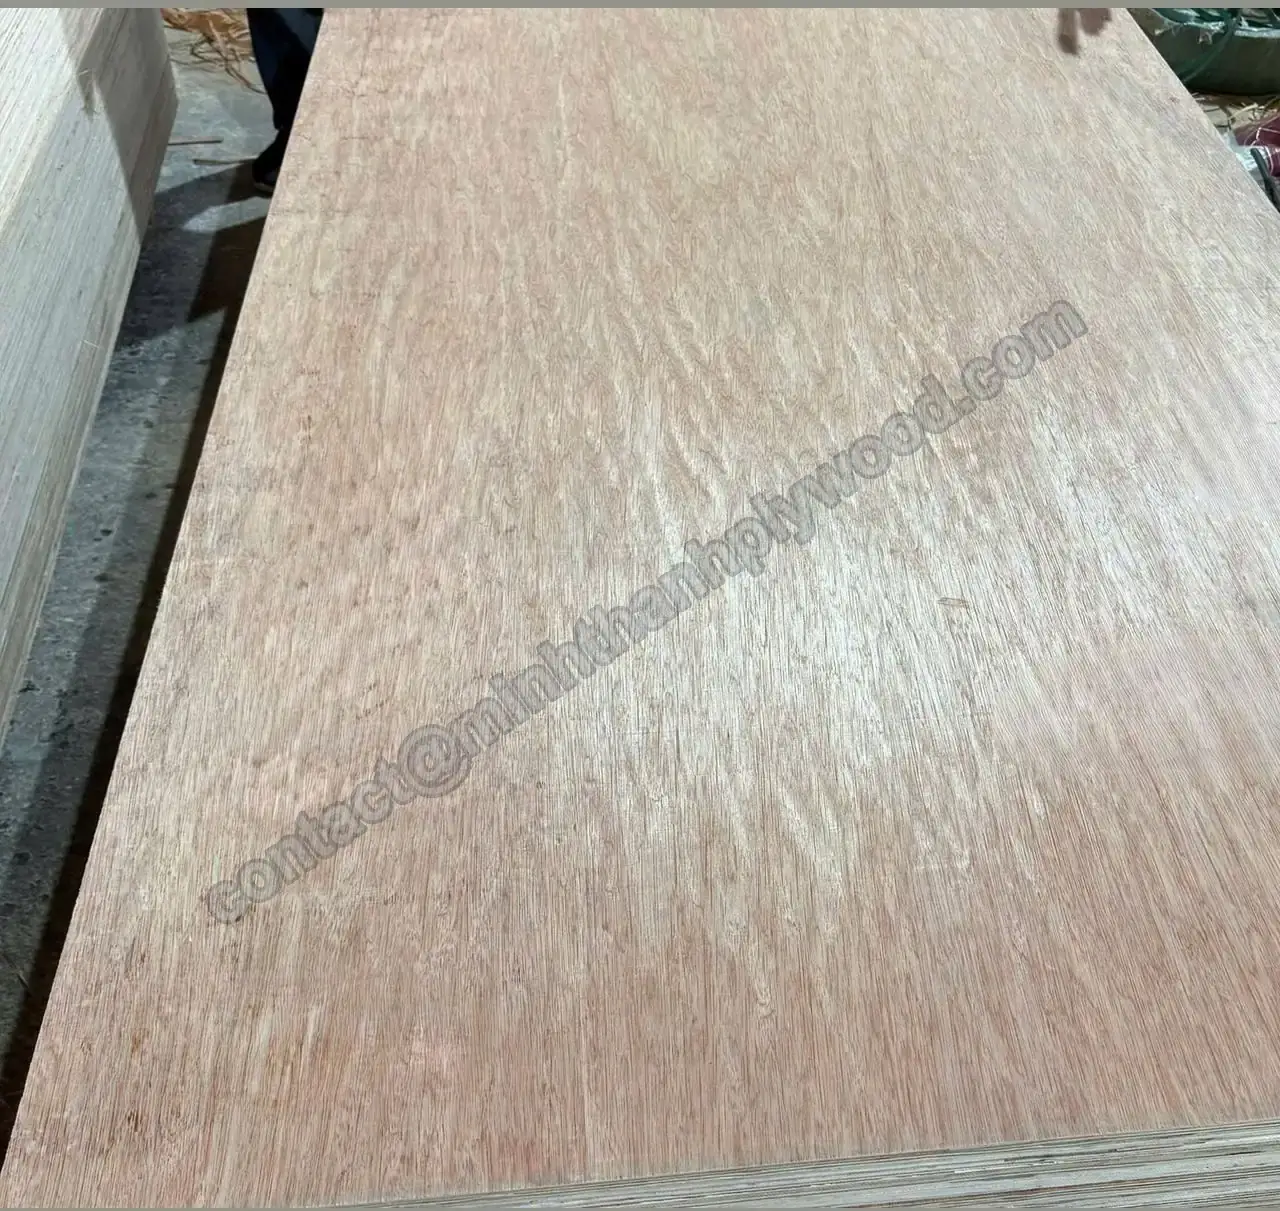
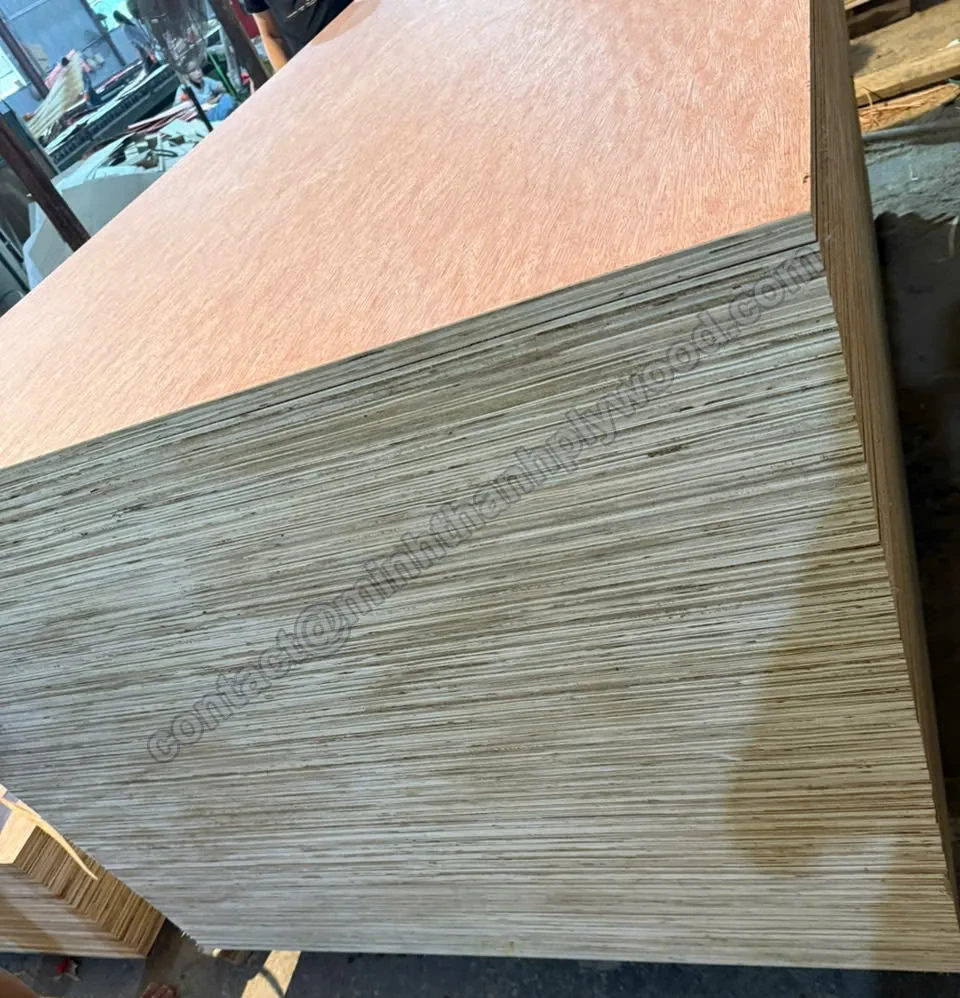
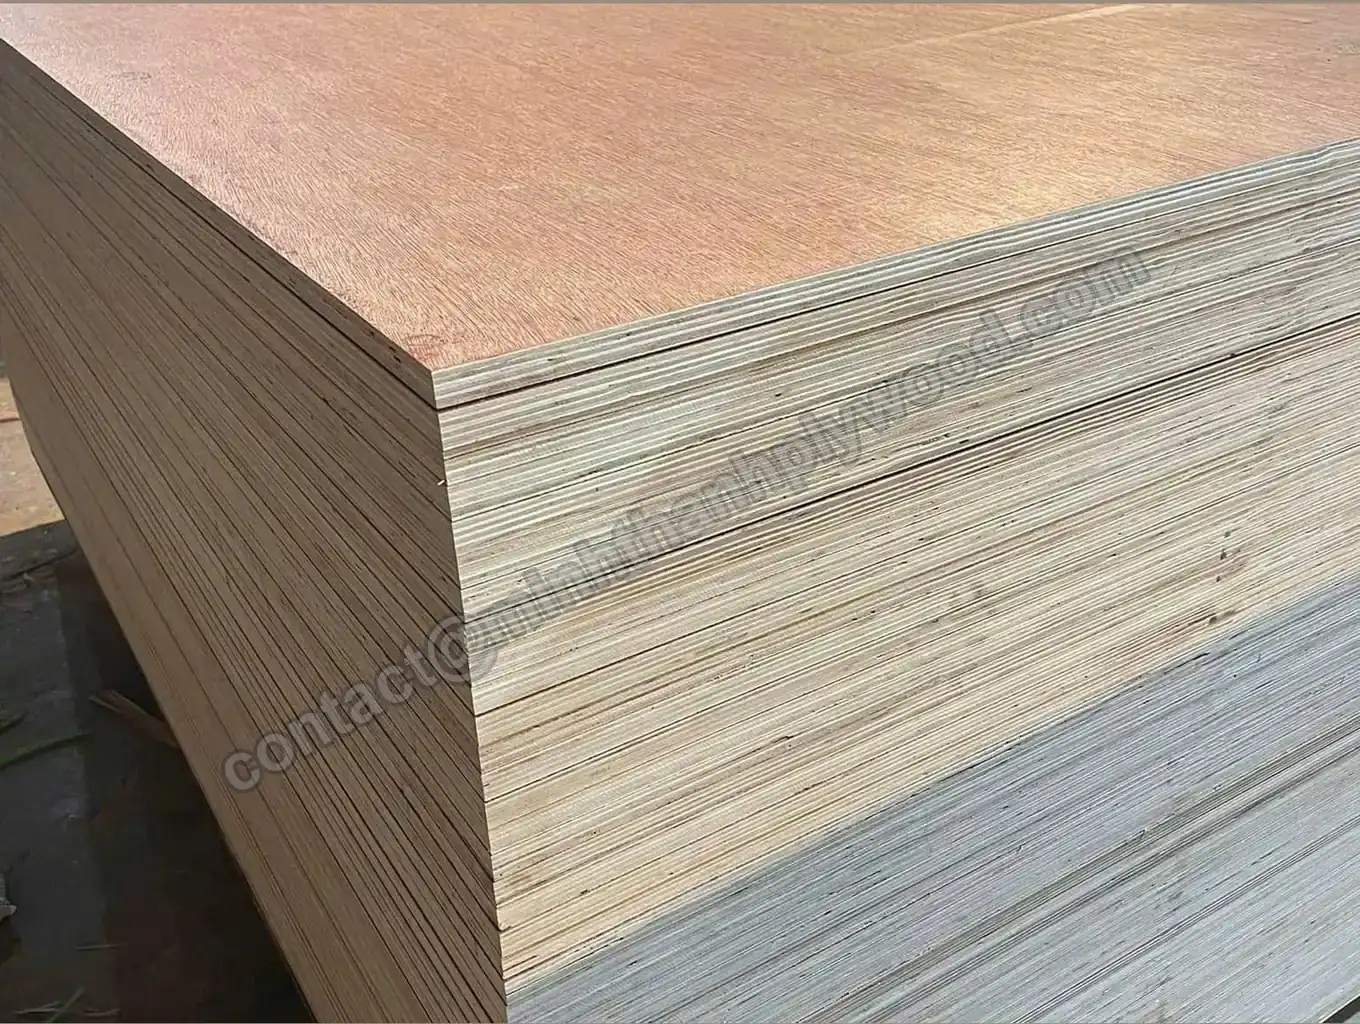
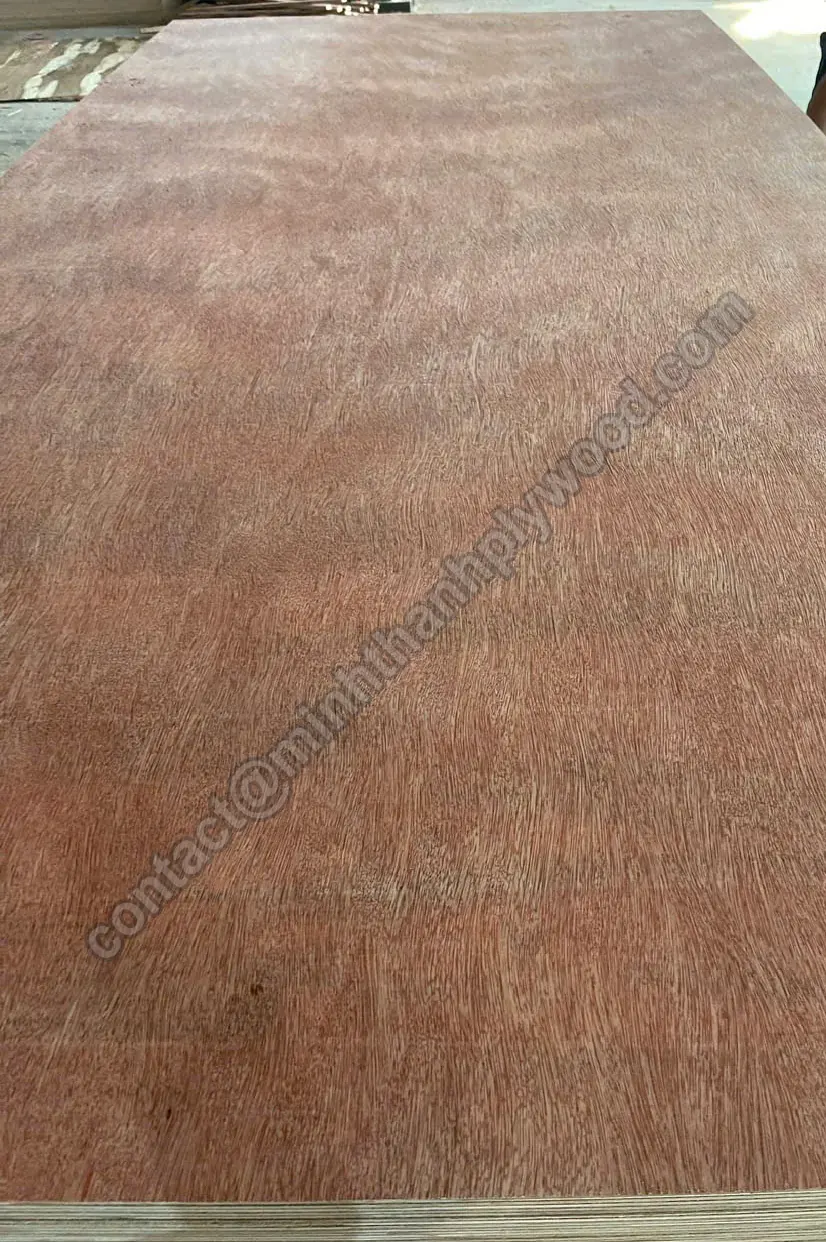
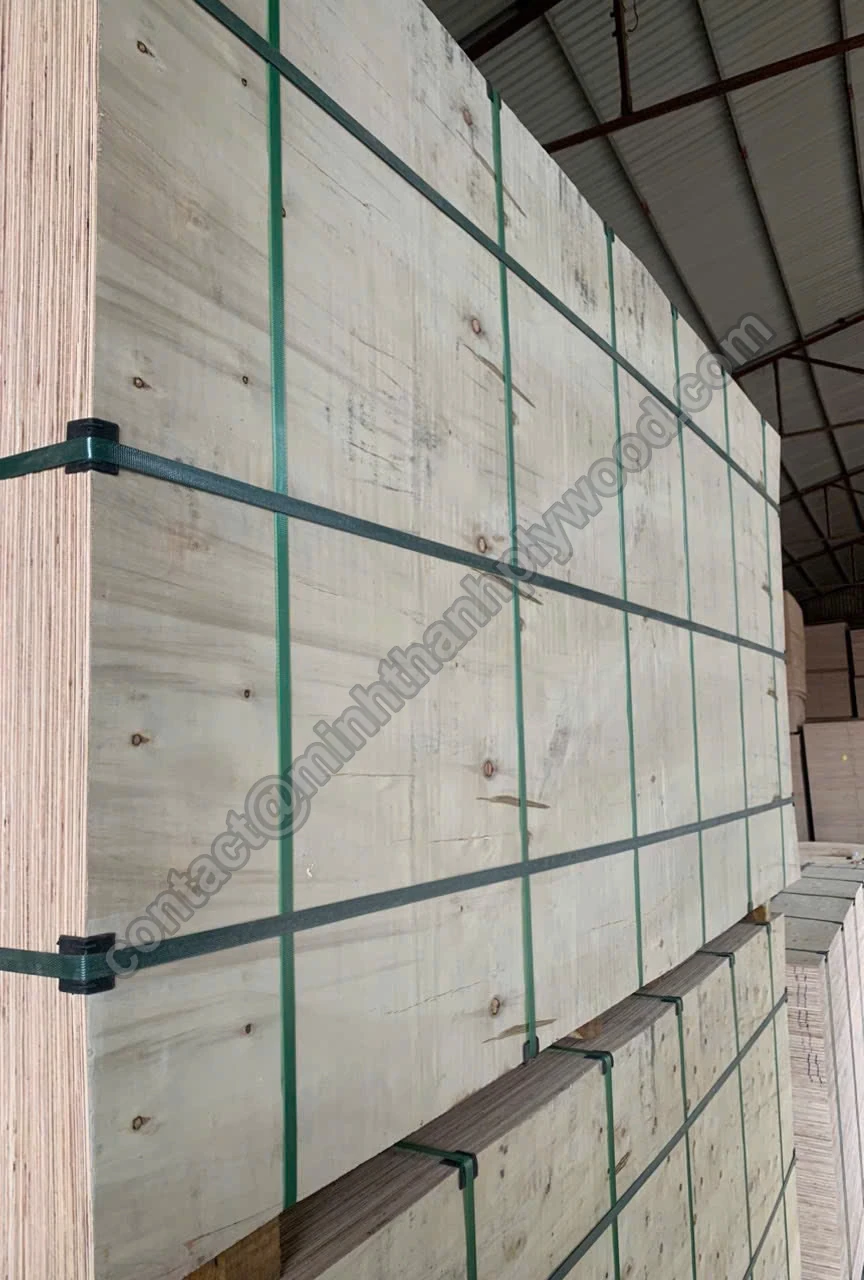
A bintangor a felület, a mag adja a belső szerkezetet. A tömeg, élszín és csavartartás a maghoz igazodik. Styraxot válasszon könnyebb korpuszhoz és kedvezőbb táblánkénti fuvarhoz. Eukaliptuszt akkor, ha a rajz minimális sűrűséget ír elő, vagy pántok és nagyobb terhelésű rögzítések kapcsolódnak a táblához.
A minőségű magfurnért keresztirányban rétegezünk, hossz- és keresztirányban varrunk. Így az illesztések a vékony vöröses fedőfurnér alatt préseléskor zárva maradnak. A mag külső rétegei alapesetben varrottak; minden réteg varrása külön kérhető, mart vagy látható élhez.
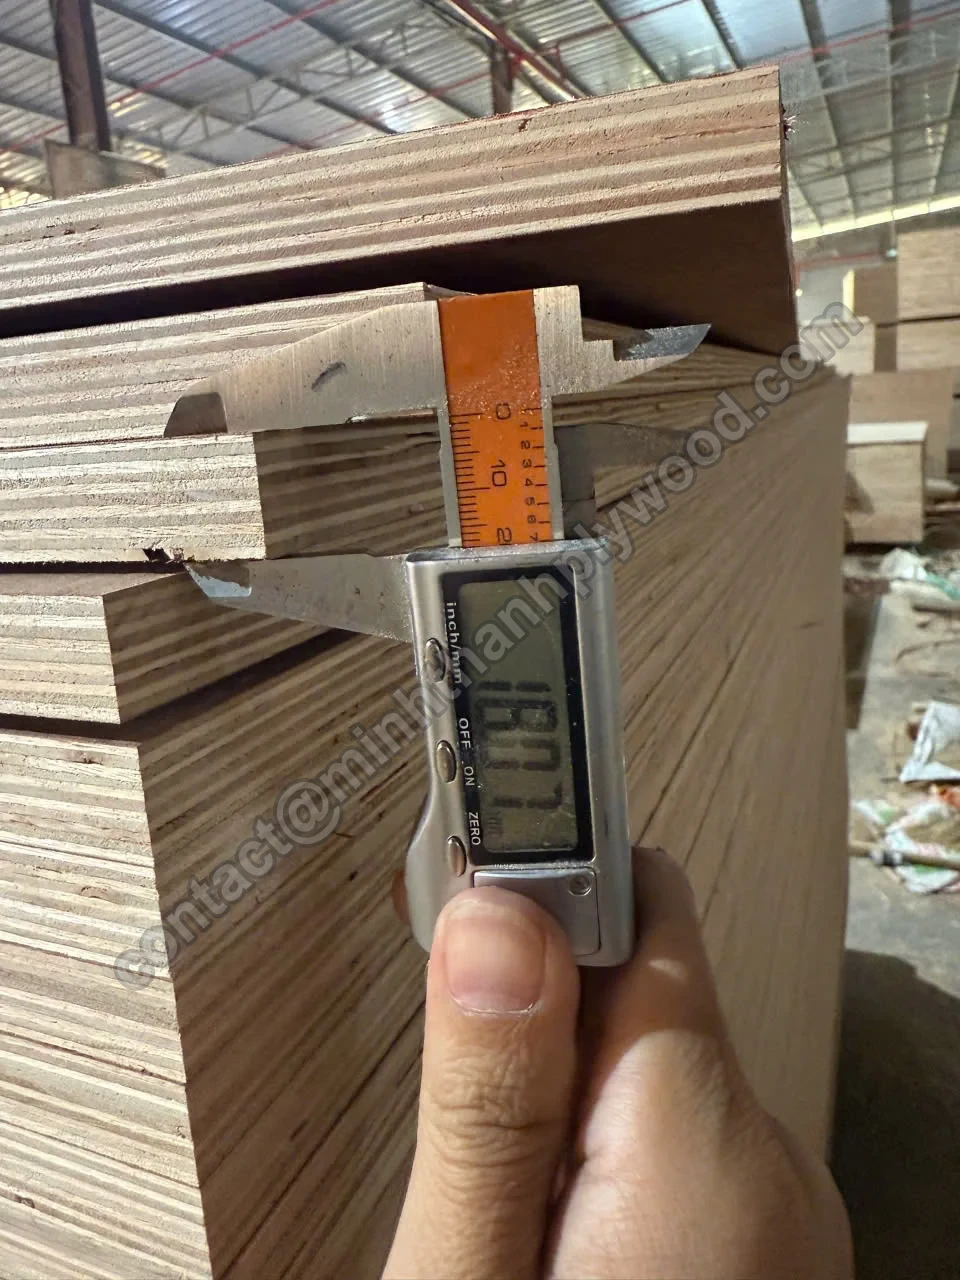
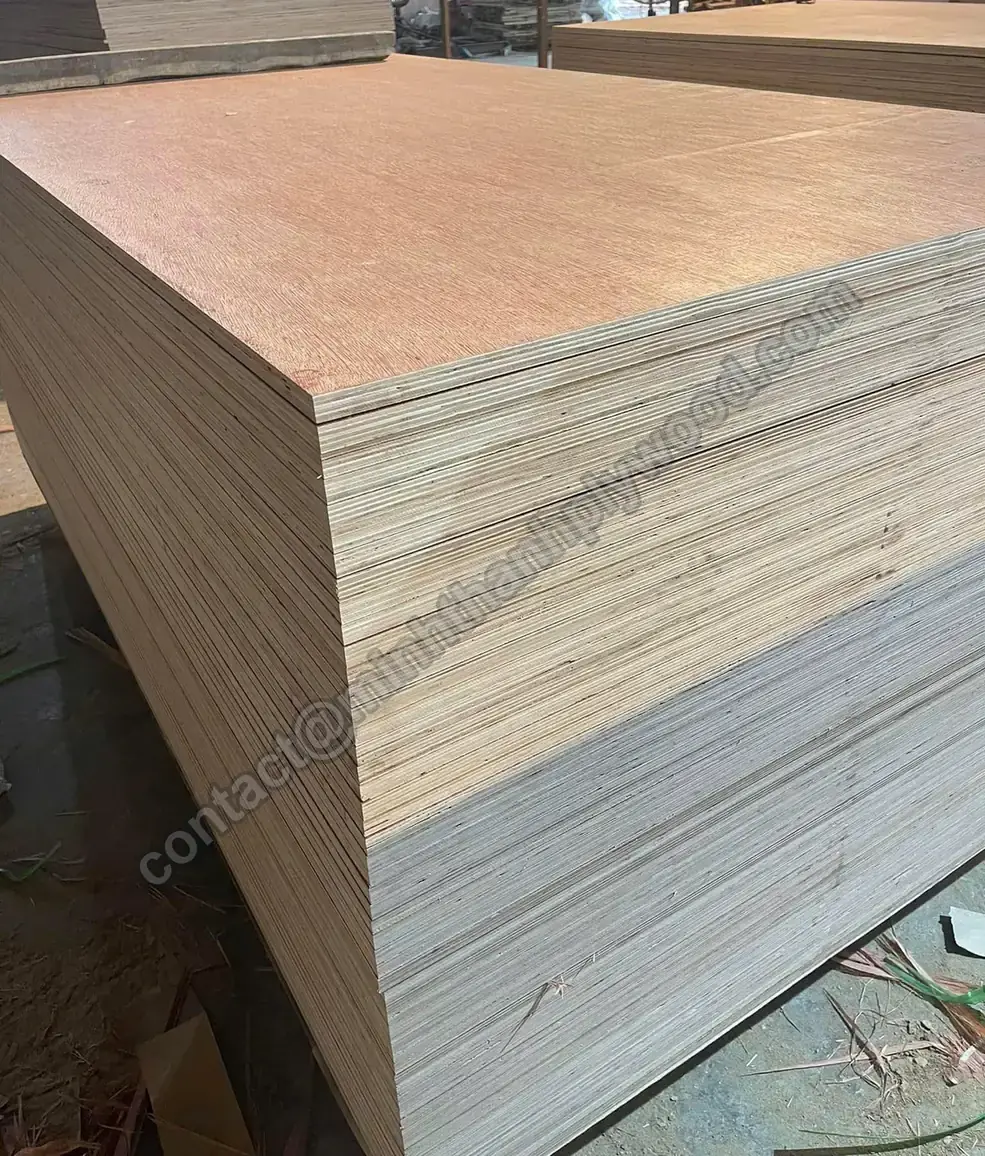
A vastagsággal nő a rétegszám. Minden 3–6 mm-es bintangor tábla ötrétegű. 18 mm-nél 11–13 réteg, általában 11. A 9 mm-es és vastagabb tábláknál a magfurnér préselés előtti vastagsága rendszerint 1,4–2,0 mm. A 3–6 mm-es táblák vékonyabb magfurnérral készülnek, hogy az öt réteg a kész vastagságba illeszkedjen.
Bútoripari tábláinkat alapesetben kétszer préseljük. Először a maglemezt melegpréseljük és csiszolással kalibráljuk. Ezután kerül rá a bintangor fedő- és hátoldali furnér, majd újra préselünk: MR ragasztásnál körülbelül 110–120 °C, fenolgyanta WBP-nél 130–145 °C. A kalibrált mag egyenletes alapot ad a pácolt felületnek, hullámosodás nélkül.
A vékony bintangor öt rétege kétféle felépítést jelent. 3 mm-nél egy középső magfurnér, két keresztirányú furnérréteg és két külső furnér. 4, 5 és 6 mm-nél három magfurnér a külső rétegek között. A magfurnér vastagságát a kész táblához igazítjuk; a minőségpár mindkét oldal megjelenését külön rögzíti.
4 mm-es bútoripari felépítésünk három vékony Styrax magfurnért használ; gyártási példaként a magfurnér 1,3 mm préselés és csiszolás előtt. A jó minőségű vékony furnér korlátozott kínálata miatt a gyártás hosszabb lehet. Megtartjuk az ötrétegű felépítést és felületi minőséget, a gyorsaság kedvéért nem engedünk belőlük. Ajtóborításhoz és szekrényhátfalhoz nézze meg vékonylemez-kínálatunkat.
Lapsúlyok: a magsűrűség szorozva a lap térfogatával.