
Minőségellenőrzés · Ha Hoa, Vietnam
Rétegelt lemez minőségellenőrzés
Röviden
A Minh Thanh Plywood rétegelt lemez minőségellenőrzése nyolc ponton követi a gyártást, a magfurnér átvételétől a konténer lezárásáig. A bútorlemezeket kétszer préseljük és akár ±0,2 mm vastagságtűrésre csiszoljuk. Minden csomagból digitális tolómérővel ellenőrzünk lemezeket. A Ha Hoából induló szállítmányokról rakodáskor fényképet és videót készítünk.
Nézze meg a filmet
Rétegelt lemez minőségellenőrzés: nyolc ellenőrzési pont a furnértól a konténerig
A 2:26 hosszúságú film valódi üzemi felvételeken mutatja be a rétegelt lemez minőségellenőrzésének mind a nyolc pontját: furnérátvétel, rétegösszeállítás, melegpréselés, kalibráló csiszolás, tolómérős mérés, felület- és élminősítés, ragasztáskötési és emissziós vizsgálatok, végül a csomagolás és rakodás dokumentálása. A film végén láthatók a konténer lezárása előtt megküldött fényképek és dokumentumok.
Az 1. fejezet a gyártási sorrendben mutatja be a nyolc ellenőrzési pontot. A 2. fejezet a gyártósort követi: az összeállított lemezek melegprésbe kerülnek, a felületi és élhibákat kitöltjük, majd kalibráló csiszolással beállítjuk a végleges vastagságot.
A 3. fejezet a tolómérős mérést és a termékcsaládok vastagságtűrését ismerteti. A 4. fejezetben a gyártási minták forralási vizsgálata és a kamravizsgálatok emissziós eredményei láthatók. Az 5. fejezet bemutatja a lezárás előtt megküldött szállítmánydokumentációt.
Független vizsgálatok és tanúsítványok
Független igazolások a minőségellenőrzéshez
Az ellenőrzések az alábbi három rendszer keretében zajlanak. Itt az angol nyelvű eredetik láthatók; a teljes dokumentumokat e-mailben küldjük meg a vevőknek.
 CARB P2 / TSCA Title VIICTT gyárazonosító 23024 · keményfa rétegelt lemez, 3-50 mm
 ISO 9001:2015Rétegeltlemez-gyártási minőségirányítási rendszer · KAC25/0185
 TCVN 11902:2017Nemzeti szabvány furnérozott rétegelt lemezekre
 E0 formaldehid-kibocsátási vizsgálatASTM D6007 kamra, Shanghai Hongjun és ICTT Vietnam · 3 havonta megismételve
 PPWR csomagolási tesztSGS, 2026. szeptember · nehézfémek nem észlelhetők
Mi a rétegelt lemez ellenőrzése?
Rétegelt lemez: nedvességtartalom és méretellenőrzés a gyártásban
Az ellenőrzés öt szakaszból áll: saját nyolcpontos gyártásellenőrzésünk, a vevő ellenőrének gyártásközi vizsgálata, szállítás előtti ellenőrzés, rakodási ellenőrzés, végül a dokumentumok átnézése. Saját ellenőrzési pontjaink minden rendelésnél kötelezők; a vevő és a független ellenőr vizsgálatait Ön rendeli meg.
RövidenA rétegelt lemez ellenőrzése során a vastagságot, méretet, felületi minőséget, magot, ragasztáskötést, emissziót és csomagolást vetjük össze az egyeztetett specifikációval. A gyártásközi ellenőrzés megállítja a hibát, mielőtt a következő művelet további költséget jelentene. A kész csomagokat rakodás előtt a vevő vagy egy kijelölt szervezet, például az SGS, Intertek vagy Bureau Veritas is ellenőrizheti.
| Szakasz | Amikor | WHO | Mi van ellenőrizve |
|---|---|---|---|
| Gyári ellenőrző pontok | A furnér átvételétől a csomagolásig | QC csapatunk | A nyolc ellenőrzési pont ezen az oldalon, minden rendelésnél |
| Gyártás közben | A rétegösszeállítás és préselés megkezdése után | Az Ön ellenőre vagy ügynöksége | Mag, illesztés, ragasztó és az első csiszolt lemezek összevetése a mintával |
| Szállítás előtti ellenőrzés | A csomagolás befejeződött, rakodás előtt | Az Ön ellenőre vagy ügynöksége | Mintavétel kész csomagokból: vastagság, méret, felület, él, ragasztáskötés és darabszám |
| Konténerrakodási ellenőrzés | Rakodás közben | Az Ön ellenőre vagy kijelölt szervezete; a gyár mindig videót készít | Csomagszám, címkék, pántok és a megrakott konténer, lezárás előtt |
| Dokumentum áttekintése | Rakodás után | Te | Számlatervezet, csomagjegyzék, B/L és vizsgálati jelentések kiadás előtt |
Saját ellenőrét és bármely Ön által kijelölt ellenőrző szervezetet szívesen látunk az üzemben. A rendeléskor adja meg a vizsgálat időpontját, hogy ehhez igazíthassuk a gyártást és rakodást. Mérési jegyzőkönyveink az ellenőr rendelkezésére állnak.
Termékcsalád szerint
Ellenőrzési követelmények termékcsaládonként
Minden termékcsaládnak saját tűrése van: a csiszolt bútorlemezeké ±0,2–0,3 mm, az általános és fóliabevonatos lemezeké ±0,5 mm, a csomagolólemezeké ±0,5–1,0 mm. A hossz és szélesség tűrése minden terméknél ±2 mm. A követelményeket a rendelésben rögzítjük, és minden csomagot ezek alapján ellenőrzünk.
| Tétel | Bútor és belső | Kereskedelmi | Csomagolólemez | Fóliabevonatos |
|---|---|---|---|---|
| Mag | A minőségű styrax vagy eukaliptusz | AB-osztályú mag | AB-minőségű mag, lazán lefektetve | Akác vagy eukaliptusz mag |
| Magfurnér illesztése | A külső 2–4 réteg mindkét irányban varrva; kérésre valamennyi réteg | Fekve vagy illesztve | Elengedve | Film fokozatra |
| Fedőfurnér előkészítés | Csiszolt és finomra csiszolt, saját UV-lakkozáshoz előkészítve | Könnyű csiszolás vagy csiszolatlan | Csiszolatlan | Fólia 120-135 g/m², prémium 135-től |
| Ragasztó és emisszió | UF ragasztó E0 formaldehid-kibocsátással alapkivitel; E1 formaldehid-kibocsátás, MR vagy WBP ragasztó rendelésre | Rendelni | Rendelni | Melamin vagy fenolgyanta (WBP) |
| Vastagság tolerancia | ±0,2–0,3 mm | ±0,5 mm | ±0,5–1,0 mm | ±0,5 mm |
| Hosszúság és szélesség | ±2 mm | ±2 mm | ±2 mm | ±2 mm |
| Az ellenőrzés fókusza | Fedőfurnérminőség, laposság, vastagság, emisszió | Vastagság, kötés, fedőfurnér | Ragasztáskötés, méret és darabszám | Filmfedés, éllezárás, ragasztás |
A fóliabevonatos lemez megfelelő kezeléssel, leválasztószerrel és élzárással melaminragasztó esetén körülbelül 12–15, fenolgyantás ragasztóval körülbelül 25 betonozási ciklusra használható.
Hogyan vizsgáljuk meg a rétegelt lemezt
Nyolc ellenőrzési pont a furnértól a konténerig.
A rétegelt lemez minőségellenőrzése nyolc ponton zajlik, mindegyikhez saját ellenőrzőlista tartozik. A követelményeknek nem megfelelő lemez nem léphet tovább a következő műveletre.
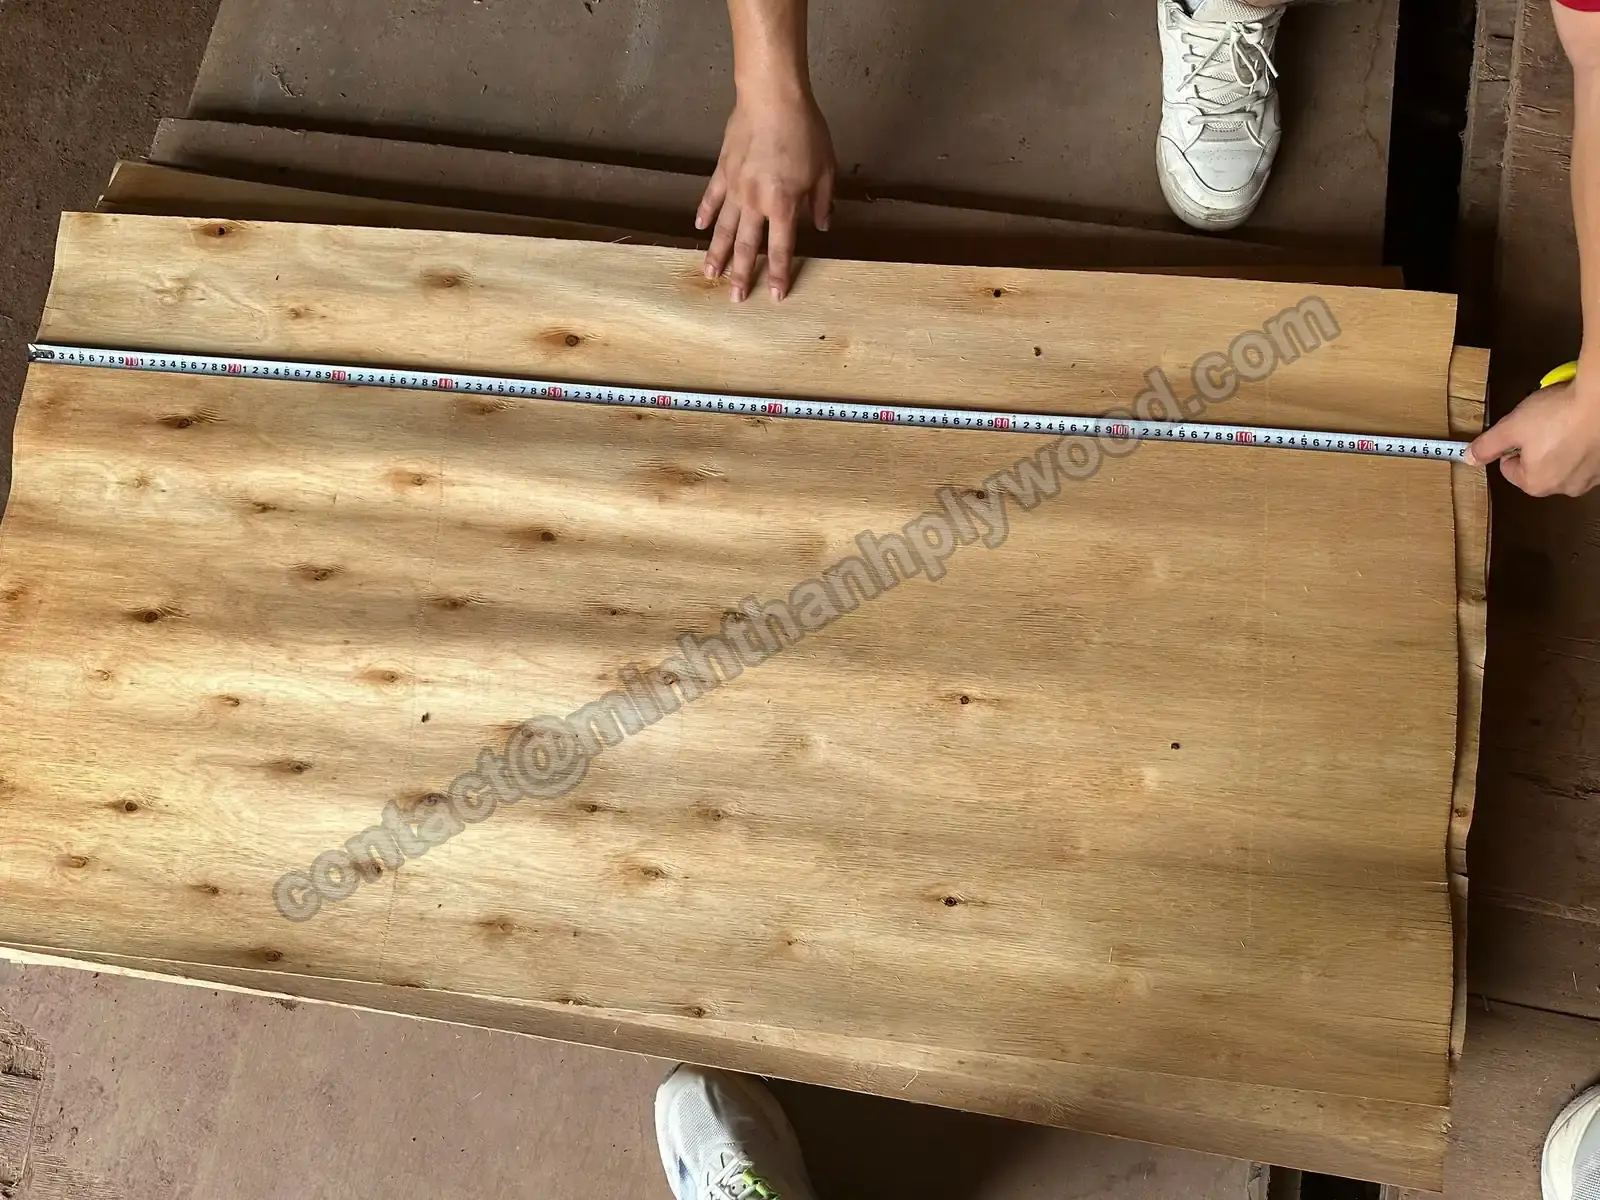
Magfurnér mérése mérőszalaggal, válogatás előtt. 01Furnérátvétel és válogatás
A magfurnér Ha Hoa környéki ültetvényekről származik. A furnért szárítjuk, mérjük és válogatjuk; rétegösszeállítás előtt kiszedjük a repedt, lyukas, puha faanyagú és nedves lapokat. A nedves vagy egyenetlen furnér hólyagosodást és vastagságingadozást okozhat. A fedőfurnért az Ön által jóváhagyott mintához igazítjuk.
- Magfurnér 1,4–2,0 mm vastag, fedőfurnér 0,2–0,5 mm
- A furnért szárítjuk és rétegösszeállítás előtt nedvességmérővel ellenőrizzük; a kész lemezek nedvességtartalma szállításkor 8–12 %
- Fedőfurnérfurnér az Ön jóváhagyott mintájához igazítva
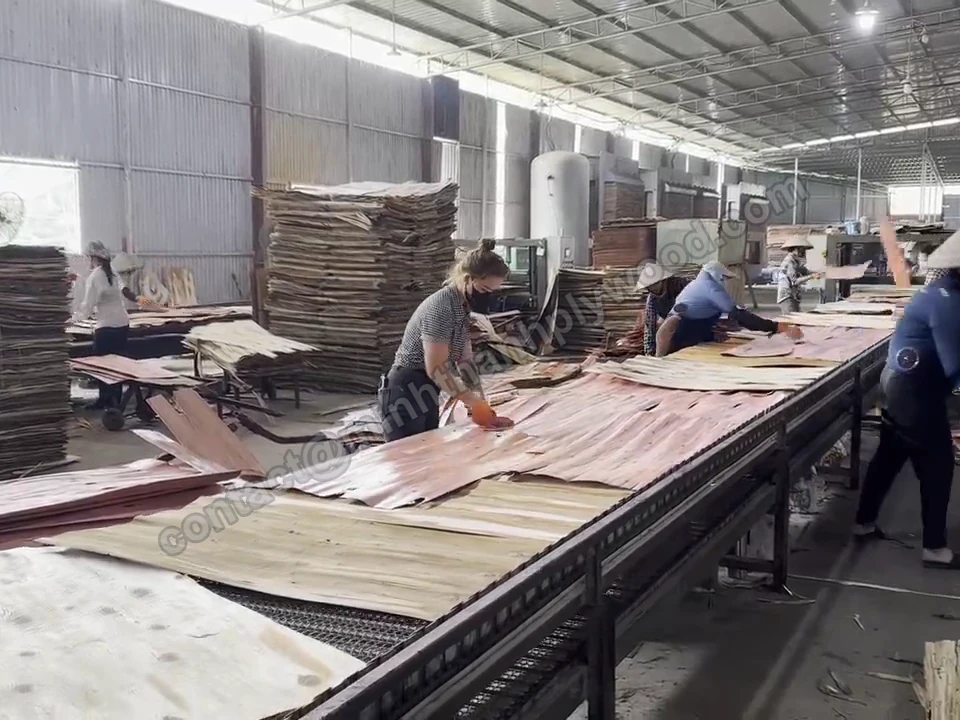
Magfurnér kézi összeállítása a gyártósoron. 02Rétegösszeállítás és varrott magfurnér
A magfurnért kézzel állítjuk össze a rétegösszeállító soron. Ragasztás előtt megszüntetjük a hézagokat és átfedéseket, hogy később ne rajzolódjanak ki a fedőfurnéron. A rétegszám a vastagságtól függ: egy 18 mm-es bútorlemez általában 11 rétegű, a vékony 3–6 mm-es lemezek mindig 5 rétegűek.
- Nincsenek nyitott rések vagy átfedések a magban
- 2–4 külső magréteg vízszintesen és függőlegesen varrva; minden réteg kérésre
- A vastagsághoz igazított rétegszám, leggyakrabban 11 réteg 18 mm-hez
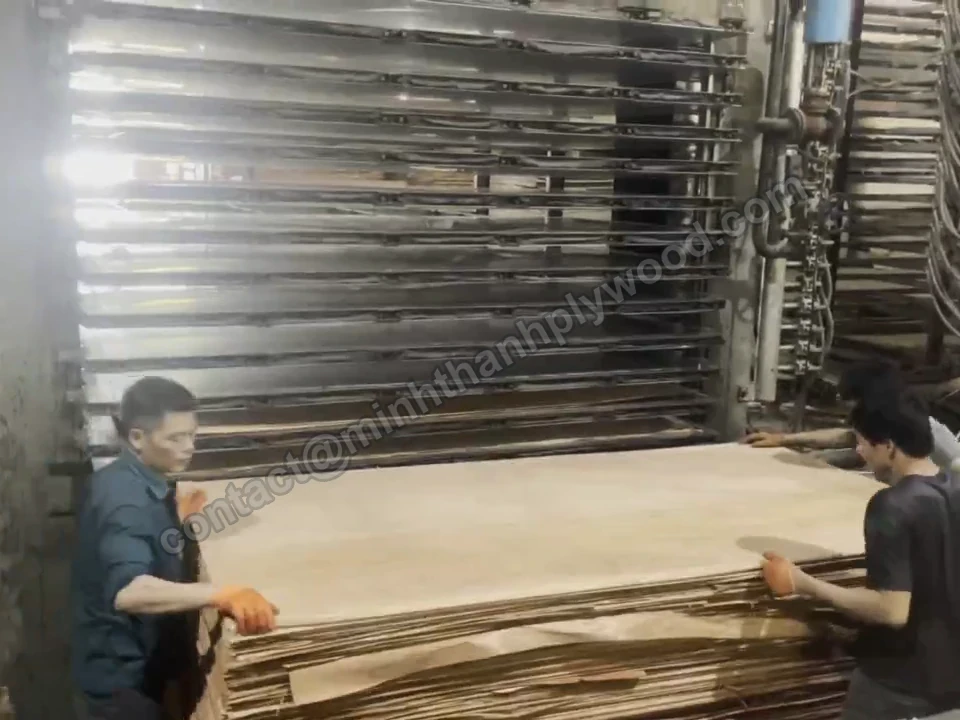
Összeállított lemezek behelyezése a melegprésbe. 03Ragasztó és melegpréselés
A bútorlemezek kétszeri préseléssel készülnek: először a maglemezt préseljük és kalibráljuk, majd rápréseljük az elülső és hátoldali fedőfurnért. A ragasztót a rendelés szerint készítjük elő: alapkivitelben E0 formaldehid-kibocsátású UF ragasztóval, kérésre E1 kibocsátási szinttel, melaminnal dúsított MR vagy fenolgyantás WBP ragasztóval. A préselési hőmérséklet a ragasztótól függ: MR típusnál körülbelül 110–120 °C, WBP esetén 130–145 °C.
- Maglemez préselése és kalibrálása a fedőfurnér felhelyezése előtt
- Ragasztó típusa és emissziós osztálya rendelés szerint; ragasztórendszer által beállított hőmérséklet
- A kötést a mintákon préselés után tesztelték (07. ellenőrzési pont)
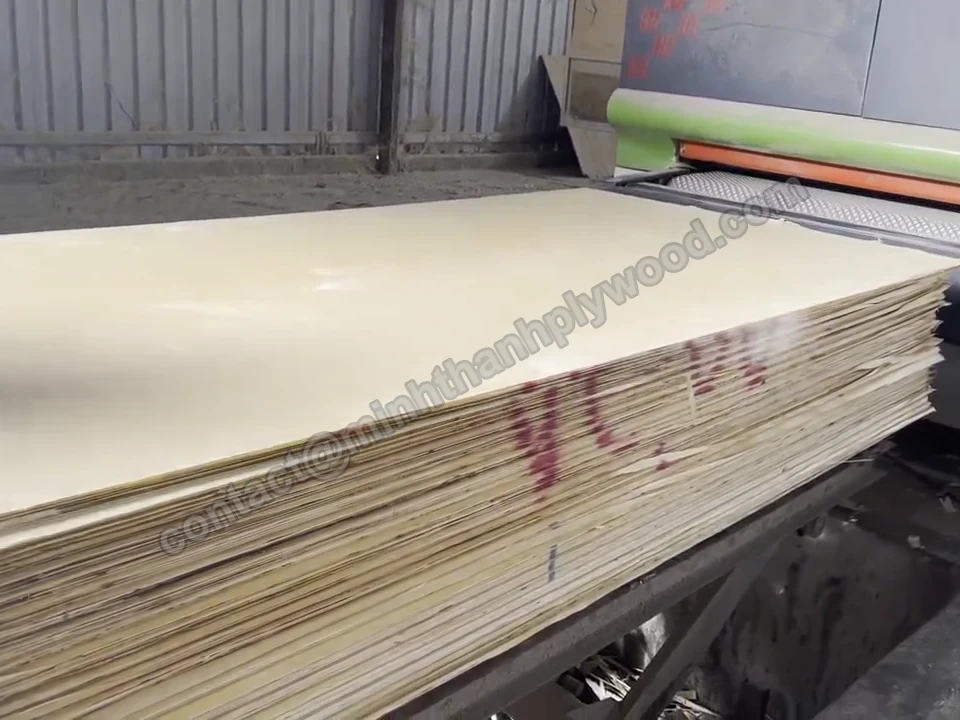
Csiszolt lemezek egymásra rakva a kalibráló csiszoló kimeneténél. 04Kalibrált csiszolás
A préselt lemezek kalibráló és finomcsiszoló gépeken haladnak át. Itt kapják meg a bútorlemezek a végleges vastagságot és a lakkhoz, festékhez, fóliázáshoz vagy saját UV-lakkozáshoz szükséges sima felületet. Az általános és csomagolólemezeket enyhén csiszoljuk vagy csiszolatlanul szállítjuk, ezért ezek vastagságtűrése nagyobb.
- A vastagság a csiszolás befejezése előtt kalibrálva
- Mindkét oldal csiszolt és polírozott
- Fedőfurnér saját UV-lakkozáshoz előkészítve
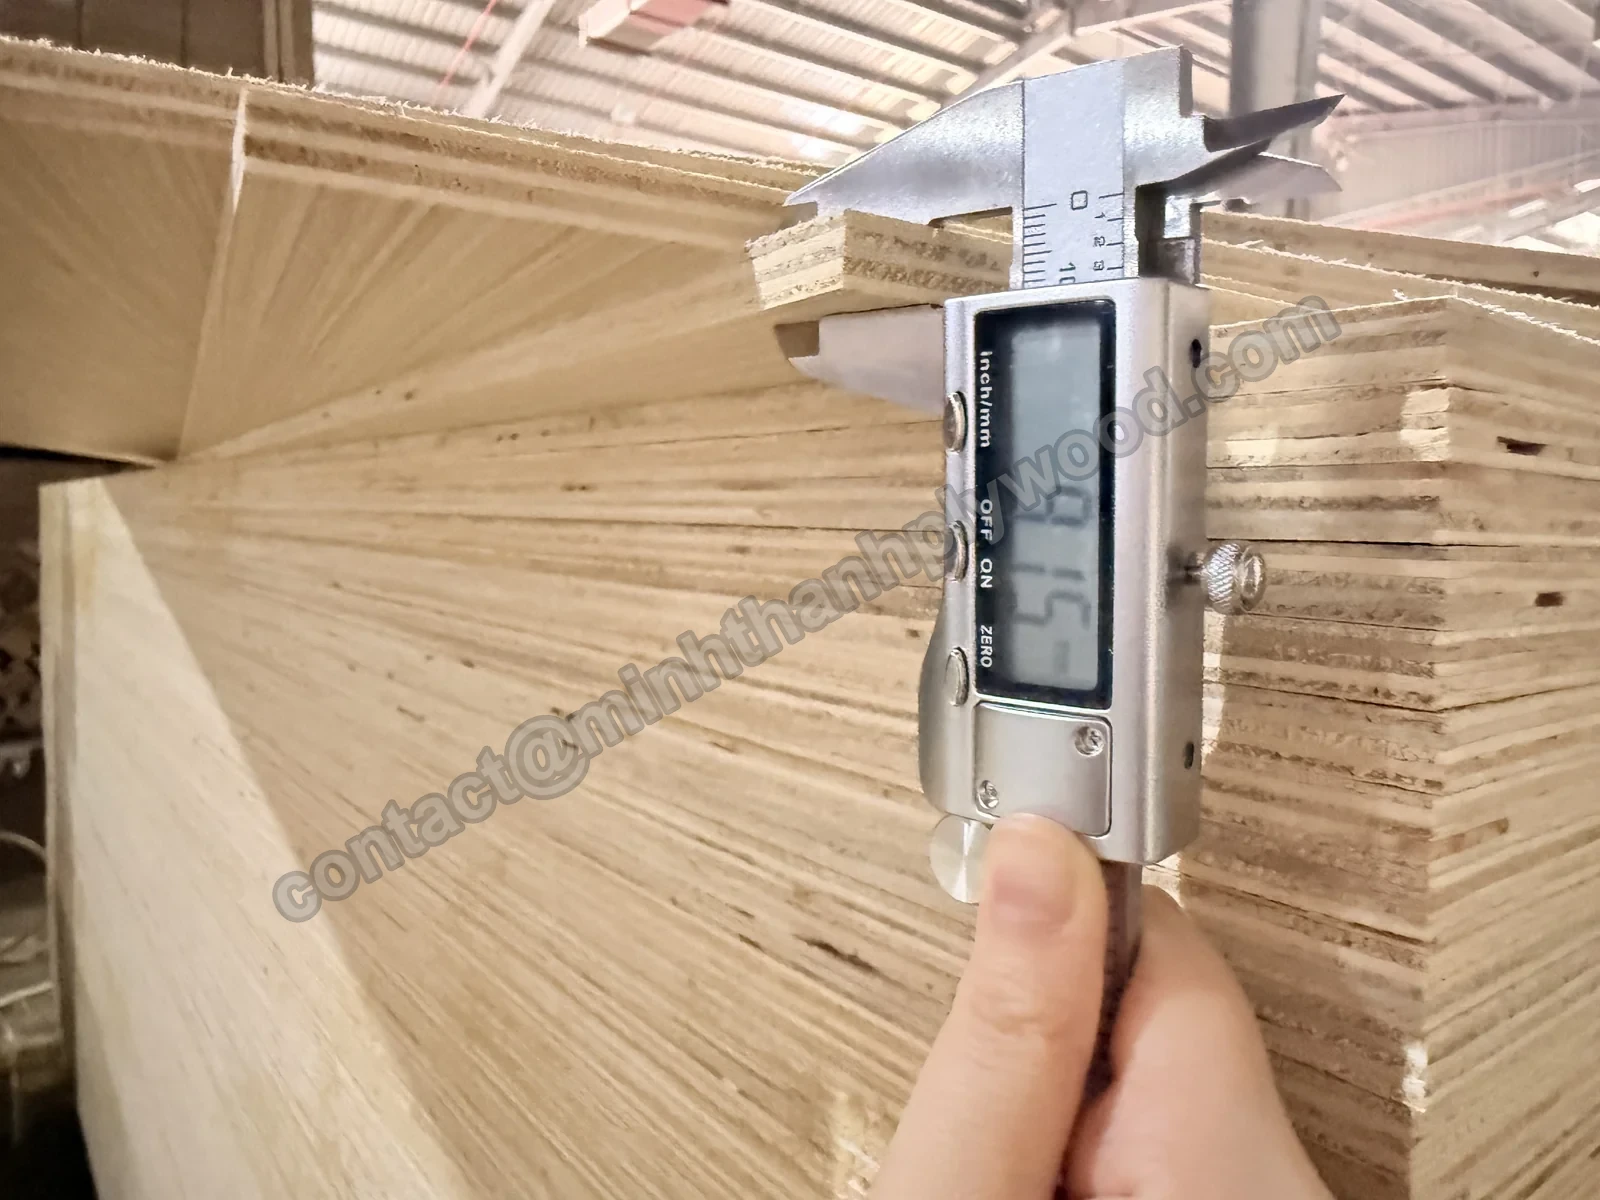
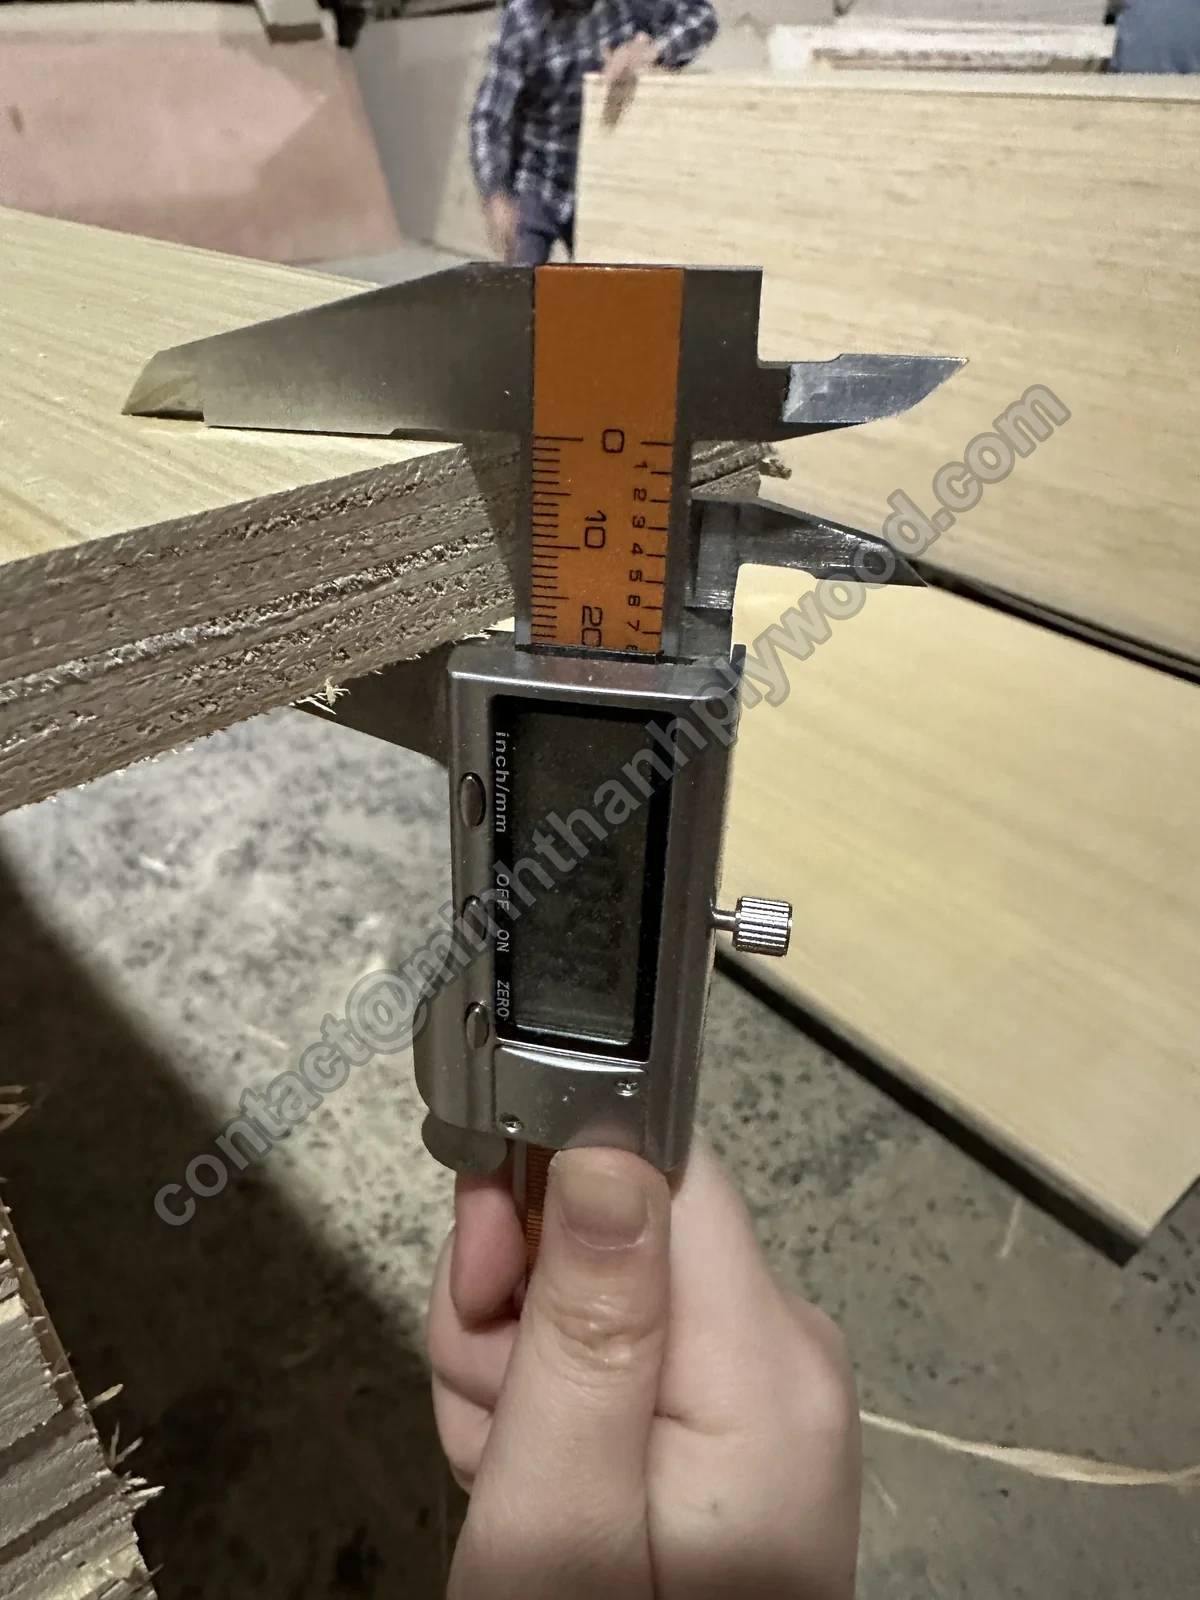
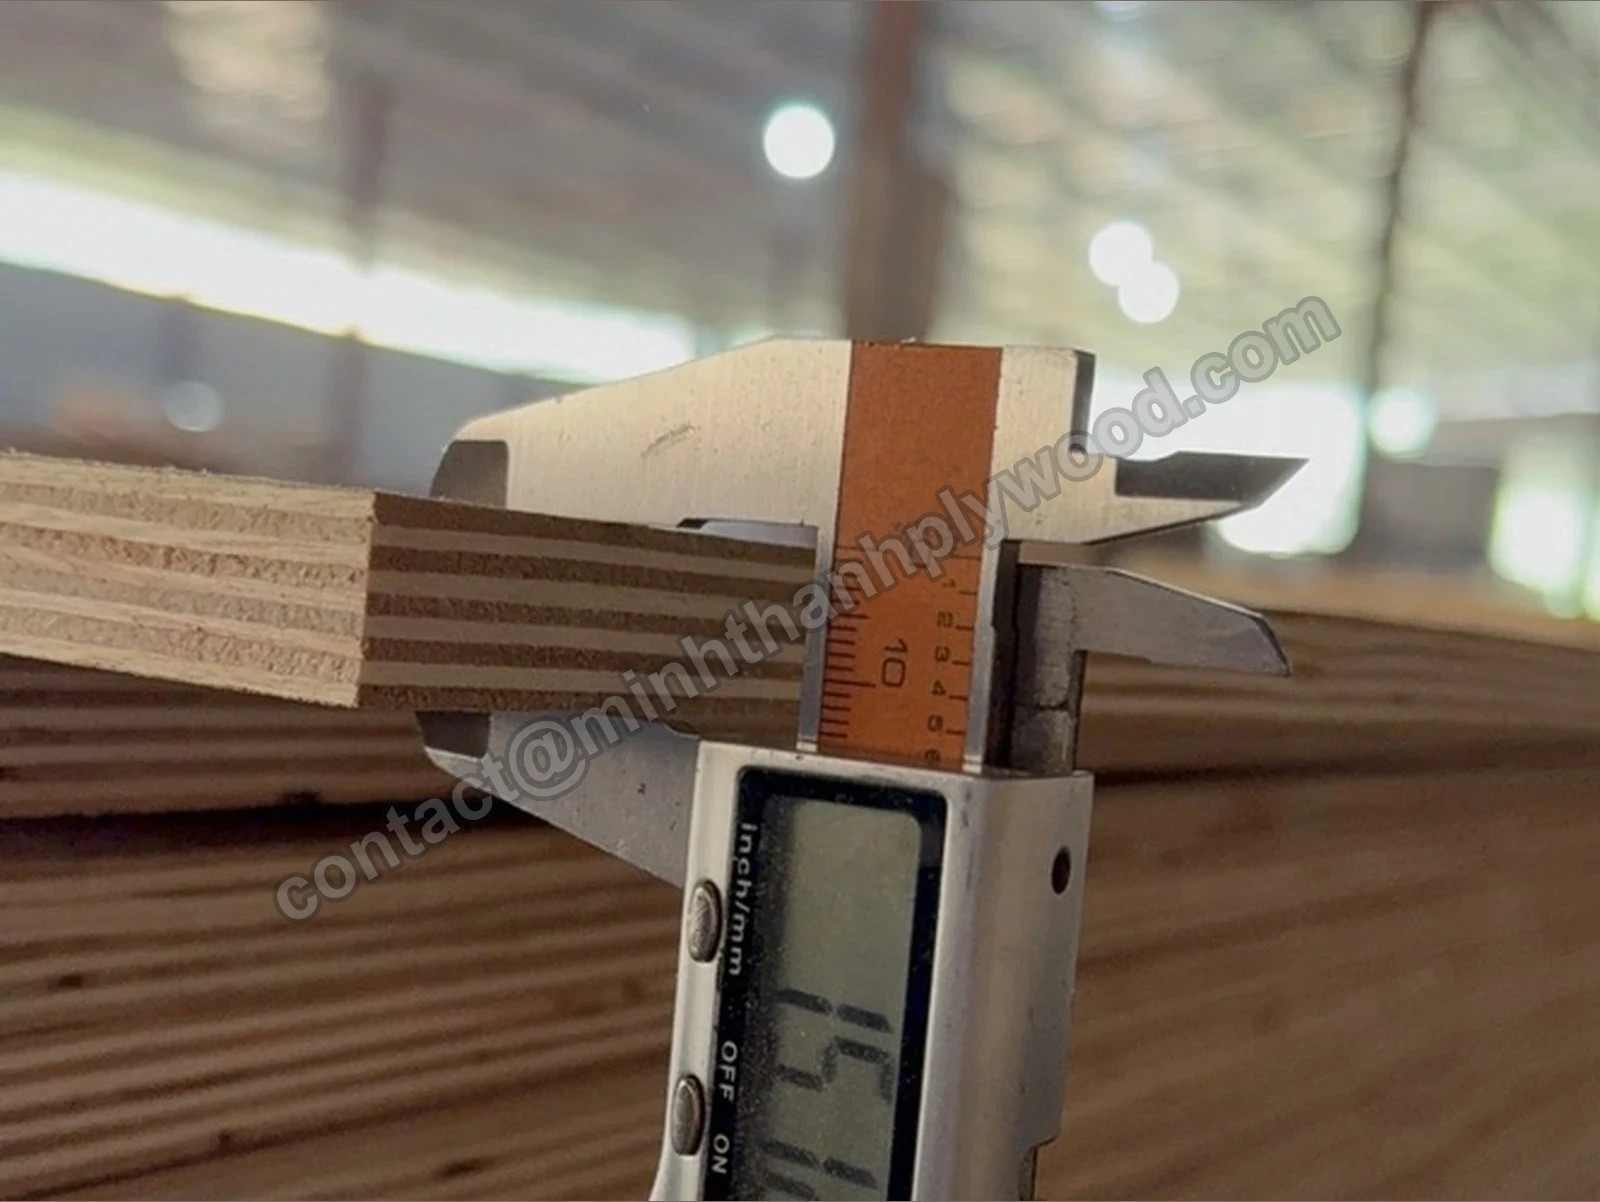
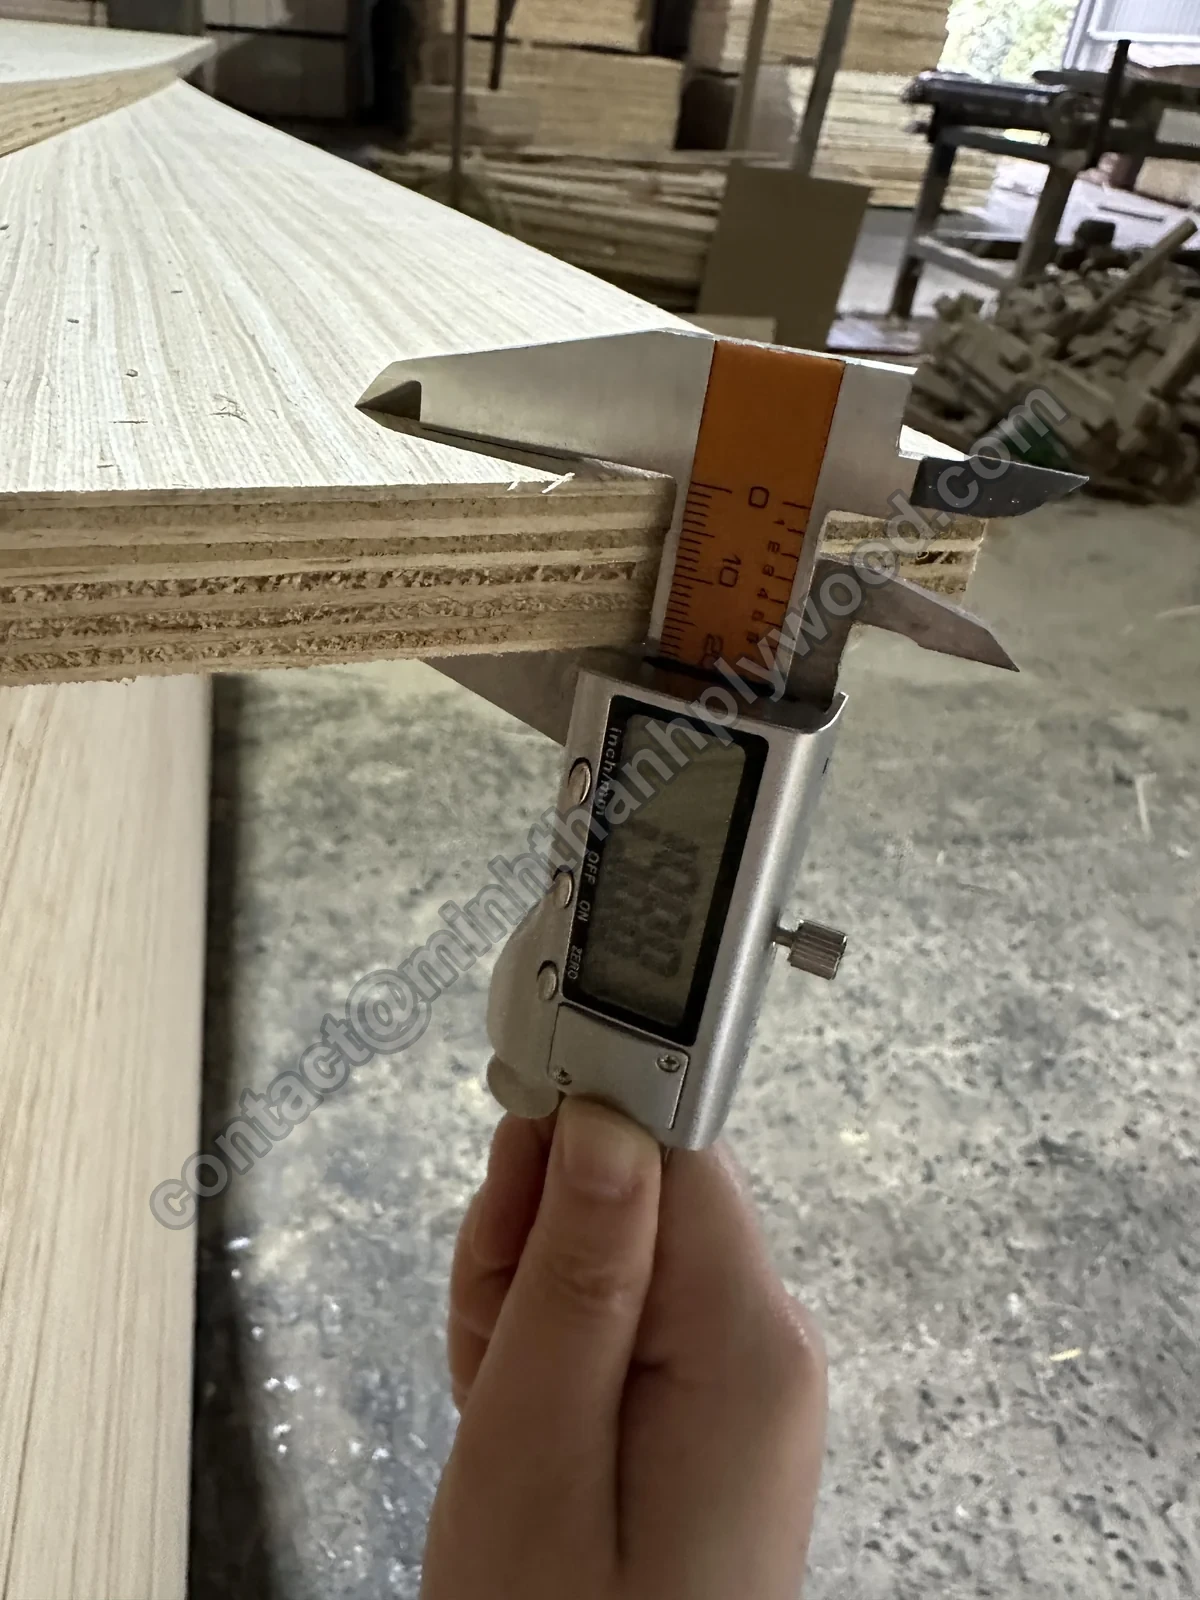
Digitális tolómérő 9 mm-es lemezen: 9,15 mm. 05Rétegelt lemez vastagságának ellenőrzése
Minden csomagból több lemez vastagságát mérjük digitális tolómérővel, a szélek mentén több ponton. A vállalt tűrésen kívül eső lemezeket kivesszük a rendelésből. A mért értékeket lefényképezzük a szállítmány dokumentációjához.
- Leolvasások a lemezeken minden csomagból
- Termékcsaládonként rögzített tűrés a gyártás megkezdése előtt
- A küldemény fotóival együtt elküldött olvasmányok
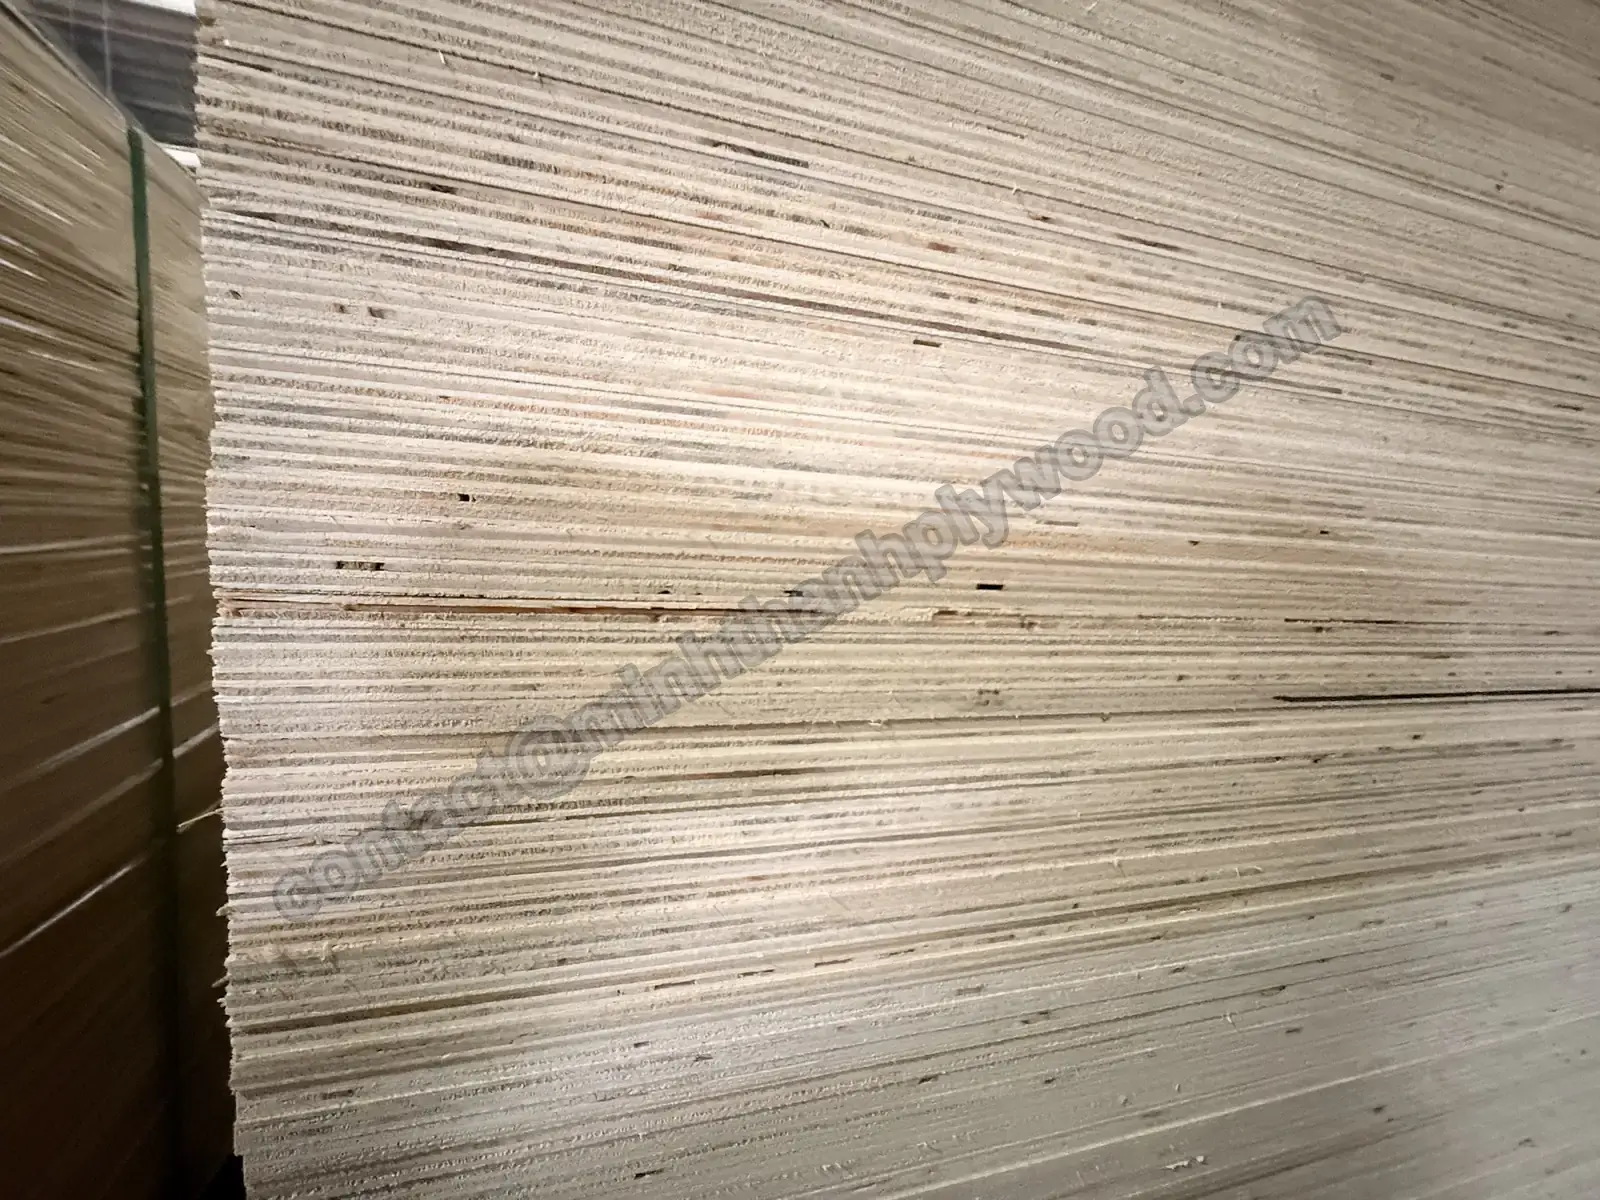
A lemez szélein ellenőrizték a hézagokat és a leválást. 06Fedőfurnér és élek minősítése
Mindkét felület színét, erezetét, göcseit és javításait a jóváhagyott mintához hasonlítjuk. Az éleken maghézagot, átfedést és rétegelválást keresünk. A síklapúságot egyenes léccel ellenőrizzük mindkét hosszanti él és mindkét átló mentén: meghajlást, teknősödést és csavarodást keresünk. A derékszögűséget a két átló mérésével és összehasonlításával vizsgáljuk. A nem sík vagy nem derékszögű lemez alacsonyabb minőségű termékcsaládba kerül.
- Jóváhagyott minta alapján beállított felületi minőség, pl. nyír D+/D/E gyári minőségben
- Az élek nyitott résektől és leválástól mentesek
- Síklapúság ellenőrzése az élek és átlók mentén; derékszögűség az átlók összevetésével
- Hosszúság és szélesség ±2 mm-en belül
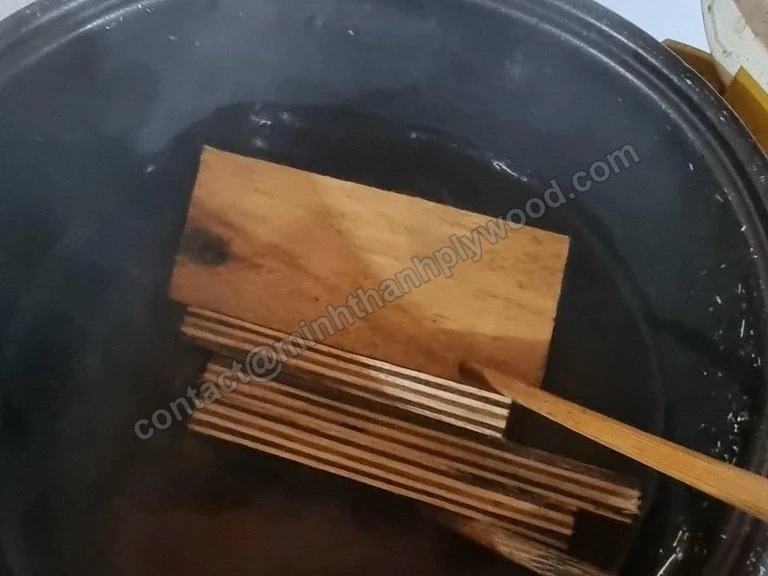
Gyártási minták forrásvizes kötésvizsgálatban. 07Kötési és emissziós tesztek
A gyártásból kivágott mintákat forrásban lévő vízben vizsgáljuk. Az E0 formaldehid-kibocsátású UF ragasztókötés körülbelül 6 órát, a melaminnal dúsított kültéri ragasztókötés körülbelül 12 órát bír. A forralás a ragasztáskötést ellenőrzi, nem az emissziót. A formaldehid-kibocsátást független laboratórium vizsgálja 3 havonta.
- Forralási teszt gyártási mintákon
- E0 formaldehid-kibocsátás tesztelése 3 havonta
- Hat kamravizsgálat az ASTM D6007 szerint: három Shanghai Hongjun és három ICTT Vietnam vizsgálat, 2025 áprilisa–2026 júniusa; 0,014–0,032 ppm a Phase 2 szerinti 0,05 ppm határértékhez képest
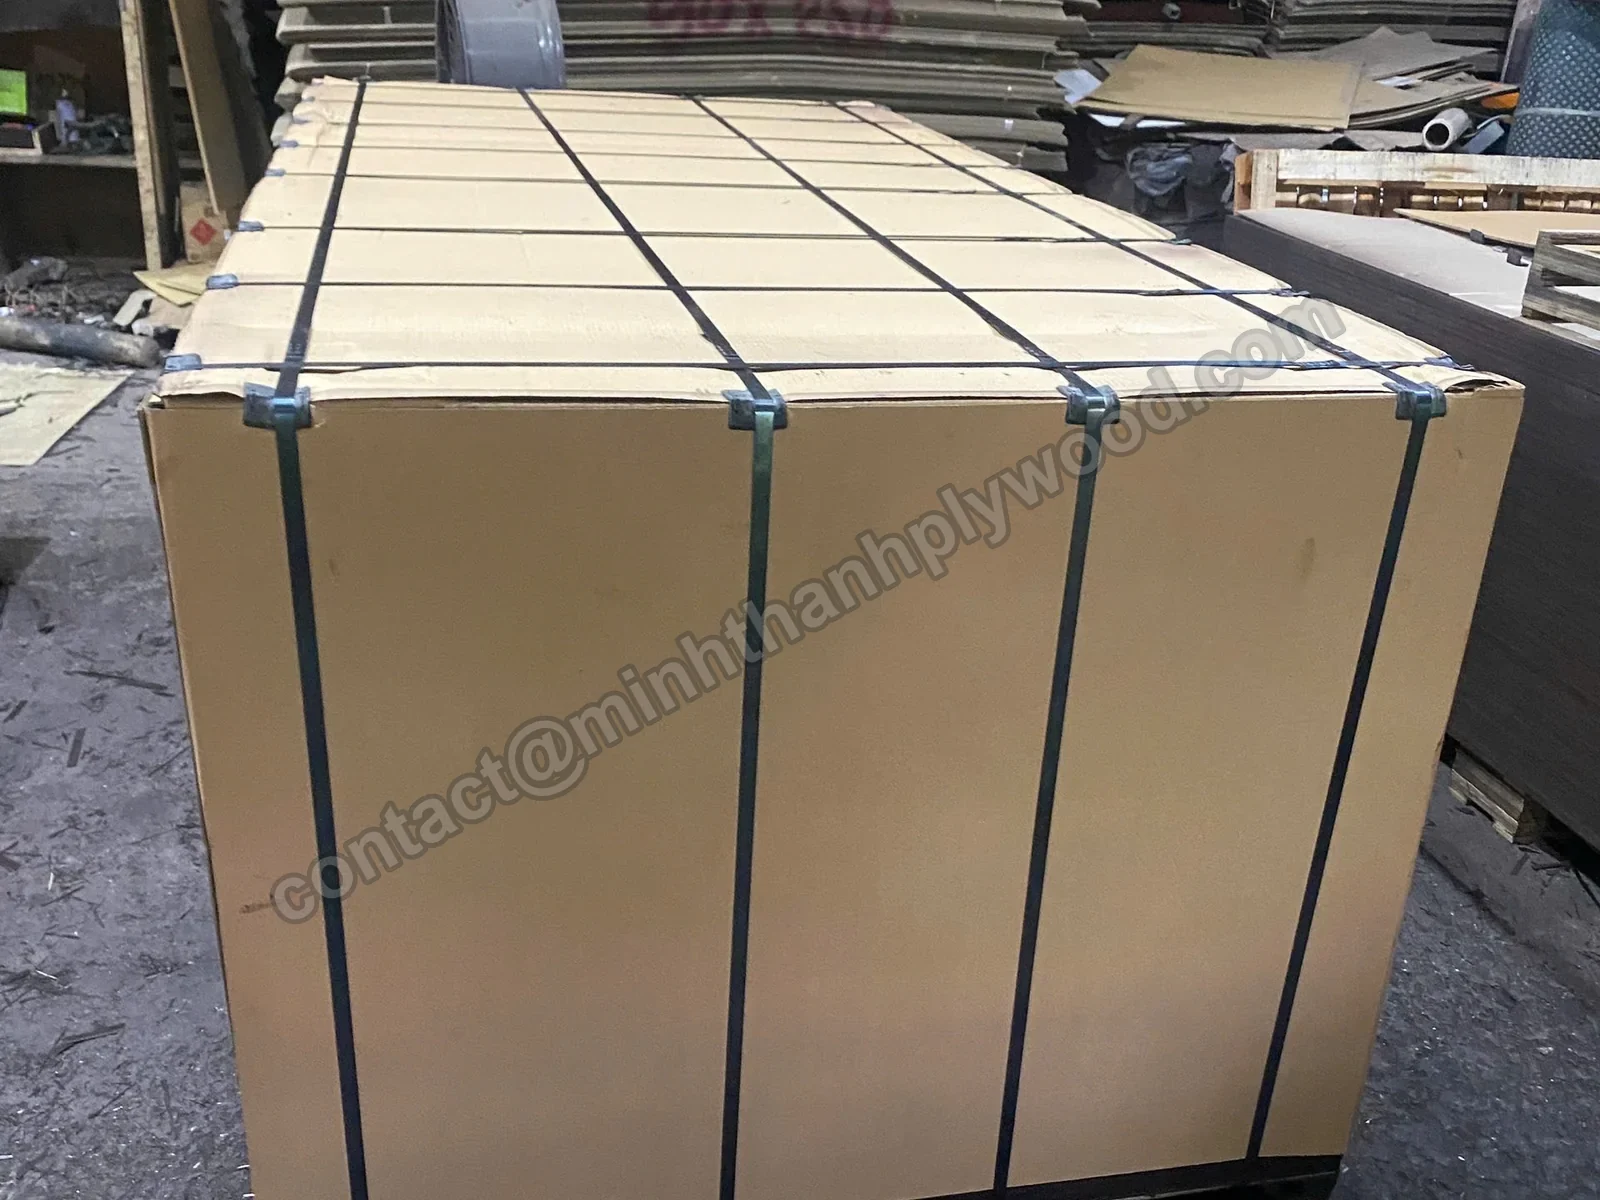
Export csomag: karton borítás és pántok raklapon. 08Csomagolási és rakodási jegyzőkönyv
A csomagok darabszámát egyeztetjük a csomagjegyzékkel, majd a kötegeket becsomagoljuk, pántoljuk és felcímkézzük. A rakodásról fénykép és videó készül; a dokumentációt a konténer lezárása előtt megküldjük Önnek.
- Csomagolásonkénti lapok a csomagjegyzék alapján ellenőrizve
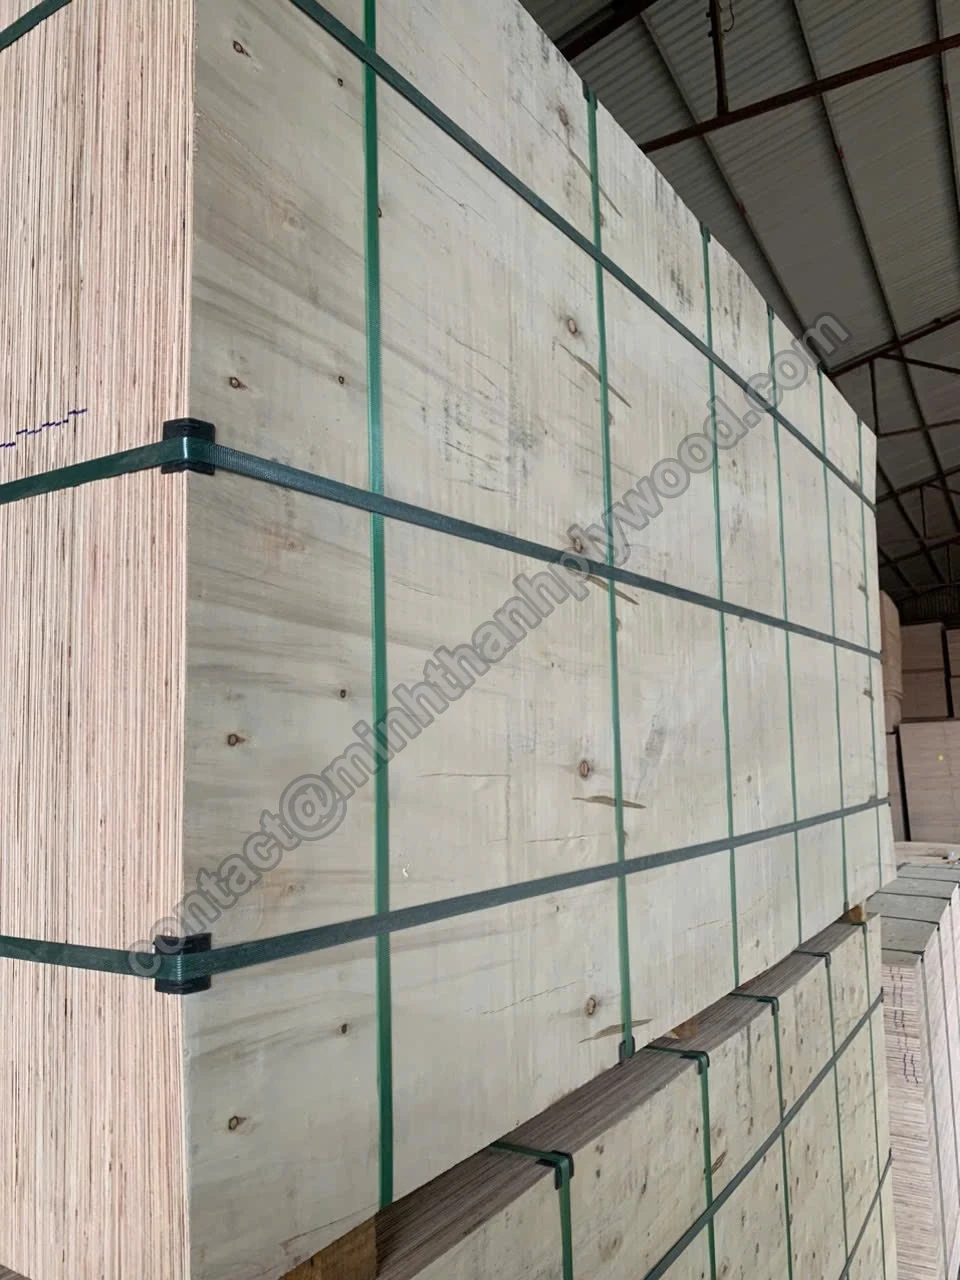
- Karton, sarokvédők és fém záróelemmel rögzített pántok
- Fotók és videó a megrakott konténerről
Valódi QC videók
Nézze meg a rétegelt lemez minőségellenőrzését a vonalon.
Hat vágatlan üzemi felvétel mutatja be a tényleges minőségellenőrzési műveleteket: tolómérős mérés, melegpréselés, fedőfurnér-felrakás, felületi hibák javítása, élhézagok kitöltése és kalibráló csiszolás. Minden klip a fent bemutatott ellenőrzési pontok egyikéhez kapcsolódik.
A hibákat leállítjuk
Gyakori lemezhibák és ellenőrzési pontjaik
A legtöbb reklamáció nyolc hibára vezethető vissza: maghézag, rétegelválás, vastagságingadozás, a maghiba kirajzolódása, nyitott felületi hiba, vetemedés, sérült él és a megrendeltnél magasabb emisszió. Mindegyikhez ismert ok, megelőző művelet és ellenőrzési pont tartozik.
| Hiba | Szokásos ok | Hogyan akadályozzuk meg | Ellenőrző pont |
|---|---|---|---|
| Maghézagok és átfedések | Pontatlan vagy sietős rétegösszeállítás | Kézi fektetés; a külső magrétegek mindkét irányban varrva | 02 · 06 |
| Rétegelválás és hólyagosodás | Alacsony ragasztóterítés, rossz préselési hőmérséklet, nedves furnér | Rendelés szerinti ragasztó; hozzá beállított préshőmérséklet; forralási vizsgálat | 03 · 07 |
| Vastagság változás | Egyenetlen furnér, présnyomás, csiszolás | Érkezéskor mért furnér; kalibráló csiszológép; tolómérő minden csomagon | 01 · 04 · 05 |
| Maghibák kirajzolódása a felületen | A vékony fedőfurnéron kirajzolódó maghézag | Varrott magok; kalibrált csiszolás a fedőfurnér befejezése előtt | 02 · 04 |
| Hasadások, nyitott göcsök, foltok | Fedőfurnér minősége | A fedőfurnérok a jóváhagyott mintához képest osztályozva; csiszolás előtt feltöltött javítások | 01 · 06 |
| Vetemedett vagy nem derékszögű lemezek | Nedves furnér, kiegyensúlyozatlan elrendezés, egyenetlen vágás | Szárított furnér; kiegyensúlyozott, keresztirányú rétegfelépítés; síklapúság ellenőrzése egyenes léccel az élek és átlók mentén, derékszögűség ellenőrzése az átlók összehasonlításával | 01 · 02 · 06 |
| Sérült élek és sarkok | Kezelés és szállítás | Karton burkolat, sarokvédők, pántok, raklapok | 08 |
| Rendelés feletti kibocsátás | Ragasztórendszer | UF ragasztó E0 formaldehid-kibocsátással alapkivitel; harmadik fél által készített kamrateszt 3 havonta | 03 · 07 |
Az ellenőrzésen fennakadó lemezek nem kerülnek a konténerbe. A javítható felületi hibákat kitöltjük és újracsiszoljuk, a tűrésen kívüli lemezeket alacsonyabb minőségű termékcsaládba soroljuk, a hibás ragasztáskötésűeket selejtezzük. Ha átvételkor eltérést talál, küldjön fényképet a lemezekről, csomagcímkékről és tolómérős mérésről. A címke alapján visszakeressük a gyártási dátumot és az ellenőrzést, megszüntetjük a hiba okát, és a következő konténerek előtt írásos jelentést küldünk a helyesbítő intézkedésekről. A tűrésen kívüli lemezek cseréjét vagy jóváírását a következő rendelésnél rendezzük.
Tűrések és korlátok
Rétegelt lemez vastagságtűrés és ellenőrzési határok
Csiszolt bútorlemezeink ±0,2–0,3 mm vastagságtűrése szigorúbb az EN 315 követelményénél, amely 6 mm-től vonatkozik a csiszolt rétegelt lemezre. Az alábbi adatoknál feltüntetjük a termékcsaládot vagy vizsgálati módszert, ahogy az ajánlatban is szerepel.
| Csiszolt bútor- és beltéri lemez | ±0,2–0,3 mm csiszolt bútorlapoknál |
|---|---|
| EN 315:2000 ráhagyás, csiszolt (referencia) | +(0,2 + 0,03 × t) / − (0,4 + 0,03 × t) mm névlegesen; 18 mm-nél: +0,74 / -0,94 mm; 0,6 mm egy lemezen belül |
| Általános rétegelt lemez | ±0,5 mm |
| Filmbevonatú rétegelt lemez | ±0,5 mm |
| Csomagoló rétegelt lemez | ±0,5–1,0 mm |
| Lapméretek | 1220 × 2440 mm szabvány; 1250 × 2500, 1220 × 2500 és 1220 × 2280 mm; igény szerint méretre vágva |
| Hosszúság és szélesség | ±2 mm |
| Nedvességtartalom | A furnér felhelyezés előtt szárítva és nedvességmérővel ellenőrizve; 8-12 % kiszállításkor |
| Ragasztókötés (forralási vizsgálat) | Forralási teszt mintákon, nem emissziós teszt: UF ragasztó E0 formaldehid-kibocsátással kb. 6 óra; melaminnal dúsított körülbelül 12 óra |
| Formaldehid kibocsátás | E0 szabvány a bútorlapokhoz, 3 havonta tesztelve (ASTM D6007 kamra; Shanghai Hongjun és ICTT Vietnam) |
| Fedőfurnér minősége | Az Ön jóváhagyott mintája határozza meg |
| Mag | Külső 2-4 réteg mindkét irányban varrva, kérésre; 18 mm: 11-13 réteg, leggyakrabban 11 |
A lemezek tűréshatára a gyártás megkezdése előtt szerepel az árajánlatban.
Források: EN 315:2000 rétegelt lemez tűrések (CEN) · Minőségirányítási szabvány (ISO) · Kaliforniai kompozit fatermékekre vonatkozó szabály (ATCM) · Amerikai formaldehid kibocsátási szabványok kompozit fára · ASTM D6007 kiskamrás módszer · (EU) 2025/40 rendelet a csomagolásról (EUR-Lex) · (EU) 2023/1115 rendelet, EUDR (EUR-Lex)
A vastagságtűrés értelmezése
Mit jelent a vastagságtűrés, és hogyan ellenőrizheti saját maga.
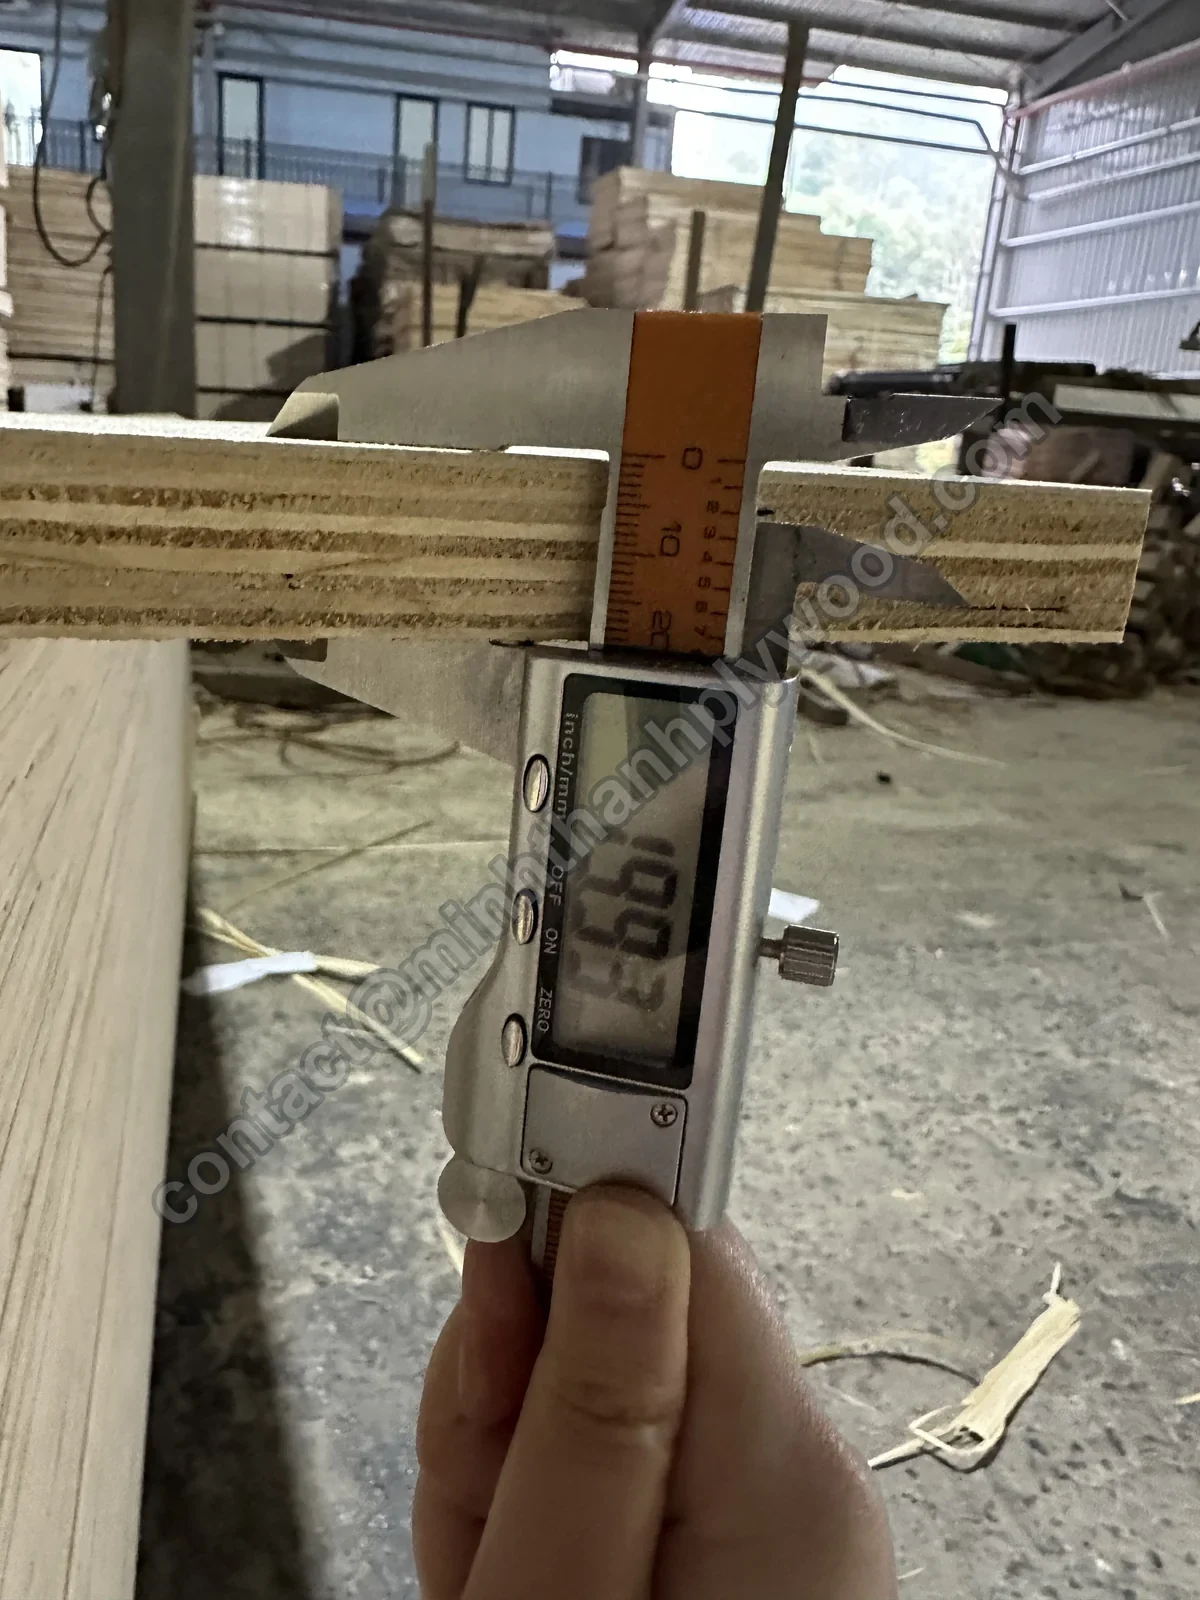
A vastagságtűrés a címkén szereplő névleges vastagság és a lemezen mért tényleges vastagság megengedett eltérése. Bútorlemezeinknél ez ±0,2–0,3 mm. Több csomagból vett lemezek szélein, hat ponton végzünk digitális tolómérős mérést.
Két követelményt kell rögzíteni. A lemezek közötti tűrés minden lemez vastagságát a névleges értékhez viszonyítja. Az egy lemezen belüli eltérés ugyanazon lemez különböző pontjain mért értékek különbsége; az EN 315 csiszolt lemeznél legfeljebb 0,6 mm eltérést enged meg.
Ellenőreink a vastagságot digitális tolómérővel, a hosszúságot és szélességet mérőszalaggal, a síklapúságot egyenes léccel, a furnér nedvességét nedvességmérővel vizsgálják. Minden csomag tetejéről, közepéről és aljáról veszünk mintát; nem elég egyetlen köteget mérni.
A névleges vastagság a címkén szerepel; a tényleges vastagságot a tolómérő mutatja. Az ajánlatot és ellenőrzést a névleges értékre és a termékcsalád tűrésére alapozzuk. Egy 18 mm-es bútorlemez így 17,7–18,3 mm lehet; a 05 ellenőrzési pont fényképén a 9 mm-es lemez mért értéke 9,15 mm. A 9–40 mm-es tartományban a rétegszám a magfurnér 1,4–2,0 mm-es vastagságától függ, és szerepel az ajánlatban.
Hüvelykben rendel? Az amerikai 3/4″ lemezt 23/32″, azaz körülbelül 18 mm vastagságban is forgalmazzák; az 1/2″ körülbelül 12 mm, az 1/4″ körülbelül 6 mm. Adja meg a hüvelykes méretet, és rögzítjük annak metrikus megfelelőjét és tűrését.
A vastagságingadozás már a gyártás elején kialakulhat: az egyenetlen vagy nedves furnér, az egyenetlen ragasztófelhordás és a présbeállítás egyaránt hozzájárulhat. A kétszeri préselés és kalibráló csiszolás állítja be a végleges vastagságot. Ezért tartható a csiszolt bútorlemeznél szűkebb tűrés, mint a csiszolatlan termékeknél.
A szűkebb tűrés nem minden felhasználásnál térül meg. CNC-alkatrészekhez, élzáráshoz és fiókszerkezetekhez ±0,2–0,3 mm szükséges. Ládákhoz és raklapokhoz a kedvezőbb árú ±0,5–1,0 mm is megfelelő. Adja meg a felhasználási célt, és az ajánlatban ehhez választunk tűrést.
Átvételkor kirakodás előtt ellenőrizzen. Fényképezze le a konténert és a csomagcímkéket, keressen benyomódott sarkokat vagy víznyomokat, és egyeztesse a csomagszámot a csomagjegyzékkel. Ezután több csomagból, a gyári módszerrel mérjen mintalemezeket. Az eredményeket hasonlítsa össze a lezárás előtt megküldött mérési dokumentációval.
Hogyan ellenőrizhető a rétegelt lemez vastagságának tűrése
Használjon digitális tolómérőt és több csomagból származó lemezeket.
- Válasszon lemezeket különböző csomagokból. Vegyen legalább egy lemezt több csomag tetejéről, közepéről és aljáról.
- Mérjen több ponton. Olvassa le a tolómérőt a négy sarkánál és minden hosszú él közepén, legalább 25 mm-re a széltől.
- Hasonlítsa össze a vállalt termékcsalád-tűréssel. Minden mért értéket a termékcsalád vállalt tűréséhez viszonyítson, ne csak a névleges vastagsághoz.
- Ellenőrizze az eltéréseket az egyes lemezeken belül. Vonja le a legalacsonyabb értéket a legmagasabb értékből ugyanazon a lemezen.
- Rögzítse és ossza meg. Minden mérésnél fényképezze le a tolómérő kijelzőjét. Saját ellenőrzésünkről ugyanilyen dokumentációt küldünk berakodás előtt.
| Névleges vastagság | Plies | Bútor, csiszolt | Kereskedelmi | Csomagolólemez | EN 315 csiszolt, max névleges felett | EN 315 csiszolt, max névleges alatt |
|---|---|---|---|---|---|---|
| 3 mm | 5 | ±0,2–0,3 mm | ±0,5 mm | ±0,5–1,0 mm | 0,29 mm | 0,49 mm |
| 4 mm | 5 | ±0,2–0,3 mm | ±0,5 mm | ±0,5–1,0 mm | 0,32 mm | 0,52 mm |
| 5 mm | 5 | ±0,2–0,3 mm | ±0,5 mm | ±0,5–1,0 mm | 0,35 mm | 0,55 mm |
| 6 mm | 5 | ±0,2–0,3 mm | ±0,5 mm | ±0,5–1,0 mm | 0,38 mm | 0,58 mm |
| 9 mm | A magfurnértól függ | ±0,2–0,3 mm | ±0,5 mm | ±0,5–1,0 mm | 0,47 mm | 0,67 mm |
| 12 mm | A magfurnértól függ | ±0,2–0,3 mm | ±0,5 mm | ±0,5–1,0 mm | 0,56 mm | 0,76 mm |
| 15 mm | A magfurnértól függ | ±0,2–0,3 mm | ±0,5 mm | ±0,5–1,0 mm | 0,65 mm | 0,85 mm |
| 18 mm | 11-13, leggyakrabban 11 | ±0,2–0,3 mm | ±0,5 mm | ±0,5–1,0 mm | 0,74 mm | 0,94 mm |
| 21 mm | A magfurnértól függ | ±0,2–0,3 mm | ±0,5 mm | ±0,5–1,0 mm | 0,83 mm | 1,03 mm |
| 25 mm | A magfurnértól függ | ±0,2–0,3 mm | ±0,5 mm | ±0,5–1,0 mm | 0,95 mm | 1,15 mm |
| 30 mm | A magfurnértól függ | ±0,2–0,3 mm | ±0,5 mm | ±0,5–1,0 mm | 1,10 mm | 1,30 mm |
| 40 mm | A magfurnértól függ | ±0,2–0,3 mm | ±0,5 mm | ±0,5–1,0 mm | 1,40 mm | 1,60 mm |
Berakodás előtt
Rétegelt lemez vizsgálat: minden szállítmány fényképezve és filmezve.
A konténer lezárása előtt minden szállítmányról fényképet és videót készítünk, és e-mailben vagy WhatsAppon megküldjük Önnek. Ugyanezen dokumentáció alapján engedjük útjára a szállítmányt: mérési értékek, felületek és élek, csomagok és a rakodás közbeni konténer.
- Tolómérő leolvasások a lemezeken minden csomagból
- Mintalemezek elő- és hátoldala, valamint közeli kép a szélekről
- Csomagszám egyeztetése a csomagjegyzékkel; címkék, pántok, sarokvédők és raklapok
- A konténer rakodás közben és teljesen megrakva, lezárás előtt
- A rakodás előtt szívesen látjuk saját ellenőrét vagy harmadik fél ügynökségét
Van saját ellenőrzőlistája? Küldje el a rendeléssel, és aszerint ellenőrzünk.
Dokumentumok minden megrendeléshez
Megkapott ellenőrzési jegyzőkönyvek és szállítási dokumentumok.
A minőségellenőrzés fénykép- és videódokumentációját a konténer lezárása előtt kapja meg. Rakodás után jóváhagyásra elküldjük a fuvarokmányok tervezetét. Minden dokumentum a csomagcímkéken szereplő rendelési adatokat használja, így egyértelműen az adott konténerhez kapcsolható.
QC fotó- és videófelvétel
Tolómérős mérési értékek, mintalemezek felülete és élei, csomagok és a megrakott konténer; megküldés a konténer lezárása előtt.
Kereskedelmi számla és csomagjegyzék
Csomagolásonkénti lapszám, vastagság, méret és térfogat, a csomagolási címkéknek megfelelően.
fuvarlevél
Rakodás után kiadott beszkennelt B/L; a fennmaradó 70 % a másolat ellenében esedékes.
Származási bizonyítvány
C/O az Ön piacára, EUR.1-vel az Európai Unióba irányuló szállítmányokhoz.
Növényegészségügy és fertőtlenítés
Növény-egészségügyi és fertőtlenítési papírok, ahol a rendeltetési hely megköveteli.
Megfelelőségi fájlok az Ön piacához
Formaldehid-megfelelőségi dokumentumok, E0 kamravizsgálati jelentések, SGS csomagolásvizsgálat és EUDR-dosszié származási iratokkal, valamint geolokációs fájlokkal.
CIF szállításnál biztosítási kötvény is jár. Ha konkrét dokumentumra van szüksége, nevezze meg ajánlatkérésében.
Kapacitás
Kiváló minőségű bútoripari rétegelt lemez, évi 50 000+ m³.
A Minh Thanh évente több mint 50 000 m³ rétegelt lemezt gyárt. Az első és minden további rendelésnél ugyanazt a nyolc ellenőrzési pontot alkalmazzuk. A magfurnér Ha Hoa környéki ültetvényekről származik, csapatunk több mint 20 éve gyárt rétegelt lemezt.
A gyárrólMielőtt megrendelné
Hat sorban adja meg a minőségellenőrzésre kész rétegelt lemez megrendelését.
A specifikáció alábbi hat pontja biztosítja, hogy gyári minőségellenőrzésünk és az Ön ellenőre ugyanazokat a követelményeket vizsgálja. A minőségi viták többsége valamelyik pont hiányos meghatározásából ered.
- 01
Végfelhasználás
Bútorok, szekrények, csomagolóanyagok, zsaluzatok vagy padlóburkolatok; beltéri vagy kültéri.
- 02
Mag és furnérillesztés
Styrax vagy eukaliptusz mag; varrott vagy sem, és hány réteg.
- 03
Ragasztó és emisszió
E0 vagy E1 kibocsátási szint; amerikai értékesítésnél a szükséges emissziós jelölés; forralási vizsgálati követelmények.
- 04
Fedőfurnérok
Elülső és hátoldali fedőfurnér, a jóváhagyott mintával rögzített minőség, csiszolt vagy finomra csiszolt felület, saját UV-lakkozáshoz előkészítve.
- 05
Panel
Vastagság, méret, termékcsaládonkénti vastagságtűrés, szükség esetén méretre vágás; a tűrésen kívüli lemezek cseréjének vagy jóváírásának módja.
- 06
Csomagolás és ellenőrzés
Csomagolás, címkézés, mennyiség, kikötő, dokumentumok és saját ellenőrzési pontok.
A vásárlók által feltett kérdések
Rétegelt lemez minőség-ellenőrzési GYIK.
Válaszok a rétegelt lemez minőségellenőrzésével, átvételi vizsgálatával és vastagságtűrésével kapcsolatos gyakori vevői kérdésekre.
Milyen vastagságtűrést vállalnak?
A csiszolt bútor- és beltéri lemezek vastagságtűrése ±0,2–0,3 mm. Az általános és fóliabevonatos rétegelt lemezé ±0,5 mm, a csomagolólemezeké ±0,5–1,0 mm. A hossz és szélesség tűrése ±2 mm. A rendeléshez tartozó tűrést az ajánlatban rögzítjük.
Hogyan ellenőrizhetem magam a rétegelt lemez vastagságának tűrését?
Különböző csomagokból vett lemezeken, a szélek és sarkok mentén több ponton mérjen. Minden értéket a termékcsalád vállalt tűréséhez viszonyítson, ne csak a névleges vastagsághoz. Egy 9 mm-es lemez 9,15 mm-es mérése belefér a bútorlemezek ±0,2–0,3 mm tűrésébe.
Mit írjak a rendelésembe?
Névleges vastagság, termékcsaládonkénti tűrés, felülettípus és minőség, mag, ragasztótípus és emissziós osztály. Ezek az ajánlatban is szerepelnek, hogy mindkét fél azonos követelmények szerint ellenőrizzen.
Hogyan lehet a lemezeket szárazon és síkon tartani?
Rétegösszeállítás előtt a furnért szárítjuk és nedvességmérővel ellenőrizzük. A kész lemezek nedvességtartalma 8–12 %, rétegfelépítésük kiegyensúlyozott és keresztirányú. A kötegeket fóliával és kartonnal védjük, majd raklapokra rögzítjük, hogy sík állapotban érkezzenek meg.
Szükségem van a legszigorúbb tűréshatárra minden használathoz?
Nem. CNC-alkatrészekhez, élzáráshoz és bútor-összeszereléshez ±0,2–0,3 mm szükséges. Csomagolásnál és általános építési felhasználásnál ±0,5–1,0 mm is megfelelő; a nagyobb tűrésű termék olcsóbb. Adja meg a felhasználást, és javaslatot teszünk a szükséges tűrésre.
Mit kapok a konténer berakodása előtt?
E-mailben vagy WhatsAppon küldött fényképeket és videókat: tolómérős mérési értékeket, mintalemezek felületét és éleit, felcímkézett és pántolt csomagokat, valamint a konténert rakodás közben és után.
Ellenőrizheti az ellenőröm vagy egy külső ügynökség az árut?
Igen. Saját ellenőrét vagy kijelölt ellenőrző szervezetét szívesen látjuk az üzemben berakodás előtt. A rendelés visszaigazolásakor adja meg a vizsgálat időpontját, és ehhez igazítjuk a rakodást.
Hogyan ellenőrzik a felületi minőséget?
A fedőfurnért a jóváhagyott mintához igazítjuk; mindkét felületen vizsgáljuk a színt, erezetet, göcsöket és javításokat. Nyír fedőfurnérnál D+, D és E gyári minőségi osztályt használunk, amelyet a jóváhagyott minta rögzít.
Igazol hajóépítési minőséget a 72 órás forralási vizsgálat?
Nem. A forralás a minták ragasztáskötését vizsgálja, nem az emissziót. A 72 órás forralás hagyományos vizsgálat az IS 710 és BS WBP követelményei között; önmagában nem igazol hajóépítési minőséget vagy kültéri ragasztási osztályt. E0 formaldehid-kibocsátású UF ragasztókötésünk körülbelül 6 órát, a melaminnal dúsított kötés körülbelül 12 órát bír.
Honnan tudhatom, hogy a mag az, amit rendeltem?
Nézze meg a vágott éleket: látható a mag fafaja, a rétegszám és a furnérillesztés. Minden rendelést a jóváhagyott mintához igazítunk, nem csak az elsőt. Az élről készült fényképek a szállítmány dokumentációjának részei.
Milyen gyakran tesztelik a formaldehid kibocsátást?
Az E0 kibocsátást független laboratórium vizsgálja 3 havonta. Hat ASTM D6007 kamravizsgálat — három Shanghai Hongjun és három ICTT Vietnam — készült 2025 áprilisa és 2026 júniusa között, 9, 15 és 18 mm-es lemezeken. Az átlagos eredmények 0,014–0,032 ppm között voltak; a kaliforniai Phase 2 határértéke 0,05 ppm.
Mi történik azokkal a lemezekkel, amelyek nem felelnek meg az ellenőrzésen?
Nem kerülnek az Ön rendelésébe. A javítható felületi hibákat kitöltjük és újracsiszoljuk; a tűrésen kívüli lemezeket alacsonyabb minőségű termékcsaládba soroljuk. A konténerbe csak az egyeztetett specifikációnak megfelelő lemezek kerülnek.
Ön elismert minőségbiztosítási rendszert működtet?
Igen. Az ISO 9001:2015 tanúsítvány, azonosítója KAC25/0185, lefedi rétegeltlemez-gyártásunkat. A minőségügyi dokumentumok és emissziós vizsgálati jelentések másolatát e-mailben küldjük meg a vevőknek.
Miért különbözik két árajánlat ugyanarra a rétegelt lemezre?
A két ajánlat eltérő felépítésre vonatkozik. Az árkülönbséget a mag minősége, illesztési módja, a fedőfurnér előkészítése, a ragasztórendszer és a tűrés okozza. Ezt az öt szempontot hasonlítsa össze, ne csak a terméknevet.
Kérhetek további vizsgálati jelentéseket?
Igen. Kérésre az SGS vizsgálja a hajlítószilárdságot, merevséget, ragasztáskötést és a vevő által előírt módszer szerinti emissziót. Ajánlatkérésében nevezze meg a vizsgálatokat és szabványokat; a jelentések a rendeléshez tartoznak.
Kérjen ajánlatot
Küldje el specifikációját és a szükséges ellenőrzéseket.
Adja meg a felhasználási célt, fedőfurnért, magot, ragasztót, vastagságot, méretet és mennyiséget, a szükséges tűréssel és ellenőrzési pontokkal együtt. Lisa órákon belül válaszol e-mailben vagy WhatsAppon. A minták díjmentesek.
[email protected]