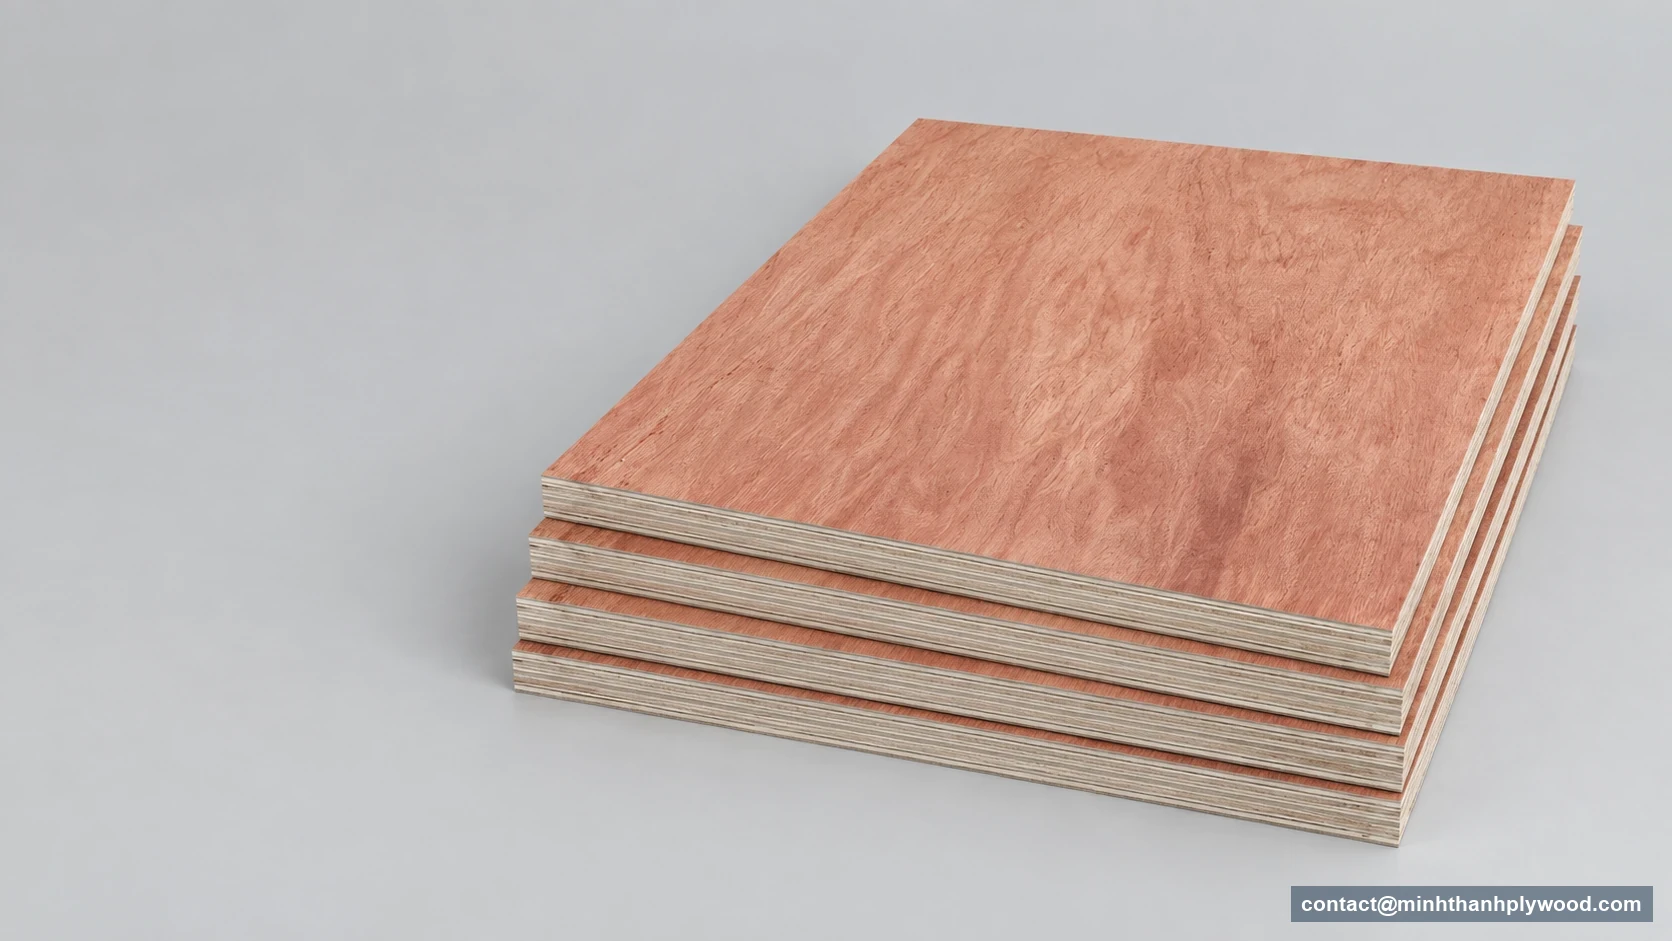
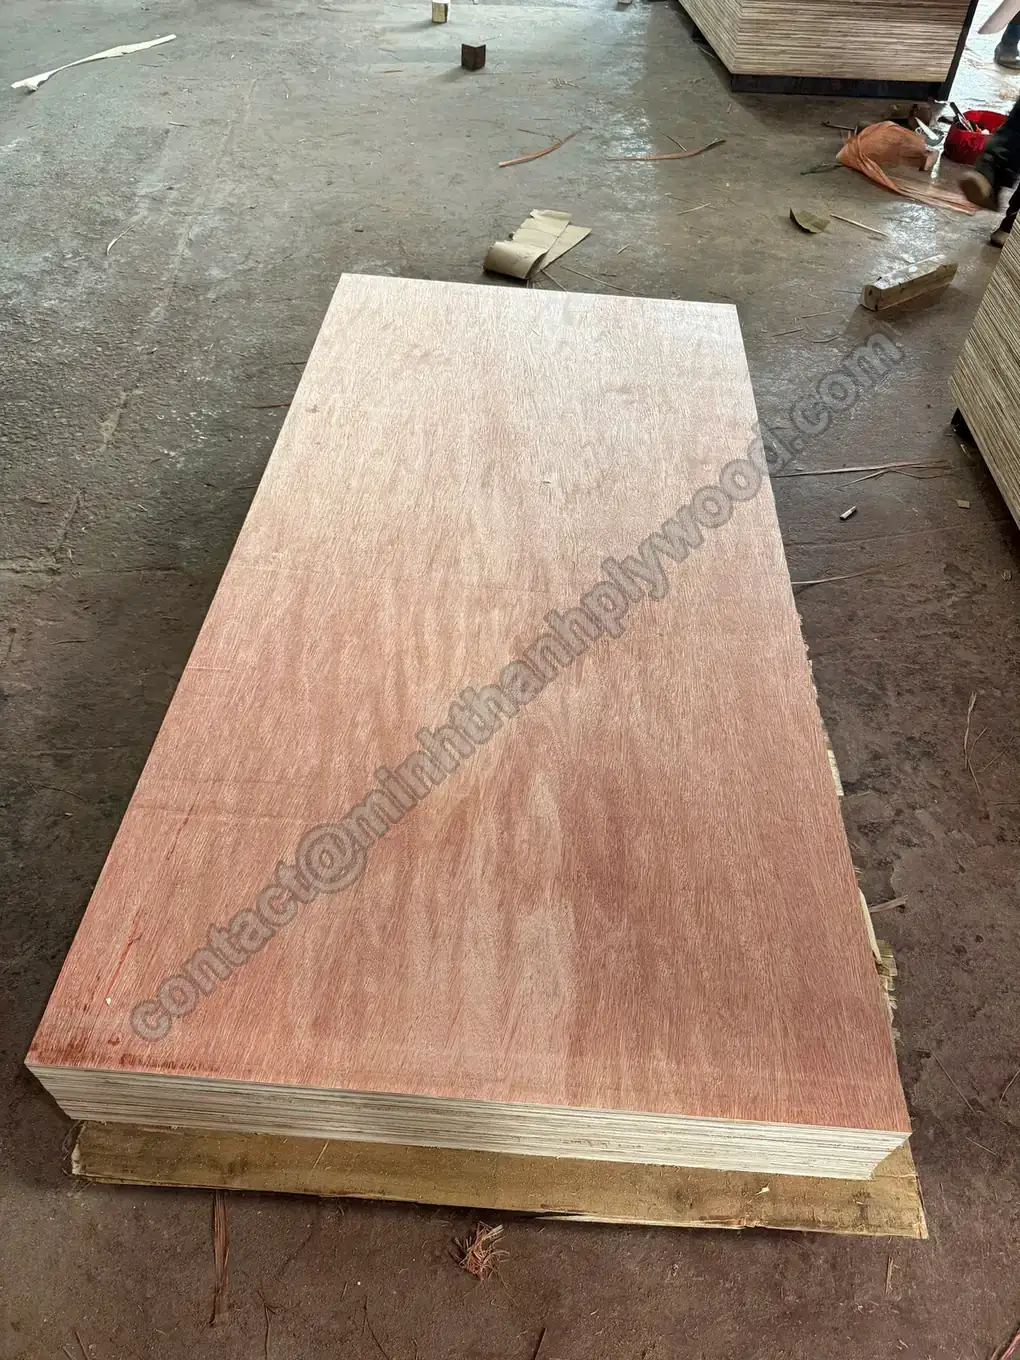
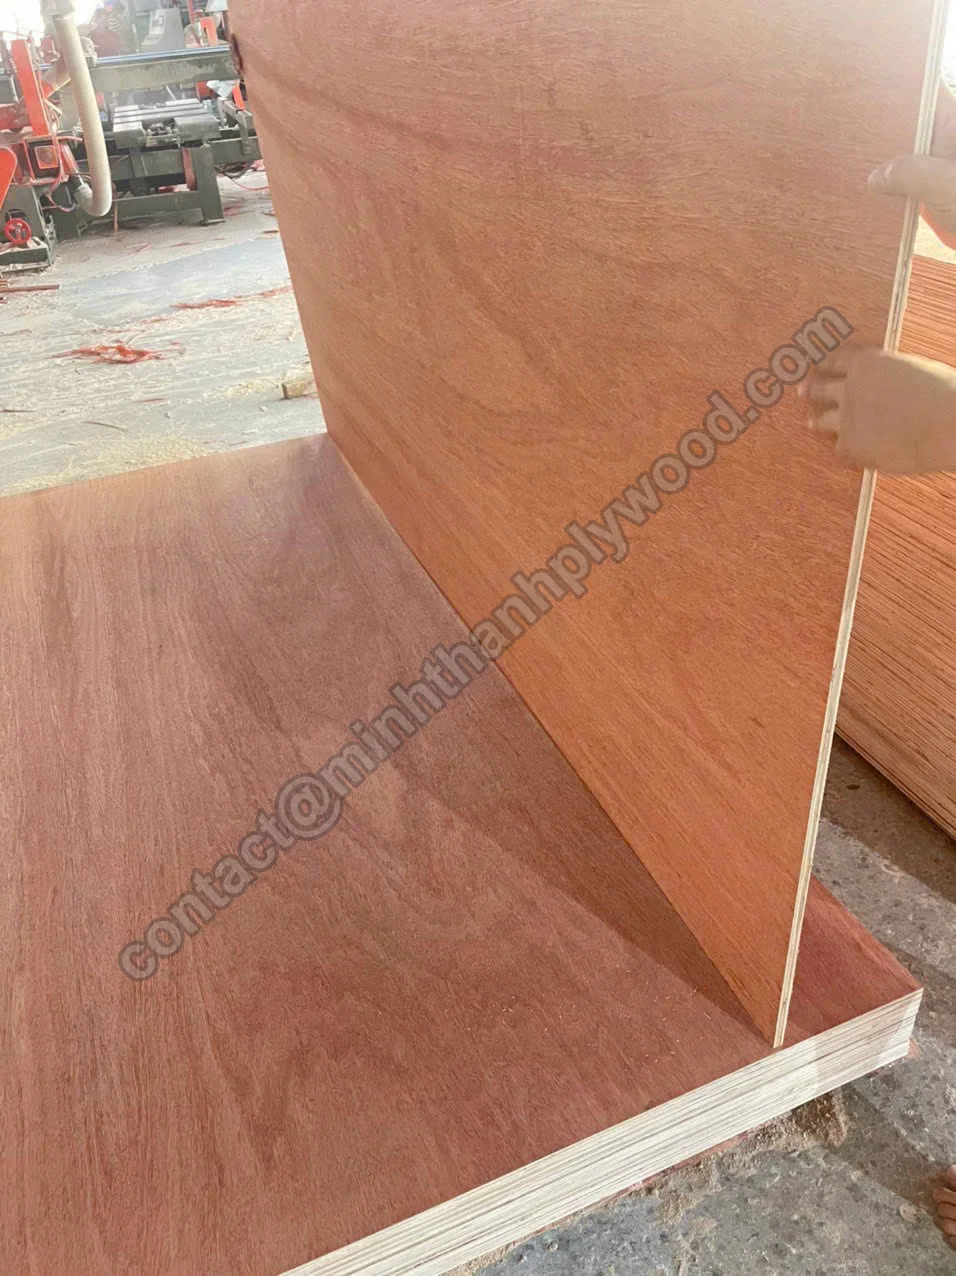
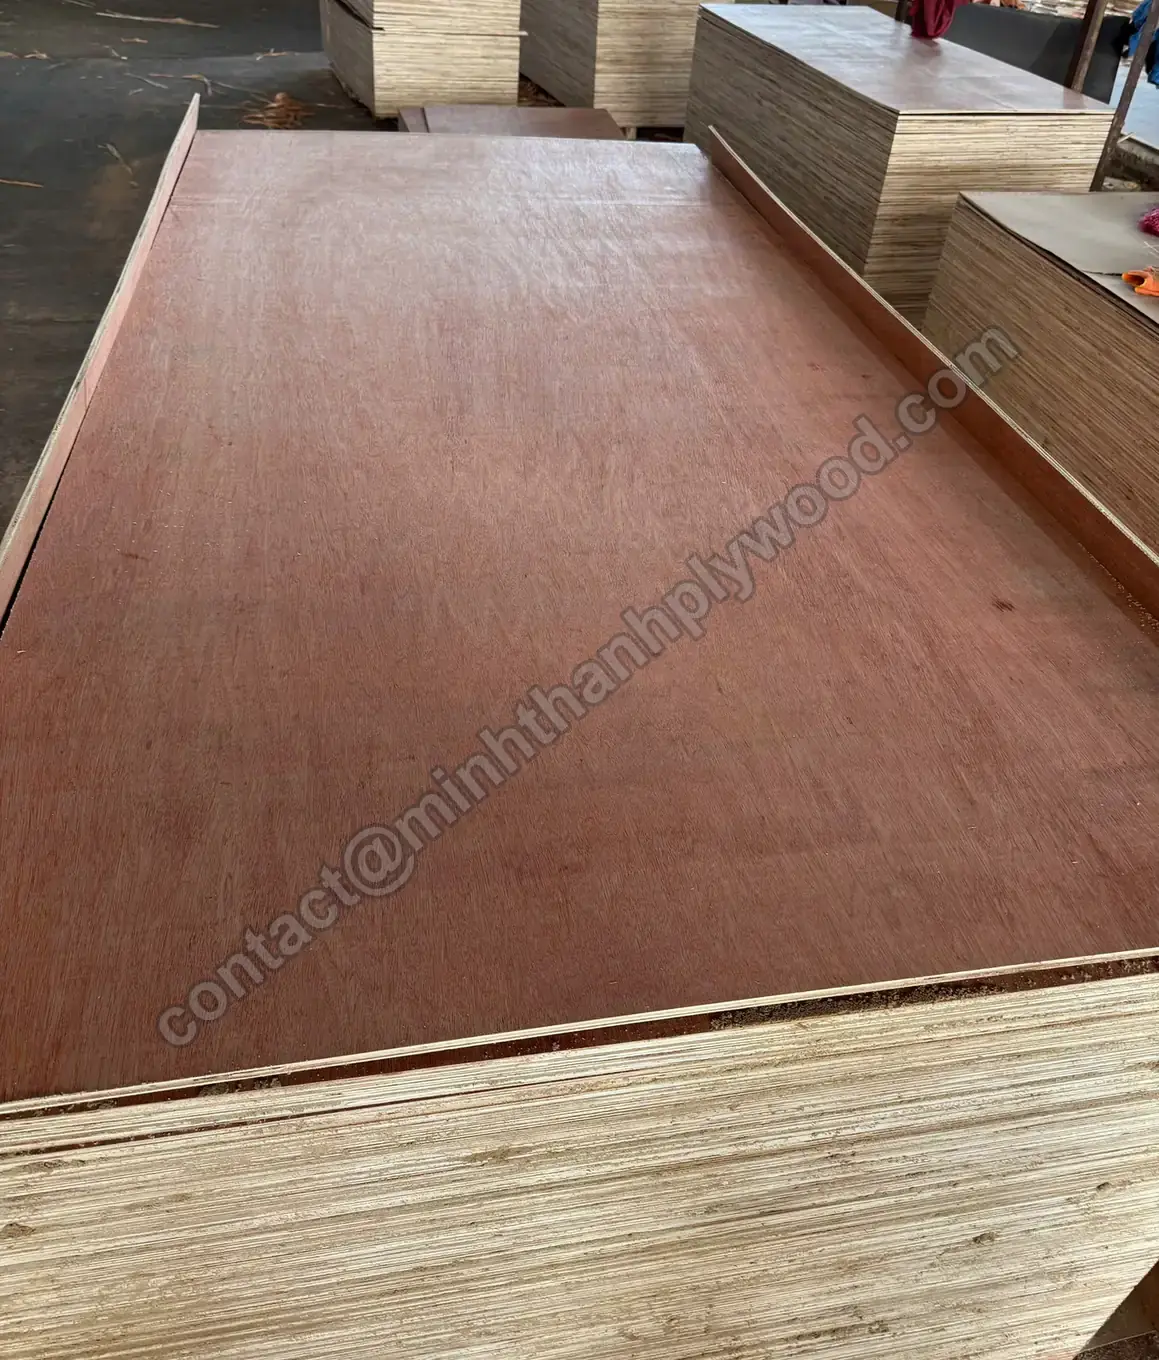
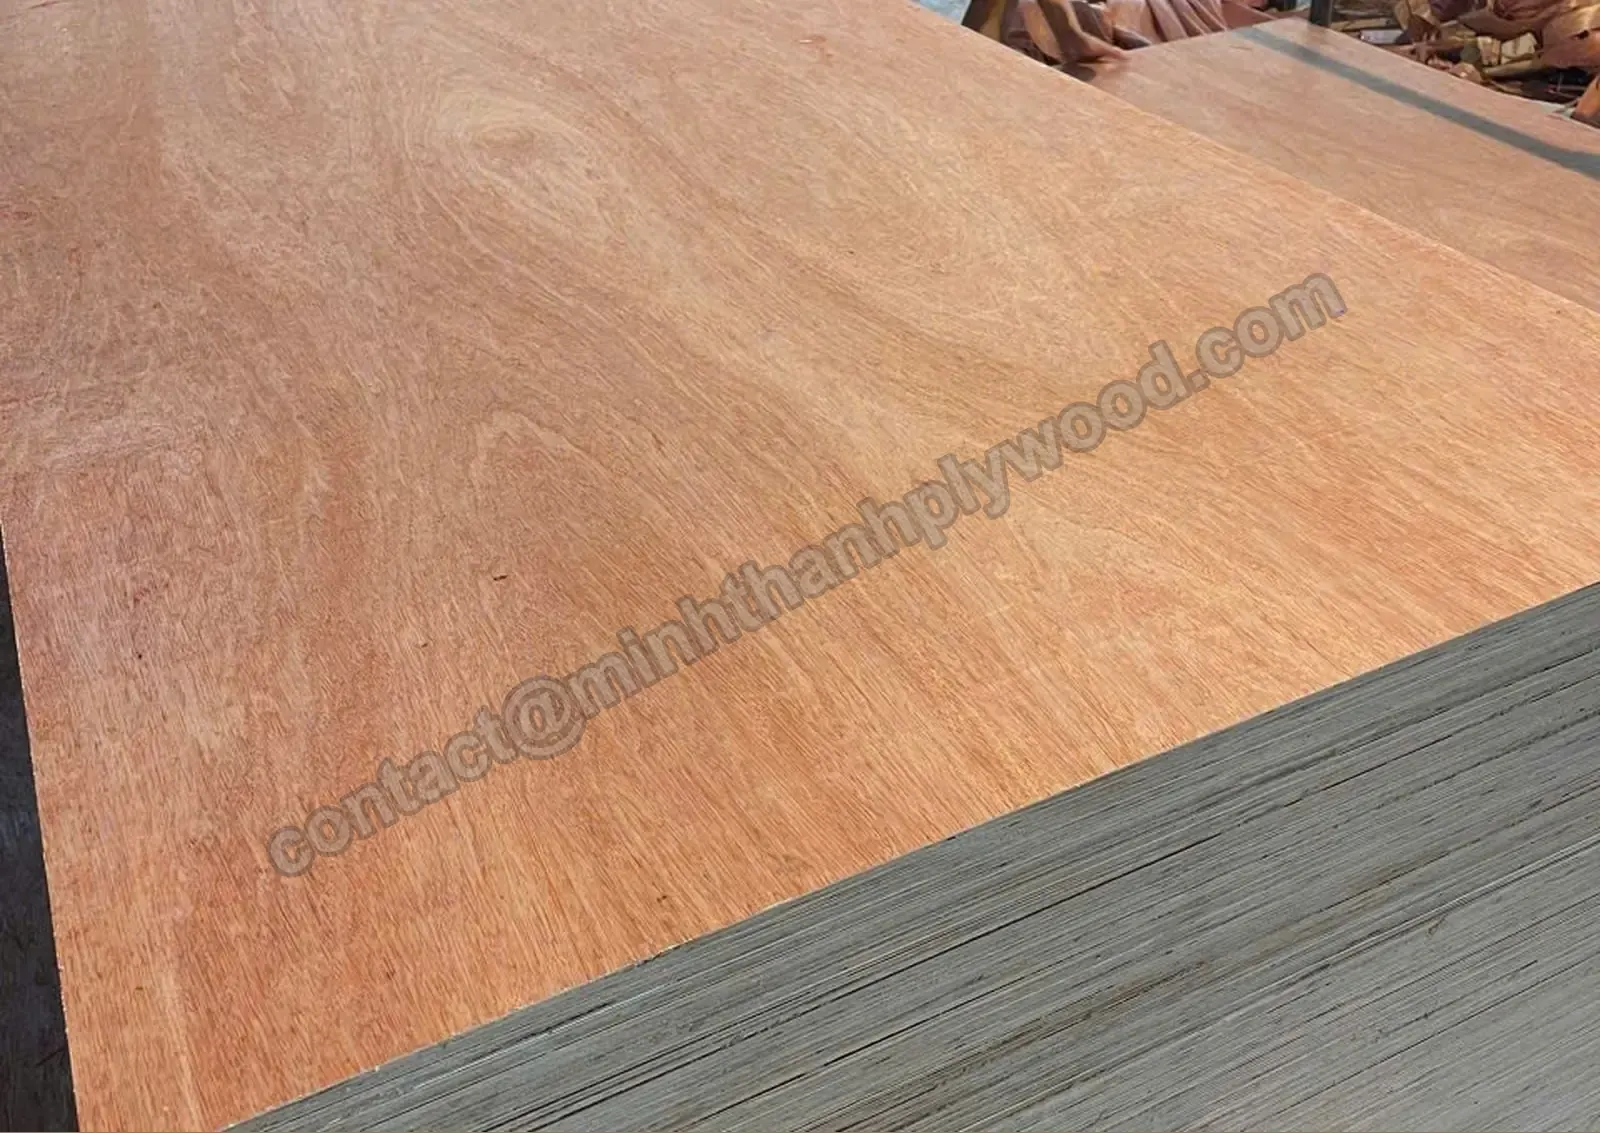
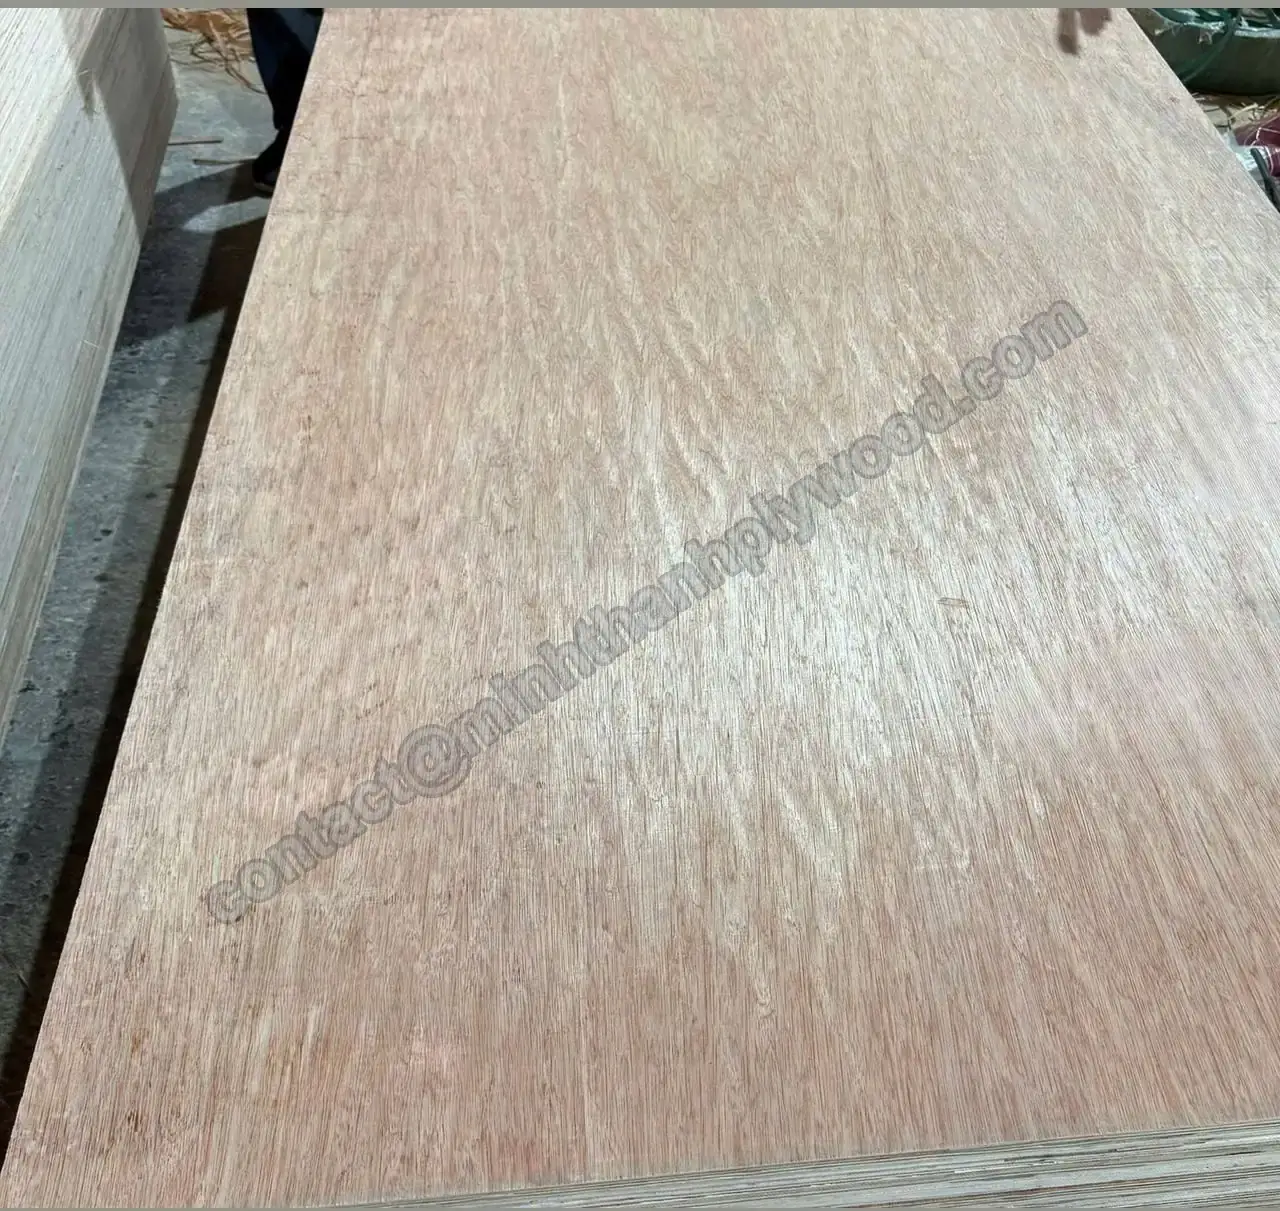
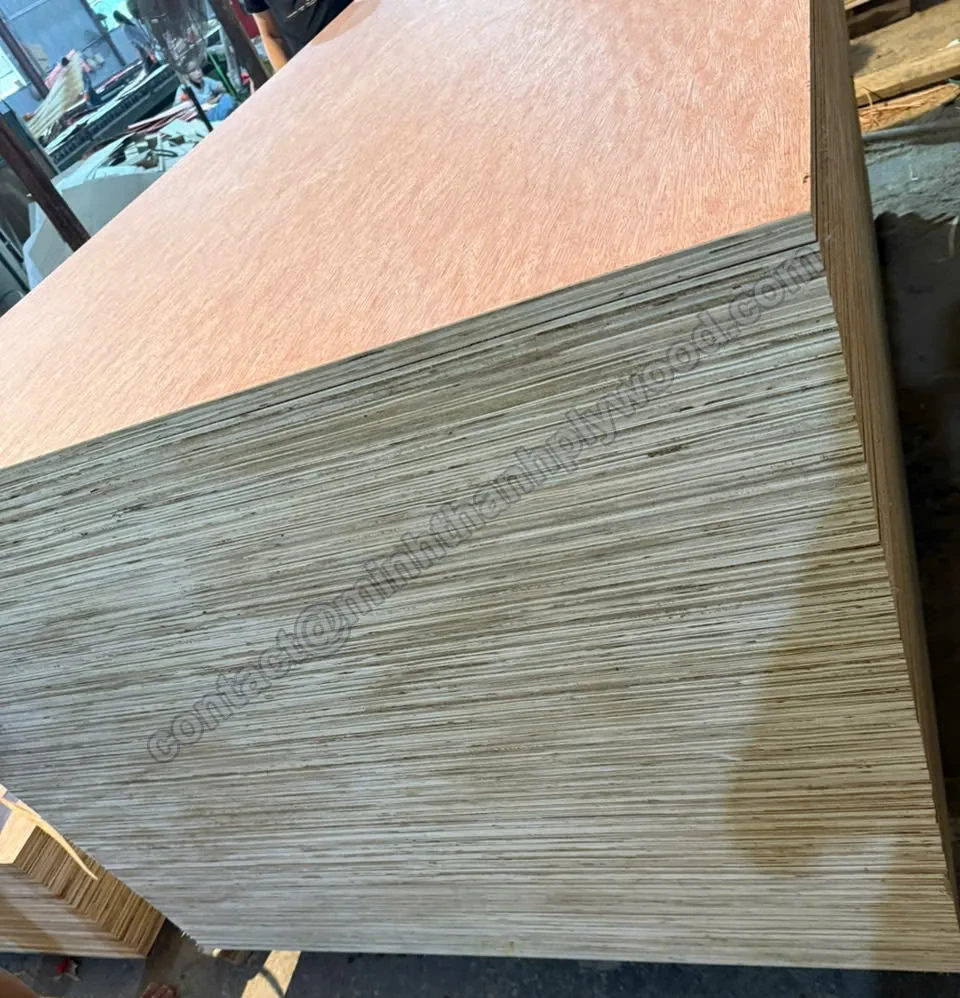
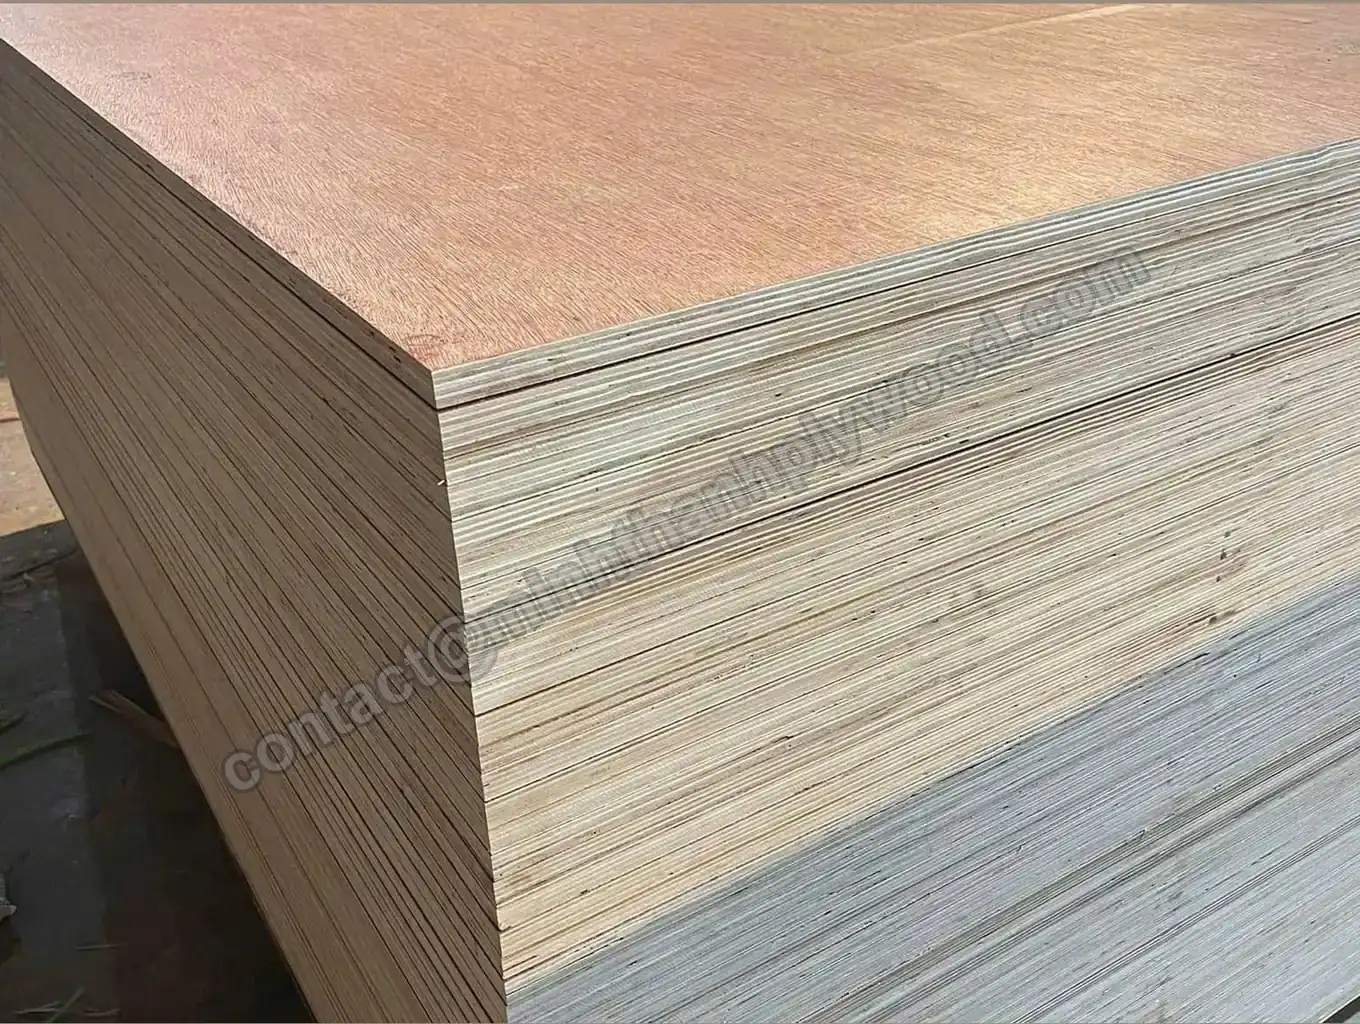
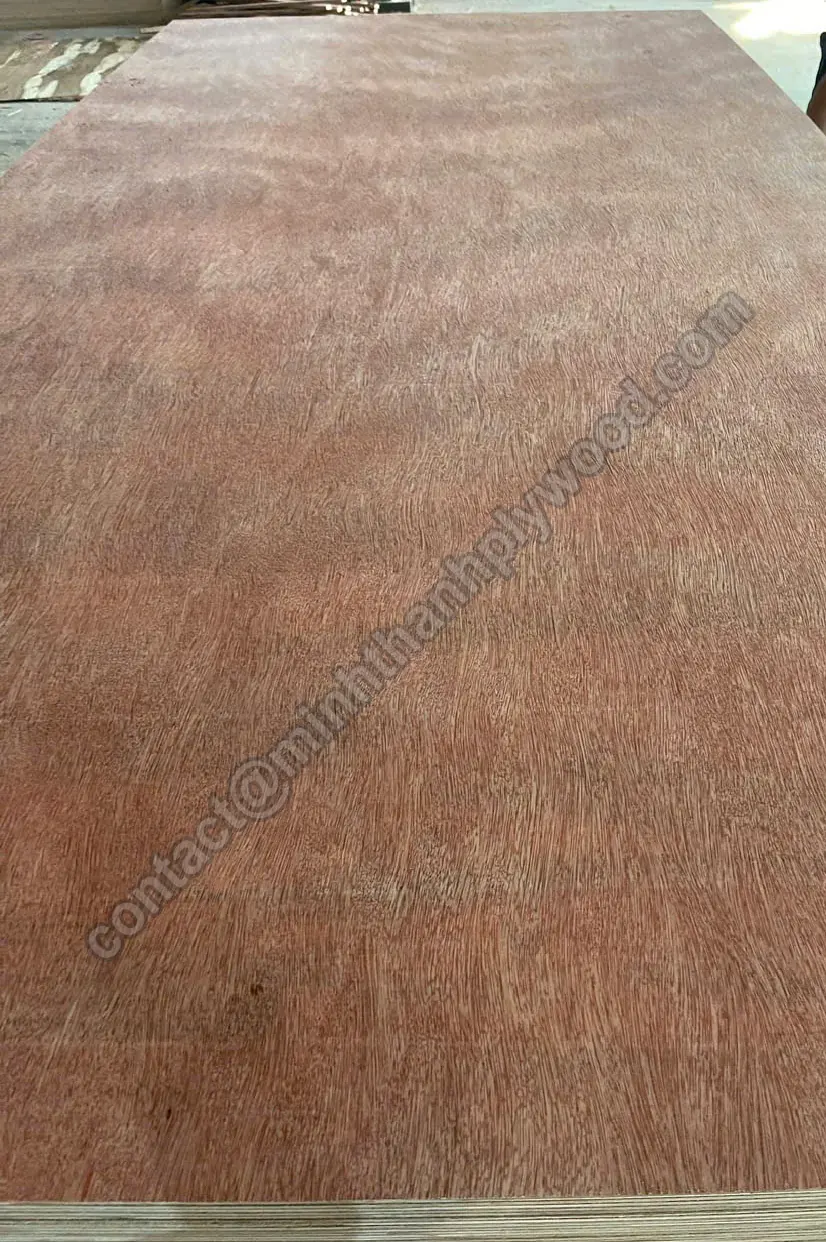
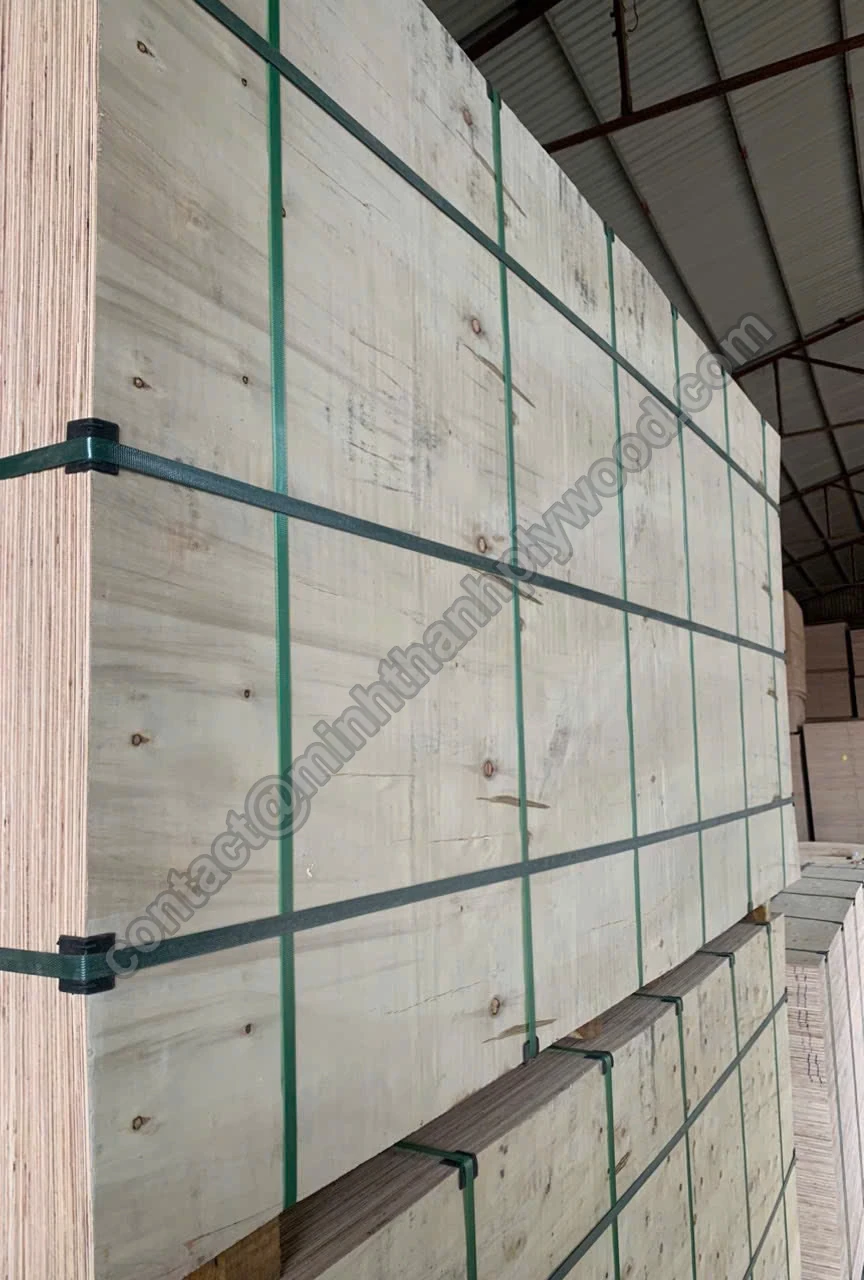
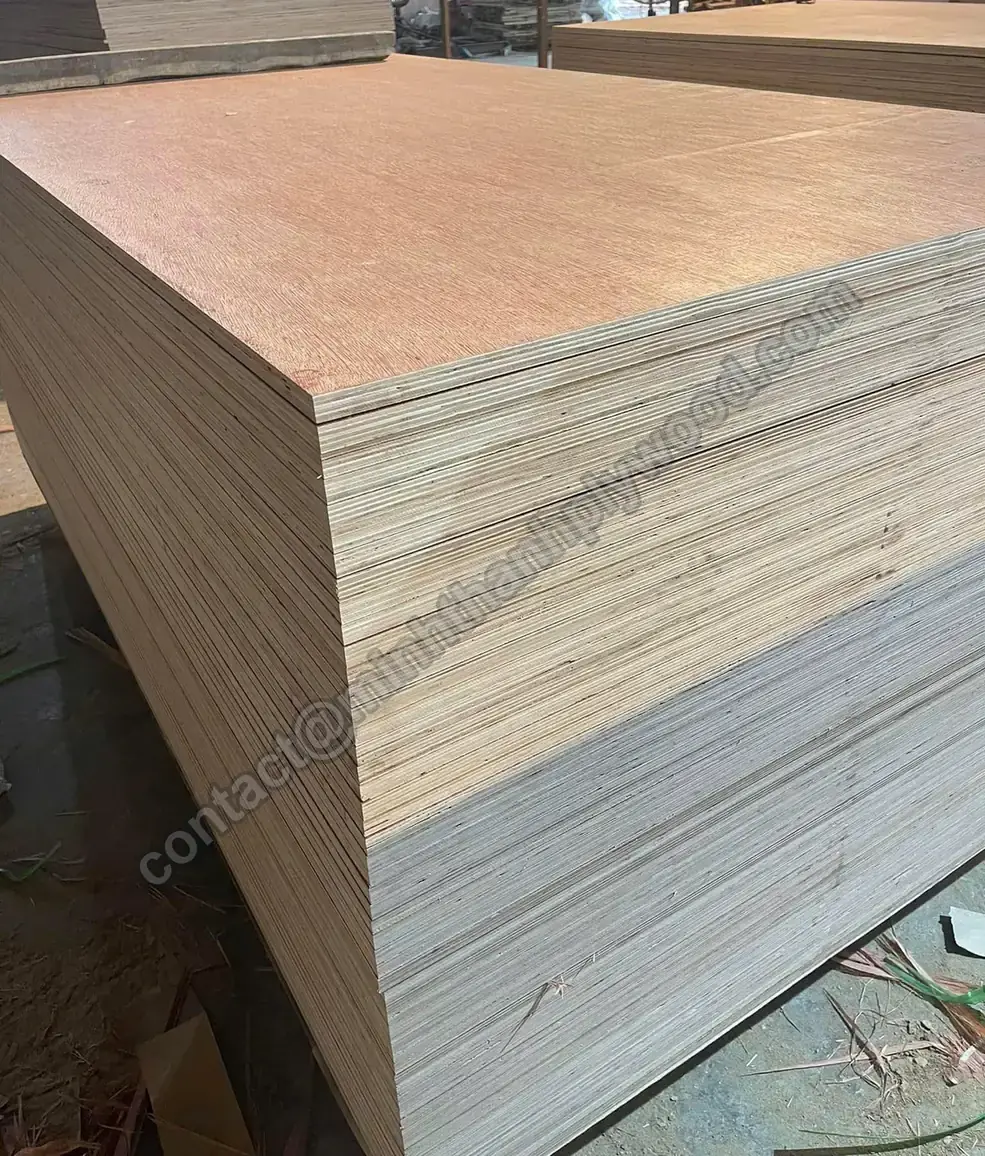
Bintangor es la cara; el núcleo de plantación soporta el tablero. Peso, color del canto y sujeción de tornillos dependen del núcleo. Elijan Styrax para cuerpos ligeros y menor transporte por tablero; eucalipto para densidad mínima especificada o bisagras y fijaciones pesadas.
Las chapas del núcleo son de calidad A, cruzadas y cosidas horizontal y verticalmente, para mantener juntas alineadas bajo la cara fina roja durante prensado. Las capas exteriores se cosen de serie y todas a petición, algo relevante en cantos fresados o vistos.
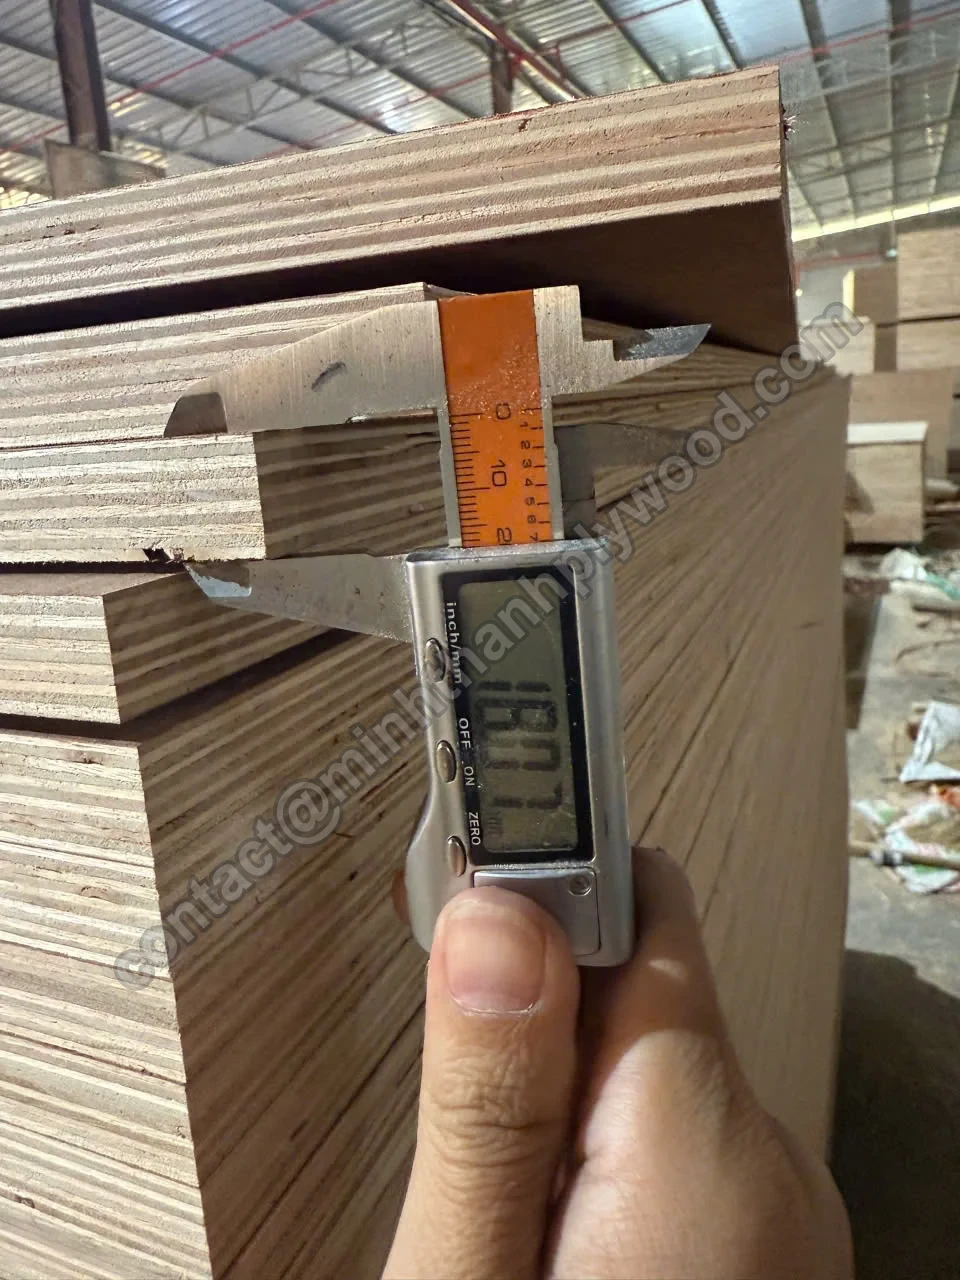
El número de capas aumenta con el espesor. Cada tablero de 3–6 mm tiene cinco capas. A 18 mm hay 11–13, normalmente 11. En tableros de 9 mm o más, cada chapa del núcleo suele medir 1,4–2,0 mm antes de prensar. A 3–6 mm se utilizan chapas más finas para conservar cinco capas.
Los tableros de muebles reciben doble prensado de serie. Primero se prensa en caliente el núcleo y se calibra por lijado. Después se añaden las caras de Bintangor y se prensa otra vez, a unos 110–120 °C para adhesivo MR y 130–145 °C para fenólico WBP. El núcleo calibrado mantiene plana y sin ondulaciones la cara teñida.
En la gama fina, cinco capas corresponde a dos composiciones. A 3 mm hay una chapa central, dos capas transversales y dos caras. A 4, 5 y 6 mm hay tres chapas del núcleo entre las caras. Ajustamos el espesor de chapas al tablero terminado; el par de cara y contracara sigue definiendo cada aspecto.
Nuestra composición de muebles de 4 mm utiliza tres chapas Styrax finas, con chapa de 1,3 mm como ejemplo de producción antes de compresión y lijado. Escasea la chapa fina buena, por lo que puede tardar más. Mantenemos cinco capas y calidad de cara en vez de reducir el estándar para acortar el plazo. Consulten la gama fina para puertas y traseras.
Peso del tablero: densidad del núcleo por volumen del tablero.