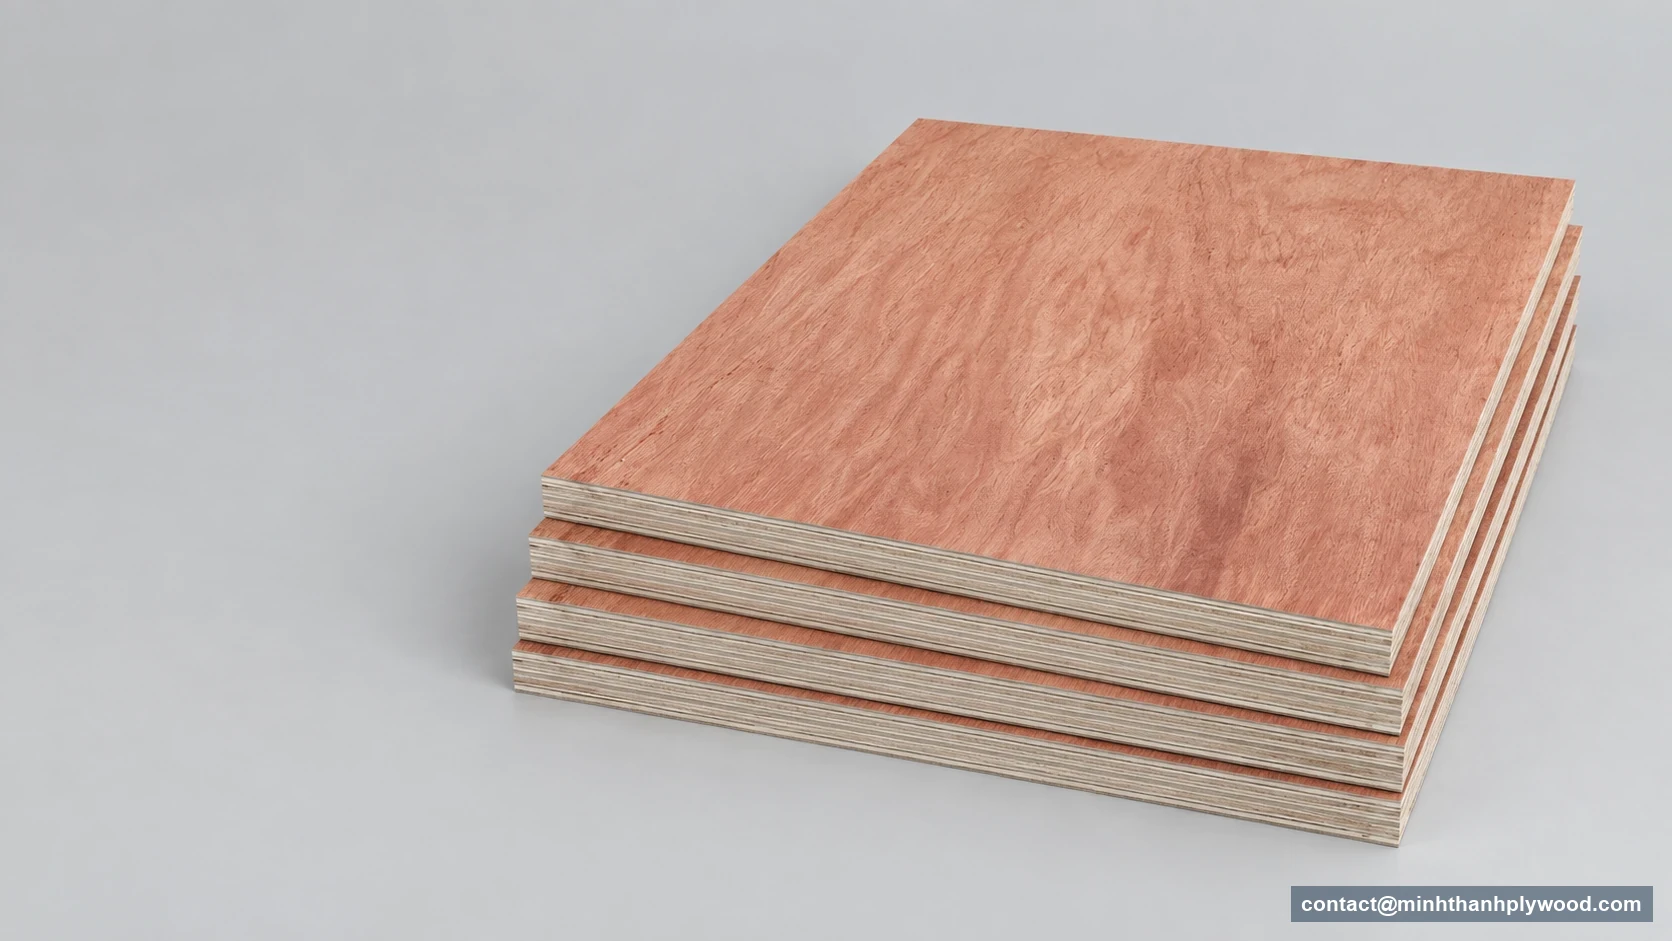
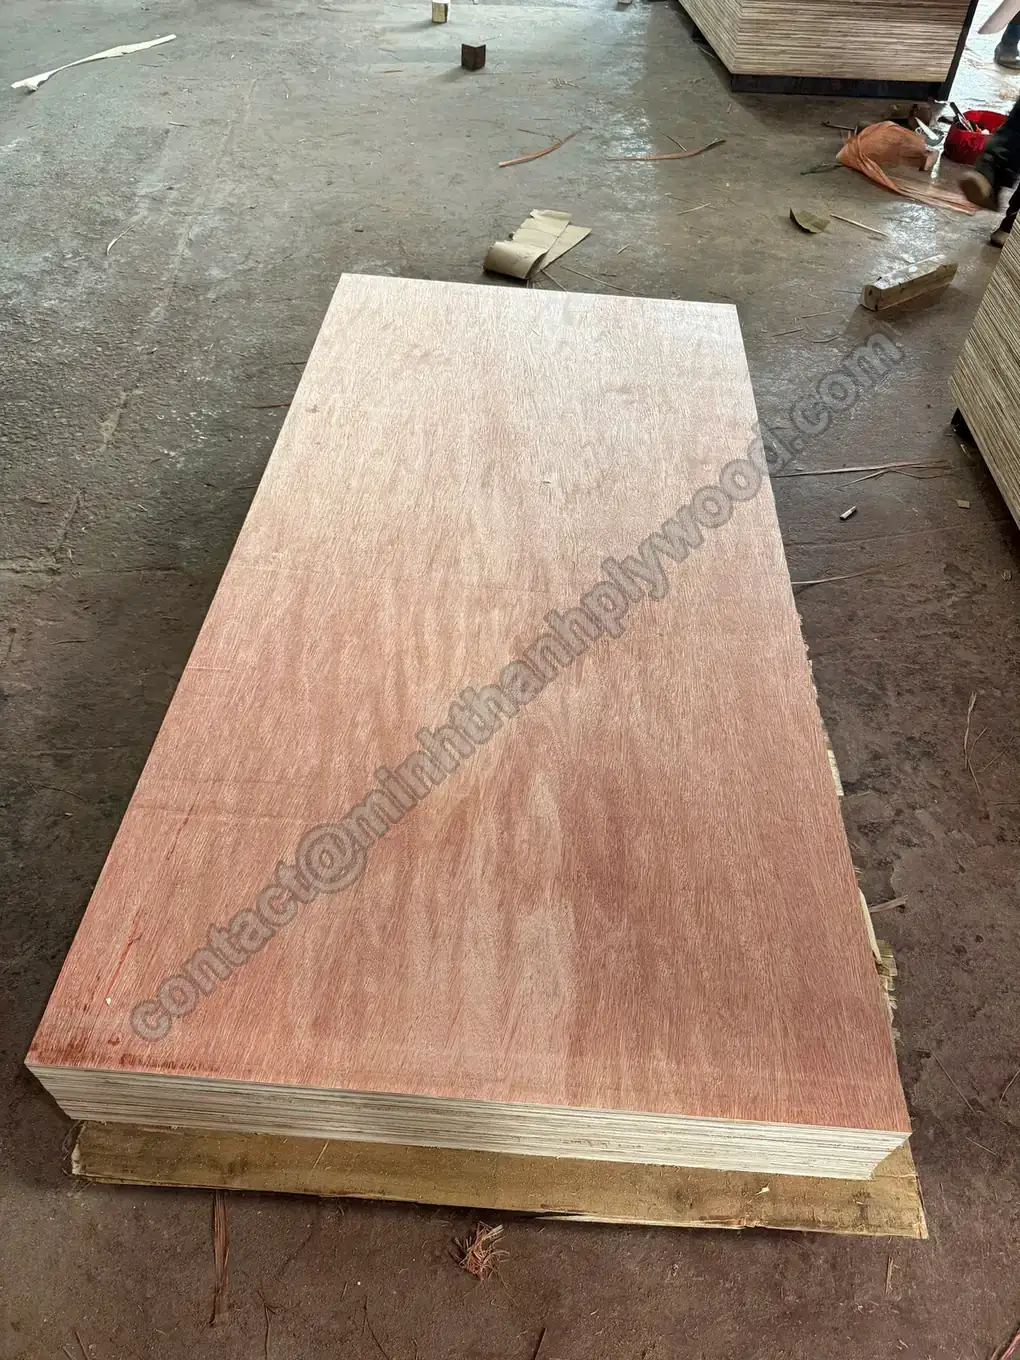
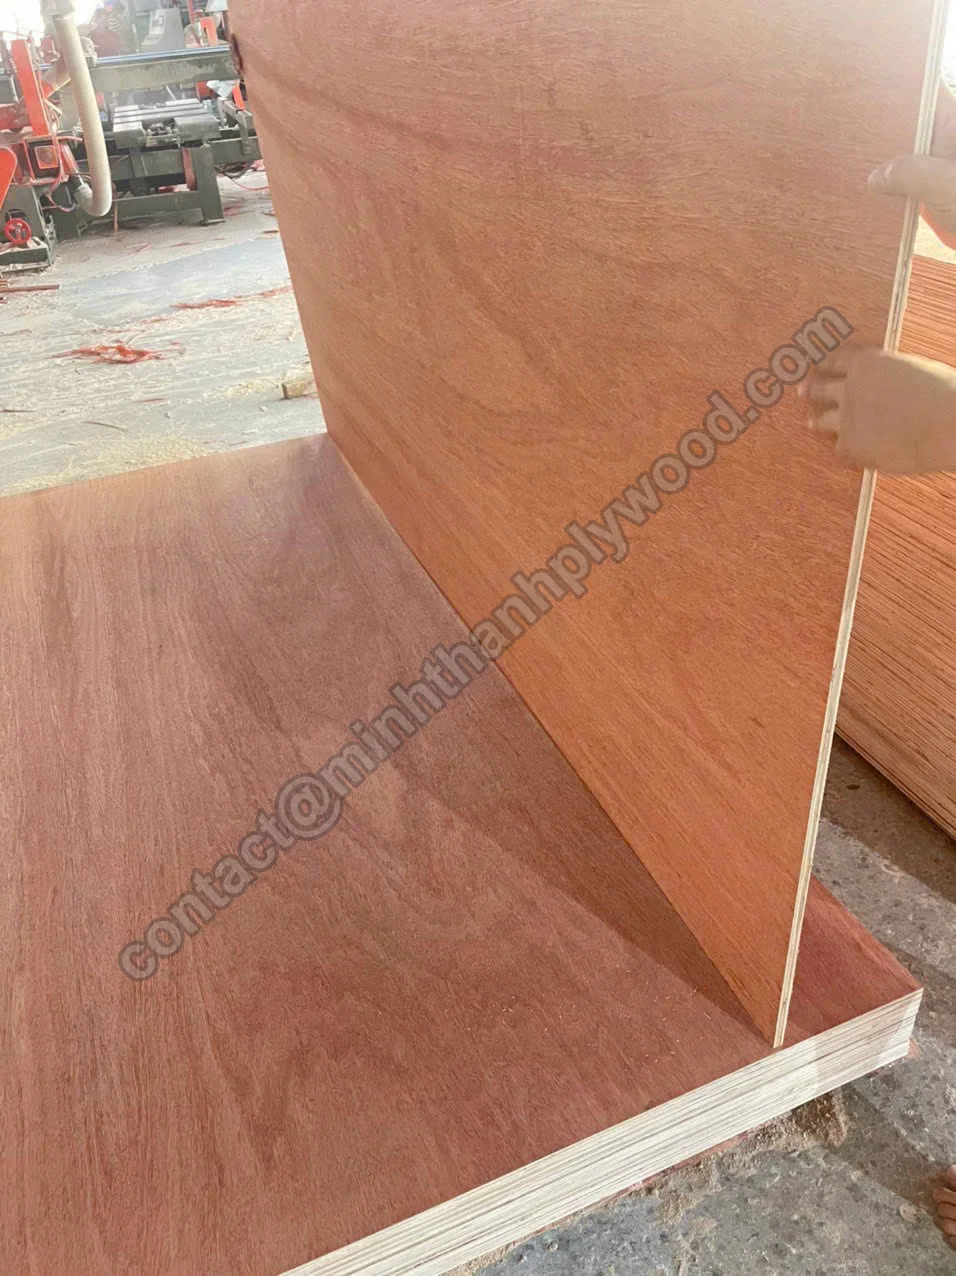
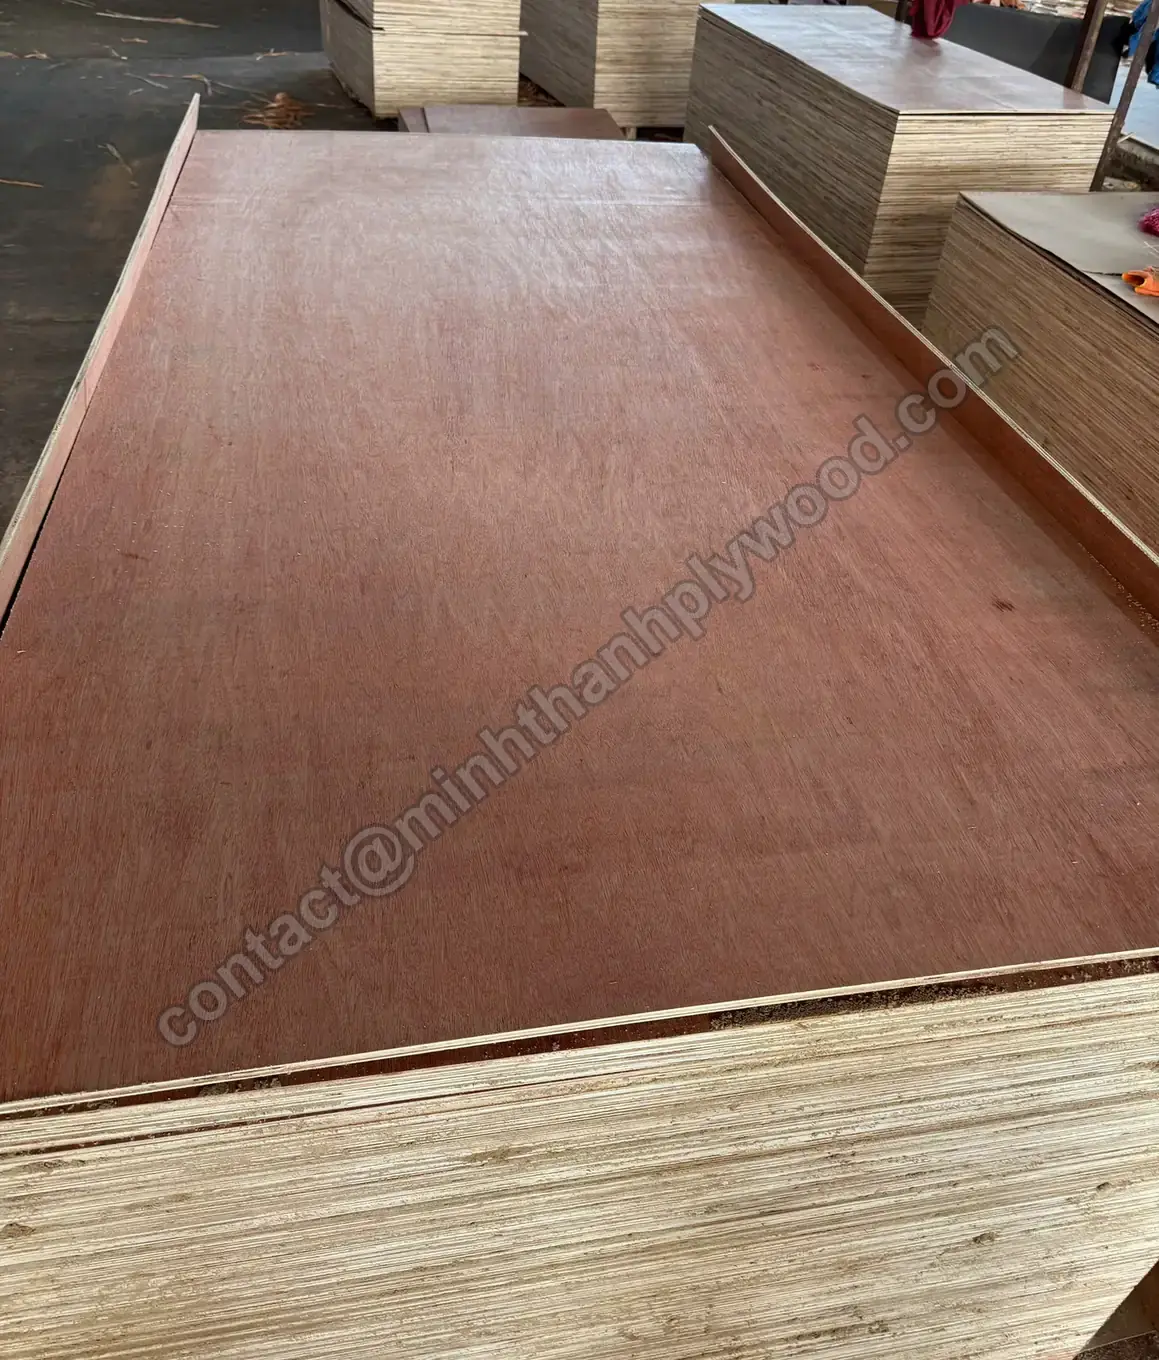
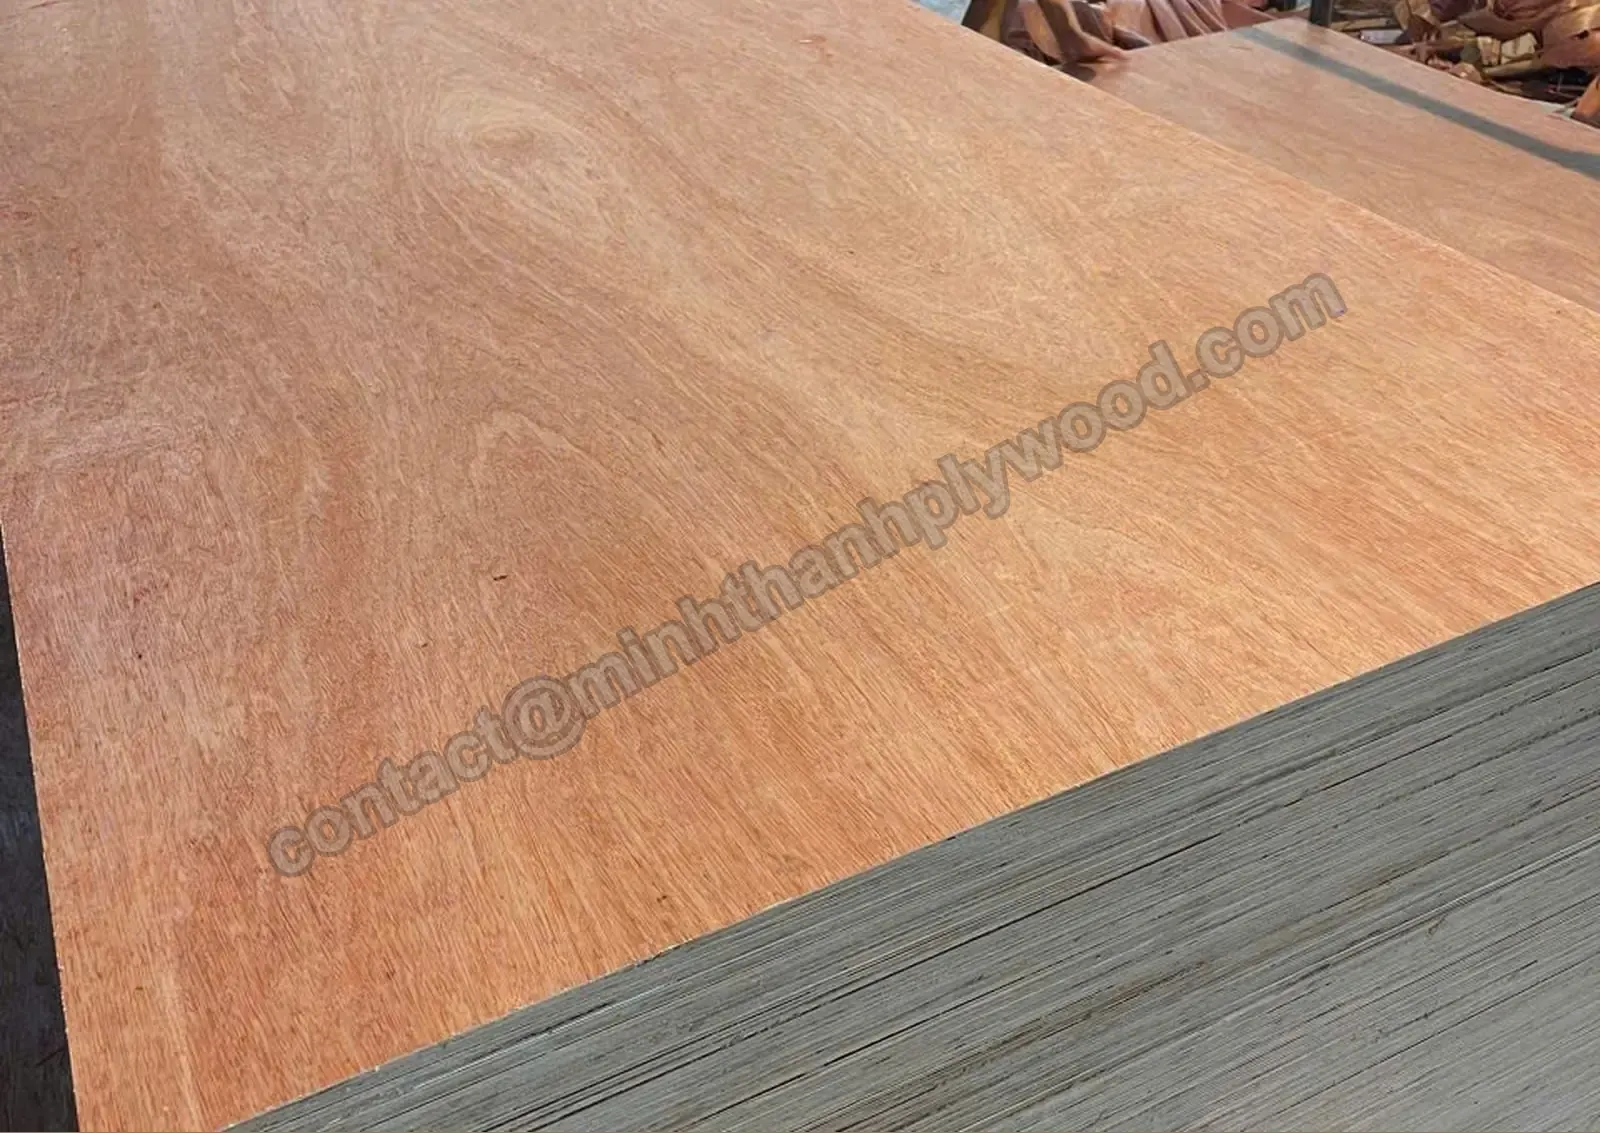
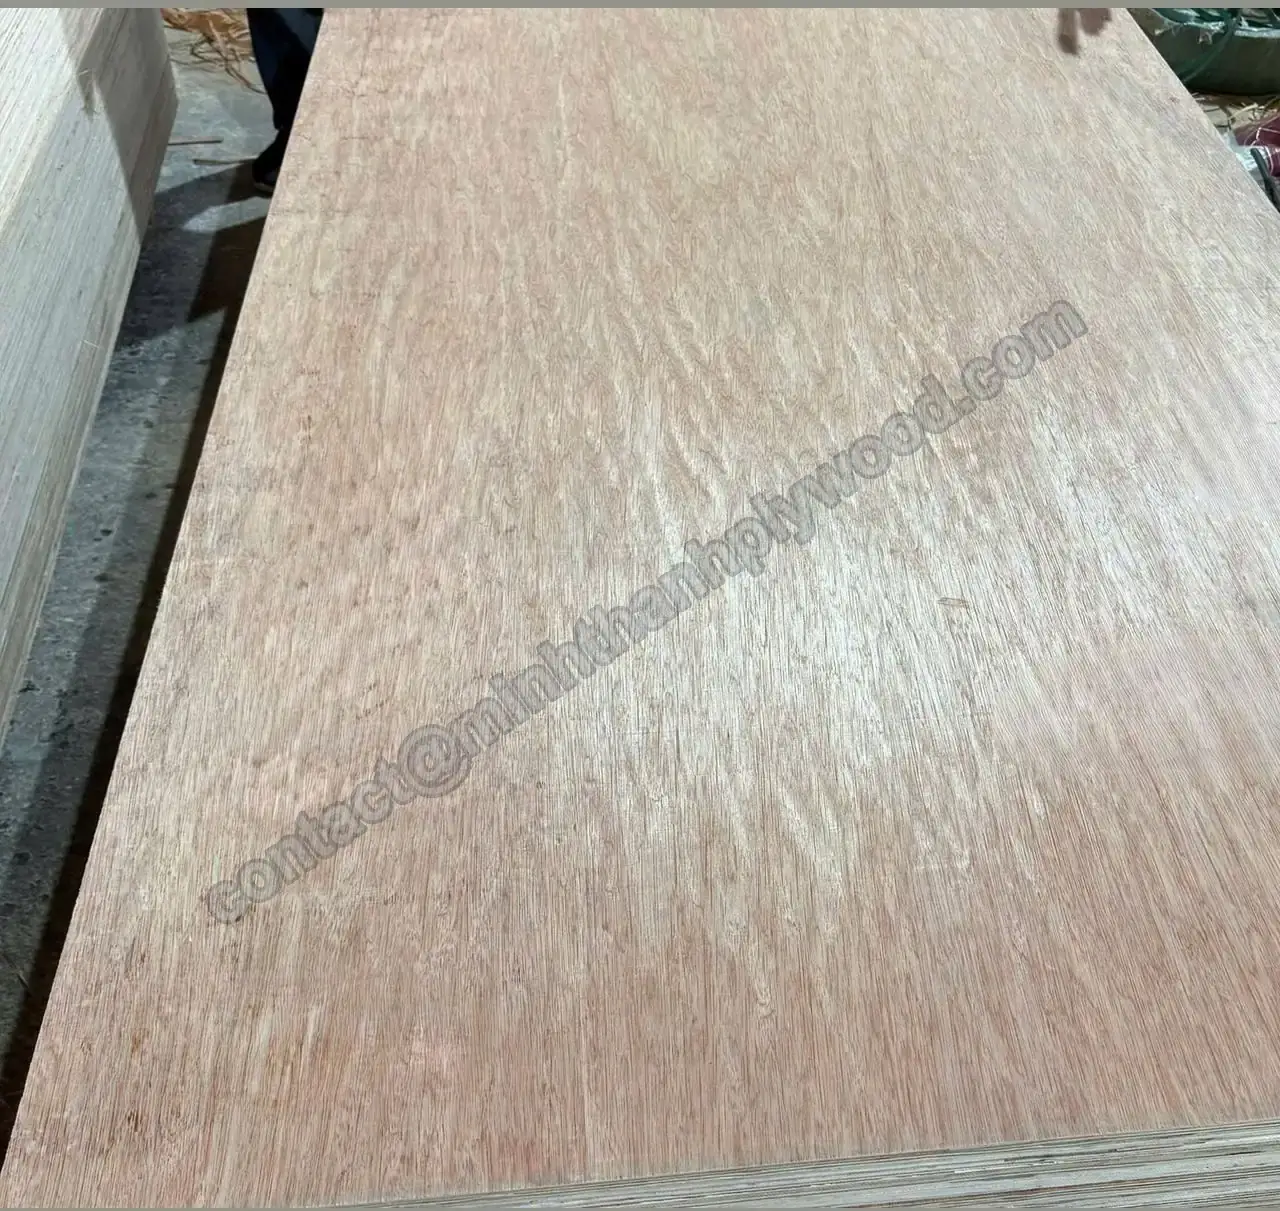
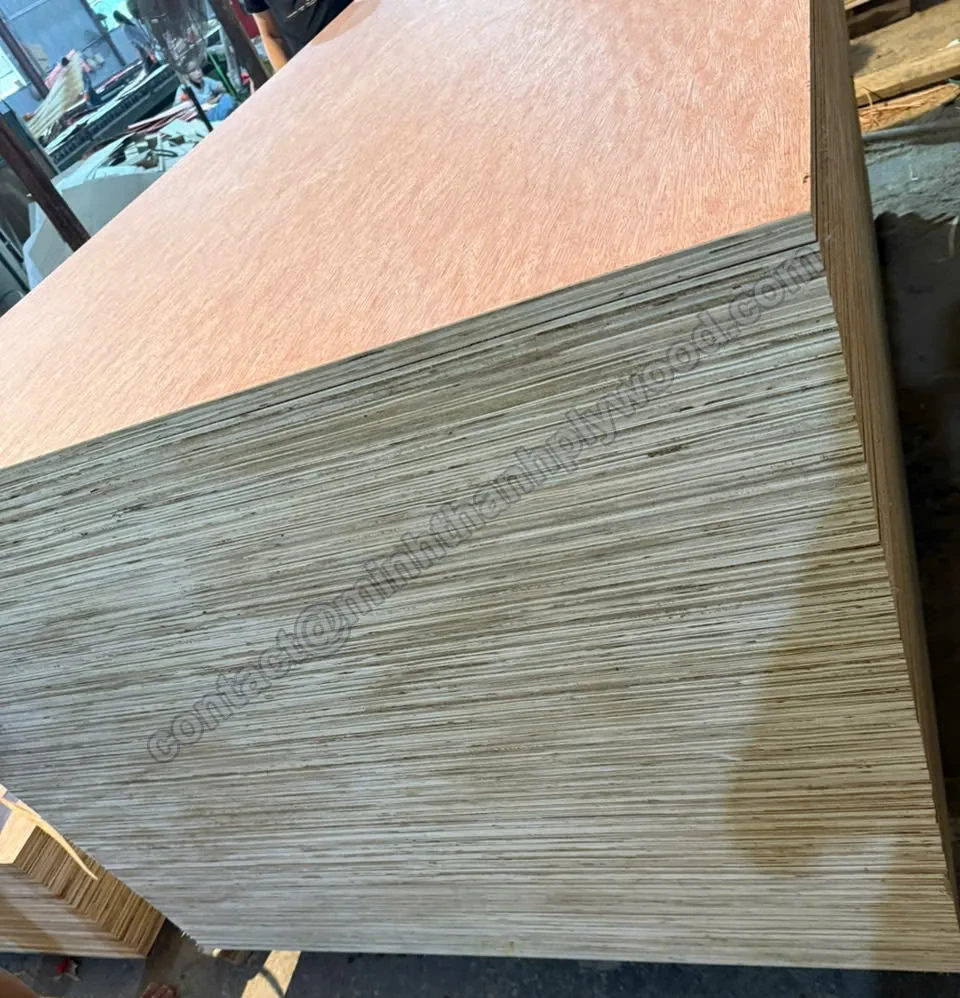
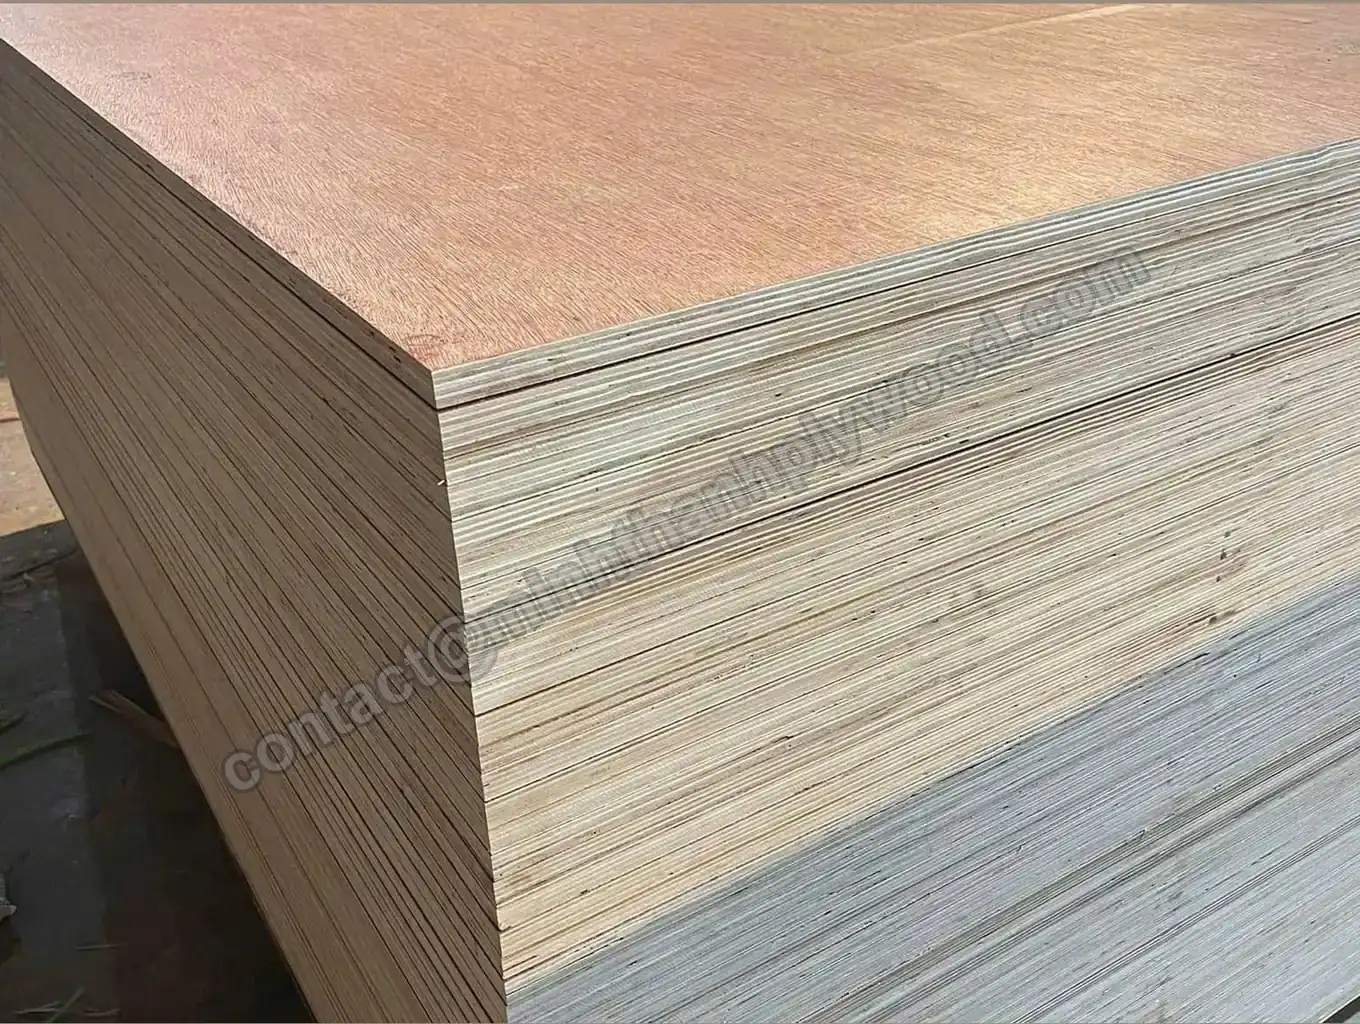
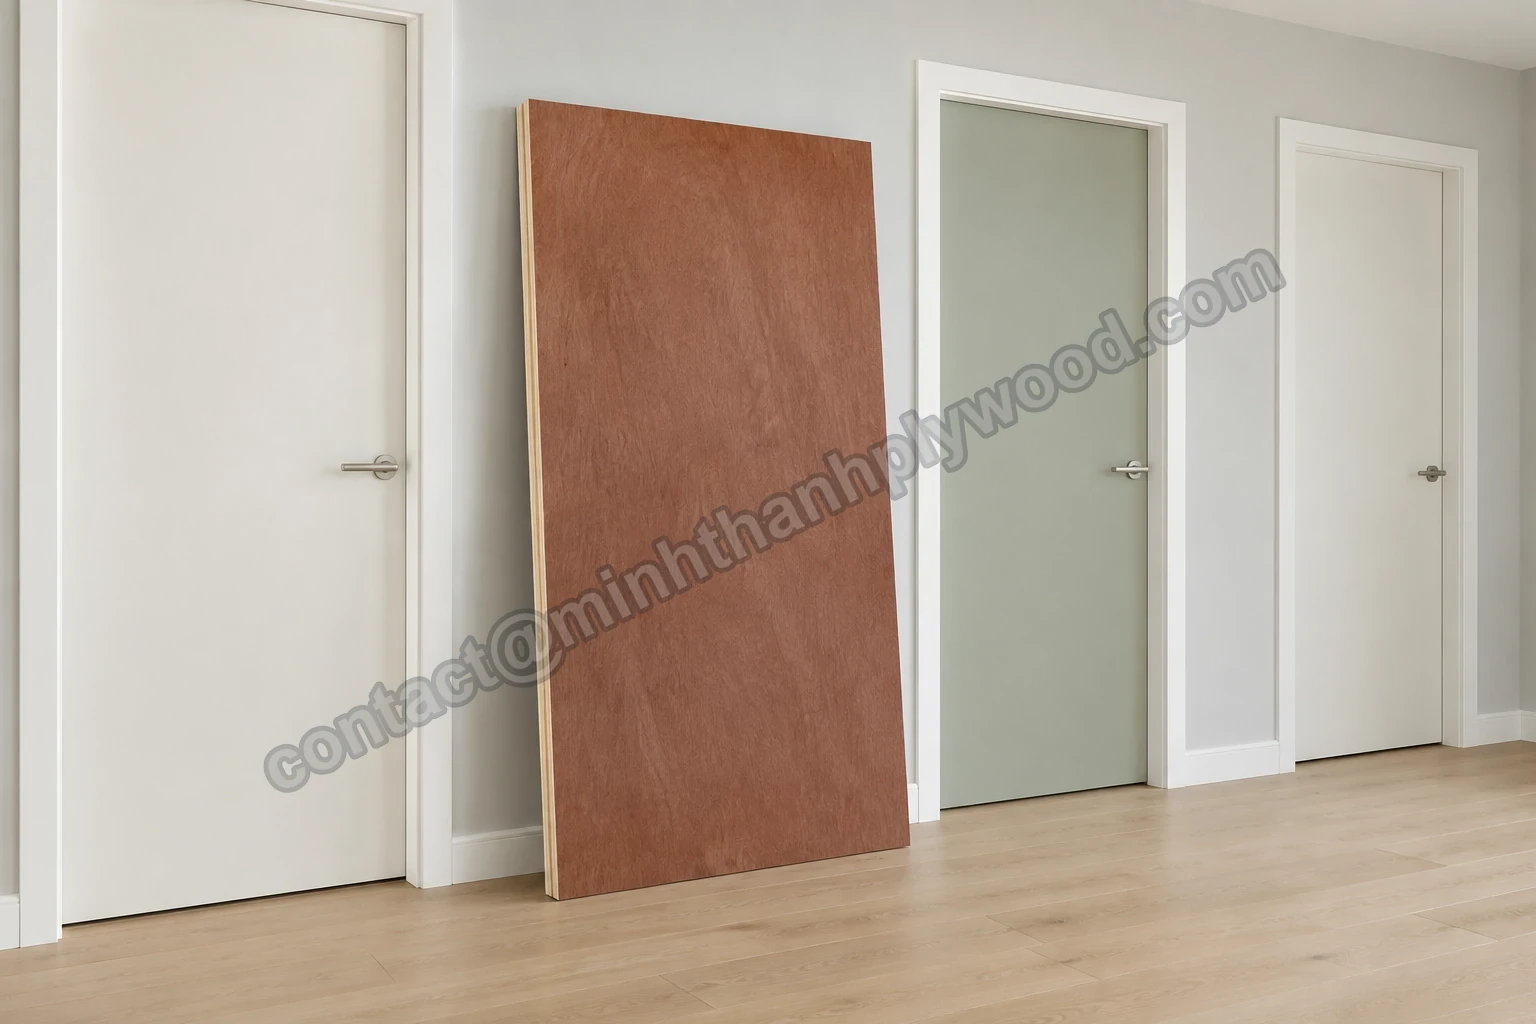
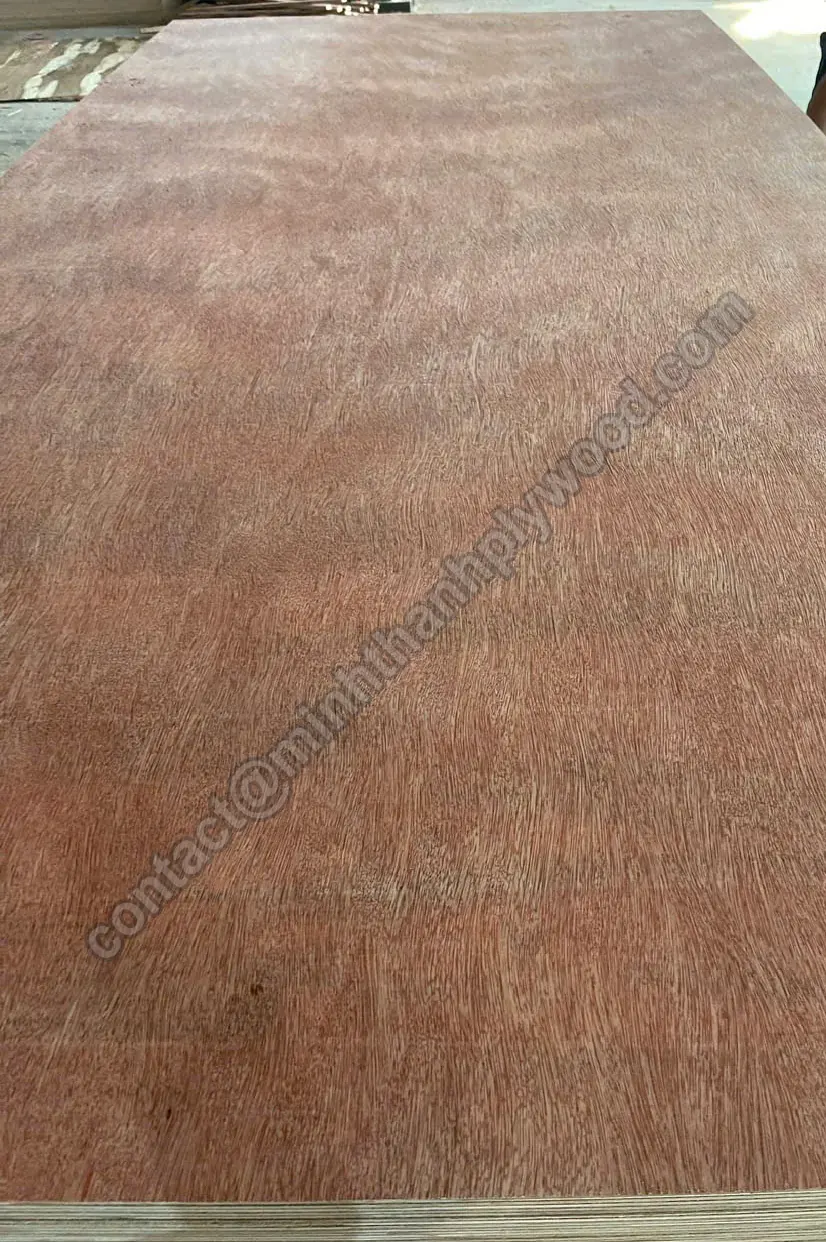
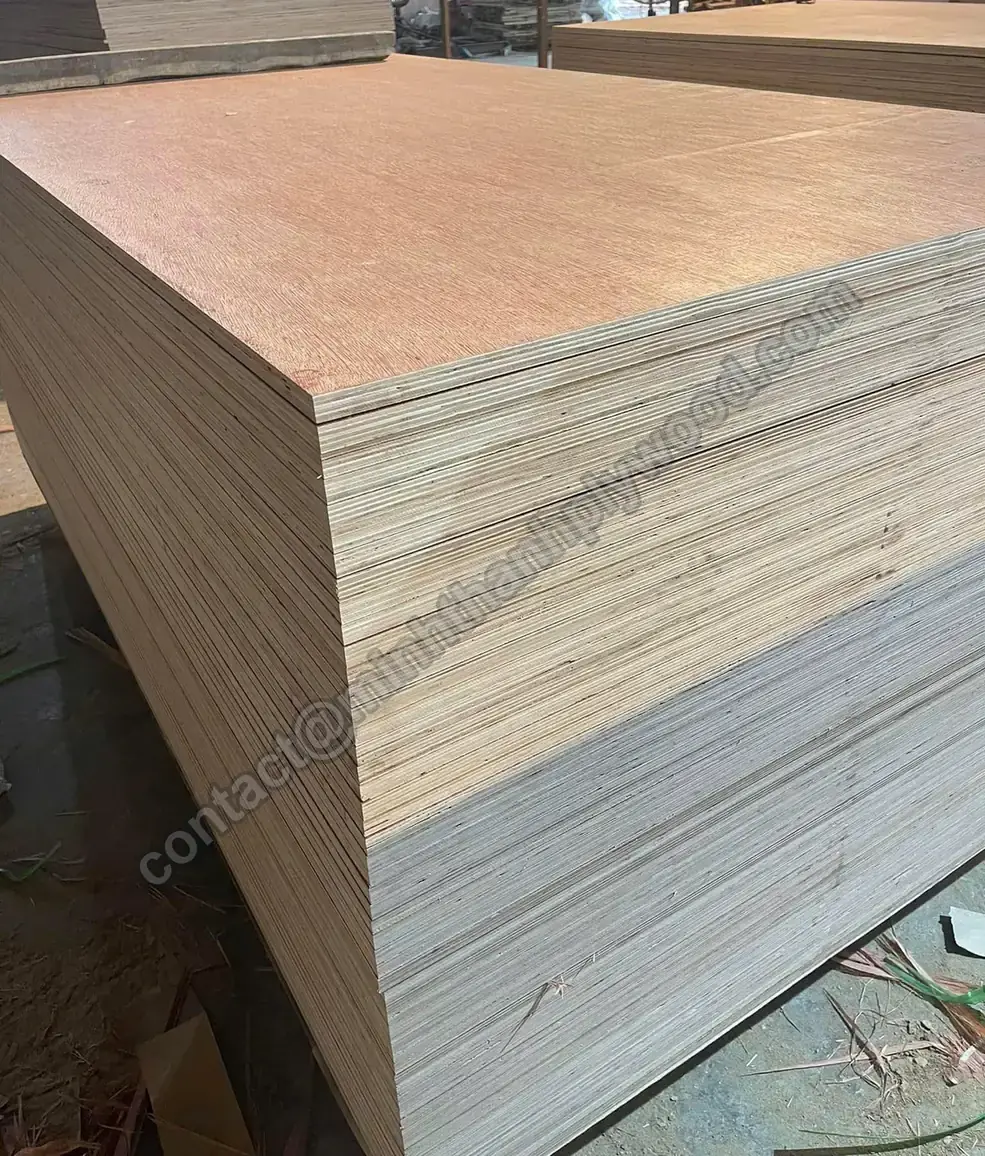
Bintangor är ytan, och plantagekärnan bär skivan. Vikt, kantfärg och skruvhållning följer kärnan. Välj Styrax för lätta stommar och låg frakt per skiva. Välj eukalyptus där ritningen anger en minsta densitet eller där skivan ska bära gångjärn och tunga infästningar.
Våra kärnfaner är av klass A, korslagda och sydda horisontellt och vertikalt, så att fanerfogarna hålls i linje under den tunna röda ytan vid pressningen. Yttre skikt sys som standard och samtliga skikt på begäran, vilket spelar roll när frästa eller synliga kanter ingår i designen.
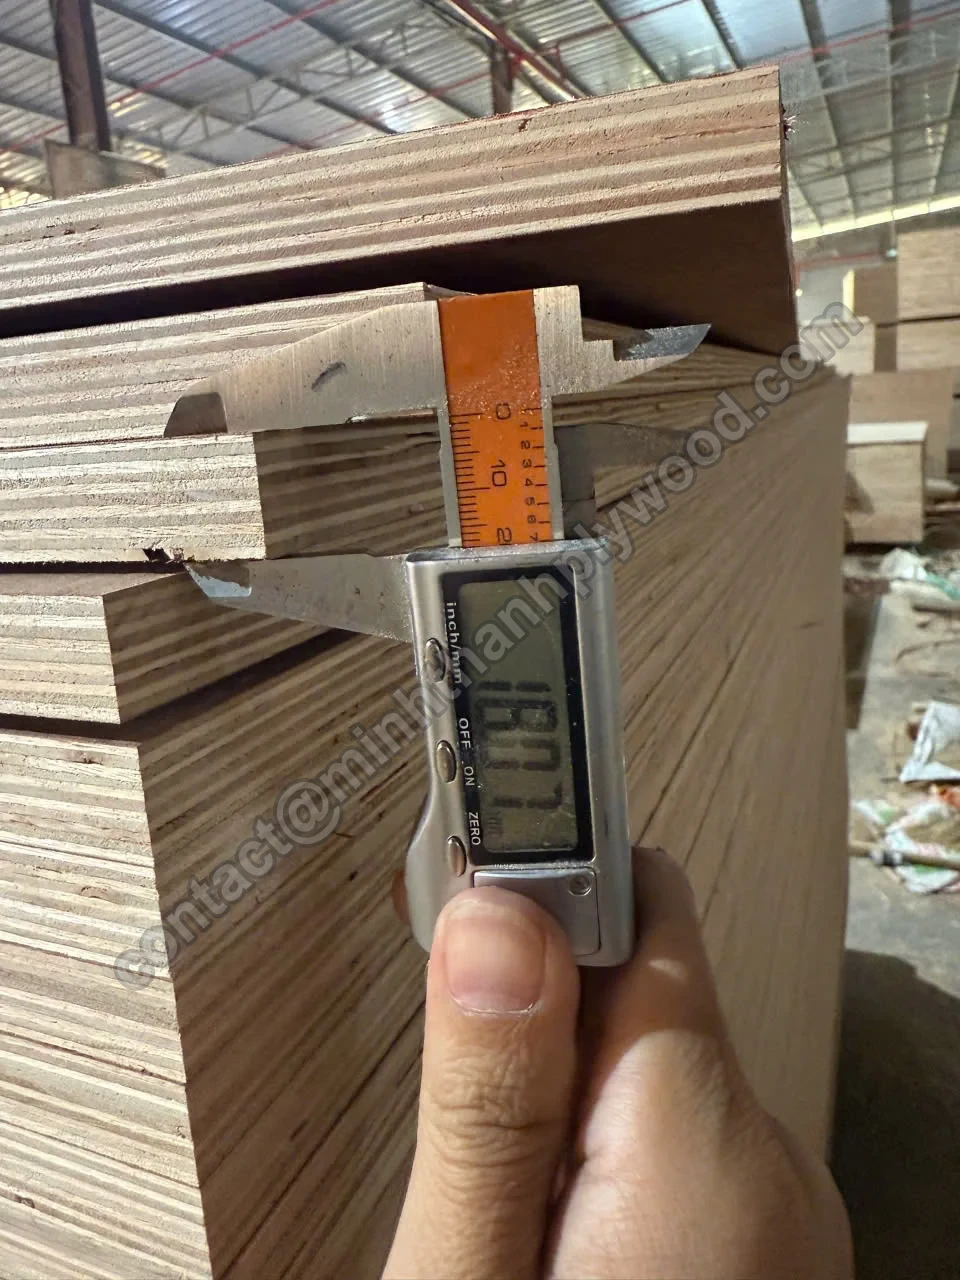
Antalet skikt ökar med tjockleken. Varje bintangorskiva på 3–6 mm är femskiktad. En skiva på 18 mm byggs av 11–13 skikt, oftast 11. På skivor från 9 mm och uppåt är varje kärnfaner normalt 1,4–2,0 mm före pressning. Skivor på 3–6 mm har tunnare kärnfaner, dimensionerade för fem skikt.
Skivor i möbelkvalitet dubbelpressas som standard. Först varmpressas kärnskivan och kalibreras genom slipning. Sedan läggs framsida och baksida av Bintangor på och skivan pressas igen, vid cirka 110–120 °C för MR-lim och 130–145 °C för fenoliskt WBP-lim. Den kalibrerade kärnan håller en betsad yta plan, utan vågor.
I det tunna bintangorsortimentet innebär fem skikt två olika fanerläggningar. En skiva på 3 mm har ett centralt kärnfaner, två tvärgående fanerskikt och två ytfaner. Vid 4, 5 och 6 mm ligger tre kärnfaner mellan de två ytorna. Vi anpassar kärnfanerets tjocklek till den färdiga skivan; paret framsida/baksida bestämmer fortfarande utseendet på respektive sida.
Vår möbelkonstruktion på 4 mm har tre tunna kärnfaner av Styrax, med 1,3 mm kärnfaner som produktionsexempel före komprimering och slipning. Bra tunt faner är en bristvara, så den här tjockleken kan ta längre tid att producera. Vi behåller den femskiktade uppbyggnaden och ytkvaliteten i stället för att sänka standarden för att korta produktionstiden. Se vårt sortiment av tunn plywood för dörrskivor och skåpbaksidor.
Skivvikter: kärnans densitet multiplicerad med skivans volym.