
合板 厚み 公差は、合板の実測厚さが呼び厚さからどこまで外れても注文内容に適合するかを示す値です。日本の家具メーカー、型枠業者、輸入商社が家具用合板やコンクリート型枠用合板を調達する際も、厚み公差は注文書に数値で明記します。輸入経路には京浜港(東京・横浜・川崎)や阪神港(大阪・神戸)があります。JAS 0233:2024の合板規格も用途区分の確認に使い、厚み公差は別途、注文ごとに合意してください。Minh Thanh Plywoodの研磨仕上げ家具用合板は±0.2~0.3 mm、最小±0.2 mmまで対応し、普通合板と塗装型枠合板は±0.5 mmです。このガイドでは許容範囲、ばらつきの原因、測定手順、注文書への記載方法を説明します。
合板の厚み公差とは
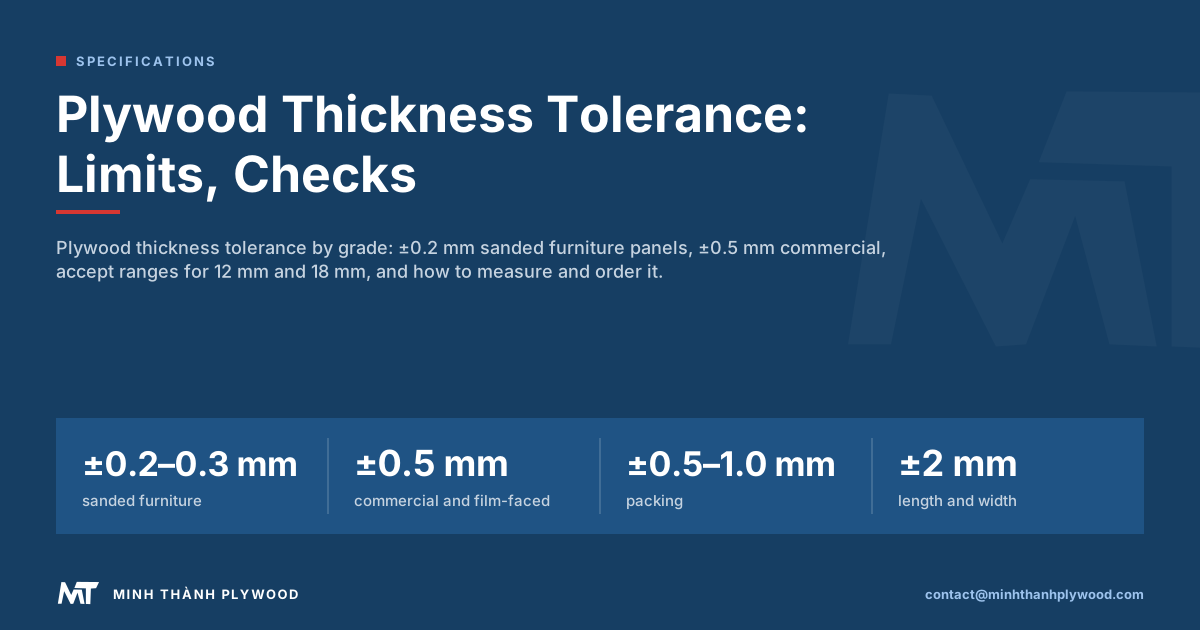
合板の厚み公差とは、呼び厚さと実測厚さの差として認められる範囲です。公差が±0.2 mmの18 mm合板なら、すべての測定値が17.8~18.2 mmに収まれば適合します。公差は製品によって異なり、研磨仕上げの家具用合板は±0.2~0.3 mm、普通合板は±0.5 mmです。
公差を正しく把握するには、次の2つの数値を分けて考えます。
- 呼び厚さに対する公差: 表示寸法から測定値がどこまで上下してよいか。
- 1枚の中の厚み差: 同じ合板の最も厚い箇所と薄い箇所の差。
家具工場では、どちらも仕上がりに影響します。呼び厚さに対する公差は溝や丁番カップ、板の接合部が合うかを左右します。1枚の中の厚み差は、CNCベッドに合板が平らに載るか、段差を見せずにラミネートできるかを左右します。
呼び厚さと実測厚さは混同されがちです。呼び厚さは18 mm、12 mm、9 mmのように販売時に表示される寸法で、実測厚さはノギスで測った値です。適合する合板の実測厚さは呼び厚さより多少大きくても小さくてもかまいませんが、公差の範囲を超えてはいけません。インチ表記も使う場合、3/4インチとして販売される合板が実際には18 mmで製造されることもよくあります。注文書にはメートル法の寸法と公差を記載してください。
合板の厚み公差を製品別に見る
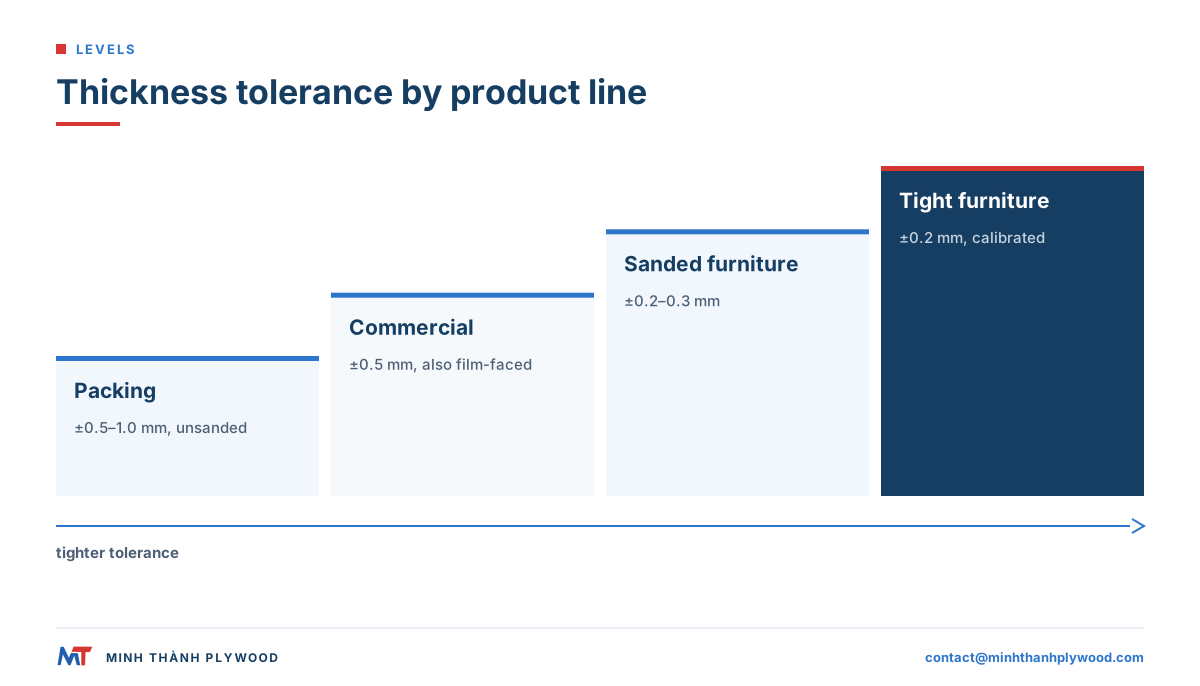
厚み公差は製品ラインごとに異なります。研磨の有無や構成が違うためです。次の数値は、Minh Thanhが出荷時に測定する製品ラインごとの公差です。
| 製品ライン | 表面仕上げ | 厚み公差 | 長さと幅 |
|---|---|---|---|
| 家具・内装用合板 | 研磨・磨き仕上げ | ±0.2~0.3 mm、最小±0.2 mm | ±2 mm |
| 普通合板 | 未研磨または軽研磨 | ±0.5 mm | ±2 mm |
| 塗装型枠合板 | フィルム貼り、未研磨 | ±0.5 mm | ±2 mm |
| 梱包用合板 | 未研磨 | ±0.5~1.0 mm | ±2 mm |
多くの購買担当者が必要とする合板の寸法公差も、この表で確認できます。製品別の厚み公差に加え、長さと幅は±2 mmです。製品ラインの横に公差を必ず記載してください。「±0.5 mm」は型枠には適した数値ですが、キャビネット扉には大きすぎます。
ベトナム産12 mm合板の厚み公差
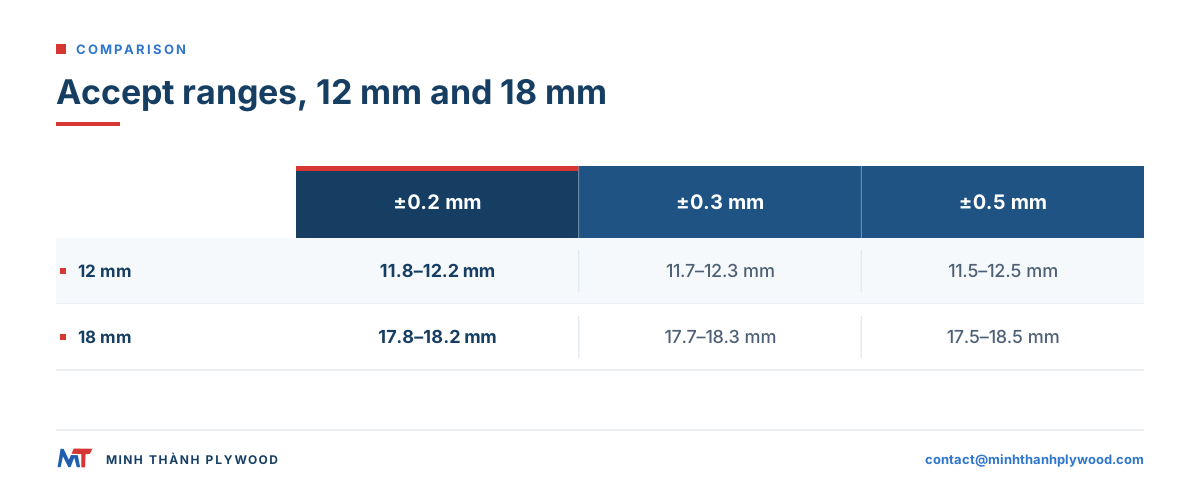
ベトナム産の研磨仕上げ家具用12 mm合板は、±0.2~0.3 mmの公差で製造されます。±0.2 mmの場合、すべての測定値が11.8~12.2 mmに収まります。±0.3 mmなら11.7~12.3 mmです。普通合板の公差が±0.5 mmの場合、許容範囲は11.5~12.5 mmです。
| 12 mm合板 | 公差 | 許容範囲 |
|---|---|---|
| 研磨仕上げ家具用、厳しい公差 | ±0.2 mm | 11.8~12.2 mm |
| 研磨仕上げ家具用 | ±0.3 mm | 11.7~12.3 mm |
| 普通合板または塗装型枠合板 | ±0.5 mm | 11.5~12.5 mm |
薄物から中厚物では、同じ0.3 mmでも合板の厚みに占める割合が大きく、公差の影響が目立ちます。上限の12 mm引き出し側板と下限の隣の板では0.6 mmの差が生じ、留め加工の角で段差が見えることがあります。引き出し箱、溝にはめる背板、受け溝に載せる棚板には±0.2 mmを指定してください。12 mm合板では、等級、単板構成、寸法を解説しています。
ベトナム産18 mm合板の厚み公差
ベトナム産の研磨仕上げ家具用18 mm合板は、公差が±0.2 mmなら17.8~18.2 mm、±0.3 mmなら17.7~18.3 mmです。普通合板の公差が±0.5 mmなら、許容範囲は17.5~18.5 mmです。
| 18 mm合板 | 公差 | 許容範囲 |
|---|---|---|
| 研磨仕上げ家具用、厳しい公差 | ±0.2 mm | 17.8~18.2 mm |
| 研磨仕上げ家具用 | ±0.3 mm | 17.7~18.3 mm |
| 普通合板または塗装型枠合板 | ±0.5 mm | 17.5~18.5 mm |
18 mmはキャビネットの箱部分に使われる厚さで、公差はCNC加工した溝や段欠きの深さと、縁貼りの2か所に表れます。18 mm用の縁材を18.5 mmの合板に貼ると、はみ出した部分を削る必要があります。17.5 mmの合板では心板が露出します。18 mm合板では、単板構成、心板、重量を解説しています。
ベトナム産4×8判合板の厚み公差
ベトナム産の4×8判合板は1220 × 2440 mmで、同じ製品ラインなら厚み公差は他の寸法と同じです。研磨仕上げ家具用合板は±0.2~0.3 mm、普通合板は±0.5 mmです。長さと幅は±2 mmに収まります。
シート面積が大きいと、厚みが変動する範囲も広くなります。そのため、測定箇所は端の1か所だけではなく、後述のとおり四隅、各辺の中間点、中央に設定します。1250 × 2500 mmや、1220 × 2500 mm、1220 × 2280 mmなどの特注寸法も、公差は同じです。
EN 315が定める合板の厚み公差
EN 315:2000『合板―寸法公差』は、合板の寸法公差を定める欧州規格です。対象は長さ、幅、厚さ、直角度、縁の真直度です。厚さの許容限度は合板が厚くなるほど広がり、未研磨と研磨仕上げで別々に定められています。
EN 315は、実際の用途によってより狭い公差が必要になることも示しています。その場合は製品規格または契約で定めます。規格の限度は実用等級から家具用までを対象とするため、家具工場では通常、規格の許容範囲より厳しい数値が必要です。
EN 315の許容限度を数値で見る
EN 315は呼び厚さに対する公差を計算式で定めています。研磨仕上げ合板は+(0.2 + 0.03t) mmと−(0.4 + 0.03t) mm、未研磨合板は+(0.8 + 0.03t) mmと−(0.4 + 0.03t) mmです(tは呼び厚さ)。1枚の中の厚み差は別の欄で制限します。数値を計算し、Minh Thanhの研磨仕上げ家具用公差と並べると次のとおりです。
| 呼び厚さ | EN 315 研磨仕上げ (mm) | EN 315 未研磨 (mm) | Minh Thanh 研磨仕上げ家具用 (mm) |
|---|---|---|---|
| 6 | +0.4 / −0.6 | +1.0 / −0.6 | ±0.2~0.3 |
| 9 | +0.5 / −0.7 | +1.1 / −0.7 | ±0.2~0.3 |
| 12 | +0.6 / −0.8 | +1.2 / −0.8 | ±0.2~0.3 |
| 18 | +0.7 / −0.9 | +1.3 / −0.9 | ±0.2~0.3 |
| 24 | +0.9 / −1.1 | +1.5 / −1.1 | ±0.2~0.3 |
18 mmの場合、EN 315の研磨仕上げ合板の許容幅は1.6 mmで、17.1~18.7 mmです。Minh Thanhの±0.2 mm合板は許容幅0.4 mmで、4分の1の幅です。12 mmでは、規格の許容幅が1.4 mmであるのに対し、Minh Thanhは0.4 mmで、約3.5分の1です。数値は公表されたEN 315の表から引用し(2026年10月21日確認)、0.1 mm単位に丸めています。契約で引用する際は、購入する版の条項を確認してください。
同様の寸法公差を定める規格は、ほかにもあります。ISO 1954:2013 (ISOカタログ掲載情報)は、基準含水率10 ± 2 %で測定した場合、長さと幅を1 mあたり±1.5 mm、最大±3.5 mmとし、縁の真直度を1 mあたり1 mm、直角度を1 mあたり1 mmと定めています。測定はISO 9426に従い、含水率はISO 16979で測定します。
米国では、NISTがPS 1-22を掲載しています。同規格は、厚さ3/4インチまでの研磨仕上げ合板に±1/64 in (0.4 mm)、厚さ13/16インチまでの未研磨、軽研磨、オーバーレイ合板に±1/32 in (0.8 mm)を認めています。長さ2440 mmの合板では、ISO 1954は±3.5 mm(1 mあたりの値に上限を適用)を認めるため、Minh Thanhの長さ・幅の公差±2 mmのほうが厳しい値です。
注文書に記載する際は、次のルールに従います。
- 数値を記載する: 例「±0.2 mm、研磨仕上げ」。
- 規格は測定方法の参照としてのみ記載する: 例「EN 315に従って測定」。
- 規格名だけで指定しない: 「EN 315適合」だけでは、研磨仕上げか未研磨か、実際の数値はいくつかが明確になりません。
現行版はCEN加盟国の国家標準化機関などで確認できます。たとえばアイルランドの規格販売サイト(2026年10月20日確認)に掲載されています。英国規格協会も同じ規格をBS EN 315:2000として掲載しています。
合板の厚みにばらつきが出る理由
合板の厚みにばらつきが出るのは、単板ごとに厚みが少しずつ異なり、プレス、接着剤、含水率もそれぞれ差を加えるためです。表板単板は通常0.2~0.5 mm(欧州では0.3 mmが一般的)、心板単板は1.4~2.0 mmです。18 mm合板は通常11~13プライで、わずかな差が積み重なります。
主な原因を、合板が製造工程を進む順に示します。
- 単板の厚み。 ロータリー切削した心板単板は完全に均一ではありません。厚いものと薄いものを選別します。
- 積層。 心板単板の重なりや隙間によって、部分的に厚くなったり薄くなったりします。ステッチ加工で隙間を閉じます。
- 接着剤の塗布量。 接着層の厚みが均一でないと、プレス後の厚みに差が出ます。
- プレス圧力と温度。 プレスで積層材を圧縮します。圧力が均等でないと、厚みがそろいません。
- 含水率。 プレス後に含水率が変わると、合板は厚くなったり薄くなったりします。
単板の選別、ステッチ加工、適切なプレス管理でばらつきを抑え、心板の厚み調整と表面研磨で残った差を取り除きます。
2回プレスと研磨で±0.2 mmを実現する方法
Minh Thanhは家具用合板を2回プレスし、±0.2 mmの公差を実現します。まず心板をプレスして厚みを調整し、次に表板と裏板を貼り合わせ、合板を研磨します。各工程で前工程のばらつきを整えます。
- 心板をプレスする。 交差積層した心板単板に接着剤を塗り、プレスして1枚の板にします。
- 心板の厚みを調整する。 心板を研磨して厚みを均一にし、表板と裏板を平らな下地に貼れるようにします。
- 表板と裏板を貼る。 厚み調整済みの心板に表板と裏板をプレスします。
- 合板を研磨して仕上げる。 両面を研磨し、最終厚さに整えます。
- 厚さを測定する。 梱包前に注文書の公差と照合します。
1回のプレスだけで製造する合板は、心板のばらつきが完成品にも残ります。平らにしようと強く研磨すると、場所によって薄い表板を削り抜くおそれがあります。先に心板の厚みを調整すれば、最終研磨を軽くできます。厚み調整合板で工程を順に説明しています。
家具、キャビネット、CNC加工で厚み公差が重要な理由
厚み公差によって、部材を手直しせずに組み合わせられるかが決まります。家具の製造ラインでは、公差外の合板が接合のたびに作業時間を増やします。
| 加工・作業 | 公差外で起きること |
|---|---|
| CNCの溝加工・段欠き | 薄い合板では棚板が緩み、厚い合板では押し込まないと入らない |
| 丁番カップと穴あけ金具 | 穴の深さが変わり、金具が出っ張る、または表面を突き抜ける |
| 縁貼り | 厚い合板では縁材がはみ出し、薄い合板では心板が露出する |
| ラミネート・HPLプレス | 薄い部分が光沢面のへこみとして見える |
| 組み立て式家具 | カムロックやダボの接合位置がずれる |
| UV塗装ライン | ローラーが低い部分に届かず、塗膜の厚みに差が出る |
研磨仕上げの家具用合板が±0.2~0.3 mm、建築用合板が±0.5 mmなのはこのためです。型枠用合板は覆われて繰り返し使われますが、キャビネット扉は機械加工、縁貼り、仕上げを行います。
積み込み時や到着時に合板の厚みを測る方法
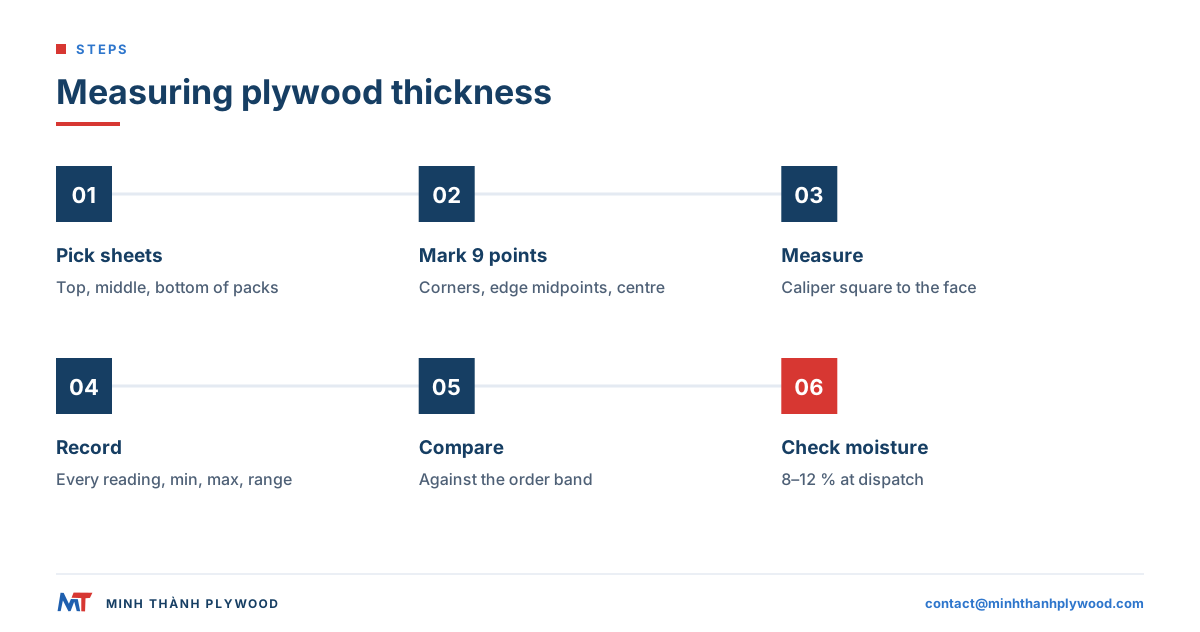
デジタルノギスまたはマイクロメーターを使い、各サンプル合板の切断面から離れた複数箇所で厚さを測り、すべての測定値を記録します。すべての値が合意した範囲に入っている場合に限り、その合板は適合します。
- サンプルを選ぶ。 異なる梱包から選び、各梱包の上段、中段、下段から採取します。
- 測定箇所に印を付ける。 端から少し内側の四隅と各辺の中間点、それに中央を選びます。
- 各箇所を測る。 測定器を表面に対して直角に当て、単板に押し込まないようにします。
- 測定値を記録する。 合板と梱包の番号とともに記録し、合板ごとの最小値、最大値、範囲をまとめます。
- 注文内容と照らし合わせる。 すべての値が公差内にあり、1枚の中の厚み差にも上限があれば、その範囲内であることを確認します。
- 公差外の値があれば測定器ごと撮影する。
- 同じ合板の含水率を測る。 含水率が高い合板は厚く測定されます。
製造開始前に、測定手順とサンプル数を工場と合意し、双方が同じ方法で測れるようにしてください。Minh Thanhはすべての出荷品を積み込み前に写真と動画で記録し、購入者に共有します。
1枚の中の厚み差と平面性
1枚の中の厚み差は、最も厚い測定値と最も薄い測定値の差です。呼び厚さに対する公差と同じくらい重要です。たとえば、ある角で18.2 mm、中央で17.8 mmの合板は±0.2 mmの公差内ですが、表面全体に0.4 mmの段差があります。
1枚の中の厚み差は、合板同士の差と同じく、心板の隙間や重なり、プレスの不均一で生じます。心板を厚み調整すると、発生源から差を減らせます。ラミネート、ハイグロス塗装、CNCネスティング用では、呼び厚さに対する公差だけでなく、1枚の中の厚み差にも上限を設定するよう工場に依頼してください。
平面性は別の性質です。厚みが均一でも、合板が反ることがあります。バランスの取れた構成、出荷時の含水率8~12 %、平らな状態での保管が反りを抑えます。合板の反りと平面性の管理では、保管と取扱いを解説しています。
出荷後の含水率が合板の厚みに与える影響
合板は周囲の空気に応じて水分を吸収・放出し、それに伴って厚さも変化します。Minh Thanhは単板と完成品を乾燥させ、家具用合板の通常範囲である出荷時含水率8~12 %に整え、この状態で公差を測定します。
湿気の多い倉庫に保管すると、積み込み時より到着時の合板が厚く測定されることがあります。反対に、暖房の効いた乾燥工場へ移すと、数週間後に薄く測定されることがあります。厚さと含水率を一緒に測ってください。含水率が範囲内なのに厚さが公差外なら、合板は公差外です。含水率が高い場合は、判定する前に合板を調湿してください。
厚み公差と表板単板:研磨で削り抜かないために
研磨によって公差を整えられますが、表板単板が0.2~0.5 mmだと、研磨できる厚みには限りがあります。1回プレスの不均一な合板を±0.2 mmにしようとして強く研磨すると、心板が厚い部分で表板を削り抜き、表面に心板の色が斑点状に現れることがあります。
厳しい公差は、表板を貼る前に心板の厚みを調整した合板に指定してください。最終研磨では薄く均一な層だけを削るため、表板の等級を保てます。厚みを確認するときは、斜めから光を当てて表面も点検します。
- 削り抜け: 表板がなくなり、心板が見える箇所。
- 研磨跡: 摩耗したベルトや不均一なベルトによる、表面を横切る筋。
- 端部の薄い箇所: 片側を強く研磨した可能性を示す跡。
厚みが公差内でも、削り抜けがあれば表板の等級に関わる欠点です。承認済みサンプルに照らして判定します。
注文書に記載する内容
製品ごとに、公差を数値で記載し、表面仕上げと測定方法も指定してください。注文書の記載例は次のとおりです。
18 mm × 1220 × 2440 mm、両面研磨仕上げ、厚み公差±0.2 mm、長さ・幅±2 mm、出荷時含水率8~12 %、サンプル合板1枚につき9箇所を測定。
行き違いを防ぐため、次の点を明記します。
- 製品ごとに公差を指定する。 12 mmの研磨仕上げ合板と18 mmの塗装型枠合板を同じコンテナに積むなら、それぞれ別の数値を指定します。
- 各行に研磨仕上げか未研磨かを記載する。 表面仕上げによって実現できる公差が変わります。
- 測定手順を指定する。 1枚あたりの測定箇所、梱包ごとのサンプル数、測定器を記載します。
- サンプルを承認する。 実際に測定し、測定値を注文書と一緒に保管します。
Minh Thanhは無料サンプルを送付しているため、発注前に合板を測定できます。
ベトナム産の特注厚さと厚み公差
ベトナム産合板の特注公差も、標準品と同じ方法で注文します。製品ごとに数値を指定し、サンプルを承認してください。Minh Thanhは厚さ3~40 mmの合板を、1220 × 2440 mm、1250 × 2500 mm、および特注寸法で製造します。研磨仕上げ家具用合板は±0.2 mmまで対応します。
既存の家具システムに合わせる合板など、標準外の厚さも、選別した単板を使い、指定寸法に合うよう心板単板の厚さを選んで製造します。厚さ3~5 mmの薄物は、すべて5プライです。見積もりを依頼する際は、厚さ、公差、表板、心板、数量を[email protected]またはWhatsApp +84 988 586 601にお送りください。数時間以内に返信します。
合板の厚み公差について、注文書に記載する仕様の英日対照表も作れます。
よくある質問
合板の厚み公差のポイントは何ですか?
厚み公差は製品によって異なります。研磨仕上げの家具用合板は通常約±0.2~0.3 mm、普通合板と塗装型枠合板は約±0.5 mm、梱包用合板は±0.5~1.0 mmです。規格名だけに頼らず、注文書に数値を記載してください。
ベトナム産家具用合板の厚み公差はどの程度ですか?
2回プレスして研磨する工場の家具用合板なら、±0.2~0.3 mmが目安です。Minh Thanhの家具用合板は±0.2 mmまで、普通合板と塗装型枠合板は±0.5 mmまで対応します。長さと幅の公差は±2 mmです。
合板の呼び厚さと実測厚さの違いは何ですか?
呼び厚さは、たとえば18 mmのように製品名として表示される寸法です。実測厚さは、ノギスで測った実際の寸法です。すべての測定値が、合意した公差を呼び厚さに加減した範囲内なら、その合板は注文仕様に適合します。
18 mm合板の厚み公差はどのくらいですか?
研磨仕上げの家具用合板で公差が±0.2 mmなら、18 mm合板の許容範囲は17.8~18.2 mmです。普通合板の基準である±0.5 mmなら、17.5~18.5 mmです。
12 mm合板の厚み公差はどのくらいですか?
公差が±0.2 mmなら11.8~12.2 mm、±0.3 mmなら11.7~12.3 mm、±0.5 mmなら11.5~12.5 mmです。
EN 315は合板の厚み公差を定めていますか?
はい。EN 315:2000は、合板の厚さ、長さ、幅、直角度、縁の真直度に関する欧州規格です。厚さの許容限度は板厚が増すほど広がり、研磨仕上げと未研磨では異なります。より厳しい公差が必要なら、数値を注文書に記載してください。
合板の厚みはどのように測ればよいですか?
デジタルノギスまたはマイクロメーターを使い、端から離れた複数箇所を測ります。四隅、各辺の中間点、中央を測定し、すべての値を記録してください。1か所でも合意した範囲を外れれば、公差外です。
合板の厚みにはなぜばらつきが出るのですか?
単板の厚みには1枚ごとに差があり、接着剤の塗布量やプレス圧力もばらつきを生みます。プレス後は含水率の変化も厚みに影響します。心板を厚み調整し、完成した合板を研磨すると、ばらつきの大部分を抑えられます。
公差を厳しくすると価格は上がりますか?
はい。単板の選別、心板の2回プレス、厚み調整研磨に時間がかかり、材料も削るためです。家具、CNC加工、ラミネート部材には±0.2 mmを、型枠や木箱には±0.5 mmを選ぶのが目安です。
合板の厚み公差を海外から調達するとき、何に注意すべきですか?
製品ごとに公差を指定し、研磨仕上げか未研磨かを記載して、サンプルを承認してください。Minh Thanhは3~40 mmの合板を製造し、研磨仕上げの家具用合板は±0.2 mmまで対応します。