
Kontrola jakości sklejki · Ha Hoa, Wietnam
Kontrola jakości sklejki w ośmiu punktach
W skrócie
Kontrola jakości sklejki w Minh Thanh Plywood obejmuje osiem punktów, od przyjęcia forniru rdzeniowego po zaplombowany kontener. Płyty meblowe prasujemy dwukrotnie i szlifujemy do tolerancji grubości sięgającej ±0,2 mm. Płyty z każdego pakietu mierzymy suwmiarką cyfrową, a każdą wysyłkę fotografujemy i nagrywamy przed opuszczeniem Ha Hoa w Wietnamie.
Obejrzyj film
Kontrola jakości sklejki: osiem punktów kontrolnych od forniru do kontenera
Film o długości 2:26 pokazuje wszystkie osiem punktów kontroli jakości sklejki w naszym zakładzie na prawdziwych ujęciach z fabryki: przyjęcie forniru, układanie warstw, prasowanie na gorąco, szlifowanie kalibrujące, pomiar suwmiarką, ocenę lica i krawędzi, badania spoiny i emisji oraz dokumentację pakowania i załadunku. Na końcu przedstawia dokumentację fotograficzną i zestaw dokumentów, które otrzymują Państwo przed zaplombowaniem kontenera.
Rozdział 1 zestawia osiem punktów kontrolnych z zamówieniem. Rozdział 2 prowadzi wzdłuż linii: ułożone płyty trafiają do prasy na gorąco, następnie naprawa wad lica i uzupełnianie krawędzi przed szlifowaniem, a potem szlifowanie kalibrujące do grubości końcowej.
Rozdział 3 to pomiar suwmiarką i tolerancja dla każdej linii produktów. Rozdział 4 pokazuje test gotowania na próbkach z produkcji oraz wyniki komorowych badań emisji. Rozdział 5 przedstawia dokumentację wysyłki przesyłaną przed zaplombowaniem.
Niezależne potwierdzenie
Kontrola jakości sklejki potwierdzona przez niezależne jednostki.
Nasze kontrole działają w ramach trzech poniższych systemów. Prezentujemy oryginały w języku angielskim; pełne kopie przesyłamy kupującym e-mailem.
 CARB P2 / TSCA Title VINr zakładu ICTT 23024 · sklejka z drewna liściastego, 3–50 mm
 ISO 9001:2015System zarządzania jakością w produkcji sklejki · KAC25/0185
 TCVN 11902:2017Norma krajowa dla sklejki fornirowanej
 Badanie emisji E0Komora ASTM D6007, Shanghai Hongjun i ICTT Vietnam · powtarzane co 3 miesiące
 Badanie opakowań wg PPWRSGS, wrzesień 2026 · metali ciężkich nie wykryto
Na czym polega inspekcja sklejki?
Etapy inspekcji sklejki i kto odpowiada za każdy z nich.
Inspekcja sklejki przebiega w pięciu etapach: nasze własne osiem punktów kontrolnych przy każdym zamówieniu, Państwa inspektor w trakcie produkcji, inspekcja przedwysyłkowa, kontrola załadunku oraz końcowy przegląd dokumentów. Nasze punkty kontrolne są stałe; etapy z udziałem kupującego i stron trzecich zamawiają Państwo samodzielnie.
W skrócieInspekcja sklejki sprawdza płyty pod kątem uzgodnionej specyfikacji: grubości, wymiarów, klasy forniru licowego, rdzenia, spoiny klejowej, emisji i pakowania. Kontrole międzyoperacyjne na każdym etapie produkcji wychwytują wadę, zanim kolejny etap zwiększy koszty; następnie inspekcja końcowa przeprowadzona przez kupującego lub agencję, taką jak SGS, Intertek czy Bureau Veritas, potwierdza stan gotowych pakietów przed załadunkiem.
| Etap | Kiedy | Kto | Co jest sprawdzane |
|---|---|---|---|
| Punkty kontrolne w fabryce | Od przyjęcia forniru do pakowania | Nasz zespół kontroli jakości | Osiem punktów kontrolnych opisanych na tej stronie, przy każdym zamówieniu |
| W trakcie produkcji | Po rozpoczęciu układania warstw i prasowania | Państwa inspektor lub agencja | Rdzeń, łączenie, klej i pierwsze szlifowane płyty w porównaniu z próbką |
| Inspekcja przedwysyłkowa | Po zakończeniu pakowania, przed załadunkiem | Państwa inspektor lub agencja | Losowe płyty z gotowych pakietów: grubość, wymiary, lica, krawędzie, spoina, liczba sztuk |
| Kontrola załadunku kontenera | W trakcie załadunku | Państwa inspektor lub agencja; zawsze filmowany przez nas | Liczba pakietów, etykiety, taśmy i załadowany kontener przed zaplombowaniem |
| Przegląd dokumentów | Po załadunku | Państwo | Projekt faktury, lista pakowa, konosament (B/L) i raporty z badań przed zwolnieniem |
Państwa własny inspektor lub dowolna wyznaczona przez Państwa agencja są mile widziani w zakładzie. Prosimy podać termin wraz z zamówieniem, a zaplanujemy pod niego produkcję i załadunek; nasze zapisy pomiarów są dostępne dla inspektora.
Według linii produktów
Co obejmuje kontrola jakości sklejki w każdej linii produktów.
Każda linia produktów ma własne limity inspekcyjne: szlifowane płyty meblowe ±0,2–0,3 mm, sklejka ogólnego zastosowania i sklejka szalunkowa foliowana ±0,5 mm, sklejka opakowaniowa ±0,5–1,0 mm, a dla wszystkich ±2 mm na długości i szerokości. Linię uzgadniamy wraz z zamówieniem, a następnie sprawdzamy każdy pakiet według jej limitów.
| Pozycja | Meble i wnętrza | Ogólnego zastosowania | Pakowanie | Szalunkowa foliowana |
|---|---|---|---|---|
| Rdzeń | Styrax lub eukaliptus klasy A | Rdzeń klasy AB | Rdzeń klasy AB, luźno układany | Rdzeń z akacji lub eukaliptusa |
| Łączenie rdzenia | Zszywany w obu kierunkach, zewnętrzne 2–4 warstwy; wszystkie na życzenie | Układany lub łączony | Luźno układany | Zgodnie z klasą filmu |
| Przygotowanie powierzchni licowej | Dokładnie szlifowana, gotowa do lakierowania UV | Lekko szlifowana lub nieszlifowana | Nieszlifowana | Film 120–135 g/m², wersja premium od 135 |
| Klej i emisja | Standardowo klej UF przy klasie emisji E0; emisja E1, klej MR lub WBP na zamówienie | Na zamówienie | Na zamówienie | Klej melaminowy lub fenolowy (WBP) |
| Tolerancja grubości | ±0,2–0,3 mm | ±0,5 mm | ±0,5–1,0 mm | ±0,5 mm |
| Długość i szerokość | ±2 mm | ±2 mm | ±2 mm | ±2 mm |
| Zakres kontroli | Klasa forniru licowego, płaskość, grubość, emisja | Grubość, spoina klejowa, fornir licowy | Spoina klejowa, wymiar, liczba płyt | Pokrycie filmem, zabezpieczenie krawędzi, spoina klejowa |
Sklejka szalunkowa foliowana przy prawidłowym użytkowaniu, stosowaniu środka antyadhezyjnego i zabezpieczeniu krawędzi: około 12–15 cykli betonowania z klejem melaminowym i do około 25 z klejem fenolowym.
Jak kontrolujemy sklejkę
Osiem punktów kontroli od forniru do kontenera.
Kontrola jakości sklejki obejmuje u nas osiem punktów kontrolnych, każdy z własną listą sprawdzeń. Płyta, która nie przejdzie danego punktu kontroli, nie trafia do kolejnego etapu.
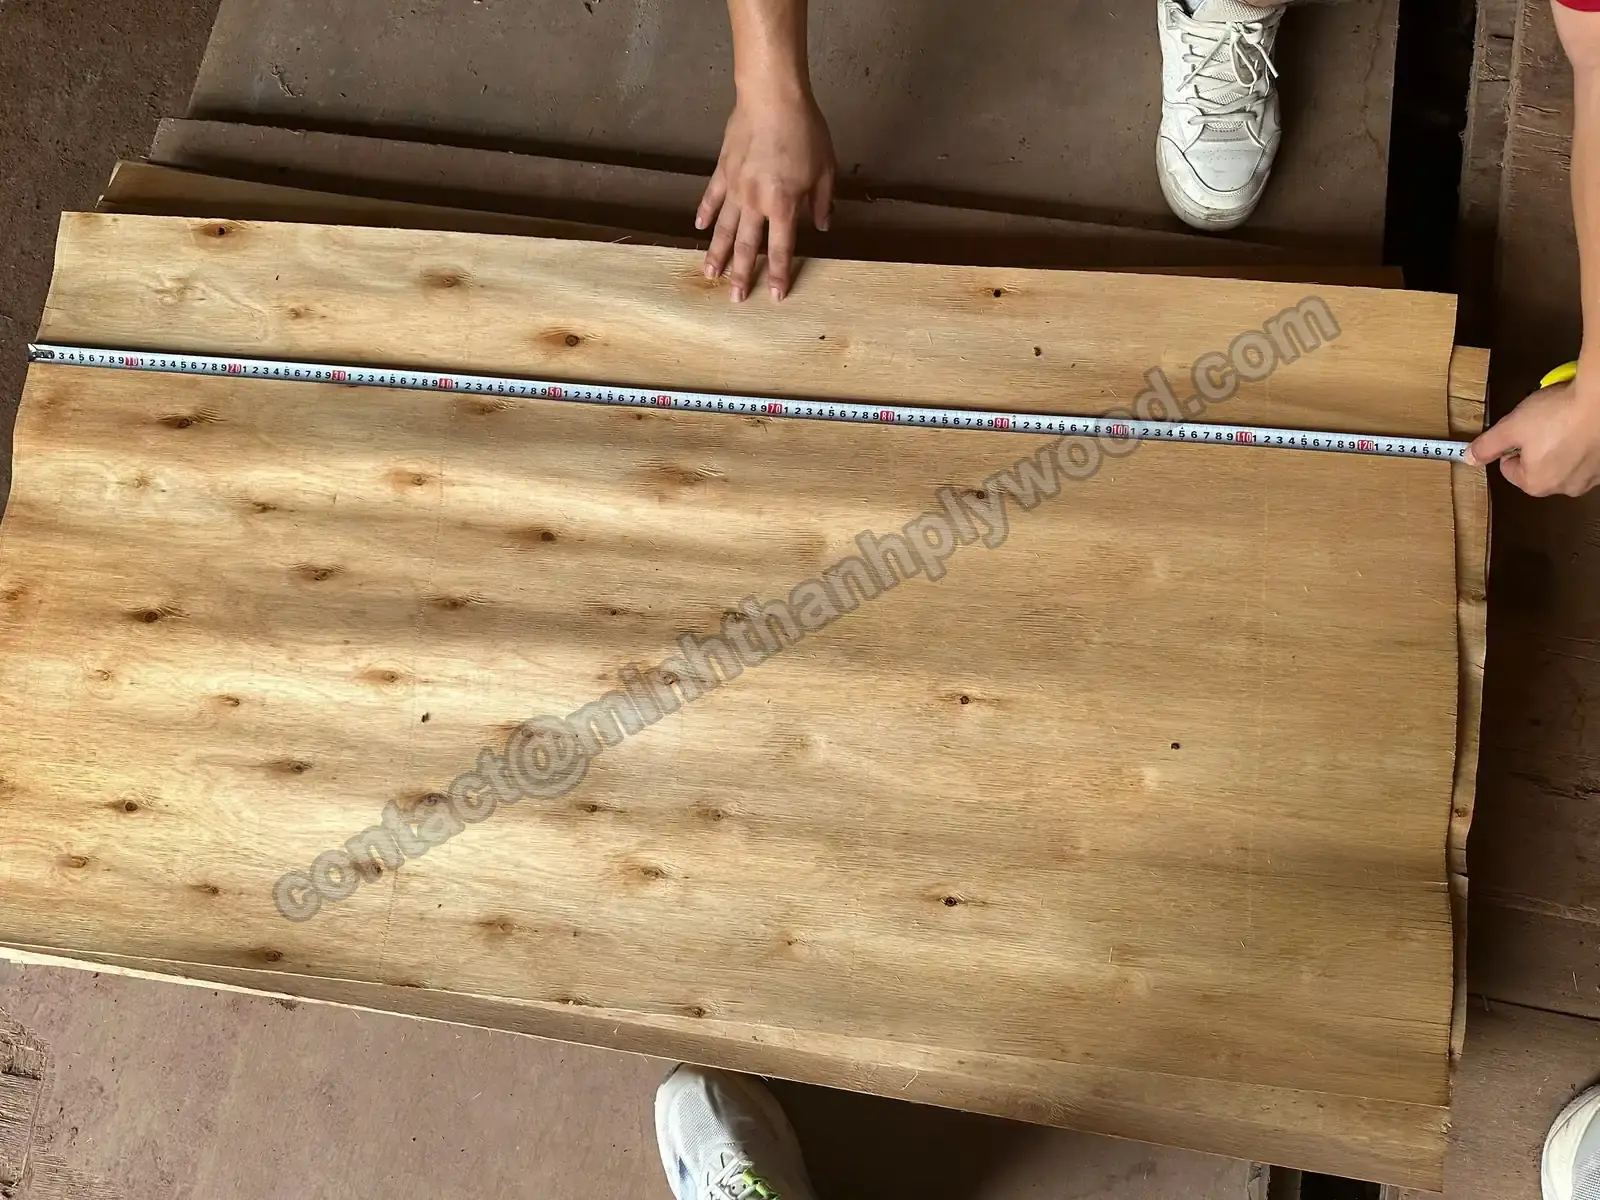
Pomiar forniru rdzeniowego taśmą przed sortowaniem. 01Przyjęcie i sortowanie forniru
Fornir rdzeniowy pochodzi z plantacji w okolicach Ha Hoa. Arkusze są suszone, mierzone i sortowane: arkusze z pęknięciami, otworami, miękkim drewnem oraz wilgotne są odrzucane przed układaniem warstw, ponieważ mokry lub nierówny fornir jest główną przyczyną pęcherzy i odchyleń grubości. Fornir licowy dobieramy do zatwierdzonej przez Państwa próbki.
- Fornir rdzeniowy o grubości 1,4–2,0 mm, fornir licowy 0,2–0,5 mm
- Fornir suszony i sprawdzany wilgotnościomierzem przed układaniem warstw; płyty wysyłane przy wilgotności 8–12 %
- Fornir licowy dobrany do zatwierdzonej przez Państwa próbki
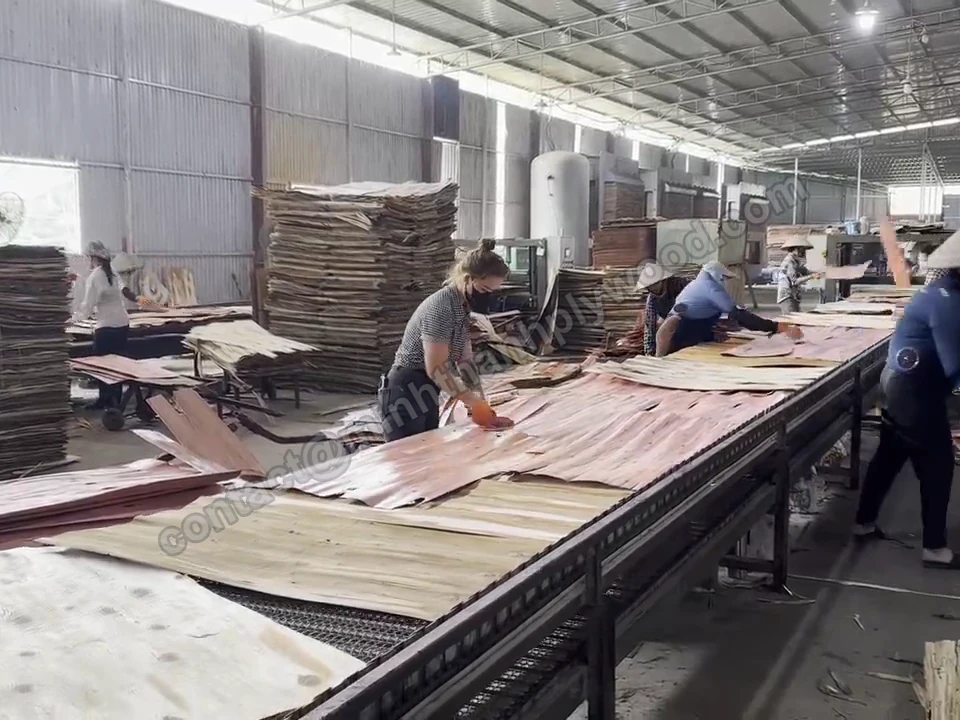
Ręczne układanie forniru rdzeniowego na linii. 02Układanie warstw i zszywane rdzenie
Rdzenie układane są ręcznie na linii układania warstw. Szczeliny i zakładki usuwamy przed nałożeniem kleju, aby później nic nie odznaczało się na fornirze licowym. Liczba warstw zależy od grubości: płyta meblowa 18 mm ma zwykle 11 warstw, a cienkie płyty 3–6 mm zawsze 5 warstw.
- Brak otwartych szczelin i zakładek w rdzeniu
- Zewnętrzne 2–4 warstwy rdzenia zszywane poziomo i pionowo; na życzenie wszystkie warstwy
- Liczba warstw dopasowana do grubości, najczęściej 11 warstw dla 18 mm
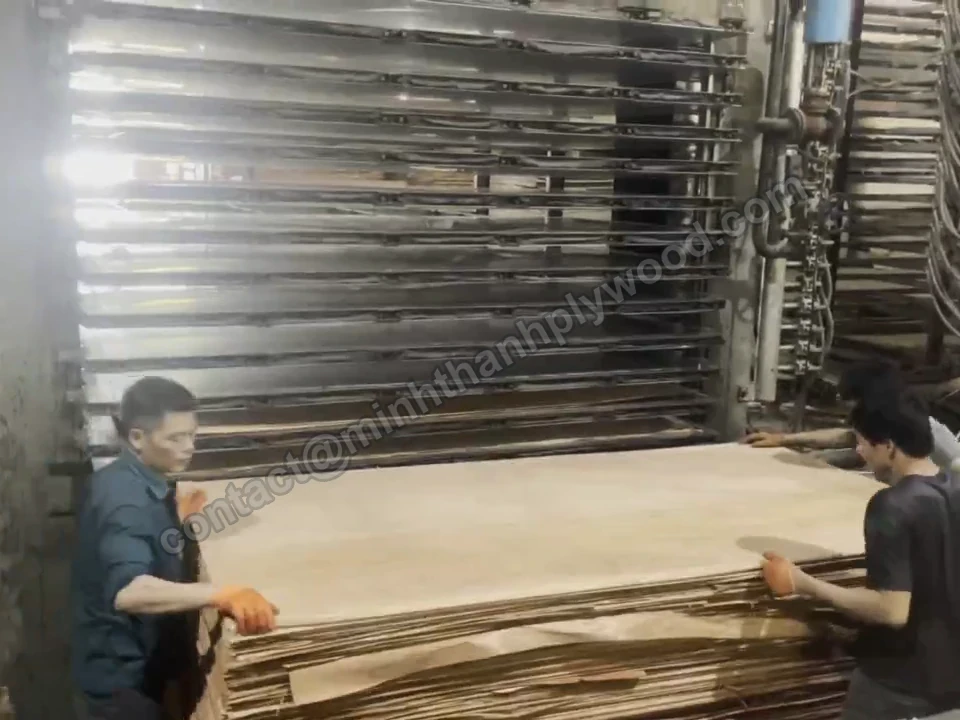
Ułożone płyty ładowane do prasy gorącej. 03Klejenie i prasowanie na gorąco
Płyty meblowe prasujemy dwukrotnie: najpierw prasowana i kalibrowana jest płyta rdzeniowa, następnie dociskane są fornir licowy i fornir spodni. Klej przygotowujemy zgodnie z Państwa zamówieniem: standardowo klej UF przy klasie emisji E0; klasa emisji E1, klej wzmacniany melaminą (MR) lub klej fenolowy (WBP), jeżeli wskażą to Państwo w specyfikacji. Temperatura prasowania zależy od kleju: około 110–120 °C dla klejów typu MR i 130–145 °C dla WBP.
- Płyta rdzeniowa prasowana i kalibrowana przed nałożeniem fornirów licowych
- Rodzaj kleju i klasa emisji zgodnie z zamówieniem; temperatura ustawiana według systemu klejowego
- Spoina klejowa badana na próbkach po prasowaniu (punkt kontroli 07)
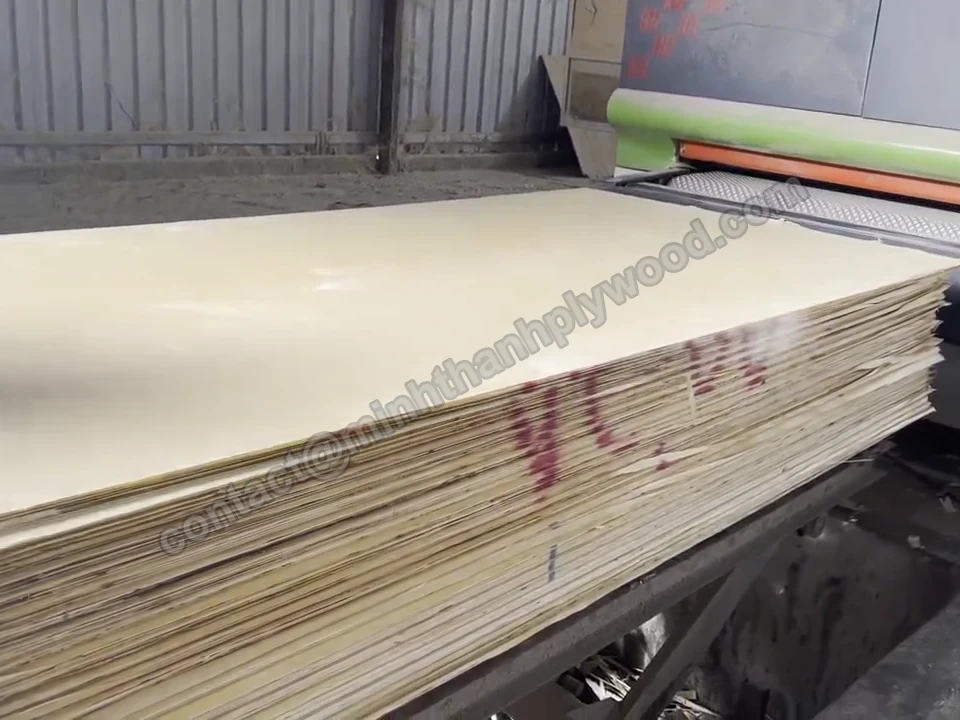
Szlifowane płyty ułożone na wyjściu szlifierki kalibrującej. 04Szlifowanie kalibrujące
Sprasowane płyty przechodzą przez szlifierki kalibrujące i wykańczające. Na tym etapie płyty meblowe uzyskują ostateczną grubość oraz gładką powierzchnię licową pod lakier, farbę, folię lub Państwa własną powłokę UV. Płyty ogólnego zastosowania i opakowaniowe są lekko szlifowane lub nieszlifowane, dlatego mają szerszą tolerancję.
- Grubość kalibrowana przed szlifowaniem wykańczającym
- Obie powierzchnie dokładnie szlifowane
- Powierzchnie przygotowane do lakierowania UV
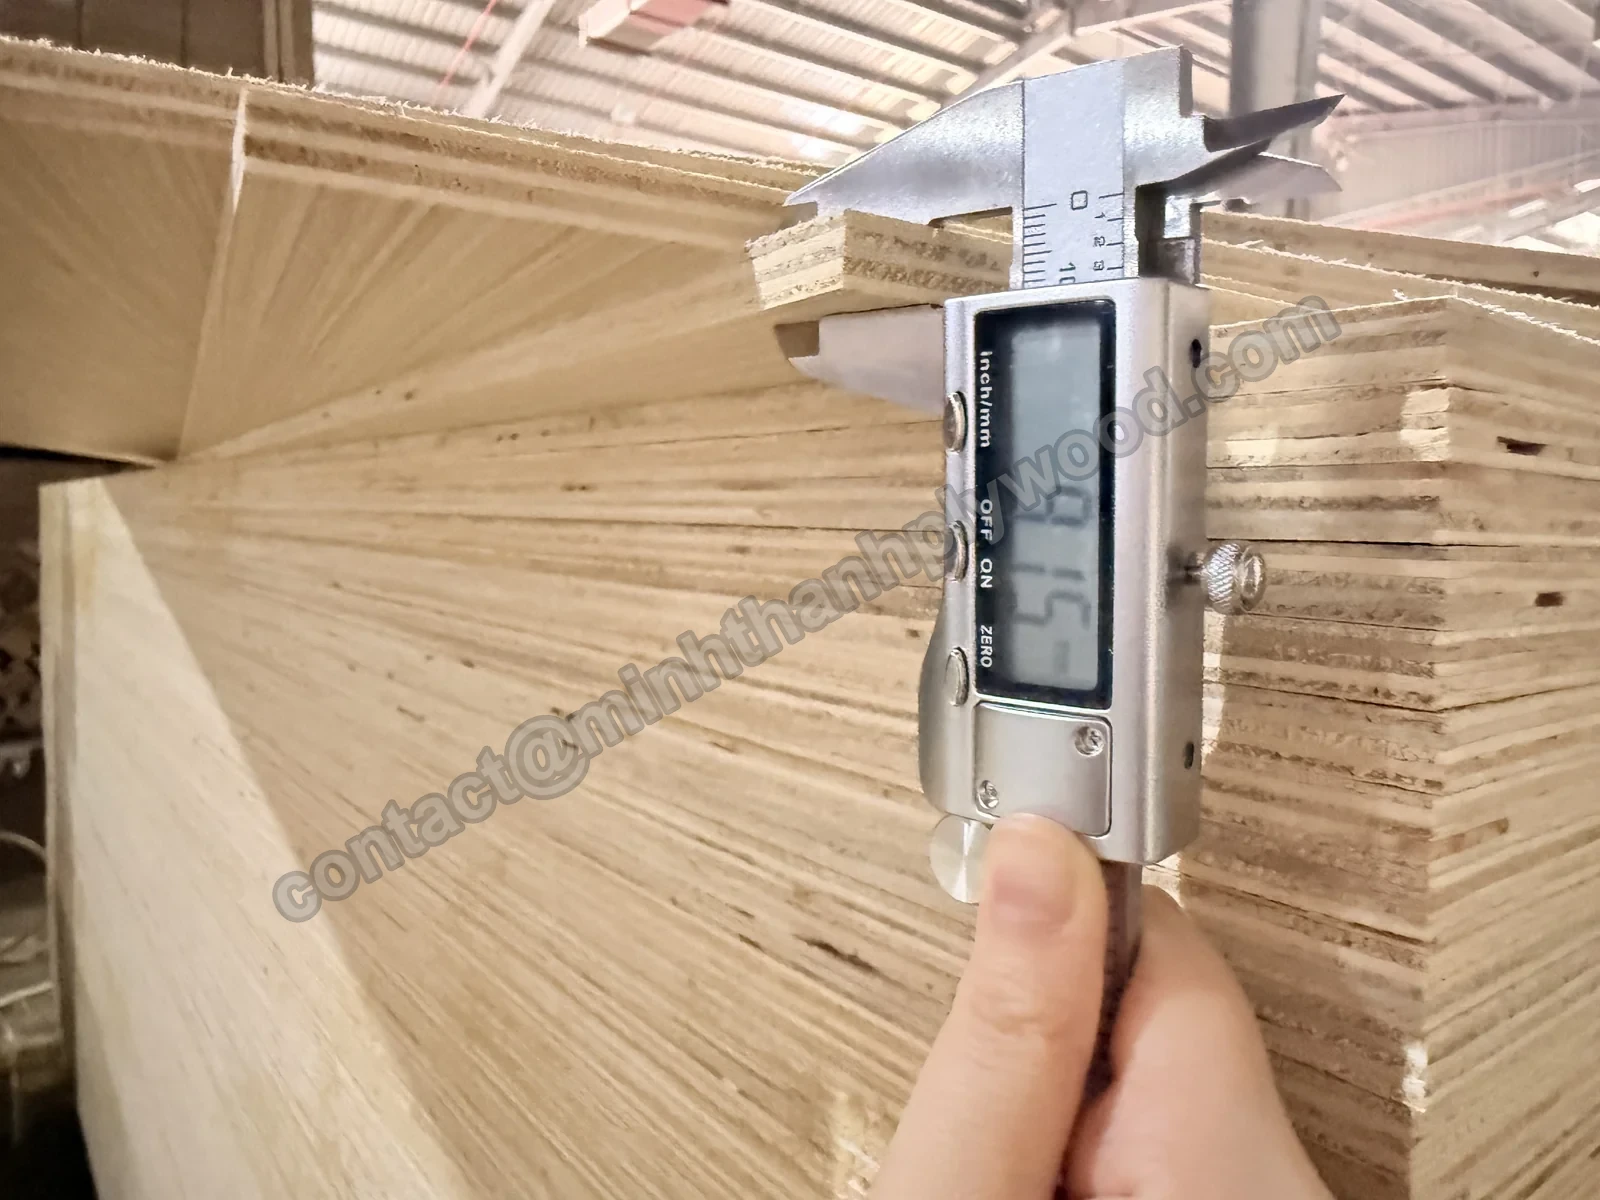
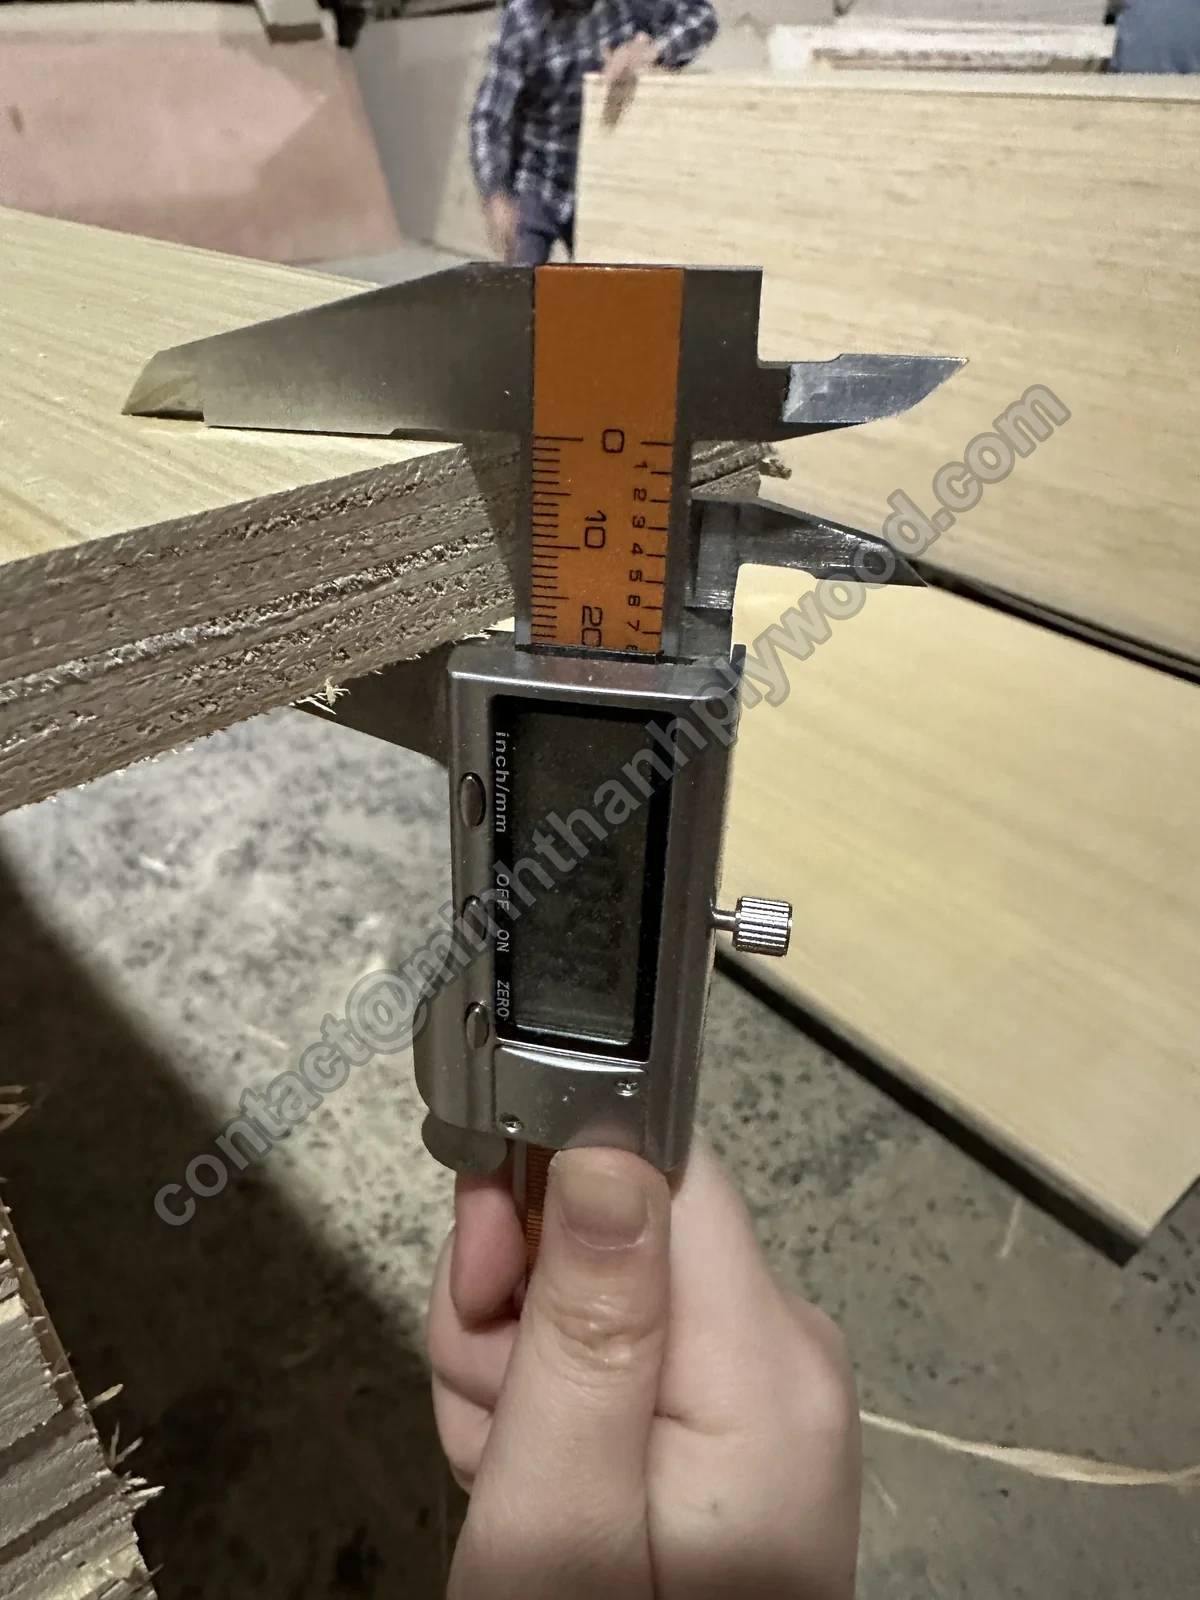
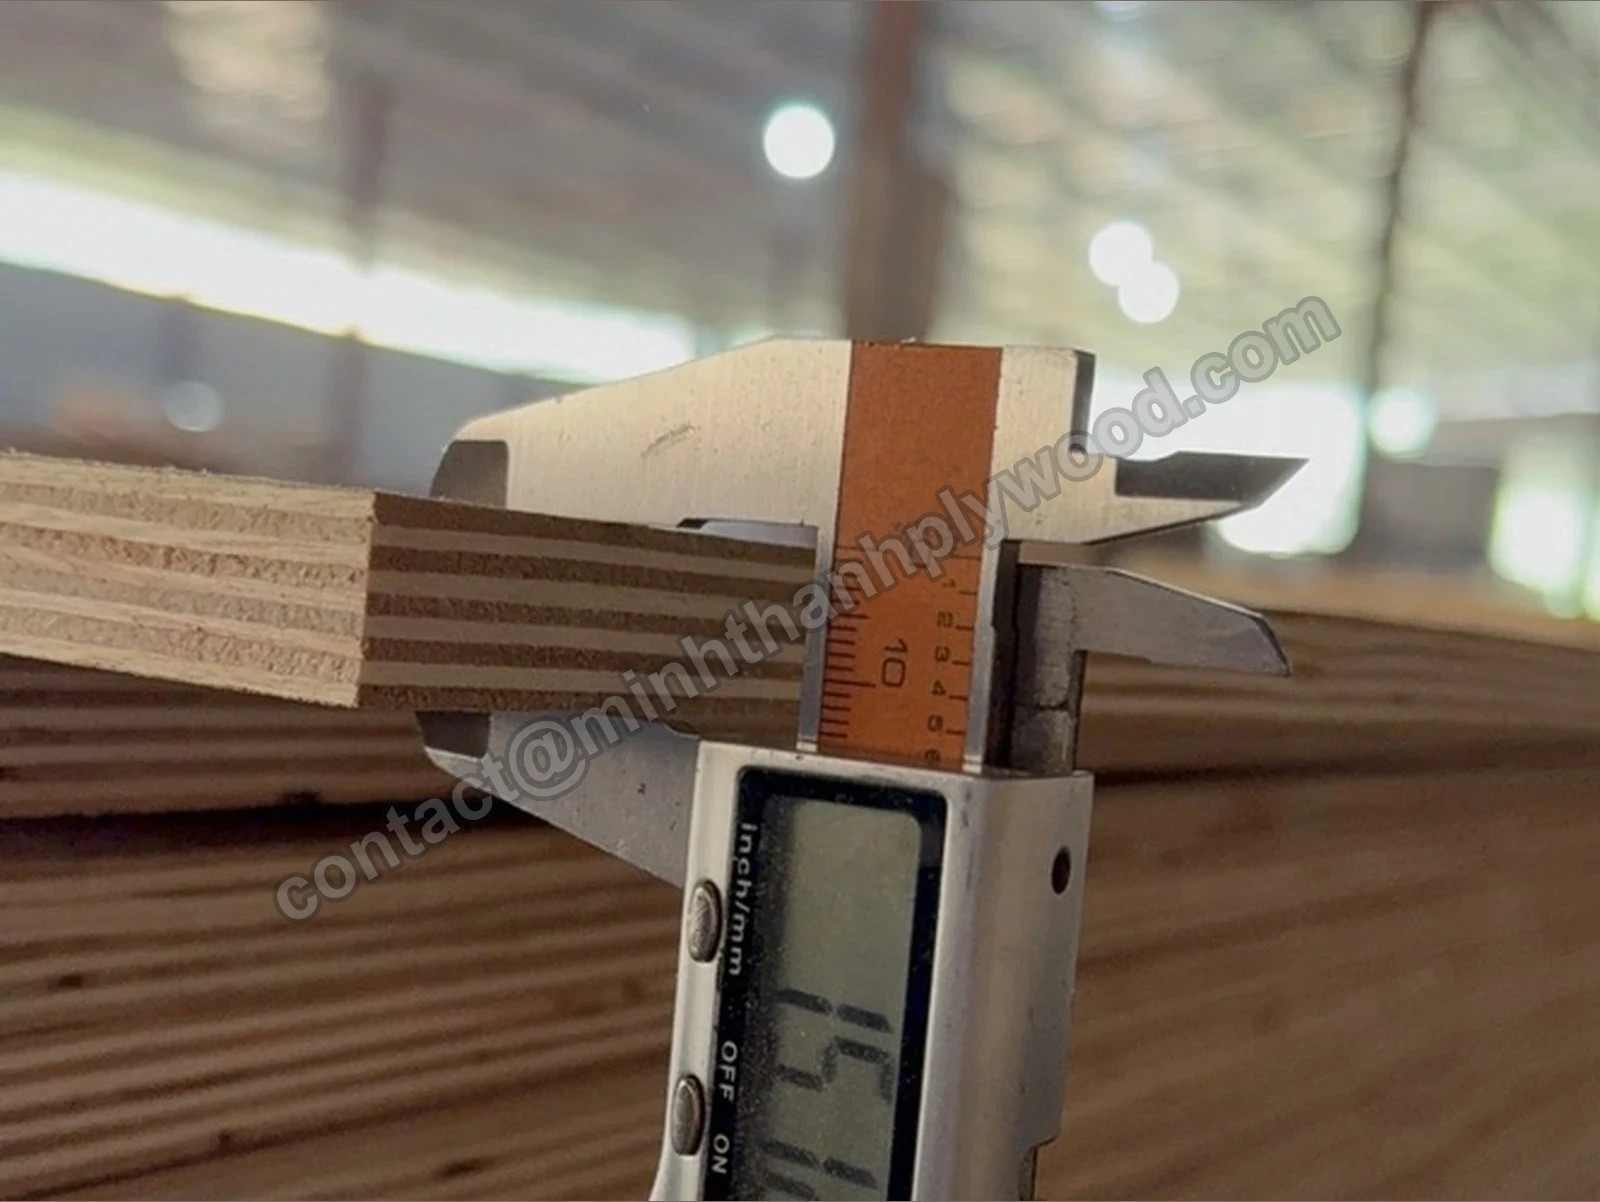
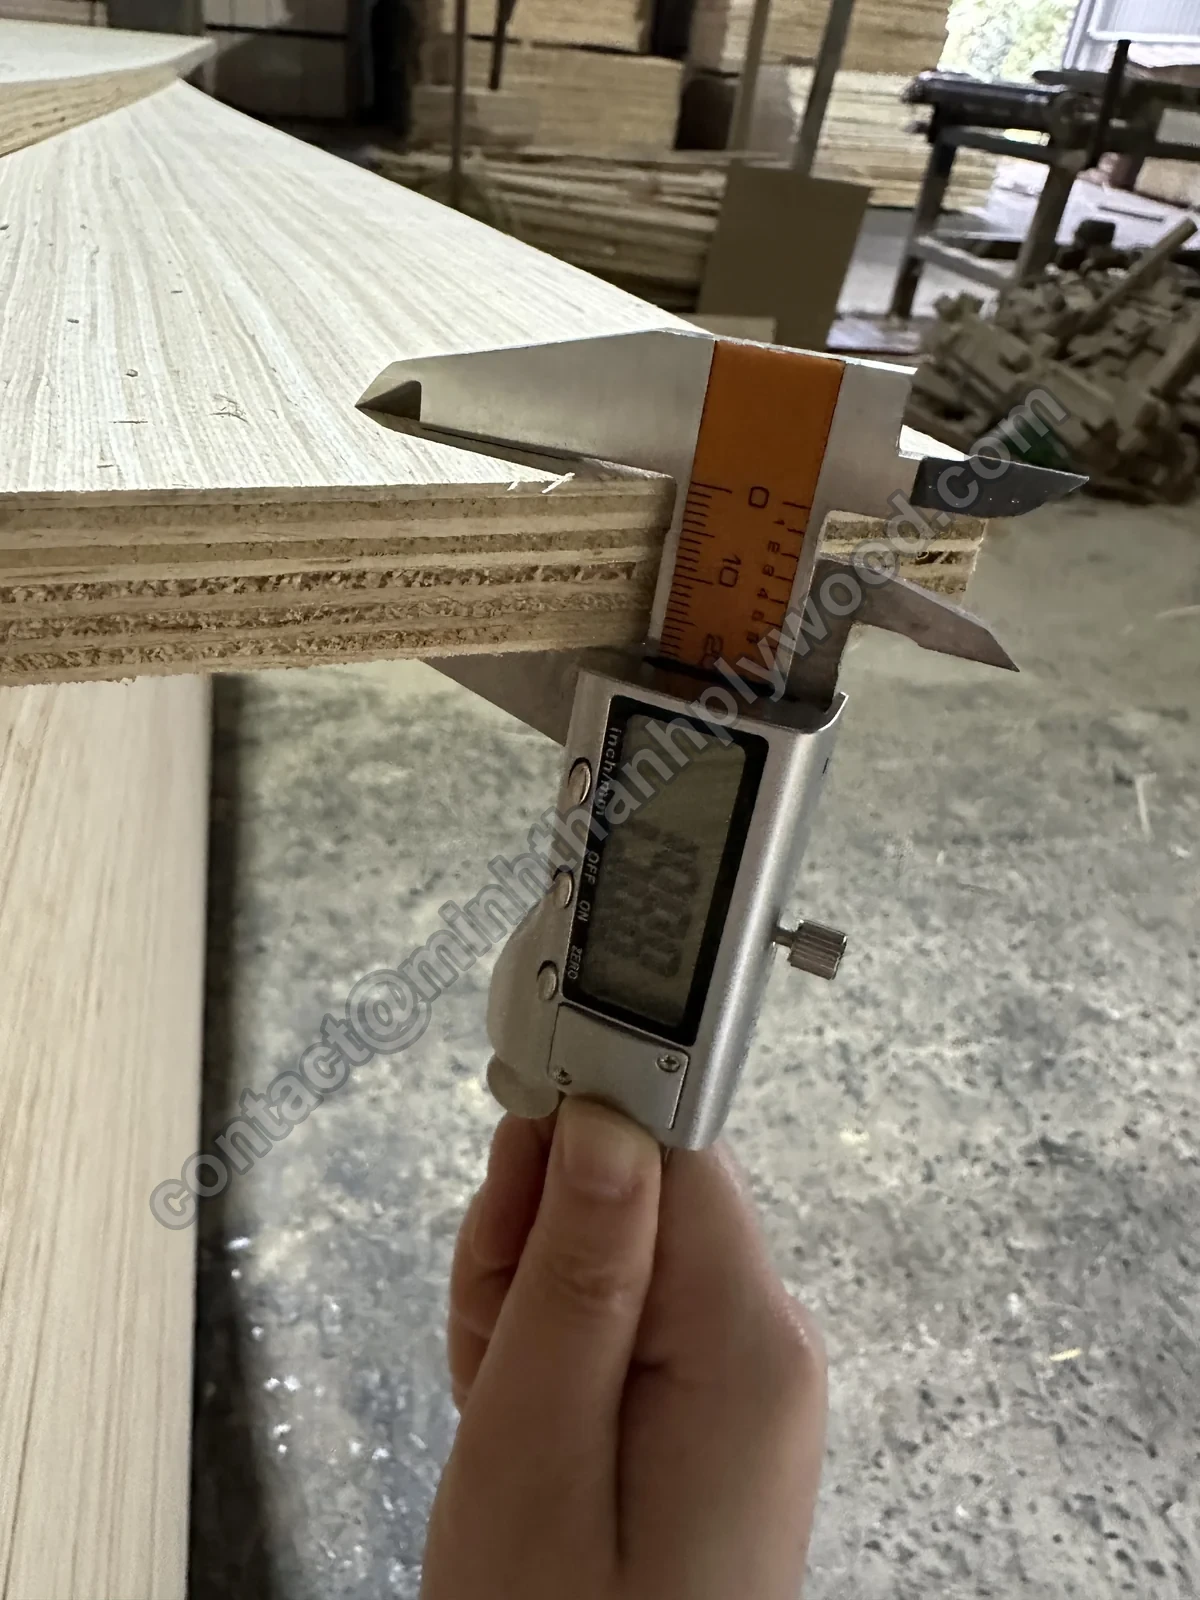
Suwmiarka cyfrowa na płycie 9 mm: 9,15 mm. 05Kontrola grubości sklejki
Płyty z każdego pakietu mierzymy suwmiarką cyfrową w kilku punktach wzdłuż krawędzi. Płyty poza uzgodnioną tolerancją nie trafiają do Państwa zamówienia, a odczyty są fotografowane do dokumentacji wysyłki.
- Odczyty z płyt z każdego pakietu
- Tolerancja uzgadniana dla każdej linii produktów przed produkcją
- Odczyty przesyłane Państwu razem ze zdjęciami wysyłki
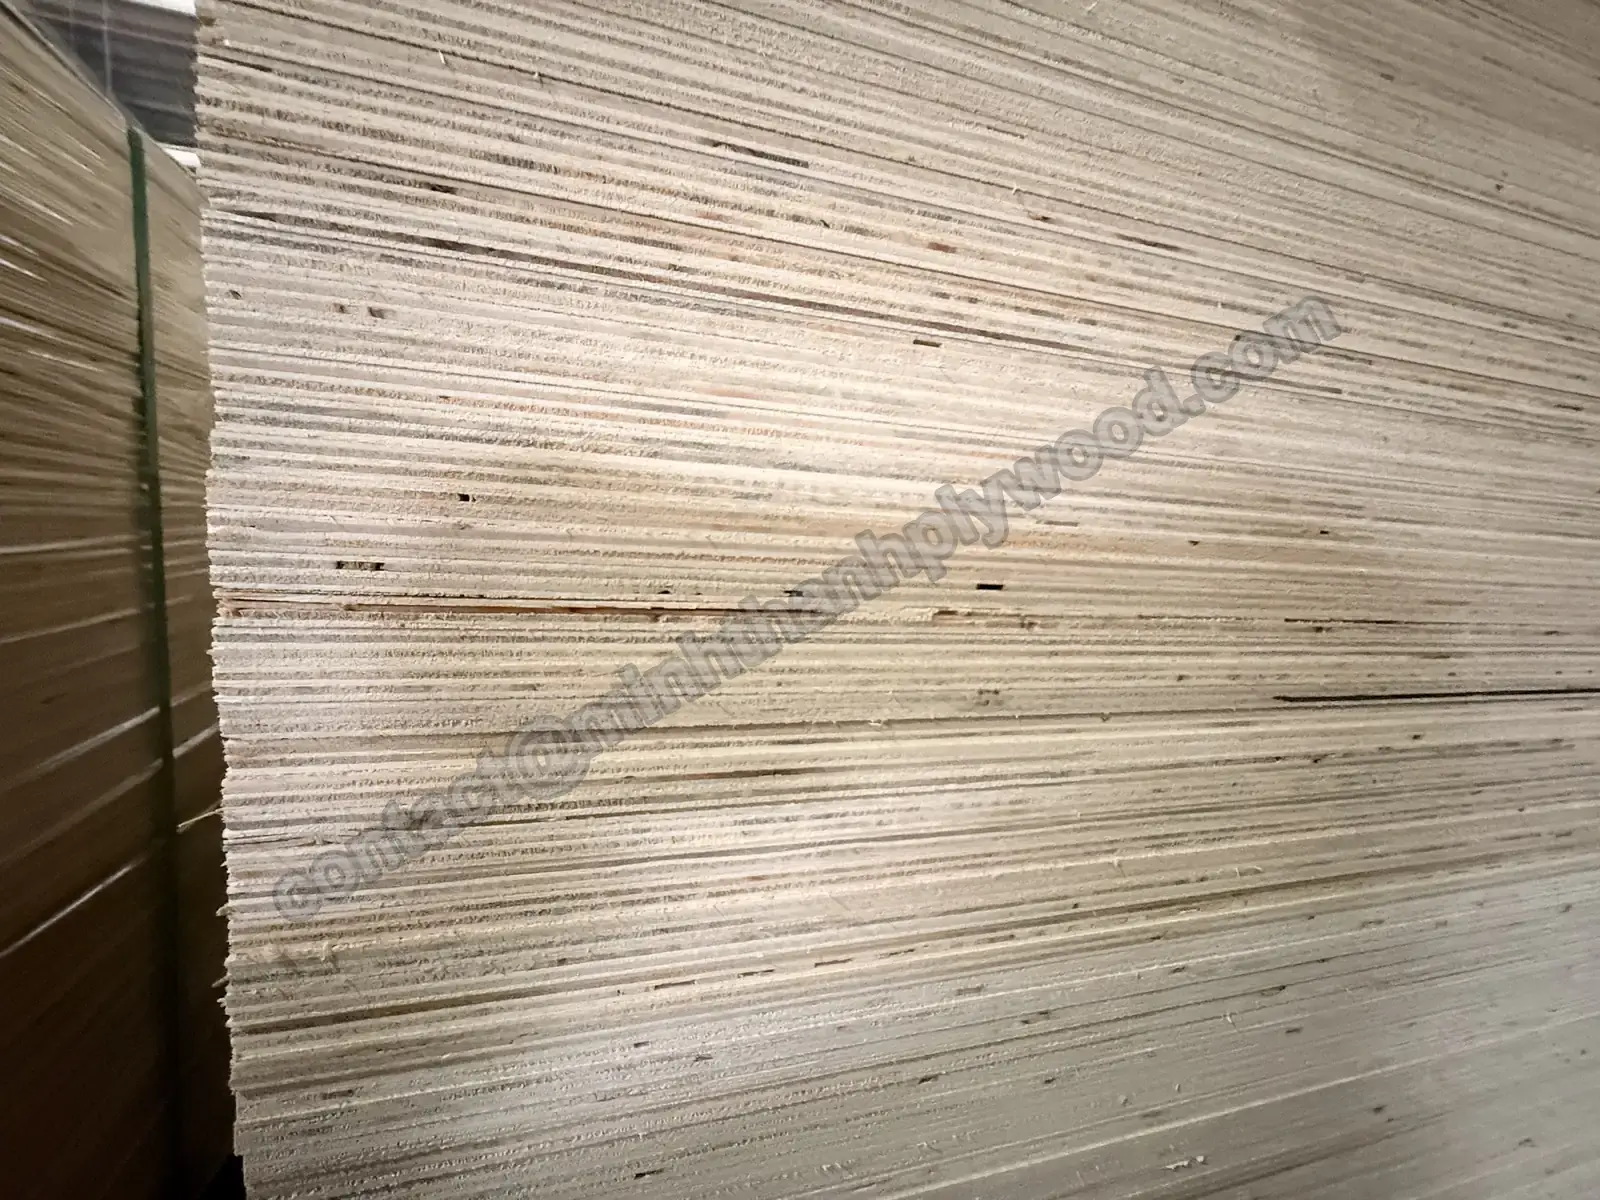
Kontrola krawędzi płyt pod kątem szczelin i rozwarstwień. 06Klasyfikacja powierzchni i krawędzi
Każdą powierzchnię licową oceniamy według zatwierdzonej przez Państwa próbki pod kątem koloru, rysunku słojów, sęków i napraw. Krawędzie sprawdzamy pod kątem szczelin w rdzeniu, zakładek i rozwarstwień. Płaskość kontrolujemy liniałem przykładanym wzdłuż obu dłuższych krawędzi i obu przekątnych, aby wykryć wygięcie, zwichrowanie i skręcenie; prostokątność sprawdzamy, mierząc i porównując obie przekątne płyty. Płyta niepłaska lub nieprostokątna trafia do niższej klasy.
- Klasa forniru licowego według zatwierdzonej próbki, np. fabryczne klasy brzozy D+/D/E
- Krawędzie bez otwartych szczelin i rozwarstwień
- Liniał na krawędziach i przekątnych; porównanie przekątnych dla prostokątności
- Długość i szerokość w granicach ±2 mm
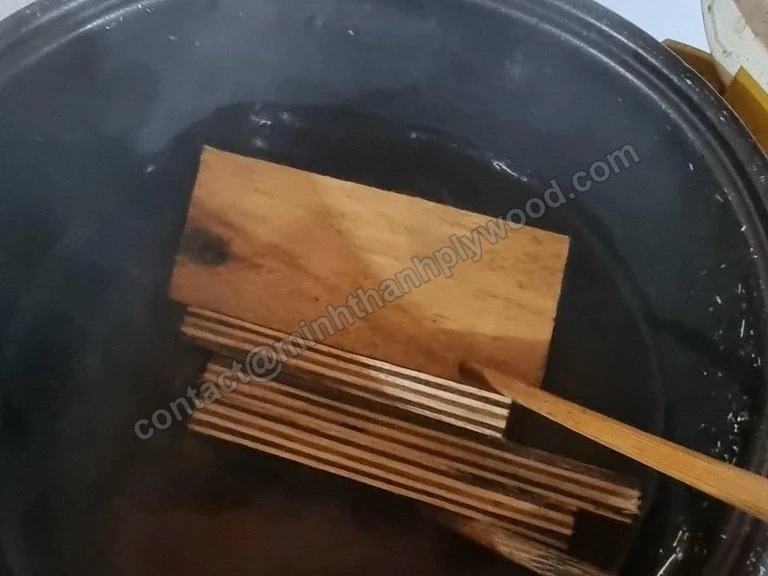
Próbki z produkcji w badaniu spoiny klejowej we wrzącej wodzie. 07Badania spoiny klejowej i emisji
Próbki wycięte z produkcji umieszczamy we wrzącej wodzie. Klej UF przy klasie emisji E0 wytrzymuje około 6 godzin; klej wzmacniany melaminą do zastosowań zewnętrznych około 12 godzin. Próba gotowania sprawdza spoinę klejową, a nie emisję: emisję formaldehydu co 3 miesiące bada niezależne laboratorium.
- Próba gotowania na próbkach z produkcji
- Emisja klasy E0 badana co 3 miesiące
- Sześć badań komorowych (ASTM D6007; trzy przeprowadzone przez Shanghai Hongjun, trzy przez ICTT Vietnam), kwiecień 2025–czerwiec 2026: 0,014–0,032 ppm przy limicie 0,05 ppm Phase 2
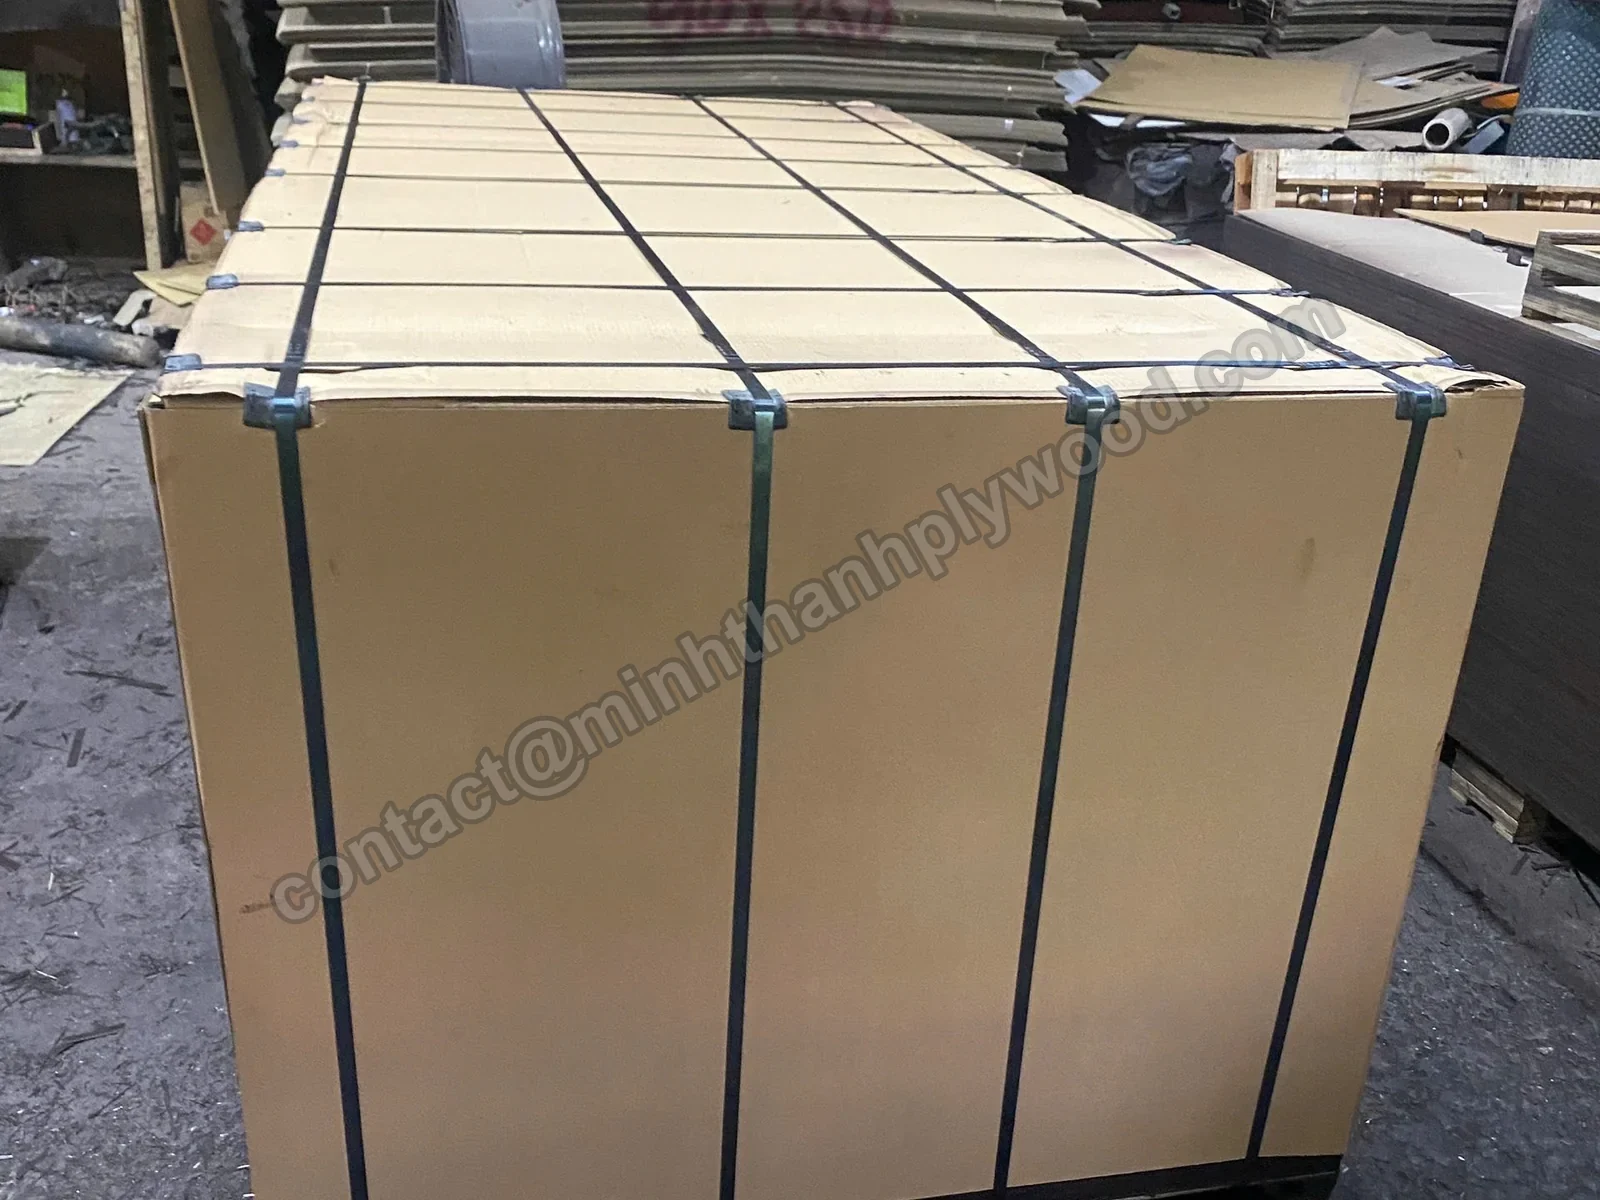
Pakiet eksportowy: osłona z tektury i taśmy na palecie. 08Pakowanie i dokumentacja załadunku
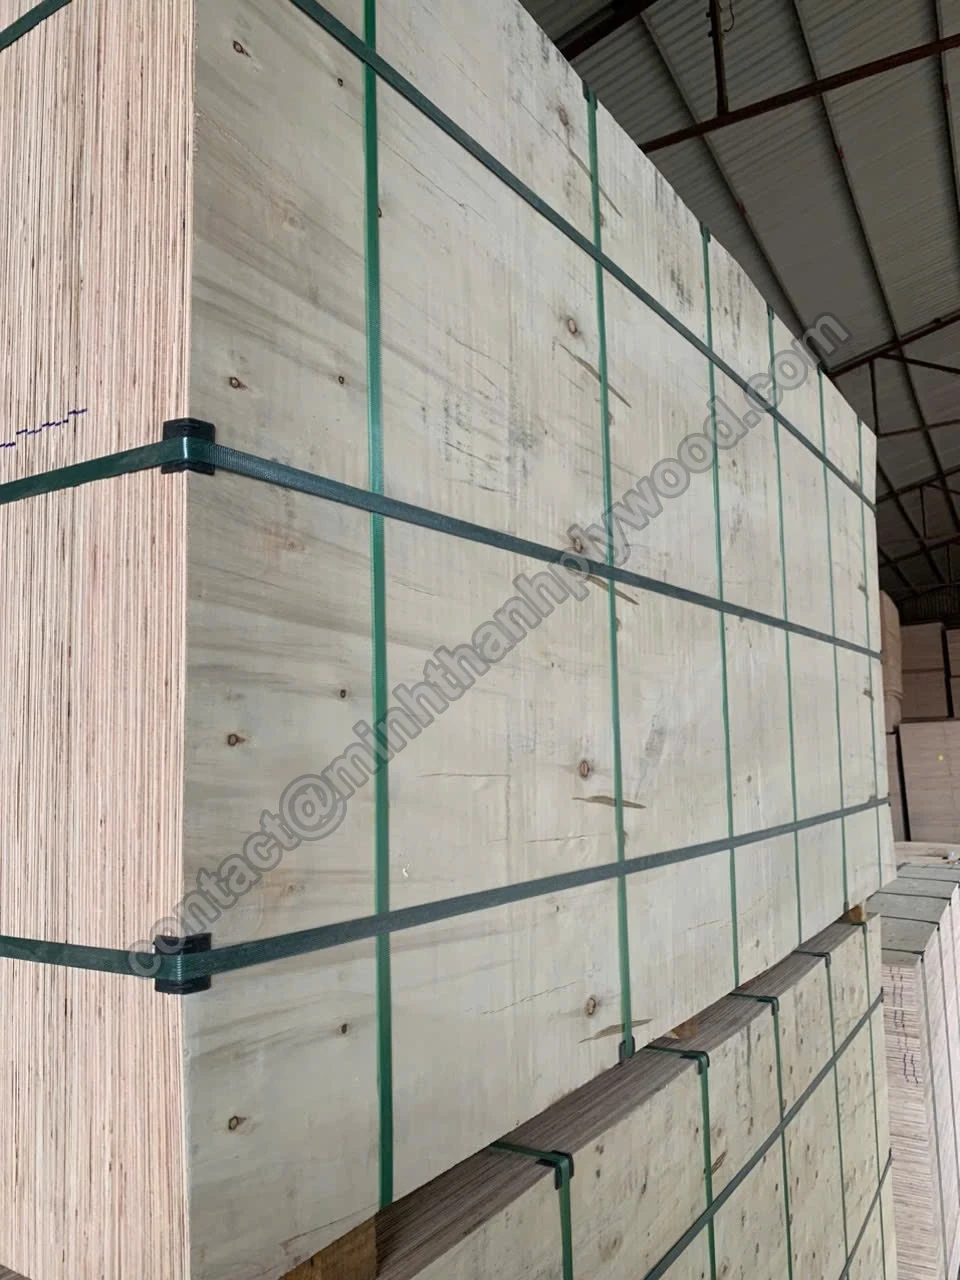
Pakiety liczymy zgodnie z listą pakową, owijamy, spinamy taśmą i etykietujemy. Załadunek jest fotografowany i filmowany, a dokumentację przesyłamy Państwu przed zaplombowaniem kontenera.
- Liczba płyt w pakiecie sprawdzana z listą pakową
- Tektura, narożniki ochronne i taśmy z metalowymi zapinkami
- Zdjęcia i film załadowanego kontenera
Prawdziwe nagrania z kontroli jakości
Kontrola jakości sklejki na linii produkcyjnej.
Sześć niemontowanych nagrań z hali produkcyjnej pokazuje kontrolę jakości sklejki na bieżąco, każde przypisane do jednego z powyższych punktów kontroli: pomiar suwmiarką, prasa gorąca, układanie forniru licowego, naprawa powierzchni licowej, wypełnianie krawędzi i szlifowanie kalibrujące.
Wady, które eliminujemy
Typowe wady sklejki i etapy kontroli jakości, na których je wychwytujemy.
Osiem wad odpowiada za większość reklamacji sklejki: szczeliny w rdzeniu, rozwarstwienie, zmienność grubości, przebijanie rdzenia na lico, otwarte wady lica, wypaczenie, uszkodzone krawędzie oraz emisja wyższa niż w zamówieniu. Każda z nich ma znaną przyczynę, sposób zapobiegania i punkt kontrolny, w którym jest wychwytywana.
| Wada | Typowa przyczyna | Jak jej zapobiegamy | Punkt kontrolny |
|---|---|---|---|
| Szczeliny i zakładki w rdzeniu | Luźne lub pospieszne układanie warstw | Ręczne układanie warstw; zewnętrzne warstwy rdzenia zszywane w obu kierunkach | 02 · 06 |
| Rozwarstwienie i pęcherze | Zbyt mała ilość kleju, niewłaściwa temperatura prasy, wilgotny fornir | Klej przygotowywany pod zamówienie; temperatura prasy dobierana do kleju; próba gotowania | 03 · 07 |
| Zmienność grubości | Nierówny fornir, nacisk prasy, szlifowanie | Pomiar forniru przy przyjęciu; szlifierka kalibrująca; pomiar suwmiarką w każdym pakiecie | 01 · 04 · 05 |
| Przebijanie rdzenia na lico | Szczeliny w rdzeniu widoczne przez cienkie forniry licowe | Zszywane rdzenie; szlifowanie kalibrujące przed wykończeniem lica | 02 · 04 |
| Pęknięcia, otwarte sęki, łaty | Klasa forniru licowego | Lica klasyfikowane według zatwierdzonej przez Państwa próbki; naprawy wypełniane przed szlifowaniem | 01 · 06 |
| Wypaczenie i płyty nieprostokątne | Wilgotny fornir, niezrównoważony układ warstw, nierówne obcinanie | Suszony fornir; zrównoważona konstrukcja z warstwami poprzecznymi; liniał na krawędziach i przekątnych, porównanie przekątnych w celu sprawdzenia prostokątności | 01 · 02 · 06 |
| Uszkodzone krawędzie i narożniki | Przeładunek i transport | Osłona z tektury, narożniki ochronne, taśmy, palety | 08 |
| Emisja wyższa niż w zamówieniu | System klejowy | Standardowo klej UF przy klasie emisji E0; niezależne badanie komorowe co 3 miesiące | 03 · 07 |
Płyty, które nie przejdą kontroli, nigdy nie trafiają do Państwa kontenera: lico nadające się do naprawy jest wypełniane i ponownie szlifowane, płyta poza tolerancją przechodzi do linii niższej klasy, a każda płyta z wadą spoiny jest złomowana. Jeżeli odchylenie dotrze do Państwa, prosimy przesłać zdjęcia płyt, etykiet pakietów oraz Państwa odczyty z suwmiarki. Na podstawie etykiet pakietów ustalamy datę produkcji i punkt kontrolny, usuwamy przyczynę na linii i przesyłamy Państwu pisemny raport działań korygujących przed wysyłką kolejnego kontenera. Płyty poza tolerancją wymieniamy lub ich wartość zaliczamy na poczet następnego zamówienia.
Tolerancje i limity
Tolerancja grubości sklejki i granice kontroli
Nasze dokładnie szlifowane płyty meblowe utrzymują tolerancję ±0,2–0,3 mm, znacznie węższą niż dopuszczalna przez EN 315 dla dokładnie szlifowanej sklejki od 6 mm wzwyż. Każda wartość poniżej podana jest wraz z linią produktów lub metodą, tak jak w wycenie.
| Sklejka meblowa i do wnętrz, dokładnie szlifowana | ±0,2–0,3 mm dla dokładnie szlifowanych płyt meblowych |
|---|---|
| Tolerancja wg EN 315:2000, sklejka dokładnie szlifowana (odniesienie) | +(0,2 + 0,03 × t) / −(0,4 + 0,03 × t) mm od grubości nominalnej; przy 18 mm: +0,74 / −0,94 mm; 0,6 mm w obrębie jednej płyty |
| Sklejka ogólnego zastosowania | ±0,5 mm |
| Sklejka szalunkowa foliowana | ±0,5 mm |
| Sklejka opakowaniowa | ±0,5–1,0 mm |
| Formaty płyt | Standard 1220 × 2440 mm; także 1250 × 2500, 1220 × 2500 i 1220 × 2280 mm; cięcie na wymiar na życzenie |
| Długość i szerokość | ±2 mm |
| Wilgotność | Fornir suszony przed układaniem warstw i sprawdzany wilgotnościomierzem; 8–12 % przy wysyłce |
| Spoina klejowa (próba gotowania) | Próba gotowania na próbkach, nie badanie emisji: klej UF przy klasie emisji E0 ok. 6 h; klej wzmacniany melaminą ok. 12 h |
| Emisja formaldehydu | E0 jako standard dla płyt meblowych, badanie co 3 miesiące (komora ASTM D6007; Shanghai Hongjun i ICTT Vietnam) |
| Klasa forniru licowego | Określana przez zatwierdzoną przez Państwa próbkę |
| Rdzeń | Zewnętrzne 2–4 warstwy zszywane w obu kierunkach, wszystkie na życzenie; 18 mm: 11–13 warstw, najczęściej 11 |
Tolerancję dla Państwa płyt wpisujemy do wyceny, zanim rozpocznie się produkcja.
Źródła: Tolerancje sklejki wg EN 315:2000 (CEN) · Norma systemu zarządzania jakością (ISO) · Kalifornijskie przepisy dotyczące kompozytów drewnopochodnych (ATCM) · Amerykańskie normy emisji formaldehydu dla kompozytów drewnopochodnych · Metoda małej komory ASTM D6007 · Rozporządzenie (UE) 2025/40 w sprawie opakowań (EUR-Lex) · Rozporządzenie (UE) 2023/1115, EUDR (EUR-Lex)
Tolerancja grubości sklejki — wyjaśnienie
Badanie sklejki: co oznacza tolerancja i jak ją sprawdzić
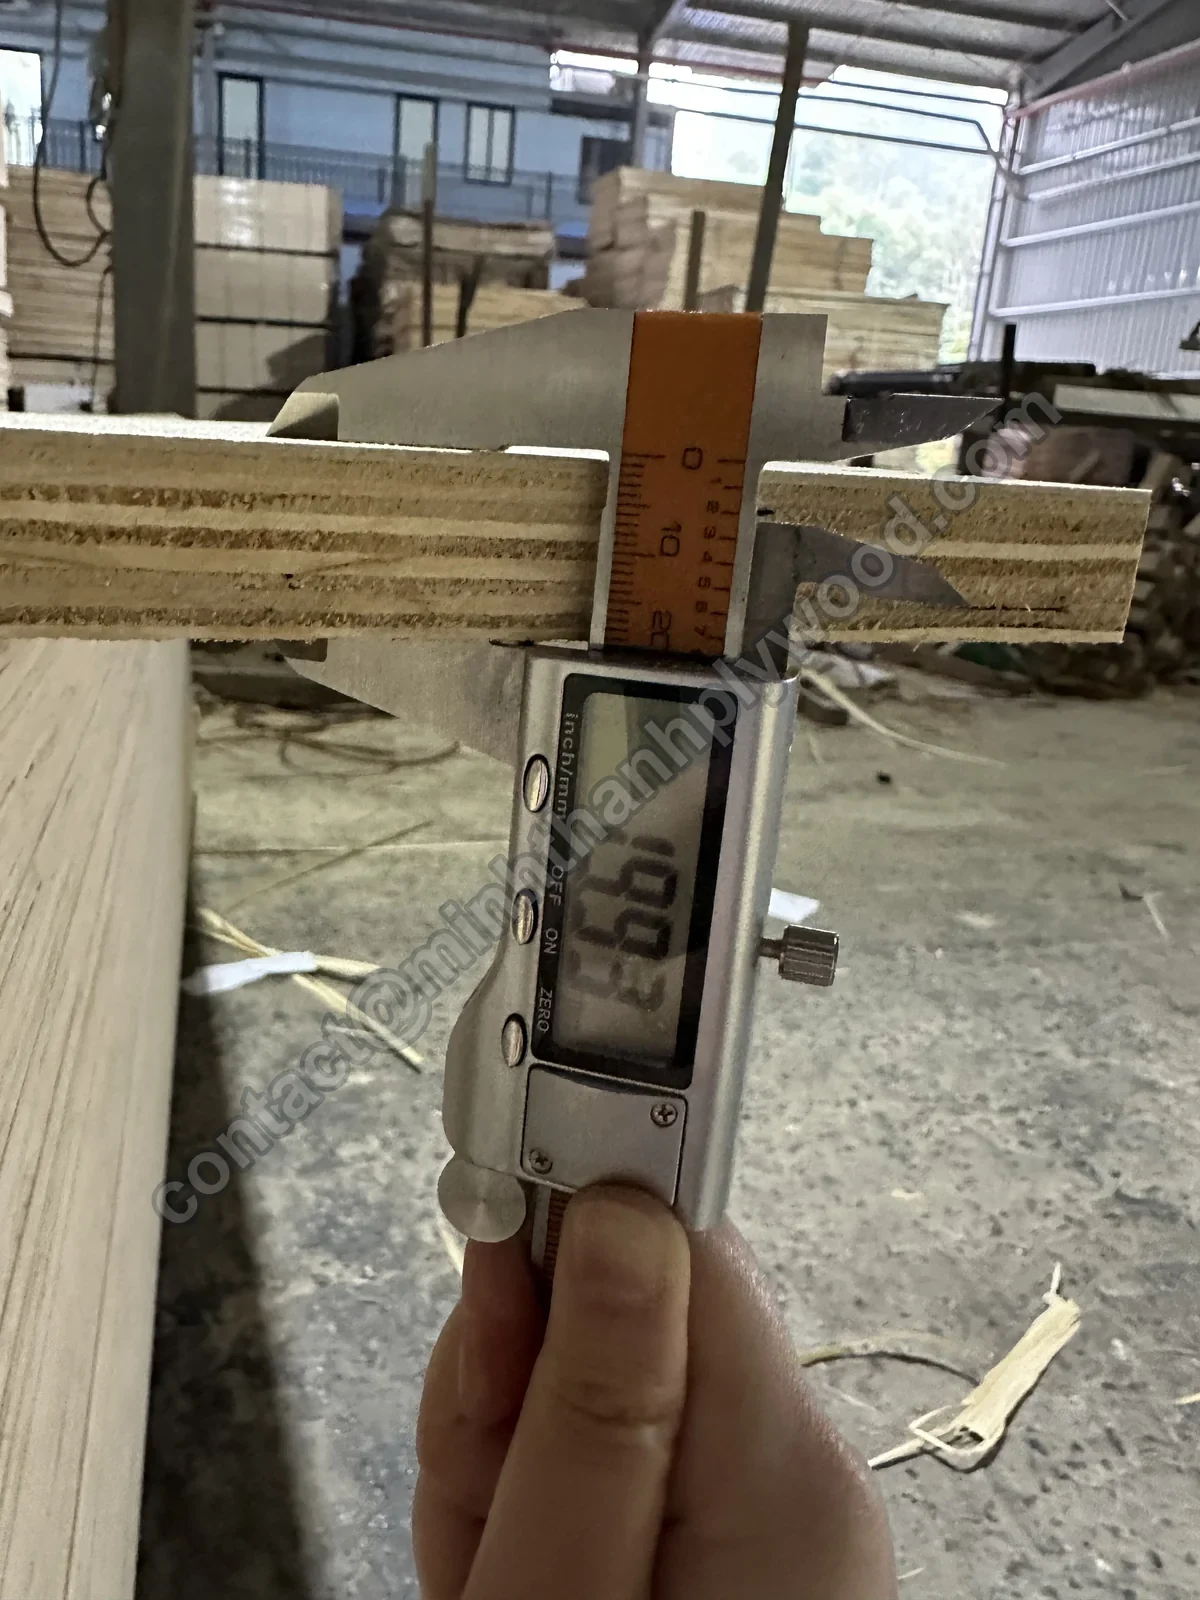
Tolerancja grubości sklejki to dopuszczalna różnica między grubością nominalną podaną na etykiecie a grubością zmierzoną suwmiarką na płycie. Nasza linia meblowa utrzymuje ±0,2–0,3 mm; mogą Państwo to sprawdzić suwmiarką cyfrową w sześciu punktach wzdłuż krawędzi na płytach z kilku pakietów.
Należy uzgodnić dwie wartości. Tolerancja między płytami porównuje każdą płytę z grubością nominalną. Zmienność w obrębie jednej płyty porównuje odczyty w różnych punktach tej samej płyty; norma EN 315 dopuszcza dla płyt szlifowanych do 0,6 mm w obrębie jednej płyty.
Nasi kontrolerzy mierzą grubość suwmiarką cyfrową, długość i szerokość taśmą mierniczą, płaskość liniałem, a wilgotność forniru wilgotnościomierzem. Płyty pobieramy z góry, środka i dołu każdego pakietu, nigdy tylko z jednego stosu.
Grubość nominalna to grubość podana na etykiecie; grubość rzeczywista to odczyt suwmiarki. Wyceniamy i kontrolujemy według grubości nominalnej oraz tolerancji dla Państwa linii produktowej, dlatego płyta meblowa 18 mm mieści się w zakresie 17,7–18,3 mm, a płyta 9 mm w punkcie kontrolnym 05 miała 9,15 mm. Od 9 do 40 mm liczba warstw zależy od grubości forniru rdzeniowego (1,4–2,0 mm) i jest podawana w wycenie.
Zamawiają Państwo w calach? Płyty amerykańskie 3/4″ sprzedawane są jako 23/32″, czyli około 18 mm; 1/2″ to około 12 mm, a 1/4″ około 6 mm. Wystarczy podać wymiar calowy, a my pracujemy według odpowiednika metrycznego i jego tolerancji.
Zmienność grubości powstaje już na wczesnym etapie. Wpływają na nią nierówny lub wilgotny fornir, nierównomierne nanoszenie kleju oraz ustawienia prasy. Podwójne prasowanie i kalibrujące szlifowanie nadają płycie ostateczną grubość, dlatego szlifowane płyty meblowe utrzymują znacznie węższe limity niż linie nieszlifowane.
Węższa tolerancja nie zawsze oznacza lepszy stosunek wartości do ceny. Elementy CNC, oklejanie krawędzi i korpusy szuflad wymagają ±0,2–0,3 mm. Skrzynie i palety sprawdzają się przy ±0,5–1,0 mm i kosztują mniej. Prosimy podać zastosowanie końcowe, a tolerancję określimy w wycenie.
Po dostawie prosimy sprawdzić towar przed rozładunkiem. Należy sfotografować kontener i etykiety pakietów, poszukać zgniecionych narożników lub śladów wody, policzyć pakiety według listy pakowej, a następnie zmierzyć płyty z kilku pakietów w ten sam sposób, w jaki robiliśmy to my. Prosimy porównać swoje odczyty z dokumentacją przesłaną przez nas przed zaplombowaniem kontenera.
Jak sprawdzić tolerancję grubości sklejki
Należy użyć suwmiarki cyfrowej i płyt z kilku pakietów.
- Wybór płyt z różnych pakietów. Prosimy pobrać co najmniej jedną płytę z góry, środka i dołu kilku pakietów.
- Pomiar w kilku punktach. Odczyt suwmiarki należy wykonać w czterech narożnikach i na środku każdej dłuższej krawędzi, co najmniej 25 mm od krawędzi.
- Porównanie z uzgodnioną linią. Każdy odczyt należy porównać z tolerancją dla danej linii produktowej, a nie wyłącznie z grubością nominalną.
- Sprawdzenie zmienności w obrębie każdej płyty. Od najwyższego odczytu na tej samej płycie należy odjąć najniższy.
- Zapis i przekazanie wyników. Prosimy sfotografować suwmiarkę przy każdym odczycie. Przed załadunkiem przesyłamy taki sam zapis z naszej własnej kontroli.
| Grubość nominalna | Warstwy | Meblowa, szlifowana | Ogólnego zastosowania | Pakowanie | EN 315 szlifowana, maks. powyżej nominalnej | EN 315 szlifowana, maks. poniżej nominalnej |
|---|---|---|---|---|---|---|
| 3 mm | 5 | ±0,2–0,3 mm | ±0,5 mm | ±0,5–1,0 mm | 0,29 mm | 0,49 mm |
| 4 mm | 5 | ±0,2–0,3 mm | ±0,5 mm | ±0,5–1,0 mm | 0,32 mm | 0,52 mm |
| 5 mm | 5 | ±0,2–0,3 mm | ±0,5 mm | ±0,5–1,0 mm | 0,35 mm | 0,55 mm |
| 6 mm | 5 | ±0,2–0,3 mm | ±0,5 mm | ±0,5–1,0 mm | 0,38 mm | 0,58 mm |
| 9 mm | Zależnie od forniru rdzeniowego | ±0,2–0,3 mm | ±0,5 mm | ±0,5–1,0 mm | 0,47 mm | 0,67 mm |
| 12 mm | Zależnie od forniru rdzeniowego | ±0,2–0,3 mm | ±0,5 mm | ±0,5–1,0 mm | 0,56 mm | 0,76 mm |
| 15 mm | Zależnie od forniru rdzeniowego | ±0,2–0,3 mm | ±0,5 mm | ±0,5–1,0 mm | 0,65 mm | 0,85 mm |
| 18 mm | 11–13, najczęściej 11 | ±0,2–0,3 mm | ±0,5 mm | ±0,5–1,0 mm | 0,74 mm | 0,94 mm |
| 21 mm | Zależnie od forniru rdzeniowego | ±0,2–0,3 mm | ±0,5 mm | ±0,5–1,0 mm | 0,83 mm | 1,03 mm |
| 25 mm | Zależnie od forniru rdzeniowego | ±0,2–0,3 mm | ±0,5 mm | ±0,5–1,0 mm | 0,95 mm | 1,15 mm |
| 30 mm | Zależnie od forniru rdzeniowego | ±0,2–0,3 mm | ±0,5 mm | ±0,5–1,0 mm | 1,10 mm | 1,30 mm |
| 40 mm | Zależnie od forniru rdzeniowego | ±0,2–0,3 mm | ±0,5 mm | ±0,5–1,0 mm | 1,40 mm | 1,60 mm |
Przed załadunkiem
Kontrola sklejki: każda wysyłka sfotografowana i nagrana.
Każdą wysyłkę fotografujemy i nagrywamy przed zaplombowaniem kontenera, a dokumentację przesyłamy Państwu e-mailem lub przez WhatsApp. To ten sam zapis, na podstawie którego zwalniamy wysyłkę: odczyty, lica i krawędzie, pakiety oraz kontener w trakcie załadunku.
- Odczyty suwmiarki na płytach z każdego pakietu
- Lica i spody płyt próbnych oraz zbliżenia krawędzi
- Liczba pakietów zgodna z listą pakową, etykiety, taśmy, narożniki ochronne i palety
- Kontener w trakcie załadunku i po pełnym załadowaniu, przed zaplombowaniem
- Zapraszamy Państwa inspektora lub niezależną firmę kontrolną przed załadunkiem
Mają Państwo własną listę kontrolną? Prosimy przesłać ją wraz z zamówieniem, a będziemy pracować według niej.
Dokumenty do każdego zamówienia
Dokumentacja kontroli i dokumenty wysyłkowe, które Państwo otrzymują.
Dokumentację fotograficzną i wideo z kontroli jakości otrzymują Państwo przed zaplombowaniem kontenera, a po załadunku projekty dokumentów wysyłkowych do zatwierdzenia. Każdy dokument zawiera te same dane zamówienia co etykiety pakietów, dzięki czemu każdy zapis można przypisać do Państwa kontenera.
Dokumentacja fotograficzna i wideo z kontroli jakości
Odczyty suwmiarki, lica i krawędzie płyt próbnych, pakiety oraz załadowany kontener, przesyłane przed zaplombowaniem kontenera.
Faktura handlowa i lista pakowa
Liczba płyt w każdym pakiecie, grubość, wymiar i objętość, zgodne z etykietami pakietów.
Konosament
Skan konosamentu (B/L) udostępniany po załadunku; pozostałe 70 % płatne po otrzymaniu skanu.
Świadectwo pochodzenia
Świadectwo pochodzenia (C/O) dla Państwa rynku, z EUR.1 dla wysyłek do Unii Europejskiej.
Świadectwo fitosanitarne i fumigacja
Świadectwo fitosanitarne i dokumenty fumigacji, jeśli wymaga ich kraj przeznaczenia.
Dokumentacja zgodności dla Państwa rynku
Dokumentacja zgodności w zakresie formaldehydu, raporty z badań komorowych dla klasy emisji E0, badanie opakowań SGS oraz dokumentacja zgodności z EUDR (zapisy pochodzenia i pliki geolokalizacyjne).
Polisa ubezpieczeniowa przy wysyłkach CIF. Potrzebują Państwo konkretnego dokumentu? Prosimy wskazać go w zapytaniu.
Moce produkcyjne
Wysokiej klasy sklejka meblowa: 50 000+ m³ rocznie.
Minh Thanh produkuje ponad 50 000 m³ sklejki rocznie, a te same osiem punktów kontrolnych obejmuje każdy kontener, od pierwszego zamówienia po kolejne. Rdzenie pochodzą z plantacji w okolicach Ha Hoa, a nasz zespół produkuje sklejkę od ponad 20 lat.
Fabryka sklejki w WietnamiePrzed złożeniem zamówienia
Zamówienie sklejki gotowe do kontroli jakości w sześciu punktach.
Sześć punktów w Państwa specyfikacji daje naszej kontroli jakości sklejki i Państwa inspektorowi te same wartości odniesienia. Większość sporów o jakość zaczyna się tam, gdzie jeden z tych punktów pozostawiono nieprecyzyjny.
- 01
Zastosowanie końcowe
Meble, szafki, opakowania, szalunki lub podłogi; do wnętrz lub na zewnątrz.
- 02
Rdzeń i łączenie
Rdzeń Styrax lub eukaliptusowy; zszywany lub nie oraz liczba warstw.
- 03
Klej i emisja
E0 lub E1, amerykańskie oznaczenie emisji w przypadku sprzedaży na tamtym rynku oraz ewentualny wymóg próby gotowania.
- 04
Fornir licowy
Gatunek forniru licowego i spodniego, klasa według zatwierdzonej próbki, szlifowany lub dokładnie szlifowany, gotowy pod lakier UV.
- 05
Płyta
Grubość, wymiar, tolerancja grubości według linii produktowej, ewentualne cięcie na wymiar oraz sposób rozwiązania reklamacji: płyty poza tolerancją wymieniane lub uwzględniane w nocie uznaniowej.
- 06
Pakowanie i kontrola
Rodzaj pakietu, etykiety, ilość, port, dokumenty oraz Państwa własne punkty kontrolne.
Pytania od kupujących
Kontrola jakości sklejki – najczęstsze pytania.
Konkretne odpowiedzi na najczęstsze pytania kupujących dotyczące kontroli jakości sklejki, inspekcji i tolerancji grubości.
Jaką tolerancję grubości Państwo utrzymują?
Szlifowane płyty meblowe i do wnętrz utrzymujemy w tolerancji ±0,2–0,3 mm. Sklejka ogólnego zastosowania i sklejka szalunkowa foliowana mają tolerancję ±0,5 mm, a sklejka opakowaniowa ±0,5–1,0 mm. Tolerancja długości i szerokości wynosi ±2 mm. Tolerancję dla zamówionych przez Państwa płyt podajemy w wycenie.
Jak samodzielnie sprawdzić tolerancję grubości sklejki?
Prosimy zmierzyć każdą płytę w kilku punktach, przy krawędziach i w narożnikach, na płytach z różnych pakietów. Każdy odczyt należy porównać z tolerancją uzgodnioną dla danej linii produktów, a nie wyłącznie z grubością nominalną. Płyta 9 mm o zmierzonej grubości 9,15 mm mieści się w meblowej tolerancji ±0,2–0,3 mm.
Co należy wpisać do zamówienia?
Grubość nominalną, tolerancję dla danej linii produktów, gatunek i klasę forniru licowego, rdzeń, rodzaj kleju oraz klasę emisji. Powtarzamy te parametry w wycenie, aby obie strony sprawdzały towar według tych samych wartości.
Jak zapewniają Państwo suchość i płaskość płyt?
Fornir jest suszony i sprawdzany wilgotnościomierzem przed układaniem warstw, płyty opuszczają zakład z wilgotnością 8–12 %, a ich konstrukcja jest zrównoważona dzięki warstwom poprzecznym. Gotowe pakiety są owijane folią, zabezpieczane tekturą i spinane taśmą na paletach, dzięki czemu docierają płaskie.
Czy do każdego zastosowania potrzebna jest najwęższa tolerancja?
Nie. Elementy obrabiane na CNC, oklejanie krawędzi i montaż mebli korzystają z tolerancji ±0,2–0,3 mm. Do opakowań i ogólnych prac budowlanych dobrze sprawdza się tolerancja ±0,5–1,0 mm, a linia o szerszej tolerancji jest tańsza. Prosimy podać docelowe zastosowanie, a zaproponujemy odpowiednią tolerancję.
Co otrzymują Państwo przed załadunkiem kontenera?
Zdjęcia i wideo przesyłane e-mailem lub przez WhatsApp: odczyty suwmiarki, lica i krawędzie płyt próbnych, pakiety z etykietami i taśmami oraz kontener w trakcie i po załadunku.
Czy nasz inspektor lub niezależna firma kontrolna może sprawdzić towar?
Tak. Zapraszamy do fabryki przed załadunkiem Państwa inspektora lub wskazaną przez Państwa firmę kontrolną. Prosimy podać termin przy potwierdzeniu zamówienia, a zaplanujemy załadunek odpowiednio do niego.
Jak kontrolują Państwo jakość forniru licowego?
Fornir licowy dobieramy do zatwierdzonej przez Państwa próbki, a każde lico jest klasyfikowane według niej pod względem koloru, rysunku słojów, sęków i napraw. W przypadku brzozy stosujemy fabryczne klasy forniru licowego D+, D i E, określone przez zatwierdzoną próbkę.
Czy 72-godzinna próba gotowania potwierdza sklejkę morską?
Nie. Próba gotowania bada spoinę klejową na próbkach, a nie emisję. 72-godzinna próba gotowania to tradycyjny test (IS 710, BS WBP); sama w sobie nie potwierdza klasy sklejki morskiej ani klasy spoiny do zastosowań zewnętrznych. Nasz klej UF przy klasie emisji E0 wytrzymuje gotowanie przez około 6 godzin, a klej wzmocniony melaminą przez około 12 godzin.
Skąd mam wiedzieć, że rdzeń odpowiada zamówieniu?
Prosimy obejrzeć krawędzie płyt: gatunek rdzenia, liczba warstw i połączenia są widoczne na każdej ciętej krawędzi. Każdy kontener, a nie tylko pierwsze zamówienie, produkujemy zgodnie z zatwierdzoną próbką, a zdjęcia krawędzi stanowią część dokumentacji wysyłki.
Jak często badana jest emisja formaldehydu?
Emisja na poziomie E0 jest badana przez niezależne laboratorium co 3 miesiące. Sześć badań komorowych (ASTM D6007; trzy przeprowadzone przez Shanghai Hongjun, trzy przez ICTT Vietnam) wykonanych od kwietnia 2025 do czerwca 2026 na płytach 9, 15 i 18 mm wykazało średnio 0,014–0,032 ppm przy limicie California Phase 2 wynoszącym 0,05 ppm.
Co dzieje się z płytami, które nie przejdą kontroli?
Nie trafiają do Państwa zamówienia. Płyty z naprawialną wadą lica są szpachlowane i ponownie szlifowane; płyty poza tolerancją przenosimy do linii niższej klasy, dzięki czemu w Państwa kontenerze znajdują się wyłącznie płyty spełniające uzgodnioną specyfikację.
Czy stosują Państwo uznany system zarządzania jakością?
Tak. Certyfikat ISO 9001:2015 (KAC25/0185) obejmuje naszą produkcję sklejki, a kopie wszystkich dokumentów jakościowych i raportów z badań emisji przesyłamy kupującym e-mailem.
Dlaczego dwie wyceny tej samej sklejki się różnią?
Obie oferty nie dotyczą tej samej konstrukcji. Różnica wynika z klasy rdzenia, metody łączenia, przygotowania lica, systemu klejowego i tolerancji. Prosimy porównać te pięć parametrów, a nie tylko nazwę produktu.
Czy mogą Państwo dostarczyć inne raporty z badań?
Tak. Na życzenie badamy w SGS wytrzymałość i sztywność na zginanie, jakość spoiny klejowej oraz emisję według metody wskazanej przez kupującego. Prosimy podać w zapytaniu rodzaj badań i normę, a raporty zostaną dołączone do zamówienia.
Zapytaj o cenę
Prosimy przesłać specyfikację i wymagane kontrole.
Prosimy podać zastosowanie, fornir licowy, rdzeń, klej, grubość, wymiar i ilość, a także tolerancję wymaganą na Państwa linii oraz ewentualne punkty inspekcji. Lisa odpowiada w ciągu kilku godzin e-mailem lub przez WhatsApp. Bezpłatne próbki.
[email protected]