
ไม้อัดทำบานตู้ที่ไม่โก่งควรหนา 18 มม. มีโครงสร้างสมดุล ปรับเทียบให้เรียบ และแห้งเมื่อส่งมอบ สำหรับผู้นำเข้าไทย สินค้าตู้คอนเทนเนอร์ใช้ท่าเรือแหลมฉบังเป็นเส้นทางนำเข้า และผู้ซื้ออาจระบุ มอก. 178-2549 (แผ่นไม้อัด) ในสเปก บานเรียบ บานกรอบและแผงกลาง และบานปิดวีเนียร์ล้วนเริ่มจากหลักเดียวกัน โดยเลือกผิวหน้าตามงานเคลือบ Minh Thanh Plywood ผู้ผลิตไม้อัดสำหรับงานเฟอร์นิเจอร์จากเวียดนาม อธิบายวิธีทำให้บานตู้ครัวไม่โก่ง วิธีเทียบกับ MDF และวิธีเขียนใบสั่งซื้อ
ไม้อัดทำบานตู้แบบไหนไม่โก่ง และป้องกันอย่างไร
ไม้อัดสำหรับทำบานตู้ที่คงความเรียบควรหนา 18 มม. มีโครงสร้างสมดุล และแห้ง โครงสร้างสมดุลหมายถึงใช้ไม้ผิวหน้าชนิดเดียวกัน เกรดเดียวกัน และการเคลือบแบบเดียวกันทั้งสองด้าน เพื่อให้บานรับและคายความชื้นอย่างสม่ำเสมอ ส่วนแผ่นแห้งคือแผ่นที่ส่งมอบในระดับความชื้นปกติสำหรับงานเฟอร์นิเจอร์ และจัดเก็บในแนวราบจนกว่าจะนำไป加工
จากนั้นเลือกผิวหน้าให้ตรงกับรูปลักษณ์ที่ต้องการ:
- เบิร์ช สำหรับบานเคลือบใสและบานทำสี
- วีเนียร์วิศวกรรม (EV) สำหรับลายไม้ที่ต้องการให้ต่อเนื่องเหมือนกันตลอดชุดบาน
- ป็อปลาร์ สำหรับบานทำสีที่ต้องการควบคุมต้นทุน
- ยูคาลิปตัส โอคูเม หรือสน สำหรับลายไม้โทนอุ่นหรือสไตล์เรียบแบบชนบท
บานเรียบ บานกรอบและแผงกลาง และบานปิดวีเนียร์ใช้หลักการเลือกแผ่นแบบเดียวกัน ต่างกันที่วิธีประกอบเท่านั้น
ทำไมบานตู้ไม้อัดจึงโก่ง และทำอย่างไรให้เรียบ?
บานไม้อัดโก่งเมื่อผิวด้านหนึ่งรับหรือคายความชื้นมากกว่าอีกด้าน สาเหตุที่พบบ่อยคือเคลือบผิวไม่เท่ากัน เช่น ด้านหน้า 3 ชั้นแต่ด้านหลังไม่เคลือบ วางบานพิงผนัง หรือแผ่นมาถึงทั้งที่เปียกและแห้งไม่สม่ำเสมอในโรงงาน
มี 5 วิธีช่วยให้บานไม้อัดเรียบ:
- โครงสร้างสมดุล ใช้ไม้ผิวหน้าและด้านหลังชนิดเดียวกัน มีความหนาใกล้เคียงกัน และวางบนไส้ไม้อัดที่สมมาตร
- กดอัดสม่ำเสมอ แผ่นเฟอร์นิเจอร์ของเรากดอัด 2 ครั้ง คือกดอัดและปรับเทียบแผ่นแกนก่อน จากนั้นจึงกดผิวหน้าและด้านหลังเข้ากับแกน ไส้ไม้อัดที่ปรับเทียบแล้วเป็นฐานเรียบให้ผิวทั้งสองด้าน
- ใช้แผ่นแห้ง วีเนียร์และแผ่นสำเร็จรูปอบให้มีความชื้น 8–12 % ตอนส่งออก ซึ่งเป็นช่วงปกติของไม้อัดเฟอร์นิเจอร์
- เคลือบผิวทั้งสองด้านเหมือนกัน และทาจำนวนชั้นเท่ากัน
- จัดเก็บในแนวราบ บนคานรองที่ได้ระดับและมีหลังคาคลุม ทั้งก่อนและหลัง加工
ไม้อัดมีข้อได้เปรียบตั้งแต่ต้น เพราะชั้นไม้ที่วางขวางกันช่วยต้านการเคลื่อนตัวทั้งสองทิศทาง บานไม้อัดที่มีโครงสร้างสมดุลจึงขยับน้อยกว่าแผ่นไม้จริงที่นำมาต่อกาวและมีขนาดเท่ากันมาก
บานตู้ควรใช้ไม้อัดหนาเท่าไร?
ใช้ไม้อัด 18 มม. (3/4 นิ้ว) สำหรับบานตู้แบบเรียบและหน้าลิ้นชัก ความหนานี้รองรับความลึกของรูถ้วยบานพับและความยาวสกรูที่ใช้กับบานพับซ่อนส่วนใหญ่ อีกทั้งแข็งพอที่จะคงความเรียบกับบานตู้ล่างหรือบานตู้แขวนทั่วไป
| ประเภทบาน | ความหนาไม้อัด | หมายเหตุ |
|---|---|---|
| บานเรียบ สำหรับตู้ล่างและตู้แขวน | 18 มม. | ขนาดมาตรฐาน ใช้กับบานพับซ่อนส่วนใหญ่ |
| หน้าลิ้นชัก | 18 มม. | ใช้แผ่นเดียวกับบานตู้ เพื่อให้ลายไม้และสีเข้ากัน |
| บานเรียบทรงสูง (ตู้เก็บของแห้ง ตู้เสื้อผ้า) | 18–21 มม. | เพิ่มบานพับตัวที่สาม และพิจารณาติดแถบถ่วงสมดุล |
| กรอบบานแบบเชกเกอร์ | 18 มม. | ใช้รางและกรอบไม้ไม้อัดหรือไม้จริง |
| แผงกลางบานแบบเชกเกอร์ | 6 มม. | สอดอยู่ในร่องของกรอบ |
| กรอบบานหน้ากระจก | 18 มม. | ใช้เฉพาะกรอบ และเซาะบ่ารับกระจก |
ขนาดความกว้างและตำแหน่งเจาะบานพับเป็นอีก 2 รายการที่ต้องกำหนด จำกัดความกว้างบานไม้อัดแบบเรียบไว้ที่ประมาณ 600 มม. (24 นิ้ว) หรือน้อยกว่า ผู้ผลิตบานสั่งทำในสหรัฐฯ เช่น Barker Door จำกัดความกว้างบานเรียบไว้ที่ 24 นิ้ว เพราะบานชิ้นเดียวที่กว้างกว่านี้โก่งได้มากกว่าและรับแรงจากบานพับมากขึ้น
บานพับซ่อนใช้รูถ้วยขนาด 35 มม. โดยเจาะห่างจากขอบบนและล่าง 63–102 มม. (2.5–4 นิ้ว) ตำแหน่งมาตรฐานคือ 89 มม. (3.5 นิ้ว) และบานสูงให้เพิ่มรูถ้วยตรงกลาง กำหนดระยะเจาะให้แน่นอนและใช้เหมือนกันทุกบาน เพื่อให้ฐานบานพับเรียงตรงกันตลอดแนวครัว
ตรวจสอบความหนาบานขั้นต่ำที่ผู้ผลิตบานพับกำหนดก่อนสรุปสเปก เพราะบานพับบางรุ่นสำหรับบานฝังหรือบานบางออกแบบมาสำหรับบานหนา 15–16 มม.
ผิววีเนียร์ ลามิเนต หรือทำสี ควรเลือกแบบไหน?
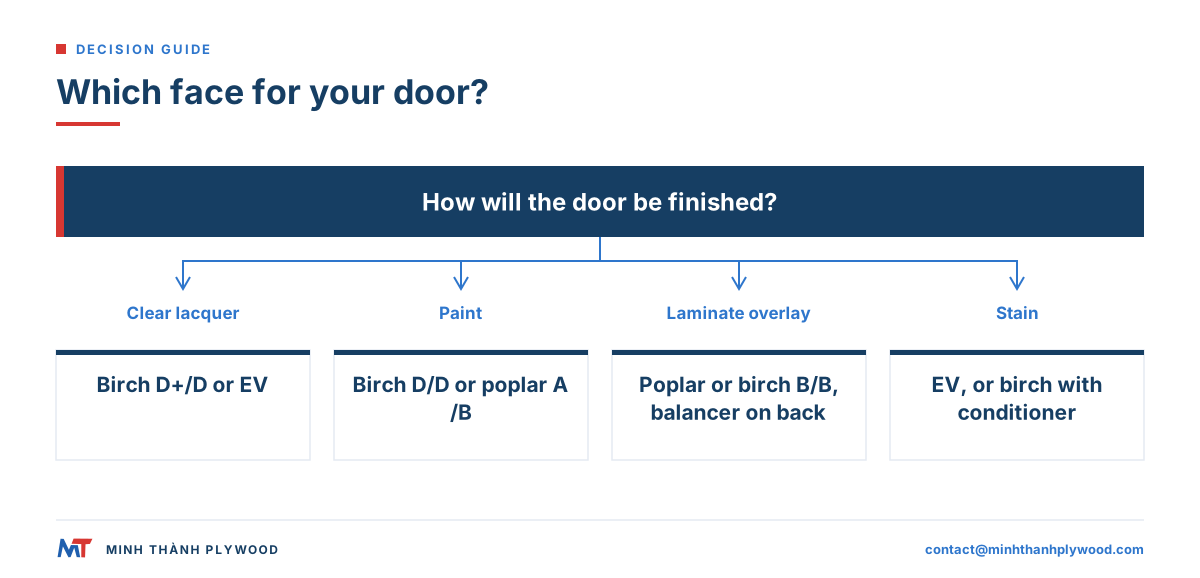
เลือกผิวหน้าให้เหมาะกับการเคลือบที่ต้องการ โครงสร้างแผ่นด้านในยังใช้แบบเดิมได้
| การเคลือบบาน | ผิวหน้าที่ควรสั่ง | เหตุผล |
|---|---|---|
| แล็กเกอร์ใส ลายไม้ธรรมชาติ | เบิร์ช D+/D, EV, ยูคาลิปตัส A/A | ผิวสม่ำเสมอและสะอาด เหมาะกับการเคลือบใส |
| สีย้อมไม้ | EV หรือเบิร์ชที่ลงน้ำยาปรับสภาพผิว | EV รับสีย้อมสม่ำเสมอกว่า ส่วนเบิร์ชอาจเกิดรอยด่าง |
| สีทึบ | เบิร์ช D/D, ป็อปลาร์ A/B | ผิวเรียบและเสี้ยนปิด ซ่อนอยู่ใต้สีรองพื้นได้ดี |
| ลามิเนตแรงดันสูงหรือปิดทับด้วยวีเนียร์ | ป็อปลาร์หรือเบิร์ช B/B | วัสดุปิดทับซ่อนผิวเดิม ความเรียบของแผ่นจึงสำคัญกว่า |
| เคลือบ UV | ผิวขัดเรียบทุกชนิด | ผิวทั้งสองด้านของเราพร้อมสำหรับเคลือบ UV ในสายการผลิตของคุณ |
เมื่อติดลามิเนต ให้กดลามิเนตชนิดเดียวกันหรือแผ่นปรับสมดุลที่เข้าชุดกันไว้ด้านหลังด้วย การติดลามิเนตเพียงด้านเดียวเป็นสาเหตุที่พบบ่อยที่สุดที่ทำให้บานเรียบโก่ง
ควรเลือกเกรดผิวหน้าแบบใดสำหรับบานตู้ครัวไม้อัด?
บานตู้เป็นส่วนที่มองเห็นมากที่สุดของครัว จึงควรเลือกเกรดผิวหน้าสูงสำหรับด้านหน้าและผิวหลังที่ดี เพราะจะเห็นผิวด้านหลังทุกครั้งที่เปิดบาน
| ผิวหน้า | เกรดคู่สำหรับบาน | หมายเหตุ |
|---|---|---|
| เบิร์ช | D+/D (ประมาณ B/BB); D/D (ประมาณ BB/BB) สำหรับทำสี | สำหรับเคลือบใส |
| ป็อปลาร์ | A/A หรือ A/B | ผิวหน้าสำหรับทำสี |
| ยูคาลิปตัส | A/A | มองเห็นทั้งสองด้าน เทียบกับตัวอย่างที่อนุมัติแล้ว |
| วีเนียร์วิศวกรรม | ลายตรงกันทั้งสองด้าน | ทำเครื่องหมายทิศทางลาย |
| สน | A/A หรือ A/B | สไตล์ชนบทและนอร์ดิก |
เกรดจะเทียบกับตัวอย่างที่ผู้ซื้ออนุมัติ ควรเก็บบานตัวอย่างที่ลงนามรับรองไว้ 1 บานต่อผิวหน้าแต่ละชนิด และตรวจแผ่นที่รับเข้าโดยใช้แสงแบบเดียวกัน
บานตู้ไม้อัดเทียบกับ MDF
บานไม้อัดและบาน MDF เหมาะกับครัวคนละแบบ ไม้อัดได้เปรียบเรื่องน้ำหนัก การยึดสกรูบานพับ และขอบไม้จริง ส่วน MDF ให้ผิวทำสีเรียบสนิทและเซาะลายได้ดี
| หัวข้อ | บานไม้อัด | บาน MDF |
|---|---|---|
| น้ำหนักที่ 18 มม. | เบากว่า ขึ้นอยู่กับชนิดไม้ของไส้ไม้อัด | หนักกว่า |
| การยึดสกรูบานพับ | ดีมาก | ดี แต่ยึดใกล้ขอบได้ไม่แข็งแรงเท่า |
| ขอบ | เห็นชั้นไม้จริง ปิดขอบหรือเปิดโชว์ได้ | ต้องทำสีหรือปิดขอบ |
| ลายเซาะและมือจับ | ทำได้ แต่เห็นแนวชั้นไม้อัดตรงรอยตัด | เรียบ เป็นบานเชกเกอร์ทำสีแบบคลาสสิก |
| ผิวทำสี | เรียบหลังลงรองพื้น | เรียบที่สุด |
| เคลือบลายไม้ใส | ได้ | ไม่ได้ |
| ความเรียบ | ดีเมื่อทำโครงสร้างสมดุลและเคลือบทั้งสองด้าน | ดี |
| น้ำที่ขอบล่าง | พองช้า | พองเร็วกว่าเมื่อขอบถูกตัด |
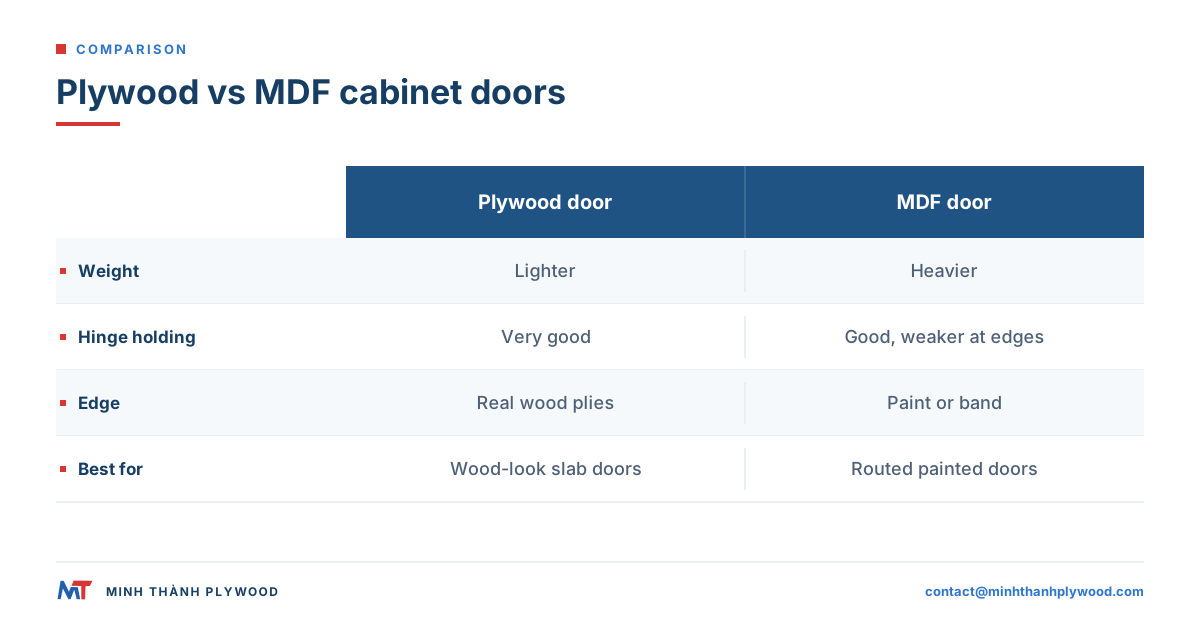
เลือกตามลักษณะใช้งาน: ใช้ไม้อัดกับบานเรียบลายไม้ แบบเปิดโชว์ขอบ และบานสูงน้ำหนักเบา ใช้ MDF กับบานทำสีที่เซาะลาย และใช้กรอบไม้อัดร่วมกับแผงกลาง MDF หรือไม้อัดสำหรับบานเชกเกอร์ทำสี คู่มือ ไม้อัดเทียบกับ MDF เปรียบเทียบวัสดุทั้งสองนอกเหนือจากงานบานตู้
วิธีทำบานตู้เรียบจากไม้อัด
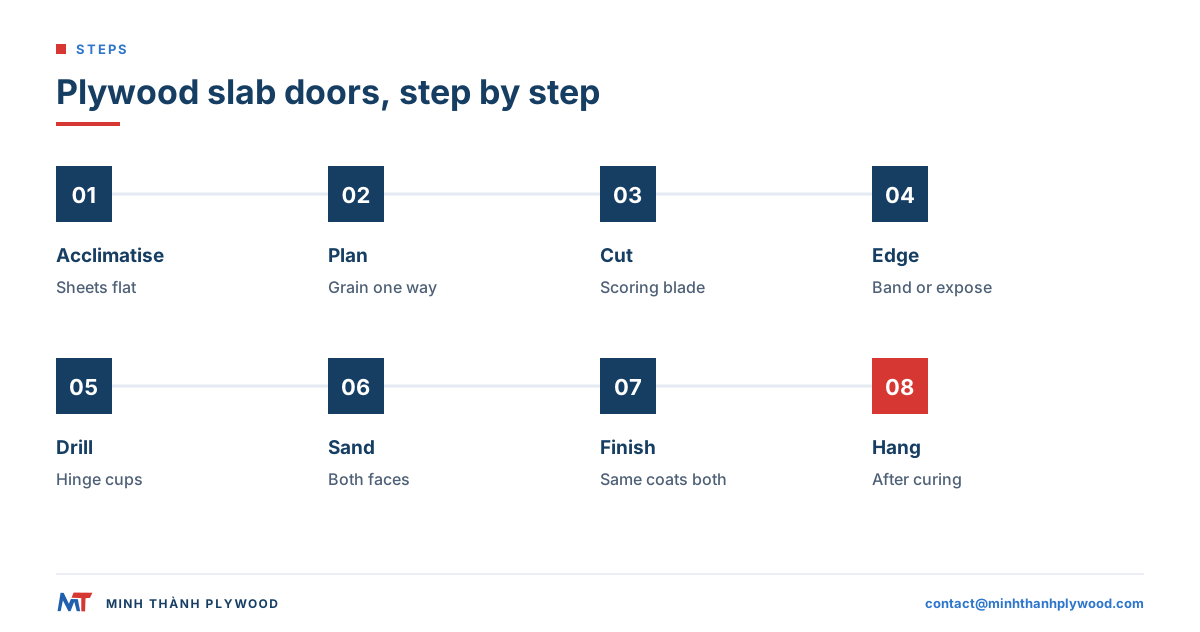
บานเรียบเป็นบานไม้อัดที่ทำง่ายที่สุด ใช้แผ่นเดียว ปิดขอบ แล้วเคลือบผิว โรงงานทำตู้มักทำตามลำดับนี้:
- ปรับสภาพแผ่น วางแผ่นในแนวราบไว้ในโรงงานสักสองสามวันก่อนตัด
- วางแผนตัด ให้บานตู้และหน้าลิ้นชักในชุดเดียวกันมาจากแผ่นเดียวกันหรือชุดเดียวกัน และวางแนวลายไปทางเดียวกัน
- ตัดบาน ตามขนาดด้วยเลื่อยตัดแผ่นหรือเครื่อง CNC ใช้ใบเลื่อยกรีดผิวเพื่อให้ผิวหน้าเรียบร้อย
- ปิดขอบ ด้วยแถบวีเนียร์ แถบ ABS สำหรับบานทำสี หรือขัดขอบเปิดโชว์ให้เรียบ
- เจาะรูถ้วยบานพับและรูมือจับ ด้วยจิ๊กหรือเครื่อง CNC
- ขัด ผิวทั้งสองด้านและลบมุมขอบเล็กน้อย
- เคลือบผิวทั้งสองด้านด้วยจำนวนชั้นเท่ากัน วางราบบนชั้นตาก ไม่พิงผนัง
- ติดตั้งและปรับบาน หลังผิวเคลือบแห้งสนิท
สำหรับบานกรอบและแผงกลาง ให้ตัดและประกอบกรอบก่อน แล้วสอดแผ่นไม้อัด 6 มม. เข้าในร่องก่อนติดกาวประกอบ แผ่นไม้อัดไม่หดตัวในกรอบเหมือนแผงไม้จริง จึงไม่ต้องเผื่อช่องว่างให้ขยายตัว
ขอบบานไม้อัดสำหรับตู้ครัว
สำหรับบานไม้อัดตู้ครัว ให้วางแผนเรื่องขอบก่อนเลือกแผ่น เพราะขอบเป็นตัวกำหนดผิวหน้า ไส้ไม้อัด และแนวการเคลือบ
- เปิดขอบชั้นไม้อัดโชว์: ขัดและเคลือบแล็กเกอร์ เหมาะที่สุดกับแผ่นที่ใช้ไม้เบิร์ชทุกชั้นและมีชั้นไม้สม่ำเสมอ ลบมุมเล็กน้อยเพื่อป้องกันการบิ่น
- แถบปิดขอบวีเนียร์ไม้: ใช้แบบรีดด้วยเตารีดหรือกาวร้อน โดยเลือกชนิดไม้ให้ตรงกับผิวหน้า เป็นวิธีปิดขอบทั่วไปสำหรับบานเคลือบใส
- แถบ ABS หรือ PVC: ใช้กับบานทำสีและบานสีต่าง ๆ เลือกให้เข้ากับสีทา
- ไม้จริงปิดขอบ: ติดกาวก่อนเคลือบผิว ทนแรงกระแทกได้ดีที่สุดในครัวที่ใช้งานหนัก
- ขอบทำสี: อุดและขัดขอบด้วยวัสดุอุดผิว แล้วลงสีรองพื้นที่ขอบก่อนผิวหน้า เพื่อไม่ให้เห็นแนวชั้นไม้อัดทะลุสีทับหน้า
ปิดขอบก่อนลงผิวเคลือบ เพื่อให้ขอบและผิวหน้าได้รับการเคลือบจำนวนชั้นเท่ากัน
กำหนดและตรวจความเรียบของบานตู้ไม้อัดอย่างไร
สเปกความเรียบของบานตู้ไม้อัดต้องระบุวิธีตรวจ สภาพขณะตรวจ และค่าขีดจำกัด เพื่อให้ผู้ขายและผู้ซื้อวัดตรงกัน เขียนข้อกำหนดลงในใบสั่งซื้อและตรวจจากตัวอย่างแรก จากนั้นตรวจซ้ำทุกครั้งที่มีการส่งมอบ
- สภาพขณะตรวจ: วัดหลังบานหรือแผ่นปรับสภาพเข้ากับห้องที่จะใช้งานแล้ว และเคลือบผิวทั้งสองด้าน
- วิธีตรวจ: วางบานบนโต๊ะอ้างอิงที่เรียบ หรือพิงกับแนวอ้างอิงตรง แล้ววางไม้บรรทัดตรงพาดแนวทแยงทั้งสองแนว
- การวัด: ใช้ฟิลเลอร์เกจวัดช่องว่างที่กว้างที่สุดใต้ไม้บรรทัดตรง
- ค่าขีดจำกัด: เทียบกับค่าการโก่งสูงสุดที่ตกลงกันในสัญญา โดยกำหนดให้บานพับปรับแก้ได้
- จำนวนตัวอย่าง: กำหนดจำนวนบานที่จะสุ่มตรวจจากแต่ละเที่ยวส่งมอบ และบันทึกผลแยกตามชุดบรรจุ
สำหรับตัวแผ่น มีตัวเลข 2 รายการที่ช่วยให้บานเรียบ คือค่าคลาดเคลื่อนความหนา ซึ่งเราควบคุมไว้ที่ ±0.2–0.3 มม. สำหรับแผ่นเฟอร์นิเจอร์ขัดเรียบ และความชื้น 8–12 % ตอนส่งออก เมื่อแผ่นผ่านทั้งสองข้อและเคลือบผิวอย่างสม่ำเสมอ โอกาสไม่ผ่านการตรวจความเรียบมีน้อย
แก้บานตู้ไม้อัดที่โก่งอย่างไร?
แก้บานไม้อัดที่โก่งโดยกำจัดสาเหตุก่อน แล้วจึงจัดการกับส่วนที่โก่ง บานส่วนใหญ่โก่งเพราะด้านหลังไม่ได้เคลือบหรือเคลือบไม่พอ
- ตรวจด้านหลัง หากยังเปลือยหรือมีชั้นเคลือบน้อยกว่า ให้เคลือบจนเท่ากับด้านหน้า แล้ววางบานราบพร้อมถ่วงน้ำหนักบริเวณจุดที่นูนไว้สองสามวัน
- ปรับบานพับ บานพับซ่อนปรับความลึก ความสูง และแนวซ้ายขวาได้ บานที่โก่งเล็กน้อยมักกลับเข้าที่เมื่อปรับแนวปิด
- เพิ่มบานพับ บานพับตัวที่สามตรงกลางช่วยดึงบานสูงให้ตรง
- ติดอุปกรณ์ดัดบาน ที่ด้านหลังบานสูง หรือซ่อนแถบเหล็กหรืออะลูมิเนียมไว้ในร่องที่เซาะ
- ทำบานใหม่ จากแผ่นที่เรียบและมีโครงสร้างสมดุล หากบานโก่งมาก ใช้ผิวหน้าแบบเดียวกันทั้งสองด้านและเคลือบให้เท่ากัน
หากบานยังขยับหลังทำตามขั้นตอนเหล่านี้ มักอยู่ใกล้แหล่งความร้อนหรือไอน้ำ เช่น เตาอบหรือเครื่องล้างจาน ให้ปกป้องขอบและด้านหลังด้วยการเคลือบเพิ่มอีกชั้น
บานตู้ครัวไม้อัดใช้กี่แผ่น และต้นทุนเท่าไร?
คำนวณจำนวนบานจากผลผลิตต่อแผ่น โดยวางตำแหน่งบานตู้และหน้าลิ้นชักทั้งหมดบนขนาดแผ่นที่สั่งซื้อ คือ 1220 × 2440 หรือ 1250 × 2500 มม. ให้แนวลายไปทางเดียวกันและจัดงานชุดเดียวกันไว้บนแผ่นเดียว เพิ่มเผื่อเศษจากรอยตัด ตำหนิ และบานสำรอง
บานไม้อัดจากแผ่นหนึ่งมีต้นทุนเท่าไร?
เมื่อตัดแผ่น 1220 × 2440 มม. เป็นบานเรียบ จะได้จำนวนบานและต้นทุนวัตถุดิบต่อบานตามนี้ โดยคิดที่ US$350/m³ และ 0.0536 m³ ต่อแผ่นหนา 18 มม. (วัตถุดิบประมาณ US$19 FOB ก่อนค่าขนส่ง อากร และค่าตัด):
| ขนาดบานเรียบ | จำนวนบานต่อแผ่น | วัตถุดิบ FOB ต่อบาน |
|---|---|---|
| 15 × 30 นิ้ว (380 × 760 มม.) | 9 | ประมาณ US$2.1 |
| 18 × 30 นิ้ว (460 × 760 มม.) | 6 | ประมาณ US$3.2 |
| 21 × 30 นิ้ว (530 × 760 มม.) | 6 | ประมาณ US$3.2 |
ตัวเลขจำนวนบานนี้ยังไม่หักรอยตัดและตำหนิ จึงควรวางแผนเผื่อของเสียโดยลดจำนวนลง 1 บานต่อแผ่น ราคาทางเลือกจากผู้ขายบานสำเร็จสูงกว่านี้มาก Barker Door จำหน่ายบานไม้อัดเรียบสั่งทำเริ่มต้นที่ US$29.95 คิดเพิ่ม US$30 สำหรับความสูง 16–30 นิ้ว และเพิ่มได้สูงสุด US$250 สำหรับความสูง 84–92 นิ้ว โดยมีค่าเพิ่มตามชนิดไม้ (อัลเดอร์ US$25, เรดโอ๊กและเมเปิล US$35, วอลนัตและซาเปเล US$95, ไวต์โอ๊กแบบตัดเสี้ยนรัศมี US$125) และค่าทำผิว US$25–85 (ตรวจราคา 21 ตุลาคม 2026)
สำหรับแผ่นเคลือบผิวสำเร็จ Woodworkers Source ระบุราคาแผ่นเบิร์ชเคลือบ UV2 สำเร็จรูปขนาด 3/4 นิ้ว (18 มม.) 4 × 8 ฟุตที่ US$95 ส่วน Berta จำหน่ายแผ่นสำเร็จรูปเกรดตู้ขนาด 4 × 8 ฟุต แบบเบิร์ชหรือเมลามีนสีขาว พร้อมส่วนลด 10 % เมื่อสั่ง 10 แผ่น โรงงานตู้ที่ตัดบานเองประหยัดส่วนต่างนี้ได้ต่อบาน
ไม้อัดเฟอร์นิเจอร์จากเวียดนามสั่งตรงจากโรงงานเริ่มที่ US$350/m³ (ตุลาคม 2026) โดยผิวหน้า เกรด ไส้ไม้อัด และจำนวนสั่งซื้อเป็นตัวกำหนดราคาสุดท้าย บานตู้ใช้เกรดผิวหน้าสูง จึงมีราคาต่อแผ่นมากกว่าแผ่นสำหรับโครงตู้ วิธีลดต้นทุนที่ใช้กันคือสั่งผิวหน้าเกรดสูงเฉพาะแผ่นสำหรับทำบาน แล้วใช้เกรดต่ำกว่าสำหรับกล่องตู้ด้านใน ตามที่อธิบายไว้ในคู่มือ ไม้อัดสำหรับโครงตู้
สำหรับสินค้านำเข้า กรมสรรพากรระบุอัตราภาษีมูลค่าเพิ่ม 7 % และกรมศุลกากรจัดเก็บเมื่อสินค้าเข้าประเทศ โดยคิดจากมูลค่า CIF บวกอากรขาเข้าและภาษีสรรพสามิตหรือภาษีอื่นที่เกี่ยวข้อง ไม่ว่าผู้นำเข้าจะจดทะเบียนภาษีมูลค่าเพิ่มหรือไม่ ([กรมสรรพากร] (https://rd.go.th/english/6043.html))
สเปกที่ควรใส่ในใบสั่งซื้อไม้อัดทำบานตู้
แยกรายการแผ่นสำหรับทำบานออกจากแผ่นโครงตู้ ในใบสั่งซื้อ โดยกำหนดเกรดผิวหน้า การขัด และการบรรจุของแต่ละรายการแยกกัน สำหรับเรามีตัวเลือกดังนี้:
- ผิวหน้า: เบิร์ช D+, D หรือ E; ป็อปลาร์ ยูคาลิปตัส และสน A/A ถึง B/B; ลายวีเนียร์วิศวกรรมจากผิววีเนียร์มากกว่า 10 ชนิด
- ไส้ไม้อัด: สไตแรกซ์สีขาวสำหรับบานน้ำหนักเบา ยูคาลิปตัสสำหรับบานสูงที่ต้องการความแข็งกว่า
- กดอัด 2 ครั้ง ขัดเรียบและขัดแต่งผิว พร้อมเคลือบ UV ได้ทั้งสองด้าน
- ค่าคลาดเคลื่อน ±0.2–0.3 มม. สำหรับแผ่นเฟอร์นิเจอร์ขัดเรียบ
- ขนาด 1220 × 2440 และ 1250 × 2500 มม. รวมถึงขนาดสั่งทำและแผ่นตัดตามขนาด
- ปริมาณสั่งซื้อขั้นต่ำ 1 ตู้ 40HC ผสมกับแผ่นโครงตู้ได้เมื่อมีข้อตกลง ระยะเวลาผลิต 15–45 วันหลังชำระเงินมัดจำ พร้อมตัวอย่างฟรี
ชื่อเกรดผิวหน้าในแบบของผู้ซื้อจำนวนมากอ้างอิงมาตรฐานไม้อัดไม้เนื้อแข็งของอเมริกาเหนือ ANSI/HPVA HP-1 สมาคม Hardwood Plywood & Veneer Association เป็นผู้เผยแพร่มาตรฐานดังกล่าว ส่วนเราเทียบเกรดกับตัวอย่างที่ผู้ซื้ออนุมัติ ผู้ซื้อในไทยอาจระบุ มอก. 178-2549 (แผ่นไม้อัด) เป็นมาตรฐานที่ต้องการในสเปก (สมอ.) คู่มือ เลือกไม้อัดสำหรับตู้ครัว อธิบายเรื่องบานตู้ในภาพรวมของทั้งชุดครัว
ระบุไม้อัดสำหรับบานตู้ในใบขอราคาอย่างไร
แยกรายการบานตู้เป็นบรรทัดเฉพาะ:
ไม้อัดสำหรับบานตู้ หนา 18 มม. ขนาด 1250 × 2500 มม. ผิวหน้า/หลังเบิร์ช D+/D ไส้สไตแรกซ์ กาว UF ระดับการปล่อยฟอร์มาลดีไฮด์ E0 กดอัด 2 ครั้ง ขัดเรียบและขัดแต่งผิวทั้งสองด้าน ค่าคลาดเคลื่อน ±0.2–0.3 มม. ความชื้น 8–12 % จำนวน 6 ชุด CIF ท่าเรือปลายทาง
ระบุผิวเคลือบที่จะทำเองด้วย (แล็กเกอร์ สี UV หรือลามิเนต) ขนาดบานหรือรายการตัด หากต้องการแผ่นตัดตามขนาด และระบุว่าหน้าลิ้นชักต้องเข้าชุดกับบานหรือไม่ หน้า ผลิตภัณฑ์ไม้อัดเฟอร์นิเจอร์ แสดงผิวหน้าที่มีให้เลือก เราตอบกลับภายในไม่กี่ชั่วโมง
ระบุกฎการปล่อยสารของประเทศปลายทางไว้ในบรรทัดเดียวกัน ขีดจำกัดของสหรัฐฯ สำหรับไม้อัดไม้เนื้อแข็งที่ใช้ไส้วีเนียร์คือ 0.05 ppm ตาม 40 CFR 770.10 ส่วนขีดจำกัดของสหภาพยุโรปสำหรับเฟอร์นิเจอร์และผลิตภัณฑ์จากไม้คือ 0.062 mg/m³ ตั้งแต่วันที่ 6 สิงหาคม 2026 ตาม Regulation (EU) 2023/1464 หากส่งสินค้าไปสหภาพยุโรป ให้ขอเอกสารแหล่งกำเนิดด้วย เพราะไม้อัดพิกัด 4412 เป็นสินค้าที่เกี่ยวข้องตาม Regulation (EU) 2023/1115
ประเทศไทยจัดเก็บภาษีมูลค่าเพิ่ม 7 % สำหรับสินค้านำเข้า โดยคิดจากมูลค่า CIF บวกอากรขาเข้าและภาษีอื่นที่เกี่ยวข้อง ([กรมสรรพากร] (https://rd.go.th/english/6043.html))
คำถามที่ผู้ซื้อถามบ่อย
ไม้อัดแบบไหนเหมาะที่สุดสำหรับทำบานตู้?
เลือกไม้อัดไม้เนื้อแข็งขัดเรียบหนา 18 มม. ใช้ไม้ผิวหน้าชนิดเดียวกันทั้งสองด้าน ไส้ไม้อัดปรับเทียบ และควบคุมค่าคลาดเคลื่อนความหนาให้แคบ ไม้เบิร์ชเหมาะกับบานเคลือบใสและบานทำสี วีเนียร์วิศวกรรมเหมาะกับลายไม้ที่ต้องการให้เหมือนกัน ส่วนไม้ป็อปลาร์เหมาะกับบานทำสีในงบประหยัด
บานตู้ควรใช้ไม้อัดหนาเท่าไร?
ใช้ 18 มม. (3/4 นิ้ว) สำหรับบานเรียบและหน้าลิ้นชัก บานกรอบและแผงกลางใช้กรอบหนา 18 มม. กับแผงกลาง 6 มม. บานเรียบทรงสูงอาจต้องใช้ 21 มม. หรือติดแถบถ่วงสมดุลด้านหลัง
บานตู้ไม้อัดโก่งได้หรือไม่?
โก่งได้ หากผิวทั้งสองด้านเคลือบหรือจัดเก็บไม่เหมือนกัน หรือแผ่นมาถึงทั้งที่ยังเปียก ผิวทั้งสองด้านที่สมดุล เคลือบด้วยจำนวนชั้นเท่ากัน ใช้แผ่นแห้งที่มีความชื้น 8–12 % และจัดเก็บในแนวราบ ช่วยให้บานไม้อัดเรียบ
บานตู้ไม้อัดดีกว่า MDF หรือไม่?
บานไม้อัดเบากว่า ยึดสกรูบานพับได้ดีกว่า และเห็นชั้นไม้จริงที่ขอบ ส่วนบาน MDF ให้ผิวทำสีเรียบกว่าและเซาะลายได้โดยไม่เห็นลายไม้ เลือกไม้อัดสำหรับลายไม้และแบบโชว์ขอบ เลือก MDF สำหรับบานทำสีที่เซาะลาย
ทำบานตู้เรียบจากไม้อัดอย่างไร?
ตัดไม้อัด 18 มม. ตามขนาดบาน ปิดขอบด้วยแถบวีเนียร์หรือเปิดขอบไว้ ขัด เจาะรูถ้วยบานพับ แล้วเคลือบผิวทั้งสองด้านด้วยจำนวนชั้นเท่ากัน หลังผิวเคลือบแห้งสนิทจึงติดตั้งและปรับบาน
แก้บานตู้ไม้อัดที่โก่งอย่างไร?
เริ่มจากตรวจผิวเคลือบก่อน ปิดผิวด้านหลังที่ยังเปลือยให้เท่ากับด้านหน้า ส่วนบานที่โก่งเล็กน้อยอาจดึงกลับได้ด้วยการปรับบานพับ เพิ่มบานพับตัวที่สาม หรือติดอุปกรณ์ดัดบาน หากบานเรียบโก่งมาก โดยทั่วไปควรทำใหม่จากแผ่นที่เรียบและมีโครงสร้างสมดุล
ทาสีบานตู้ไม้อัดได้หรือไม่?
ได้ อุดและขัดขอบ ลงรองพื้นด้วยวัสดุอุดเสี้ยนสำหรับขัดหรือสีรองพื้น แล้วทาสีทับหน้า 2 ชั้น ผิวไม้เบิร์ชและป็อปลาร์ทาสีได้เรียบ ส่วนผิวไม้ที่มีเสี้ยนเปิดต้องใช้วัสดุอุดเสี้ยน หากต้องการผิวเรียบเนียนมาก
ควรกำหนดสเปกความเรียบของบานตู้ไม้อัดอย่างไร?
สเปกความเรียบต้องระบุวิธีตรวจ สภาพขณะตรวจ และค่าขีดจำกัด วางบานบนโต๊ะราบหลังปรับสภาพให้เข้ากับห้อง วางไม้บรรทัดตรงพาดแนวทแยงทั้งสองแนว แล้ววัดช่องว่างเทียบกับค่าการโก่งสูงสุดที่ตกลงไว้ในสัญญา
ใช้ไม้อัดทำบานตู้กรอบและแผงกลางได้หรือไม่?
ได้ ใช้ไม้อัดหนา 18 มม. หรือไม้จริงทำกรอบ และใช้แผ่นไม้อัด 6 มม. เป็นแผงกลางในร่อง แผ่นไม้อัดไม่หดในกรอบเหมือนแผงไม้จริง
ควรปิดขอบบานตู้ไม้อัดด้วยวัสดุอะไร?
ใช้แถบปิดขอบวีเนียร์ไม้ชนิดเดียวกับผิวหน้า แถบ ABS หรือ PVC สำหรับบานทำสีและบานสีต่าง ๆ หรือเปิดขอบเคลือบแล็กเกอร์สำหรับแผ่นที่ใช้ไม้เบิร์ชทุกชั้น ปิดขอบก่อนทำผิว เพื่อให้ขอบและผิวหน้าได้รับการเคลือบจำนวนชั้นเท่ากัน
ไม้อัดวีเนียร์วิศวกรรมเหมาะกับบานตู้ครัวหรือไม่?
เหมาะ วีเนียร์วิศวกรรม (EV) ทำให้ลายไม้บนทุกแผ่นซ้ำกัน บานตู้และหน้าลิ้นชักที่ผลิตเป็นชุดจึงเข้ากัน ควรทำเครื่องหมายทิศทางลายไว้ในแผนตัด