
櫃門用夾板要保持平整,建議選用18 mm、雙面平衡、定厚校平且交貨時乾燥的板材;平板門、框式門與木皮門片皆從這些條件開始,再依塗裝選表面。台灣的傢俱與系統櫃製造商,以及香港的傢俬買家,可把門片與抽屜面板分開列規格;台灣進口路線可考慮高雄、台中或基隆。Minh Thanh Plywood是越南傢俱用夾板製造商,本文說明如何讓廚房櫃門保持平整、與中密度纖維板比較,以及如何清楚列出訂單規格。
櫃門用夾板的重點怎麼抓?
不易翹曲的櫃門夾板,厚度為18 mm,並且雙面平衡、含水率低。雙面平衡是指兩面採用相同表層木種、等級與塗裝,讓門片兩側吸收和散失水分的情況一致;含水率低,則是指板材以一般傢俱用含水率交貨,並在加工前平放存放。
表面外觀依預定塗裝選擇:
- 樺木適合透明塗裝和塗裝門片。
- 工程木皮適合一批門片使用相配的木紋。
- 楊木適合成本較低的塗裝門片。
- 尤加利木、奧古曼或松木適合較溫暖或鄉村風格的木紋外觀。
平板門、框式門和木皮門片採用相同的板材原則,差別只在接合方式。
夾板櫃門為什麼會翹曲?怎麼保持平整?
夾板門片翹曲,是因為其中一面比另一面吸收或散失更多水分。常見原因包括兩面塗裝不一致(正面塗三道、背面完全沒塗)、門片斜靠牆存放,或板材到貨時含水率過高,之後在工廠內乾燥不均。
以下5個做法有助於保持夾板門片平整:
- 結構雙面平衡。 正面和背面採用相同木種、相近厚度,芯材配置大致對稱。
- 均勻壓合。 傢俱用板材分兩次壓合:先壓合並校平芯板,再壓上正面和背面。經定厚校平的芯材能為兩側表面提供平整基底。
- 板材乾燥。 單板與成品板出貨時含水率為8–12 %,屬於傢俱用夾板的正常範圍。
- 兩面採用相同塗裝,每道塗層都一致。
- 平放存放,加工前後都放在水平墊木上並加以遮蔽。
夾板本身有一項優勢:交錯鋪設的單板能抵抗兩個方向的變形,因此同尺寸且雙面平衡的夾板板件,比實木拼板的變形幅度小得多。
櫃門用夾板要選多厚?
平板櫃門和抽屜面板使用18 mm(3/4 in)夾板。這個厚度符合隱藏式鉸鏈杯孔深度和多數鉸鏈適用的螺絲長度,也足以讓一般下櫃門或吊櫃門保持平整。
| 門片類型 | 夾板厚度 | 說明 |
|---|---|---|
| 下櫃門與吊櫃門的平板門 | 18 mm | 標準厚度;適用於多數隱藏式鉸鏈 |
| 抽屜面板 | 18 mm | 與門片採用相同板材,木紋和顏色一致 |
| 高身平板門(食品櫃、衣櫃) | 18–21 mm | 加裝第三個鉸鏈;可考慮加平衡條 |
| 框式門門框 | 18 mm | 門框橫料和直料可用夾板或實木 |
| 框式門中央芯板 | 6 mm | 嵌入門框槽內 |
| 玻璃門框 | 18 mm | 僅門框;需開玻璃嵌槽 |
接著要決定寬度和鉸鏈孔位。夾板平板門寬度最好控制在約600 mm(24 in)以內:美國的訂製門片廠商 Barker Door 將平板門上限定為24 in,因為單片門板越寬越容易弓曲,也會承受較大的鉸鏈負荷。
隱藏式鉸鏈使用35 mm杯孔,孔位距離門片上下邊63–102 mm(2.5–4 in),標準位置為89 mm(3.5 in);高身門片中央再加一個杯孔。先確定鑽孔距離,並在每片門上採用相同位置,讓整套廚房的鉸鏈底座對齊。
選定產品系列前,先確認鉸鏈製造商規定的最小門片厚度;有些內嵌式和薄門用鉸鏈適用於15–16 mm門片。
門片要選木皮、貼面還是塗裝級表面?
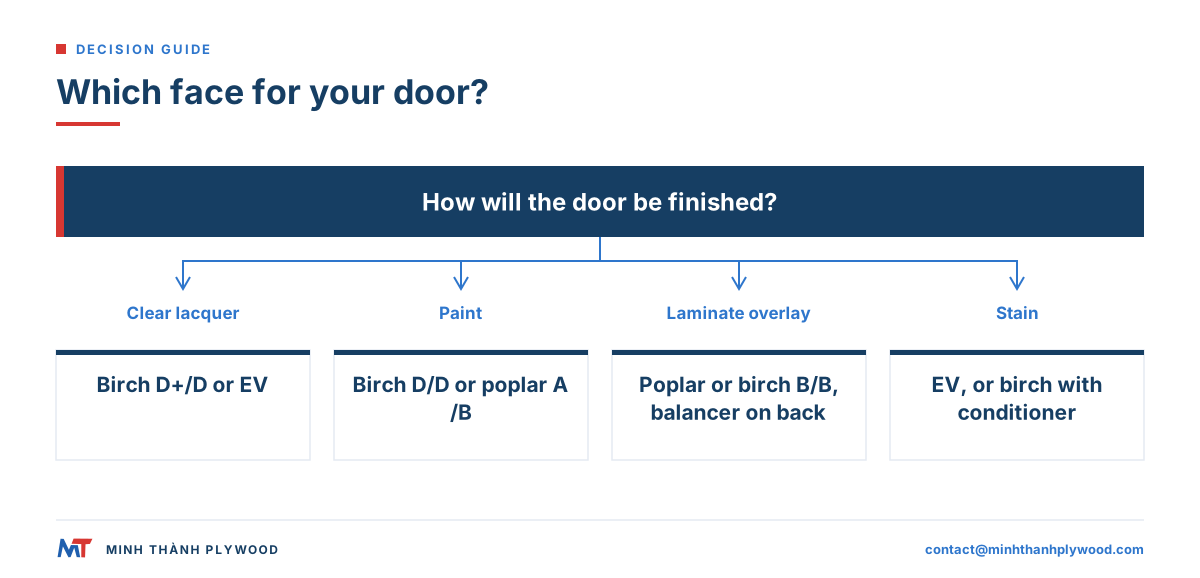
依門片最後的表面處理選板材表面,底下的芯板可以維持相同規格。
| 門片表面處理 | 訂購表面 | 原因 |
|---|---|---|
| 透明漆、天然木紋 | 樺木 D+/D、工程木皮、尤加利木 A/A | 表面均勻乾淨,透明塗裝後外觀佳 |
| 染色 | 工程木皮,或使用木材調色劑處理的樺木 | 工程木皮上色較均勻;樺木可能出現斑駁 |
| 塗裝 | 樺木 D/D、楊木 A/B | 表面平滑、木孔閉合,適合底漆覆蓋 |
| 高壓裝飾板或木皮貼面 | 楊木或樺木 B/B | 貼面會遮住底材表面;平整度更重要 |
| UV塗裝 | 任一砂光表面 | 兩面表層都已備妥,可供自有產線加工 |
貼合裝飾板時,背面也要壓上相同裝飾板或相配的平衡板。只在單面貼裝飾板,是平板門弓曲最常見的原因。
廚房櫃門的表面等級怎麼選?
廚房門片是整套廚具中最常被看見的部位,正面應選較高表面等級,背面也要選品質良好的表面,因為每次開門都看得到內側。
| 表面木種 | 門片等級組合 | 說明 |
|---|---|---|
| 樺木 | D+/D(約 B/BB);塗裝可選 D/D(約 BB/BB) | 適用透明塗裝;塗裝則用 D/D |
| 楊木 | A/A 或 A/B | 適用塗裝級正面 |
| 尤加利木 | A/A | 兩面都看得到;依核准樣品配色 |
| 工程木皮 | 兩面木紋相配 | 標示木紋方向 |
| 松木 | A/A 或 A/B | 適合鄉村風和北歐風格 |
等級以買家核准的樣品為準。每種表面各留一片簽認樣板門片,並在相同光線下比對到貨板材。
夾板門和中密度纖維板門怎麼比?
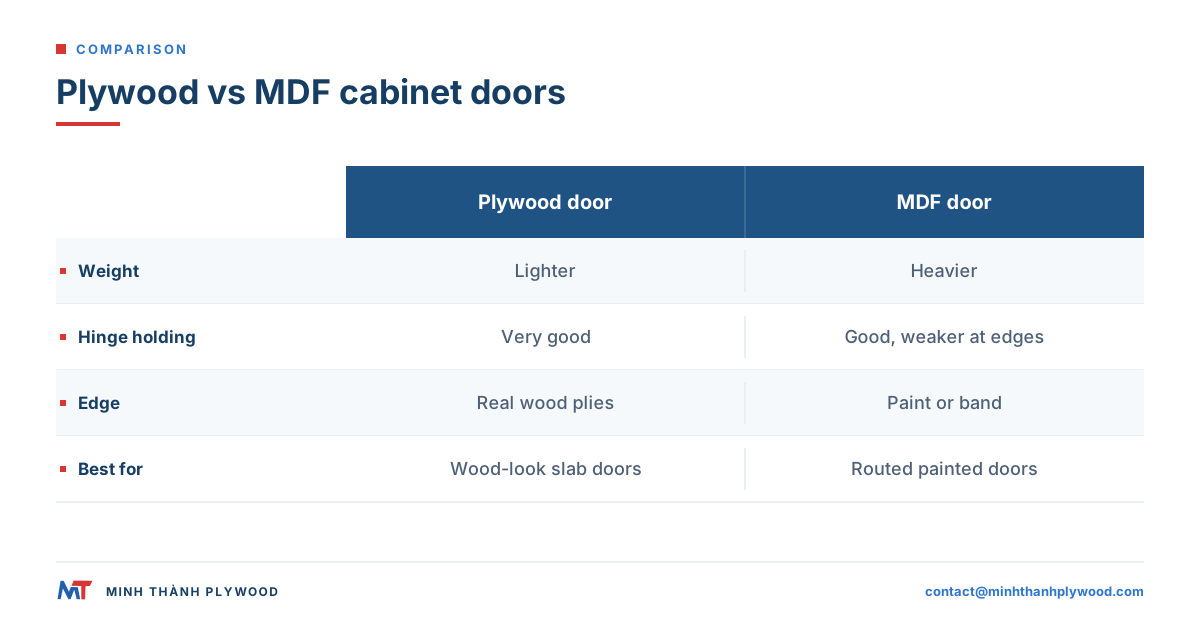
夾板門與中密度纖維板門適合不同的廚房設計。夾板較輕、鉸鏈握持力較好,板邊能呈現真木紋;中密度纖維板的塗裝表面更平滑,也適合銑出造型。
| 項目 | 夾板門 | 中密度纖維板門 |
|---|---|---|
| 18 mm厚度的重量 | 較輕,視芯材木種而定 | 較重 |
| 鉸鏈螺絲握持力 | 很好 | 良好,但靠近板邊時較弱 |
| 板邊 | 可見真木層;可封邊或外露 | 必須塗裝或封邊 |
| 銑削造型與把手 | 可加工;切面會露出單板層線 | 切面乾淨,是經典塗裝框式門的做法 |
| 塗裝表面 | 上底漆後平滑 | 最平滑 |
| 透明木紋塗裝 | 可以 | 不適合 |
| 平整度 | 雙面平衡並完成塗裝時表現良好 | 表現良好 |
| 底部板邊遇水 | 膨脹較慢 | 切邊膨脹較快 |
**依用途選板:**木紋平板門、外露板邊設計和較長的輕量門片選夾板;銑削造型的塗裝門選中密度纖維板;塗裝框式門可用夾板門框,搭配中密度纖維板或夾板芯板。夾板與中密度纖維板比較指南也比較了門片以外的板材差異。
如何用夾板製作平板櫃門?
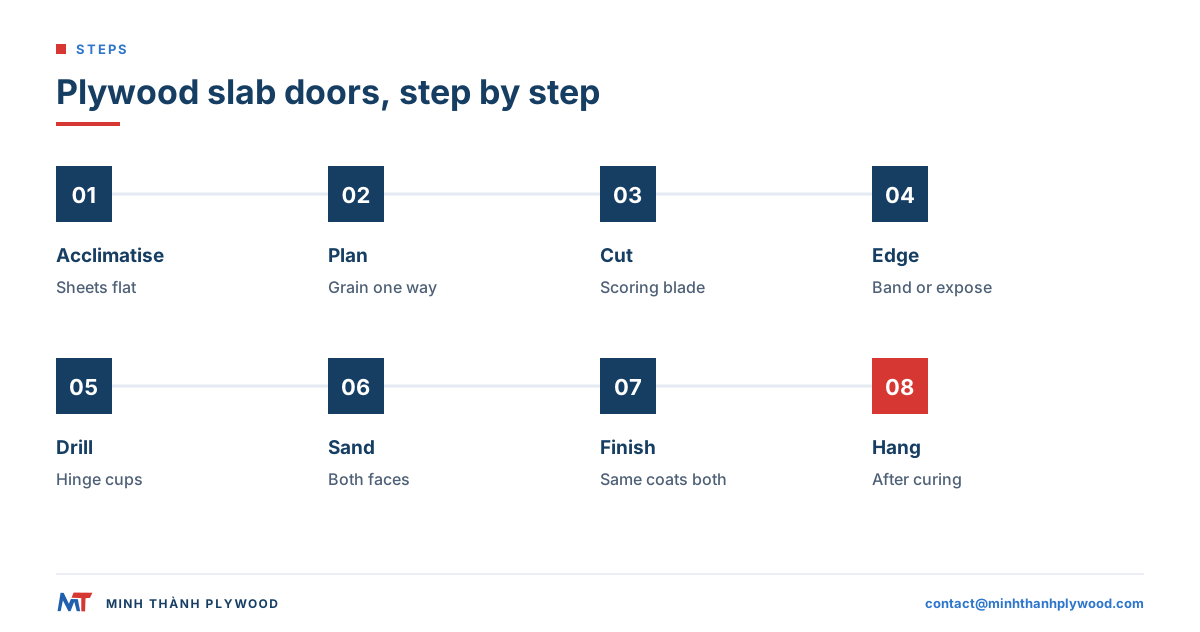
平板門是最簡單的夾板門片:一片板材,封邊後完成塗裝。櫥櫃工廠可依下列順序製作:
- 調濕板材,裁切前先在工廠內平放數日。
- 安排裁切圖,同一批門片和抽屜面板盡量取自同一張板或同一包板材,木紋方向也要一致。
- 裁切門片,使用裁板鋸或電腦數值控制機台,並搭配預切鋸片,保持表面乾淨。
- **封邊:**使用木皮封邊條、塗裝門用ABS封邊條,或砂磨外露板邊。
- 鑽鉸鏈杯孔和把手孔,可用治具或電腦數值控制機台加工。
- 砂磨兩面,並輕微修鈍板邊。
- **兩面施作相同塗層,**放在架上平放乾燥,不要斜靠。
- 塗層固化後安裝門片並調整。
製作框式門時,先裁切並接合門框,再將6 mm夾板芯板滑入槽內,最後上膠組裝。夾板芯板不像實木芯板那樣在框內收縮,因此不需要預留伸縮縫。
廚房櫃門夾板的封邊怎麼規劃?
規劃廚房櫃門夾板時,先決定封邊再選板材,因為封邊會影響表面、芯材和塗裝方式。
- **外露單板層:**砂磨後上透明漆;全樺木板的單板層較均勻,外露效果最好。略作倒角可減少崩邊。
- **木皮封邊條:**使用熨貼式或熱熔式封邊條,木種與表面一致;透明塗裝門片通常採用這種封邊。
- **ABS或PVC封邊條:**適用於塗裝和彩色門片,顏色可與塗裝相配。
- **實木封邊條:**塗裝前先黏貼;適合使用頻繁、容易碰撞的廚房。
- **塗裝板邊:**用補土填平並砂磨,先於正面塗底漆,避免面漆下露出單板層線。
先封邊再塗裝,讓板邊和兩面施作相同道數的塗層。
櫃門夾板的平整度規格怎麼訂、怎麼驗?
櫃門夾板的平整度規格須列明測量方法、條件和限值,讓供應商與買家使用相同方式量測。將規格寫進訂單,先檢查首件樣品,再逐批驗收每次交貨的板材。
- **條件:**門片或板材兩面完成塗裝,並在使用空間調濕後再量測。
- **方法:**將門片放在平整的基準台面上,或靠在直立基準面上,再把直尺跨過兩條對角線。
- **量測:**用塞尺讀取直尺下方最大的間隙。
- **限值:**對照合約約定的最大弓曲量;限值應設定在鉸鏈可調整修正的範圍內。
- **抽樣數量:**每批交貨固定抽查一定數量的門片,並按包記錄結果。
板材本身有兩項數值有助於確保門片平整:砂光傢俱用板材的厚度公差控制在±0.2–0.3 mm,出貨含水率為8–12 %。兩項都符合且兩面塗裝均勻的板材,很少無法通過平整度檢查。
夾板櫃門翹曲了怎麼處理?
修正翹曲的夾板門片,先排除原因,再處理弓曲。多數弓曲門片的背面沒有塗裝,或塗層不足。
- **檢查背面。**若背面裸露或塗層較少,補塗至與正面一致,再將門片平放,在凸起處加重壓住數日。
- **調整鉸鏈。**隱藏式鉸鏈可調整深度、高度和左右位置;輕微弓曲常可透過調整門縫改善。
- **增加鉸鏈。**高身門片中央加裝第三個鉸鏈,可拉回弓曲。
- **安裝門片矯直器,**或在背面開槽,嵌入隱藏式鋼條或鋁條。
- **重新製作,**改用平整、雙面平衡的板材。兩面使用相同表面,並均勻塗裝。
若依上述步驟處理後門片仍持續變形,附近通常有烤箱或洗碗機等熱源或蒸氣來源;可在板邊和背面多加一道塗層保護。
廚房櫃門要用多少夾板、成本怎麼算?
依每張板材的排版產出計算門片數量:先把所有門片和抽屜面板排在採購尺寸1220 × 2440或1250 × 2500 mm的板材上,保持木紋方向一致,並讓同一批門片盡量使用同一張板。另須預留鋸路、瑕疵和備用門片所需的耗損量。
一張板材做櫃門,每片成本多少?
一張1220 × 2440 mm板材裁成平板門,可做出下列數量;以US$350/m³計價,18 mm板材每張約0.0536 m³(原料FOB約US$19,未含運費、關稅和裁切費):
| 平板門尺寸 | 每張板可裁門片數 | 每片原料FOB成本 |
|---|---|---|
| 15 × 30 in(380 × 760 mm) | 9 | 約US$2.1 |
| 18 × 30 in(460 × 760 mm) | 6 | 約US$3.2 |
| 21 × 30 in(530 × 760 mm) | 6 | 約US$3.2 |
以上數量未扣除鋸路和瑕疵,規劃耗損時,每張板應少算一片門。買家另有價格高得多的選擇。Barker Door訂製平板夾板門起價US$29.95;高度16–30 in加收US$30,84–92 in最高加收US$250;木種另有加價(赤楊US$25、紅橡木和楓木US$35、胡桃木和沙比利木US$95、直紋白橡木US$125),塗裝費為US$25–85(2026年10月21日查閱)。
若要買預塗裝板材,Woodworkers Source列出一張3/4 in(18 mm)、4 × 8 ft、UV2預塗裝樺木板,價格US$95;Berta銷售4 × 8 ft、傢俱櫃體等級的預塗裝板材,可選樺木或白色三聚氰胺板,購買10張可享10 %折扣。櫥櫃工廠自行裁切門片,可省下每片門的加工價差。
越南工廠直供的傢俱用夾板,價格自US$350/m³起(2026年10月);表面、等級、芯材和數量決定最終價格。門片採用較高表面等級,每張板的價格高於櫃體用板。常見的節省方式是門片用板才訂購高等級表面,箱體用較低等級;櫃體用夾板指南說明了這種做法。台灣進口營業稅為5%,由海關以完稅價格加進口關稅計徵;適用時,貨物稅及類似稅費也納入計算基礎。
櫃門用夾板的採購單要列什麼?
門片用板材應在訂單上獨立列項,不要和櫃體用板混在同一項;門片有自己的表面等級、砂光和包裝要求。Minh Thanh Plywood可供應:
- **表面:**樺木 D+、D 或 E;楊木、尤加利木和松木 A/A 至 B/B;10多種表層木皮的工程木皮花紋。
- **芯材:**白安息香木(Styrax)適合輕量門片;尤加利木適合需要較高剛性的高身門片。
- **兩次壓合,**兩面砂光並拋光,兩面皆可進行UV塗裝。
- **公差:**砂光傢俱用板材為±0.2–0.3 mm。
- **尺寸:**1220 × 2440和1250 × 2500 mm,另可訂製尺寸及裁切尺寸板材。
- **最低訂購量為1個40HC貨櫃,**可協議與櫃體用板混裝;收取訂金後生產需15–45天;提供免費樣品。
許多買家的圖面採用北美硬木夾板標準 ANSI/HPVA HP-1 的表面等級名稱;硬木夾板與木皮協會發布該標準,Minh Thanh Plywood則依買家核准的樣品對應等級。廚房櫥櫃用夾板採購指南從整套廚房規劃角度說明門片選材。
詢價單要怎麼寫櫃門用夾板規格?
門片用板材請獨立列項:
櫃門用夾板,18 mm,1250 × 2500 mm,樺木 D+/D 正面/背面,白安息香木(Styrax)芯材,E0甲醛釋出等級的尿素甲醛膠,兩次壓合,兩面砂光並拋光,公差±0.2–0.3 mm,含水率8–12 %,6包,CIF指定港口。
另請列明後續塗裝方式(透明漆、塗裝、UV或貼面)、門片尺寸;若要裁切尺寸板材,請附裁切清單,並註明抽屜面板是否要與門片配色。傢俱用夾板產品頁列有可選表面,工廠會在數小時內回覆。
同一行也要列明目的地適用的甲醛排放規定。美國對單板芯硬木夾板的限值為0.05 ppm,依據40 CFR 770.10;自2026年8月6日起,歐盟傢俱及木質製品的限值為0.062 mg/m³,依據Regulation (EU) 2023/1464。進口台灣的合板也列於經濟部標準檢驗局應施檢驗木製板材品目,涉及CNS 1349、8058、11671、8057、11670、15583和11669;檢驗項目為甲醛釋出量及標示,方式為型式認可逐批檢驗或驗證登錄,進口商須確認適用要求。交貨至歐盟時,也要索取產地紀錄;稅則號列4412的夾板屬於Regulation (EU) 2023/1115的相關產品。
採購常見問題
櫃門用哪種夾板最好?
櫃門可以用夾板。可選18 mm砂光硬木夾板,兩面使用相同表層木種,搭配定厚校平芯材與嚴格的厚度公差。樺木適合透明塗裝或塗裝門片;工程木皮適合需要連續木紋的門片;楊木則適合預算較有限的塗裝門片。
櫃門用夾板要多厚?
平板櫃門與抽屜面板使用18 mm(3/4 in)。框式門採18 mm門框,中央嵌入6 mm芯板。高身平板門可能需要21 mm板材,或在背面加裝平衡條。
夾板櫃門會翹曲嗎?
兩面塗裝或存放方式不同,或板材到貨時含水率過高,都可能使門片翹曲。兩面平衡的板材、兩面施作相同塗層、出貨含水率維持在8–12 %,並保持平放存放,可讓夾板門片維持平整。
夾板櫃門比中密度纖維板好嗎?
夾板門片較輕、鉸鏈螺絲握持力較好,板邊也能呈現真木紋。中密度纖維板門片的塗裝表面更平滑,也能銑出不露木紋的造型。木紋外觀或外露板邊適合選夾板;造型塗裝門則適合中密度纖維板。
如何用夾板製作平板櫃門?
將18 mm夾板裁成門片尺寸,封上木皮封邊條或保留外露板邊,接著砂磨、鑽鉸鏈杯孔,最後在兩面施作相同道數的塗層。等塗層固化後再安裝並調整門片。
夾板櫃門翹曲了怎麼修?
先檢查塗裝:若背面裸露,先補塗封閉,讓兩面塗層一致。輕微弓曲可用鉸鏈調整、加裝第三個鉸鏈或安裝門片矯直器修正;明顯弓曲的平板門通常要改用平整、雙面平衡的板材重製。
夾板櫃門可以塗漆嗎?
可以。先補土並砂磨板邊,再塗砂光封閉底漆或底漆,最後施作兩道面漆。樺木與楊木表面容易塗得平順;開放木孔的表面若要達到鏡面般平滑,需先使用木孔填充劑。
夾板櫃門的平整度規格怎麼訂?
平整度規格要列明測量方法、測量條件與限值:門片在調濕後放上平整桌面,以直尺跨過兩條對角線,再依合約約定的最大弓曲量判定。
可以用夾板做框式櫃門嗎?
可以。門框可用18 mm夾板或實木,框槽內嵌入6 mm夾板芯板。夾板芯板不會像實木芯板那樣在框內收縮。
夾板櫃門適合用哪種封邊?
可選與表面木種相同的木皮封邊條、適用於塗裝或彩色門片的ABS或PVC封邊條,或在全樺木板上塗裝外露板邊。先封邊再塗裝,讓板邊和兩面施作相同道數的塗層。
工程木皮夾板適合做廚房櫃門嗎?
適合。工程木皮(EV)能讓每張板材重複呈現相同木紋,因此一批門片和抽屜面板的花紋能彼此相配。裁切圖上請標明木紋方向。