
การควบคุมคุณภาพ · Ha Hoa เวียดนาม
การควบคุมคุณภาพไม้อัดด้วยจุดตรวจแปดจุด
ข้อมูลสำคัญ
Minh Thanh Plywood ดำเนินการควบคุมคุณภาพไม้อัดผ่านจุดตรวจแปดจุด ตั้งแต่รับวีเนียร์ไส้ไม้จนถึงซีลตู้ แผ่นเฟอร์นิเจอร์อัดสองครั้งและขัดเพื่อควบคุมค่าคลาดเคลื่อนความหนาไม้อัดได้ละเอียดถึง ±0.2 mm เราวัดแผ่นจากทุกแพ็กด้วยเวอร์เนียร์ดิจิทัล และถ่ายภาพกับวิดีโอทุกการจัดส่งก่อนออกจาก Ha Hoa เวียดนาม
ชมวิดีโอ
การควบคุมคุณภาพไม้อัด: แปดจุดตรวจจากวีเนียร์ถึงตู้คอนเทนเนอร์
วิดีโอ 2:26 แสดงจุดตรวจการควบคุมคุณภาพไม้อัดครบแปดจุดด้วยภาพจริงในโรงงาน: รับวีเนียร์ เรียงชั้น อัดร้อน ขัดปรับความหนา วัดด้วยเวอร์เนียร์ คัดเกรดหน้าและขอบ ทดสอบกาวและการปล่อยฟอร์มาลดีไฮด์ และหลักฐานบรรจุกับโหลด จบด้วยภาพและเอกสารที่ท่านได้รับก่อนซีลตู้
บท 1 อธิบายจุดตรวจแปดจุดเทียบคำสั่งซื้อ บท 2 ติดตามสายผลิต: แผ่นเรียงชั้นเข้าเครื่องอัดร้อน ซ่อมหน้าและอุดขอบก่อนขัด แล้วขัดปรับจนได้ความหนาสุดท้าย
บท 3 คือการวัดด้วยเวอร์เนียร์และค่าคลาดเคลื่อนของแต่ละกลุ่มสินค้า บท 4 แสดงการต้มตัวอย่างผลิตและผลการปล่อยฟอร์มาลดีไฮด์ในห้องทดสอบ บท 5 แสดงหลักฐานส่งก่อนซีลตู้
หลักฐานจากหน่วยงานอิสระ
การควบคุมคุณภาพไม้อัดพร้อมหลักฐานจากหน่วยงานอิสระ
การตรวจของเราอยู่ภายใต้สามระบบด้านล่าง เอกสารนี้เป็นต้นฉบับภาษาอังกฤษ ส่งสำเนาครบให้ผู้ซื้อทางอีเมล
 CARB P2 / TSCA Title VIหมายเลขโรงงาน ICTT 23024 · ไม้อัดไม้เนื้อแข็ง 3–50 mm
 ISO 9001:2015ระบบบริหารคุณภาพการผลิตไม้อัด · KAC25/0185
 TCVN 11902:2017มาตรฐานแห่งชาติสำหรับไม้อัดผิววีเนียร์
 การทดสอบการปล่อยระดับ E0ห้องทดสอบ ASTM D6007 โดย Shanghai Hongjun และ ICTT Vietnam · ทดสอบซ้ำทุก 3 เดือน
 การทดสอบบรรจุภัณฑ์ PPWRSGS กันยายน 2026 · ไม่พบโลหะหนัก
การตรวจไม้อัดคืออะไร?
การตรวจไม้อัด: การควบคุมคุณภาพไม้อัด: ช่วง และผู้รับผิดชอบแต่ละช่วง
การตรวจไม้อัดแบ่งเป็นห้าช่วง: จุดตรวจแปดจุดของเราในทุกคำสั่งซื้อ การตรวจระหว่างผลิตโดยผู้ตรวจของท่าน การตรวจก่อนส่ง การตรวจขณะโหลด และการทบทวนเอกสารสุดท้าย จุดตรวจของโรงงานเป็นขั้นตอนประจำ ส่วนการตรวจโดยผู้ซื้อหรือหน่วยงานอิสระให้ท่านเป็นผู้จอง
ข้อมูลสำคัญการตรวจไม้อัดเทียบแผ่นกับสเปกที่ตกลง: ความหนา ขนาด เกรดหน้า ไส้ไม้ แรงยึดติดกาว การปล่อยฟอร์มาลดีไฮด์ และบรรจุ การตรวจระหว่างผลิตแต่ละขั้นป้องกันตำหนิก่อนขั้นถัดไปเพิ่มต้นทุน แล้วผู้ซื้อหรือหน่วยงาน เช่น SGS, Intertek หรือ Bureau Veritas ตรวจแพ็กสำเร็จก่อนโหลด
| ช่วงงาน | เมื่อไร | ผู้รับผิดชอบ | สิ่งที่ตรวจ |
|---|---|---|---|
| จุดตรวจโรงงาน | รับวีเนียร์ถึงบรรจุ | ทีม QC ของเรา | จุดตรวจแปดจุดในหน้านี้ ทุกคำสั่งซื้อ |
| ระหว่างผลิต | เมื่อเริ่มเรียงชั้นและอัด | ผู้ตรวจหรือหน่วยงานของท่าน | ไส้ไม้ รอยต่อ กาว และแผ่นขัดชุดแรกเทียบตัวอย่าง |
| ตรวจก่อนส่งสินค้า | บรรจุเสร็จ ก่อนโหลด | ผู้ตรวจหรือหน่วยงานของท่าน | สุ่มแผ่นจากแพ็กสำเร็จ: ความหนา ขนาด หน้า ขอบ กาว จำนวน |
| ตรวจการโหลดตู้ | ระหว่างโหลด | ผู้ตรวจหรือหน่วยงานของท่าน; เราถ่ายวิดีโอเสมอ | จำนวนแพ็ก ฉลาก สายรัด และตู้ที่โหลดแล้วก่อนซีล |
| ทบทวนเอกสาร | หลังโหลด | ท่าน | ร่างใบกำกับสินค้า รายการบรรจุ B/L และรายงานทดสอบก่อนปล่อยสินค้า |
ยินดีรับผู้ตรวจของท่านหรือหน่วยงานที่แต่งตั้งเข้าโรงงาน แจ้งวันพร้อมคำสั่งซื้อเพื่อจัดแผนผลิตและโหลดให้สอดคล้อง ผู้ตรวจเข้าถึงบันทึกการวัดของเราได้
แยกตามกลุ่มสินค้า
การควบคุมคุณภาพไม้อัดตรวจอะไรในแต่ละกลุ่มสินค้า
เกณฑ์การตรวจไม้อัดแตกต่างกันตามกลุ่มสินค้า: แผ่นเฟอร์นิเจอร์ขัดมีค่าคลาดเคลื่อนความหนา ±0.2–0.3 mm ไม้อัดเชิงพาณิชย์และเคลือบฟิล์ม ±0.5 mm ไม้อัดบรรจุภัณฑ์ ±0.5–1.0 mm ส่วนความยาวและความกว้างทุกกลุ่ม ±2 mm เราตกลงกลุ่มสินค้าพร้อมคำสั่งซื้อและตรวจทุกแพ็กตามเกณฑ์นั้น
| รายการ | เฟอร์นิเจอร์และงานภายใน | เชิงพาณิชย์ | การบรรจุ | เคลือบฟิล์ม |
|---|---|---|---|---|
| ไส้ไม้ | Styrax หรือ Eucalyptus เกรด A | ไส้ไม้เกรด AB | ไส้ไม้เกรด AB เรียงแบบไม่ต่อ | ไส้ไม้ Acacia หรือ Eucalyptus |
| การต่อไส้ไม้ | ไส้ไม้เย็บต่อสองทิศทางที่ชั้นนอก 2–4 ชั้น; ทุกชั้นตามคำขอ | เรียงหรือไส้ไม้ต่อชน | เรียงแบบไม่ต่อ | ตามเกรดไม้อัดเคลือบฟิล์ม |
| การเตรียมผิวหน้า | ขัดปรับผิวและขัดละเอียด พร้อมเคลือบ UV | ขัดเบาหรือไม่ขัด | ไม่ขัด | ฟิล์ม 120–135 g/m² รุ่นพรีเมียมตั้งแต่ 135 |
| กาวและการปล่อยฟอร์มาลดีไฮด์ | มาตรฐานใช้กาว UF ที่มีการปล่อยฟอร์มาลดีไฮด์ระดับ E0; ระดับ E1 กาว MR หรือ WBP ตามสั่ง | ตามสั่ง | ตามสั่ง | เมลามีนหรือฟีนอลิก (WBP) |
| ค่าคลาดเคลื่อนความหนา | ±0.2–0.3 mm | ±0.5 mm | ±0.5–1.0 mm | ±0.5 mm |
| ความยาวและความกว้าง | ±2 mm | ±2 mm | ±2 mm | ±2 mm |
| จุดเน้นการตรวจ | เกรดหน้า ความเรียบ ความหนา การปล่อยฟอร์มาลดีไฮด์ | ความหนา แรงยึดติด หน้าไม้ | แรงยึดติด ขนาด จำนวน | ความครอบคลุมฟิล์ม ซีลขอบ แรงยึดติด |
ไม้อัดเคลือบฟิล์มใช้ซ้ำโดยดูแลถูกต้อง ใช้น้ำยาถอดแบบและซีลขอบ: ประมาณ 12–15 รอบเทคอนกรีตด้วยกาวเมลามีน และสูงสุดประมาณ 25 ด้วยกาวฟีนอลิก
วิธีตรวจไม้อัดของเรา
แปดจุดตรวจจากวีเนียร์ถึงตู้คอนเทนเนอร์
การควบคุมคุณภาพไม้อัดมีแปดจุด แต่ละจุดมีรายการตรวจของตน แผ่นที่ไม่ผ่านจะไม่ไปขั้นตอนถัดไป
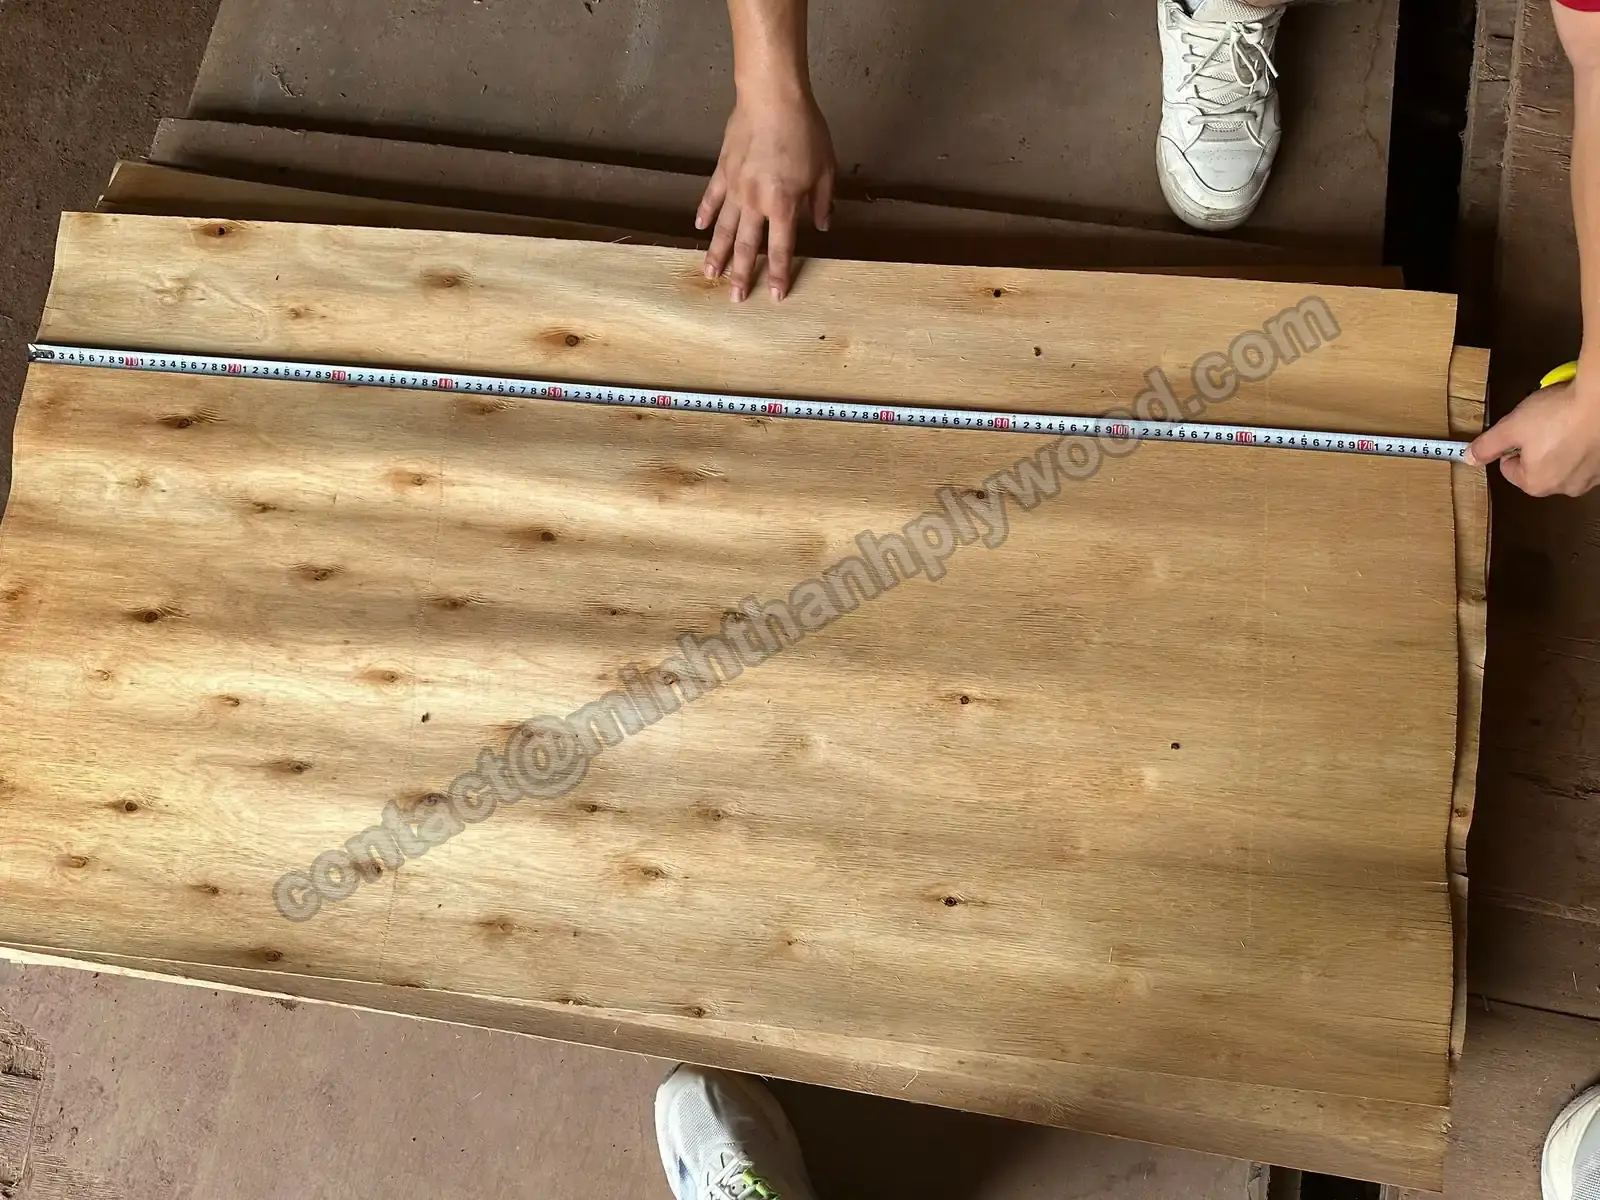
วัดวีเนียร์ไส้ไม้ด้วยตลับเมตรก่อนคัด 01รับและคัดวีเนียร์
วีเนียร์ไส้ไม้มาจากสวนปลูกรอบ Ha Hoa อบแห้ง วัด และคัดแผ่น: นำแผ่นแตก มีรู เนื้ออ่อน และชื้นออกก่อนเรียง เพราะวีเนียร์เปียกหรือไม่สม่ำเสมอเป็นต้นเหตุของฟองพองและความหนาแปรปรวน วีเนียร์หน้าตรงกับตัวอย่างที่ท่านอนุมัติ
- วีเนียร์ไส้ไม้หนา 1.4–2.0 mm วีเนียร์หน้า 0.2–0.5 mm
- อบวีเนียร์และตรวจด้วยเครื่องวัดความชื้นก่อนเรียง; แผ่นส่งที่ความชื้น 8–12 %
- วีเนียร์หน้าตรงกับตัวอย่างที่ท่านอนุมัติ
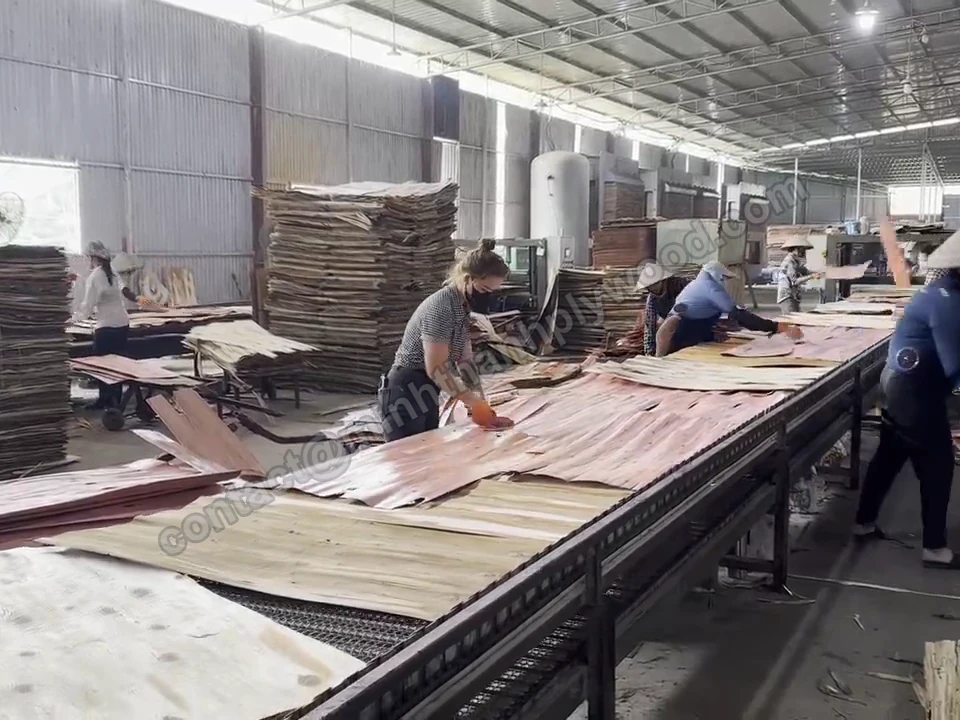
เรียงวีเนียร์ไส้ไม้ด้วยมือบนสายผลิต 02เรียงชั้นและไส้ไม้เย็บต่อ
เรียงไส้ไม้ด้วยมือบนสายผลิต แก้ช่องว่างและส่วนซ้อนก่อนทากาว เพื่อไม่ให้เกิดรอยทะลุถึงหน้าภายหลัง จำนวนชั้นขึ้นกับความหนา: แผ่นเฟอร์นิเจอร์ 18 mm ปกติ 11 ชั้น ส่วนแผ่นบาง 3–6 mm มี 5 ชั้นเสมอ
- ไม่มีช่องเปิดหรือส่วนซ้อนในไส้ไม้
- ไส้ไม้ชั้นนอก 2–4 ชั้นเย็บต่อแนวนอนและแนวตั้ง; ทุกชั้นตามคำขอ
- จำนวนชั้นตรงกับความหนา โดยมาก 11 ชั้นสำหรับ 18 mm
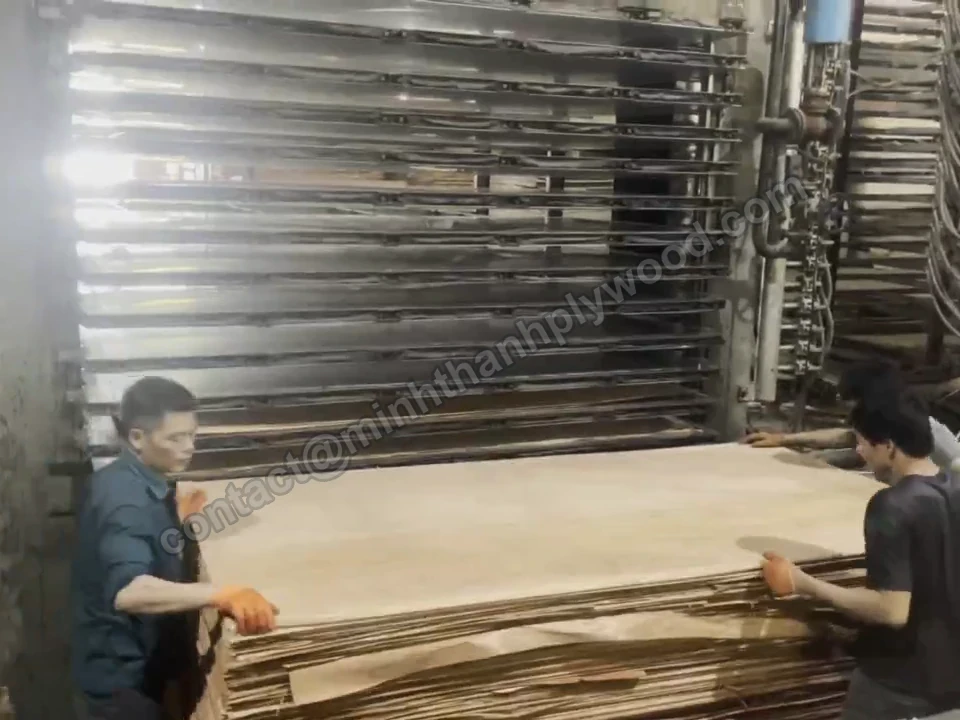
นำแผ่นเรียงชั้นเข้าเครื่องอัดร้อน 03กาวและการอัดร้อน
แผ่นเฟอร์นิเจอร์อัดสองครั้ง: อัดและขัดปรับไส้ไม้ก่อน แล้วอัดวีเนียร์หน้าและวีเนียร์หลัง กาวผสมตามคำสั่งซื้อ: มาตรฐานกาว UF ที่มีการปล่อยฟอร์มาลดีไฮด์ระดับ E0; ระดับ E1 กาวเสริมเมลามีน (MR) หรือฟีนอลิก (WBP) เมื่อท่านระบุ อุณหภูมิอัดตามกาว: ประมาณ 110–120 °C สำหรับกาวแบบ MR และ 130–145 °C สำหรับ WBP
- อัดและขัดปรับไส้ไม้ก่อนติดวีเนียร์หน้า
- ชนิดกาวและระดับการปล่อยตามสั่ง; อุณหภูมิตามระบบกาว
- ทดสอบแรงยึดติดตัวอย่างหลังอัด (จุดตรวจ 07)
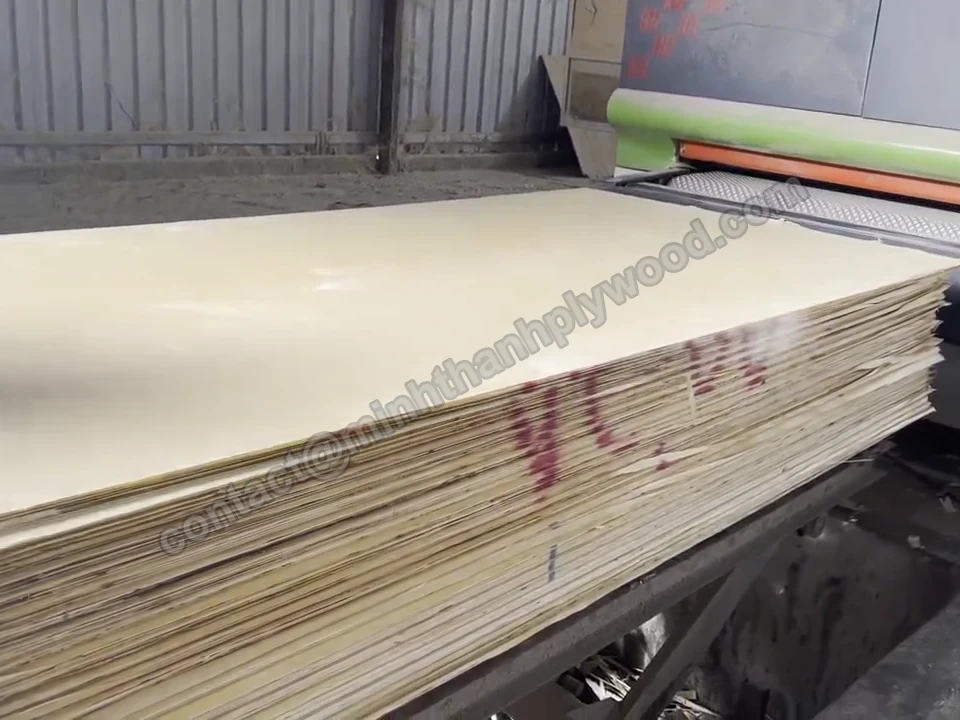
กองแผ่นขัดที่ทางออกเครื่องขัดปรับความหนา 04การขัดปรับความหนา
แผ่นอัดผ่านเครื่องขัดปรับความหนาและขัดละเอียด แผ่นเฟอร์นิเจอร์จึงได้ความหนาสุดท้ายและหน้าที่เรียบสำหรับแล็กเกอร์ สี ฟอยล์ หรือเคลือบ UV ของท่าน แผ่นเชิงพาณิชย์และบรรจุภัณฑ์ขัดเบาหรือไม่ขัด จึงมีช่วงคลาดเคลื่อนกว้างกว่า
- ขัดปรับความหนาก่อนขัดละเอียด
- ขัดปรับผิวและขัดละเอียดทั้งสองด้าน
- เตรียมหน้าพร้อมเคลือบ UV
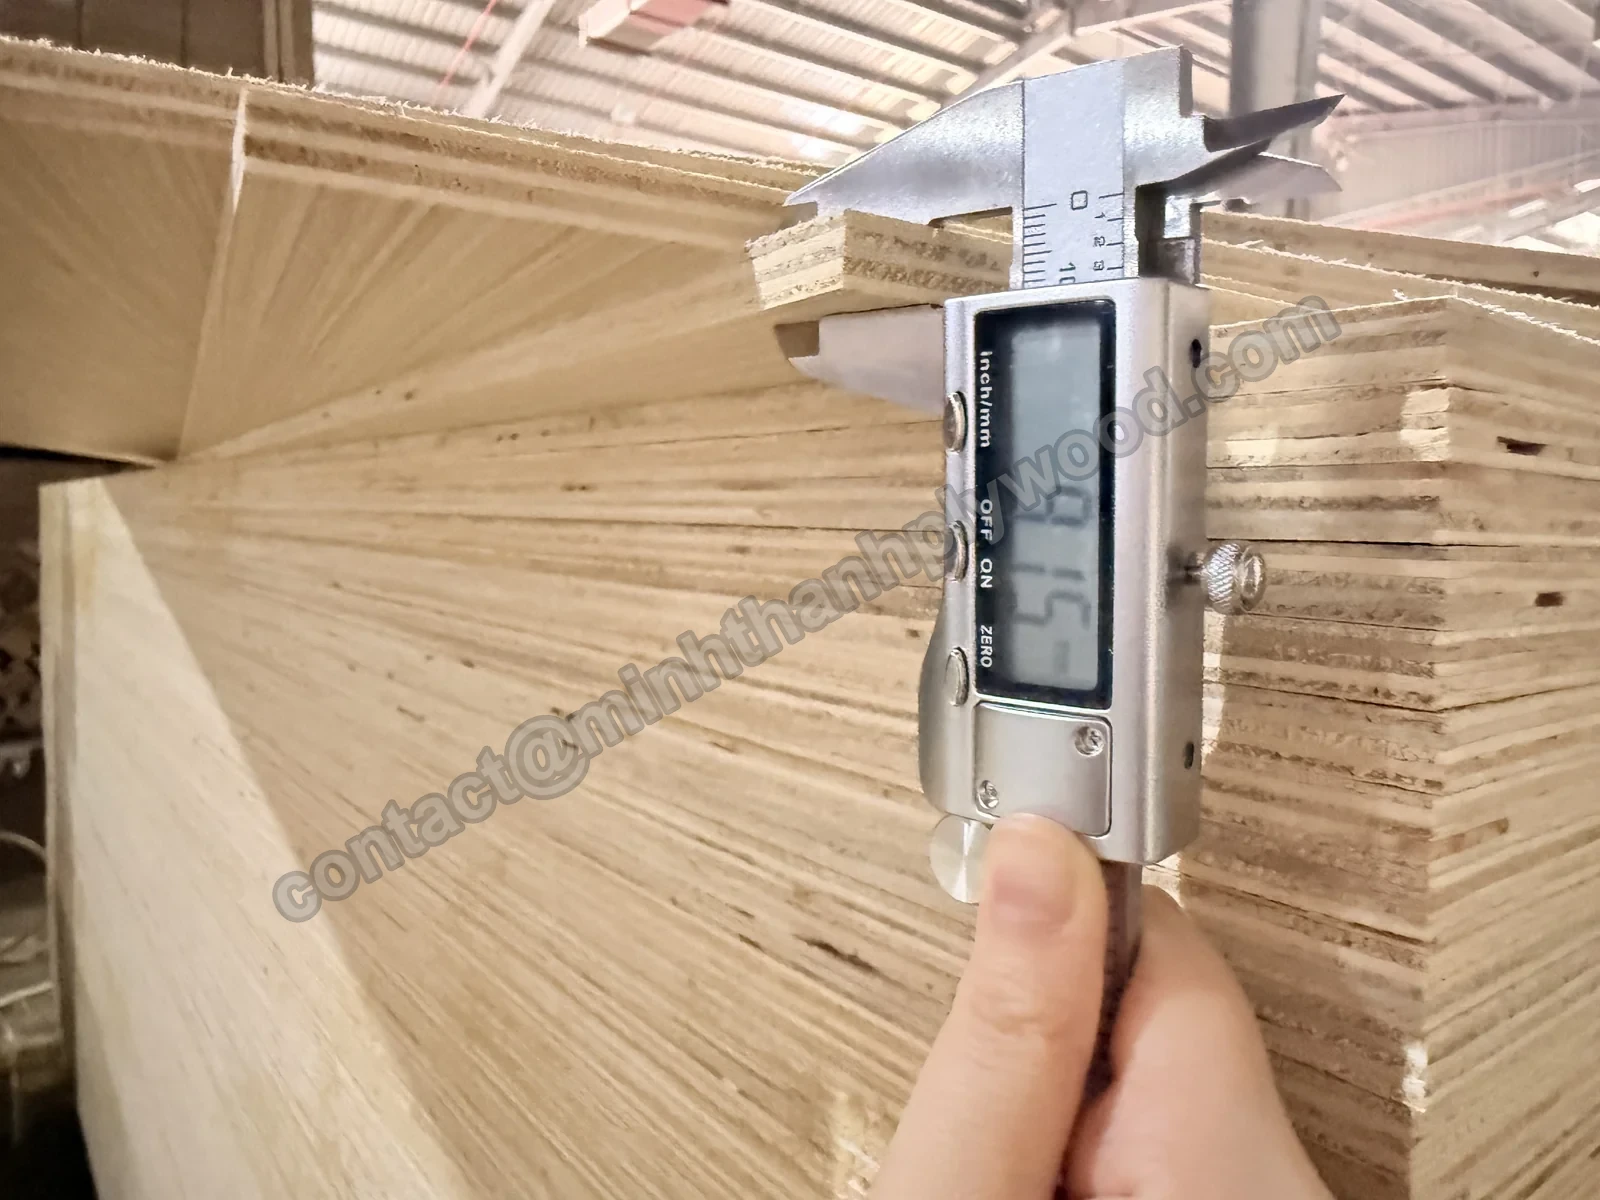
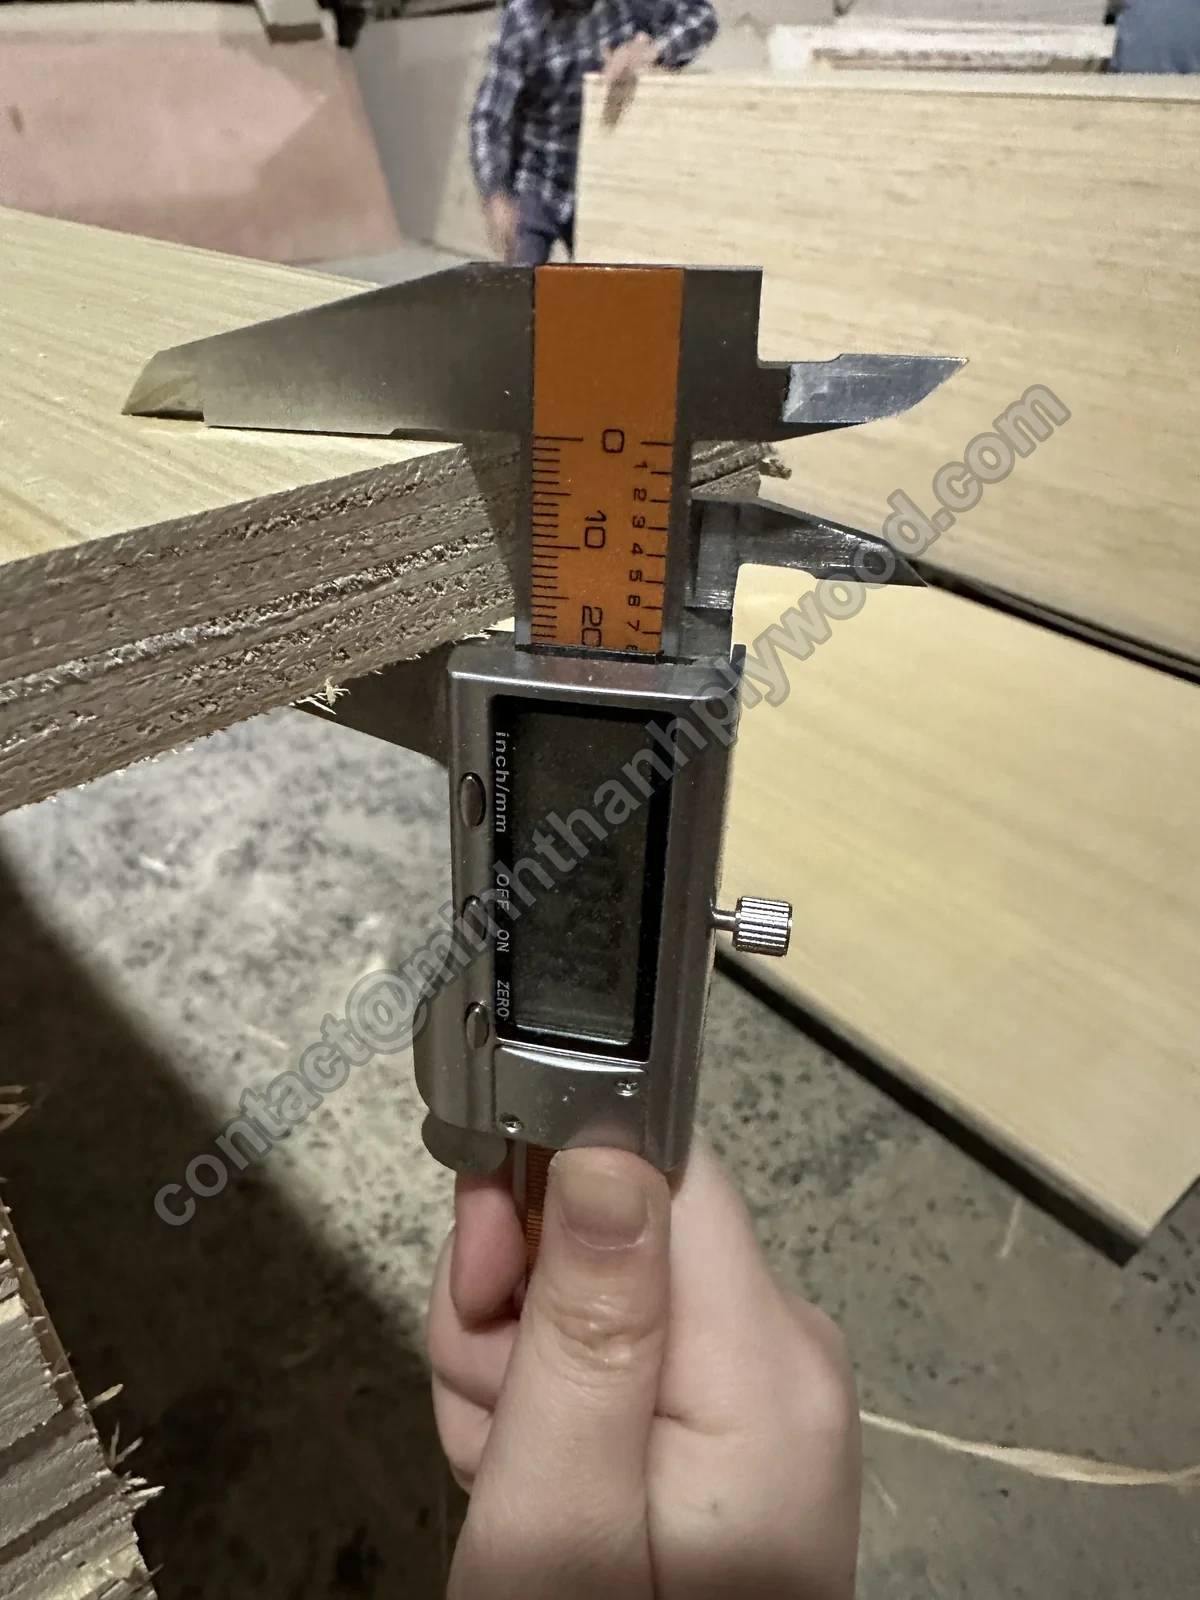
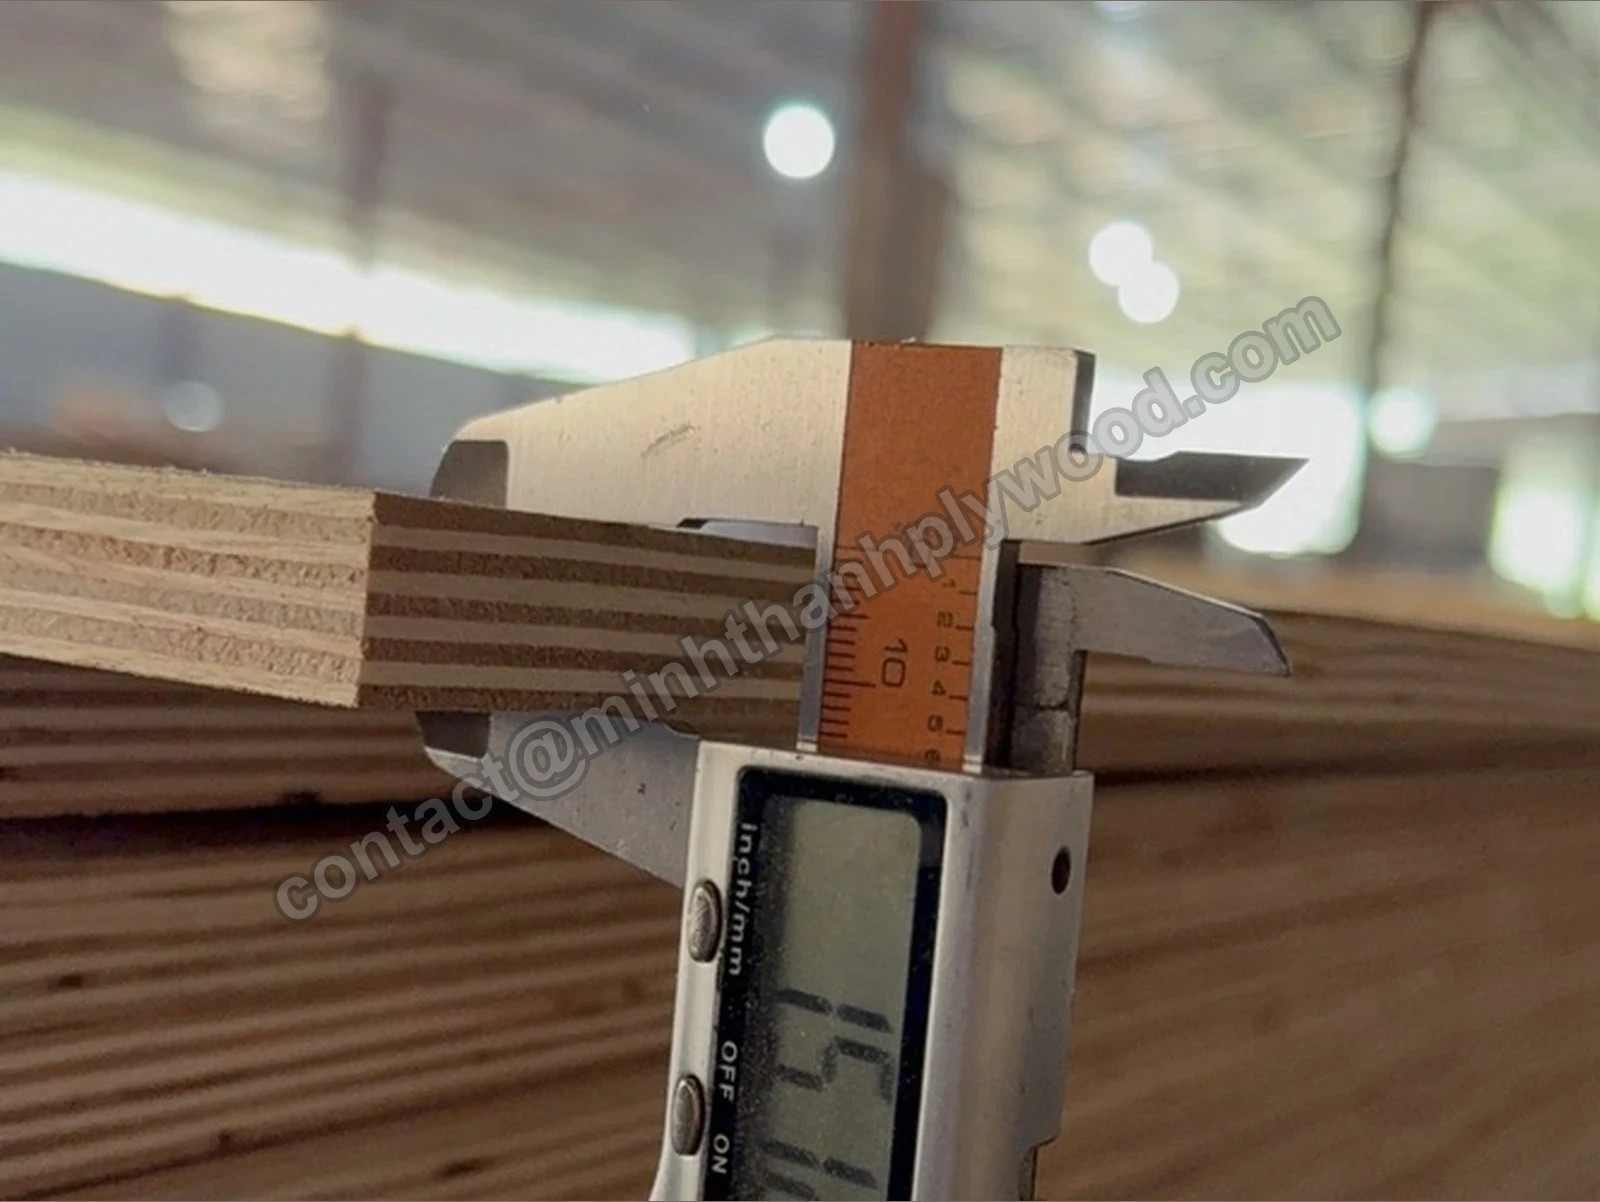
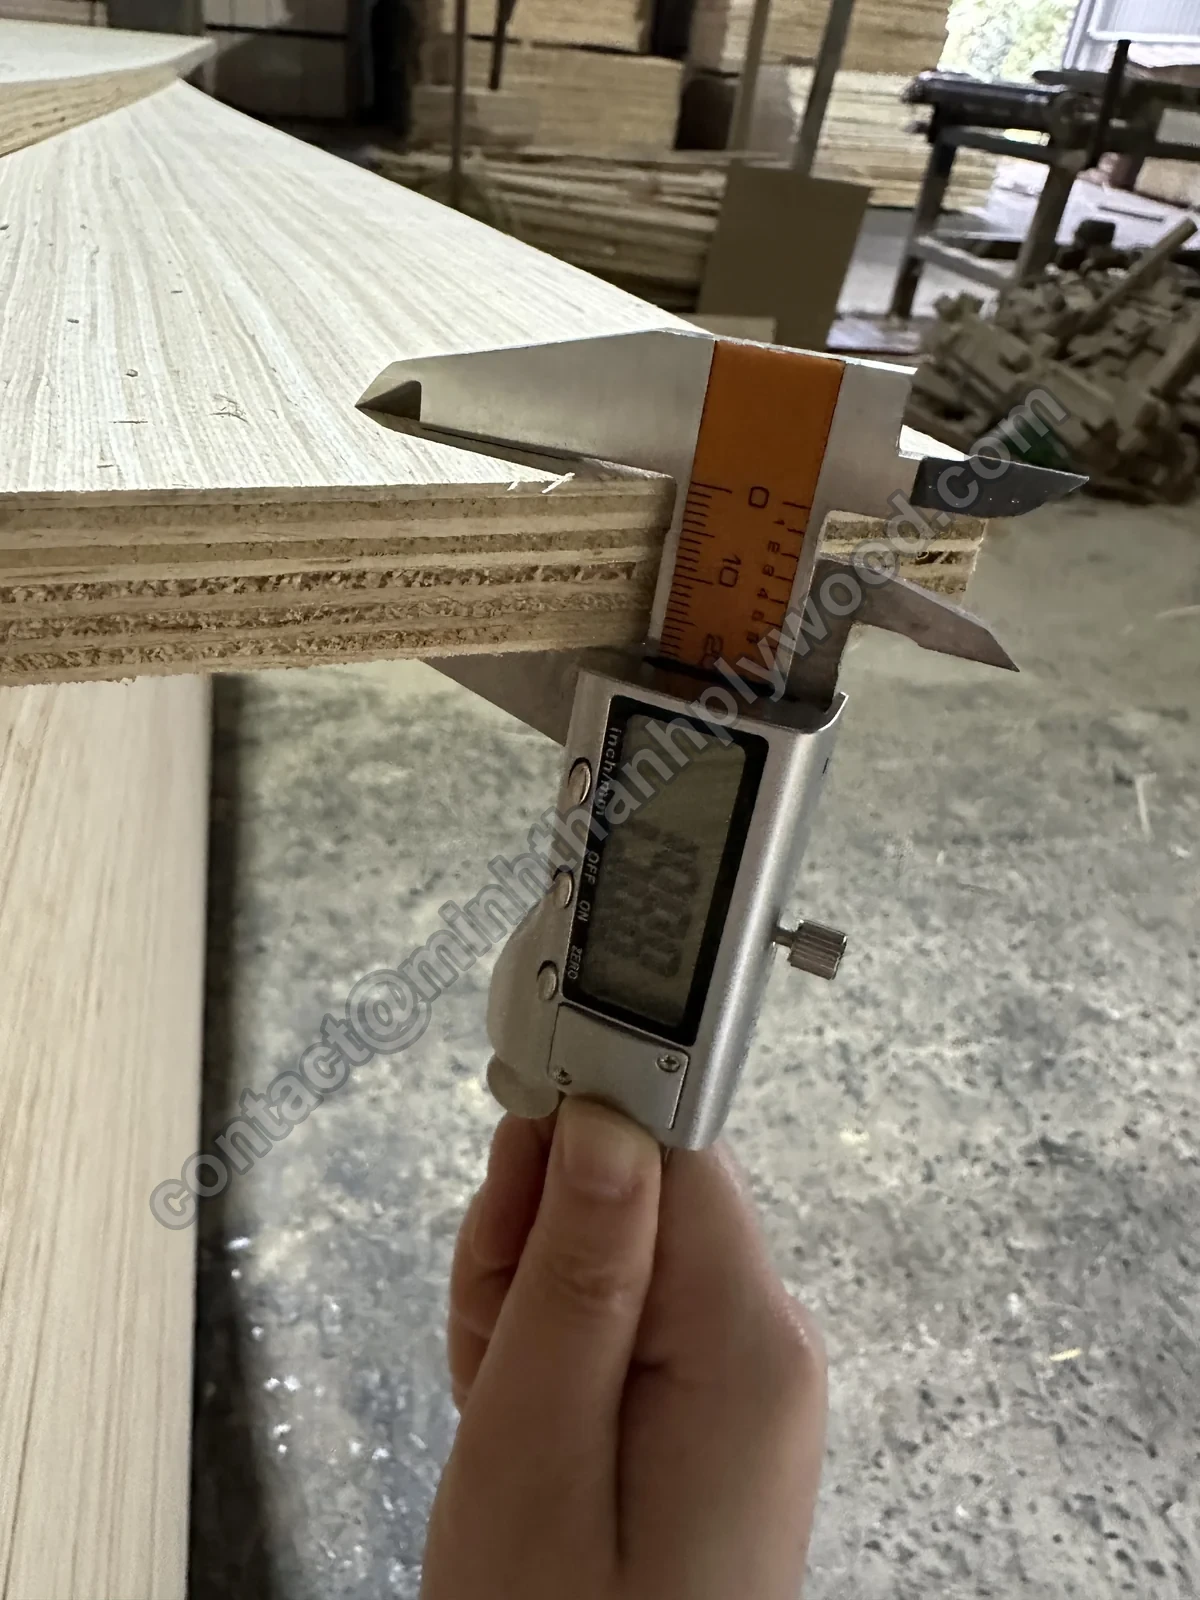
เวอร์เนียร์ดิจิทัลบนแผ่น 9 mm: อ่านได้ 9.15 mm 05ตรวจความหนาไม้อัด
วัดแผ่นจากทุกแพ็กด้วยเวอร์เนียร์ดิจิทัลหลายตำแหน่งตามขอบ แผ่นนอกค่าคลาดเคลื่อนที่ตกลงไม่เข้าออเดอร์ของท่าน ถ่ายภาพค่าที่อ่านเพื่อเป็นหลักฐานส่งสินค้า
- ค่าที่วัดจากแผ่นทุกแพ็ก
- ตกลงค่าคลาดเคลื่อนตามกลุ่มก่อนผลิต
- ส่งค่าที่วัดพร้อมภาพสินค้าให้ท่าน
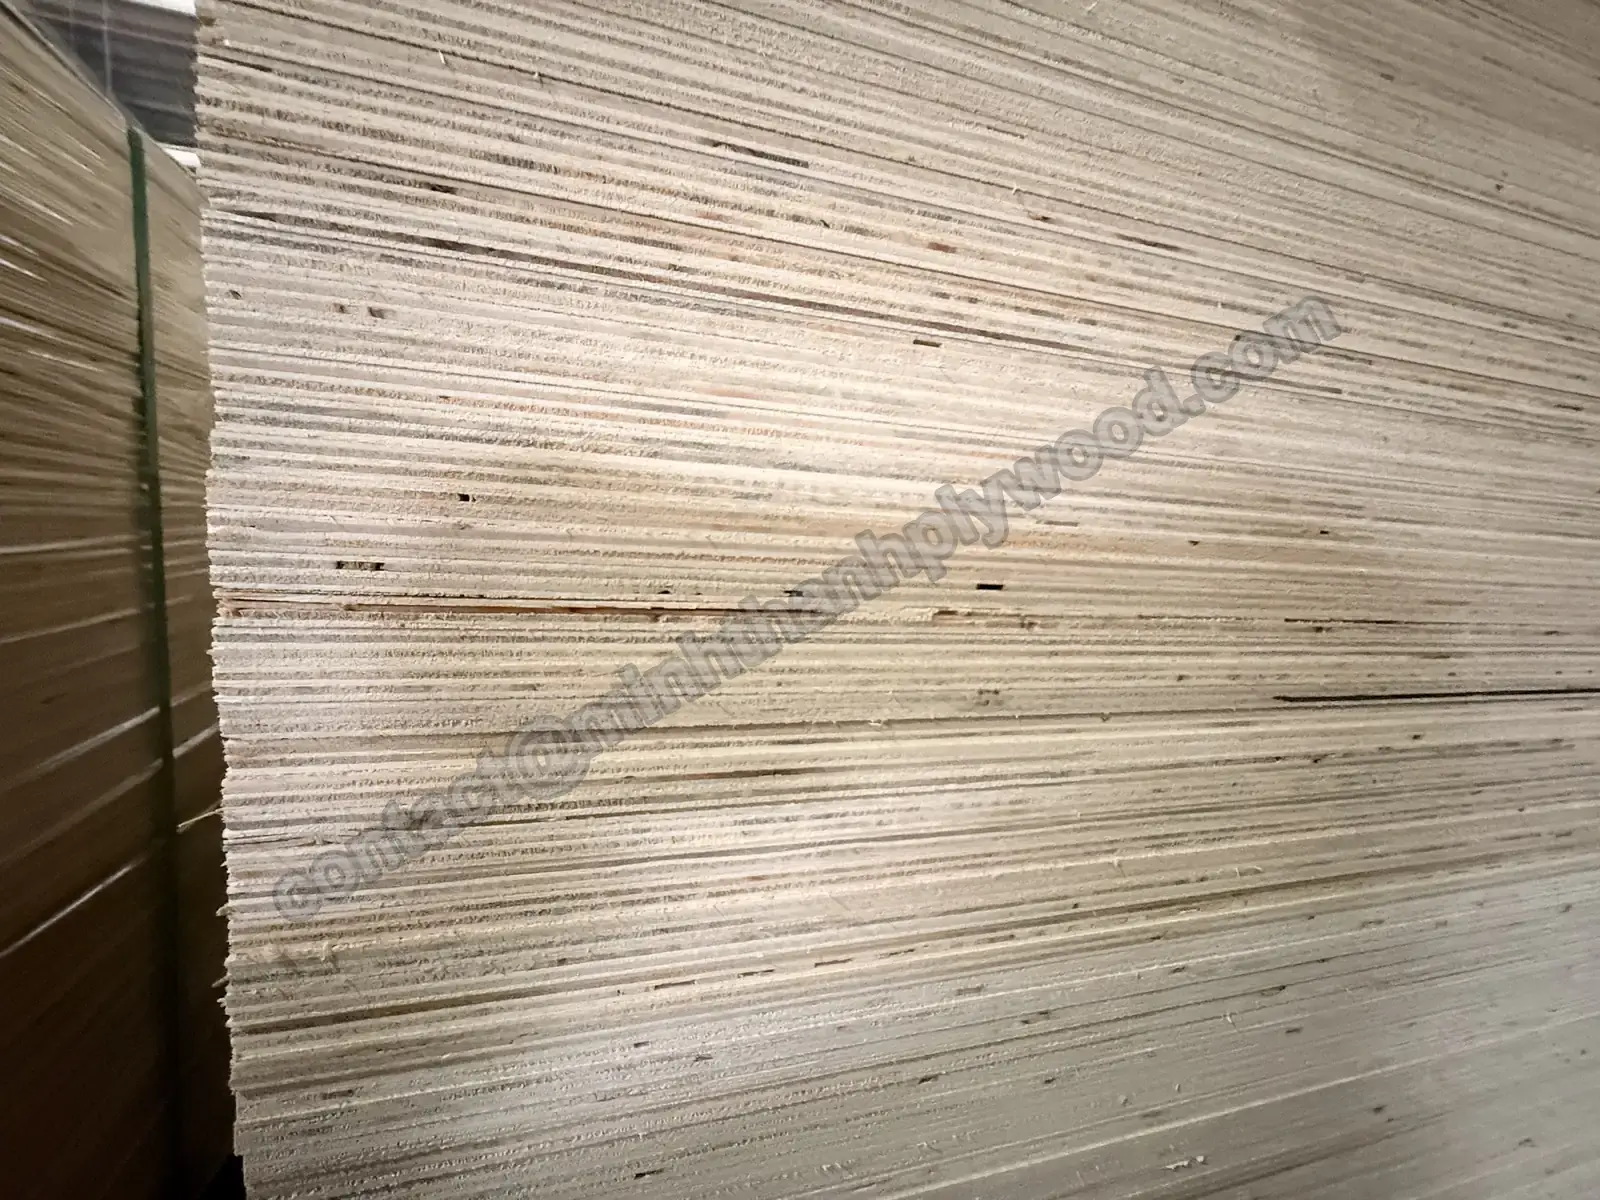
ตรวจขอบแผ่นหาช่องว่างและการแยกชั้น 06คัดเกรดหน้าและขอบ
ตรวจทุกหน้าเทียบตัวอย่างที่อนุมัติแล้วเรื่องสี ลาย ตาไม้ และรอยซ่อม ตรวจขอบหาช่องไส้ไม้ ส่วนซ้อน และการแยกชั้น ตรวจความเรียบด้วยไม้บรรทัดตรงตามขอบยาวทั้งสองและเส้นทแยงมุมทั้งสอง เพื่อหาการโก่ง แอ่น และบิด ตรวจฉากด้วยการวัดเปรียบเทียบเส้นทแยงมุมสองเส้น แผ่นไม่เรียบหรือไม่ได้ฉากลดไปกลุ่มเกรดต่ำกว่า
- เกรดหน้าตามตัวอย่างที่อนุมัติแล้ว เช่น เกรดโรงงานเบิร์ช D+/D/E
- ขอบไม่มีช่องเปิดและการแยกชั้น
- ไม้บรรทัดตรงตามขอบและทแยง; เปรียบเทียบทแยงเพื่อตรวจฉาก
- ความยาวและความกว้างภายใน ±2 mm
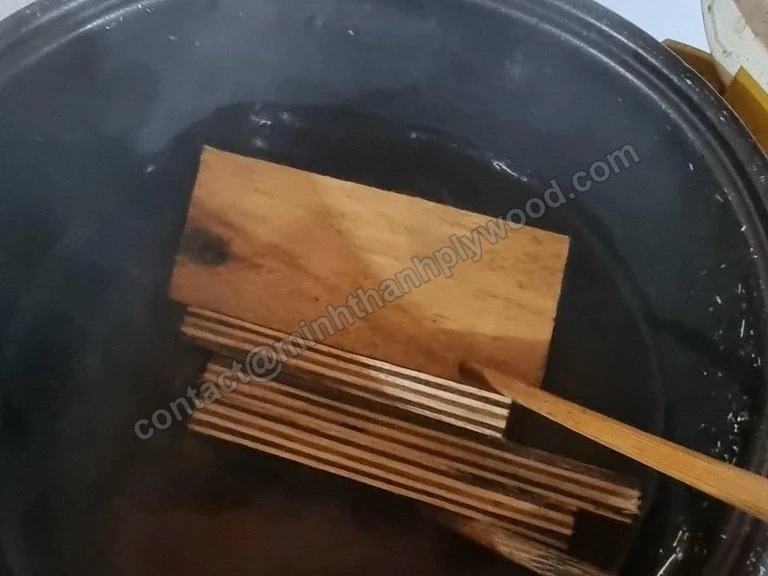
ตัวอย่างจากการผลิตในการทดสอบแรงยึดติดด้วยน้ำเดือด 07ทดสอบแรงยึดติดและการปล่อยฟอร์มาลดีไฮด์
ตัดตัวอย่างจากการผลิตลงน้ำเดือด กาว UF ที่มีการปล่อยฟอร์มาลดีไฮด์ระดับ E0 ทนประมาณ 6 ชั่วโมง; กาวเสริมเมลามีนสำหรับภายนอกประมาณ 12 ชั่วโมง การต้มทดสอบแรงยึดติด ไม่ใช่การปล่อยฟอร์มาลดีไฮด์ ซึ่งห้องปฏิบัติการอิสระตรวจทุก 3 เดือน
- ต้มทดสอบตัวอย่างผลิต
- ทดสอบการปล่อยระดับ E0 ทุก 3 เดือน
- ทดสอบในห้องหกครั้ง (ASTM D6007; Shanghai Hongjun สามครั้ง และ ICTT Vietnam สามครั้ง) เมษายน 2025–มิถุนายน 2026: 0.014–0.032 ppm เทียบขีดจำกัด Phase 2 ที่ 0.05 ppm
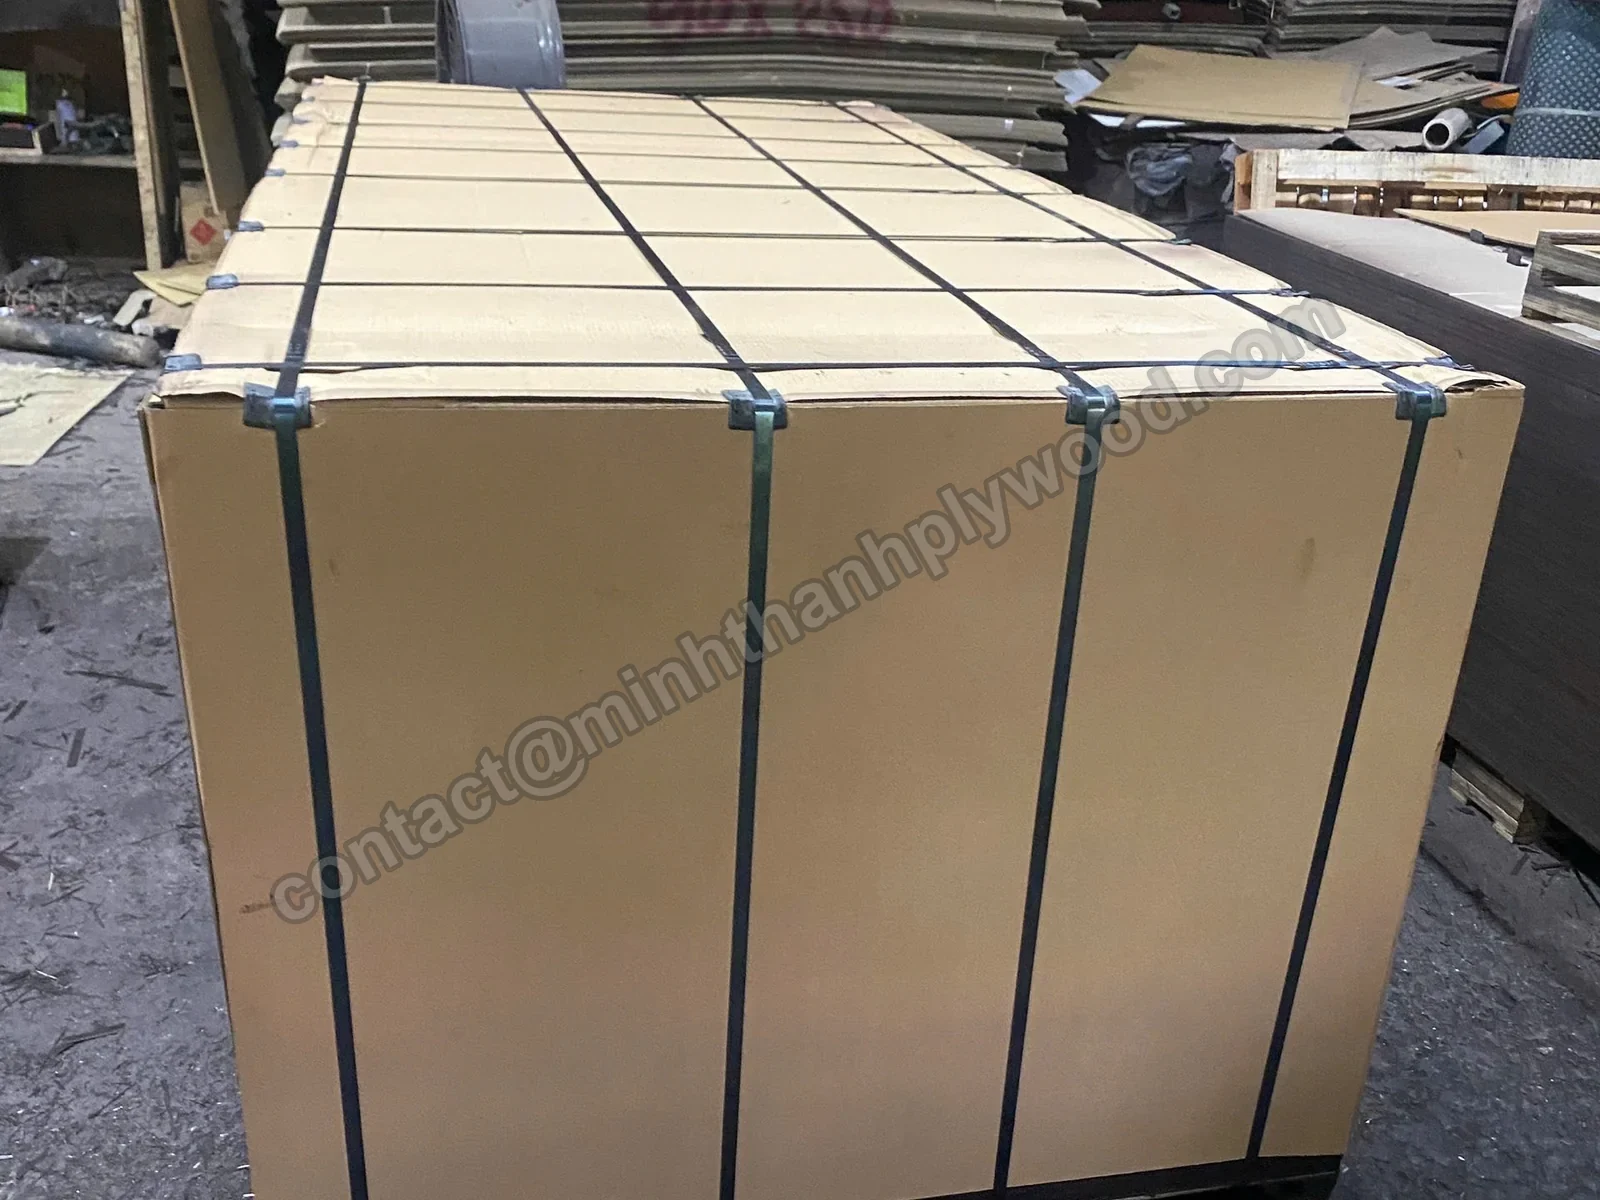
แพ็กส่งออก: กระดาษปิดและสายรัดบนพาเลต 08หลักฐานบรรจุและโหลด
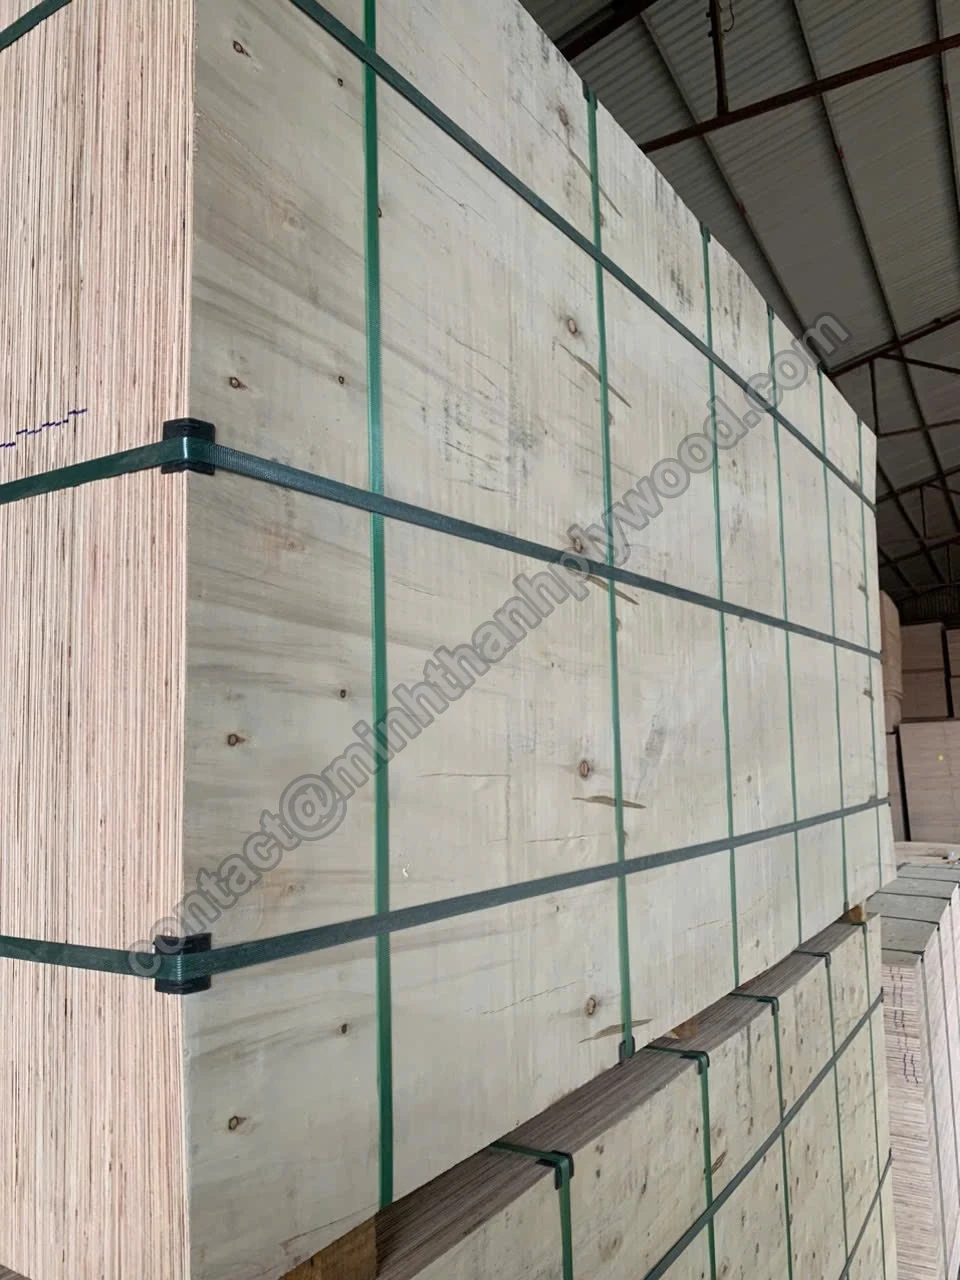
นับแพ็กเทียบรายการบรรจุ ห่อ รัด และติดฉลาก ถ่ายภาพและวิดีโอการโหลด ส่งหลักฐานให้ท่านก่อนซีลตู้
- ตรวจจำนวนแผ่นต่อแพ็กเทียบรายการบรรจุ
- กระดาษ มุมกันกระแทก และสายรัดพร้อมกิ๊บโลหะ
- ภาพและวิดีโอตู้ที่โหลดแล้ว
วิดีโอ QC จริง
ชมการควบคุมคุณภาพไม้อัดบนสายผลิต
คลิปไม่ตัดต่อหกคลิปจากโรงงานแสดงการตรวจจริง ตรงกับจุดตรวจข้างบน: วัดด้วยเวอร์เนียร์ อัดร้อน เรียงวีเนียร์หน้า ซ่อมหน้า อุดขอบ และขัดปรับความหนา
ตำหนิที่เราป้องกัน
ตำหนิไม้อัดที่พบบ่อย และจุดที่เราตรวจพบ
ตำหนิแปดชนิดเป็นสาเหตุของข้อเรียกร้องส่วนใหญ่: ช่องไส้ไม้ แยกชั้น ความหนาแปรปรวน รอยไส้ไม้ทะลุหน้า ตำหนิเปิดบนหน้า โก่ง ขอบเสียหาย และการปล่อยสูงกว่าสเปก แต่ละชนิดมีสาเหตุ ขั้นป้องกัน และจุดตรวจชัดเจน
| ตำหนิ | สาเหตุทั่วไป | วิธีป้องกัน | จุดตรวจ |
|---|---|---|---|
| ช่องว่างและส่วนซ้อนในไส้ไม้ | เรียงหลวมหรือเร่งรีบ | เรียงด้วยมือ; ไส้ไม้ชั้นนอกเย็บต่อสองทิศทาง | 02 · 06 |
| แยกชั้นและฟองพอง | ทากาวน้อย อุณหภูมิอัดผิด วีเนียร์เปียก | ผสมกาวตามสั่ง; อุณหภูมิตามกาว; ต้มทดสอบ | 03 · 07 |
| ความหนาแปรปรวน | วีเนียร์ไม่สม่ำเสมอ แรงอัด การขัด | วัดวีเนียร์เมื่อรับ; เครื่องขัดปรับความหนา; เวอร์เนียร์ทุกแพ็ก | 01 · 04 · 05 |
| รอยไส้ไม้ทะลุหน้า | ช่องไส้ไม้ปรากฏผ่านวีเนียร์หน้าบาง | ไส้ไม้เย็บต่อ; ขัดปรับก่อนทำวีเนียร์หน้าสำเร็จ | 02 · 04 |
| รอยแตก ตาไม้เปิด รอยปะ | เกรดวีเนียร์หน้า | คัดหน้าเทียบตัวอย่างที่อนุมัติแล้ว; อุดรอยซ่อมก่อนขัด | 01 · 06 |
| แผ่นโก่งและไม่ได้ฉาก | วีเนียร์ชื้น เรียงไม่สมดุล ตัดขอบไม่สม่ำเสมอ | วีเนียร์แห้ง; โครงสร้างชั้นวีเนียร์ขวางสมดุล; ไม้บรรทัดตรงตามขอบและทแยง เปรียบเทียบทแยงตรวจฉาก | 01 · 02 · 06 |
| ขอบและมุมเสียหาย | การขนย้ายและขนส่ง | กระดาษปิด มุมกันกระแทก สายรัด พาเลต | 08 |
| การปล่อยสูงกว่าสเปก | ระบบกาว | มาตรฐานกาว UF ที่มีการปล่อยฟอร์มาลดีไฮด์ระดับ E0; ห้องปฏิบัติการอิสระทดสอบทุก 3 เดือน | 03 · 07 |
แผ่นที่ไม่ผ่านไม่เข้าตู้ของท่าน: หน้าที่ซ่อมได้อุดและขัดใหม่ แผ่นนอกค่าคลาดเคลื่อนลดไปกลุ่มเกรดต่ำกว่า ส่วนแผ่นมีปัญหาแรงยึดติดคัดทิ้ง หากท่านพบความเบี่ยงเบน ส่งภาพแผ่น ฉลากแพ็ก และค่าเวอร์เนียร์ เราตรวจย้อนฉลากถึงวันผลิตและจุดตรวจ แก้สาเหตุบนสาย และส่งรายงานแก้ไขเป็นลายลักษณ์อักษรก่อนตู้ถัดไป แผ่นนอกค่าคลาดเคลื่อนจะเปลี่ยนหรือให้เครดิตในคำสั่งซื้อถัดไป
ค่าคลาดเคลื่อนและขีดจำกัด
ค่าคลาดเคลื่อนความหนาไม้อัด: และเกณฑ์ตรวจ
แผ่นเฟอร์นิเจอร์ขัดของเราควบคุมค่าคลาดเคลื่อนความหนาที่ ±0.2–0.3 mm ซึ่งแคบกว่าค่าที่ EN 315 อนุญาตสำหรับไม้อัดขัดตั้งแต่ 6 mm อย่างมาก ตัวเลขด้านล่างระบุกลุ่มสินค้าหรือวิธีตรวจ เช่นเดียวกับใบเสนอราคา
| เฟอร์นิเจอร์และงานภายใน ขัดผิว | ±0.2–0.3 mm สำหรับแผ่นเฟอร์นิเจอร์ขัด |
|---|---|
| ค่าอนุญาต EN 315:2000 สำหรับแผ่นขัด (อ้างอิง) | +(0.2 + 0.03 × t) / −(0.4 + 0.03 × t) mm จากความหนาระบุ; ที่ 18 mm: +0.74 / −0.94 mm; ภายในแผ่นเดียว 0.6 mm |
| ไม้อัดเชิงพาณิชย์ | ±0.5 mm |
| ไม้อัดเคลือบฟิล์ม | ±0.5 mm |
| ไม้อัดบรรจุภัณฑ์ | ±0.5–1.0 mm |
| ขนาดแผ่น | มาตรฐาน 1220 × 2440 mm; 1250 × 2500, 1220 × 2500 และ 1220 × 2280 mm; ตัดตามขนาดตามคำขอ |
| ความยาวและความกว้าง | ±2 mm |
| ปริมาณความชื้น | อบวีเนียร์ก่อนเรียงและตรวจด้วยเครื่องวัดความชื้น; 8–12 % เมื่อส่ง |
| แรงยึดติดกาว (ต้มทดสอบ) | ต้มตัวอย่าง ไม่ใช่ทดสอบการปล่อย: กาว UF ที่มีการปล่อยฟอร์มาลดีไฮด์ระดับ E0 ประมาณ 6 h; เสริมเมลามีนประมาณ 12 h |
| การปล่อยฟอร์มาลดีไฮด์ | E0 มาตรฐานแผ่นเฟอร์นิเจอร์ ทดสอบทุก 3 เดือน (ห้อง ASTM D6007; Shanghai Hongjun และ ICTT Vietnam) |
| เกรดหน้า | ตามตัวอย่างที่ท่านอนุมัติ |
| ไส้ไม้ | ชั้นนอก 2–4 ชั้นเย็บต่อสองทิศทาง ทุกชั้นตามคำขอ; 18 mm: 11–13 ชั้น โดยมาก 11 |
ระบุค่าคลาดเคลื่อนแผ่นของท่านในใบเสนอราคาก่อนเริ่มผลิต
แหล่งข้อมูล: ค่าคลาดเคลื่อนไม้อัด EN 315:2000 (CEN) · มาตรฐานบริหารคุณภาพ (ISO) · ข้อกำหนดผลิตภัณฑ์ไม้ประกอบแคลิฟอร์เนีย (ATCM) · มาตรฐานการปล่อยฟอร์มาลดีไฮด์ผลิตภัณฑ์ไม้ประกอบของสหรัฐฯ · วิธีห้องทดสอบขนาดเล็ก ASTM D6007 · ข้อบังคับ (EU) 2025/40 ว่าด้วยบรรจุภัณฑ์ (EUR-Lex) · ข้อบังคับ (EU) 2023/1115 EUDR (EUR-Lex)
อธิบายค่าคลาดเคลื่อนความหนาไม้อัด
ค่าคลาดเคลื่อนความหนาหมายถึงอะไร และตรวจเองอย่างไร
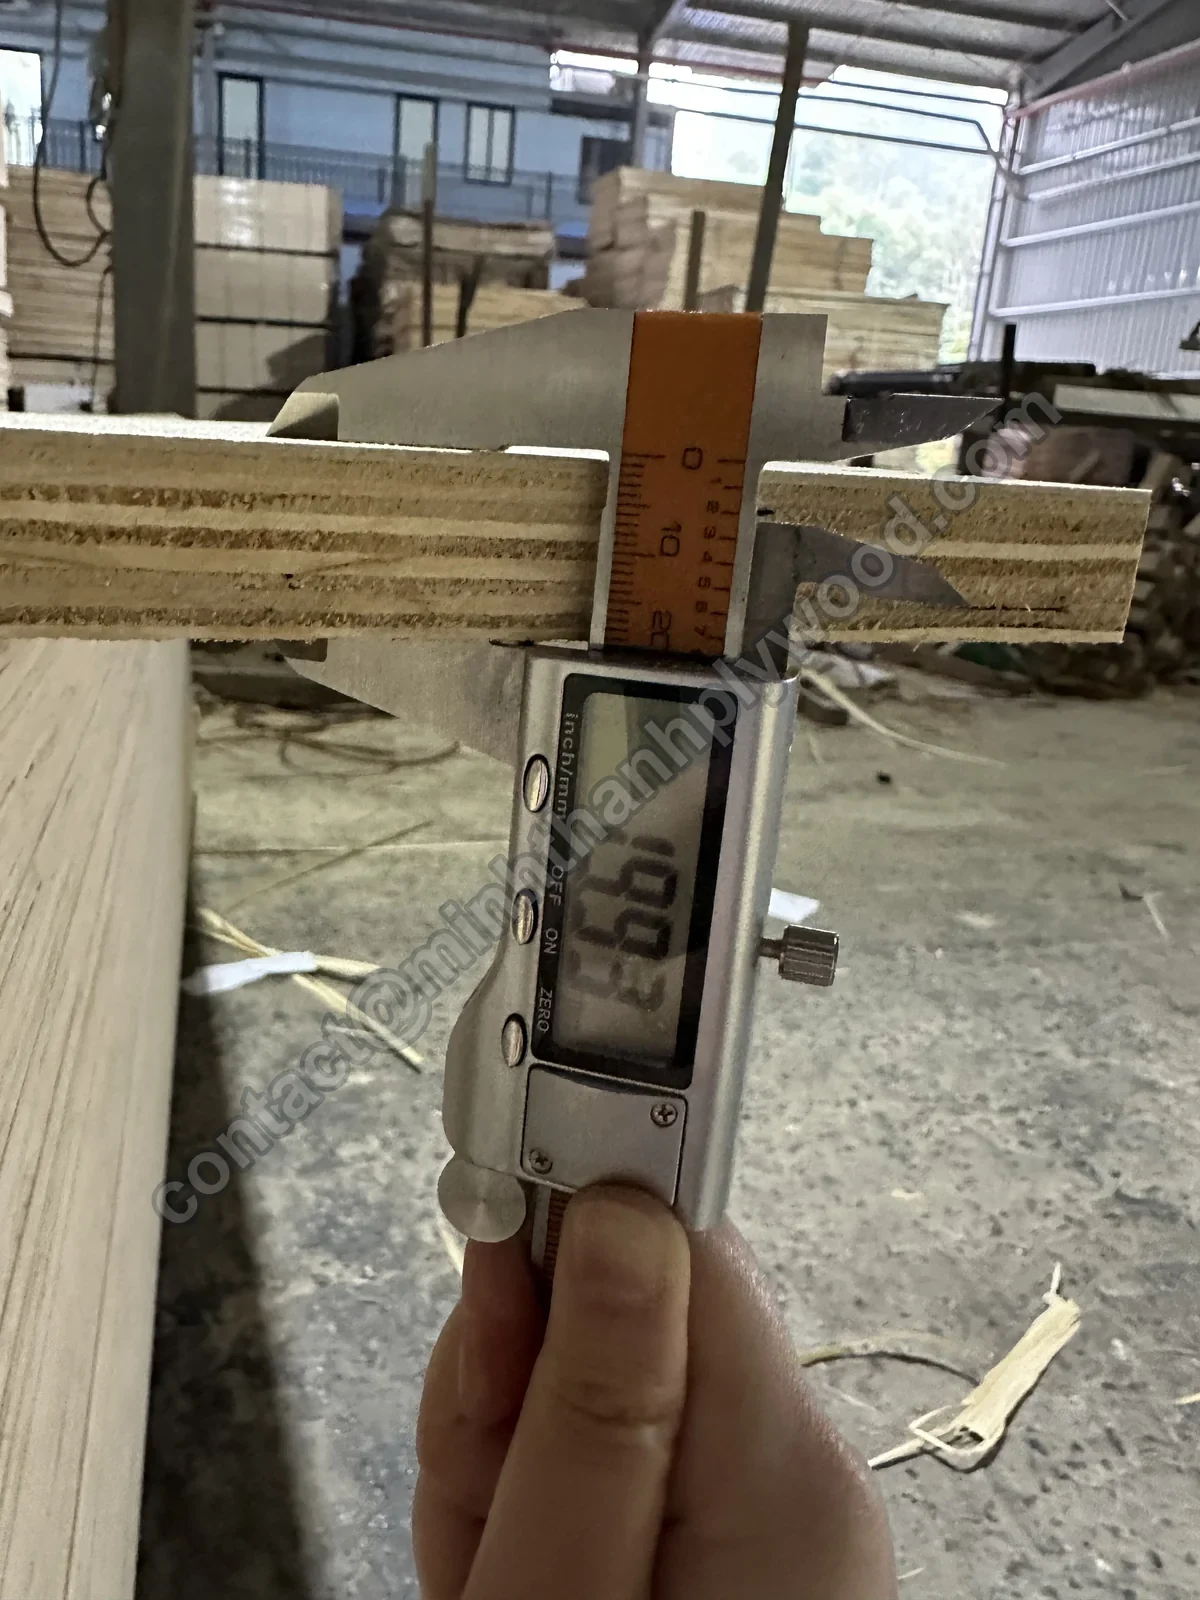
ค่าคลาดเคลื่อนความหนาไม้อัดคือความต่างที่ยอมรับระหว่างความหนาระบุบนฉลากกับค่าที่เวอร์เนียร์อ่าน กลุ่มเฟอร์นิเจอร์ควบคุม ±0.2–0.3 mm ตรวจด้วยเวอร์เนียร์ดิจิทัลหกตำแหน่งตามขอบ จากหลายแพ็ก
ต้องตกลงสองค่า ค่าคลาดเคลื่อนระหว่างแผ่นเปรียบเทียบแต่ละแผ่นกับความหนาระบุ ความแปรปรวนภายในแผ่นเปรียบเทียบค่าหลายจุดของแผ่นเดียว EN 315 อนุญาตแผ่นขัดแตกต่างภายในแผ่นได้ถึง 0.6 mm
ผู้ตรวจใช้เวอร์เนียร์ดิจิทัลวัดหนา ตลับเมตรวัดยาวและกว้าง ไม้บรรทัดตรงตรวจเรียบ และเครื่องวัดความชื้นตรวจวีเนียร์ สุ่มแผ่นจากบน กลาง และล่างของทุกแพ็ก ไม่เลือกเพียงกองเดียว
ความหนาระบุคือค่าบนฉลาก ความหนาจริงคือค่าเวอร์เนียร์ เราเสนอราคาและตรวจตามความหนาระบุพร้อมค่าคลาดเคลื่อนของกลุ่ม แผ่นเฟอร์นิเจอร์ 18 mm จึงต้องอ่านภายใน 17.7–18.3 mm ส่วนแผ่น 9 mm ที่จุดตรวจ 05 อ่าน 9.15 mm ช่วง 9 ถึง 40 mm จำนวนชั้นขึ้นกับวีเนียร์ไส้ไม้หนา 1.4–2.0 mm และระบุในใบเสนอราคา
สั่งเป็นนิ้ว? แผ่นสหรัฐฯ 3/4″ ขายเป็น 23/32″ หรือประมาณ 18 mm; 1/2″ ประมาณ 12 mm และ 1/4″ ประมาณ 6 mm ระบุขนาดนิ้ว เราทำตามค่ามิลลิเมตรเทียบเท่าและค่าคลาดเคลื่อน
ความหนาแปรปรวนเริ่มตั้งแต่ต้น วีเนียร์ไม่สม่ำเสมอหรือชื้น การกระจายกาวไม่เท่ากัน และการตั้งเครื่องอัดล้วนมีผล อัดสองครั้งและขัดปรับทำให้ได้ความหนาสุดท้าย จึงควบคุมแผ่นเฟอร์นิเจอร์ขัดได้แคบกว่ากลุ่มไม่ขัดมาก
ค่าคลาดเคลื่อนแคบไม่ได้คุ้มกว่าเสมอ ชิ้นส่วน CNC งานติดขอบ และกล่องลิ้นชักต้องการ ±0.2–0.3 mm ลังและพาเลตใช้ ±0.5–1.0 mm ได้ดีและราคาต่ำกว่า แจ้งการใช้งานเพื่อกำหนดค่าในใบเสนอราคา
เมื่อถึงปลายทาง ตรวจก่อนขนลง ถ่ายภาพตู้และฉลาก ดูมุมยุบหรือคราบน้ำ นับแพ็กเทียบรายการบรรจุ แล้ววัดแผ่นจากหลายแพ็กด้วยวิธีเดียวกับเรา เปรียบเทียบค่ากับหลักฐานที่ส่งก่อนซีล
วิธีตรวจค่าคลาดเคลื่อนความหนาไม้อัด
ใช้เวอร์เนียร์ดิจิทัลและแผ่นจากหลายแพ็ก
- เลือกแผ่นจากแพ็กต่างกัน เลือกอย่างน้อยหนึ่งแผ่นจากบน กลาง และล่างของหลายแพ็ก
- วัดหลายตำแหน่ง อ่านเวอร์เนียร์ที่สี่มุมและกึ่งกลางขอบยาวทั้งสอง ห่างขอบเข้ามาอย่างน้อย 25 mm
- เทียบเกณฑ์กลุ่มที่ตกลง ตรวจทุกค่าเทียบค่าคลาดเคลื่อนของกลุ่ม ไม่เทียบเพียงความหนาระบุ
- ตรวจความแปรปรวนภายในแต่ละแผ่น ลบค่าต่ำสุดจากค่าสูงสุดบนแผ่นเดียวกัน
- บันทึกและส่งต่อ ถ่ายภาพเวอร์เนียร์ทุกค่าที่อ่าน เราส่งหลักฐานแบบเดียวกันจากการตรวจของเราก่อนโหลด
| ความหนาระบุ | จำนวนชั้น | เฟอร์นิเจอร์ ขัดผิว | เชิงพาณิชย์ | การบรรจุ | EN 315 แผ่นขัด ค่าสูงสุดเกินความหนาระบุ | EN 315 แผ่นขัด ค่าสูงสุดต่ำกว่าความหนาระบุ |
|---|---|---|---|---|---|---|
| 3 mm | 5 | ±0.2–0.3 mm | ±0.5 mm | ±0.5–1.0 mm | 0.29 mm | 0.49 mm |
| 4 mm | 5 | ±0.2–0.3 mm | ±0.5 mm | ±0.5–1.0 mm | 0.32 mm | 0.52 mm |
| 5 mm | 5 | ±0.2–0.3 mm | ±0.5 mm | ±0.5–1.0 mm | 0.35 mm | 0.55 mm |
| 6 mm | 5 | ±0.2–0.3 mm | ±0.5 mm | ±0.5–1.0 mm | 0.38 mm | 0.58 mm |
| 9 mm | ตามวีเนียร์ไส้ไม้ | ±0.2–0.3 mm | ±0.5 mm | ±0.5–1.0 mm | 0.47 mm | 0.67 mm |
| 12 mm | ตามวีเนียร์ไส้ไม้ | ±0.2–0.3 mm | ±0.5 mm | ±0.5–1.0 mm | 0.56 mm | 0.76 mm |
| 15 mm | ตามวีเนียร์ไส้ไม้ | ±0.2–0.3 mm | ±0.5 mm | ±0.5–1.0 mm | 0.65 mm | 0.85 mm |
| 18 mm | 11–13 โดยมาก 11 | ±0.2–0.3 mm | ±0.5 mm | ±0.5–1.0 mm | 0.74 mm | 0.94 mm |
| 21 mm | ตามวีเนียร์ไส้ไม้ | ±0.2–0.3 mm | ±0.5 mm | ±0.5–1.0 mm | 0.83 mm | 1.03 mm |
| 25 mm | ตามวีเนียร์ไส้ไม้ | ±0.2–0.3 mm | ±0.5 mm | ±0.5–1.0 mm | 0.95 mm | 1.15 mm |
| 30 mm | ตามวีเนียร์ไส้ไม้ | ±0.2–0.3 mm | ±0.5 mm | ±0.5–1.0 mm | 1.10 mm | 1.30 mm |
| 40 mm | ตามวีเนียร์ไส้ไม้ | ±0.2–0.3 mm | ±0.5 mm | ±0.5–1.0 mm | 1.40 mm | 1.60 mm |
ก่อนโหลด
การตรวจไม้อัด: ถ่ายภาพและวิดีโอทุกการจัดส่งสินค้า
ถ่ายภาพและวิดีโอทุกเที่ยวก่อนซีลตู้ ส่งหลักฐานให้ท่านทางอีเมลหรือ WhatsApp เป็นหลักฐานเดียวกับที่ใช้ปล่อยสินค้า: ค่าที่วัด หน้าและขอบ แพ็ก และตู้ระหว่างโหลด
- ค่าเวอร์เนียร์บนแผ่นจากทุกแพ็ก
- หน้าและหลังของตัวอย่าง พร้อมภาพใกล้ขอบ
- จำนวนแพ็กเทียบรายการบรรจุ ฉลาก สายรัด มุมกันกระแทก และพาเลต
- ตู้ระหว่างโหลดและโหลดเต็ม ก่อนซีล
- ยินดีรับผู้ตรวจของท่านหรือหน่วยงานตรวจอิสระก่อนโหลด
มีรายการตรวจของท่านเอง? ส่งพร้อมคำสั่งซื้อ เราจะดำเนินตามนั้น
เอกสารทุกคำสั่งซื้อ
หลักฐานตรวจและเอกสารขนส่งที่ท่านได้รับ
ท่านได้รับภาพและวิดีโอ QC ก่อนซีลตู้ แล้วร่างเอกสารขนส่งเพื่ออนุมัติหลังโหลด ทุกเอกสารมีรายละเอียดออเดอร์เดียวกับฉลากบรรจุ จึงเชื่อมแต่ละหลักฐานถึงตู้ของท่าน
หลักฐานภาพและวิดีโอ QC
ค่าเวอร์เนียร์ หน้าและขอบตัวอย่าง แพ็ก และตู้ที่โหลดแล้ว ส่งก่อนซีล
ใบกำกับสินค้าและรายการบรรจุ
จำนวนแผ่น ความหนา ขนาด และปริมาตรแยกทุกแพ็ก ตรงกับฉลาก
ใบตราส่ง
ส่ง B/L สแกนหลังโหลด; ชำระยอด 70% เมื่อได้รับสำเนาสแกน
ใบรับรองถิ่นกำเนิด
C/O สำหรับตลาดของท่าน พร้อม EUR.1 สำหรับสินค้าส่งสหภาพยุโรป
สุขอนามัยพืชและรมยา
เอกสารสุขอนามัยพืชและรมยาเมื่อปลายทางกำหนด
เอกสารความสอดคล้องสำหรับตลาดของท่าน
ชุดเอกสารการปล่อยฟอร์มาลดีไฮด์ รายงานห้องปฏิบัติการ E0 ผลทดสอบบรรจุภัณฑ์ SGS และชุดเอกสาร EUDR (ข้อมูลแหล่งกำเนิดและไฟล์พิกัดภูมิศาสตร์)
กรมธรรม์ประกันภัยสำหรับ CIF ต้องการเอกสารเฉพาะ? ระบุในคำขอราคา
กำลังผลิต
ไม้อัดเฟอร์นิเจอร์เกรดสูง 50,000+ m³ ต่อปี
Minh Thanh ผลิตไม้อัด 50,000+ m³ ต่อปี โดยใช้จุดตรวจแปดจุดเดียวกันทุกตู้ ตั้งแต่คำสั่งซื้อแรกจนถึงการสั่งซ้ำ ไส้ไม้มาจากสวนปลูกรอบ Ha Hoa และทีมของเรามีประสบการณ์ผลิตไม้อัดมากกว่า 20 ปี
โรงงานไม้อัดเวียดนามก่อนสั่งซื้อ
ระบุคำสั่งซื้อไม้อัดที่ตรวจ QC ได้ชัดเจนในหกข้อ
สเปกหกข้อให้ทีมควบคุมคุณภาพและผู้ตรวจของท่านใช้ตัวเลขเดียวกัน ข้อโต้แย้งส่วนใหญ่มาจากข้อมูลข้อใดข้อหนึ่งไม่ชัด
- 01
การใช้งาน
เฟอร์นิเจอร์ ตู้ บรรจุภัณฑ์ แบบหล่อ หรือพื้น; ภายในหรือภายนอก
- 02
ไส้ไม้และรอยต่อ
ไส้ไม้ Styrax หรือ Eucalyptus; เย็บต่อหรือไม่ และกี่ชั้น
- 03
กาวและการปล่อยฟอร์มาลดีไฮด์
E0 หรือ E1 ฉลากการปล่อยสหรัฐฯ หากขายที่นั่น และข้อกำหนดต้มทดสอบ
- 04
หน้าแผ่น
ชนิดวีเนียร์หน้าและหลัง เกรดตามตัวอย่างที่อนุมัติแล้ว ขัดปรับหรือขัดละเอียด พร้อมเคลือบ UV
- 05
แผ่นวัสดุ
ความหนา ขนาด ค่าคลาดเคลื่อนตามกลุ่ม ตัดตามขนาดถ้าต้องการ และวิธีเยียวยา: เปลี่ยนแผ่นนอกเกณฑ์หรือให้เครดิต
- 06
บรรจุและตรวจ
รูปแบบแพ็ก ฉลาก ปริมาณ ท่าเรือ เอกสาร และจุดตรวจของท่าน
คำถามจากผู้ซื้อ
คำถามเกี่ยวกับการควบคุมคุณภาพไม้อัด
คำตอบตรงประเด็นสำหรับคำถามที่ผู้ซื้อถามบ่อยเรื่องควบคุมคุณภาพ ตรวจสินค้า และค่าคลาดเคลื่อนความหนา
ควบคุมความหนาคลาดเคลื่อนได้เท่าไร?
แผ่นเฟอร์นิเจอร์และงานภายในขัด ±0.2–0.3 mm ไม้อัดเชิงพาณิชย์และเคลือบฟิล์ม ±0.5 mm ส่วนบรรจุภัณฑ์ ±0.5–1.0 mm ความยาวและกว้าง ±2 mm ระบุค่าของแผ่นที่ท่านสั่งซื้อในใบเสนอราคา
ตรวจค่าคลาดเคลื่อนความหนาเองได้อย่างไร?
วัดหลายจุดตามขอบและมุมของแต่ละแผ่นจากแพ็กต่างกัน เทียบทุกค่ากับเกณฑ์ที่ตกลงสำหรับกลุ่มสินค้า ไม่เทียบเพียงความหนาระบุ แผ่น 9 mm อ่าน 9.15 mm อยู่ภายในเกณฑ์เฟอร์นิเจอร์ ±0.2–0.3 mm
ควรระบุอะไรในคำสั่งซื้อ?
ความหนาระบุ ค่าคลาดเคลื่อนตามกลุ่ม ชนิดและเกรดวีเนียร์หน้า ไส้ไม้ ชนิดกาว และระดับการปล่อย เราระบุซ้ำในใบเสนอราคาเพื่อให้สองฝ่ายตรวจตัวเลขเดียวกัน
รักษาแผ่นให้แห้งและเรียบอย่างไร?
อบวีเนียร์และวัดความชื้นก่อนเรียง แผ่นออกที่ความชื้น 8–12 % และโครงสร้างชั้นวีเนียร์ขวางสมดุล แพ็กสำเร็จห่อ ปิดกระดาษ และรัดบนพาเลต จึงถึงปลายทางเรียบ
ทุกการใช้งานต้องใช้ค่าคลาดเคลื่อนแคบที่สุดหรือไม่?
ไม่จำเป็น ชิ้นส่วน CNC งานติดขอบ และประกอบเฟอร์นิเจอร์ได้ประโยชน์จาก ±0.2–0.3 mm งานบรรจุและก่อสร้างทั่วไปใช้ ±0.5–1.0 mm ได้ดีและราคาต่ำกว่า แจ้งการใช้งานให้เราเสนอเกณฑ์
ได้รับอะไรก่อนโหลดตู้?
ภาพและวิดีโอทางอีเมลหรือ WhatsApp: ค่าเวอร์เนียร์ หน้าและขอบตัวอย่าง แพ็กพร้อมฉลากและสายรัด และตู้ระหว่างกับหลังโหลด
ผู้ตรวจของเราหรือหน่วยงานอิสระตรวจสินค้าได้หรือไม่?
ได้ ยินดีรับผู้ตรวจหรือหน่วยงานที่ท่านแต่งตั้งเข้าโรงงานก่อนโหลด แจ้งวันเมื่อยืนยันออเดอร์เพื่อจัดเวลาโหลดให้สอดคล้อง
ควบคุมคุณภาพหน้าไม้อย่างไร?
วีเนียร์หน้าตรงกับตัวอย่างที่ท่านอนุมัติ ตรวจทุกหน้าเทียบสี ลาย ตาไม้ และรอยซ่อม สำหรับเบิร์ชใช้เกรดหน้าโรงงาน D+, D และ E โดยตัวอย่างที่อนุมัติแล้วเป็นข้อสรุป
ต้ม 72 ชั่วโมงพิสูจน์ว่าเป็นไม้อัดมารีนหรือไม่?
ไม่ใช่ การต้มทดสอบแรงยึดติดกาวในตัวอย่าง ไม่ใช่การปล่อย การต้ม 72 ชั่วโมงเป็นวิธีดั้งเดิม (IS 710, BS WBP) แต่เพียงอย่างเดียวไม่พิสูจน์เกรดมารีนหรือชั้นแรงยึดติดภายนอก กาว UF ที่มีการปล่อยฟอร์มาลดีไฮด์ระดับ E0 ของเราทนประมาณ 6 ชั่วโมง และกาวเสริมเมลามีนประมาณ 12 ชั่วโมง
ทราบได้อย่างไรว่าไส้ไม้ตรงตามสั่ง?
ดูขอบแผ่น: ชนิดไส้ไม้ จำนวนชั้น และรอยต่อเห็นได้ทุกขอบตัด ทุกตู้ผลิตตามตัวอย่างที่อนุมัติแล้ว ไม่ใช่เฉพาะออเดอร์แรก และภาพขอบอยู่ในหลักฐานส่งสินค้า
ทดสอบการปล่อยฟอร์มาลดีไฮด์บ่อยเท่าไร?
ห้องปฏิบัติการอิสระทดสอบ E0 ทุก 3 เดือน ทดสอบในห้องหกครั้ง (ASTM D6007; Shanghai Hongjun สามครั้ง และ ICTT Vietnam สามครั้ง) ระหว่างเมษายน 2025 ถึงมิถุนายน 2026 บนแผ่น 9, 15 และ 18 mm ค่าเฉลี่ย 0.014–0.032 ppm เทียบขีดจำกัด California Phase 2 ที่ 0.05 ppm
ทำอย่างไรกับแผ่นที่ไม่ผ่าน?
ไม่เข้าคำสั่งซื้อของท่าน แผ่นซ่อมหน้าได้จะอุดและขัดใหม่ แผ่นนอกค่าคลาดเคลื่อนไปกลุ่มเกรดต่ำกว่า ตู้ของท่านจึงมีเฉพาะแผ่นที่ตรงสเปก
ใช้ระบบคุณภาพที่ยอมรับหรือไม่?
ใช้ ISO 9001:2015 (KAC25/0185) ครอบคลุมการผลิตไม้อัด ส่งสำเนาเอกสารคุณภาพและรายงานการปล่อยทุกฉบับให้ผู้ซื้อทางอีเมล
ทำไมใบเสนอราคาไม้อัดชื่อเดียวกันต่างกัน?
โครงสร้างไม่เหมือนกัน ความต่างมาจากเกรดไส้ไม้ วิธีต่อ การเตรียมหน้า ระบบกาว และค่าคลาดเคลื่อน เปรียบเทียบห้าข้อนี้พร้อมชื่อสินค้า
มีรายงานทดสอบอื่นได้หรือไม่?
มี ทดสอบกำลังและความแข็งดัด คุณภาพแรงยึดติด และการปล่อยตามวิธีผู้ซื้อผ่าน SGS ตามคำขอ ระบุการทดสอบและมาตรฐานในคำขอราคา แล้วรายงานจะส่งพร้อมออเดอร์
ขอใบเสนอราคา
ส่งสเปกและรายการตรวจที่ต้องการ
ระบุการใช้งาน วีเนียร์หน้า ไส้ไม้ กาว ความหนา ขนาด และปริมาณ พร้อมค่าคลาดเคลื่อนที่สายผลิตของท่านต้องการและจุดตรวจ Lisa ตอบภายในไม่กี่ชั่วโมงทางอีเมลหรือ WhatsApp ตัวอย่างฟรี
[email protected]