
Control de calidad · Ha Hoa, Vietnam
Control de calidad del contrachapado en ocho puntos
Respuesta breve
Minh Thanh Plywood realiza el control de calidad del contrachapado en ocho puntos, desde la recepción de las chapas hasta el contenedor precintado. Los tableros para muebles reciben doble prensado y lijado con tolerancias de hasta ±0,2 mm. Medimos tableros de cada paquete con calibre digital y fotografiamos y filmamos todas las expediciones antes de salir de Ha Hoa, Vietnam.
Vean el vídeo
Control de calidad del contrachapado: ocho puntos de la chapa al contenedor
El vídeo de 2:26 muestra los ocho puntos de control de calidad del contrachapado con imágenes reales: recepción de chapas, composición, prensado en caliente, lijado de calibrado, medición con calibre, clasificación de caras y cantos, ensayos de encolado y emisiones, y registro de embalaje y carga. Termina con las fotos y documentos que reciben antes de precintar el contenedor.
El capítulo 1 presenta los ocho puntos frente al pedido. El capítulo 2 sigue la línea: tableros compuestos hacia la prensa caliente, reparación de caras y relleno de cantos antes del lijado, y calibrado hasta el espesor final.
El capítulo 3 muestra el calibre y la tolerancia de cada gama. El capítulo 4 presenta la ebullición de muestras y los resultados de emisiones en cámara. El capítulo 5 muestra el registro de expedición enviado antes del precintado.
Pruebas independientes
Control de calidad del contrachapado con pruebas independientes.
Nuestros controles funcionan dentro de los tres sistemas siguientes. Estos son los originales en inglés; enviamos copias completas por correo a los compradores.
 CARB P2 / TSCA Title VIN.º de fábrica ICTT 23024 · contrachapado de frondosas, 3–50 mm
 ISO 9001:2015Sistema de gestión de calidad para fabricación de contrachapado · KAC25/0185
 TCVN 11902:2017Norma nacional para contrachapado con caras de chapa
 Ensayo de emisiones E0Cámara ASTM D6007, Shanghai Hongjun e ICTT Vietnam · repetido cada 3 meses
 Ensayo de embalajes PPWRSGS, septiembre de 2026 · metales pesados no detectados
¿Qué es la inspección del contrachapado?
Etapas de inspección del contrachapado y responsables.
La inspección sigue cinco etapas: nuestros ocho puntos por pedido, su inspector durante la producción, inspección previa al embarque, revisión de carga y revisión documental final. Nuestros puntos son fijos; ustedes reservan las etapas de comprador e inspección independiente.
Respuesta breveLa inspección contrasta los tableros con la especificación: espesor, dimensiones, calidad de cara, núcleo, encolado, emisiones y embalaje. Los controles durante cada etapa frenan un defecto antes de que la siguiente añada coste. La inspección final del comprador o de SGS, Intertek o Bureau Veritas confirma los paquetes terminados antes de cargar.
| Etapa | Cuándo | Quién | Qué se comprueba |
|---|---|---|---|
| Puntos de fábrica | De la recepción de chapas al embalaje | Nuestro equipo de calidad | Los ocho puntos de esta página, en cada pedido |
| Durante la producción | Al comenzar la composición y el prensado | Su inspector o agencia | Núcleo, unión, adhesivo y primeros tableros lijados frente a la muestra |
| Inspección previa al embarque | Embalaje terminado, antes de cargar | Su inspector o agencia | Tableros aleatorios de paquetes terminados: espesor, dimensiones, caras, cantos, encolado y cantidad |
| Control de carga del contenedor | Durante la carga | Su inspector o agencia; nosotros siempre la filmamos | Número de paquetes, etiquetas, flejes y contenedor cargado antes de precintar |
| Revisión documental | Después de cargar | Ustedes | Borradores de factura, lista de empaque, B/L e informes antes de su emisión |
Su inspector o cualquier agencia designada puede acudir a la fábrica. Indiquen la fecha con el pedido para coordinar producción y carga; los registros de medición están disponibles para el inspector.
Según la gama
Qué comprueba el control de calidad del contrachapado en cada gama.
Cada gama tiene sus límites: muebles lijados ±0,2–0,3 mm, comercial y fenólico ±0,5 mm, embalajes ±0,5–1,0 mm, y ±2 mm en longitud y anchura para todas. Acordamos la gama con el pedido y comprobamos cada paquete conforme a ella.
| Aspecto | Muebles e interiores | Comercial | Embalajes | Contrachapado fenólico |
|---|---|---|---|---|
| Núcleo | Styrax o eucalipto de calidad A | Núcleo de calidad AB | Núcleo de calidad AB, colocado sin unir | Núcleo de Acacia o eucalipto |
| Unión del núcleo | 2–4 capas exteriores cosidas en ambos sentidos; todas bajo pedido | Colocado o empalmado | Colocado sin unir | Según calidad del fenólico |
| Preparación de las caras | Lijado fino, listas para UV | Lijado ligero o sin lijar | Sin lijar | Película de 120–135 g/m²; gama superior desde 135 |
| Adhesivo y emisiones | Emisiones E0 de serie; E1 y adhesivos MR o WBP bajo pedido | Según pedido | Según pedido | Melamina o fenólico (WBP) |
| Tolerancia de espesor | ±0,2–0,3 mm | ±0,5 mm | ±0,5–1,0 mm | ±0,5 mm |
| Longitud y anchura | ±2 mm | ±2 mm | ±2 mm | ±2 mm |
| Prioridad de inspección | Calidad de cara, planitud, espesor y emisiones | Espesor, encolado y cara | Encolado, dimensiones y cantidad | Cobertura de película, sellado de cantos y encolado |
Reutilización del fenólico con manipulación adecuada, desencofrante y cantos sellados: unos 12–15 usos con melamina y hasta unos 25 con fenólico.
Cómo inspeccionamos el contrachapado
Ocho puntos de la chapa al contenedor.
Nuestro control de calidad sigue ocho puntos, cada uno con su lista de comprobaciones. Un tablero que no cumple no pasa a la siguiente etapa.
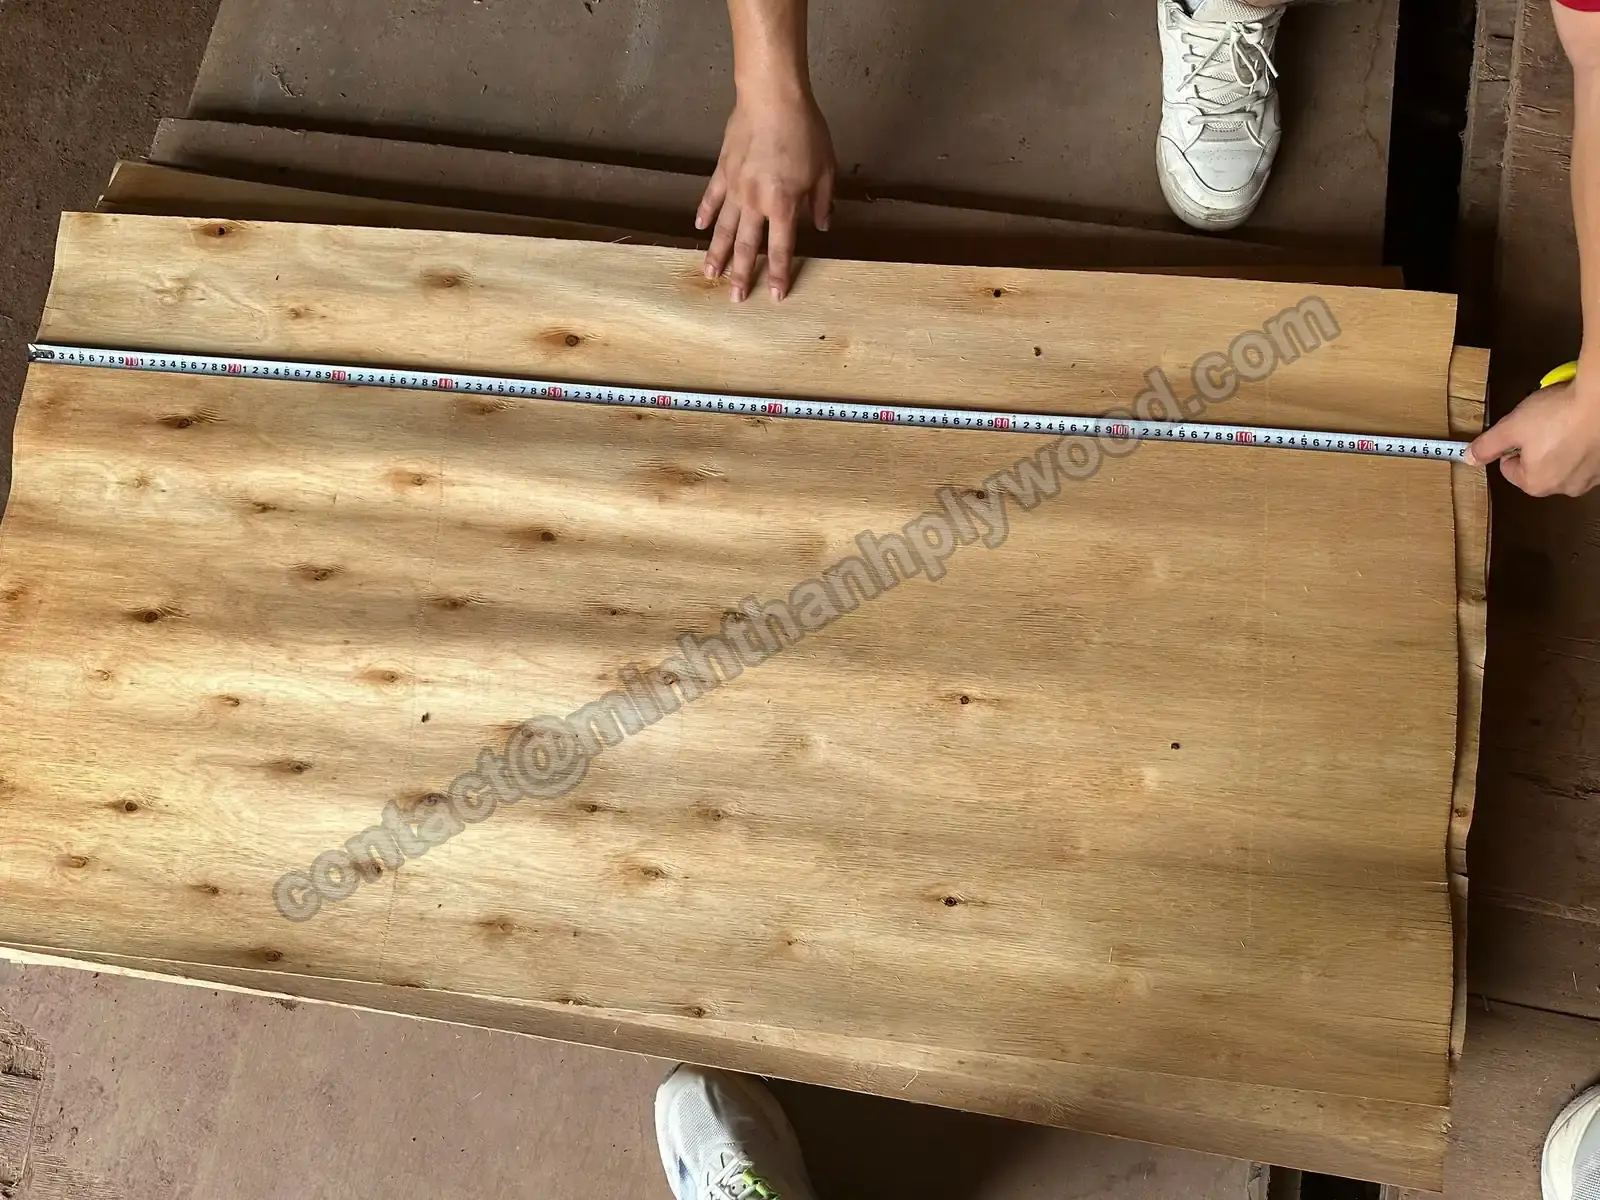
Chapa del núcleo medida con cinta antes de seleccionar. 01Recepción y selección de chapas
Las chapas del núcleo proceden de plantaciones alrededor de Ha Hoa. Se secan, miden y seleccionan: grietas, agujeros, madera blanda y hojas húmedas se retiran antes de componer. La chapa húmeda o irregular es la primera causa de ampollas y variaciones de espesor. La chapa de cara se contrasta con su muestra aprobada.
- Chapa del núcleo de 1,4–2,0 mm; chapa de cara de 0,2–0,5 mm
- Chapa seca y comprobada con higrómetro antes de componer; tableros expedidos con humedad del 8–12 %
- Chapa de cara conforme a su muestra aprobada
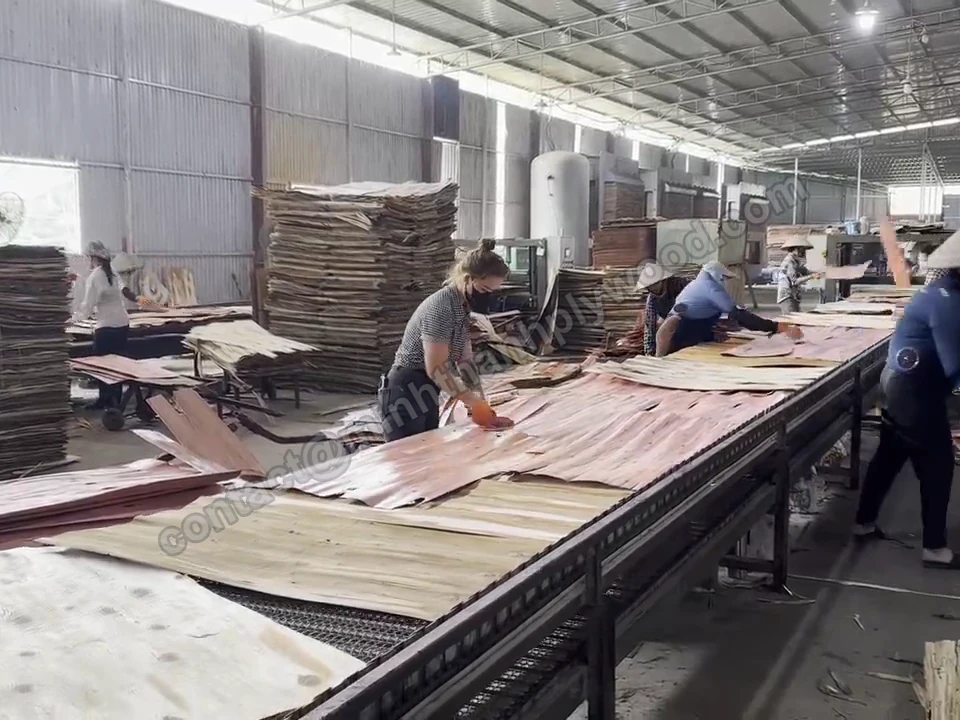
Chapas del núcleo compuestas manualmente en la línea. 02Composición y núcleos cosidos
Los núcleos se componen a mano. Se corrigen huecos y solapes antes del encolado para evitar su marcado posterior en la cara. El número de capas depende del espesor: un tablero para muebles de 18 mm suele tener 11 capas; los finos de 3–6 mm siempre tienen 5.
- Sin huecos abiertos ni solapes en el núcleo
- 2–4 capas exteriores cosidas horizontal y verticalmente; todas bajo pedido
- Capas según espesor, habitualmente 11 a 18 mm
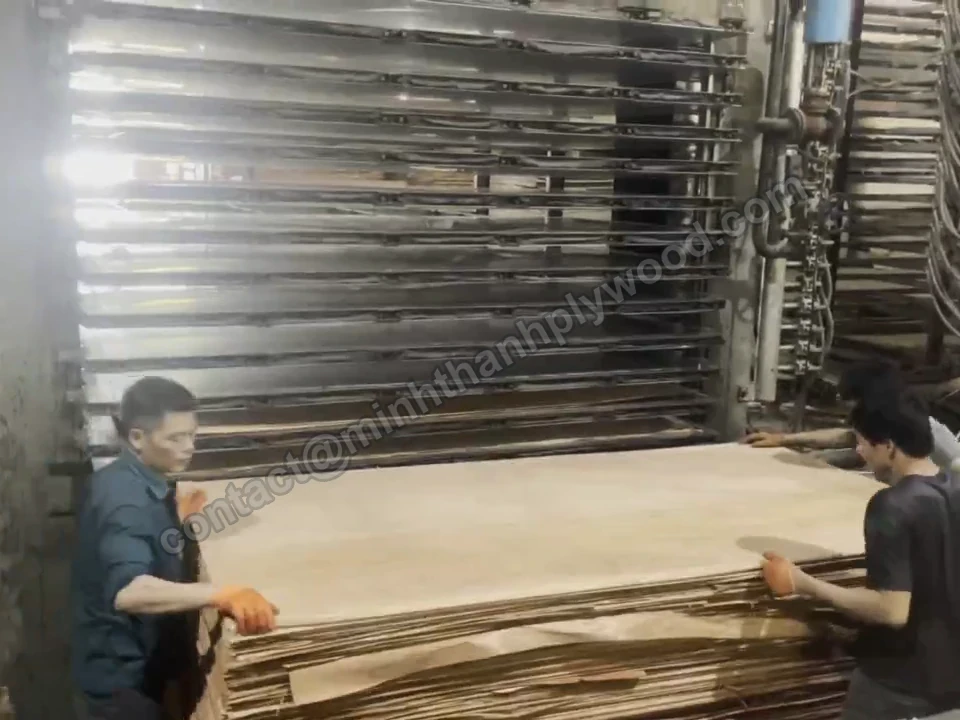
Tableros compuestos cargados en la prensa caliente. 03Adhesivo y prensado en caliente
Los tableros para muebles reciben doble prensado: primero el núcleo se prensa y calibra, y después se aplican cara y contracara. El adhesivo se mezcla según pedido, con emisiones E0 de serie; E1, MR reforzado con melamina o fenólico WBP cuando lo especifican. La temperatura depende del adhesivo: unos 110–120 °C para MR y 130–145 °C para WBP.
- Núcleo prensado y calibrado antes de aplicar las caras
- Tipo de adhesivo y emisiones según pedido; temperatura según adhesivo
- Encolado ensayado en muestras tras prensar (punto 07)
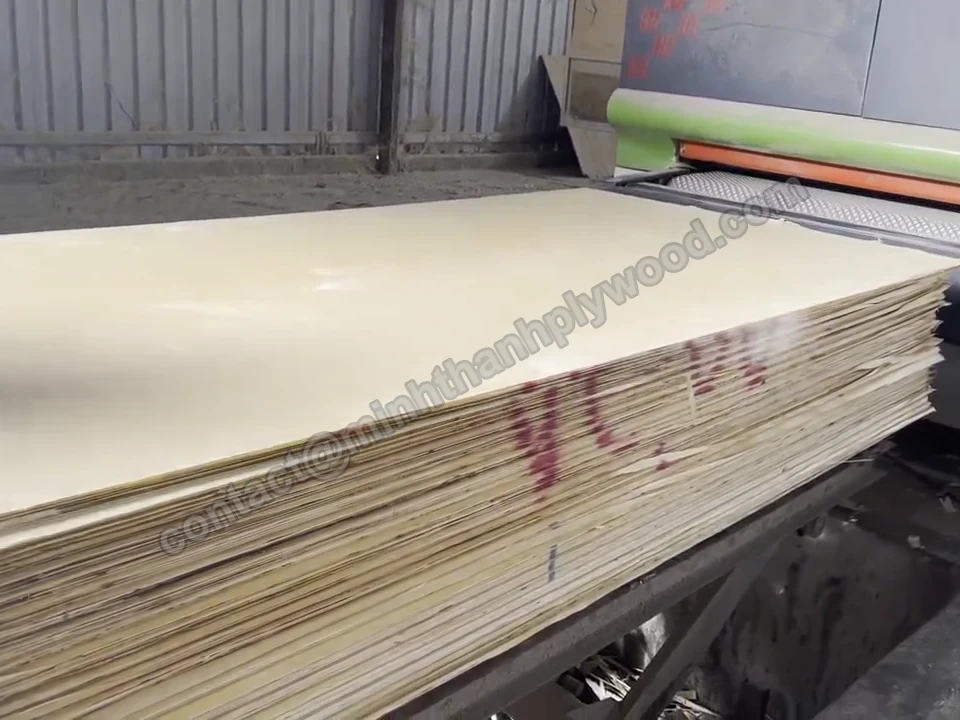
Tableros lijados apilados a la salida de la calibradora. 04Lijado de calibrado
Los tableros prensados pasan por calibradoras y lijadoras de acabado. Aquí alcanzan el espesor final y una cara lisa para laca, pintura, lámina decorativa o su recubrimiento UV. Los comerciales y de embalajes se lijan ligeramente o quedan sin lijar, de ahí su tolerancia mayor.
- Espesor calibrado antes del lijado final
- Ambas caras con lijado fino
- Caras preparadas para UV
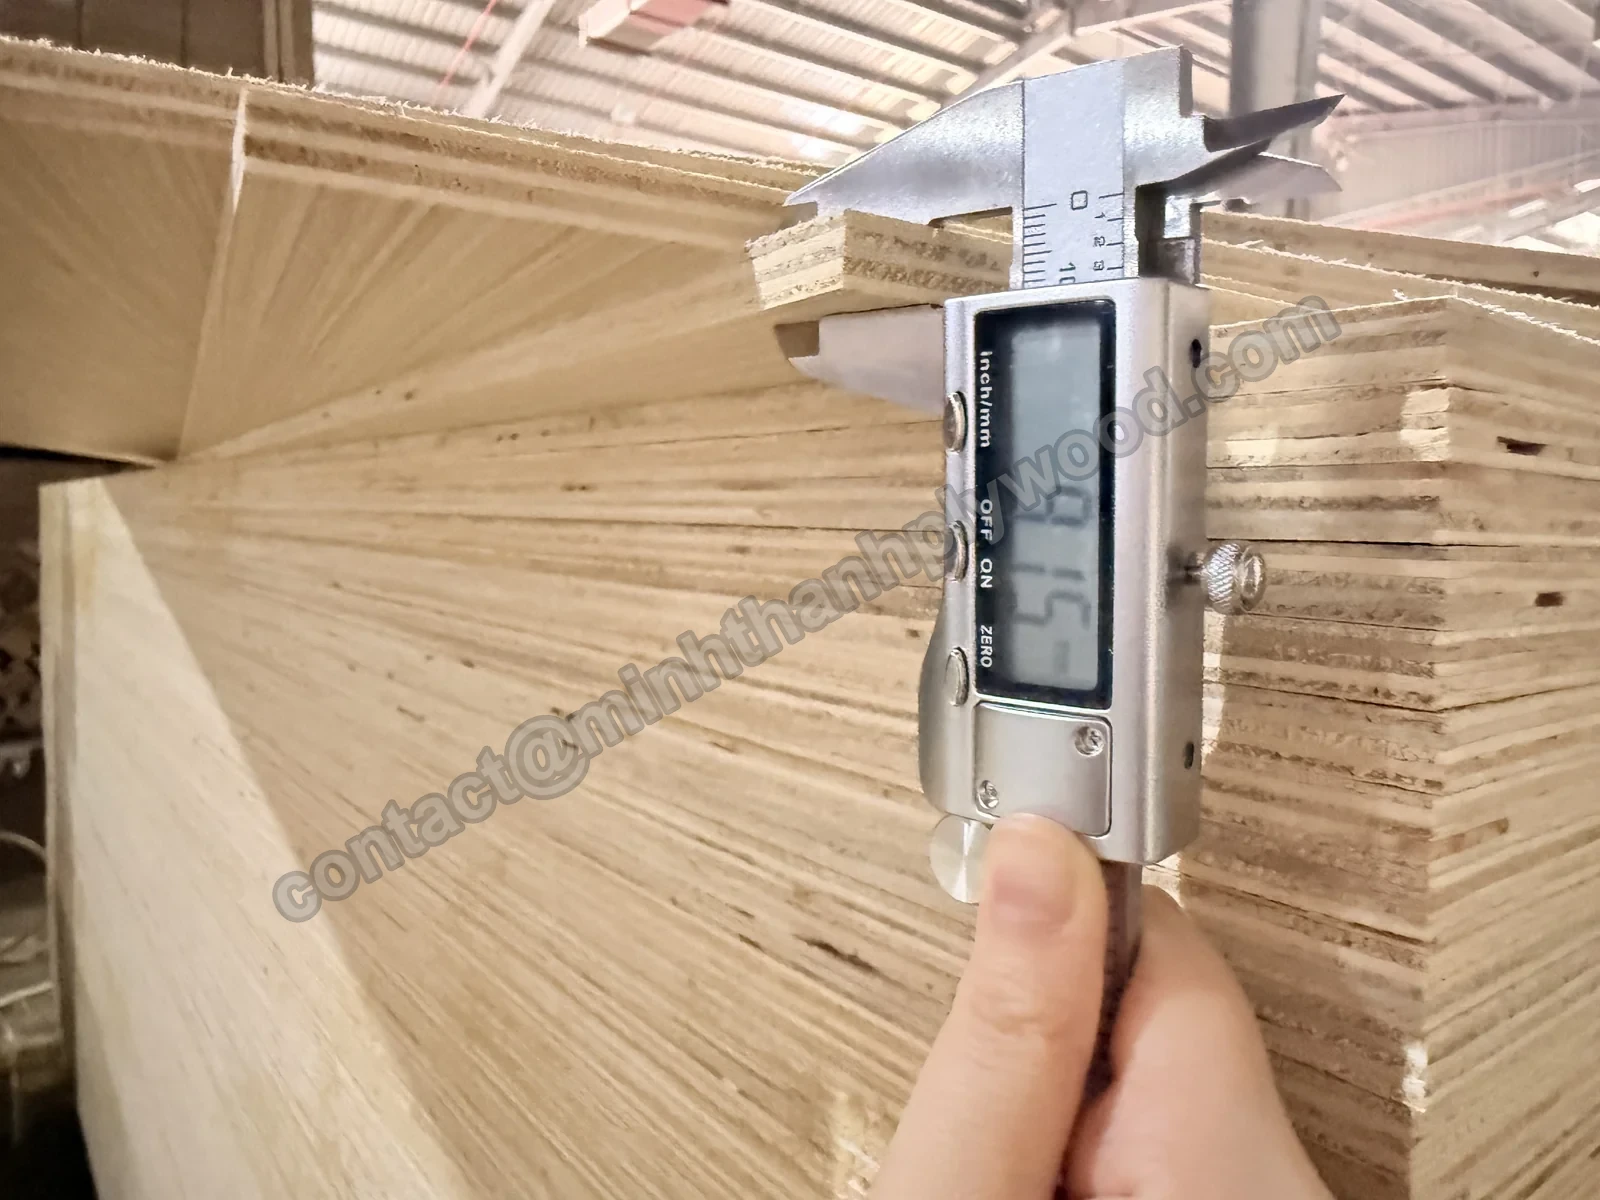
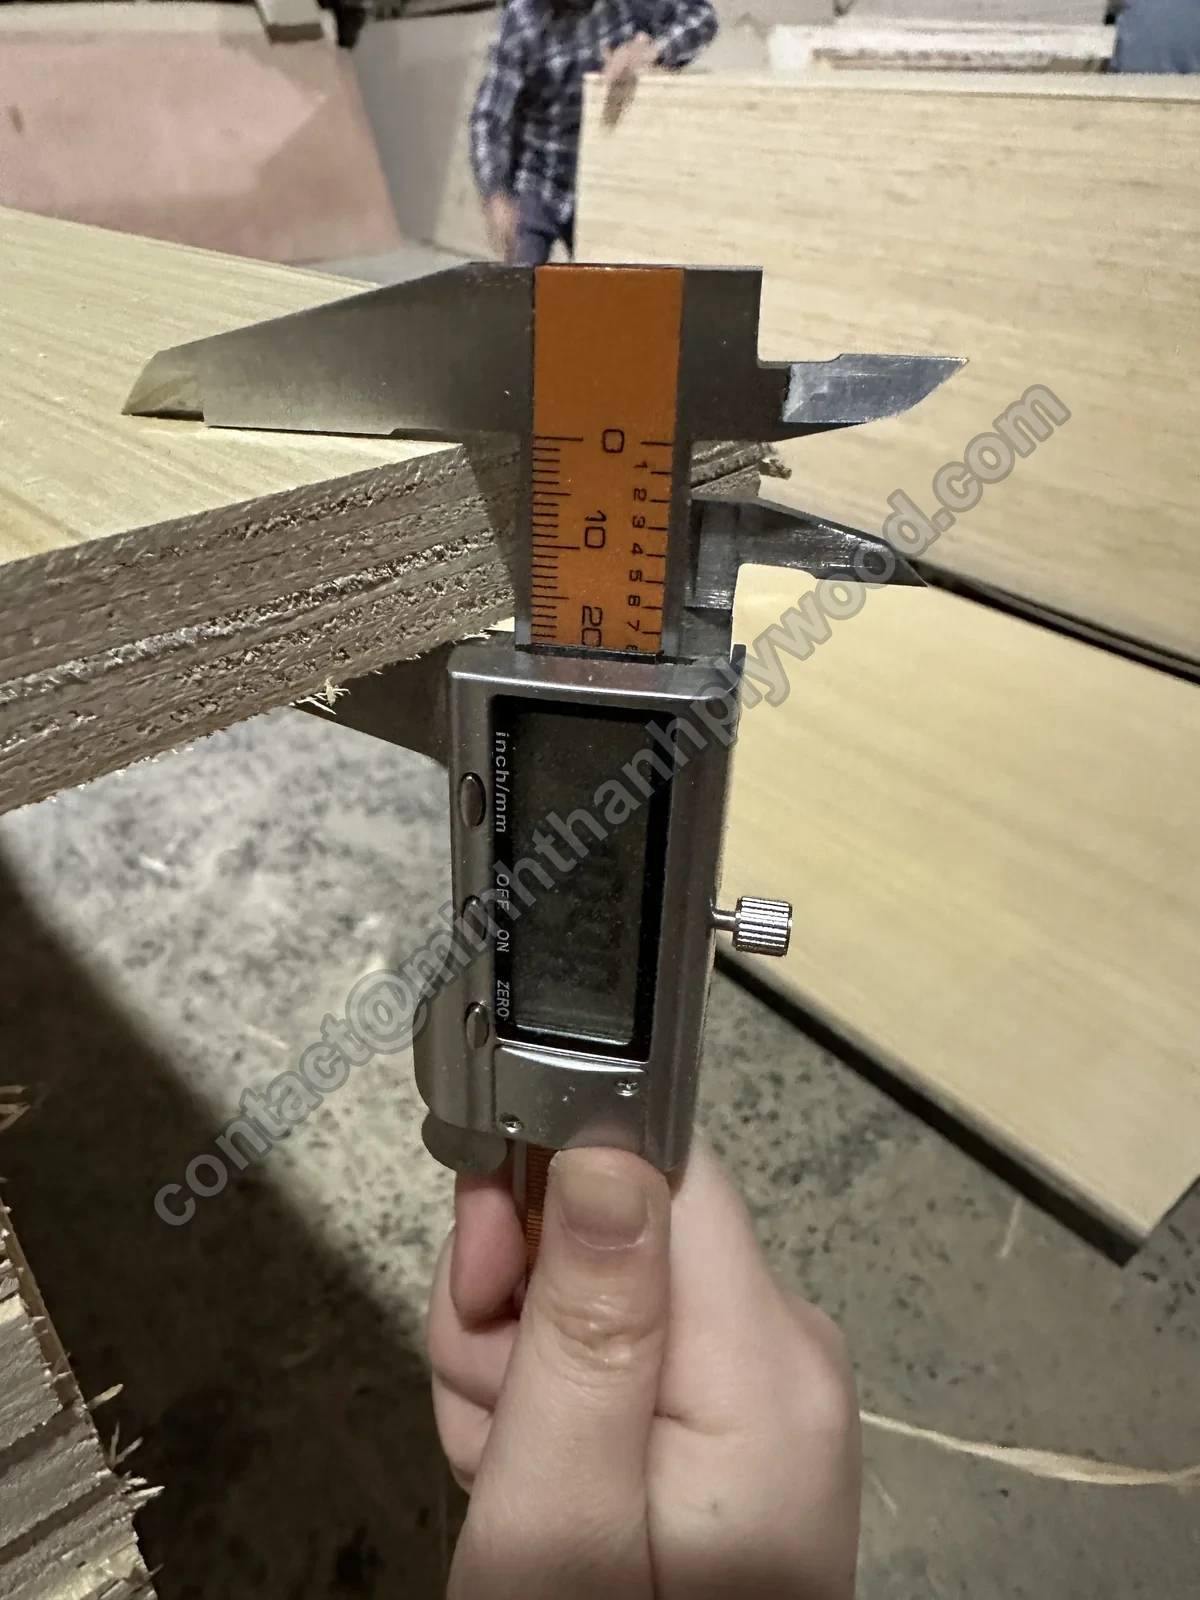
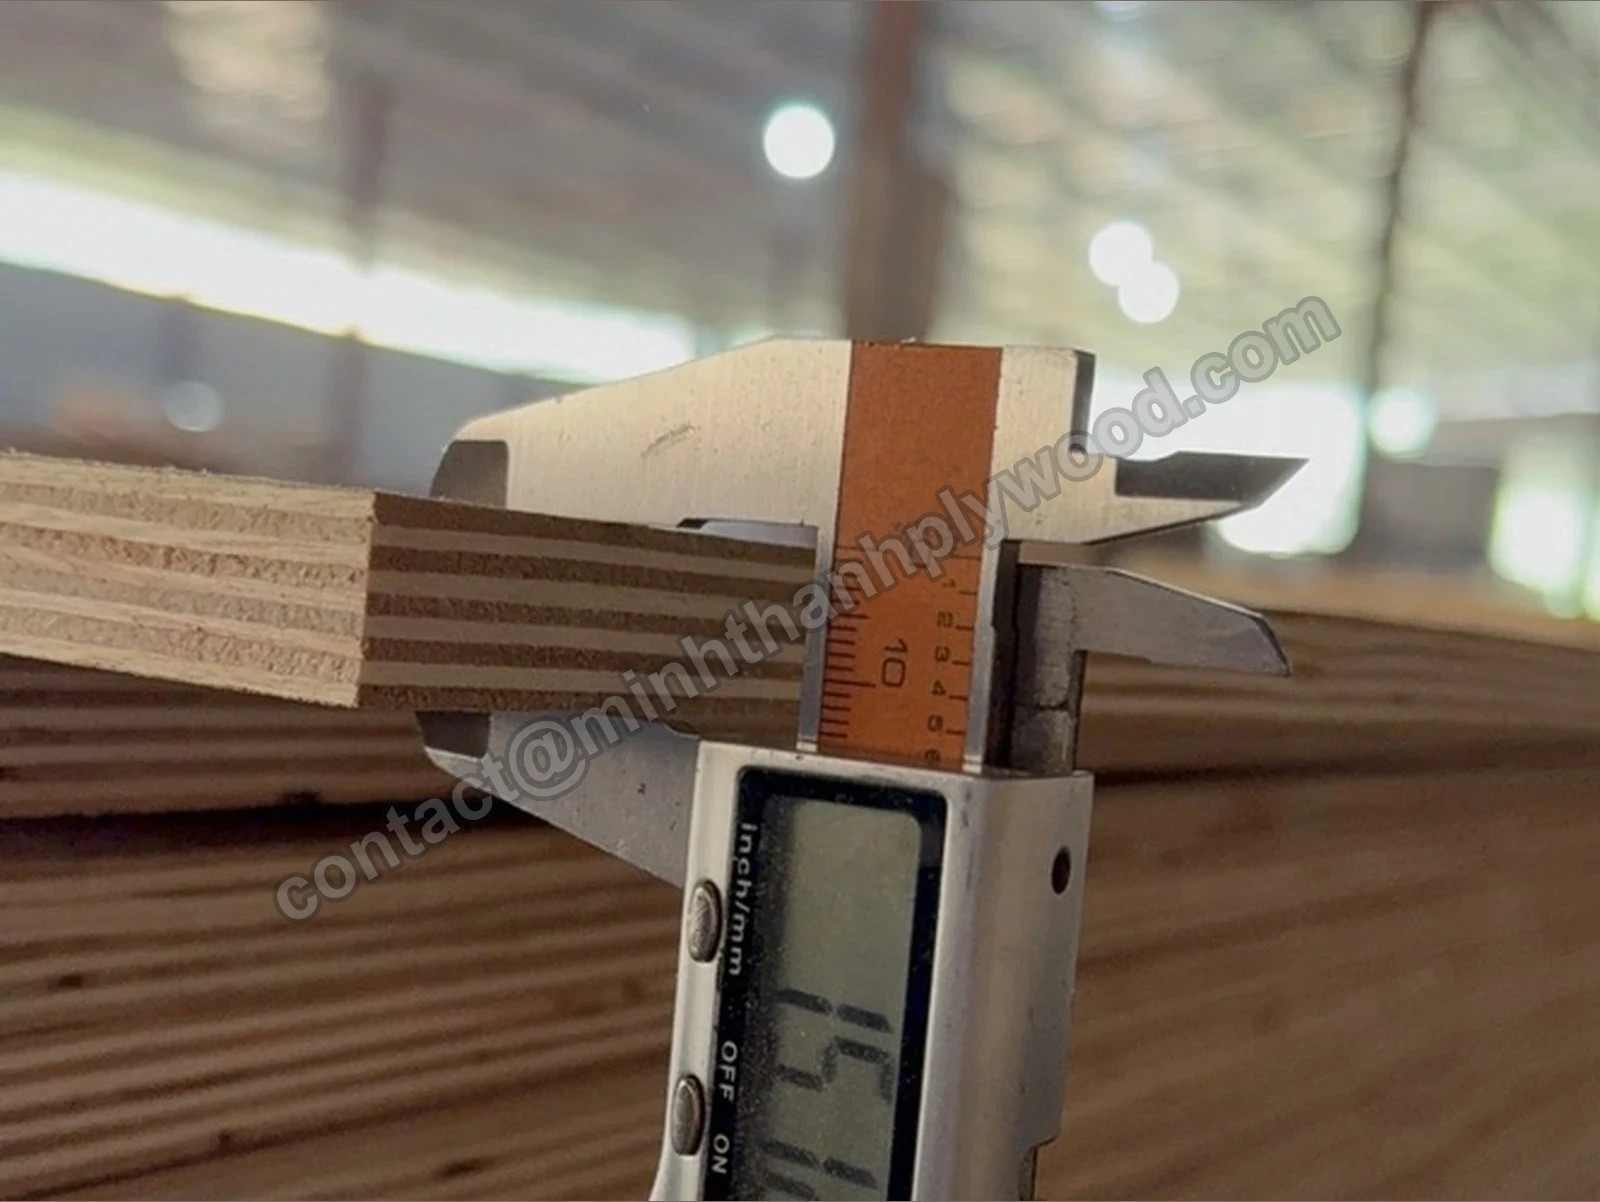
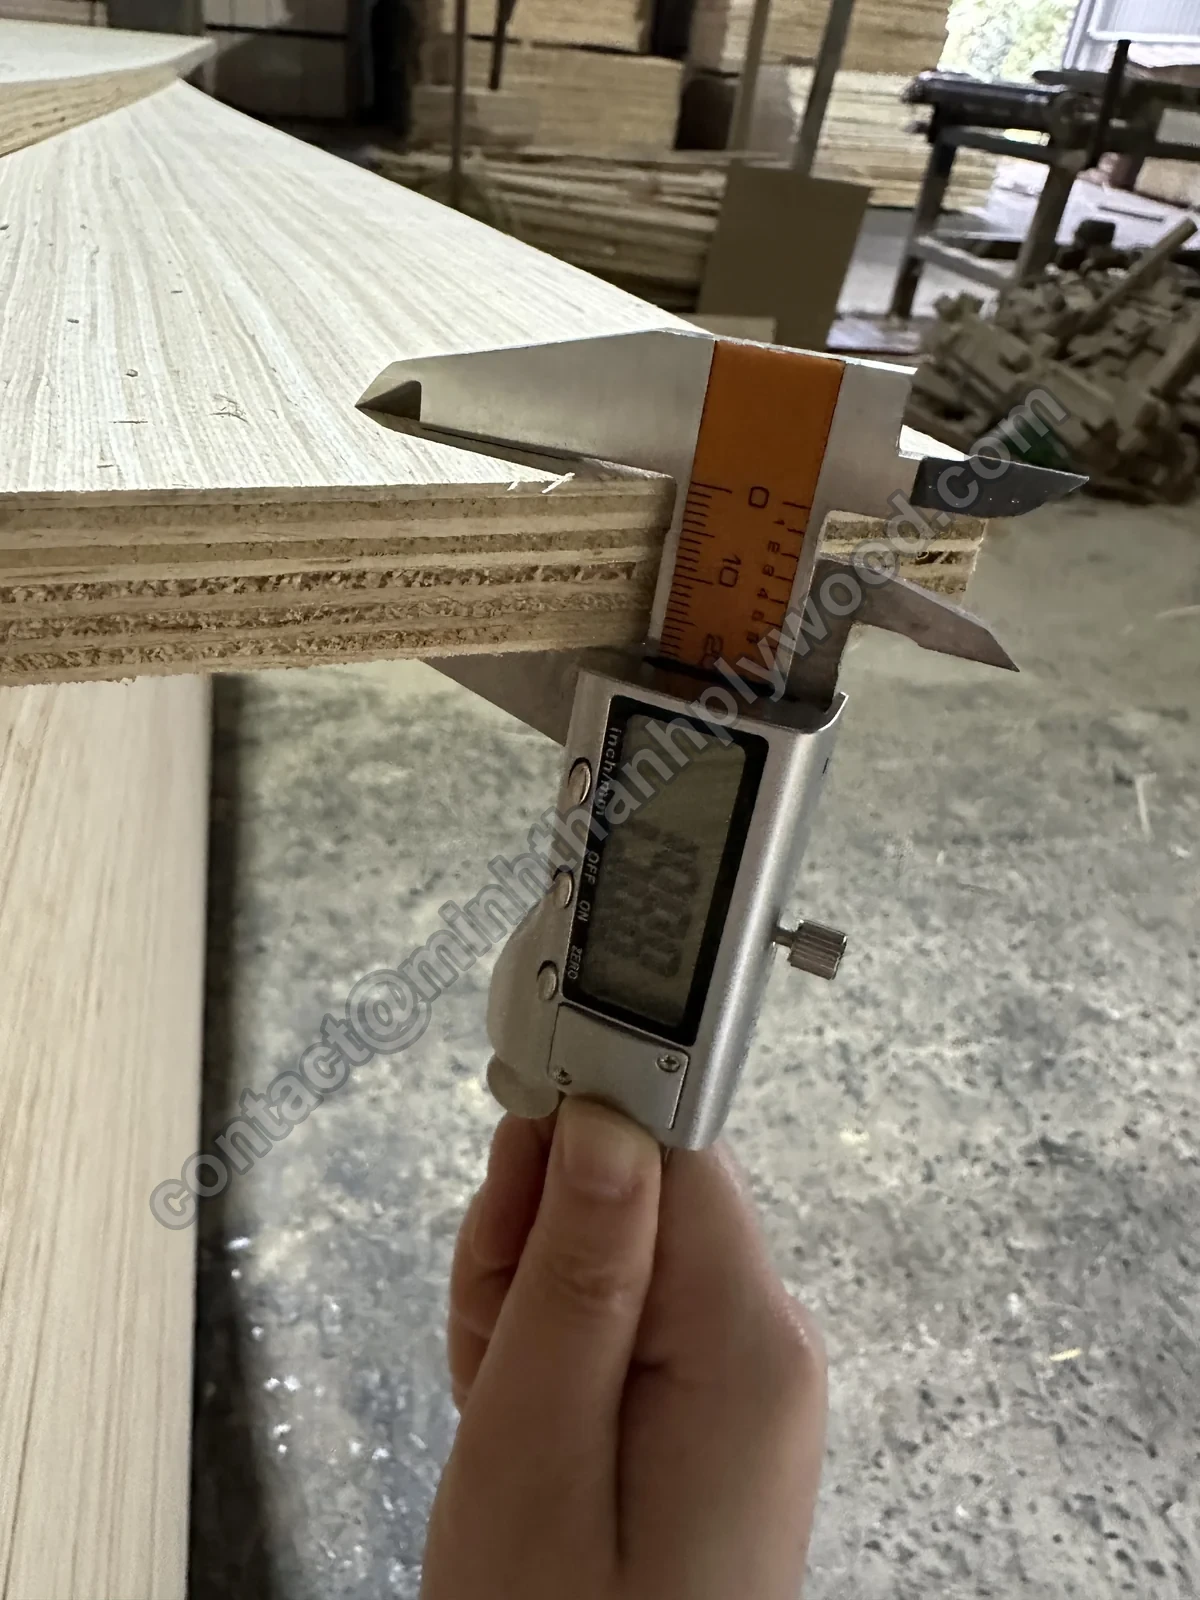
Calibre digital en un tablero de 9 mm: 9,15 mm. 05Control de espesor del contrachapado
Medimos tableros de cada paquete con calibre digital en varios puntos de los cantos. Los que quedan fuera de tolerancia no entran en su pedido. Fotografiamos las lecturas para el registro de expedición.
- Lecturas en tableros de cada paquete
- Tolerancia acordada según gama antes de producir
- Lecturas enviadas con las fotos de expedición
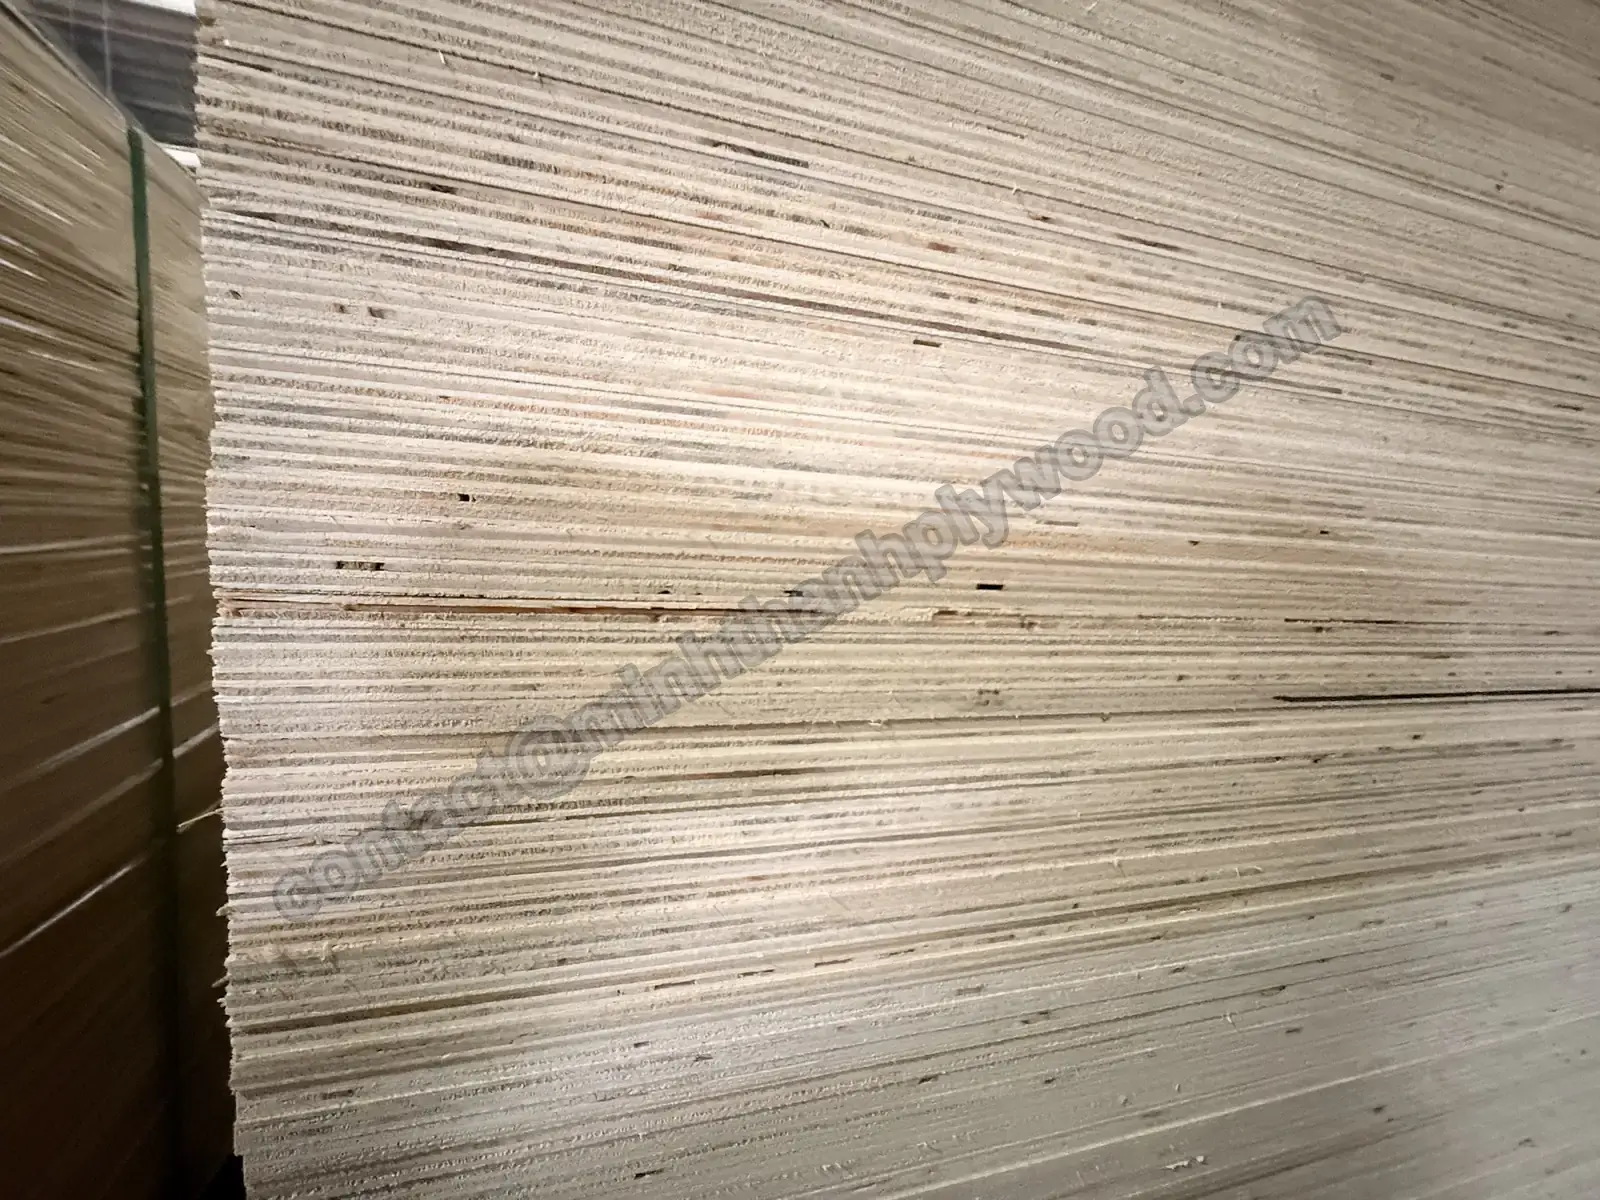
Cantos comprobados para detectar huecos y delaminación. 06Clasificación de caras y cantos
Clasificamos cada cara frente a su muestra aprobada según color, veta, nudos y reparaciones. Revisamos los cantos para detectar huecos, solapes y delaminación. Una regla recta sobre ambos cantos largos y ambas diagonales detecta curvatura, abarquillamiento y torsión. Para el escuadrado medimos y comparamos las diagonales. Los tableros sin planitud o escuadrado pasan a una gama inferior.
- Calidad fijada por muestra aprobada, por ejemplo calidades de fábrica D+/D/E para abedul
- Cantos sin huecos abiertos ni delaminación
- Regla en cantos y diagonales; comparación de diagonales para escuadrado
- Longitud y anchura dentro de ±2 mm
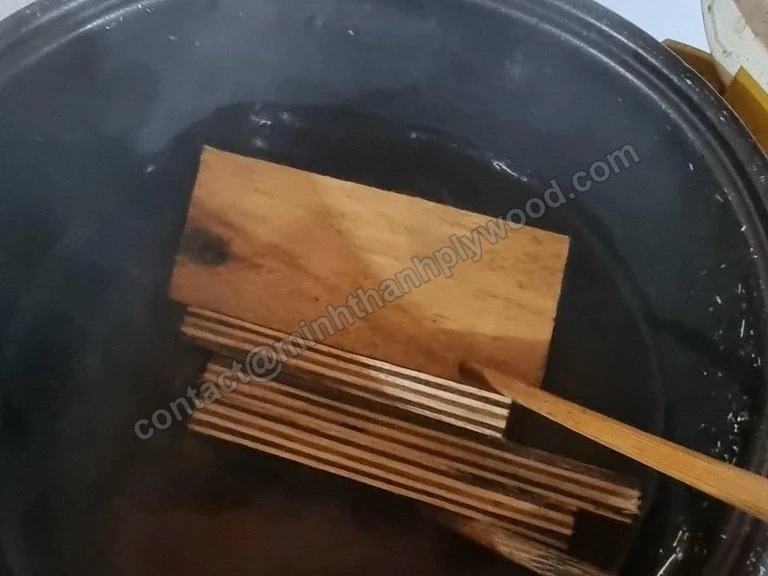
Muestras de producción en ensayo de encolado con agua hirviendo. 07Ensayos de encolado y emisiones
Las muestras de producción se sumergen en agua hirviendo. UF con emisiones E0 resiste unas 6 horas; el reforzado con melamina para exteriores, unas 12. La ebullición comprueba el encolado, no las emisiones: un laboratorio independiente ensaya el formaldehído cada 3 meses.
- Ebullición de muestras de producción
- Emisiones E0 ensayadas cada 3 meses
- Seis ensayos en cámara (ASTM D6007; tres de Shanghai Hongjun y tres de ICTT Vietnam), abril de 2025–junio de 2026: 0,014–0,032 ppm frente al límite Phase 2 de 0,05 ppm
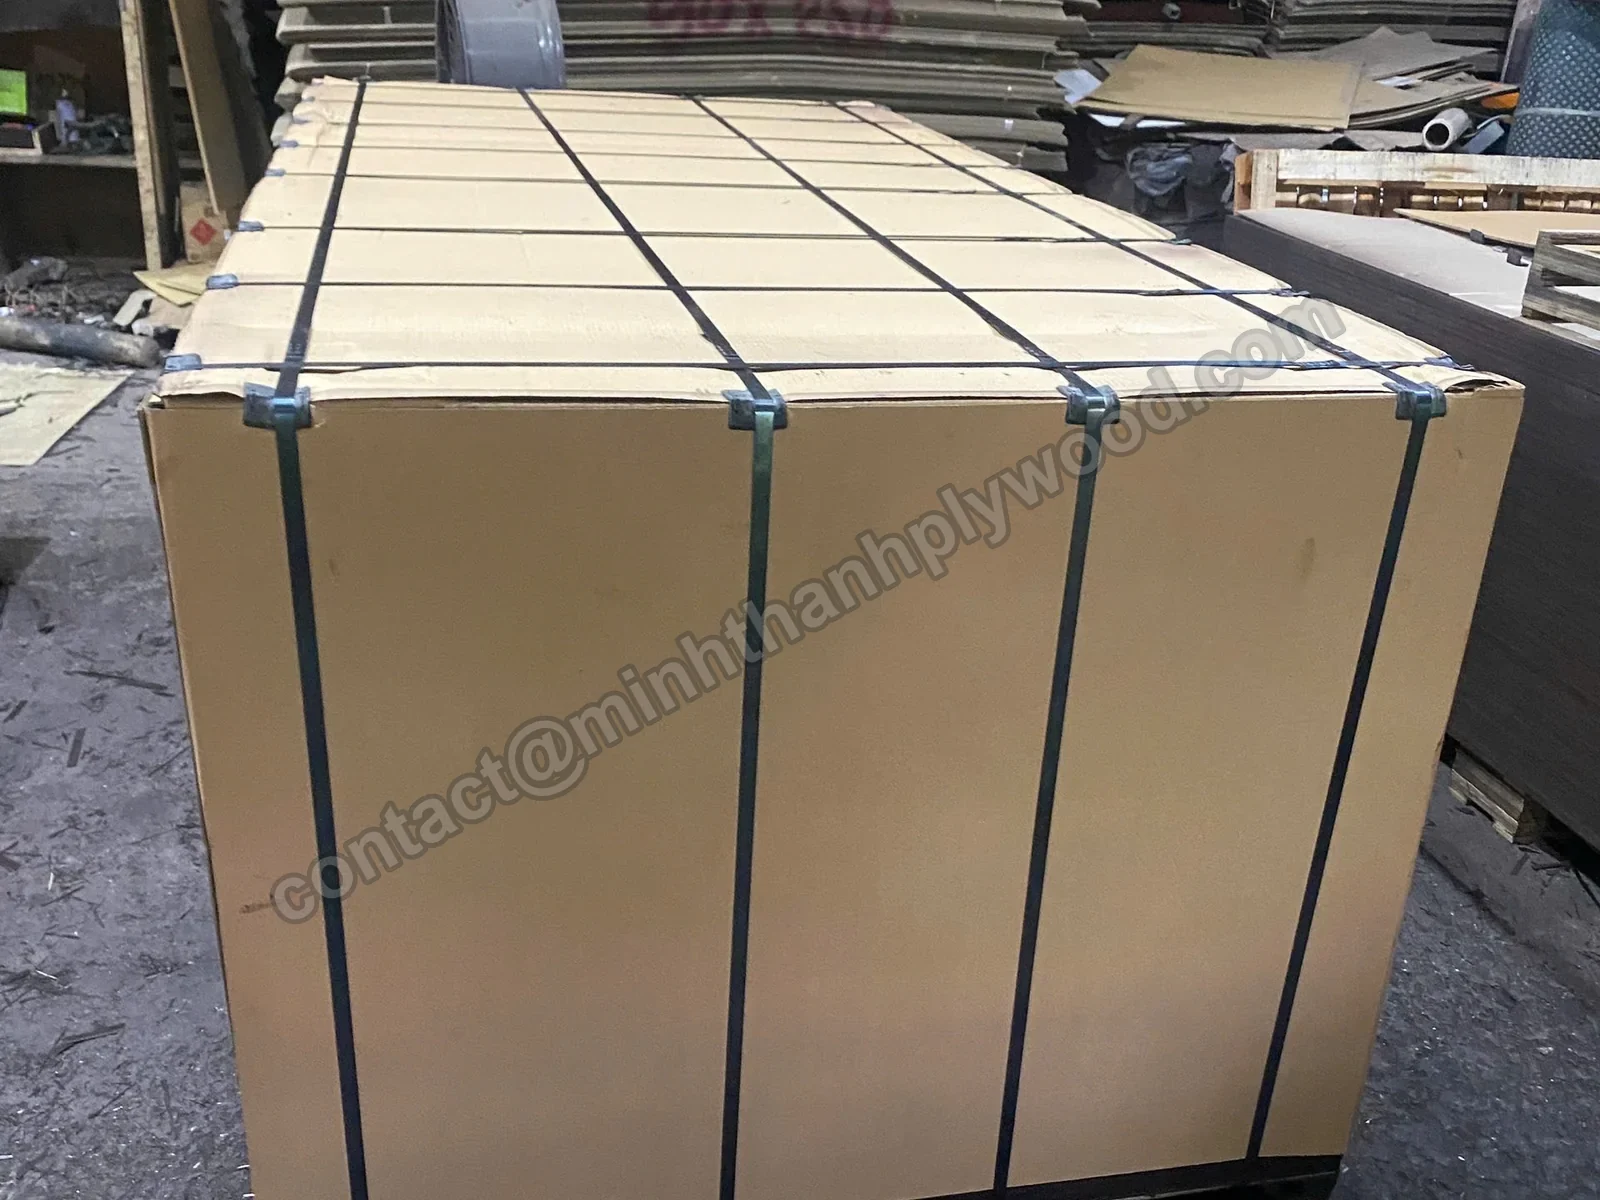
Paquete de exportación: cartón y flejes sobre palé. 08Registro de embalaje y carga
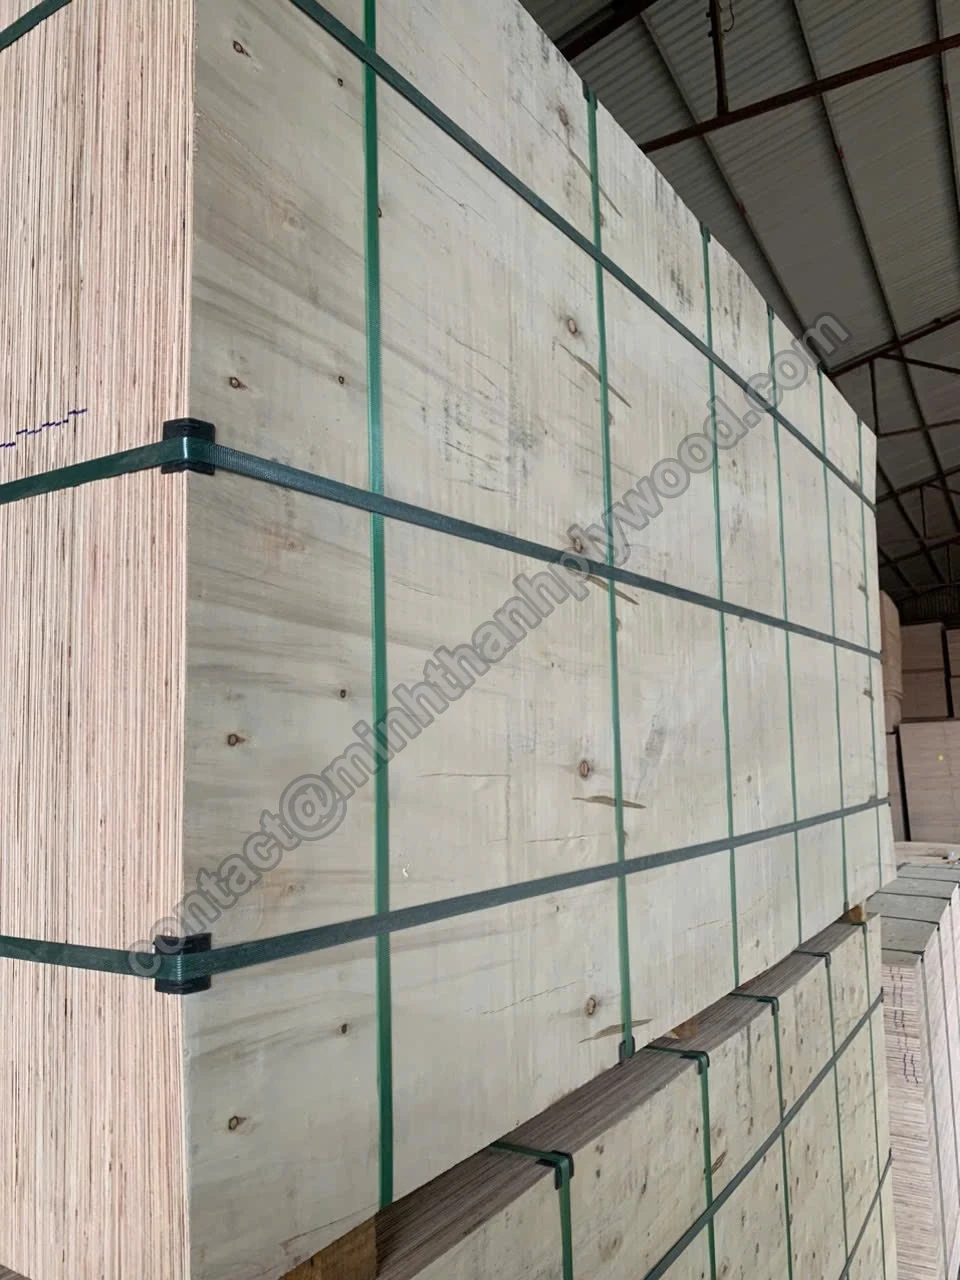
Los paquetes se cuentan frente a la lista de empaque, se envuelven, flejan y etiquetan. Fotografiamos y filmamos la carga y enviamos el registro antes de precintar el contenedor.
- Cantidad por paquete contrastada con la lista de empaque
- Cartón, cantoneras y flejes con cierres metálicos
- Fotos y vídeo del contenedor cargado
Vídeos reales de calidad
Vean el control de calidad del contrachapado en la línea.
Seis clips sin editar muestran el control de calidad real en fábrica, cada uno relacionado con un punto anterior: calibre, prensa caliente, composición de caras, reparación de caras, relleno de cantos y calibrado.
Defectos que detenemos
Defectos habituales del contrachapado y dónde los detectamos.
Ocho defectos provocan la mayoría de las reclamaciones: huecos, delaminación, variación de espesor, marcado del núcleo, defectos abiertos de cara, alabeo, cantos dañados y emisiones superiores a lo pedido. Cada uno tiene una causa conocida, una prevención y un control que lo detecta.
| Defecto | Causa habitual | Cómo lo prevenimos | Punto de control |
|---|---|---|---|
| Huecos y solapes del núcleo | Composición suelta o apresurada | Composición manual; capas exteriores cosidas en ambos sentidos | 02 · 06 |
| Delaminación y ampollas | Poco adhesivo, temperatura incorrecta o chapa húmeda | Adhesivo según pedido; temperatura según adhesivo; ensayo de ebullición | 03 · 07 |
| Variación de espesor | Chapa irregular, presión de prensa o lijado | Chapa medida al recibir, calibradora y calibre en cada paquete | 01 · 04 · 05 |
| Marcado del núcleo en la cara | Huecos que se marcan a través de caras finas | Núcleos cosidos y calibrado antes del acabado de cara | 02 · 04 |
| Grietas, nudos abiertos y parches | Calidad de la chapa de cara | Caras clasificadas frente a la muestra; reparaciones rellenadas antes de lijar | 01 · 06 |
| Alabeo y tableros fuera de escuadra | Chapa húmeda, composición desequilibrada o corte desigual | Chapa seca, capas cruzadas equilibradas, regla en cantos y diagonales y comparación de diagonales | 01 · 02 · 06 |
| Daños en cantos y esquinas | Manipulación y transporte | Cartón, cantoneras, flejes y palés | 08 |
| Emisiones superiores a lo pedido | Sistema de adhesivo | UF con emisiones E0 de serie; ensayo independiente en cámara cada 3 meses | 03 · 07 |
Los tableros que no cumplen nunca entran en su contenedor: las caras reparables se rellenan y lijan de nuevo, los espesores fuera de tolerancia pasan a una gama inferior y los defectos de encolado se descartan. Si reciben una desviación, envíen fotos, etiquetas y lecturas de calibre. Trazamos las etiquetas hasta la fecha de producción y el control, corregimos la causa y enviamos un informe escrito de acción correctiva antes del siguiente contenedor. Los tableros fuera de tolerancia se sustituyen o abonan en el próximo pedido.
Tolerancias y límites
Tolerancia de espesor del contrachapado y límites de inspección.
Nuestros tableros lijados para muebles mantienen ±0,2–0,3 mm, mucho menos que la tolerancia EN 315 para contrachapado lijado desde 6 mm. Cada cifra incluye su gama o método, tal como figura en el presupuesto.
| Muebles e interiores, lijados | ±0,2–0,3 mm para tableros lijados para muebles |
|---|---|
| Tolerancia EN 315:2000, lijados (referencia) | +(0,2 + 0,03 × t) / −(0,4 + 0,03 × t) mm respecto al nominal; a 18 mm: +0,74 / −0,94 mm; 0,6 mm dentro de un tablero |
| Contrachapado comercial | ±0,5 mm |
| Contrachapado fenólico | ±0,5 mm |
| Contrachapado para embalajes | ±0,5–1,0 mm |
| Dimensiones del tablero | 1220 × 2440 mm habitual; 1250 × 2500, 1220 × 2500 y 1220 × 2280 mm; corte a medida bajo pedido |
| Longitud y anchura | ±2 mm |
| Contenido de humedad | Chapa seca antes de componer y comprobada con higrómetro; 8–12 % a la expedición |
| Encolado (ensayo de ebullición) | Ebullición de muestras, no ensayo de emisiones: UF con emisiones E0 unas 6 h; reforzado con melamina unas 12 h |
| Emisiones de formaldehído | E0 habitual para muebles, ensayado cada 3 meses (cámara ASTM D6007; Shanghai Hongjun e ICTT Vietnam) |
| Calidad de cara | Fijada por su muestra aprobada |
| Núcleo | 2–4 capas exteriores cosidas en ambos sentidos; todas bajo pedido; 18 mm: 11–13 capas, habitualmente 11 |
La tolerancia se escribe en el presupuesto antes de producir.
Fuentes: Tolerancias del contrachapado EN 315:2000 (CEN) · Norma de gestión de calidad (ISO) · Norma californiana de productos de madera compuesta (ATCM) · Normas estadounidenses de emisiones de formaldehído para madera compuesta · Método de cámara pequeña ASTM D6007 · Reglamento (UE) 2025/40 sobre embalajes (EUR-Lex) · Reglamento (UE) 2023/1115, EUDR (EUR-Lex)
La tolerancia de espesor del contrachapado explicada
Qué significa la tolerancia y cómo comprobarla.
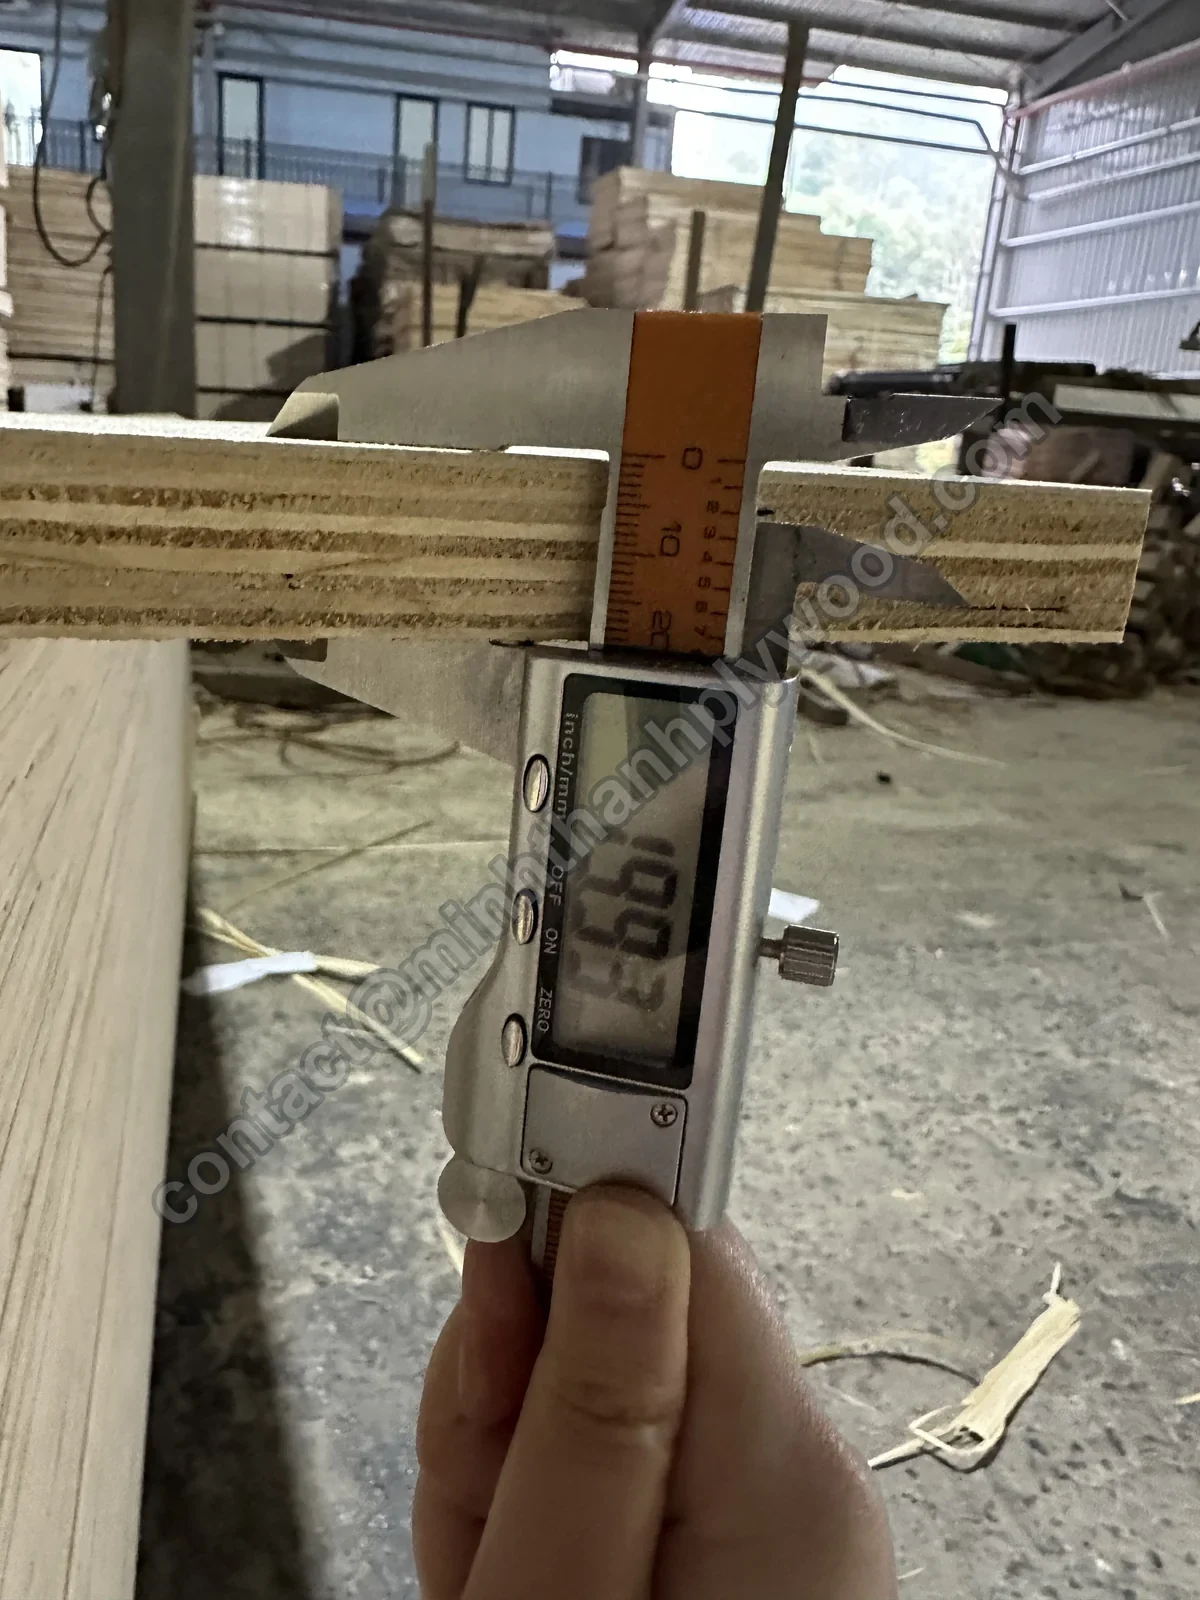
La tolerancia de espesor es la diferencia admitida entre el espesor nominal de la etiqueta y el que mide el calibre. Nuestra gama para muebles mantiene ±0,2–0,3 mm. Compruébenla con calibre en seis puntos de los cantos, en tableros de varios paquetes.
Hay dos cifras que acordar. La tolerancia entre tableros compara cada tablero con el nominal. La variación dentro del tablero compara lecturas de distintos puntos de una misma pieza; EN 315 permite hasta 0,6 mm dentro de un tablero lijado.
Nuestros inspectores utilizan calibre digital para espesor, cinta para longitud y anchura, regla para planitud e higrómetro para chapa. Extraen tableros de la parte superior, central e inferior de cada paquete, nunca de una sola pila.
El nominal figura en la etiqueta; el real lo mide el calibre. Presupuestamos e inspeccionamos con nominal más tolerancia de la gama: un tablero para muebles de 18 mm mide entre 17,7 y 18,3 mm y el tablero de 9 mm del punto 05 midió 9,15 mm. Entre 9 y 40 mm, las capas dependen del espesor de chapa del núcleo (1,4–2,0 mm) y figuran en el presupuesto.
¿Piden en pulgadas? En EE. UU., los tableros de 3/4″ se venden como 23/32″, unos 18 mm; 1/2″ son unos 12 mm y 1/4″ unos 6 mm. Indiquen la medida imperial y trabajaremos con su equivalencia métrica y tolerancia.
La variación comienza pronto: chapa irregular o húmeda, aplicación desigual de adhesivo y ajustes de prensa contribuyen. El doble prensado y el calibrado llevan el tablero al espesor final, permitiendo límites mucho más estrechos que en gamas sin lijar.
Una tolerancia más estrecha no siempre compensa. Piezas CNC, canteado y cajas de cajón necesitan ±0,2–0,3 mm. Cajas y palés funcionan con ±0,5–1,0 mm a menor coste. Indiquen el uso y fijaremos la tolerancia en el presupuesto.
Comprueben al llegar, antes de descargar. Fotografíen el contenedor y las etiquetas, busquen esquinas aplastadas o manchas de agua, cuenten los paquetes frente a la lista y midan tableros de varios paquetes como hacemos nosotros. Comparen sus lecturas con nuestros registros previos al precintado.
Cómo comprobar la tolerancia de espesor
Utilicen calibre digital y tableros de varios paquetes.
- Elijan tableros de distintos paquetes. Extraigan al menos un tablero de la parte superior, central e inferior de varios paquetes.
- Midan en varios puntos. Midan en las cuatro esquinas y en el centro de cada canto largo, al menos a 25 mm del borde.
- Comparen con la gama acordada. Contrasten cada lectura con la tolerancia de la gama, además del espesor nominal.
- Comprueben la variación dentro de cada tablero. Resten la lectura menor de la mayor en la misma pieza.
- Registren y compartan. Fotografíen el calibre en cada lectura. Enviamos el mismo registro de nuestros controles antes de cargar.
| Espesor nominal | Capas | Muebles, lijados | Comercial | Embalajes | EN 315 lijado, máximo sobre el nominal | EN 315 lijado, máximo bajo el nominal |
|---|---|---|---|---|---|---|
| 3 mm | 5 | ±0,2–0,3 mm | ±0,5 mm | ±0,5–1,0 mm | 0,29 mm | 0,49 mm |
| 4 mm | 5 | ±0,2–0,3 mm | ±0,5 mm | ±0,5–1,0 mm | 0,32 mm | 0,52 mm |
| 5 mm | 5 | ±0,2–0,3 mm | ±0,5 mm | ±0,5–1,0 mm | 0,35 mm | 0,55 mm |
| 6 mm | 5 | ±0,2–0,3 mm | ±0,5 mm | ±0,5–1,0 mm | 0,38 mm | 0,58 mm |
| 9 mm | Según chapa del núcleo | ±0,2–0,3 mm | ±0,5 mm | ±0,5–1,0 mm | 0,47 mm | 0,67 mm |
| 12 mm | Según chapa del núcleo | ±0,2–0,3 mm | ±0,5 mm | ±0,5–1,0 mm | 0,56 mm | 0,76 mm |
| 15 mm | Según chapa del núcleo | ±0,2–0,3 mm | ±0,5 mm | ±0,5–1,0 mm | 0,65 mm | 0,85 mm |
| 18 mm | 11–13, habitualmente 11 | ±0,2–0,3 mm | ±0,5 mm | ±0,5–1,0 mm | 0,74 mm | 0,94 mm |
| 21 mm | Según chapa del núcleo | ±0,2–0,3 mm | ±0,5 mm | ±0,5–1,0 mm | 0,83 mm | 1,03 mm |
| 25 mm | Según chapa del núcleo | ±0,2–0,3 mm | ±0,5 mm | ±0,5–1,0 mm | 0,95 mm | 1,15 mm |
| 30 mm | Según chapa del núcleo | ±0,2–0,3 mm | ±0,5 mm | ±0,5–1,0 mm | 1,10 mm | 1,30 mm |
| 40 mm | Según chapa del núcleo | ±0,2–0,3 mm | ±0,5 mm | ±0,5–1,0 mm | 1,40 mm | 1,60 mm |
Antes de cargar
Inspección del contrachapado: cada expedición fotografiada y filmada.
Cada expedición se fotografía y filma antes de precintar. Reciben el registro por correo o WhatsApp: es el que usamos para autorizar la salida, con lecturas, caras, cantos, paquetes y contenedor durante la carga.
- Lecturas de calibre en tableros de cada paquete
- Caras y contracaras de muestras, más primeros planos de cantos
- Paquetes frente a la lista, etiquetas, flejes, cantoneras y palés
- Contenedor durante la carga y lleno, antes de precintar
- Pueden enviar su inspector o una agencia independiente antes de cargar
¿Tienen su propia lista de comprobaciones? Envíenla con el pedido y trabajaremos con ella.
Documentación de cada pedido
Registros de inspección y documentos que reciben.
Reciben las fotos y vídeos de calidad antes del precintado y los borradores documentales para aprobar después de cargar. Cada documento conserva los datos de las etiquetas y vincula el registro con su contenedor.
Registro de fotos y vídeo de calidad
Lecturas de calibre, caras y cantos, paquetes y contenedor cargado, enviados antes de precintar.
Factura comercial y lista de empaque
Tableros por paquete, espesor, dimensiones y volumen conforme a las etiquetas.
Conocimiento de embarque
B/L escaneado enviado tras cargar; el saldo del 70 % se paga contra la copia.
Certificado de origen
C/O para su mercado, con EUR.1 para expediciones a la Unión Europea.
Fitosanitario y fumigación
Certificados fitosanitario y de fumigación cuando los exija el destino.
Documentación de conformidad para su mercado
Documentación de formaldehído, informes E0 en cámara, ensayo de embalajes SGS y expediente EUDR (origen y geolocalización).
Póliza de seguro con CIF. ¿Necesitan un documento concreto? Indíquenlo en la consulta.
Capacidad
Contrachapado para muebles de calidad superior: 50.000+ m³ al año.
Minh Thanh fabrica 50.000+ m³ anuales y aplica los ocho puntos a todos los contenedores, desde el primer pedido hasta las repeticiones. Los núcleos proceden de plantaciones alrededor de Ha Hoa y el equipo lleva más de 20 años fabricando contrachapado.
Fábrica de contrachapado en VietnamAntes del pedido
Especifiquen su pedido en seis líneas para el control de calidad.
Seis líneas ofrecen a nuestro control y a su inspector las mismas cifras para comprobar. Muchas discrepancias comienzan cuando alguna queda imprecisa.
- 01
Uso final
Muebles, armarios, embalajes, encofrados o suelos; interior o exterior.
- 02
Núcleo y unión
Núcleo de Styrax o eucalipto; cosido o no y número de capas.
- 03
Adhesivo y emisiones
Emisiones E0 o E1, etiqueta estadounidense si venden allí y requisitos de ebullición.
- 04
Caras
Especies de cara y contracara, calidad por muestra aprobada, lijado fino y preparación UV.
- 05
Tablero
Espesor, dimensiones, tolerancia según gama, corte a medida y solución: sustitución o abono de tableros fuera de tolerancia.
- 06
Embalaje e inspección
Tipo de paquete, etiquetas, cantidad, puerto, documentos y sus puntos de inspección.
Preguntas de los compradores
Preguntas sobre control de calidad del contrachapado.
Respuestas directas sobre calidad, inspección y tolerancia de espesor del contrachapado.
¿Qué tolerancia de espesor mantienen?
Los tableros lijados para muebles e interiores mantienen ±0,2–0,3 mm. Comercial y fenólico, ±0,5 mm; embalajes, ±0,5–1,0 mm. Longitud y anchura, ±2 mm. La tolerancia de sus tableros figura en el presupuesto.
¿Cómo podemos comprobar la tolerancia de espesor?
Midan varios puntos, en cantos y esquinas, de tableros de distintos paquetes. Comparen cada lectura con la tolerancia acordada para la gama, además del nominal. Un tablero de 9 mm que mide 9,15 mm cumple ±0,2–0,3 mm de muebles.
¿Qué debemos indicar en el pedido?
Espesor nominal, tolerancia por gama, especie y calidad de cara, núcleo, adhesivo y emisiones. Los repetimos en el presupuesto para comprobar las mismas cifras por ambas partes.
¿Cómo conservan los tableros secos y planos?
Secamos y comprobamos la chapa con higrómetro antes de componer, expedimos al 8–12 % de humedad y utilizamos capas transversales equilibradas. Los paquetes se envuelven, cubren con cartón y flejan sobre palés para llegar planos.
¿Necesitamos la tolerancia más estrecha para todos los usos?
No. Piezas CNC, canteado y ensamblaje de muebles se benefician de ±0,2–0,3 mm. Embalajes y construcción general funcionan con ±0,5–1,0 mm a menor coste. Indiquen el uso y propondremos la tolerancia.
¿Qué recibimos antes de cargar el contenedor?
Fotos y vídeo por correo o WhatsApp: calibre, caras y cantos de muestras, paquetes con etiquetas y flejes y contenedor durante y después de cargar.
¿Puede inspeccionar nuestro inspector o una agencia independiente?
Sí. Su inspector o agencia puede acudir antes de cargar. Indiquen la fecha al confirmar para coordinar la carga.
¿Cómo controlan la calidad de las caras?
La chapa corresponde a su muestra aprobada y cada cara se clasifica según color, veta, nudos y reparaciones. Para abedul utilizamos calidades de fábrica D+, D y E fijadas por muestra.
¿Un ensayo de ebullición de 72 horas demuestra calidad marina?
No. La ebullición comprueba el encolado en muestras, no las emisiones. El ensayo tradicional de 72 horas (IS 710, BS WBP) no acredita por sí solo calidad marina ni clase de encolado exterior. UF con emisiones E0 resiste unas 6 horas y reforzado con melamina unas 12.
¿Cómo comprobamos que el núcleo es el pedido?
Miren los cantos: muestran especie, capas y juntas en cada corte. Todos los contenedores siguen la muestra aprobada, también las repeticiones. Las fotos de cantos forman parte del registro.
¿Con qué frecuencia ensayan las emisiones de formaldehído?
Un laboratorio independiente ensaya E0 cada 3 meses. Seis ensayos ASTM D6007 —tres de Shanghai Hongjun y tres de ICTT Vietnam— entre abril de 2025 y junio de 2026, en tableros de 9, 15 y 18 mm, promediaron 0,014–0,032 ppm frente al límite Phase 2 de California de 0,05 ppm.
¿Qué ocurre con los tableros que no cumplen?
Se excluyen de su pedido. Las caras reparables se rellenan y lijan de nuevo; los tableros fuera de tolerancia pasan a una gama inferior. Su contenedor lleva únicamente los que cumplen la especificación.
¿Tienen un sistema de calidad reconocido?
Sí. ISO 9001:2015 (KAC25/0185) abarca nuestra fabricación. Enviamos por correo copias de todos los documentos de calidad e informes de emisiones.
¿Por qué difieren dos presupuestos del mismo contrachapado?
No ofrecen la misma composición. Cambian la calidad del núcleo, unión, preparación de caras, adhesivo y tolerancia. Comparen los cinco aspectos además del nombre.
¿Pueden suministrar otros informes de ensayo?
Sí. SGS ensaya bajo pedido resistencia y rigidez a flexión, encolado y emisiones según su método. Indiquen ensayos y norma: los informes acompañarán el pedido.
Soliciten un presupuesto
Envíen la especificación y los controles necesarios.
Indiquen uso, cara, núcleo, adhesivo, espesor, dimensiones y cantidad, además de la tolerancia y puntos de inspección. Lisa responde en unas horas por correo o WhatsApp. Muestras gratuitas.
[email protected]