
A megfelelő rétegelt lemez szabászgép kiválasztása attól függ, naponta hány táblát vágnak, és milyen pontos alkatrészre van szükség. A magyar bútorgyárak és zsaluzási vállalkozások számára a Koperből, Rijekából vagy Bremerhavenből vasúton vagy közúton továbbított konténerek jelentenek importútvonalat; Budapest Trieste felől menetrend szerinti vasúti konténerszolgáltatással is elérhető. Építési célú rétegelt lemeznél az MSZ EN 13986 szerinti CE-jelölés és teljesítménynyilatkozat szükséges, bútoripari rétegelt lemeznél nem. Néhány táblához vezetősínes körfűrész, asztalosüzembe formatizáló körfűrész, szűk alapterületre függőleges lapszabászgép, méretre szabó sorhoz táblafelosztó fűrész, fészekbe rendezett alkatrészekhez pedig CNC-marógép illik. Az útmutató árkategória szerint hasonlítja össze őket, és bemutatja, mikor éri meg fűrész helyett méretre szabott táblát rendelni. A Minh Thanh Plywood Vietnámban gyárt bútoripari rétegelt lemezt.
Melyik rétegelt lemez szabászgépet válassza a műhelyébe?
A gépválasztást két adat határozza meg: naponta hány táblát vágnak, és milyen pontos, illetve milyen kész felületű alkatrészre van szükség. Heti néhány táblához vezetősínes körfűrész, napi több táblához formatizáló körfűrész, termelési feladatokhoz pedig táblafelosztó fűrész vagy CNC-marógép illik. A többi szempont ebből a kettőből következik.
- Heti néhány tábla, helyszíni munka vagy kis műhely: vezetősínes körfűrész vagy vágóasztalra helyezett körfűrész.
- Naponta több tábla, asztalos- vagy bútorgyártó műhely: formatizáló körfűrész.
- Teljes táblák kis helyen, cégtábla-készítés vagy kiskereskedelmi méretre vágás: függőleges lapszabászgép.
- Naponta több száz tábla, méretre szabás vagy bútorgyártás: táblafelosztó fűrész.
- Furatos, íves és hornyolt alkatrészek, lapra szerelt bútorok: CNC táblakiosztó marógép.
Sok műhely a növekedéssel párhuzamosan halad végig ezen a listán. Mások elhagyják a lépcsőket: annak az üzemnek, amely a rétegelt lemezt már alkatrészméretre vágva vásárolja, kisebb saját vágókapacitásra van szüksége.
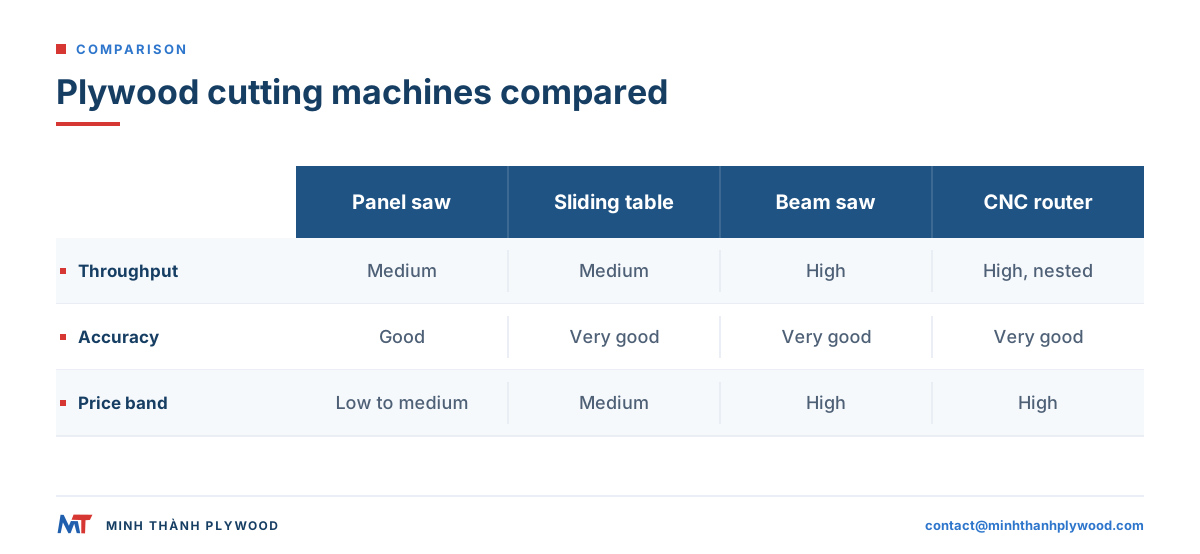
A rétegeltlemez-vágó gépek típusai összehasonlítva
A rétegelt lemez vágására szolgáló gépek néhány fő csoportba sorolhatók. Az alábbi táblázat az öt fő géptípust a tábla kezelésének módja, a pontosság, a teljesítmény, a helyigény és az árkategória alapján rangsorolja. Az árkategóriák egymáshoz viszonyítottak: a belépő szinttől az ipari beruházásig terjednek; a tényleges árat a márka, a méret és a felszereltség határozza meg.
| Gép | A táblák kezelése | Pontosság | Teljesítmény | Helyigény | Árkatagória | Elsődleges felhasználás |
|---|---|---|---|---|---|---|
| Vezetősínes vagy hagyományos körfűrész | Tábla vágóasztalon vagy hablapon | Vezetősínnel jó | Alacsony | Nagyon kicsi | Belépő | Helyszíni munka, néhány tábla |
| Asztali körfűrész | A táblát a rögzített asztalon tolják át | Kis alkatrészeknél jó, teljes tábláknál nehéz | Alacsony vagy közepes | Kicsi | Belépő vagy alsó | Csíkok és kis alkatrészek hosszvágása |
| Függőleges lapszabászgép | A tábla függőlegesen áll a kereten, a fűrész mozog | Méretre vágáshoz jó | Közepes | Kicsi | Alacsony vagy közepes | Teljes táblák darabolása |
| Formatizáló körfűrész | A tábla csúszó kocsin halad | Nagyon jó, derékszögű vágás | Közepes | Közepes vagy nagy | Közepes | Asztalosmunka, szekrények, táblánkénti méretre vágás |
| Táblafelosztó fűrész | A táblaköteget leszorítják, a fűrész a gerendán mozog | Nagyon jó, ismételhető | Magas | Nagy | Magas | Méretre szabó sorok, bútorgyárak |
| CNC táblakiosztó marógép | A tábla vákuumasztalon fekszik, a maró vágja az alkatrészeket | Nagyon jó, furatok és formák is készülnek | Fészekbe rendezett alkatrészeknél magas | Nagy | Magas | Lapra szerelt bútor- és szekrényalkatrészek |
Hasznos alapszabály: a gépet az alkatrészhez válassza, ne a táblához. Ha az alkatrészen furat és formázott él is kell, a CNC-marógép több fűrészelési és egy fúrási műveletet vált ki. Egyszerű téglalap alakú alkatrészt gyorsabban vág a fűrész.
Kézi körfűrész és vezetősínes körfűrész
A vezetősínes körfűrész alumínium vezetősínen futó, merülő körfűrész. Éles, finom fogazású fűrészlappal egy teljes rétegeltlemez-táblát is egyenesen, kevés kipattogzással vág el, hablapon vagy rácsos vágóasztalon.
- Előnyei: alacsony ár, a munkaterületre vihető, nem kell be- és kihordóhely, a táblát ott vágja, ahol fekszik.
- Korlátai: minden vágást kézzel kell kimérni és beállítani, ezért az ismétlődő alkatrészek darabolása időigényes; a derékszög a kezelőn múlik.
- Erre alkalmas: szerelőknek, helyszíni asztalosmunkához, heti néhány táblát vágó műhelyeknek, valamint a kisebb fűrészgéppel kezelhető méretű darabokra vágáshoz.
A vezetősínhez szorított egyenes éllel használt hagyományos körfűrész ugyanezt a munkát olcsóbban, de kisebb pontossággal végzi. A fedőfurnér védelméhez vágás előtt karcolja be a vágásvonalat késsel, vagy használjon a vezetősínen hézagmentes betétet.
A kis rétegeltlemez-vágó gépek és elektromos lapvágók ebbe az alsó kategóriába tartoznak: ide sorolhatók a kompakt körfűrészek, a szúrófűrészek és az oszcilláló szerszámok. Kivágásokhoz, bevágásokhoz és vékony táblákhoz jól használhatók, de nem teljes táblák mindennapos darabolására készültek. Második gépként érdemes megvenni őket, az alapvető vágásokat végző fűrész mellé.
Asztali vagy formatizáló körfűrész
Az asztali körfűrészen a táblát a rögzített asztalon tolják a fűrészlap felé; a formatizáló körfűrészen a mozgó kocsi viszi el a táblát a lap mellett. Rétegelt lemeznél ez a különbség a teljes táblák vágásának pontosságát és biztonságát is meghatározza.
| Szempont | Asztali körfűrész | Formatizáló körfűrész |
|---|---|---|
| A tábla mozgása | Kézzel tolják át az asztalon | A mozgó kocsira rögzítik |
| Teljes tábla kezelése | Nehéz: a táblát egyensúlyban kell tartani és vezetni | Erre tervezték: a kocsi tartja a súlyt |
| Derékszögű vágás | Az ütközőtől és a kezelőtől függ | A kocsi és a keresztvágó ütköző adja a derékszöget |
| Elővágó fűrészlap | Ritka | Gyakori, az alsó felület kipattogzását akadályozza meg |
| Helyigény | Kicsi | Közepes vagy nagy: a kocsinak mindkét oldalon hely kell |
| Jellemző felhasználó | Hobbiműhely és kis műhely | Asztalos-, bútor- és méretre szabó műhely |
Az asztali körfűrész csíkok és kis alkatrészek hosszvágására jó. A formatizáló körfűrész a lapszabászat alapgépe: egyetlen menetben derékszögű, tiszta vágást készít a teljes táblán, miközben alul az elővágó fűrészlap dolgozik.
Függőleges lapszabászgép: kis alapterületű megoldás
A függőleges lapszabászgép álló keretre támasztja a táblát, a körfűrész pedig vezető mentén mozog: keresztvágásnál lefelé, hosszvágásnál keresztben halad. Teljes rétegeltlemez-táblákat darabol fel annyi alapterületen, amennyit egy fal elfoglal.
- Előnyei: kis helyigény, egy ember is feltesz rá egy teljes táblát, gyors méretre vágás, könnyű betanulás.
- Korlátai: a pontosság a keret beállításától függ; finom asztalosmunkához és nagyon vékony, hajlékony táblákhoz kevésbé alkalmas.
- Erre alkalmas: cégtábla-készítőknek, kiskereskedelmi vágópultoknak, üzletberendezőknek és olyan bútorműhelyeknek, amelyek a végső vágások előtt méretre szabják a táblákat.
Az ilyen gép gyakori a fakereskedésekben, ahol a vásárlók kérésére várakozás közben méretre vágják a táblákat. Élzárandó bútoralkatrészeknél sok műhely a szükségesnél nagyobbra vág a lapszabászgépen, majd formatizáló körfűrésszel készíti méretre az alkatrészt.
Táblafelosztó fűrész méretre szabó termeléshez
A táblafelosztó fűrész – más néven lapszabászgép – egy táblát vagy táblaköteget szorít a nyomógerenda alá, a fűrészkocsi pedig végigfut a vágás mentén. A tolóegység a köteget a következő vágás helyére viszi az optimalizált vágási terv szerint.
- Előnyei: egyszerre több táblát vág, pontosan ismétli a méreteket, az optimalizáló szoftver csökkenti a hulladékot, az alkatrészek címkézhetők.
- Korlátai: magas ár, nagy alapterület, a megtérüléshez folyamatosan nagy mennyiség kell, a kezelőnek ismernie kell a szoftvert.
- Erre alkalmas: méretre vágó szolgáltatóknak, konyha- és bútorgyáraknak, lemezforgalmazóknak.
A legtöbb méretre szabott táblát kínáló szolgáltatás mögött táblafelosztó fűrész áll. Ezen látszik meg a tábla minősége is: a sík, kalibrált táblák szorosan fekszenek a gerenda alatt, és a köteg tetejétől az aljáig azonos méretre vághatók.
CNC táblakiosztó marógép
A CNC táblakiosztó marógép vákuumasztalon tartja a táblát, és egyetlen beállításban vágja ki belőle a munka összes alkatrészét, a furatokkal, hornyokkal és ívekkel együtt. A szoftver úgy rendezi el az alkatrészeket a táblán, hogy minél kevesebb anyag vesszen kárba.
- Előnyei: egy menetben készre mart és furatozott alkatrészek, íves és formázott elemek, külön fúrási művelet nélkül, az összeszerelést segítő címkékkel.
- Korlátai: az egyenes vágás lassabb, mint fűrésszel; a szerszámok, az áldozólapok és a porelszívás növelik az üzemeltetési költséget; programozási ismeret szükséges.
- Erre alkalmas: lapra szerelt bútorokhoz, szekrényekhez, üzletberendezéshez, valamint egymásba illeszkedő kötésekkel készülő CNC-mart rétegeltlemez-bútorokhoz.
A rétegelt lemez kompressziós spirálmaróval vágható a legtisztábban, mert a szálakat mindkét oldalon befelé nyomja. A sík, szűk vastagságtűrésű tábla stabilabban fekszik fel a vákuumasztalra, és egyenletes marási mélységet ad a zsebekhez és hornyokhoz. A rétegelt lemez CNC-vágásáról szóló útmutatónk részletesen bemutatja a szerszámokat és a táblaválasztást.
Lapszabászgép, asztali körfűrész vagy CNC: melyiket válassza?
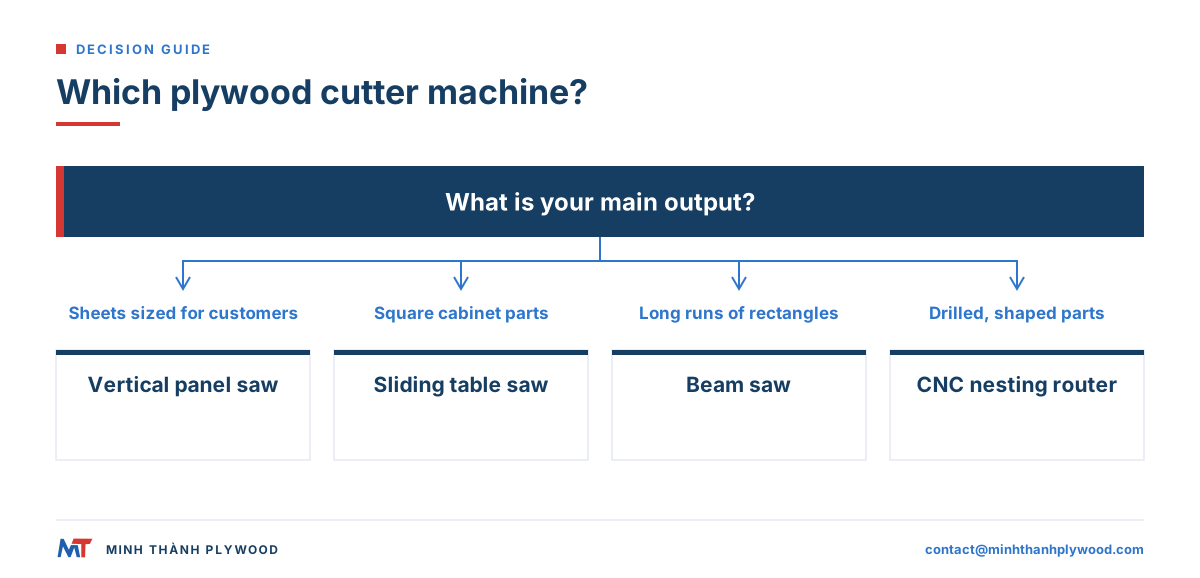
A táblák darabolásához lapszabászgépet, derékszögű és kész alkatrészekhez formatizáló körfűrészt, furatos és formázott alkatrészekhez CNC-marógépet válasszon. Mindegyik más kérdésre ad választ a késztermékkel kapcsolatban.
| Ha főként ezt gyártja | Válassza ezt | Mert |
|---|---|---|
| Teljes táblák felezése vagy harmadolása vevőknek | Függőleges lapszabászgép | Gyors méretre vágás, kis alapterület |
| Derékszögű, élzárásra kész szekrény- és polcalkatrészek | Formatizáló körfűrész | Derékszögű, tiszta vágás elővágó fűrészlappal |
| Nagy sorozatban készülő, azonos téglalapok | Táblafelosztó fűrész | Optimalizált kiosztással kötegeket vág |
| Furatos, hornyolt és íves alkatrészek | CNC táblakiosztó marógép | Egy beállításban vág és fúr |
| Alkalmankénti helyszíni táblavágás | Vezetősínes körfűrész | Alacsony ár, hordozható |
Egy növekvő bútorműhely gyakran ebben a sorrendben vesz gépeket: vezetősínes körfűrész, formatizáló körfűrész, élzáró, majd a termelési mennyiségtől függően CNC-marógép vagy táblafelosztó fűrész.
Formatizáló körfűrész vagy táblafelosztó fűrész a méretre szabó műhelybe?
A méretre szabó műhely formatizáló körfűrésszel indul, és akkor vált táblafelosztó fűrészre, amikor a vágási munka már teljes munkaidőben leköti a kezelőt. A váltásnál a mennyiség és az ismétlődő méretek számítanak, nem a táblák mérete.
A táblafelosztó fűrész megtérülésére utal, ha:
- A vágás kitölti a munkanapot, és sor alakul ki a formatizáló körfűrész előtt.
- Sok megrendelésben ismétlődnek ugyanazok a méretek, ezért a kötegelt vágás időt takarít meg.
- Sok a hulladék, és az optimalizáló szoftver csökkenthetné.
- Az alkatrészek kézi címkézése hibákat okoz az összeszereléskor.
A formatizáló körfűrész marad a jobb választás, ha:
- Kicsik és vegyesek a megrendelések, egyszerre csak egy táblát vágnak.
- Sok a szögben végzett vagy kézi megítélést igénylő vágás.
- Kevés a hely.
- A műhelynek tömörfa-vágó fűrészre is szüksége van.
A munka megosztása is megoldás: a leggyakrabban használt méretekben rendelje meg a táblákat, a formatizáló körfűrészt pedig tartsa meg az egyedi alkatrészekhez.
Rétegelt lemez szabászgép ára: mitől függ a beruházás?
A rétegelt lemez vágására szolgáló gép árát elsősorban a géptípus, utána a méret, az automatizálás és a szerviz határozza meg. Egy géptípuson belül egy felső kategóriás európai gyártó fűrésze más árkategóriába eshet, mint egy kedvezőbb árú gyártóé.
Az alábbi táblázat az eladói és piactéri hirdetések alapján, 2026 októberében megadott tájékoztató ársávokat mutatja amerikai dollárban és emírségekbeli dirhamban (AED 3,6725 amerikai dolláronként, rögzített árfolyam). Ezek hirdetési árak, nem árajánlatok; az új táblafelosztó fűrészekre kérésre adnak ajánlatot, ezért ennél a sornál a használtpiaci hirdetések szerepelnek.
| Gép | Jellemző márkakategóriák | Tájékoztató ár | AED-ben |
|---|---|---|---|
| Vezetősínes körfűrész | Festool, Makita, Bosch | US$445-670 a fűrész, a sínnel és a kofferrel több | Kb. AED 1 600-2 500 |
| Asztali körfűrész (EAE-beli kereskedői hirdetés) | ATIKA HT315 és HT315/3, ATIKA BTU 450 | AED 2 565 a HT315; AED 6 300 a nagy teljesítményű BTU 450 | AED 2 565-6 300 |
| Függőleges lapszabászgép | Safety Speed, Holz-Her; a felső kategóriában Striebig | US$2 157-5 400 a Safety Speed modellekért; US$36 500-149 000 a Striebigért | Kb. AED 7 900-19 800; felső kategória AED 134 000-547 000 |
| Formatizáló körfűrész | SCM Minimax, Felder, Altendorf | US$4 248 (SCM Minimax SC4W) és US$15 748 (Felder K 500 S) között | Kb. AED 15 600-57 800 |
| Táblafelosztó fűrész | Biesse Selco, Homag Holzma, Bestin | Használtan kb. US$25 000-től (Homag Sawteq B-130, aukció) US$99 000-ig (2016-os Selco WNT 630); újonnan drágább | Használtan kb. AED 92 000-364 000 |
| CNC táblakiosztó marógép | Biesse, Homag, SCM; kedvezőbb árú gyártók, például Blue Elephant és STYLECNC | US$9 000-35 000 belépő és középkategóriás, automatizált modellekért; a cellák ára US$60 000 felett | Kb. AED 33 000-128 000; a cellák ára AED 220 000 felett |
Források: Arwani az EAE-beli asztali körfűrészekhez; Grizzly, Mueller és WSI Machinery kereskedői oldalak a lapszabászgépekhez; Highland Automate a Felderhez; Coast Machinery az SCM-hez; aukciós adatok a használt táblafelosztó fűrészekhez; STYLECNC és a Blue Elephant a CNC-marógépekhez.
A kapacitás és a pontosság az árral együtt nő. A táblafelosztó fűrészek 50-120 mm vastagságú kötegeket vágnak, akár 25 kW teljesítménnyel; az ipari lapszabászgépek egy menetben teljes, 1220 × 2440 mm-es táblákat és akár 80 mm vagy annál vastagabb paneleket is kezelnek; a CNC-marógépek teljes táblán 0,1-0,5 mm pontosságot tartanak, a lézervágók pedig 0,03-0,1 mm-t érnek el 3-6 mm vastag táblákon. A nagy teljesítményű lapszabászgépek és CNC-marógépek 12-30 mm-es vagy annál vastagabb táblákat dolgoznak fel (Bestin Group). A 2-3 kW-os orsómotorral szerelt asztali CNC-marógép a prototípus-alkatrészek gyártásának belépő megoldása.
| Ártényező | Hatása az árra |
|---|---|
| Géptípus | A legnagyobb árkülönbség: vezetősínes körfűrész, lapszabászgép, formatizáló körfűrész, táblafelosztó fűrész, CNC-marógép |
| Vágáshossz és kocsiméret | A teljes táblákhoz való, hosszabb kocsi többe kerül |
| Elővágó egység és motorteljesítmény | A tiszta vágáshoz és a vastag kötegekhez nagyobb teljesítmény kell |
| Automatizálás | Motoros ütközők, programozható megállítók, automatikus adagolás |
| Szoftver | Kiosztásoptimalizálás, címkézés, kapcsolat a tervezőszoftverekkel |
| Porelszívás | Külön rendszer, gyakran a beruházás jelentős része |
| Szerszámok | Fűrészlapok, marók, áldozólapok: folyamatos költség |
| Telepítés és oktatás | Szállítás, gépmozgatás, áramellátás, kezelői oktatás |
| Helyi szerviz | Pótalkatrész-készlet és elérhető szervizmérnök |
Az olcsó rétegeltlemez-vágó gép árát érdemes különösen az utolsó három tétellel együtt mérlegelni. Egy hetekig alkatrészre vagy szervizre váró fűrész többe kerülhet, mint amennyivel az olcsóbb volt. CNC-marógép árajánlatánál kérje a szerszámok, a szoftver, a porelszívás és a telepítés költségét is.
Fűrészlapok és szerszámok a tiszta rétegeltlemez-élekhez
A tiszta vágási élhez éles, keményfémlapkás, sokfogú, megfelelő fogazású fűrészlapra és a tábla alatt dolgozó elővágó fűrészlapra van szükség. A rétegelt lemezen tapasztalható kipattogzás legtöbbször a szerszámon, nem a táblán múlik.
- Fogszám: a sokfogú lap tisztább vágást ad, a kevés fogú gyorsabban hasít; látható felülethez finom fogazású lapot használjon.
- Fogazás: a váltakozó homlokszögű (ATB) lap tiszta keresztvágást ad a furnéron; a trapéz-egyenes fogazású (TCG) melaminbevonatú és laminált táblákhoz való.
- Elővágó fűrészlap: a fő fűrészlap előtt egy kisebb lap először az alsó felületet vágja meg, így a fő lap már egy elővágott vonal mentén lép ki.
- Fűrészlap-magasság: asztali körfűrészen a fűrészlap éppen a tábla fölé érjen, így tisztább lesz a felső felület.
- Marók: rétegelt lemez CNC-munkáihoz kompressziós spirálmarót, sekély hornyokhoz lefelé vágó marót használjon.
- Előtolási sebesség: legyen egyenletes, és igazodjon a fűrészlaphoz; az égésnyom túl lassú előtolásra vagy tompa lapra utal.
A jó minőségű tábla segíti a szerszám munkáját. A síkra csiszolt felület, a hézagmentes maglemez és a szűk vastagságtűrés a teljes táblán egyenletes vágást ad.
Munkavédelem és porelszívás rétegelt lemez vágásakor
Minden rétegeltlemezt vágó géphez védőburkolat, az adott típuson előírt hasítóék vagy visszarúgásgátló, valamint a fűrészlapnál porelszívás szükséges. A finom fapor egészségkárosító, ezért az elszívás a gép része, nem választható tartozék.
- Védőburkolat és hasítóék: legyenek felszerelve és beállítva; kényelmi okból soha ne távolítsák el őket.
- Tolófa és csúszó kocsi: keskeny vágásnál tartsa távol a kezét a fűrészlaptól.
- Porelszívás: a fűrészlap fölötti burkolattal és az alatta lévő csatlakozóval, a gép teljesítményéhez méretezve.
- Minden kezelőnek hallás- és szemvédelem szükséges.
- Önálló munkavégzés előtt a kezelőket oktatásban kell részesíteni.
Az Egyesült Államokban a faipari gépekre vonatkozó előírások meghatározzák a védőburkolat követelményeit. Például „minden kézi adagolású körfűrészgépet olyan burkolattal kell ellátni, amely teljesen lefedi a fűrésznek az asztal fölötti és a vágott anyag fölötti részét” (OSHA 1 910,213(c)(1) szabvány, ellenőrizve 2026. október 20-án). Nagy-Britanniában a HSE faipari munkavédelmi útmutatót tart fenn a fűrészüzemek, bútorgyárak és faipari munkahelyek számára. Az EU-ban a gépekről szóló (EU) 2023/1230 rendelet a 2027. január 14-től piacra kerülő új gépekre vonatkozik.
Rétegeltlemez-vágó gép beszerzése az Egyesült Arab Emírségekben, Szaúd-Arábiában és a környező piacokon
Az Egyesült Arab Emírségekben, Szaúd-Arábiában és a tágabb öböl menti térségben a faipari gépeket Dubaj, Sardzsa, Rijád és Dzsidda kereskedői forgalmazzák; európai, tajvani és kínai fűrészeket, valamint CNC-marógépeket importálnak. A kereskedő legalább annyira számít, mint a márka.
A beszállító kiválasztása előtt ellenőrizze, hogy:
- Van-e helyi raktárkészleten pótalkatrész és fűrészlap, vagy mindent rendelésre szállítanak.
- Elérhető-e szervizmérnök, aki telepít, oktat és szükség esetén kiszáll.
- Megfelelő-e az áramellátás: a gép feszültsége és fázisszáma illeszkedik-e a műhelyéhez.
- A géppel együtt kínálnak-e porelszívót, és azt a géphez méretezték-e.
- A kezelő nyelvén tartják-e az oktatást, és biztosítanak-e szoftvertámogatást a táblafelosztó fűrészekhez és CNC-marógépekhez.
- Vannak-e közeli műhelyekből származó referenciák az adott modellre.
Szingapúrban ugyanezek az európai és ázsiai márkák helyi faipari gépkereskedőkön keresztül kaphatók. A kisebb piacokon, például Laoszban a vevők gyakran szomszédos ország kereskedőjén, például thaiföldi vagy vietnámi kereskedőn keresztül vásárolnak. Ugyanezeket a szempontokat kell ellenőrizni, különös tekintettel a pótalkatrészekre és a szerviz kiszállási idejére.
Táblaminőség: mitől vágható jól a rétegelt lemez bármelyik gépen?
A vágás minőségét legalább annyira meghatározza a tábla, mint a gép. A sík, kalibrált, zárt belső szerkezetű tábla vezetősínes körfűrésszel és táblafelosztó fűrésszel is tisztán, derékszögben vágható; a görbe, üregeket tartalmazó tábla bármelyik gépen kipattog, megszorul vagy nem derékszögben vág.
| A tábla tulajdonsága | Hatása a fűrészelésre | Mit írjon elő |
|---|---|---|
| Síklapúság | A sík tábla billegés nélkül fekszik fel a kocsira, a gerendára vagy a vákuumasztalra | Kétszeri préselés, sík tárolás |
| Vastagságtűrés | Az egyenletes vastagság szorosan tartja a kötegeket, és egyenletes CNC-marási mélységet ad | Bútoripari tábláknál csiszolás után ±0,2–0,3 mm |
| Zárt belső szerkezet | A fűrészlap nem tépi ki a szélt hézagoknál, a mart horonyban pedig nincs üreg | Összevarrt furnér középrétegek |
| Nedvességtartalom | A mérettartó táblák vágás után is megtartják a méretüket | 8–12 % nedvességtartalom feladáskor |
| Felületi minőség | A tömör, csiszolt felület kevésbé pattogzik ki a fűrészlap alatt | Csiszolt és polírozott felületek |
| Ragasztási hézag | Az egyenletes ragasztási hézaggal egyenletesebb a vágás, és kevésbé kopnak a szerszámok | UF-ragasztó E0-kibocsátással belső felhasználású táblákhoz |
Bútoripari minőségű tábláinknál a kétszeri préselés az alapeljárás: előbb a maglemezt préseljük és kalibráljuk, majd rápréseljük az első és a hátsó felületet. A maglemez furnérrétegeit vízszintesen és függőlegesen is összevarrjuk, így a felületek felhelyezése előtt lezárjuk a hézagokat és átfedéseket. Táblafelosztó fűrészen így egy köteg felső és alsó táblája azonos méretű lesz; CNC-marógépen pedig a hornyok és zsebek marási mélysége egyenletes marad a teljes táblán.
A görbe vagy rejtett hézagokat tartalmazó, olcsóbb tábla minden gépen időveszteséget okoz: több selejtes alkatrész, gyakoribb fűrészlapcsere és több újravágás lesz belőle. A táblák árának összehasonlításakor a megfelelő minőségű alkatrészenkénti költséget vegye alapul.
A gép helyett rendeljen méretre szabott rétegelt lemezt
Egy bútorgyár vagy szekrényüzem a vágási munka egy részét kiválthatja azzal, hogy a rétegelt lemezt a szükséges méretekre szabva rendeli meg. A gyár csomagolás előtt vágja méretre a teljes táblákat, így az alkatrészek élzárásra, fúrásra vagy összeszerelésre készen érkeznek.
A méretre szabott beszerzés előnyei:
- Kevesebb vágás a műhelyben, így kisebb fűrészre vagy kevesebb kezelői munkaórára van szükség.
- Kevesebb hulladékot kell szállítani: a fuvardíjat az alkatrészek után fizeti, nem a leeső darabok után.
- A gyári tűrésen belüli méretek: a hossz- és szélességtűrésünk ±2 mm, a csiszolt bútoripari táblák vastagságtűrése ±0,2–0,3 mm.
- Méret szerint felcímkézett csomagok, így az alkatrészek közvetlenül a gyártósorra kerülhetnek.
Egy táblát 4, 6 vagy 8 darabra vágunk, és rendszeresen szállítunk méretre szabott táblákat Olaszországba és más európai piacokra. A teljes táblák mérete 1220 × 2440 mm vagy 1250 × 2500 mm; egyedi méret például a 1220 × 2500 mm és a 1220 × 2280 mm. A méretre szabott rétegelt lemezről szóló oldalunk bemutatja a csomagolás módját.
Mit adjon meg a megrendeléshez?
Ha saját maga vágja a rétegelt lemezt, olyan táblát rendeljen, amely az Ön gépén tisztán vágható; ha nem szeretné elvégezni a vágást, rendelje meg az alkatrészeket. Mindkét esetben küldje el a vágási tervet a tábla műszaki adataival együtt.
- Felhasználás: szekrények, bútoralkatrészek, üzletberendezés vagy CNC-alkatrészek. Építési célú rétegelt lemeznél az MSZ EN 13986 szerinti CE-jelölés és teljesítménynyilatkozat szükséges; bútoripari rétegelt lemeznél nem.
- Maglemez: alapértelmezés szerint fehér Styrax vagy eukaliptusz.
- Ragasztó és kibocsátás: UF-ragasztó E0-kibocsátással, vagy igény szerint MR- és fenolgyanta-kötésű (WBP) ragasztás. A bútorokban és faalapú termékekben használt anyagokra 2026. augusztus 6. óta az EU-s REACH-korlátozás 0,062 mg/m³ formaldehid-kibocsátási határértéket ír elő; az EN 13986 szerinti E1, azaz 0,124 mg/m³ (0,1 ppm) önmagában már nem bizonyítja a megfelelést.
- Felület: nyír, nyár, EV, okumé, fenyő vagy más fedőfurnér, a fedő- és hátoldali minőségi osztállyal együtt.
- Méret: teljes tábla, vagy a kért vágott méretek és darabszámok méretenként.
- Csomagolás és mennyiség: legalább egy 40HC-konténer, megállapodás szerint vegyes specifikációkkal. A magyar importőrnek EORI-számra van szüksége; a CN 4412 szerinti általános vámtétel nyír, nyár, eukaliptusz és más kemény lombos fafajok fedőrétegénél 7 %, okumé és a felsorolt trópusi fafajok esetében 10 %. Az EVFTA szerinti kedvezmény EUR.1 okmánnyal vagy származási nyilatkozattal vehető igénybe; Magyarország általános importáfája 27 %.
A gyártás az előleg után 15–45 napig tart, minták díjmentesen kérhetők. Tekintse meg a vietnámi bútoripari rétegelt lemezről szóló oldalunkat vagy a rétegelt lemez vágását bemutató átfogó útmutatót. Lézervágáshoz a nyír rétegelt lemezt és a hársfát összehasonlító útmutatónk a táblaválasztásban segít.
Beszerzési kérdések és válaszok
Melyik a legjobb rétegeltlemez-vágó gép?
Napi néhány táblát feldolgozó műhelyben a formatizáló körfűrész adja a legjobb egyensúlyt a pontosság, a derékszögű vágás és az ár között. Több száz táblát feldolgozó méretre szabó sorhoz táblafelosztó fűrész kell; furatos és íves bútoralkatrészekhez a CNC táblakiosztó marógép dolgozik a leggyorsabban.
Melyik géppel vághatók rétegeltlemez-táblák a műhelyben?
A legtöbb műhely formatizáló körfűrésszel vagy függőleges lapszabászgéppel darabolja fel a teljes rétegeltlemez-táblákat. A kis műhelyek vágóasztalon használt vezetősínes körfűrésszel kezdik, a gyártóüzemek pedig táblafelosztó fűrészt vagy CNC-marógépet használnak.
Lapszabászgép, asztali körfűrész vagy CNC: melyiket válassza?
A függőleges lapszabászgép kis alapterületen darabolja fel a teljes táblákat, a formatizáló körfűrész pontos, derékszögű és élzárásra kész alkatrészeket vág, a CNC-marógép pedig egy táblából készre mart, furatozott alkatrészeket állít elő. A kész alkatrész alapján válasszon gépet.
Formatizáló körfűrész vagy táblafelosztó fűrész kell a méretre szabó műhelybe?
A formatizáló körfűrész akkor illik a méretre szabó műhelybe, ha a táblákat egyenként, vegyes méretekre vágják. Ha a napi mennyiség már egész napra leköti a kezelőt, a táblafelosztó fűrész egyszerre több táblát vág optimalizált kiosztással, és megtérülhet.
Milyen árkategóriában kapható a rétegeltlemez-vágó gép?
Az ár fokozatosan emelkedik: a kézi és vezetősínes fűrészek jelentik a belépő kategóriát, utánuk az asztali körfűrészek és a függőleges lapszabászgépek következnek, majd a formatizáló körfűrészek; a táblafelosztó fűrészek és a CNC táblakiosztó marógépek ipari beruházások. Egy modellen belül a méret, az automatizálás, a szoftver, a porelszívás és a helyi szerviz határozza meg az árat.
Elég pontos a függőleges lapszabászgép bútoralkatrészekhez?
Jól beállított függőleges lapszabászgéppel a korpuszméretezéshez és polcokhoz megfelelően derékszögű alkatrészek vághatók. A látható asztalosmunkákhoz és élzárandó bútoralkatrészekhez a legtöbb műhely formatizáló körfűrésszel fejezi be a munkát, vagy táblafelosztó fűrészt, illetve CNC-marógépet használ.
Milyen fűrészlap ad tiszta vágási élt rétegelt lemezen?
A keményfémlapkás, sokfogú, váltakozó homlokszögű vagy trapéz-egyenes fogazású fűrészlap tiszta élt hagy. Formatizáló vagy táblafelosztó fűrészen az elővágó fűrészlap először az alsó felületet vágja meg, így a fedőfurnér nem szálkásodik ki.
Elkerülhető a vágógép megvásárlása méretre szabott táblák rendelésével?
Igen. A rétegeltlemez-gyár a teljes táblákat szállítás előtt az Ön által használt méretekre vághatja, így az alkatrészek élzárásra vagy összeszerelésre készen érkeznek. Egy táblát 4, 6 vagy 8 darabra vágunk, és rendszeresen szállítunk méretre szabott táblákat Olaszországba és más európai piacokra.
Hol vásárolhatok rétegeltlemez-vágó gépet az Egyesült Arab Emírségekben vagy Szaúd-Arábiában?
Dubaiban, Sardzsában, Rijádban és Dzsiddában faipari gépkereskedők árulnak európai, tajvani és kínai fűrészeket, valamint CNC-marógépeket. Olyan kereskedőt válasszon, aki helyben tart fűrészlapokat és pótalkatrészeket, továbbá telepítést és oktatást végző szervizmérnökkel rendelkezik.
Tisztábban vágja a rétegelt lemezt a CNC-marógép, mint a fűrész?
Az éles, kompressziós spirálmaróval szerelt CNC-marógép tiszta felső és alsó felületet hagy a rétegelt lemezen, és olyan íveket, illetve furatokat is készít, amelyekre a fűrész nem képes. Az egyenes vágás gyorsabb fűrésszel, ezért sok üzem mindkét gépet használja.