
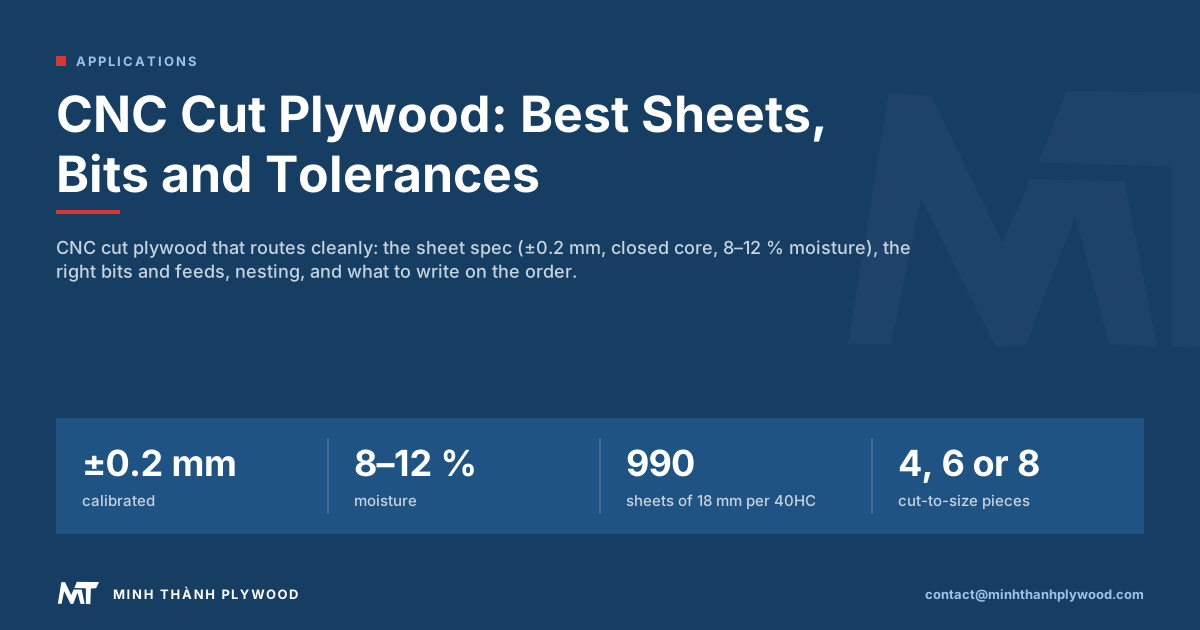
A CNC marás rétegelt lemezből akkor ad tiszta vágást, ha a lap kalibrált, sík, száraz és zárt szerkezetű: vastagságtűrése ±0,2 mm, nincsenek hézagok a belső rétegekben, nedvességtartalma pedig 8–12 %. Magyarországra a konténerek többnyire Koperből, Rijekából vagy Bremerhavenből érkeznek vasúton vagy közúton. A szabványok magyar nemzeti kiadásainak jelölése MSZ EN. Használjon éles kompressziós marót, a szerszámgyártó által rétegelt lemezhez megadott előtolást, és olyan fészekkiosztást, amely rögzíti a kis alkatrészeket. A Minh Thanh Plywood ezeknek a követelményeknek megfelelő bútoripari lapokat gyárt, és méretre vágja az alkatrészeket.
CNC-vel vágott rétegelt lemez az Egyesült Királyságban: így zajlik a rendelés
Ha a „CNC-vel vágott rétegelt lemez” kifejezésre keresett, mert formára vágatná az alkatrészeket, az Egyesült Királyságban a szolgáltatók hasonlóan dolgoznak: elküldi a rajzot, megmarják az alkatrészeket, Ön pedig átveszi vagy kiszállíttatja őket. Egy hibás fájl vagy rosszul választott lap miatt meg kell ismételni a munkát; az alábbi rendelési adatokkal a legtöbb egyeztetés elkerülhető.
- Küldje el a rajzot. A szolgáltatók DXF- vagy DWG-vektorfájlokat fogadnak, néhányan pedig egyszerű vázlatot is újrarajzolnak. Az alkatrészeket végleges méretben rajzolja meg, a maró átmérőjét is figyelembe véve: a belső sarkok lekerekítettek lesznek a maró sugarának megfelelően.
- Válassza ki a lapot és a vastagságot. A nagyobb brit szolgáltatóknál 4–30 mm vastag nyír rétegelt lemez kapható, a leggyakoribb méretek 6, 9, 12, 15 és 18 mm. Nyár fedőfurnéros és fehér melaminnal bevont nyír rétegelt lemezt is kínálnak. Egy teljes, 18 mm-es BB/BB minőségű nyírlap kiskereskedelmi ára körülbelül £118.
- Ellenőrizze az asztal méretét. A legnagyobb brit marógépek teljes, 3050 × 1525 mm-es lapot is fogadnak; a legtöbb gépen 2440 × 1220 mm-es lapokkal dolgoznak.
- Válassza ki a műveleteket. A formavágás, furatmarás, pántfuratok és fogantyúmélyedések kialakítása, a panelhornyolás, valamint a perforált vagy áttört minták elkészítése egyetlen programmal elvégezhető.
- Egyeztesse a határidőt és a szállítást. Egy forgalmas műhelyben a marási munka átfutása 5–6 munkanap, egy kisebb digitális gyártóműhely pedig pár órán belül ad árajánlatot, és 48 órán belül elkészülhet. Átvétel vagy futárszolgálat közül választhat.
Gyakori munkák: falpanelek, térelválasztók, áttört térelválasztó elemek, előre kifúrt pánthelyű gardrób- és konyhaajtók, valamint lapraszerelt bútoralkatrészek.
A Minh Thanh helye az ellátási láncban. A Minh Thanh nem mar alkatrészeket brit lakossági ügyfeleknek. Olyan kalibrált lapot gyárt, amelyet ezek a szolgáltatók és a bútorgyártók megmunkálnak: a csiszolt bútoripari lapok vastagságtűrése ±0,2 mm, belső rétegük zárt, nedvességtartalmuk 8–12 %, és egy lapból 4, 6 vagy 8 méretre vágott darab is rendelhető.
A brit CNC-műhelyek, lapraszereltbútor-gyártók és asztalosüzemek 40HC-konténerenként vásárolnak; Hai Phongból Észak-Európába a tengeri út 30–40 nap. A lapok CARB P2 / TSCA Title VI tanúsítással rendelkeznek; hat ASTM D6007 kamrás vizsgálat átlaga 0,014–0,032 ppm volt, a 0,05 ppm-es határérték mellett. Az első rendelés előtt kérjen ingyenes mintalapot, és próbálja ki a saját marógépén.
Megmunkálható rétegelt lemez CNC-géppel?
Igen, a rétegelt lemez jól vágható CNC-géppel; a tiszta vágáshoz kalibrált, zárt belső rétegű lap kell. A marógép csak akkor határozza meg az él minőségét, ha a lap is megfelelő: sík, száraz, egyenletes vastagságú és hézagmentes belül.
A CNC-marásnál fontos lapjellemzők:
| Tulajdonság | CNC-megmunkáláshoz ajánlott célérték | Miért fontos a marásnál? |
|---|---|---|
| Vastagságtűrés | ±0,2–0,3 mm, akár ±0,2 mm | Fészekmélység, nútillesztés, csapos kötések |
| Belső réteg | Zárt, egyenletes, hézagoktól és átfedésektől mentes | Nincs kitörés vagy üreg a vágott éleken |
| Síkfelület | Sík felfekvés a vákuumasztalon | Biztos rögzítés és egyenletes mélység az egész lapon |
| Nedvességtartalom | 8–12 % kiszállításkor | Az alkatrészek vágás után is síkban maradnak |
| Felület | Csiszolt, hibátlan felület, a felületkezeléshez illő minőségi osztály | Tiszta felső él, felületkezelésre kész alkatrészek |
| Ragasztó | E0 kibocsátási osztályú UF-ragasztó beltéri bútorhoz | Egyenletes ragasztási vonalak, alacsony kibocsátású alkatrészek |
| Lapméret | 1220 × 2440 vagy 1250 × 2500 mm, illetve egyedi méret | A fészekkiosztás kihozatala a gépasztalon |
A Minh Thanh alapfelszereltségként ilyen bútoripari lapokat gyárt: először préseli és kalibrálja a belső rétegeket, majd rájuk préseli a fedő- és hátoldali furnért. A furnér középrétegeket vízszintesen és függőlegesen is összevarrja, így a belső réteg zárt marad.
Melyik rétegelt lemez a legjobb CNC-marásra?
CNC-marásra a kalibrált bútoripari rétegelt lemez a legjobb választás, ha zárt belső rétege, csiszolt felülete és egyenletes furnérfelépítése van; így tisztán vágható és mérettartó. A fedőfurnér fafaja határozza meg a megjelenést és az árat, a belső réteg és a kalibrálás pedig a megmunkálhatóságot.
| Lap | CNC-marás | Legjobb CNC-felhasználás |
|---|---|---|
| Nyír fedőfurnéros, Styrax- vagy eukaliptusz-belső rétegű | Nagyon jó, éles élek, kemény felület | Látszó bútorfelületek, nyitott élek |
| Nyár fedőfurnéros, Styrax-belső rétegű | Nagyon jó, könnyű, könnyen megmunkálható | Festett és lapraszerelt alkatrészek |
| Eukaliptusz fedőfurnéros | Jó, sűrű és merev | Polcok, munkalapok, teherhordó alkatrészek |
| Műszaki furnér (EV) | Jó, egyenletes szín | Díszítő előlapok és panelek |
| Okoume fedőfurnéros | Jó, könnyű | Beltéri panelek |
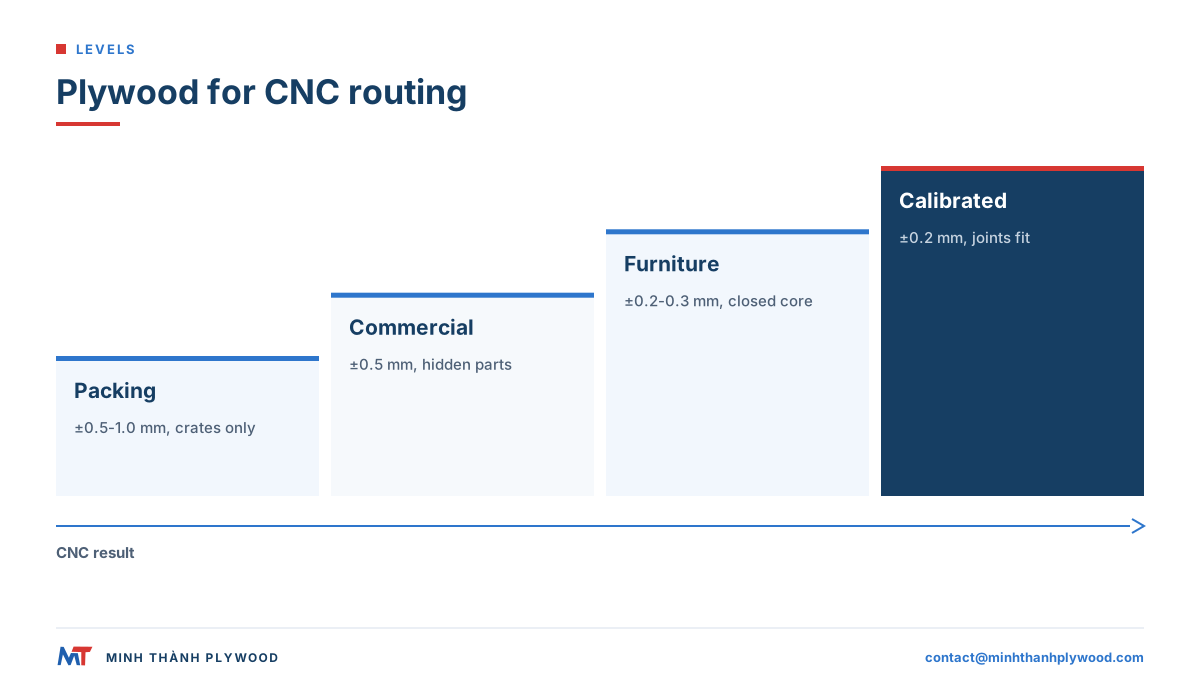
| Kereskedelmi rétegelt lemez (±0,5 mm) | Közepes; a tűrés és a belső réteg változékonyabb | Rejtett alkatrészek, sablonok |
| Csomagolási rétegelt lemez (±0,5–1,0 mm) | Kötésekhez gyenge | Láda és raklap |
Látszó élű bútorhoz a vásárlók gyakran nyír fedőfurnért választanak fehér Styrax-belső réteggel: az él világos, halvány és egyenletes rajzolatú. Festett, lapraszerelt bútorokhoz a Styrax-belső rétegű nyár fedőfurnér a költséghatékony választás. Vietnámban a nyír fedőfurnért D+, D és E osztályba sorolják; ezek az európai nyír osztályaihoz hasonlíthatók, és páros jelöléssel, például D+/D formában adják meg.
Alkalmas a nyár rétegelt lemez CNC-marásra?
Igen, a nyár rétegelt lemez jól használható CNC-marásra: könnyű, kevésbé koptatja a szerszámot, és jól festhető. A rendelésben a kalibrálást, a belső réteget és a fedőfurnér osztályát adja meg, mert a nyár fedőfurnér puha, és tompa maróval kiszakadhat.
- Fedőfurnér osztálya: A/A, A/B vagy B/B fedő- és hátoldali furnérpárként adják meg, a jóváhagyott mintához igazítva. A vásárlók a kínai B/BB, BB/CC és CP kódok szerint is rendelnek; ezek ugyanezt a minőségi létrát jelölik. Az A/B egy látható felületű alkatrészekhez megfelelő.
- Belső réteg: a fehér Styrax világos, halvány élt ad. Az eukaliptusz sűrűbb, merevebb alkatrészt eredményez.
- Szerszámozás: a maró legyen éles; tompa éllel a nyár felső felülete bolyhosodik.
- Felületkezelés: marás után enyhén csiszolja meg, majd alapozza le; a nyár jó festési alap.
A felépítésekről és minőségi osztályokról a nyár rétegelt lemez oldalon olvashat.
Miért szálkásodik a rétegelt lemez CNC-maráskor?
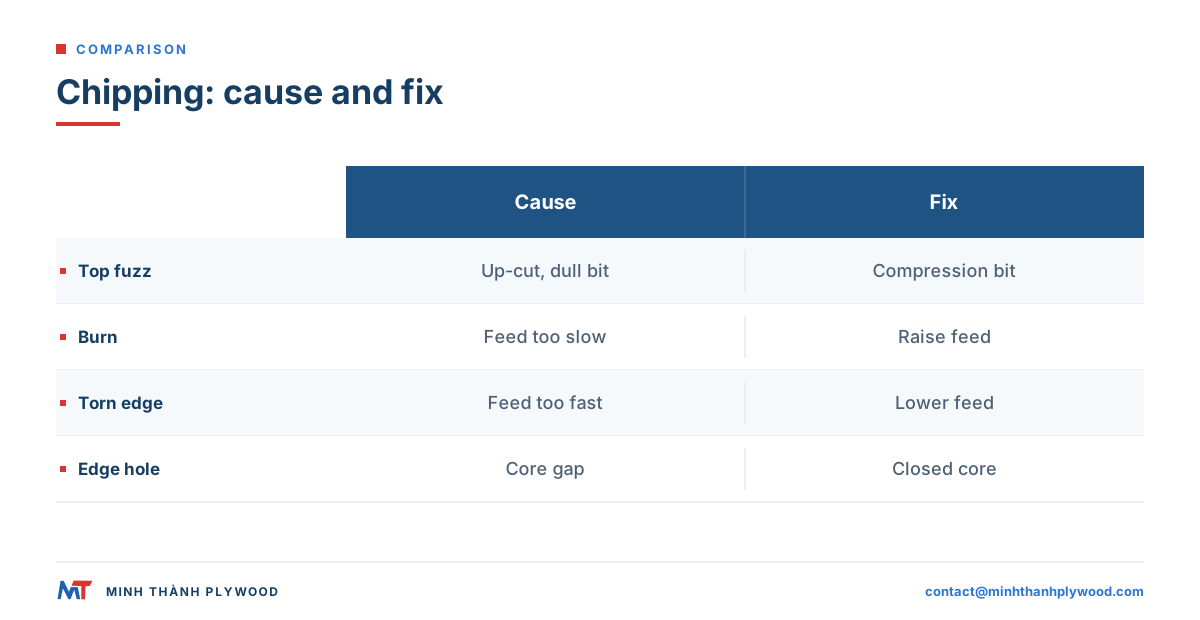
CNC-maráskor a maró akkor tépi fel vagy nyomja ki a rostokat, ha a fedőfurnér nem kap megfelelő alátámasztást. A szokásos ok a tompa vagy nem megfelelő maró, az orsófordulathoz rosszul beállított előtolás, az elemelkedő lap, illetve a fedőfurnér alatti hézag.
| Tünet | Valószínű ok | Megoldás |
|---|---|---|
| Bolyhosodás és kiszakadás a felső felületen | Felfelé húzó maró, tompa él | Kompressziós vagy lefelé húzó maró, új szerszám |
| Kitörés az alsó felületen | Lefelé húzó maró teljes átvágásnál, kopott mart alátétlap | Kompressziós maró, friss mart alátétlap |
| Égésnyomok az élen | Túl alacsony előtolás, súrlódó maró | Növelje az előtolást vagy csökkentse az orsófordulatot |
| Durva, szakadozott él | Túl nagy előtolás, túl magas forgácsterhelés | Csökkentse az előtolást, ellenőrizze a táblázatot |
| Üreg vagy morzsalékos él | Hézag vagy átfedés a belső rétegben | Zárt belső rétegű, összevarrt lap |
| Elmozduló kis alkatrészek | Kis alkatrészeknél megszűnik a vákuum rögzítőereje | Tartófülek, vékony el nem mart réteg, fészekkiosztási sorrend |
| Változó fészekmélység | Változó lapvastagság vagy síkfelület | Kalibrált lap, az alátétlap síkba marása |
Az utolsó három a lap, nem a szerszám hibája. Az összevarrt, kalibrált belső réteg a gépbe kerülés előtt a legtöbb ilyen hibát kiküszöböli.
Milyen marót használjon rétegelt lemezhez? CNC-szerszámválasztás
CNC-gépen történő átvágáshoz a tömör keményfém kompressziós maró a legjobb választás, fészkekhez és hornyokhoz pedig a lefelé húzó maró. A kompressziós maró csúcsán felfelé húzó, fölötte lefelé húzó horony van, ezért mindkét felületen befelé nyomja a rostokat.
| Maró | Felhasználás rétegelt lemezen | Az él eredménye |
|---|---|---|
| Kétélű kompressziós maró | Teljes vastagságú alkatrészek átvágása | Tiszta felső és alsó felület |
| Rövid felfelé húzó csúcsú kompressziós horonymaró | Sekély fészkek és hornyok tiszta felső éllel | Tiszta felső felület, a forgács távozik |
| Lefelé húzó spirálmaró | Fészkek, hornyok, vékony lapok | Tiszta felső felület, a forgács a vágásban marad |
| Felfelé húzó spirálmaró | Mély hornyok, ahol a forgácsnak távoznia kell | Bolyhos felső felület |
| Egyenes horonymaró (O-horony vagy kétélű) | Nagyoló megmunkálás, olcsó vágás | Rejtett éleken elfogadható |
| V-maró | Letörések, hajtóhornyok, gravírozás | Éles vonalak a felületen |
| Gömbvégű maró | 3D-alakítás, lekerekítés | Sima ívek |
A rétegelt lemez ragasztási vonalai koptató hatásúak, ezért a keményfém maró sokszor tovább bírja, mint a gyorsacél. Vezessen szerszámnaplót: az él már jóval azelőtt bolyhosodni és égésnyomot hagyni kezd, hogy a maró kopottnak látszana.
Orsófordulat, előtolás és forgácsterhelés CNC-rétegeltlemez-marásnál
Az előtolást a szerszámgyártó által rétegelt lemezhez megadott forgácsterhelésből számítsa ki: előtolási sebesség = orsófordulat × élek száma × forgácsterhelés. A túl vékony forgács súrlódik és égést okoz; a túl vastag kiszakítja az élt.
Számítási példa: egy kétélű kompressziós maró 18 000 rpm fordulattal és élenként 0,25 mm forgácsterheléssel 18 000 × 2 × 0,25 = 9 000 mm/perc előtolást ad. Ha ég az él, növelje az előtolást vagy csökkentse a fordulatot; ha kiszakad, csökkentse az előtolást.
A legtöbb marógépen érvényes szabályok:
- A szerszámgyártó táblázatából induljon ki a rétegelt lemezhez és a maróátmérőhöz tartozó értékkel, majd fokozatosan állítson rajta.
- Fordulatszám-váltáskor tartsa a forgácsterhelést: alacsonyabb fordulathoz alacsonyabb előtolás kell.
- Kompressziós maróval teljes mélységű meneteket használjon a maró horonyhosszáig; a kompressziós szakasznak a lapon belül kell lennie.
- Kis alkatrészeknél és sarkoknál lassítson, mert ott a vákuumos rögzítés a leggyengébb.
- Figyelje a hangot és a forgácsot: az egyenletes zúgás és a száraz forgács megfelelő előtolást jelez; a por és a sípolás súrlódásra utal.
Ezek példaszámok, nem kész beállítások: minden géphez, maróhoz és laphoz külön próbavágás kell.
Rétegelt lemez CNC-s fészekkiosztása: lapméret, elrendezés és rögzítés
A jó CNC-s fészekkiosztás a lehető legtöbb alkatrészt helyezi el a lapon, és az utolsó vágásig rögzítve tartja a kisebb darabokat. A gépasztalhoz és az alkatrészlistához illő lapméretet rendeljen, a vágási sorrendet pedig a vákuumos rögzítéshez igazítsa.
- Lapméret. A szabványos méretek 1220 × 2440 mm és 1250 × 2500 mm; rendelésre olyan egyedi méretek is készülnek, mint az 1220 × 2500 mm és az 1220 × 2280 mm, amelyek javíthatják a kihozatalt egy adott alkatrészlista fészekkiosztásánál.
- Szálirány. A hosszú alkatrészeket a fedőfurnér szálirányával párhuzamosan helyezze el, a megjelenés és a merevség érdekében.
- Vágási sorrend. Először a belső alakzatokat vágja ki, a kis alkatrészeket a nagyok előtt, a külső körvonalat pedig utoljára.
- Rögzítés. Hagyjon vékony el nem mart réteget vagy kis tartófüleket a kis alkatrészeken, illetve a végén használjon lefelé húzó marót, hogy a darabok ne mozduljanak el.
- Mart alátétlap. Marja síkba, és cserélje ki, ha a kopott részeken keresztül elszökik a vákuum.
- Címkék. Az utolsó menet előtt nyomtassa ki az alkatrészcímkéket, hogy a darabok az asztalról levéve is azonosíthatók legyenek.
A szabványos és egyedi méretekről a rétegeltlemez-méretek oldalon olvashat.
Vastagságtűrés és CNC-s rétegeltlemez-vágás
CNC-s rétegeltlemez-vágáskor a vastagságtűrés határozza meg, hogy az alkatrészek kötései egy teljes sorozatban illeszkednek-e. A nútokat, hornyokat és csapokat egy adott mérethez vágják; ha ettől eltér a lap, a kötés laza vagy szoros lesz.
| Laptípus | Vastagságtűrés | Hatás a CNC-kötésekre |
|---|---|---|
| Csiszolt bútoripari lap | ±0,2–0,3 mm, akár ±0,2 mm | A kötések a különböző lapokon is egyformán illeszkednek |
| Kereskedelmi és fenolfilmes rétegelt lemez | ±0,5 mm | A kötések lapról lapra lazák vagy szorosak lehetnek |
| Csomagolási rétegelt lemez | ±0,5–1,0 mm | Kötésekhez nem megfelelő |
| Hossz és szélesség, minden lap | ±2 mm | A fészekkiosztásban igazítsa le a lap szélét |
Mérjen, ne a névleges méretből induljon ki: egy 18 mm-es lap nem pontosan 18 mm. Tolómérővel mérjen meg néhány lapot minden csomagból, és a nútszélességet a mért vastagsághoz állítsa. Kalibrált lapoknál egyetlen mérés az egész rendelésre érvényes lehet. A laptípusok névleges és tényleges vastagságáról a rétegelt lemez vastagsági útmutatójában olvashat.
Síkfelület, nedvességtartalom és hézagok a belső rétegben
A síkfelület, a nedvességtartalom és a zárt belső réteg határozza meg, hogy a CNC-alkatrész megőrzi-e a vágáskor kialakított formáját. A vetemedett lapnál megszűnik a vákuum, a nedves lap vágás után elmozdul, a belső réteg hézaga pedig lyukként jelenik meg a látható élen.
- Síkfelület. A kiegyensúlyozott, kétszer préselt felépítés síkban fekszik az asztalon. A lapokat alátéteken, síkban tárolja, ne élükre állítva, hogy így is maradjanak.
- Nedvességtartalom. A 8–12 % nedvességtartalmú lap illik egy beltéri műhely körülményeihez. Ha a csomag hideg vagy nedves raktárból érkezik, vágás előtt hagyja akklimatizálódni a műhelyben.
- Üregek a belső rétegben. A belső réteg hézagai és átfedései minden vágott élen láthatóvá válnak, és gyengítik a kötéseket. Az összevarrt belső réteg megakadályozza a furnérközéprétegek elmozdulását a rétegezés során.
CNC-gépen a rejtett belső rétegbeli hézag csak akkor válik selejtet okozó hibává, amikor a maró odaér. Ezért fontosabb a belső réteg a CNC-marásnál, mint a táblafelvágó fűrésznél: a lap közepén is keresztül kell vágni, nem csak a szélein.
CNC-vel vágott rétegeltlemez-alkatrészek: kötések és élkezelés
A CNC-vel vágott rétegeltlemez-alkatrészek közvetlenül a fészekkiosztásból készített nútokkal, hornyokkal, csapokkal és ujjas kötésekkel illeszthetők össze; tiszta belső rétegnél az élek látszó felületként is meghagyhatók. A kötéseket a tényleges vastagsághoz és a maró sugarához igazítsa.
- Mérje meg a lapot, majd a nút szélességét ehhez igazítsa, kis ragasztási hézagot hagyva.
- A belső sarkoknál készítsen kutyacsont- vagy T alakú tehermentesítést, mert a kerek maró nem tud négyzetes sarkot vágni.
- A teherhordó tartófüleket és csapokat a fedőfurnér szálirányával párhuzamosan alakítsa ki.
- Törje le az éleket egy kis letöréssel vagy lekerekítő menettel, hogy a fedőfurnér ne szálkásodjon.
- Az éleket enyhén csiszolja meg 180-as szemcséjű papírral, és a felületekkel együtt kezelje őket. Lásd a rétegelt lemez csiszolása útmutatót.
Látszó élű bútoroknál a világos, egyenletes belső réteg tiszta, csíkos élt ad. Ehhez fehér Styrax-belső rétegű bútoripari rétegelt lemezt választanak. A CNC-bútorok tervezéséről bővebben a CNC-vel megmunkált rétegelt lemezből készült bútorok oldalon olvashat.
Gyári méretre vágás vagy saját CNC-maró rétegelt lemezhez
A saját CNC-marógépen történő vágás teljes ellenőrzést ad az alkatrészek fölött; a gyári méretre vágással elkerülhető a többszöri anyagmozgatás, csökken a szállított térfogat és az ismétlődő alkatrészméretek hulladéka. Sok vásárló mindkettőt választja: szabványos méretre vágott lapokat rendel a gyártól, a végleges formát pedig a saját marógépén alakítja ki.
| Lehetőség | Mire megfelelő? | Mit végez el a gyár? |
|---|---|---|
| Teljes lapok | Vegyes vagy változó alkatrészlista, saját fészekkiosztás | Kalibrált, csiszolt lapokat gyárt |
| Méretre vágott alaplapok | Ismétlődő méretek, kisebb prés vagy marógép | Egy lapot 4, 6 vagy 8 darabra vág |
| Egyedi lapméret | Magas anyagkihozatal az adott gépasztalon | Például 1220 × 2500 vagy 1220 × 2280 mm-es méretet gyárt |
A Minh Thanh rendszeresen szállít méretre vágott rétegelt lemezt Olaszországba és más európai piacokra. A lapraszerelt bútorok gyártói a marógéphez kész méretre vágott darabokat kapnak, és kevesebb hulladék szállítási díját fizetik. Lásd a méretre vágott rétegelt lemez oldalt.
Rétegelt lemezhez való CNC-gépek: maró, gerendafűrész és lézer
Rétegelt lemezhez CNC-marógép, gerendafűrész vagy lézer is használható; mindegyik más munkára való. A marógép formára munkálja az alkatrészeket, a gerendafűrész gyorsan vág egyenes alkatrészekből álló kötegeket, a lézer pedig vékony lapot vág és gravíroz.
| Rétegelt lemezhez való CNC-gép | Mire a legalkalmasabb? | Rétegelt lemez vastagsága |
|---|---|---|
| CNC-marógép (fészekkiosztással) | Formázott alkatrészek, kötések, fészkek, furatok | Vékony és vastag lapok |
| CNC-gerendafűrész | Egyenes, téglalap alakú alkatrészek kötegekben | Bármilyen lapvastagság |
| CNC-lézer | Finom körvonalak és gravírozás | Vékony lapok, gyakran 3 mm–6 mm |
| CNC-ütközővel felszerelt táblafelvágó fűrész | Méretre vágott alaplapok | Bármilyen lapvastagság |
Lézervágáshoz más lappal kell számolni: a ragasztó, az üregek és a felület még fontosabbak. Lásd a lézervágáshoz legjobb rétegelt lemez és a rétegeltlemez-vágó gépek útmutatót.
Mit írjon a CNC-rétegeltlemez-rendelésbe?
A rendelésben adja meg a marógéphez szükséges lapjellemzőket, így minden csomag azonosan munkálható meg. Ezeket az adatokat érdemes feltüntetni egy CNC-bútoripari rendelésben:
- Felhasználás: CNC-vel gyártott bútoralkatrészek, festett vagy látszó éllel.
- Fedőfurnér és minőségi osztály: például nyír D+/D vagy nyár A/B, csiszolt felülettel.
- Belső réteg: fehér Styrax vagy eukaliptusz, összevarrva és kalibrálva.
- Ragasztó és kibocsátás: E0 kibocsátási osztályú UF-ragasztó; az Egyesült Államokba szánt rendeléshez CARB P2 / TSCA Title VI, az EPA kompozit faalapú termékek formaldehid-kibocsátási szabályában rögzített előírások szerint. A furnér belső rétegű keményfa rétegelt lemez határértéke 0,05 ppm a 40 CFR 770.10 szerint.
- Vastagság és tűrés: például 18 mm, ±0,2 mm tűréssel.
- Méret: 1220 × 2440 mm, 1250 × 2500 mm, egyedi méret vagy méretre vágott darabok.
- Nedvességtartalom: 8–12 % kiszállításkor.
- Mennyiség és csomagolás: egy 40HC-konténerbe 990 darab 1220 × 2440 × 18 mm-es, Styrax-belső rétegű lap fér, körülbelül 53 m³ össztérfogattal és 28 000 kg tervezési rakománnyal.
A minimális rendelés egy 40HC-konténer, megállapodás szerint vegyes specifikációkkal; a gyártás a 30 %-os előleg után 15–45 napot vesz igénybe. A pontos felépítésű ingyenes mintalapokon még az első rendelés előtt próbafészekkiosztást végezhet. Küldje el az alkatrészlistát vagy rajzokat a contact@minhthanhplywood.com címre, vagy olvassa el a teljes vágási útmutatót a rétegelt lemez vágása oldalon. A szerszámhasználat és a por elleni védelem során kövesse a marógép gyártójának előírásait és a nemzeti szabályokat; az Egyesült Királyság HSE-jének faipari porvédelmi útmutatója jól használható tájékoztató.
Beszerzési kérdések és válaszok
Megmunkálható rétegelt lemez CNC-géppel?
Igen. Éles kompressziós vagy lefelé húzó spirálmaróval, az orsófordulathoz igazított előtolással és vákuumasztalon síkban rögzített lappal tiszta vágás készíthető. A rétegelt lemez a bútor- és belsőépítészeti alkatrészek egyik leggyakrabban használt CNC-alapanyaga.
Melyik rétegelt lemez a legjobb CNC-marásra?
A kalibrált bútoripari rétegelt lemez, egyenletes, zárt belső rétegekkel, csiszolt felülettel, ±0,2–0,3 mm-es tűréssel és 8–12 % nedvességtartalommal. A nyír fedőfurnéros és a nyár fedőfurnéros, fehér Styrax belső rétegű lapok egyaránt jól marhatók.
Alkalmas a nyár rétegelt lemez CNC-marásra?
Igen. A nyár rétegelt lemez könnyű, könnyen megmunkálható és jól festhető, ezért lapraszerelt bútorokhoz és festett alkatrészekhez is megfelelő. Kalibrált belső réteget és csiszolt felületet kérjen, hogy a fészkek és kötések a megfelelő mélységűek legyenek.
Milyen maró a legjobb rétegelt lemez CNC-vágásához?
Átvágáshoz a tömör keményfém kompressziós maró az általános választás: a felső felületnél lefelé, az alsónál felfelé vág, így mindkét oldalon tiszta élt hagy. Sekély fészkekhez és hornyokhoz lefelé húzó marót használjon.
Miért szálkásodik a rétegelt lemez CNC-maráskor?
Okozhatja tompa vagy nem megfelelő maró, az orsófordulathoz képest túl alacsony vagy túl magas előtolás, az asztalról elemelkedő lap, illetve a fedőfurnér alatti hézag. Az éles kompressziós maró és a sík, zárt belső rétegű lap a legtöbb ilyen hibát megelőzi.
Milyen vastag rétegelt lemez a legjobb CNC-bútorokhoz?
A bútorok korpuszához általában 18 mm-es lapot használnak, a fiókoldalakhoz és -hátfalakhoz 12 mm-est, a kisebb alkatrészekhez pedig legfeljebb 9 mm-est. A tényleges vastagság fontosabb a névleges méretnél, ezért mérje meg a lapot.
Számít a vastagságtűrés a CNC-kötéseknél?
Igen. A nút-féder és a csap-horony kötések méretét a lap tényleges vastagságához kell igazítani, ezért a változó vastagságú lapokból álló sorozatban a kötések hol lazák, hol szorosak lehetnek. A kalibrált lapok egyenletes kötést adnak.
Mekkora nedvességtartalmú legyen a rétegelt lemez CNC-vágáshoz?
8–12 %, ez a bútoripari rétegelt lemez szokásos tartománya. A nedves vagy egyenetlen nedvességtartalmú lap a vágás után elmozdulhat, így az alkatrészek deformálódnak vagy a kötések mérete megváltozik.
Rendelhető a gyárból méretre vágott rétegelt lemez?
Igen. A Minh Thanh egy lapot 4, 6 vagy 8 darabra vág, és rendszeresen szállít méretre vágott alkatrészeket Olaszországba és más európai piacokra.
Milyen lapméretet rendeljek CNC-s fészekkiosztáshoz?
A gépasztalhoz és a fészekkiosztáshoz legjobban illő méretet rendelje: a 1220 × 2440 mm és az 1250 × 2500 mm szabványos, az olyan egyedi méreteket pedig, mint az 1220 × 2500 mm, rendelésre gyártják.