
A rétegelt lemez vágás körfűrésszel akkor lesz tiszta, ha éles, 40–60 fogú fűrészlapot használ, a szebbik oldalt lefelé fordítja, a táblát a vágás mindkét oldalán alátámasztja, és egyenes vezetőt rögzít. A magyar bútoripari üzemek, asztalosműhelyek és zsaluzási vállalkozók számára is a fedőfurnér és a belső réteg felépítése határozza meg, mennyire lesz tiszta a vágás. A Minh Thanh Plywood hat szerszámhoz mutatja be a módszert, mindegyiknél kitér a megfelelő oldal helyzetére, és megmagyarázza, miért a belső réteg dönti el, mennyire szakad ki a felület.
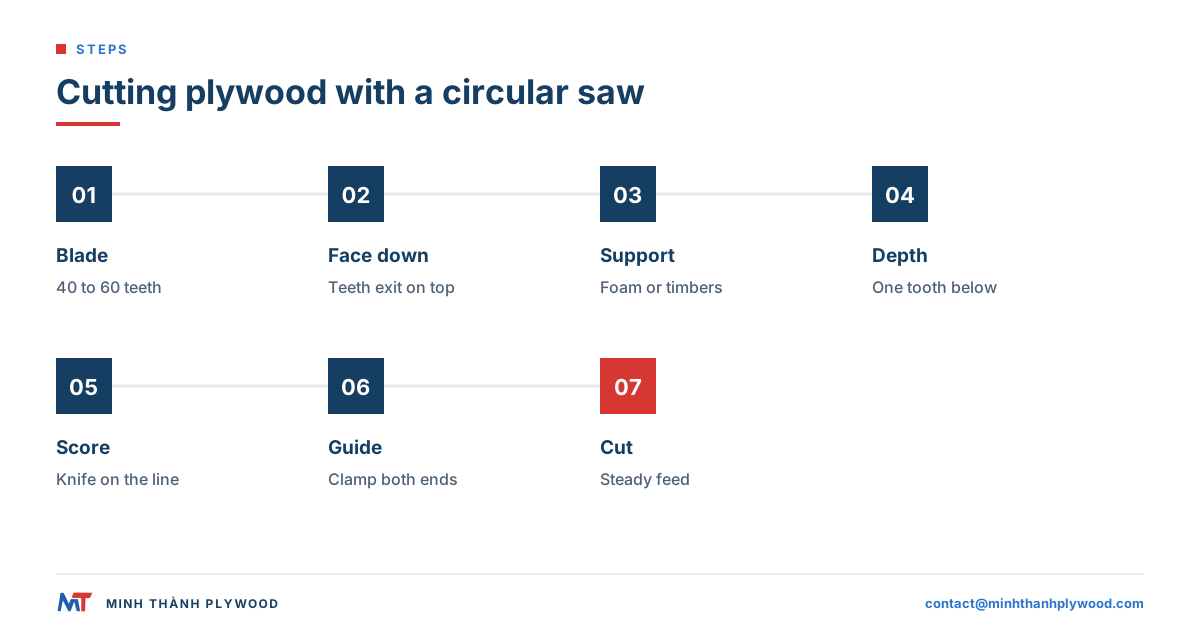
A rétegelt lemez tiszta vágása körfűrésszel kilenc lépésben
A rétegelt lemez tiszta vágása körfűrésszel kilenc lépésből áll: válassza ki a fűrészlapot, jelölje meg a vonalat a hátoldalon, támassza alá a táblát, állítsa be a vágásmélységet, rögzítsen vezetőt, majd egyenletes sebességgel vágjon. Minden lépés a kiszakadás vagy az elvándorló vágásvonal egy-egy okát küszöböli ki.
- Szereljen fel éles, rétegelt lemezhez való fűrészlapot. Általános munkához 7-1/4 in (184 mm) átmérőjű lapra 40–60 fog kell; furnérozott és melaminos felülethez ennél több.
- A szebbik oldal nézzen lefelé. A lap felfelé vág, így a munkapad felőli oldal tiszta marad.
- A hátoldalon jelölje ki a vágás vonalát. Ugyanattól a referenciaéltől mérjen kétszer, és jelölje meg a vágás mindkét végét.
- A teljes táblát támassza alá. Fektesse merev hőszigetelőhabra, vagy legalább négy olyan gerendára, amelyek a vonal mindkét oldalát alátámasztják.
- Állítsa be a mélységet. A lap körülbelül egy fognyival, vagyis 3–6 mm-rel nyúljon a tábla alá.
- Karcolja meg a vonalat. Éles késsel kétszer húzza végig azon az oldalon, ahol a fogak kilépnek.
- Rögzítsen egyenes vezetőt. A vezető a vonaltól a fűrészlap és a talplemez széle közötti távolságra kerüljön.
- Egyenletes előtolással vágjon. Várja meg, amíg a fűrész eléri a teljes fordulatszámot, mielőtt a fába vezetné; tartsa síkban a talpat, és ne álljon meg félúton.
- Ellenőrizze az élt. Húzza végig az ujját mindkét felületen: a tiszta vágás annak az oldalnak a felületén sima, amelynek sértetlennek kell maradnia.
Az útmutató további részei részletesen bemutatják az egyes lépéseket, ugyanezt a munkát öt másik szerszámmal, valamint azt, hogy a tábla felépítése miért könnyíti vagy nehezíti meg a tiszta vágást.
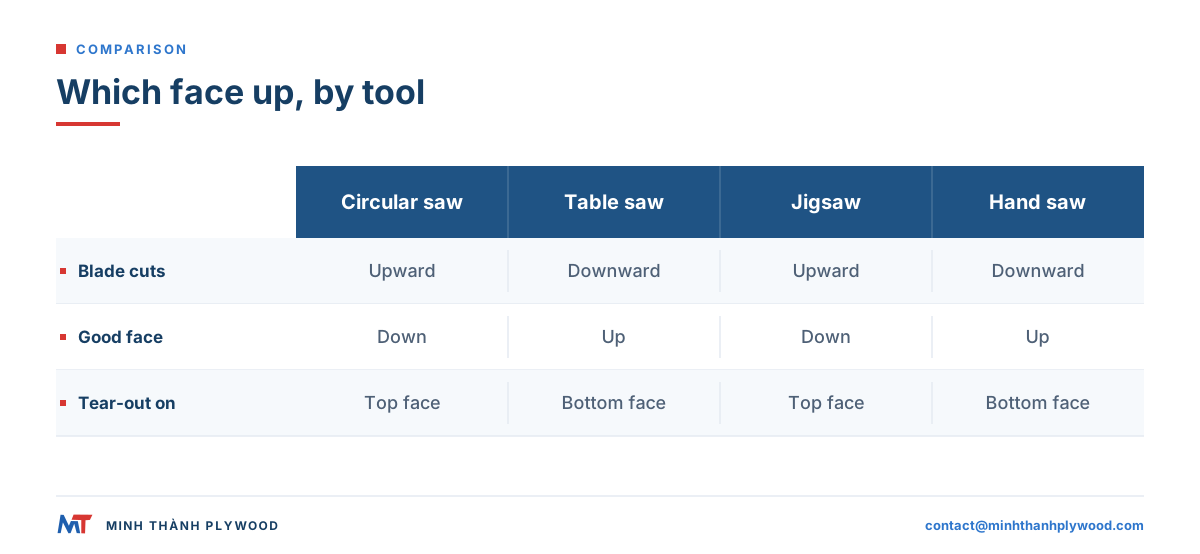
Melyik oldala nézzen felfelé vágáskor?
Az a felület, amelynek tisztának kell maradnia, arra az oldalra kerüljön, ahol a fogak belépnek a fába: körfűrésznél, forgácsolásgátló csík nélküli vezetősínes körfűrésznél és hagyományos dekopírfűrészlapnál lefelé; asztali körfűrésznél, gérvágó fűrésznél, szalagfűrésznél és kézifűrésznél felfelé. A kiszakadás ott keletkezik, ahol a fogak kilépnek a táblából.
| Szerszám | A fűrészlap mozgása a vágásnál | A szebbik oldal helyzete | Miért? |
|---|---|---|---|
| Körfűrész | Felfelé | Lefelé | A fogak a felső felületen lépnek ki |
| Forgácsolásgátló csíkos vezetősínes körfűrész | Felfelé | Felfelé vagy lefelé | A csík megtartja a szálakat a sín felőli oldalon |
| Asztali körfűrész | Lefelé | Felfelé | A fogak az alsó felületen lépnek ki |
| Gérvágó vagy darabolófűrész | Lefelé | Felfelé | A lap felülről hatol a felső felületbe |
| Dekopírfűrész, hagyományos lap | Felfelé, a húzó löketnél | Lefelé | A fogak felfelé emelik a felső felület szálait |
| Dekopírfűrész, lefelé vágó lap | Lefelé | Felfelé | A fogak lefelé nyomják a felső felület szálait |
| Kézifűrész, nyugati típusú toló löket | Lefelé | Felfelé | A fogak toláskor vágnak, és alul lépnek ki |
| Felsőmaró, lefelé vágó spirálmaró | Lefelé | Felfelé | A spirálélek a tábla felé nyomják a felső felületet |
Ha mindkét oldal látható marad, például polcnál vagy szekrényoldalnál, védje a kilépési oldalt előkarcolással, ragasztószalaggal vagy alátétlappal. Készterméknél a kilépési oldal azt is meghatározza, melyik felületre kerül az átlátszó bevonat vagy festék, ezért az első vágás előtt jelölje meg az oldalakat.
Miért szálkásodik és szakad ki a rétegelt lemez?
A rétegelt lemez fedőfurnérja vékony, a szálai pedig egy irányban futnak. Ahol a fog kilép a táblából, megemeli a szálakat, amelyek mögött nincs semmi, ami leszorítaná őket. A fedőfurnér szálirányára merőleges vágás jobban kiszakítja a felületet, mint a száliránnyal párhuzamos vágás.
A kiszakadások szinte mindegyikéért öt ok felel:
- Kilépési oldal. A szebbik oldal arra az oldalra kerül, ahol a fogak kilépnek a fából.
- Fűrészlap. Túl kevés fog, tompa él vagy tömör fa hosszanti vágására kialakított fogazás.
- Alátámasztás. A leeső darab megereszkedik, a fűrészrés összezárul, a lap megszorul és rázkódni kezd.
- Előtolás. Túl gyors tolás, különösen a száliránnyal keresztben, vagy megállás és újraindítás vágás közben.
- A tábla felépítése. Rideg vagy nagyon vékony fedőfurnér, illetve üreg a belső rétegben, közvetlenül a fedőfurnér alatt.
Az első négy ok a fűrészhez és annak használójához kapcsolódik. Az ötödik még azelőtt eldől a gyárban, hogy a tábla eljutna a műhelybe.
A tábla felépítése és a kiszakadás: fedőfurnér, üregek a belső rétegben
Tiszta vágáshoz a fedőfurnérnak teljes felületén kötődnie kell a zárt belső réteghez. Ha egy belső furnérrétegben hézag van, a fölötte lévő fedőfurnér alátámasztás nélkül marad, és a fogak áthaladásakor kitörik. Az éles fűrészlap sem teszi rendbe az üreges táblát.
A gyártás során kialakított tulajdonságok a fűrésznél is megmutatkoznak:
- Hézagok a belső rétegben. A belső furnérrétegek közötti hézag miatt a fedőfurnér egy üres rés fölött húzódik át. A Minh Thanh a belső rétegeket vízszintesen és függőlegesen is összevarrja, hogy zárt maradjon a réteg.
- Síkbeliség. A meghajlott tábla elemelkedik a munkapadtól, ezért a fűrészlap magassága vágás közben változik. A bútoripari minőségű táblákat alapértelmezés szerint kétszer préselik: először a belső réteg tábláját préselik és kalibrálják, majd a fedő- és hátoldali furnérral együtt ismét préselik.
- Vastagság. A bútoripari táblákat csiszolás után ±0,2–0,3 mm-es tűréssel, akár ±0,2 mm-es pontossággal gyártják, így az egyik táblára beállított horony vagy horonymaró a következőbe is illeszkedik.
- A felület csiszolása. A felületeket megcsiszolják és polírozzák. A túlcsiszolt fedőfurnér elvékonyodik, és könnyebben kiszakad.
| Mit lát a vágott élen? | Jellemző ok | Megoldás a fűrésznél vagy a táblánál |
|---|---|---|
| Foszló szálak a kilépési oldalon | Kilépési oldal, fűrészlap, előtolás | Fordítsa meg a táblát, használjon finomabb fogazású lapot és lassabb előtolást |
| Forgácsok a keresztvágás végén | A kilépési oldal nincs alátámasztva a tábla szélénél | Alátétlap vagy az utolsó néhány cm előkarcolása |
| Sötét rés az élen, fölötte kitört fedőfurnérral | Hézag a belső rétegben | A tábla felépítése: zárt, összevarrt furnér középréteg |
| Égésnyomok és hullámos vágásvonal | Tompa fűrészlap vagy megszorult leeső darab | Élezze meg a lapot, támassza alá a leeső darabot |
| Lépcsők vagy változó mélység a vágás mentén | Meghajlott tábla | Sík, kalibrált tábla |
A legjobb fűrészlap rétegelt lemez vágásához: fogszám, élezés és vágásszélesség
Rétegelt lemez vágásához a legjobb fűrészlap sok apró fogú, váltófogú ferde élezésű (ATB) és keskeny vágásszélességű: a 7-1/4 in körfűrészlapra 40–60, a 10 in asztali körfűrészlapra 60–80 fog ajánlott. Több fog esetén kisebb forgácsok válnak le, és kisebb erő éri a felületi szálakat.
| Szerszám és fűrészlapméret | Fogszám általános rétegelt lemezhez | Fogszám furnérozott vagy melaminos felülethez | Fogazás |
|---|---|---|---|
| Körfűrész, 7-1/4 in (184 mm) | 40 | 60–140 | ATB vagy finom ATB (Hi-ATB) |
| Vezetősínes körfűrész, 160 mm-es osztály | 48 | 48 vagy több, finom fogazással | ATB |
| Asztali körfűrész, 10 in (254 mm) | 60 | 80 | Finom ATB (Hi-ATB); laminált felülethez háromélű fogazás (TCG) |
| Gérvágó fűrész, 10 in vagy 12 in | 60 | 80–100 | ATB |
| Dekopírfűrész | 10–12 TPI | 15–20 TPI, lefelé vágó | Köszörült, oldalt terpesztett |
| Kézifűrész | 10–12 TPI | 12 vagy több TPI | Keresztvágó |
A táblázat alapján három szabályt érdemes követni:
- Fogszám. A 24 fogú szerkezeti fűrészlapot fa gyors, hosszanti vágására tervezték, ezért kiszakítja a rétegelt lemez felületét.
- Fogazás. Az ATB fogak késként metszik el a fedőfurnér szálait; kemény laminált és melaminos felületen a háromélű fogazás (TCG) működik jobban.
- Élesség. Egy tompa, finom fogazású lap rosszabbul vág, mint egy éles, durvább fogazású. Cserélje ki vagy éleztesse meg, ha a fűrész erősebb tolást igényel, vagy a vágás égésnyomot hagy.
Mindennapi munkához tehát éles, 40–60 fogú ATB körfűrészlapot használjon, átlátszó bevonattal ellátandó felülethez pedig legalább 60 fogú, kifejezetten rétegelt lemezhez való lapot.
Öt módszer a rétegelt lemez kiszakadásmentes vágására
A kiszakadásmentes vágáshoz igazítsa a felület helyzetét a szerszámhoz, és alkalmazzon egyet vagy többet az öt módszerből: előkarcolás, ragasztószalag, hézagmentes felfekvés, alátétlap, valamint lassú és egyenletes előtolás. Furnérozott felületnél az előkarcolás a leghatékonyabb.
- Karcolja meg a vonalat. Egyenes vezető mellett húzzon végig éles sniccert vagy kézműves kést a kilépési oldalon két-háromszor. A szálak így nem tudnak a vonalon túl felszakadni.
- Ragassza le a vonalat. Tegyen festőszalagot a vágás mentén, és arra rajzolja fel a vonalat. A szalag megtartja a rideg vagy nagyon vékony furnér szálait; a vágott éltől elfelé húzva távolítsa el.
- Használjon hézagmentes alátámasztást. A vezetősín forgácsolásgátló csíkja, az asztali körfűrész hézagmentes betétje vagy a körfűrész feláldozható talpa lezárja a fűrészlap melletti hézagot.
- Támassza alá a kilépési oldalt. Keresztvágásnál szorítson egy leeső darabot a kilépési vég alá vagy mögé, így az utolsó szálak is alátámasztást kapnak.
- A száliránnyal keresztben lassan vágjon. A keresztvágás jobban kiszakítja a felületet, mint a hosszirányú vágás. Csökkentse a sebességet, és megállás nélkül haladjon.
Ha mindkét felület látható marad, karcolja meg mindkét oldalt, vagy alkalmazzon kétmenetes vágást: először 3–6 mm mély elővágást készítsen, majd ugyanazon a vonalon vágjon teljes mélységben.
Hogyan vágható egyenesre a rétegelt lemez asztali körfűrész nélkül?
Egyenes vezetőt szorítson a táblára, és a fűrész talplemezét vezesse végig rajta. A vonalat a vezető tartja, nem a keze. Vezetőnek megfelel egy másik tábla gyári éle, egy alumínium vízmérték vagy egy házilag készített vezetőlap.
Ismétlődő vágásokhoz a házilag készített vezetőlap a legpontosabb:
- Ragasztóval és csavarokkal rögzítsen egy egyenes rétegeltlemez-csíkot egy szélesebb, vékony rétegeltlemez-alapra úgy, hogy a gyári él kifelé nézzen.
- Egyszer vezesse végig a körfűrészt a csík mentén, és vágja le az alapot pontosan a fűrészlap vonaláig.
- Vágáskor helyezze az alap levágott élét a ceruzavonalra, majd mindkét végét rögzítse leszorítóval.
- A talplemezt az elsőtől az utolsó pillanatig a csíkhoz szorítva vágjon.
Két szokás segít egyenesen tartani a vágásvonalat:
- Mindkét végén rögzítse a vezetőt, és vágás előtt ellenőrizze, hogy nem mozdult-e el.
- Hátulról tolja a fűrészt, hogy a hosszabb vágás során ne húzódjon el a vezetőtől.
A vezetősínes körfűrész ugyanezt a munkát egy vezetősínnel és egy forgácsolásgátló csíkkal végzi el. A helyszínen ez áll a legközelebb a táblafelosztó fűrészhez.
Hogyan vágjon el egyedül egy teljes rétegeltlemez-táblát?
Fektesse a teljes táblát a padlón egy merev hőszigetelőhab-lapra, majd vágja át a rétegelt lemezt úgy, hogy a fűrész a habba is beleérjen. Mindkét darab alátámasztva marad, semmi nem esik le, és a fűrészlap sem szorul meg.
Egy teljes, 1220 × 2440 × 18 mm-es tábla körülbelül 26,8 kg Styrax belső réteggel, 31,1 kg Acacia belső réteggel és 34,8 kg Eucalyptus belső réteggel. Ez egy embernek nehéz és széles ahhoz, hogy két bakon mozgassa, ezért biztonságosabb a padlón dolgozni.
- Fektesse le a habot tiszta, sík padlóra.
- Csúsztassa rá a táblát, körfűrész esetén a szebbik oldalával lefelé.
- Jelölje ki a vonalat, és rögzítse a vezetőt.
- Állítsa be a mélységet úgy, hogy a lap átvágja a rétegelt lemezt, és csak éppen beleérjen a habba.
- Térdeljen a táblára a fűrész mögött, ne a leeső darab oldalán, majd vágjon.
Először vágja kisebb darabokra a táblát, a pontos méretre vágást pedig végezze el később asztali körfűrészen vagy vezetősínnel, ahol könnyebb tartani a méretet.
Rétegelt lemez vágása asztali körfűrésszel
Asztali körfűrészen a szebbik oldal legyen felül, a fűrészlap körülbelül egy fognyival nyúljon a tábla fölé, a kihordó oldalt támassza alá. Hosszirányú vágáshoz használja a párhuzamvezetőt, keresztvágáshoz pedig a keresztvágó szánt vagy szögvezetőt. Teljes tábla vágásához segítség vagy kihordóasztal kell.
A tiszta asztali körfűrészes vágás lépései:
- Szereljen fel 60–80 fogú fűrészlapot és hézagmentes betétet.
- Állítsa be a lap magasságát úgy, hogy egy fognyival nyúljon a felső felület fölé.
- Támassza alá a táblát a be- és kihordó oldalon, hogy végig síkban maradjon az asztalon.
- A referenciaélt tartsa a párhuzamvezetőhöz, a teljes hosszanti vágás során.
- Használjon hasítóéket, hogy a fűrészrés ne záródhasson a lapra.
- Derékszögű darabok keresztvágásához használjon szánt.
Asztali körfűrészen akkor a legpontosabb a rétegelt lemez vágása, ha a táblák síkak és egyenletes vastagságúak. A meghajlott tábla elemelkedik az asztaltól, és elvándorol a vágás; a vastagságingadozó táblából készült hornyok illeszkedése sem lesz egyenletes.
Dekopírfűrész, kézifűrész és felsőmaró: ívek, rövid vágások és kivágások
A dekopírfűrész íveket és nyílásokat vág, a kézifűrész ott használható rövid vágásokhoz, ahol nincs áram, a felsőmaró pedig éleket munkál meg és hornyokat mar. Mindegyikhez a megfelelő oldalhelyzetet és fűrészlapot vagy maróbetétet kell választani. Egyik sem első választás hosszú, egyenes vágáshoz teljes táblán.
- Dekopírfűrész. Szereljen fel 10–20 TPI finom fogazású lapot. Hagyományos, felfelé vágó lapnál a szebbik oldal legyen lefelé; lefelé vágó vagy fordított fogazású lappal felfelé maradhat. Kapcsolja ki az előtoló lengőmozgást, tartsa síkban a talpat, és közvetlenül a vonal mellett vágjon.
- Kézifűrész. Használjon 10–12 TPI finom keresztvágó fűrészt, a szebbik oldallal felfelé, a táblához képest kis szögben. Először karcolja meg a vonalat, és a vágás vége közelében támassza alá a leeső darabot.
- Felsőmaró. A lefelé vágó spirálmaró tisztán hagyja a felső oldalt, a felfelé vágó az alsót, a kompressziós maró pedig mindkettőt. Vékony fogásokban dolgozzon; fedőfurnéros felület sarkainál az utolsó néhány milliméteren marjon ellenirányban, hogy ne pattogjon ki a furnér.
Mosogatónyíláshoz vagy más kivágáshoz először fúrjon egy-egy lyukat a sarkokban, majd dekopírfűrésszel vágja össze őket. A lekerekített sarkok megakadályozzák, hogy repedések induljanak a táblában.
Rétegelt lemez vágása szerszámonként: összefoglaló táblázat
Mindegyik szerszámnak megvan a maga feladata: az egyenes vágáshoz a vezetősínes és az asztali körfűrész, a teljes táblák felosztásához a körfűrész, az ívekhez a dekopírfűrész, az élekhez a felsőmaró a megfelelő választás. A vágás alapján válasszon szerszámot, ne az alapján, mi van éppen a furgonban.
| Szerszám | Mire a legalkalmasabb? | A szebbik oldal helyzete | Fűrészlap vagy maróbetét | Jellemző pontosság |
|---|---|---|---|---|
| Körfűrész vezetővel | Teljes táblák felosztása | Lefelé | 40–60 fogú ATB | Rögzített vezetővel jó |
| Vezetősínes körfűrész | Készre vágás a helyszínen | Felfelé, forgácsolásgátló csíkkal | 48 fogú, finom | Nagyon jó |
| Asztali körfűrész | Hosszirányú vágások és ismétlődő alkatrészek | Felfelé | 60–80 fogú Hi-ATB | Nagyon jó |
| Gérvágó fűrész | Rövid keresztvágások léceken | Felfelé | 60–100 fogú | Keskeny darabokon jó |
| Dekopírfűrész | Ívek és kivágások | Lefelé, hagyományos lapnál | 10–20 TPI | Közepes, csiszolással javítható |
| Kézifűrész | Rövid, áram nélküli vágások | Felfelé | 10–12 TPI | Közepes |
| Felsőmaró vagy CNC | Élek, hornyok, táblakiosztásos alkatrészek | Mindkettő, kompressziós maróval | Spirálmaró | Nagyon jó |
Hogyan vágja méretre a rétegelt lemezt bútor- és szekrényalkatrészekhez?
Bútor- és szekrényalkatrészekhez először körfűrésszel vagy vezetősínes körfűrésszel ossza fel a táblát, majd egyetlen asztali körfűrészen vagy CNC-gépen vágjon minden alkatrészt végleges méretre, méretenként azonos vezetőbeállítással. Az egy menetben, azonos beállítással vágott darabok mérete egyezik.
- Készítsen darabjegyzéket az összes alkatrésszel, a száliránnyal és a látható felülettel.
- Tervezze meg a kiosztást a teljes, 1220 × 2440 mm-es vagy 1250 × 2500 mm-es táblán, az alkatrészek közötti fűrészréssel számolva.
- Ossza fel a táblát a kész alkatrészeknél körülbelül 10–20 mm-rel nagyobb nyers darabokra.
- Vágja végleges méretre az asztali körfűrészen vagy CNC-gépen; azonos méretű alkatrészeket egyenként vágjon le, mielőtt átállítaná a vezetőt.
- Zárja le vagy kezelje az éleket a terv szerint. A rétegelt lemez élzárásáról szóló útmutató bemutatja a szalagot, a tömörfa élzárást és a láthatóan hagyott élt.
Rétegelt lemezből készült konyhaszekrényeknél és bútorlapoknál az ajtók és fiókelőlapok száliránya az alkatrészek sorában azonos legyen. Ezt már az első vágás előtt jelölje a darabjegyzéken.
Nyír-, furnérozott és fenolfilmes rétegelt lemez vágása
A vékony vagy dekoratív felületekhez finom fogazású fűrészlap és teljes alátámasztás kell. A nyír-, mérnöki furnérból (EV) és nyárból készült felületek a száliránnyal keresztben könnyen kipattognak; a kemény fenolfilmes vagy melaminos felület pedig a kilépési oldalon sérülhet. Mindegyiknél karcolja meg a vonalat, használjon ragasztószalagot vagy hézagmentes alátámasztást.
| Felület | Jellemző hiba | Megoldás |
|---|---|---|
| Nyír | A száliránnyal keresztben kipattog a kilépési oldal | Legalább 60 fogú ATB, mindkét oldal előkarcolása |
| Mérnöki furnér (EV) | A vékony felület szálkásodik | Ragassza le a vonalat, lassítson az előtoláson |
| Nyár vagy fenyő | A puha szálak felhúzódnak és bolyhossá válnak | Éles fűrészlap, alátétlap keresztvágásnál |
| Fenolfilmes felület | A filmréteg a kilépési oldalon kipattog | TCG fűrészlap, előkarcoló menet, a vágott élek lezárása |
| Vékony, 3–6 mm-es rétegelt lemez | A tábla rezeg, az élek letörnek | Teljes alátámasztás; 3 mm-es lemeznél késsel vágás |
A Minh Thanh 3–5 mm vastag vékony rétegelt lemeze mindig 5 rétegű, ezért még a 3 mm-es tábla is két fedőfurnérból és három belső furnérrétegből áll. A 3 mm-es táblát éles késsel is el lehet vágni: egyenes vezető mentén több könnyű húzással karcolja át, majd pattintsa le, és tisztítsa meg az élt.
Fenolfilmes vagy kültéri táblák vágása után zárja le a vágott éleket festékkel vagy élzáróval. A film a felületet védi; a víz a frissen vágott élen jut be.
Biztonság és por rétegelt lemez vágásakor
Rétegelt lemez vágásakor viseljen szem- és hallásvédőt, valamint pormaszkot vagy használjon porelszívást. Mindkét kezét tartsa a működő védőburkolattal felszerelt fűrészen. A három fő veszély a visszarúgás, a kirepülő forgács és a finom por.
- Visszarúgás akkor történik, ha a fűrészrés összezárul a lapon. Támassza alá a vágás mindkét oldalát, asztali körfűrészen használjon hasítóéket, és ne álljon közvetlenül a fűrészlap mögé.
- Forgácsok a kilépési oldalról repülnek ki. Egyetlen rövid vágásnál is viseljen védőszemüveget; az OSHA szem- és arcvédelmi szabványa 1 910,133 előírja ezt, ha a munkában kirepülő részecskék veszélye áll fenn.
- Por. A fűrészelésből származó finom por fáport és kikeményedett ragasztót tartalmaz. Csatlakoztasson porelszívót a fűrészhez, vagy viseljen finom por ellen védő maszkot; seprű helyett porszívóval takarítson.
- Zaj. A körfűrész vagy az asztali körfűrész egy egész munkanapon át halláskárosító hangerővel működhet. Viseljen fültokot; az OSHA munkahelyi zajterhelési szabványa 1 910,95 határozza meg a munkahelyi határértékeket.
A Minh Thanh bútoripari rétegelt lemeze E0 kibocsátási osztályú UF-ragasztóval készül. Az ASTM D6007 szerint végzett hat kamravizsgálat átlaga 0,014–0,032 ppm volt 2025 áprilisa és 2026 júniusa között, a határérték pedig 0,05 ppm. A furnérmagos keményfa rétegelt lemezre vonatkozó határértéket a 40 CFR 770.10 tartalmazza. Ez a határérték a táblára vonatkozik; a porelszívás és a maszk a fűrészeléskor keletkező por ellen továbbra is véd.
Méretre vágott rétegelt lemez a gyárból: mikor jobb a helyszíni vágásnál?
A gyárból méretre vágott rétegelt lemez akkor előnyös a helyszíni vágással szemben, ha nagyobb mennyiségben ismétlődnek azonos alkatrészek. A táblafelosztó fűrész minden darabot azonos méretűre és derékszögűre vág, a műhely pedig időt és anyagveszteséget takarít meg. A Minh Thanh exportmegrendeléseknél egy táblát 4, 6 vagy 8 darabra vág.
Mikor érdemes méretre vágást kérni?
- Ismétlődő alkatrészeknél. Rögzített méretű polcokhoz, fiókaljakhoz, szekrényhátlapokhoz és ládaoldalakhoz.
- Korlátozott műhelytér esetén. Ha nincs hely a teljes táblák mozgatásához.
- Csomagolásnál és szállításnál. A kisebb darabok szorosabban csomagolhatók, és érkezéskor könnyebb velük dolgozni.
A méretre vágott rétegelt lemez rendszeresen kerül Olaszországba és más európai piacokra. Ugyanazokból a táblákból készül, mint az egész táblás termék: kétszer préselik, csiszolják, és azonos vastagságtűréssel gyártják. A méretre vágott rétegelt lemez oldalán szerepelnek az elérhető formátumok.
Mit adjon meg a megrendelésben?
Ha az üzem vagy a vevő vágja méretre a táblát, olyan felépítést rendeljen, amely tisztán vágható: zárt, összevarrt belső réteg, a felületkezeléshez illő minőségi osztályú fedőfurnér, sík, kétszer préselt tábla és szűk vastagságtűrés. Bútoripari rétegelt lemez tiszta vágáshoz például így specifikálható:
18 mm-es bútoripari rétegelt lemez, fehér Styrax belső réteg, mindkét irányban összevarrva, kétszer préselve, E0 kibocsátási osztályú UF-ragasztóval, csiszolt nyír D+/D felülettel, 1220 × 2440 mm, ±0,2–0,3 mm vastagságtűréssel; vagy méretre vágva, egy tábla 4 darabra; 1×40HC.
Először kérjen ingyenes mintákat, és vágja meg őket a saját fűrészével és fűrészlapjaival, mielőtt rendel. A Minh Thanh minimális rendelési mennyisége egy 40HC-konténer; a gyártás a 30 %-os előleg után 15–45 napot vesz igénybe. Küldje el a specifikációt vagy a darabjegyzéket, és kérjen ajánlatot bútoripari rétegelt lemezre egész táblában vagy méretre vágva. További felhasználási útmutatók találhatók a rétegelt lemez felhasználásáról, köztük a rétegelt lemez falburkolatokról szóló útmutató.
Turn ended
Beszerzési kérdések és válaszok
Melyik oldala nézzen felfelé, ha körfűrésszel vágom a rétegelt lemezt?
A szebbik oldal lefelé nézzen. A körfűrész felfelé vág, ezért a fogak a felső oldalon lépnek ki, és ott szakíthatják ki a furnérszálakat; a munkapad felőli oldal tiszta marad.
Melyik oldala nézzen felfelé asztali körfűrészen?
A szebbik oldal legyen felül. Az asztali körfűrész lapja lefelé vág a felső felületbe, majd alul lép ki, ezért az alsó oldalon keletkezhet kiszakadás.
Milyen fűrészlap a legjobb rétegelt lemez vágásához?
Keskeny vágásszélességű, sok apró fogú, váltófogú ferde élezésű (ATB) lap. 7-1/4 in körfűrészlapnál 40–60 fog, 10 in asztali körfűrészlapnál 60–80 fog ajánlott. Furnérozott vagy melaminos felülethez a több fogú, kifejezetten rétegelt lemezhez való lap adja a legtisztább élt.
Hogyan vágható ki a rétegelt lemez kiszakadás nélkül?
Használjon éles, finom fogazású fűrészlapot, a szebbik oldalt arra az oldalra fordítsa, ahol a fogak belépnek a fába, a táblát a vágás mindkét oldalán támassza alá, késsel karcolja meg a vonalat, és egyenletes előtolással vágjon. Vékony vagy rideg felületen segít a festőszalag a vágás mentén.
Hogyan vágható egyenesre a rétegelt lemez asztali körfűrész nélkül?
Szorítson egy egyenes vezetőt vagy vezetősínt a táblára. A vezető a vágás vonalától a fűrészlap és a talplemez széle közötti távolságra legyen. A fűrészt a teljesen alátámasztott táblán, a vezető mentén vezesse.
Miért szakad ki a rétegelt lemez finom fogú fűrészlap mellett is?
Leggyakrabban azért, mert a szebbik oldal a szerszámhoz képest rossz oldalon van; a leeső darab megereszkedik és megszorítja a lapot; a száliránnyal keresztben túl gyors az előtolás; vagy a fedőfurnér alatt üreg van a belső rétegben, ezért nincs mi alátámassza.
Hogyan vághatok el egy teljes rétegeltlemez-táblát egyedül?
Fektesse a táblát a padlón egy merev hőszigetelőhab-lapra, rögzítse a vezetőt, majd úgy állítsa be a fűrészlapot, hogy éppen átvágja a rétegelt lemezt. A hab mindkét oldalt alátámasztja, így egyik darab sem zuhan le, és a lap sem szorul meg.
Milyen mélyre állítsam a körfűrész lapját rétegelt lemez vágásakor?
Úgy állítsa be, hogy a lap körülbelül egy fognyival, azaz 3–6 mm-rel nyúljon a tábla alá. A sekélyebb beállításnál több fog dolgozik a fában, így tisztább lesz a felület, és kisebb a visszarúgás kockázata.
Vágható rétegelt lemez dekopírfűrésszel?
Igen, ívekhez és rövid vágásokhoz. Használjon finom fogú, lefelé vágó vagy fordított fogazású lapot; hagyományos, felfelé vágó lapnál a szebbik oldal legyen lefelé. A talp maradjon síkban a táblán.
Érdemes méretre vágva megvenni a rétegelt lemezt?
Azonos alkatrészek ismétlődő gyártásánál igen. A gyárban vagy táblafelosztó fűrészen minden darab azonos méretre, tiszta éllel vágható; a Minh Thanh exportmegrendeléseknél egy táblát 4, 6 vagy 8 darabra vág.
Milyen felsőmaró-betét vágja tisztára a rétegelt lemez mindkét oldalát?
Kompressziós spirálmaró. Az alsó spirálélek felfelé, a felsők lefelé vágnak, így a tábla mindkét felületét befelé nyomják, és azok tiszták maradnak.