
Minh Thanh의 주력 합판 규격은 1220 × 2440과 1250 × 2500 mm입니다. 큰 규격은 호칭 면적이 4.98 % 더 크지만 실제 이점은 재단 배치로 정해집니다. 완성 길이, 너비, 두께, 결 방향과 허용오차를 mm로 지정하세요. 4×8 같은 상품 호칭만으로 모든 치수 요구 사항이 정해지지는 않습니다.
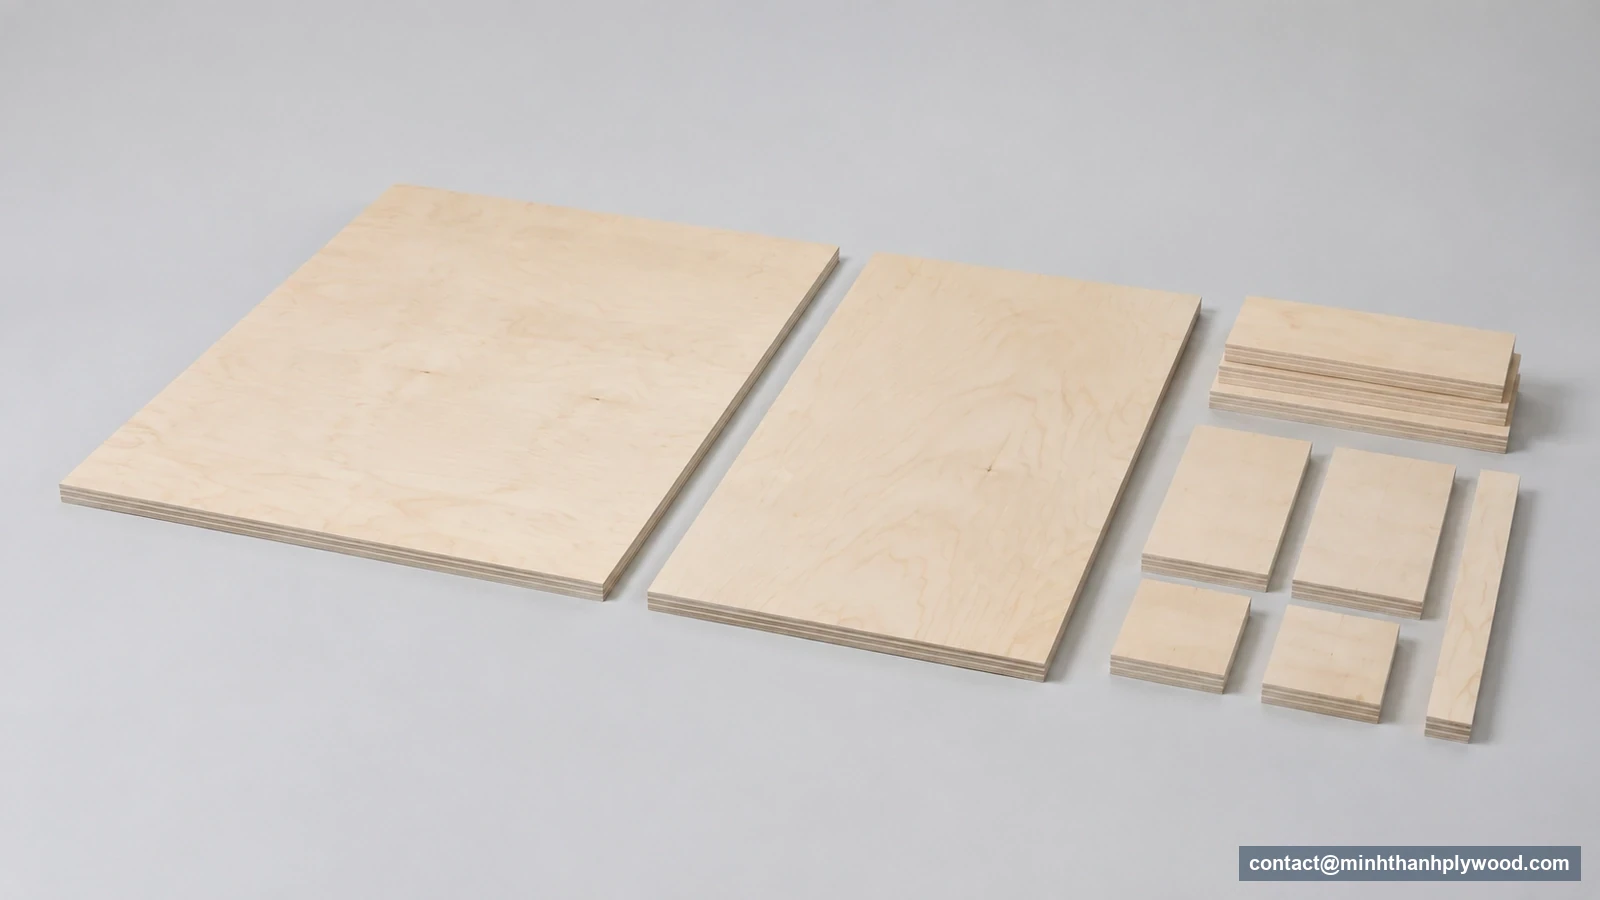
합판 사이즈: 어떤 표준 크기부터 비교할까요?
Minh Thanh의 가구용 판재를 구매한다면 1220 × 2440 mm와 1250 × 2500 mm를 먼저 비교하세요. 두 가지 주력 원판 규격입니다. 주문 규격에는 1220 × 2500 mm와 1220 × 2280 mm도 있습니다. 어떤 크기에서 유효한 부품을 가장 많이 얻을지는 부품 배치, 설비와 입고 작업 방식에 따라 달라집니다.
| Minh Thanh 원판 규격 | 호칭 면적 | 18 mm 호칭 부피 | 구매 시 확인할 사항 |
|---|---|---|---|
| 1220 × 2440 mm | 2.9768 m² | 0.0535824 m³ | 기존 4×8 재단 프로그램에 맞는가? |
| 1250 × 2500 mm | 3.125 m² | 0.05625 m³ | 너비 30 mm·길이 60 mm 증가로 합격 부품이 늘어나는가? |
| 1220 × 2500 mm | 3.05 m² | 0.0549 m³ | 긴 부품에 추가 길이가 필요한가? |
| 1220 × 2280 mm | 2.7816 m² | 0.0500688 m³ | 짧은 규격이 부품과 물류에 유리한가? |
면적은 m 단위 너비 × 길이, 부피는 면적 × m 단위 두께로 계산합니다. 표는 고객이 가장자리를 다듬거나 재단하기 전의 호칭 완성 치수 기준입니다. 공급 범위는 가구용 합판과 규격 재단 합판에서 확인할 수 있습니다. 자료 확인일: 2026년 10월 7일.
합판 규격과 두께, 심재, 표판은 각각 지정하세요. 익숙한 판재 크기만으로 나머지 사양이 정해지지는 않습니다. 같은 1220 × 2440 mm 원판도 얇은 뒷판이나 두꺼운 가구 부품용일 수 있으며 가공·포장 조건이 다릅니다. 크기 하나만 승인하지 말고 판재 구성과 재단 배치를 함께 평가하세요.
4×8 합판은 mm로 정확히 얼마일까요?
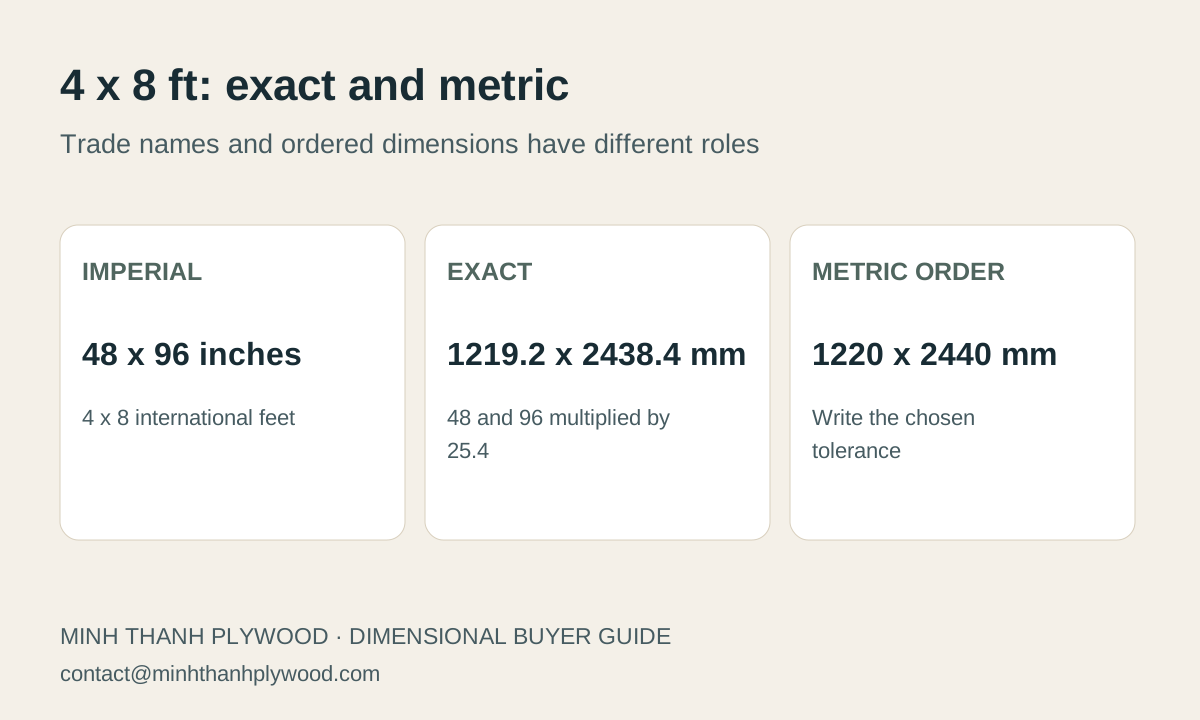
정확한 4 × 8 ft는 1,219.2 × 2,438.4 mm입니다. 상업적으로 쓰는 mm 규격인 1220 × 2440 mm는 너비 0.8 mm, 길이 1.6 mm가 더 큽니다. 일상적인 제품 호칭은 비슷하지만 산술적으로 같은 치수는 아닙니다.
NIST 길이 기준은 1인치를 정확히 25.4 mm로 정의합니다. 자료 확인일: 2026년 10월 7일. 48인치와 96인치에 이 값을 곱하면 정확한 환산 치수를 얻습니다. 수입 발주에서 기준이 되는 값은 선택한 치수 허용오차를 붙인 공장 주문 완성 치수입니다.
유통업체는 재고 호칭에 “4×8”을 쓰고 기술 자료에는 1220 × 2440 mm를 기재할 수 있습니다. 생산 도면은 기술 치수를 사용해야 합니다. 계약이 정확한 48 × 96인치를 요구한다면 그대로 명시하세요. 공장에 인치 규격인지 인접한 mm 규격인지 추측하게 해서는 안 됩니다.
시장별 가격 비교에서도 이 차이는 중요합니다. 실제 48 × 96인치 직사각형은 32제곱피트, 1220 × 2440 mm 원판은 2.9768 m²입니다. 가격 계산에는 지정한 제품의 실제 면적을 사용하세요. 익숙한 상품 호칭을 두 단위에서 정확히 맞추려는 이유로 저장된 판재 치수를 바꾸지 마세요.
국제 규격 호칭은 어떻게 해석할까요?
다른 나라의 원판 호칭은 참고로 사용하되 공장의 실제 완성 치수를 지정하세요. 4×4, 5×5와 4×10 등은 여러 시장에서 쓰는 규격이지만 모든 공장의 공급 목록은 아닙니다. 공급 가능 여부는 제품과 공장 범위를 확인해야 합니다.
| 참고 호칭 | 정확한 인치 환산 치수(mm) | 구매자가 정할 사항 |
|---|---|---|
| 4 × 4 ft | 1,219.2 × 1,219.2 | 원판 생산 규격인지 재단 부품인지 |
| 4 × 8 ft | 1,219.2 × 2,438.4 | 정확한 인치 치수인지 인접 mm 규격인지 |
| 5 × 5 ft | 1524 × 1524 | 제품 구성과 공급 가능 여부 |
| 4 × 10 ft | 1,219.2 × 3048 | 대형 제품 공급 및 취급 조건 |
위 표는 단위 환산이며 Minh Thanh의 공급 범위를 뜻하지 않습니다. 당사의 주요 규격은 첫 표의 네 가지 mm 규격입니다. 도면이 공급 범위를 벗어나면 해당 제품을 공급하는 업체를 선택하거나 설계상 부품 배치를 검토해야 합니다. 업계의 일반 규격표가 공장 카탈로그를 자동으로 넓혀주지는 않습니다.
원판 생산과 현지 재단도 구분해야 합니다. 소매업체는 큰 원판을 반으로 잘라 판매할 수 있지만 공장은 원판 또는 지정 부품 묶음의 수출 포장을 견적합니다. 실제 납품 상태의 치수와 수량을 기록하세요. “반판”이라는 이름만으로 톱날 손실과 가장자리 다듬기 후의 완성 치수가 정해지지는 않습니다.
1250 × 2500 mm가 추가 재료비만큼 유리할까요?
1250 × 2500 mm는 1220 × 2440 mm보다 호칭 면적이 0.1482 m², 즉 4.98 % 더 큽니다. 두께, 심재 밀도와 m³당 가격이 같으면 판재 중량과 재료비도 같은 비율로 늘어납니다. 그 추가 재료가 가치 있는지는 합격 부품 수로 판단해야 합니다.
두 규격에서 부품 수가 같다면 큰 원판은 자투리의 별도 용도가 없는 한 남는 재료가 늘어납니다. 반대로 추가 행이나 열이 들어가면 부품 수는 면적 증가율보다 크게 늘 수 있습니다. 아래 재단 예시에서 두 경우를 비교합니다.
구매 비교에는 설비 용량, 보관대 공간, 묶음의 바닥 면적과 인양 조건도 넣으세요. 톱에는 들어가지만 승인된 투입 장치에는 들어가지 않는 큰 원판은 단순한 재고 대체품이 아닙니다. 덮개와 받침재를 포함한 실제 판재·포장 외형을 입고 작업장과 확인해야 합니다.
가격 단위를 맞춰 비교하세요. 같은 규격도 장당 견적과 m³당 견적은 다르게 보일 수 있습니다. 주문 원판의 부피로 두 가격을 환산한 뒤 합격 부품당 비용을 비교합니다. 큰 원판의 장당 금액이 높다고 동일한 목재량의 단가도 높다는 뜻은 아닙니다.
길이·너비·결 방향은 어떻게 지정할까요?
치수 표기 순서를 명시하고 도면에 장식 결 방향을 표시하세요. 카탈로그에 따라 1220 × 2440 또는 2440 × 1220으로 기재해도 면적은 같습니다. 그러나 표판 방향과 부품을 자르는 방향에 따라 완성 외관은 달라질 수 있습니다.
노출되는 수납장 측판은 길이 방향의 결이 디자인 요구 사항일 수 있습니다. 재단 최적화에서 부품을 회전하면 수율은 좋아져도 외관이 달라질 수 있습니다. 혼합 부품 목록 전체에 같은 지시를 적용하기보다 부품별로 회전 허용 여부를 정하세요.
한 쌍의 문짝이나 나란히 설치되는 가구 부품도 같습니다. 노출 표판, 이면과 보이는 방향을 지정하세요. 작은 샘플로 표판 종류와 등급을 정할 수 있지만 완성 가구에서의 방향은 전체 도면이나 배치도로 전달해야 합니다.
표판 선택지는 지정 심재 위의 자작나무, 포플러, 재구성 단판, 소나무와 오쿠메입니다. 내부 교차 적층과 눈에 보이는 무늬는 별도 항목이므로 적층 구성과 장식 결 방향을 나누어 지정하세요. 재단 부품의 방향을 포장 사양에도 표시하면 입고팀이 비슷한 직사각형 더미를 보고 방향을 추측할 필요가 없습니다.
합판 면적과 부피는 어떻게 계산할까요?
호칭 면적은 m 단위 길이 × 너비, 호칭 목재 부피는 그 면적 × m 단위 완성 두께로 계산합니다. m²와 m³는 별도 열에 기록하세요. 하나는 표면적, 다른 하나는 구매하는 판재 재료량입니다.
1220 × 2440 × 18 mm는 면적 1.22 × 2.44 = 2.9768 m², 부피 2.9768 × 0.018 = 0.0535824 m³입니다. 1250 × 2500 × 18 mm는 각각 3.125 m², 0.05625 m³입니다. 판재 주위의 공기와 포장은 포함하지 않습니다.
여러 사양을 주문하면 규격과 두께별로 따로 계산하세요. 앞의 18 mm 규격에서 작은 원판 100장은 5.35824 m³, 큰 원판 100장은 5.625 m³이며 합계는 10.98324 m³입니다. 항목을 나누면 포장명세서에서 각 작업장에 보내는 규격을 식별할 수 있습니다.
계산표에는 충분한 정밀도의 값을 유지하고 표시 결과만 반올림하세요. 장당 부피를 0.054 m³로 먼저 반올림한 뒤 많은 장수에 곱하면 정확한 호칭 계산과 청구량에 차이가 생길 수 있습니다. 계산의 원본은 주문 mm 치수로 유지하고 견적서의 단위·반올림 규칙을 합의하세요.
재단 배치 전에 어떤 여유를 빼야 할까요?
재단 배치 전 원판 치수에서 계획한 가장자리 다듬기 폭을 빼고 부품 사이에 실제 톱날 손실을 넣으세요. 완성 치수만 빈틈없이 더한 배치도는 실제로 만들 수 없는 부품 수를 제시할 수 있습니다. 나중에 단면을 가공한다면 그 가공 여유도 소재 치수에 포함해야 합니다.
같은 크기의 직사각형을 한 줄로 배치할 때 점유 길이는 n × 부품 치수 + (n−1) × 톱날 손실입니다. 원판 양 끝을 다듬으면 유효 길이는 원판 길이 − 2 × 다듬기 폭입니다. 너비에도 같은 계산을 적용하고 행·열을 조합하기 전에 필요한 결 방향을 확인하세요.
내부 절단과 가장자리 다듬기는 목적이 다릅니다. 톱날 손실은 절단 중 제거되는 폭, 다듬기는 공급 단면에서 계획적으로 제거하는 폭이며 줄 끝 자투리는 또 다른 양입니다. 설명 없는 폐기율 하나로 묶기보다 각각 기록하세요.
추후 형상 가공, 드릴 작업이나 단면 마감을 할 가구 소재는 재단 배치에 생산 소재 치수를 사용합니다. 부품 도면에서 완성 치수와 소재 치수를 비교하세요. 공급업체가 완성 재단 부품을 납품한다면 최종 치수와 단면 상태를 지정해야 합니다. 고객 작업장에서 줄어드는 작업 범위와 재단 견적의 공급 범위를 맞추세요.
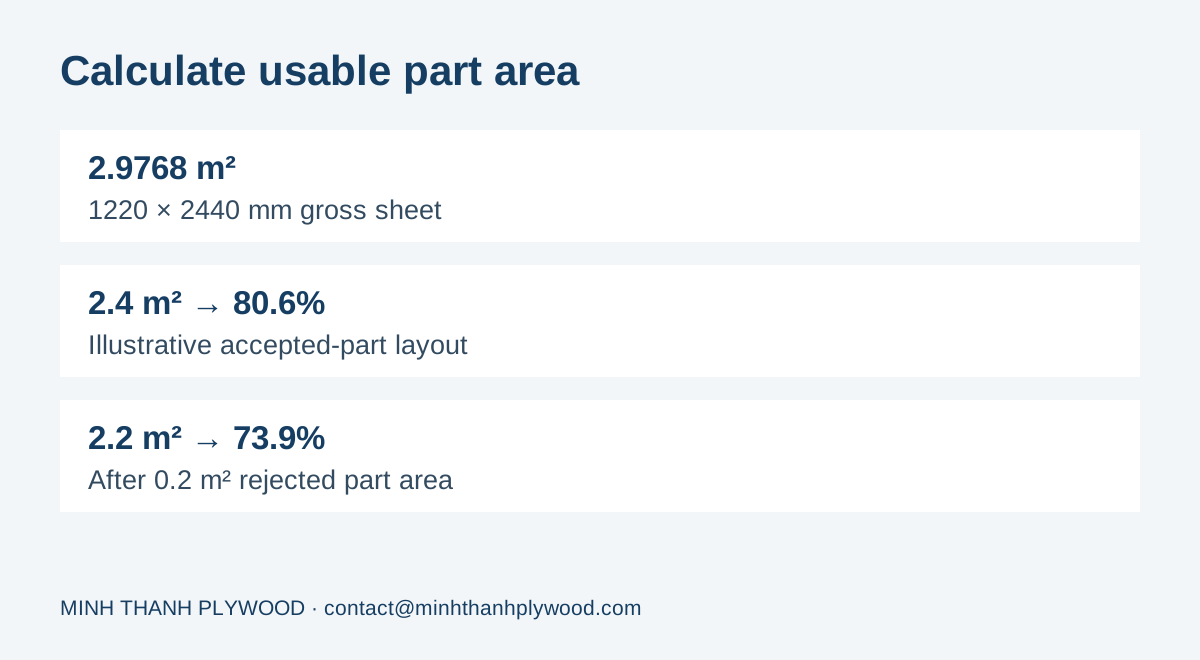
별도의 면적 수율 예를 들면 2.9768 m² 원판에서 합격 부품 2.4 m²를 얻을 때 수율은 80.6%입니다. 추가로 0.2 m²가 불합격이면 합격 면적은 2.2 m², 수율은 73.9%입니다. 이는 재단 배치와 외관 승인이 모두 유효 생산량에 영향을 준다는 가정 예시이며 특정 표판 등급의 실측 성능이 아닙니다.
두 표준 합판 규격의 부품 수가 같은 경우는?
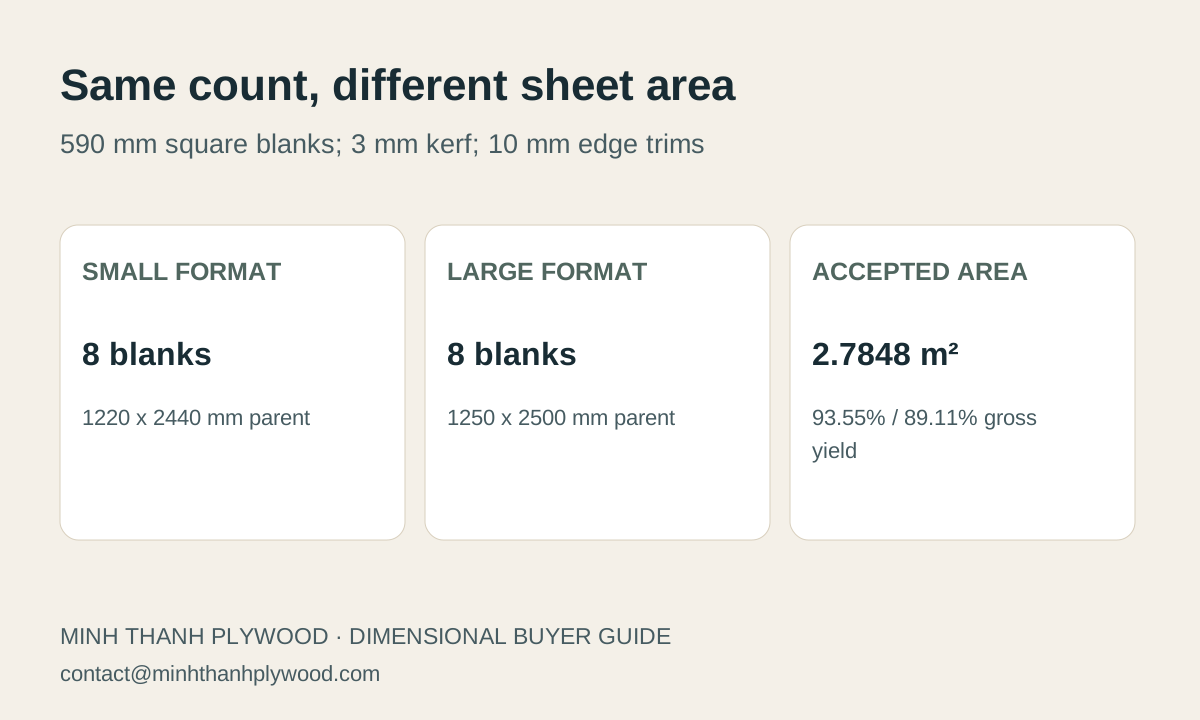
재료량이 달라도 두 규격에서 같은 합격 부품 수를 얻을 수 있습니다. 590 × 590 mm 정사각형 소재, 3 mm 톱날 손실, 사방 가장자리 각각 10 mm 다듬기를 가정한 격자 배치를 보겠습니다. 이 예시는 결 방향 제한이 없어 부품을 자유롭게 회전할 수 있습니다.
1220 × 2440 mm 원판의 유효 크기는 1200 × 2420 mm입니다. 너비 방향 두 부품은 2 × 590 + 3 = 1183 mm, 길이 방향 네 부품은 4 × 590 + 3 × 3 = 2369 mm를 차지하여 여덟 개를 얻습니다. 1250 × 2500 mm의 유효 크기는 1230 × 2480 mm이며 이 역시 가로 두 개·세로 네 개, 총 여덟 개입니다.
여덟 소재의 면적 합계는 8 × 0.590 × 0.590 = 2.7848 m²입니다. 작은 원판 면적의 약 93.55 %, 큰 원판의 **89.11 %**입니다. 명시한 가정에서 계산한 직사각형 소재 면적 수율이며 후속 가공 손실이나 실제 공장 수율을 뜻하지 않습니다.
m³당 단가와 두께가 같다면 큰 원판에 더 지불해도 이 배치에서는 아홉 번째 소재가 생기지 않습니다. 자투리를 다른 부품으로 활용한다면 결론이 달라질 수 있습니다. 면적 4.98 % 증가를 완성 부품 4.98 % 증가로 가정하기 전에 전체 부품 목록으로 계산해야 하는 이유입니다.
작은 규격 차이로 부품 수가 늘어나는 경우는?
작은 치수 차이도 재단 경계값을 넘으면 면적 증가율보다 훨씬 많은 부품을 얻을 수 있습니다. 이번에는 610 × 610 mm 소재, 동일한 3 mm 톱날 손실, 사방 10 mm 다듬기와 결 방향 제한 없음으로 비교합니다. 원판 규격은 그대로입니다.
작은 원판의 유효 너비 1200 mm에 두 소재를 넣으려면 2 × 610 + 3 = 1223 mm가 필요해 들어가지 않습니다. 유효 길이 2420 mm에는 세 소재가 3 × 610 + 2 × 3 = 1836 mm로 들어가지만 네 소재에는 2449 mm가 필요합니다. 따라서 1220 × 2440 원판에서 세 개를 얻습니다.
큰 원판은 다듬기 후 너비 1230 mm, 길이 2480 mm입니다. 두 개·네 개 배치가 차지하는 1223 × 2449 mm가 유효 면 안에 들어가므로 여덟 개를 얻습니다. 총 소재 면적은 2.9768 m²로 큰 원판 호칭 면적 3.125 m²의 약 **95.26 %**입니다.
이 치수는 재단 경계값을 설명하기 위한 예시입니다. 큰 원판이면 항상 세 개 대신 여덟 개를 얻는다는 의미는 아닙니다. 실제 부품 치수, 결 방향, 다듬기와 톱날 손실로 결정해야 합니다. 두 원판에서 같은 부품 목록을 시험하고 승인한 배치나 최적화 결과를 기록하면 반복 발주에도 판단을 재현할 수 있습니다.
필요 면적으로 원판 장수를 어떻게 계산할까요?
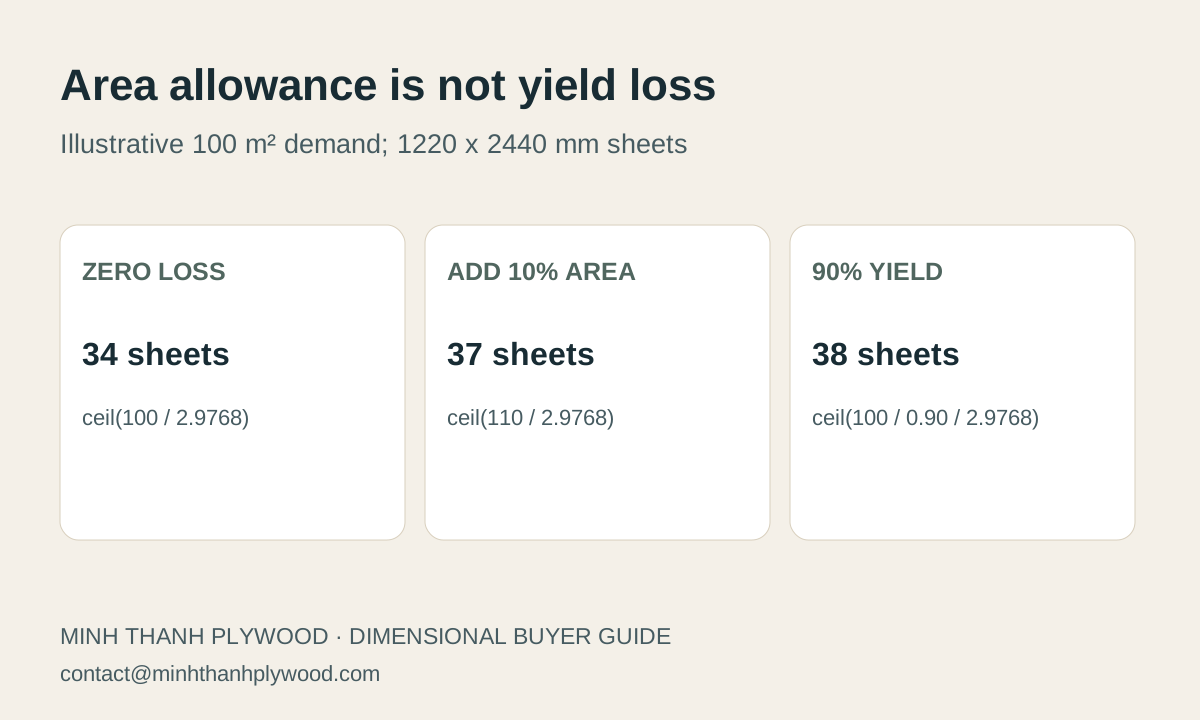
필요 면적을 원판 호칭 면적으로 나누고 장수를 올림하면 면적 기준 최소 수량을 얻습니다. 실제 부품 배치나 시공에는 더 필요할 수 있습니다. 100 m²에 1220 × 2440 mm를 쓰면 100 ÷ 2.9768 = 33.593이므로 손실 없는 최소 수량은 34장입니다.
예비 계산에서 구매자가 면적 10 % 추가를 가정했다면 100 × 1.10 ÷ 2.9768 = 36.952로 계산하여 37장으로 올립니다. 여기의 10%는 가정 예시이며 Minh Thanh의 표준 폐기율이 아닙니다. 1250 × 2500 mm에서 같은 110 m²를 적용하면 35.2장이므로 36장으로 올립니다.
추가 면적과 예상 수율은 다른 입력값입니다. 구매 면적의 90%가 합격 생산량이 된다면 100 ÷ 0.90 ÷ 2.9768을 계산하여 38장으로 올립니다. 필요 면적에 10%를 더하는 것은 구매 면적의 10%를 잃는 것과 같지 않습니다. 예비 물량 산출에 어떤 방법을 썼는지 명시하세요.
가구 부품은 가능하면 총면적보다 부품 목록으로 계산하세요. 작은 직사각형 열 개와 큰 연속 표면 한 개는 면적 합계가 같아도 재단 배치가 다릅니다. 부품별 생산량과 예비·대체 재고도 구분하여 원판 주문량의 근거를 추적할 수 있게 하세요.
규격 재단 발주는 원판 구매와 어떻게 다를까요?
규격 재단 발주는 합의한 치수·공급 상태의 부품을 구매하는 방식이며 원판 발주는 입고 작업장에서 재단합니다. Minh Thanh은 판재를 4, 6 또는 8조각으로 재단하여 이탈리아와 다른 유럽 시장에 정기 공급합니다. 견적 요청에는 분할 수뿐 아니라 실제 부품 목록이 필요합니다.
1220 mm를 가장자리 다듬기 없이 3 mm 톱날로 두 등분하면 각 치수는 (1220 − 3) ÷ 2 = 608.5 mm입니다. 양쪽 외단면을 각각 10 mm 다듬으면 (1220 − 20 − 3) ÷ 2 = 598.5 mm가 됩니다. “반으로 재단”이 완성 치수 610 mm 두 개를 자동으로 뜻하지 않는 이유입니다.
후속 가공용 소재인지 완성 직사각형 부품인지 지정하세요. 결 방향, 노출면, 단면 상태, 허용오차와 수량을 포함합니다. 엣지밴드를 붙일 부품과 투명 마감 아래 적층 단면을 노출할 부품은 납품 단면 요구 사항이 다를 수 있습니다.
같은 가구 자재명세서를 기준으로 두 공급 방식을 비교하세요. 원판에는 고객의 톱질, 자투리 처리와 수량 확인 작업이 필요합니다. 재단 부품에는 공장 가공과 별도 포장이 들어갑니다. 실제 줄어드는 작업, 합격 부품 수와 납품 조건을 평가하세요. 규격 재단 제품 안내에서 견적 비교에 필요한 항목을 확인할 수 있습니다.
주문 원판 규격은 언제 유리할까요?
주문 원판 규격은 부품 배치나 입고 공정에서 확인된 이점이 있을 때 선택합니다. 두 주력 규격 외에 1220 × 2500과 1220 × 2280 mm가 예입니다. 도면의 가장 긴 부품과 원판을 투입할 설비를 기준으로 비교하세요.
소재 길이가 2450 mm인 부품은 최종 가장자리 다듬기를 고려하기 전에도 2440 mm 원판에 들어가지 않습니다. 2500 mm 원판은 지정 다듬기·톱날 계획이 맞으면 필요한 길이를 제공할 수 있습니다. 이는 치수 비교이며 실제 생산 배치는 부품 너비, 결 방향, 단면 여유와 수량으로 정해야 합니다.
반복 재단 계획에서 그 길이를 쓰고 취급에 이점이 있다면 짧은 2280 mm 규격이 유용할 수 있습니다. 면적은 2.7816 m²로 1220 × 2440 mm보다 약 6.56 % 작습니다. 재료를 줄여도 합격 부품 수가 유지돼야 발주에 유리합니다. 자동으로 절감된다고 가정하기보다 실제 배치를 비교하세요.
생산 예약 전 주문 치수 전체와 사양별 수량을 제공하세요. 표준·주문 규격을 같은 컨테이너에 실으면 각 사양을 별도 식별해야 합니다. 포장명세서에도 묶음의 외형과 ID를 기재하세요. 주문 규격 역시 선택한 표판, 심재, 접착, 두께와 표면 가공을 유지합니다. 치수 변경이 구성 변경을 승인하지는 않습니다.
길이·너비·두께 허용오차는 무엇을 확인할까요?
완성 길이·너비 허용오차를 두께와 별도로 기록하세요. Minh Thanh의 길이·너비 기준은 ±2 mm입니다. 샌딩한 가구용 두께는 ±0.2–0.3 mm, 특정 사양에서는 ±0.2 mm까지 관리합니다. 선택한 합격 기준을 발주 사양서와 완성 검사 기록에 기재합니다.
1220 × 2440 mm에 ±2 mm를 적용하면 허용 구간은 1218–1222와 2438–2442 mm입니다. 여유 없이 호칭 너비 전체에 맞춘 재단은 허용되는 최솟값에서도 가능한지 검토해야 합니다. 앞의 다듬기·톱날 예에는 재료 여유가 있지만 실제 도면에는 자체 값을 지정하세요.
길이·너비 측정만으로 직각도 검사를 대신할 수는 없습니다. 계약에 정한 검사 방법과 합격 기준으로 대각선을 비교하세요. 보편적인 대각선 차이 한계를 임의로 만들지 않습니다. 정밀 직사각형 부품은 호칭 치수뿐 아니라 모서리와 맞은편 치수를 측정하는 방법도 기록해야 합니다.
품질 검사 안내에서는 완성 치수, 두께, 함수율과 외관 등을 함께 확인합니다. 실제 주문은 검사 기록을 로트·판재·묶음 ID와 연결하세요. 원판 사진은 외관과 크기를 보여주지만 선적 전 검사한 치수는 측정 기록으로 확인해야 합니다.
합판 크기는 무게와 취급에 어떤 영향을 줄까요?
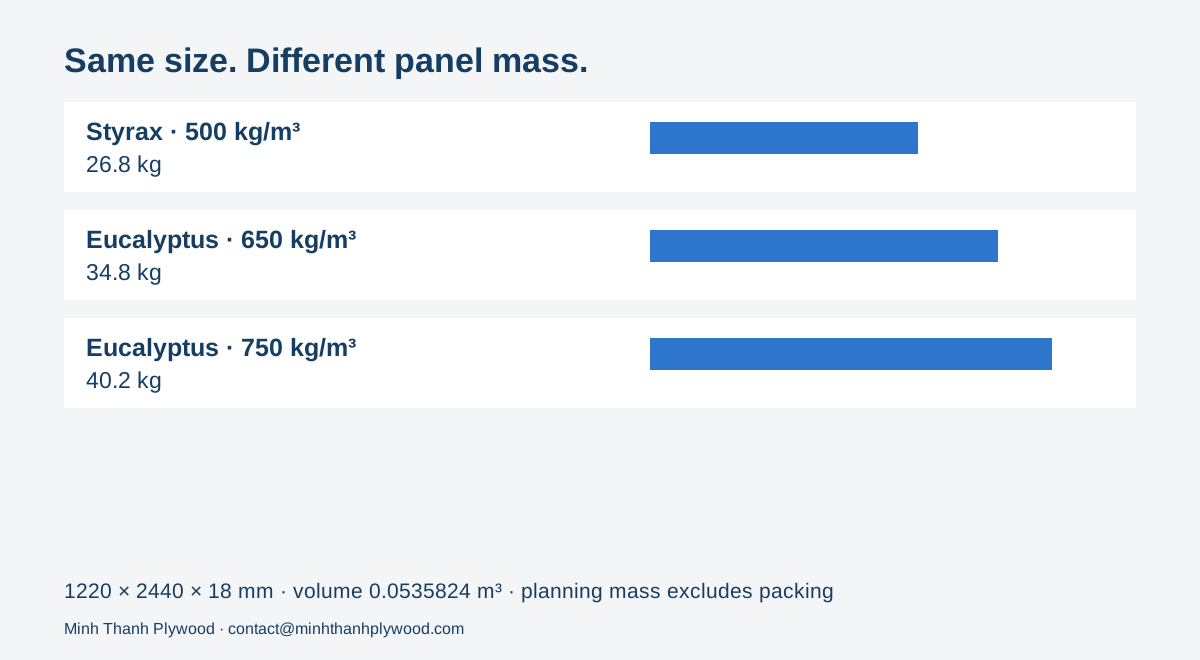
두께와 밀도가 같으면 판재 중량은 면적에 비례합니다. 호칭 부피에 해당 구성의 계획 밀도를 곱하세요. 다음은 18 mm 두 주력 규격의 계산 중량이며 포장을 제외하고 소수점 한 자리로 반올림했습니다.
| 심재 계획 기준 | 1220 × 2440 × 18 mm | 1250 × 2500 × 18 mm |
|---|---|---|
| 스티락스, 500 kg/m³ | 26.8 kg | 28.1 kg |
| 아카시아, 580 kg/m³ | 31.1 kg | 32.6 kg |
| 유칼립투스, 650 kg/m³ | 34.8 kg | 36.6 kg |
| 유칼립투스, 750 kg/m³ | 40.2 kg | 42.2 kg |
계획 밀도에 따른 값이며 모든 완성 판재의 실제 무게가 반올림값과 같다는 뜻은 아닙니다. 포장 계산기로 치수와 밀도를 연결하고 실제 판재·묶음을 계량하여 적재 계획을 확정하세요. 자작나무나 포플러는 표판 이름이므로 심재 밀도까지 정하지는 않습니다.
입고 작업장과 판재 취급 조건을 협의하세요. 큰 규격은 무게뿐 아니라 작업자의 도달 범위, 설비 투입, 받침과 포장 치수를 바꿉니다. 포장 외형에는 팔레트 받침, 덮개와 보호재를 포함합니다. 재단 부품을 선호한다면 실제 부품 치수와 포장 중량으로 원판 작업 흐름과 비교하세요.
규격 변경은 컨테이너 계산에 어떻게 반영할까요?
원판 크기를 바꾸면 합판 부피, 중량과 묶음 배치를 다시 계산해야 합니다. 1220 × 2440 mm용 40HC 계획을 1250 × 2500 mm에 그대로 적용할 수는 없습니다. 모두 표준 규격이라도 너비, 길이와 포장 여유가 달라집니다.
예를 들어 18 mm 스티락스 판재 900장이라면 작은 규격은 48.22416 m³이며 밀도 500 kg/m³에서 합판 24,112.08 kg입니다. 큰 규격은 50.625 m³, 합판 25,312.5 kg입니다. 포장을 1,000 kg으로 가정하면 전체 화물은 각각 25,112.08과 26,312.5 kg입니다.
이 예시는 중량 비교이며 900장 묶음의 실제 적재 배치를 검증한 결과는 아닙니다. 더 무거운 심재, 다른 받침재나 화물 허용량으로 바꾸면 다시 계산해야 합니다. 예약 화물량과 노선 제한은 합판·포장·고박재에 적용하며 컨테이너 자체 중량은 적재된 컨테이너 총중량에 포함됩니다.
최종 포장명세서는 구성·규격별 판재를 구분하고 묶음당 장수, 부피와 순중량·총중량을 기재해야 합니다. 혼합 크기 적재는 하역 순서와 묶음 ID도 입고팀에 전달하세요. Minh Thanh의 표준 최소 주문량은 40HC 한 대이며 혼합 사양은 협의할 수 있으므로 생산과 물류가 같은 견적 요청서의 규격 구성을 받아야 합니다.
장당·면적당·부피당 가격은 어떻게 비교할까요?
모든 견적을 같은 구성·단위로 환산한 뒤 합격 부품 기준으로 비교하세요. 2026년 10월 기준 Minh Thanh 일반용 합판은 US$250/m³부터, 가구·인테리어용은 US$350/m³부터입니다. 실제 견적에는 표판/이면 등급, 심재, 접착, 치수, 표면 가공, 수량과 인도 조건을 명시합니다.
선택한 구성의 실제 m³당 견적 단가를 Q라고 하면 18 mm 재료비는 1220 × 2440 mm에서 Q × 0.0535824, 1250 × 2500 mm에서 Q × 0.05625입니다. 각 업체의 실제 단가를 사용하세요. 치수가 같아도 가공 상태, 심재와 인도 범위까지 같지는 않습니다.
590 mm 격자 예에서는 두 원판 모두 여덟 소재를 얻습니다. 실제 원판 견적액을 여덟 개로 나눈 뒤 후속 가공비를 더하고 사용 가능한 자투리 가치를 뺍니다. 610 mm 격자는 부품 수가 다르므로 장당 금액만 비교하면 배치상 이점을 놓칠 수 있습니다.
운송과 가공은 별도 항목으로 기록하고 합의한 인도 조건에 따라 각 서비스를 한 번만 계산하세요. 공장 재단비, 추가 포장, 달라지는 인양 작업과 활용 가능한 회수 재료는 모두 부품 비용에 영향을 줄 수 있습니다. 실제 재단 프로그램과 운임 견적으로 판단하세요. 이 계산은 비교 방법을 설명하며 고객의 절감액을 임의로 가정하지 않습니다.
하나의 계산표에서 납품 부품 기준으로 비교하기
앞의 590 × 590 mm 소재가 800개 필요한 생산을 가정하겠습니다. 두 원판 규격 모두 지정 배치에서 여덟 개를 얻으므로 순수 재단 필요량은 원판 100장입니다. 18 mm에서 작은 규격은 5.35824 m³, 큰 규격은 5.625 m³입니다. m³당 실제 견적 단가 Q를 곱한 재료 소계는 각각 Q × 5.35824와 Q × 5.625이며 운송·후속 가공·자투리 회수 전 금액입니다.
610 × 610 mm 소재 800개가 필요하면 예시 배치에서 작은 원판 267장 또는 큰 원판 100장이 필요합니다. 첫 수량은 ceil(800 ÷ 3)으로 소재 801개, 두 번째는 800 ÷ 8입니다. 추가 너비·길이가 재단 경계값을 넘으므로 크기 선택에 의미가 있습니다. 큰 유럽형 원판이 항상 재료를 절약한다는 일반적 주장과는 다릅니다.
| 예시 수요 | 1220 × 2440 mm 원판 | 1250 × 2500 mm 원판 | 결과가 달라지는 이유 |
|---|---|---|---|
| 590 mm 정사각형 소재 800개 | 100 | 100 | 두 배치 모두 원판당 여덟 개 |
| 610 mm 정사각형 소재 800개 | 267 | 100 | 톱날·다듬기 반영 후 세 개 대 여덟 개 |
계산은 같은 톱날 손실, 다듬기와 회전 조건을 사용하며 결함, 후속 형상 가공이나 예비 부품 여유는 포함하지 않습니다. 실제 주문에서는 이런 여유를 따로 기재하세요. 자투리를 다른 부품에 쓴다면 부품 ID와 치수를 연결하여 추정 공제가 아니라 실제 사용 가능한 생산량으로 가치를 확인합니다.
완성 재단 부품 견적도 같은 800개 수요를 유지하고 구매할 마감, 허용오차와 포장을 설명하세요. 공급업체 재단 부품 견적을 원판 재료비와 고객의 실제 가공비 합계와 비교합니다. 승인된 가구 부품을 입고하여 준비하는 데 드는 비용이 얼마인지가 판단 기준입니다.
기술 자료와 선적 서류에는 무엇을 기재할까요?
기술 사양서, 견적, 송장과 포장명세서의 치수·구성 ID를 일치시키세요. 수입업체가 목재 부피와 포장 수량을 대조하고 입고팀이 올바른 판재를 식별할 수 있습니다. 원판과 완성 부품을 함께 선적한다면 각각의 치수를 나누어 기재합니다.
| 문서 | 일치시킬 규격 정보 |
|---|---|
| 기술 사양서·승인 도면 | 길이, 너비, 두께, 허용오차, 결 방향과 표판 방향 |
| 견적·견적송장 | 구성별 수량, 판매 단위, 재단·가공 범위 |
| 상업송장 | 납품 사양, 부품·원판 수량과 순 합판 부피 |
| 포장명세서 | 묶음 ID, 수량, 규격, 포장 외형과 순·총중량 |
| 선적·검사 기록 | 측정 치수, 판재·묶음 ID와 수량 대조 |
방출·목재 원산지 자료도 해당 구성과 연결하여 보관하세요. 판재 크기가 이런 요구 사항을 대신하지는 않습니다. EPA 목질 복합재 프로그램은 규제 대상 제품의 시험, 표시와 기록을 다룹니다. 자료 확인일: 2026년 10월 7일. 유럽 발주에는 수입업체가 쓰는 원산지·지리 위치 자료를 제공하며 판재 치수와 별도로 목재 구성요소를 식별합니다.
입고 시 포장을 열기 전 상태를 기록하고 라벨을 제거하기 전에 묶음 ID를 대조하세요. 표판이 같아 보여도 다른 부품 규격은 별도 항목으로 수량을 확인합니다. 작업장 사이로 재고를 나눌 때도 기술 기준을 유지하여 구매부터 재단 설비까지 치수·결 방향 요구 사항이 전달되도록 하세요.
합판 규격 견적에는 어떤 정보를 보내야 할까요?
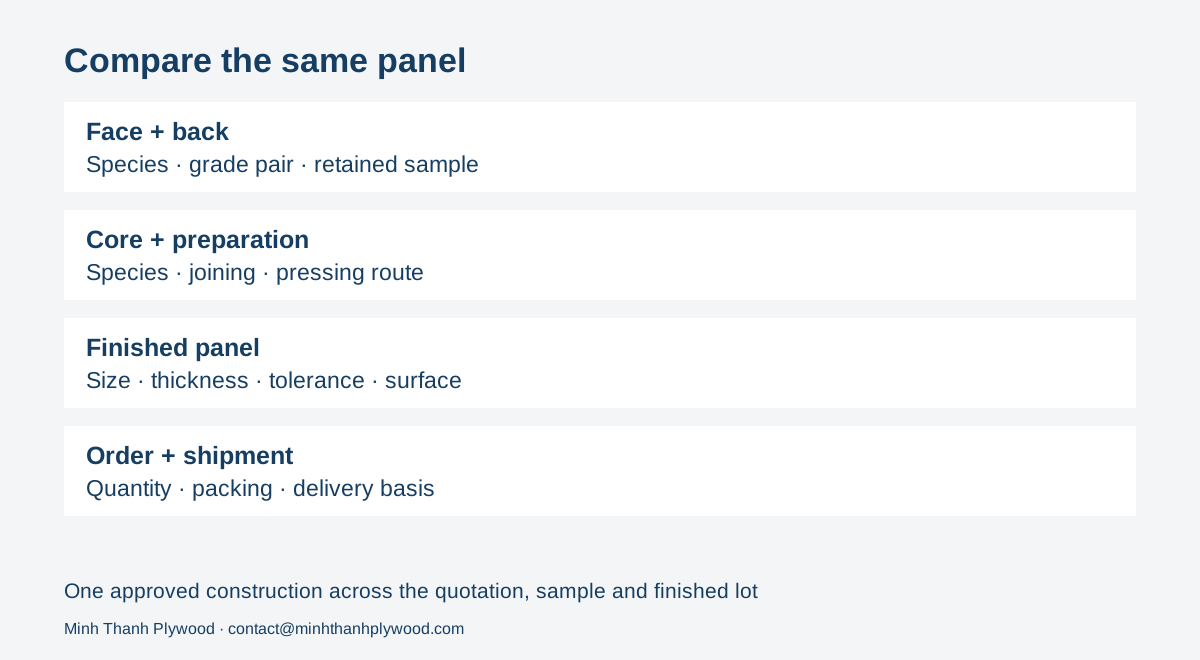
완성 원판 치수 또는 전체 부품 목록과 함께 두께, 표판/이면, 심재, 접착 및 별도의 방출 요구 사항을 보내주세요. 결 방향, 회전 허용 여부, 허용오차, 표면 가공과 사양별 수량을 포함합니다. 포장, 입고 설비와 도착지를 더하면 하나의 제품 사양으로 견적하고 적재할 수 있습니다.
재단 비교에는 원판 후보 두 규격과 동일한 부품 목록을 보내세요. 톱날 손실, 가장자리 다듬기와 후속 가공 여유를 포함합니다. 견적에서 원판, 가공용 소재와 완성 재단 부품을 구분하도록 요청하세요. 치수·수량·공급 상태가 다른 만큼 같은 완성 부품 생산량으로 비교해야 합니다.
반복 발주에는 승인 판재와 도면 개정 번호를 지정하세요. 1220 × 2440에서 1250 × 2500 mm로 바꾸면 배치와 적재 계획을 별도로 갱신해야 합니다. 결 방향, 표판 등급이나 심재 변경도 제품명에 가리지 말고 기술 사양에 기재합니다.
Minh Thanh은 베트남 푸토성 하호아에서 가구·인테리어용 합판을 제조합니다. 일반 생산 기간은 계약금 입금 후 15–45일이며 최소 주문량은 40HC 한 대입니다. 원판 또는 규격 재단 견적을 위해 치수와 도면을 보내주세요. 합판 두께 가이드에서 가공 프로그램에 필요한 완성 두께와 허용오차를 이어서 확인하세요.
구매 담당자가 자주 묻는 질문
표준 합판 규격은 무엇인가요?
흔히 4×8이라고 부르는 1220 × 2440 mm와 1250 × 2500 mm가 대표적인 가구용 규격입니다. Minh Thanh은 두 규격과 함께 1220 × 2500 및 1220 × 2280 mm 등 주문 규격도 공급합니다.
4×8 합판은 정확히 1220 × 2440 mm인가요?
정확한 4 × 8 ft는 1,219.2 × 2,438.4 mm이며 mm 기준 구매 규격은 1220 × 2440 mm로 지정할 수 있습니다. 상품 호칭을 정확한 환산값으로 취급하지 말고 견적에 완성 치수와 허용오차를 명시하세요.
합판 한 장의 면적은 얼마인가요?
1220 × 2440 mm는 2.9768 m², 1250 × 2500 mm는 3.125 m²입니다. 1220 × 2500과 1220 × 2280 mm는 각각 3.05와 2.7816 m²입니다. 재단과 가장자리 다듬기 후 유효 부품 면적은 줄어듭니다.
1250 × 2500 mm를 구매하면 항상 유리한가요?
1220 × 2440 mm보다 호칭 면적은 4.98 % 크지만 추가 치수를 부품 배치에 활용해야 이점이 있습니다. 두 규격에서 합격 부품 수, 결 방향, 톱날 손실, 다듬기, 취급과 가격 단위를 비교하세요.
원하는 크기로 재단하여 주문할 수 있나요?
가능합니다. Minh Thanh은 원판을 4, 6 또는 8조각으로 재단하며 1220 × 2500 및 1220 × 2280 mm 등의 주문 원판도 공급합니다. 완성 부품 치수, 결 방향, 단면 요구 사항과 수량을 보내주세요. 분할 수만으로는 재단 배치를 정할 수 없습니다.
합판 규격에는 두께도 포함하나요?
전체 사양은 2440 × 1220 × 18 mm처럼 길이, 너비와 완성 두께를 포함합니다. 치수 표기 순서와 장식 결 방향을 기록하여 가격표에서 길이·너비 순서가 달라져도 부품 방향이 바뀌지 않도록 하세요.
100 m²에는 합판 몇 장이 필요한가요?
1220 × 2440 mm에서 100 ÷ 2.9768 = 33.593이므로 손실 전 최소 수량은 34장입니다. 면적 10 % 추가를 가정하면 110 ÷ 2.9768로 계산하여 37장으로 올립니다. 실제 구매량은 재단 배치나 시공 물량으로 정해야 합니다.
톱날 손실을 재단 배치에 어떻게 반영하나요?
원판 치수에서 가장자리 다듬기 폭을 빼고 부품 사이에 실제 톱날 폭을 넣습니다. 같은 부품 n개를 한 줄로 배치하면 내부 절단은 (n−1)개의 톱날 손실을 사용합니다. 완성 부품 치수와 합쳐 들어가는지 확인하세요.
원판이 커지면 무게도 달라지나요?
두께와 밀도가 같으면 중량은 호칭 면적에 비례합니다. 1250 × 2500 × 18 mm는 스티락스 500 kg/m³ 기준 약 28.1 kg, 유칼립투스 650 kg/m³ 기준 약 36.6 kg이며 포장은 제외합니다.
재단 수율을 높이려면 부품을 회전해도 되나요?
도면에서 장식 결 방향과 구조 방향 변경을 허용할 때만 회전하세요. 허용 여부를 부품별로 표시합니다. 부품 수가 늘어도 노출 결 방향이 틀리면 사용할 수 없습니다.
Minh Thanh의 길이·너비 허용오차는 얼마인가요?
완성 길이·너비 기준은 ±2 mm입니다. 샌딩한 가구용 두께는 별도로 ±0.2–0.3 mm이며 특정 사양에서는 ±0.2 mm까지 관리합니다. 선택한 기준을 발주서에 기재하세요.
합판 규격 견적에 무엇을 보내야 하나요?
완성 원판·부품 치수, 두께와 허용오차, 표판/이면 등급, 심재, 접착과 별도의 방출 요구 사항, 결 방향, 수량과 포장을 보내주세요. 도착지와 도면을 포함하여 제품 견적, 재단 계획과 적재 계산이 같은 재료를 기준으로 하도록 합니다.