
Główne wymiary sklejki dostarczanej przez Minh Thanh to 1220 × 2440 i 1250 × 2500 mm. Większy format ma o 4,98 % większą powierzchnię nominalną, ale o jego opłacalności decyduje rozkrój. Długość, szerokość i grubość gotowej płyty, kierunek włókien oraz tolerancję należy określić w milimetrach. Nazwa handlowa, taka jak 4×8, nie definiuje wszystkich wymagań wymiarowych.
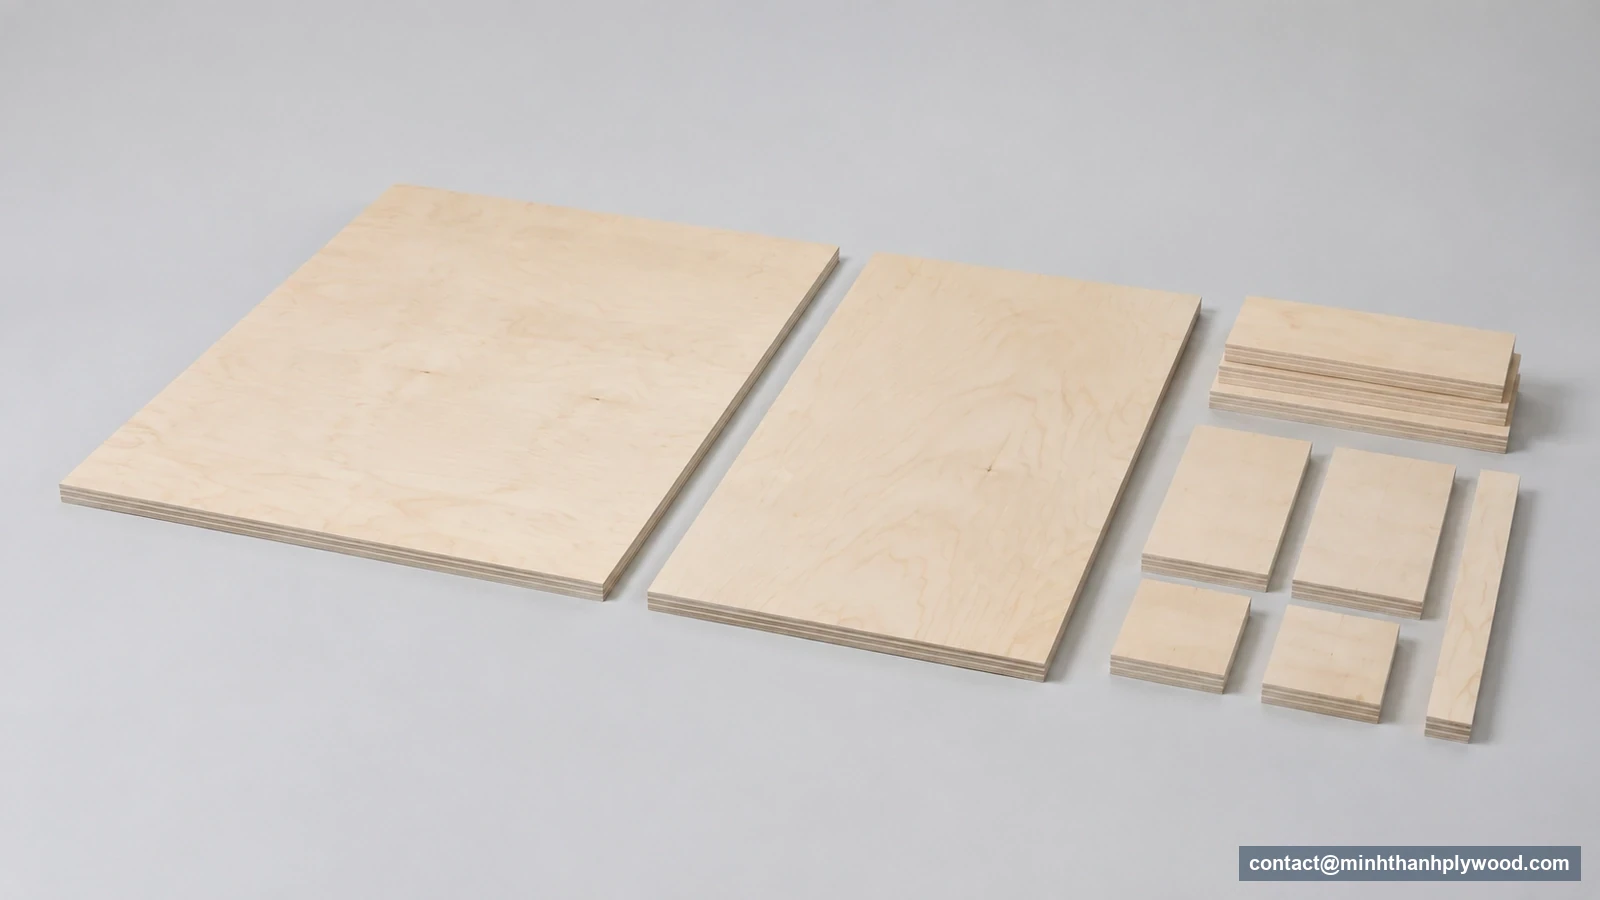
Wymiary sklejki: które standardowe formaty porównać najpierw?
Przy zakupie płyt meblowych Minh Thanh warto najpierw porównać 1220 × 2440 mm i 1250 × 2500 mm. To nasze dwa główne formaty. Formatami na zamówienie są m.in. 1220 × 2500 i 1220 × 2280 mm. Układ części, wyposażenie i sposób odbioru decydują, który wymiar zapewni najwięcej użytecznego materiału.
| Format płyty Minh Thanh | Powierzchnia nominalna | Objętość nominalna przy 18 mm | Pytanie przy zakupie |
|---|---|---|---|
| 1220 × 2440 mm | 2,9768 m² | 0,0535824 m³ | Czy pasuje dotychczasowy program rozkroju formatu 4×8? |
| 1250 × 2500 mm | 3,125 m² | 0,05625 m³ | Czy dodatkowe 30 mm szerokości i 60 mm długości daje więcej zaakceptowanych części? |
| 1220 × 2500 mm | 3,05 m² | 0,0549 m³ | Czy dłuższy element wymaga dodatkowej długości? |
| 1220 × 2280 mm | 2,7816 m² | 0,0500688 m³ | Czy krótszy format pasuje do części i logistyki? |
Powierzchnia to szerokość × długość w metrach, a objętość — powierzchnia × grubość w metrach. Tabela wykorzystuje nominalne wymiary gotowej płyty przed obcięciem brzegów i rozkrojem u klienta. Zakres produktów wynika z naszej oferty meblowej i sklejki ciętej na wymiar, sprawdzonych 7 października 2026 r.
Format należy oddzielić od grubości, rdzenia i fornirów. Znany wymiar nie opisuje tych parametrów. Ten sam format 1220 × 2440 mm może oznaczać cienkie podparte plecy lub grubszy element meblowy, każdy z własną obróbką i pakowaniem. Budowę materiału i plan rozkroju należy oceniać razem, zamiast zatwierdzać jeden wymiar jako definicję całego produktu.
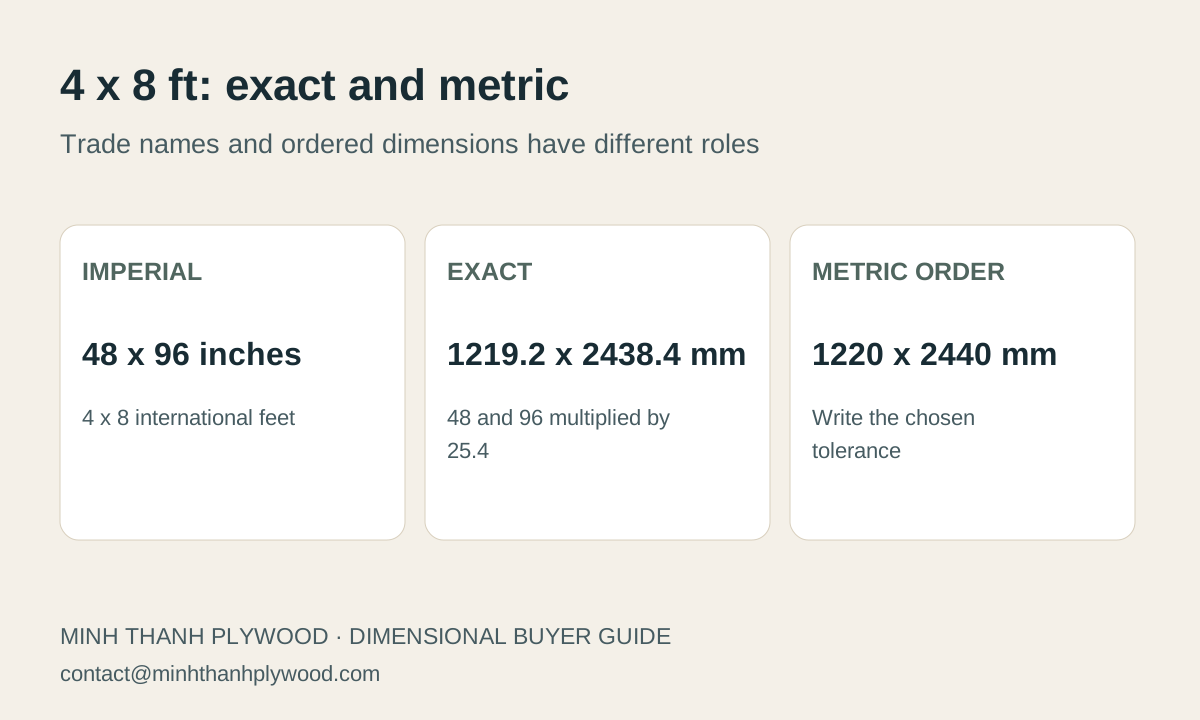
Ile milimetrów ma płyta sklejki 4×8?
Dokładne 4 × 8 stóp to 1 219,2 × 2 438,4 mm. Metryczny format zakupowy 1220 × 2440 mm jest nieco większy: o 0,8 mm na szerokości i o 1,6 mm na długości. Te określenia są zbliżone w rozmowie handlowej, ale nie są matematycznie identyczne.
Definicja długości NIST, sprawdzona 7 października 2026 r., określa cal jako dokładnie 25,4 mm. Mnożenie 48 i 96 cali przez ten współczynnik daje dokładne wymiary. Dla importera rozstrzygający jest zamówiony w zakładzie wymiar gotowej płyty wraz z wybraną tolerancją wymiarową.
Dystrybutor może zachować oznaczenie „4×8” na etykiecie handlowej, podczas gdy karta techniczna podaje 1220 × 2440 mm. Rysunek produkcyjny powinien korzystać z wymiarów technicznych. Podobnie umowa wymagająca dokładnie 48 × 96 cali musi to wskazywać, zamiast pozostawiać zakładowi rozstrzygnięcie, czy chodzi o wymiar calowy, czy zbliżony produkt metryczny.
Różnica ma również znaczenie przy porównywaniu cen za powierzchnię. Prostokąt o dokładnych wymiarach 48 × 96 cali ma 32 stopy kwadratowe, a prostokąt 1220 × 2440 mm ma 2,9768 m². Arkusz kosztów powinien korzystać z powierzchni określonego produktu. Nie należy zmieniać zapisanych wymiarów płyty tylko po to, aby znana nazwa handlowa wyglądała na dokładną w obu jednostkach.
Formaty sklejki na innych rynkach: jak je porównywać?
Międzynarodowe nazwy formatów mogą służyć jako punkt odniesienia, ale w zamówieniu trzeba określić rzeczywiste wymiary gotowej płyty z zakładu. Oznaczenia 4×4, 5×5 i 4×10 występują na różnych rynkach produktów. Nie są jednak listą wszystkich wymiarów dostarczanych przez konkretnego producenta. Dostępność zależy od produktu i oferty zakładu.
| Nazwa odniesienia | Dokładne wymiary calowe przeliczone na mm | Co należy ustalić |
|---|---|---|
| 4 × 4 stopy | 1 219,2 × 1 219,2 | Pełny format produkcyjny czy wycięta część |
| 4 × 8 stóp | 1 219,2 × 2 438,4 | Dokładny wymiar calowy czy zbliżone zamówienie metryczne |
| 5 × 5 stóp | 1524 × 1524 | Budowa produktu i oferta dostawcy |
| 4 × 10 stóp | 1 219,2 × 3048 | Produkt wielkoformatowy i wymagania obsługi |
Są to dokładne przeliczenia jednostek, a nie deklaracja dostępności w Minh Thanh. Nasze podstawowe formaty to cztery wymiary metryczne z pierwszej tabeli. Dla rysunku wykraczającego poza tę ofertę należy wybrać dostawcę wymaganego produktu lub sprawdzić układ części w projekcie. Ogólna tabela branżowa nie powinna bez uzgodnienia rozszerzać katalogu zakładu.
Drugą ważną różnicą jest produkcja pełnych płyt i docinanie lokalne. Sprzedawca detaliczny może oferować połowę płyty wyciętą z większego arkusza, a zakład wycenia pakiet eksportowy pełnych płyt albo określony zestaw części. Trzeba zapisać wymiary i ilość na etapie rzeczywiście dostarczanym. „Pół płyty” nie określa wymiarów końcowych po uwzględnieniu rzazu i ewentualnego obcięcia brzegów.
Czy warto zapłacić więcej za format 1250 × 2500 mm?
Format 1250 × 2500 mm ma o 0,1482 m² większą powierzchnię nominalną, czyli o 4,98 % więcej niż 1220 × 2440 mm. Przy tej samej grubości, gęstości rdzenia i cenie za metr sześcienny nominalna masa płyty oraz wartość materiału rosną w tej samej proporcji. O korzyści z dodatkowego materiału decyduje liczba zaakceptowanych części.
Jeśli z obu formatów powstaje tyle samo elementów, większa płyta pozostawia więcej odpadów, chyba że mają one określone zastosowanie. Plan, w którym szerszy format mieści dodatkowy rząd lub kolumnę, może zwiększyć liczbę elementów znacznie bardziej niż sam przyrost powierzchni. Poniższe przykłady rozkroju pokazują oba efekty.
Porównanie zakupowe powinno obejmować możliwości maszyn, miejsce w regałach, podstawę pakietu i podnoszenie. Większa płyta, która mieści się na pile, ale nie w zatwierdzonym uchwycie załadunkowym, nie jest bezpośrednim zamiennikiem zapasu. Należy sprawdzić rzeczywiste wymiary zewnętrzne płyty i opakowania we wszystkich operacjach odbioru, wraz z osłonami i podporami.
Warunki porównania handlowego muszą być jednakowe. Cena za płytę i cena za metr sześcienny mogą wyglądać inaczej dla tych formatów. Obie należy przeliczyć na objętość zamawianej płyty, a następnie porównać koszt zaakceptowanych części. Wyższa kwota faktury za większą płytę nie musi oznaczać wyższej stawki za tę samą ilość drewna.
Wymiary arkusza sklejki: jak zapisać długość, szerokość i kierunek włókien?
Prosimy wyraźnie określić kolejność wymiarów i zaznaczyć kierunek włókien dekoracyjnego forniru na rysunku. W różnych katalogach ta sama para wymiarów może występować jako 1220 × 2440 albo 2440 × 1220. Powierzchnia pozostaje taka sama, ale orientacja widocznego forniru i wyciętego z niego elementu może zmienić wygląd gotowego mebla.
Przy odsłoniętym boku szafki wzdłużny kierunek włókien może być częścią projektu klienta. Obrócenie części przez optymalizator poprawi czasem liczbowy uzysk, ale da niewłaściwy wygląd. Zgodę na obrót należy określić dla każdej części, zamiast stosować jedną ogólną instrukcję do mieszanego zestawienia rozkroju.
Dotyczy to również par frontów i sąsiadujących elementów mebla. Jeśli będą montowane razem, trzeba wskazać stronę widoczną, spodnią i orientację wizualną. Mała próbka określa gatunek i klasę forniru, natomiast pełny rysunek lub układ rozkroju pokazuje, jak jego włókna mają przebiegać w gotowym meblu.
Oferujemy forniry brzozowe, topolowe, modyfikowane, sosnowe i okoume na wybranym rdzeniu. Wewnętrzny krzyżowy układ warstw i widoczny rysunek powierzchni to różne cechy płyty. Budowę trzeba określić oddzielnie od instrukcji dotyczącej wyglądu włókien. Dla części ciętych orientację należy oznaczyć w specyfikacji pakowania, aby odbiorca nie musiał odgadywać jej ze stosu podobnych prostokątów.
Jak obliczyć powierzchnię i objętość płyty sklejki?
Nominalną powierzchnię płyty obliczamy jako długość × szerokość w metrach. Mnożenie powierzchni przez grubość gotowej płyty w metrach daje nominalną objętość drewna. Metry kwadratowe i sześcienne należy zapisywać w osobnych kolumnach: pierwsze mierzą powierzchnię, drugie ilość kupowanego materiału płyty.
Dla 1220 × 2440 × 18 mm powierzchnia wynosi 1,22 × 2,44 = 2,9768 m², a objętość 2,9768 × 0,018 = 0,0535824 m³. Dla 1250 × 2500 × 18 mm wartości wynoszą odpowiednio 3,125 m² i 0,05625 m³. Nie obejmują opakowań ani powietrza między płytami.
W zamówieniu wielopozycyjnym każdy format i grubość należy obliczyć osobno. Przykładowo 100 płyt pierwszego formatu 18 mm ma 5,35824 m³, a 100 drugiego 5,625 m³. Suma wynosi 10,98324 m³. Zachowanie oddzielnych pozycji pozwala również wskazać na liście pakunkowej format dostarczany na każde stanowisko.
W arkuszu należy używać odpowiednio dokładnych wartości, a dopiero wynik zaokrąglać do wyświetlenia. Pomnożenie zaokrąglonych 0,054 m³ na płytę przez dużą ilość może dać zauważalną różnicę na fakturze wobec dokładnego obliczenia nominalnego. Jednostkę i zasady zaokrąglania trzeba uzgodnić w ofercie, zachowując zamówione wymiary w milimetrach jako podstawę rachunku.
Co odjąć przed zaplanowaniem rozkroju?
Od wymiarów płyty należy odjąć planowane obcięcie brzegów i uwzględnić rzeczywisty rzaz piły między sąsiednimi częściami. Schemat sumujący wymiary gotowych elementów bez cięć między nimi może obiecywać części, których warsztat nie uzyska. Jeśli krawędź będzie później wykańczana, naddatek na obróbkę należy uwzględnić w wymiarze formatki.
Dla prostego rzędu jednakowych prostokątów zajęta długość wynosi n × wymiar części + (n−1) × rzaz. Jeśli płyta wyjściowa jest obcinana na obu końcach, dostępna długość to długość płyty − 2 × obcięcie brzegu. Tę samą zasadę stosujemy dla szerokości, a przed połączeniem rzędów i kolumn sprawdzamy wymagany kierunek włókien.
Cięcia wewnętrzne i obcięcie brzegów mają osobne zadania. Rzaz usuwa materiał podczas przejścia narzędzia, a obcięcie brzegu usuwa zaplanowaną szerokość z dostarczonej krawędzi. Pozostałość na końcu rzędu jest trzecią wielkością. Każdą należy zapisać jawnie, zamiast ukrywać je w niewyjaśnionym procencie odpadu.
Dla formatki meblowej wymagającej naddatku na późniejsze profilowanie, wiercenie lub wykończenie krawędzi program rozkroju powinien korzystać z wymiarów produkcyjnych formatki. Rysunek elementu musi porównywać ją z gotową częścią. Jeśli dostawca dostarcza części w wymiarze końcowym, należy zamiast tego określić wymiary gotowe i stan krawędzi. Wycena cięcia odpowiada wtedy operacji, którą klient chce usunąć ze swojego warsztatu.
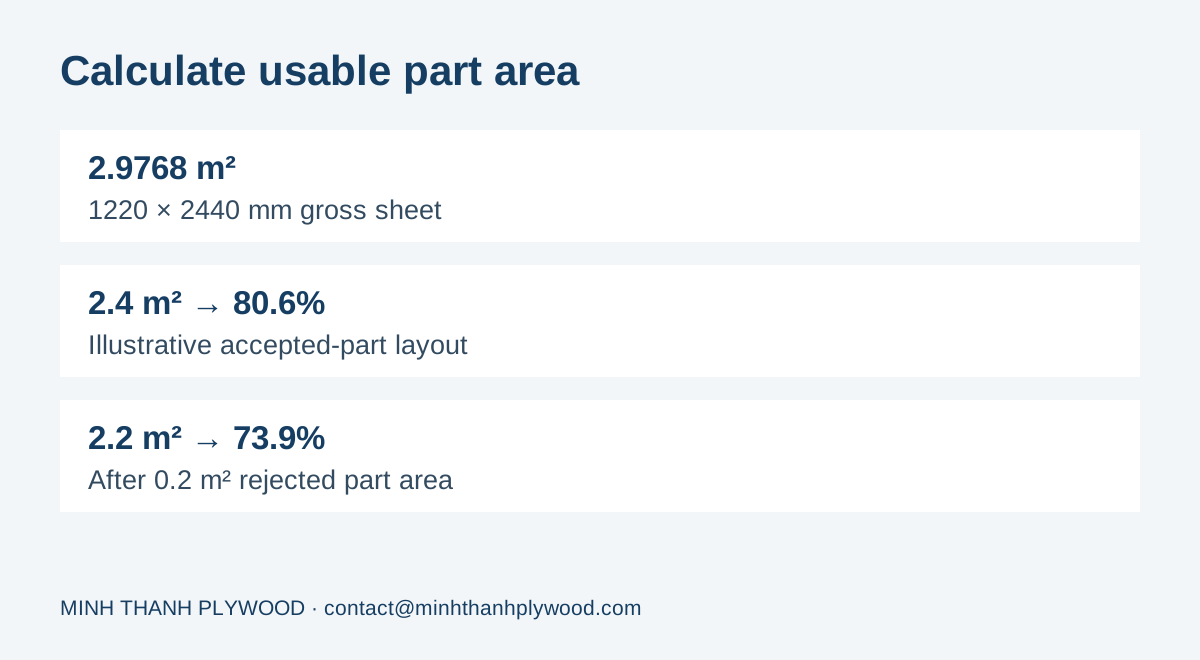
W osobnym przykładzie uzysku powierzchniowego 2,4 m² zaakceptowanych części z płyty 2,9768 m² daje 80,6 % uzysku. Jeśli odrzucimy kolejne 0,2 m², zaakceptowana powierzchnia spada do 2,2 m², czyli 73,9 %. Te wyraźnie założone wartości pokazują, dlaczego zarówno rozkrój, jak i odbiór wyglądu wpływają na użyteczny wynik. Nie są zmierzonym uzyskiem konkretnej klasy forniru.
Kiedy oba standardowe formaty dają tyle samo części?
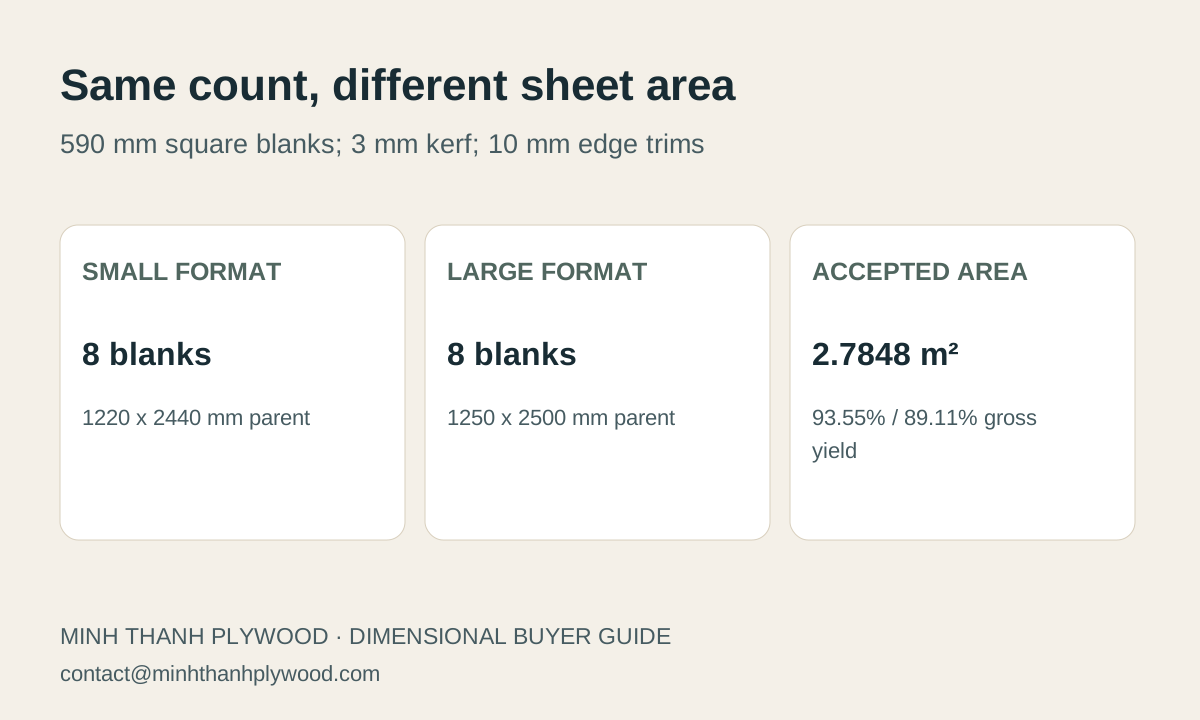
Oba formaty mogą dać tę samą liczbę zaakceptowanych części, mimo że większa płyta zawiera więcej drewna. Rozważmy przykładowy regularny układ kwadratowych formatek 590 × 590 mm, rzaz 3 mm i obcięcie po 10 mm z każdego z czterech brzegów płyty. Formatki można dowolnie obracać, ponieważ przykład nie ogranicza kierunku włókien.
Z płyty 1220 × 2440 mm pozostaje wtedy 1200 × 2420 mm. Dwie formatki na szerokości zajmują 2 × 590 + 3 = 1183 mm, a cztery na długości 4 × 590 + 3 × 3 = 2369 mm. Wynik to osiem formatek. Płyta 1250 × 2500 mm pozostawia 1230 × 2480 mm i również mieści dwie formatki na szerokości oraz cztery na długości, czyli te same osiem.
Osiem formatek ma powierzchnię 8 × 0,590 × 0,590 = 2,7848 m². To około 93,55 % mniejszej płyty lub 89,11 % większej. Jest to uzysk powierzchni prostokątnych formatek z podanych założeń; nie obejmuje strat późniejszej obróbki ani nie oznacza zmierzonego uzysku zakładu.
Przy tej samej cenie za metr sześcienny i grubości zakup większej płyty dodaje drewno, ale nie daje dziewiątej formatki w tym układzie. Wykorzystanie pozostałości lub dodanie innego elementu do tego samego rozkroju mogłoby zmienić wniosek. Przykład pokazuje, dlaczego dział zakupów powinien poprosić o pełną listę części, zanim uzna, że wzrost powierzchni o 4,98 % daje o 4,98 % więcej gotowych elementów.
Kiedy niewielka zmiana formatu dodaje cały rząd lub kolumnę?
Niewielkie zwiększenie wymiaru może przekroczyć próg rozkroju i zwiększyć liczbę części bardziej niż proporcjonalnie. Drugi przykład to formatki 610 × 610 mm, ten sam rzaz 3 mm, obcięcie po 10 mm z każdego brzegu i brak ograniczeń kierunku włókien. Formaty płyt pozostają niezmienione.
Przy dostępnej szerokości mniejszej płyty 1200 mm dwie formatki wymagają 2 × 610 + 3 = 1223 mm, więc się nie mieszczą. Na dostępnej długości 2420 mm mieszczą się trzy: 3 × 610 + 2 × 3 = 1836 mm; cztery wymagałyby 2449 mm. Ten regularny układ daje zatem trzy formatki z płyty 1220 × 2440.
Większa płyta po obcięciu brzegów ma 1230 mm szerokości i 2480 mm długości. Mieści dwie formatki na szerokości i cztery na długości, ponieważ 1223 × 2449 mm mieści się w dostępnym prostokącie. Wynik to osiem formatek. Ich łączna powierzchnia wynosi 2,9768 m², czyli około 95,26 % nominalnej powierzchni większej płyty 3,125 m².
Podane wymiary celowo wyjaśniają próg rozkroju. Nie oznaczają, że każda większa płyta daje osiem części zamiast trzech. O zamówieniu decydują rzeczywiste wymiary elementów, kierunki włókien, obcięcie brzegów i rzazy. Prosimy sprawdzić rzeczywistą listę w obu formatach i zachować zatwierdzony układ lub wynik optymalizatora, aby odtworzyć decyzję zakupową przy kolejnych zamówieniach.
Jak oszacować liczbę płyt dla wymaganej powierzchni?
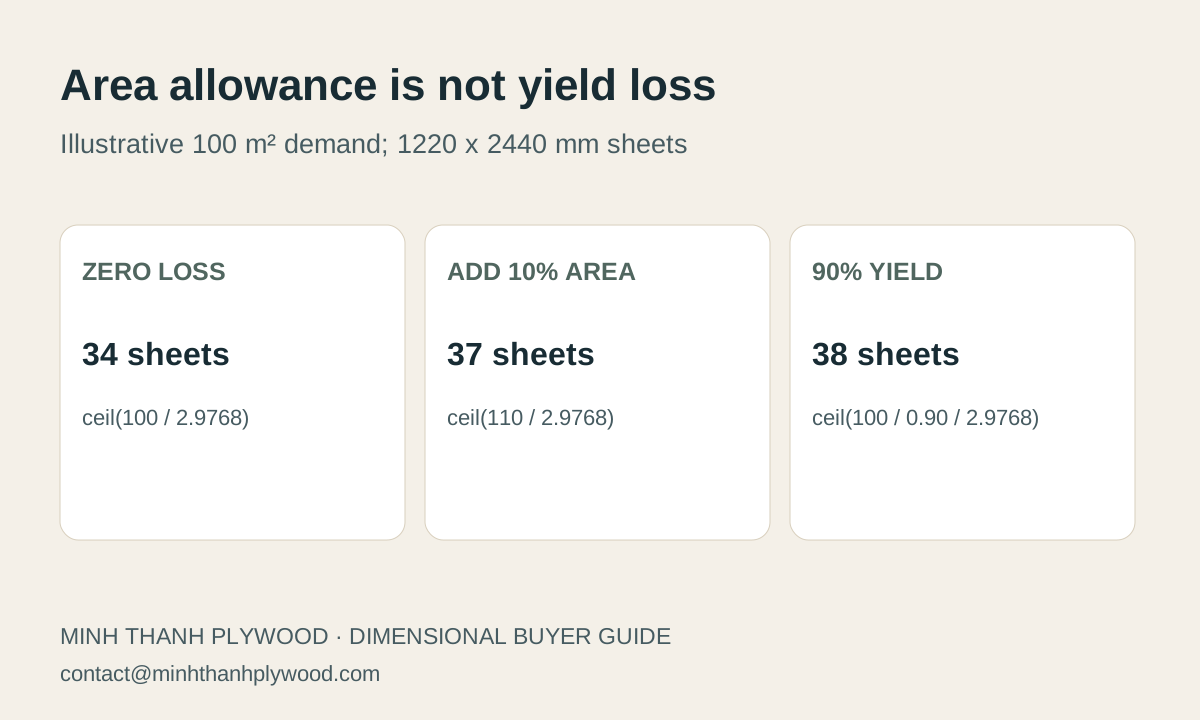
Wymaganą powierzchnię dzielimy przez powierzchnię nominalną płyty, a następnie zaokrąglamy w górę do całych sztuk. Otrzymujemy minimum wynikające wyłącznie z powierzchni; rozkrój lub przedmiar montażu może wymagać więcej. Dla 100 m² i płyt 1220 × 2440 mm 100 ÷ 2,9768 = 33,593, więc minimum bez strat wynosi 34 płyty.
Jeśli kupujący celowo przyjmuje 10 % dodatkowej powierzchni do wstępnego oszacowania, oblicza 100 × 1,10 ÷ 2,9768 = 36,952, czyli po zaokrągleniu 37 płyt. 10 % to przykładowe założenie planistyczne, a nie standardowy współczynnik odpadu Minh Thanh. Dla 1250 × 2500 mm ten sam zapas do 110 m² daje 35,2 płyty, czyli 36 po zaokrągleniu w górę.
Naddatek powierzchni i przewidywany uzysk są różnymi danymi matematycznymi. Jeśli 90 % kupowanej powierzchni ma stać się zaakceptowanym produktem, obliczenie wynosi 100 ÷ 0,90 ÷ 2,9768, po zaokrągleniu 38 płyt. Dodanie 10 % do wymaganej powierzchni nie jest tym samym co utrata 10 % kupionej powierzchni. Wstępny przedmiar powinien wskazywać zastosowaną metodę.
Przy elementach meblowych, gdy to możliwe, należy korzystać z listy części zamiast samej sumy powierzchni. Dziesięć małych prostokątów i jeden duży front bez łączenia mogą mieć tę samą powierzchnię, ale wymagają innego rozkroju. Ilości poszczególnych części trzeba również oddzielić od zapasu i sztuk na wymianę, aby zamówiona liczba płyt miała udokumentowane uzasadnienie zamiast nieopisanego procentu.
Czym zamówienie sklejki ciętej na wymiar różni się od pełnych płyt?
Zamówienie na wymiar obejmuje oznaczone części o uzgodnionych wymiarach i przygotowaniu. Przy zakupie pełnych płyt rozkrój pozostaje po stronie zakładu odbierającego. Minh Thanh dostarcza płyty cięte na 4, 6 lub 8 części, z regularnymi dostawami do Włoch i na inne rynki europejskie. Zapytanie powinno zawierać rzeczywistą listę części, a nie tylko oczekiwaną liczbę podziałów.
Przy równym podziale wymiaru wyjściowego 1220 mm na dwie części, z jednym rzazem 3 mm i bez obcięcia brzegów, każda część ma (1220 − 3) ÷ 2 = 608,5 mm. Dodanie obcięcia po 10 mm z obu zewnętrznych brzegów zmniejsza wymiar do (1220 − 20 − 3) ÷ 2 = 598,5 mm. Przykłady pokazują, dlaczego „przecięcie na pół” nie oznacza automatycznie dwóch gotowych części 610 mm.
Prosimy wskazać, czy części są formatkami do dalszej obróbki, czy gotowymi prostokątnymi elementami. Należy podać kierunek włókien, stronę widoczną, stan krawędzi, tolerancję i ilość. Element przeznaczony do oklejenia obrzeżem może wymagać innej dostarczanej krawędzi niż część, której warstwowa krawędź pozostanie widoczna pod bezbarwnym wykończeniem.
Oba warianty dostawy należy porównać na tym samym zestawieniu materiałowym mebla. Pełne płyty wymagają u klienta cięcia, obsługi pozostałości i liczenia części; wycięte elementy obejmują przygotowanie w zakładzie i inne pakowanie. Należy ocenić faktycznie usunięte operacje, liczbę zaakceptowanych części i wynikający z tego sposób wysyłki. Strona sklejki ciętej na wymiar wskazuje dane do takiego porównania.
Kiedy pełna płyta o niestandardowym formacie ma sens?
Format na zamówienie ma sens, gdy przynosi określoną korzyść w rozkroju lub odbiorze materiału. Nasze przykłady to 1220 × 2500 i 1220 × 2280 mm, obok dwóch głównych formatów. Należy porównać je z najdłuższym elementem na rysunku i maszynami przyjmującymi płytę.
Gotowy element wymagający formatki o długości 2450 mm nie mieści się wzdłuż płyty 2440 mm nawet przed uwzględnieniem obcięcia końców. Płyta wyjściowa 2500 mm może zapewnić potrzebną długość, jeśli mieszczą się określone obcięcia i plan cięcia. To porównanie wymiarowe; szerokość, kierunek włókien, naddatki krawędziowe i ilość nadal rozstrzygają o układzie produkcyjnym.
Krótszy format 2280 mm może być przydatny, gdy powtarzalny plan rozkroju wykorzystuje tę długość, a sposób obsługi na niej zyskuje. Jego powierzchnia to 2,7816 m², o około 6,56 % mniej niż 1220 × 2440 mm. Zmniejszenie ilości drewna służy zamówieniu tylko wtedy, gdy zachowuje liczbę zaakceptowanych części. Należy porównywać rzeczywiste rozkroje, zamiast oczekiwać automatycznej oszczędności.
Pełny niestandardowy wymiar i ilość dla każdej pozycji trzeba przekazać przed zaplanowaniem produkcji. Jeśli w jednym ładunku są płyty standardowe i na zamówienie, powinny mieć różne oznaczenia specyfikacji. Wymiary podstawy pakietów i ich identyfikatory muszą być widoczne na liście pakunkowej. Płyta niestandardowa nadal ma wybrany fornir, rdzeń, sklejenie, grubość i przygotowanie powierzchni; zmiana wymiarów nie upoważnia do zmiany budowy.
Jakie wymiary i tolerancje sklejki należy sprawdzić?
Tolerancję długości i szerokości gotowej płyty należy zapisać oddzielnie od grubości. Wartość odniesienia Minh Thanh to ±2 mm dla długości i szerokości. Dla szlifowanej płyty meblowej tolerancja grubości wynosi ±0,2–0,3 mm, a przy określonych wymaganiach ±0,2 mm. Wybrane kryteria odbioru powinny znaleźć się w specyfikacji zakupowej i protokole kontroli gotowej płyty.
Dla zamówienia 1220 × 2440 mm przy ±2 mm odpowiednie przedziały wymiarowe to 1218–1222 i 2438–2442 mm. Plan cięcia wykorzystujący pełną nominalną szerokość bez marginesu trzeba sprawdzić względem dolnej dopuszczalnej wartości. Powyższy przykład obcięcia brzegów i rzazu uwzględnia już swoje założone naddatki, ale rzeczywisty rysunek wymaga własnych wartości.
Pomiary długości i szerokości nie zastępują sprawdzenia prostokątności. Należy porównać przekątne płyty zgodnie z metodą kontroli i kryteriami umowy, zamiast przyjmować wymyślony uniwersalny limit różnicy przekątnych. Dla precyzyjnej części prostokątnej trzeba zapisać metodę pomiaru krawędzi i przeciwległych wymiarów, a nie tylko parę nominalną.
Na stronie kontroli jakości szersza kontrola obejmuje wymiary gotowe, grubość, wilgotność i wygląd. W rzeczywistym zamówieniu wyniki powinny odnosić się do partii oraz płyty lub pakietu. Estetyczne zdjęcie pełnej płyty pokazuje wygląd i format, a protokół pomiarów potwierdza konkretne wymiary sprawdzone przed wysyłką.
Jak format płyty zmienia masę i sposób obsługi?
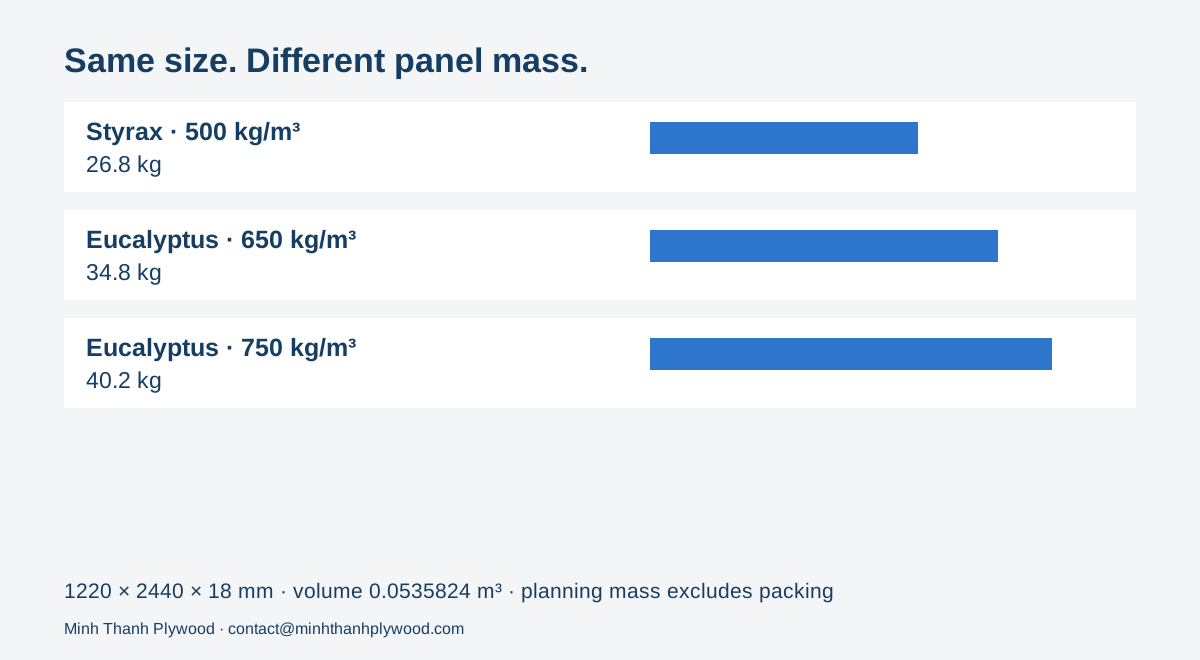
Przy tej samej grubości i gęstości masa płyty zmienia się wraz z powierzchnią. Nominalną objętość należy pomnożyć przez gęstość obliczeniową danej budowy. Dla płyt 18 mm dwa główne formaty dają poniższe masy obliczone, zaokrąglone do jednego miejsca po przecinku i bez opakowania.
| Rdzeń i gęstość odniesienia | 1220 × 2440 × 18 mm | 1250 × 2500 × 18 mm |
|---|---|---|
| Styrax, 500 kg/m³ | 26,8 kg | 28,1 kg |
| Akacja, 580 kg/m³ | 31,1 kg | 32,6 kg |
| Eukaliptus, 650 kg/m³ | 34,8 kg | 36,6 kg |
| Eukaliptus, 750 kg/m³ | 40,2 kg | 42,2 kg |
Są to gęstości zakładowe używane do planowania, a nie deklaracja, że każda gotowa płyta waży dokładnie podaną zaokrągloną wartość. Kalkulator pakowania łączy wymiary i gęstość; rzeczywiste ważenie płyty lub pakietu uzupełnia instrukcję załadunku. Brzoza lub topola określa fornir i nie rozstrzyga, jaką gęstość rdzenia przyjąć.
Sposób obsługi płyt należy uzgodnić z zakładem odbierającym. Większy format zmienia zasięg manipulacji, podawanie do maszyn, podparcie i wymiary pakietu jeszcze przed uwzględnieniem masy. Podpory palety, osłony i zabezpieczenia muszą znaleźć się w zewnętrznych wymiarach opakowania. Jeśli kupujący preferuje mniejsze części ze względu na obsługę, trzeba porównać je z pełnymi płytami na podstawie rzeczywistych wymiarów części i masy pakietu.
Jak uwzględnić zmianę formatu w obliczeniach kontenera?
Po zmianie wymiarów płyty należy ponownie obliczyć objętość i masę sklejki oraz fizyczny układ pakietów. Planu 40HC przygotowanego dla 1220 × 2440 mm nie można przenieść bez zmian na 1250 × 2500 mm tylko dlatego, że oba określa się jako standardowe. Zmieniły się szerokość, długość i prześwity dla opakowań.
Dla przykładowej pozycji 900 płyt Styrax 18 mm mniejszy format ma objętość 48,22416 m³ i masę obliczeniową 24 112,08 kg przy 500 kg/m³. Większy format ma 50,625 m³ i masę 25 312,5 kg. Po dodaniu założonych 1000 kg opakowań masy ładunków wynoszą odpowiednio 25 112,08 i 26 312,5 kg.
Przykład porównuje masy, a nie potwierdza układu 900 płyt. Cięższy rdzeń, inne podpory lub inny dopuszczalny limit ładunku wymagają nowych obliczeń. Limit z rezerwacji i ograniczenia trasy dotyczą sklejki wraz z opakowaniami i materiałami mocującymi. Tara kontenera wchodzi do masy brutto załadowanego kontenera.
Końcowa lista pakunkowa dostawcy powinna identyfikować płyty według budowy i formatu, z liczbą sztuk w pakiecie, objętością oraz masą netto i brutto pakietu. Przy ładunku różnych formatów odbiorca potrzebuje kolejności rozładunku i identyfikatorów pakietów. Standardowe minimum Minh Thanh to jeden 40HC, z mieszaniem specyfikacji po uzgodnieniu. Zestawienie wymiarów powinno więc trafić w tym samym zapytaniu do produkcji i logistyki.
Jak porównywać cenę za płytę, metr kwadratowy i metr sześcienny?
Wszystkie oferty należy sprowadzić do tej samej budowy i jednostki, a następnie porównać zaakceptowane części. Ceny wyjściowe Minh Thanh z października 2026 r. wynoszą od US$250/m³ dla sklejki ogólnego zastosowania i od US$350/m³ dla sklejki meblowej i do wnętrz. Rzeczywista oferta określa klasę forniru licowego i spodniego, rdzeń, sklejenie, wymiary, przygotowanie, ilość i warunki dostawy.
Niech Q oznacza rzeczywistą cenę ofertową za metr sześcienny wybranej budowy. Koszt materiału przy 18 mm wynosi Q × 0,0535824 dla 1220 × 2440 mm lub Q × 0,05625 dla 1250 × 2500 mm. Należy stosować rzeczywistą stawkę każdego dostawcy; takie same wymiary nie oznaczają identycznego przygotowania, rdzenia czy zakresu dostawy.
W przykładzie rozkroju formatek 590 mm obie płyty dają osiem sztuk. Rzeczywistą cenę ofertową płyty należy podzielić przez osiem, a następnie dodać dalszą obróbkę i odjąć wartość użytecznych pozostałości. W układzie 610 mm liczby formatek się różnią, więc samo porównanie ceny za płytę ukrywa korzyść z rozkroju.
Transport i przygotowanie należy zapisać w osobnych pozycjach, licząc każdą usługę tylko raz zgodnie z uzgodnionymi warunkami dostawy. Opłata za cięcie w zakładzie, dodatkowe opakowanie, zmieniona operacja podnoszenia i wykorzystana pozostałość mogą wpływać na koszt elementu. Zakup powinien opierać się na rzeczywistym programie rozkroju i ofercie transportowej. Przejrzysty rachunek wyjaśnia porównanie bez wymyślania oszczędności klienta.
Porównanie dostarczanych części w jednym arkuszu
Załóżmy zamówienie 800 formatek 590 × 590 mm z wcześniejszego przykładu. Oba formaty wyjściowe dają w podanym układzie osiem sztuk, więc zapotrzebowanie netto wynosi 100 pełnych płyt. Przy 18 mm te ilości mają objętość 5,35824 m³ dla mniejszego formatu lub 5,625 m³ dla większego. Przy cenie Q za metr sześcienny koszty materiału wynoszą odpowiednio Q × 5,35824 i Q × 5,625 przed transportem, dalszą obróbką i odzyskiem pozostałości.
Jeśli kupujący potrzebuje zamiast tego 800 formatek 610 × 610 mm, pokazane układy wymagają 267 mniejszych płyt lub 100 większych. Pierwsza liczba wynika z ceil(800 ÷ 3) i daje 801 formatek; druga to 800 ÷ 8. Taki wybór formatu ma uzasadnienie, ponieważ dodatkowa szerokość i długość przekraczają rzeczywiste progi rozkroju. Nie wymaga ogólnego założenia, że europejskie formaty zawsze oszczędzają materiał.
| Przykładowe zapotrzebowanie | Płyty wyjściowe 1220 × 2440 mm | Płyty wyjściowe 1250 × 2500 mm | Przyczyna różnicy |
|---|---|---|---|
| 800 kwadratowych formatek 590 mm | 100 | 100 | Oba układy dają osiem sztuk |
| 800 kwadratowych formatek 610 mm | 267 | 100 | Po rzazie i obcięciu brzegów mieszczą się trzy lub osiem sztuk |
Liczby opierają się na niezmiennych założeniach rzazu, obcięcia brzegów i dopuszczalnego obrotu. Nie uwzględniają wad, późniejszego profilowania ani części zapasowych. W rzeczywistym zamówieniu takie naddatki należy wyszczególnić oddzielnie. Jeśli pozostałość ma służyć do innego elementu, trzeba nadać jej oznaczenie części i wymiary, aby odzyskana wartość wynikała z użytecznego produktu, a nie założonego odliczenia.
Przy wycenie gotowych ciętych części należy zachować to samo zapotrzebowanie 800 sztuk i opisać kupowane wykończenie, tolerancję oraz pakowanie. Ofertę dostawcy na gotowe części porównujemy z materiałem pełnych płyt i rzeczywistymi kosztami przygotowania u klienta. Wybór odpowiada wtedy na pytanie handlowe: ile kosztuje otrzymanie i przygotowanie zaakceptowanych elementów meblowych?
Co powinny pokazywać dokumenty techniczne i wysyłkowe?
Karta techniczna, oferta, faktura i lista pakunkowa powinny stosować zgodne wymiary i oznaczenia budowy. Pozwala to importerowi uzgodnić objętość drewna z liczbą pakietów, a zespołowi odbiorczemu rozpoznać właściwą płytę. Jeśli dostawa zawiera pełne płyty i gotowe części, ich wymiary należy rozdzielić.
| Dokument | Informacje wymiarowe do uzgodnienia |
|---|---|
| Karta techniczna i zatwierdzony rysunek | Długość, szerokość, grubość, tolerancja, kierunek włókien i orientacja forniru |
| Oferta / faktura pro forma | Ilość dla każdej budowy, jednostka sprzedaży oraz zakres cięcia i przygotowania |
| Faktura handlowa | Dostarczona specyfikacja, liczba części lub płyt i objętość netto sklejki |
| Lista pakunkowa | ID pakietu, liczba sztuk, format, zewnętrzne wymiary opakowania oraz masa netto i brutto |
| Protokół załadunku i kontroli | Zmierzone wymiary, identyfikator płyty lub pakietu i uzgodnienie ilości |
Dokumenty emisji i pochodzenia drewna muszą pozostać przypisane do budowy; format płyty nie zastępuje tych wymagań. Program EPA dotyczący wyrobów drewnopochodnych, sprawdzony 7 października 2026 r., obejmuje badania, oznakowanie i dokumentację produktów objętych regulacją. Dla zamówień europejskich dostarczamy importerowi dokumentację pochodzenia i geolokalizacji, z materiałami składowymi określonymi oddzielnie od wymiarów płyty.
Przy odbiorze należy zapisać stan nieotwartego opakowania i uzgodnić ID pakietów przed odcięciem etykiet. Różne wymiary części powinny być liczone jako osobne pozycje, nawet jeśli ich fornir licowy wygląda identycznie. Podczas rozdzielania zapasu między obszary zakładu trzeba zachować oznaczenie techniczne, aby wymaganie formatu lub kierunku włókien nie zginęło między zakupami a maszyną tnącą.
Jak zamówić właściwe wymiary sklejki?
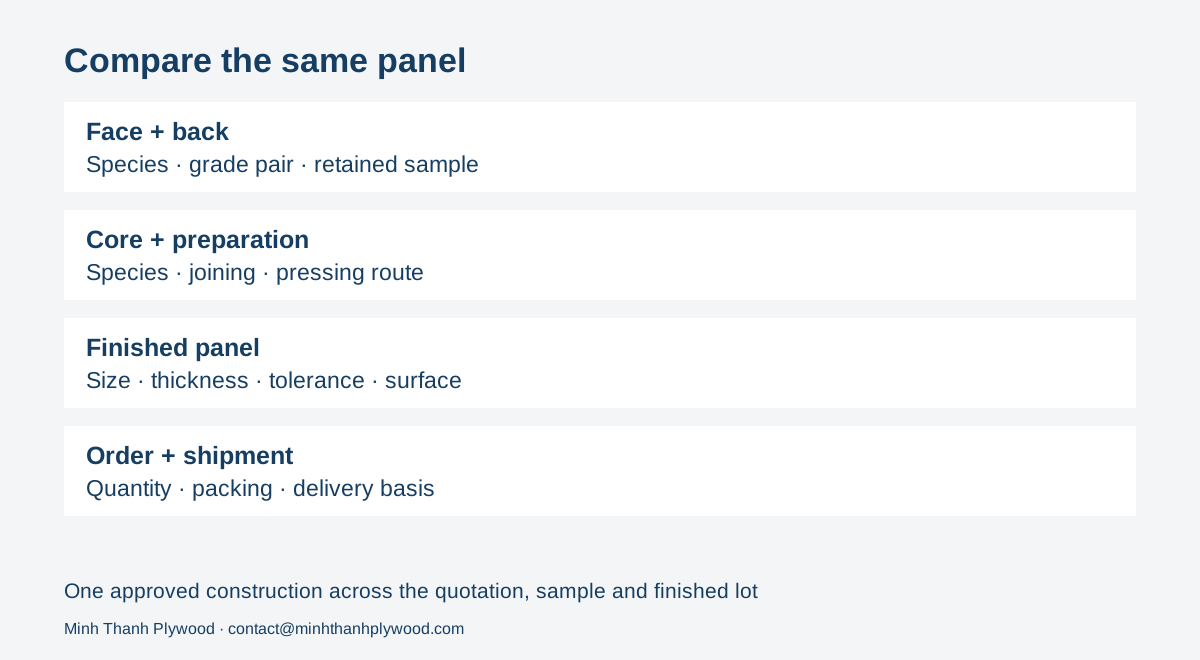
Prosimy przesłać pełną listę części lub wymiary gotowych płyt wraz z grubością, fornirem licowym i spodnim, rdzeniem, rodzajem sklejenia oraz odrębnymi wymaganiami emisyjnymi. Należy podać kierunek włókien, zgodę na obrót, tolerancję, przygotowanie i ilość dla każdej pozycji. Pakowanie, sprzęt odbiorczy i miejsce dostawy pozwolą wycenić oraz załadować wybrany format jako jeden określony produkt.
Do porównania rozkroju prosimy przesłać dwa możliwe formaty wyjściowe i jedną niezmienioną listę części. Trzeba uwzględnić rzaz, obcięcie brzegów i ewentualny naddatek na późniejszą obróbkę. Oferta powinna odróżniać pełne płyty, przygotowane formatki i gotowe części cięte. Ich wymiary, ilości i przygotowanie są różnymi zakresami dostawy, które należy porównać względem tego samego oczekiwanego wyniku.
Przy kolejnym zamówieniu należy wskazać zatwierdzoną płytę i wersję rysunku. Przejście z 1220 × 2440 na 1250 × 2500 mm wymaga własnej aktualizacji rozkroju i załadunku. Zmiana kierunku włókien, klasy forniru lub rdzenia również należy do pozycji technicznej, zamiast kryć się pod niezmienioną nazwą produktu.
Minh Thanh produkuje sklejkę meblową i do wnętrz w Ha Hoa, Phu Tho w Wietnamie. Normalny termin produkcji wynosi 15–45 dni od zaliczki, a standardowe minimum to jeden 40HC. Prześlij wymiary i rysunki, aby uzyskać ofertę na pełne płyty lub części cięte na wymiar. Poradnik o grubości sklejki pomaga ustalić przekrój gotowego elementu i tolerancję do programu obróbki.
Pytania kupujących i odpowiedzi
Jakie są standardowe wymiary sklejki?
1220 × 2440 mm to znany format metryczny, często nazywany 4×8. Drugim głównym formatem płyt meblowych jest 1250 × 2500 mm. Minh Thanh dostarcza oba oraz formaty na zamówienie, w tym 1220 × 2500 i 1220 × 2280 mm.
Czy format 4×8 to dokładnie 1220 × 2440 mm?
Dokładne przeliczenie 4 × 8 stóp daje 1 219,2 × 2 438,4 mm, natomiast płyta metryczna może być zamawiana jako 1220 × 2440 mm. Rozstrzygają wymiary gotowej płyty i tolerancja w ofercie, a nie nazwa handlowa traktowana jako dokładne przeliczenie.
Ile metrów kwadratowych ma płyta sklejki?
Płyta 1220 × 2440 mm ma nominalnie 2,9768 m². Płyta 1250 × 2500 mm ma 3,125 m², a formaty 1220 × 2500 i 1220 × 2280 mm odpowiednio 3,05 i 2,7816 m². Rozkrój i obcięcie brzegów zmniejszają powierzchnię wykorzystaną w gotowych elementach.
Czy sklejka 1250 × 2500 mm jest zawsze bardziej opłacalna?
Ma o 4,98 % większą powierzchnię nominalną niż 1220 × 2440 mm, ale dodatkowe wymiary dają korzyść tylko wtedy, gdy wykorzystuje je układ części. Należy porównać zaakceptowane elementy, kierunek włókien, rzaz, obcięcie brzegów, obsługę i jednostkę ceny obu formatów.
Czy można zamówić sklejkę ciętą na wymiar?
Tak. Minh Thanh dostarcza płyty cięte na 4, 6 lub 8 części oraz formaty na zamówienie, takie jak 1220 × 2500 i 1220 × 2280 mm. Prosimy przesłać wymiary każdej gotowej części, kierunek włókien, wymagania dla krawędzi i ilość. Sama liczba części nie określa planu rozkroju.
Czy wymiary płyty sklejki obejmują grubość?
Pełna specyfikacja podaje długość, szerokość i grubość gotowej płyty, np. 2440 × 1220 × 18 mm. Trzeba zapisać kolejność wymiarów i kierunek widocznych włókien, aby zamiana długości z szerokością w tabeli cen nie obróciła przypadkowo dekoracyjnego elementu.
Ile płyt sklejki potrzeba na 100 m²?
Dla 1220 × 2440 mm obliczenie 100 ÷ 2,9768 daje 33,593 płyty przed stratami, czyli po zaokrągleniu w górę 34. Przy wyraźnie przyjętym naddatku 10 % powierzchni obliczamy 110 ÷ 2,9768 i otrzymujemy 37 płyt po zaokrągleniu. O zakupie decyduje rzeczywisty rozkrój lub przedmiar montażu.
Jak uwzględnić rzaz piły w rozkroju?
Od wymiarów dostępnej płyty należy odjąć obcięcie brzegów, a między sąsiednimi elementami uwzględnić rzeczywisty rzaz narzędzia. W rzędzie n jednakowych części cięcia wewnętrzne zajmują (n−1) rzazów. Trzeba dodać je do wymaganych wymiarów części i sprawdzić, czy rząd się mieści.
Czy większy format zmienia masę sklejki?
Przy tej samej grubości i gęstości masa zmienia się proporcjonalnie do powierzchni nominalnej. Płyta 1250 × 2500 × 18 mm waży około 28,1 kg przy gęstości odniesienia Styrax 500 kg/m³ lub 36,6 kg przy gęstości eukaliptusa 650 kg/m³, bez opakowania.
Czy można obracać części, aby poprawić uzysk?
Część można obrócić tylko wtedy, gdy rysunek dopuszcza zmianę kierunku dekoracyjnych włókien i orientacji budowy. Zgodę trzeba oznaczyć dla każdej części. Większa liczba elementów z optymalizatora nie jest użytecznym wynikiem, jeśli widoczne włókna biegną w niewłaściwym kierunku.
Jaką tolerancję długości i szerokości stosuje Minh Thanh?
Dla długości i szerokości gotowej płyty wartość odniesienia wynosi ±2 mm. Grubość szlifowanej płyty meblowej ma odrębną tolerancję ±0,2–0,3 mm, a przy określonych wymaganiach ±0,2 mm. Wybrane kryteria należy wpisać do zamówienia.
Co powinno zawierać zapytanie o wymiary sklejki?
Prosimy przesłać wymiary gotowej płyty lub części, grubość i tolerancję, klasę forniru licowego i spodniego, rdzeń, rodzaj sklejenia, odrębne wymagania emisyjne, kierunek włókien, ilość i pakowanie. Miejsce dostawy i rysunki pozwolą oprzeć ofertę, rozkrój i obliczenia załadunku na tym samym materiale.