
Minh Thanh 主要供應 1220 × 2440 及 1250 × 2500 mm 合板尺寸。較大規格的標稱面積多 4.98%,但是否划算取決於裁切排版。請以 mm 指定成品長、寬、厚度、木紋方向與公差;4×8 尺等市場名稱,不能代表所有尺寸要求。
合板尺寸:先比較哪兩種標準規格?
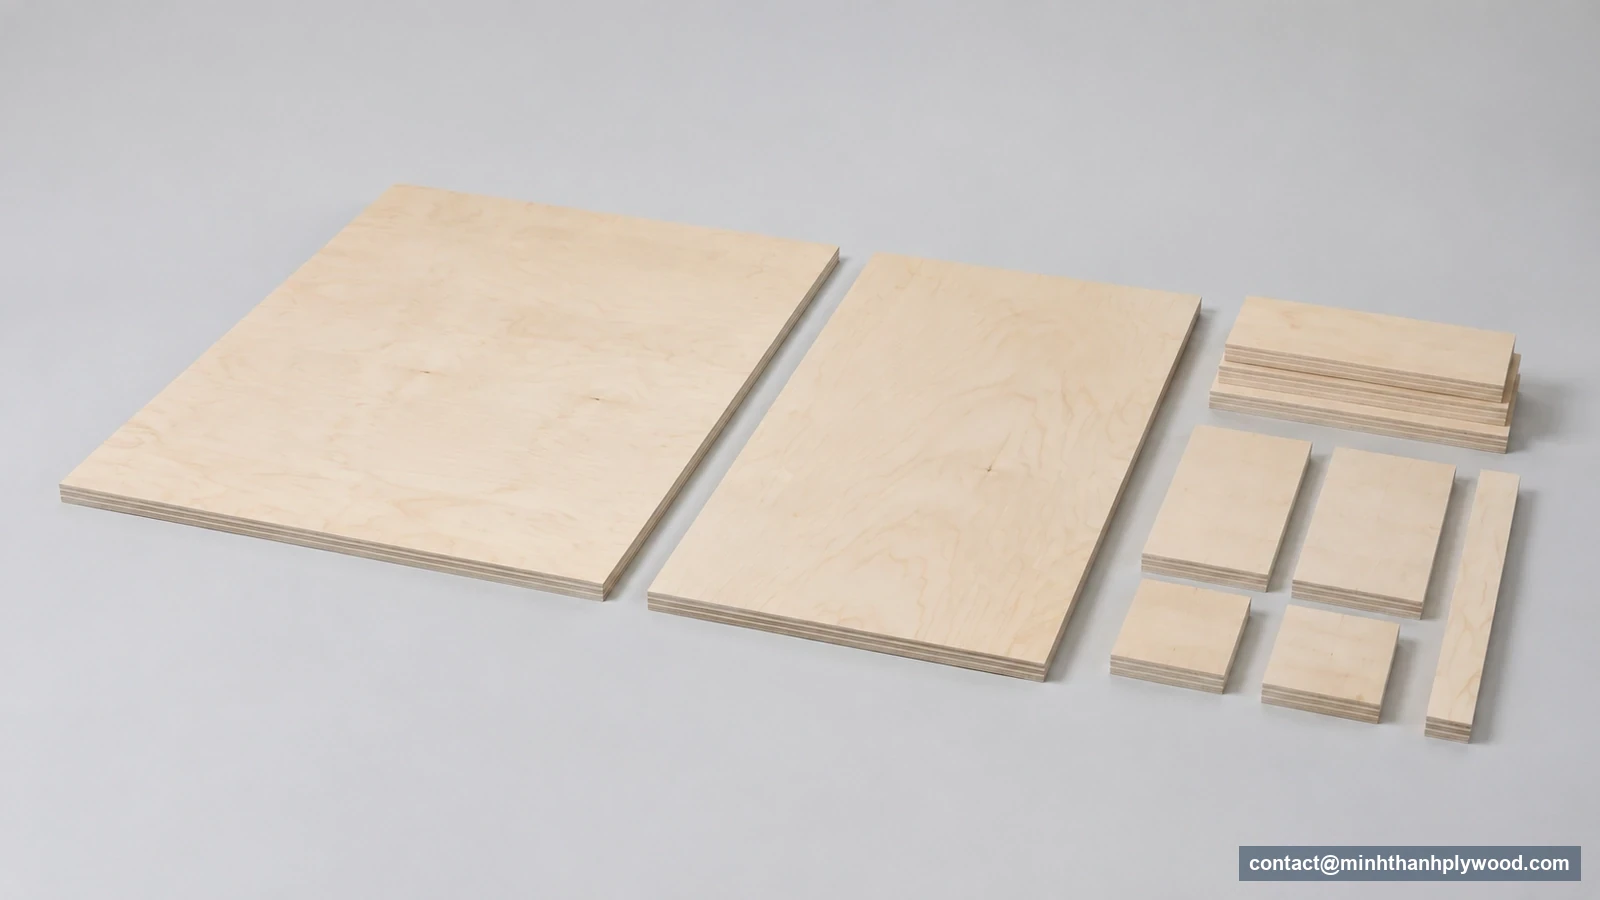
採購 Minh Thanh 家具板,先比較 1220 × 2440 mm 與 1250 × 2500 mm,這是我們兩種主要原板規格。客製規格包括 1220 × 2500 與 1220 × 2280 mm。零件排版、設備與收貨作業,決定哪些尺寸能提供最多可用材料。
| Minh Thanh 原板規格 | 標稱面積 | 18 mm 標稱體積 | 採購應確認的問題 |
|---|---|---|---|
| 1220 × 2440 mm | 2.9768 m² | 0.0535824 m³ | 既有 4×8 尺裁切排版是否適用? |
| 1250 × 2500 mm | 3.125 m² | 0.05625 m³ | 多出的 30 mm 寬、60 mm 長能否增加合格零件? |
| 1220 × 2500 mm | 3.05 m² | 0.0549 m³ | 較長零件是否需要增加的長度? |
| 1220 × 2280 mm | 2.7816 m² | 0.0500688 m³ | 較短規格是否適合零件與物流? |
面積以公尺計算寬 × 長;體積為面積 × 公尺厚度。表中採成品標稱尺寸,尚未扣除買方修邊與裁切。供應範圍依家具系列及裁切合板,核對日期為 2026 年 10 月 7 日。
原板尺寸應與厚度、芯材及表板分開指定。熟悉的長寬不能說明其他欄位。同一 1220 × 2440 mm 規格,可以是有支撐的薄背板,也可以是較厚家具零件,各有加工與包裝要求。應一起選材料結構、評估排版,不能把一組尺寸當成完整產品核准。
4×8 尺合板換算成 mm 是多少?
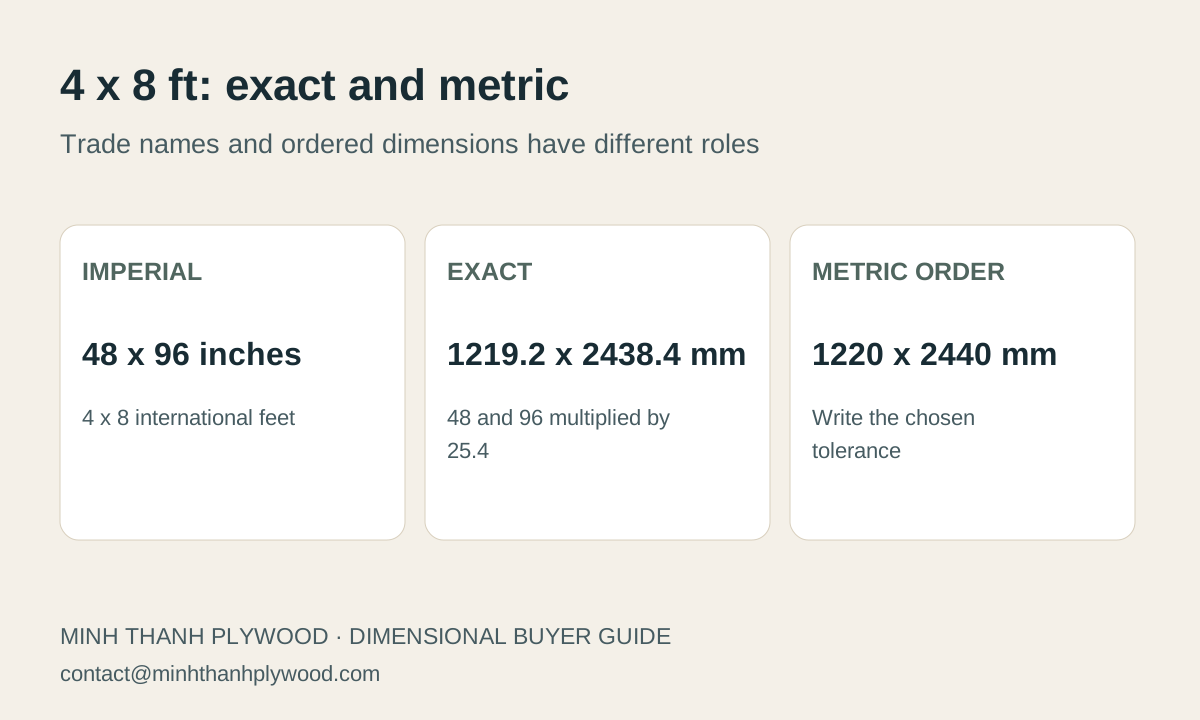
精確的 4 × 8 ft 換算為 1219.2 × 2438.4 mm。採購用公制規格 1220 × 2440 mm 稍大,寬度多 0.8 mm、長度多 1.6 mm。口頭稱呼相近,數學上並不相同。
NIST 長度參考資料定義 1 英吋精確等於 25.4 mm,查核日期為 2026 年 10 月 7 日。將 48 與 96 英吋乘此係數,即得精確尺寸。進口商應以向工廠訂購的成品尺寸及所選公差為準。
經銷商庫存標籤可保留「4×8 尺」,技術資料則列 1220 × 2440 mm。生產圖面應使用技術尺寸。同樣地,合約若要求精確 48 × 96 英吋,應明寫,不能期待工廠自行猜測您要英制尺寸,還是接近的公制產品。
按面積比價時也要留意差異。精確 48 × 96 英吋矩形為 32 平方英呎;1220 × 2440 mm 為 2.9768 m²。價格工作表應使用指定產品面積,不能只為了讓市場名稱在兩套單位看起來完全一致,就改動儲存的原板尺寸。
國際夾板尺寸如何納入比較?
國際規格名稱可作參考,之後仍須指定工廠實際成品尺寸。4×4、5×5、4×10 尺等規格見於不同市場,不代表每家製造商全部供應。供貨範圍取決於產品及工廠。
| 參考名稱 | 英制精確換算尺寸,mm | 買方須確認的內容 |
|---|---|---|
| 4 × 4 ft | 1219.2 × 1219.2 | 完整製造規格或裁切零件 |
| 4 × 8 ft | 1219.2 × 2438.4 | 精確英制尺寸或接近的公制訂單 |
| 5 × 5 ft | 1524 × 1524 | 產品結構與供應商供貨範圍 |
| 4 × 10 ft | 1219.2 × 3048 | 加大產品與搬運要求 |
以上為精確單位換算,不是 Minh Thanh 供貨承諾。我們主要提供第一張表的四種公制尺寸。圖面超出供應範圍時,應選能供應指定產品的來源,或重新檢視零件配置。全產業尺寸表不能默默擴張單一工廠型錄。
另一項差別是整張生產與當地裁切。零售商可能出售大原板裁出的半張板,工廠則報出口整件原板,或指定一組零件。應按交付階段記錄採購尺寸與數量。「半張」不能決定扣除鋸路與修邊後的最終尺寸。
1250 × 2500 mm 的較大板材值得多付錢嗎?
1250 × 2500 mm 比 1220 × 2440 mm 多 0.1482 m² 標稱面積,也就是 多 4.98%。厚度、芯材密度及每立方公尺價格相同時,標稱板重與材料金額也等比例增加。多出的材料是否值得,取決於合格零件數。
兩種原板若裁出相同件數,較大規格會留下更多餘料,除非餘料有明確用途。若較寬板材能多排一列或一欄,零件產出變化可能遠大於面積增幅。以下實例說明這兩種情況。
採購比較應納入機台容量、貨架空間、包件占地與吊運。板材雖可進鋸床,若無法放入已核准的上料治具,就不能直接替換庫存。所有接收作業均應核對板材與包件外尺寸,包含覆蓋材料與支撐材料。
比價基礎須一致。按張與按立方公尺報價,兩種規格的數字看起來可能差很多。先換算成訂購原板體積,再比較合格零件成本。大張板的發票金額較高,不一定代表同量木材的單價較高。
長、寬與木紋方向應怎麼寫?
明寫尺寸排列方式,並在圖面標明裝飾木紋方向。不同型錄可能列 1220 × 2440 或 2440 × 1220,面積相同,但可見板面與裁出零件的方向,可能改變成品外觀。
外露櫃體側板的長向木紋可能是設計要求。排版程式若將零件轉向,數字利用率雖提高,外觀卻可能錯誤。混合裁切清單應逐件註明能否旋轉,不宜全單只給一項通用指示。
成對門面與相鄰家具零件也有同樣問題。需一起安裝時,標明可見面、背面與外觀方向。小樣可確認表板樹種與等級,完整圖面或排版才說得清楚成品家具各處的木紋走向。
我們的表板選項包括樺木、楊木、EV 科技木皮、松木與 Okoume,搭配指定芯材。內部交錯疊合與可見表面紋路,是板材的不同面向。結構應與裝飾木紋要求分開列明。裁切零件應在包裝規格註明方向,讓收貨方不用從一堆相似矩形自行判斷。
合板面積與體積怎麼算?
標稱原板面積以公尺長 × 寬計算,再乘公尺成品厚度,得到標稱木材體積。平方公尺與立方公尺應分列,前者是表面面積,後者是採購板材的材料量。
1220 × 2440 × 18 mm 的面積為 1.22 × 2.44 = 2.9768 m²,體積為 2.9768 × 0.018 = 0.0535824 m³。1250 × 2500 × 18 mm 對應為 3.125 m² 與 0.05625 m³。這些數值不含包裝,也不含板材間空隙。
多項訂單應按尺寸與厚度分別計算。例如第一種 18 mm 規格 100 張為 5.35824 m³,第二種 100 張為 5.625 m³,合計 10.98324 m³。分項保留也讓裝箱單能識別各工作站收到的規格。
工作表保留足夠精度,再將顯示結果四捨五入。若先把每張體積取為 0.054 m³,再乘大量張數,與精確標稱計算相比可能產生明顯發票差異。報價應約定單位與進位方式,並保留訂購 mm 尺寸作為計算來源。
裁切排版前,要先扣除哪些尺寸?
先從板材尺寸扣除預定修邊量,並在相鄰零件間計入實際鋸路。排版只加成品尺寸、漏算中間鋸切,就可能承諾工廠實際做不出的件數。最後還要加工邊緣時,毛坯尺寸也須包含加工餘量。
單純等尺寸矩形排成一列,占用長度為 n × 零件尺寸 + (n−1) × 鋸路。原板兩端修邊後,可用長度為 原板長度 − 2 × 修邊量。寬度依相同邏輯計算,再確認木紋方向,才組合列與欄。
內部鋸路與修邊用途不同。鋸路是刀片通過移除的材料,修邊是從原板邊緣預定移除的材料,一列末端餘料則是第三項。每項都應明確記錄,不宜全部併入未說明的損耗百分比。
家具毛坯若需後續銑削、鑽孔或邊緣加工餘量,排版程式應使用生產毛坯尺寸。零件圖中應對照成品與毛坯。供應商交成品尺寸零件時,則應指定最終尺寸與邊緣狀態,使裁切報價對應買方預計省去的現場作業。
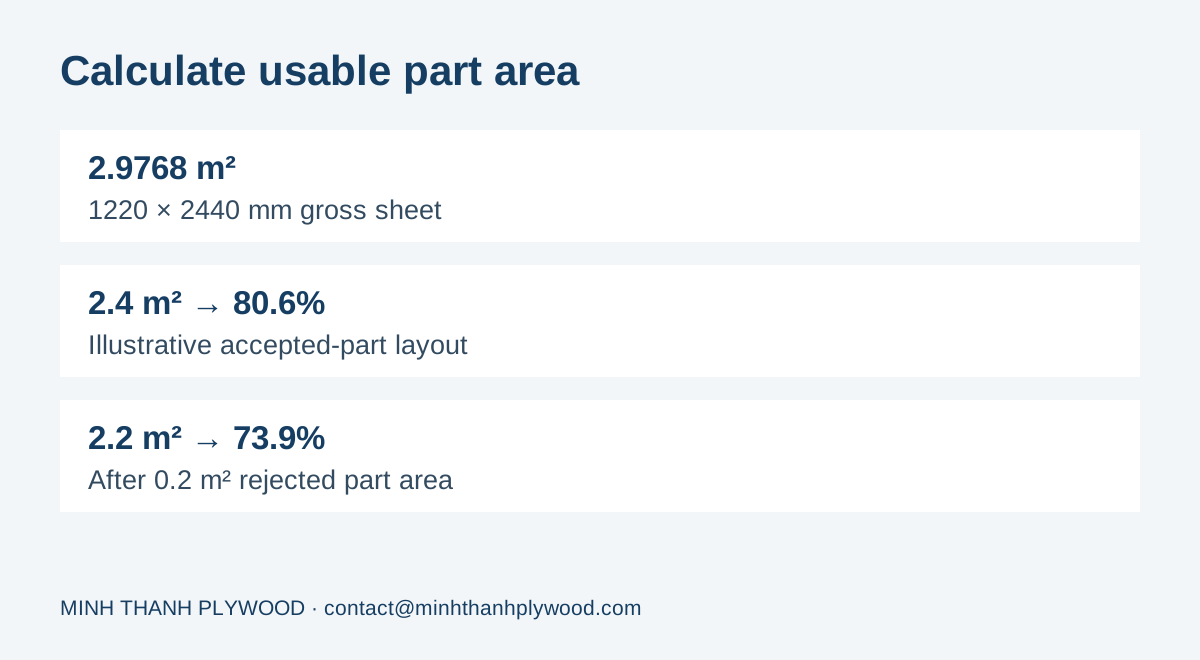
另一個面積利用率示例:2.9768 m² 原板產出 2.4 m² 合格零件,利用率為 80.6%;若再有 0.2 m² 不合格,合格面積降為 2.2 m²,即 73.9%。這些明確假設顯示排版與外觀驗收都影響可用產出,並非某個表板等級的實測表現。
什麼情況下,兩種標準尺寸裁出的件數相同?
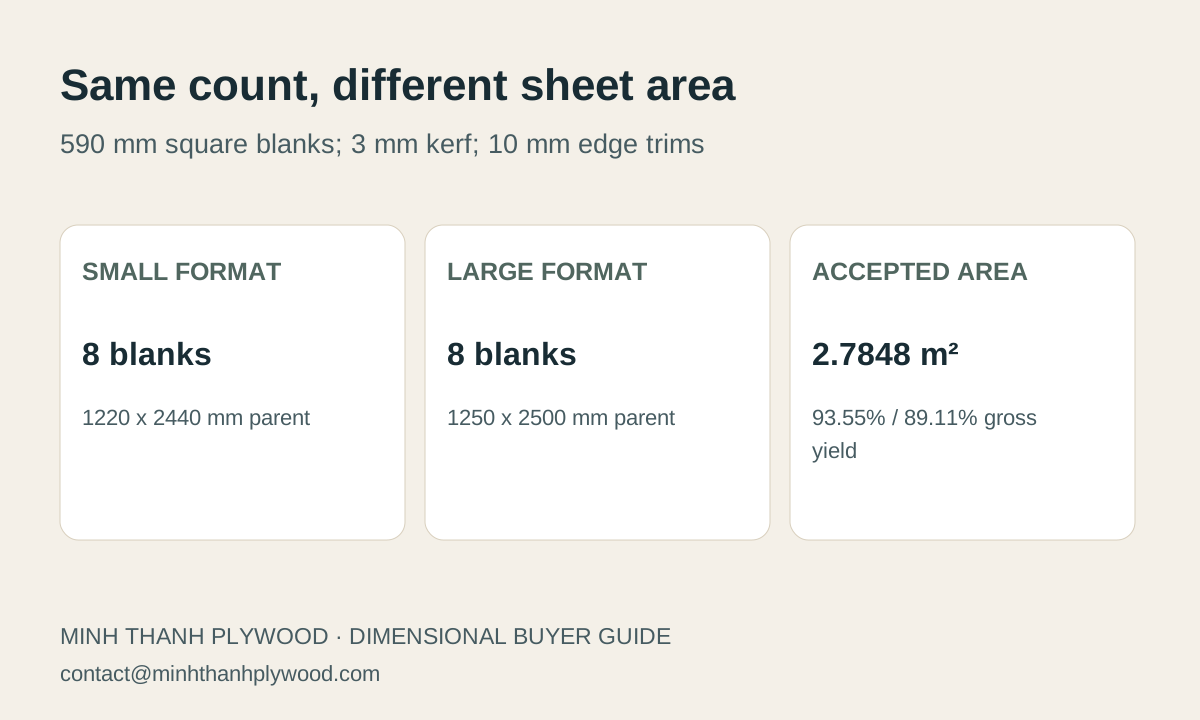
較大板材含木材較多,兩種規格仍可能裁出相同合格件數。以明確示例網格排版比較:590 × 590 mm 方形毛坯、3 mm 鋸路、四邊各修邊 10 mm。示例沒有木紋限制,因此毛坯可自由旋轉。
1220 × 2440 mm 原板的可用尺寸為 1200 × 2420 mm。橫向兩件占 2 × 590 + 3 = 1183 mm;縱向四件占 4 × 590 + 3 × 3 = 2369 mm,可得八件。1250 × 2500 mm 原板可用 1230 × 2480 mm,同樣排兩件寬、四件長,也是八件。
八件面積為 8 × 0.590 × 0.590 = 2.7848 m²,約占較小原板 93.55%、較大原板 89.11%。這是依上述假設計算的矩形毛坯面積利用率,不含後續加工損耗,也不是工廠實測利用率。
每立方公尺價格與厚度相同時,這個排版買較大板材會增加木材,卻不會多出第九件。若餘料可利用,或同張另排其他零件,結論可能改變。這也說明採購應先取得完整裁切清單,不能直接假定多 4.98% 面積就能多做 4.98% 成品。
什麼情況下,尺寸略增就能多排一列或一欄?
小幅增加尺寸,可能跨過排版門檻,讓件數增幅超過面積比例。第二個示例採 610 × 610 mm 毛坯,同樣 3 mm 鋸路、每邊修邊 10 mm,不限制木紋,原板尺寸不變。
較小原板可用寬度 1200 mm,兩件需 2 × 610 + 3 = 1223 mm,無法放入。可用長度 2420 mm 可排三件,占 3 × 610 + 2 × 3 = 1836 mm;四件需 2449 mm。因此這個網格在 1220 × 2440 原板只能裁三件。
較大原板修邊後為寬 1230 mm、長 2480 mm,能放入 1223 × 2449 mm 排版,也就是橫向兩件、縱向四件,共八件。總面積 2.9768 m²,約為較大原板標稱 3.125 m² 的 95.26%。
這些刻意列明的尺寸是為說明排版門檻,不表示所有大板都能把三件變八件。實際零件尺寸、木紋、修邊與鋸路決定訂單。兩種規格都應測試真實清單,並記錄接受的網格或最佳化程式結果,才能在重複訂單重現採購決策。
依面積需求,怎麼估算訂購張數?
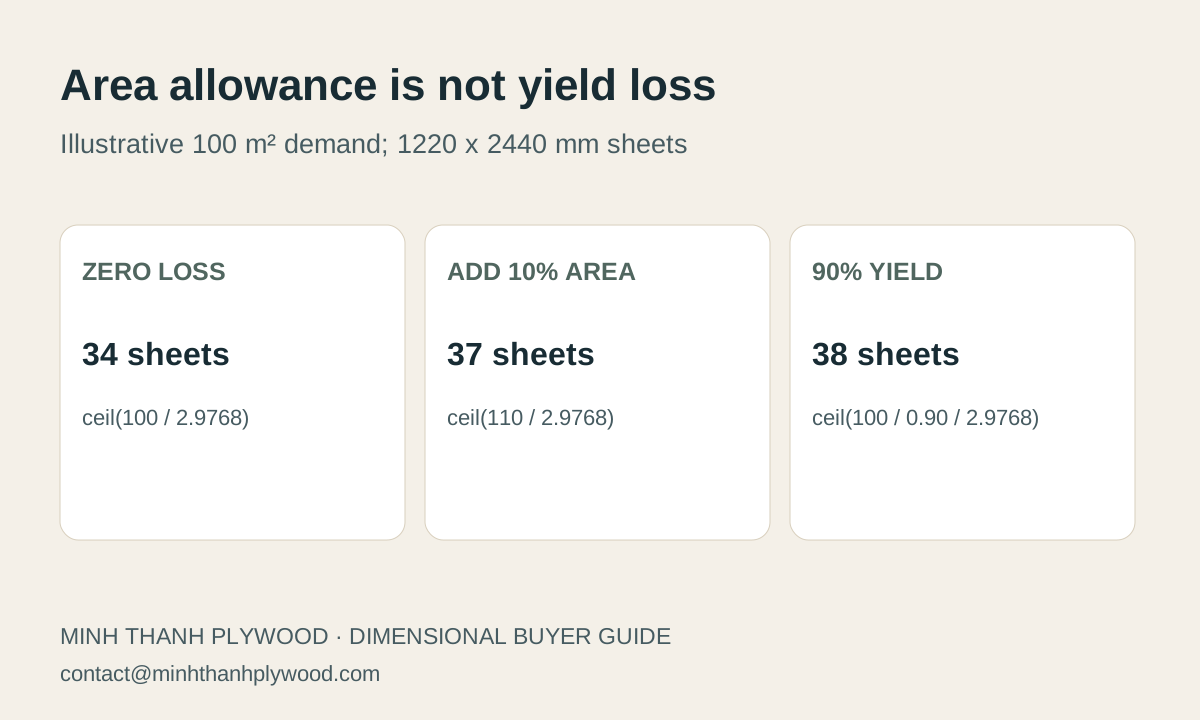
需求面積除以原板標稱面積,再無條件進位到整張,得到只按面積算的最低張數。零件排版或施工估算可能需要更多。100 m² 使用 1220 × 2440 mm,100 ÷ 2.9768 = 33.593,零損耗最低為 34 張。
若買方初估時明確假設額外增加 10% 面積,則 100 × 1.10 ÷ 2.9768 = 36.952,進位為 37 張。10% 是示例規劃假設,不是 Minh Thanh 標準損耗率。1250 × 2500 mm 使用相同 110 m² 預留面積,為 35.2 張,進位至 36 張。
增加面積預留與預期利用率,是不同數學參數。若預期採購面積 90% 轉成合格產出,應算 100 ÷ 0.90 ÷ 2.9768,進位為 38 張。需求加 10%,不等於採購面積損失 10%。初估應說清楚使用哪種方法。
家具零件盡可能使用零件清單,而非只有總面積。十個小矩形與一個不可拼接大門面,總面積可相同,排版卻不同。各零件數量也應與備品、替換庫存分開,使訂購張數有可追溯理由,而不是無紀錄百分比。
裁切零件訂單與整張原板有什麼差別?
裁切訂單採購尺寸與加工約定明確的零件;整張訂單則由收貨工廠自行裁切。Minh Thanh 可將板材裁成 4、6 或 8 件,定期供貨義大利及其他歐洲市場。詢價需有實際零件清單,不能只有想切成幾份。
1220 mm 原板方向等分兩件,只切一道 3 mm 鋸路、不修邊時,每件為 (1220 − 3) ÷ 2 = 608.5 mm。若兩個外邊各修 10 mm,則為 (1220 − 20 − 3) ÷ 2 = 598.5 mm。因此「切一半」不會自動得到兩件 610 mm 成品。
指定交貨是後續加工毛坯,還是成品矩形零件,並附木紋、可見面、邊緣狀態、公差與數量。預定封邊的零件,交貨邊緣要求可能與透明塗裝、保留外露層疊邊緣的零件不同。
兩種供貨方式應依相同家具用料表比較。整張原板包含買方鋸切、餘料處理與清點作業;裁切件包含工廠加工與不同包裝。評估實際省掉的作業、合格件數及出貨安排。裁切合板產品頁列出比較所需資料。
什麼情況適合客製整張原板?
客製尺寸應在零件排版或收貨流程提供明確好處。除兩種主要規格,我們的例子包括 1220 × 2500 與 1220 × 2280 mm。應與圖面最長零件及接收板材設備比較。
零件若需要 2450 mm 毛坯長度,即使尚未考慮端部修邊,也放不進 2440 mm 原板。2500 mm 原板若修邊與裁切計畫允許,就可提供所需長度。這是尺寸比較,實際寬度、木紋、邊緣餘量與數量仍決定排版。
若重複排版正好使用 2280 mm 長度,且有利搬運安排,較短規格可能適用。其面積 2.7816 m²,比 1220 × 2440 mm 約少 6.56%。只有保持合格件產出,減少木材才對訂單有益;須比較實際排版,不能預期自動節省。
排產前每項應提供完整客製尺寸與數量。同一櫃含標準及客製板時,應使用不同規格編號,裝箱單保留包件占地尺寸與識別。客製板仍應維持選定表板、芯材、膠合、厚度與表面加工,改尺寸不代表可以改結構。
哪些合板尺寸與公差需要確認?
成品長寬公差應與厚度分開記錄。Minh Thanh 參考為 長寬 ±2 mm。砂光家具板厚度採 ±0.2–0.3 mm,指定加工可達 ±0.2 mm。採購規格與成品檢驗紀錄應列所選驗收要求。
1220 × 2440 mm、±2 mm 訂單,兩個方向的驗收區間為 1218–1222 與 2438–2442 mm。若排版完全用滿標稱寬度、沒有餘量,需以允收最小尺寸核對。前述修邊與鋸路示例已包含所列材料餘量,真實圖面仍需自己的數值。
長寬讀值不能取代直角度檢查。應依合約檢驗方法與驗收要求比較兩條對角線,不能自行設定通用對角差限值。精密矩形零件除了標稱長寬,也應記錄邊緣及對邊尺寸測法。
品質管控頁涵蓋成品尺寸、厚度、含水率及外觀。實際訂單應讓這些檢查對應批次與板材或包件編號。整張照片可呈現外觀及規格形態,測量紀錄才證明出貨前實際檢查尺寸。
原板尺寸如何影響重量與搬運?
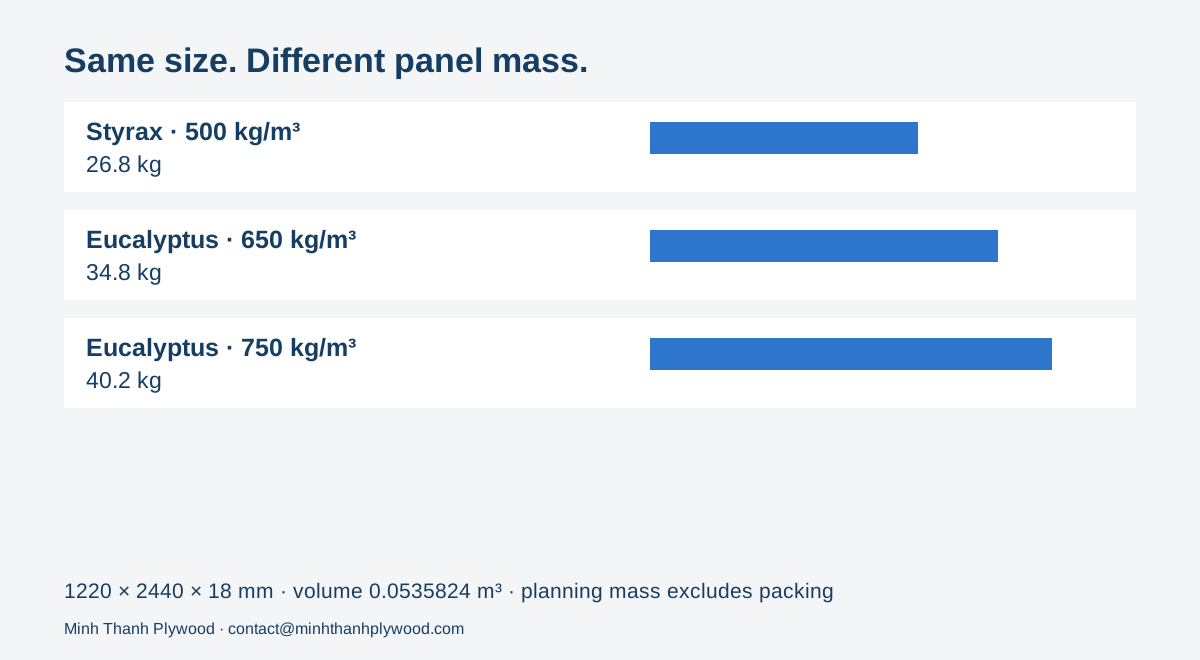
厚度與密度相同時,板重隨面積改變。標稱體積乘以該結構規劃密度,即可計算。18 mm 的兩種主要規格重量如下,四捨五入到小數一位,不含任何包裝。
| 芯材規劃參考 | 1220 × 2440 × 18 mm | 1250 × 2500 × 18 mm |
|---|---|---|
| 安息香木,500 kg/m³ | 26.8 kg | 28.1 kg |
| 相思木,580 kg/m³ | 31.1 kg | 32.6 kg |
| 桉木,650 kg/m³ | 34.8 kg | 36.6 kg |
| 桉木,750 kg/m³ | 40.2 kg | 42.2 kg |
這些是工廠規劃密度,不代表每張成品都精確等於取位後重量。裝櫃計算器連結尺寸與密度;實際板材或整件秤重才能完成裝載指示。樺木或楊木是表板名稱,不能據此決定芯材密度。
與收貨工廠討論搬運。大尺寸即使尚未考慮重量,也會改變取板距離、機台上料、支撐及包件尺寸。包件外尺寸應包含棧板支撐、覆蓋與保護材料。若買方偏好裁切件便於搬運,應使用實際件尺寸與包件重量,與整張流程比較。
尺寸變更如何納入裝櫃計算?
改原板尺寸後,重新計算合板體積、重量及包件實際配置。1220 × 2440 mm 的 40HC 計畫,不能因兩者都叫標準板,就原封不動用於 1250 × 2500 mm;寬、長及包裝間隙都已變動。
明確示例採 900 張、18 mm 安息香木板。較小規格為 48.22416 m³,以 500 kg/m³ 計算合板重 24,112.08 kg;較大規格為 50.625 m³,重 25,312.5 kg。假設另有 1,000 kg 包裝,貨物重分別為 25,112.08 與 26,312.5 kg。
這是重量比較,不是經驗證的 900 張裝載配置。改用較重芯材、不同支撐或其他貨物餘量,都需重新計算。訂艙貨重限制與路線限制適用合板加包裝及固定材料;貨櫃自重則計入裝貨後貨櫃總重。
供應商最終裝箱單應依結構與尺寸識別板材,列每件張數、體積及包件淨/毛重。混尺寸裝載應提供卸貨順序與包件識別。Minh Thanh 標準最低訂購量為一個 40HC,可依協議混合規格,因此尺寸組合應在同一詢價中交給生產與物流。
按張、按面積與按體積報價怎麼比較?
將所有報價換成相同結構與單位,再比較合格零件。Minh Thanh 2026 年 10 月起價為一般商用合板每 m³ US$250 起、家具/室內合板每 m³ US$350 起。正式報價列明表板/底板等級、芯材、膠合、尺寸、加工、數量與交貨基礎。
設 Q 為所選結構每立方公尺實際報價。18 mm 材料成本,1220 × 2440 mm 為 Q × 0.0535824,1250 × 2500 mm 為 Q × 0.05625。應使用各供應商實際單價;尺寸相同不代表加工、芯材或交貨範圍相同。
590 mm 網格示例兩張都裁八件,先將實際每張報價除以八,再加後續加工及扣除可利用餘料。610 mm 網格件數不同,同樣按張比較會掩蓋排版效益。
運輸與加工分列,依約定交貨條件每項服務只計一次。工廠裁切費、額外包件、吊運方式改變與可利用餘料,都可能影響零件成本。採購應用實際排版與運費報價;此處透明計算只是說明比較方法,不假造客戶節省金額。
用同一張工作表比較交付零件
簡單訂單示例假設需要上述 590 × 590 mm 毛坯 800 件。兩種原板都裁八件,所以淨裁切需求為 100 張原板。18 mm 時,較小規格共 5.35824 m³、較大規格 5.625 m³。每立方公尺報價 Q,材料小計分別 Q × 5.35824 與 Q × 5.625,尚未計運費、後續加工及餘料回收。
若改需 610 × 610 mm 毛坯 800 件,示例網格需較小原板 267 張,或較大原板 100 張。前者為 ceil(800 ÷ 3),產出 801 件;後者為 800 ÷ 8。這項尺寸選擇有用,是因增加的長寬跨過實際裁切門檻,不依賴「歐規大板一定省料」的通用說法。
| 示例需求 | 1220 × 2440 mm 原板 | 1250 × 2500 mm 原板 | 結果不同的原因 |
|---|---|---|---|
| 800 件,590 mm 正方形毛坯 | 100 | 100 | 兩種網格都裁八件 |
| 800 件,610 mm 正方形毛坯 | 267 | 100 | 鋸路與修邊後,分別裁三件與八件 |
張數採相同鋸路、修邊及旋轉假設,不含缺陷、後續銑削或備品預留。真實訂單應另列這些餘量。餘料若供其他零件使用,應給零件編號與尺寸,使回收價值連結可用產出,而非假設折抵。
若報成品裁切件,仍保留相同 800 件需求,說明要採購的表面加工、公差與包裝。將供應商裁切件報價,與整張材料加買方實際加工成本比較,才能回答商業問題:收到並完成合格家具零件,總共需要多少成本?
技術與出貨文件應列哪些資料?
技術表、報價、發票與裝箱單應使用一致尺寸及結構編號。進口商才能核對木材體積與包件數,收貨團隊也能識別正確板材。同批若有原板與成品零件,尺寸需分開列。
| 文件 | 需一致的尺寸資料 |
|---|---|
| 技術表與核准圖面 | 長、寬、厚度、公差、木紋與板面方向 |
| 報價/形式發票 | 各結構數量、計價單位及裁切/加工範圍 |
| 商業發票 | 交貨規格、件數/張數及合板淨體積 |
| 裝箱單 | 包件 ID、件數、規格、包件外尺寸及淨/毛重 |
| 裝載與檢驗紀錄 | 實測尺寸、板材/包件識別及數量核對 |
甲醛釋放與木材來源紀錄需對應結構,不能用原板尺寸取代。EPA 木質複合產品計畫涵蓋受管制產品檢測、標示與紀錄,查閱日期為 2026 年 10 月 7 日。歐洲訂單我們提供進口商使用的來源/地理定位資料,材料組成與原板尺寸分開識別。
收貨時記錄未拆包狀態,剪掉標籤前核對包件 ID。不同零件尺寸應分項清點,即使表板木皮看起來完全一樣。庫存分到不同加工區時仍保留技術編號,避免採購到裁切機之間遺失尺寸或木紋要求。
如何詢問適合的合板尺寸?
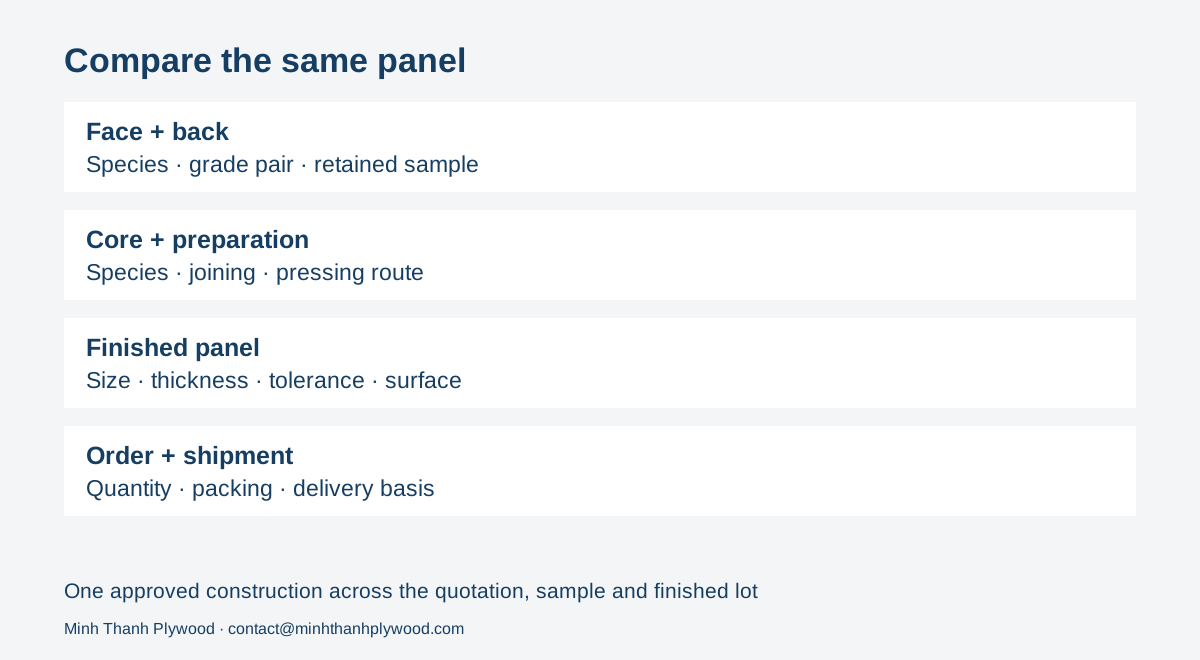
提供完整零件清單或成品原板尺寸,並附厚度、表板/底板、芯材、膠合及獨立甲醛釋放要求。各項列木紋方向、旋轉許可、公差、加工與數量,再附包裝、收貨設備與目的地,讓尺寸方案能作為明確產品報價與裝載。
比較裁切方案時,提供兩種候選原板尺寸及一份不變的零件清單,包含鋸路、修邊與後續加工餘量。要求報價區分整張、加工毛坯與成品裁切件;它們的尺寸、數量及加工是不同交付內容,應以相同目標零件產出比較。
重複訂單應列核准板材與圖面版本。從 1220 × 2440 改為 1250 × 2500 mm,須更新排版及裝載。木紋、表板等級或芯材變更,也需寫在技術項目,不能藏在未改的產品名稱後。
Minh Thanh 在越南富壽省 Ha Hoa 製造家具與室內合板。一般生產期為收到訂金後 15–45 天,標準最低訂購量為一個 40HC。提供尺寸與圖面,即可取得整張或裁切報價。接著參考合板厚度指南,設定加工程序所需成品厚度與公差。
採購常見問題
合板標準尺寸是多少?
1220 × 2440 mm 是常稱 4×8 尺的公制規格,1250 × 2500 mm 也是主要家具板規格。Minh Thanh 供應兩者,另有 1220 × 2500 與 1220 × 2280 mm 等客製尺寸。
4×8 尺合板正好是 1220 × 2440 mm 嗎?
精確的 4 × 8 ft 換算為 1219.2 × 2438.4 mm,採購公制板則可指定 1220 × 2440 mm。應以報價上的成品尺寸與公差為準,不能把市場稱呼當作精確換算。
一張合板有多少平方公尺?
1220 × 2440 mm 的標稱面積為 2.9768 m²,1250 × 2500 mm 為 3.125 m²;1220 × 2500 及 1220 × 2280 mm 分別為 3.05 及 2.7816 m²。裁切與修邊會減少成品零件可用面積。
1250 × 2500 mm 合板一定比較划算嗎?
它比 1220 × 2440 mm 多 4.98% 標稱面積,但多出的尺寸只有被排版利用才有價值。兩種規格應比較合格零件數、木紋方向、鋸路、修邊、搬運及計價基礎。
可以訂購裁切合板嗎?
可以。Minh Thanh 可將板材裁成 4、6 或 8 件,也提供 1220 × 2500 與 1220 × 2280 mm 等客製原板。請提供每種成品尺寸、木紋方向、邊緣要求與數量;只說切成幾件,不能確定排版。
合板尺寸包含厚度嗎?
完整規格應列長、寬及成品厚度,例如 2440 × 1220 × 18 mm。請註明尺寸排列方式與可見木紋方向,以免價目表長寬對調,讓裝飾零件被意外轉向。
100 m² 需要幾張合板?
1220 × 2440 mm 規格以 100 ÷ 2.9768 計算,未扣損耗為 33.593 張,無條件進位為 34 張。若明確假設額外增加 10% 面積,則為 110 ÷ 2.9768,進位至 37 張;實際採購仍以裁切排版或施工估算為準。
裁切排版如何計入鋸路?
先從板材尺寸扣除各邊修邊量,再於相鄰零件間預留實際鋸路。同一列有 n 個等尺寸零件,內部裁切需占用 (n−1) 道鋸路;加上成品寬度後,再確認該列能否排入。
板材尺寸變大,重量會改變嗎?
厚度與密度相同時,重量隨標稱面積等比例改變。1250 × 2500 × 18 mm 板材,以安息香木參考密度 500 kg/m³ 計算約 28.1 kg,以桉木 650 kg/m³ 計算約 36.6 kg,均不含包裝。
可以旋轉零件提高裁切利用率嗎?
只有圖面允許裝飾木紋方向與結構方向改變時,才能旋轉。每種零件須分別標明;排版程式即使算出更多件,可見木紋方向錯誤也不能列為可用產出。
Minh Thanh 的長寬公差是多少?
成品長寬參考公差為 ±2 mm。砂光家具板厚度另採 ±0.2–0.3 mm,指定加工可達 ±0.2 mm;訂單應列明所選要求。
合板尺寸報價需要哪些資料?
請提供成品原板或零件尺寸、厚度及公差、表板/底板等級、芯材、膠合與獨立甲醛釋放要求、木紋方向、數量及包裝。另附目的地與圖面,使報價、裁切排版及裝櫃計算對應同一材料。