Certyfikat CARB P2 / TSCA VIISO 9001:2015Emisja E0 badana co 3 miesiąceGeolokalizacja EUDRBadania PPWRWhatsApp +84 988 586 601[email protected]
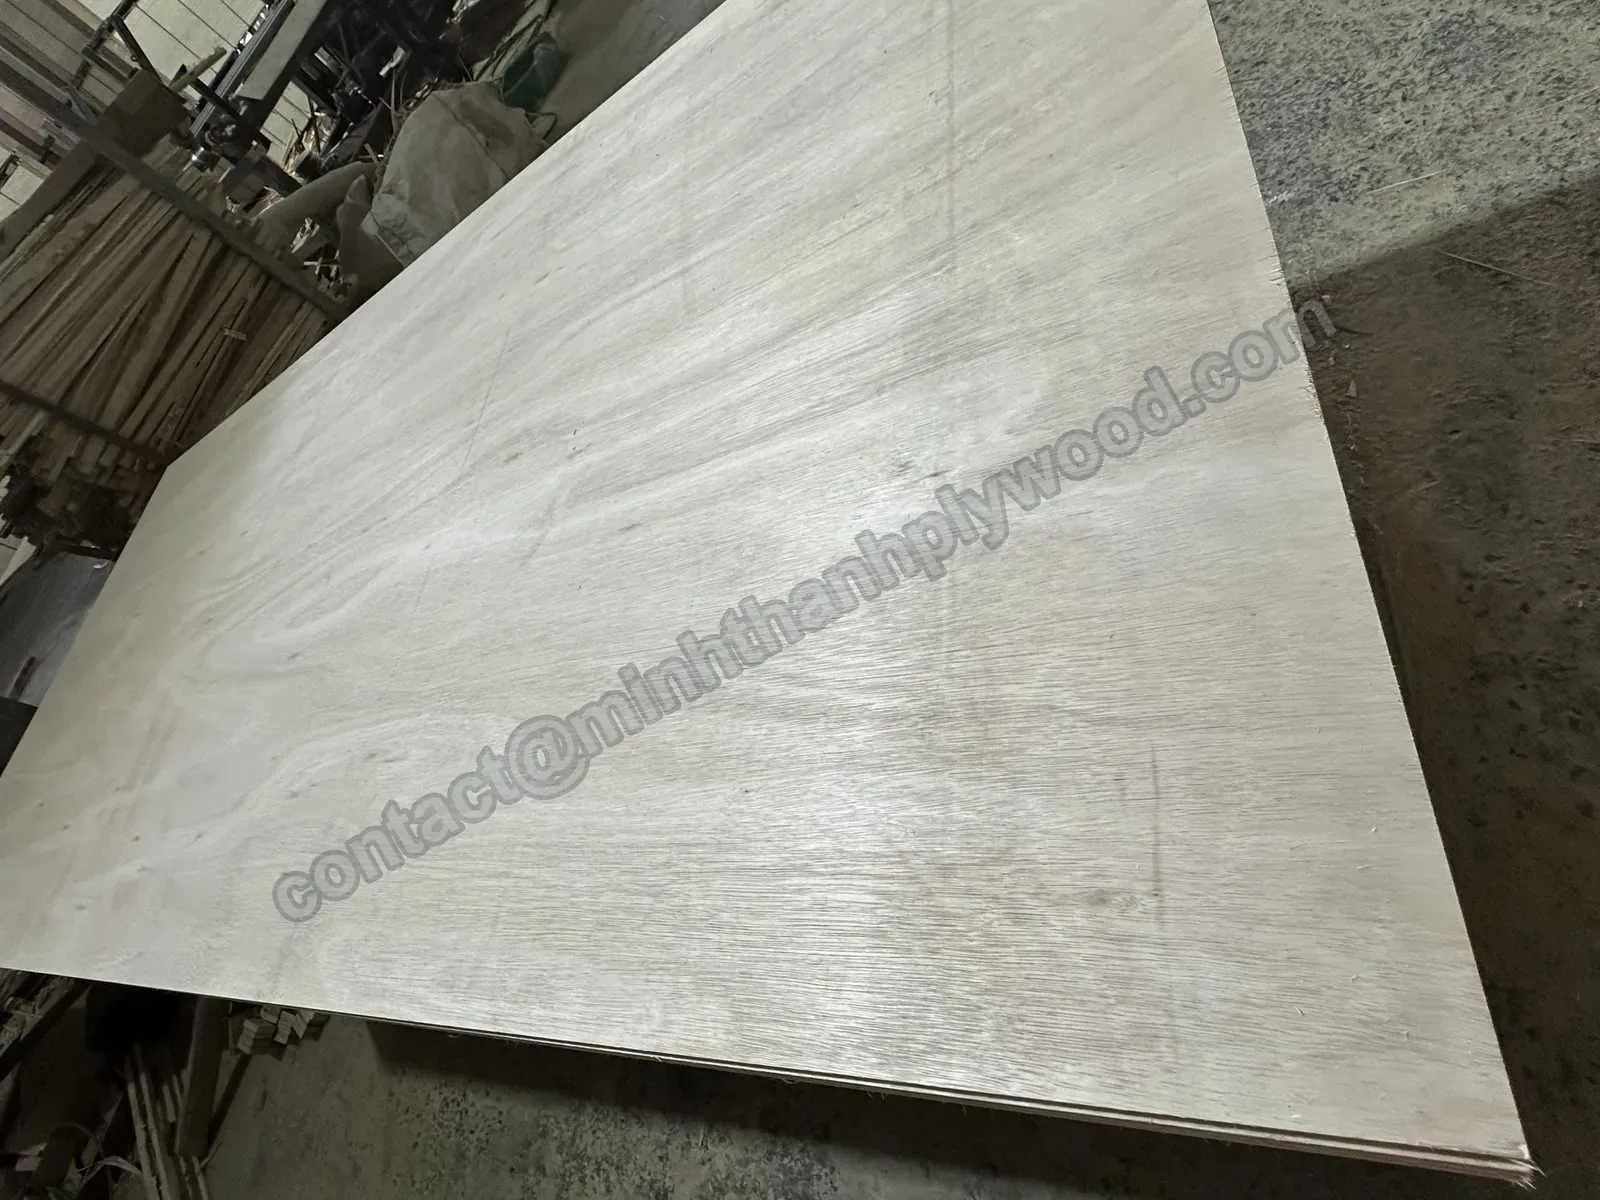
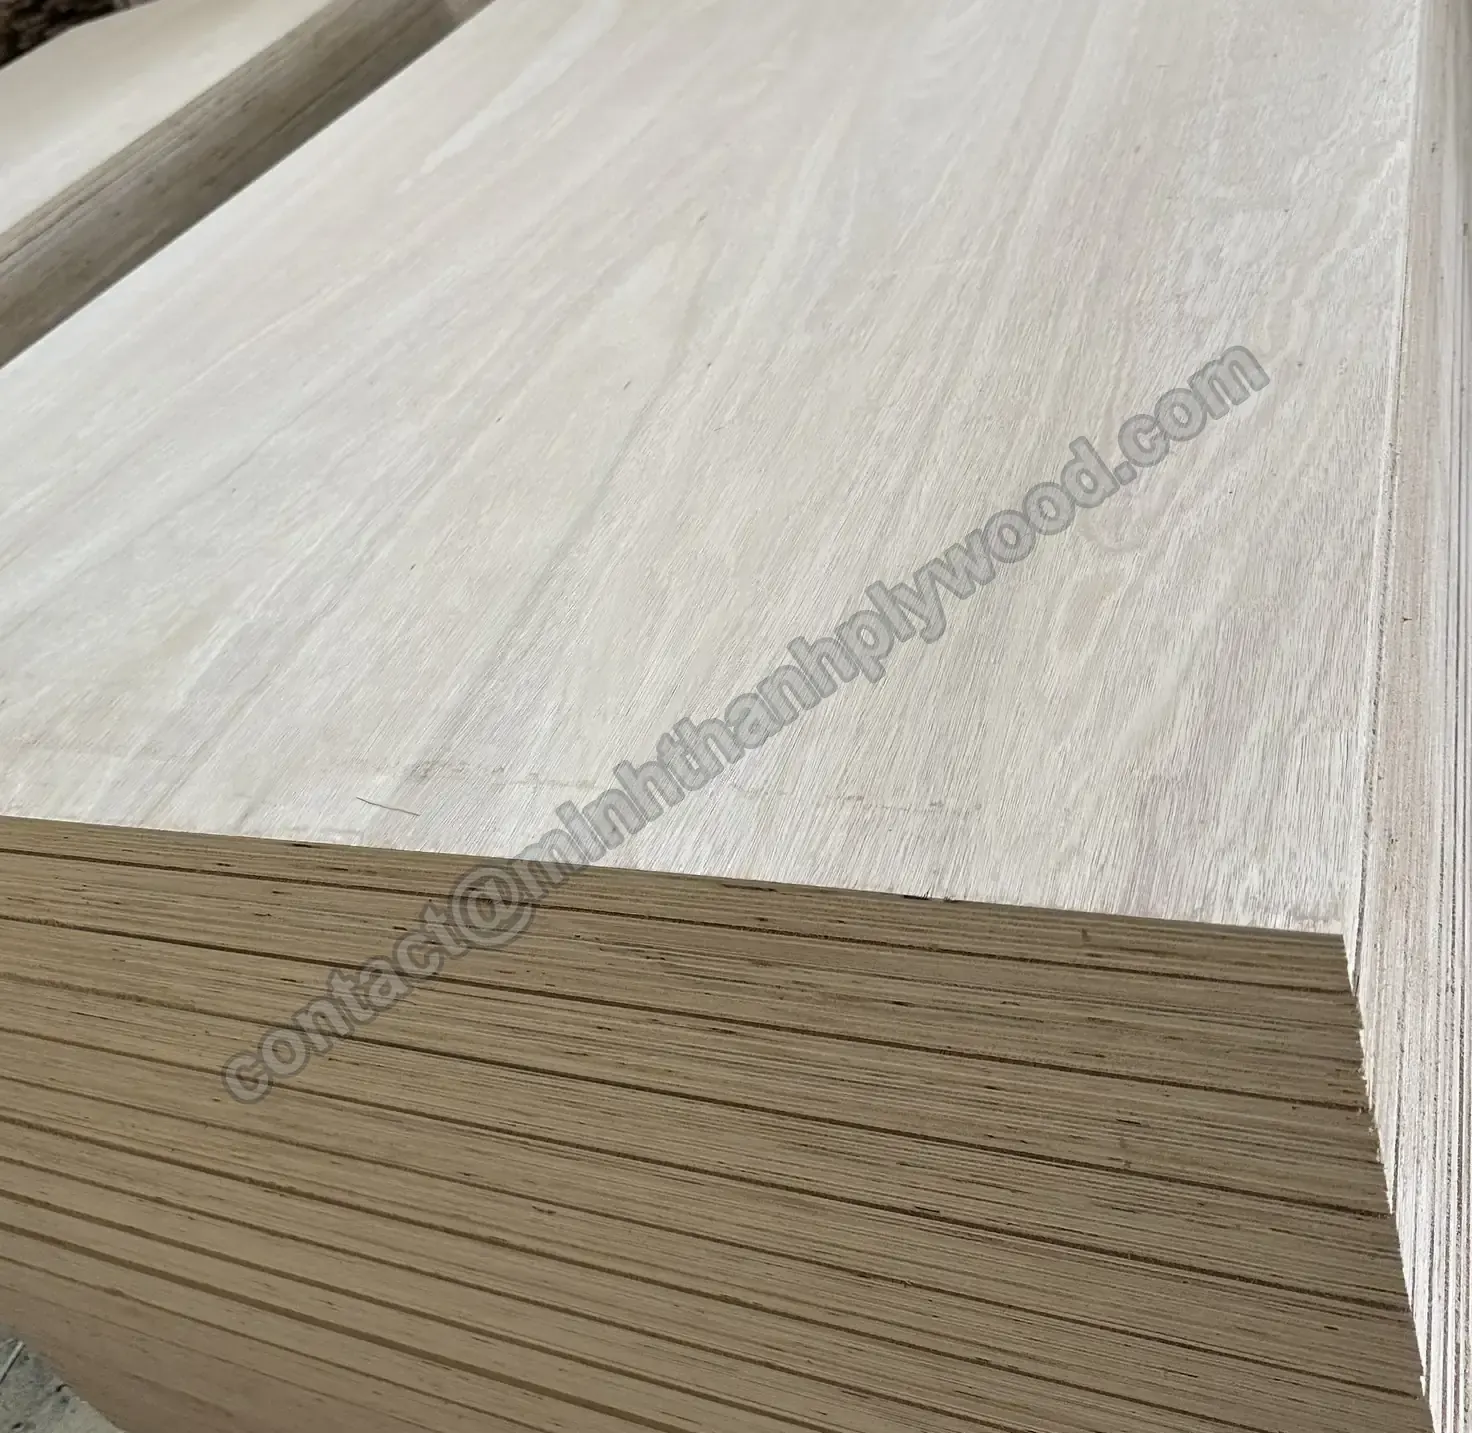
Sklejka eukaliptusowa: rzeczywista płyta z jasnym, płynnym usłojeniem na stosie w warsztacie

Sklejka licowana eukaliptusem · Bezpośrednio od producenta · Wietnam

Sklejka eukaliptusowa z Wietnamu do mebli i laminowania

W skrócie

Sklejka eukaliptusowa ma fornir eukaliptusowy w warstwie licowej, w rdzeniu lub w całej płycie. Minh Thanh Plywood produkuje w Wietnamie płyty meblowe licowane eukaliptusem na rdzeniu z białego Styraxu lub eukaliptusa. Rdzeń wybierają Państwo pod kątem wagi i obróbki, a fornir licowy pod kątem wykończenia. Płyty mają grubość 3–40 mm, są podwójnie prasowane, dokładnie szlifowane, standardowo z klejem UF przy klasie emisji E0.

Fornir licowy
Naturalny fornir eukaliptusowy
Rdzeń
Biały Styrax lub eukaliptus
Formaty
1220 × 2440 lub 1250 × 2500 mm
Wykończenie
dokładnie szlifowana, gotowa pod UV
Zamówienie
1×40HC; darmowe próbki

Nasz zakład w Ha Hoa (prowincja Phu Tho) obsługuje odbiorców z branży meblowej i wyposażenia wnętrz, a głównym rynkiem jest Europa. Powierzchnię dopasowujemy do Państwa linii wykończeniowej, a rdzeń do elementów mebli. Roczna zdolność produkcyjna to ponad 50 000+ m³; każdą wysyłkę eksportową fotografujemy i filmujemy przed załadunkiem.

Wideo

Sklejka eukaliptusowa: wybór forniru licowego, rdzenia i załadunku

Film pokazuje drogę zakupu – od naturalnego forniru eukaliptusowego do gotowego pakietu eksportowego. Wyjaśnia dwa warianty rdzenia, przygotowanie powierzchni, dowody emisji i kontrolę wagi, na której opiera się wycena kontenera.

Trzyminutowy przewodnik po wyborze forniru licowego i rdzenia, wykończeniu, rzeczywistych kontrolach produkcji i wycenie fabrycznej.

Rzeczywiste płyty

Jak wygląda prawdziwy fornir eukaliptusowy?

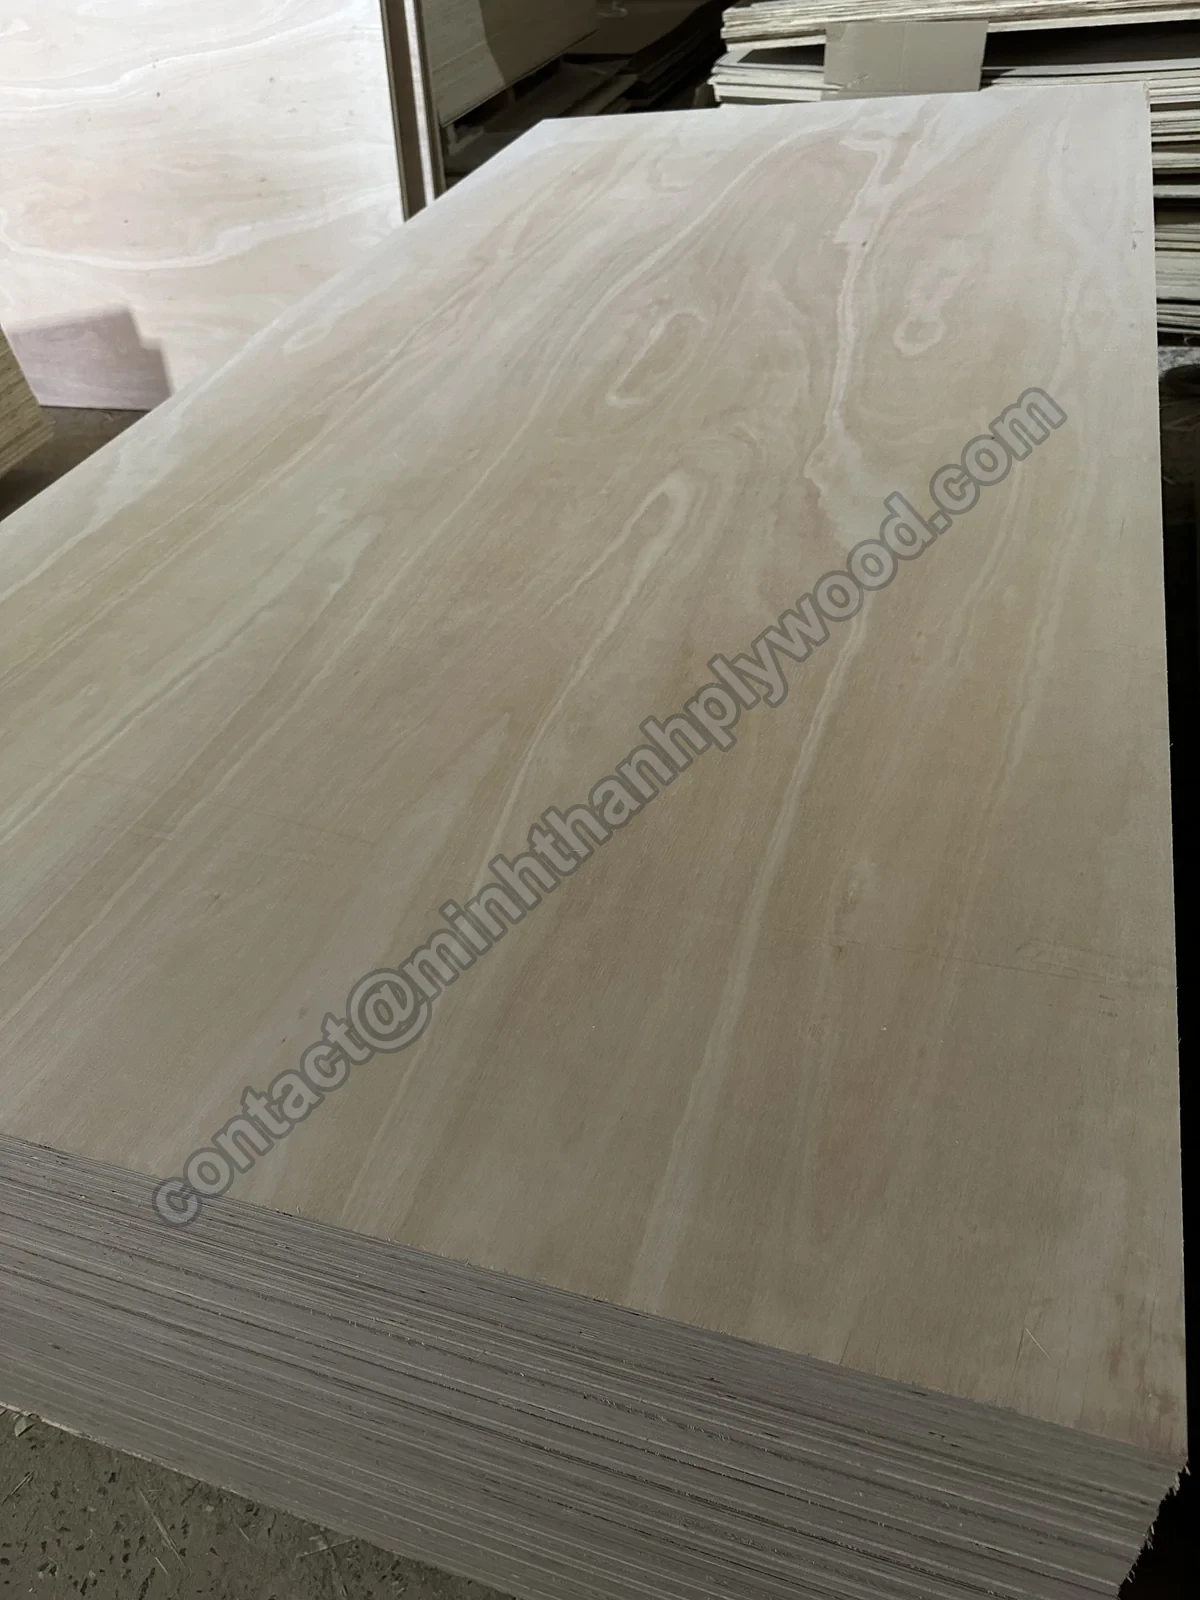
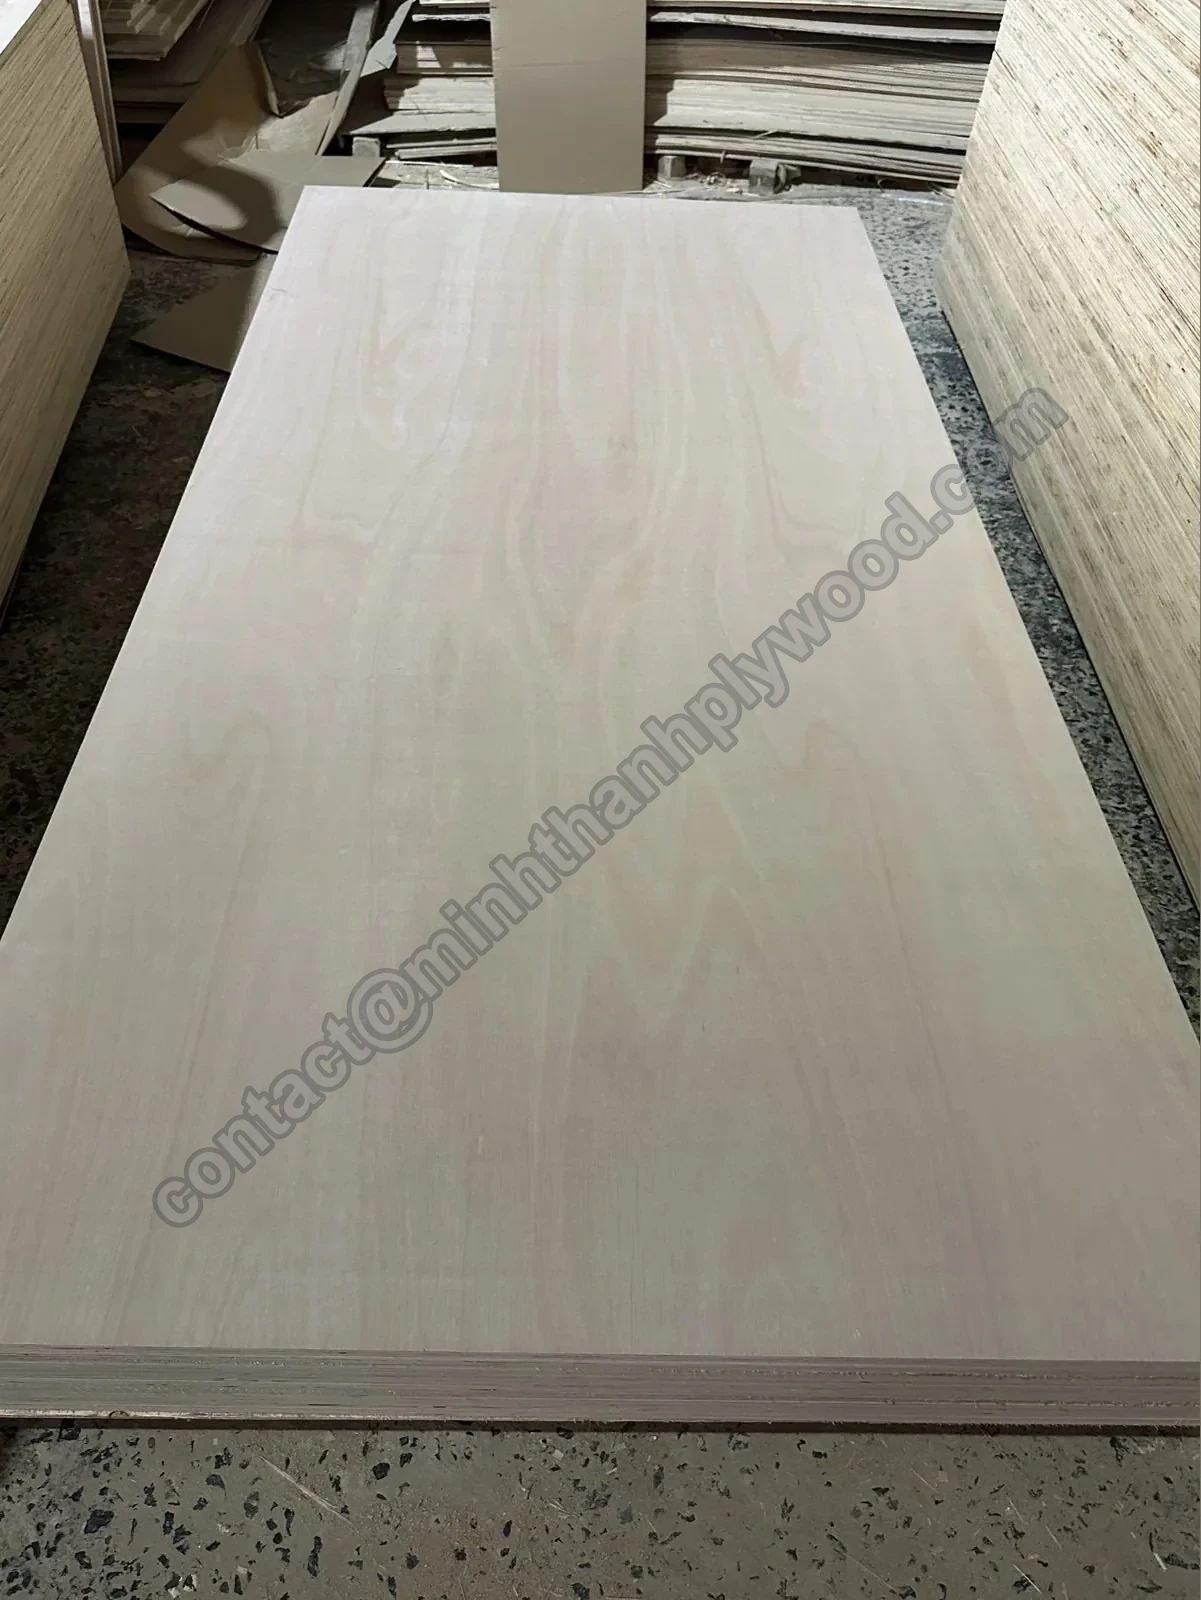
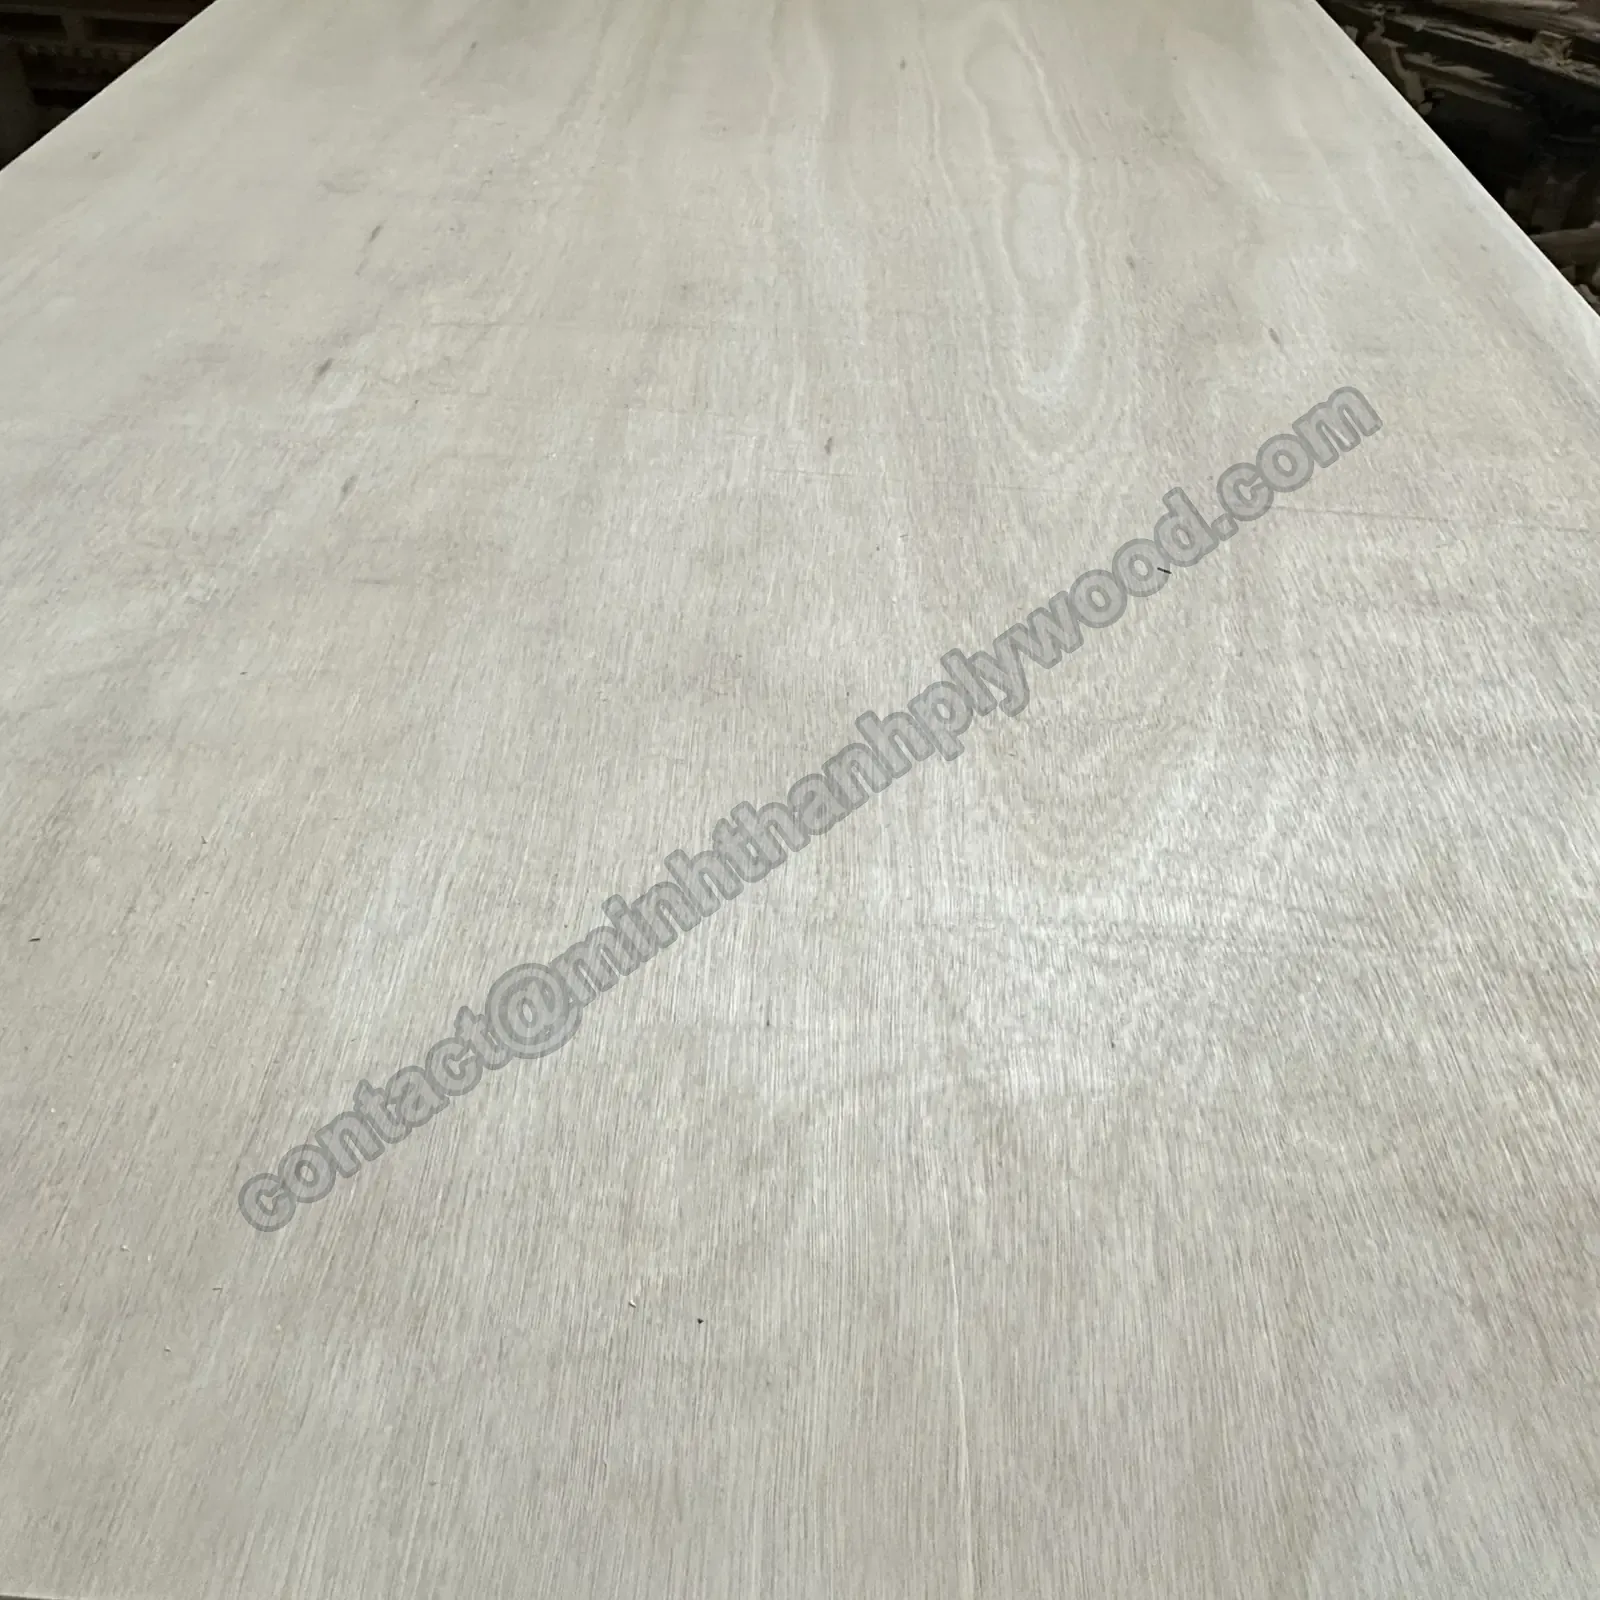
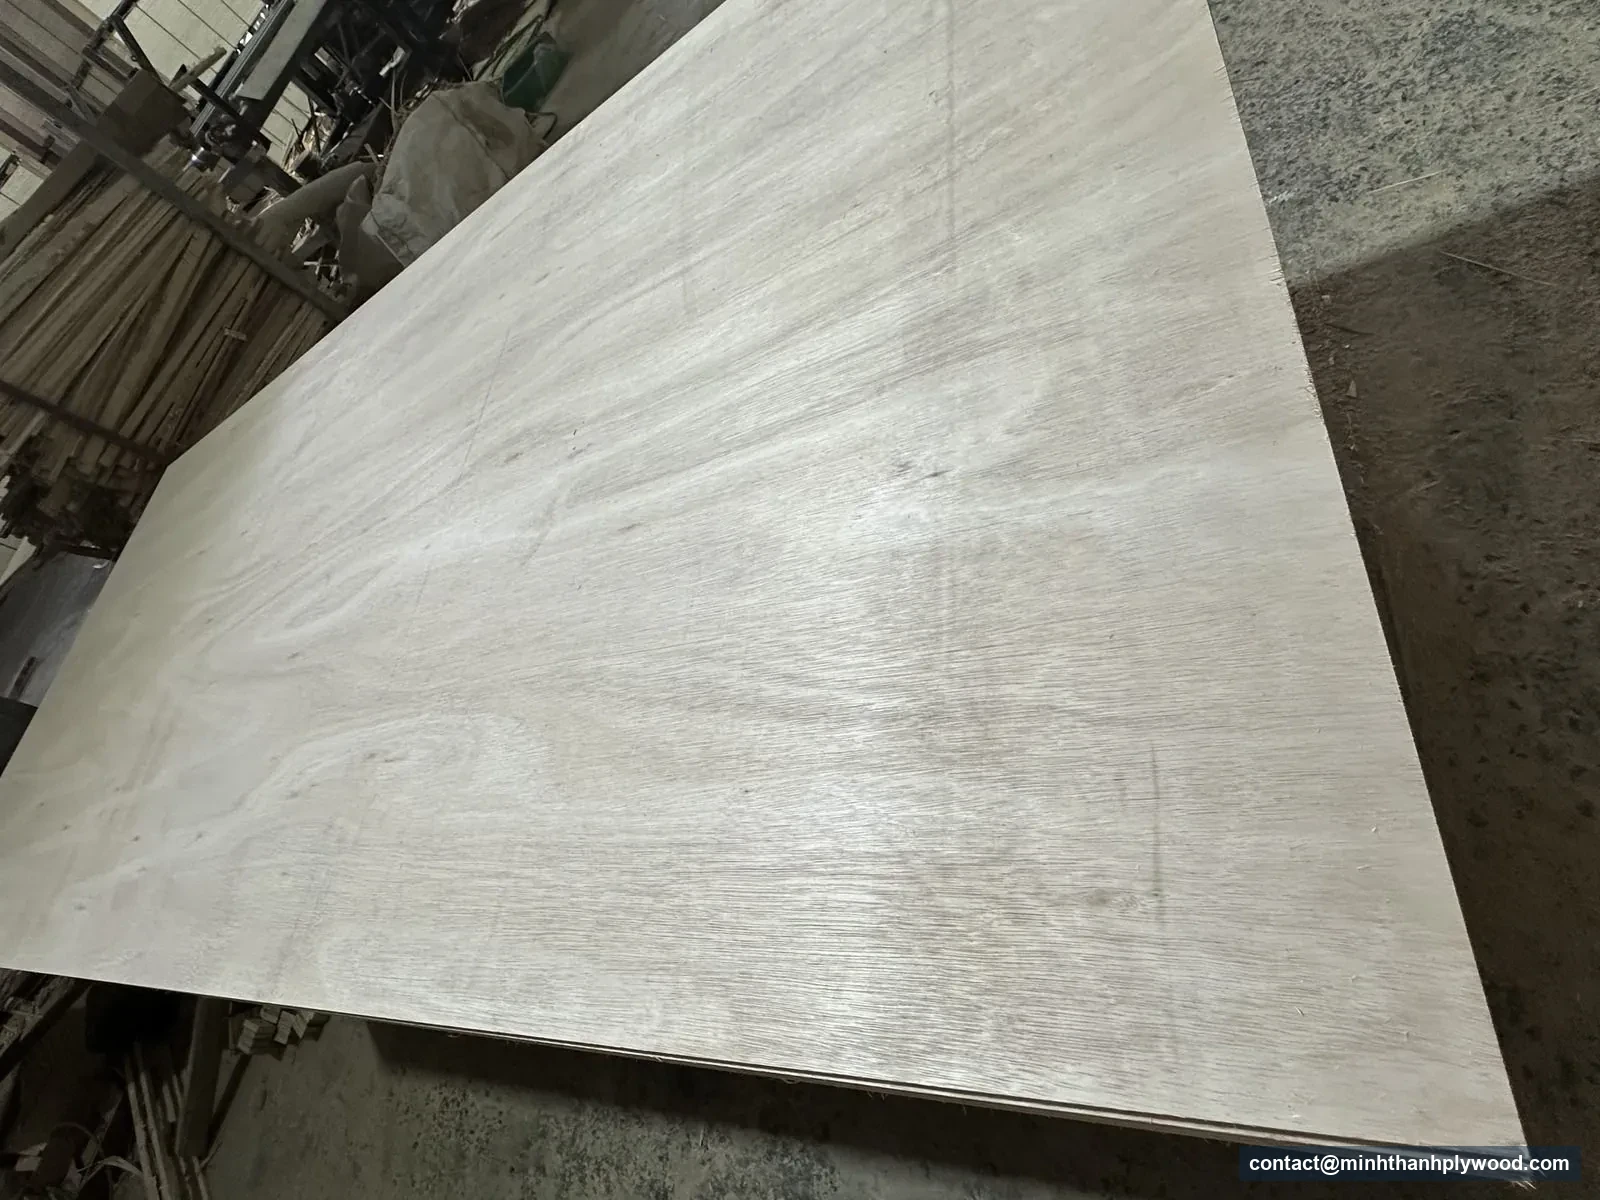
Fornir eukaliptusowy ma naturalny rysunek forniru łuszczonego, ze zmianami usłojenia i koloru na powierzchni płyty. Te zdjęcia z produkcji pokazują powierzchnię w skali całej płyty oraz krawędzie płyt w stosie.

Wideo prawdziwej płyty eukaliptusowej · Obracanie strony licowej i spodniej
Sklejka eukaliptusowa – cała płyta o jasnym, płynnym rysunku słojów leżąca płasko w warsztacie
Cały fornir licowy: jasny rysunek forniru łuszczonego na płycie z produkcji.
Fornir licowy z eukaliptusa o jasnym, płynnym usłojeniu na pakiecie, poniżej warstwowe krawędzie płyt
Widok całej płyty: płynny rysunek eukaliptusa nad warstwową krawędzią pakietu.

Mała próbka pomaga dobrać powłokę, a widok całej płyty pokazuje, jak usłojenie ułoży się na drzwiach lub wysokim boku szafy. Warto oceniać oba widoki razem. Jeśli sąsiednie fronty mają wyglądać jednolicie, prosimy przesłać rozkrój z zaznaczonymi elementami widocznymi i kierunkiem usłojenia.

Podczas inspekcji zamówienia rejestrujemy obie strony płyty i krawędź pakietu. Mogą Państwo poprosić o zdjęcia przy równomiernym świetle, w tym widok całej strony licowej i zbliżenie krawędzi cięcia. Dzięki temu Państwa dział przyjęć może porównać dostarczony materiał z próbką, na podstawie której złożono zamówienie.

Specyfikacja

Tabela specyfikacji sklejki eukaliptusowej

Sklejka licowana eukaliptusem jest dostarczana jako gotowa, szlifowana płyta na rdzeniu z określonego drewna plantacyjnego. Tabela rozdziela wymagania dotyczące powierzchni, konstrukcji i kleju, aby wycena opisywała płytę potrzebną na Państwa linii.

Fornir licowy / spodniFornir eukaliptusowy; klasy A/A, A/B lub B/B, zgodne z zatwierdzoną próbką
Gatunek rdzeniaBiały Styrax lub eukaliptus z plantacji
Budowa rdzeniaForniry układane krzyżowo, zszywane w poziomie i w pionie
PrasowaniePłyta rdzeniowa prasowana i kalibrowana; fornir licowy i spodni nakładane w drugim prasowaniu
Grubość3–40 mm
Formaty standardowe1220 × 2440 mm lub 1250 × 2500 mm
Formaty niestandardowe1220 × 2500 mm; 1220 × 2280 mm; formatki cięte z całych płyt
Tolerancja grubościDo ±0,2 mm na szlifowanych płytach meblowych
Tolerancja długości / szerokości±2 mm
Liczba warstw3–6 mm: 5 warstw; 18 mm: 11–13 warstw
Gęstość wg rdzeniaStyrax ok. 500 kg/m³; eukaliptus 650–750 kg/m³
Wilgotność przy wysyłce8–12 %
Klej standardowyKlej UF do wnętrz przy klasie emisji E0; na zamówienie E1, MR/klej wzmocniony melaminą oraz fenolowy WBP
Dowody emisjiSeria meblowa E0; okresowe badania komorowe wg ASTM D6007
Przygotowanie powierzchnidokładnie szlifowana obustronnie; gotowa pod własne wykończenie UV
Dobór forniru licowegoA/A przy dwóch widocznych powierzchniach; A/B przy jednej stronie widocznej; B/B do elementów lakierowanych kryjąco lub okładanych

Prosimy wpisać eukaliptus w polach forniru licowego i spodniego, jeśli oba forniry zewnętrzne mają być eukaliptusowe. Dla konstrukcji w całości eukaliptusowej należy wpisać go także w polu rdzenia. Płyta licowana brzozą z rdzeniem eukaliptusowym to inny produkt, mimo że jej forniry wewnętrzne są z tego samego drewna.

Przy zamówieniach powtarzalnych prosimy przechowywać oznaczenie próbki i dokładną specyfikację razem z programem rozkroju. Wygląd forniru licowego decyduje o efekcie końcowym, grubość o dopasowaniu w obróbce, a budowa rdzenia o tym, na jaką krawędź trafia narzędzie. Rozdzielenie tych pól ułatwia ponowne zakupy.

Klasy

Klasy forniru eukaliptusowego A/A, A/B i B/B

Forniry eukaliptusowe klasyfikujemy jako A/A, A/B i B/B. A/A daje dwie czyste strony widoczne, A/B łączy wyselekcjonowany fornir licowy z użytkowym fornirem spodnim, a B/B nadaje się do elementów lakierowanych kryjąco lub laminowanych. Każdy fornir licowy i spodni odpowiada zatwierdzonej próbce wykończenia.

A/A

Wyselekcjonowany naturalny rysunek i wyrównany kolor po obu stronach, jedynie drobne zdrowe sęki szpilkowe; bez otwartych pęknięć i wyraźnych łat na stronach widocznych.

Opis zastosowania

Otwarte regały, ścianki działowe i meble lakierowane bezbarwnie, widoczne z obu stron.

A/B

Wyselekcjonowany fornir licowy A ze zdrową stroną spodnią B; na stronie spodniej dopuszcza się drobne sęki, starannie wypełnione naprawy i większe zróżnicowanie koloru.

Opis zastosowania

Boki szafek, drzwi szaf i panele ścienne z jedną stroną widoczną.

B/B

Zdrowe sęki, smugi barwne i dopasowane naprawy po obu stronach; powierzchnie pozostają zamknięte i szlifowane pod pokrycie kryjące.

Opis zastosowania

Korpusy lakierowane kryjąco, podłoża pod HPL i ukryte elementy mebli.

Jasna płyta sklejki licowanej eukaliptusem między stosami płyt, z płynnym usłojeniem i cienką warstwową krawędzią
Jasny fornir eukaliptusowy z płynnym rysunkiem forniru łuszczonego i cienką warstwową krawędzią czołową.
Zbliżenie jasnego forniru eukaliptusowego o drobnym, płynnym rysunku
Zbliżenie powierzchni: drobne usłojenie przy równomiernym świetle.

Naturalne usłojenie jest częścią wyglądu, a nie wadą obróbki. Lakier bezbarwny uwydatnia różnice kolorów, a farba kryjąca i laminat zakrywają usłojenie. Przy meblach w naturalnym wykończeniu warto porównać kilka całych płyt przy oświetleniu stosowanym do kontroli końcowej, a zatwierdzoną próbkę forniru licowego trzymać przy linii produkcyjnej.

W panelu ściennym fornir licowy i spodni wymagają różnej uwagi, ale na otwartej półce liczą się obie strony. Prosimy wskazać, która strona będzie widoczna po montażu i gdzie będą frezowane gniazda pod okucia. Pozwala to nie płacić za dekoracyjną stronę spodnią, która zostanie trwale zakryta, i chronić strony, które klient faktycznie widzi.

Parę fornir licowy/spodni prosimy zamawiać razem z próbką wykończenia. A/A zapewnia obie strony odpowiednie do wykończenia naturalnego; A/B umieszcza wyselekcjonowaną powierzchnię tam, gdzie jest widoczna; B/B koncentruje zakup na solidnym podłożu pod farbę lub laminat. Każdą stronę sprawdzamy według tej próbki z zamówienia.

Próbę powłoki prosimy wykonać na tej samej klasie forniru, którą Państwo planują kupić. Wypełnione naprawy należy ocenić po końcowym wykończeniu, a nie tylko na surowym drewnie. Jeśli wykończenie odsłania kontur naprawy, tę klasę warto przeznaczyć na elementy ukryte lub okładane, a czystszą pozostawić na drzwi.

Rdzeń

Sklejka eukaliptusowa 18 mm: rdzeń, waga i obróbka

Styrax daje lżejszą płytę licowaną eukaliptusem, a rdzeń eukaliptusowy – gęstszą. Płyta 1220 × 2440 × 18 mm waży wg obliczeń ok. 26,8 kg na rdzeniu Styrax lub ok. 34,8–40,2 kg na rdzeniu eukaliptusowym.

ParametrRdzeń StyraxRdzeń eukaliptusowy
Gęstość płytyOk. 500 kg/m³650–750 kg/m³
Płyta 18 mm, 1220 × 2440 mmOk. 26,8 kgOk. 34,8–40,2 kg
Wygląd krawędziJaśniejsze forniry wewnętrzneCiemniejsze forniry wewnętrzne
Dobór do mebliMniejsza waga przy obsłudze i w gotowym wyrobieGęstszy materiał do określonych połączeń i elementów
Ograniczenie załadunkuWaga i układ pakietów sprawdzane łącznieGęsty rdzeń osiąga limit wagi ładunku przy mniejszej liczbie płyt
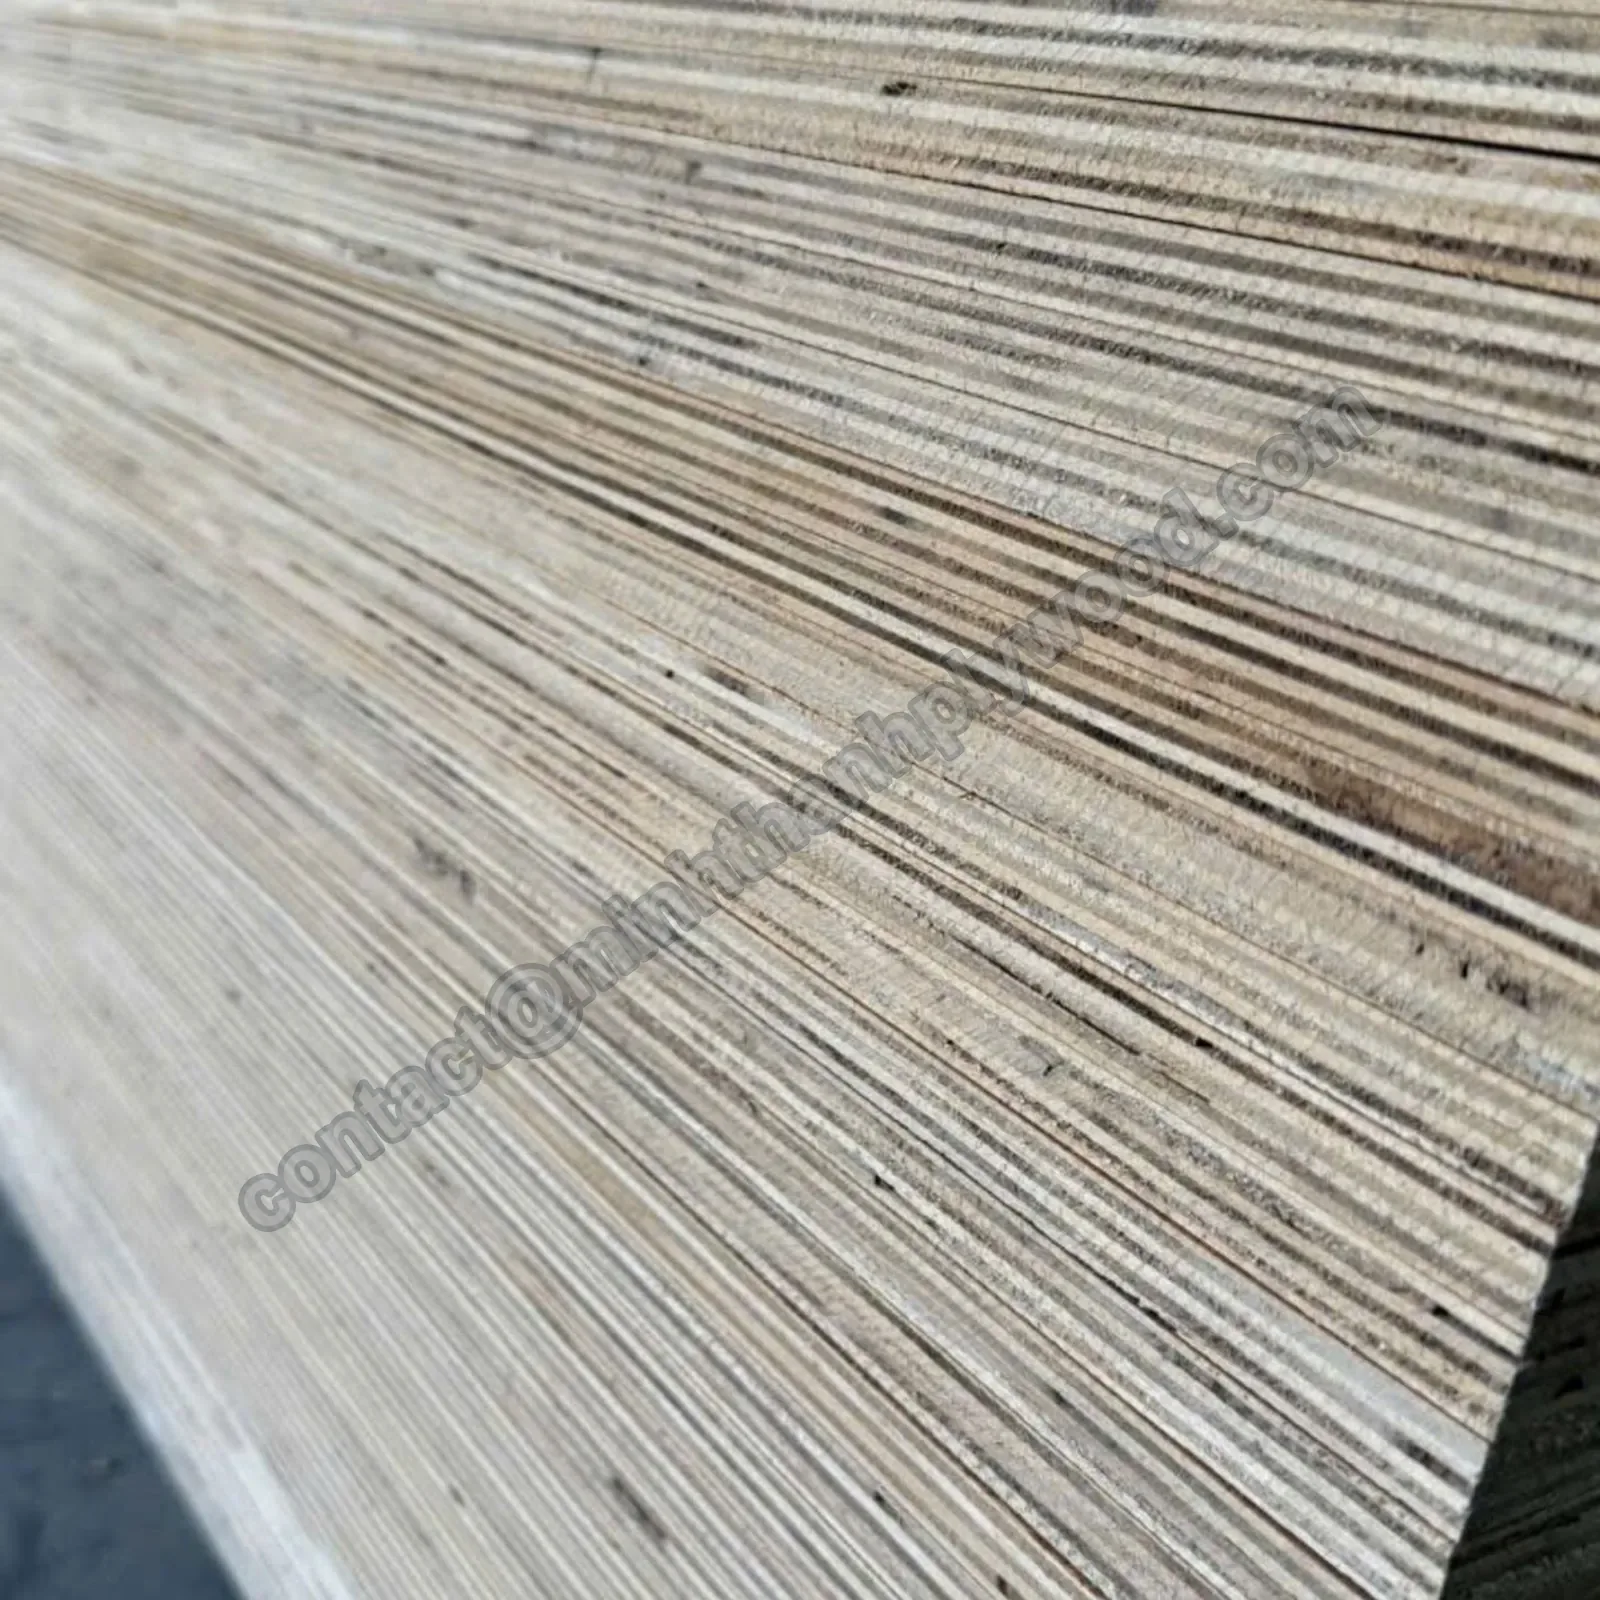
Zbliżenie krawędzi płyt sklejki w stosie z naprzemiennymi warstwami forniru
Typowa krawędź produkcyjna: prosimy sprawdzić łączenia forniru tam, gdzie będą cięte elementy.
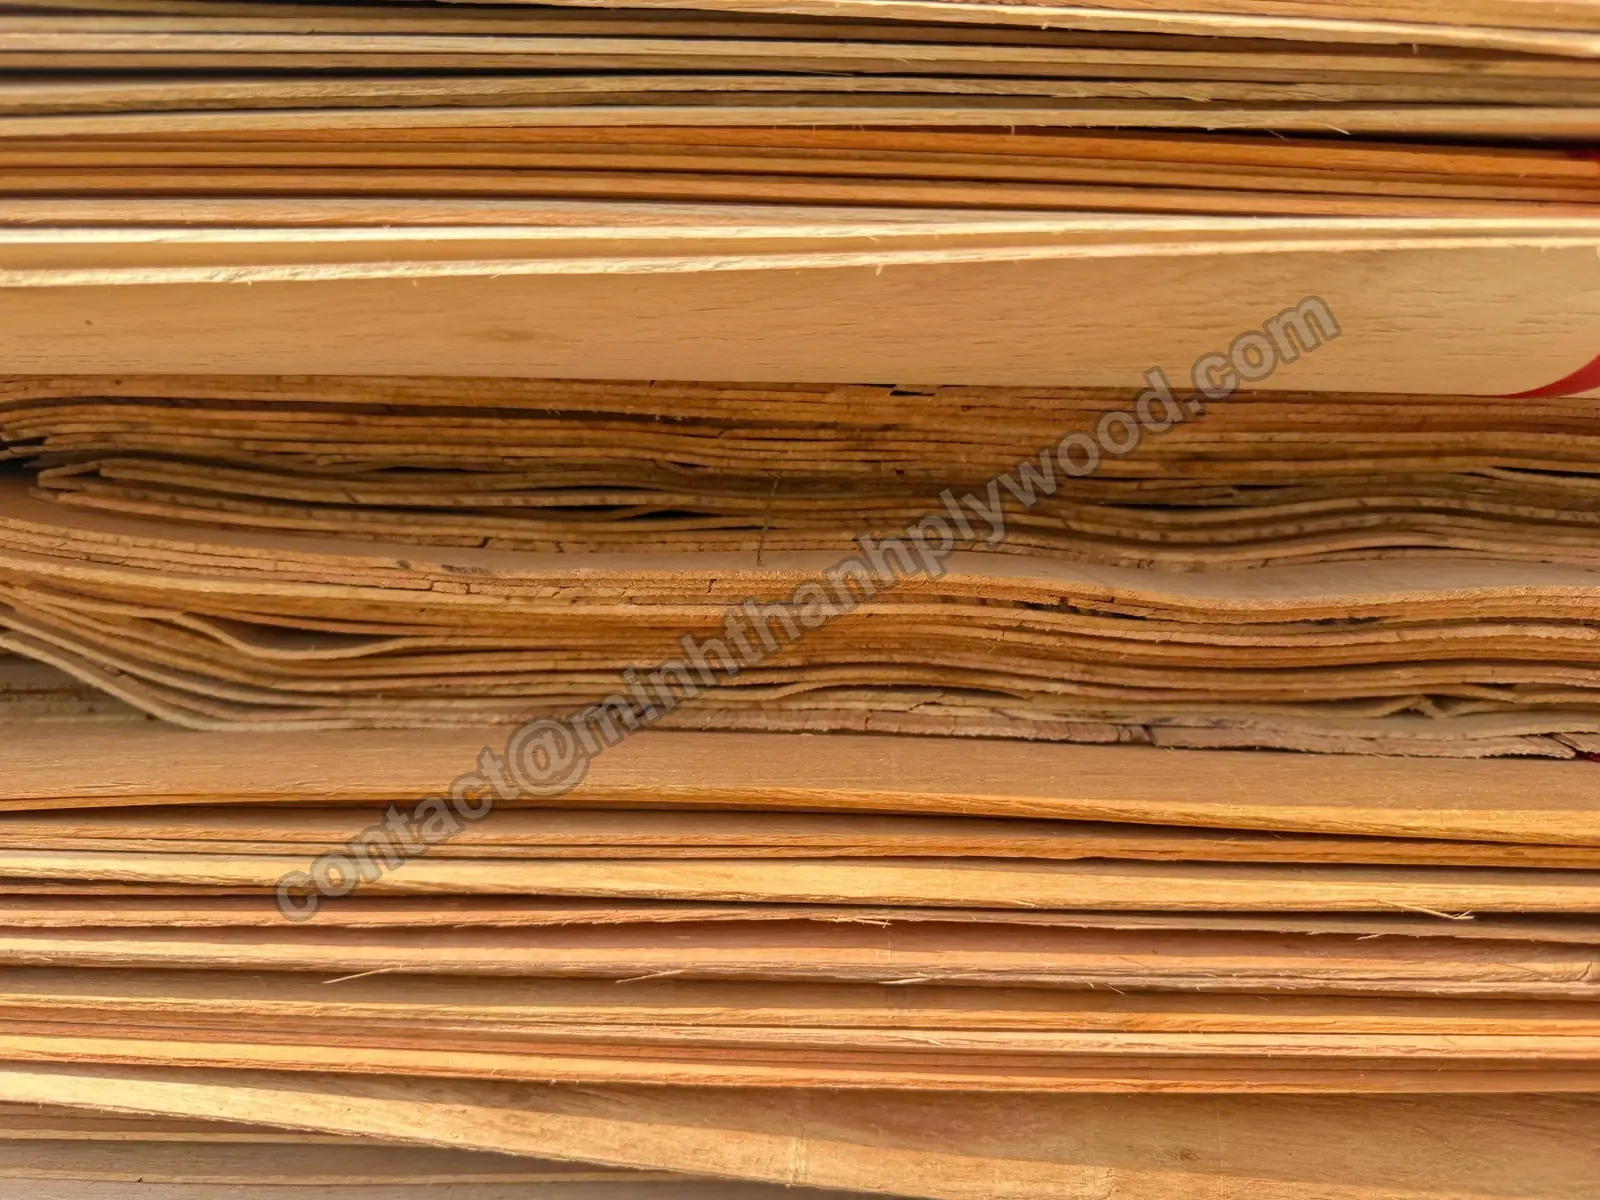
Luźne arkusze forniru rdzeniowego ułożone w stos przed prasowaniem, z widocznymi nierównymi, cienkimi krawędziami
Przed prasowaniem: luźne surowe forniry tworzą rdzeń układany krzyżowo; gatunek określa zamówienie.
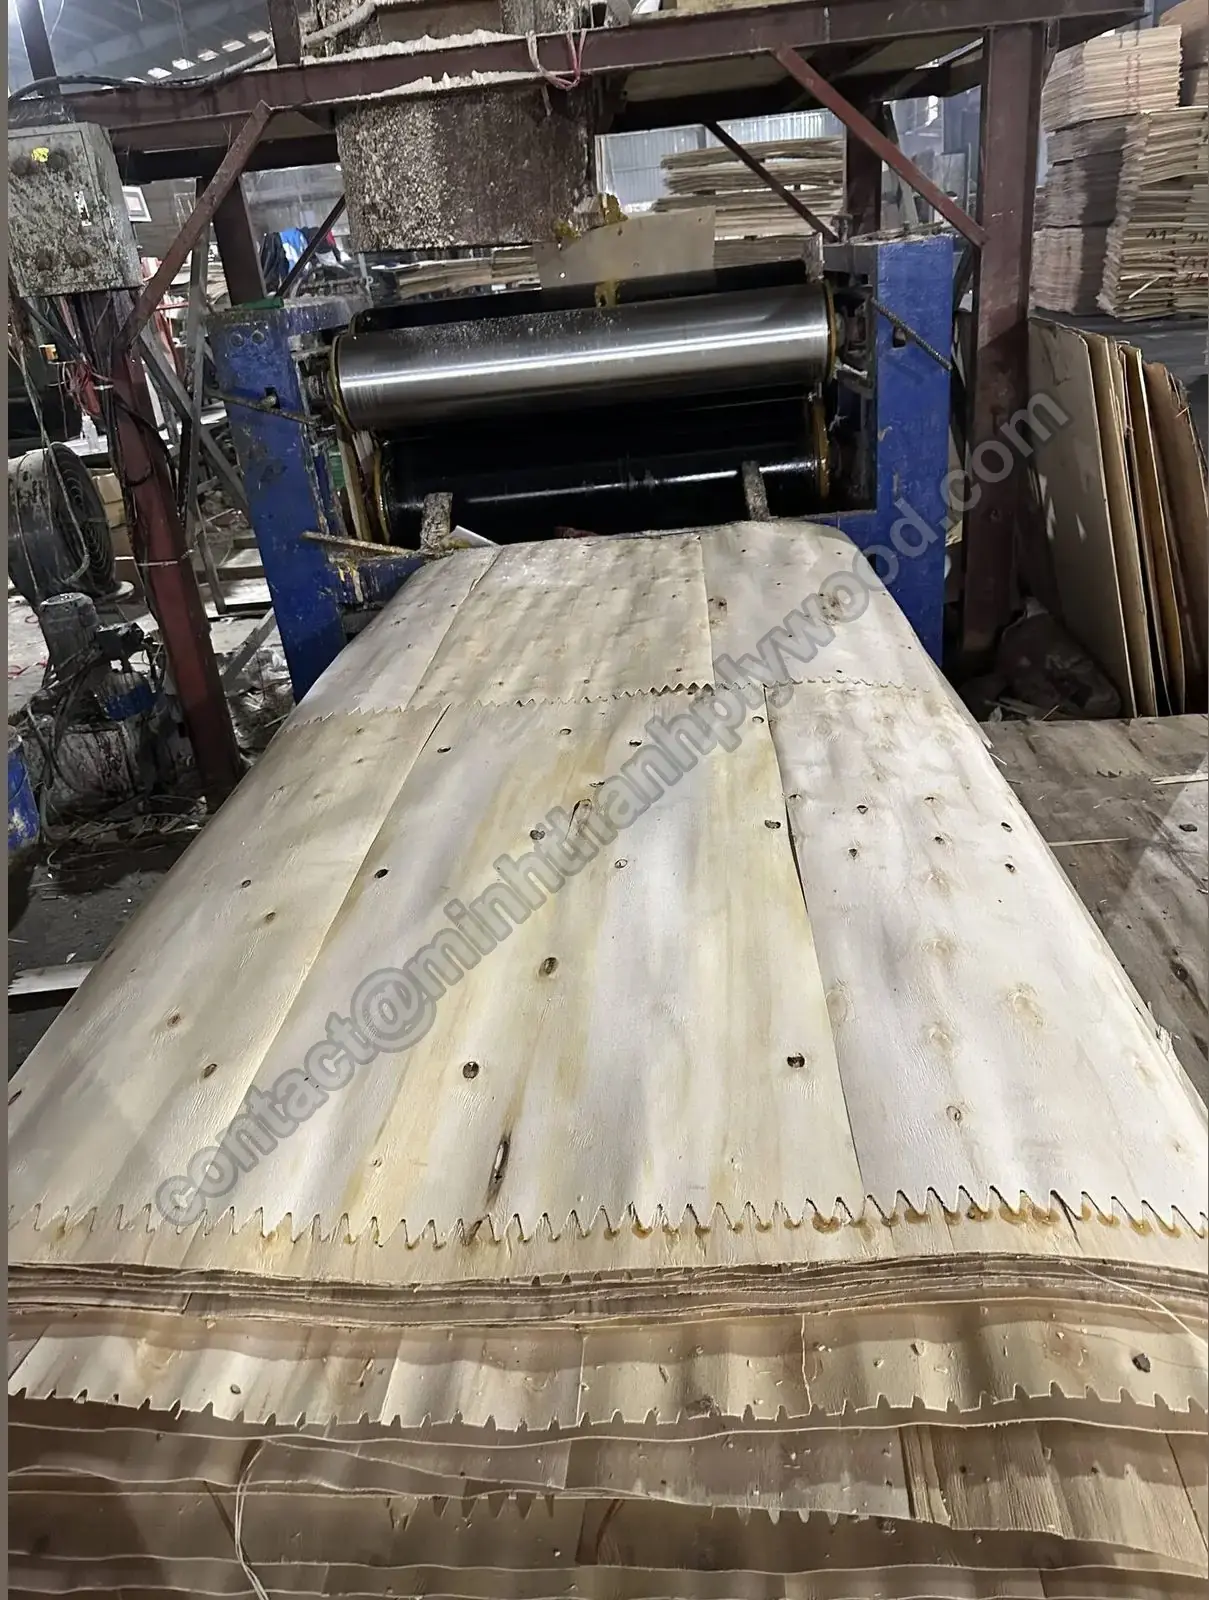
Łączone arkusze forniru rdzeniowego obok maszyny z wałkami, z widocznymi zębatymi połączeniami czołowymi i nićmi łączącymi
Łączenie forniru: zębate połączenia i nici łączące przed układaniem warstw.

Styrax warto wybrać do mebli wielokrotnie przenoszonych podczas cięcia, oklejania i montażu, zwłaszcza gdy liczy się mniejsza waga gotowego wyrobu. Eukaliptus – gdy specyfikacja elementu wymaga gęstego rdzenia z drewna liściastego. Rdzeń należy określić wprost: sam widoczny fornir nie mówi Państwa zespołowi, co jest wewnątrz płyty.

Gęste forniry rdzeniowe dają gwintom wkrętów więcej drewna do zakotwienia. Połączenie zależy jednak także od geometrii wkręta, nawiercenia wstępnego, odległości od krawędzi i zdrowego materiału wokół mocowania. W przypadku prowadnic zawiasów, wsporników półek czy złączy meblowych prosimy wykonać zaplanowane połączenie na próbce i ocenić je z rzeczywistymi okuciami przed produkcją.

Sztywność półki zależy też od grubości, rozpiętości, kierunku usłojenia i podparcia. Większa gęstość rdzenia nie zastąpi listwy podpierającej długą półkę. Przy wyborze konstrukcji meblowej prosimy przesłać rysunek elementu i przewidywane obciążenie. Do podłóg i nośnych prac budowlanych należy stosować płytę określoną i przebadaną do takiego zastosowania.

Nasze zszywane forniry utrzymują sąsiednie arkusze razem podczas układania warstw, ograniczając szczeliny i zakłady pod fornirem licowym. Płyta rdzeniowa jest najpierw prasowana na gorąco i szlifowana do równego podłoża. Nałożenie fornirów zewnętrznych w drugim prasowaniu zapewnia fornirowi licowemu równe podparcie, przydatne pod cienkimi okładzinami dekoracyjnymi.

Cienka sklejka 3–6 mm ma pięć warstw. Płyta 3 mm składa się z forniru rdzeniowego, dwóch warstw poprzecznych oraz forniru licowego i spodniego; grubsze cienkie płyty mają trzy forniry rdzeniowe oraz fornir licowy i spodni. Płyta meblowa 18 mm ma 11–13 warstw. Jeśli wymaga tego obróbka krawędzi lub frezowane połączenia, prosimy zapisać układ warstw w zamówieniu.

Prosimy sprawdzić rzeczywistą krawędź cięcia, a nie tylko nieciętą krawędź fabryczną. Frezowane gniazdo lub wąski pasek odsłania materiał w miejscu montażu okuć. Szczelne połączenia w tym obszarze pomagają utrzymać otwór pilotowy lub profil w litym drewnie, a płaska powierzchnia ułatwia prawidłowe osadzenie elementu w przyrządach obróbczych.

Obliczona masa płyty = długość × szerokość × grubość w metrach × gęstość. Do ostatecznego planu załadunku należy zważyć płyty z produkcji.

Klej

Jaki klej i klasę emisji zamówić?

Do mebli w suchych pomieszczeniach stosuje się klej UF do wnętrz przy klasie emisji E0, a do warunków wilgotnych lub narażonych na czynniki zewnętrzne należy określić spoinę wodoodporną. Eukaliptus to gatunek drewna, a nie zabezpieczenie przed wodą; jakość spoiny i emisja formaldehydu to osobne pola zamówienia.

Pole zamówieniaDostępna specyfikacjaDecyzja kupującego
Klej do wnętrzKlej UF przy klasie emisji E0 (standard); opcja E1Meble do suchych pomieszczeń i elementy zamknięte we wnętrzach
Spoina wodoodpornaMR/klej wzmocniony melaminą lub fenolowy WBPOkreślić wilgotność, ekspozycję i wymagane badanie sklejenia
Klasa emisjiE0; metoda badania komorowego w zamówieniuOkreślić wymagania kraju przeznaczenia i metodę raportu
WykończeniePowłoka klienta i zabezpieczone krawędzie cięciaZabezpieczyć gotowy element do przewidzianego zastosowania

W przypadku elementów szafek narażonych na wilgoć prosimy opisać warunki użytkowania i system powłok wraz z wymaganiami dotyczącymi spoiny. Krawędzie cięcia i otwory należy zabezpieczyć podczas produkcji. Trwała spoina klejowa chroni połączenie, a wykończona powierzchnia i zabezpieczenie krawędzi ograniczają dostęp wody do drewna.

Standardowa seria meblowa ma klej UF przy klasie emisji E0. Warianty E1, MR/klej wzmocniony melaminą oraz fenolowy WBP produkujemy według specyfikacji zamówienia. Jeśli wymagana jest próba gotowania, prosimy wpisać w zapytaniu metodę i kryteria odbioru; samo określenie „wodoodporna” nie opisuje badania, które przeprowadzi Państwa inspektor.

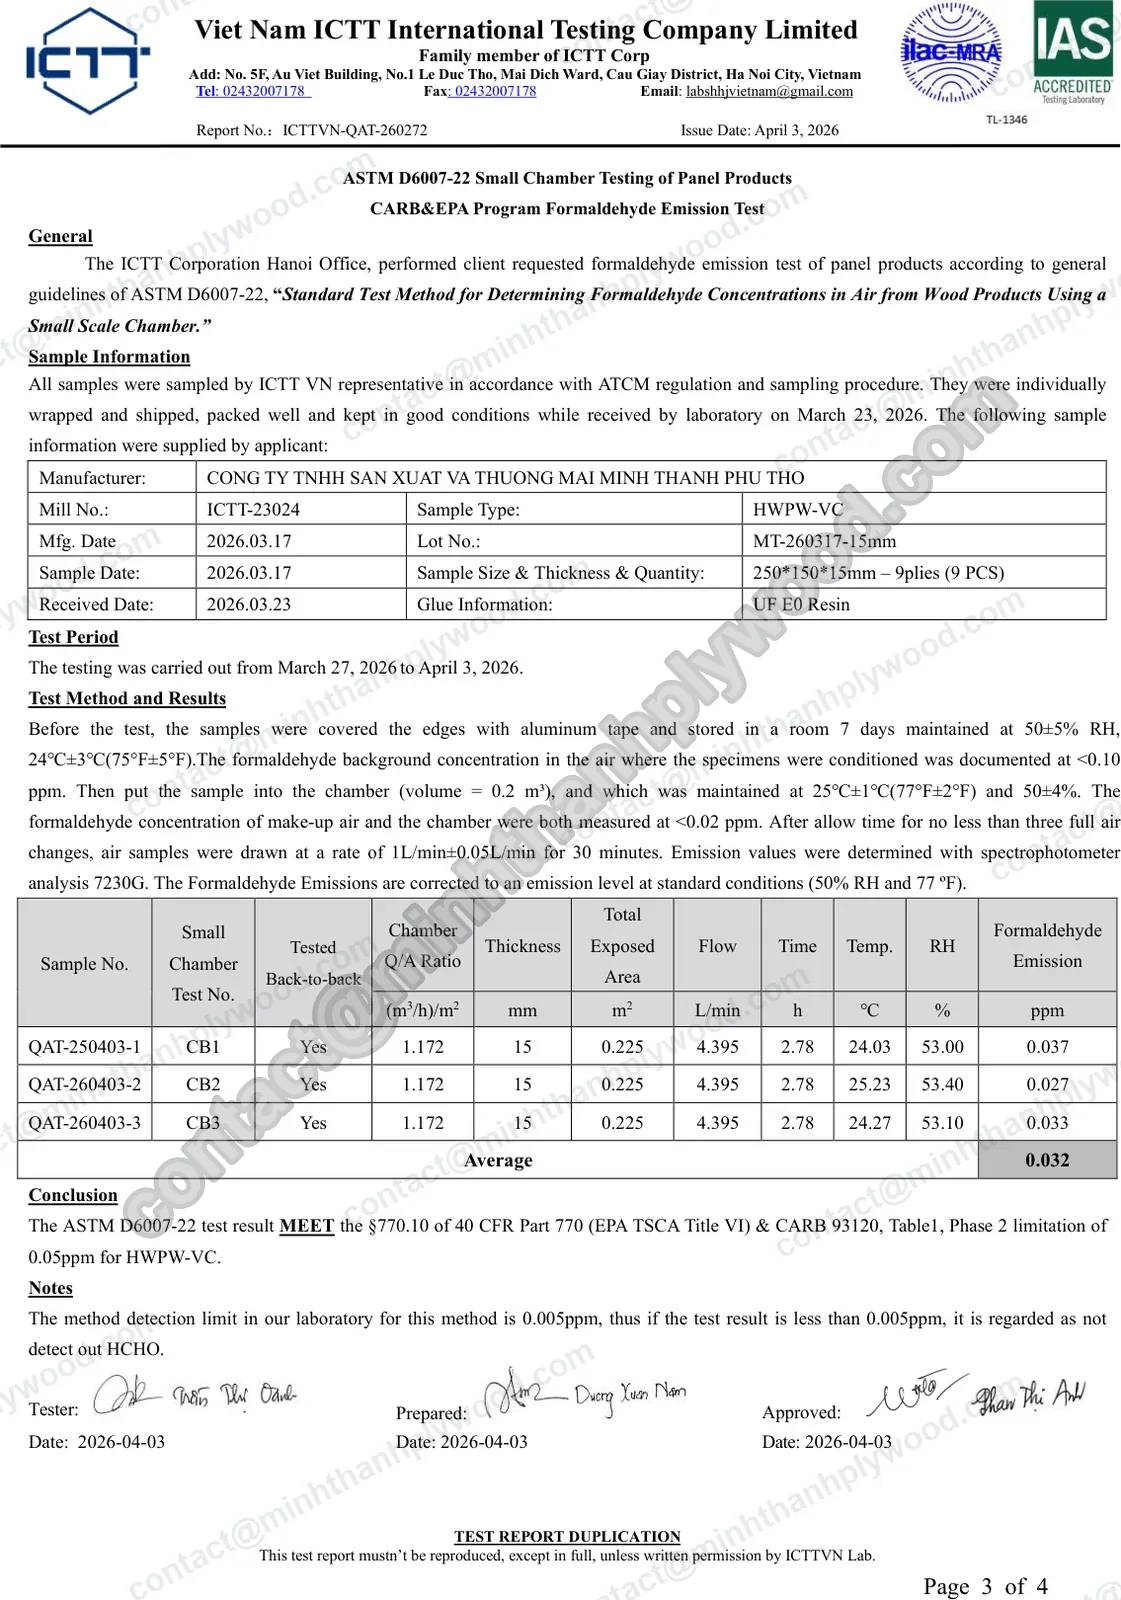
Nasze dowody emisji obejmują sześć badań komorowych (trzy wykonane przez Shanghai Hongjun, trzy przez ICTT Vietnam) wg ASTM D6007 na próbkach 9, 15 i 18 mm, przeprowadzonych od kwietnia 2025 do czerwca 2026. Średnie wyniki wyniosły 0,014–0,032 ppm. Są to wyniki dla badanych próbek; zakład prowadzi okresowe badania E0 co 3 miesiące.

Jeśli potrzebują Państwo raportu emisji według metody obowiązującej w kraju przeznaczenia, prosimy przesłać metodę wraz ze specyfikacją płyty. SGS może zbadać proponowaną konstrukcję wg EN 717-1 lub metody wymaganej przez Państwa odbiorcę. Raport identyfikuje badaną próbkę i klej, dzięki czemu pozostaje przypisany do zamawianej konstrukcji.

Europejskie zamówienia rozdzielają jakość sklejenia wg EN 314-2 od warunków użytkowania sklejki wg EN 636. Prosimy określić klasę 1 do warunków suchych, klasę 2 do wilgotnych lub klasę 3 do zewnętrznych oraz podać odpowiadającą jej klasę zastosowania wg EN 636. E0 opisuje emisję, więc nie może zastępować klasy sklejenia.

W przypadku podłoża pod laminat prosimy sprawdzić sklejenie po własnym cyklu prasowania, a nie tylko na dostarczonej płycie. Klej powierzchniowy, temperatura prasy i warstwa równoważąca działają na gotowy zestaw. Zatwierdzoną próbkę i parametry procesu warto przechowywać razem, aby późniejsza zmiana okładziny dekoracyjnej nie zmieniła specyfikacji podłoża.

Raport ICTT ze znakiem wodnym z dnia 3 kwietnia 2026 ze średnią 0,032 ppm dla próbek sklejki 15 mm
Raport z badania próbki z zakładu: sklejka 15 mm, ASTM D6007, średnia 0,032 ppm, wydany 3 kwietnia 2026.

Formaty

Formaty płyt, kalibracja i formatki na wymiar

Do zamówienia są płyty 1220 × 2440 mm lub 1250 × 2500 mm w grubościach od 3 do 40 mm. Formaty niestandardowe i formatki na wymiar pozwalają dopasować usłojenie eukaliptusa i wydajność rozkroju do projektu mebla.

Formaty standardowe1220 × 2440 mm i 1250 × 2500 mm
Przykładowe formaty niestandardowe1220 × 2500 mm i 1220 × 2280 mm
Naddatek na obróbkęKalibrowane całe płyty; końcowy naddatek na docięcie i wymiary gotowych elementów prosimy podać na rysunku
Formatki na zamówienieCała płyta dzielona na 4, 6 lub 8 części, z kierunkiem usłojenia i oznaczeniem elementów

Płytę należy dobierać według rozkroju, a nie tylko wymiarów zewnętrznych. Wysokie drzwi z ciągłym usłojeniem mogą wymagać innego rozmieszczenia niż półki pod laminatem. Prosimy uwzględnić na rysunku rzaz piły i naddatek na docięcie oraz zaznaczyć strzałką kierunek usłojenia, aby był spójny w całej serii.

Kalibracja płyty przed cięciem pomaga elementom wchodzić w to samo ustawienie frezowania i oklejania. Przed ustawieniem rowka lub połączenia prosimy zmierzyć grubość dostarczonej płyty. Fornir zewnętrzny jest już dokładnie szlifowany, dlatego własną sekwencję lekkiego szlifowania warto ustalić na próbce wykończenia, zamiast traktować płytę jak grube lite drewno.

Przy dostawach formatek dzielimy całą płytę na 4, 6 lub 8 części. Identyczne elementy grupujemy na liście pakowania, a strony widoczne układamy w jednym kierunku. Prosimy podać na rysunku ewentualny naddatek na końcowe docięcie; odróżnia to półfabrykat transportowy od elementu w wymiarze gotowym.

Zastosowania

Gdzie sklejka licowana eukaliptusem sprawdza się w Państwa produkcji

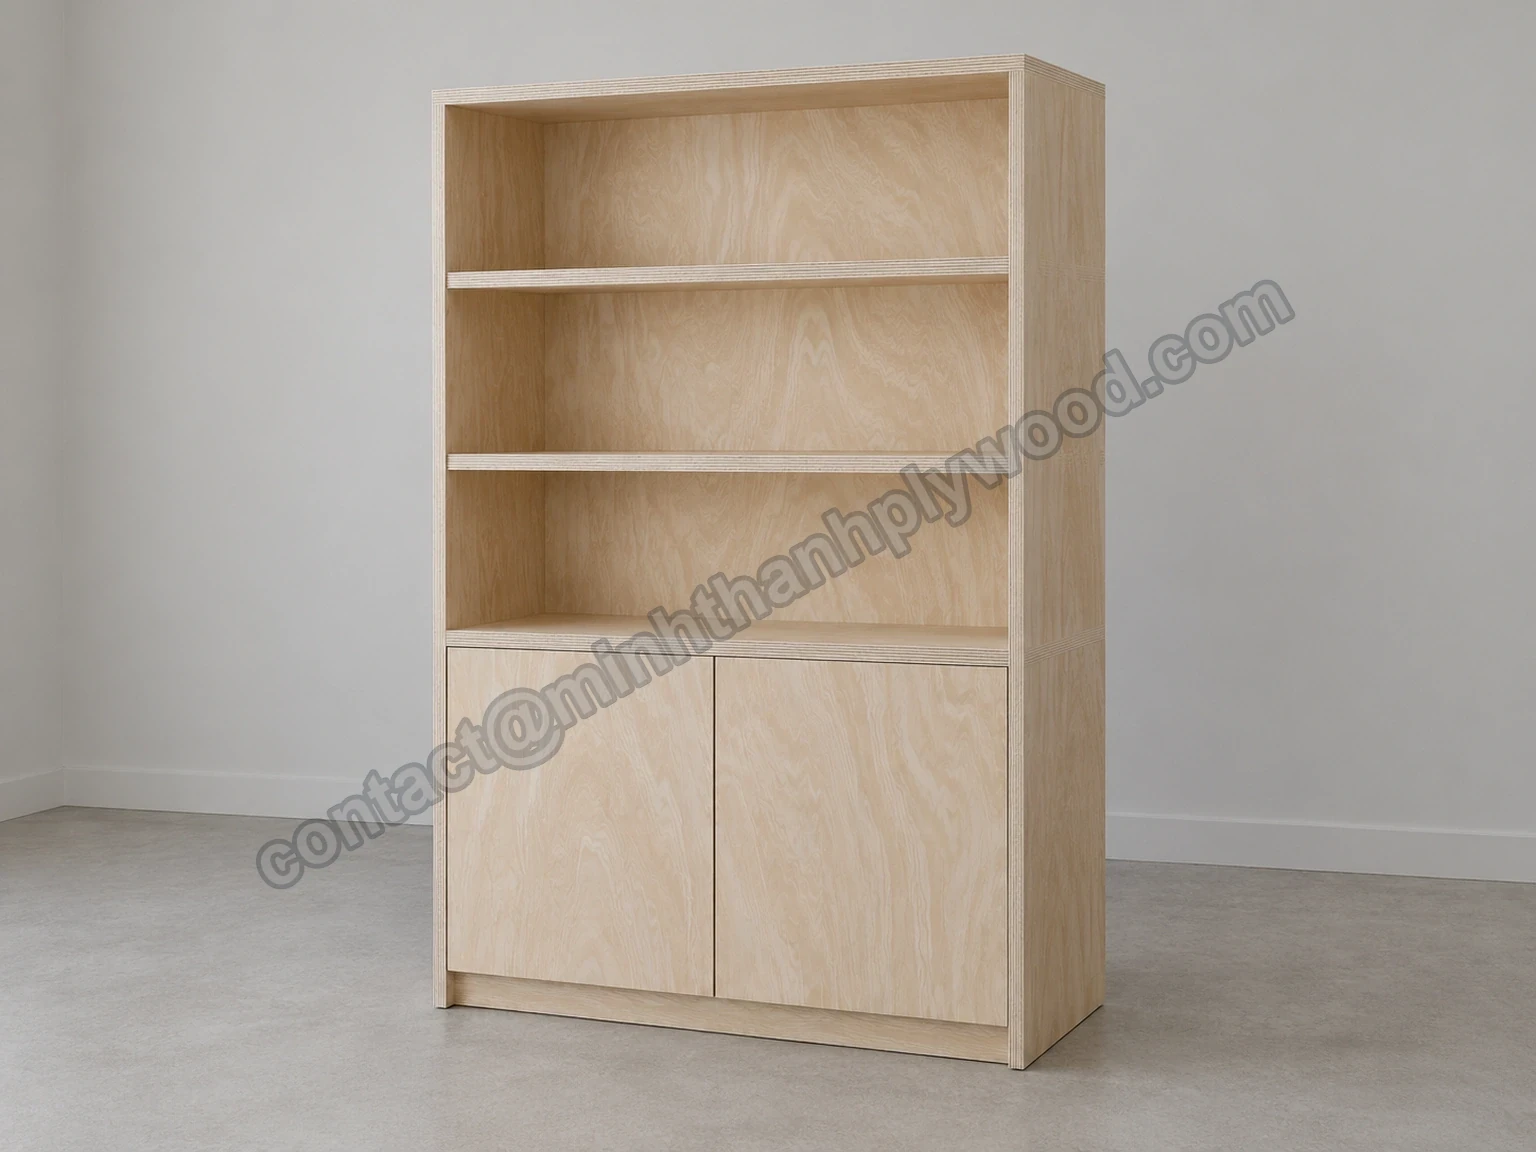
Sklejka licowana eukaliptusem nadaje się na elementy szafek, wyposażenie wnętrz oraz jako szlifowane podłoże pod okładziny dekoracyjne. Fornir licowy dobierają Państwo do wykończenia widocznego dla klienta, a rdzeń i klej do elementu za nim.

Wolnostojący regał ze sklejki z drzwiami o wyrazistym usłojeniu i odsłoniętymi warstwowymi krawędziami
01

Korpusy szafek i półki

Płyty licowane eukaliptusem sprawdzają się na boki szafek, półki i przegrody wewnętrzne. Lżejszy rdzeń Styrax ułatwia obsługę, a gęsty rdzeń eukaliptusowy stosuje się tam, gdzie wymaga tego rysunek. Prosimy sprawdzić na próbce położenie zawiasów i kołków półek, a potem utrzymać tę konstrukcję przy kolejnych obróbkach.

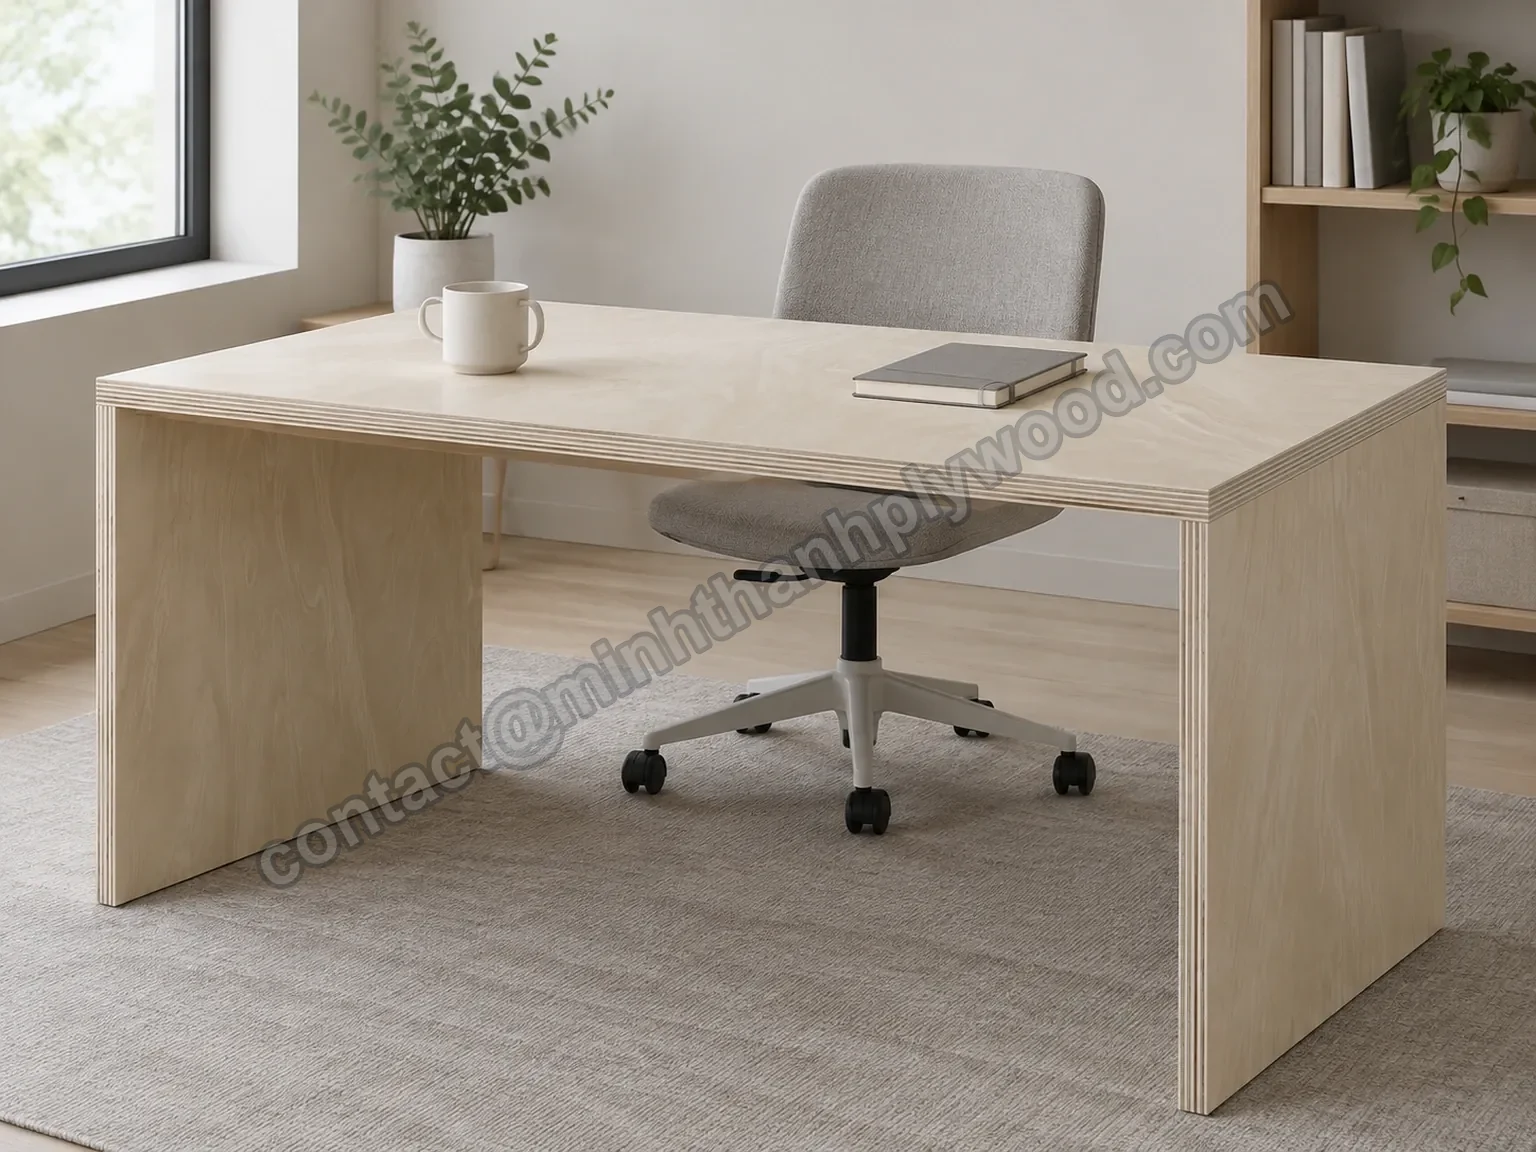
Biurko ze sklejki z warstwowym blatem i pełnymi bokami przy oknie
02

Blaty i okładane powierzchnie mebli

Płaska, kalibrowana płyta nadaje się na blaty biurek i powierzchnie pokrywane laminatem wysokociśnieniowym (HPL). Prosimy usunąć pył po szlifowaniu, zastosować klej zalecany przez laminującego i zrównoważyć stronę spodnią. Po ostygnięciu okładziny warto sprawdzić próbę prasowania pod kątem płaskości i konturów napraw; biurko jest przykładem mebla z odsłoniętą krawędzią.

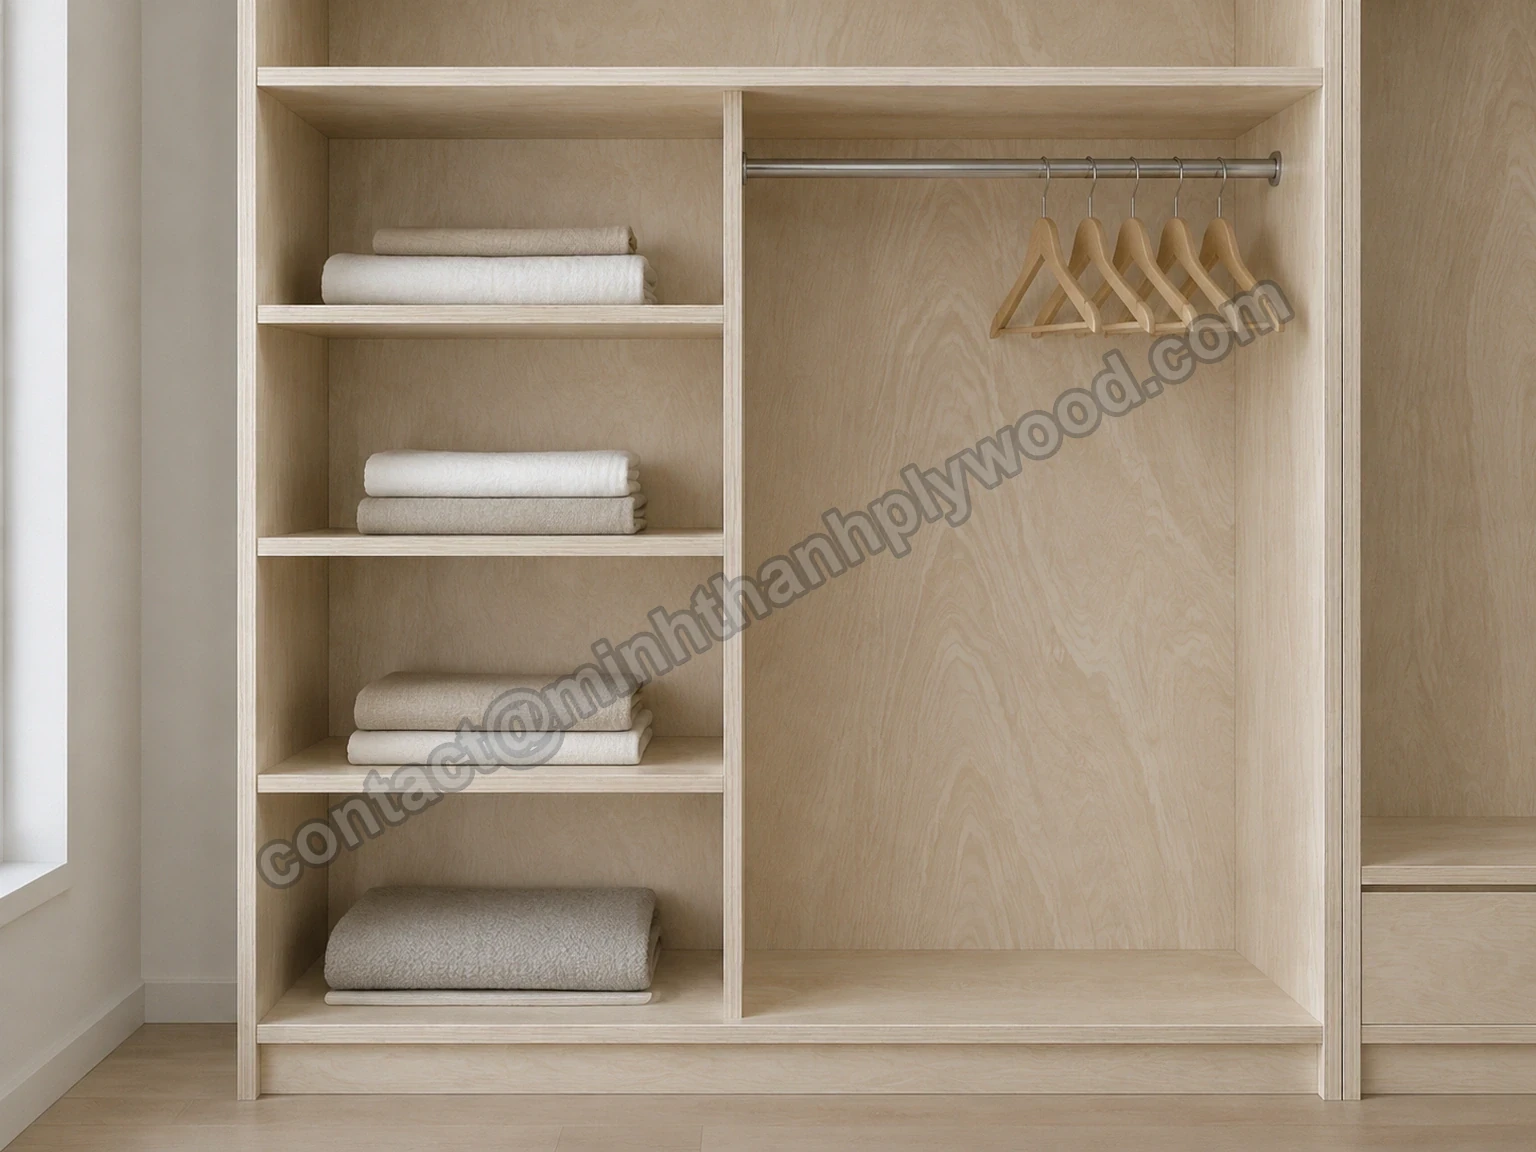
Otwarta szafa ze sklejki ze złożonymi ręcznikami, półkami i drążkiem
03

Wnętrza szaf i panele w naturalnym wykończeniu

Rysunek forniru łuszczonego nadaje wnętrzom szaf i panelom szafek naturalny wygląd drewna. Sąsiednie elementy warto rozłożyć przed cięciem i zachować kierunek usłojenia w widocznym ciągu. Prosimy zatwierdzić w pełni wykończoną próbkę, ponieważ lakiery bezbarwne zmieniają kontrast między jasnym usłojeniem a ciemniejszymi smugami.

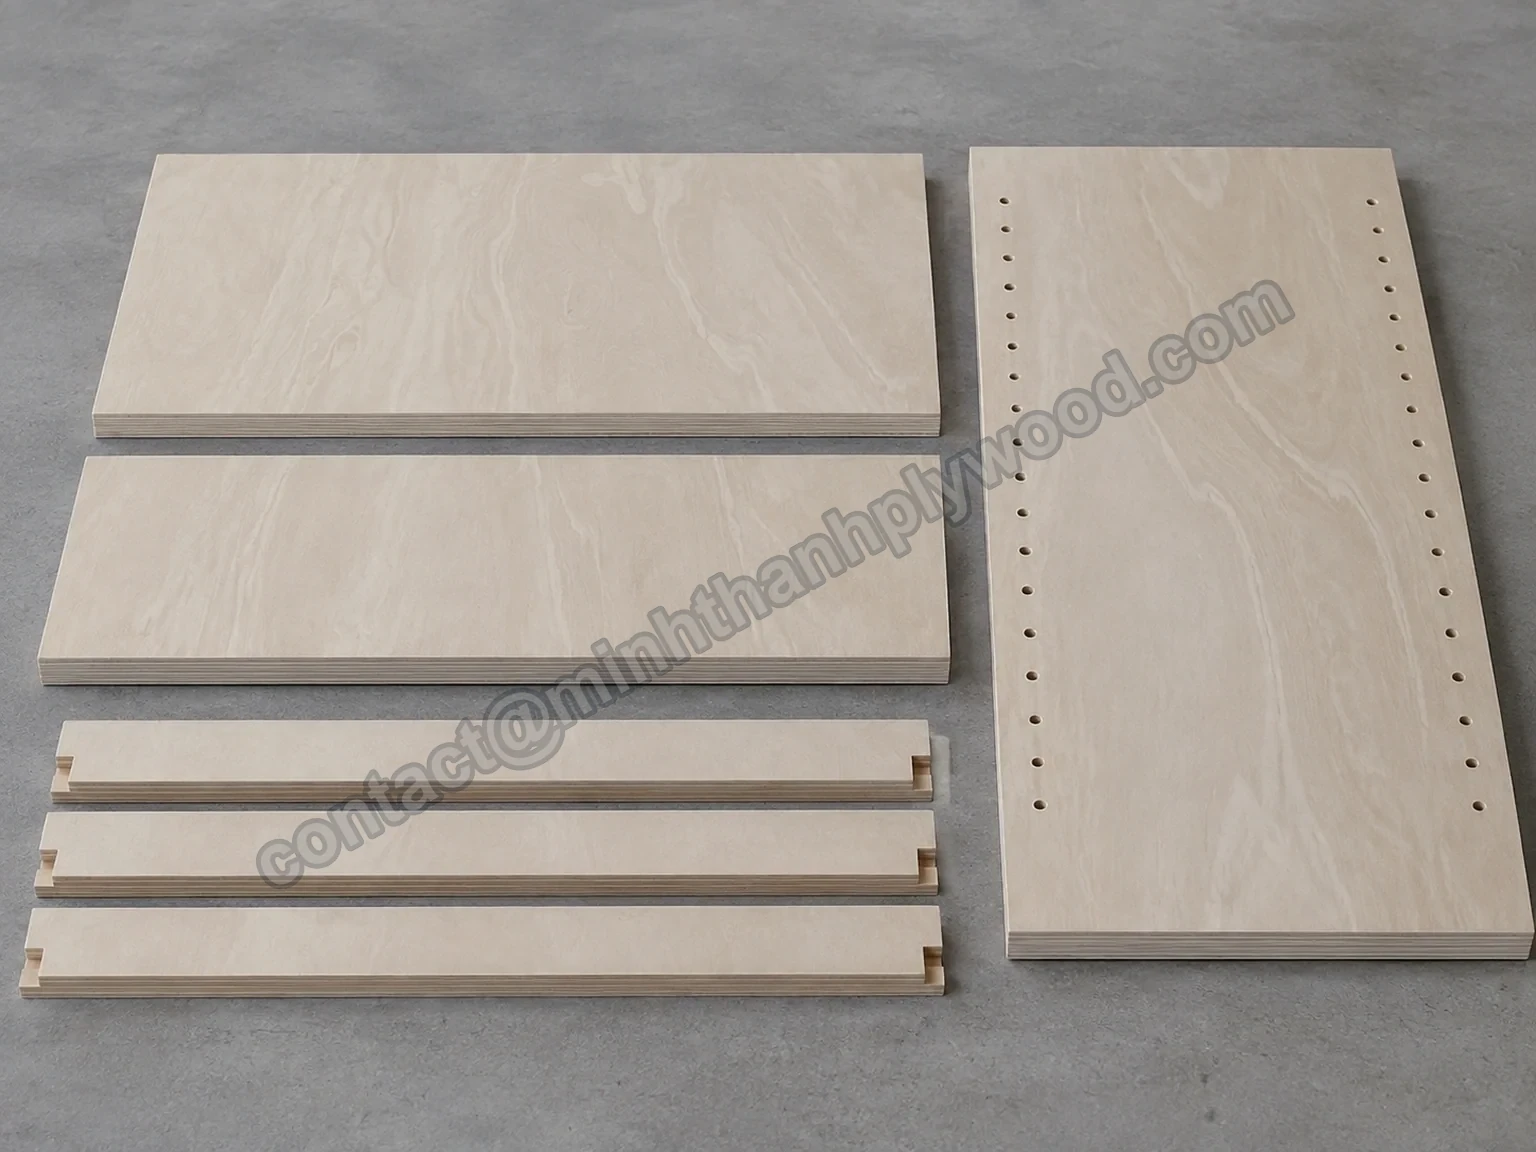
Płyty sklejki na elementy meblowe ułożone płasko, z wywierconymi otworami i frezowanymi prowadnicami
04

Wyposażenie sklepów i formatki

Lady, regały ekspozycyjne i elementy mebli zyskują na wykończeniu dobranym do odległości oglądania. Czystsze forniry warto zarezerwować na powierzchnie oglądane z bliska, a klasy do okładania umieścić pod kryjącym laminatem. Prosimy oznaczyć numery elementów i orientację strony licowej w planie rozkroju, aby montaż odpowiadał zatwierdzonemu projektowi.

W przypadku podłoży do podłóg warstwowych prosimy przed wyborem płyty podać układ laminowania, warstwę równoważącą i specyfikację spoiny. Produkcja podłóg wymaga próby procesowej z rzeczywistą warstwą użytkową i cyklem prasowania. Do prac betonowych należy wybrać sklejkę szalunkową foliowaną, a do skrzyń i zabezpieczeń przemysłowych serię sklejki opakowaniowej.

Meble do samodzielnego montażu wymagają powtarzalnej obróbki, a nie tylko atrakcyjnego forniru licowego. Prosimy przetestować zaplanowane mocowanie w powierzchni i w krawędzi, a następnie utrzymać zatwierdzoną budowę rdzenia w kolejnych zamówieniach. Zmiana forniru licowego wyłącznie ze względu na kolor nie powinna niepostrzeżenie zmieniać rdzenia, na którym opiera się projekt okuć.

Porównanie

Fornir eukaliptusowy, brzozowy czy topolowy: co wybrać?

Eukaliptus wybiera się ze względu na naturalny rysunek, brzozę dla jasnego, dekoracyjnego forniru licowego, a topolę dla gładszej powierzchni pod farbę i okładziny. Prosimy porównywać je na tym samym, określonym rdzeniu: zmiana forniru licowego nie zmienia automatycznie wagi płyty ani trzymania wkrętów.

Kryterium zakupuFornir eukaliptusowyFornir brzozowyFornir topolowy
Powierzchnia widocznaNaturalny, płynny rysunekJasne, drobne usłojenie i delikatny rysunekJasne, spokojniejsze usłojenie
Sposób wykończeniaWykończenie bezbarwne lub barwione; pokrycie kryjące po próbie na próbceLakier bezbarwny lub jasne wykończenie dekoracyjneFarba, papier, laminat lub proste wykończenie naturalne
Pod lakierem bezbarwnymPłynny rysunek staje się wyraźniejszyJasne, drobne usłojenie daje lżejszy efekt dekoracyjnySubtelne usłojenie daje spokojną, gładką powierzchnię
Co sprawdzić na próbce wykończeniaKontrast barwy wzdłuż rysunku forniru łuszczonegoRównomierne przyjmowanie bejcy na jasnym fornirzeKrycie podkładu na włóknach i miejscach naprawianych
Główny priorytet zakupuRysunek i próba wykończeniaSelekcja dekoracyjnego forniru licowegoGładka powierzchnia i opłacalność obróbki
Decyzja kosztowaSelekcja forniru licowego, rdzeń i prace wykończenioweImportowana klasa forniru licowego podnosi wycenęKlasa do okładania, gdy usłojenie jest zakryte

Porównanie sklejki w całości eukaliptusowej ze sklejką w całości topolową zmienia zarówno rdzeń, jak i fornir licowy. Sklejka w całości topolowa jest zwykle lżejsza; gęste rdzenie eukaliptusowe odpowiadają kupującym, którym zależy na cięższym korpusie i lepszym zakotwieniu okuć. Nasze płyty meblowe licowane topolą mają rdzeń Styrax lub eukaliptusowy, dlatego przed porównaniem z importowaną płytą w całości topolową prosimy zapytać o wycenę pełnej konstrukcji.

Przy wykończeniu naturalnym warto obejrzeć eukaliptus i brzozę na całych płytach, a następnie nałożyć zamierzoną powłokę na obie próbki. Brzoza ma jasny, drobny rysunek; eukaliptus w dostępnych płytach pokazuje wyraźniejszy rysunek forniru łuszczonego. Topola dobrze sprawdza się tam, gdzie równe podłoże pod wykończenie kryjące jest ważniejsze niż dekoracyjne usłojenie.

Cenę należy porównywać z liczbą użytecznych gotowych elementów. Tani fornir licowy wymagający dodatkowego szpachlowania lub dający odrzuty po lakierowaniu bezbarwnym może na Państwa linii kosztować więcej. Przy laminowaniu budżet warto przeznaczyć na płaskie, kalibrowane podłoże i odpowiedni rdzeń, a przy widocznych frontach na selekcję wyglądu i próbkę wykończenia.

Kontrola jakości

Co jest sprawdzane przed załadunkiem i po dostawie płyt?

Inspekcja przed pakowaniem sprawdza zamówioną klasę forniru licowego, kalibrowaną grubość, wilgotność i krawędź rdzenia. Przesyłamy zdjęcia i wideo wysyłki, aby Państwa zespół mógł porównać towar z zatwierdzoną specyfikacją przed załadunkiem.

Wideo z kontroli jakości w zakładzie · Cyfrowy pomiar grubości
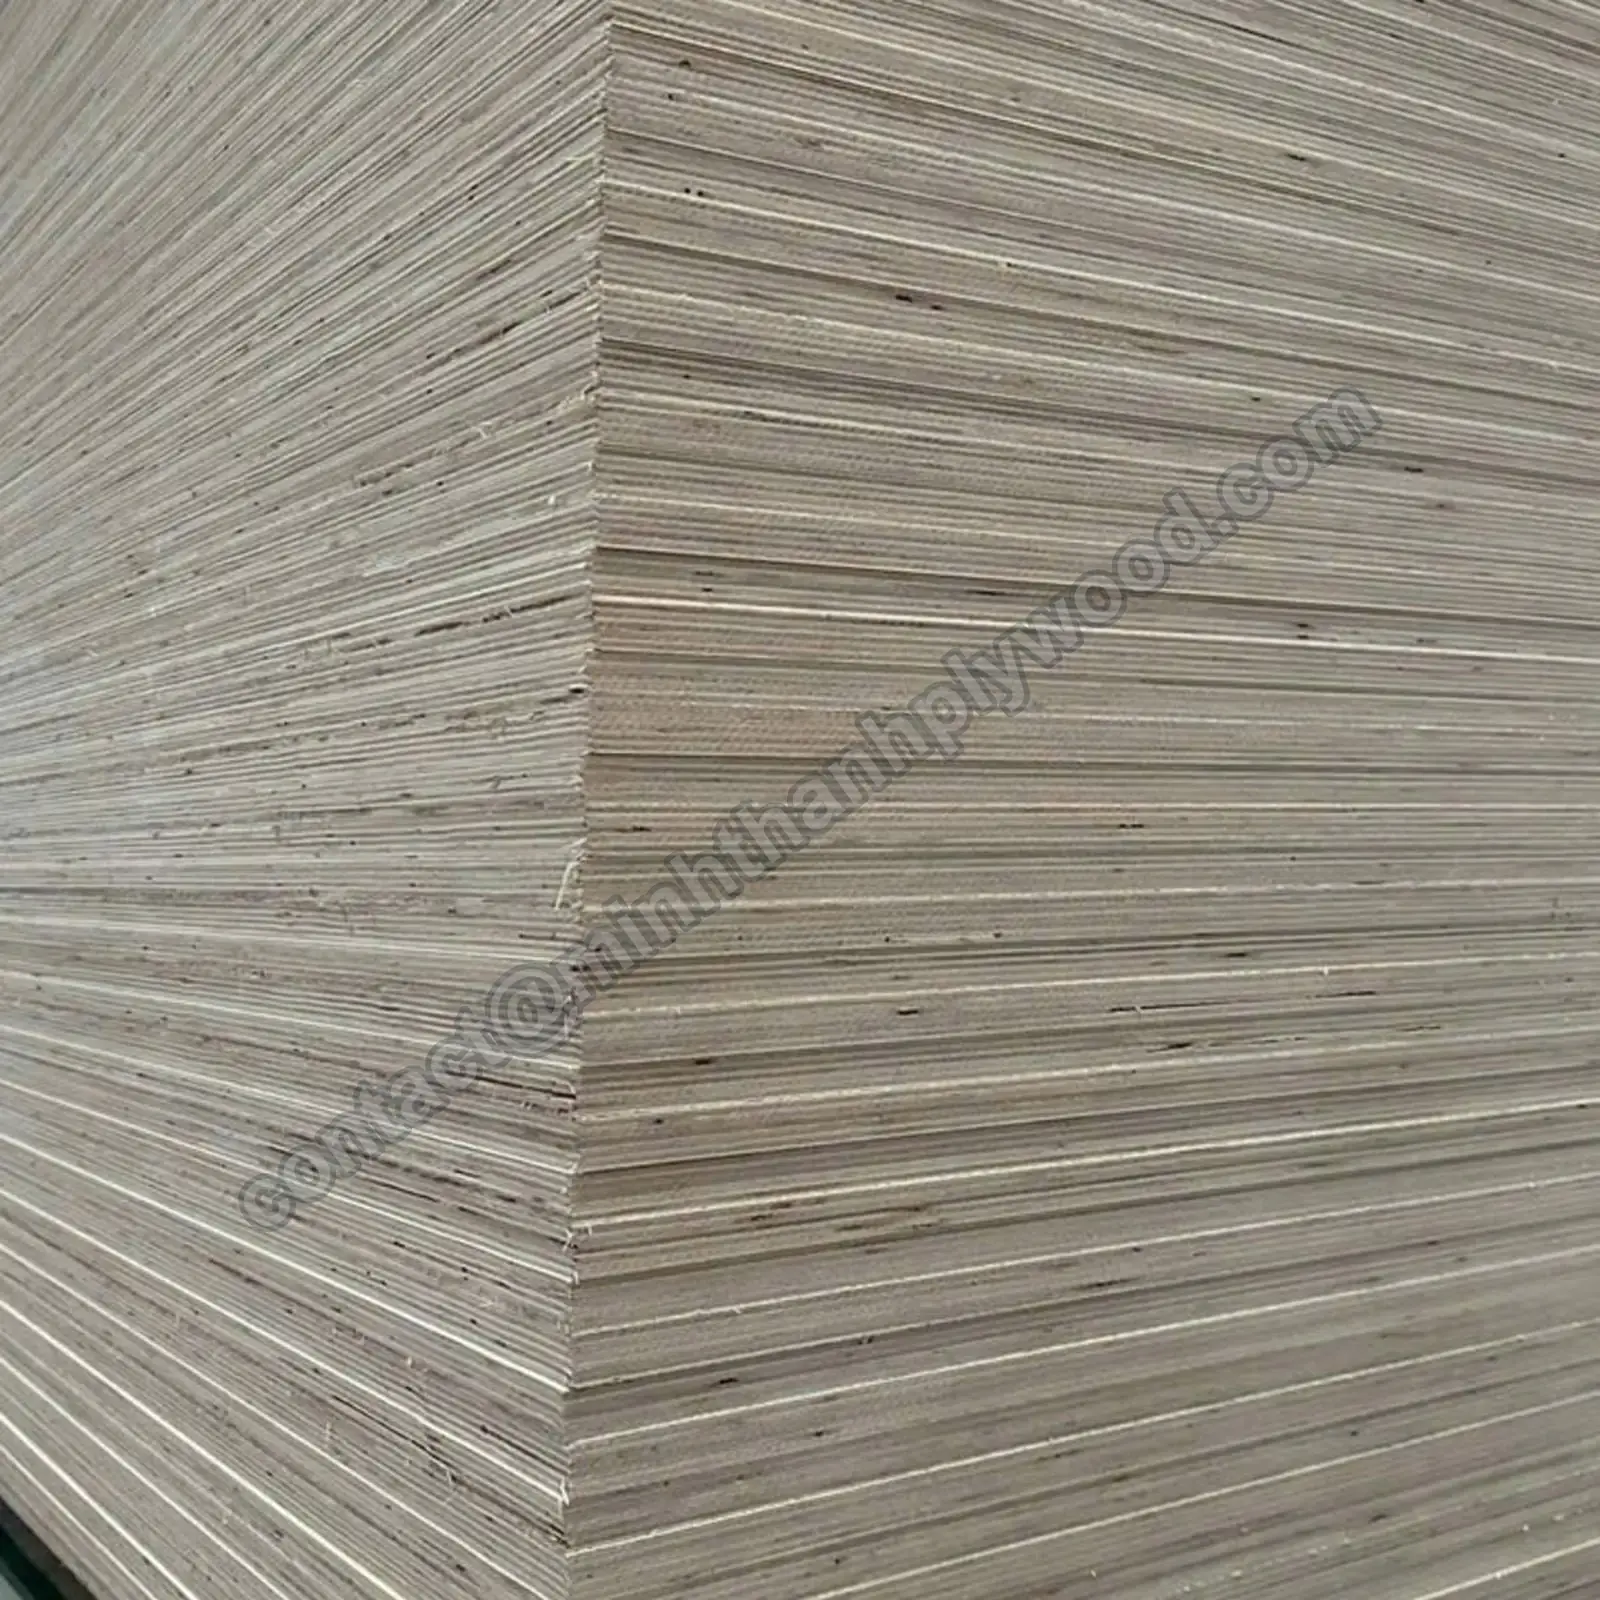
Warstwowa krawędź pakietu sklejki licowanej eukaliptusem pod jasnym fornirem licowym, z widocznymi łączeniami forniru
Pakiet licowany eukaliptusem: kontrola warstwowej krawędzi i łączeń forniru.
Narożnik pakietu sklejki z warstwowymi krawędziami płyt i widocznymi łączeniami forniru
Narożnik pakietu: zbliżenie pozwala inspektorowi ocenić łączenia forniru.
  1. Porównanie forniru licowego i spodniego z zachowaną próbką, w tym sęków, napraw i zróżnicowania koloru.

  2. Pomiar grubości suwmiarką cyfrową w kilku punktach; kontrola wymiarów i płaskości płyty.

  3. Kontrola warstwowej krawędzi i próbki obróbki pod kątem szczelin, zakładów i zdrowego materiału w miejscach mocowania.

  4. Zapis wilgotności względem zakresu wysyłkowego 8–12 % i ważenie płyt do obliczenia załadunku.

  5. Zdjęcia oznaczonych pakietów, zapis liczby płyt i film z załadunku; inspekcja strony trzeciej mile widziana.

Sama gładka płyta na wierzchu nie pokazuje całego pakietu. Podczas inspekcji należy pokazać strony licowe z wybranych pakietów i odwrócić płytę, aby zarejestrować stronę spodnią. Prosimy sprawdzić, czy naprawy pozostają zdrowe po szlifowaniu i czy zakres kolorów odpowiada próbce wykończenia. Wypukłe łączenia najlepiej widać, patrząc wzdłuż powierzchni w świetle bocznym.

Przy odbiorze prosimy odczytać etykiety pakietów przed mieszaniem zapasów. Należy zapisać stan opakowania i porównać liczby z listą pakowania. Przed przeniesieniem płyt do hali produkcyjnej warto zmierzyć płyty z różnych specyfikacji, obejrzeć krawędź cięcia i sprawdzić wilgotność.

Kontrola wagi płyty służy do weryfikacji szacunku ładunku, a nie do identyfikacji gatunku. Na masę wpływają wilgotność i konstrukcja. Zamówioną konstrukcję potwierdzają określony rdzeń, zapis produkcyjny i próbka krawędzi; waga pomaga wykryć rozbieżność wymagającą dokładniejszej kontroli.

Płyty należy przechowywać płasko na wyrównanych podporach w zadaszonym miejscu, z zabezpieczoną stroną wierzchnią. Pakiety trzeba trzymać z dala od mokrej posadzki, a wąskie formatki podpierać na całej długości. Przed wykończeniem materiał powinien zaaklimatyzować się w warunkach warsztatu; pomaga to zachować spójność między próbą na próbce a produkcją.

Certyfikaty i dokumenty

Dokumenty jakościowe za każdą płytą

Posiadany CARB P2 / TSCA Title VI (ICTT, nr zakładu 23024), ISO 9001:2015 i TCVN 11902:2017; FSC i CE dostępne*: zob. nasze dokumenty jakościowe.

Przygotowywane z Państwa wysyłką

Dokumenty zamówienia

Dokumenty pochodzenia drewna i pliki geolokalizacji do dokumentacji EUDR; faktura, lista pakowania i dokumenty transportowe.

Zobacz dokument →

*Dostarczane bezpośrednio lub przez kwalifikowane zakłady partnerskie.

Pakowanie

Ile płyt eukaliptusowych mieści się w kontenerze 40HC?

Nasz standardowy plan 40HC obejmuje do 28 000 kg płyt w pakietach o wysokości ok. 1 000 mm. Na tej podstawie ładujemy 990 płyt 1220 × 2440 × 18 mm z rdzeniem Styrax (18 pakietów po 55) lub 795 z rdzeniem eukaliptusowym (15 pakietów po 53).

Grubość (mm)Płyt / pakiet (Styrax / eukaliptus)Styrax: planowane płyty / 40HCEukaliptus: planowane płyty / 40HC
4250 / 2414 5003 615
6166 / 1602 9882 400
9111 / 1071 9981 605
1283 / 801 4941 200
1566 / 641 188960
1855 / 53990795
2540 / 38720570
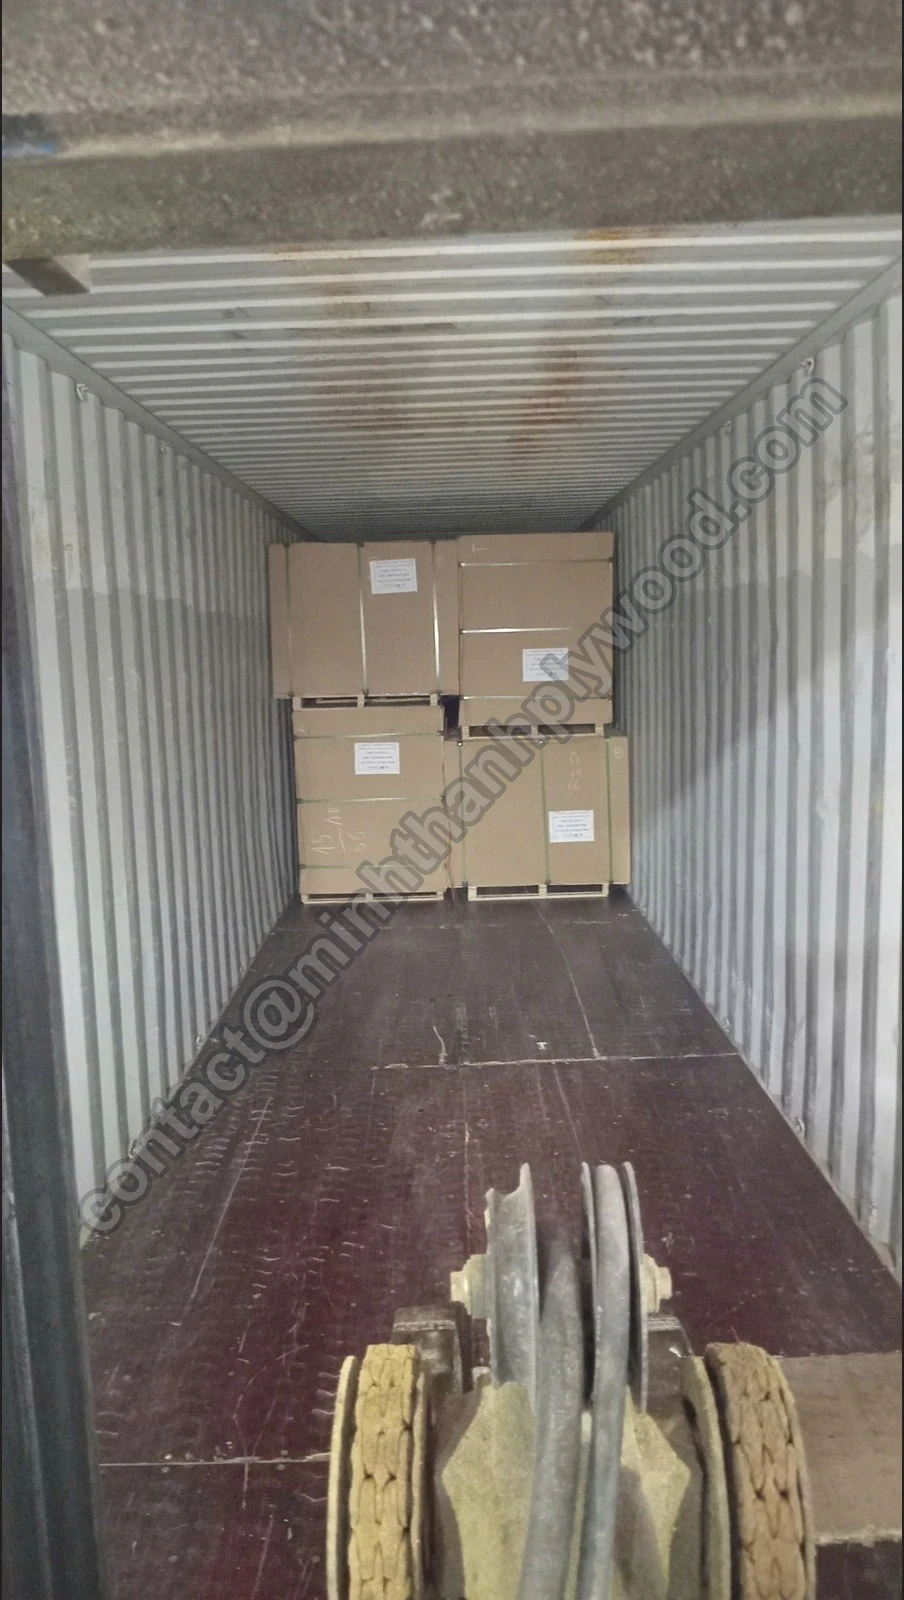
Owinięte pakiety sklejki ułożone w głębi kontenera, z przystawką wózka widłowego na pierwszym planie
Rzeczywisty załadunek: owinięte pakiety umieszczone w kontenerze.
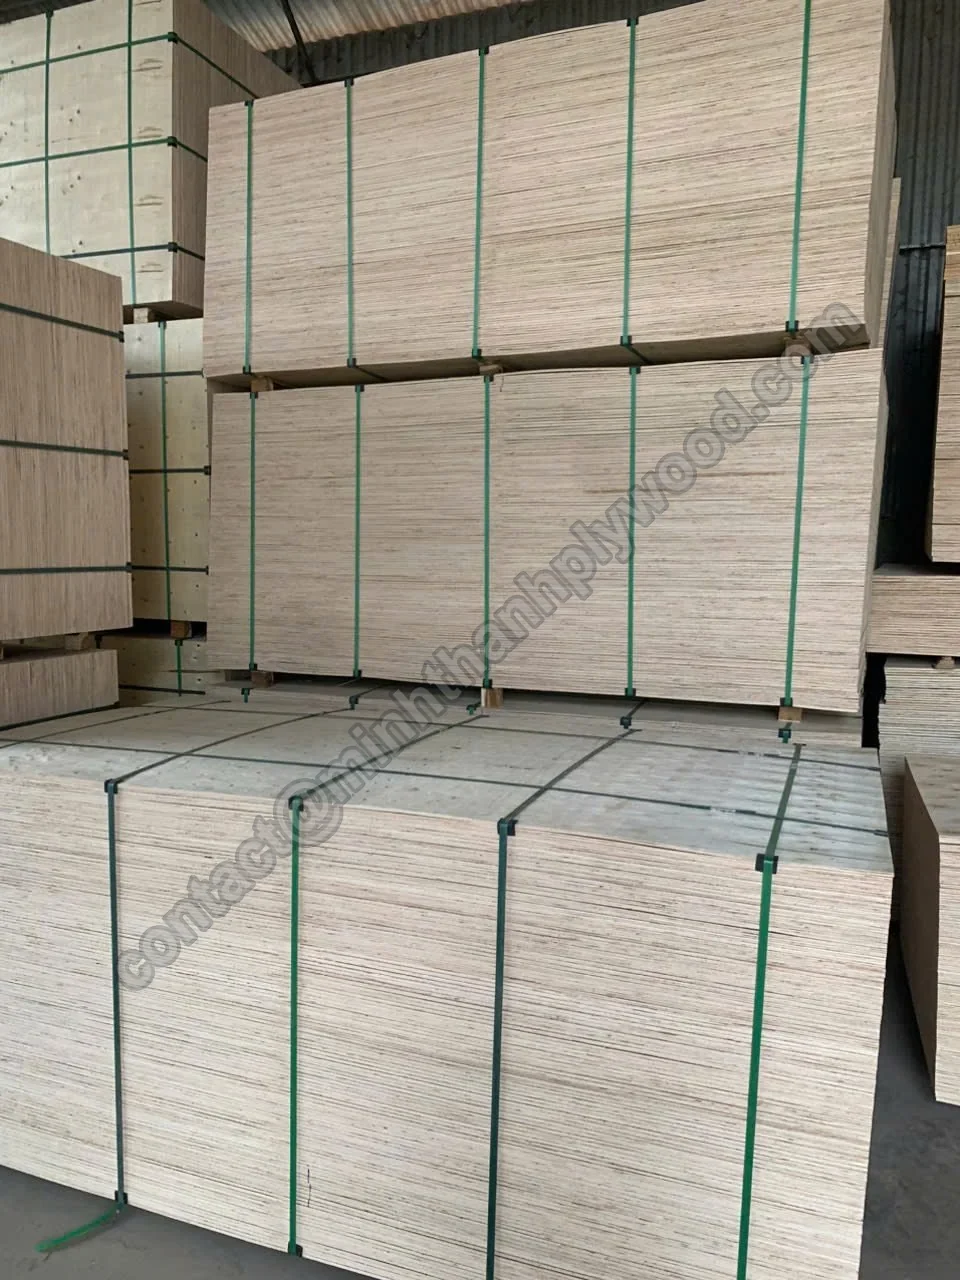
Pakiety sklejki zabezpieczone zielonymi taśmami i ułożone na drewnianych podkładach
Sposób pakowania: taśmy mocują pakiety na drewnianych podkładach.

Kolumna dla eukaliptusa opiera się na gęstości referencyjnej 650 kg/m³. Przy 18 mm płyta waży wg obliczeń 34,8 kg, więc 795 płyt waży łącznie ok. 27 690 kg przy objętości ok. 43 m³. Gęstsze partie, do 750 kg/m³, ważą więcej na płytę, dlatego przed załadunkiem przeliczamy ich liczbę według zmierzonej wagi.

Dla Styraxu o gęstości 500 kg/m³ ta sama płyta waży wg obliczeń 26,8 kg. Ładunek 990 płyt waży łącznie ok. 26 520 kg przy objętości ok. 53 m³. Jeśli rezerwacja ogranicza ładunek do 26 000 kg łącznie z założoną masą opakowania 1 000 kg, liczba spada do 932 płyt Styrax i 717 płyt eukaliptusowych; gęsty rdzeń osiąga limit wagi przy mniejszej liczbie płyt.

Każdy pakiet zawiera najwyżej tyle płyt, ile wynosi całkowity iloraz nominalnej wysokości stosu 1 000 mm i grubości płyty; przy gęstym rdzeniu eukaliptusowym pakiet ma kilka płyt mniej, aby ładunek mieścił się w dopuszczalnej ładowności. Liczbę płyt w każdym pakiecie zapisujemy na liście pakowania. Objętość płyt wynika z rzeczywistej liczby płyt, a nie z nominalnej pojemności kontenera.

Przed ustaleniem listy załadunkowej ważymy płyty z produkcji i opakowanie. Jeśli zarezerwowany kontener lub trasa dopuszczają mniej niż limit planistyczny, ponownie zmniejszamy liczbę płyt. Dla większych formatów płyt należy powtórzyć obliczenie długość × szerokość × grubość × gęstość zamiast przenosić te liczby.

Owinięte pakiety chronią szlifowane powierzchnie przed pyłem i śladami obsługi. Taśmy i narożniki ochronne zabezpieczają pakiet, a etykiety wskazują grubość i specyfikację zamówienia. Formatki grupujemy według numeru elementu, aby dział przyjęć mógł znaleźć właściwy towar bez otwierania każdego pakietu.

Do wstępnego zestawienia mieszanki służy nasz kalkulator załadunku; następnie prosimy przesłać listę specyfikacji i port docelowy, a przygotujemy propozycję załadunku opartą na ważeniu. Przed zamknięciem fotografujemy pakiety i kontener. Lista pakowania podaje liczbę płyt i wagę brutto ładunku, którą sprawdzi Państwa dział przyjęć.

Podstawa planowania: płyty 1220 × 2440 mm, 28 000 kg płyt na 40HC, 18 pakietów Styrax przy 500 kg/m³ lub 15 pakietów eukaliptusowych przy 650 kg/m³, nominalny stos 1 000 mm. Liczby całych płyt zaokrąglone w dół; tylko płyty, kontrola ładowności według Państwa rezerwacji. O wysyłce decydują rzeczywiste ważenie i limity rezerwacji.

Warunki handlowe

MOQ, czas realizacji, płatność i próbki

Minimalne zamówienie to jeden kontener 40HC; mieszane specyfikacje ustalamy w wycenie. Produkcja trwa 15–45 dni od wpłaty zaliczki. Standardowa płatność: 30 % zaliczki i 70 % za skan konosamentu; przed zamówieniem dostępne są darmowe próbki.

MOQ1×40HC; mieszane grubości, klasy i forniry licowe po uzgodnieniu
Czas produkcji15–45 dni od wpłaty zaliczki, zależnie od ilości i specyfikacji
Płatność30 % zaliczki, 70 % za skan konosamentu (B/L); T/T lub nieodwołalna akredytywa L/C płatna za okazaniem
IncotermsFOB Hai Phong, CFR lub CIF
PróbkiDarmowe próbki
DokumentyFaktura handlowa, lista pakowania, konosament, świadectwo pochodzenia oraz ubezpieczenie przy CIF
OdpowiedziW ciągu kilku godzin, od poniedziałku do piątku, czas wietnamski (UTC+7)

Transport morski jest doliczany do okresu produkcji. Prosimy podać Lisie wymagany termin dostawy i port docelowy, aby wspólnie zaplanować okno produkcyjne i rejs. Wyceny FOB Hai Phong, CFR i CIF zapewniają jasne warunki dostawy przy porównywaniu ofert.

Przy ładunku mieszanym prosimy pogrupować ilości według grubości, rdzenia i klasy wykończenia. Pozwala to przygotować wykonalny plan pakowania i jasną cenę każdej konstrukcji. Akceptację próbki prosimy potwierdzić przed terminem produkcji, aby wymagania dotyczące klasy i obróbki trafiły do zamówienia.

Ceny sklejki meblowej zaczynają się od US$350/m³ (październik 2026). Wycena sklejki eukaliptusowej zależy od pary fornir licowy/spodni, rdzenia, kleju, grubości i formatu cięcia. Oceniając cenę za użyteczny element mebla, prosimy porównywać tę samą gotową konstrukcję i te same warunki dostawy.

Etapy zamówienia

Jak zamówić – od próbki do wysyłki

Aby otrzymać wycenę fabryczną, prosimy przesłać pełną specyfikację i port docelowy. Darmowe próbki pozwalają Państwa zespołowi sprawdzić fornir eukaliptusowy, obróbkę i wykończenie, zanim zamówienie kontenerowe trafi do produkcji.

  1. Opis zastosowania oraz przesłanie wymagań dotyczących rdzenia, wyglądu forniru licowego/spodniego, kleju i emisji, grubości, formatu i portu docelowego.

  2. Przegląd wyceny z warunkami dostawy, ilością i proponowaną liczbą płyt w pakietach; kontrola zapasu wagi przy ładunkach z gęstym rdzeniem.

  3. Test darmowej próbki na Państwa linii rozkroju i wykończenia; zapis zaakceptowanego forniru licowego, spodniego i konstrukcji.

  4. Zatwierdzenie faktury proforma i wpłata 30 % zaliczki lub otwarcie nieodwołalnego akredytywy L/C płatnego za okazaniem.

  5. Śledzenie produkcji i kontrola zdjęć zamówienia, odczytów suwmiarki i listy pakowania przed załadunkiem.

  6. Przegląd projektów dokumentów wysyłkowych, rozliczenie salda za skan konosamentu (B/L) i zachowanie zdjęć z załadunku na potrzeby odbioru.

Przydatne zapytanie zaczyna się od elementu mebla, a dopiero potem opisuje płytę. Na przykład: strona licowa będzie pokryta HPL, strona spodnia pozostanie widoczna, a otwory montażowe będą frezowane w określonych miejscach. Wtedy możemy wycenić selekcję powierzchni i rdzeń jako osobne decyzje.

W zapytaniach o sklejkę eukaliptusową 18 mm prosimy podać grubość nominalną z wymaganą tolerancją, format płyty i gatunek rdzenia. Należy uwzględnić klej i metodę badania emisji, oznaczenie próbki forniru licowego/spodniego, liczbę płyt i preferowany sposób pakowania. Jeśli istotny jest kierunek usłojenia lub formatki, prosimy dołączyć rysunek.

Podpisaną specyfikację, zdjęcia próbek i wycenę warto przechowywać razem. Przy zamówieniach powtarzalnych prosimy wskazać każdą zmianę powierzchni lub rdzenia, zamiast odwoływać się wyłącznie do nazwy poprzedniego produktu. Dzięki temu korekta koloru nie stanie się niezamierzoną zmianą w obróbce.

FAQ

Sklejka eukaliptusowa: odpowiedzi na pytania importerów

Odpowiedzi dotyczą decyzji konstrukcyjnych, wykończeniowych i załadunkowych przy zamówieniu płyt eukaliptusowych. Do wyceny prosimy dołączyć pełną specyfikację, aby nazwy forniru licowego nie pomylić z rdzeniem.

Czym jest sklejka eukaliptusowa?

Sklejka eukaliptusowa to płyta z eukaliptusem w fornirze licowym, w rdzeniu lub w obu tych miejscach. Nasze płyty meblowe licowane eukaliptusem mają naturalne forniry zewnętrzne z eukaliptusa na osobno określonym rdzeniu Styrax lub eukaliptusowym. Jeśli eukaliptus ma być w całej płycie, prosimy określić wszystkie trzy pozycje.

Czym różni się sklejka licowana eukaliptusem od sklejki w całości eukaliptusowej?

Sklejka licowana eukaliptusem określa fornir zewnętrzny; jej rdzeń może być z innego gatunku. Sklejka w całości eukaliptusowa ma eukaliptus w fornirze licowym, spodnim i w rdzeniu. Prosimy wpisać gatunek w każdym polu zamówienia, aby zdefiniować zarówno wygląd, jak i budowę wewnętrzną.

Ile waży płyta sklejki eukaliptusowej 18 mm?

Płyta 1220 × 2440 × 18 mm z rdzeniem eukaliptusowym o gęstości 650–750 kg/m³ waży wg obliczeń ok. 34,8–40,2 kg. Ta sama płyta z rdzeniem Styrax o gęstości ok. 500 kg/m³ waży wg obliczeń 26,8 kg. Do planowania wysyłki prosimy przyjmować zmierzoną wagę produkcyjną.

Czy sklejka eukaliptusowa jest mocniejsza od sklejki topolowej?

Gęsty rdzeń eukaliptusowy daje zwykle więcej materiału do zakotwienia łączników niż lekki rdzeń topolowy. Należy porównywać pełne konstrukcje, a nie nazwy forniru licowego: nasze płyty licowane topolą i eukaliptusem mogą mieć ten sam rdzeń Styrax lub eukaliptusowy. Wymagane połączenie i obciążenie prosimy sprawdzić na płycie o określonej specyfikacji.

Czy sklejka eukaliptusowa jest wodoodporna?

Nie. Fornir eukaliptusowy nie czyni sklejki wodoodporną. Prosimy określić spoinę klejową odpowiednią do warunków ekspozycji, zastosować właściwą powłokę i zabezpieczyć krawędzie cięcia oraz otwory; E0 oznacza klasę emisji, a nie odporność na wodę.

Czy można jej używać jako podłoża pod HPL lub melaminę?

Tak. Kalibrowana, podwójnie prasowana płyta meblowa zapewnia szlifowane podłoże pod okładziny dekoracyjne. Prosimy wykonać próbę z rzeczywistym klejem i cyklem prasowania, usunąć pył z powierzchni i zrównoważyć stronę spodnią, aby zachować płaskość.

Jaką klasę forniru licowego wybrać do mebli lakierowanych bezbarwnie?

A/A, gdy obie strony pozostają widoczne pod lakierem bezbarwnym, lub A/B, gdy strona spodnia jest ukryta. Prosimy zatwierdzić w pełni wykończoną próbkę, aby ustalić zakres kolorystyczny i dopuszczalne naprawy. B/B stosuje się do elementów lakierowanych kryjąco lub laminowanych.

Jak eukaliptus wypada w porównaniu z brzozą w meblach?

Eukaliptus ma naturalny, płynny rysunek, a brzoza daje jasny, dekoracyjny fornir licowy o drobniejszym usłojeniu. Przy porównywalnych rdzeniach wybór zależy od wyglądu i próby wykończenia. Dla miarodajnego porównania cen prosimy pozostawić bez zmian gatunek rdzenia, grubość i klej.

Czy można zamówić europejskie formaty płyt i formatki?

Tak. Oferujemy format 1250 × 2500 mm obok 1220 × 2440 mm oraz formaty niestandardowe. Całe płyty możemy pociąć na 4, 6 lub 8 części; prosimy przesłać rozkrój z kierunkiem usłojenia i naddatkiem na końcowe docięcie.

Czy sklejka eukaliptusowa jest dobrej jakości?

Tak. Nasza sklejka meblowa licowana eukaliptusem ma podwójnie prasowany, zszywany rdzeń, tolerancję grubości do ±0,2 mm i wilgotność 8–12 % przy wysyłce. Seria meblowa E0 przeszła sześć badań komorowych wg ASTM D6007 ze średnimi wynikami próbek 0,014–0,032 ppm; wybrana klasa forniru licowego i spodniego odpowiada zatwierdzonej próbce.

Ile płyt 18 mm z rdzeniem eukaliptusowym zmieści się w kontenerze?

W kontenerze 40HC planujemy 795 płyt 1220 × 2440 × 18 mm z rdzeniem eukaliptusowym: 15 pakietów po 53 płyty, ok. 43 m³. Przy gęstości referencyjnej 650 kg/m³ każda płyta waży wg obliczeń 34,8 kg, więc płyty ważą łącznie ok. 27 690 kg, w granicach naszego standardowego planu ładunku 28 000 kg. Jeśli rezerwacja ogranicza ładunek do 26 000 kg łącznie z założoną masą opakowania 1 000 kg, liczba spada do 717 płyt. Ostateczna lista pakowania opiera się na rzeczywiście zmierzonych wagach.

Czy to właściwy produkt do szalunków lub podłóg konstrukcyjnych?

Do szalunków i podłóg konstrukcyjnych prosimy zamówić płytę przeznaczoną do budownictwa. Ta strona dotyczy płyt meblowych i pod laminowanie; sama gęstość nie przesądza o klasie konstrukcyjnej. Nasze serie sklejki szalunkowej foliowanej i do zastosowań zewnętrznych pozwalają określić osobno wymagany klej, powierzchnię i zastosowanie.

O co zapytać wietnamskiego dostawcę przed złożeniem zamówienia?

Mogą Państwo poprosić o określenie budowy rdzenia, zdjęcia całych płyt od strony licowej, próbkę z krawędzią cięcia i odczyty z suwmiarki cyfrowej. Próbkę warto przetestować z własnymi okuciami i wykończeniem. Minh Thanh dostarcza zdjęcia i wideo wysyłki oraz chętnie przyjmuje inspekcję strony trzeciej.

Jakie są minimalne zamówienie i warunki produkcji?

Minimum to jeden kontener 40HC; mieszane specyfikacje po uzgodnieniu. Produkcja trwa 15–45 dni od wpłaty zaliczki, do tego dochodzi czas transportu morskiego. Płatność: 30 % zaliczki i 70 % za skan konosamentu (B/L), przelewem T/T lub nieodwołalną akredytywą L/C płatną za okazaniem.

Czy przed wysyłką można otrzymać próbki i dokumenty pochodzenia?

Tak. Oferujemy darmowe próbki do Państwa prób obróbki i wykończenia, a następnie dostarczamy do zamówienia dokumentację zgodności EUDR z dokumentami pochodzenia i plikami geolokalizacji. Prosimy przesłać wraz z zapytaniem listę dokumentów wymaganych w miejscu przeznaczenia, abyśmy uwzględnili ją w wycenie.

Zapytanie ofertowe

Zapytaj o cenę sklejki eukaliptusowej

Prosimy napisać Lisie, co Państwo produkują, a następnie wybrać fornir licowy, rdzeń, klej i format. Port docelowy i ilość pozwolą przygotować propozycję załadunku i wycenę; odpowiadamy w ciągu kilku godzin.

Prosimy opisać zastosowanie, gatunek rdzenia, wymagania dotyczące kleju i emisji, wygląd forniru licowego/spodniego, grubość i format płyty, sposób pakowania oraz ilość. Prosimy dodać port docelowy i załączyć do 3 rysunków lub plików specyfikacji. E-mail: [email protected] lub WhatsApp do Lisy: +84 988 586 601. Darmowe próbki.

[email protected]

Prześlij specyfikację sklejki eukaliptusowej

Pola oznaczone * są wymagane.

Interesuje nas
Inne produkty do tego samego kontenera (opcjonalnie)

Ładunki mieszane po uzgodnieniu: prosimy zaznaczyć inne rodzaje sklejki, które mają znaleźć się w wycenie.

Meble i wnętrza
Zastosowania ogólne i opakowania
Budownictwo i zastosowania zewnętrzne

PDF, DWG, DXF, JPG, PNG, XLS(X) lub DOC(X). Do 3 plików, po 5 MB, łącznie 10 MB. Przyjmujemy listy cięcia i rysunki.

Na początek wystarczy jedno zdanie. Odpowiadamy w ciągu kilku godzin przez e-mail lub WhatsApp i dopytujemy o brakujące informacje.