Certyfikat CARB P2 / TSCA VIISO 9001:2015Emisja E0 badana co 3 miesiąceGeolokalizacja EUDRBadania PPWRWhatsApp +84 988 586 601[email protected]
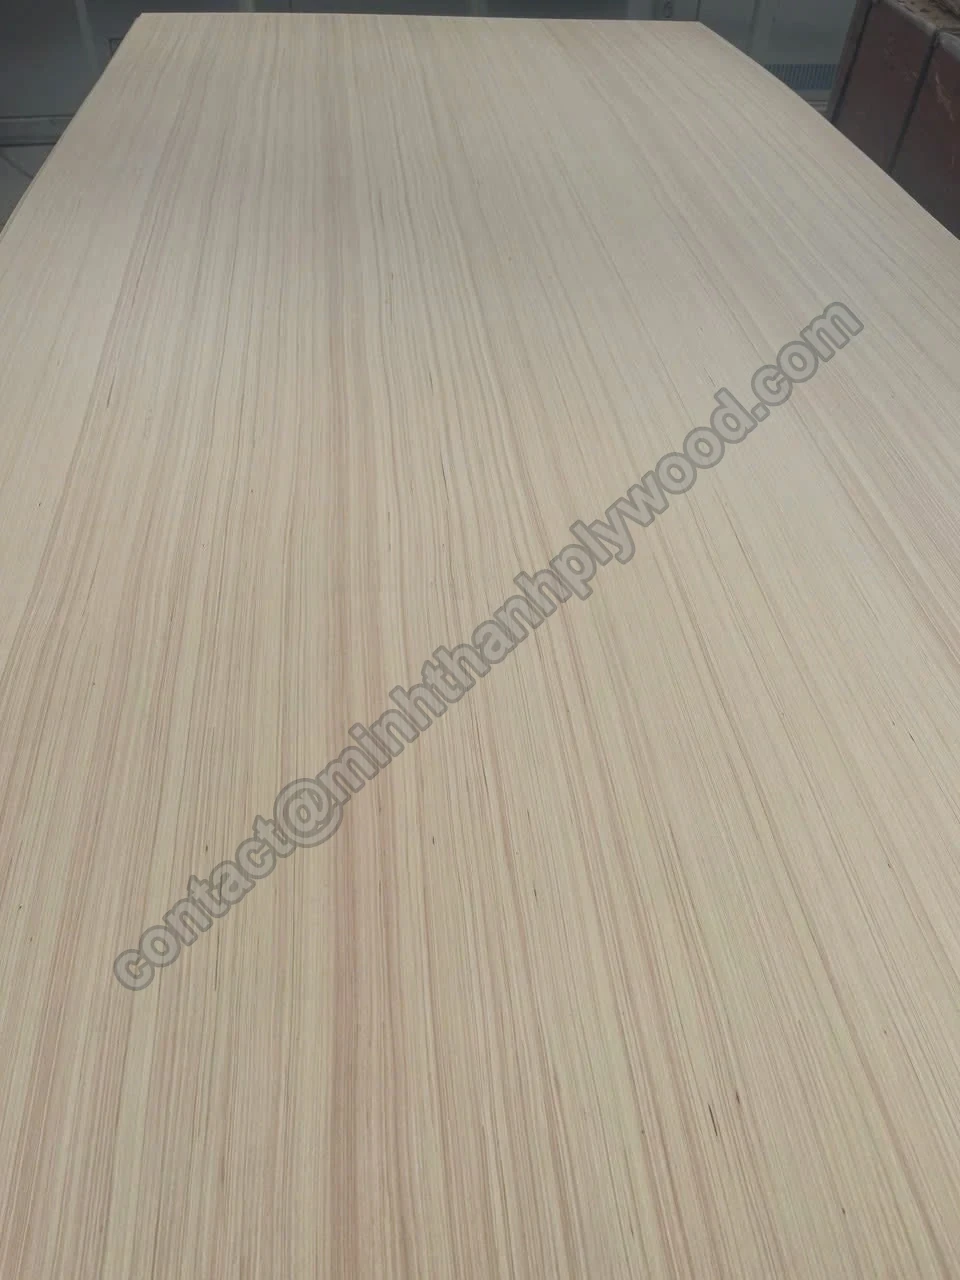
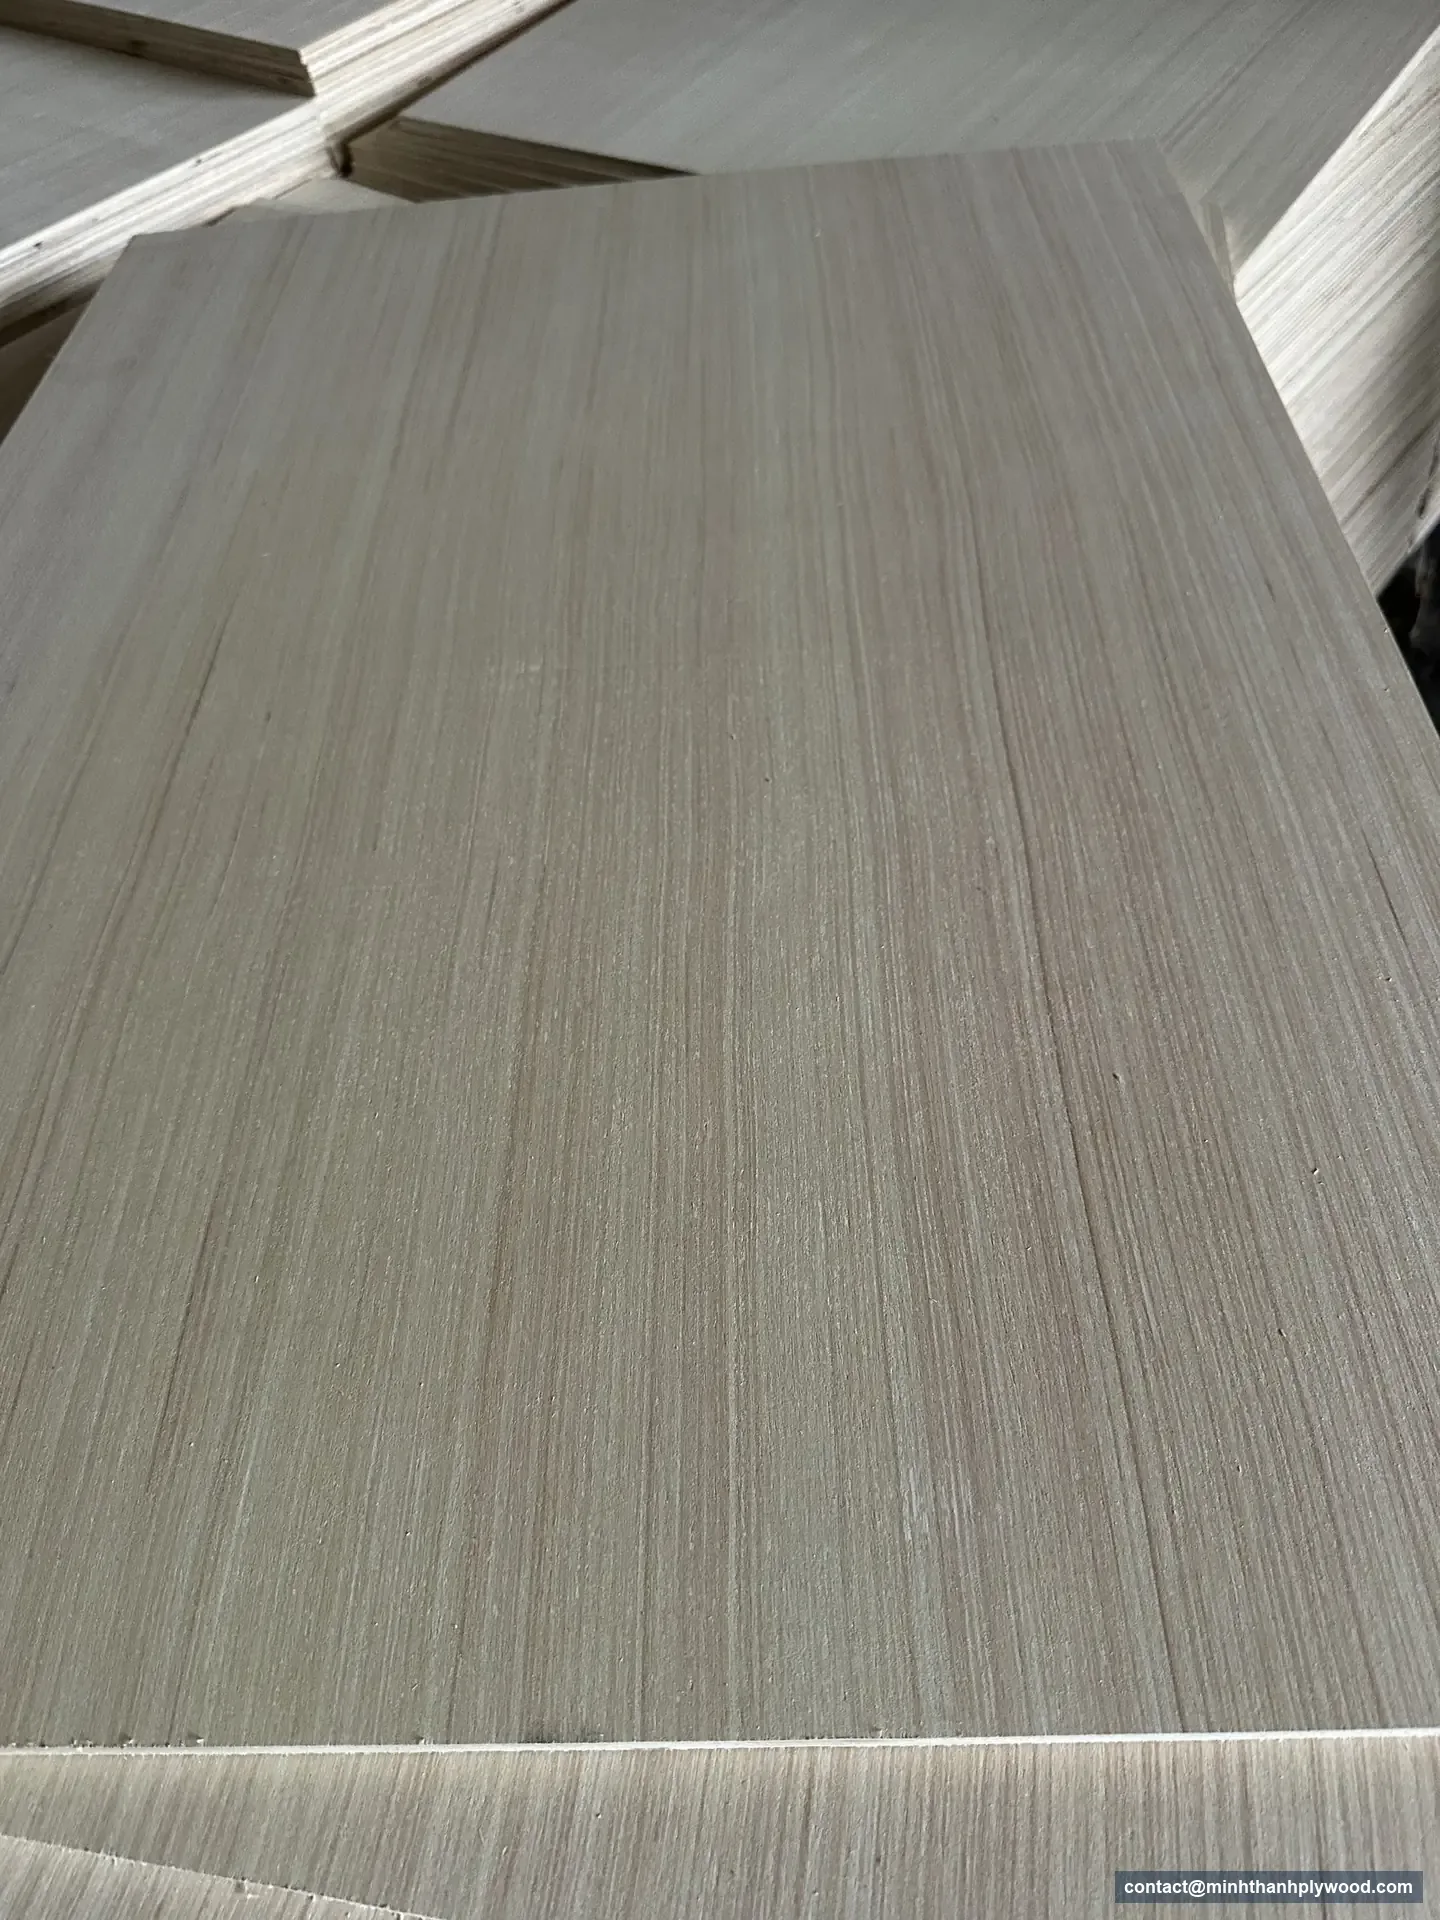
Sklejka z fornirem modyfikowanym EV: cała płyta o równomiernym, prostym usłojeniu w chłodnym jasnym odcieniu szarego dębu, na pakiecie w magazynie

Sklejka z fornirem modyfikowanym · Ha Hoa, Phu Tho, Wietnam

Sklejka z fornirem modyfikowanym EV z Wietnamu do mebli

W skrócie

Sklejka z fornirem modyfikowanym EV z Wietnamu powstaje z drewna plantacyjnego łuszczonego, barwionego, klejonego w blok i ponownie skrawanego, dzięki czemu kolor i usłojenie są zgodne między płytami. Minh Thanh Plywood prasuje fornir na białym rdzeniu Styrax lub eukaliptusowym, zszywanym w obu kierunkach, z tolerancją szlifowania do ±0,2 mm i standardowo z klejem UF przy klasie emisji E0. Grubość 3–40 mm.

Fornir licowy i spodni
Fornir modyfikowany (EV), dokładnie szlifowany
Rdzeń
Biały Styrax lub eukaliptus, zszywany w obu kierunkach
Grubość
3–40 mm, tolerancja do ±0,2 mm
Emisja
Standardowo E0; badania komorowe 0,014–0,032 ppm
Zamówienie
MOQ 1×40HC, 15–45 dni od wpłaty zaliczki

Minh Thanh Plywood prasuje forniry EV na własnych liniach w Ha Hoa w prowincji Phu Tho, o rocznej zdolności produkcyjnej 50 000+ m³, z ponad 20-letnim doświadczeniem. EV należy do najczęściej prasowanych przez nas fornirów, a fabryka jest dostosowana do sklejki meblowej i do wnętrz najwyższej klasy, z Europą jako głównym rynkiem. Kupujący szukają jej także pod nazwami recon veneer, recomposed veneer, compensato EV i contreplaqué EV.

Na początek film

Sklejka EV z Wietnamu w cztery minuty

Film przedstawia całą stronę: czym jest fornir modyfikowany i jak powstaje, czym różni się od naturalnego, wzory i rdzenie, klasy, klej i badania emisji, przenoszenie, pakowanie oraz zamawianie.

Sklejka EV od Minh Thanh Plywood: forniry modyfikowane, rdzenie, klasy, badania emisji, pakowanie i etapy zamówienia.

Prawdziwe płyty

Rzeczywiste płyty EV, wzory i kolory z naszej produkcji

Forniry EV oferujemy z usłojeniem prostym, fladrowym i wyglądem dębu, w kolorach jasnych, orzechowych, czerwonych i białych. Przed produkcją wybierają Państwo wzór z próbki płyty. Zdjęcia i film pełnych płyt produkcyjnych stanowią takie same dowody, jakie przesyłamy przed zamknięciem kontenera.

Nagranie z fabryki · Podnoszenie płyty EV z pakietu
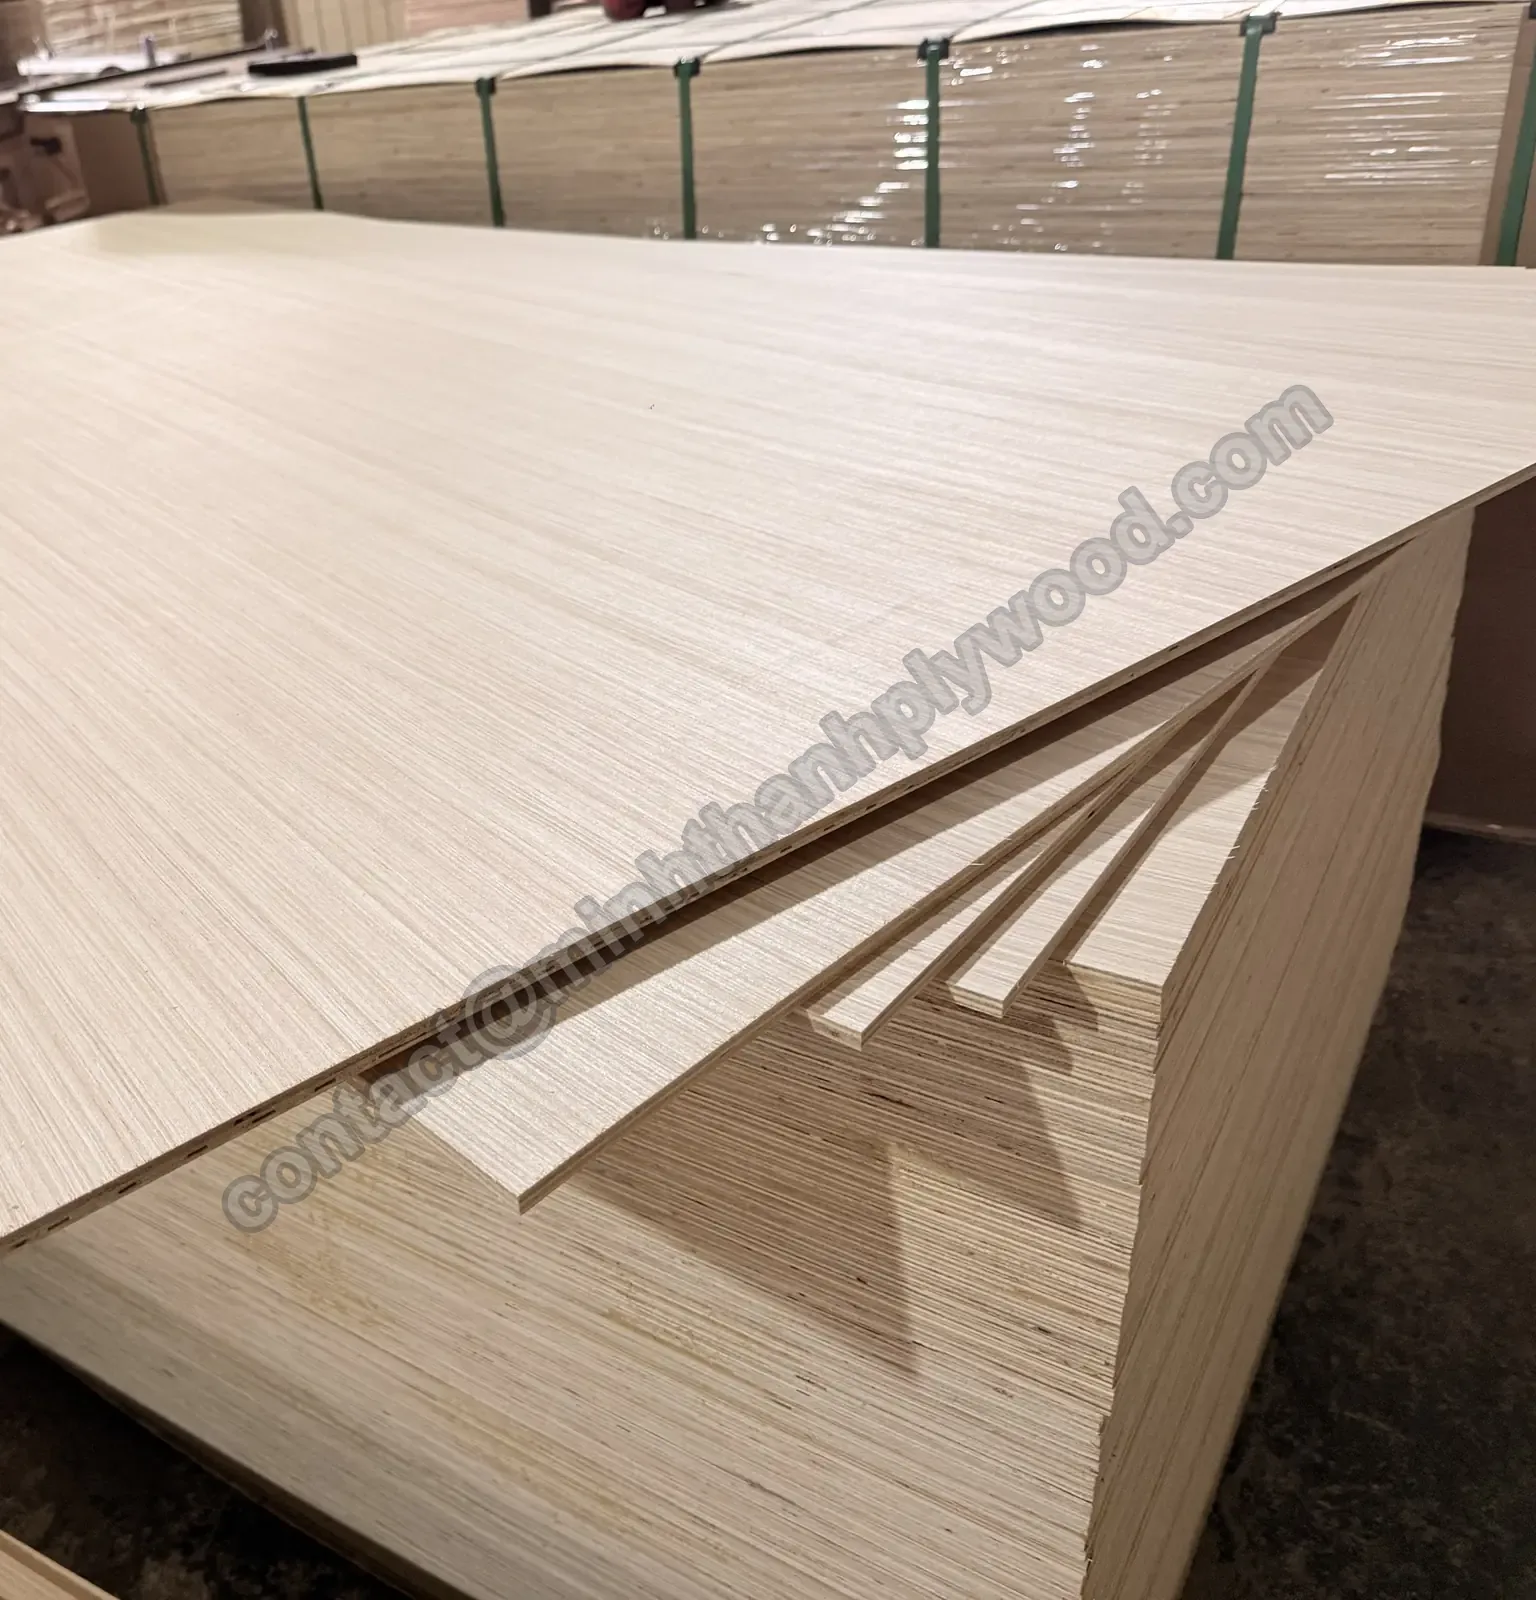
Wachlarz płyt sklejki EV na pakiecie, proste kremowe usłojenie i stopniowane krawędzie pokazujące warstwy
Wzór: proste kremowe usłojenie na wachlarzu płyt.
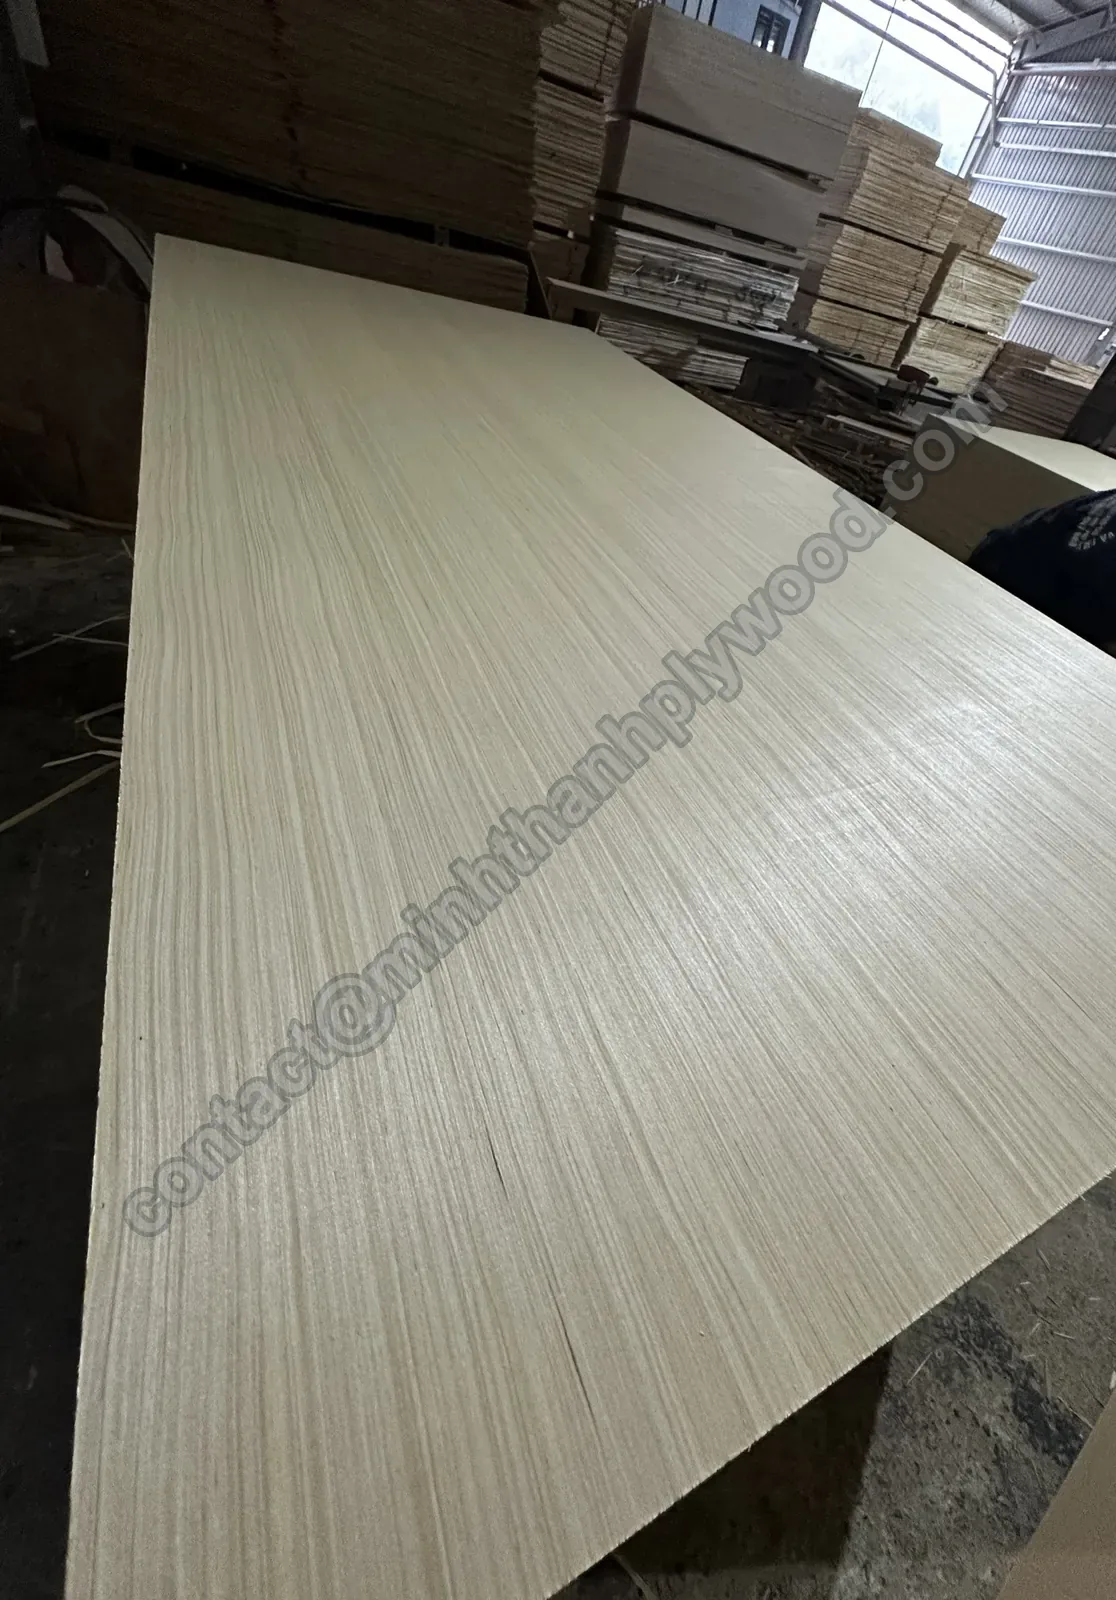
Długa płyta sklejki EV widziana pod kątem, z drobnym prostym kremowym usłojeniem w warsztacie
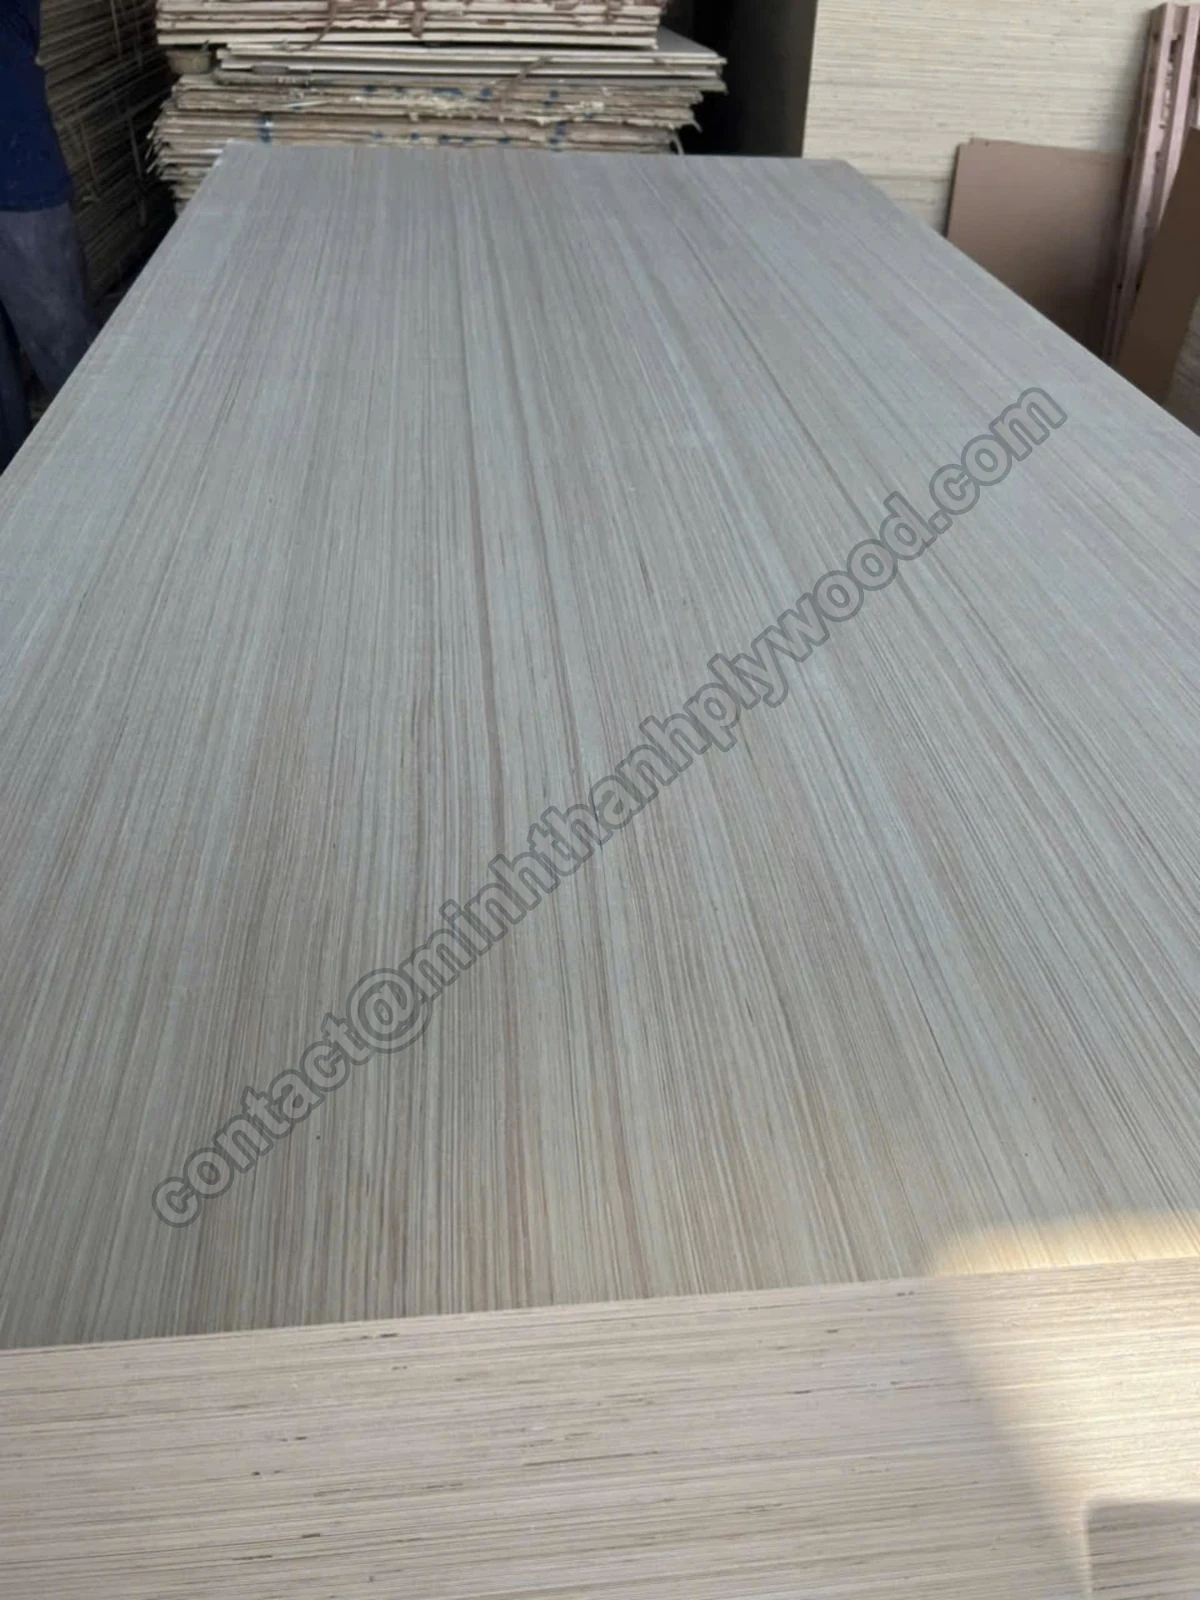
Cała płyta: drobne proste usłojenie od krawędzi do krawędzi.
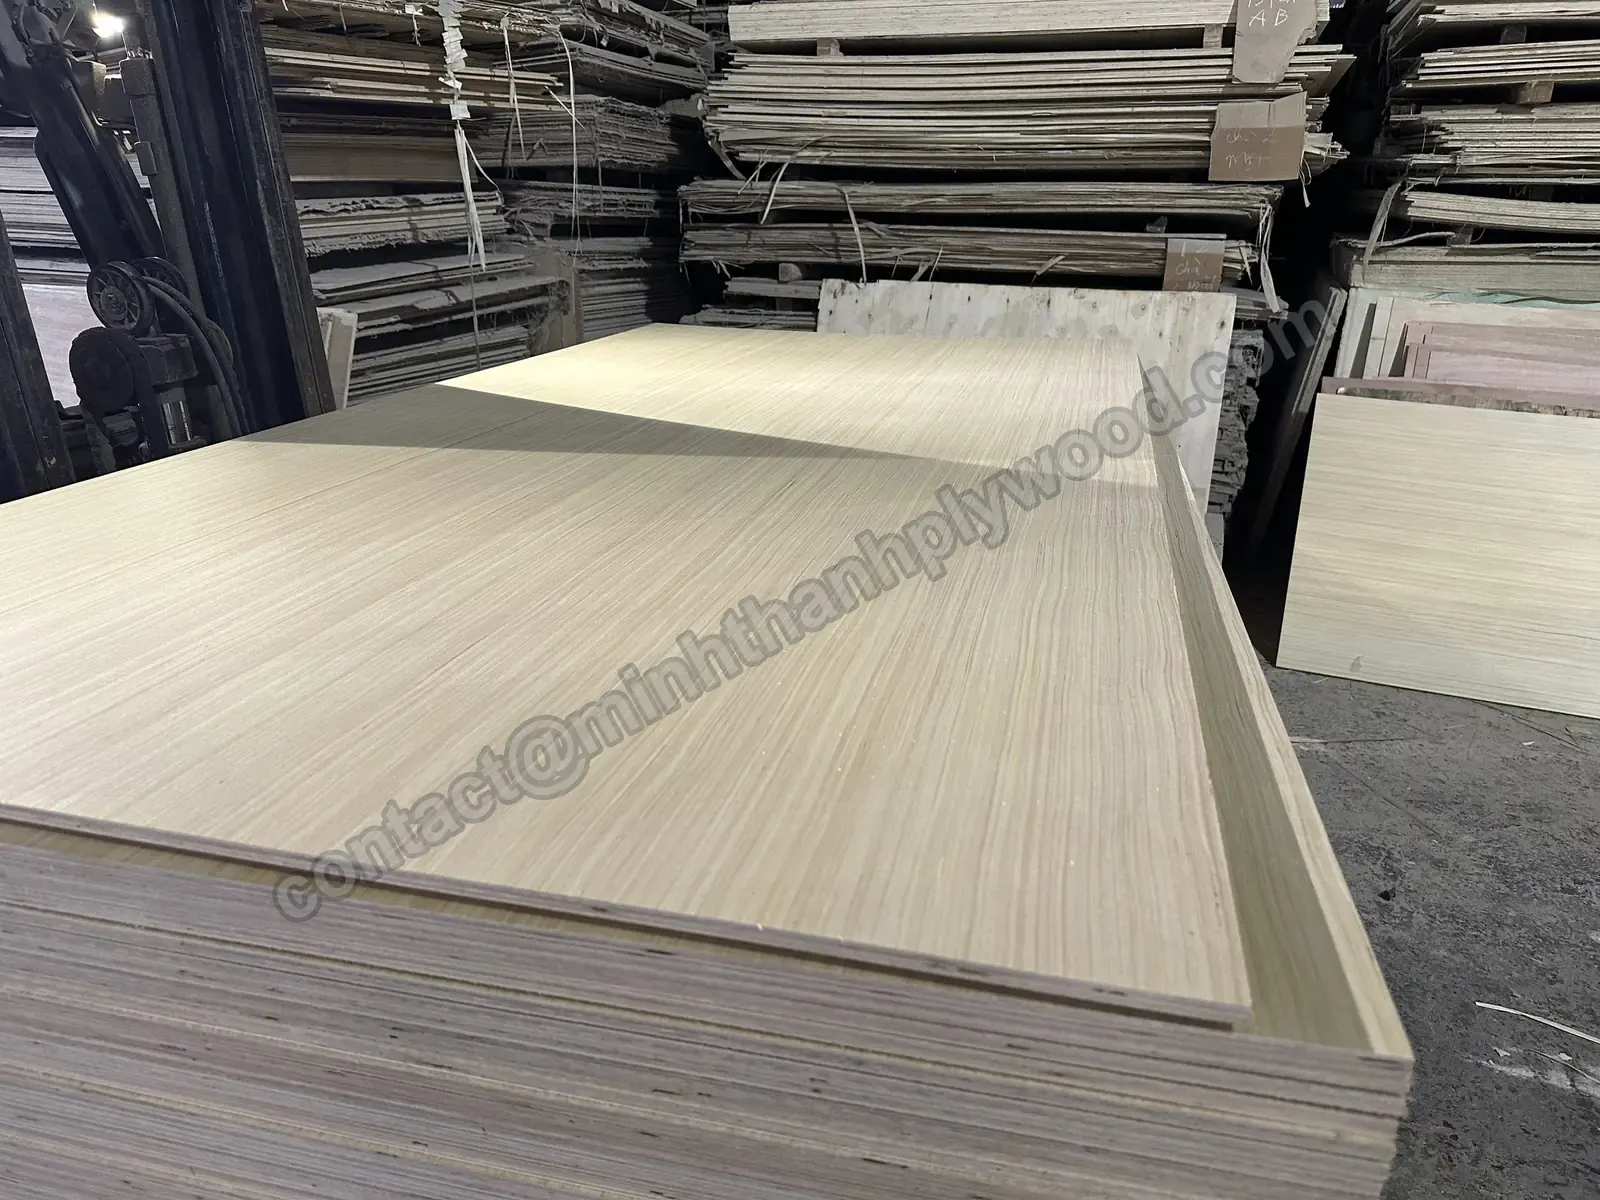
Płyta sklejki EV na wysokim stosie, poniżej warstwowe krawędzie stosu
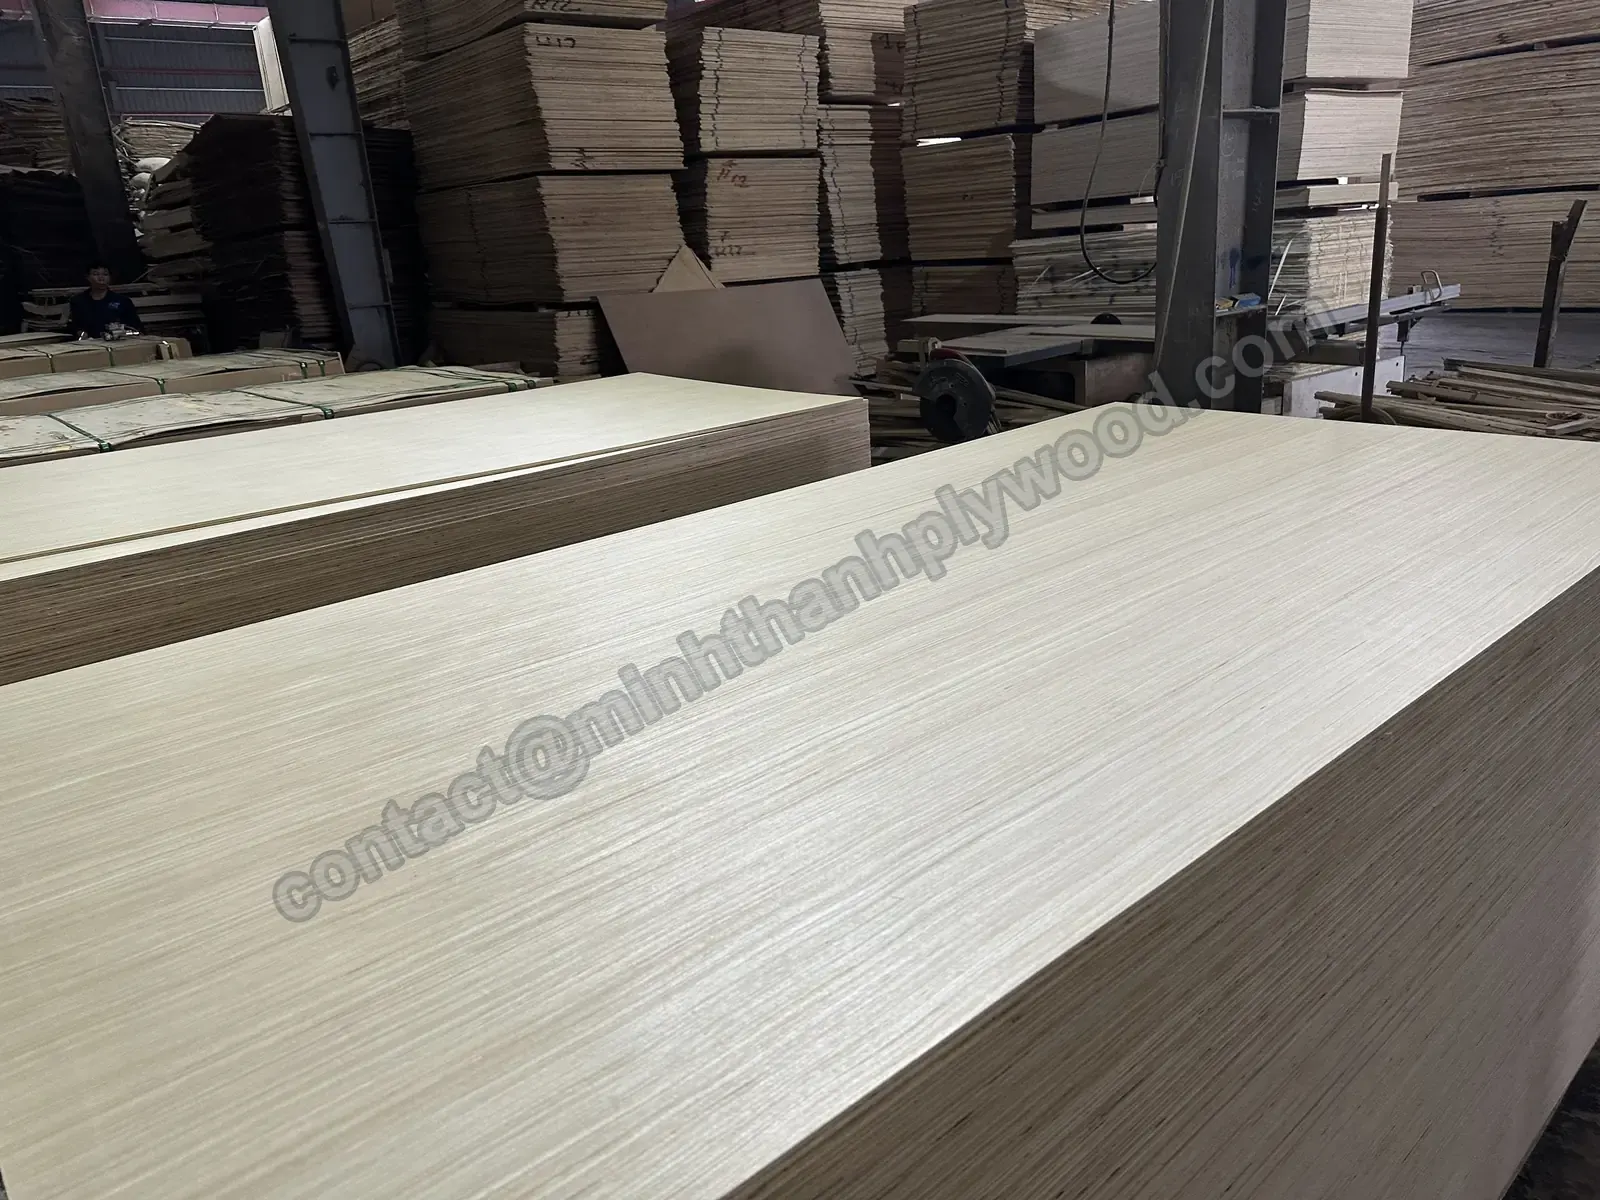
Stan magazynowy: płyta na stosie, widoczne krawędzie.

Proste usłojenie daje drobne równoległe linie, tworzące spokojną, nowoczesną powierzchnię drzwi i frontów. Fladrowy EV odtwarza łukowy rysunek drewna przetartego stycznie, dając cieplejszy, bardziej tradycyjny wygląd. Kolor ustala się podczas barwienia forniru. Jasny dąb, orzech, biały i czerwony EV wybiera się na etapie forniru, a wygląd pozostaje zgodny w całym zamówieniu.

Wzór prosimy wybrać z fizycznej próbki. Każdy monitor inaczej pokazuje kolor, a zatwierdzona próbka płyty jest punktem odniesienia podczas kontroli każdej płyty produkcyjnej. Bezpłatne próbki są dostępne w Państwa grubości i rdzeniu.

Specyfikacja

Sklejka z fornirem modyfikowanym EV: tabela specyfikacji

Nasza sklejka EV ma fornir modyfikowany na licu i spodzie, na zszywanym rdzeniu Styrax lub eukaliptusowym, w grubościach 3–40 mm. Standardem jest klej UF przy klasie emisji E0, a dokładnie szlifowana powierzchnia zachowuje tolerancję do ±0,2 mm. Każda pozycja poniżej to pole wyceny, które można zmienić w zamówieniu.

Fornir licowyFornir modyfikowany (EV, recon), 0,2–0,5 mm przed prasowaniem; 0,3 mm to typowy wybór europejskiej produkcji mebli
Wzór i kolorUsłojenie proste, fladrowe i wygląd dębu w odcieniach jasnych, orzechowych, czerwonych i białych, według zatwierdzonej próbki
Fornir spodniEV, ta sama klasa co fornir licowy lub o klasę niższa na ukryte tylne ścianki (A/A, A/B, B/B)
RdzeńDrewno plantacyjne: biały Styrax lub eukaliptus; forniry rdzeniowe klasy A
Łączenie rdzeniaZszywany poziomo i pionowo; warstwy zewnętrzne zszywane standardowo, wszystkie warstwy na życzenie
Liczba warstw3–6 mm: zawsze 5 warstw; 18 mm: 11–13 warstw, najczęściej 11; pozostałe grubości podane w fakturze proforma
Gęstość płytyRdzeń Styrax około 500 kg/m³; rdzeń eukaliptusowy 650–750 kg/m³
PrasowanieDwukrotne prasowanie: najpierw prasowanie i kalibracja rdzenia, następnie prasowanie forniru licowego i spodniego
KlejStandardowo klej UF przy klasie emisji E0 do płyt meblowych i wewnętrznych; E1, MR/wzmacniany melaminą i fenolowy (WBP) według Państwa specyfikacji
EmisjaE0, badania komorowe wg ASTM D6007 co 3 miesiące, poniżej limitu CARB Phase 2; spełnia wymagania europejskich i amerykańskich odbiorców mebli
Grubość3–40 mm
Tolerancja grubościDo ±0,2 mm na szlifowanych płytach meblowych
Tolerancja długości i szerokości±2 mm
Formaty płyt1220 × 2440 mm i 1250 × 2500 mm; niestandardowe 1220 × 2500 mm, 1220 × 2280 mm
Cięcie na wymiarJedna płyta cięta na 4, 6 lub 8 elementów
PowierzchniaObie strony dokładnie szlifowane, gotowe pod Państwa linię UV, lakierowania, malowania lub laminowania
Wilgotność8–12 % przy wysyłce; forniry suszone w suszarni przed układaniem
CertyfikatyCARB P2 / TSCA Title VI (numer zakładu ICTT 23024), ISO 9001:2015, TCVN 11902:2017; FSC i CE dostępne*

Fornir EV ma tylko 0,2–0,5 mm, dlatego to rdzeń, a nie fornir zewnętrzny, decyduje o masie, wytrzymałości i trzymaniu wkrętów. Dwie płyty EV o tym samym wzorze zachowują się bardzo różnie na Styrax i eukaliptusie; powierzchnia wygląda na obu identycznie.

Obie strony opuszczają linię dokładnie szlifowane i przygotowane pod UV, dzięki czemu zakład meblowy może skierować płyty z pakietu prosto na własną linię UV, lakierowania, malowania lub laminowania. Powierzchnia jest na tyle płaska, by cienka powłoka nie ujawniała struktury rdzenia.

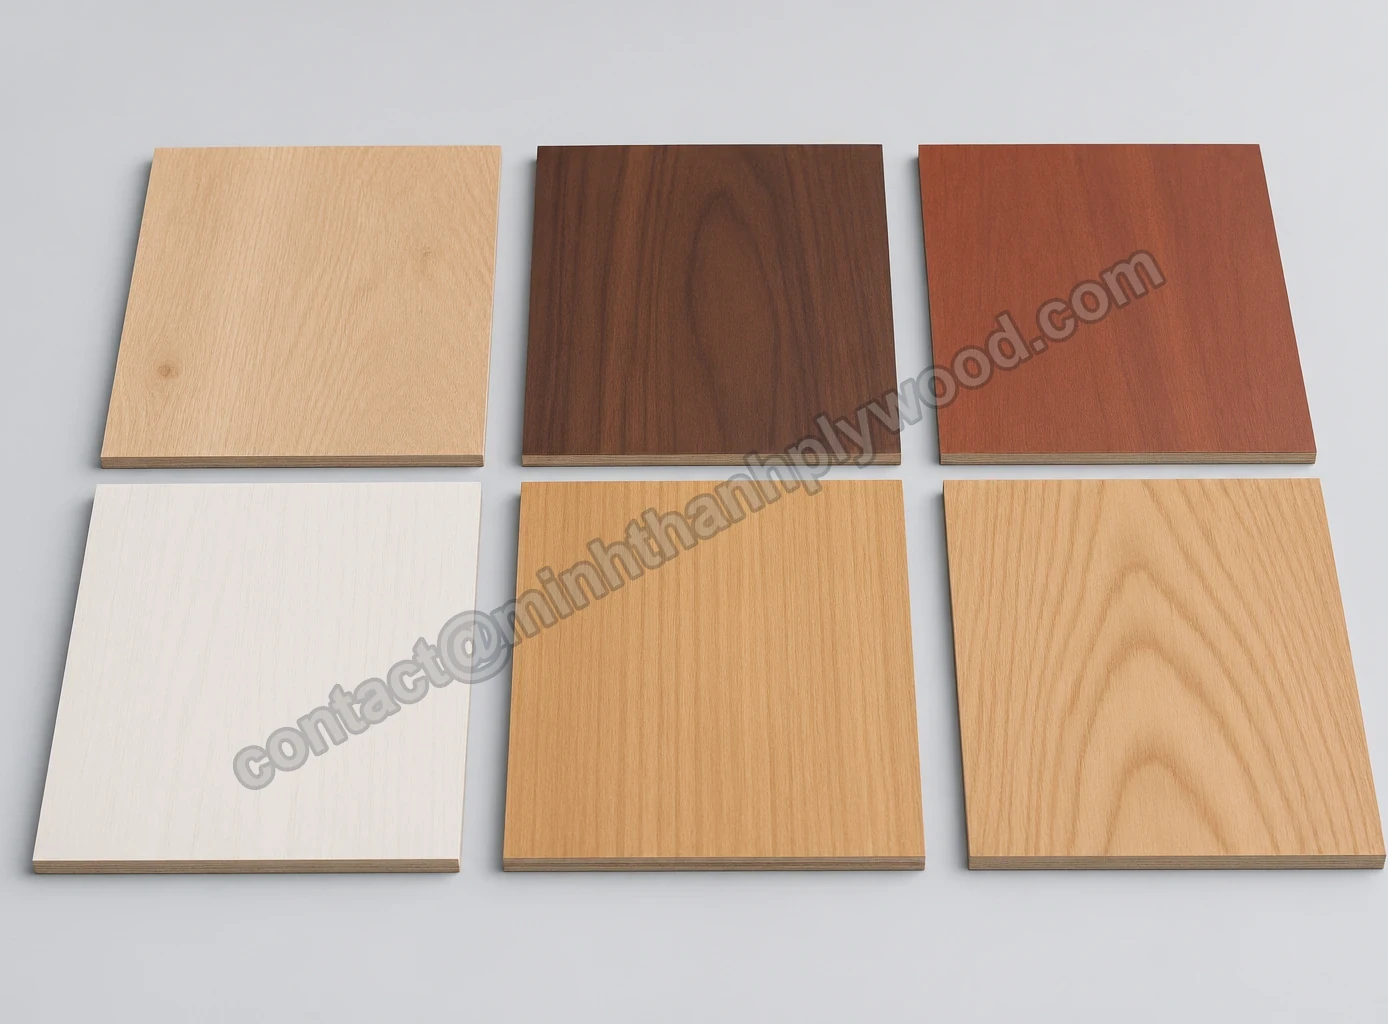
Sześć próbek forniru EV: jasny dąb, orzech, czerwonobrązowy, biały, złociste usłojenie proste i fladrowe
Kolorystyka: sześć próbek powierzchni.

*Dostarczane bezpośrednio lub przez kwalifikowane zakłady partnerskie.

Powiązane: cięcie na 4, 6 lub 8 części.

Klasy lica

Fornir modyfikowany EV: klasy A i B oraz dopuszczalne cechy

Forniry EV klasyfikujemy jako A i B, a fornir licowy oraz spodni wyceniamy jako parę: A/A, A/B lub B/B. A to najczystsza, najbardziej równomierna powierzchnia; B dopuszcza niewielkie różnice odcienia i sporadyczny drobny ślad. Obie klasy są dokładnie szlifowane i zachowują jednolity wzór między płytami.

A

Najczystsza powierzchnia: równy odcień i proste, regularne linie usłojenia na całej płycie, bez widocznych łączeń i śladów, gotowa pod lakier bezbarwny.

Opis zastosowania

Drzwi, fronty szafek, panele ścienne i wyposażenie sklepów oglądane z bliska.

B

Równy wzór z niewielką zmianą odcienia i sporadycznym drobnym śladem; powierzchnia zwarta i szlifowana.

Opis zastosowania

Korpusy szafek, półki, elementy szuflad i powierzchnie pod farbą, folią lub laminatem.

Cała płyta sklejki EV stojąca na stosie, ciepły wygląd jasnego dębu z drobnym, równomiernym prostym usłojeniem
Klasa A: równy odcień i drobne regularne usłojenie.
Prostszy fornir EV w szarobeżowym odcieniu z nieco większą liczbą smug; krawędzie stosu u dołu
Klasa B: równy wzór z nieco większą zmiennością odcienia.

Fornir modyfikowany jest wytwarzany, a nie skrawany z pojedynczego drzewa, więc klasa w niewielkim stopniu dotyczy sęków; określa czystość i równomierność powierzchni. A wybiera się na widoczne fronty, drzwi i panele oglądane z bliska. B nadaje się na boki korpusów, półki i części pod kryjącą powłoką lub folią.

Prosimy zamówić parę klas i zatwierdzić próbkę; każdą płytę produkcyjną oceniamy według niej, osobno fornir licowy i spodni. Ukryta strona spodnia o klasę niższa niż licowa zmniejsza koszt każdej płyty, dlatego A/B jest typową parą do szafek, a B/B do części wewnętrznych.

Powiązane: klasyfikowane według tej próbki.

Rdzeń i konstrukcja

Jaki rdzeń do sklejki EV: Styrax czy eukaliptus

Biały Styrax daje lekką płytę EV z jasną krawędzią i największą liczbą płyt w kontenerze; eukaliptus wybieramy, gdy rysunek wymaga masy i gęstości. Płyta EV na Styrax ma około 500 kg/m³, a na eukaliptusie 650–750 kg/m³. Wielu europejskich kupujących meble wybiera Styrax.

Rdzeń z białego StyraxRdzeń eukaliptusowy
GęstośćOk. 500 kg/m³650–750 kg/m³
Płyta 18 mm, 1220 × 2440 mmOk. 26,8 kgOk. 34,8–40,2 kg
Płyta 12 mm, 1220 × 2440 mmOkoło 17,9 kgOkoło 23,2–26,8 kg
Płyta 9 mm, 1220 × 2440 mmOkoło 13,4 kgOkoło 17,4–20,1 kg
Wygląd krawędziJasne, równe warstwy pod fornirem EVRóżowobrązowe warstwy, ciemniejsze od lica
Załadunek konteneraDo 18 pakietów, 53–54 m³ na 40HCDo 15 pakietów, ok. 43 m³ objętości
Najlepsze zastosowanieMeble, meble do samodzielnego montażu, części CNC, ładunki z istotnym kosztem transportu na płytęCięższe elementy mebli i odbiorcy wymagający minimalnej gęstości płyty
Nagranie z fabryki · Wyjście z prasy gorącej
Stos sklejki EV z prostym usłojeniem na górnej powierzchni i warstwowymi krawędziami z przodu
Warstwy na krawędzi: fornir u góry, warstwy z przodu.
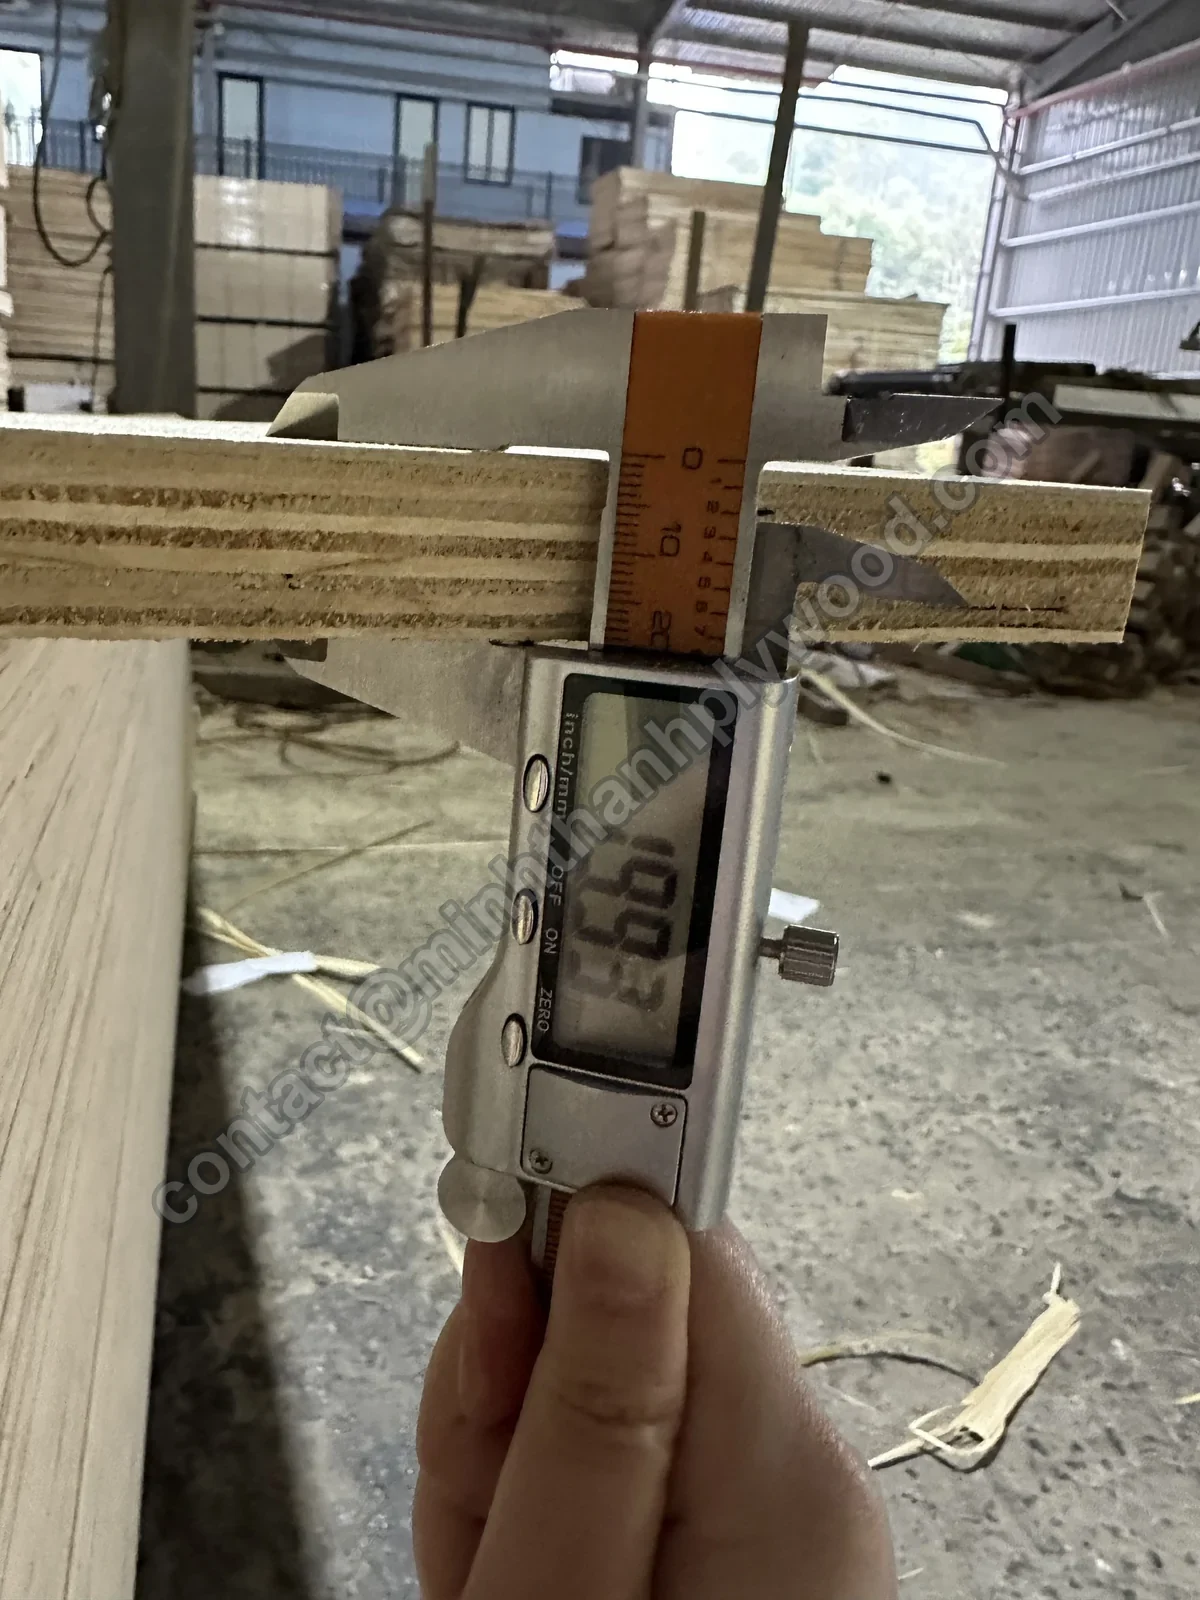
Suwmiarka na krawędzi płyty sklejki EV 20 mm z widocznymi naprzemiennymi warstwami
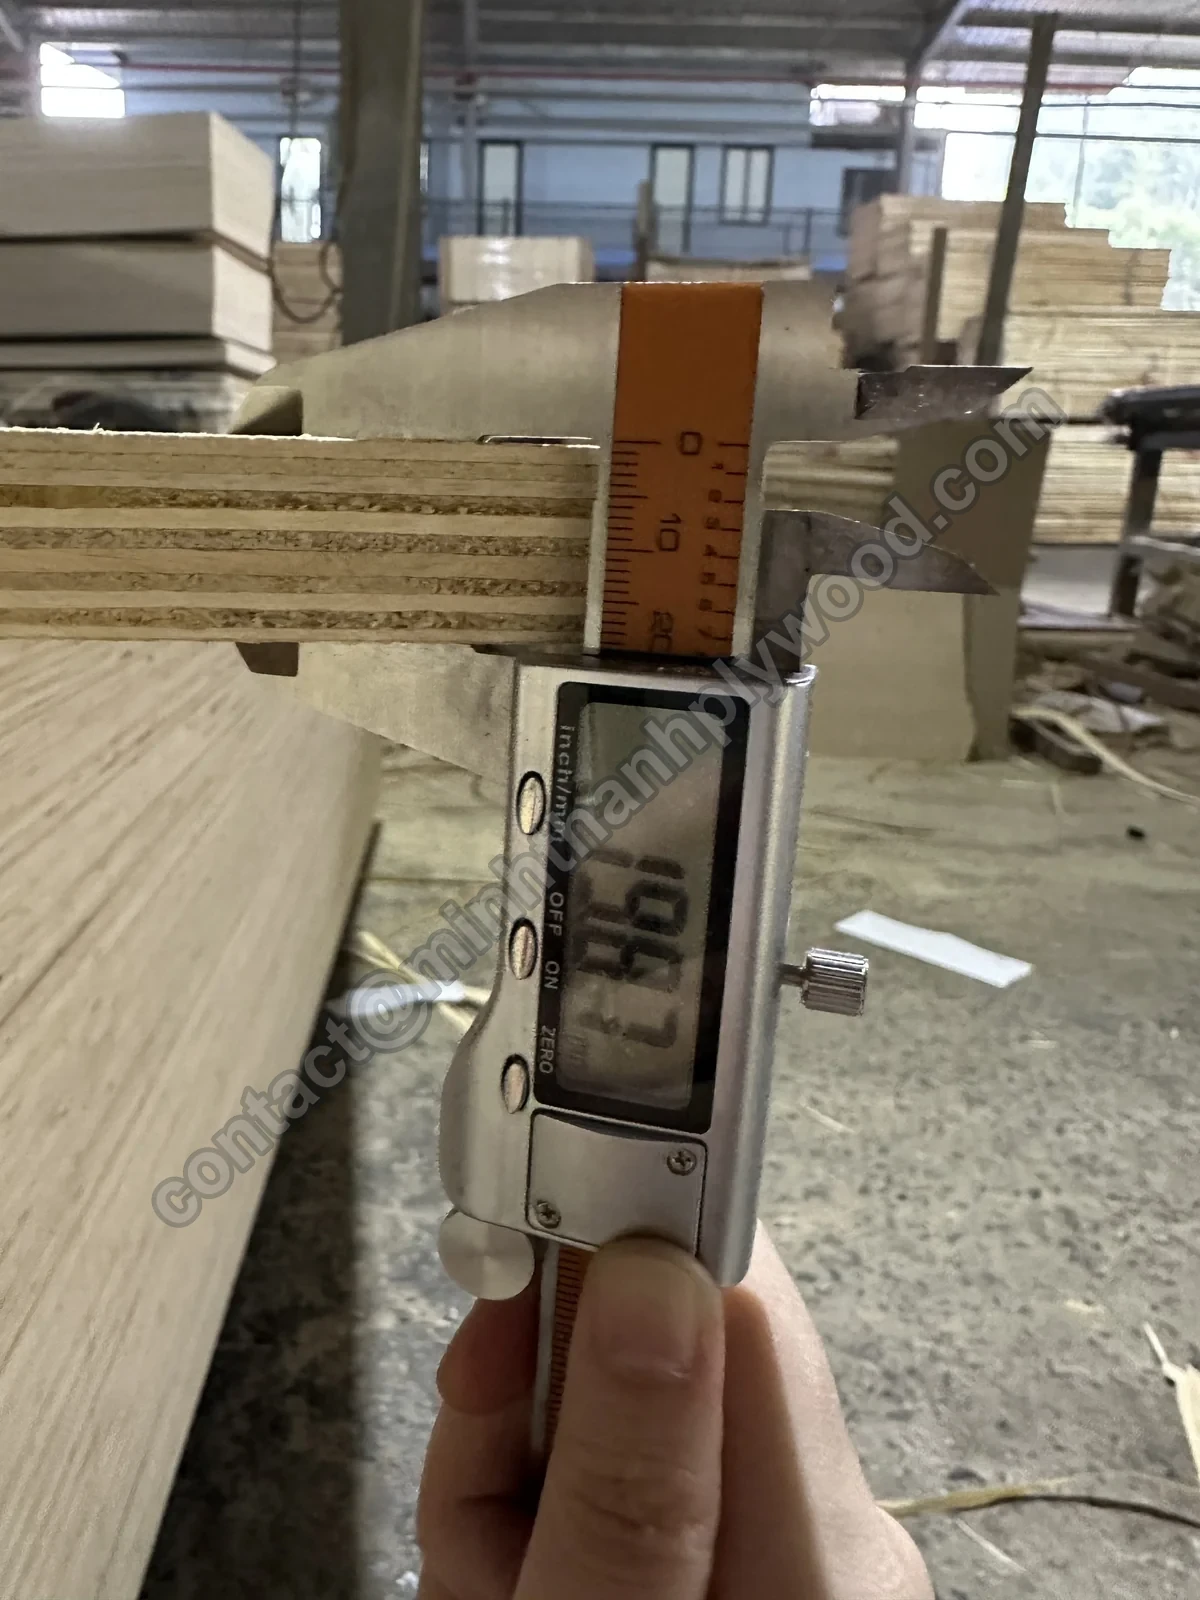
Warstwy: widoczny układ pozwala policzyć warstwy na krawędzi płyty 20 mm.

Dwie wyceny EV z tym samym fornirem mogą dotyczyć bardzo różnych płyt; różnica jest pod fornirem 0,3 mm. Rdzenie wykonujemy z fornirów klasy A, zszywanych w obu kierunkach, aby podczas zamykania prasy nie otwierały się szczeliny. Zszywanie zewnętrznych warstw rdzenia jest standardem, a w pełni zszywany rdzeń wykonujemy do części CNC i odsłoniętych krawędzi.

Grubość decyduje o liczbie warstw. Od 3 do 6 mm płyta EV zawsze ma pięć warstw. Przy 3 mm jest to jeden fornir rdzeniowy, dwie warstwy poprzeczne i dwa forniry zewnętrzne; przy 4, 5 i 6 mm trzy forniry rdzeniowe oraz fornir licowy i spodni. Przy 18 mm należy oczekiwać 11–13 warstw, najczęściej 11. Przy 9 mm i więcej pojedynczy fornir rdzeniowy ma zwykle 1,4–2,0 mm przed prasowaniem; płyty 3–6 mm mają cieńsze forniry rdzeniowe dobrane do pięciu warstw.

Fornir 0,3 mm jest cienki, więc każde nierówne łączenie rdzenia może być widoczne. Dlatego standardowo prasujemy płyty meblowe dwukrotnie. Pierwsze prasowanie zamienia łuszczone, wysuszone i krzyżowo ułożone forniry plantacyjne w płytę rdzeniową. Szlifowanie kalibruje ją, następnie nakładamy fornir EV licowy i spodni i podczas drugiego prasowania łączymy je w około 110–120 °C z klejem MR lub 130–145 °C z fenolowym WBP.

Pod fornirem EV pierwsza warstwa rdzenia biegnie w poprzek włókien forniru licowego, jak w każdej sklejce. Płyta rdzeniowa jest już płaska i skalibrowana. Proste linie powierzchni pozostają proste i nie przejmują faktury warstw poniżej, nawet pod błyszczącą powłoką UV.

Masa płyty: gęstość rdzenia pomnożona przez objętość płyty.

Powiązane: Cienkie płyty 3–6 mm, wybrać eukaliptus.

Klej i emisja

Czy sklejka EV jest wodoodporna? Dobór kleju i wyniki emisji E0

Fornir EV nie zatrzymuje wody; odporność zapewnia spoina klejowa. Do mebli, szafek i innych suchych wnętrz używamy standardowego kleju UF przy klasie emisji E0. Kuchnie i łazienki wymagają kleju MR wzmacnianego melaminą, a elementy zewnętrzne fenolowego WBP, z krawędziami uszczelnionymi po cięciu.

KlejZastosowanieEmisja
UF przy klasie emisji E0 (standard)Meble, szafki, szafy, panele ścienne, suche wnętrzaE0; badania komorowe ASTM D6007: 0,014–0,032 ppm, kwiecień 2025 – czerwiec 2026
Klasa emisji E1Meble do wnętrz, gdy wymagana jest klasa E1Klasa emisji E1
MR / wzmacniany melaminąKuchnie, łazienki, wilgotne wnętrza, specyfikacje z 12-godzinnym gotowaniemW klasie emisji wskazanej przez Państwa
Fenolowy WBPEkspozycja na zewnątrz, elementy pojazdów i elementy zewnętrzne z zabezpieczonymi krawędziamiW klasie emisji wskazanej przez Państwa

W zamówieniu EV klej i klasa formaldehydu stanowią dwie pozycje. Jedna określa odporność spoiny na wilgoć, druga dopuszczalną emisję gotowej płyty. Typowa para to „klej: UF do wnętrz, emisja: CARB P2”; zamówienie do kuchni może określać „klej: MR” i klasę emisji wymaganą na Państwa rynku.

Na próbce standardowa spoina do wnętrz wytrzymuje około sześciu godzin gotowania. Gdy specyfikacja wymaga 12 godzin, prosimy wybrać klej wzmacniany melaminą, a przy ekspozycji zewnętrznej fenolowy WBP. Gotowanie bada wyłącznie spoinę; każdy wybrany klej odporny na wodę nadal wykonujemy w określonej przez Państwa klasie emisji.

Podane wartości emisji to wyniki komorowe, a nie karty danych kleju. Między kwietniem 2025 a czerwcem 2026 Shanghai Hongjun i ICTT Vietnam przeprowadziły sześć badań płyt 9, 15 i 18 mm według ASTM D6007, ze średnimi wynikami 0,014–0,032 ppm. Sklejka liściasta z rdzeniem fornirowym może emitować do 0,05 ppm według CARB Phase 2 i TSCA Title VI. Badania E0 powtarzamy co 3 miesiące. Program CARB dla wyrobów z drewna kompozytowego i przepisy EPA TSCA Title VI określają limit oraz akceptują tę metodę.

Płyty EV do europejskich linii meblowych prasujemy według obowiązujących kupujących zasad emisji, w tym pozycji 77 REACH, obejmującej meble i wyroby drewnopochodne od 6 sierpnia 2026. Certyfikat CARB P2 / TSCA Title VI i raporty komorowe są dowodami akceptowanymi przez europejskich importerów. Jeśli klient wymaga wyniku według europejskiej metody, np. EN 717-1, SGS na zamówienie bada nasze płyty tą metodą.

Rysunki określające klasę użytkowania otrzymują odpowiedni klej: EN 636-1 suche wnętrze, EN 636-2 wilgotne wnętrze, EN 636-3 na zewnątrz.

Powiązane: ile formaldehydu wydziela płyta, limit CARB Phase 2 i TSCA Title VI, sklejki z drewna liściastego z rdzeniem fornirowym, program CARB dla kompozytowych wyrobów drewnianych, pozycja 77 REACH.

Formaty i cięcie

Sklejka EV: formaty, grubości i cięcie na wymiar

Większość sklejki EV opuszcza fabrykę w formacie 1250 × 2500 mm do europejskich linii lub 1220 × 2440 mm dla kupujących pracujących w stopach, w dowolnej grubości od 3 do 40 mm. Niestandardowe formaty 1220 × 2500 mm i 1220 × 2280 mm prasujemy na zamówienie; płytę można pociąć na 4, 6 lub 8 części do Państwa linii.

Płyty standardoweOba standardowe formaty w dowolnej grubości od 3 do 40 mm
Formaty niestandardowePrasowane na Państwa wymiar, do formatu europejskiego
Tolerancja według wymiaruGrubość do ±0,2 mm na szlifowanych płytach meblowych; długość i szerokość ±2 mm
Cięcie na wymiarJedna płyta cięta na 4, 6 lub 8 części, pakowana według części, z wzorem, klasą i tolerancją całej płyty

Włoskie i inne europejskie zakłady meblowe regularnie otrzymują od nas ładunki EV cięte na wymiar. Najpierw prasujemy i szlifujemy pełną płytę, potem ją tniemy, aby każda część zachowała wzór, klasę i tolerancję całej płyty. Części pakujemy i oznaczamy według numerów elementów.

Grubość prosimy dobrać do elementu. 3–6 mm służy do den szuflad, tylnych ścianek i części do gięcia. 9–12 mm do boków szuflad i lekkich półek. 15–18 mm to grubość korpusów i drzwi w większości mebli. 21–25 mm i więcej służy do blatów, ciężkich półek i zabudowy. W dopasowanej serii wszystkie części prosimy ciąć z jednej partii, aby kierunek wzoru biegł tak samo na każdych drzwiach.

Powiązane: pociąć jedną płytę na 4, 6 lub 8 części.

Zastosowania

Zastosowania sklejki EV

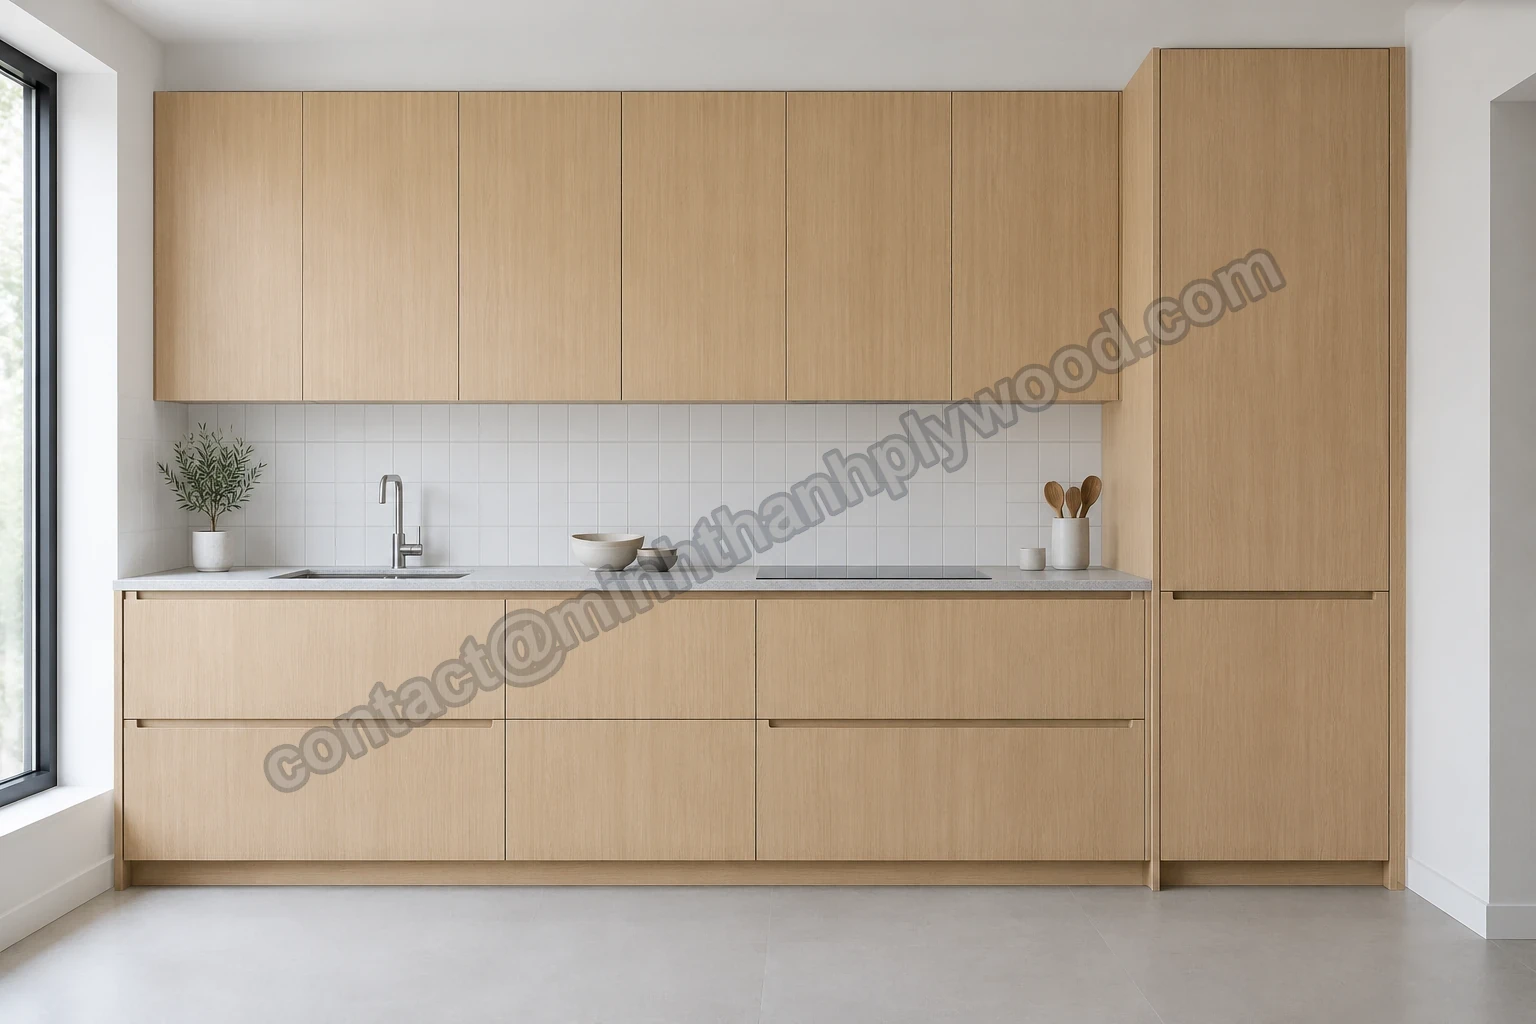
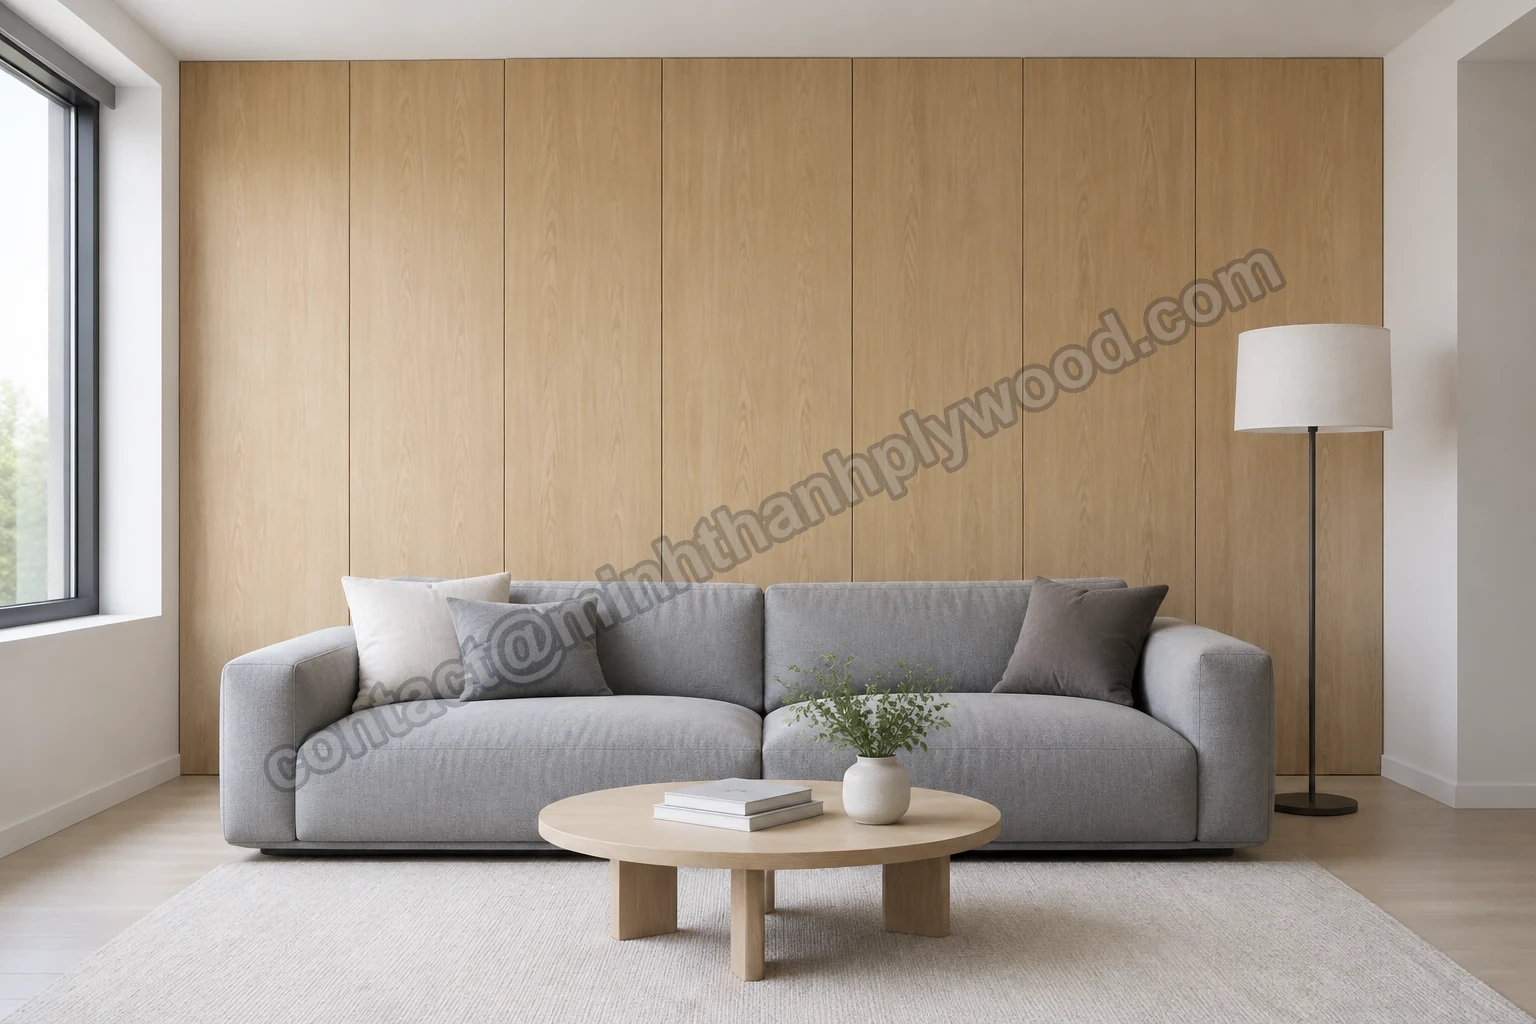
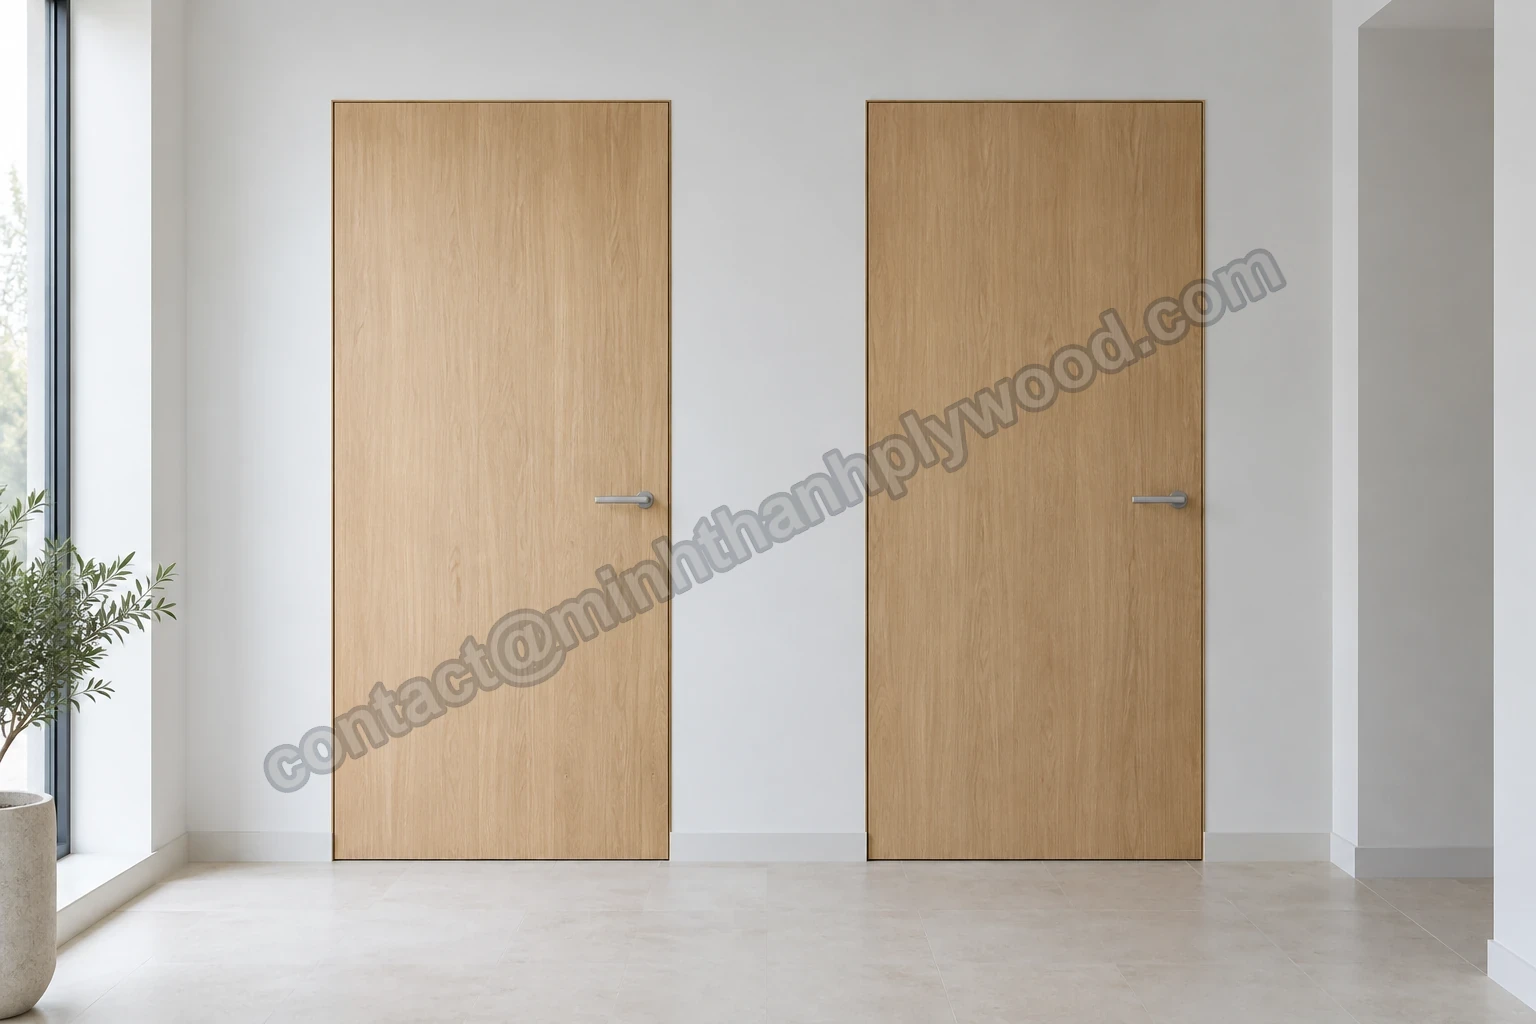
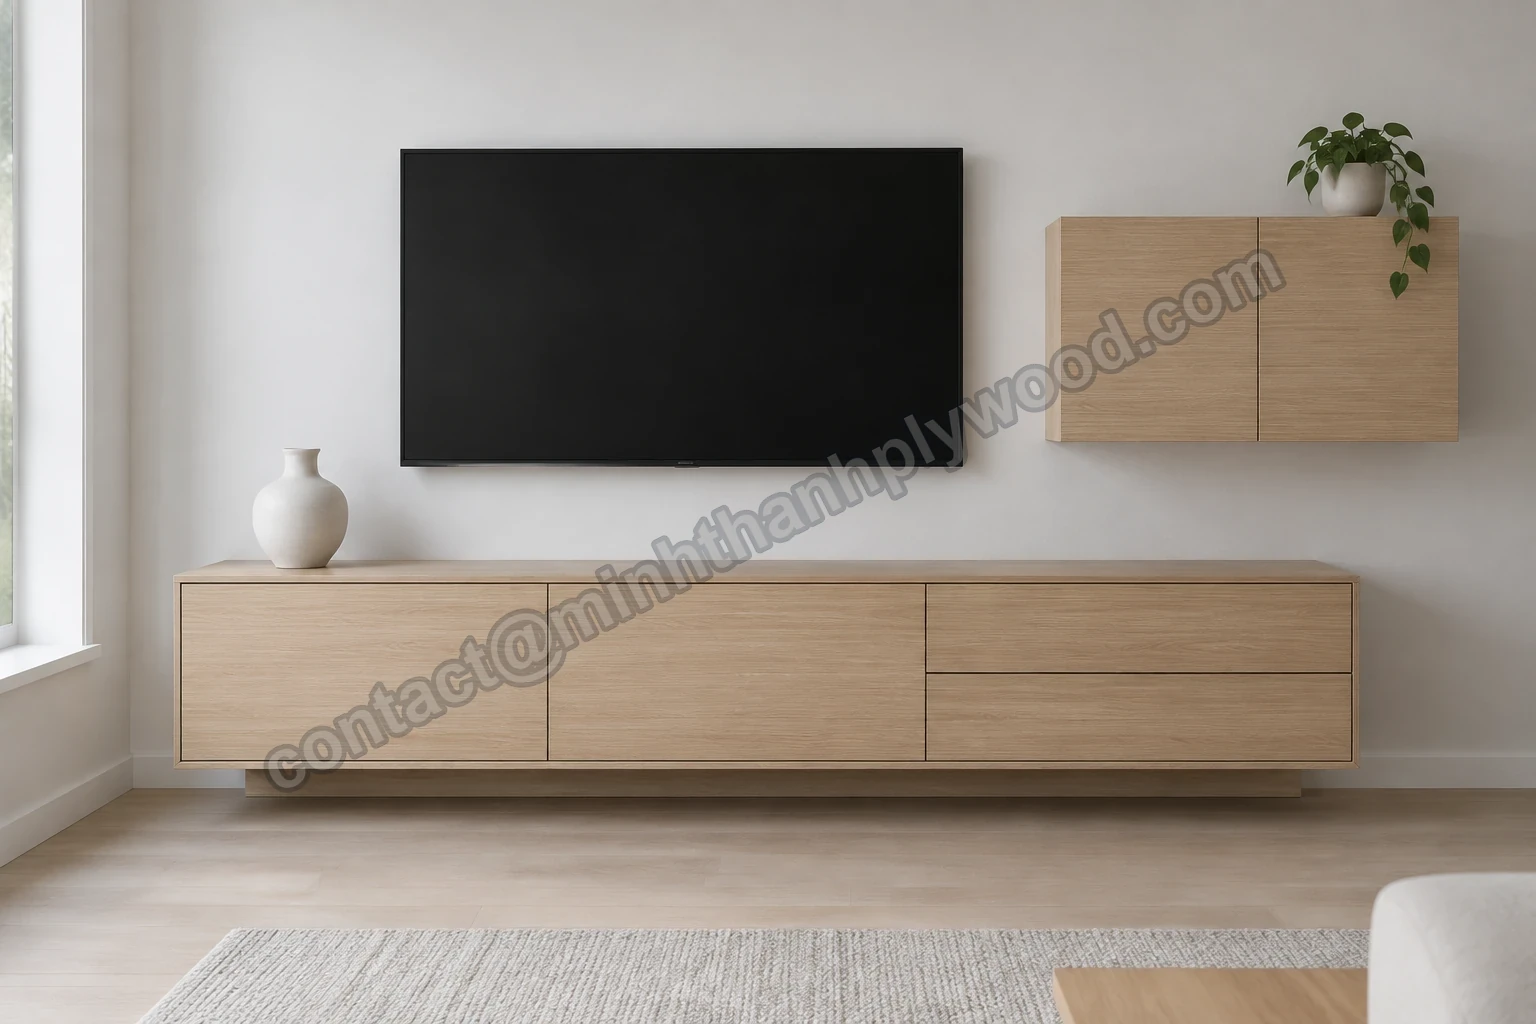
Sklejka EV służy tam, gdzie wiele części musi do siebie pasować: do serii szafek kuchennych i szaf, paneli ściennych, drzwi wewnętrznych, komód i wyposażenia sklepów. Fornir wygląda tak samo na każdej płycie, więc sto drzwi z jednego zamówienia tworzy spójny zestaw.

Kuchnia z wysokimi drzwiami szafek i frontami szuflad ze sklejki EV o wyglądzie jasnego dębu
01

Szafki kuchenne i szafy

Sklejka EV nadaje się do serii szafek z dopasowanymi drzwiami. Do korpusów i drzwi stosuje się 15–18 mm, fornir A na widocznych frontach, B wewnątrz i klej wzmacniany melaminą w kuchniach. Tolerancja do ±0,2 mm utrzymuje zgodność otworów pod zawiasy i prowadnice.

Ściana dekoracyjna z wysokich pionowych paneli sklejki EV za szarą sofą w salonie
02

Panele ścienne

Na dużych powierzchniach ścian widać każdą zmianę koloru. Sklejka EV daje jeden odcień i kierunek włókien na całej ścianie, więc panele obok siebie tworzą jednolitą powierzchnię. Typowe są płyty 9–12 mm na listwach lub 15 mm mocowane do ściany.

Dwoje licujących drzwi wewnętrznych obłożonych sklejką EV o wyglądzie jasnego dębu w białym holu
03

Drzwi wewnętrzne

Para drzwi lub cała seria w korytarzu musi wyglądać tak samo. Forniry EV prasujemy według jednej zatwierdzonej próbki na rdzeniu Styrax lub eukaliptusowym o grubości płyty 18–40 mm. Dostarczamy je szlifowane i gotowe pod UV na własnej linii drzwi kupującego.

Wisząca szafka RTV i szafka ścienna z frontami ze sklejki EV pod ekranem zamontowanym na ścianie
04

Komody i szafki RTV

Zestawy mebli sprzedają się dzięki dopasowanemu wyglądowi. Płyty EV cięte z tej samej partii nadają komodzie, szafce RTV i regałowi ten sam odcień, z jasną krawędzią Styrax nadającą się do oklejania obrzeżem w kolorze forniru.

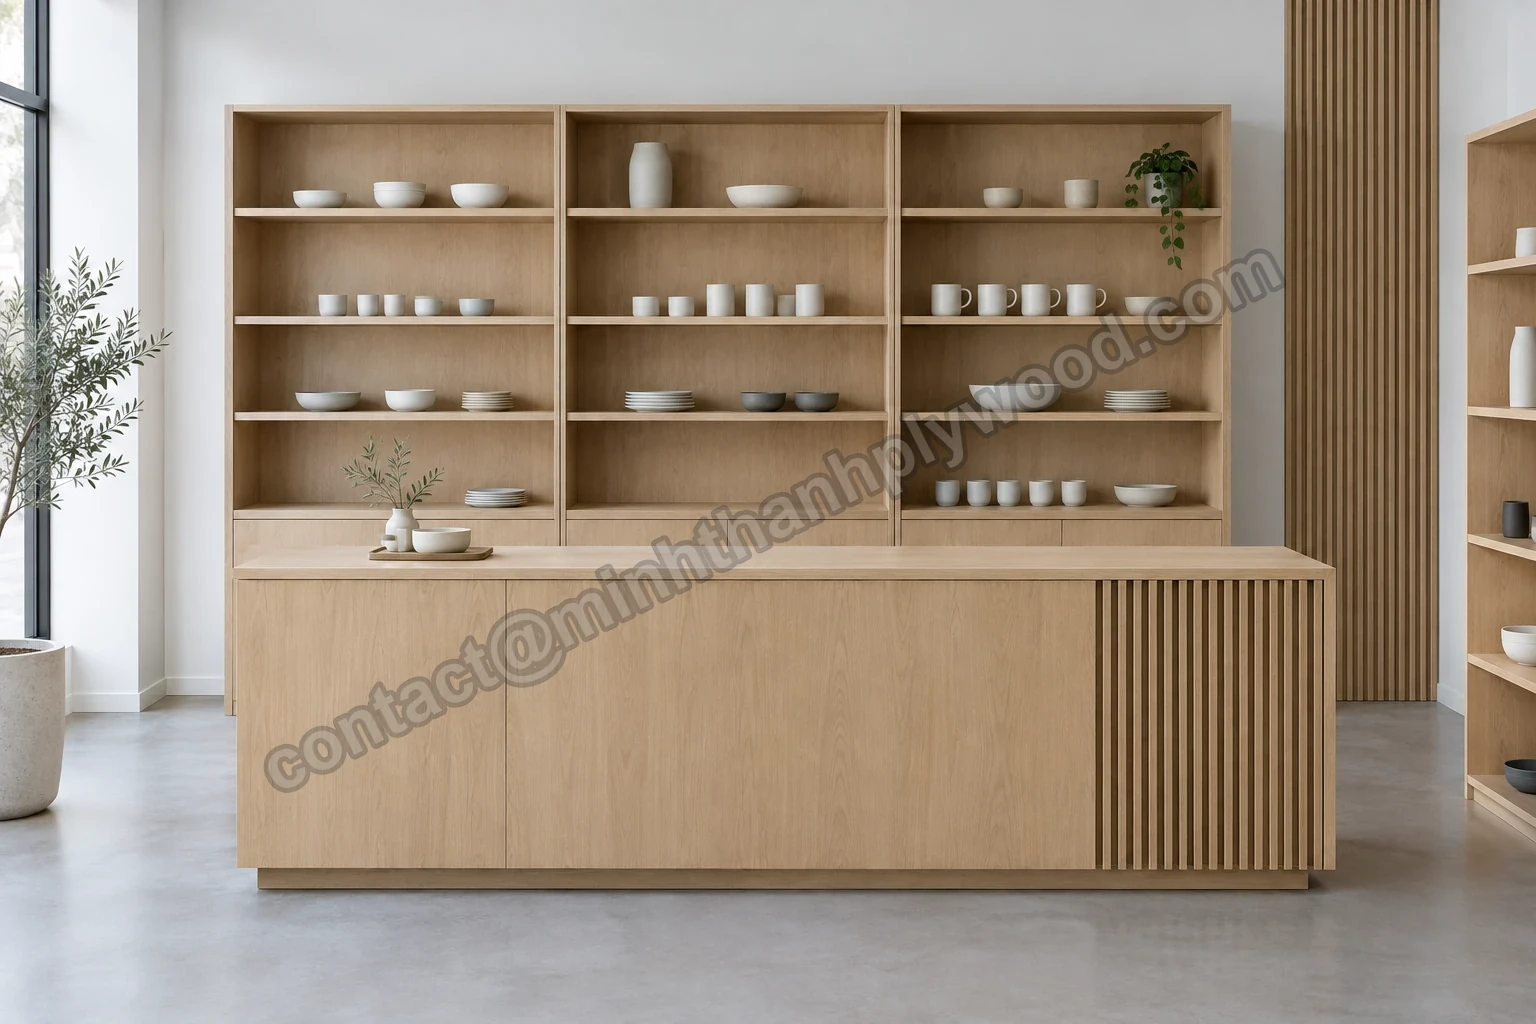
Wnętrze sklepu z otwartymi półkami, ladą i panelami listwowymi ze sklejki EV o wyglądzie dębu
05

Wyposażenie handlowe i sklepowe

Wyposażenie sklepów powstaje w setkach elementów, w kilku lokalizacjach, przez wiele miesięcy. Ustalony wzór i kolor EV zachowują zgodność kolejnych zamówień, a części cięte na wymiar przychodzą zapakowane według numerów do szybkiego montażu.

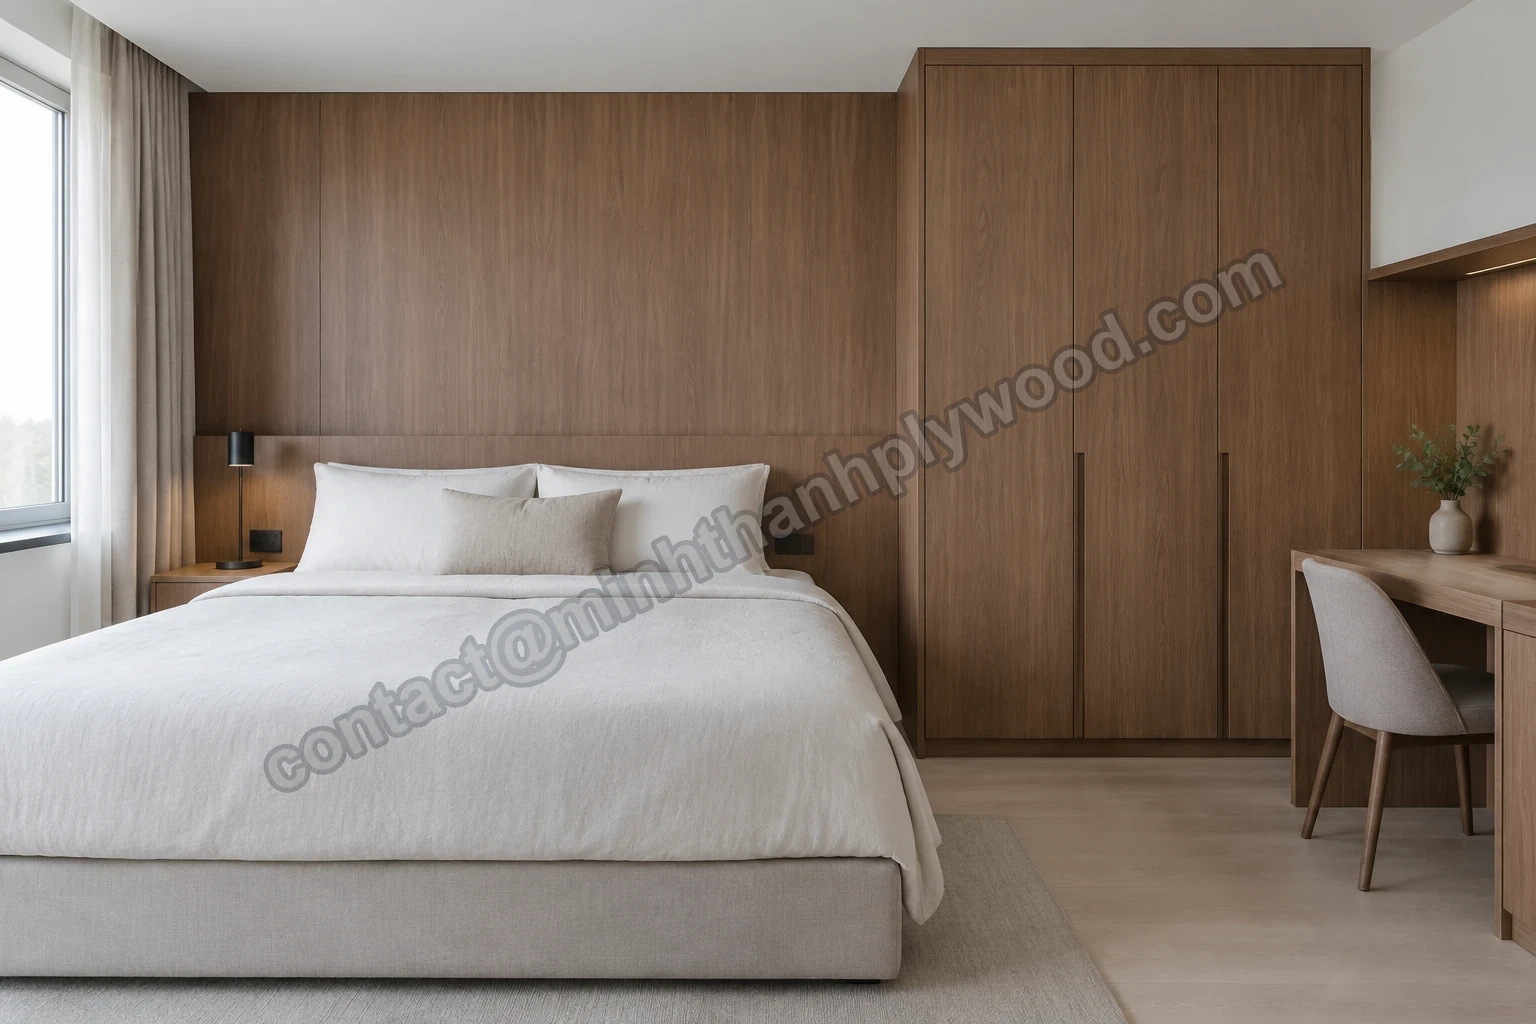
Sypialnia z zabudową za wezgłowiem, drzwiami szafy i biurkiem ze sklejki EV o wyglądzie orzecha
06

Zabudowa hoteli i biur

Korytarze, lady recepcyjne i ściany sal konferencyjnych wymagają długich serii jednego koloru. Sklejka EV z wykończeniem UV lub lakierem daje równą, powtarzalną powierzchnię, a klej UF przy klasie emisji E0 spełnia wymagania emisyjne europejskich i amerykańskich kupujących.

O wyniku na cienkim fornirze decydują wykończenie i obchodzenie się z płytą. Płyty należy utrzymywać płasko na paletach, opakowane i suche, a przed nakładaniem powłoki pozostawić do aklimatyzacji w warsztacie. Szlifować delikatnie: fornir ma 0,2–0,5 mm, a mocne szlifowanie go przebije. Usunąć pył, zabezpieczyć ślady wilgoci, zanim zaschną na powierzchni, i najpierw sprawdzić lakier lub UV na odpadzie.

Porównanie

EV a fornir naturalny: zalety forniru odtworzonego

Sklejka EV daje ten sam kolor i usłojenie na każdej płycie, bez sęków, smug mineralnych i dopasowywania arkuszy. Fornir naturalny daje unikatowy rysunek pojedynczego drzewa. EV sprawdza się w dopasowanych seriach i powtarzalnych zamówieniach, naturalny fornir tam, gdzie sam rysunek jest częścią projektu.

EV (fornir modyfikowany)Fornir brzozowyFornir topolowyFornir okoume
Pochodzenie forniru licowegoDrewno plantacyjne łuszczone, barwione, klejone w blok i ponownie skrawaneImportowana brzoza, fornir łuszczonyTopola, fornir łuszczonyOkoume, fornir łuszczony
Kolor i usłojenieUstalone raz: takie same na każdej płycieJasny kremowy, płynny rysunek, zmiennyJednolity kremowy, bardzo delikatne usłojenieRóżowobeżowy, łagodny rysunek wstęgowy
Sęki i smugiBrakDrobne sęczki i wstawki według klasyMożliwe delikatne ślady mineralneNieliczne
Dopasowywanie płytNiepotrzebneSortowanie według klasySortowanie według klasySortowanie według klasy
Zakres kolorystykiJasny dąb, orzech, czerwony, biały i inneWyłącznie jasny kremowyWyłącznie kremowyWyłącznie różowawy
Rdzeń i masaStyrax około 500 kg/m³ lub eukaliptus 650–750 kg/m³Te same rdzenieTe same rdzenieTe same rdzenie
Najlepsze zastosowanieDopasowane serie, powtarzalne zamówienia, nowoczesne frontyJasne wnętrza z lakierem bezbarwnymCzęści malowane i foliowaneMeble w ciepłym odcieniu
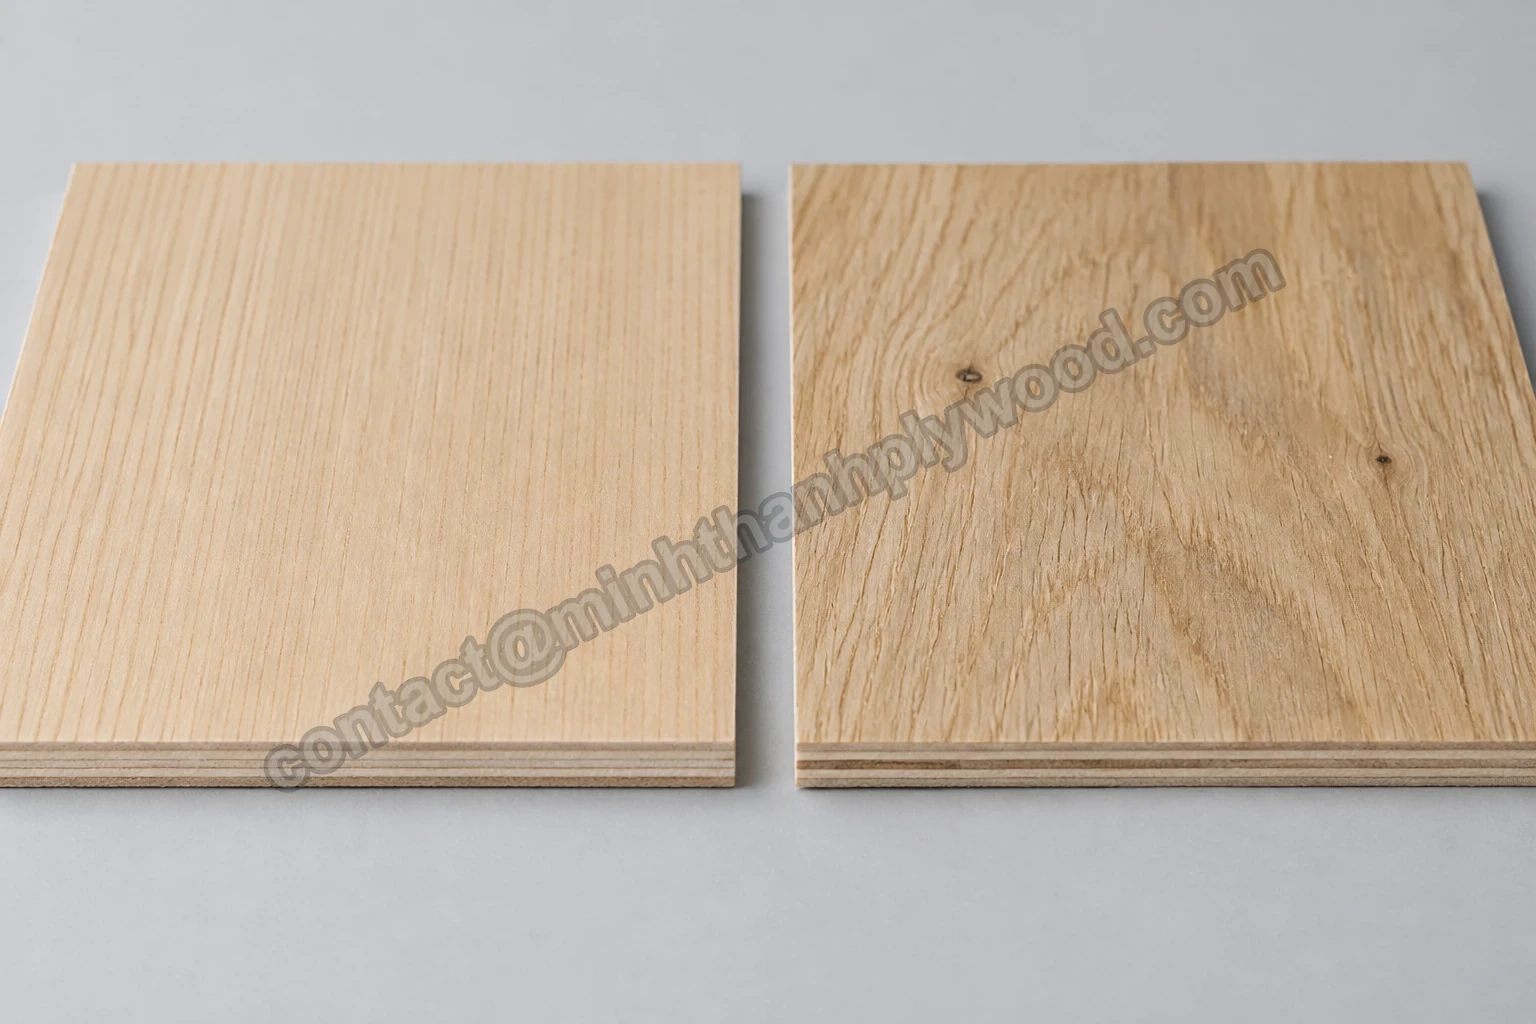
Próbka sklejki EV z równym prostym usłojeniem obok próbki naturalnego dębu z nieregularnym usłojeniem i drobnymi sękami
Porównanie: fornir modyfikowany po lewej, naturalny fornir dębowy po prawej.

Fornir naturalny skrawa się z kłody, więc każdy arkusz ma zmiany kolorystyki, smugi i rysunek danego drzewa. Producenci szafek ręcznie sortują i dobierają arkusze lustrzanie, by ograniczyć różnice. Sklejka z fornirem recon, czyli modyfikowanym, przenosi tę pracę do producenta forniru: kolor i usłojenie ustala się raz, a arkusze przychodzą gotowe do użycia.

Sklejka EV powstaje z szybko rosnącego drewna plantacyjnego łuszczonego, barwionego, klejonego warstwowo w blok z kontrolowanym kierunkiem włókien i ponownie skrawanego. Do skrawania wykorzystuje się takie same maszyny jak przy fornirze naturalnym, dlatego powierzchnia zawiera rzeczywiste włókna drewna i przyjmuje lakier, UV, bejcę i laminat jak każdy fornir drzewny.

W porównaniu ze sklejką z fornirem brzozowym EV jest bardziej jednolity i oferuje kolory niedostępne dla brzozy. Topola jest prostsza i kremowa. Okoume cieplejsze, różowawe i z wyraźnym rysunkiem. Wszystkie cztery prasujemy na tych samych wietnamskich rdzeniach, więc masa, wymiary i załadunek są takie same; wybór dotyczy powierzchni.

Kupujący pytają też o tę płytę jako compensato EV we Włoszech, contreplaqué EV we Francji i Belgii oraz recomposed, reconstituted lub recon veneer plywood. Produkt jest ten sam: fornir modyfikowany na rdzeniu sklejki.

Powiązane: Topola ma spokojniejszy, kremowy wygląd, Okoume ma cieplejszy odcień.

Kontrola jakości

Kontrola sklejki EV przed załadunkiem

Każde zamówienie EV klasyfikujemy według zatwierdzonej przez Państwa próbki: wzór i kolor każdej płyty, grubość suwmiarką, płaskość, krawędź, rdzeń i liczbę pakietów. Zdjęcia i filmy Państwa płyt wykonane telefonem otrzymują Państwo przed zamknięciem drzwi; fabrykę może odwiedzić Państwa inspektor.

Nagranie z fabryki · Obracanie płyt do kontroli powierzchni
Suwmiarka cyfrowa na krawędzi płyty sklejki EV 20 mm, odczyt bliski 19,9 mm, warstwy widoczne na krawędzi
Grubość: odczyt suwmiarki na krawędzi 20 mm.
  1. Zatwierdzenie próbki

    bezpłatne próbki w Państwa grubości, wzorze EV i rdzeniu; zatwierdzona próbka jest wzorcem klasyfikacji każdej płyty.

  2. Kontrola wzoru

    każdą szlifowaną płytę porównujemy z zatwierdzoną próbką pod kątem koloru i kierunku włókien, osobno fornir licowy i spodni.

  3. Grubość

    kilka punktów płyt z każdego pakietu mierzymy suwmiarką cyfrową według tolerancji meblowej do ±0,2 mm.

  4. Krawędź i rdzeń

    sprawdzamy zszywane warstwy rdzenia, zamknięte łączenia i równą grubość spoiny klejowej na krawędzi płyty.

  5. Masa płyty

    na życzenie ważymy płytę produkcyjną przed kamerą, aby potwierdzić rdzeń według gęstości 500 lub 650–750 kg/m³.

  6. Filmy i zdjęcia

    obracamy płyty przed kamerą, filmujemy krawędź stosu i wyświetlacz suwmiarki, a nagrania przesyłamy przed załadunkiem.

  7. Pakiety w kontenerze

    każdy liczymy, oznaczamy i fotografujemy w kontenerze; może uczestniczyć niezależny inspektor.

Po otwarciu kontenera trzy szybkie kontrole potwierdzają, że otrzymali Państwo zamówioną płytę. Płyta 18 mm w formacie 1220 × 2440 mm waży około 26,8 kg na rdzeniu Styrax i 34,8–40,2 kg na eukaliptusowym, więc zwykła waga łazienkowa pozwala sprawdzić rdzeń. Suwmiarka na kilku płytach potwierdza grubość. Kontrola krawędzi kilku pakietów pokazuje równość warstw i zamknięcie łączeń.

Wybór producenta sklejki EV w Wietnamie wymaga konkretnych dowodów. Pięć pozycji rozstrzyga sprawę: własny numer zakładu CARB P2, raport emisji z metodą i datami, film pokazujący obracanie płyt produkcyjnych, zdjęcie krawędzi i odczyt suwmiarki. Wysyłamy wszystkie pięć w ciągu kilku godzin od zapytania.

Powiązane: sprawdzane według zatwierdzonej przez Państwa próbki.

Certyfikaty i dokumenty

Certyfikaty sklejki EV i dokumenty EUDR

Minh Thanh Plywood posiada certyfikację CARB P2 / TSCA Title VI jako zakład ICTT nr 23024 oraz certyfikaty ISO 9001:2015 i TCVN 11902:2017. Dostarczamy dokumentację EUDR (dane o pochodzeniu i pliki geolokalizacyjne) oraz test opakowań SGS zgodnie z unijnym PPWR. FSC i CE dostępne*.

Certyfikat CARB Phase 2 i TSCA Title VI CARB/EPA 23024 wydany Minh Thanh Plywood przez ICTT Corporation

Zakład ICTT nr 23024

CARB P2 / TSCA Title VI

Sklejka z drewna liściastego, rdzeń fornirowy, 3–50 mm

Zobacz dokument →
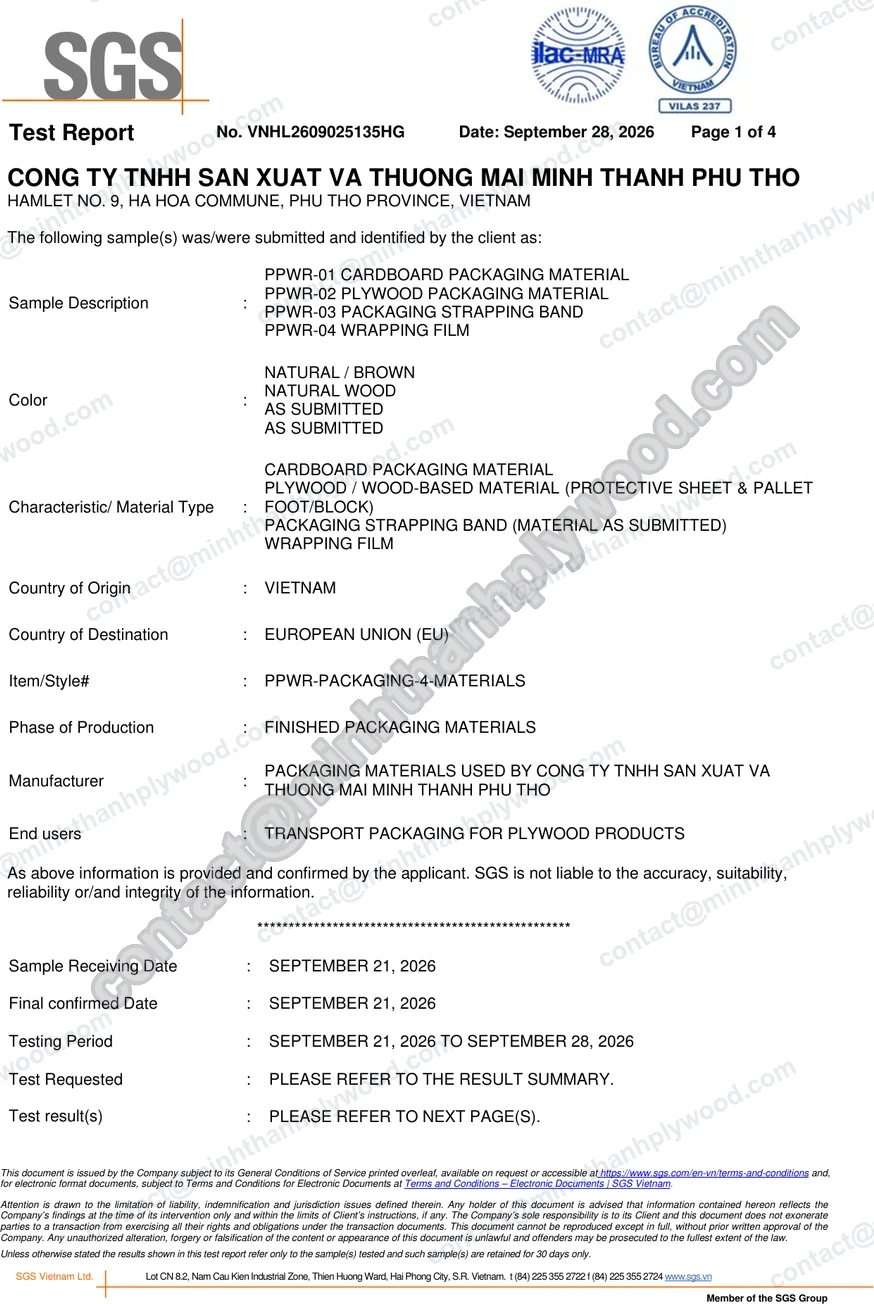
Raport SGS VNHL2609025135HG z badań materiałów opakowaniowych zgodnie z unijnym rozporządzeniem w sprawie opakowań i odpadów opakowaniowych

SGS, wrzesień 2026

Test opakowań PPWR

Rozporządzenie (UE) 2025/40: ołowiu, kadmu, rtęci i chromu sześciowartościowego nie wykryto w żadnym z czterech materiałów opakowaniowych; wynik pozytywny wobec limitu 100 mg/kg

Zobacz dokument →

ASTM D6007; Shanghai Hongjun i ICTT Vietnam

Raporty z badań formaldehydu

E0 badane co 3 miesiące; 0,014–0,032 ppm na płytach 9, 15 i 18 mm

Zobacz dokument →

Do każdego zamówienia

Dokumentacja EUDR

Dokumentacja zgodności z EUDR: dane o pochodzeniu i pliki geolokalizacyjne wraz z zamówieniem

Zobacz dokument →

Dostępne*

FSC

Sklejka EV z certyfikacją FSC na życzenie

Dostępne*

CE (EN 13986)

Dla płyt wprowadzanych na rynek UE jako wyroby budowlane

Deklarację CARB lub TSCA prosimy weryfikować po numerze zakładu. Nasz numer, 23024, widnieje na certyfikacie wydanym przez ICTT, a amerykańska agencja EPA wymienia jednostki certyfikujące uznane w ramach TSCA Title VI. Certyfikaty ISO i TCVN mają numery podane poniżej.

Rdzenie pochodzą z wietnamskiego drewna plantacyjnego uprawianego wokół Ha Hoa. Dokumentację EUDR dostarczamy do każdego zamówienia unijnego, gotową do wykorzystania w oświadczeniu o należytej staranności. Wietnam jest krajem niskiego ryzyka według rozporządzenia wykonawczego (UE) 2025/1093.

EUDR obowiązuje od 30 grudnia 2026 r. importerów sklejki. Nie istnieje certyfikat EUDR: oświadczenie o zachowaniu należytej staranności składa importer, a nasza dokumentacja zawiera stojące za nim dokumenty pochodzenia i dane geolokalizacyjne.

*Dostarczane bezpośrednio lub przez kwalifikowane zakłady partnerskie.

Powiązane: Dokumentacja EUDR, niezależne jednostki certyfikujące uznane w ramach TSCA Title VI, oświadczenia o należytej staranności, rozporządzenie wykonawcze (UE) 2025/1093.

Pakowanie i załadunek

Pakowanie sklejki EV: płyty i m³ na 40HC

Do 40HC mieści się 18 pakietów sklejki EV na rdzeniu Styrax, około 53–54 m³; cięższy rdzeń eukaliptusowy ogranicza liczbę do 15 pakietów. Pakiet ma około 1 000 mm wysokości, więc liczba płyt to 1 000 podzielone przez grubość: 55 płyt 18 mm, czyli 990 na kontener.

Grubość (mm)Płyty w pakiecieRdzeń Styrax: płyt na 40HC (18 pakietów)Rdzeń eukaliptusowy: płyt na 40HC (15 pakietów)
42504 5003 615
61662 9882 400
91111 9981 605
12831 4941 200
15661 188960
1855990795
2540720570
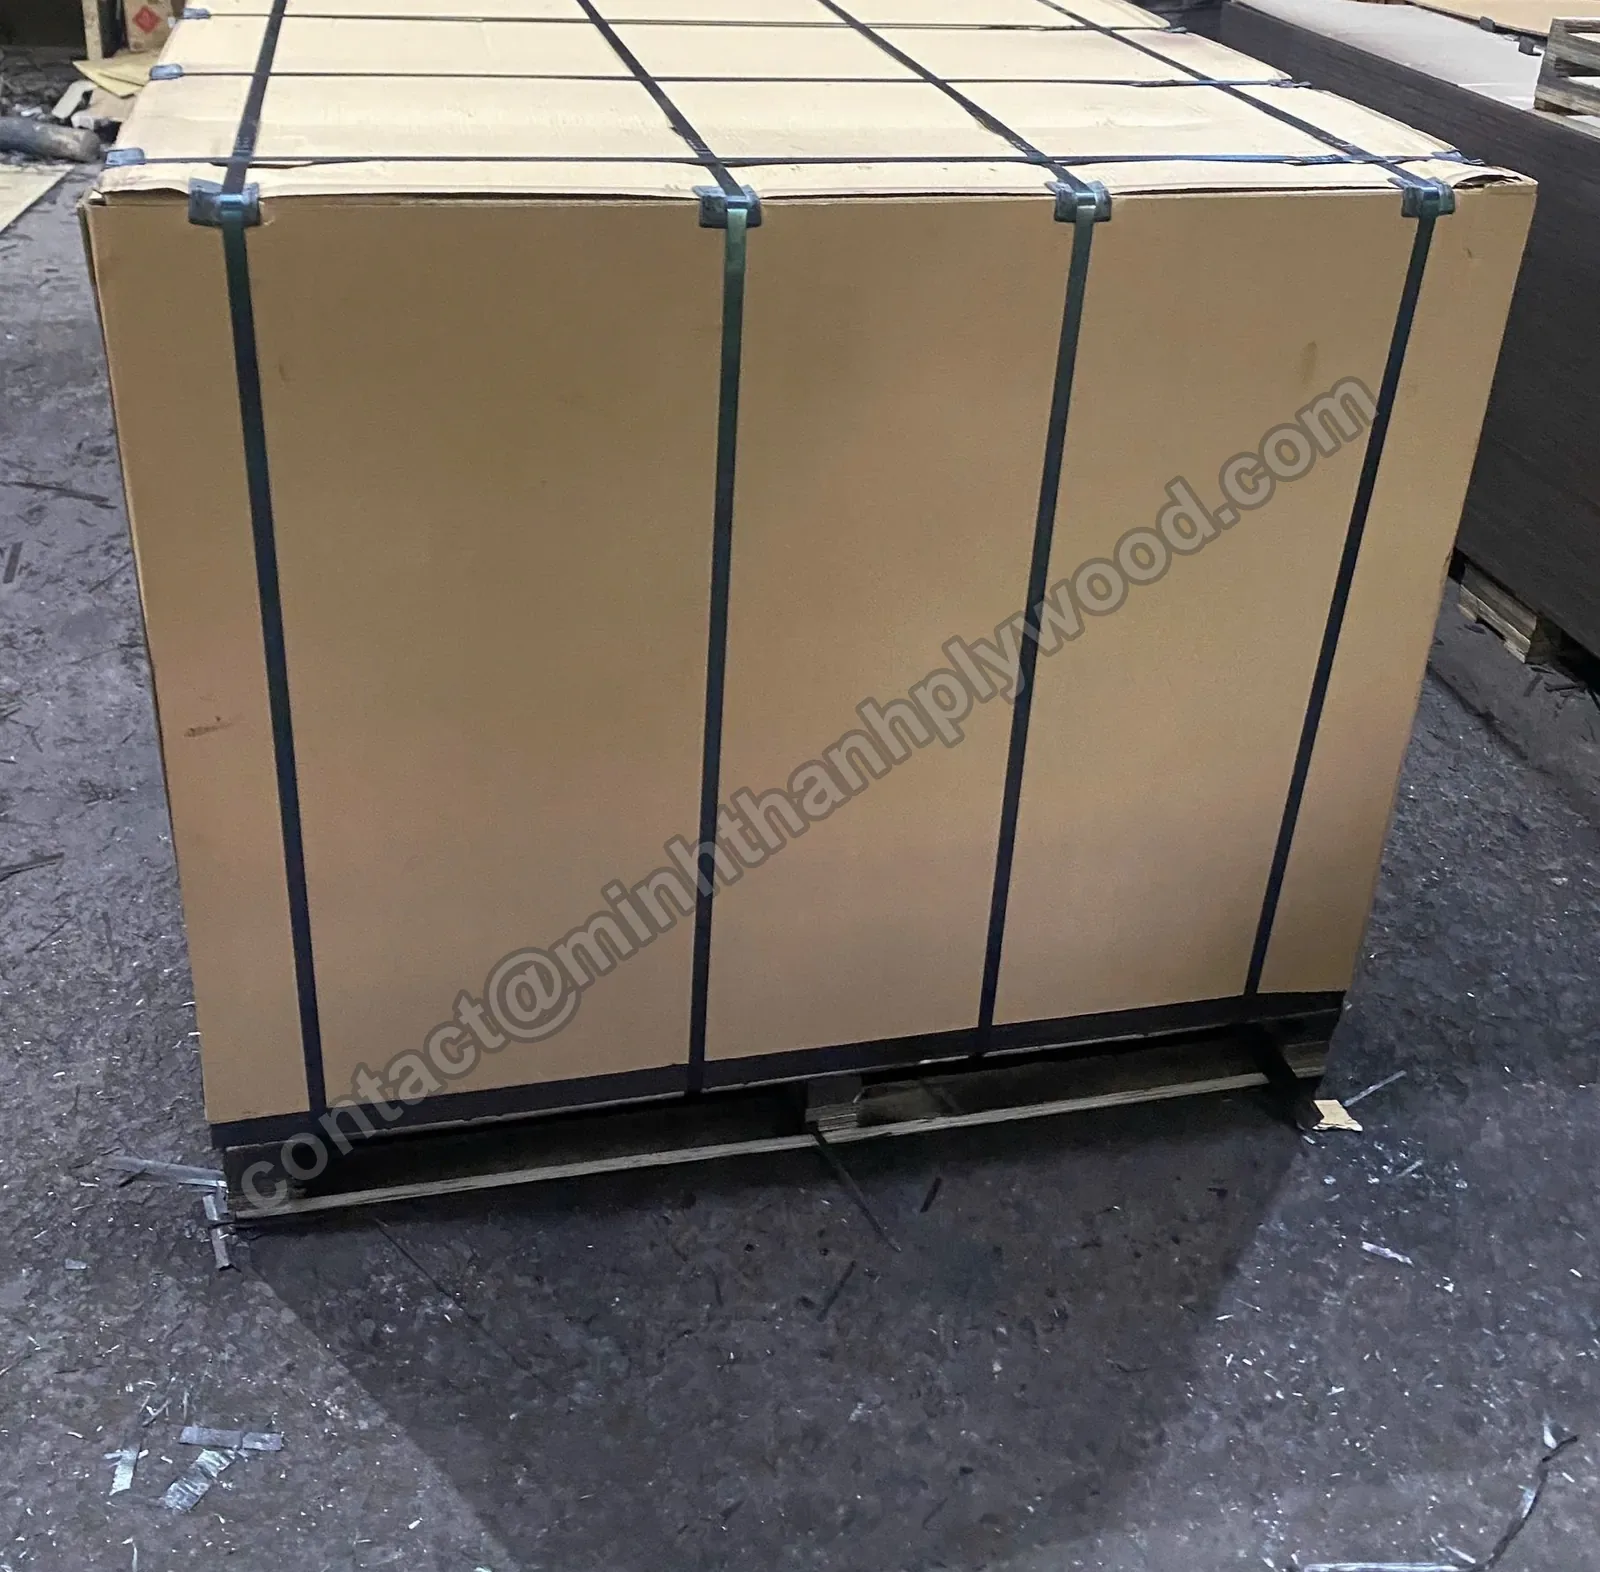
Pakiet sklejki owinięty tekturą na palecie, spięty czterema stalowymi taśmami
Pakiet: owinięty tekturą i przypięty do palety.

Wszystkie wartości tabeli dotyczą płyt 1220 × 2440 mm. W kontenerze 16 pakietów leży płasko w układzie cztery na cztery, a dwa ostatnie stoją przy drzwiach. Nie przekraczamy tego układu: dodatkowa masa łamie stopki pakietów, a przepełniony kontener wymaga ręcznego rozładunku u odbiorcy.

Przy rdzeniu eukaliptusowym masa wypełnia kontener wcześniej niż przestrzeń, więc 15 pakietów zajmuje około 43 m³. Kilka grubości i wzorów EV może jechać razem; każdy ma własne pakiety i oznaczenia.

Pakiety owijamy przeciw pyłowi i wilgoci, spinamy, zabezpieczamy narożnikami i oznaczamy grubością, klasą, wzorem EV i klejem. Opakowanie utrzymuje czystość cienkiego forniru EV do otwarcia na Państwa linii. Na zamówienie stosujemy palety eksportowe, drukujemy Państwa etykiety lub znakujemy krawędzie. Kalkulator załadunku pomaga połączyć grubości w jednej dostawie.

Według pakietów 1 000 mm i limitu pakietów dla każdego rdzenia. Eukaliptus przy 650 kg/m³ mieści się w 28 000 kg płyt, dlatego jego pakiety zawierają nieco mniej płyt.

Powiązane: Osiemnaście pakietów ładuje się jako 16 leżących płasko.

Warunki handlowe

MOQ, czas realizacji, płatność i próbki

Minimalne zamówienie sklejki EV wynosi jeden kontener 40HC, produkcja trwa 15–45 dni od zaliczki, a płatność to 30 % zaliczki i 70 % na podstawie skanu konosamentu (B/L). Dostarczamy FOB Hai Phong, CFR lub CIF, przyjmujemy ładunki mieszane po uzgodnieniu i przesyłamy bezpłatne próbki.

MOQ1×40HC; łączenie grubości, klas i wzorów po uzgodnieniu
Czas produkcji15–45 dni od wpłaty zaliczki, zależnie od ilości i specyfikacji
Płatność30 % zaliczki, 70 % za skan konosamentu (B/L); T/T lub nieodwołalna akredytywa L/C płatna za okazaniem
IncotermsFOB Hai Phong, CFR lub CIF
PróbkiDarmowe próbki
DokumentyFaktura handlowa, lista pakunkowa, konosament, świadectwo pochodzenia, ubezpieczenie przy CIF, a także CARB/TSCA, raporty z badań i dokumentacja zgodności z EUDR
OdpowiedziW ciągu kilku godzin, od poniedziałku do piątku, czas wietnamski (UTC+7)

Czas produkcji liczymy od zaliczki do gotowości towaru w fabryce. Transport morski z Hai Phong jest liczony dodatkowo i zależy od portu docelowego oraz przewoźnika. Na warunkach CFR i CIF rezerwujemy miejsce na statku i podajemy trasę wraz z ceną.

Kolor ustala się na etapie forniru, dlatego prosimy wcześnie przesłać zatwierdzoną próbkę i liczbę każdego wzoru. Wymagana data dostawy pozwala zaplanować produkcję wstecz.

Jak zamówić

Jak zamówić sklejkę EV w sześciu krokach

Prosimy przesłać specyfikację, zatwierdzić cenę i próbkę oraz wpłacić zaliczkę; następnie prasujemy, kontrolujemy i ładujemy. Pierwsze zamówienie EV zwykle wymaga 15–45 dni produkcji oraz czasu potrzebnego do uzgodnienia próbki.

  1. Specyfikacja

    zastosowanie, wzór i kolor EV, rdzeń, klej i klasa emisji, klasa forniru licowego i spodniego, grubość, format, pakowanie, ilość i port docelowy.

  2. Wycena

    cena za m³ każdej grubości na warunkach FOB Hai Phong, CFR lub CIF, z każdą pozycją specyfikacji powtórzoną do kontroli.

  3. Próbka

    bezpłatne próbki EV w Państwa wzorze i rdzeniu; zatwierdzona próbka staje się wzorcem klasyfikacji produkcji.

  4. Proforma i zaliczka

    potwierdzenie proformy i wpłata 30 % przez T/T lub otwarcie nieodwołalnej akredytywy L/C płatnej za okazaniem.

  5. Produkcja i kontrola

    15–45 dni, ze zdjęciami, filmami i odczytami suwmiarki własnych płyt przed załadunkiem.

  6. Załadunek i dokumenty

    zdjęcia załadowanego kontenera i projekty dokumentów do zatwierdzenia, następnie skan konosamentu (B/L) po zapłacie pozostałych 70 %.

Prosimy zapisać specyfikację w zamówieniu, aby dostarczona płyta była tą samą, którą wyceniono. Wzór i kolor EV ze wzorcem próbki oraz klasę forniru licowego i spodniego, np. A/B. Gatunek rdzenia: Styrax lub eukaliptus, a nie samo „drewno liściaste”. Zszywanie rdzenia, rodzaj kleju, klasę emisji i metodę badania. Następnie grubość z tolerancją, format płyty, gotowość pod UV jeśli nakładają Państwo powłokę, certyfikaty, pakowanie i etykiety.

FAQ

Sklejka EV z Wietnamu: pytania importerów

Krótkie odpowiedzi na najczęstsze pytania importerów sklejki EV z Wietnamu: czym jest fornir modyfikowany, jak powstaje, jak wypada na tle naturalnego, jaki rdzeń i klej wybrać oraz jak zamówić.

Czym jest sklejka EV?

Sklejka EV ma fornir modyfikowany (EV) na licu i spodzie, na rdzeniu sklejki. Fornir zawiera rzeczywiste włókna drewna plantacyjnego, które jest łuszczone, barwione, klejone w blok i ponownie skrawane, aby kolor i usłojenie były jednakowe na każdej płycie. Minh Thanh Plywood prasuje EV na białym rdzeniu Styrax lub eukaliptusowym, w grubościach 3–40 mm.

Czym jest sklejka z fornirem modyfikowanym?

Sklejka z fornirem modyfikowanym to inna nazwa sklejki EV: płyty licowanej fornirem modyfikowanym, określanym także jako recon. Fornir ma ustalony kolor i wzór usłojenia, następnie jest prasowany na zszywanym rdzeniu Styrax lub eukaliptusowym i dokładnie szlifowany. Służy do mebli, szafek, drzwi i paneli ściennych, których płyty muszą do siebie pasować.

Czym jest fornir modyfikowany?

Fornir modyfikowany to dekoracyjny fornir drzewny wytwarzany w kontrolowanym procesie zamiast bezpośredniego skrawania pojedynczego drzewa. Szybko rosnące drewno plantacyjne jest łuszczone na cienkie arkusze, barwione do docelowego koloru, klejone w blok z włóknami w jednym kierunku i skrawane na fornir licowy 0,2–0,5 mm. Bywa określany jako recon, reconstituted lub recomposed veneer.

Jak powstaje fornir modyfikowany?

Fornir modyfikowany powstaje w czterech etapach. Kłody plantacyjne łuszczy się na cienkie arkusze i barwi. Następnie arkusze klei się i prasuje w blok z wyrównanym kierunkiem włókien, a blok skrawa w poprzek warstw. Arkusze mają ustalony wzór, np. usłojenie proste lub fladrowe. Fornir prasujemy na naszych rdzeniach w drugim cyklu prasowania.

Fornir modyfikowany czy naturalny: który wybrać?

Fornir modyfikowany sprawdza się, gdy wiele elementów musi do siebie pasować: kolor i usłojenie są jednakowe między płytami, bez sortowania sęków i smug mineralnych. Fornir naturalny prosimy wybrać, gdy rysunek konkretnego drzewa jest częścią projektu. EV eliminuje też ręczne dopasowywanie naturalnych arkuszy w długich seriach drzwi i szafek.

Czym jest sklejka z fornirem recon i czy to ten sam produkt co EV?

Sklejka z fornirem recon jest tym samym produktem co sklejka EV. Recon to skrót od reconstituted: fornir odtwarza się z łuszczonego drewna plantacyjnego klejonego w blok i ponownie skrawanego. Kupujący używają nazw EV, engineered veneer, recon veneer i recomposed veneer dla tej samej płyty. Niezależnie od nazwy wycena wskazuje wzór, kolor, rdzeń i klasę.

Gdzie znaleźć producenta sklejki z fornirem modyfikowanym w Wietnamie?

Minh Thanh Plywood jest producentem sklejki z fornirem modyfikowanym w Wietnamie, prasującym EV na własnych liniach w Ha Hoa w prowincji Phu Tho, o rocznej zdolności produkcyjnej 50 000+ m³. Dostarczamy bezpośrednio z fabryki, z certyfikacją CARB P2 / TSCA Title VI (zakład ICTT nr 23024), ISO 9001:2015, rzeczywistymi zdjęciami i filmami z produkcji oraz minimalnym zamówieniem jednego kontenera 40HC.

Prowadzimy włoską produkcję drzwi i mebli. Gdzie kupić sklejkę EV z Wietnamu?

Sklejkę EV, znaną we Włoszech jako compensato EV lub fornir recomposed, można kupić bezpośrednio od Minh Thanh Plywood w Wietnamie. Regularnie wysyłamy do Włoch i na inne rynki europejskie płyty 1250 × 2500 mm lub 1220 × 2440 mm, w razie potrzeby cięte na wymiar. Prosimy przesłać specyfikację drzwi lub mebli, a wycenimy FOB, CFR lub CIF.

Co oznaczają compensato EV i contreplaqué EV?

Compensato EV to włoska, a contreplaqué EV francuska nazwa sklejki EV: sklejki licowanej fornirem modyfikowanym lub odtworzonym. Płyta jest identyczna z produktem oferowanym po angielsku jako EV plywood. Wycenę sporządzamy po angielsku, z pozycjami wzoru, koloru, rdzenia, kleju i klasy; dostarczamy europejskim kupującym.

Który rdzeń najlepiej sprawdza się w sklejce EV?

Biały Styrax jest najlepszym rdzeniem do większości mebli: około 500 kg/m³, jasna krawędź i do 18 pakietów na 40HC. Eukaliptus, 650–750 kg/m³, prosimy wybrać, gdy specyfikacja wymaga cięższej, gęstszej płyty. Oba rdzenie są zszywane wzdłuż i w poprzek, a fornir EV wygląda na nich tak samo.

Jak gruby jest fornir EV i czy można go szlifować?

Fornir EV ma 0,2–0,5 mm przed prasowaniem; 0,3 mm to typowy wybór europejskiej produkcji mebli. Nasze płyty opuszczają linię dokładnie szlifowane, dlatego większość kupujących bezpośrednio nakłada powłokę. Jeśli szlifowanie jest konieczne, należy robić to delikatnie, drobnym ziarnem, i najpierw sprawdzić odpad: mocne szlifowanie przebije tak cienki fornir.

Czy sklejka EV jest wodoodporna i jaki klej wybrać?

Fornir licowy nie czyni sklejki wodoodporną; odporność na wodę wynika z kleju. Do suchych wnętrz i mebli stosujemy standardowy klej UF przy klasie emisji E0, do kuchni i wilgotnych pomieszczeń klej MR wzmacniany melaminą, a do ekspozycji zewnętrznej fenolowy WBP przy uszczelnionych krawędziach. Rodzaj kleju i klasa emisji to dwie odrębne pozycje zamówienia.

Czy sklejka EV spełnia europejskie wymagania emisyjne?

Tak. Nasze płyty EV spełniają wymagania emisyjne i jakościowe europejskich kupujących meble, a dowodem jest certyfikacja CARB P2 / TSCA Title VI (zakład ICTT nr 23024). Sześć niezależnych badań komorowych według ASTM D6007 dało średnie wyniki 0,014–0,032 ppm przy limicie 0,05 ppm. SGS na życzenie wykonuje badania według EN 717-1 lub Państwa metody.

Jakie są MOQ i termin produkcji sklejki EV z Wietnamu?

Minimalne zamówienie wynosi jeden kontener 40HC, a produkcja trwa 15–45 dni po wpłacie 30 % zaliczki. Pozostałe 70 % płatne jest na podstawie skanu konosamentu (B/L) przez T/T lub nieodwołalną akredytywę L/C płatną za okazaniem. Po uzgodnieniu kontener może łączyć grubości, klasy i wzory; próbki są bezpłatne.

Czy można otrzymać sklejkę EV we własnym kolorze lub wzorze?

Tak. Prosimy przesłać próbkę lub wzorzec; wycenimy najbliższy wzór i kolor EV z naszej oferty, a następnie prześlemy próbkę do zatwierdzenia. Typowe wybory to usłojenie proste, fladrowe i wygląd dębu w odcieniach jasnych, orzechowych, czerwonych i białych. Zatwierdzona płyta staje się wzorcem całego zamówienia.

Zapytaj o cenę

Wycena sklejki EV

Prosimy podać zastosowanie, wzór i kolor, rdzeń, klej, klasę forniru licowego, grubość, format i ilość. Lisa odpowie w ciągu kilku godzin z wyceną i ofertą próbek. Można załączyć do 3 rysunków lub plików specyfikacji.

Wystarczy zacząć od zastosowania, a doradzimy resztę: wzór i kolor, rdzeń, klej i klasa emisji, klasa forniru licowego i spodniego, grubość i format płyty, pakowanie, ilość i port docelowy. E-mail: [email protected] lub WhatsApp do Lisy: +84 988 586 601. Bezpłatne próbki. Można pobrać katalog sklejki lub skontaktować się z działem sprzedaży.

[email protected]

Powiązane: kontakt z działem sprzedaży.

Prześlij specyfikację sklejki EV

Pola oznaczone * są wymagane.

Interesuje nas
Inne produkty do tego samego kontenera (opcjonalnie)

Ładunki mieszane po uzgodnieniu: prosimy zaznaczyć inne rodzaje sklejki, które mają znaleźć się w wycenie.

Meble i wnętrza
Zastosowania ogólne i opakowania
Budownictwo i zastosowania zewnętrzne

PDF, DWG, DXF, JPG, PNG, XLS(X) lub DOC(X). Do 3 plików, po 5 MB, łącznie 10 MB. Przyjmujemy listy cięcia i rysunki.

Na początek wystarczy jedno zdanie. Odpowiadamy w ciągu kilku godzin przez e-mail lub WhatsApp i dopytujemy o brakujące informacje.