
Brzoza D+/D
Czystszy fornir licowy do powierzchni widocznych; naturalny rysunek i oddzielnie klasyfikowany fornir spodni
Opis zastosowania
Widoczne fronty i boki szafek
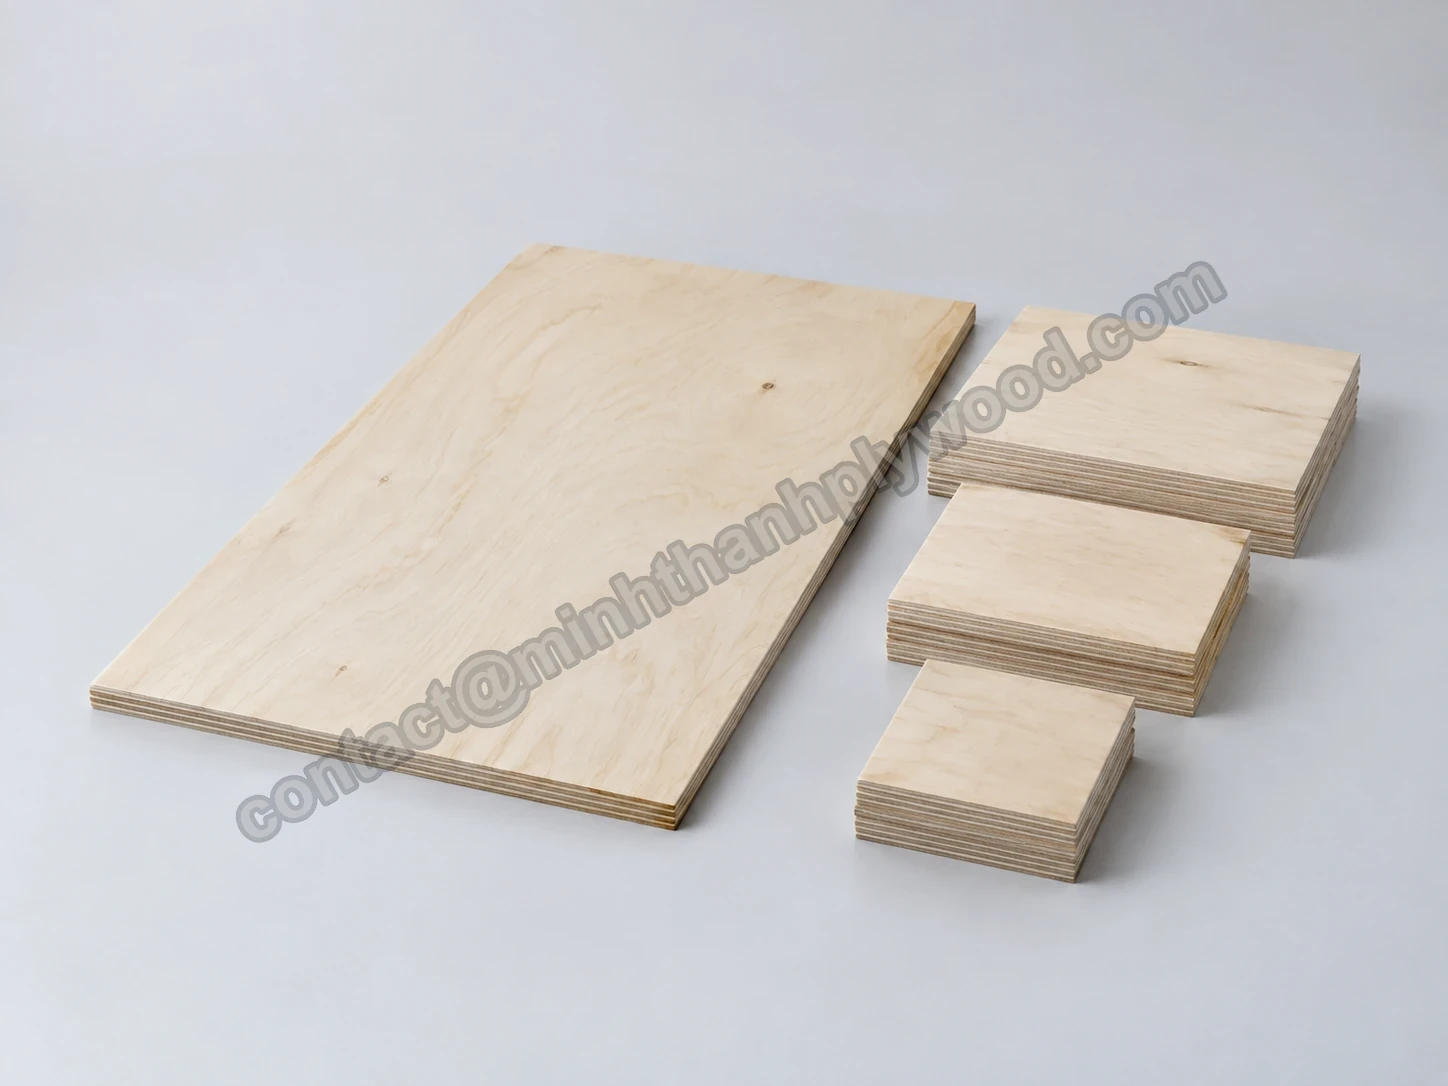
Sklejka na wymiar · Wietnam
W skrócie
Sklejka na wymiar od Minh Thanh Plywood trafia do fabryk mebli i importerów. Wystarczy podać gotowy prostokąt, kierunek włókien forniru licowego i ilość; tniemy pełne płyty na 4, 6 lub 8 elementów i pakujemy je na eksport.
Regularne dostawy sklejki ciętej na wymiar trafiają do Włoch i na inne rynki europejskie. Nasza sklejka meblowa łączy wyselekcjonowany fornir licowy ze zszywanym rdzeniem z drewna plantacyjnego. Cięcie w fabryce zapewnia Państwa działowi przyjęcia towaru mniejsze, wyraźnie oznaczone paczki, a Państwa maszyny pozostają wolne do wiercenia, profilowania i montażu.
Od pełnej płyty do formatki meblowej
Film pokazuje, jak płyta bazowa, kierunek włókien, lista cięcia i etykiety pakietów współgrają w zamówieniu eksportowym.
Co sprawdzać w ciętych formatkach ze sklejki
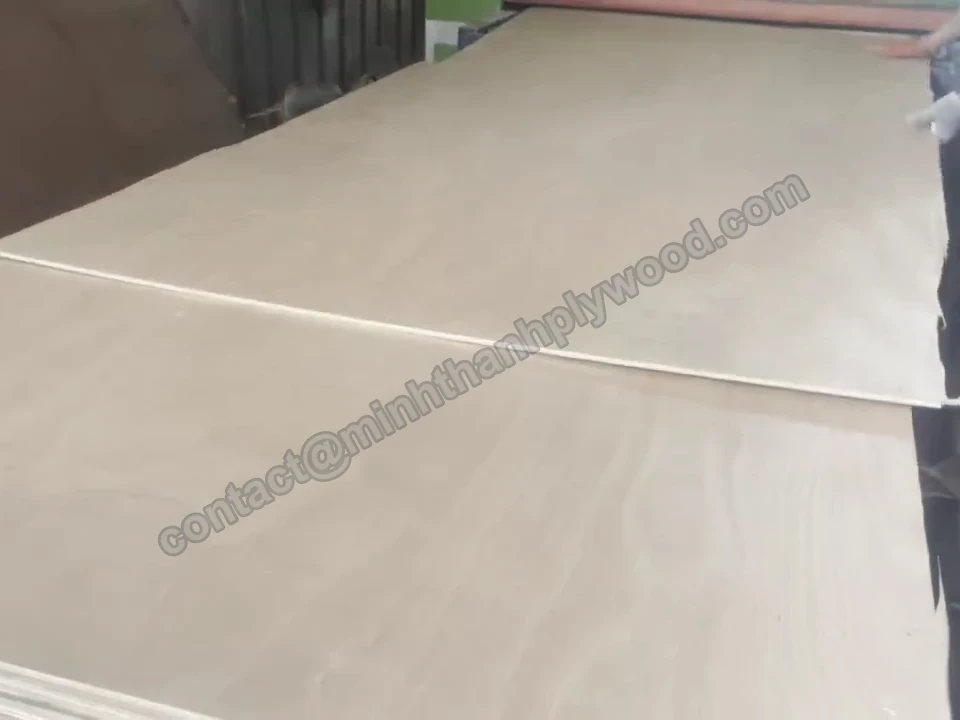
Film pokazuje cięcie sklejki meblowej na prostokąty, a następnie świeżo pocięte elementy ułożone w stos obok piły.
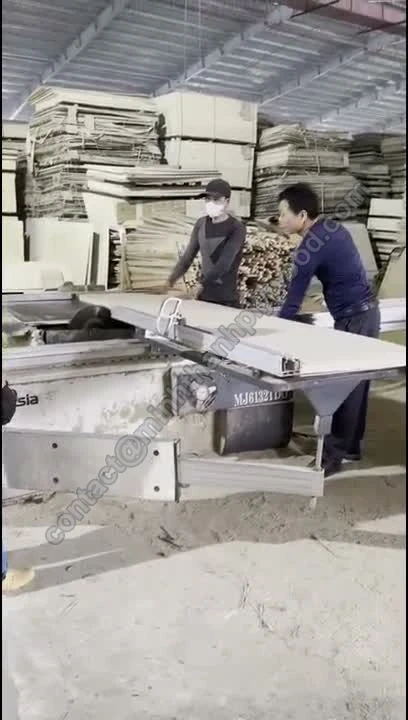
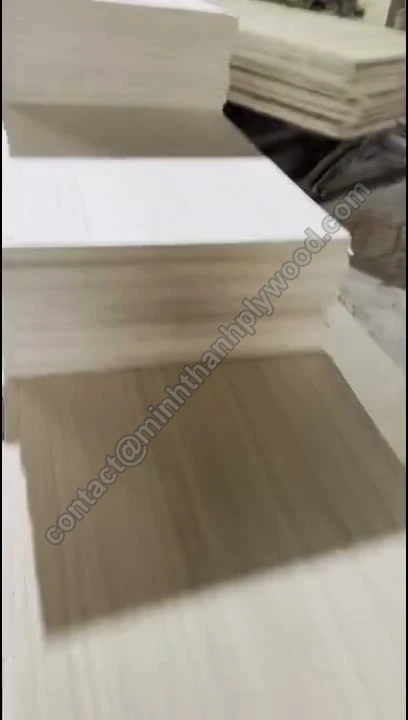
Nagranie przedstawia rzeczywisty proces cięcia i stos na końcu serii. Zdjęcia pokazują stół piły i krawędzie pociętych elementów, dzięki czemu mogą Państwo sprawdzić proces stojący za usługą.
Przed pakowaniem sprawdzamy wymiary gotowe i grubość po szlifowaniu. Państwa lista cięcia określa wymiary elementów i kierunek włókien; zdjęcia z zamówienia łączą wyprodukowane elementy z tą listą.
Sklejka w niestandardowych wymiarach
Sklejka w niestandardowych wymiarach zaczyna się od specyfikacji płyty bazowej; cięcie zmienia jej wymiary, natomiast fornir licowy, rdzeń i klej pozostają częścią zamówienia.
| Forniry licowe | Brzoza, topola, fornir modyfikowany EV, Okoume, sosna, Bintangor, eukaliptus lub Gurjan |
|---|---|
| Rdzeń | Biały Styrax lub eukaliptus; zszywany poziomo i pionowo |
| Grubość | 3–40 mm |
| Formaty płyt bazowych | 1220 × 2440 i 1250 × 2500 mm; niestandardowe 1220 × 2500 i 1220 × 2280 mm |
| Tolerancja grubości | Nawet ±0,2 mm dla szlifowanych płyt meblowych |
| Wilgotność | 8–12 % |
| Powierzchnia | Dokładnie szlifowana; obie strony przygotowane pod Państwa lakier UV |
| Klej | UF do standardowych zastosowań wewnętrznych; klej wzmacniany melaminą lub fenolowy WBP wg specyfikacji |
| Emisja | Standard E0, określany oddzielnie od kleju |
| Wymiary elementów | Długość i szerokość gotowa ±2 mm; kierunek włókien na liście cięcia |
| Pakowanie | Osobne oznaczenie dla każdego elementu i każdej specyfikacji |
Listę cięcia i specyfikację materiałową należy traktować jako jeden dokument. Prawidłowy prostokąt z niewłaściwym kierunkiem włókien może okazać się bezużyteczny w widocznej szafce. Podobnie dwa elementy o identycznych wymiarach wymagają osobnych oznaczeń, jeśli różnią się klasą forniru licowego lub grubością.
Wybór klasy forniru licowego dla gotowego elementu
Klasę forniru licowego i spodniego należy dobrać do tego, co pozostanie widoczne, gdy formatka stanie się meblem.
Brzoza D+/D
Czystszy fornir licowy do powierzchni widocznych; naturalny rysunek i oddzielnie klasyfikowany fornir spodni
Opis zastosowania
Widoczne fronty i boki szafek
Brzoza D/E
Więcej naturalnych różnic lub napraw niż w czystszej selekcji lica
Opis zastosowania
Elementy wewnętrzne i zakryte
Eukaliptus A/A
Dopasowany, wzorcowy wygląd obu widocznych stron
Opis zastosowania
Otwarte regały
Eukaliptus A/B
Fornir licowy do powierzchni widocznych selekcjonowany oddzielnie od spodniego
Opis zastosowania
Elementy z jedną widoczną stroną
Eukaliptus B/B
Próbka określa dopuszczalne łaty, sęki i różnice barwy
Opis zastosowania
Malowanie lub okleinowanie
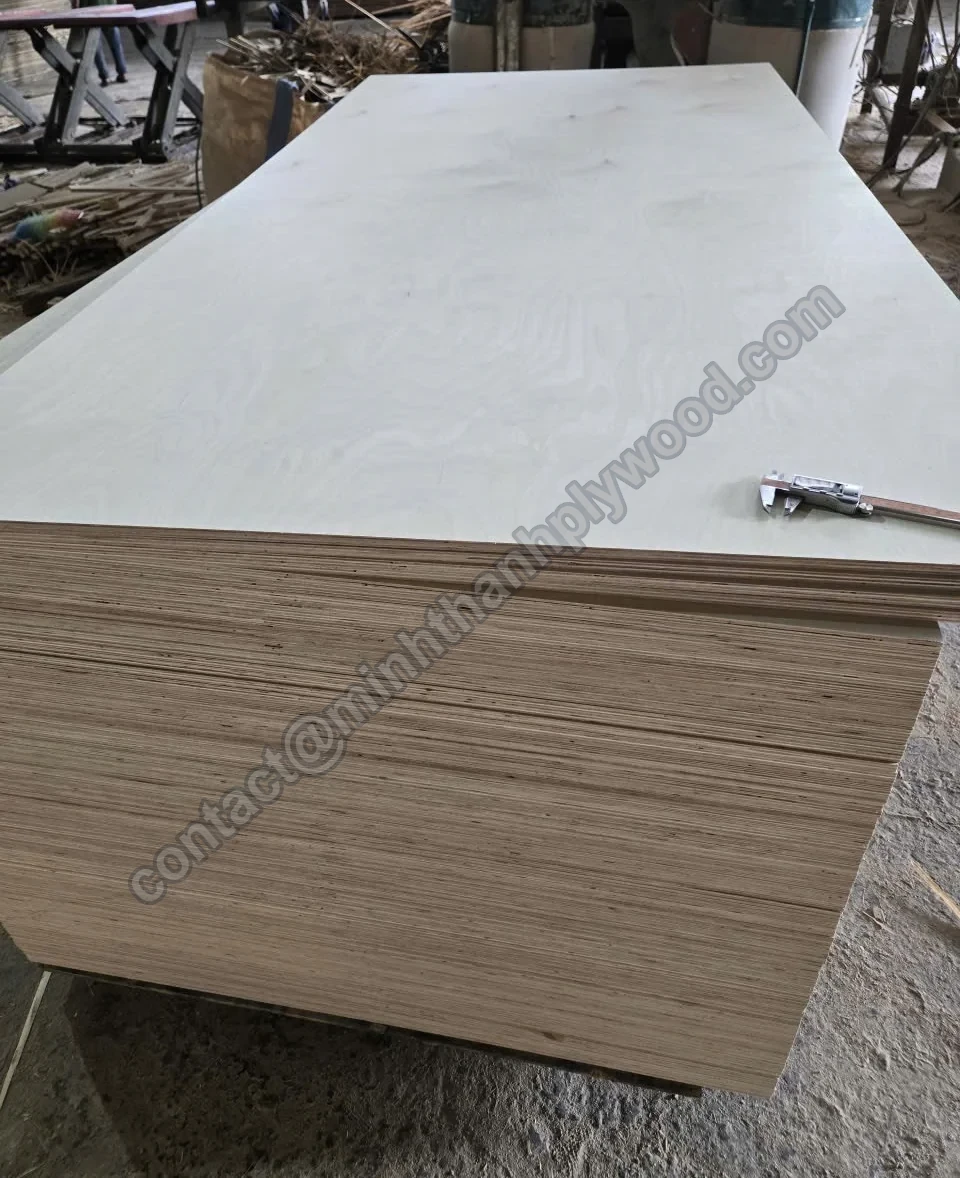
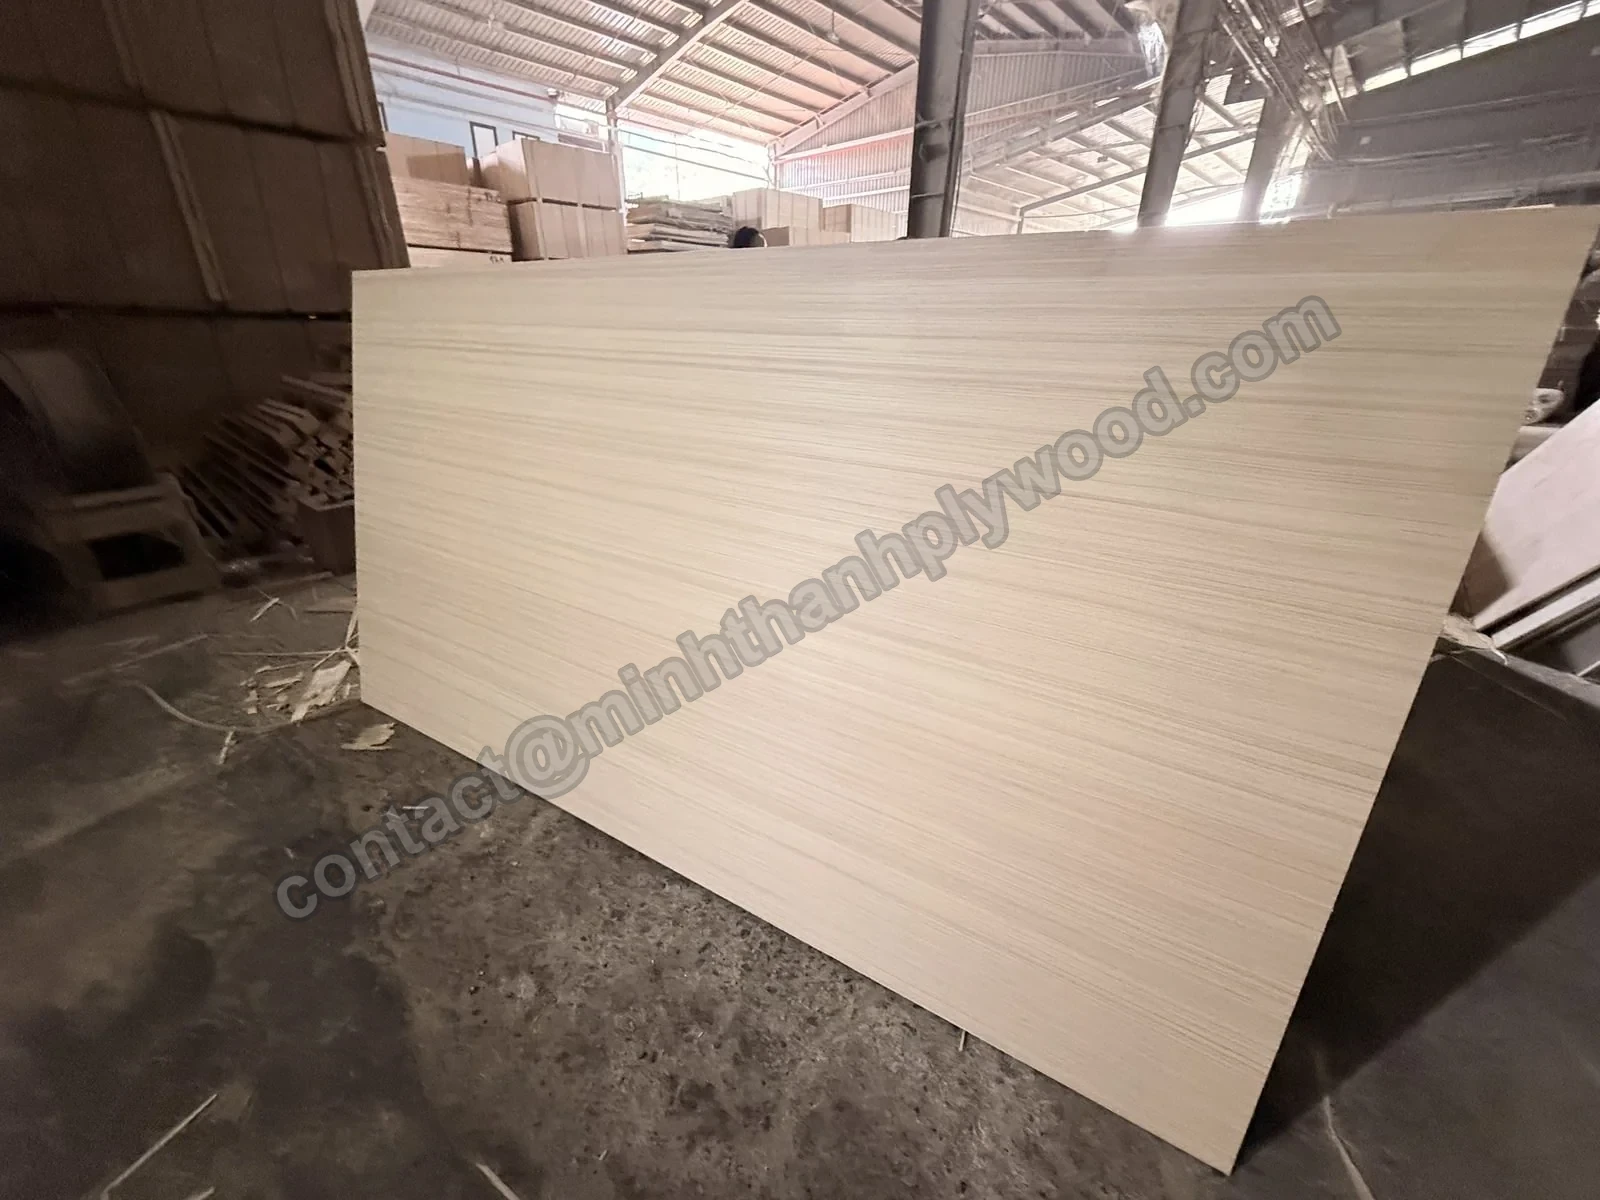
Bok szafki z jedną odsłoniętą powierzchnią nie wymaga tego samego zestawienia lica i spodu co otwarta półka oglądana z góry i z dołu. Prosimy zaznaczyć widoczną stronę na rysunku i przesłać wzorzec wykończenia razem z prośbą o próbkę. Przezroczyste powłoki uwidaczniają różnice barwy; wykończenie kryjące zmienia to, co ma znaczenie przy doborze forniru.
Klasy brzozy podajemy w wycenie według lokalnych oznaczeń D+, D i E. Forniry licowe z eukaliptusa mają pary klas A/A, A/B i B/B. Prosimy łączyć te systemy z właściwym gatunkiem: litera z jednego systemu klasyfikacji nie jest uniwersalnym opisem każdego forniru.
Wybór rdzenia wpływa na każdy mały element
Biały Styrax daje formatkom meblowym lżejszy rdzeń; eukaliptus zapewnia gęstszą płytę z ciemniejszą, warstwową krawędzią.
| Wybór | Biały Styrax | Eukaliptus |
|---|---|---|
| Gęstość | Około 500 kg/m³ | 650–750 kg/m³ |
| Wygląd krawędzi | Jasny, warstwowy rdzeń | Ciemniejszy, warstwowy rdzeń |
| Decyzja dla elementu | Lżejsze formatki meblowe | Gęstsze formatki meblowe |
| Konstrukcja | Forniry zszywane; płyty meblowe prasowane dwukrotnie | Forniry zszywane; płyty meblowe prasowane dwukrotnie |
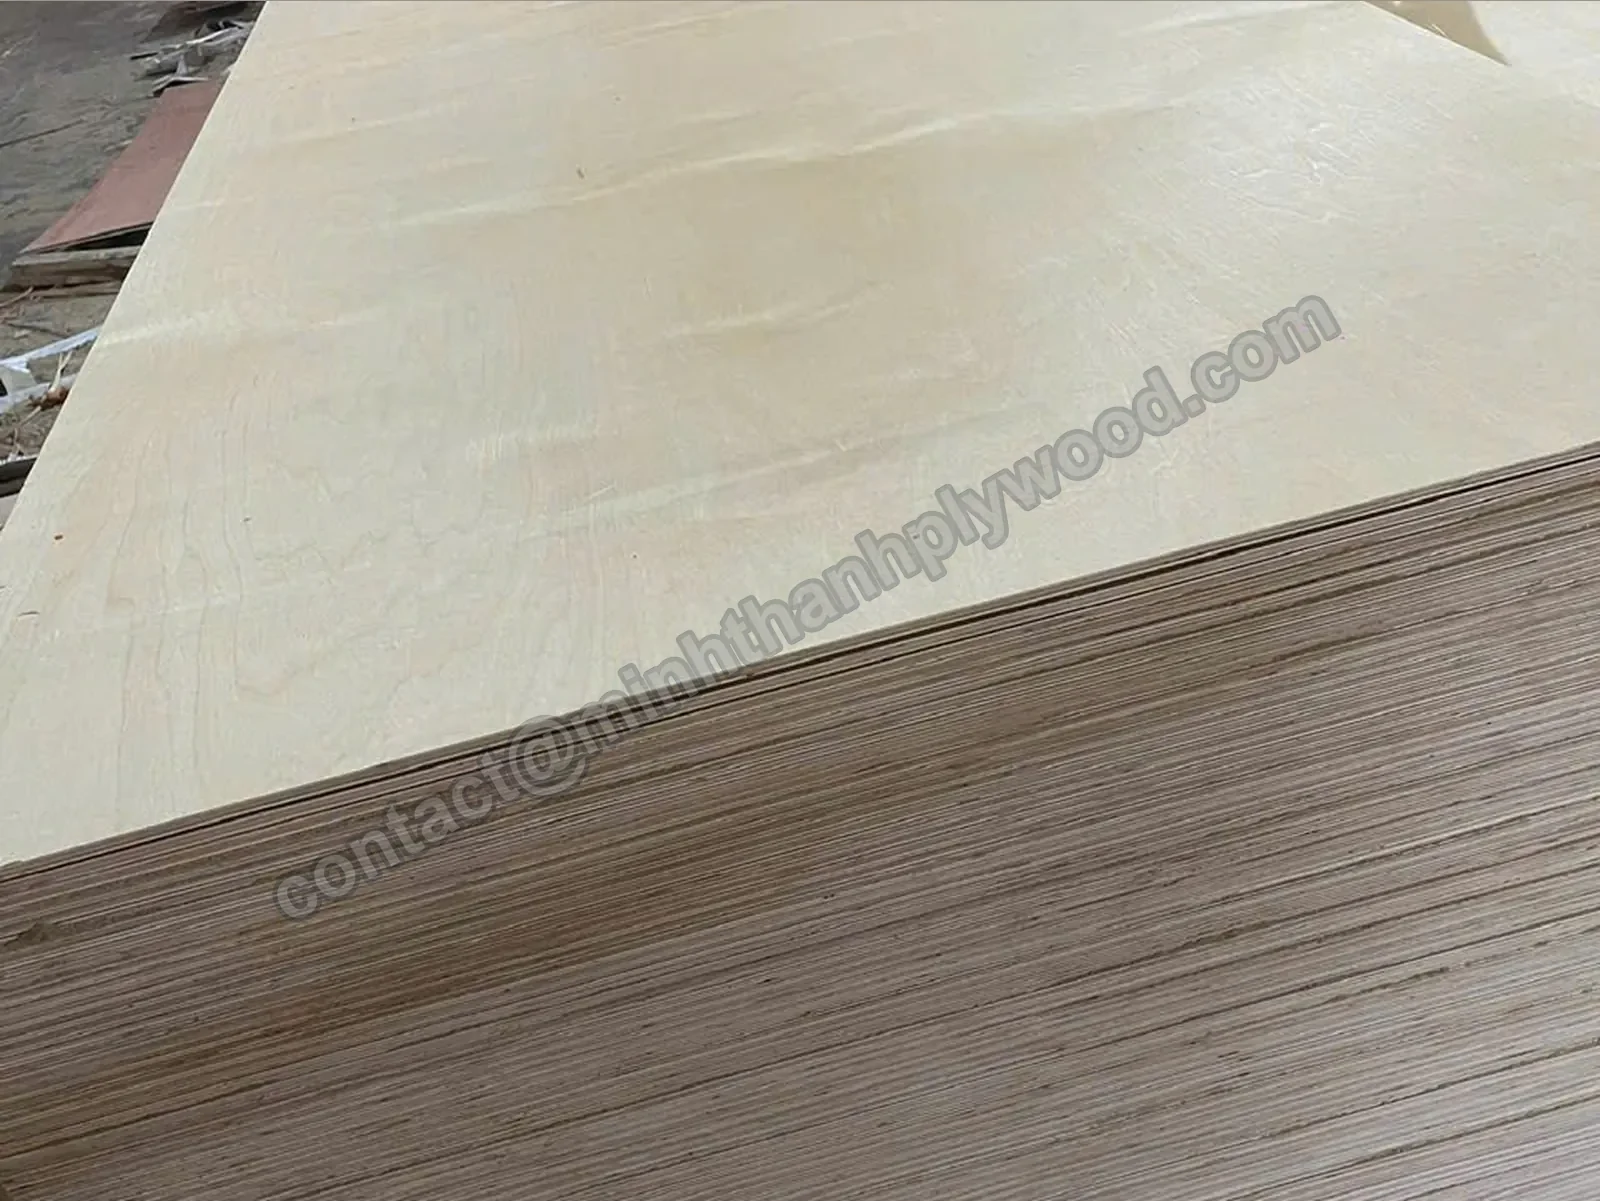
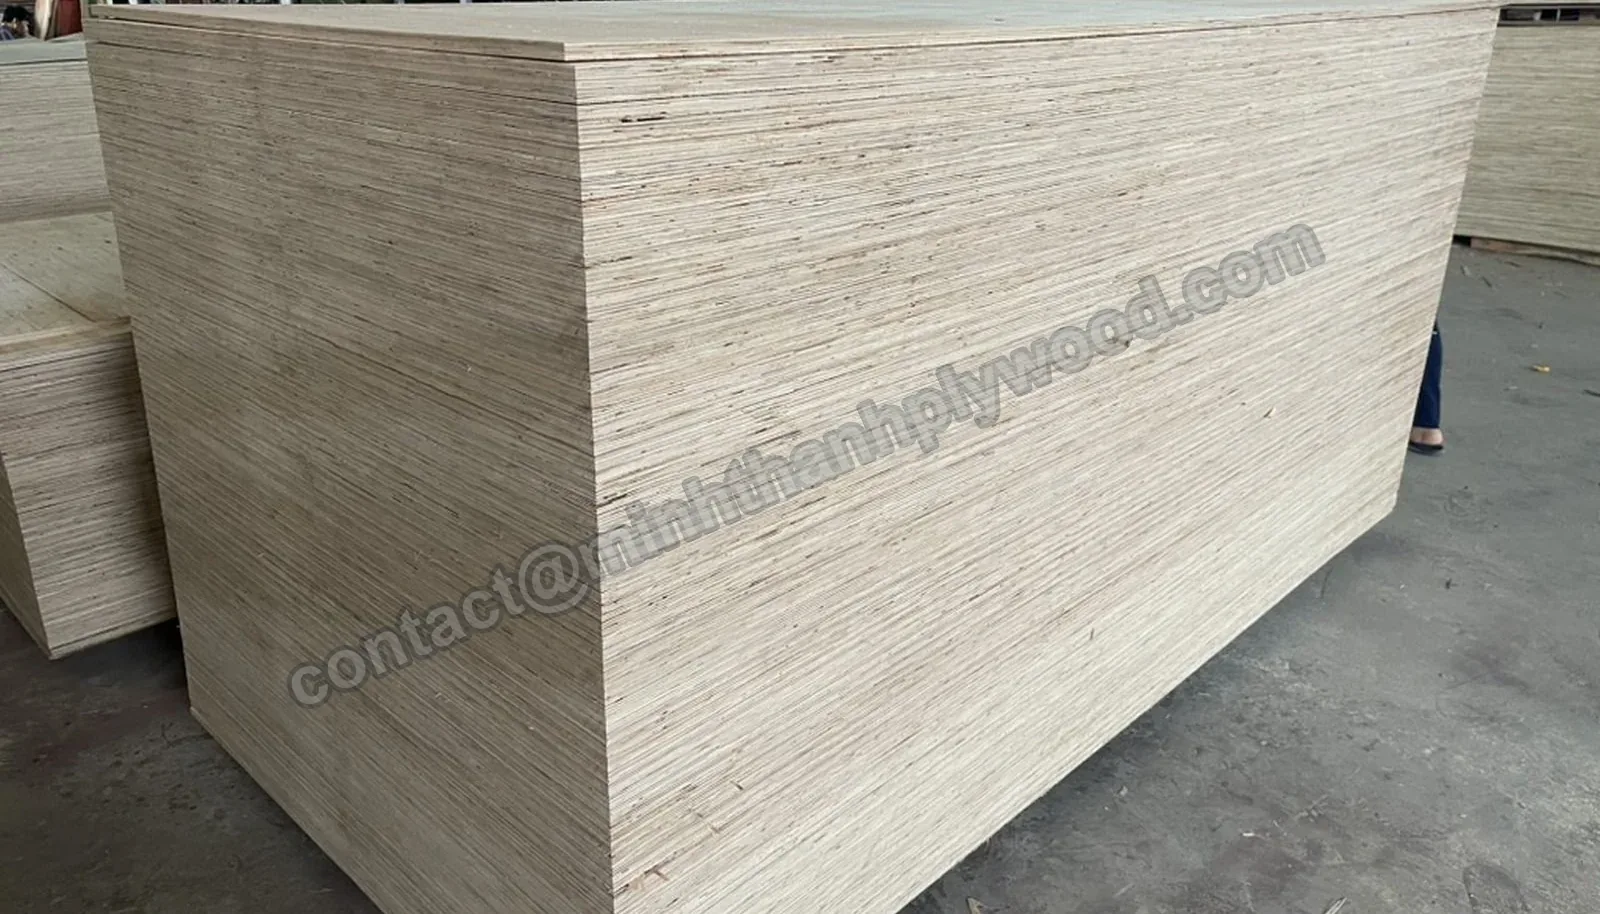
Gęstość Styraxu wynosi około 500 kg/m³, a eukaliptusa 650–750 kg/m³. Rdzeń należy wybrać przed porównaniem wycen, ponieważ cena za nieokreślone drewno liściaste może ukrywać inną masę płyty. Mniejsze elementy nadal przenoszą tę różnicę gęstości na obsługę mebli i planowanie kontenera.
Warstwy naszego rdzenia są zszywane poziomo i pionowo. W płytach meblowych płyta rdzeniowa jest prasowana i kalibrowana, zanim w drugim prasowaniu zostaną dodane fornir licowy i fornir spodni. Kalibrowanie ma znaczenie, gdy elementy z różnych stosów trafiają na to samo ustawienie oklejarki lub obróbki.
Cienkie płyty 3–6 mm mają pięć warstw. Konstrukcja 3 mm ma jeden fornir rdzeniowy, dwie warstwy poprzeczne i dwa forniry zewnętrzne; płyty 4–6 mm mają trzy forniry rdzeniowe i dwa forniry zewnętrzne. W przypadku den szuflad konstrukcję płyty należy dobierać równie starannie jak wymiar prostokąta.
Klej i emisję należy określać oddzielnie
Klej UF przy klasie emisji E0 to standardowa specyfikacja meblowa; klej odporny na wodę dobiera się do warunków eksploatacji.
| Pozycja zamówienia | Co określa | Szczegół zamówienia meblowego |
|---|---|---|
| Klej | Żywica klejąca | UF standardowo; klej wzmacniany melaminą lub fenolowy WBP dla określonych warunków eksploatacji |
| Emisja | Wymóg dotyczący emisji formaldehydu | Standard E0 dla płyt meblowych do wnętrz |
| Dowody z badań | Metoda i oznaczenie materiału | Wyniki badań komorowych ASTM D6007 dla badanych próbek |
| Wykończenie krawędzi | Ochrona po cięciu | Uwzględnienie odsłoniętych krawędzi rdzenia w dalszym wykończeniu |
E0 opisuje emisję formaldehydu, a nie rodzaj kleju. Prosimy wpisać wymagania dotyczące kleju i emisji w osobnych pozycjach zamówienia, aby specyfikacji szafki do wnętrz nie pomylić z wymogiem klejenia odpornego na wodę. Opcje kleju wzmacnianego melaminą i fenolowego WBP zamawia się zgodnie z przewidywanym zastosowaniem.
Sześć badań komorowych (trzy wykonane przez Shanghai Hongjun, trzy przez ICTT Vietnam) według ASTM D6007 na płytach 9, 15 i 18 mm w okresie od kwietnia 2025 do czerwca 2026 dało średnie wyniki 0,014–0,032 ppm. Są to zmierzone wyniki dla próbek. W przypadku formatek meblowych oznaczenie materiału w sprawozdaniu z badań powinno pozostać powiązane z oznaczeniem materiału na liście cięcia.
Świeżo przycięte krawędzie odsłaniają rdzeń. Prosimy uwzględnić wykończenie krawędzi w planie dalszej produkcji wszędzie tam, gdzie meble będą narażone na wilgoć. Powłoka powierzchniowa i ochrona krawędzi służą innemu celowi niż dobór kleju wewnątrz płyty.
Planowanie cięcia z uwzględnieniem kierunku włókien i rzazu piły
Wymiary gotowe muszą uwzględniać materiał usuwany przez piłę oraz ewentualne końcowe przycięcie w Państwa zakładzie.
| Układ cięcia | Specyfikacja wymiaru gotowego | Tolerancja długości / szerokości | Włókna i pakowanie |
|---|---|---|---|
| 4 elementy z płyty bazowej | Państwa prostokąt w obrębie płyty bazowej 1220 × 2440 lub 1250 × 2500 mm | ±2 mm | Strzałka kierunku włókien; pakowanie według oznaczenia elementu |
| 6 elementów z płyty bazowej | Państwa prostokąt z uwzględnieniem rzazu piły | ±2 mm | Oznaczenie elementów dopasowanych lub obróconych |
| 8 elementów z płyty bazowej | Państwa mniejszy prostokąt z ewentualnym naddatkiem na obróbkę | ±2 mm | Podparcie małych stosów na płasko |
Wymiaru gotowego elementu nie należy wyznaczać po prostu przez podzielenie płyty bazowej na papierze. Każde cięcie rozdzielające zużywa materiał. Prosimy podać potrzebny gotowy prostokąt; proponowany rozkrój służy do porównania wydajności i obsługi, po czym należy zatwierdzić faktyczną listę cięcia.
Kierunek włókien wynika z forniru licowego. Prostokąt obrócony dla poprawy wydajności płyty może ułożyć włókna w poprzek drzwi szafki zamiast wzdłuż. Prosimy oznaczać strzałką kierunek włókien na każdym widocznym elemencie oraz wskazywać elementy lustrzane lub parowane tam, gdzie wygląd musi być dopasowany.
Należy odróżnić gotową prostokątną formatkę od formatki do obróbki. Formatka, którą Państwa zakład będzie profilował lub docinał na krawędziach, wymaga naddatku wliczonego w zamawiany wymiar. Naddatek ten prosimy umieścić bezpośrednio na rysunku, aby etykieta paczki, zamówienie i kontrola przyjęcia odnosiły się do tego samego wymiaru.
Prosimy stosować osobne kolumny dla oznaczenia elementu, długości gotowej, szerokości gotowej, grubości, ilości i strzałki kierunku włókien. Obok elementu prosimy podać selekcję forniru licowego/spodniego oraz ewentualny naddatek na dalsze docinanie, a całej liście nadać oznaczenie wersji. Szkic pomaga w orientacji, natomiast o produkcji decydują zapisane wymiary.
Gdzie sklejka cięta na wymiar ogranicza przenoszenie materiału
Prostokąty cięte w fabryce sprawdzają się przy powtarzalnych elementach mebli, których wymiary są ustalone przed załadunkiem kontenera.
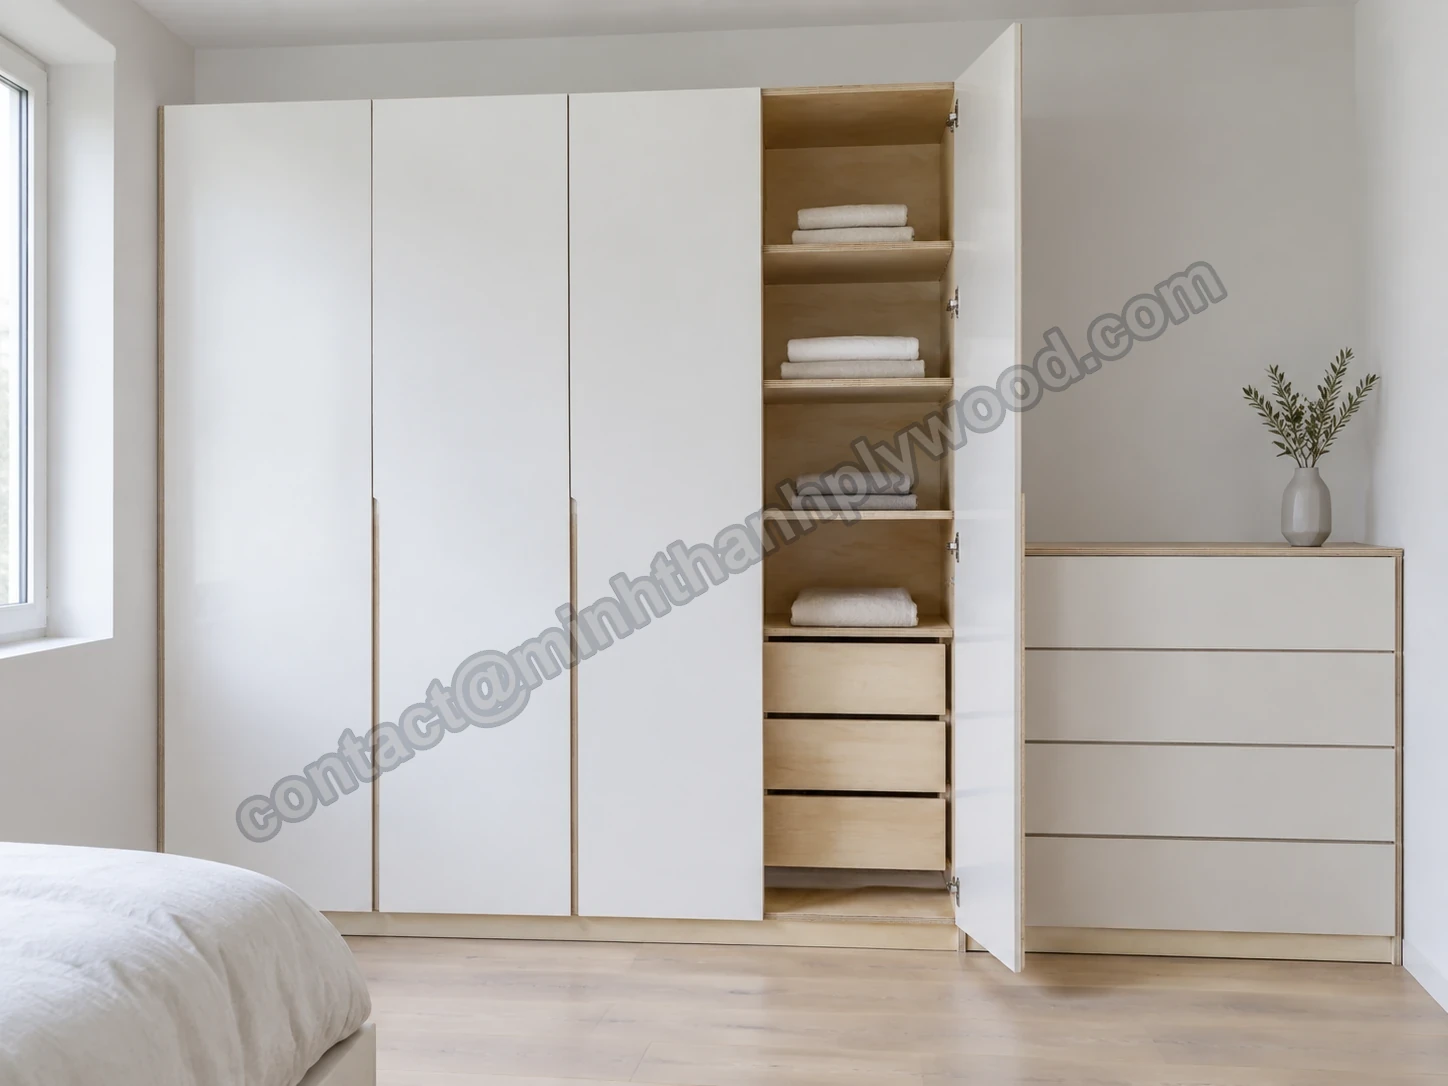
Prostokąty prosimy zamawiać według widocznej strony i kierunku włókien. Półki i boki korpusów powinny mieć odrębne oznaczenia, nawet przy tej samej grubości, aby operatorzy nie musieli ponownie sortować dostawy.
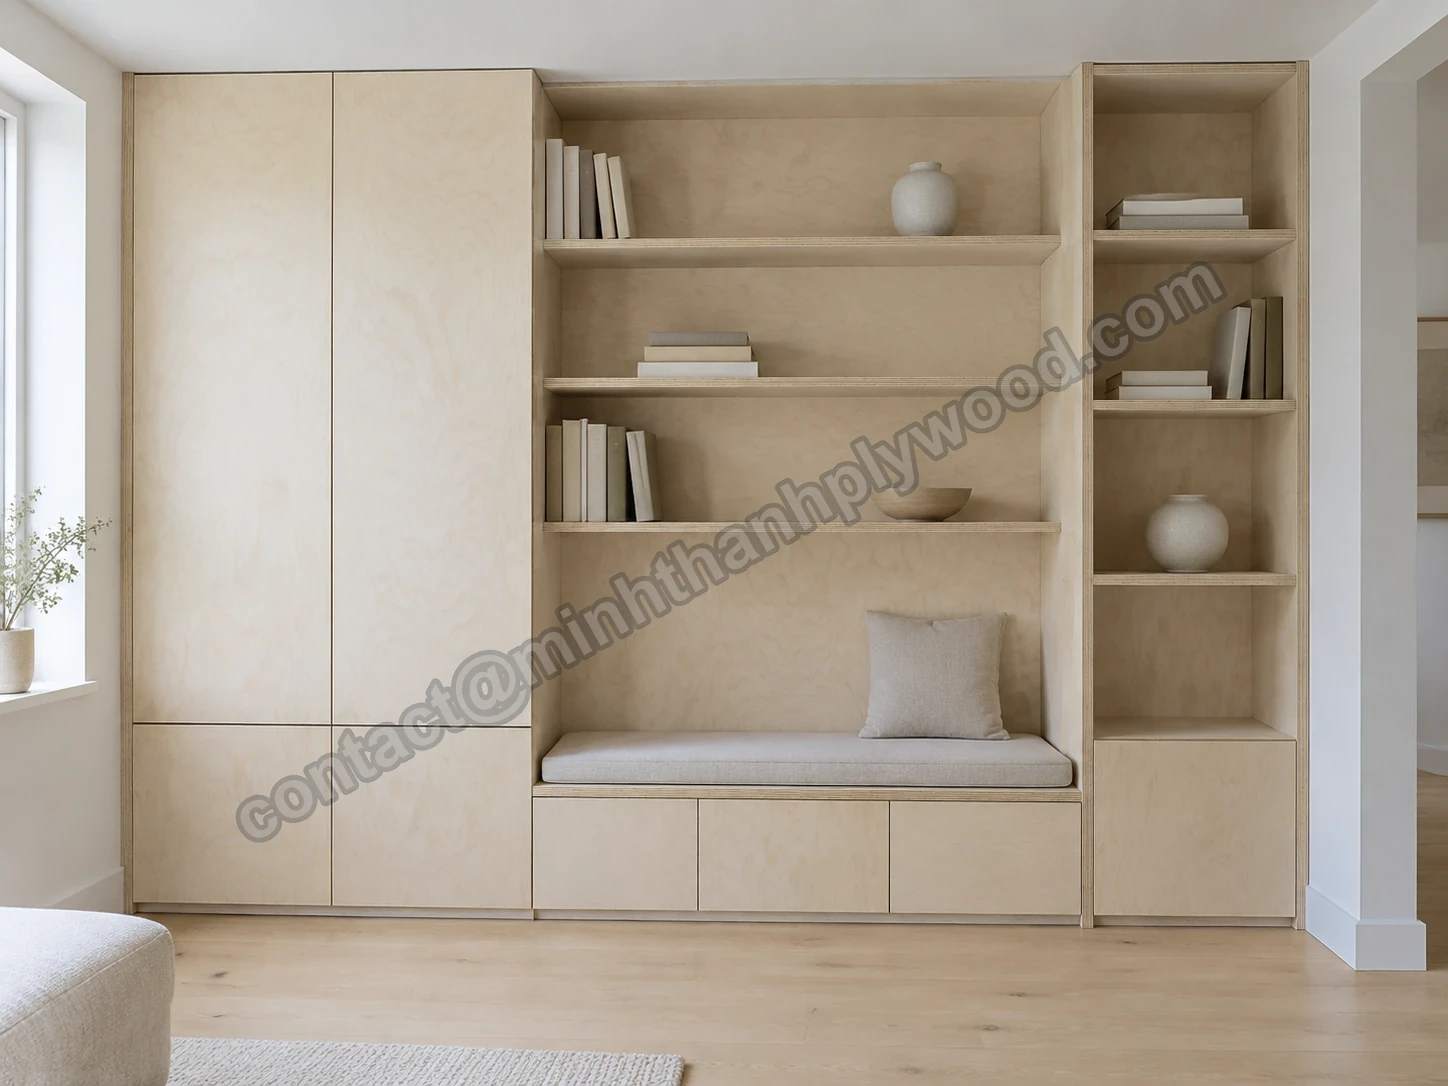
Pięciowarstwowe płyty 3–6 mm stają się małymi elementami o jednolitej konstrukcji płyty bazowej. Każdy prostokąt należy pakować płasko i podpierać stos przy przewożeniu go na linię.
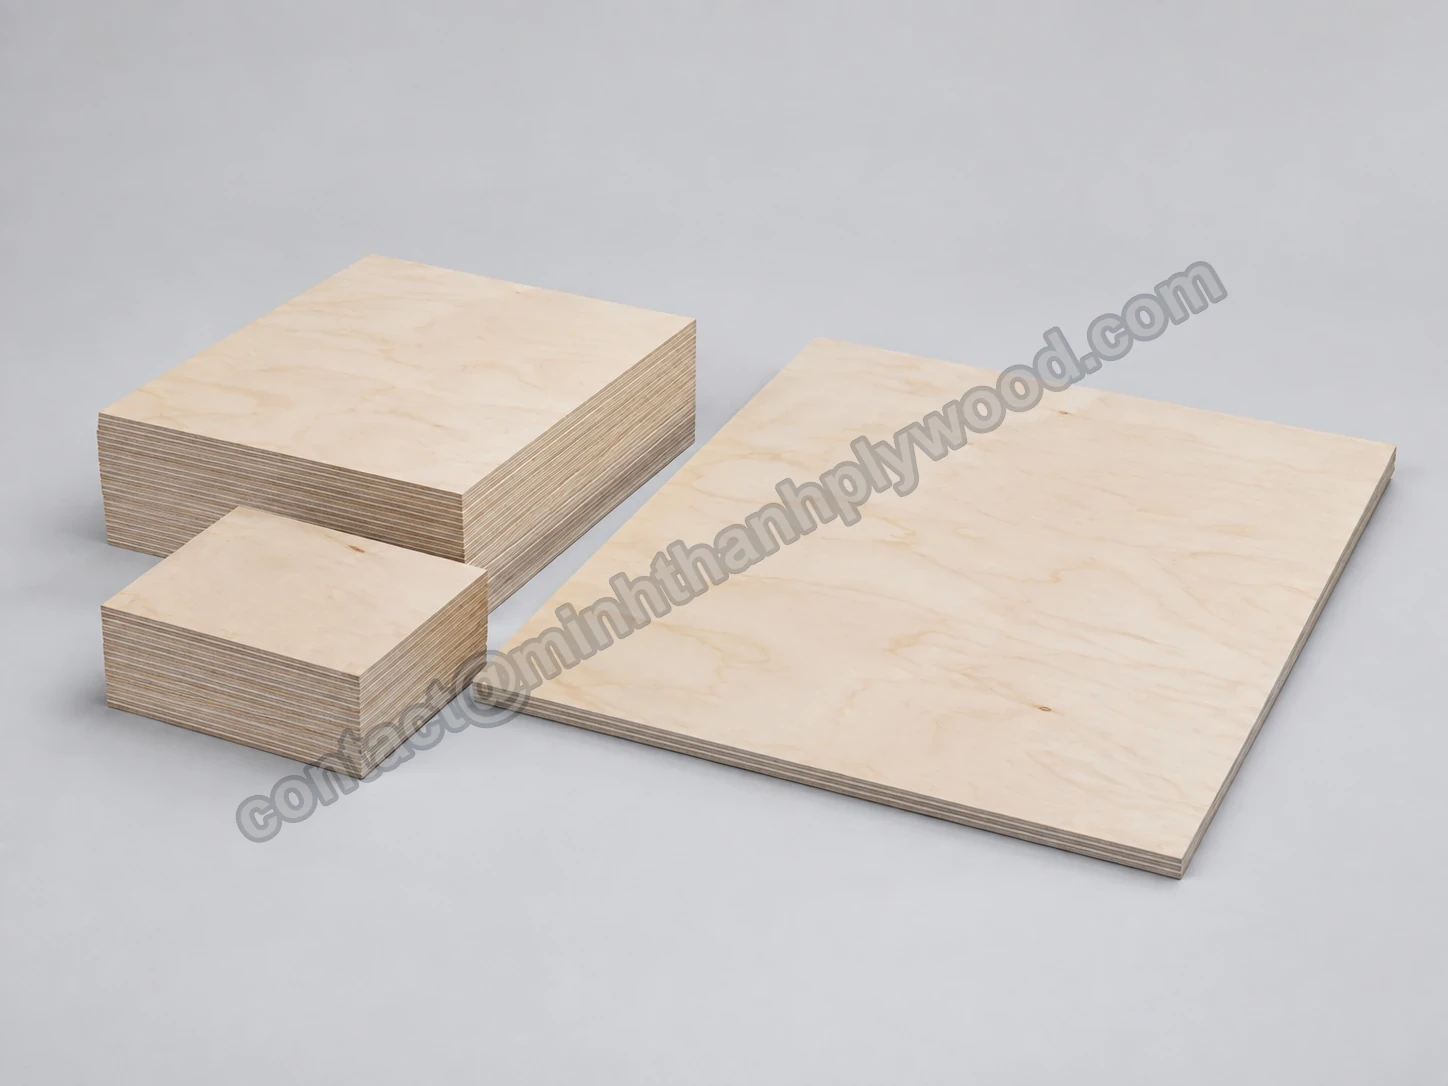
Prosimy podać wymiar prostokątnej formatki przed Państwa własnym profilowaniem, wierceniem lub oklejaniem krawędzi. Zamówiony naddatek należy umieścić na rysunku, a nie w nieformalnej notatce przekazywanej między operatorami.
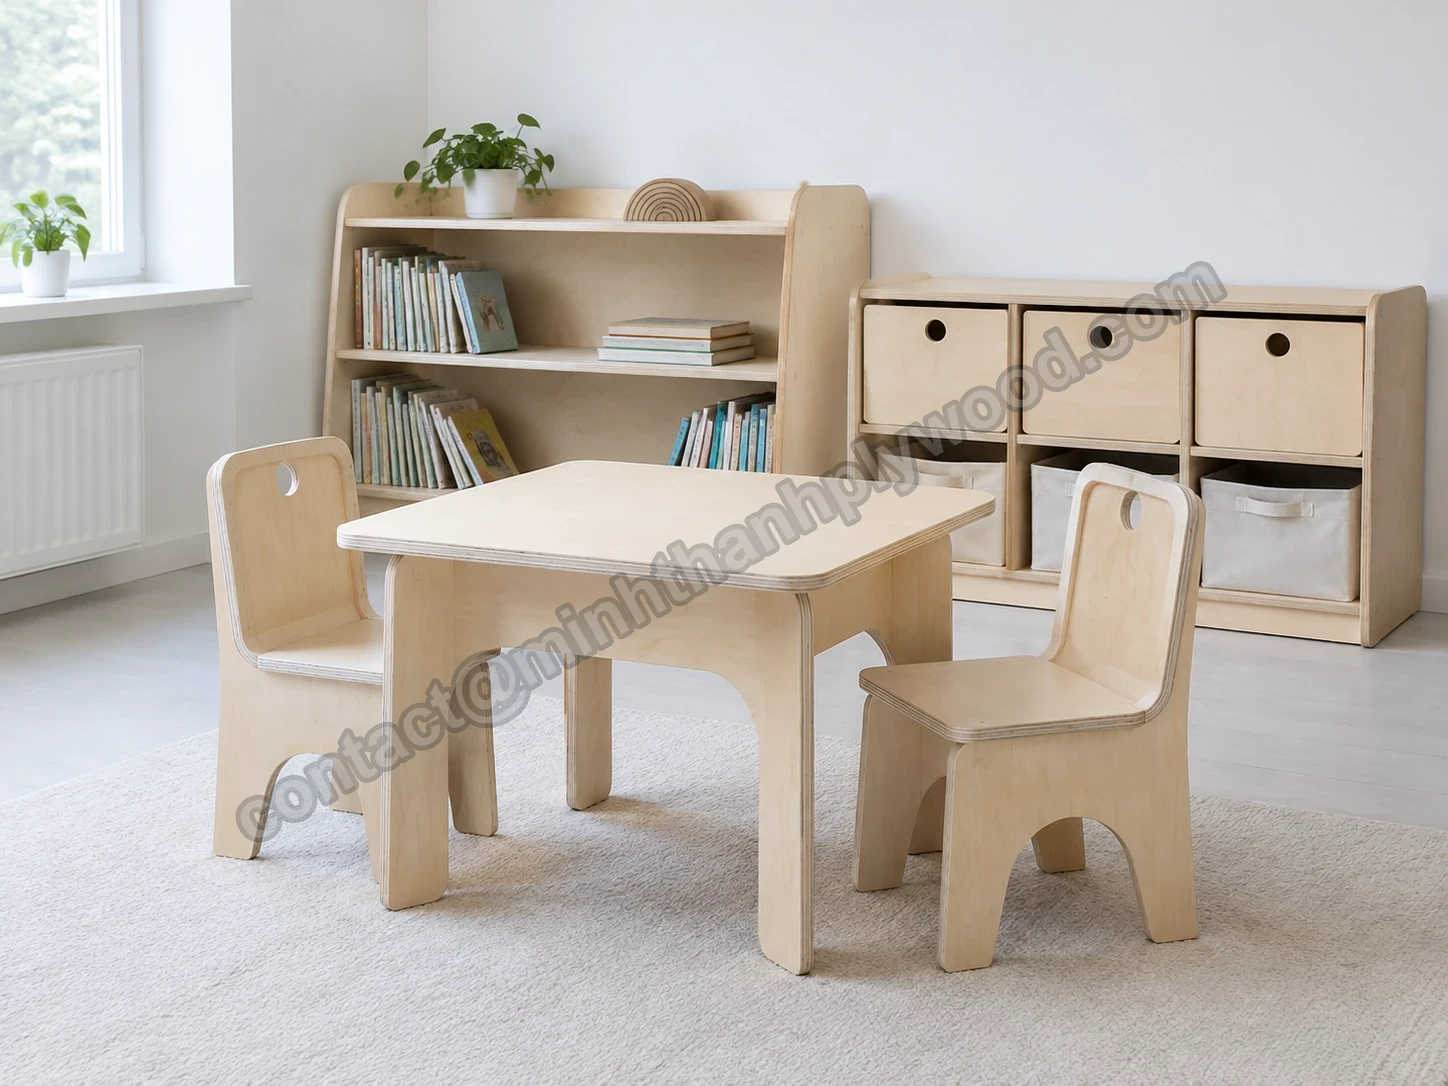
Powtarzalne wymiary półek i przegród mogą być wysyłane w oznaczonych paczkach. Gdy przezroczyste wykończenie pozostawia naturalny fornir widoczny, należy dopasować kierunek włókien forniru licowego na sąsiadujących elementach.
Cięcie jest najbardziej przydatne, gdy kupujący ma stałą listę elementów. Warsztat o zróżnicowanej produkcji, wykonujący pojedyncze projekty, może woleć pełne płyty ze względu na elastyczność. Powtarzalna produkcja szafek lub szuflad może opierać się na mniejszej liczbie oznaczeń elementów i organizować zapas przyjmowanych elementów zgodnie z kolejnością obróbki.
Formatki na wymiar czy pełne płyty?
Formatki cięte w fabryce sprawdzają się przy powtarzalnych prostokątach, a pełne płyty wtedy, gdy plan cięcia często się zmienia.
| Decyzja | Formatki cięte w fabryce | Pełne płyty |
|---|---|---|
| Przyjęcie towaru | Liczenie według oznaczenia elementu | Liczenie według płyt bazowych |
| Elastyczność | Wymiary ustalone przed produkcją | Nowe rozkroje nadal możliwe |
| Kierunek włókien | Oznaczony w zatwierdzonej liście cięcia | Kontrolowany podczas cięcia na miejscu |
| Obróbka | Państwa zakład profiluje, wierci i wykańcza formatki | Państwa zakład tnie przed dalszą obróbką |
| Organizacja zapasu | Osobne mniejsze paczki dla każdego elementu | Zapas płyt według materiału i grubości |
| Najlepsze zastosowanie | Powtarzalne elementy mebli | Zmienne zlecenia i często zmieniane projekty |
Należy porównywać koszt dostarczonego użytecznego elementu, a nie tylko koszt płyty bazowej. Prosimy uwzględnić zakupioną powierzchnię płyt, operację cięcia, przenoszenie materiału, opakowanie i fracht przypisany do wysyłki. Ścinek, który Państwa warsztat wykorzysta ponownie, ma inną wartość niż pasek trafiający prosto do odpadów.
Przy zamówieniach powtarzalnych wydajność należy obliczać na podstawie faktycznie zatwierdzonego rozkroju i wynikających z kierunku włókien ograniczeń. Zmiana formatu płyty bazowej może pomóc przy powtarzalnym schemacie cięcia, ale zmienia też powierzchnię zajmowaną przez paczkę. Przed trwałą zmianą zakupów prosimy porównać cały układ.
Niestandardowa płyta bazowa i cięta formatka rozwiązują różne problemy. Format bazowy określa płytę wytwarzaną na linii; lista cięcia określa prostokąty wykonywane później. Nasze niestandardowe formaty płyt bazowych obejmują 1220 × 2500 i 1220 × 2280 mm, obok formatów standardowych.
Kontrola wymiarów, zanim elementy trafią na linię
Przed przekazaniem paczki do produkcji należy sprawdzić zatwierdzone oznaczenie elementu, kierunek włókien forniru licowego, grubość i wymiary prostokąta.
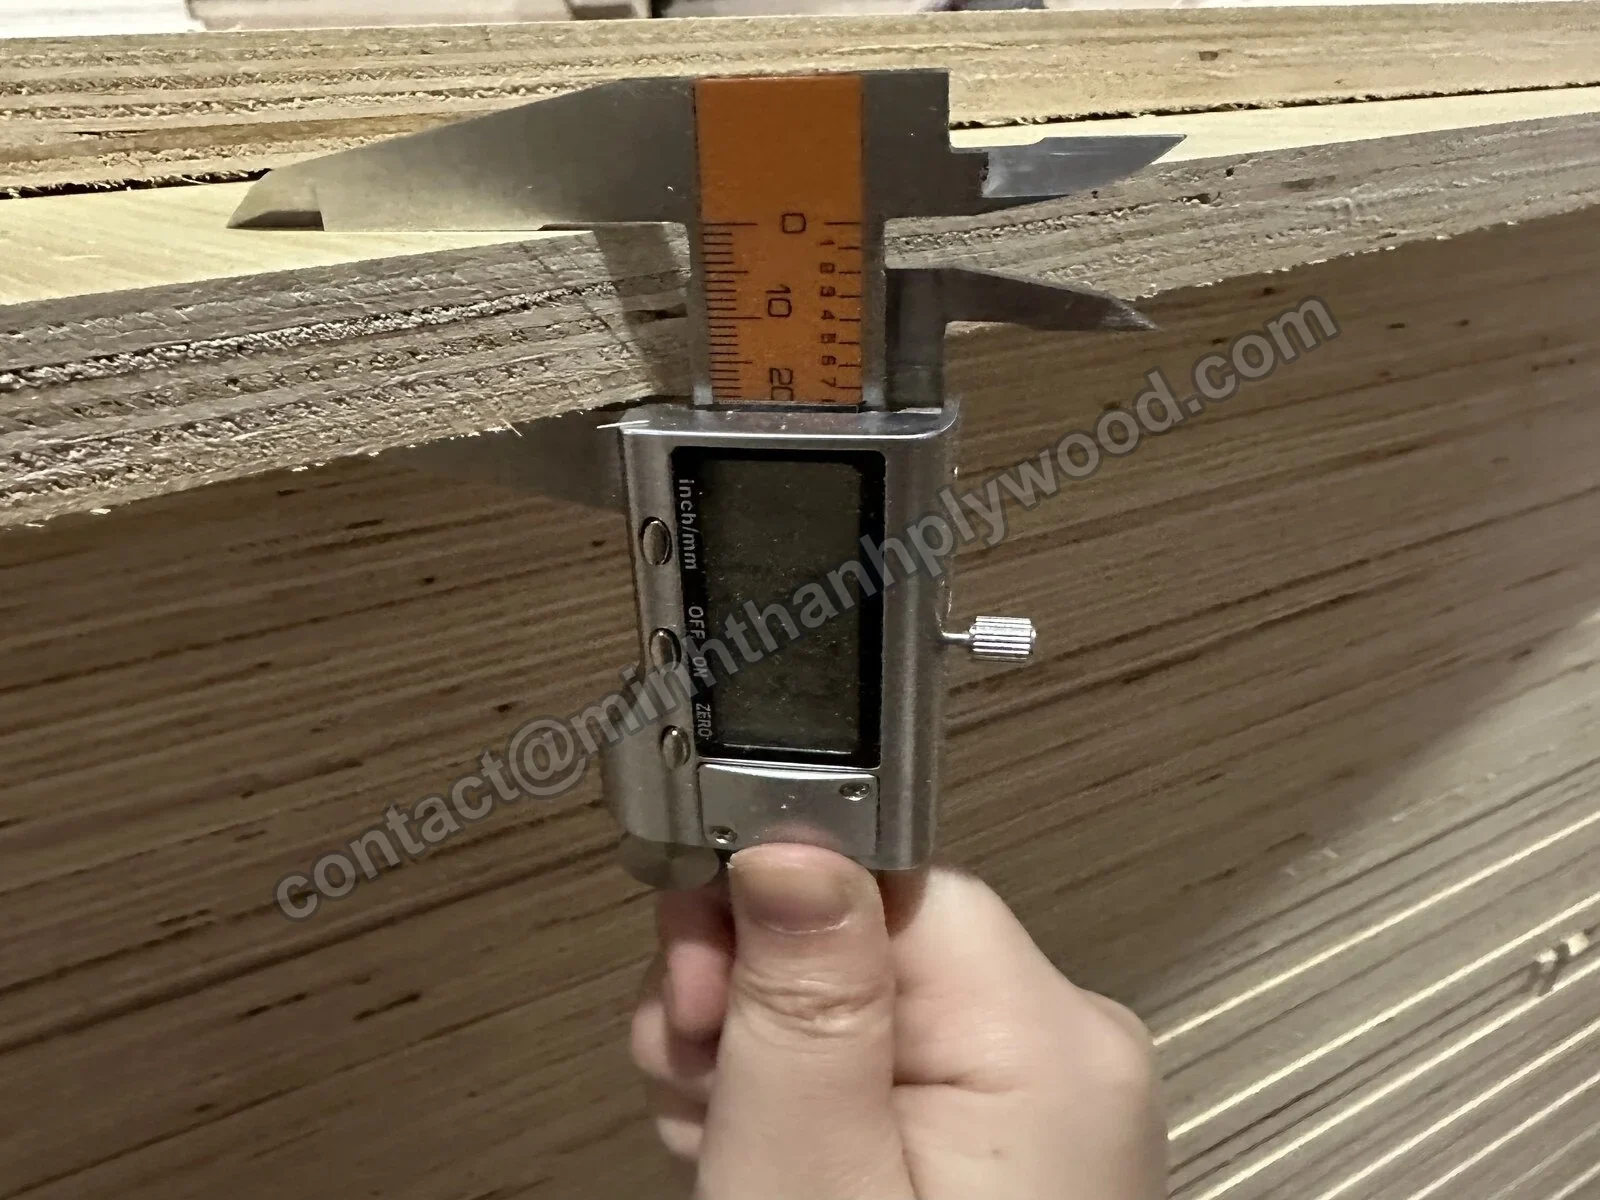
Porównać oznaczenie paczki z zatwierdzoną listą cięcia.
Sprawdzić fornir licowy i spodni z próbką wzorcową.
Zmierzyć długość, szerokość i przekątne gotowej formatki.
Odczytać grubość suwmiarką w kilku punktach.
Obejrzeć świeżo przycięte krawędzie i podpierać stos na płasko.
Zapisać ilości według oznaczenia elementu przed dalszą obróbką.
Długość i szerokość gotową utrzymujemy w tolerancji ±2 mm, a grubość szlifowanych płyt meblowych z dokładnością nawet ±0,2 mm. Lista cięcia określa zamierzony kierunek włókien i ewentualny naddatek na obróbkę. Prosimy porównać te dane z etykietą paczki, zanim pierwsze elementy trafią na Państwa linię.
Pierwszą otwartą paczkę warto wykorzystać do porównania etykiety z wersją rysunku. Prosimy mierzyć elementy z więcej niż jednego miejsca w stosie, porównać obie przekątne pod kątem prostokątności i sprawdzić krawędź wyjścia piły pod kątem wyrwań. Próbkę i zdjęcia należy przechowywać razem z dokumentem przyjęcia towaru.
Dokumenty do zamówienia elementów
CARB P2 / TSCA Title VI, ICTT, nr zakładu 23024; ISO 9001:2015 i TCVN 11902:2017. Dokumenty jakościowe i dokumentacja EUDR są dołączane do zamówienia.
Pakowanie i liczenie według oznaczenia elementu
Paczki elementów powinny zawierać numer elementu, wymiar gotowy, grubość i ilość, aby pracownicy przyjęcia mogli je sprawdzić bez otwierania każdego pakietu.
| Rdzeń / masa płyty bazowej | Ekwiwalent w płytach bazowych | Pakiety płyt bazowych, do 55 płyt | 4 elementy z płyty bazowej | 6 elementów z płyty bazowej | 8 elementów z płyty bazowej |
|---|---|---|---|---|---|
| Styrax / 26,8 kg | 990 | 18 × 55 płyt | 3 960 | 5 940 | 7 920 |
| Eukaliptus / 34,8 kg | 795 | 15 × 53 płyty | 3 180 | 4 770 | 6 360 |
Przykład załadunku wychodzi od płyt bazowych 18 mm o wymiarach 1220 × 2440 mm. Opiera się na naszym standardowym planie do 28 000 kg sklejki na 40HC, z opakowaniem doliczanym przy weryfikacji rezerwacji. Masa płyty wynosi 26,8 kg dla Styraxu przy 500 kg/m³ i 34,8 kg dla eukaliptusa przy 650 kg/m³.
Przy obsłudze płyt bazowych stos 55 płyt ma wysokość 990 mm. Obliczone ilości dzielą się na 18 pakietów po 55 płyt bazowych dla Styraxu lub 15 pakietów po 53 dla eukaliptusa. Cięcie zmienia powierzchnię paczki i liczbę pakietów gotowych elementów; podane wartości są ekwiwalentami materiałowymi do planowania.
Kalkulator pakowania pozwala ustalić objętość płyt bazowych; następnie paczki elementów należy zaplanować z uwzględnieniem przenoszenia materiału i potwierdzonej ładowności kontenera. Wymiary elementów, gęstość rdzenia, opakowanie ochronne i układ pakietów wpływają na plan załadunku.
Ładowność z rezerwacji ogranicza masę ładunku łącznie z opakowaniem. Większa liczba mniejszych elementów nie jest powodem do zwiększenia łącznej objętości sklejki. Przy zamówieniach mieszanych lista pakowania powinna być pogrupowana według oznaczenia elementu, aby brak można było zlokalizować bez ponownego liczenia niezwiązanych elementów.
Prosimy ustalić, w jaki sposób Państwa dział przyjęcia towaru będzie przemieszczać paczki. Podparcie palety powinno utrzymywać małe płyty na płasko, a płyty ochronne i narożniki chronić odsłonięte krawędzie. Pakiet należy otwierać na równym podłożu i unosić elementy, zamiast przesuwać widoczną powierzchnię po kolejnej płycie.
Przykładowy plan materiałowy 40HC, przed odliczeniem rzazu piły: około 26 520 kg płyt dla Styraxu lub 27 690 kg dla eukaliptusa, bez opakowania; weryfikacja ładowności opiera się na Państwa rezerwacji. Nie są to gwarantowane pojemności dla gotowych formatek. Ostateczne ilości elementów wynikają z zatwierdzonego rozkroju, powierzchni pakietów, zmierzonej masy brutto i potwierdzonej ładowności z rezerwacji.
Ilości zamówienia i harmonogram produkcji
Zamówienia zaczynają się od jednego kontenera 40HC, a produkcja trwa 15–45 dni od wpłaty zaliczki.
| MOQ | 1×40HC; mieszane specyfikacje po uzgodnieniu |
|---|---|
| Produkcja | 15–45 dni od wpłaty zaliczki |
| Próbki | Bezpłatne próbki |
Mieszane specyfikacje ustalamy razem z planem cięcia i pakowania. Prosimy podać ilość każdego elementu, a nie tylko łączną wielkość kontenera; to rozłożenie decyduje, ile płyt bazowych i osobnych paczek wymaga zamówienie.
Płatność: 30 % zaliczki i 70 % po przesłaniu skanu konosamentu, przelewem T/T lub nieodwołalną akredytywą L/C płatną za okazaniem. Podajemy ceny FOB Hai Phong, CFR lub CIF. Bezpłatne próbki pozwalają sprawdzić fornir licowy i rdzeń przed zatwierdzeniem zamówienia produkcyjnego. Czas transportu morskiego dolicza się do czasu produkcji.
Zamówienie na podstawie jednej kontrolowanej listy cięcia
Prosimy przesłać listę cięcia ze specyfikacją płyty, zatwierdzić próbkę i wersję rysunku, a następnie zwolnić zamówienie do produkcji.
Opis zastosowania meblowego i wybranego rdzenia.
Oddzielne określenie kleju i emisji, a następnie klasy forniru licowego/spodniego.
Lista grubości, gotowych prostokątów, kierunku włókien i ilości.
Wymagania dotyczące pakowania i port docelowy.
Zatwierdzenie próbki materiału, wyceny i wersji listy cięcia.
Otrzymanie zdjęć z kontroli i sprawdzenie listy pakowania przed wysyłką.
Każdy odrębny element powinien mieć własne oznaczenie. Jeśli rysunek zmieni się po wycenie, prosimy wyraźnie wskazać zastąpioną wersję i jednocześnie zaktualizować zestawienie ilości. Dzięki temu zakupy, cięcie i przyjęcie towaru opierają się na jednym opisie zamówienia.
Pytania dotyczące zamówień sklejki ciętej na wymiar
Odpowiedzi dotyczą gotowych prostokątów, kierunku włókien, doboru materiału i zamówień kontenerowych.
Sklejka na wymiar to pełna płyta podzielona przed wysyłką na zamówione prostokąty. Minh Thanh Plywood dostarcza fabrykom mebli i importerom 4, 6 lub 8 elementów z jednej płyty bazowej, przy czym fornir licowy, rdzeń, klej i grubość określa się przed cięciem.
Tak. Minimalne zamówienie to jeden kontener 40HC, a mieszane specyfikacje są możliwe po uzgodnieniu. Prosimy podać liczbę sztuk dla każdego gotowego prostokąta oraz port docelowy, aby wycena obejmowała wykonalny plan cięcia i pakowania.
Nie. Piła usuwa materiał przy każdym cięciu, a formatki do obróbki mogą wymagać dodatkowego naddatku na przycięcie. Prosimy podać na rysunku wymaganą długość i szerokość gotową, zamiast traktować części płyty bazowej jako wymiary końcowe.
Prosimy zaznaczyć kierunek włókien strzałką na liście cięcia. Prostokąt obrócony w obrębie płyty bazowej zmienia kierunek włókien forniru licowego, dlatego widoczne elementy szafek wymagają oprócz długości i szerokości także wskazania kierunku włókien.
Nasza oferta sklejki obejmuje grubości od 3 do 40 mm. Cienkie płyty 3–6 mm są pięciowarstwowe i nadają się na dna i plecy szuflad; ostateczną grubość prosimy dobrać do rysunku mebla i dalszej obróbki.
Styrax ma gęstość około 500 kg/m³ i odpowiada kupującym, którzy szukają lżejszej płyty. Eukaliptus ma 650–750 kg/m³ i daje gęstszy element. Prosimy wskazać rdzeń w zamówieniu, aby wyceny dotyczyły tego samego materiału.
Nie. E0 to wymóg emisyjny. Klej UF przy klasie emisji E0 to standardowa specyfikacja dla mebli do wnętrz; klej wzmacniany melaminą oraz fenolowy WBP to odrębne opcje klejenia, dobierane do zastosowania.
Powierzchnie są dokładnie szlifowane i przygotowane pod lakier UV na Państwa własnej linii lakierniczej. Prosimy podać wymagane wykończenie i klasę widocznego forniru licowego razem z prośbą o próbkę, aby dostarczona powierzchnia pasowała do kolejnego etapu produkcji.
Ilości są ewidencjonowane według oznaczenia elementu. Przy jednolitym rozkroju 100 płyt bazowych daje 400, 600 lub 800 elementów przy cięciu na 4, 6 lub 8 części. Pojemność kontenera zależy także od gęstości, opakowania i zarezerwowanej ładowności.
Prosimy przesłać zastosowanie, rdzeń, wymagania dotyczące kleju i emisji, klasę forniru licowego/spodniego, grubość, wymiary gotowe z kierunkiem włókien, ilość dla każdego elementu oraz instrukcje pakowania. Prosimy dodać port docelowy i wersję rysunku; Lisa odpowiada w ciągu kilku godzin.
Produkcja trwa 15–45 dni od wpłaty zaliczki. Przed rozpoczęciem produkcji prosimy zatwierdzić próbkę materiału i wersję listy cięcia; czas transportu morskiego z Hai Phong dolicza się do harmonogramu produkcji.
Tak. Bezpłatne próbki pozwalają sprawdzić wybrany fornir licowy, fornir spodni i rdzeń. Prosimy przechowywać zatwierdzoną próbkę razem z wersją listy cięcia, aby odbiór końcowy opierał się na tym samym wzorcu materiałowym co zamówienie.
Długość i szerokość gotowa są utrzymywane w tolerancji ±2 mm. Grubość szlifowanych płyt meblowych utrzymujemy z dokładnością nawet ±0,2 mm. Prosimy podać na liście cięcia wymagany prostokąt, kierunek włókien i ewentualny naddatek na obróbkę, aby gotowy element odpowiadał rysunkowi.
Wycena sklejki ciętej na wymiar
Prosimy przesłać rysunek i ilości elementów; Lisa odpowiada w ciągu kilku godzin.
Można załączyć do 3 rysunków lub plików specyfikacji. Prosimy podać zastosowanie, rdzeń, klej i emisję, klasę forniru licowego/spodniego, wymiary z kierunkiem włókien, pakowanie, ilość i port docelowy. E-mail: [email protected] lub WhatsApp do Lisy: +84 988 586 601. Bezpłatne próbki.
[email protected]Powiązane: specyfikację elementów.