
A
最潔淨的表面:整張板材色調均勻,直紋線條規則一致,無可見拼接或痕跡,可直接施作透明清漆。
用途說明
門片、櫃門正面、牆面飾板,以及會近距離觀看的店面裝修部件。
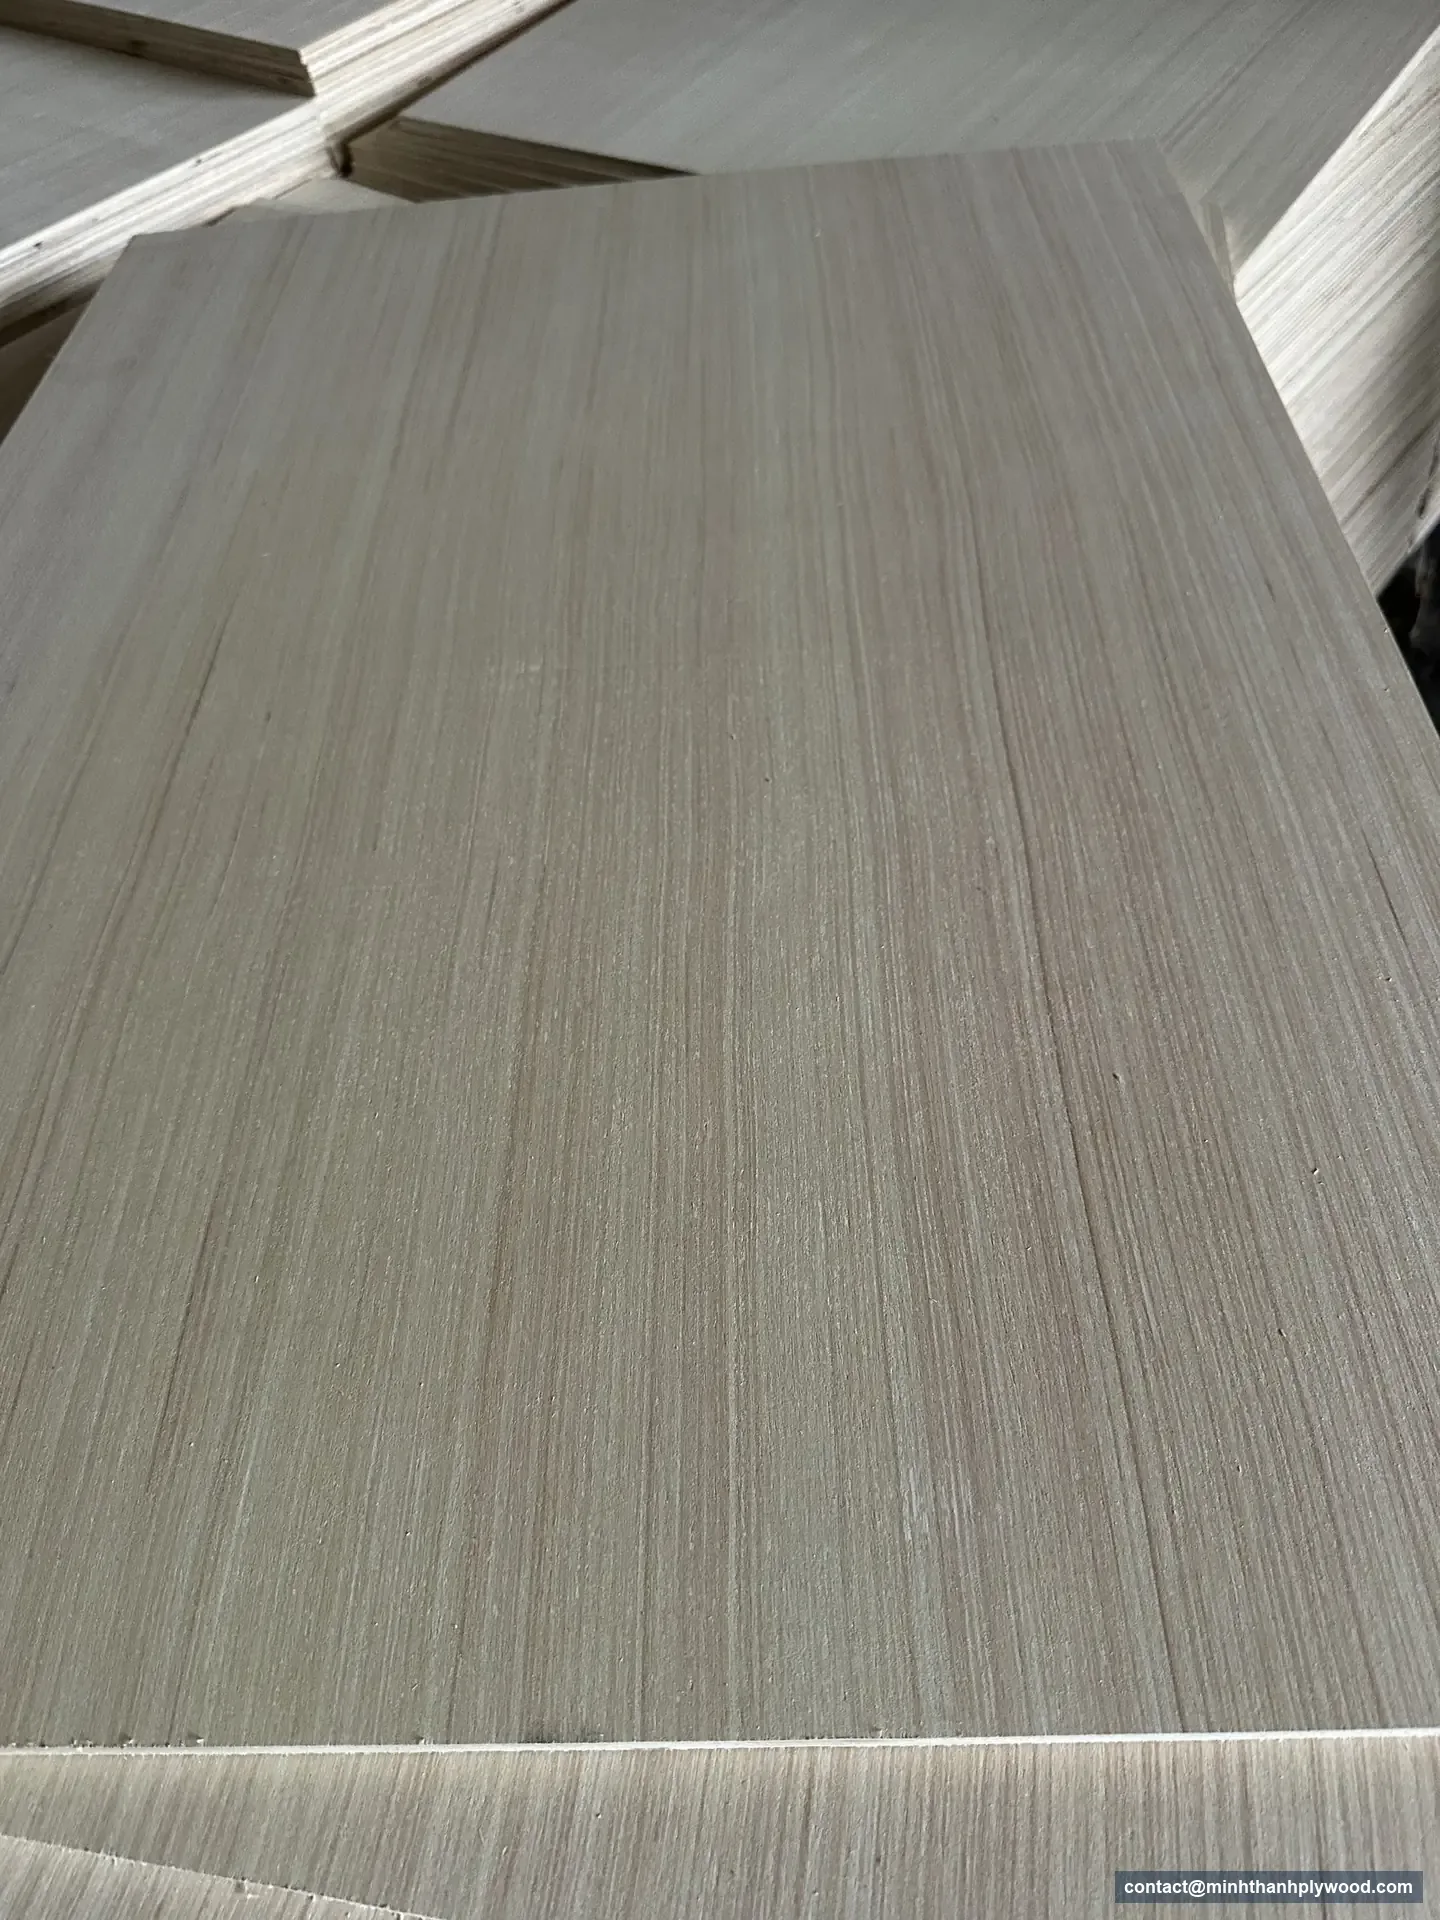
科技木皮合板 · 越南富壽省 Ha Hoa
供應概覽
越南科技木皮合板採用科技木皮表板:人工林木材經旋切、染色、膠合成木方後再次刨切,使各張板材的色澤與木紋一致。Minh Thanh Plywood 將其壓貼於白色安息香木或桉木芯板,芯板採雙向縫接,砂光後厚度公差可達 ±0.2 mm;標準使用脲醛樹脂膠,甲醛釋放符合 E0。厚度為 3–40 mm。
Minh Thanh Plywood 在富壽省 Ha Hoa 的自有產線壓貼科技木皮,年產能達 50,000+ m³,具備超過 20 年的合板製造經驗。科技木皮是我們最常壓貼的表板之一,工廠專為高等級家具與室內用合板生產而設,以歐洲為主要市場。買方也會以 recon veneer、recomposed veneer、compensato EV 或 contreplaqué EV 等名稱尋找這項產品。
先看影片
這支影片涵蓋本頁的完整內容:科技木皮是什麼、如何製作、與天然木皮有何不同,以及紋樣、芯板、等級、膠種、甲醛釋放檢測、搬運、包裝與訂購方式。
實際板材
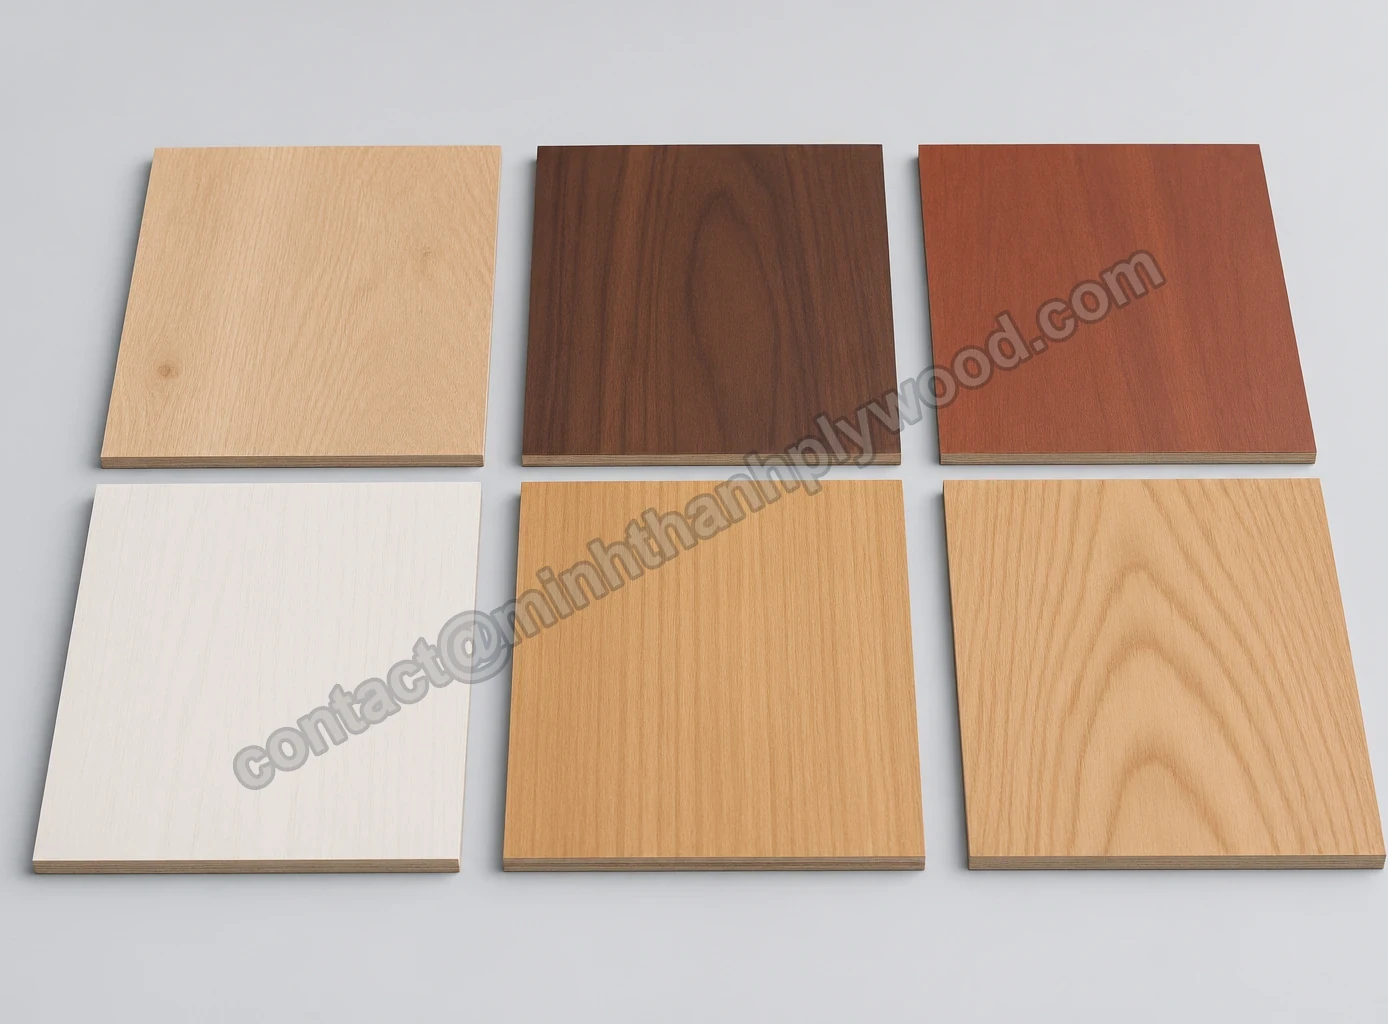
科技木皮表板提供直紋、山形紋與橡木紋,色澤包括淺色、胡桃木色、紅色與白色;生產前由您依樣板選定。以下照片與短片呈現實際生產的整張板材,也是我們在貨櫃封櫃前提供給您的實物證明。
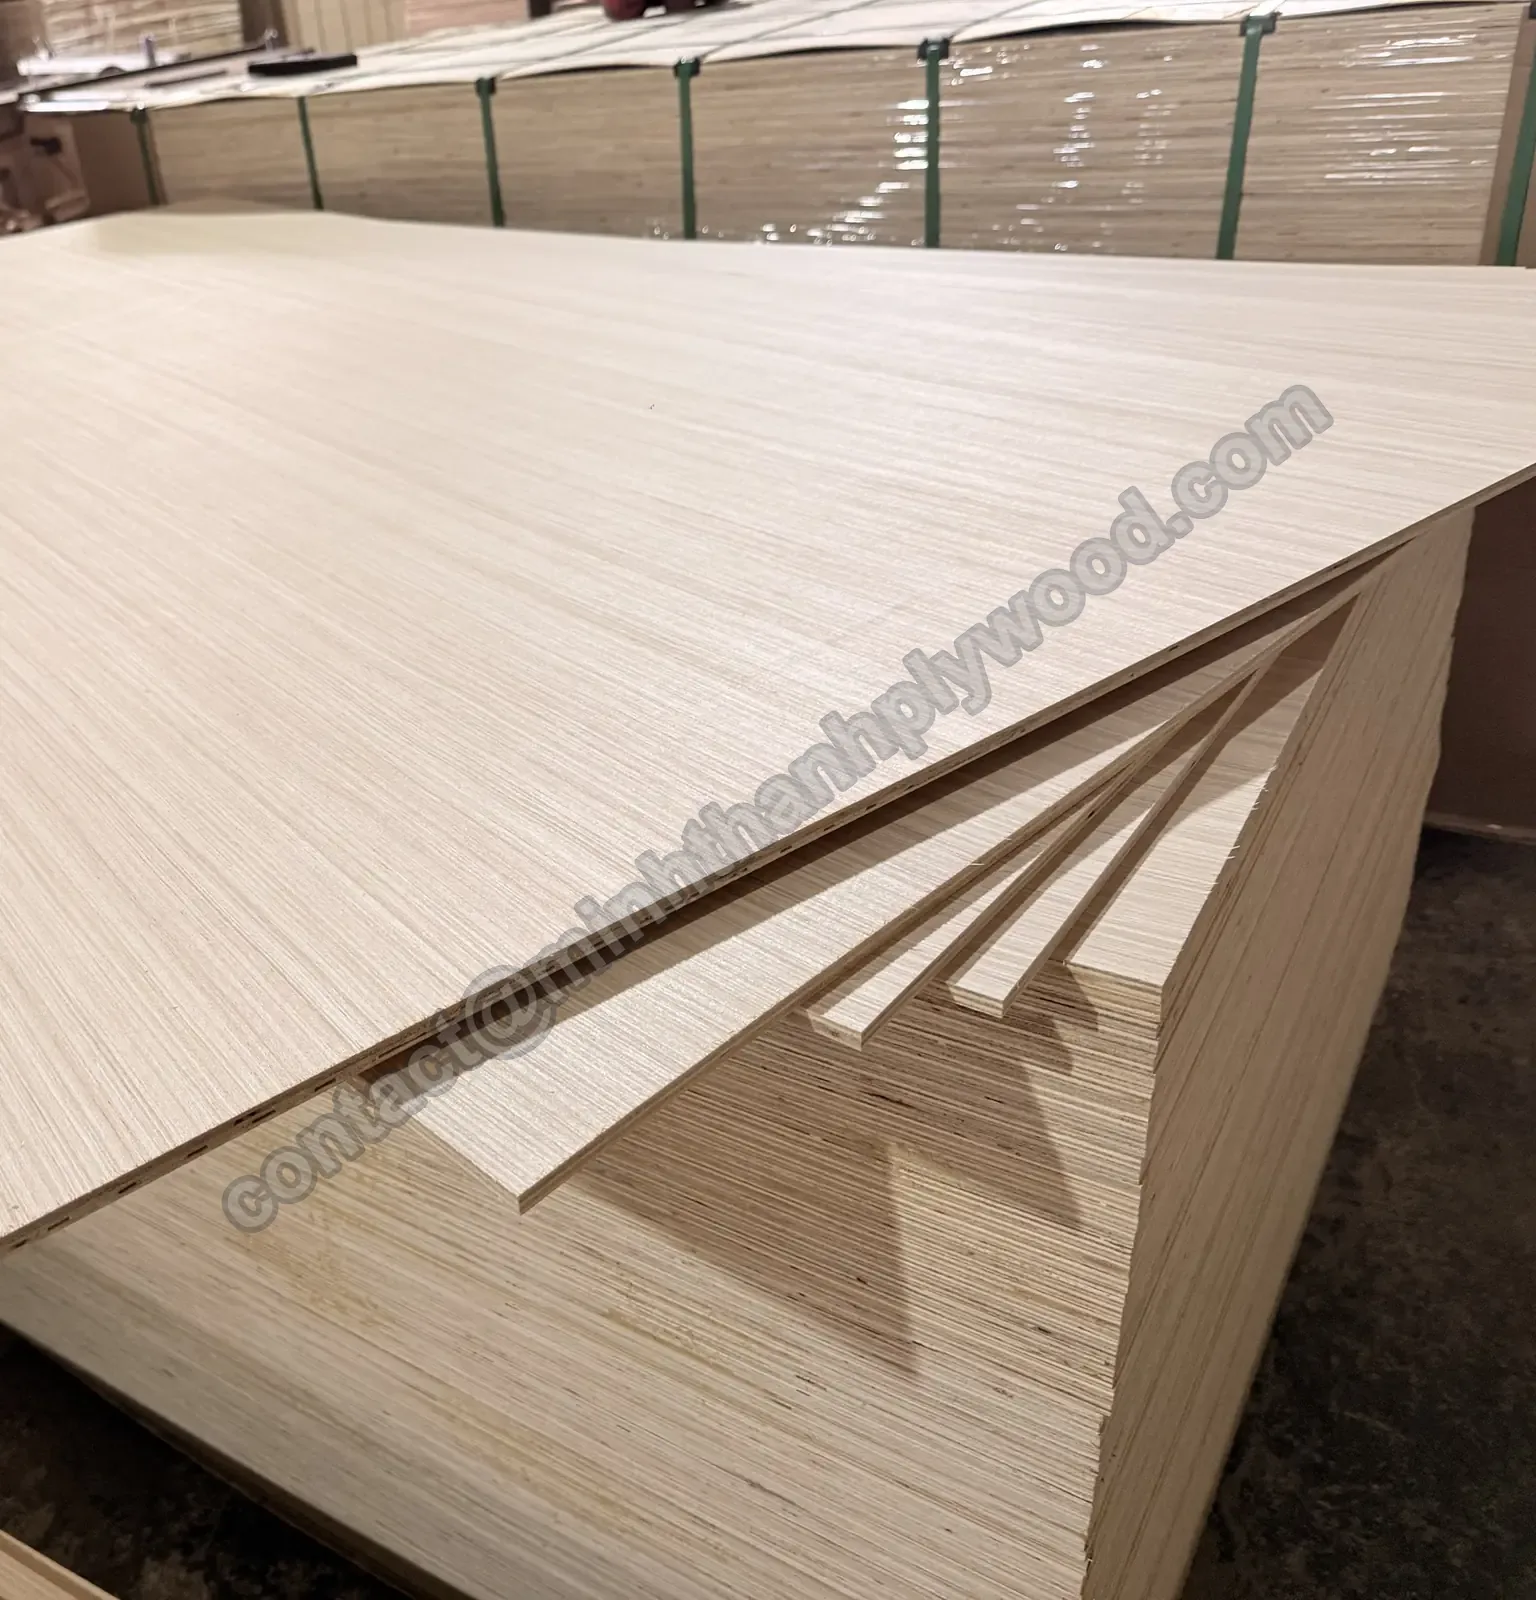
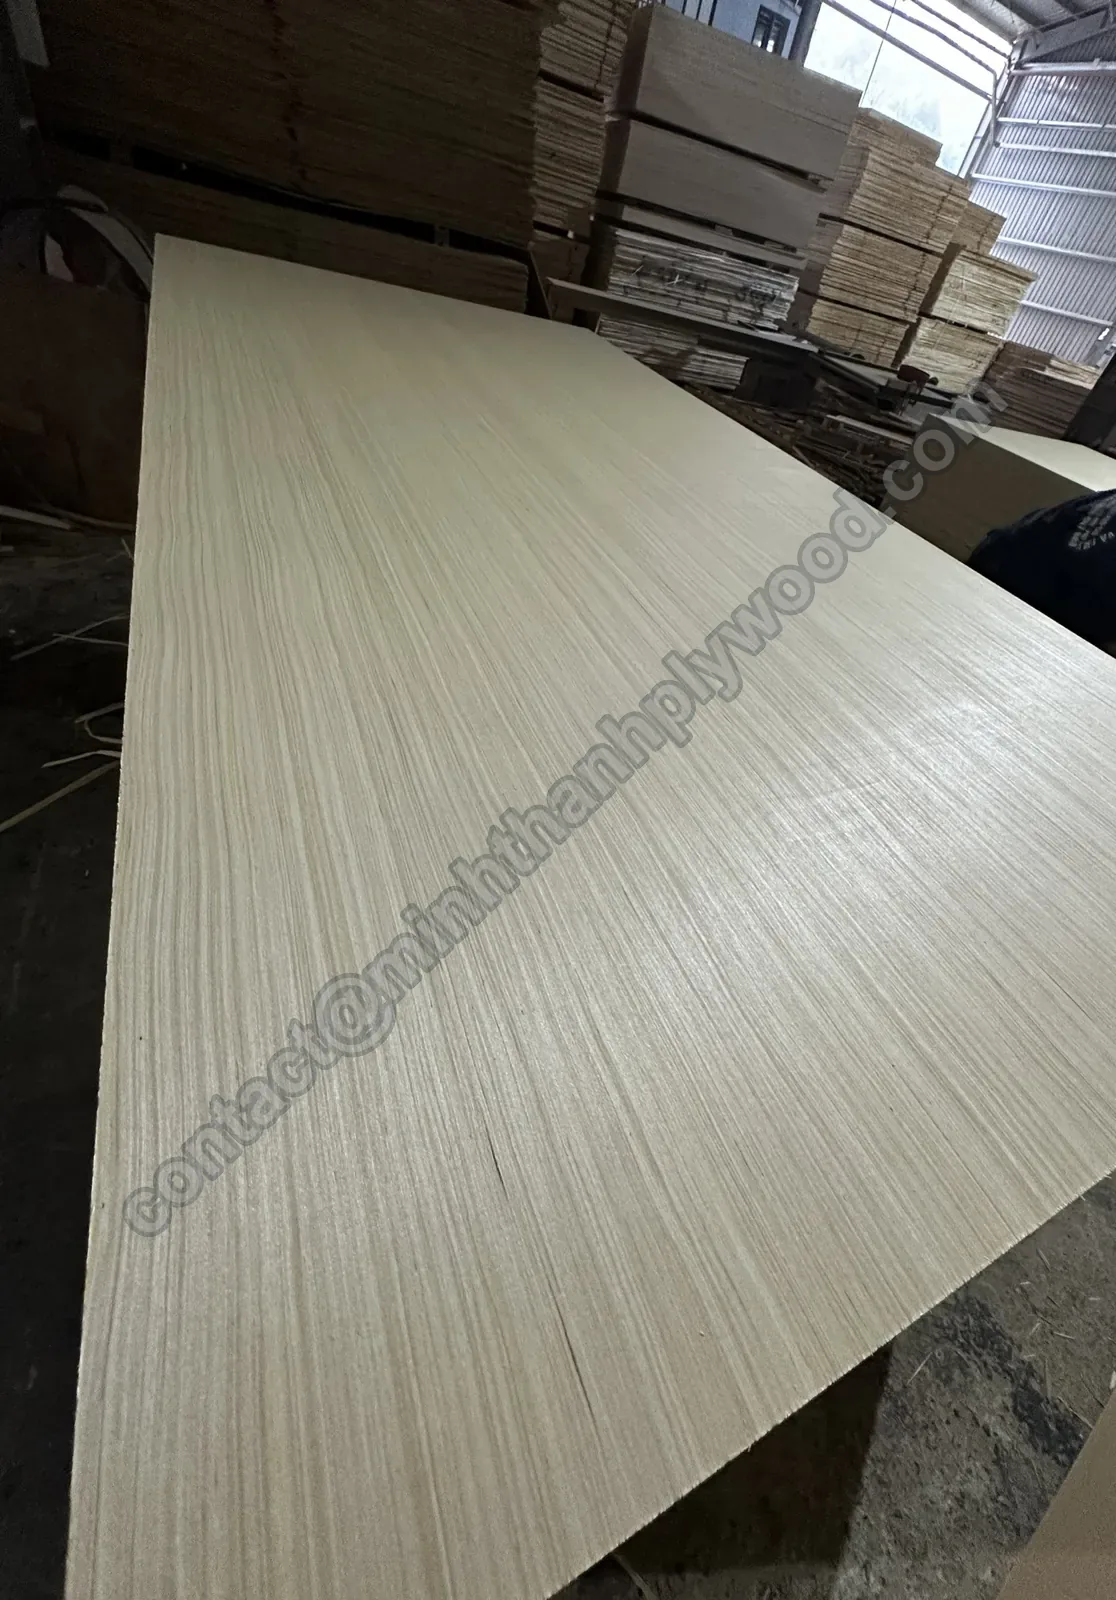
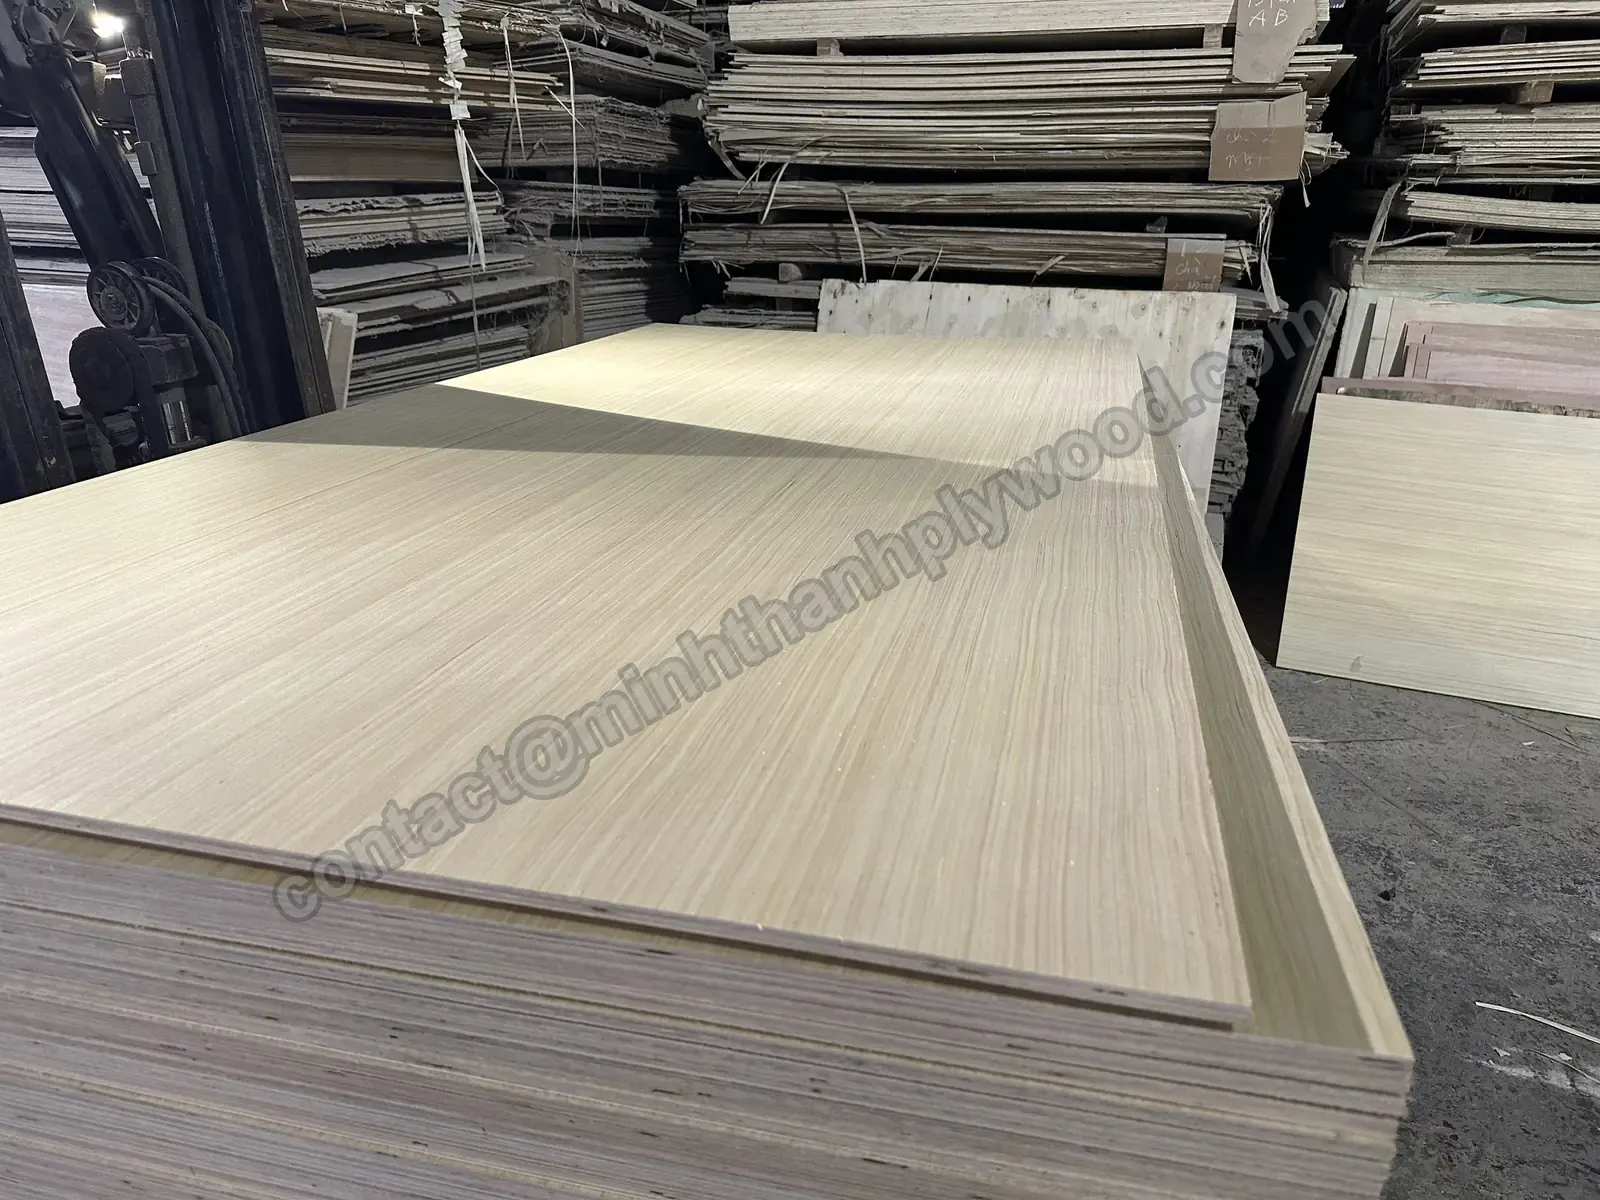
直紋呈現細緻平行線條,運用於門片與櫃門正面,可形成沉穩、現代的表面。山形紋科技木皮模擬平鋸木材的拱形紋理,視覺上較溫暖、傳統。色澤在木皮染色時即已確定。淺橡木色、胡桃木色、白色或紅色科技木皮,都是在木皮製作階段選定,並在整張訂單中維持一致。
請依實體樣品選擇紋樣。每台螢幕顯示的色澤不同,您確認的樣板會成為每張生產板材的比對依據。我們可依您需要的厚度與芯板提供免費樣品。
產品規格
我們的科技木皮合板以科技木皮作為表板與底板,搭配縫接的安息香木或桉木芯板,厚度為 3–40 mm。標準使用脲醛樹脂膠,甲醛釋放符合 E0;表面經精細砂光,厚度公差可達 ±0.2 mm。下列每一項都是報價單上的規格欄位,可依您的訂單調整。
| 表板木皮 | 科技木皮(EV、重組木皮),壓製前厚度 0.2–0.5 mm;歐洲家具常用 0.3 mm |
|---|---|
| 紋樣與色澤 | 直紋、山形紋及橡木紋,提供淺色、胡桃木色、紅色與白色,依您確認的樣板配對 |
| 底板木皮 | 科技木皮,與表板同級,或隱藏底面使用低一級木皮(A/A、A/B、B/B) |
| 芯板 | 白色安息香木或桉木人工林木材,A 級芯板單板 |
| 芯板接合 | 水平與垂直雙向縫接;標準為芯板外層縫接,可依要求全層縫接 |
| 層數 | 3–6 mm:一律 5 層;18 mm:11–13 層,以 11 層最常見;其他厚度於形式發票列明 |
| 板材密度 | 安息香木芯板約 500 kg/m³;桉木芯板 650–750 kg/m³ |
| 壓製 | 兩次壓製:先壓製芯板並砂光定厚,再壓貼表板與底板 |
| 膠種 | 家具及室內板材標準使用脲醛樹脂膠,甲醛釋放符合 E0;可依您的規格製作符合 E1 的板材,或採用 MR/三聚氰胺改性膠及酚醛 WBP 膠 |
| 甲醛釋放 | E0,每 3 個月依 ASTM D6007 進行氣候箱檢測,低於 CARB Phase 2 限值;符合歐洲與美國家具買方要求 |
| 厚度 | 3–40 mm |
| 厚度公差 | 家具用砂光板材公差可達 ±0.2 mm |
| 長寬公差 | ±2 mm |
| 板材尺寸 | 1220 × 2440 mm 及 1250 × 2500 mm;可訂製 1220 × 2500 mm、1220 × 2280 mm |
| 定尺裁切 | 一張板材裁切成 4、6 或 8 片 |
| 表面 | 雙面精細砂光,可供客戶自行 UV 塗裝,或送入貴公司的清漆、油漆及貼合產線 |
| 含水率 | 出貨時為 8–12 %;木皮組坯前先經窯乾 |
| 認證 | CARB P2 / TSCA Title VI(ICTT 工廠編號 23024)、ISO 9001:2015、TCVN 11902:2017;可提供 FSC 與 CE* |
科技木皮表板只有 0.2–0.5 mm 厚,因此板材重量、強度與握螺釘力取決於芯板,而非表板。相同紋樣的兩張科技木皮合板,若分別使用安息香木與桉木芯板,性能會有明顯差異,但表板外觀相同。
雙面出廠前均完成精細砂光,可供客戶自行 UV 塗裝;家具廠拆包後即可送入自有 UV、清漆、油漆或貼合產線。表面平整,可施作薄塗層而不透出芯板紋理。
*由我們直接供應,或透過合格合作工廠供應。
表板等級
科技木皮表板分為 A、B 級,報價以表板與底板的組合表示:A/A、A/B 或 B/B。A 級表面最潔淨、最均勻;B 級允許輕微色差與偶見的小痕跡。兩個等級都經精細砂光,各張板材的紋樣一致。
A
最潔淨的表面:整張板材色調均勻,直紋線條規則一致,無可見拼接或痕跡,可直接施作透明清漆。
用途說明
門片、櫃門正面、牆面飾板,以及會近距離觀看的店面裝修部件。
B
紋樣均勻,允許輕微色差與偶見的小痕跡;表面完整且已砂光。
用途說明
櫃體、層板、抽屜部件,以及後續施作油漆、飾膜或貼合飾面的表面。
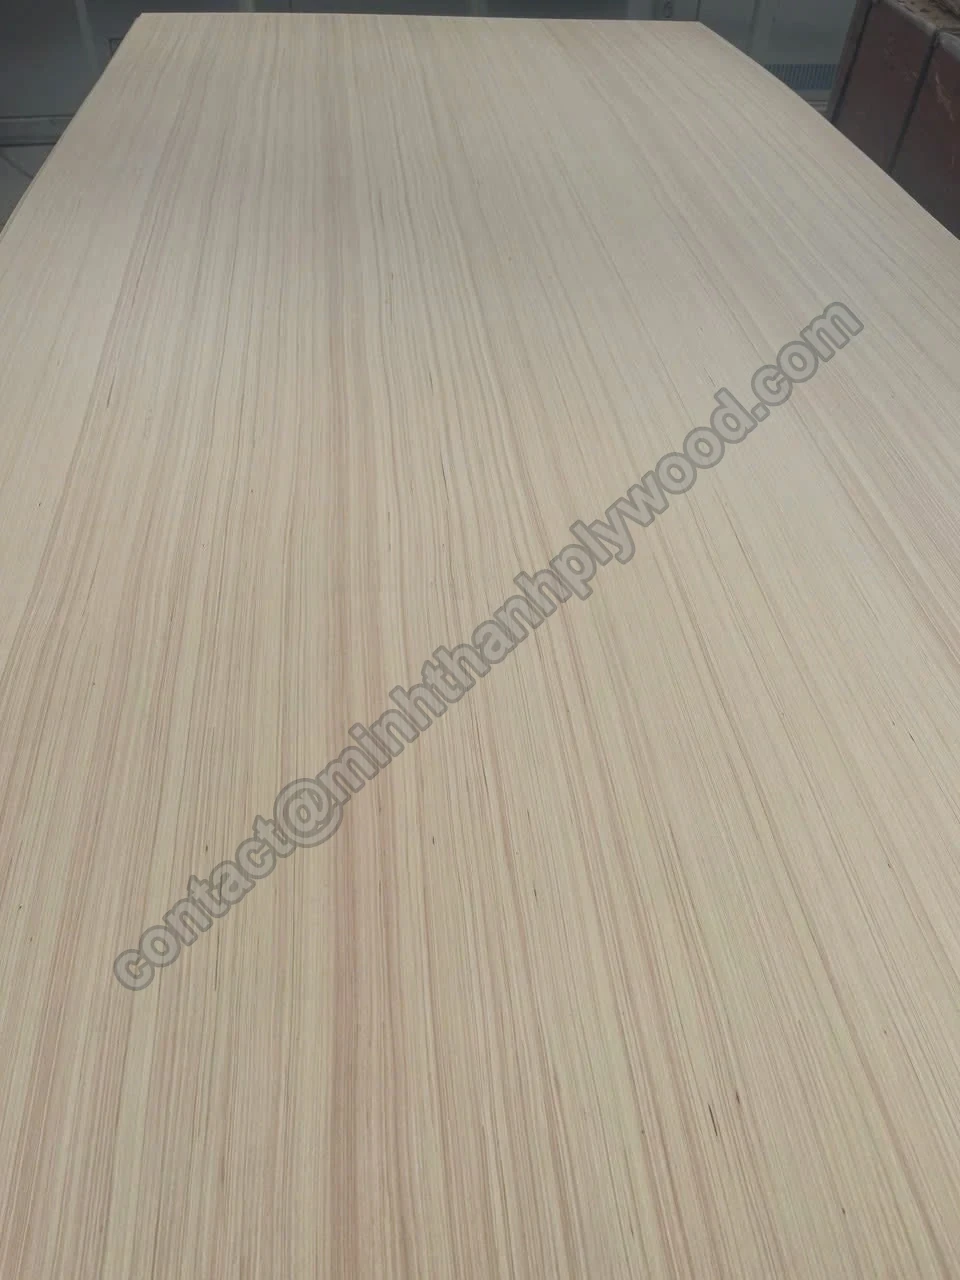
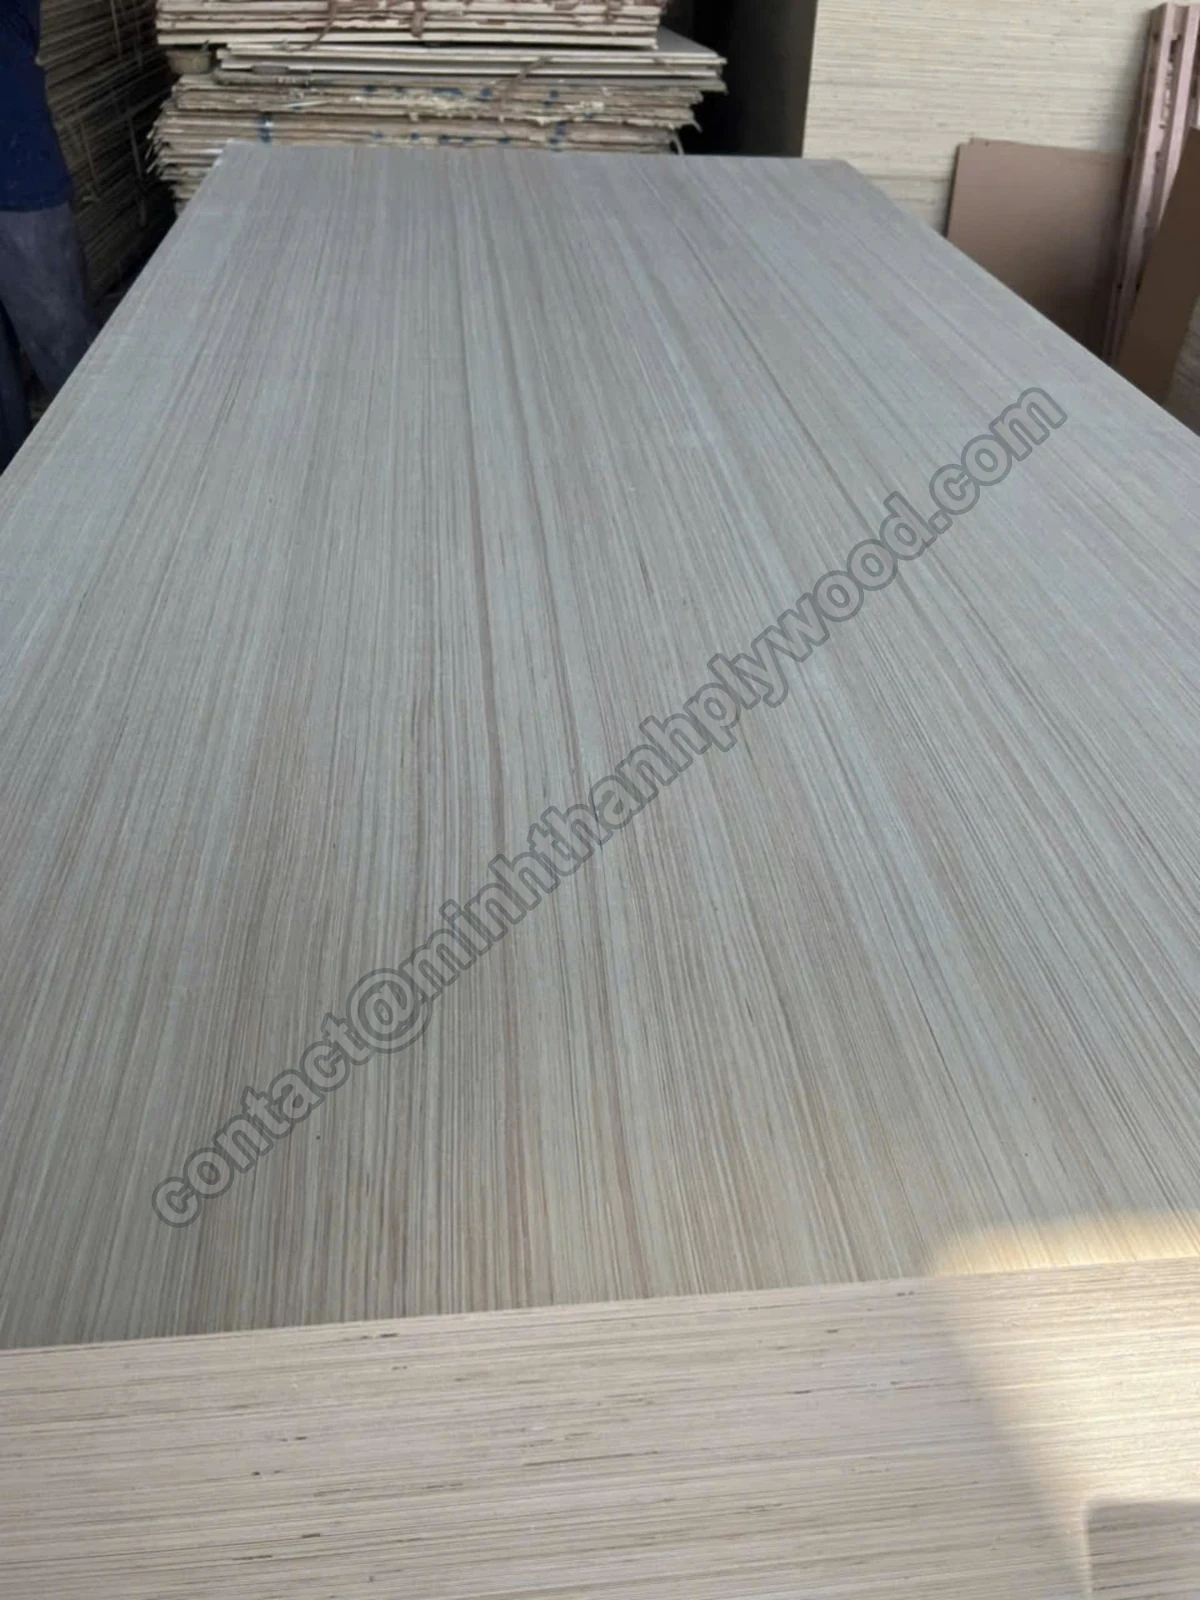
科技木皮由製程重組而成,並非從單一樹木直接切取,因此分級重點不在木節,而在表面的潔淨度與均勻度。A 級適合可見正面、門片,以及會近距離觀看的牆面飾板。B 級適合櫃體側板、層板,以及後續施作有色塗層或飾膜的部件。
訂購時指定表底板等級組合並確認樣板,之後每張生產板材的表板與底板都會分別依該樣板判定等級。隱藏底面採用比表板低一級的木皮,可節省每張板材的成本,因此櫥櫃常用 A/B,內部部件常用 B/B。
芯板與結構
若需要輕量、淺色板邊,且每櫃希望裝入最多板材,請選白色安息香木;若圖面要求板材重量與密度,請選桉木。安息香木芯板的科技木皮合板密度約 500 kg/m³,桉木芯板為 650–750 kg/m³。許多歐洲家具買方選用安息香木。
| 白色安息香木芯板 | 桉木芯板 | |
|---|---|---|
| 密度 | 約 500 kg/m³ | 650–750 kg/m³ |
| 18 mm 板材,1220 × 2440 mm | 約 26.8 kg | 約 34.8–40.2 kg |
| 12 mm 板材,1220 × 2440 mm | 約 17.9 kg | 約 23.2–26.8 kg |
| 9 mm 板材,1220 × 2440 mm | 約 13.4 kg | 約 17.4–20.1 kg |
| 板邊外觀 | 科技木皮表板下方各層色澤淺且均勻 | 各層呈粉棕色,比表板深 |
| 裝櫃量 | 每個 40HC 最多 18 件,53–54 m³ | 最多 15 件,體積約 43 m³ |
| 最適用途 | 家具、平板包裝家具、CNC 部件,以及重視每張板材運費的貨載 | 較重的家具部件,以及指定最低板材密度的買方 |
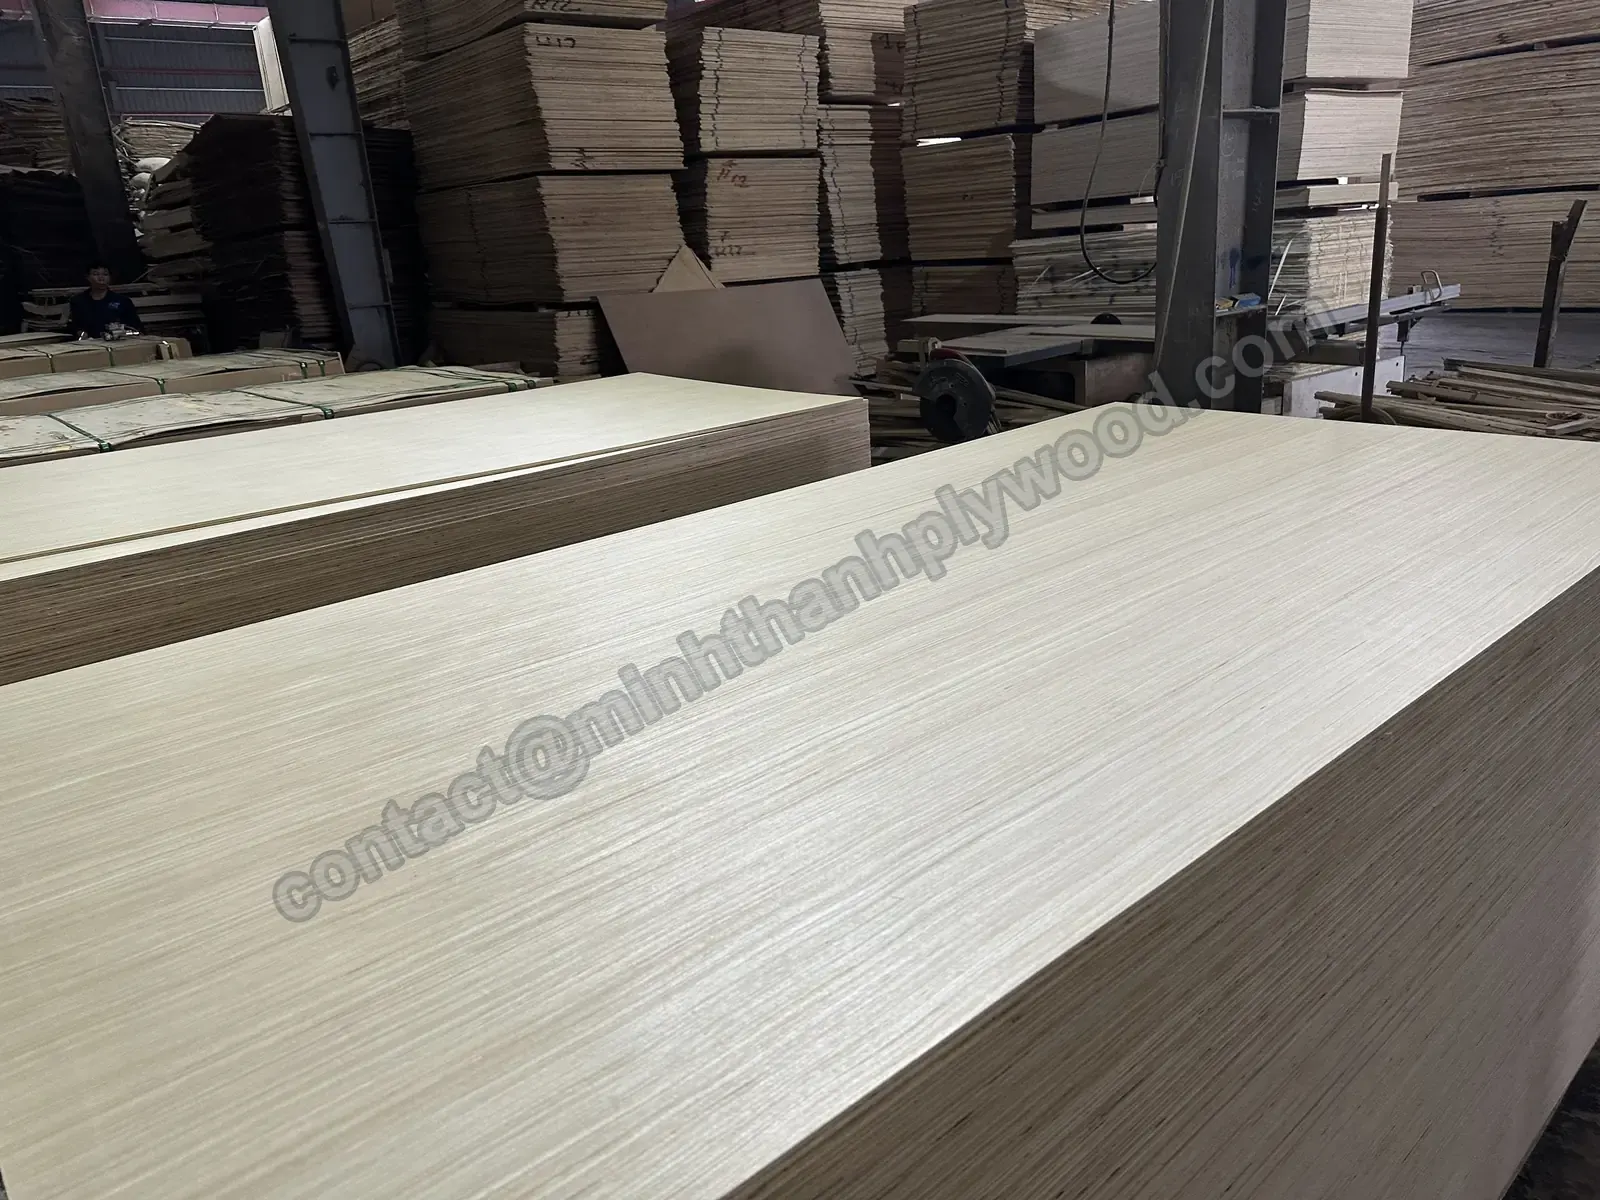
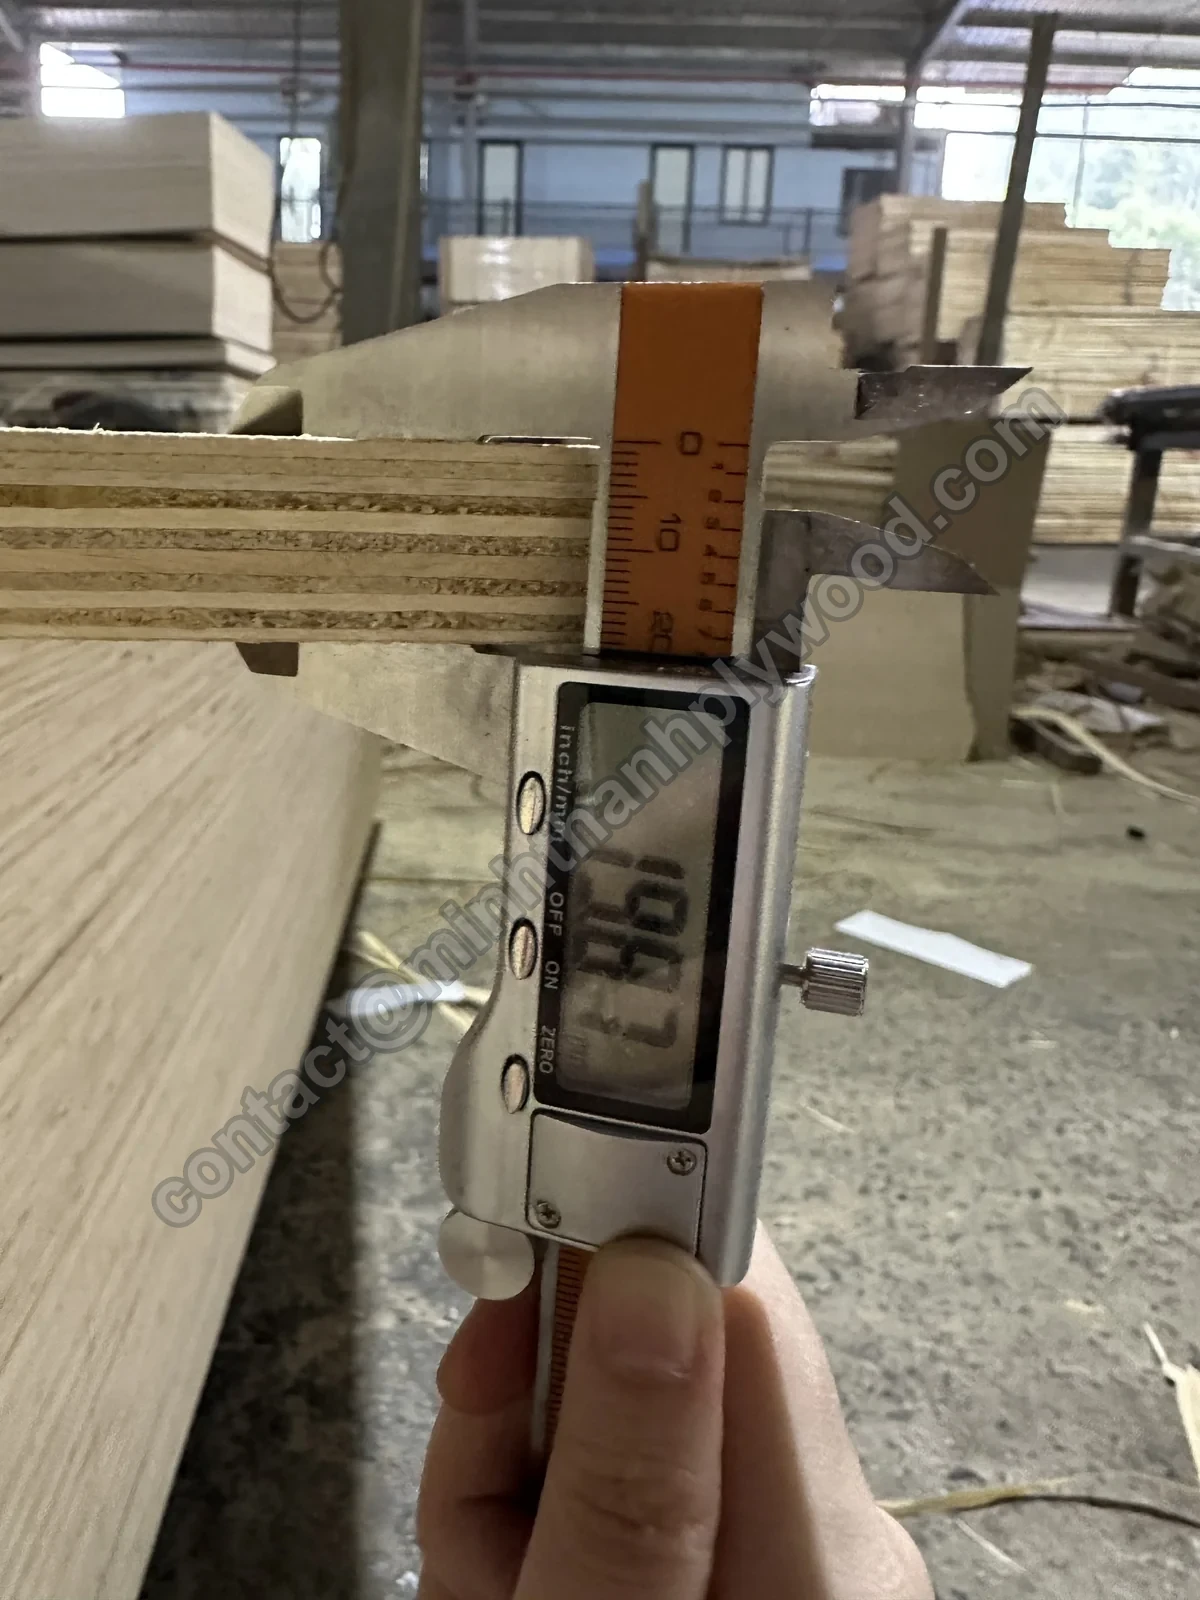
兩份科技木皮合板報價即使表板相同,也可能對應兩種性能差異很大的板材,差別就在 0.3 mm 木皮之下。我們使用 A 級木皮製作芯板,並採雙向縫接,避免壓機閉合時出現縫隙。標準做法為芯板外層縫接;CNC 部件與板邊外露用途則可製作全層縫接芯板。
厚度決定層數。3–6 mm 薄型合板一律為五層。3 mm 的結構是一層芯板單板、兩層交叉層及表底板;4、5、6 mm 則為三層芯板單板加表底板。18 mm 通常為 11–13 層,多數訂單採 11 層。9 mm 及以上板材的每層芯板單板,壓製前通常厚 1.4–2.0 mm;3–6 mm 板材使用較薄的芯板單板,以維持五層結構與指定總厚度。
0.3 mm 表板很薄,芯板若有高低差,便會透顯到表面。因此我們家具級板材標準採兩次壓製。第一次將旋切、乾燥並交錯鋪排的人工林木皮壓成芯板,再砂光定厚。接著鋪上科技木皮表板與底板,進行第二次膠合壓製;MR 膠的溫度約為 110–120 °C,酚醛 WBP 膠約為 130–145 °C。
與所有合板一樣,科技木皮表板下方的第一層芯板木紋方向與表板交叉。芯板已先完成平整與定厚,因此表板直紋能維持筆直,不會透出下方各層的紋理,即使施作高光澤 UV 塗層也一樣。
單張板材重量:芯板密度乘以板材體積。
相關資訊: 選擇桉木.
膠種與甲醛釋放
阻擋水分的關鍵是膠合層,並非科技木皮表板。家具、櫥櫃與其他乾燥室內用途,我們標準使用脲醛樹脂膠,甲醛釋放符合 E0。廚房與浴室使用三聚氰胺改性 MR 膠;戶外部件使用酚醛 WBP 膠,裁切後須將板邊封閉。
| 膠種 | 適用用途 | 甲醛釋放 |
|---|---|---|
| 脲醛樹脂膠(UF,標準),甲醛釋放符合 E0 | 家具、櫥櫃、衣櫃、牆面飾板與乾燥室內用途 | E0;ASTM D6007 氣候箱檢測 0.014–0.032 ppm,2025 年四月至 2026 年六月 |
| 符合 E1 甲醛釋放等級的膠合配置 | 指定 E1 等級的室內家具 | E1 |
| MR/三聚氰胺改性膠 | 廚房、浴室、潮濕室內環境,以及要求煮沸 12 小時的規格 | 依您指定的甲醛釋放等級製作 |
| 酚醛 WBP 膠 | 戶外暴露用途,以及板邊封閉的車輛與戶外部件 | 依您指定的甲醛釋放等級製作 |
科技木皮合板訂單會將膠種與甲醛釋放等級分成兩個欄位。一項規定膠合須具備何種耐濕能力,另一項規定成品板材可釋放多少甲醛。常見組合為「膠種:室內用 UF;甲醛釋放:CARB P2」;廚房訂單則可能寫「膠種:MR」,另列您的市場所要求的甲醛釋放等級。
樣品採用我們標準的室內用膠合,可承受約六小時煮沸。若規格要求 12 小時,請指定三聚氰胺改性膠;若板材將長期用於戶外,請指定酚醛 WBP 膠。煮沸試驗只檢驗膠合性能;不論您選哪種耐水膠,板材仍會依您指定的甲醛釋放等級製作。
此處列出的甲醛釋放數據來自氣候箱檢測,並非膠黏劑資料表。2025 年四月至 2026 年六月,Shanghai Hongjun 與 ICTT Vietnam 依 ASTM D6007 對我們的 9、15、18 mm 板材進行六次檢測,平均值為 0.014–0.032 ppm。CARB Phase 2 與 TSCA Title VI 對單板芯闊葉樹合板的釋放限值為 0.05 ppm。E0 檢測每 3 個月重複一次。CARB 複合木製品計畫與 EPA 的 TSCA Title VI 規則訂定限值,並接受此檢測方法。
供應歐洲家具產線的科技木皮合板,依買方適用的甲醛釋放規範壓製,包括自 2026 年八月 6 日起涵蓋家具與木質製品的 REACH 第 77 項。我們的 CARB P2 / TSCA Title VI 證書與氣候箱報告,是歐洲進口商採用的證明。若您的客戶需要以 EN 717-1 等歐洲方法量測的數據,可依要求由 SGS 對我們的板材進行檢測。
若圖面指定使用環境等級,我們會配置相應膠種:EN 636-1 乾燥室內、EN 636-2 潮濕室內、EN 636-3 戶外。
尺寸與裁切
多數科技木皮合板以 1250 × 2500 mm 規格供應歐洲產線,或以 1220 × 2440 mm 規格供應使用英尺尺寸的買方,厚度可選 3–40 mm。1220 × 2500 mm、1220 × 2280 mm 等特殊尺寸可依訂單壓製,也可將一張板材裁切成 4、6 或 8 片,配合您的產線。
| 標準板材 | 兩種標準尺寸均可選 3–40 mm 的各種厚度 |
|---|---|
| 特殊尺寸 | 可依您的尺寸壓製,最大至歐洲規格尺寸 |
| 各尺寸公差 | 家具用砂光板材厚度公差可達 ±0.2 mm;長寬公差 ±2 mm |
| 定尺裁切 | 一張板材裁切成 4、6 或 8 片,依部件包裝,保留整張板材的紋樣、等級與公差 |
義大利與其他歐洲家具廠定期向我們採購定尺裁切的科技木皮合板。我們先壓製並砂光整張板材,再進行裁切,使每片部件保留原板的紋樣、等級與公差,並依部件編號包裝及標示。
請依部件用途選厚度。3–6 mm 適合抽屜底板、櫃背板與彎曲部件;9–12 mm 適合抽屜側板與輕型層板;15–18 mm 是多數家具櫃體與門片的常用厚度;21–25 mm 及以上適用於檯面、重型層板與固定裝修部件。製作外觀一致的整排部件時,請從同一生產批次的板材裁切所有部件,讓每片門板的木紋方向保持一致。
應用用途
科技木皮合板適用於大量部件需要外觀一致的場合:整排廚櫃與衣櫃、牆面飾板、室內門、餐邊櫃與零售店面裝修。每張板材的表板外觀一致,因此同一張訂單的一百片門板,看起來就是完整的一套。
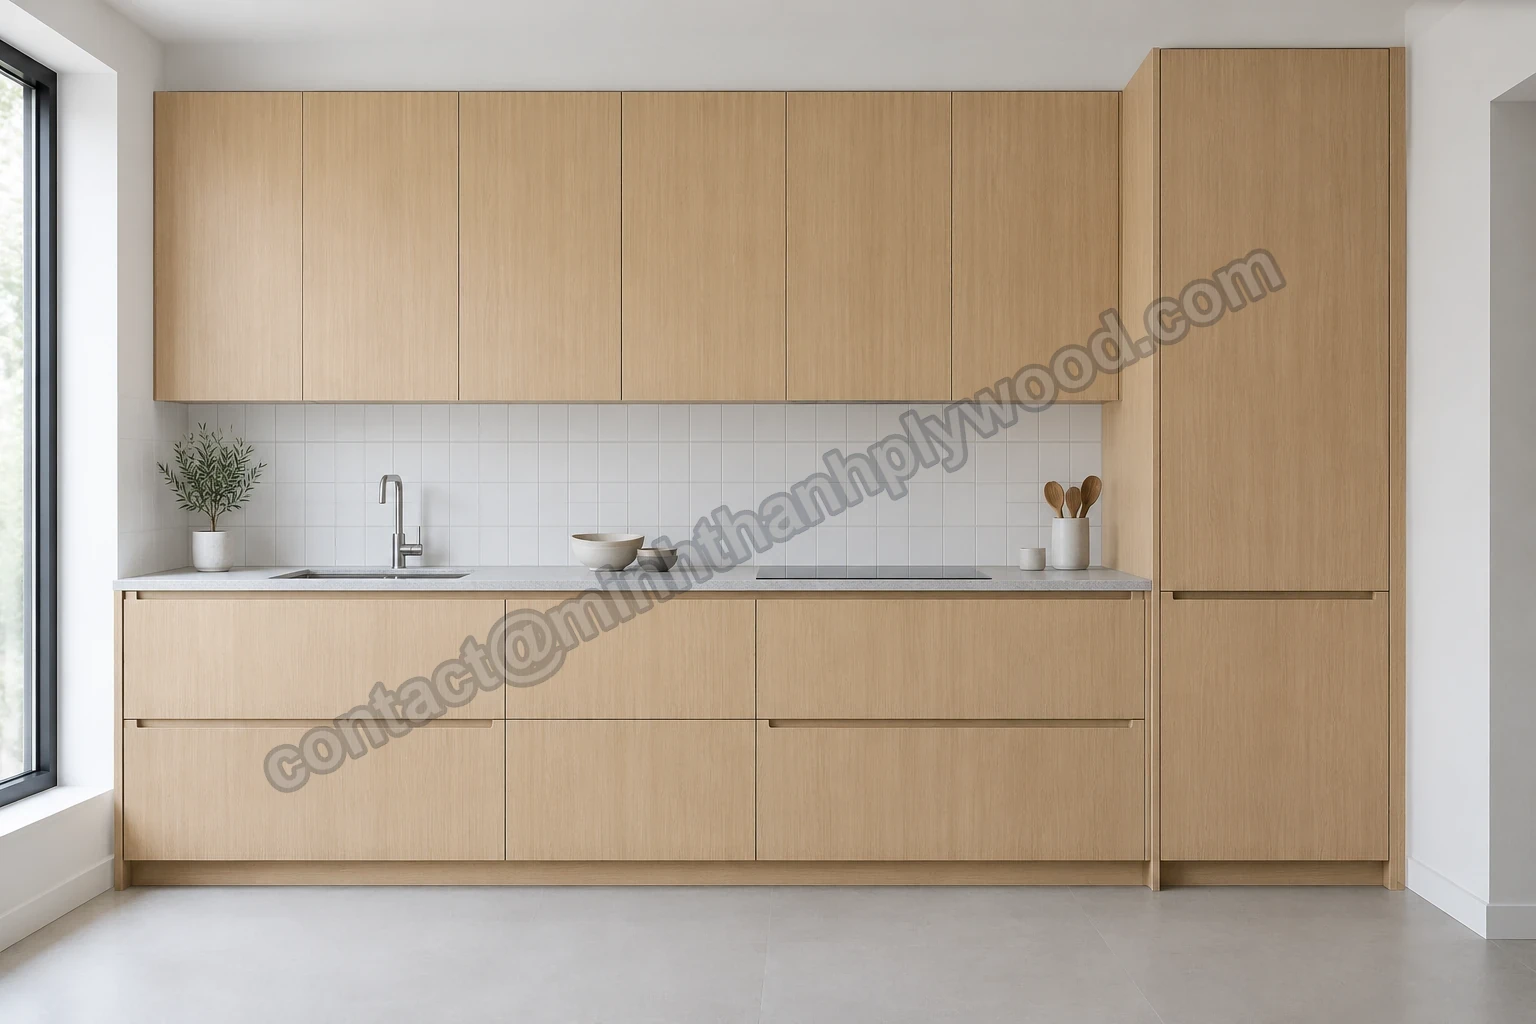
科技木皮合板適合每片門板都需一致的整排櫥櫃。櫃體與門片使用 15–18 mm,可見正面採 A 級表板,內部採 B 級;廚房用途使用三聚氰胺改性膠。厚度公差可達 ±0.2 mm,有助於鉸鏈與滑軌孔位對齊。
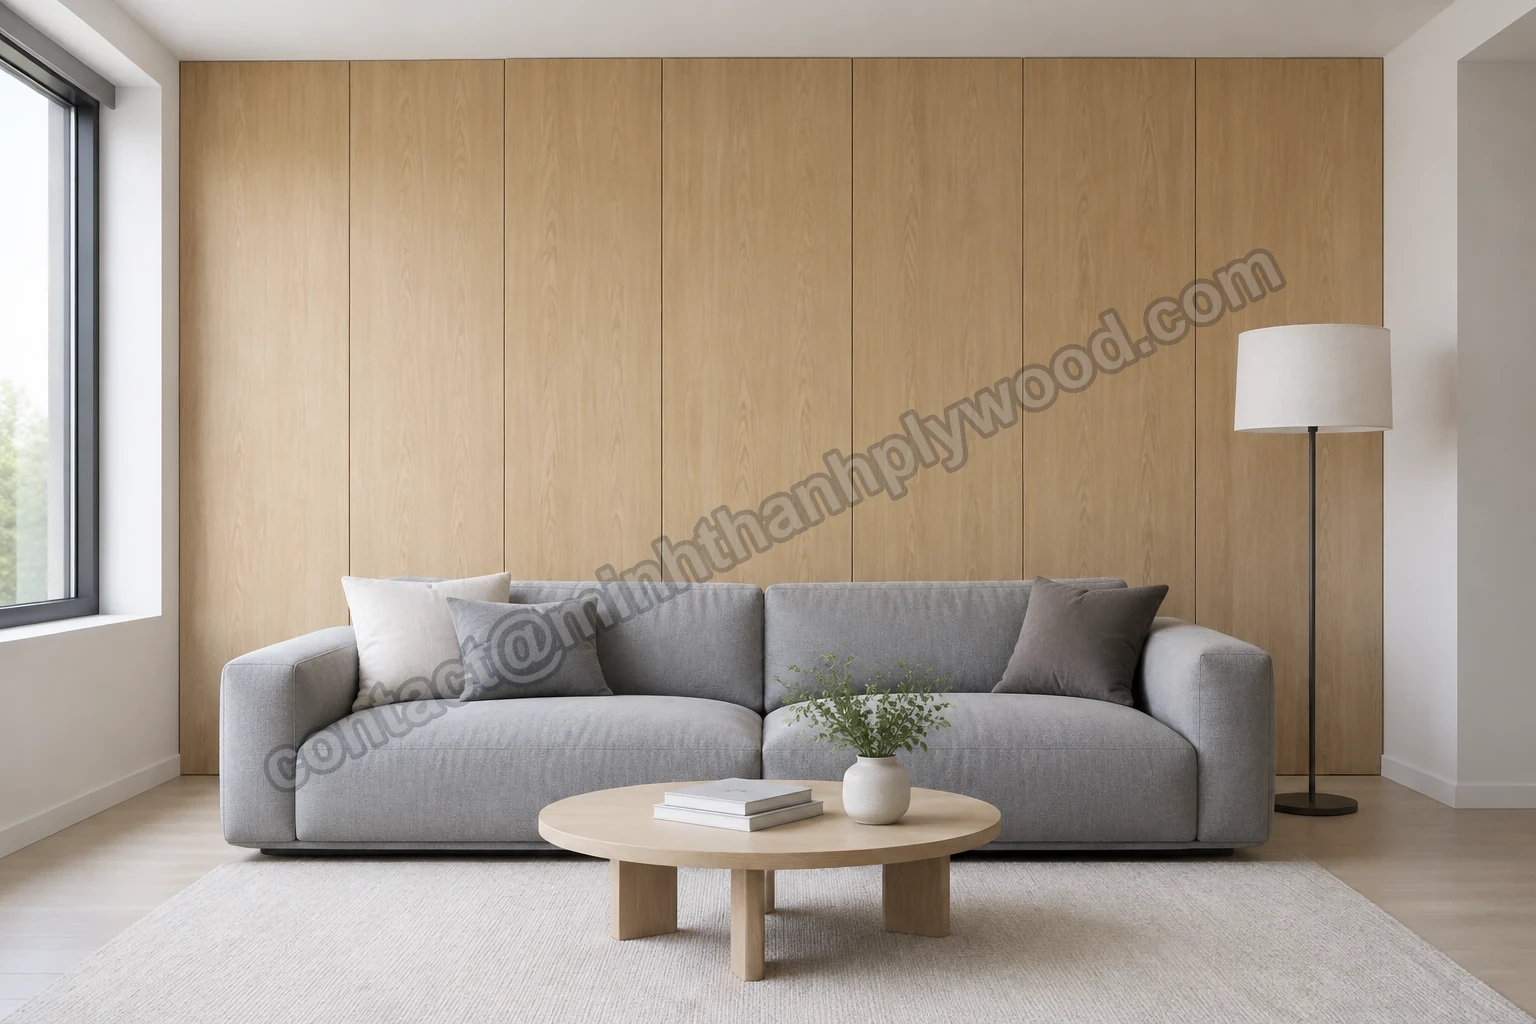
大面積牆面會顯出每一處色差。科技木皮合板讓整面牆維持同一色調與木紋方向,並排板材看起來如同一個完整表面。常見做法是在角材骨架上安裝 9–12 mm 板材,或將 15 mm 板材固定於牆面。
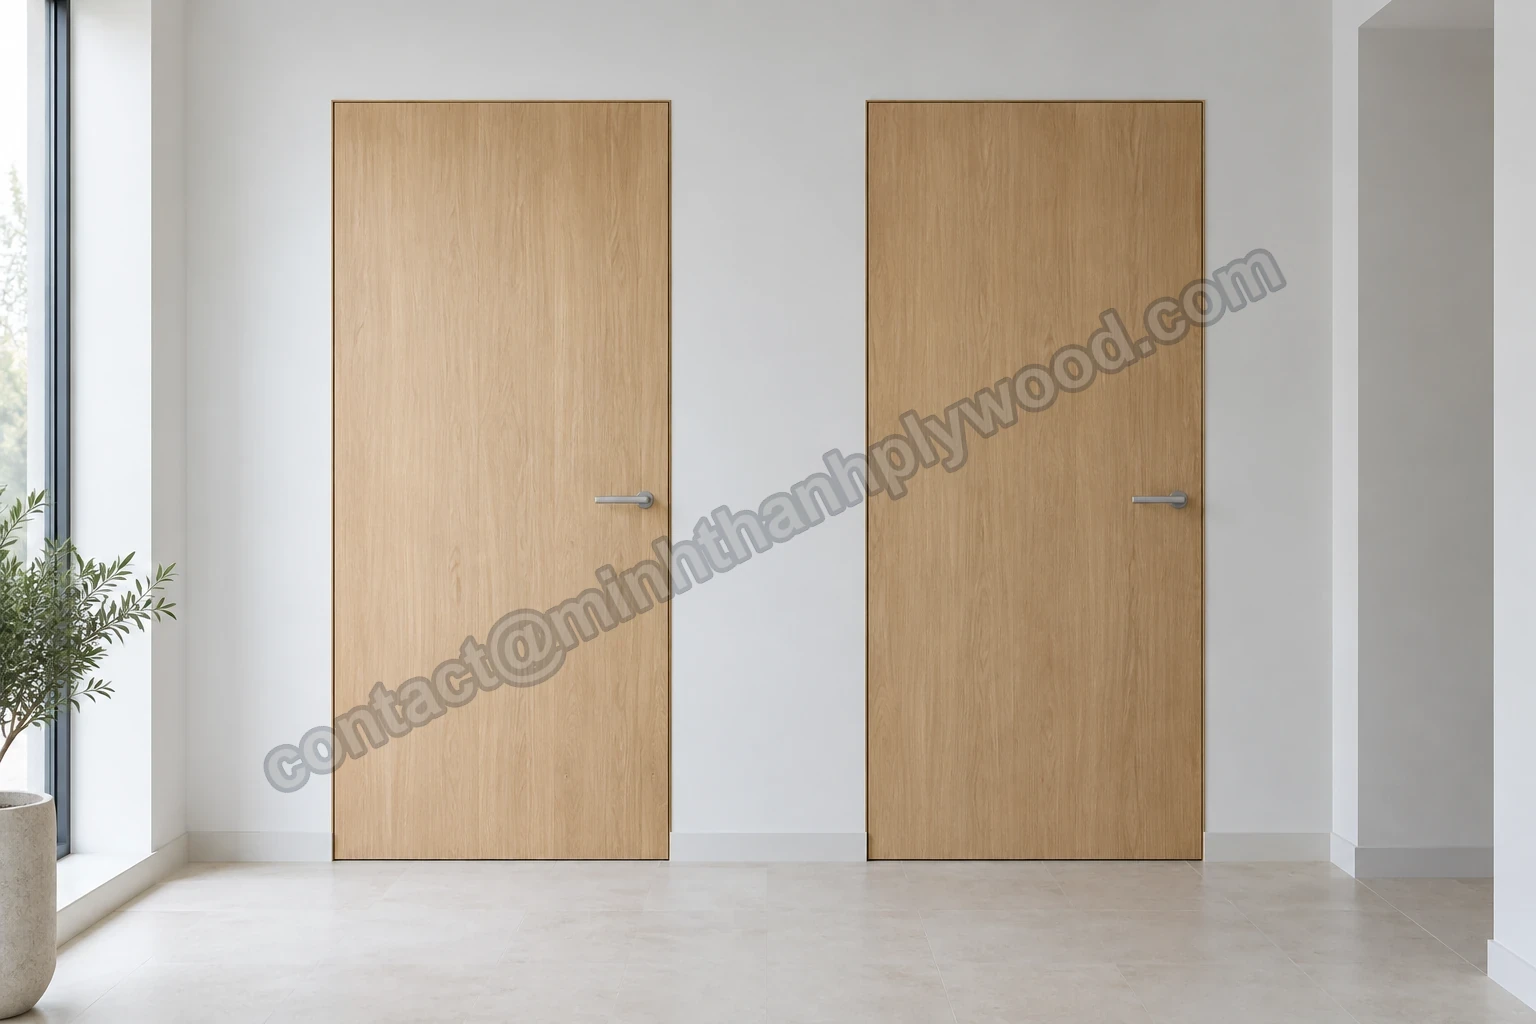
一對門片,或整條走廊的門片,都必須外觀一致。科技木皮表板依同一確認樣板壓貼,搭配安息香木或桉木芯板,板材厚度為 18–40 mm;到貨時已砂光,可供客戶自行 UV 塗裝,配合買方自有門片產線。
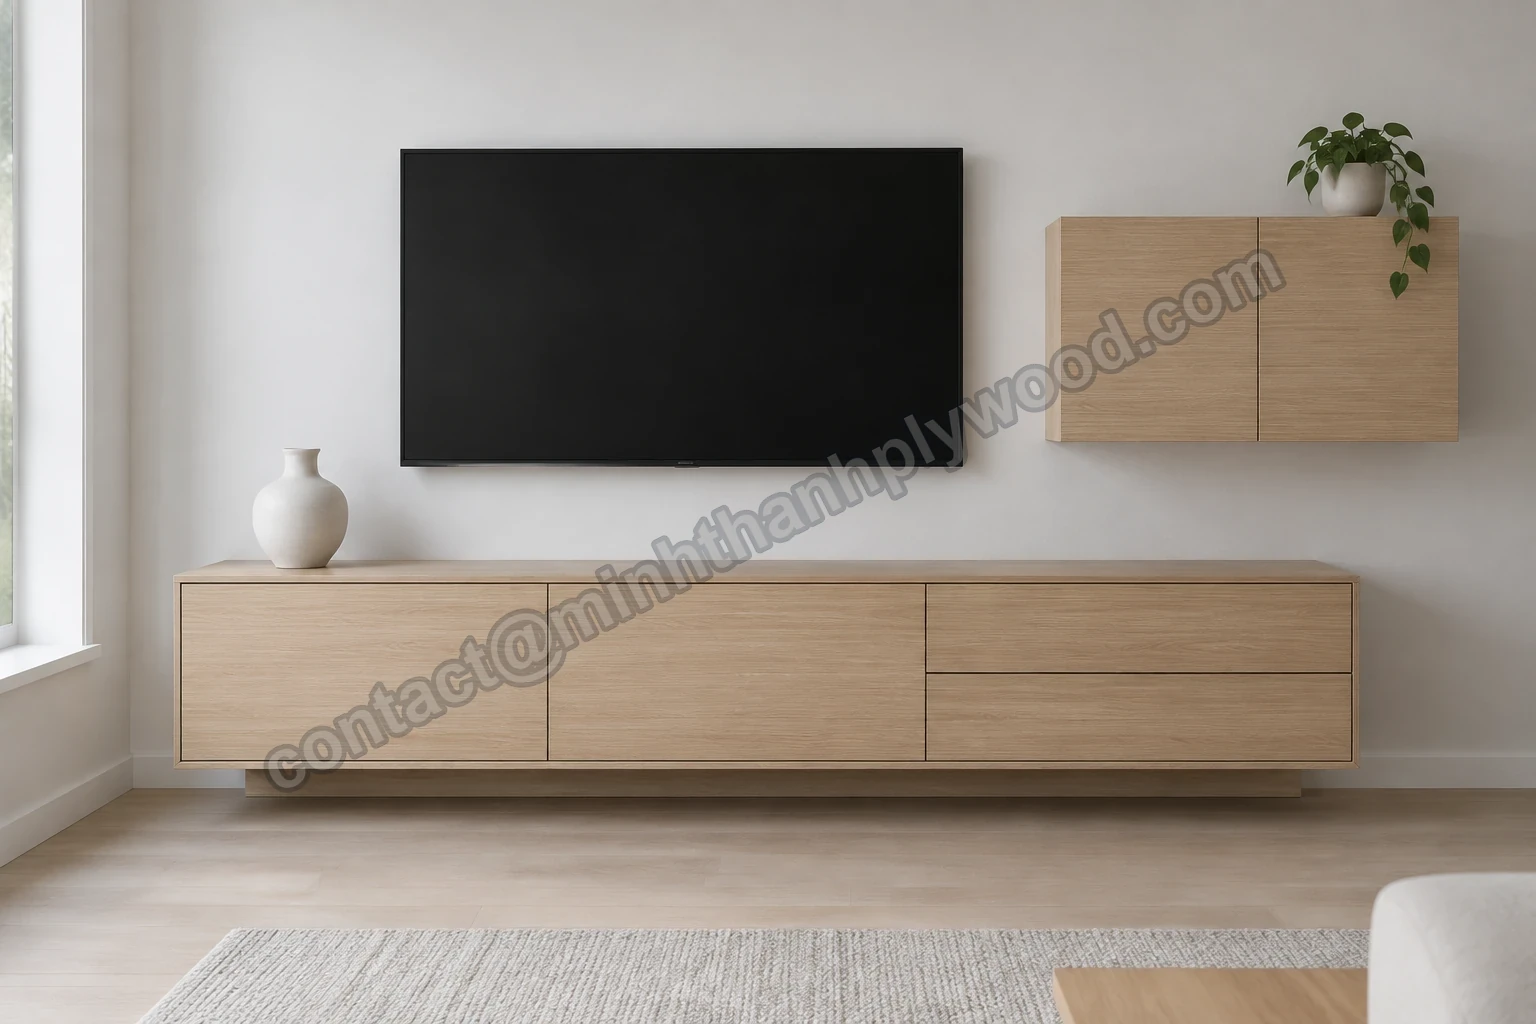
成套家具以一致的外觀銷售。同批次科技木皮合板裁切的餐邊櫃、電視櫃與整面層架,可呈現相同色調;安息香木的淺色板邊也適合搭配與表板同色的封邊。
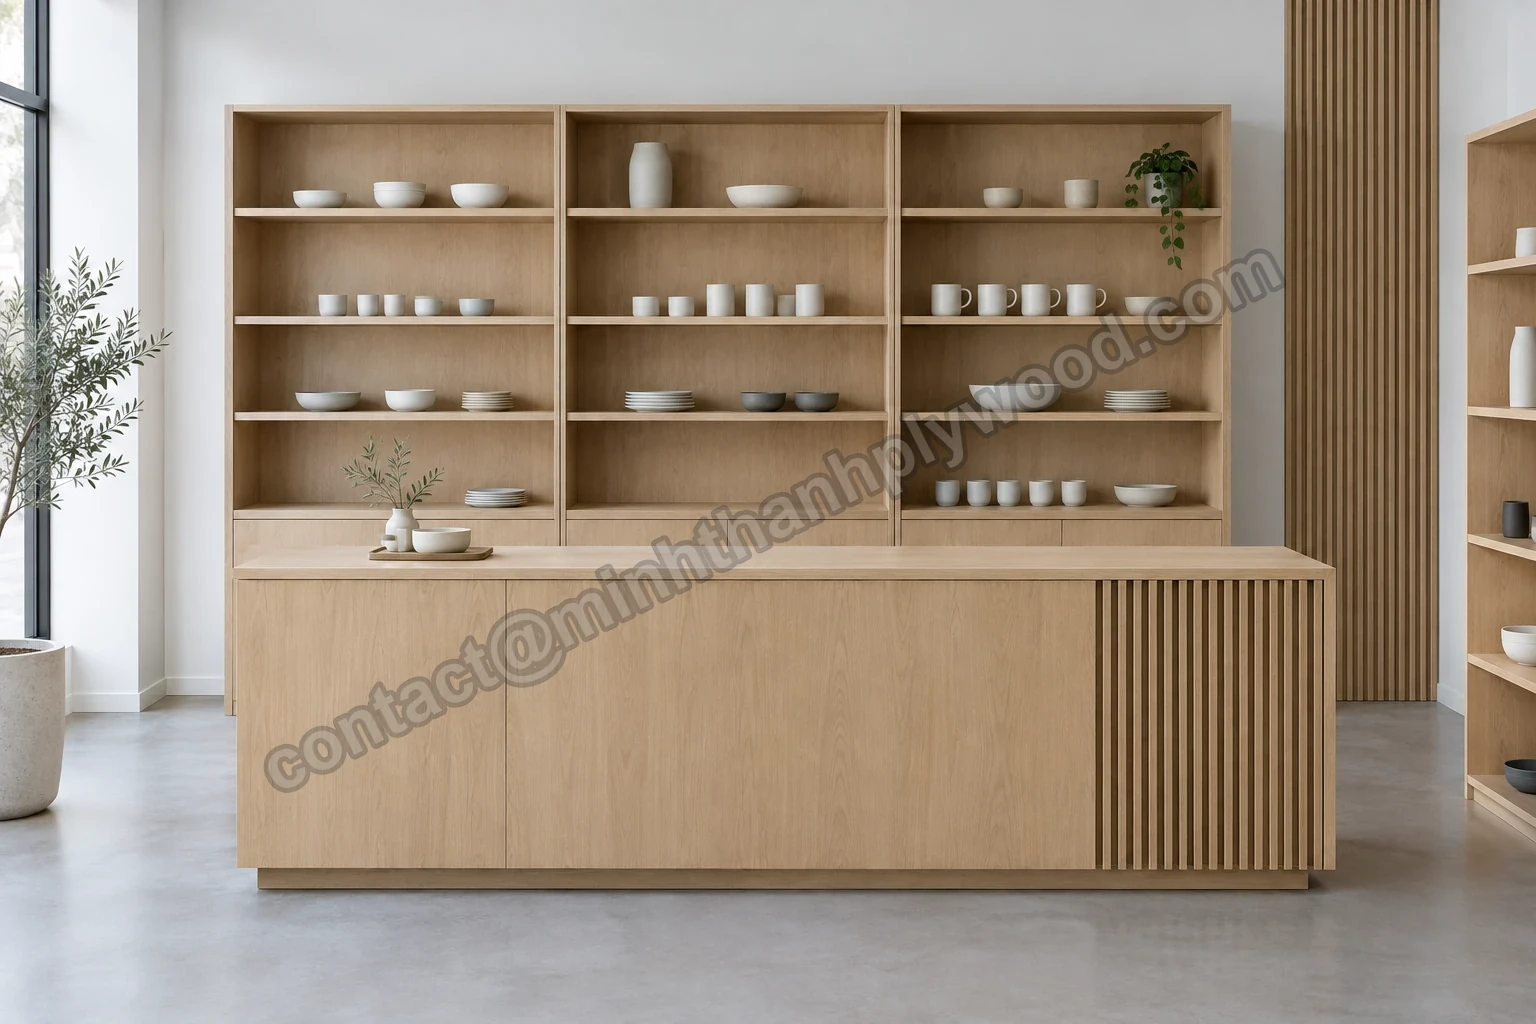
店面裝修部件可能在數個據點、跨數月分批製作數百件。固定的科技木皮紋樣與色澤可在追加訂單中保持一致,定尺裁切部件到貨時已依部件編號包裝,便於快速安裝。
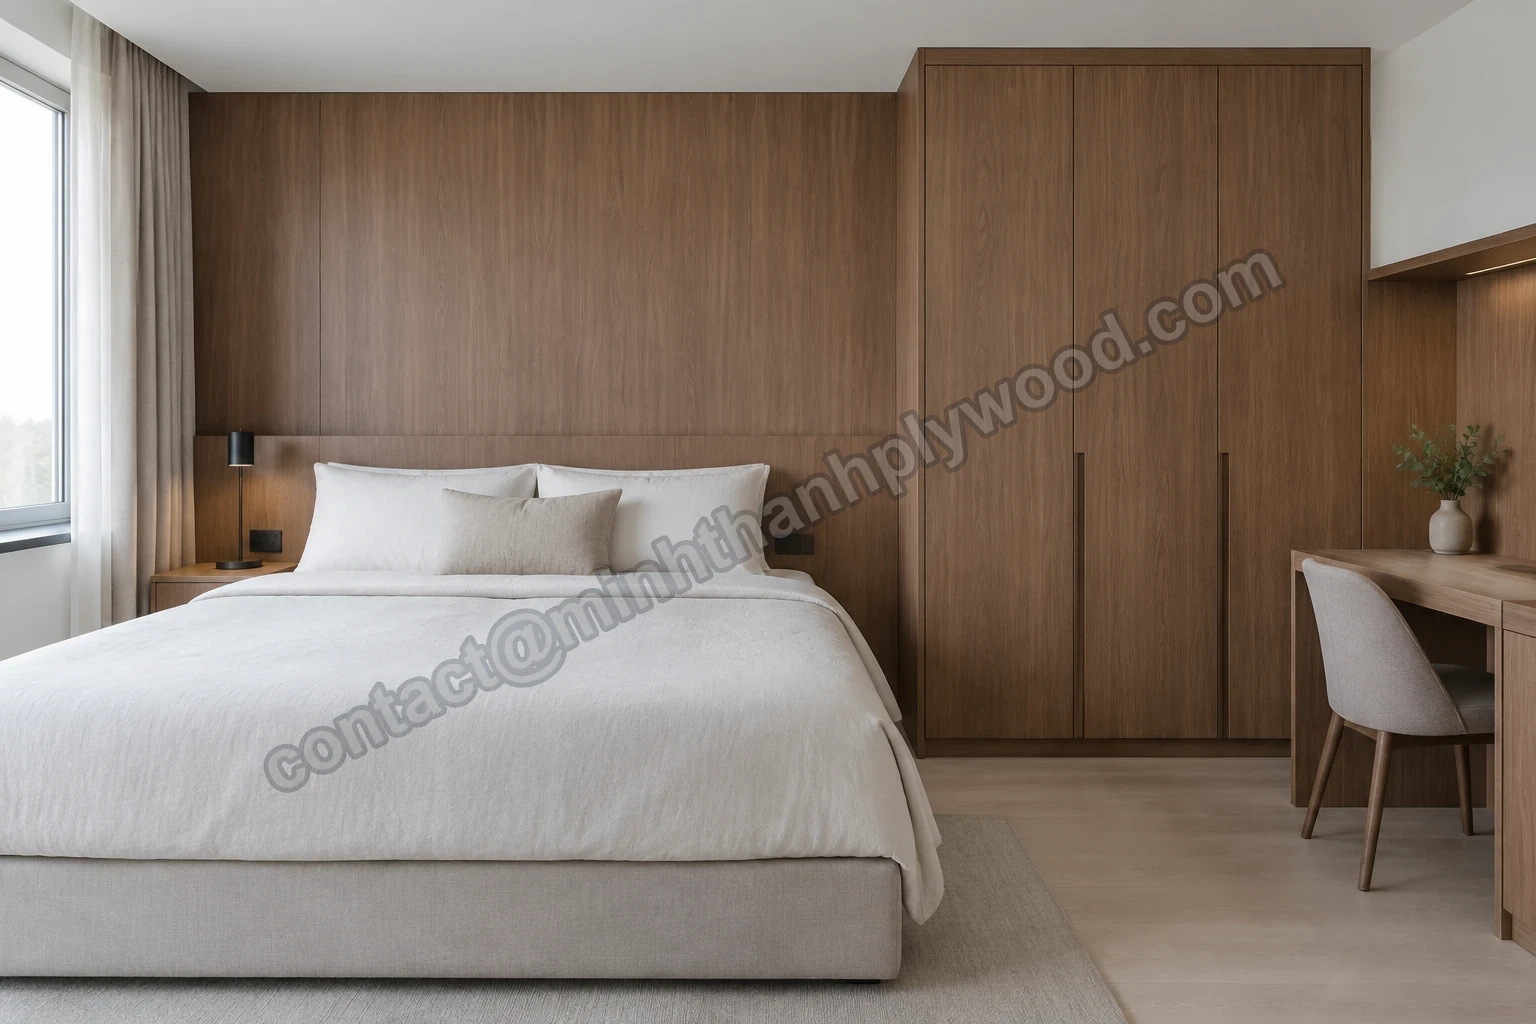
走廊、接待櫃檯與會議室牆面常需大範圍延續同一色澤。科技木皮合板搭配 UV 或清漆塗裝,可形成均勻且可重複製作的表面;採用脲醛樹脂膠,甲醛釋放符合 E0,滿足歐洲與美國買方要求的釋放規格。
表板很薄,塗裝與搬運方式會決定成品效果。板材應平放於棧板,保持包覆與乾燥,塗裝前先放置於工場,使其適應環境。砂磨須輕:表板厚度僅 0.2–0.5 mm,過度砂磨會磨穿。請清除粉塵,在水分痕跡於表面乾固前進行封閉處理,並先以裁切餘料測試清漆或 UV 塗層。
產品比較
科技木皮合板每張板材的色澤與木紋相同,沒有木節、礦物紋,也不需逐張配紋;天然木皮則呈現單一樹木的獨特紋理。整排部件與追加訂單可選科技木皮,若設計重點是木紋本身,則選天然木皮。
| 科技木皮(EV) | 樺木表板 | 楊木表板 | Okoume 表板 | |
|---|---|---|---|---|
| 表板來源 | 人工林木材經旋切、染色、膠合成木方後再次刨切 | 進口樺木,旋切 | 楊木,旋切 | Okoume,旋切 |
| 色澤與木紋 | 一次設定:每張板材相同 | 淺乳白色,紋理流暢,逐張有差異 | 素雅乳白色,木紋很淡 | 粉米色,柔和帶狀紋理 |
| 木節與條紋 | 無 | 依等級允許針節與補片 | 可能有輕微礦物痕跡 | 少量 |
| 逐張配紋 | 不需要 | 依等級挑選 | 依等級挑選 | 依等級挑選 |
| 色澤範圍 | 淺橡木色、胡桃木色、紅色、白色等 | 僅淺乳白色 | 僅乳白色 | 僅粉色調 |
| 芯板與重量 | 安息香木約 500 kg/m³,或桉木 650–750 kg/m³ | 相同芯板 | 相同芯板 | 相同芯板 |
| 最適用途 | 外觀一致的整排部件、追加訂單、現代風格正面 | 透明清漆塗裝的淺色室內部件 | 油漆與飾膜部件 | 暖色調家具 |
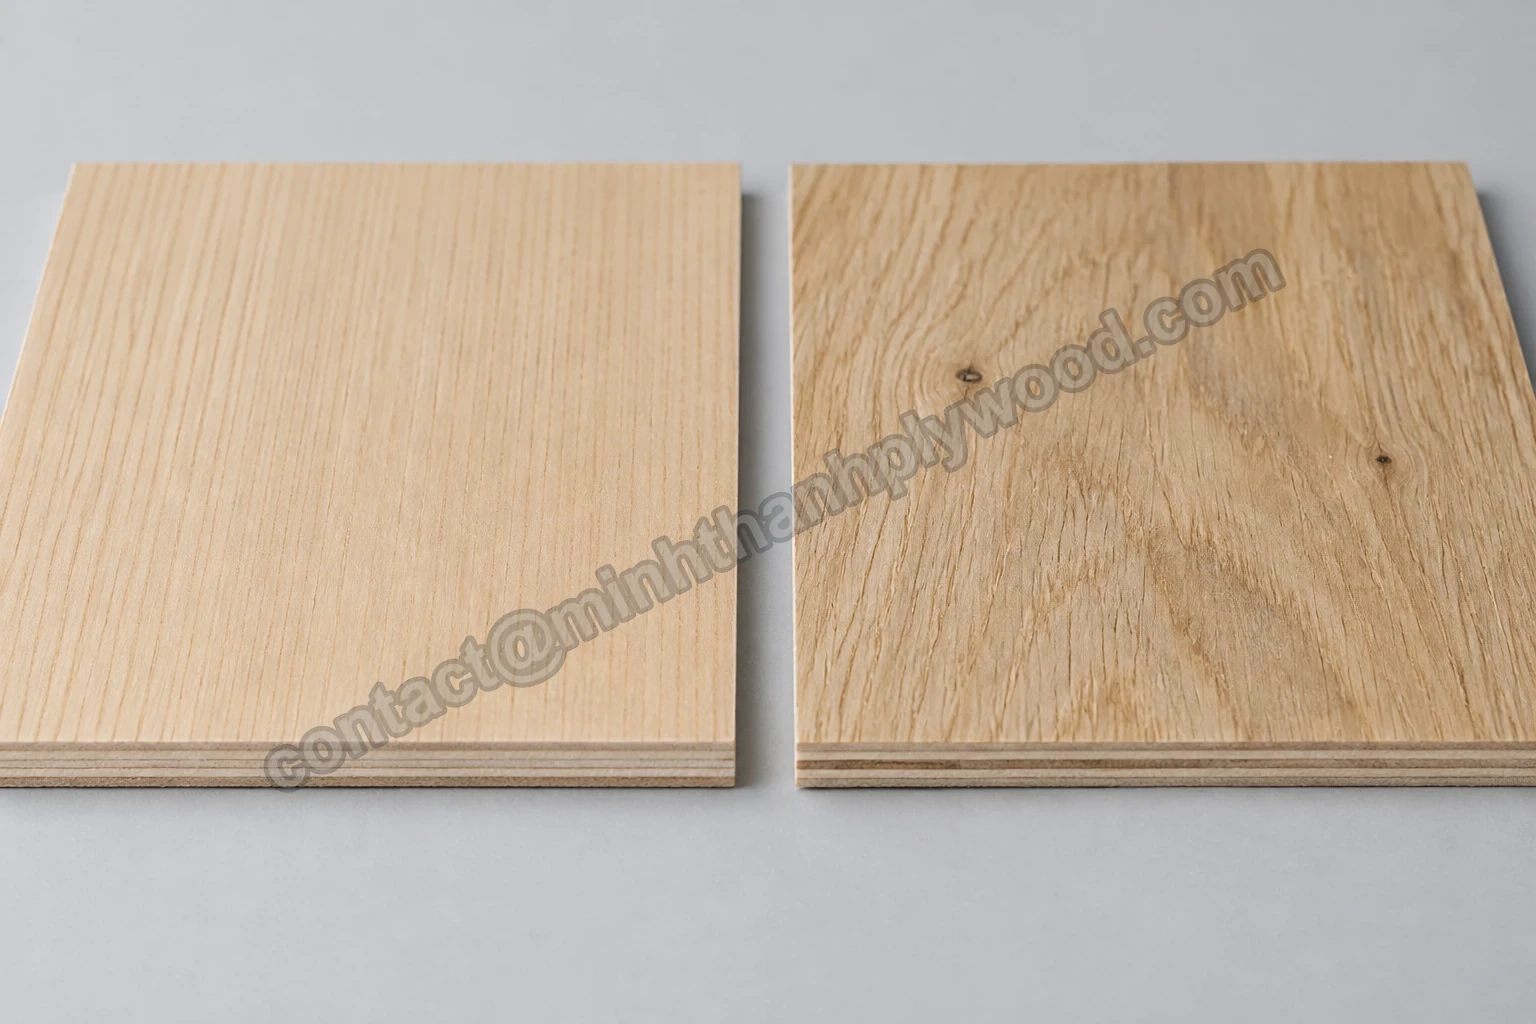
天然木皮由原木刨切而成,因此每張木皮都有該樹木的色澤變化、條紋與紋理。櫥櫃製造商需人工挑選並進行對花配紋,以降低視覺差異。Recon veneer plywood 是同一種科技木皮合板的業界名稱,將這項工作移至木皮製造階段:色澤與木紋一次設定,板材到貨即可使用。
科技木皮合板使用速生人工林木材,經旋切、染色,依受控木紋方向層疊膠合成木方,再次刨切。刨切使用與天然木皮相同的設備,因此表板是真實木纖維,與其他木皮一樣可施作清漆、UV 塗裝、木材染色與貼合飾面。
與樺木表板合板相比,科技木皮外觀更一致,並可提供樺木沒有的色澤。楊木紋理較素雅,呈乳白色。Okoume 色調較暖,帶粉色與明顯紋理。四種表板都壓貼於相同的越南芯板上,因此重量、尺寸與裝櫃量相同;差別在於表板選擇。
買方也會使用義大利的 compensato EV、法國與比利時的 contreplaqué EV,以及 recomposed、reconstituted veneer plywood 或 recon veneer plywood 等名稱詢問這種板材。產品相同:在合板芯板上壓貼科技木皮。
品質管制
每張科技木皮合板訂單都依您確認的樣板判定等級:逐張檢查紋樣與色澤、以游標卡尺量測厚度,並檢查平整度、板邊、芯板與件數。封櫃前,您會收到自己這批板材的照片與手機短片;我們也歡迎您的驗貨人員到廠檢查。
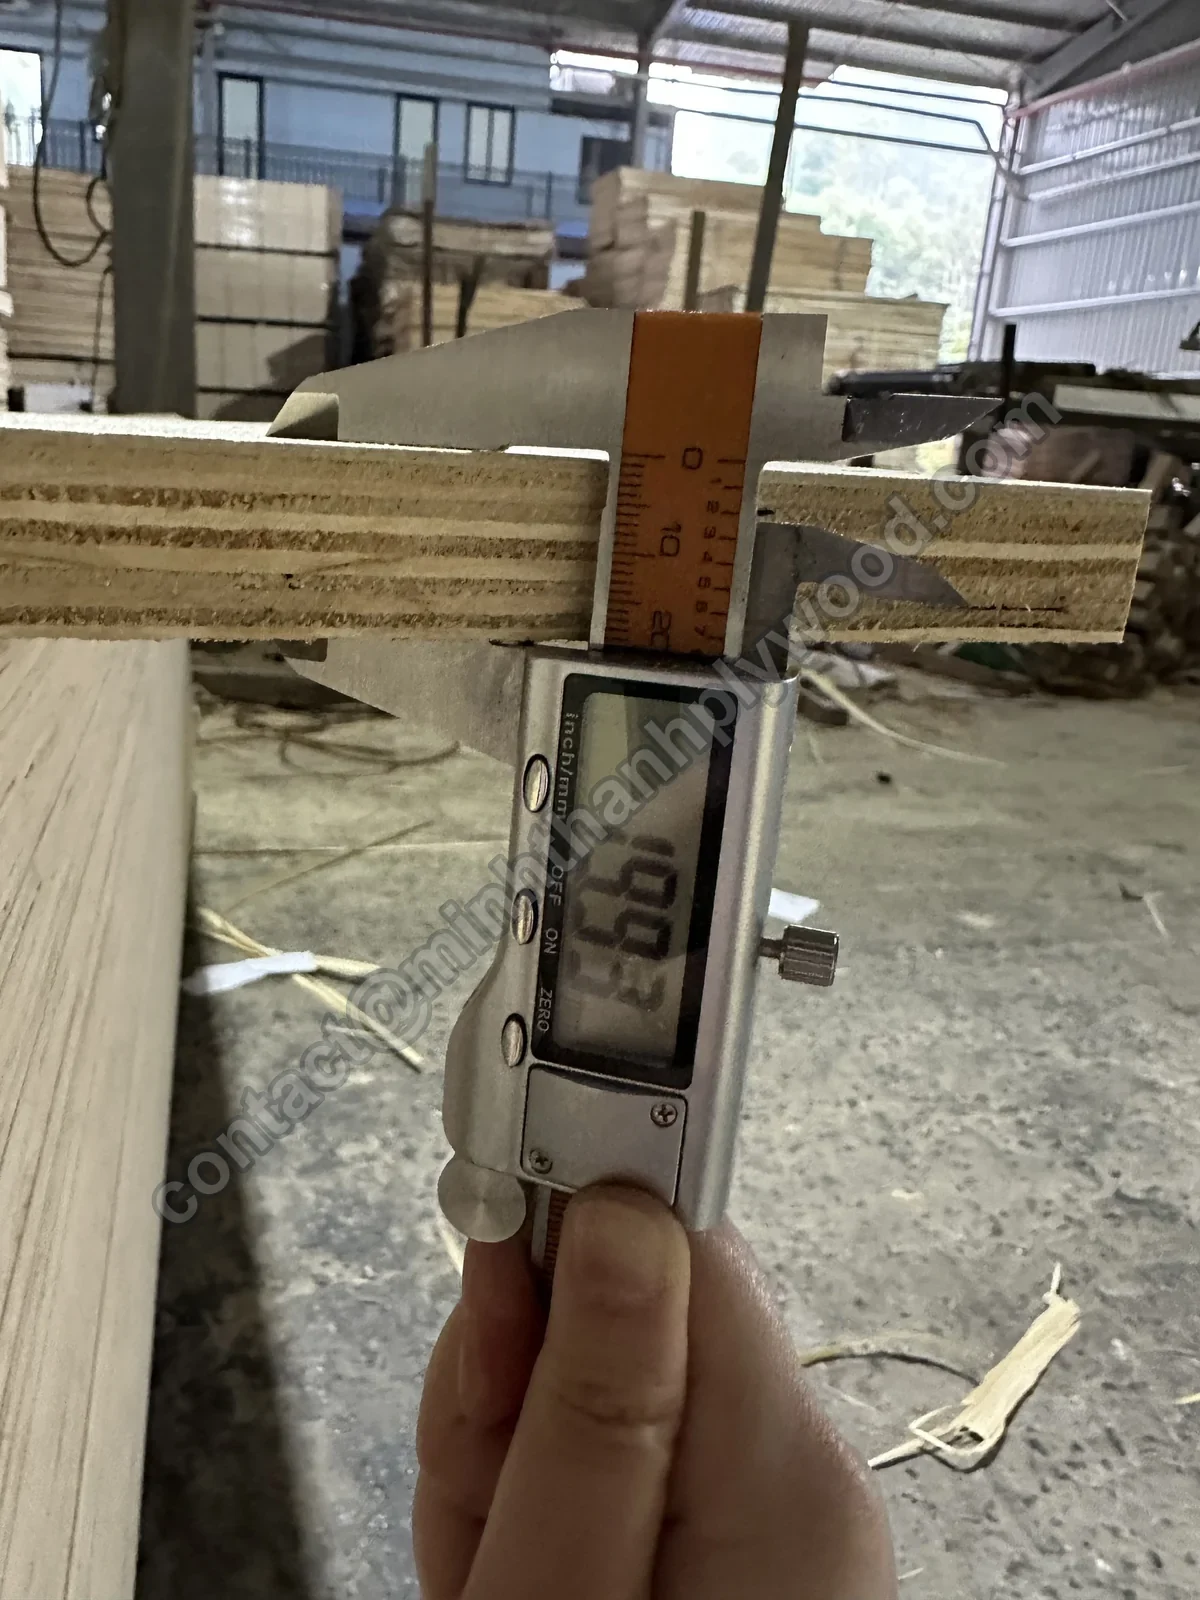
樣品確認:依您需要的厚度、科技木皮紋樣與芯板提供免費樣品;您確認後,該樣品即成為每張板材的分級標準。
紋樣檢查:每張砂光板材都與確認樣板比對色澤及木紋方向,表板與底板分別檢查。
厚度:每件抽取板材,以數位游標卡尺量測多個位置,核對家具用厚度公差可達 ±0.2 mm 的要求。
板邊與芯板:從板邊檢查縫接芯板各層、密合接縫及厚度均勻的膠合層。
板材重量:若您要求,我們會拍攝實際生產板材上秤的過程,讓您依 500 或 650–750 kg/m³ 的密度判別芯板。
影片與照片:我們會拍攝翻面檢查板材、板堆邊緣及游標卡尺螢幕,並在裝櫃前將短片寄給您。
櫃內件數:每件都會計數、標記並在貨櫃內拍照,第三方驗貨人員也可到場。
開櫃後,三項快速檢查可確認收到的板材是否符合採購內容。1220 × 2440 mm、18 mm 厚的板材,安息香木芯板約重 26.8 kg,桉木芯板約重 34.8–40.2 kg,因此一台體重計就能協助辨別芯板。用游標卡尺抽量數張板材可確認厚度。再沿幾包板材的板邊查看,即可確認各層是否均勻、接縫是否密合。
選擇越南科技木皮合板製造商,關鍵是能拿到實際證據。五項資料即可確認:工廠自有的 CARB P2 編號、載明檢測方法與日期的甲醛釋放報告、實際翻動板材的影片、板邊照片及游標卡尺讀值。收到您的要求後,我們會在數小時內提供這五項。
相關資訊: 依您確認的樣板檢查.
證書與文件
Minh Thanh Plywood 持有 CARB P2 / TSCA Title VI 認證,ICTT 工廠編號為 23024,另具 ISO 9001:2015 與 TCVN 11902:2017 認證。我們提供 EUDR 合規資料包,包括原產地紀錄與地理定位檔案,以及依歐盟 PPWR 進行的 SGS 包裝材料檢測。可提供 FSC 與 CE*。



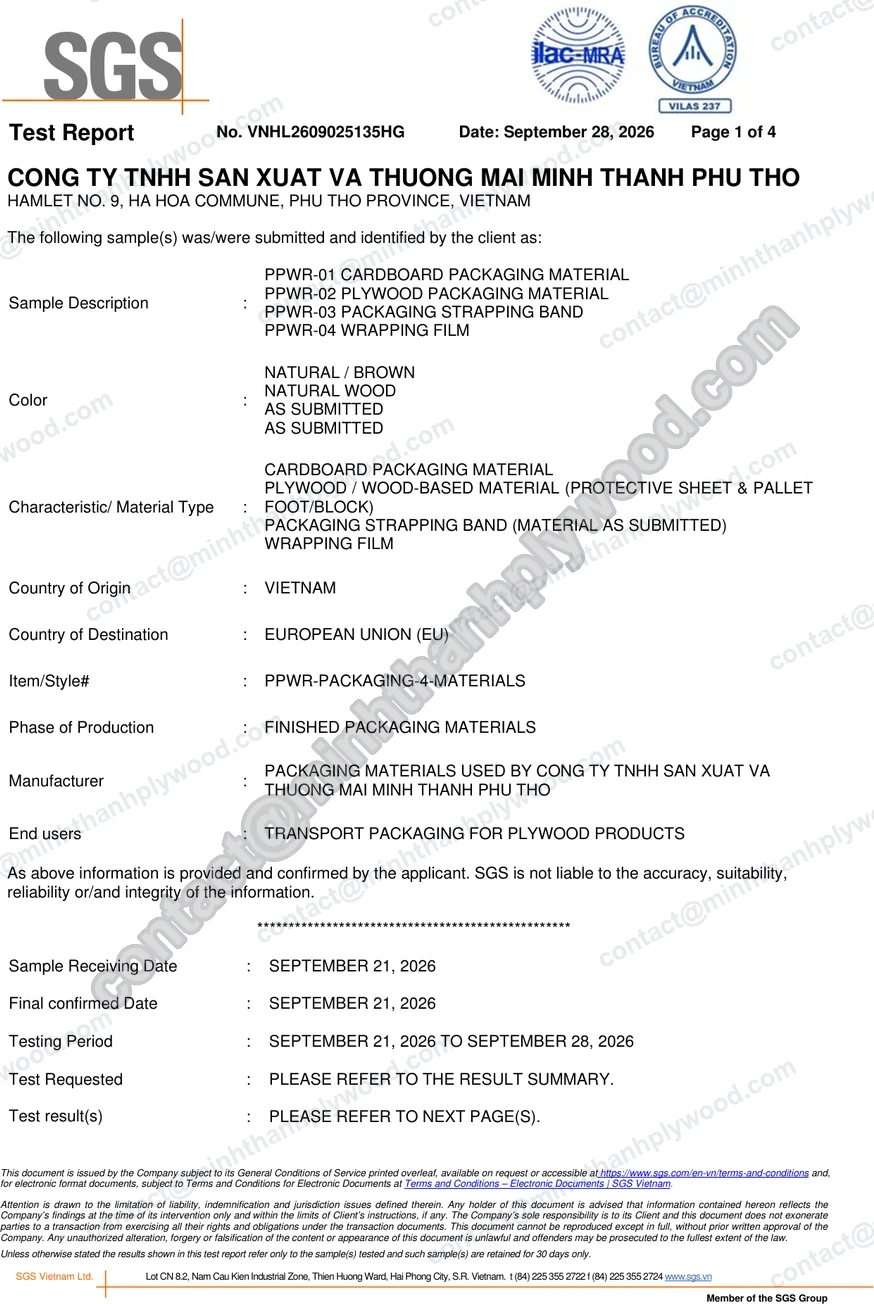
ASTM D6007;Shanghai Hongjun 與 ICTT Vietnam
每 3 個月檢測 E0;9、15、18 mm 板材結果為 0.014–0.032 ppm
查看文件 →可提供*
可依要求供應 FSC 認證科技木皮合板
可提供*
適用於以建築產品身分投放歐盟市場的板材
請以工廠編號核對 CARB 或 TSCA 認證聲明。我們的編號 23024 列於 ICTT 核發的證書上,美國 EPA 也列出 TSCA Title VI 認可的第三方認證機構。ISO 與 TCVN 證書編號如下所示。
芯板使用 Ha Hoa 周邊種植的越南人工林木材。每張歐盟訂單都附 EUDR 合規資料包,供您準備盡職調查聲明。依歐盟執行規則 Implementing Regulation (EU) 2025/1093,越南被列為低風險國家。
EUDR 自 2026 年十二月 30 日起適用於合板進口商。EUDR 並沒有認證證書:進口商須提交盡職調查聲明,我們的資料包則提供支持聲明的原產地紀錄與地理定位資料。
*由我們直接供應,或透過合格合作工廠供應。
包裝與裝櫃
每個 40HC 最多可裝 18 件安息香木芯板科技木皮合板,約 53–54 m³;較重的桉木芯板最多裝 15 件。每件高度約 1,000 mm,因此以 1,000 除以厚度即可估算每件張數:18 mm 每件 55 張,全櫃共 990 張。
| 厚度(mm) | 每件張數 | 安息香木芯板:每個 40HC 張數(18 件) | 桉木芯板:每個 40HC 張數(15 件) |
|---|---|---|---|
| 4 | 250 | 4,500 | 3,615 |
| 6 | 166 | 2,988 | 2,400 |
| 9 | 111 | 1,998 | 1,605 |
| 12 | 83 | 1,494 | 1,200 |
| 15 | 66 | 1,188 | 960 |
| 18 | 55 | 990 | 795 |
| 25 | 40 | 720 | 570 |
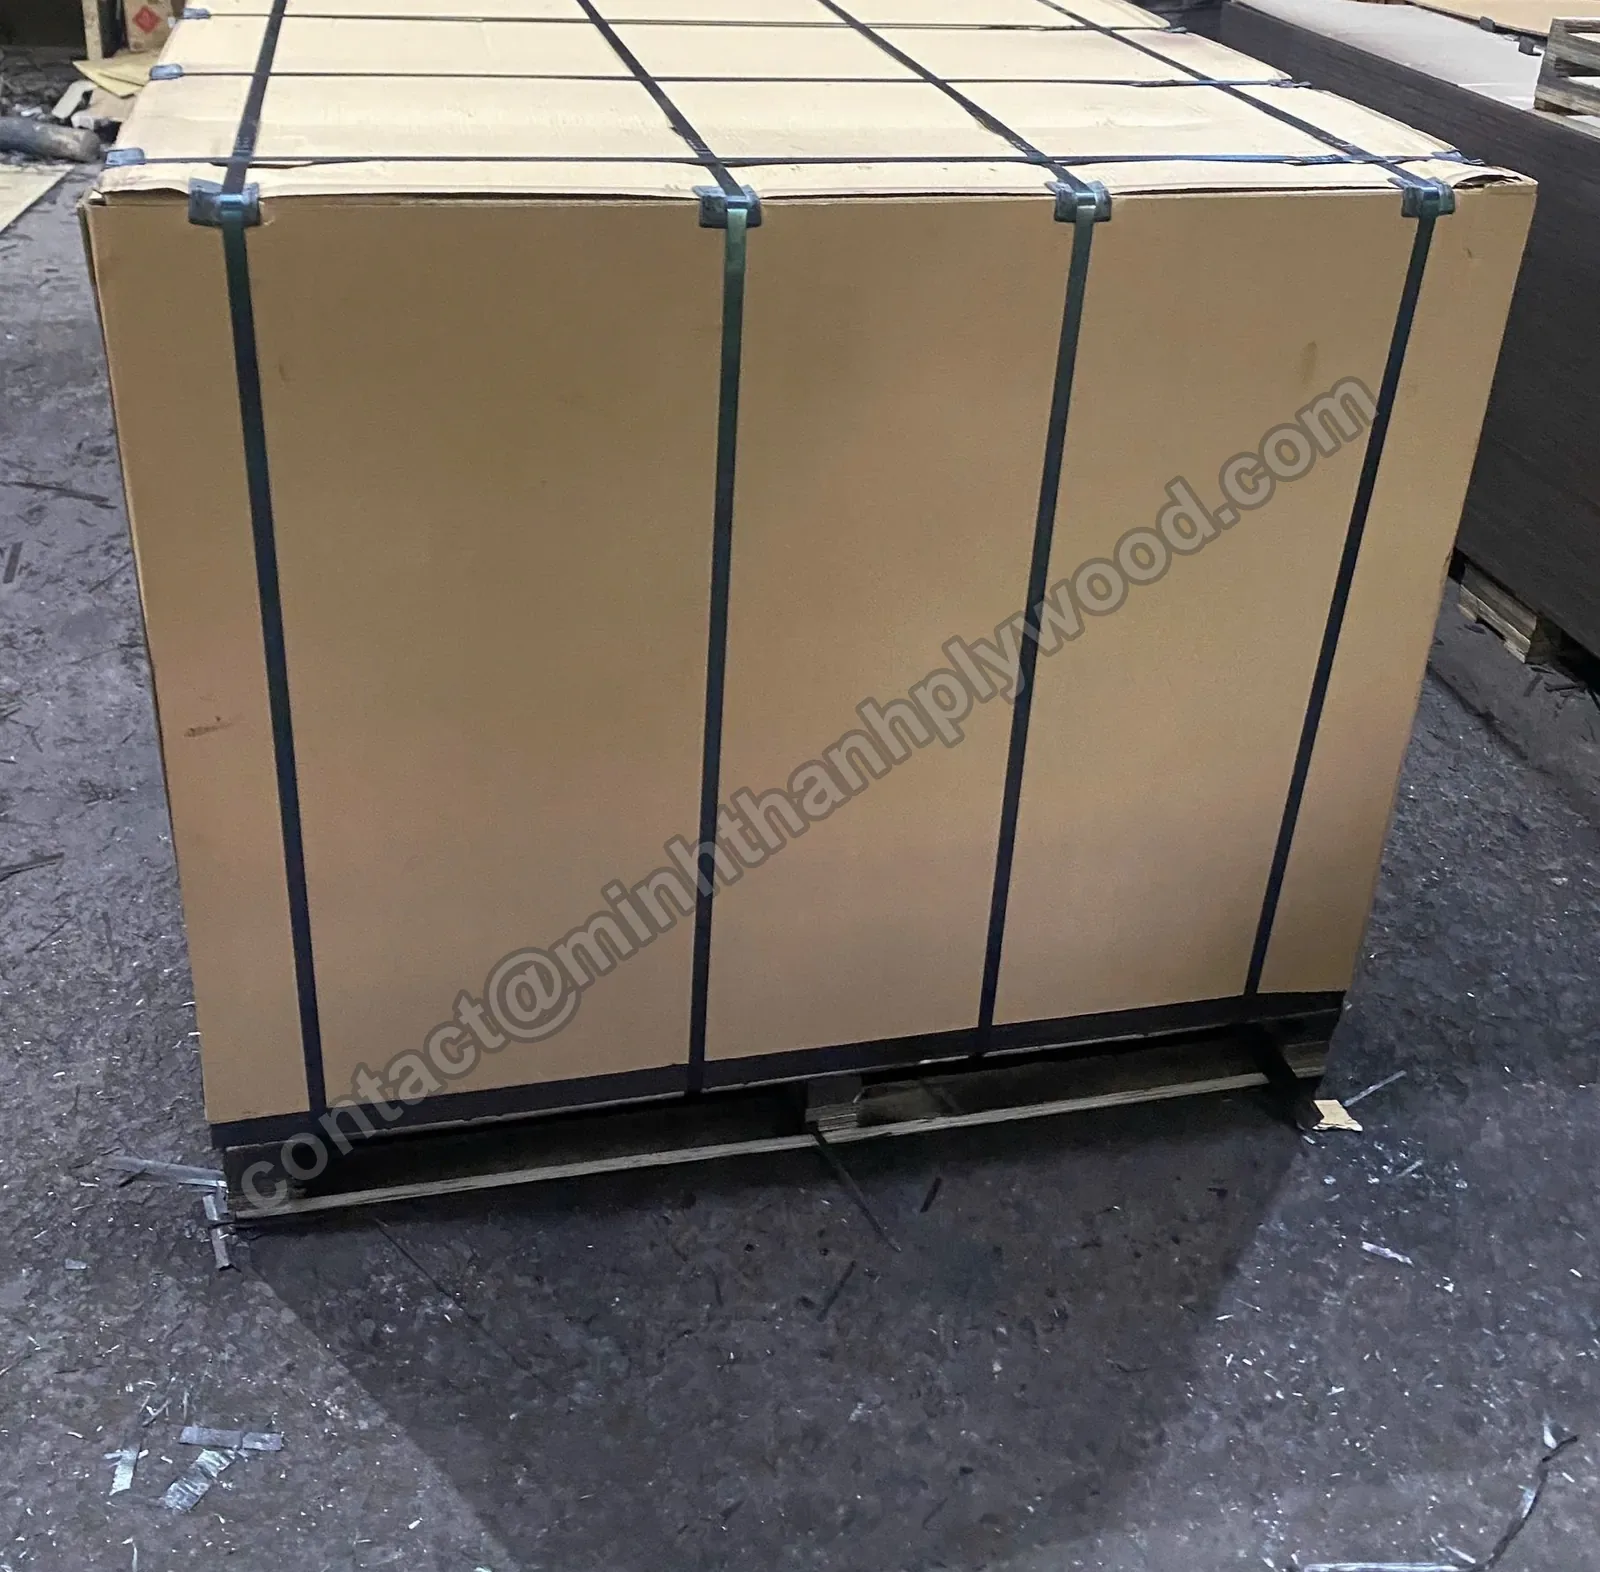
表內所有數據均以 1220 × 2440 mm 板材計算。櫃內 16 件以四乘四排列平放,最後兩件直立於櫃門旁。我們不超過這個裝載量:額外重量會壓裂包裝墊腳,過度裝載的貨櫃到貴公司可能必須人工逐張卸貨。
桉木芯板會先達到貨櫃重量限制,而非空間限制,因此 15 件約占 43 m³。不同厚度與科技木皮紋樣可共裝一櫃,各自分包並標示。
每件都以防塵防潮材料包覆、綑紮,加上護角,並標示厚度、等級、科技木皮紋樣與膠種。包覆可讓薄科技木皮表板在您的產線拆包前保持潔淨。可依訂單配置出口棧板、印製您的標籤或在板邊蓋印。若需在一櫃混裝多種厚度,請使用我們的裝櫃計算器。
以每件高度 1,000 mm 及各芯板的件數上限計算。密度 650 kg/m³ 的桉木板材總重控制在 28,000 kg 以內,因此每件張數略少。
相關資訊: 十八件中有 16 件平放.
貿易條件
科技木皮合板最低訂購量為一個 40HC 貨櫃,收到訂金後生產需 15–45 天;付款為 30% 訂金,70% 尾款憑提單(B/L)掃描本支付。我們可按 FOB 海防、CFR 或 CIF 出貨,經協議接受混裝,並提供免費樣品。
| 最低訂購量 | 1×40HC;不同厚度、等級與紋樣可經協議混裝 |
|---|---|
| 生產時間 | 收到訂金後 15–45 天,依數量與規格而定 |
| 付款 | 30% 訂金,70% 尾款憑提單(B/L)掃描本支付;T/T 或不可撤銷即期信用狀 |
| 國際貿易條件 | FOB 海防、CFR 或 CIF |
| 樣品 | 免費樣品 |
| 文件 | 商業發票、裝箱單、提單、原產地證明,CIF 附保險文件,另提供 CARB/TSCA 文件、檢測報告與 EUDR 合規資料包 |
| 回覆時間 | 越南時間(UTC+7)週一至週五,數小時內回覆 |
生產時間從收到訂金起算,至貨物在工廠備妥為止。海防港出發的海運時間需另外計入,依目的港與船公司而定。採 CFR 或 CIF 條件時,由我們訂艙,並隨價格提供航線資訊。
色澤在木皮製作階段即已確定,因此請及早提供確認樣品與各紋樣數量。請告知您要求的到貨日期,我們會據此倒推生產排程。
訂購方式
您提供各項規格,確認價格與樣品,並支付訂金;接著由我們壓製、檢查與裝櫃。首次訂購科技木皮合板,通常需 15–45 天生產時間,再加上雙方確認樣品所需時間。
規格:用途、科技木皮紋樣與色澤、芯板、膠種與甲醛釋放等級、表底板等級、厚度、板材尺寸、包裝、數量及目的港。
報價:按各厚度提供每 m³ 價格,採 FOB 海防、CFR 或 CIF 條件,並逐項列回規格供您核對。
樣品:依您的紋樣與芯板提供免費科技木皮樣品;您確認的樣品即為生產分級標準。
形式發票與訂金:確認形式發票後,以 T/T 支付 30%,或開立不可撤銷即期信用狀。
生產與檢驗:15–45 天;裝櫃前提供您這批板材的照片、短片與游標卡尺讀值。
裝櫃與文件:提供已裝櫃照片及文件草稿供您確認,收到 70% 尾款後提供提單(B/L)掃描本。
請在採購單列明以下項目,確保到貨板材就是您詢價的板材。以樣品參考編號指定科技木皮紋樣與色澤,並列出表板與底板等級,例如 A/B。芯板須指定安息香木或桉木,不要只寫「硬木」。另列芯板縫接方式、膠種、甲醛釋放等級與檢測方法。最後列明厚度及公差、板材尺寸;若自行塗裝,註明雙面可供客戶自行 UV 塗裝,並列出認證、包裝及標籤要求。
常見問題
簡要回答進口商最常詢問的越南科技木皮合板問題:科技木皮是什麼、如何製作、與天然木皮如何比較、芯板與膠種如何選擇,以及如何訂購。
科技木皮合板是在合板芯板上壓貼科技木皮(EV)表板與底板的板材。表板使用人工林木材的真實木纖維,經旋切、染色、膠合成木方後再次刨切,使每張板材的色澤與木紋一致。Minh Thanh Plywood 將科技木皮壓貼於白色安息香木或桉木芯板,厚度為 3–40 mm。
Engineered veneer plywood 就是科技木皮合板,也稱 EV plywood,指以科技木皮或重組木皮貼面的合板。木皮依固定的色澤與木紋製作,再壓貼於縫接的安息香木或桉木芯板上,並進行精細砂光。適用於板材外觀必須一致的家具、櫥櫃、門片與牆面飾板。
科技木皮是以受控製程製成的裝飾木皮,並非直接從單一樹木刨切而成。速生人工林木材先旋切成薄片,染成指定色澤,再將木紋沿同一方向排列、膠合成木方,最後刨切成厚度 0.2–0.5 mm 的表板木皮。英文也稱 recon、reconstituted 或 recomposed veneer,意指重組木皮。
科技木皮的製作分為四個步驟。先將人工林原木旋切成薄片,再將薄片染成指定色澤。接著對齊木紋,膠合並壓製成木方,再橫跨各層刨切木方。刨切後的木皮呈現固定紋樣,例如直紋或山形紋。我們再以第二次壓製,將木皮壓貼於自製芯板上。
當大量部件需要外觀一致時,請選科技木皮:每張板材的色澤與木紋相同,也不必挑除木節或礦物紋。若設計重點是樹木本身的獨特紋理,則選天然木皮。製作整排門片或櫥櫃時,科技木皮也能省去天然木皮所需的人工配紋作業。
Recon veneer plywood 與科技木皮合板是同一種產品。Recon 是 reconstituted 的縮寫,表示木皮由旋切的人工林木材重新膠合成木方,再次刨切而成。買方使用 EV、engineered veneer、recon veneer 與 recomposed veneer 指稱同一種板材;無論您使用哪個名稱,我們的報價都會列明紋樣、色澤、芯板與等級。
Minh Thanh Plywood 是越南科技木皮合板製造商之一,在富壽省 Ha Hoa 的自有產線壓貼科技木皮,年產能達 50,000+ m³。我們工廠直供,具 CARB P2 / TSCA Title VI 認證(ICTT 工廠編號 23024)及 ISO 9001:2015 認證,提供實際生產照片與影片,最低訂購量為一個 40HC 貨櫃。
您可以直接向越南 Minh Thanh Plywood 採購科技木皮合板,在義大利稱為 compensato EV 或重組木皮合板。我們定期出貨至義大利及其他歐洲市場,提供 1250 × 2500 mm 或 1220 × 2440 mm 板材,也可依需求裁切。請提供門片或家具規格,我們可報 FOB、CFR 或 CIF 價格。
Compensato EV 是義大利文名稱,contreplaqué EV 是法文名稱,兩者都指科技木皮合板,也就是以科技木皮或重組木皮貼面的合板。板材與英文稱為 EV plywood 的產品完全相同。我們以英文開立報價,列明紋樣、色澤、芯板、膠種與等級,並供貨給歐洲買方。
多數家具以白色安息香木芯板最合適:密度約 500 kg/m³,板邊色澤淺,每個 40HC 最多可裝 18 件。若您的規格要求較重、密度較高的板材,請選密度為 650–750 kg/m³ 的桉木。兩種芯板都採水平與垂直雙向縫接,科技木皮表板的外觀則相同。
科技木皮表板壓製前厚度為 0.2–0.5 mm,歐洲家具常用 0.3 mm。我們的板材出廠前已完成精細砂光,因此多數買方直接塗裝。若必須砂磨,請使用細砂紙輕磨,並先以裁切餘料試作;這麼薄的表板若過度砂磨,會被磨穿。
合板不會僅靠表板就具備防水性,耐水性取決於膠種。乾燥室內與家具用途可使用我們標準的脲醛樹脂膠,甲醛釋放符合 E0;廚房與潮濕房間使用三聚氰胺改性 MR 膠;戶外暴露用途使用酚醛 WBP 膠,並將板邊封閉。膠種與甲醛釋放等級是訂單上的兩個獨立欄位。
符合。我們的科技木皮合板符合歐洲家具買方要求的甲醛釋放與品質規格,並以 CARB P2 / TSCA Title VI 認證(ICTT 工廠編號 23024)作為證明。六次依 ASTM D6007 進行的第三方氣候箱檢測,平均值為 0.014–0.032 ppm,低於 0.05 ppm 限值。可依要求委託 SGS 按 EN 717-1 或您指定的方法檢測。
最低訂購量為一個 40HC 貨櫃,收到 30% 訂金後,生產需 15–45 天。70% 尾款憑提單(B/L)掃描本支付,付款方式為 T/T 或不可撤銷即期信用狀。經協議可在同一貨櫃混裝不同厚度、等級與紋樣,並提供免費樣品。
可以。請提供樣品或參考資料,我們會就現有系列中最接近的科技木皮紋樣與色澤報價,再寄樣供您確認。常見選擇包括直紋、山形紋與橡木紋,搭配淺色、胡桃木色、紅色與白色。您確認的樣板會成為整筆訂單的驗收標準。
索取報價
請提供用途、紋樣與色澤、芯板、膠種、表板等級、厚度、尺寸與數量;Lisa 會在數小時內回覆報價及樣品方案。最多可附上 3 份圖面或規格檔案。
先告訴我們用途,其餘項目可由我們協助建議:紋樣與色澤、芯板、膠種與甲醛釋放等級、表底板等級、厚度與板材尺寸、包裝、數量及目的港。請寄信至 [email protected],或透過 WhatsApp 聯絡 Lisa:+84 988 586 601。提供免費樣品。您也可下載合板目錄或聯絡業務團隊。
[email protected]