
品質管控 · 越南 Ha Hoa
合板品質管控的八道檢查
重點摘要
Minh Thanh Plywood 的合板品質管控設有八道檢查,從芯板單板進料一路落實到貨櫃封櫃。家具用板經兩次熱壓與精細砂光,厚度公差可達 ±0.2 mm;每件均抽取板材,以數位游標卡尺量測。每批貨物離開越南 Ha Hoa 前,都會拍照及錄影留存。
觀看影片
合板品質管控:從單板到貨櫃的八道檢查
這部 2:26 影片以工廠實景呈現八道合板品質管控檢查:單板進料、組坯、熱壓、定厚砂光、游標卡尺量測、板面與板邊分級、膠合及甲醛釋放檢測,以及包裝與裝櫃紀錄。片尾說明封櫃前會提供給您的照片與文件紀錄。
第 1 章說明如何依訂單規格執行八道檢查。第 2 章沿著產線,呈現組坯板材進入熱壓機、砂光前的表板修補與板邊填補,以及定厚砂光至成品厚度的流程。
第 3 章說明游標卡尺檢查及各產品系列的厚度公差。第 4 章呈現生產樣品的煮沸試驗與氣候箱法甲醛釋放檢測結果。第 5 章說明封櫃前提供的出貨紀錄。
第三方佐證
有第三方佐證的合板品質管控。
我們的檢查納入以下三項認證體系。此處展示英文原件,完整副本可透過電子郵件提供給買方。





什麼是合板檢驗?
合板檢驗階段與執行單位。
合板檢驗分為五個階段:我們對每筆訂單執行的八道檢查、您安排的生產中檢驗、出貨前檢驗、裝櫃檢查,以及最後的文件核對。工廠檢查固定執行;買方及第三方檢驗則由您預約安排。
重點摘要合板檢驗是依雙方確認的規格,核對厚度、尺寸、表板等級、芯板、膠合強度、甲醛釋放及包裝。各製程的檢查會在下一道加工增加成本前攔下缺陷;最後再由買方或 SGS、Intertek、Bureau Veritas 等驗貨機構,於裝櫃前確認成品包裝。
| 階段 | 時間 | 執行單位 | 檢查項目 |
|---|---|---|---|
| 工廠檢查關卡 | 單板進料至包裝 | 本廠品管團隊 | 每筆訂單均執行本頁所列八道檢查 |
| 生產中檢驗 | 組坯與熱壓開始後 | 您安排的驗貨人員或機構 | 依樣品核對芯板、接合方式、膠種及首批砂光板 |
| 出貨前檢驗 | 包裝完成、裝櫃之前 | 您安排的驗貨人員或機構 | 從成品包裝隨機抽板,檢查厚度、尺寸、板面、板邊、膠合與數量 |
| 貨櫃裝載檢查 | 裝櫃期間 | 您安排的驗貨人員或機構;本廠每次均錄影 | 封櫃前核對件數、標籤、打包帶及裝載完成的貨櫃 |
| 文件核對 | 裝櫃後 | 您 | 正式放行前核對發票草稿、裝箱單、B/L 及檢測報告 |
歡迎您安排驗貨人員或指定機構到廠。下單時請一併告知日期,我們會配合安排生產與裝櫃;驗貨人員可查閱本廠量測紀錄。
依產品系列
各產品系列的合板品質管控項目。
各產品系列採用不同檢驗限值:精細砂光家具用板為 ±0.2–0.3 mm,商用與覆膜合板為 ±0.5 mm,包裝用合板為 ±0.5–1.0 mm;所有系列的長寬公差均為 ±2 mm。下單時先確認產品系列,再依該系列規格檢查每件板材。
| 項目 | 家具與室內用 | 商用 | 包裝用 | 覆膜 |
|---|---|---|---|---|
| 芯板 | A 級安息香木或桉木 | AB 級芯板 | AB 級芯板,散片鋪排 | 相思木或桉木芯板 |
| 芯板接合 | 外側 2–4 層橫向與縱向縫接;可依需求全層縫接 | 鋪排或拼接 | 散片鋪排 | 依覆膜板等級要求 |
| 表板加工 | 精細砂光與拋光,可直接進行 UV 塗裝 | 輕度砂光或未砂光 | 未砂光 | 膜紙 120–135 g/m²,高階規格自 135 起 |
| 膠種與甲醛釋放 | 標準採 UF 脲醛樹脂膠,甲醛釋放符合 E0;可依訂單指定 E1 甲醛釋放等級、MR 或 WBP 膠 | 依訂單指定 | 依訂單指定 | 三聚氰胺膠或酚醛樹脂膠(WBP) |
| 厚度公差 | ±0.2–0.3 mm | ±0.5 mm | ±0.5–1.0 mm | ±0.5 mm |
| 長度與寬度 | ±2 mm | ±2 mm | ±2 mm | ±2 mm |
| 檢驗重點 | 表板等級、平整度、厚度、甲醛釋放 | 厚度、膠合、表板 | 膠合、尺寸、數量 | 覆膜完整度、板邊封漆、膠合 |
覆膜合板若妥善搬運、使用脫模劑並做好板邊封漆,三聚氰胺膠板約可周轉澆置 12–15 次,酚醛樹脂膠板最高約可達 25 次。
我們如何檢驗合板
從單板到貨櫃的八道檢查。
我們的合板品質管控設有八道檢查,每道都有對應的檢查清單。未通過檢查的板材,不會進入下一道製程。
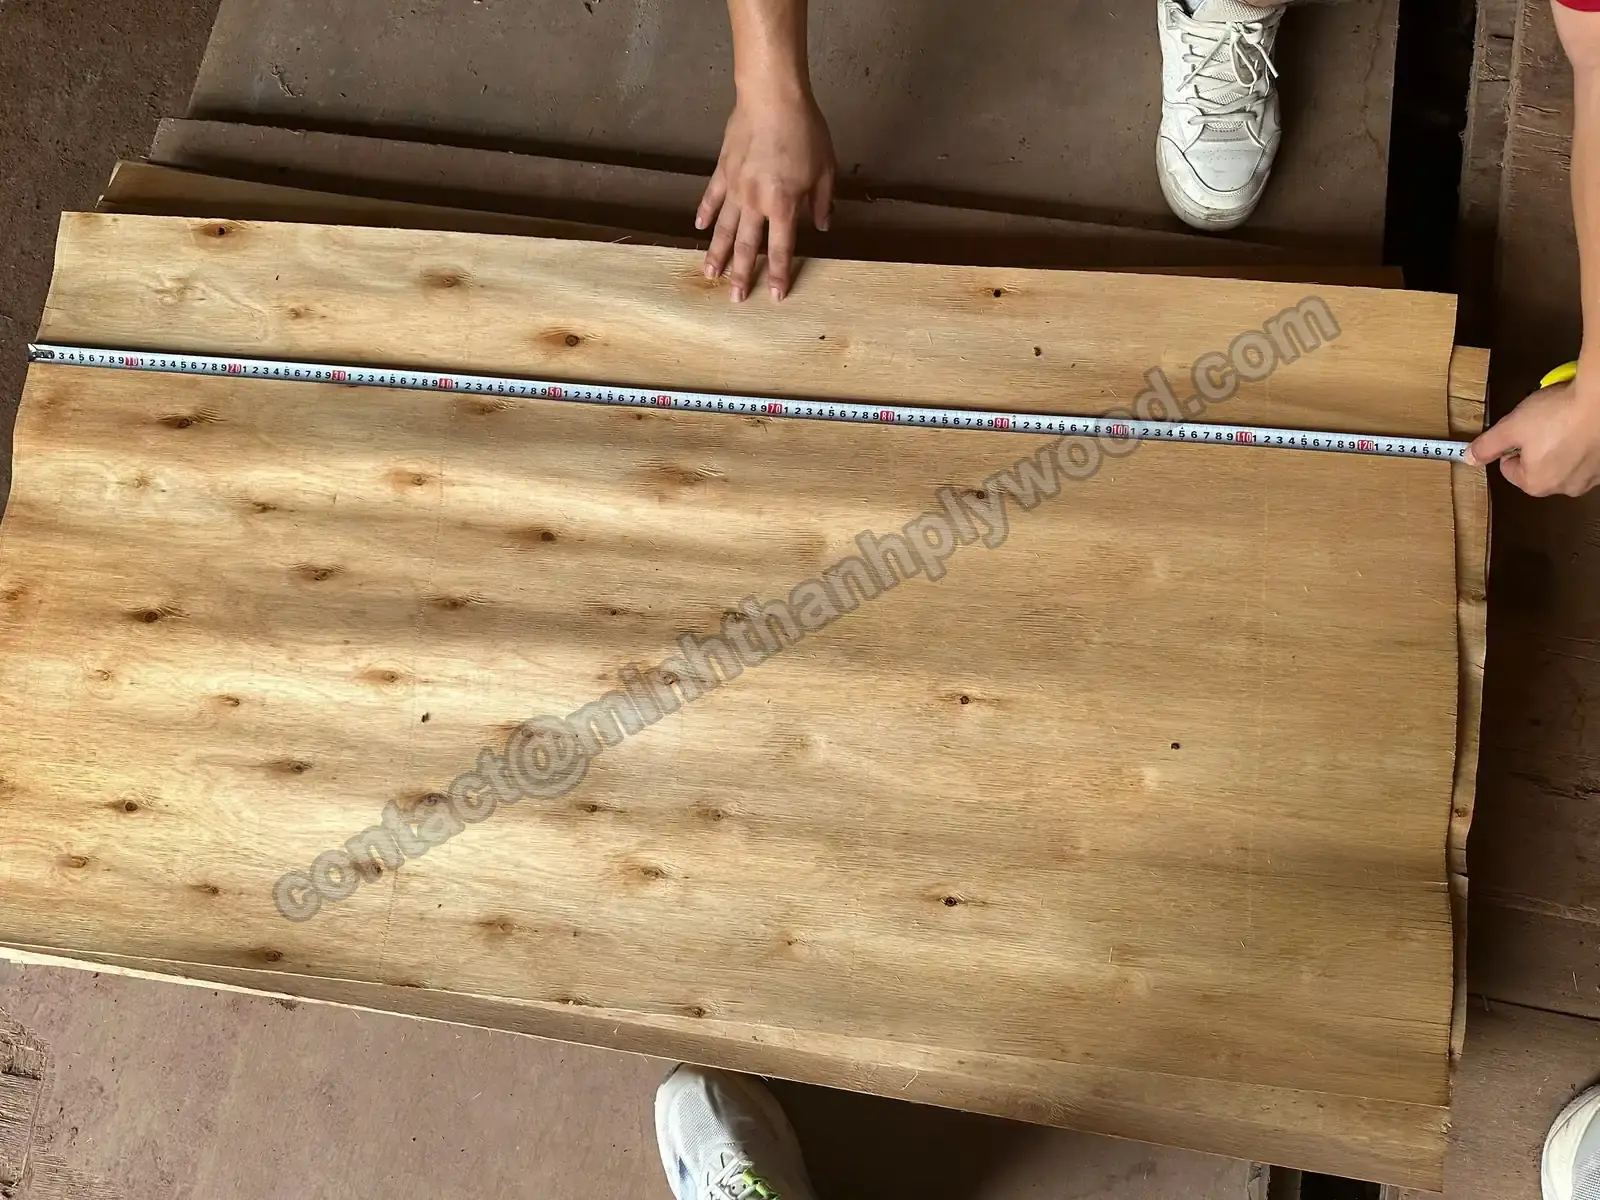
分選前以捲尺量測芯板單板。 01單板進料與分選
芯板單板來自 Ha Hoa 周邊人工林。單板經乾燥、量測與分選,在組坯前剔除裂片、孔洞、材質鬆軟及含水過高的單板,因為潮濕或厚薄不均的單板,是起泡與厚度偏差的首要原因。表板木皮則依您核准的樣品配選。
- 芯板單板厚度 1.4–2.0 mm,表板木皮厚度 0.2–0.5 mm
- 單板組坯前先乾燥並以水分計檢查;板材出貨含水率為 8–12 %
- 表板木皮依您核准的樣品配選
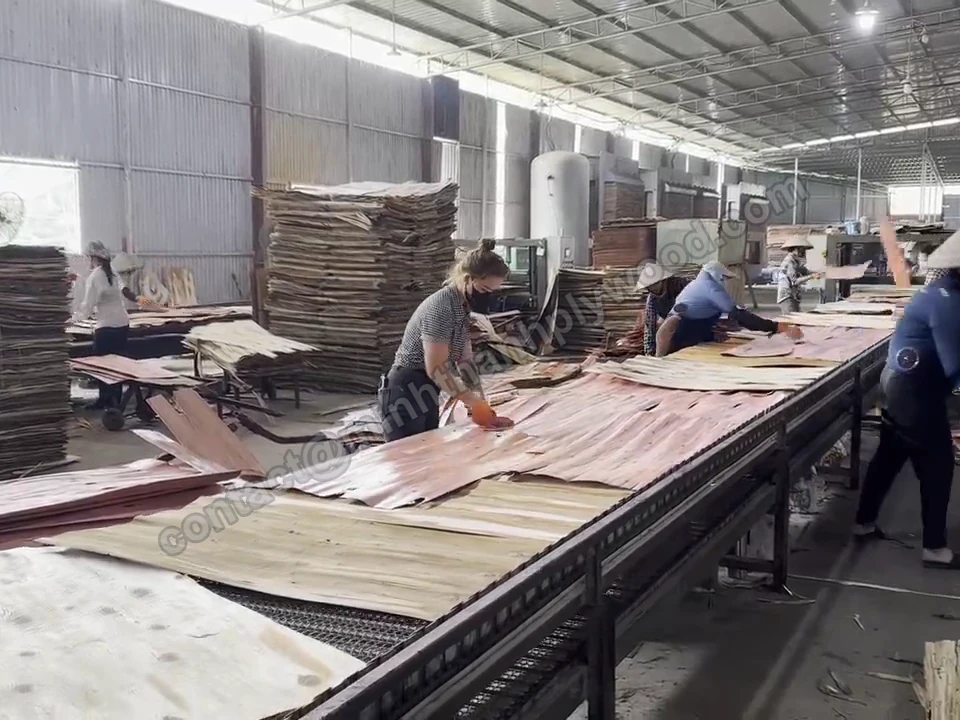
產線上以人工鋪排芯板單板。 02組坯與芯板縫接
芯板在組坯線上由人工鋪排。塗膠前先處理縫隙與重疊,避免日後透過表板顯出芯板接痕。層數依厚度配置:18 mm 家具用板通常為 11 層,薄型 3–6 mm 板固定為 5 層。
- 芯板不得有開縫或重疊
- 外側 2–4 層芯板採橫向與縱向縫接;可依需求全層縫接
- 層數依厚度配置,18 mm 最常採 11 層
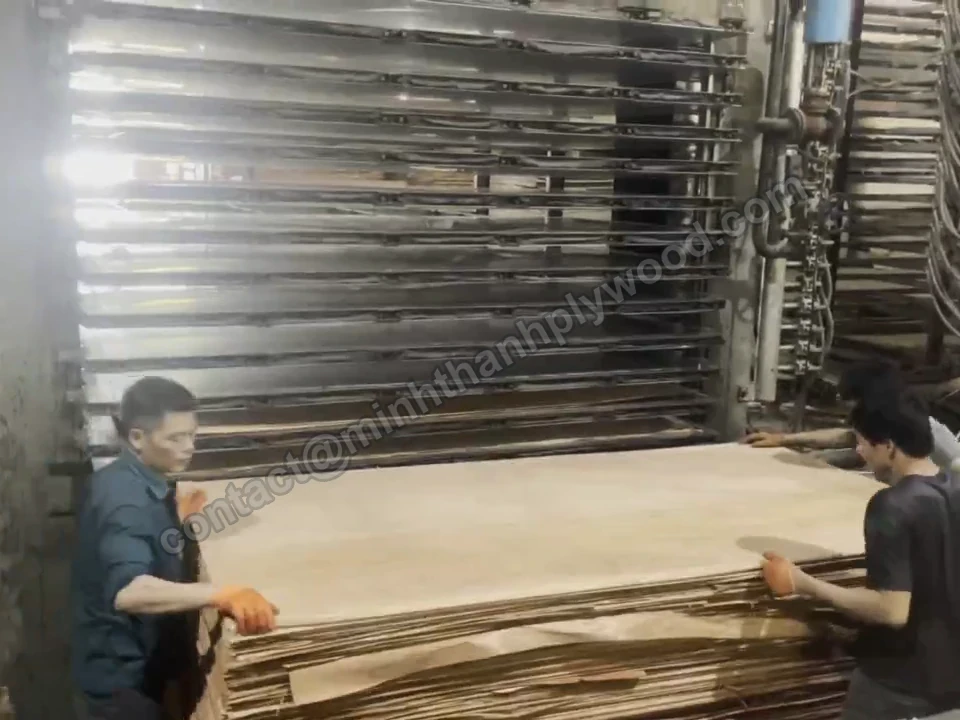
組坯完成的板材送入熱壓機。 03膠種與熱壓
家具用板經兩次熱壓:先將芯板基板熱壓成型並定厚,再貼上表板與底板進行熱壓。膠配方依訂單配置:標準採 UF 脲醛樹脂膠,甲醛釋放符合 E0;也可指定 E1 甲醛釋放等級、三聚氰胺改性膠(MR)或酚醛樹脂膠(WBP)。熱壓溫度依膠種設定:MR 類膠約為 110–120 °C,WBP 約為 130–145 °C。
- 貼上表板與底板前,芯板基板先熱壓並定厚
- 膠種與甲醛釋放等級依訂單指定;溫度依膠系設定
- 熱壓後抽樣檢測膠合強度(第 07 道檢查)
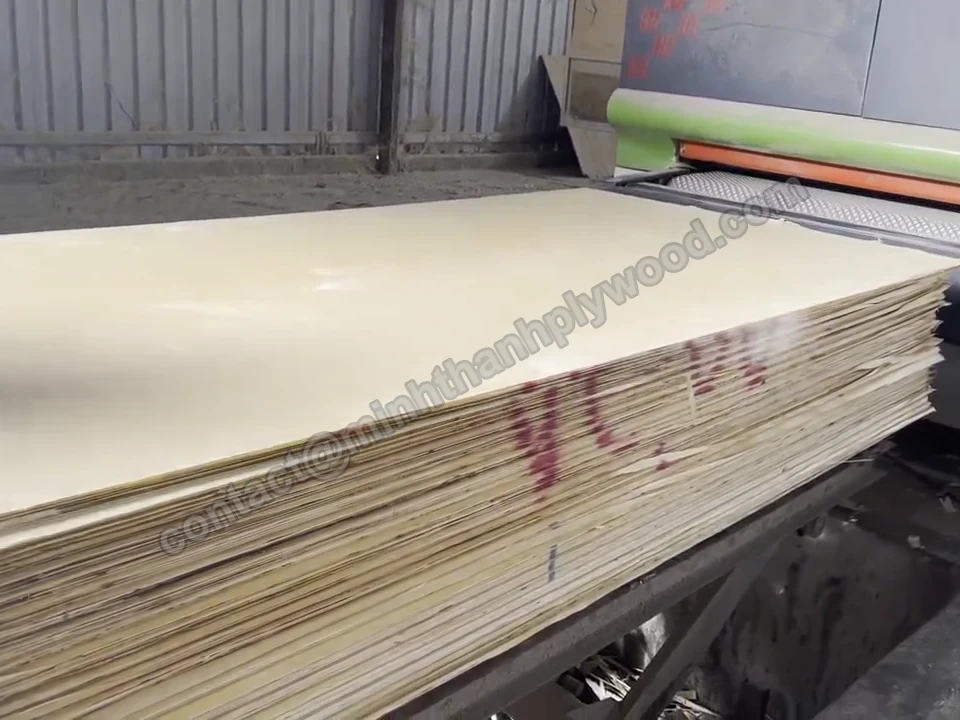
砂光板材堆放於定厚砂光機出料端。 04定厚砂光
熱壓後的板材依序通過定厚與精細砂光設備。家具用板在此達到成品厚度,並取得適合透明漆、色漆、貼膜或貴公司自有 UV 塗裝的平滑板面。商用與包裝用板僅輕度砂光或不砂光,因此厚度公差較寬。
- 精細砂光前先定厚
- 表板與底板均砂光及拋光
- 板面加工至可直接進行 UV 塗裝
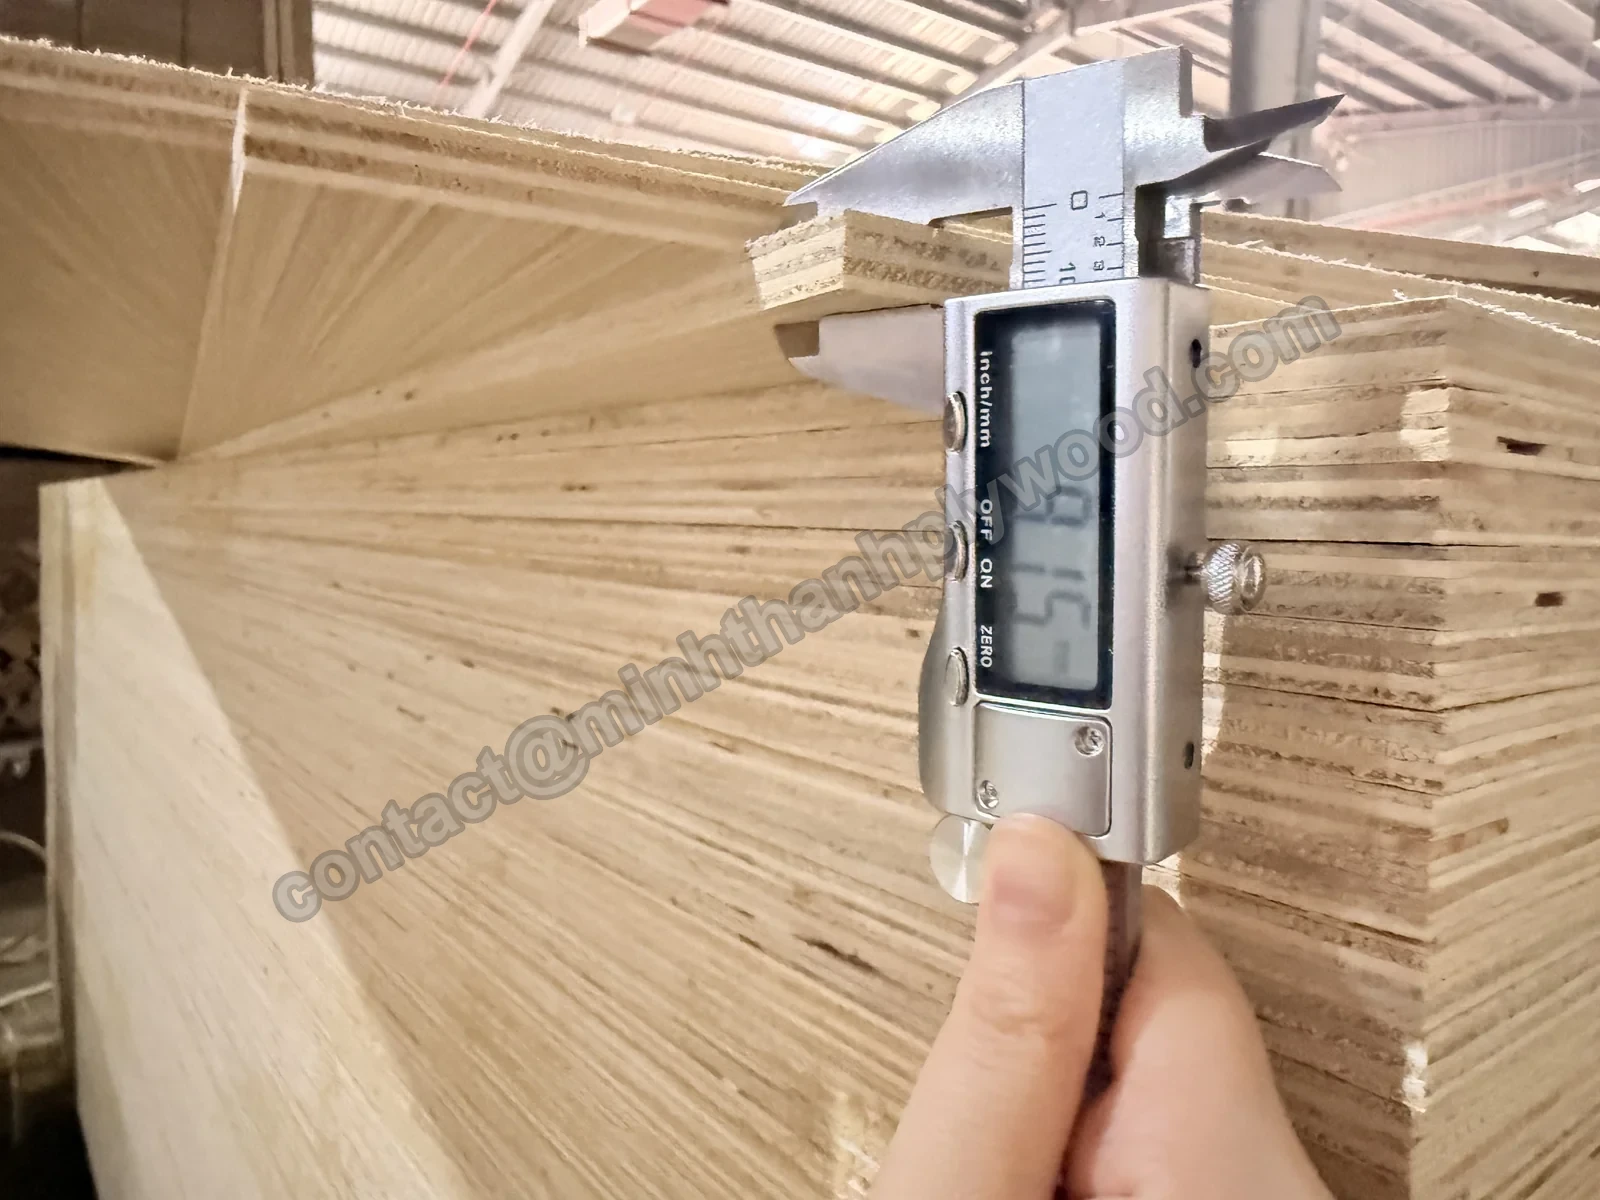
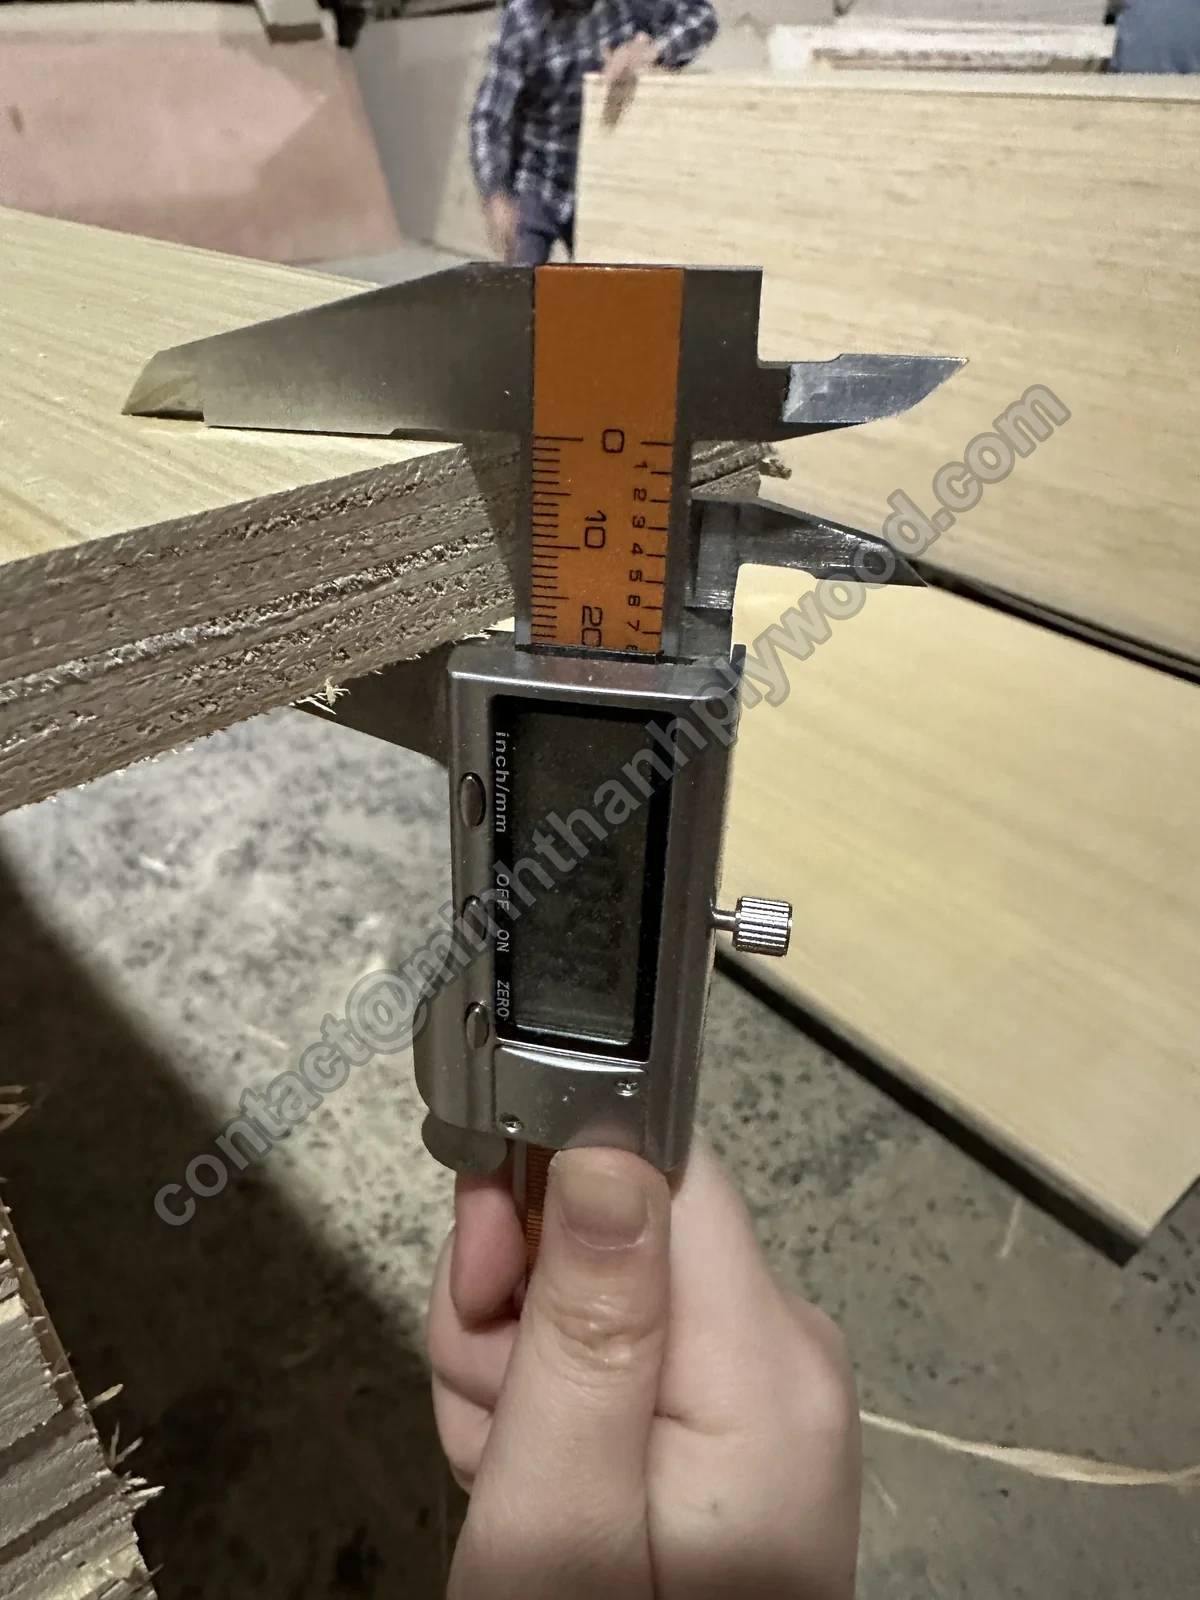
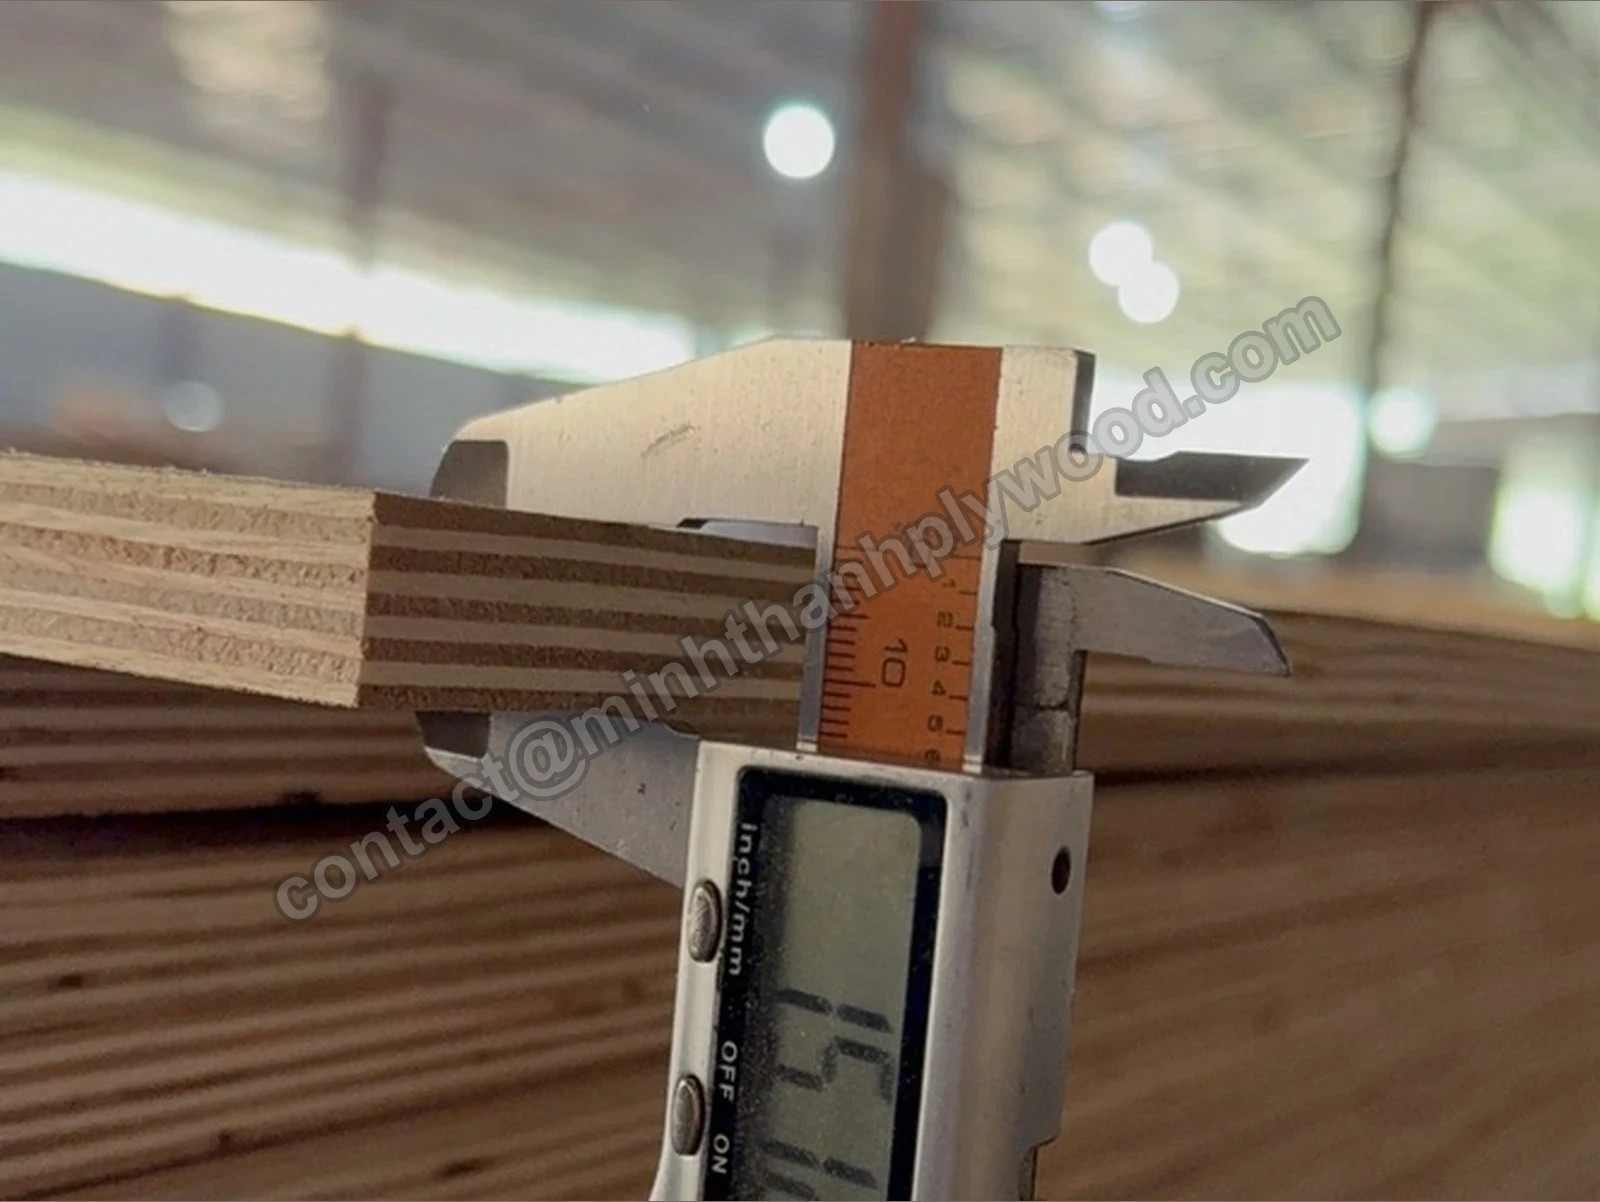
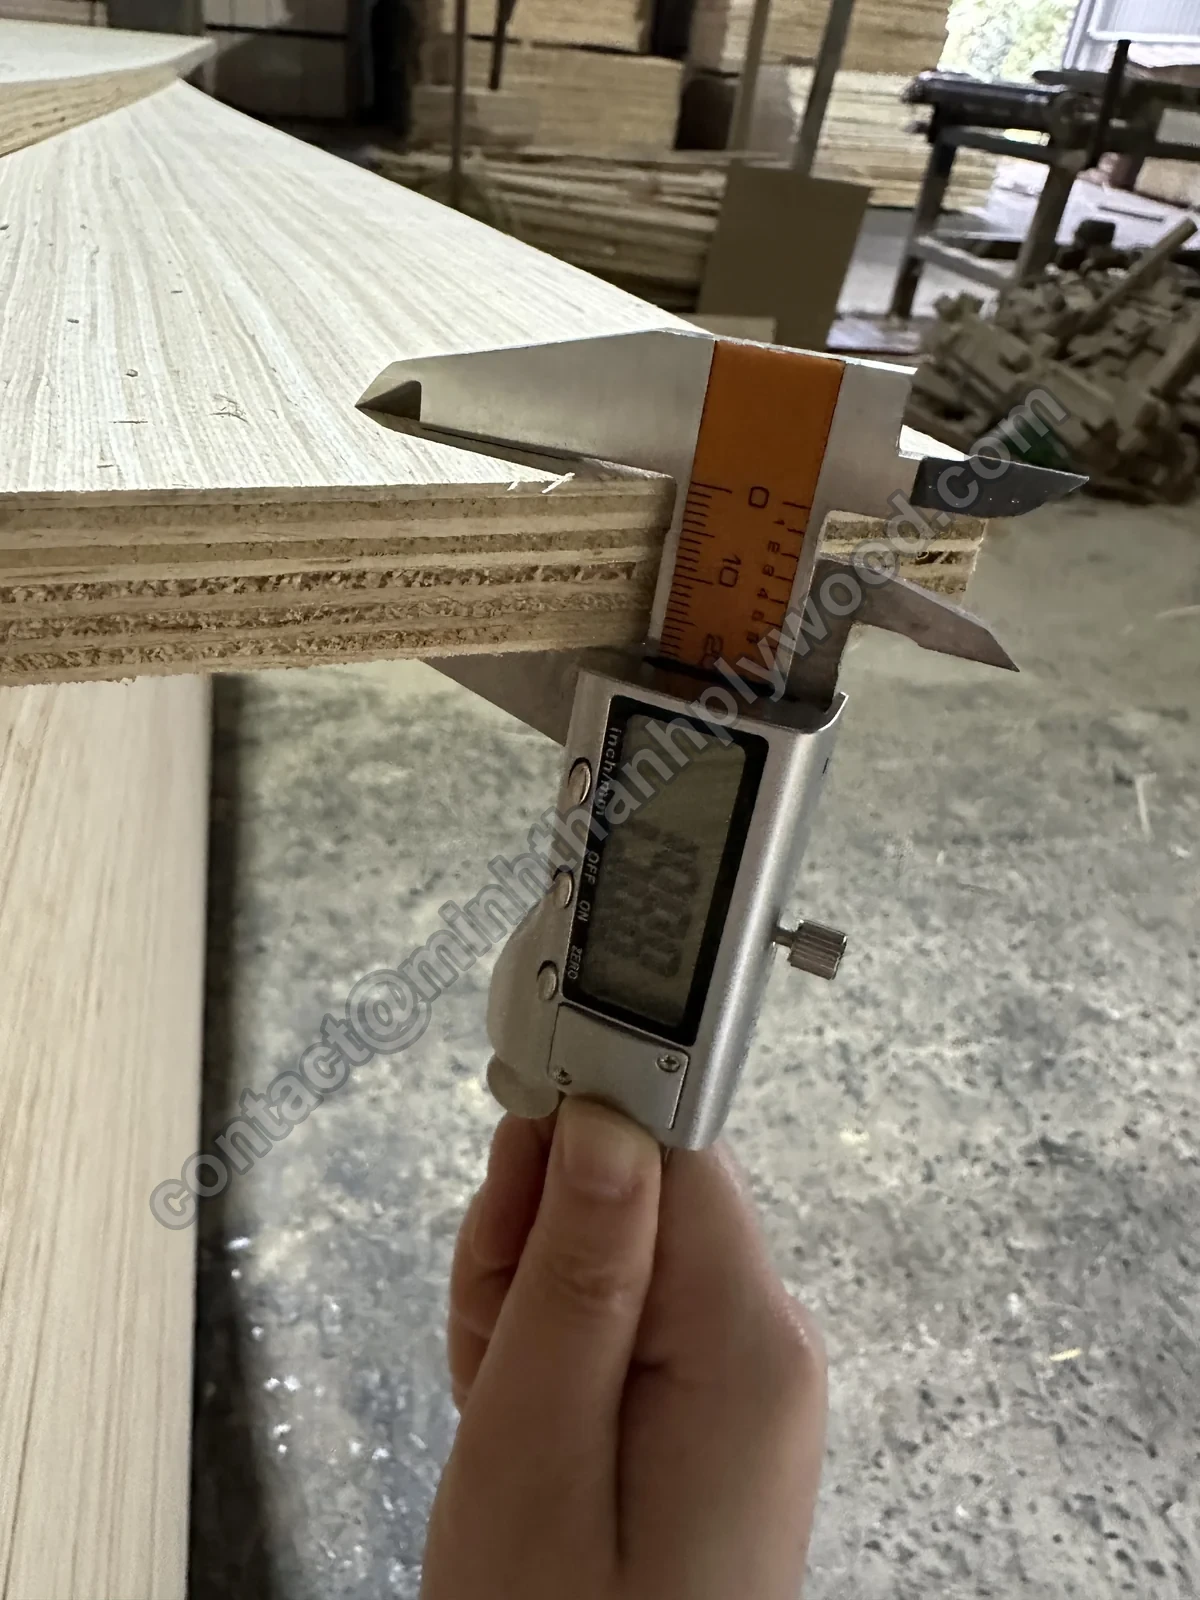
9 mm 板材的數位游標卡尺讀值:9.15 mm。 05合板厚度檢查
我們從每件抽取板材,以數位游標卡尺在板邊多個位置量測。超出約定公差的板材不會納入您的訂單,量測讀值也會拍照,列入出貨紀錄。
- 每件均抽取板材量測
- 生產前依產品系列確認公差
- 量測讀值隨出貨照片提供給您
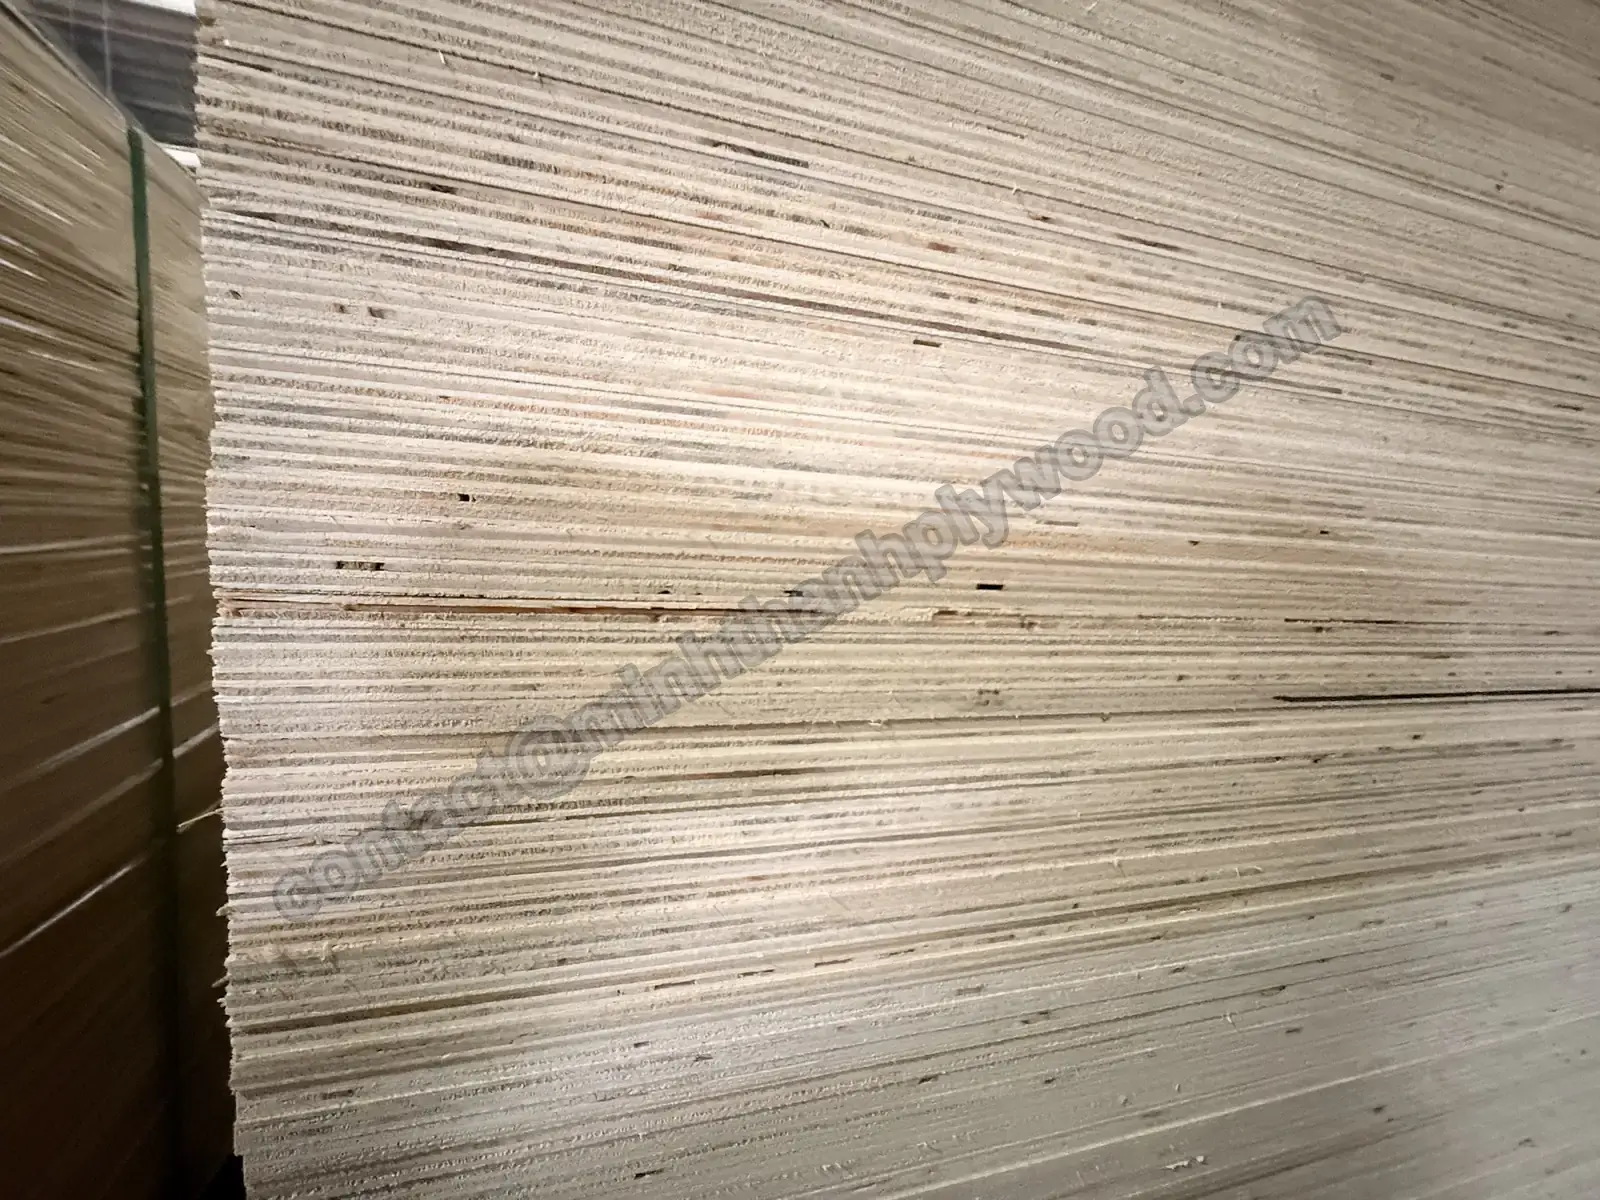
檢查板邊是否有縫隙與脫膠。 06板面與板邊分級
每張表板依您核准的樣品,判定色澤、木紋、木節與修補品質。板邊檢查芯板縫隙、重疊與脫膠。平整度以直尺沿兩側長邊及兩條對角線檢查,找出縱向彎曲、橫向翹曲與扭曲;方正度則量測並比較板材的兩條對角線。不平整或不方正的板材轉入較低等級產品系列。
- 表板等級依核准樣品判定,例如樺木廠內等級 D+/D/E
- 板邊無開縫與脫膠
- 以直尺檢查板邊及對角線;比較對角線長度確認方正度
- 長度與寬度公差均在 ±2 mm 內
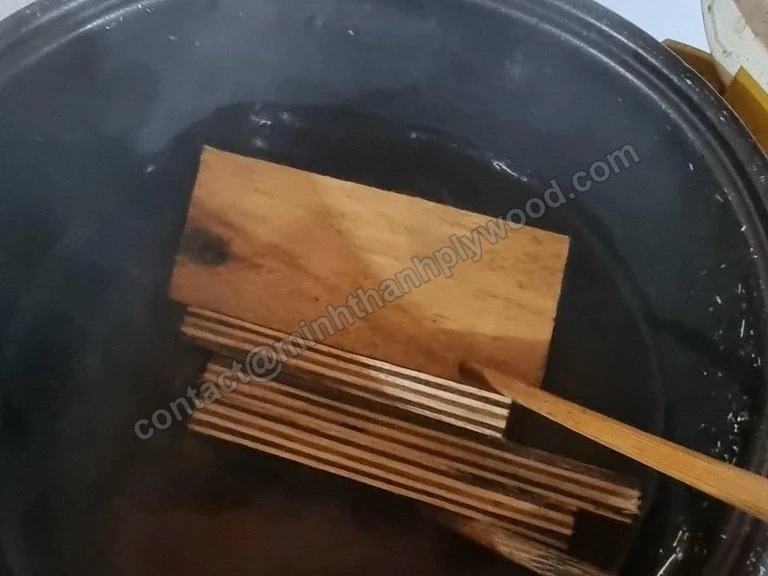
生產樣品進行沸水膠合強度試驗。 07膠合與甲醛釋放檢測
從生產板材裁取樣品,放入沸水檢測。甲醛釋放符合 E0 的 UF 脲醛樹脂膠約可承受 6 小時煮沸;戶外用三聚氰胺改性膠約為 12 小時。煮沸試驗檢查的是膠合強度,不是甲醛釋放;甲醛釋放由第三方實驗室每 3 個月檢測一次。
- 生產樣品進行煮沸試驗
- E0 甲醛釋放每 3 個月檢測一次
- 六次氣候箱法檢測(ASTM D6007;Shanghai Hongjun 與 ICTT Vietnam 各三次),2025 年四月至 2026 年六月:0.014–0.032 ppm,低於 Phase 2 的 0.05 ppm 限值
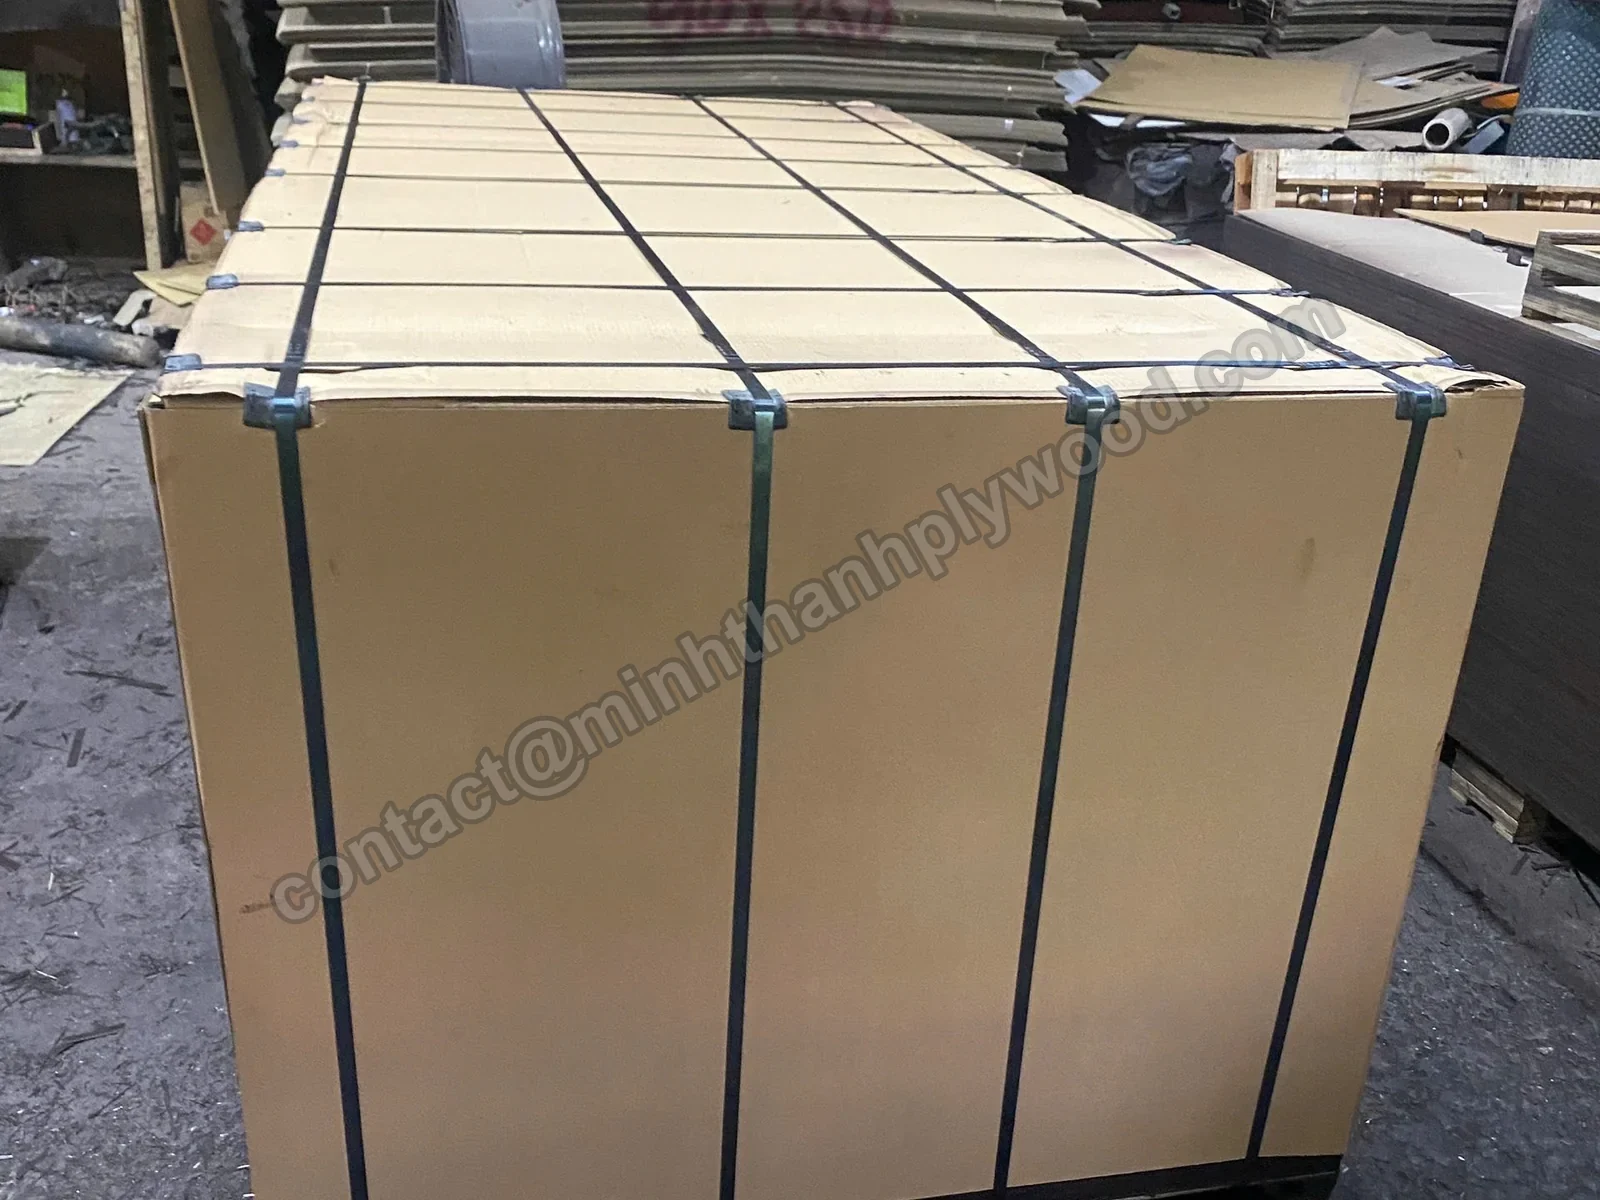
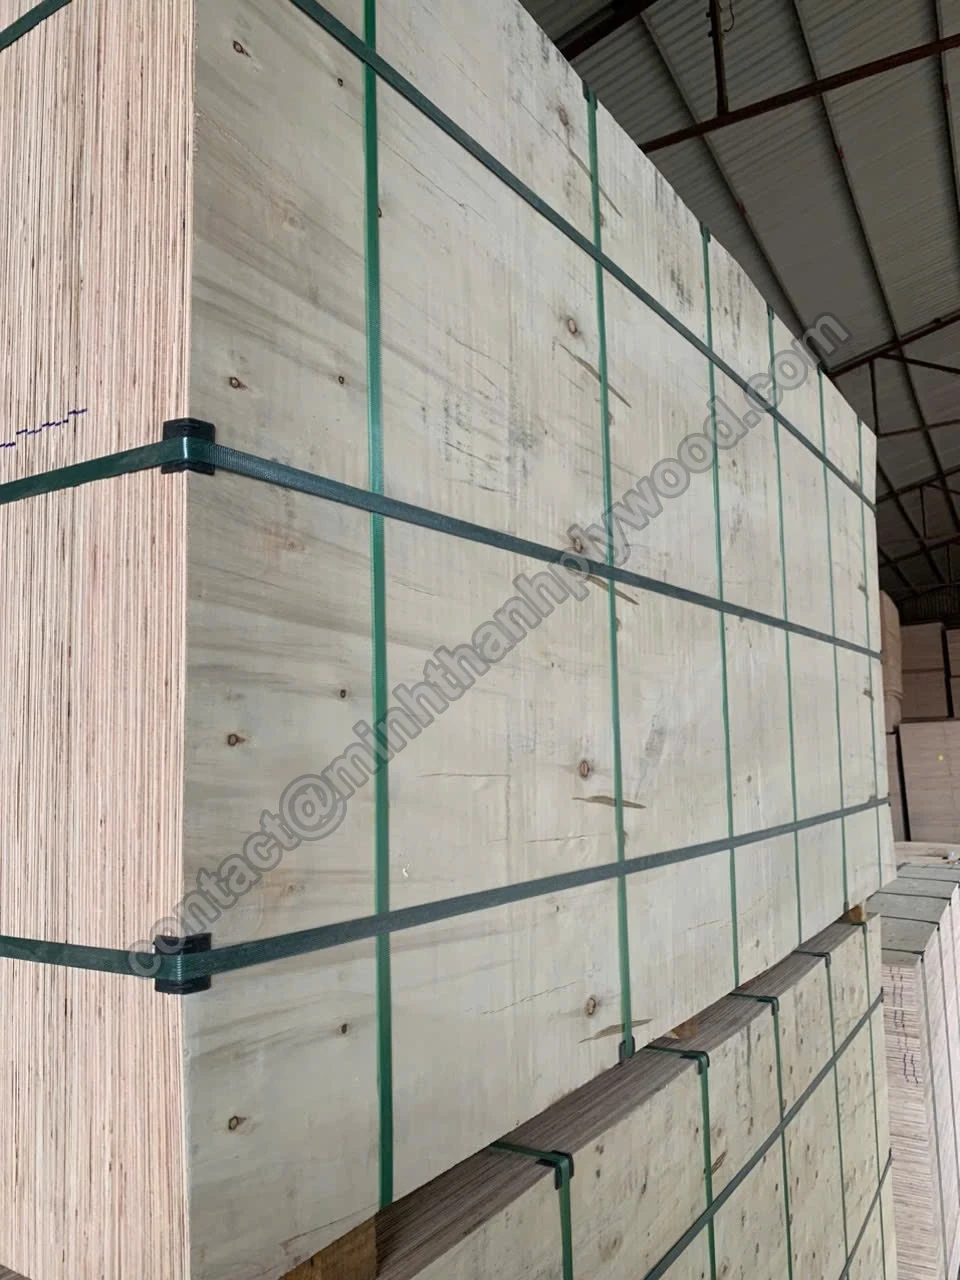
出口包裝:棧板上以紙板包覆及打包帶固定。 08包裝與裝櫃紀錄
依裝箱單核對件數,再完成包覆、打包與貼標。裝櫃過程拍照及錄影,並在貨櫃封櫃前將紀錄提供給您。
- 依裝箱單核對每件張數
- 紙板、護角與金屬扣封合的打包帶
- 裝載完成貨櫃的照片與影片
現場品管影片
觀看產線上的合板品質管控。
六段未經剪輯的現場影片,呈現合板品質管控的實際執行,分別對應上述檢查關卡:游標卡尺量測、熱壓、表板鋪排、表板修補、板邊填補與定厚砂光。
我們攔下的缺陷
常見合板缺陷,以及攔下缺陷的檢查關卡。
多數合板品質索賠來自八類缺陷:芯板縫隙、脫膠、厚度不均、芯板接痕透印、表板開口缺陷、翹曲、板邊損傷,以及甲醛釋放超出訂單要求。每類都有明確的成因、預防措施與對應檢查關卡。
| 缺陷 | 常見成因 | 預防方式 | 檢查關卡 |
|---|---|---|---|
| 芯板縫隙與重疊 | 組坯鬆散或作業倉促 | 人工組坯;外側芯板採橫向與縱向縫接 | 02 · 06 |
| 脫膠與起泡 | 塗膠量不足、熱壓溫度不當、單板潮濕 | 依訂單調膠;依膠種設定熱壓溫度;煮沸試驗 | 03 · 07 |
| 厚度不均 | 單板厚薄不均、熱壓壓力或砂光問題 | 進料量測單板;定厚砂光;每件以游標卡尺抽測 | 01 · 04 · 05 |
| 板面透出芯板接痕 | 芯板縫隙透過薄表板顯現 | 芯板縫接;表板加工完成前進行定厚砂光 | 02 · 04 |
| 裂縫、開口木節與補片 | 表板木皮等級 | 依核准樣品判定表板等級;砂光前填補修整 | 01 · 06 |
| 板材翹曲與不方正 | 單板潮濕、組坯不平衡、裁邊不均 | 乾燥單板;平衡交叉層結構;以直尺檢查板邊及對角線,並比較對角線長度確認方正度 | 01 · 02 · 06 |
| 板邊與角部損傷 | 搬運與運輸 | 紙板包覆、護角、打包帶與棧板 | 08 |
| 甲醛釋放超出訂單要求 | 膠系 | 標準採 UF 脲醛樹脂膠,甲醛釋放符合 E0;每 3 個月進行第三方氣候箱法檢測 | 03 · 07 |
未通過檢查的板材不會裝入您的貨櫃:可修補的表板會填補後重新砂光,超出公差的板材轉入較低等級產品系列,有膠合缺陷的板材則報廢。若您收到不符合規格的板材,請提供板材、包裝標籤及游標卡尺讀值照片。我們會依包裝標籤追溯生產日期與檢查關卡,在產線改善原因,並在貴公司下一櫃出貨前提供書面矯正措施報告。超出公差的板材,將於下一筆訂單補換或折抵。
公差與限值
合板厚度公差與檢驗限值。
本廠精細砂光家具用板的厚度公差為 ±0.2–0.3 mm,比 EN 315 對 6 mm 以上砂光合板允許的範圍更嚴格。以下各項數值均註明適用產品系列或檢測方法,報價單也採相同寫法。
| 家具與室內用,精細砂光 | 精細砂光家具用板為 ±0.2–0.3 mm |
|---|---|
| EN 315:2000 砂光板允許公差(參考) | 相對標稱厚度為 +(0.2 + 0.03 × t) / −(0.4 + 0.03 × t) mm;18 mm 時為 +0.74 / −0.94 mm;同張板內厚度差為 0.6 mm |
| 商用合板 | ±0.5 mm |
| 覆膜合板 | ±0.5 mm |
| 包裝用合板 | ±0.5–1.0 mm |
| 板材尺寸 | 標準尺寸 1220 × 2440 mm;另有 1250 × 2500、1220 × 2500 及 1220 × 2280 mm;可依需求裁切 |
| 長度與寬度 | ±2 mm |
| 含水率 | 單板組坯前先乾燥並以水分計檢查;出貨含水率為 8–12 % |
| 膠合強度(煮沸試驗) | 樣品煮沸試驗並非甲醛釋放檢測:甲醛釋放符合 E0 的 UF 脲醛樹脂膠約為 6 h;三聚氰胺改性膠約為 12 h |
| 甲醛釋放 | 家具用板標準符合 E0,每 3 個月檢測一次(ASTM D6007 氣候箱法;Shanghai Hongjun 與 ICTT Vietnam) |
| 表板等級 | 依您核准的樣品判定 |
| 芯板 | 外側 2–4 層橫向與縱向縫接,可依需求全層縫接;18 mm:11–13 層,最常採 11 層 |
您的板材公差會在生產開始前,明列於報價單。
資料來源: EN 315:2000 合板公差(CEN) · 品質管理標準(ISO) · 加州複合木製品規定(ATCM) · 美國複合木製品甲醛釋放標準 · ASTM D6007 小型氣候箱法 · Regulation (EU) 2025/40 包裝法規(EUR-Lex) · Regulation (EU) 2023/1115,EUDR(EUR-Lex)
合板厚度公差說明
厚度公差的意義,以及如何自行檢查。
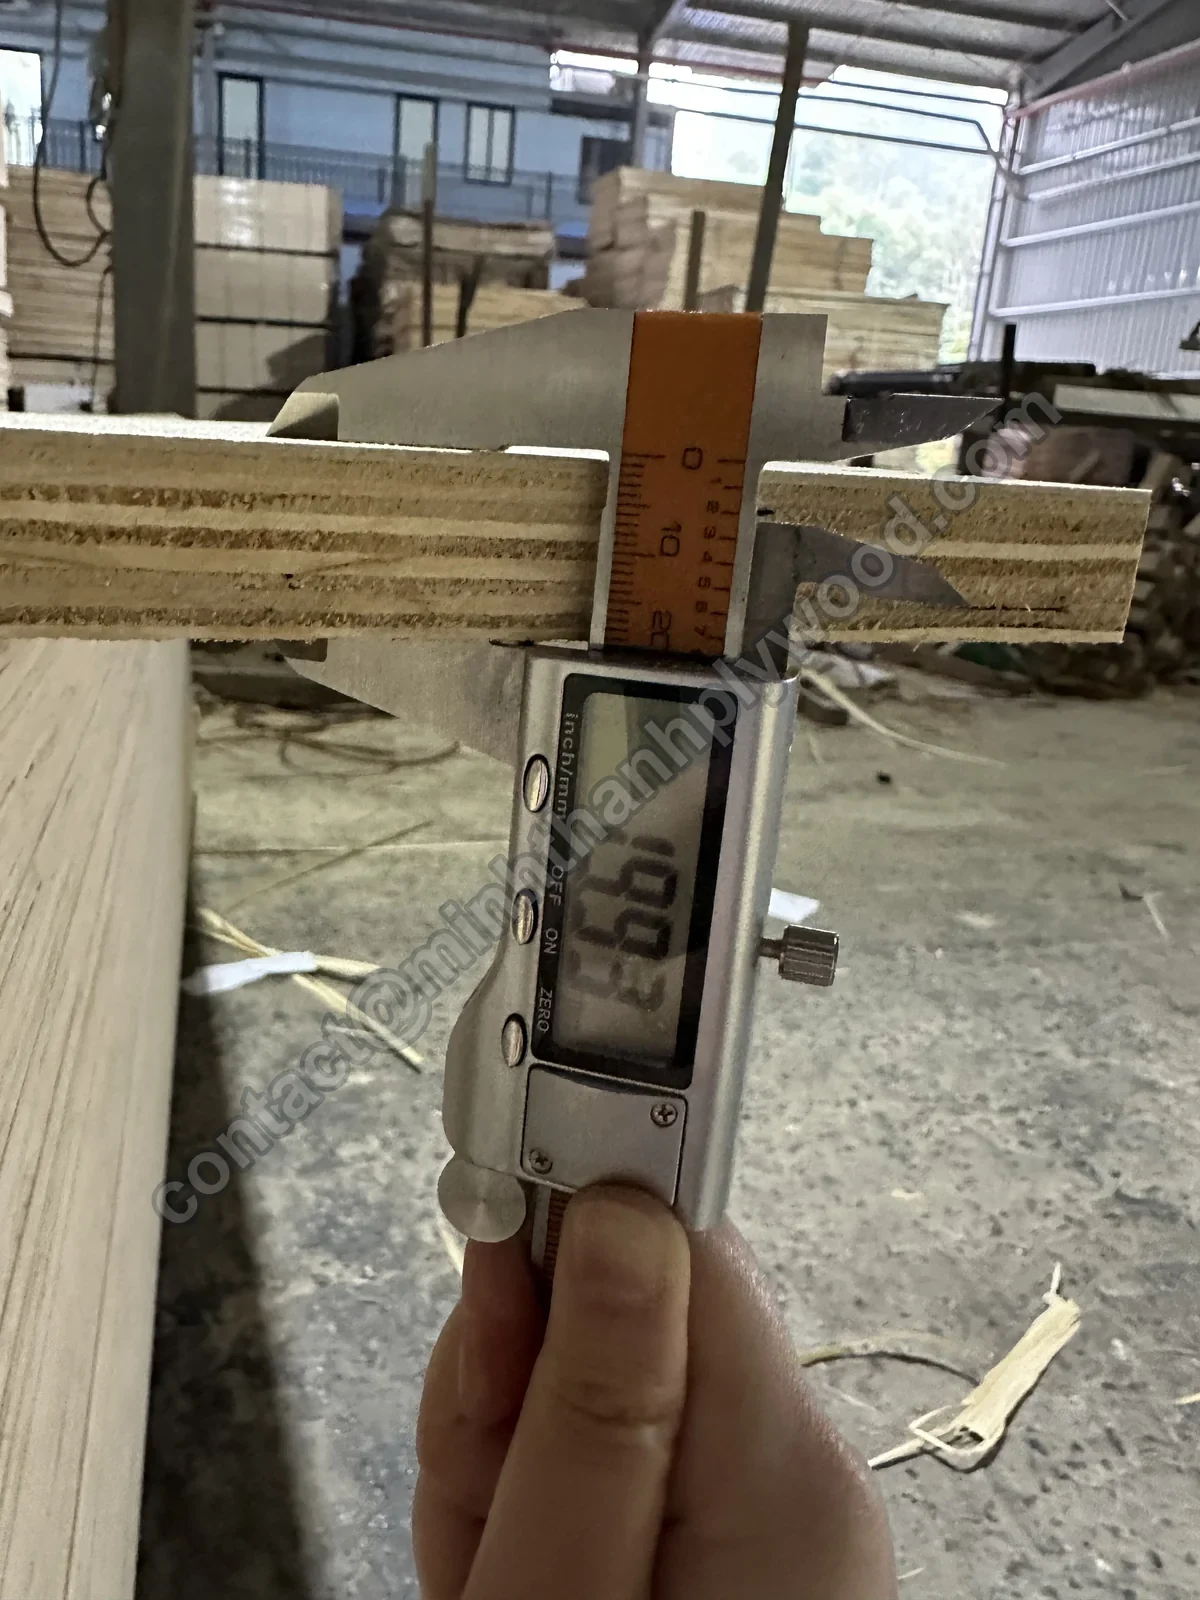
合板厚度公差,是標籤上的標稱厚度與游標卡尺實測厚度之間的允許差值。本廠家具用系列為 ±0.2–0.3 mm;您可從數件抽取板材,以數位游標卡尺沿板邊六個位置檢查。
雙方應確認兩項數值。板材間公差,是將每張板與標稱厚度比較;同張板內厚度差,則比較同一張板不同位置的讀值。EN 315 允許砂光板同張板內厚度差最高為 0.6 mm。
本廠驗貨人員以數位游標卡尺量厚度、捲尺量長寬、直尺查平整度,並以水分計檢查單板。每件都從上層、中層與下層抽板,不會只從同一疊取樣。
標稱厚度是標籤上的厚度,實際厚度是游標卡尺讀值。我們依標稱厚度與該產品系列公差報價及檢驗,因此 18 mm 家具用板的讀值應落在 17.7–18.3 mm,第 05 道檢查中的 9 mm 板材讀值則為 9.15 mm。9 至 40 mm 板材的層數依芯板單板厚度(1.4–2.0 mm)配置,並明列於報價單。
以英吋規格採購嗎?美國 3/4″ 板材通常以 23/32″ 銷售,約為 18 mm;1/2″ 約為 12 mm,1/4″ 約為 6 mm。請告知英制尺寸,我們會依對應公制尺寸與公差製作。
厚度不均在前段製程就可能發生。單板厚薄不均或潮濕、塗膠不均及熱壓設定,都會增加偏差。兩次熱壓與定厚砂光能將板材加工至成品厚度,因此精細砂光家具用板的公差,可比未砂光系列嚴格許多。
公差越嚴格,未必越符合成本效益。CNC 零件、封邊加工與抽屜箱體需要 ±0.2–0.3 mm;木箱及棧板採 ±0.5–1.0 mm 即可適用,成本也較低。請告知用途,我們會在報價單訂明公差。
到貨時請先檢查再卸貨。拍攝貨櫃與包裝標籤,查看角部是否壓傷或有水痕,依裝箱單核對件數,再從數件抽板,採用與本廠相同的方法量測。將您的讀值與我們封櫃前提供的紀錄比對。
如何檢查合板厚度公差
使用數位游標卡尺,並從數件抽取板材。
- 從不同件抽板。 從數件的上層、中層與下層,各抽取至少一張板。
- 在多個位置量測。 在四個角與兩側長邊的中點量測,量測位置距板邊至少 25 mm。
- 依約定產品系列比對。 每個讀值都應與產品系列的公差比對,不能只看標稱厚度。
- 檢查同張板內厚度差。 將同張板的最高讀值減去最低讀值。
- 留存並提供紀錄。 拍下每次量測的游標卡尺讀值。本廠也會在裝櫃前提供相同的檢查紀錄。
| 標稱厚度 | 層數 | 家具用,精細砂光 | 商用 | 包裝用 | EN 315 砂光板高於標稱值的上限 | EN 315 砂光板低於標稱值的上限 |
|---|---|---|---|---|---|---|
| 3 mm | 5 | ±0.2–0.3 mm | ±0.5 mm | ±0.5–1.0 mm | 0.29 mm | 0.49 mm |
| 4 mm | 5 | ±0.2–0.3 mm | ±0.5 mm | ±0.5–1.0 mm | 0.32 mm | 0.52 mm |
| 5 mm | 5 | ±0.2–0.3 mm | ±0.5 mm | ±0.5–1.0 mm | 0.35 mm | 0.55 mm |
| 6 mm | 5 | ±0.2–0.3 mm | ±0.5 mm | ±0.5–1.0 mm | 0.38 mm | 0.58 mm |
| 9 mm | 依芯板單板配置 | ±0.2–0.3 mm | ±0.5 mm | ±0.5–1.0 mm | 0.47 mm | 0.67 mm |
| 12 mm | 依芯板單板配置 | ±0.2–0.3 mm | ±0.5 mm | ±0.5–1.0 mm | 0.56 mm | 0.76 mm |
| 15 mm | 依芯板單板配置 | ±0.2–0.3 mm | ±0.5 mm | ±0.5–1.0 mm | 0.65 mm | 0.85 mm |
| 18 mm | 11–13 層,最常採 11 層 | ±0.2–0.3 mm | ±0.5 mm | ±0.5–1.0 mm | 0.74 mm | 0.94 mm |
| 21 mm | 依芯板單板配置 | ±0.2–0.3 mm | ±0.5 mm | ±0.5–1.0 mm | 0.83 mm | 1.03 mm |
| 25 mm | 依芯板單板配置 | ±0.2–0.3 mm | ±0.5 mm | ±0.5–1.0 mm | 0.95 mm | 1.15 mm |
| 30 mm | 依芯板單板配置 | ±0.2–0.3 mm | ±0.5 mm | ±0.5–1.0 mm | 1.10 mm | 1.30 mm |
| 40 mm | 依芯板單板配置 | ±0.2–0.3 mm | ±0.5 mm | ±0.5–1.0 mm | 1.40 mm | 1.60 mm |
裝櫃前
合板檢驗:每批出貨均拍照及錄影。
每批出貨都在貨櫃封櫃前拍照及錄影,並透過電子郵件或 WhatsApp 提供給您。這也是本廠放行出貨所依據的紀錄,涵蓋量測讀值、板面與板邊、整件板材,以及裝櫃過程中的貨櫃。
- 每件抽測板材的游標卡尺讀值
- 樣品板的表板與底板,以及板邊特寫
- 依裝箱單核對件數、標籤、打包帶、護角與棧板
- 封櫃前的裝櫃過程與滿載貨櫃
- 歡迎您安排驗貨人員或第三方機構於裝櫃前檢查
貴公司有自己的檢查清單嗎?請隨訂單提供,我們會依清單執行。
每筆訂單隨附文件
您會收到的檢驗紀錄與出貨文件。
貨櫃封櫃前,您會收到品管照片與影片紀錄;裝櫃後,再提供出貨文件草稿供您核准。所有文件的訂單資料都與包裝標籤一致,讓每份紀錄都能對應到貴公司的貨櫃。
品管照片與影片紀錄
封櫃前提供游標卡尺讀值、樣品板的板面與板邊、整件板材及滿載貨櫃紀錄。
商業發票與裝箱單
逐件列明張數、厚度、尺寸及材積,並與包裝標籤一致。
提單
裝櫃後提供 B/L 掃描件;70% 尾款於收到掃描件時支付。
原產地證明
依目的地市場提供 C/O;輸往歐盟的貨物提供 EUR.1。
植物檢疫與燻蒸
目的地有要求時,提供植物檢疫及燻蒸文件。
目的地市場的合規文件
甲醛合規文件、E0 氣候箱法檢測報告、SGS 包裝檢測,以及 EUDR 合規資料包(產地紀錄與地理定位檔案)。
CIF 出貨附保險單。如需特定文件,請在詢價時列明。
產能
高等級家具用合板,年產 50,000+ m³。
Minh Thanh 每年生產 50,000+ m³ 合板,從首次訂單到後續回購,每個貨櫃都執行相同的八道檢查。芯板原料來自 Ha Hoa 周邊人工林,團隊具備超過 20 年的合板製造經驗。
工廠介紹下單前
六項規格,讓合板訂單有明確的驗貨依據。
在規格書中寫清楚六項資料,可讓本廠合板品質管控與您的驗貨人員依相同數值檢查。多數品質爭議,起因就是其中某項未明確約定。
- 01
用途
家具、櫥櫃、包裝、模板或地板;室內或戶外使用。
- 02
芯板與接合方式
安息香木或桉木芯板;是否縫接,以及縫接層數。
- 03
膠種與甲醛釋放
E0 或 E1、銷往美國時所需的甲醛釋放標示,以及煮沸試驗要求。
- 04
表板與底板
表板與底板樹種、依核准樣品判定的等級、砂光或拋光,以及是否可直接進行 UV 塗裝。
- 05
板材規格
厚度、尺寸、產品系列的厚度公差、是否需裁切,以及處理方式:超出公差的板材補換或折抵。
- 06
包裝與檢驗
包裝形式、標籤、數量、港口、文件,以及貴公司指定的檢查項目。
買方常見問題
合板品質管控常見問題。
直接回答買方最常詢問的合板品質管控、檢驗與厚度公差問題。
貴公司的厚度公差是多少?
精細砂光家具與室內用板為 ±0.2–0.3 mm;商用與覆膜合板為 ±0.5 mm;包裝用合板為 ±0.5–1.0 mm。長度與寬度公差均為 ±2 mm。貴公司板材的公差會明列於報價單。
如何自行檢查合板厚度公差?
從不同件抽取板材,在每張板的板邊與角部多點量測。每個讀值都應與該產品系列約定的公差比對,不能只看標稱厚度。9 mm 板材讀值為 9.15 mm,仍在家具用板 ±0.2–0.3 mm 的公差範圍內。
訂單應寫明哪些規格?
標稱厚度、產品系列的公差、表板樹種與等級、芯板、膠種及甲醛釋放等級。我們會在報價單再次列明,讓雙方依相同規格檢查。
如何讓板材保持乾燥與平整?
單板組坯前先乾燥並以水分計檢查,板材出貨含水率為 8–12 %,結構採平衡交叉層配置。成品整件包覆、加上紙板,再以打包帶固定於棧板,維持到貨時的平整度。
每種用途都需要最嚴格的公差嗎?
不需要。CNC 零件、封邊加工與家具組裝適合 ±0.2–0.3 mm;包裝及一般營建用途採 ±0.5–1.0 mm 即可,較寬的公差也能降低成本。請告知用途,我們會建議合適公差。
貨櫃裝載前,我會收到什麼?
透過電子郵件或 WhatsApp 提供照片與影片,包括游標卡尺讀值、樣品板的板面與板邊、附標籤及打包帶的整件板材,以及裝櫃過程與裝載完成的貨櫃。
可以安排自己的驗貨人員或第三方機構檢查嗎?
可以。歡迎您安排驗貨人員或指定機構,在裝櫃前到廠檢查。確認訂單時請告知日期,我們會配合安排裝櫃。
如何管控表板品質?
表板木皮依您核准的樣品配選,每張表板的色澤、木紋、木節與修補品質也依該樣品判定。樺木採廠內表板等級 D+、D 與 E,實際標準以核准樣品為準。
通過 72 小時煮沸試驗,就能證明是船舶用合板嗎?
不能。煮沸試驗檢查樣品的膠合強度,不是甲醛釋放。72 小時煮沸屬傳統試驗(IS 710、BS WBP),單憑此項不足以證明船舶用等級或外用膠合等級。本廠甲醛釋放符合 E0 的 UF 脲醛樹脂膠約可承受 6 小時煮沸,三聚氰胺改性膠約為 12 小時。
如何確認芯板符合訂單要求?
查看板邊:每個裁切面都能看到芯板樹種、層數與接合處。我們每個貨櫃都依核准樣品製作,不只首筆訂單如此;板邊照片也會列入出貨紀錄。
甲醛釋放多久檢測一次?
E0 甲醛釋放由第三方實驗室每 3 個月檢測一次。2025 年四月至 2026 年六月,針對 9、15 及 18 mm 板材完成六次氣候箱法檢測(ASTM D6007;Shanghai Hongjun 與 ICTT Vietnam 各三次),平均值落在 0.014–0.032 ppm,低於加州 Phase 2 的 0.05 ppm 限值。
未通過檢查的板材如何處理?
不會納入您的訂單。表板缺陷可修補的板材,會填補後重新砂光;超出公差的板材轉入較低等級產品系列,讓您的貨櫃只裝入符合約定規格的板材。
貴公司是否有採用受認可的品質管理系統嗎?
有。ISO 9001:2015(KAC25/0185)涵蓋本廠合板製造,所有品質文件與甲醛釋放檢測報告副本,均可透過電子郵件提供給買方。
同樣叫合板,為什麼兩份報價不同?
兩份報價的板材結構未必相同。差異來自芯板等級、接合方式、表板加工、膠系及公差。請比較這五項,不能只看產品名稱。
可以提供其他檢測報告嗎?
可以。可依需求透過 SGS 檢測抗彎強度與剛性、膠合品質,以及按買方指定方法進行的甲醛釋放檢測。請在詢價時列明檢測項目與標準,報告會隨訂單提供。
取得報價
提供您的規格與檢查需求。
請告知用途、表板、芯板、膠種、厚度、尺寸與數量,以及貴公司所需公差與檢查項目。Lisa 會在數小時內透過電子郵件或 WhatsApp 回覆。可提供免費樣品。
[email protected]