
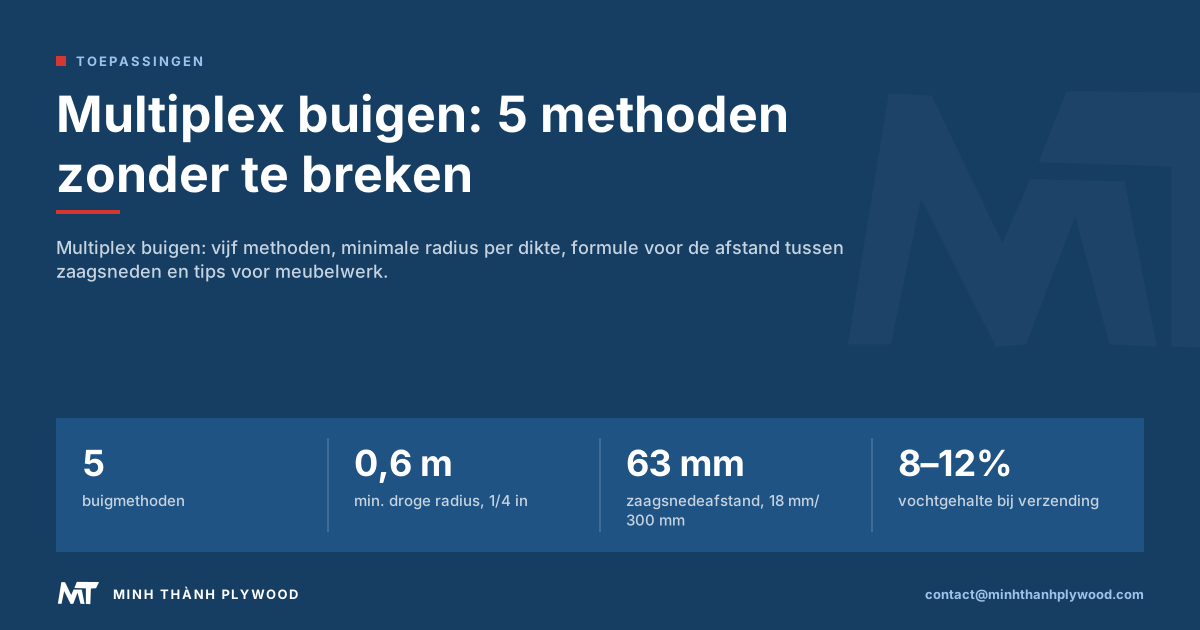
Multiplex buigen kan op vijf manieren: flexibel multiplex kopen, zaagsleuven aan de binnenzijde snijden, dunne platen met stoom of heet water verzachten, dunne lagen over een mal lijmen of ze in een vacuümzak persen. Welke methode past, hangt af van de straal en de dikte. Voor een interieurbouwer of bekistingsbedrijf in Nederland en Vlaanderen begint het bij de straal die het ontwerp vraagt. Minh Thanh Plywood, een fabrikant van meubelmultiplex in Phu Tho, legt elke methode uit met de cijfers die een werkplaats nodig heeft.
Wat zijn de manieren om multiplex te buigen?
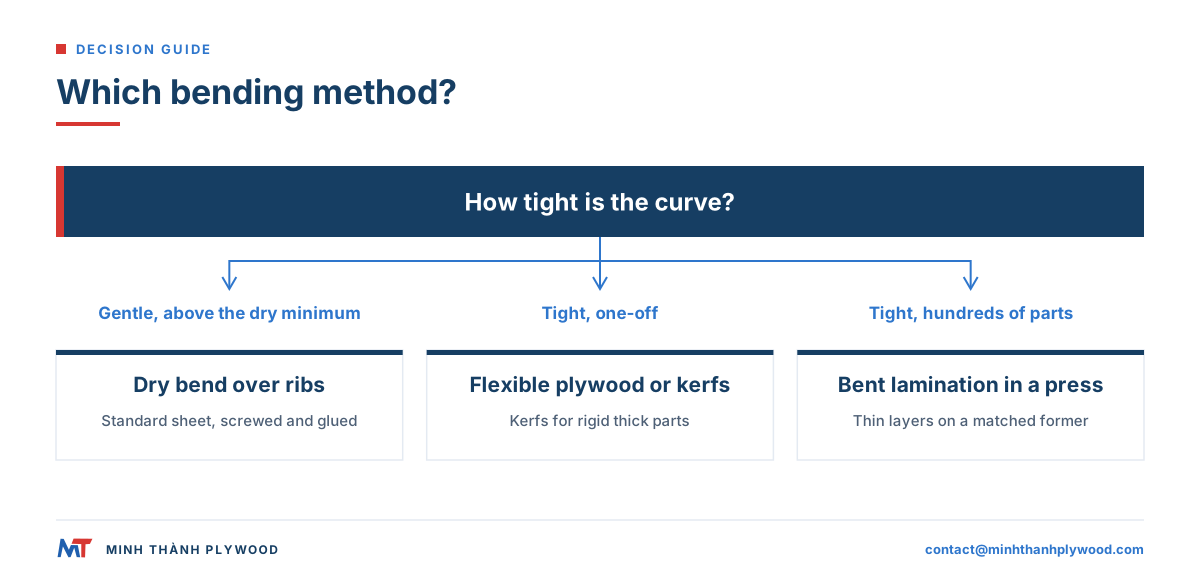
Vijf methoden buigen multiplex, en de straal die u nodig heeft bepaalt welke werkt. Een zachte bocht gaat met een droge plaat; een scherpe bocht vraagt om flexibel multiplex, zaagsleuven, stoom of dunne gelijmde lagen.
| Methode | Hoe het werkt | Gebruikelijke straal | Geschikt voor | Zichtzijde |
|---|---|---|---|---|
| Droog buigen | Standaardplaat vastzetten over ribben | Groot: ca. 0,6 m en meer bij 6 mm | Wandbekleding, werkbladen, gebogen panelen | Glad |
| Flexibel multiplex | Plaat die met de hand te buigen is | Scherp, afhankelijk van de dikte | Receptiebalies, kolommen, vitrines | Glad |
| Inzagen | Zaagsneden sluiten zich aan de binnenzijde | Scherp bij dikke platen | Stijve gebogen panelen, kasten, plinten | Glad aan de buitenkant, gesneden aan de binnenkant |
| Stoom of heet water | Vocht en warmte verzachten de lagen | Scherper dan droog | Dunne platen, eenmalige onderdelen | Glad na het drogen |
| Gelamineerd buigen | Dunne lagen over een mal gelijmd | Scherp en herhaalbaar | Stoelzittingen, rugleuningen, armleuningen | Glad, elk fineer |
| Vacuümzak | Luchtdruk houdt de lagen op de mal | Scherp, elke vorm die de mal heeft | Korte series, samengestelde bochten | Glad |
Kies op basis van het onderdeel: een eenmalig werkbladfront neemt flexibel multiplex of inzagen; een serie van 500 stoelrugleuningen neemt gelamineerd buigen in een pers.
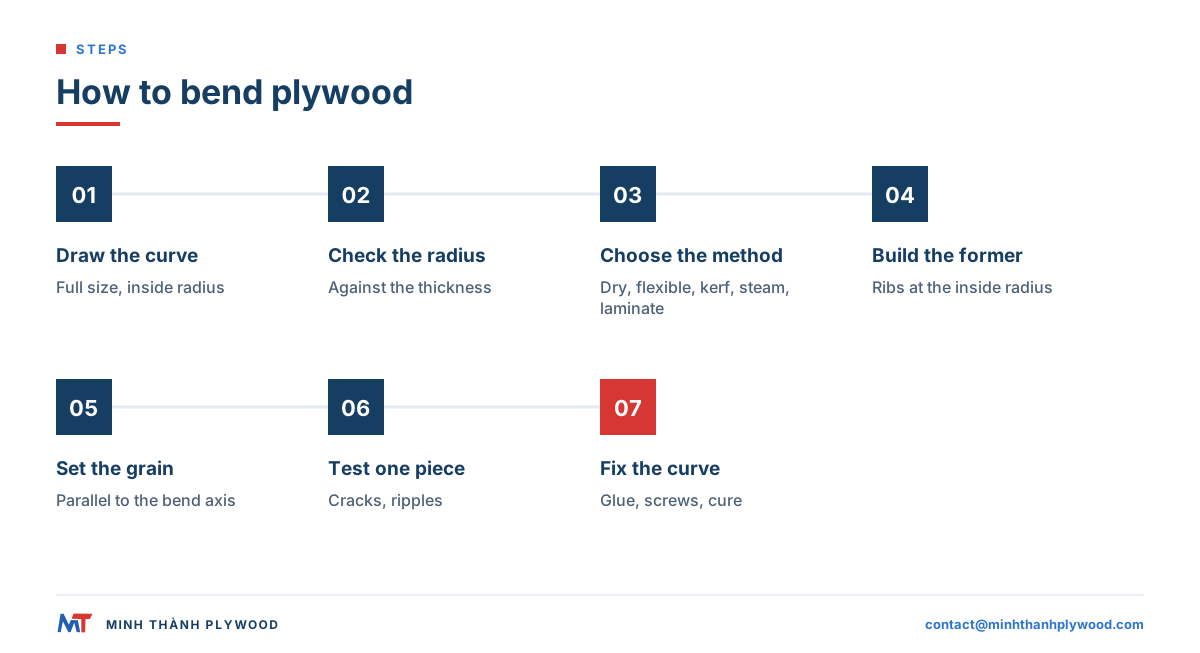
Hoe buig je multiplex: de stappen voor elke methode
Dezelfde zeven stappen gelden voor elke methode. Teken de bocht, kies de methode en test op één stuk voordat u de hele order snijdt. Controleer eerst de minimale straal voor de plaatdikte, zet de vezelrichting van de toplaag evenwijdig aan de buigas waar het ontwerp dat toelaat, en buig een proefstuk voordat u de bocht vastzet.
- Teken de bocht op ware grootte en markeer de binnenstraal.
- Controleer de minimale straal voor de plaatdikte aan de hand van de tabel hieronder.
- Kies de methode: droog, flexibel multiplex, zaagsleuven, stoom of lamineren.
- Maak de mal of de ribben op de binnenstraal, met een terugveerkorting bij gelamineerd buigen.
- Stel de vezelrichting in: toplaag evenwijdig aan de buigas waar het ontwerp dat toelaat.
- Buig een proefstuk en controleer op scheuren aan de buitenzijde en golven aan de binnenzijde.
- Zet de bocht vast: schroef en lijm op de ribben, lijm de zaagsleuven dicht, of laat het laminaat volledig uitharden voor u het loslaat.
Wat is de minimale buigstraal voor multiplex?
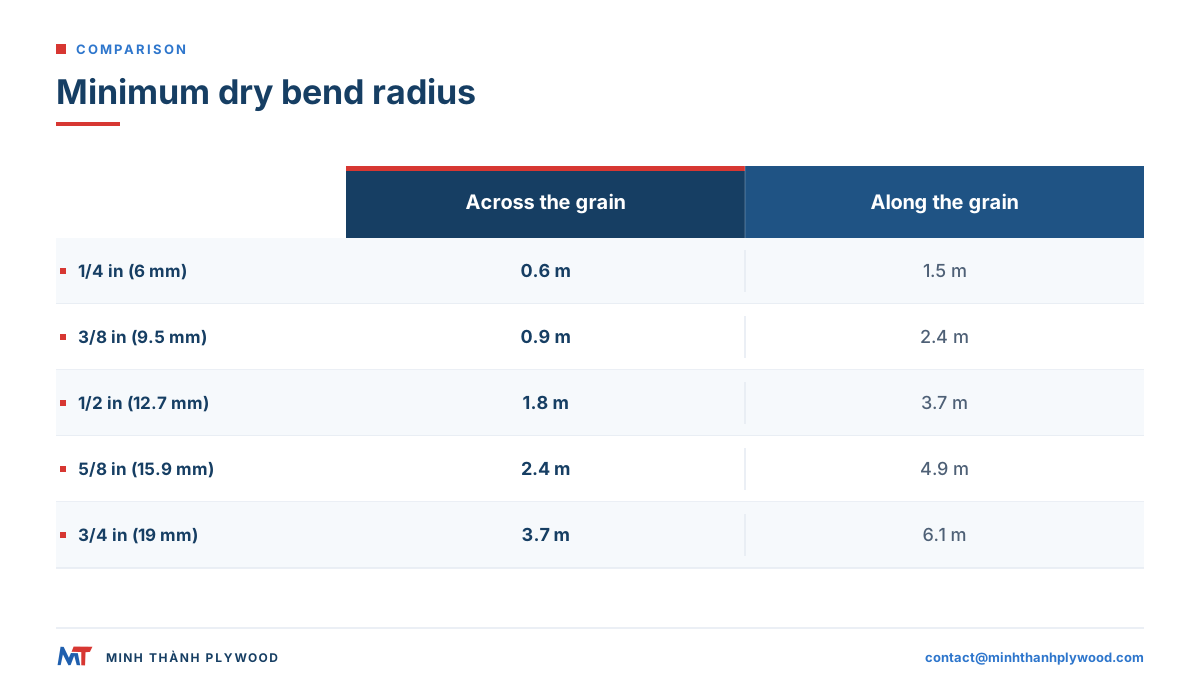
De minimale straal wordt groter naarmate het multiplex dikker is. Dun multiplex buigt droog tot ruim onder een meter; een plaat van 18 mm heeft er meerdere meters voor nodig, tenzij die is ingezaagd, gestoomd of vervangen door dunnere lagen.
Gepubliceerde minimumwaarden voor droog, standaard multiplex (APA-buigdata, omgerekend naar meters):
| Plaatdikte | Gebogen dwars op de vezel | Gebogen langs de vezel |
|---|---|---|
| 1/4 in (ca. 6 mm) | 0,6 m | 1,5 m |
| 3/8 in (ca. 9,5 mm) | 0,9 m | 2,4 m |
| 1/2 in (ca. 12,7 mm) | 1,8 m | 3,7 m |
| 5/8 in (ca. 15,9 mm) | 2,4 m | 4,9 m |
| 3/4 in (ca. 19 mm) | 3,7 m | 6,1 m |
‘Dwars op de vezel’ betekent dat de vezelrichting van de toplaag evenwijdig loopt aan de buigas, zodat de toplaag niet langs zijn vezels hoeft te rekken. De bron vermeldt dat een enkel paneel bij deze stralen toch kan scheuren; bouw de mal voor een productieserie daarom iets ruimer. Nat maken of stomen maakt een scherpere straal mogelijk, en flexibel multiplex buigt veel scherper dan elk getal in de tabel.
Welk multiplex is het best geschikt voor buigen?
Het beste multiplex om te buigen is dun, is opgebouwd uit lagen die makkelijk meegeven en is verlijmd met een lijm die bij de methode past. Drie typen dekken het meeste werk af.
- Flexibel multiplex: gemaakt om met de hand te buigen, verkocht als langsvezel (buigt over de korte zijde) of dwarsvezel (buigt over de lange zijde). Onze zusterpagina over flexibel multiplex behandelt langsvezel en dwarsvezel uitgebreid.
- Dun multiplex, 3–5 mm (triplex): stevig genoeg om te hanteren, dun genoeg voor lamineren en lichte droge buigingen. Het onze is altijd vijflaags, met een plaat van 3 mm opgebouwd uit één kernfineer, twee dwarsfineren en twee toplagen.
- Standaard meubelmultiplex, 12–18 mm: buigt droog alleen over een grote straal, dus het wordt voor scherpe bochten ingezaagd.
Welke dikte en maat flexibel multiplex verkopen Amerikaanse leveranciers?
Amerikaanse leveranciers verkopen flexibel multiplex in 1/8, 3/16 (5 mm), 1/4 en 3/8 in, in twee plaatoriëntaties die de buigrichting bepalen. Een plaat van 4 × 8 ft is langsvezel, verkocht als ‘column’-materiaal: hij krult over zijn breedte van 4 ft en staat 8 ft hoog. Een plaat van 8 × 4 ft is dwarsvezel, verkocht als ‘barrel’-materiaal: hij krult over zijn lengte van 8 ft, staat 4 ft hoog en wikkelt zich als een ton. De twee maten verschillen in de richting waarin de plaat buigt, dus bestel de maat die bij uw bocht past.
| Dikte | Metrisch | Gebruikelijke minimale straal, makkelijke richting | Gebruikelijke minimale straal, dwarse richting |
|---|---|---|---|
| 1/8 in | 3 mm | ca. 6 in (150 mm) | ca. 18 in (450 mm) |
| 3/16 in | 5 mm | ca. 10 in (250 mm) | ca. 24 in (600 mm) |
| 1/4 in | 6 mm | ca. 12 in (300 mm) | ca. 30 in (750 mm) |
| 3/8 in | 9 mm | 12 tot 18 in (300 tot 450 mm) | ca. 43 in (1100 mm) |
Dit zijn uitgangspunten uit leveranciersoverzichten: het paneel van Columbia Forest Products voor radiusbuigen geeft een minimum van 12 in bij 3/8 in, en een tabel van een fabrikant geeft de rijen voor 1/8, 3/16 en 3/8 in. De rij voor 1/4 in is geïnterpoleerd tussen die waarden. Test eerst één stuk, want de waarden verschillen per fabrikant.
Vraag bij platen voor de VS om het formaldehydebewijs. De grens is 0,05 ppm voor hardhouten multiplex met fineerkern onder CARB Phase 2 en onder TSCA Title VI (40 CFR 770,10). Amerikaanse verkopers noemen hun buigpanelen TSCA Title VI-conform. Zes ASTM D6007-kamertests op onze panelen, april 2025 tot juni 2026 op platen van 9, 15 en 18 mm, gaven gemiddeld 0,014 tot 0,032 ppm.
Kies de toplaag op basis van de afwerking. Een gelakte bocht laat de toplaag zien, dus populier, berk, okoumé of gereconstrueerd fineer (EV) worden om het uiterlijk gekozen; een bocht die gelamineerd of geverfd wordt, kan een eenvoudige toplaag krijgen.
Hoe maak je een bocht in multiplex met zaagsleuven?
Inzagen buigt dik multiplex door een rij zaagsneden aan de binnenzijde te maken, met een dun laagje over aan de buitenzijde. Als de plaat buigt, sluiten de sneden zich en het laagje neemt de bocht.
De formule voor de zaagafstand:
afstand = zaagbreedte × (binnenstraal + sleufdiepte) ÷ sleufdiepte
Uitgewerkt voorbeeld voor een plaat van 18 mm, zo gezaagd dat er een laagje van 3 mm overblijft:
| Invoer | Waarde |
|---|---|
| Zaagbreedte (zaagblad) | 3 mm |
| Sleufdiepte | 15 mm |
| Binnenstraal | 300 mm |
| Afstand | 3 × 315 ÷ 15 = 63 mm |
| Sneden voor een kwartcirkel | ca. 8 |
Hetzelfde voorbeeld in inches, voor een plaat van 3/4 in en een zaagblad van 1/8 in: laat een laagje van 1/16 in over, zodat de sleufdiepte 11/16 in (0,6875 in) is. Bij een binnenstraal van 12 in is de afstand 0,125 × (12 + 0,6875) ÷ 0,6875 = 2,3 in, ca. 2 5/16 in. Laat u in plaats daarvan 1/32 in laagje over (sleufdiepte 23/32 in), dan wordt de afstand 2,2 in. Houtbewerkingsgidsen adviseren 1/32 tot 1/64 in laagje voor scherpe bochten en het zagen binnen 1/32 tot 1/16 in van de doelafstand.
Het aantal sneden voor een kwartcirkel volgt uit hoekgrootte × sleufdiepte ÷ zaagbreedte: 1,571 × 15 ÷ 3 = 7,9, naar boven afgerond op 8.
Hoe test je de zaagafstand zonder formule?
Zaag één snede nabij het eind van een reststuk, klem de plank aan één kant van de snede vast en til het vrije eind op tot de snede sluit. Meet langs de plank vanaf de snede tot het punt waar u het midden van de bocht wilt hebben, en meet hoeveel het eind op die afstand is gestegen: die stijging is de zaagafstand voor die straal. De test neemt de werkelijke zaagbreedte en de echte opbouw van het multiplex mee, dus het is de veiligste controle voordat u een volledige plaat zaagt.
Wat gaat er mis bij inzagen?
Zaagsneden schijnen door de zichtzijde als het laagje te dun is, zodat de toplaag ribbels laat zien; het laagje scheurt als het te dik is. Ongelijke dikte is de verborgen oorzaak: varieert de plaat, dan laat een vaste zaagdiepte een laagje achter dat ook varieert. Onze geschuurde meubelpanelen zijn gekalibreerd op ±0,2–0,3 mm, wat het laagje over de plaat gelijk houdt. Vul de gesloten sleuven met lijm, of lijm een dun fineer over de binnenzijde, om de bocht vast te zetten.
Stoombuigen van multiplex en heet water: werkt dat?
Stoombuigen van multiplex werkt op dunne platen. Stoom of heet water verzacht het hout zodat de plaat een scherpere bocht aanneemt dan droog, en de bocht blijft als de plaat na het drogen op de mal is vastgeklemd.
Zo doet u het:
- Gebruik dun materiaal: platen van 3–6 mm reageren goed; dikke platen hebben lang nodig om door te warmen.
- Controleer de lijm: water verzacht een standaard binnenlijmlaag, dus gebruik voor stomen een plaat met een waterbestendige lijmverbinding.
- Stoom of week: een stoombox op ca. 100 °C, of handdoeken en heet water voor een korte bocht. Een gebruikelijke vuistregel voor massief hout is ca. één uur stomen per 25 mm dikte; dun multiplex heeft veel minder nodig.
- Buig meteen over de mal en klem elke paar centimeter.
- Droog op de mal tot de plaat weer het vocht van de ruimte heeft, en laat dan los.
De BSI-beschrijving van BS EN 314-2 omschrijft de eisen voor de lijmkwaliteit van multiplex, en de BSI-beschrijving van BS EN 636 behandelt multiplex voor droge, vochtige of buitencondities. In Nederland gelden de nationale uitgaven NEN-EN 636 en NEN-EN 314-2. Vraag de fabrikant welke lijmverbinding en bondklasse de platen voor stomen hebben.
Stomen verhoogt het vochtgehalte van het hout, en het deel krimpt als het droogt. Laat het op de mal tot het vochtgehalte gelijk is aan dat van de ruimte waar het komt te staan. Meubelmultiplex verlaat onze fabriek met 8–12% vocht, het gebruikelijke bereik voor binnenmeubels.
Hoe buigen meubelfabrieken hout? Gelamineerd buigen
Hout wordt in meubelfabrieken vooral gebogen door gelamineerd buigen: dunne fineren of dunne platen worden gelijmd en over een mal geperst, en de uitgeharde lijmlaag legt de bocht vast. Zo worden gevormde stoelzittingen, rugleuningen en armleuningen gemaakt.
- Snijd de lagen uit fineer of dun multiplex, iets groter dan nodig.
- Leg op met lijm op elke verbinding; de meeste lagen lopen in dezelfde richting als de bocht, met kruislagen waar het onderdeel dwars stijfheid nodig heeft.
- Pers over een passende boven- en ondermal, of in een vacuümzak.
- Hard volledig uit: warmte versnelt een harslijm, koude lijm heeft langer nodig.
- Snij bij en schuur tot de definitieve omtrek.
Terugvering is klein als de lagen dun zijn en de lijm hard. Dikkere lagen veren meer terug, dus de mal wordt iets scherper gemaakt dan de uiteindelijke straal en op de eerste onderdelen getest. Onze gids over gevormd en gebogen multiplex behandelt zittingen en gebogen onderdelen.
Multiplex buigen voor meubels: wat bepaalt een goed gebogen onderdeel?
Multiplex buigen voor meubels lukt als de straal, de toplaag en de lijm passen bij de afwerking die de koper ziet. Een gebogen onderdeel wordt beoordeeld op zijn buitenzijde, dus kwaliteit en vlakheid van de toplaag vóór het buigen tellen even zwaar als de buiging zelf.
| Meubelonderdeel | Gebruikelijke methode | Wat u specificeert |
|---|---|---|
| Gebogen kastfront of receptiebalie | Flexibel multiplex of ingezaagd 18 mm | Houtsoort en kwaliteit van de toplaag, afwerkzijde, straal |
| Stoelzitting en rugleuning | Gelamineerd buigen | Fineersoort, aantal lagen, lijm, tekening van de mal |
| Gebogen lade- of deurpaneel | Dunne lagen in een vacuümzak | Toplaag aan beide zijden, balans, dikte na het persen |
| Bedhoofd of wandpaneel | Droog buigen over ribben | Dikte, afstand tussen ribben, kwaliteit van de toplaag |
| Vitrine- of kolombekleding | Flexibel multiplex | Langsvezel of dwarsvezel, plaatmaat |
Een geschuurde, vlakke toplaag neemt lak gelijkmatig op een bocht. Onze meubelpanelen worden standaard twee keer geperst: de kernplaat wordt geperst en gekalibreerd, daarna worden de toplagen opgeperst. Dat geeft een vlak oppervlak en een gelijkmatige dikte om mee te werken.
Hoe buig je multiplex met een mal en klemmen?
Een mal is de vorm waarom het multiplex wordt gebogen; klemmen of banden houden de plaat erop terwijl de lijm uithardt of de plaat droogt. Een goede mal bepaalt of de bocht klopt.
- Bouw de mal van gestapelde MDF- of multiplexribben, gezaagd op de binnenstraal en bekleed met dun hardboard, zodat de bocht glad is.
- Zet de ribben dicht op elkaar voor dunne of flexibele platen, zodat het oppervlak er tussen niet afvlakt.
- Gebruik drukhouten of een passende buitenmal om de klemdruk langs de bocht te verdelen.
- Spanbanden trekken een plaat om een grote mal als er te weinig klemmen zijn.
- Was of plak de mal af, zodat uitgeperste lijm het onderdeel er niet aan vastzet.
Hoe buig je een volledige plaat multiplex?
Om een volledige plaat te buigen, schroeft u hem op gebogen ribben over een straal die de plaat droog aankan, of bouwt u de bocht op uit twee dunnere platen. Twee lagen van 9 mm buigen makkelijker dan één plaat van 18 mm, en worden na het lijmen op de ribben net zo stijf.
Stappen voor een volledige gebogen wand of werkblad:
- Zet de ribben langs de bocht, dicht genoeg dat de plaat er tussen niet afvlakt.
- Buig de eerste dunne laag en schroef hem op elke rib.
- Smeer lijm en buig de tweede laag erover, met de naden verspringend ten opzichte van de eerste.
- Schroef of klem tot de lijm uithardt, en vul en schuur daarna.
Een plaat van 1220 × 2440 mm die over de korte zijde wordt gebogen, volgt een bocht van 2440 mm lang; over de lange zijde gebogen, een bocht van 1220 mm. Bestel de plaat zo dat de vezelrichting van de toplaag past bij de buiging.
Wat kan misgaan bij het buigen van multiplex?
De meeste mislukkingen komen door een straal die te scherp is voor de methode, de verkeerde vezelrichting of een zwakke lijmlaag. Elk heeft een duidelijk teken.
| Probleem | Teken | Oplossing |
|---|---|---|
| Straal te scherp | Scheuren over de buitenzijde | Grotere straal, dunnere plaat, flexibel multiplex of stomen |
| Verkeerde vezelrichting | Splijt langs de vezel van de toplaag | Plaat draaien zodat de vezel evenwijdig aan de buigas loopt |
| Zaagsnedelaagje te dun | Ribbels schijnen door de toplaag | Ondiepere sneden of een fineer over de binnenzijde |
| Ongelijke dikte | Laagje varieert, bocht heeft vlakke plekken | Gekalibreerde, geschuurde platen |
| Zwakke lijmlaag, nat geworden | Lagen scheiden na het stomen | Waterbestendige lijmverbinding voor stoomwerk |
| Terugvering | Onderdeel gaat open na het loslaten | Scherpere mal, dunnere lagen, stijve lijm |
Wat moet je specificeren bij het bestellen van multiplex om te buigen?
Een bestelling voor buigwerk heeft de methode, de straal en de vezelrichting nodig, zodat de fabrikant platen levert die zoals gepland buigen. Zet die op de aanvraag, samen met de gebruikelijke plaatspecificatie.
| Specificatieregel | Voorbeeld |
|---|---|
| Gebruik en methode | Ingezaagde gebogen kastfronten, binnenstraal 300 mm |
| Dikte en tolerantie | 18 mm, geschuurd, ±0,2–0,3 mm |
| Toplaag en achterzijde | Populier A/B, of berk D+/D, passend bij het goedgekeurde monster |
| Vezelrichting toplaag | Langs de zijde van 2440 mm |
| Kern | Witte styrax of eucalyptus |
| Lijm en emissie | UF-lijm met E0-emissie; MR- of WBP-verlijming voor stoomwerk |
| Maat en hoeveelheid | 1220 × 2440 mm, platen per maand |
Minh Thanh Plywood maakt meubel- en interieurmultiplex van 3 tot 40 mm, met gratis monsters om op uw eigen mal te testen voor de bestelling. Nederlandse importeurs klaren meestal via Rotterdam, Vlaamse via Antwerpen-Brugge; de zeereis van Hai Phong naar Noord-Europa duurt 30–40 dagen.
Veelgestelde vragen van inkopers
Wat is de makkelijkste manier om multiplex te buigen?
Koop flexibel multiplex dat voor buigen is gemaakt en bevestig het over ribben of een mal. Het buigt met de hand naar scherpe bochten zonder zaagsleuven, stoom of lijmwerk, en het blijft glad op de zichtzijde.
Hoe buig je multiplex zonder dat het breekt?
Houd de straal boven het minimum voor de dikte, buig waar mogelijk dwars op de vezel, en ga over op inzagen, dunne lagen of flexibel multiplex wanneer de bocht scherper is dan een droge plaat toelaat.
Kun je multiplex met heet water buigen?
Ja, bij dunne platen. Weken of stomen verzacht de buitenste lagen, zodat een dunne plaat een scherpere bocht aanneemt; klem hem over een mal tot hij droogt. Gebruik een waterbestendige lijmverbinding, want water verzwakt een standaard interieurlijmlaag.
Welke dikte van multiplex buigt het best?
Dun multiplex buigt het best. Een plaat van 6 mm neemt een veel scherpere bocht dan een plaat van 18 mm: volgens gepubliceerde droge minimumwaarden buigt een paneel van 1/4 in tot ca. 0,6 m dwars op de vezel, en een paneel van 3/4 in heeft ca. 3,7 m nodig.
Hoe ver uit elkaar moeten zaagsleuven zitten om multiplex te buigen?
Gebruik afstand = zaagbreedte × (binnenstraal + sleufdiepte) ÷ sleufdiepte. Een plaat van 18 mm met een zaagbreedte van 3 mm, 15 mm diep gezaagd rond een binnenstraal van 300 mm, heeft zaagsleuven nodig die ca. 63 mm uit elkaar liggen.
Kun je een volledige plaat multiplex buigen?
Ja, over een grote straal. Een volledige droge plaat buigt over een zachte bocht met ribben om de paar honderd millimeter; voor een scherpere bocht op een volledige plaat gebruik je flexibel multiplex of twee dunnere lagen die op de mal aan elkaar worden gelijmd.
In welke richting moet de vezel lopen bij het buigen van multiplex?
Buig dwars op de vezel van de toplaag, met de vezel evenwijdig aan de buigas. Volgens gepubliceerde droge minimumwaarden is de straal dwars op de vezel bij dezelfde dikte ca. 40–60% van de straal langs de vezel.
Welke lijm wordt gebruikt voor gebogen multiplexlagen?
Een stijve houtlijm die langzaam uithardt en hard wordt, zoals ureumformaldehydeharslijm, epoxy of een tweecomponentenlijm voor lamineren. Zachte PVA-lijmen kunnen kruipen en de bocht na verloop van tijd laten terugveren.
Hoe buigen meubelfabrieken multiplex voor stoelen?
Ze lijmen dunne fineren of dunne platen in een verwarmde of koude pers over een passende mal, zodat de bocht door de lijmlaag wordt vastgelegd. Dit gelamineerd buigen levert herhaalbare onderdelen voor zittingen, rugleuningen en armleuningen.
Welke formaldehydenorm geldt voor multiplex dat ik naar Nederland importeer?
Sinds 6 augustus 2026 beperkt REACH-bijlage XVII, vermelding 77, formaldehyde in meubels en houtachtige artikelen tot 0,062 mg/m³ in de hele EU (Verordening (EU) 2023/1464). E1 volgens EN 13986 is 0,124 mg/m³ (0,1 ppm), dus E1 alleen bewijst de naleving niet meer.
Heb ik een CE-markering nodig voor multiplex om te buigen?
Alleen voor multiplex voor bouwwerken onder EN 13986: daarbij hoort de CE-markering en de prestatieverklaring (Verordening (EU) 305/2011). Meubelmultiplex heeft er geen nodig.
Vragen Nederlandse afnemers soms om KOMO?
Ja, bouwafnemers vragen soms om het KOMO-keurmerk, bijvoorbeeld voor dak- en vloerplaten. Het wordt per producent en product afgegeven door een certificerende instelling. Minh Thanh heeft geen KOMO-certificaat; vraag bij uw aanvraag welke eisen uw project stelt.