
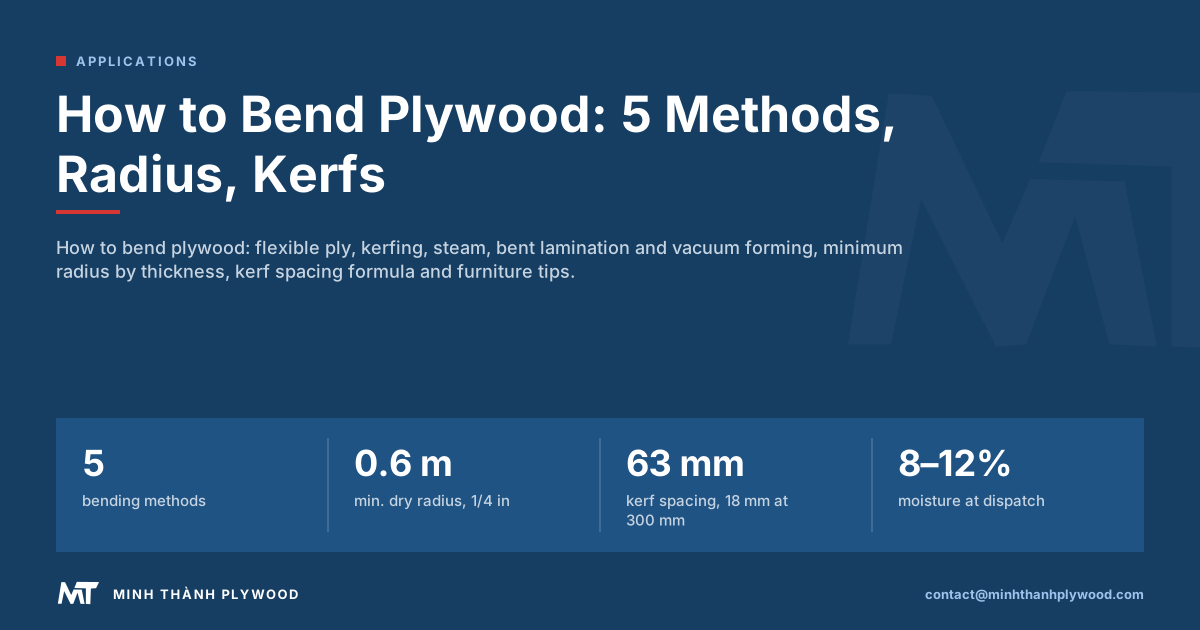
Ohýbanie preglejky robíte jedným z piatich spôsobov: kúpite ohybnú preglejku, narežete zárezy na vnútornej strane, zmäkčíte tenké tabule parou alebo horúcou vodou, nalepíte tenké vrstvy na formu, alebo ich vylisujete vo vákuovom vaku. Správna metóda vyplýva z polomeru a hrúbky. Slovenskí výrobcovia nábytku a stolárske dielne tieto čísla potrebujú pred prvým skúšobným ohybom. Minh Thanh Plywood, výrobca nábytkovej preglejky v Phu Tho, vysvetľuje každú metódu s údajmi, ktoré dielňa potrebuje.
Akými spôsobmi sa ohýba preglejka?
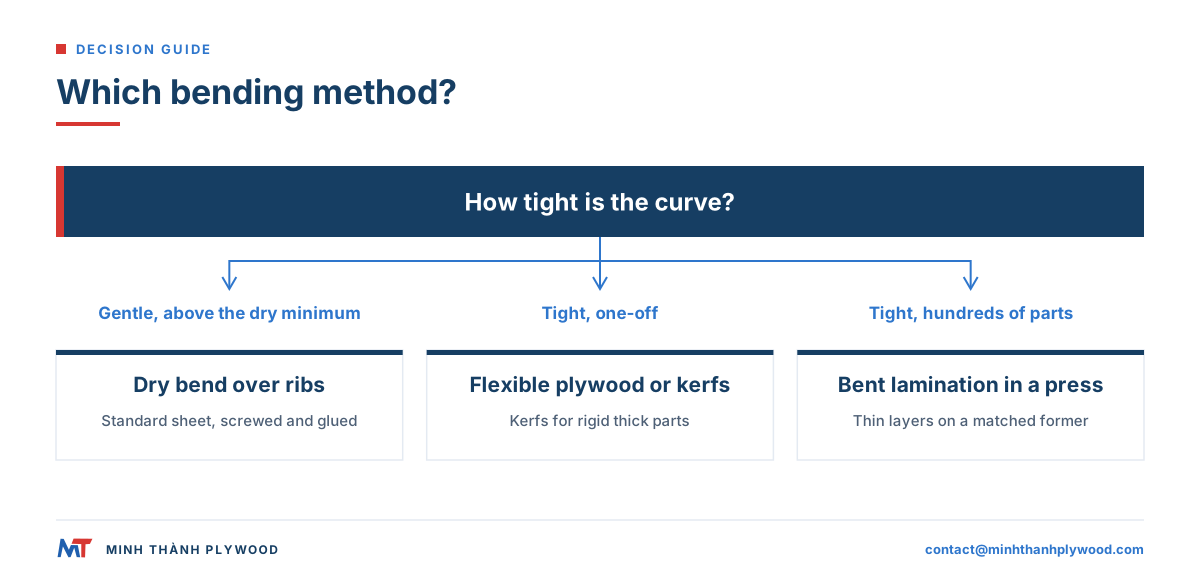
Päť metód ohýba preglejku a potrebný polomer rozhodne, ktorá z nich funguje. Mierna krivka zvládne suchú tabuľu; tesná krivka potrebuje ohybnú preglejku, zárezy, paru alebo tenké lepené vrstvy.
| Metóda | Ako funguje | Typický polomer | Najlepšie na | Pohľadová strana |
|---|---|---|---|---|
| Suchý ohyb | Upevnenie bežnej tabule na rebrá | Veľký: približne 0,6 m a viac pri 6 mm | Obklady stien, pulty, zakrivené panely | Hladká |
| Ohybná preglejka | Tabuľa stavaná na ohyb rukou | Tesný, podľa hrúbky | Recepčné pulty, stĺpy, výstavné prvky | Hladká |
| Zárezovanie | Pílové rezy sa na vnútornej strane zvierajú | Tesný na hrubých tabuliach | Tuhé zakrivené panely, skrine, sokle | Hladká zvonka, narezaná zvnútra |
| Para alebo horúca voda | Vlhkosť a teplo zmäkčia dyhy | Tesnejší než suchý | Tenké tabule, kusové diely | Hladká po vyschnutí |
| Laminovanie ohybom | Tenké vrstvy lepené na forme | Tesný a opakovateľný | Sedadlá, operadlá, lakťové opierky stoličiek | Hladká, ľubovoľná dyha |
| Vákuový vak | Atmosférický tlak drží vrstvy na forme | Tesný, akýkoľvek tvar formy | Krátke série, zložené krivky | Hladká |
Voľte podľa dielu: jednorazový čelný panel pultu zvládne ohybná preglejka alebo zárezy; séria 500 operadiel stoličiek si žiada laminovanie ohybom v lise.
Ohýbanie preglejky: kroky spoločné pre každú metódu
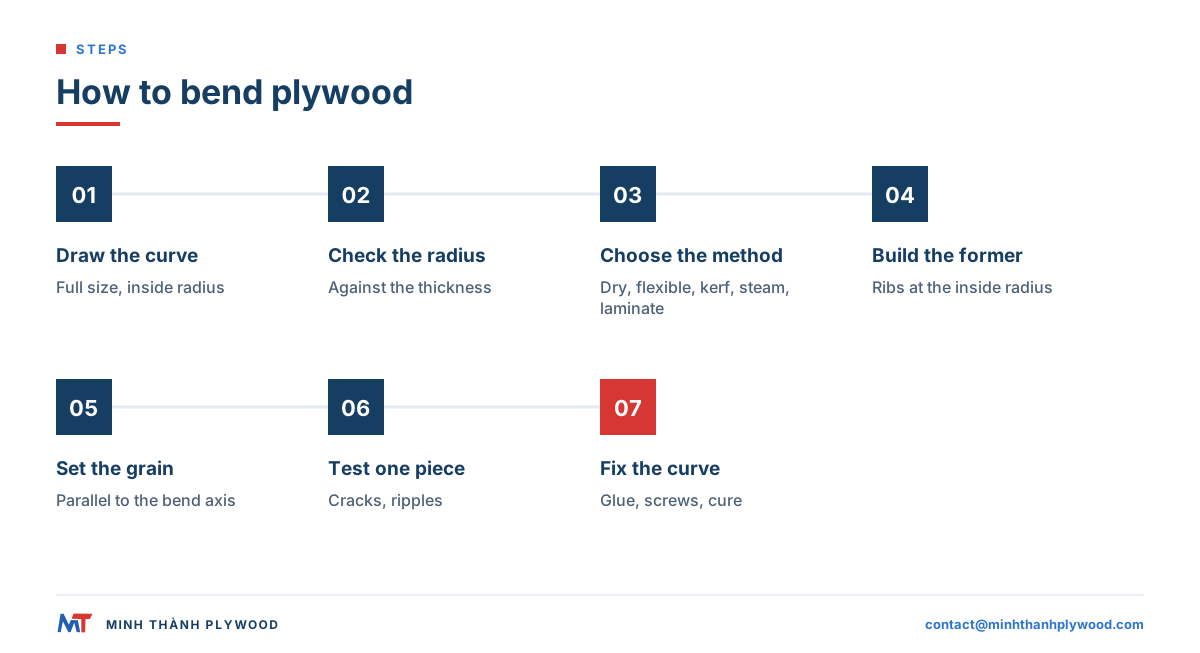
Rovnakých sedem krokov platí pri každej metóde. Nakreslite krivku, zvoľte metódu a overte ju na jednom kuse pred rezaním celej zákazky. Najprv skontrolujte minimálny polomer pre hrúbku tabule, nastavte lícne vlákno rovnobežne s osou ohybu, kde to návrh dovolí, a pred fixáciou krivky ohnite skúšobný kus.
- Nakreslite krivku v skutočnej veľkosti a vyznačte vnútorný polomer.
- Skontrolujte minimálny polomer pre hrúbku tabule podľa tabuľky nižšie.
- Zvoľte metódu: suchý ohyb, ohybná preglejka, zárezy, para alebo laminovanie.
- Postavte formu alebo rebrá na vnútorný polomer, pri laminovaní s rezervou na spätné odpruženie.
- Nastavte smer vlákien: lícne vlákno rovnobežne s osou ohybu, kde to návrh dovolí.
- Ohnite skúšobný kus a skontrolujte trhliny na vonkajšej strane a zvlnenie na vnútornej.
- Zafixujte krivku: priskrutkujte a prilepte na rebrá, zalepte zárezy, alebo nechajte laminát úplne vytvrdnúť pred uvoľnením.
Aký je minimálny polomer ohybu preglejky?
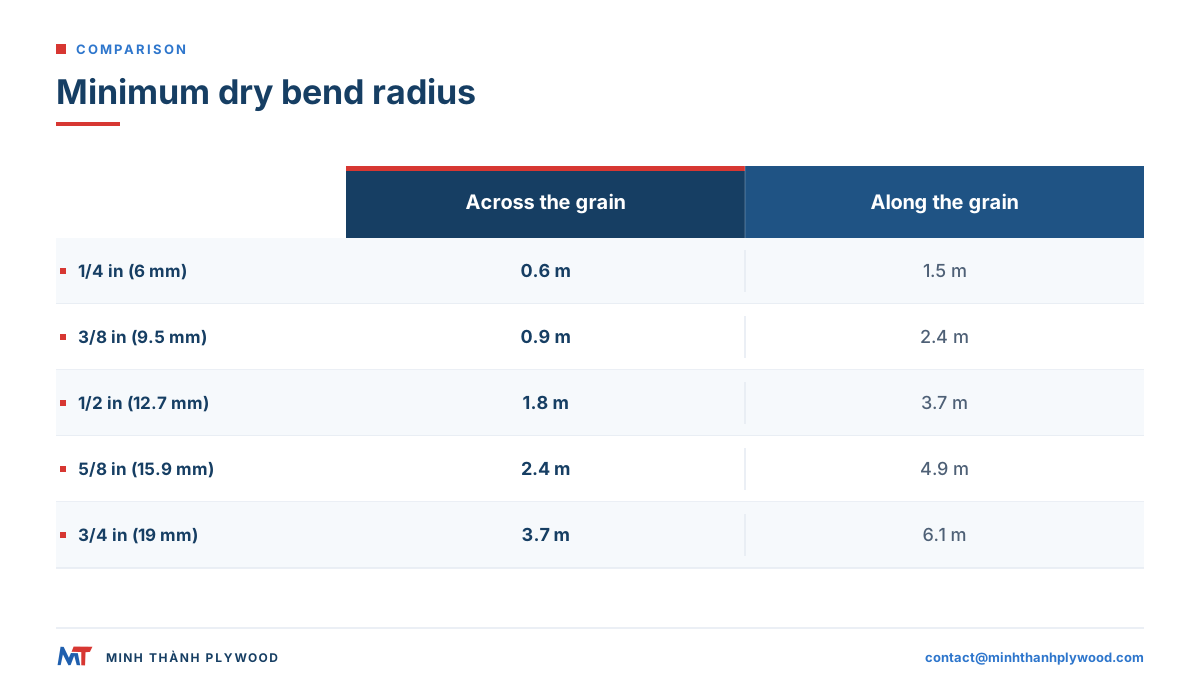
Minimálny polomer rastie s hrúbkou. Tenká preglejka sa nasucho ohýba výrazne pod meter; tabuľa 18 mm potrebuje niekoľko metrov, pokiaľ ju nenarežete, nenaparíte alebo nenahradíte tenšími vrstvami.
Zverejnené minimá pre suchú, bežnú preglejku (údaje APA o ohýbaní, prepočítané na metre):
| Hrúbka panela | Ohyb naprieč vláknom | Ohyb pozdĺž vlákna |
|---|---|---|
| 1/4 in (približne 6 mm) | 0,6 m | 1,5 m |
| 3/8 in (približne 9,5 mm) | 0,9 m | 2,4 m |
| 1/2 in (približne 12,7 mm) | 1,8 m | 3,7 m |
| 5/8 in (približne 15,9 mm) | 2,4 m | 4,9 m |
| 3/4 in (približne 19 mm) | 3,7 m | 6,1 m |
„Naprieč vláknom“ znamená, že lícne vlákno ide rovnobežne s osou ohybu, takže lícna dyha sa nemusí ťahať pozdĺž svojich vlákien. Zdroj uvádza, že občasný panel môže pri týchto polomeroch aj tak prasknúť, preto formu pre výrobnú sériu postavte o niečo väčšiu. Namáčanie alebo naparovanie dovolí tesnejší polomer a ohybná preglejka ide omnoho tesnejšie než akékoľvek číslo v tabuľke.
Ktorá preglejka je na ohýbanie najlepšia?
Najlepšia preglejka na ohýbanie je tenká, z dyh, ktoré sa ľahko ohýbajú, a lepená lepidlom vhodným pre zvolenú metódu. Tri typy pokryjú väčšinu prác.
- Ohybná preglejka: stavaná na ohyb rukou, predávaná ako long-grain (ohýba sa cez krátku stranu) alebo cross-grain (ohýba sa cez dlhú stranu). Súvisiaci sprievodca ohybnou preglejkou podrobne rozoberá long-grain verzus cross-grain.
- Tenká preglejka, 3–5 mm: dostatočne tuhá na manipuláciu, dostatočne tenká na laminovanie a mierne suché ohyby. Naša je vždy 5-vrstvová; tabuľa 3 mm má jednu jadrovú dyhu, dve priečne dyhy a dve líca.
- Bežná nábytková preglejka, 12–18 mm: nasucho sa ohýba len cez veľký polomer, preto sa na tesné krivky zárezuje.
Akú hrúbku a formát ohybnej preglejky predávajú dielne v USA?
Americké dielne predávajú ohybnú preglejku v hrúbkach 1/8, 3/16 (5 mm), 1/4 a 3/8 in, v dvoch orientáciách tabule, ktoré určujú smer ohybu. Tabuľa 4 × 8 ft je long-grain, predávaná ako „stĺpový“ materiál: krúti sa naprieč šírkou 4 ft a stojí 8 ft vysoko. Tabuľa 8 × 4 ft je cross-grain, predávaná ako „sudový“ materiál: krúti sa pozdĺž dĺžky 8 ft, stojí 4 ft vysoko a obopína sa dokola ako sud. Oba formáty sa líšia smerom ohybu, preto objednajte ten, ktorý sedí na vašu krivku.
| Hrúbka | Metrika | Typický minimálny polomer, ľahký smer | Typický minimálny polomer, priečny smer |
|---|---|---|---|
| 1/8 in | 3 mm | približne 6 in (150 mm) | približne 18 in (450 mm) |
| 3/16 in | 5 mm | približne 10 in (250 mm) | približne 24 in (600 mm) |
| 1/4 in | 6 mm | približne 12 in (300 mm) | približne 30 in (750 mm) |
| 3/8 in | 9 mm | 12 až 18 in (300 až 450 mm) | približne 43 in (1100 mm) |
Ide o východiskové hodnoty z tabuliek dodávateľov: panel Columbia Forest Products na ohýbanie do polomeru uvádza minimum 12 in pri sklade 3/8 in a tabuľka výrobcu dáva riadky 1/8, 3/16 a 3/8 in. Riadok 1/4 in je interpolovaný medzi nimi. Najprv vyskúšajte jeden kus, lebo hodnoty sa líšia podľa výrobcu.
Pri tabuliach určených do USA žiadajte dôkaz o formaldehyde. Limit je 0,05 ppm pre preglejku z tvrdého dreva s dyhovým jadrom podľa CARB Phase 2 a podľa TSCA Title VI (40 CFR 770.10). Americkí predajcovia uvádzajú ohybné panely ako vyhovujúce TSCA Title VI. Šesť komorových skúšok ASTM D6007 na našich paneloch, apríl 2025 až jún 2026 na tabuliach 9, 15 a 18 mm, malo priemer 0,014 až 0,032 ppm. Pre dodávky do EÚ vrátane Slovenska platí od 6. augusta 2026 limit formaldehydu podľa REACH prílohy XVII položky 77 vo výške 0,062 mg/m³ (nariadenie (EÚ) 2023/1464); samotná trieda E1 podľa EN 13986 (0,124 mg/m³) už na súlad nestačí.
Zvoľte líc podľa povrchovej úpravy. Nalakovaná krivka ukáže lícnu dyhu, preto sa na vzhľad volia líca z topoľa, brezy, okoumé alebo technickej dyhy (EV); krivka, ktorá sa bude laminovať alebo natierať, zvládne úžitkové líc.
Ako zakriviť preglejku zárezmi
Zárezovanie zakriví hrubú preglejku radom pílových rezov naprieč vnútornou stranou a nechá na vonkajšej strane tenkú kožu. Keď sa tabuľa ohýba, rezy sa zvierajú a koža preberie krivku.
Vzorec rozstupu zárezov:
rozstup = šírka zárezu × (vnútorný polomer + hĺbka zárezu) ÷ hĺbka zárezu
Prepočítaný príklad pre tabuľu 18 mm, rezanú tak, aby zostala koža 3 mm:
| Vstup | Hodnota |
|---|---|
| Šírka zárezu (pílový kotúč) | 3 mm |
| Hĺbka zárezu | 15 mm |
| Vnútorný polomer | 300 mm |
| Rozstup | 3 × 315 ÷ 15 = 63 mm |
| Zárezy na štvrťkruh | približne 8 |
Ten istý príklad v palcoch, pre tabuľu 3/4 in a pílový kotúč 1/8 in: nechajte kožu 1/16 in, teda hĺbka zárezu je 11/16 in (0,6875 in). Pri vnútornom polomere 12 in je rozstup 0,125 × (12 + 0,6875) ÷ 0,6875 = 2,3 in, približne 2 5/16 in. Ak necháte kožu 1/32 in (hĺbka zárezu 23/32 in), rozstup sa stiahne na 2,2 in. Stolárske príručky odporúčajú pri tesných ohyboch kožu 1/32 až 1/64 in a rezať rozstup v tolerancii 1/32 až 1/16 in od cieľa.
Počet zárezov na štvrťkruh vychádza z uhol ohybu × hĺbka zárezu ÷ šírka zárezu: 1,571 × 15 ÷ 3 = 7,9, zaokrúhlené nahor na 8.
Ako overiť rozstup zárezov bez vzorca?
Narežte jeden zárez blízko konca odrezu, upnite dosku na jednej strane rezu a zdvíhajte voľný koniec, kým sa zárez nezavrie. Odmerajte pozdĺž dosky od zárezu po bod, kde chcete stred krivky, a potom, ako vysoko sa koniec na tej vzdialenosti zdvihol: ten zdvih je rozstup zárezov pre daný polomer. Skúška zahŕňa skutočnú šírku kotúča a skutočnú skladbu dyh, preto je najbezpečnejšou kontrolou pred rezaním celej tabule.
Čo kazí zárezovanie?
Zárezy prebliknú cez líc, keď je koža príliš tenká, takže líc ukáže hrebene, a koža praskne, keď je príliš hrubá. Skrytou príčinou je nerovnomerná hrúbka: ak tabuľa kolíše, pevná hĺbka píly nechá aj kožu kolísať. Naše brúsené nábytkové panely sú kalibrované na ±0,2–0,3 mm, čo drží kožu rovnomerne pozdĺž tabule. Zavreté zárezy vyplňte lepidlom, alebo na vnútornú stranu nalepte tenkú dyhu, aby ste krivku zablokovali.
Para a horúca voda pri ohýbaní preglejky: funguje to?
Naparovanie preglejky funguje na tenkých tabuliach. Para alebo horúca voda drevo zmäkčí, takže tabuľa vezme tesnejšiu krivku než nasucho, a po vyschnutí upnutá na forme ju drží.
Postup:
- Použite tenký materiál: tabule 3–6 mm reagujú dobre; hrubé tabule sa dlho prehrievajú.
- Skontrolujte lepenie: voda zmäkčí bežný interiérový lepený spoj, preto na naparovanie použite tabuľu s vodovzdorným lepením.
- Naparujte alebo namáčajte: parná skriňa okolo 100 °C, alebo uteráky a horúca voda na krátky ohyb. Bežné pravidlo pre masív je približne jedna hodina naparovania na 25 mm hrúbky; tenká preglejka potrebuje omnoho menej.
- Hneď ohýbajte na forme a upínajte každých niekoľko centimetrov.
- Sušte na forme, kým tabuľa nedosiahne izbovú vlhkosť, potom uvoľnite.
Popis BSI normy BS EN 314-2 definuje požiadavky na kvalitu lepenia preglejky a popis BSI normy BS EN 636 pokrýva preglejku pre suché, vlhké alebo vonkajšie podmienky. Slovenskí odberatelia ich poznajú aj ako STN EN 314-2 a STN EN 636 (katalóg ÚNMS SR). Opýtajte sa závodu, aké lepenie a triedu majú tabule určené na naparovanie.
Naparovanie zvyšuje vlhkosť dreva a diel pri sušení sadá. Nechajte ho na forme, kým nedosiahne vlhkosť miestnosti, v ktorej bude žiť. Nábytková preglejka opúšťa náš závod pri vlhkosti 8–12 %, čo je bežný rozsah pre interiérový nábytok.
Ako ohýbajú drevo nábytkárske závody? Laminovanie ohybom
Drevo v nábytkárskych závodoch ohýbajú predovšetkým laminovaním ohybom: tenké dyhy alebo tenké tabule sa lepia a lisujú na forme a vytvrdnutý lepený spoj krivku zafixuje. Tak vznikajú tvarované sedadlá, operadlá a lakťové opierky stoličiek.
- Narežte vrstvy z dyhy alebo tenkej preglejky, o niečo s väčším prídavkom.
- Zložte s lepidlom na každom spoji; väčšina vrstiev ide rovnakým smerom pozdĺž krivky, s priečnymi vrstvami tam, kde diel potrebuje tuhosť naprieč.
- Lisujte na zhodnej samej a samičej forme, alebo vo vákuovom vaku.
- Vytvrdzujte úplne: teplo urýchli spoj zo živice, studené lepidlo potrebuje dlhší čas.
- Orezajte a obrúste na finálny obrys.
Spätné odpruženie je malé, keď sú vrstvy tenké a lepidlo tuhé. Hrubšie vrstvy odpružia viac, preto sa forma robí o niečo tesnejšia než finálny polomer a overí sa na prvých dieloch. Náš sprievodca zakrivenou a tvarovanou preglejkou pokrýva sedadlá a ohnuté komponenty.
Ohýbanie preglejky na nábytok: čo rozhoduje o kvalitnom zakrivenom diele?
Pri nábytku uspeje ohýbanie vtedy, keď polomer, líc a lepidlo sedia na povrchovú úpravu, ktorú uvidí odberateľ. Zakrivený diel sa posudzuje podľa vonkajšej strany, preto kvalita líca a rovinnosť pred ohybom rozhodujú rovnako ako samotný ohyb.
| Nábytkový diel | Obvyklá metóda | Čo špecifikovať |
|---|---|---|
| Zakrivené čelo skrine alebo recepčného pultu | Ohybná preglejka alebo zárezovaná 18 mm | Druh a trieda kvality líca, strana úpravy, polomer |
| Sedadlo a operadlo stoličky | Laminovanie ohybom | Druh dyhy, počet vrstiev, lepidlo, výkres formy |
| Zakrivený panel zásuvky alebo dvierok | Tenké vrstvy vo vákuovom vaku | Líc na oboch stranách, vyváženie, hrúbka po lisovaní |
| Čelo postele alebo stenový panel | Suchý ohyb na rebrách | Hrúbka, rozstup rebier, trieda kvality líca |
| Obklad výstavného prvku alebo stĺpa | Ohybná preglejka | Long-grain alebo cross-grain, formát tabule |
Obrúsené, rovné líc prijme lak na krivke rovnomerne. Naše nábytkové panely sa štandardne lisujú dvakrát: najprv sa lisuje a kalibruje jadrová doska, potom sa dolisujú líca, čo dáva rovné líc a rovnomerú hrúbku na ďalšiu prácu.
Ako ohýbať preglejku formou a svorkami?
Forma je tvar, okolo ktorého sa preglejka ohýba, a svorky alebo pásy ju na nej držia, kým lepidlo vytvrdne alebo tabuľa vyschne. Dobrá forma rozhodne, či je krivka pravá.
- Postavte ju z naskladaných rebier z MDF alebo preglejky, vyrezaných na vnútorný polomer a opláštených tenkou tvrdou doskou, aby bola krivka hladká.
- Rebrá dávajte nahusto pri tenkých alebo ohybných tabuliach, aby sa líc medzi nimi nesploštil.
- Použite prítlačné lišty alebo zhodnú vonkajšiu formu, aby sa tlak svoriek rozložil pozdĺž krivky.
- Račňové pásy stiahnu tabuľu okolo veľkej formy, keď je svoriek málo.
- Formu navoskujte alebo oblepte páskou, aby vytlačené lepidlo diel na ňu neprilepilo.
Ako ohýbať celú tabuľu preglejky
Celú tabuľu ohýbate priskrutkovaním na zakrivené rebrá cez polomer, ktorý tabuľa zvládne nasucho, alebo krivku zložíte z dvoch tenších tabúľ. Dve vrstvy 9 mm sa ohýbajú ľahšie než jedna tabuľa 18 mm a po slepení na rebrách sú nakoniec rovnako tuhé.
Kroky pre celú zakrivenú stenu alebo pult:
- Nastavte rebrá podľa krivky, dostatočne nahusto, aby sa tabuľa medzi nimi nesploštila.
- Ohnite prvú tenkú vrstvu a priskrutkujte ju ku každému rebru.
- Naneste lepidlo a ohnite druhú vrstvu cez ňu, so spojmi odsadenými od prvej.
- Skrutkujte alebo upínajte, kým lepidlo nevytvrdne, potom vyplňte a obrúste.
Tabuľa 1220 × 2440 mm ohnutá cez krátku stranu sleduje krivku dlhú 2440 mm; ohnutá cez dlhú stranu krivku 1220 mm. Objednajte tabuľu tak, aby lícne vlákno ležalo smerom, ktorý ohyb potrebuje.
Čo sa môže pokaziť pri ohýbaní preglejky?
Väčšina zlyhaní ide z polomeru príliš tesného na metódu, zo zlého smeru vlákien alebo zo slabého lepeného spoja. Každé ukáže jasný znak.
| Problém | Znak | Náprava |
|---|---|---|
| Príliš tesný polomer | Trhliny naprieč vonkajšou stranou | Väčší polomer, tenšia tabuľa, ohybná preglejka alebo para |
| Zlý smer vlákien | Štiepenie pozdĺž lícneho vlákna | Otočte tabuľu tak, aby vlákno išlo rovnobežne s osou ohybu |
| Príliš tenká koža zárezu | Hrebene prebliknú cez líc | Plytšie zárezy alebo dyha na vnútornej strane |
| Nerovnomerná hrúbka | Koža zárezu kolíše, krivka má roviny | Kalibrované, brúsené tabule |
| Slabý lepený spoj po namočení | Dyhy sa po naparovaní oddelia | Vodovzdorné lepenie na prácu s parou |
| Spätné odpruženie | Diel sa po uvoľnení otvorí | Tesnejšia forma, tenšie vrstvy, tuhé lepidlo |
Čo uviesť v objednávke preglejky na ohýbanie
Objednávka na ohybovú prácu potrebuje metódu, polomer a smer vlákien, aby závod dodal tabule, ktoré sa ohýbajú podľa plánu. Napíšte ich do dopytu spolu s bežnou špecifikáciou panela.
| Riadok špecifikácie | Príklad |
|---|---|
| Použitie a metóda | Zárezované zakrivené čelá skríň, vnútorný polomer 300 mm |
| Hrúbka a tolerancia | 18 mm, brúsená, ±0,2–0,3 mm |
| Líc a rub | Topoľ A/B, alebo breza D+/D, zhodné so schválenou vzorkou |
| Smer lícneho vlákna | Pozdĺž strany 2440 mm |
| Jadro | Biely Styrax alebo Eucalyptus |
| Lepidlo a emisie | UF lepidlo pri emisii E0; lepenie MR alebo WBP na prácu s parou |
| Formát a množstvo | 1220 × 2440 mm, tabule za mesiac |
Minh Thanh Plywood vyrába nábytkovú a interiérovú preglejku od 3 do 40 mm, so vzorkami zdarma na skúšku na vašej forme pred objednávkou.
Otázky kupujúcich
Aký je najjednoduchší spôsob ohýbania preglejky?
Kúpte ohybnú preglejku určenú na ohýbanie a upevnite ju na rebrá alebo formu. Ohýba sa rukou do tesných kriviek bez zárezov, pary alebo lepenia a pohľadová strana zostane hladká.
Ako ohýbať preglejku, aby sa nezlomila?
Držte polomer nad minimom pre danú hrúbku, ohýbajte naprieč lícnym vláknom, kde to ide, a pri krivke tesnejšej, než zvládne suchá tabuľa, prejdite na zárezovanie, tenké vrstvy alebo ohybnú preglejku.
Dá sa preglejka ohýbať horúcou vodou?
Áno, pri tenkých tabuliach. Namáčanie alebo naparovanie zmäkčí vonkajšie dyhy, takže tenký panel zvládne tesnejšiu krivku; upnite ho na formu, kým nevyschne. Použite vodovzdorné lepenie, lebo voda oslabí bežný interiérový lepený spoj.
Aká hrúbka preglejky sa ohýba najlepšie?
Najlepšie sa ohýba tenká preglejka. Tabuľa 6 mm zvládne omnoho tesnejšiu krivku než tabuľa 18 mm: podľa zverejnených suchých miním sa panel štvrť palca ohýba na približne 0,6 m naprieč vláknom a panel troch štvrťov palca potrebuje približne 3,7 m.
Ako ďaleko od seba majú byť zárezy pri ohýbaní preglejky?
Použite rozstup = šírka zárezu × (vnútorný polomer + hĺbka zárezu) ÷ hĺbka zárezu. Tabuľa 18 mm so zárezom píly 3 mm hĺbokým 15 mm okolo vnútorného polomeru 300 mm potrebuje zárezy približne 63 mm od seba.
Dá sa ohýbať celá tabuľa preglejky?
Áno, pri veľkom polomere. Celá suchá tabuľa sa ohýba cez miernu krivku s rebrami každých niekoľko sto milimetrov; pri tesnejšej krivke na celej tabuli použite ohybnú preglejku alebo dve tenšie vrstvy zlepené na forme.
Ktorým smerom majú ísť vlákna pri ohýbaní preglejky?
Ohýbajte naprieč lícnym vláknom, teda s vláknom rovnobežným s osou ohybu. Podľa zverejnených suchých miním je polomer naprieč vláknom približne 40 – 60 % polomeru pozdĺž vlákna pri rovnakej hrúbke.
Aké lepidlo sa používa pri laminovaní ohnutej preglejky?
Tuhé, pomaly tvrdnúce drevené lepidlo, ktoré vytvrdne natvrdo, napríklad močovino-formaldehydová živica, epoxid alebo dvojsložkové lepidlo na laminovanie. Mäkké PVA lepidlá môžu tečieť a nechať krivku časom odpružiť späť.
Ako nábytkárske závody ohýbajú preglejku na stoličky?
Lepia tenké dyhy alebo tenké tabule v vyhrievanom či studenom lise na zhodnú formu, takže krivku zafixuje lepený spoj. Toto laminovanie ohybom dáva opakovateľné diely na sedadlá, operadlá a lakťové opierky.