
Si se preguntan como doblar triplay sin que se rompa, tienen cinco caminos: comprar triplay flexible, hacer cortes en la contracara, ablandar hojas delgadas con vapor o agua caliente, pegar capas delgadas sobre un molde o prensarlas en una bolsa de vacío. El radio y el espesor mandan. Minh Thanh Plywood, fabricante de triplay para muebles en Phu Tho, explica cada método con los números que necesita el taller, para carpinterías y fábricas de muebles que abastecen desde Manzanillo.
¿Cómo se curva el triplay?
Cinco métodos curvan el triplay, y el radio que necesitan decide cuál sirve. Una curva suave acepta una hoja en seco; una curva cerrada pide triplay flexible, cortes, vapor o capas delgadas pegadas.
| Método | Cómo funciona | Radio típico | Ideal para | Cara vista |
|---|---|---|---|---|
| Doblez en seco | Fijen una hoja normal sobre costillas | Amplio: cerca de 0.6 m en adelante en 6 mm | Revestimientos de muros, mostradores, tableros curvos | Lisa |
| Triplay flexible | Hoja hecha para doblar a mano | Cerrado, según espesor | Recepciones, columnas, exhibidores | Lisa |
| Cortes | Cortes de sierra que se cierran en la contracara | Cerrado en hojas gruesas | Tableros curvos rígidos, muebles, faldones | Lisa por fuera, cortada por dentro |
| Vapor o agua caliente | La humedad y el calor ablandan las chapas | Más cerrado que en seco | Hojas delgadas, piezas únicas | Lisa después de secar |
| Laminado curvado | Capas delgadas pegadas sobre un molde | Cerrado y repetible | Asientos, respaldos, brazos de sillas | Lisa, cualquier chapa |
| Bolsa de vacío | La presión atmosférica sostiene las capas sobre el molde | Cerrado, cualquier forma del molde | Series cortas, curvas compuestas | Lisa |
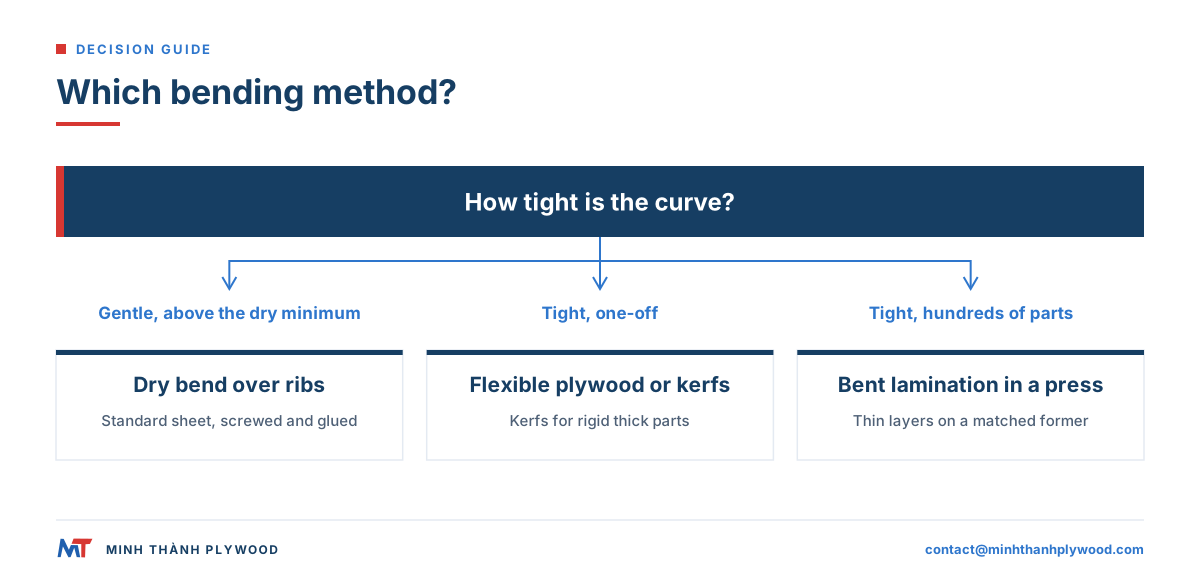
Elijan por la pieza: un frente de mostrador único sale con triplay flexible o con cortes; una serie de 500 respaldos sale con laminado curvado en prensa.
Pasos para doblar el triplay con cualquier método
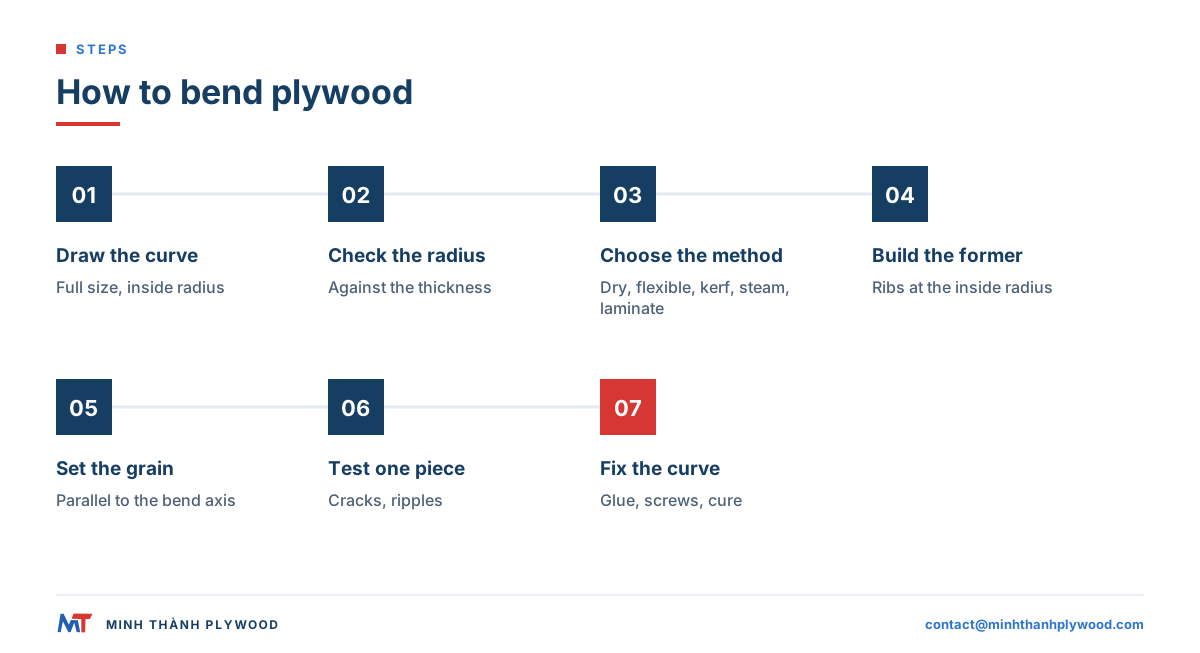
Los mismos siete pasos sirven para cualquier método. Dibujen la curva, elijan el método y pruébenlo en una pieza antes de cortar todo el pedido. Revisen primero el radio mínimo para ese espesor, pongan la fibra de la cara paralela al eje del doblez donde el diseño lo permita y doblen una pieza de prueba antes de fijar la curva.
- Dibujen la curva a tamaño real y marquen el radio interior.
- Revisen el radio mínimo para ese espesor contra la tabla de abajo.
- Elijan el método: en seco, triplay flexible, cortes, vapor o laminado.
- Fabriquen el molde o las costillas al radio interior, con margen para la recuperación elástica en laminados.
- Definan la dirección de la fibra: fibra de la cara paralela al eje del doblez donde el diseño lo permita.
- Doblen una pieza de prueba y revisen grietas en la cara exterior y ondas en la interior.
- Fijen la curva: atornillen y peguen a las costillas, peguen los cortes o dejen curar el laminado antes de soltar.
¿Cuál es el radio mínimo para doblar triplay?
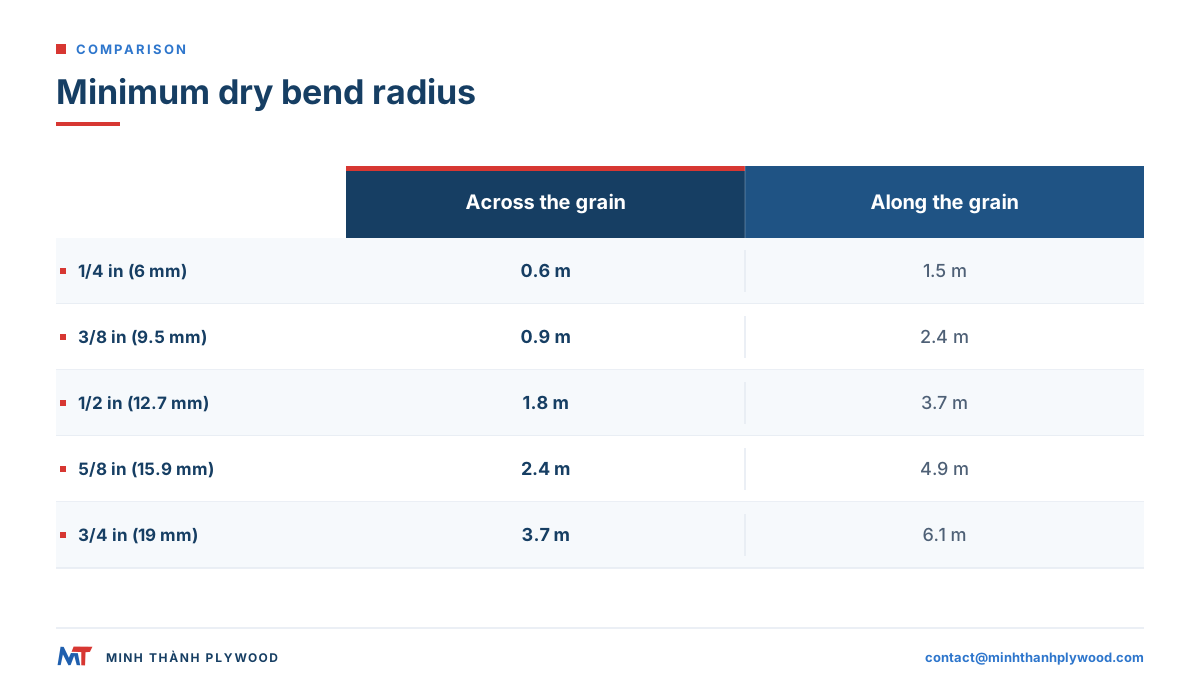
El radio mínimo crece con el espesor. El triplay delgado dobla en seco muy por debajo de un metro; una hoja de 18 mm necesita varios metros salvo que lleve cortes, vapor o se reemplace por capas más delgadas.
Mínimos publicados para triplay normal en seco (datos de doblez de APA, convertidos a metros):
| Espesor del tablero | Doblado a través de la fibra | Doblado a lo largo de la fibra |
|---|---|---|
| 1/4 in (cerca de 6 mm) | 0.6 m | 1.5 m |
| 3/8 in (cerca de 9.5 mm) | 0.9 m | 2.4 m |
| 1/2 in (cerca de 12.7 mm) | 1.8 m | 3.7 m |
| 5/8 in (cerca de 15.9 mm) | 2.4 m | 4.9 m |
| 3/4 in (cerca de 19 mm) | 3.7 m | 6.1 m |
«A través de la fibra» significa que la fibra de la cara corre paralela al eje del doblez, así la chapa de cara no se estira a lo largo de sus fibras. La fuente advierte que algún tablero igual se fisura en esos radios, así que fabriquen el molde un poco más amplio para una serie. Mojar o vaporizar permite un radio más cerrado, y el triplay flexible llega mucho más lejos que cualquier cifra de la tabla.
¿Qué triplay es mejor para curvar?
El mejor triplay para curvar es delgado, con chapas que doblan fácil y un adhesivo acorde al método. Tres tipos cubren la mayor parte del trabajo.
- Triplay flexible: hecho para doblar a mano, se vende de fibra larga (dobla por el lado corto) o de fibra cruzada (dobla por el lado largo). Nuestra guía hermana sobre triplay flexible explica fibra larga frente a fibra cruzada en detalle.
- Triplay delgado, 3–5 mm: bastante rígido para manejar, bastante delgado para laminados y dobleces suaves en seco. El nuestro siempre es de 5 capas, con una hoja de 3 mm armada de una chapa de núcleo, dos contracaras cruzadas y dos caras.
- Triplay normal para muebles, 12–18 mm: en seco solo dobla sobre radios amplios, así que lleva cortes para curvas cerradas.
¿Qué espesores y tamaños de triplay flexible venden las tiendas de EE. UU.?
Las tiendas de EE. UU. venden triplay flexible en espesores de 1/8, 3/16 (5 mm), 1/4 y 3/8 in, en dos orientaciones de hoja que deciden la dirección del doblez. Una hoja de 4 × 8 ft es de fibra larga, vendida como material para «columna»: se enrolla a lo ancho de sus 4 ft y queda de 8 ft de alto. Una hoja de 8 × 4 ft es de fibra cruzada, vendida como material para «barril»: se enrolla a lo largo de sus 8 ft, queda de 4 ft de alto y envuelve como un barril. Los dos tamaños difieren en la dirección en que dobla la hoja, así que pidan el que corresponda a su curva.
| Espesor | Métrico | Radio mínimo típico, dirección fácil | Radio mínimo típico, dirección cruzada |
|---|---|---|---|
| 1/8 in | 3 mm | cerca de 6 in (150 mm) | cerca de 18 in (450 mm) |
| 3/16 in | 5 mm | cerca de 10 in (250 mm) | cerca de 24 in (600 mm) |
| 1/4 in | 6 mm | cerca de 12 in (300 mm) | cerca de 30 in (750 mm) |
| 3/8 in | 9 mm | 12 a 18 in (300 a 450 mm) | cerca de 43 in (1100 mm) |
Son puntos de partida de tablas de proveedores: el tablero para radios de Columbia Forest Products publica un mínimo de 12 in en 3/8 in, y una tabla de un fabricante da las filas de 1/8, 3/16 y 3/8 in. La fila de 1/4 in está interpolada entre ellas. Prueben primero una pieza, porque los valores cambian por fabricante.
Para hojas con destino a EE. UU., pidan la prueba de formaldehído. El límite es 0.05 ppm para triplay de madera dura con núcleo de chapa según CARB Fase 2 y según TSCA Título VI (40 CFR 770.10). Los vendedores de EE. UU. listan sus tableros para curvar como conformes con TSCA Título VI. Seis pruebas de cámara ASTM D6007 en nuestros tableros, de abril de 2025 a junio de 2026 en hojas de 9, 15 y 18 mm, promediaron 0.014 a 0.032 ppm.
Elijan la cara por el acabado. Una curva laqueada muestra la chapa de cara, así que caras de chopo, abedul, okume o chapa de ingeniería (EV) se eligen por vista; una curva que irá laminada o pintada acepta una cara utilitaria.
Cómo curvar el triplay con cortes
Los cortes curvan el triplay grueso con una fila de cortes de sierra a través de la contracara, dejando una piel delgada por fuera. Al doblar la hoja, los cortes se cierran y la piel toma la curva.
La fórmula de separación entre cortes:
separación = ancho del corte × (radio interior + profundidad del corte) ÷ profundidad del corte
Ejemplo resuelto para una hoja de 18 mm, cortada para dejar una piel de 3 mm:
| Dato | Valor |
|---|---|
| Ancho del corte (disco de sierra) | 3 mm |
| Profundidad del corte | 15 mm |
| Radio interior | 300 mm |
| Separación | 3 × 315 ÷ 15 = 63 mm |
| Cortes para un cuarto de círculo | cerca de 8 |
El mismo ejemplo en pulgadas, para una hoja de 3/4 in y un disco de 1/8 in: dejen una piel de 1/16 in, así la profundidad del corte es 11/16 in (0.6875 in). Para un radio interior de 12 in la separación es 0.125 × (12 + 0.6875) ÷ 0.6875 = 2.3 in, cerca de 2 5/16 in. Dejar 1/32 in de piel (profundidad de corte de 23/32 in) cierra la separación a 2.2 in. Las guías de carpintería aconsejan dejar de 1/32 a 1/64 in de piel para dobleces cerrados y cortar la separación dentro de 1/32 a 1/16 in del objetivo.
El conteo del cuarto de círculo sale de ángulo del doblez × profundidad del corte ÷ ancho del corte: 1.571 × 15 ÷ 3 = 7.9, redondeado hacia arriba a 8.
¿Cómo prueban la separación entre cortes sin la fórmula?
Hagan un corte cerca del extremo de un recorte, sujeten el tablero a un lado del corte y levanten el extremo libre hasta que el corte cierre. Midan sobre el tablero desde el corte hasta el punto donde quieren el centro de la curva, y luego midan cuánto subió el extremo a esa distancia: esa altura es la separación entre cortes para ese radio. La prueba incluye el ancho real del disco y la construcción real del tablero, así que es la comprobación más segura antes de cortar una hoja completa.
¿Por qué salen mal los cortes?
Los cortes se marcan en la cara cuando la piel queda muy delgada, así la cara copia crestas, y la piel se agrieta cuando queda muy gruesa. La causa oculta es el espesor disparejo: si la hoja varía, una profundidad fija de sierra deja una piel que también varía. Nuestros tableros para muebles, lijados, están calibrados a ±0.2–0.3 mm, lo que mantiene pareja la piel en toda la hoja. Rellenen los cortes cerrados con adhesivo, o peguen una chapa delgada sobre la contracara, para fijar la curva.
Doblez del triplay con vapor y agua caliente: ¿funciona?
El doblez del triplay con vapor funciona en hojas delgadas. El vapor o el agua caliente ablanda la madera para que la hoja tome una curva más cerrada que en seco, y conserva la curva una vez que seca sujeta en el molde.
Cómo hacerlo:
- Usen material delgado: hojas de 3–6 mm responden bien; las hojas gruesas tardan en calentar hasta el centro.
- Revisen el adhesivo: el agua ablanda una línea interior normal, así que usen una hoja con adhesivo resistente al agua para vaporizar.
- Vaporicen o remojen: una caja de vapor cerca de 100 °C, o toallas y agua caliente para un doblez corto. Una regla común para madera maciza es cerca de una hora de vapor por cada 25 mm de espesor; el triplay delgado necesita mucho menos.
- Doblen de una vez sobre el molde y sujeten cada pocos centímetros.
- Sequen sobre el molde hasta que la hoja vuelva a la humedad ambiente, y luego suelten.
La descripción de BSI de BS EN 314-2 define los requisitos de calidad del adhesivo para triplay, y la descripción de BSI de BS EN 636 cubre el triplay para condiciones secas, húmedas o exteriores. Pregunten al aserradero qué adhesivo y qué clase llevan sus hojas para vaporizar.
Vaporizar sube la humedad de la madera, y la pieza encoge al secar. Déjenla en el molde hasta que alcance la humedad del recinto donde vivirá. El triplay para muebles sale de nuestro aserradero con 8–12 % de humedad, el rango normal para muebles de interior.
¿Cómo se dobla la madera en las fábricas de muebles? Laminado curvado
La madera se dobla en las fábricas de muebles sobre todo por laminado curvado: chapas delgadas u hojas finas se pegan y prensan sobre un molde, y la línea de adhesivo ya curada fija la curva. Así se hacen asientos, respaldos y brazos moldeados de sillas.
- Corten las capas de chapa o triplay delgado, un poco sobradas.
- Armen con adhesivo en cada unión; casi todas las capas corren igual a lo largo de la curva, con capas cruzadas donde la pieza necesita rigidez transversal.
- Prensen sobre un molde macho y hembra hermanados, o en una bolsa de vacío.
- Curen por completo: el calor acelera una línea de resina, el adhesivo en frío necesita más tiempo.
- Recorten y lijen al contorno final.
La recuperación elástica es pequeña cuando las capas son delgadas y el adhesivo es rígido. Las capas más gruesas abren más, así que el molde se fabrica un poco más cerrado que el radio final y se comprueba en las primeras piezas. Nuestra guía sobre triplay curvo y moldeado cubre asientos y componentes curvados.
Doblez del triplay para muebles: ¿qué decide una buena pieza curva?
El doblez del triplay para muebles sale bien cuando el radio, la cara y el adhesivo van con el acabado que verá el comprador. Una pieza curva se juzga por su cara exterior, así que la calidad de la cara y la planeza antes de doblar pesan tanto como el doblez.
| Parte del mueble | Método usual | Qué especificar |
|---|---|---|
| Frente curvo de gabinete o recepción | Triplay flexible o 18 mm con cortes | Especie y grado de la cara, lado de acabado, radio |
| Asiento y respaldo de silla | Laminado curvado | Especie de la chapa, número de capas, adhesivo, plano del molde |
| Cajón curvo o puerta | Capas delgadas en bolsa de vacío | Cara en ambos lados, balance, espesor tras prensar |
| Cabecera de cama o tablero de muro | Doblez en seco sobre costillas | Espesor, separación entre costillas, grado de la cara |
| Exhibidor o forro de columna | Triplay flexible | Fibra larga o cruzada, tamaño de hoja |
Una cara lijada y plana recibe laca pareja en una curva. Nuestros tableros para muebles se prensan dos veces como estándar: el tablero del núcleo se prensa y se calibra, y luego se prensan las caras, lo que da una cara plana y un espesor parejo para trabajar.
¿Cómo doblan el triplay con molde y prensas?
Un molde es la forma alrededor de la cual se dobla el triplay, y las prensas o correas sostienen la hoja sobre él mientras el adhesivo cura o la hoja seca. Un buen molde decide si la curva queda verdadera.
- Fabríquenlo con costillas de MDF o triplay apiladas, cortadas al radio interior y forradas con tablero delgado duro para que la curva quede lisa.
- Junten las costillas en hojas delgadas o flexibles, para que la cara no se aplane entre ellas.
- Usen contraplantillas o un contramolde para repartir la presión de prensado a lo largo de la curva.
- Las correas de trinquete ciñen una hoja alrededor de un molde grande cuando faltan prensas.
- Enceren o encinten el molde para que el adhesivo escurrido no pegue la pieza a él.
Cómo doblar una hoja completa de triplay
Para doblar una hoja completa, atorníllenla a costillas curvas sobre un radio que la hoja acepte en seco, o armen la curva con dos hojas más delgadas. Dos capas de 9 mm doblan más fácil que una hoja de 18 mm y quedan igual de rígidas una vez pegadas entre sí sobre las costillas.
Pasos para un muro curvo o un mostrador completo:
- Pongan las costillas en la curva, bastante juntas para que la hoja no se aplane entre ellas.
- Doblen la primera capa delgada y atorníllenla a cada costilla.
- Extiendan adhesivo y doblen la segunda capa encima, con juntas desfasadas de la primera.
- Atornillen o prensen hasta que cure el adhesivo, y luego rellenen y lijen.
Una hoja de 1220 × 2440 mm doblada por su lado corto sigue una curva de 2440 mm de largo; doblada por su lado largo, una curva de 1220 mm. Pidan la hoja para que la fibra de la cara quede como pide el doblez.
¿Qué puede salir mal al doblar triplay?
Casi todas las fallas vienen de un radio muy cerrado para el método, la fibra en dirección contraria o una línea de adhesivo débil. Cada una muestra una señal clara.
| Problema | Señal | Solución |
|---|---|---|
| Radio muy cerrado | Grietas a través de la cara exterior | Radio más amplio, hoja más delgada, triplay flexible o vapor |
| Dirección contraria de la fibra | Rajaduras a lo largo de la fibra de la cara | Giren la hoja para que la fibra corra paralela al eje del doblez |
| Piel del corte muy delgada | Crestas que se marcan en la cara | Cortes menos profundos o una chapa sobre el interior |
| Espesor disparejo | Piel del corte dispareja, curva con planos | Hojas calibradas y lijadas |
| Línea débil mojada | Capas que se separan tras vaporizar | Adhesivo resistente al agua para trabajo con vapor |
| Recuperación elástica | La pieza abre tras soltar | Molde más cerrado, capas más delgadas, adhesivo rígido |
Qué especificar al pedir triplay para curvar
Un pedido para trabajo de curvas necesita el método, el radio y la dirección de la fibra, para que el aserradero entregue hojas que doblen como está planeado. Escríbanlos en la consulta con la especificación usual del tablero.
| Línea de especificación | Ejemplo |
|---|---|
| Uso y método | Frentes curvos de gabinete con cortes, radio interior de 300 mm |
| Espesor y tolerancia | 18 mm, lijado, ±0.2–0.3 mm |
| Cara y contracara | Chopo A/B, o abedul D+/D, igual a la muestra aprobada |
| Dirección de la fibra de la cara | A lo largo del lado de 2440 mm |
| Núcleo | Estoraque blanco o eucalipto |
| Adhesivo y emisión | Adhesivo UF con emisión E0; adhesivo MR o WBP para trabajo con vapor |
| Tamaño y cantidad | 1220 × 2440 mm, hojas por mes |
Minh Thanh Plywood fabrica triplay para muebles e interiores de 3 a 40 mm, con muestras gratis para probar en su molde antes del pedido.
Preguntas frecuentes de compradores
¿Cuál es la forma más fácil de doblar el triplay?
Comprar triplay flexible hecho para curvar y fijarlo sobre costillas o un molde. Se dobla a mano hasta curvas cerradas sin cortes, sin vapor ni encolado de capas, y la cara vista queda lisa.
¿Cómo se dobla el triplay sin que se rompa?
Mantengan el radio por encima del mínimo para ese espesor, doblen a través de la fibra de la cara cuando puedan, y pasen a cortes, capas delgadas o triplay flexible cuando la curva sea más cerrada de lo que permite una hoja en seco.
¿Se puede doblar el triplay con agua caliente?
Sí, en hojas delgadas. Remojar o vaporizar ablanda las chapas exteriores para que un tablero delgado tome una curva más cerrada; sujétenlo sobre un molde hasta que seque. Usen un adhesivo resistente al agua, porque el agua debilita una línea interior normal.
¿Qué espesor de triplay se dobla mejor?
El triplay delgado se dobla mejor. Una hoja de 6 mm toma una curva mucho más cerrada que una de 18 mm: en mínimos publicados en seco, un tablero de un cuarto de pulgada dobla hasta cerca de 0.6 m a través de la fibra y uno de tres cuartos de pulgada necesita cerca de 3.7 m.
¿Cada cuánto deben ir los cortes para doblar triplay?
Usen separación = ancho del corte × (radio interior + profundidad del corte) ÷ profundidad del corte. Una hoja de 18 mm con un corte de sierra de 3 mm a 15 mm de profundidad alrededor de un radio interior de 300 mm necesita cortes a cerca de 63 mm entre sí.
¿Se puede doblar una hoja completa de triplay?
Sí, sobre un radio amplio. Una hoja seca en seco toma una curva suave con costillas cada pocos cientos de milímetros; para una curva más cerrada en una hoja completa, usen triplay flexible o dos capas más delgadas pegadas entre sí sobre el molde.
¿Hacia dónde debe correr la fibra al doblar triplay?
Doblen a través de la fibra de la cara, con la fibra paralela al eje del doblez. En mínimos publicados en seco el radio a través de la fibra es aproximadamente 40-60 % del radio a lo largo de la fibra para el mismo espesor.
¿Qué adhesivo se usa para laminados curvados de triplay?
Un adhesivo rígido para madera, de fraguado lento, que endurezca bien, como resina de urea-formaldehído, epóxico o un adhesivo de dos componentes para laminar. Los adhesivos blancos blandos pueden ceder y dejar que la curva abra con el tiempo.
¿Cómo doblan el triplay las fábricas de muebles para sillas?
Pegan chapas delgadas u hojas finas en una prensa caliente o en frío sobre un molde macho y hembra, así la línea de adhesivo fija la curva. Este laminado curvado da piezas repetibles para asientos, respaldos y brazos.