
A rétegelt lemez hajlítása öt módszerrel oldható meg: hajlítható lemez vásárlásával, a belső oldal bevágásával, vékony lemez gőzzel vagy forró vízzel történő puhításával, vékony rétegek sablonra ragasztásával, illetve vákuumzsákos préseléssel. A magyar bútorgyártóknak és zsaluzási vállalkozóknak a görbület és a lemezvastagság alapján érdemes választaniuk. A Koperbe vagy Rijekába érkező konténer vasúton vagy közúton folytathatja útját Budapest felé. A megfelelő módszert a sugár és a vastagság határozza meg. A Minh Thanh Plywood, a Phu Tho tartományban működő bútoripari rétegeltlemez-gyártó, az egyes eljárásokat a műhelyben szükséges méretekkel mutatja be.
Rétegelt lemez hajlítása: milyen módszerek vannak?
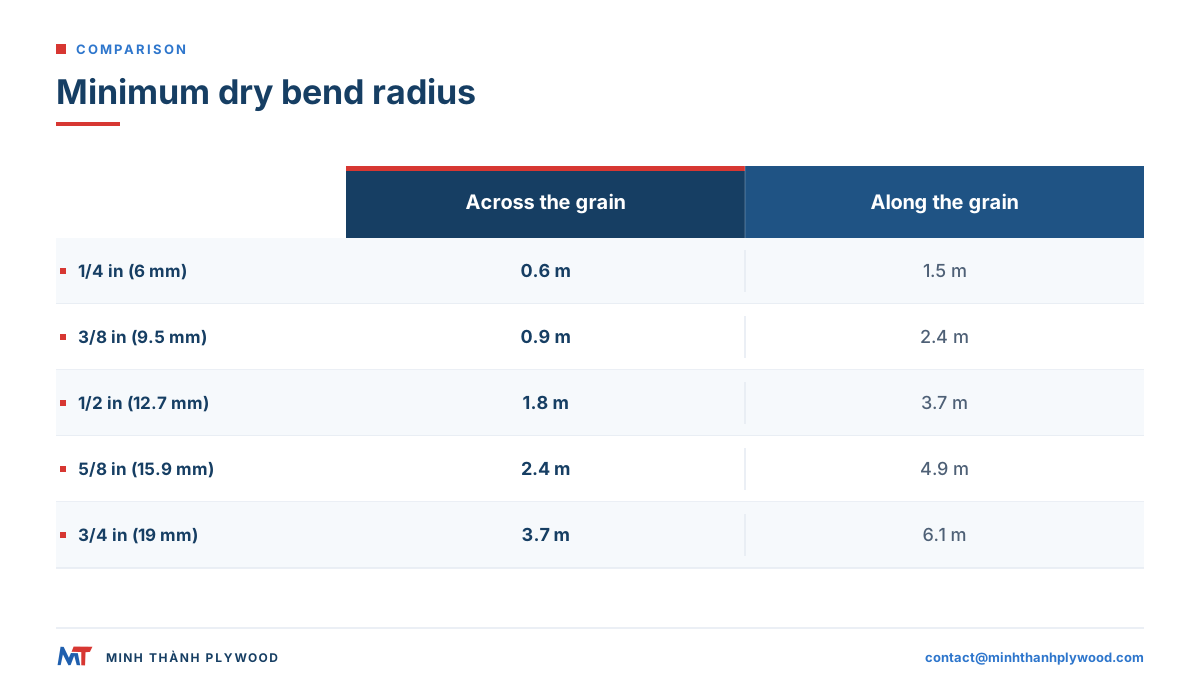
Öt módszerrel hajlítható a rétegelt lemez; a szükséges sugár dönti el, melyik a megfelelő. Enyhe ívhez elég a száraz lemez; szűk ívhez hajlítható rétegelt lemez, fűrészbevágás, gőzölés vagy vékony rétegek összeragasztása kell.
| Módszer | Működése | Jellemző sugár | Mire alkalmas? | Látszó oldal |
|---|---|---|---|---|
| Száraz hajlítás | Szokásos lemez rögzítése bordákra | Nagy: 6 mm-es lemeznél körülbelül 0,6 m-től | Falburkolat, pult, íves panel | Sima |
| Hajlítható rétegelt lemez | Kézzel hajlítható lemez | Szűk, a vastagságtól függ | Recepciós pult, oszlop, kiállítóegység | Sima |
| Fűrészbevágásos hajlítás | A belső oldalon egymáshoz záródó fűrészvágások | Vastag lemeznél szűk | Merev íves panelek, bútorvázak, takarólécek | Kívül sima, belül bevágott |
| Gőzölés vagy forró víz | A nedvesség és a hő megpuhítja a rétegeket | A száraz hajlításnál szűkebb | Vékony lemezek, egyedi alkatrészek | Száradás után sima |
| Hajlított rétegelt laminálás | Vékony rétegek ragasztása sablonon | Szűk és ismételhető | Székülések, háttámlák, karfák | Sima, bármilyen furnérral |
| Vákuumzsák | A légköri nyomás a sablonra szorítja a rétegeket | Szűk, a sablon bármely formájához | Kis sorozat, összetett ívek | Sima |
Az alkatrész alapján válasszon: egyedi pultfront készülhet hajlítható rétegelt lemezből vagy fűrészbevágással; 500 széktámlához présben végzett réteges ragasztás való.
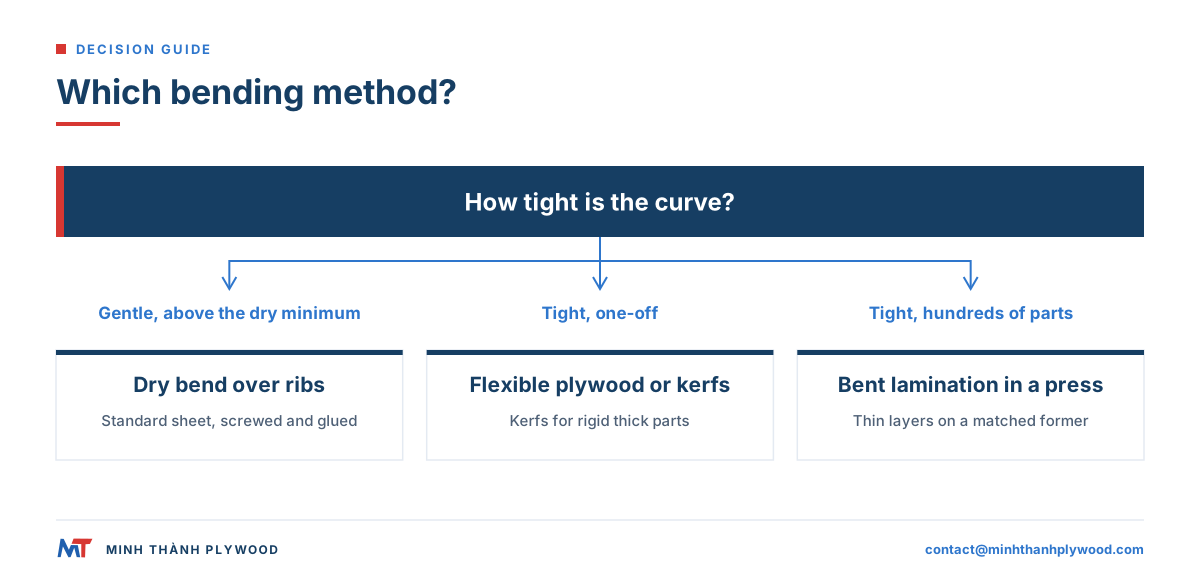
A rétegelt lemez hajlítása: a minden módszernél követendő lépések
Bármelyik módszert választja, ugyanazt a hét lépést érdemes követni. Rajzolja fel az ívet, válassza ki az eljárást, majd a teljes megrendelés felvágása előtt próbálja ki egy darabon. Először ellenőrizze a lemezvastagsághoz tartozó minimális sugarat, ahol a kialakítás engedi, a fedőfurnér száliránya legyen párhuzamos a hajlítás tengelyével, és a végleges rögzítés előtt hajlítson meg egy próbadarabot.
- Rajzolja fel az ívet teljes méretben, és jelölje meg a belső sugarat.
- Ellenőrizze a minimális sugarat a lemezvastagsághoz tartozó alábbi táblázatban.
- Válassza ki a módszert: száraz hajlítás, hajlítható rétegelt lemez, fűrészbevágás, gőzölés vagy réteges ragasztás.
- Készítse el a sablont vagy a bordákat a belső sugár szerint; réteges ragasztásnál számoljon a visszarugózással.
- Állítsa be a szálirányt: ahol a kialakítás engedi, a fedőfurnér száliránya párhuzamos legyen a hajlítás tengelyével.
- Hajlítson meg egy próbadarabot, és ellenőrizze, hogy a külső oldal nem repedt-e meg, a belsőn pedig nem alakultak-e ki hullámok.
- Rögzítse az ívet: csavarozza és ragassza a bordákhoz, töltse ki ragasztóval a bevágásokat, vagy csak a ragasztó teljes kötése után vegye le a rétegesen ragasztott lemezt a sablonról.
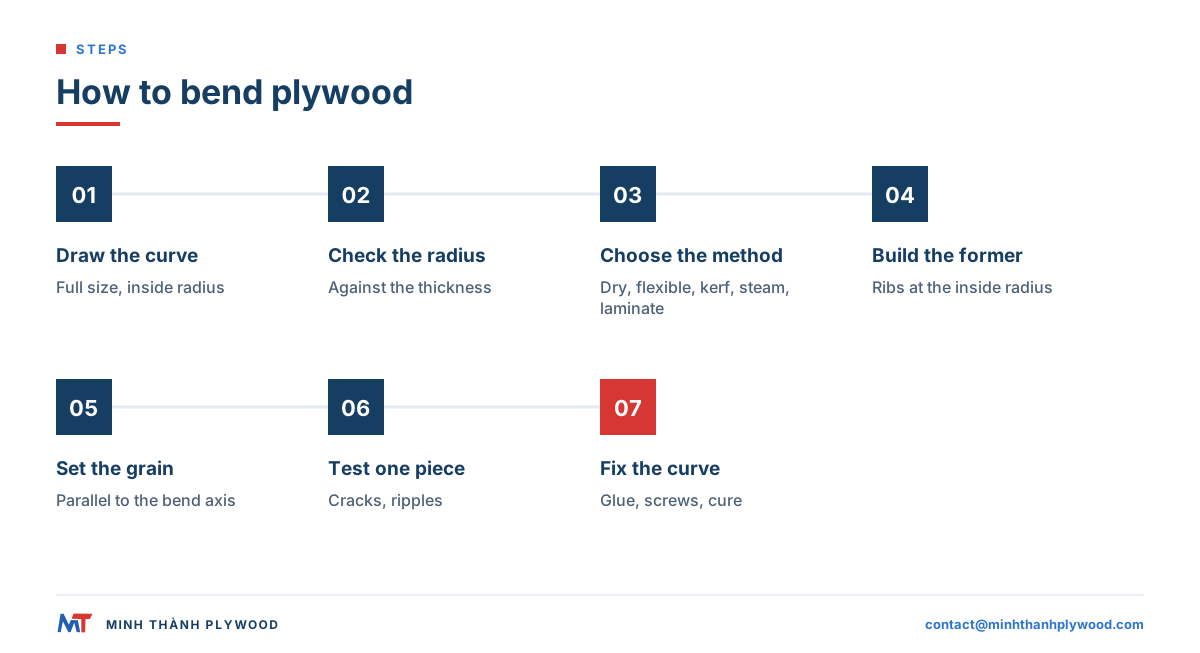
Mekkora a rétegelt lemez minimális hajlítási sugara?
A minimális sugár a vastagsággal együtt nő. A vékony rétegelt lemez szárazon jóval 1 m alatti sugárra is hajlítható; egy 18 mm-es lemeznek több méteres sugár kell, kivéve, ha bevágásokkal gyengítik, gőzölik vagy vékonyabb rétegekre váltanak.
A száraz, szokásos rétegelt lemez közzétett minimális értékei (az APA hajlítási adatai, méterre átszámítva):
| Lemezvastagság | Szálirányra merőlegesen hajlítva | Száliránnyal párhuzamosan hajlítva |
|---|---|---|
| 1/4 in (körülbelül 6 mm) | 0,6 m | 1,5 m |
| 3/8 in (körülbelül 9,5 mm) | 0,9 m | 2,4 m |
| 1/2 in (körülbelül 12,7 mm) | 1,8 m | 3,7 m |
| 5/8 in (körülbelül 15,9 mm) | 2,4 m | 4,9 m |
| 3/4 in (körülbelül 19 mm) | 3,7 m | 6,1 m |
A „szálirányra merőlegesen” azt jelenti, hogy a fedőfurnér száliránya párhuzamos a hajlítás tengelyével, így a furnérnak nem kell a rostjai mentén megnyúlnia. A forrás megjegyzi, hogy ezeknél a sugaraknál is előfordulhat repedés, ezért sorozatgyártásnál kissé nagyobb sablonnal érdemes dolgozni. Nedvesítéssel vagy gőzöléssel szűkebb sugár is elérhető, a hajlítható rétegelt lemez pedig a táblázat összes értékénél sokkal szűkebbre hajlítható.
Melyik rétegelt lemez a legjobb hajlításhoz?
Hajlításhoz a vékony, könnyen hajló rétegekből készült, az eljárásnak megfelelő ragasztású rétegelt lemez a legalkalmasabb. A legtöbb munkához három típus jöhet szóba.
- Hajlítható rétegelt lemez: kézi hajlításra készül, hosszanti száliránnyal (a rövid oldal mentén hajlítható) vagy keresztirányú száliránnyal (a hosszú oldal mentén hajlítható) kapható. A hajlítható rétegelt lemezről szóló útmutatónk részletesen bemutatja a hosszanti és keresztirányú változat közötti különbséget.
- Vékony rétegelt lemez, 3–5 mm: elég merev a kezeléshez, ugyanakkor elég vékony a réteges ragasztáshoz és az enyhe száraz hajlításhoz. A mi lemezeink mindig 5 rétegűek; egy 3 mm-es lap egy belső furnérból, két keresztfurnérból és két fedőfurnérból áll.
- Szokásos bútoripari rétegelt lemez, 12–18 mm: szárazon csak nagy sugáron hajlítható, ezért szűk ívekhez fűrészbevágásokat készítenek rajta.
Milyen vastag és méretű hajlítható rétegelt lemezt árulnak az amerikai üzletek?
Az amerikai üzletek 1/8, 3/16 (5 mm), 1/4 és 3/8 in vastag hajlítható rétegelt lemezt árulnak, kétféle lemezállással, amelyek meghatározzák a hajlítás irányát. A 4 × 8 ft méretű lemez hosszanti szálirányú, „oszlop” kivitelként árulják: a 4 ft-os szélessége mentén görbül, és 8 ft magasan áll. A 8 × 4 ft méretű lemez keresztirányú, „hordó” kivitelként árulják: a 8 ft-os hossza mentén görbül, 4 ft magas, és hordóként öleli körül a formát. A két méret más irányban hajlítható, ezért a kívánt ívnek megfelelő változatot rendelje meg.
| Vastagság | Metrikus méret | Jellemző minimális sugár, könnyű irányban | Jellemző minimális sugár, keresztirányban |
|---|---|---|---|
| 1/8 in | 3 mm | körülbelül 6 in (150 mm) | körülbelül 18 in (450 mm) |
| 3/16 in | 5 mm | körülbelül 10 in (250 mm) | körülbelül 24 in (600 mm) |
| 1/4 in | 6 mm | körülbelül 12 in (300 mm) | körülbelül 30 in (750 mm) |
| 3/8 in | 9 mm | 12–18 in (300–450 mm) | körülbelül 43 in (1100 mm) |
Ezek a beszállítói táblázatokból származó kiinduló értékek: a Columbia Forest Products hajlítható lemezekhez közölt sugártáblázata 3/8 in vastagságban 12 in minimális sugarat ad meg, egy gyártói táblázat pedig az 1/8, 3/16 és 3/8 in sorok értékeit közli. Az 1/4 in-es sor a köztes értékekből becsült. Először egy darabon végezzen próbát, mert az értékek gyártónként eltérnek.
Az Egyesült Államokba szánt lemezekhez kérje el a formaldehid-kibocsátás igazolását. A keményfa furnérmagos rétegelt lemez határértéke a CARB Phase 2 és a TSCA Title VI szerint is 0,05 ppm (40 CFR 770.10). Az amerikai eladók a hajlítható lemezeket TSCA Title VI-kompatibilisként tüntetik fel. A lemezeinken 2025 áprilisa és 2026 júniusa között végzett hat ASTM D6007 kamrateszt átlaga 0,014–0,032 ppm volt, 9, 15 és 18 mm-es lemezeken.
A felületkezelés alapján válassza ki a fedőfurnért. Lakkozott íves alkatrészen látszik a fedőfurnér, ezért megjelenése miatt nyár-, nyír-, okoume- vagy mérnöki furnérból (EV) készült felületet választanak; a laminált vagy festett alkatrészhez ipari minőségű fedőfurnér is megfelel.
Íves rétegelt lemez készítése fűrészbevágásokkal
A fűrészbevágásos hajlításnál a vastag rétegelt lemez belső oldalán egymás melletti vágások készülnek, miközben a külső oldalon vékony réteg marad épen. Hajlításkor a vágások összezáródnak, a megmaradó külső réteg pedig felveszi az ívet.
A bevágásköz képlete:
bevágásköz = fűrészrés-szélesség × (belső sugár + bevágásmélység) ÷ bevágásmélység
Kidolgozott példa 18 mm-es lemezre, 3 mm vastag külső réteg meghagyásával:
| Adat | Érték |
|---|---|
| Fűrészrés szélessége (fűrészlap) | 3 mm |
| Bevágásmélység | 15 mm |
| Belső sugár | 300 mm |
| Bevágásköz | 3 × 315 ÷ 15 = 63 mm |
| Bevágások száma negyedkörön | körülbelül 8 |
Ugyanez a példa hüvelykben, 3/4 in-es lemezzel és 1/8 in-es fűrészlappal: 1/16 in vastag külső réteget hagyjon, így a bevágásmélység 11/16 in (0,6875 in). 12 in-es belső sugárnál a bevágásköz 0,125 × (12 + 0,6875) ÷ 0,6875 = 2,3 in, vagyis körülbelül 2 5/16 in. Ha ehelyett 1/32 in vastag réteg marad (a bevágásmélység 23/32 in), a bevágásköz 2,2 in-re csökken. Szűk ívekhez az asztalosipari útmutatók 1/32–1/64 in vastag réteget javasolnak; a bevágásköz legfeljebb 1/32–1/16 in-nel térjen el a célértéktől.
A negyedkörhöz szükséges vágások száma a hajlítási szög × bevágásmélység ÷ fűrészrés-szélesség képlettel számítható: 1,571 × 15 ÷ 3 = 7,9, felfelé kerekítve 8.
Hogyan próbálható ki a bevágásköz képlet nélkül?
Készítsen egy bevágást egy maradékdarab végének közelében, szorítsa le a lapot a vágás egyik oldalán, majd emelje meg a szabad végét, amíg a bevágás összezáródik. Mérje meg a távolságot a bevágástól addig a pontig a lapon, ahová az ív középpontját szeretné, majd mérje meg, mennyire emelkedett meg a vég ezen a távolságon: ez adja az adott sugárhoz szükséges bevágásközt. A próba a tényleges fűrészlap-szélességet és a lemez valódi rétegrendjét veszi figyelembe, ezért ez a legbiztonságosabb ellenőrzés egy teljes lemez bevágása előtt.
Mitől sikertelen a fűrészbevágásos hajlítás?
Ha a külső réteg túl vékony, a bevágások kirajzolódnak a felületen, és bordázottá teszik; ha túl vastag, a réteg megreped. A rejtett ok a lemez egyenetlen vastagsága lehet: változó vastagság esetén azonos fűrészmélységnél is eltérő vastagságú réteg marad. A bútoripari, csiszolt lemezeink vastagságát ±0,2–0,3 mm pontossággal kalibráljuk, így a megmaradó réteg a teljes lapon egyenletes. A görbület rögzítéséhez töltsön ragasztót az összezárt bevágásokba, vagy ragasszon vékony furnért a belső oldalra.
Működik a rétegelt lemez gőzölése vagy forró vízben áztatása?
A rétegelt lemez gőzölése vékony lemezeknél működik. A gőz vagy a forró víz megpuhítja a fát, így a lemez a szárazon elérhetőnél szűkebb ívre hajlítható; a görbületet a sablonon rögzítve száradás után is megtartja.
Az eljárás:
- Vékony lemezt használjon: a 3–6 mm-es lemezek jól reagálnak, a vastagabbak átmelegítése hosszú időt vesz igénybe.
- Ellenőrizze a ragasztást: a víz megpuhítja a szokásos beltéri ragasztási réteget, ezért gőzöléshez vízálló ragasztású lemezt válasszon.
- Gőzölje vagy áztassa: használjon körülbelül 100 °C-os gőzölőkamrát, vagy rövid hajlításhoz törölközőt és forró vizet. Tömör fánál általános irányelv körülbelül egy óra gőzölés 25 mm vastagságonként; vékony rétegelt lemezhez ennél jóval kevesebb idő kell.
- Azonnal hajlítsa a sablonra, és néhány centiméterenként rögzítse.
- A sablonon szárítsa ki a lemezt, amíg nedvességtartalma vissza nem áll a helyiség szintjére, majd vegye le.
A BS EN 314-2 szabvány BSI-leírása a rétegelt lemez ragasztási minőségi követelményeit határozza meg, a BS EN 636 BSI-leírása pedig a száraz, nedves vagy kültéri körülményekre alkalmas rétegelt lemezekről szól. A gyártótól érdemes megkérdezni, milyen ragasztású lemezt és ragasztási osztályt kínál gőzöléshez.
A gőzölés növeli a fa nedvességtartalmát, száradáskor pedig az alkatrész zsugorodik. Hagyja a sablonon, amíg nedvességtartalma el nem éri a használat helyéül szolgáló helyiségét. A bútoripari rétegelt lemez 8–12 % nedvességtartalommal hagyja el üzemünket, ami beltéri bútoroknál szokásos érték.
Hogyan hajlítják a fát a bútorgyárakban? Réteges ragasztás
A bútorgyárakban a fát leggyakrabban réteges ragasztással hajlítják: vékony furnér- vagy lemezrétegeket ragasztanak és préselnek sablonra, a megszilárdult ragasztási réteg pedig rögzíti az ívet. Így készülnek a formázott székülések, háttámlák és karfák.
- Vágja méretre a rétegeket furnérból vagy vékony rétegelt lemezből, kissé túlméretezve.
- Rétegezze egymásra a lapokat, minden illesztésnél ragasztóval; a legtöbb réteg az ív mentén azonos irányba fusson, a megfelelő keresztirányú merevséget pedig keresztben elhelyezett rétegekkel biztosítsa.
- Préselje össze illeszkedő külső és belső sablon között vagy vákuumzsákban.
- Hagyja teljesen megkötni: a hő gyorsítja a műgyanta kötését, a hidegen kötő ragasztó több időt igényel.
- Vágja végleges méretre és csiszolja meg az alkatrészt.
Vékony rétegeknél és merev ragasztónál kicsi a visszarugózás. A vastagabb rétegek jobban visszarugóznak, ezért a sablon a véglegesnél kissé szűkebb sugarúra készül, majd az első alkatrészeken ellenőrzik. Az íves és formázott rétegelt lemezről szóló útmutatónk az ülőlapokat és hajlított alkatrészeket mutatja be.
Rétegelt lemez hajlítása bútorhoz: mitől lesz jó az íves alkatrész?
Bútoripari hajlításnál a sugárnak, a fedőfurnérnak és a ragasztásnak a látható felülethez kell igazodnia. Az íves alkatrészt kívülről ítélik meg, ezért a hajlítás előtti felületi minőség és síklapúság legalább annyira számít, mint maga a hajlítás.
| Bútorelem | Jellemző módszer | Mit kell megadni? |
|---|---|---|
| Íves szekrény- vagy recepcióspult-front | Hajlítható rétegelt lemez vagy 18 mm-es, bevágott lemez | Furnér fafaja és minőségi osztálya, a felületkezelendő oldal, sugár |
| Székülés és háttámla | Réteges ragasztás | Furnér fafaja, rétegek száma, ragasztó, sablonrajz |
| Íves fiók- vagy ajtólap | Vékony rétegek vákuumzsákban | Mindkét oldal fedőfurnérja, kiegyensúlyozottság, préselés utáni vastagság |
| Ágyfejvég vagy falpanel | Száraz hajlítás bordákra | Vastagság, bordaköz, fedőfurnér minőségi osztálya |
| Kiállítóegység vagy oszlopburkolat | Hajlítható rétegelt lemez | Hosszanti vagy keresztirányú szálirány, lemezméret |
A csiszolt, sík felületre egyenletesen vihető fel a lakk íves alkatrészen is. Bútoripari lemezeinket alapesetben kétszer préseljük: először a belső lapot préseljük és kalibráljuk, majd felpréseljük a fedőfurnérokat. Így sík felületet és egyenletes vastagságot kapunk a további megmunkáláshoz.
Hogyan hajlítható a rétegelt lemez sablon és szorítók segítségével?
A sablon adja azt a formát, amely köré a rétegelt lemezt hajlítják; a szorítók vagy hevederek a helyén tartják, amíg a ragasztó megköt vagy a lemez megszárad. A jó sablonon múlik, hogy az ív pontos lesz-e.
- Készítse egymásra rakott MDF- vagy rétegeltlemez-bordákból: a belső sugár szerint vágja ki, majd vékony farostlemezzel borítsa, hogy sima legyen az ív.
- Helyezze sűrűn a bordákat vékony vagy hajlítható lemeznél, így a felület nem lapul be közöttük.
- Használjon nyomáselosztó lécet vagy illeszkedő külső sablont, hogy a szorítóerő egyenletesen oszoljon el az íven.
- Racsnis hevederrel húzza a lemezt a nagy sablon köré, ha nincs elég szorító.
- Viaszolja vagy ragassza le szalaggal a sablont, hogy a kinyomódó ragasztó ne tapassza hozzá az alkatrészt.
Teljes rétegeltlemez-tábla hajlítása
Teljes lemezt úgy hajlíthat, hogy szárazon felvehető sugárnak megfelelő íves bordákra csavarozza, vagy két vékonyabb rétegből alakítja ki az ívet. Két 9 mm-es réteg könnyebben hajlítható, mint egy 18 mm-es lemez, és a bordákon történő összeragasztás után ugyanolyan merev lesz.
Egy teljes íves fal- vagy pultlemez lépései:
- Helyezze el a bordákat az ív mentén olyan sűrűn, hogy a lemez ne lapuljon be közöttük.
- Hajlítsa rá az első vékony réteget, és csavarozza minden bordához.
- Terítsen rá ragasztót, majd hajlítsa rá a második réteget úgy, hogy az illesztések az első réteg illesztéseihez képest eltolva legyenek.
- Csavarozza vagy szorítsa össze a rétegeket a ragasztó kötéséig, majd töltse ki és csiszolja meg a felületet.
Az 1220 × 2440 mm-es lemez a rövidebb oldala mentén hajlítva 2440 mm hosszú ívet követ; a hosszabb oldala mentén hajlítva 1220 mm-es ívet. Úgy rendelje meg a lemezt, hogy a fedőfurnér száliránya megfeleljen a kívánt hajlításnak.
Mi ronthatja el a rétegelt lemez hajlítását?
A legtöbb hiba oka az adott módszerhez túl szűk sugár, a nem megfelelő szálirány vagy a gyenge ragasztási réteg. Mindegyiknek jól felismerhető jele van.
| Probléma | Jel | Megoldás |
|---|---|---|
| Túl szűk sugár | Repedések a külső felületen | Nagyobb sugár, vékonyabb lemez, hajlítható rétegelt lemez vagy gőzölés |
| Nem megfelelő szálirány | Repedés a fedőfurnér száliránya mentén | Fordítsa el úgy a lemezt, hogy a szálirány párhuzamos legyen a hajlítás tengelyével |
| Túl vékony megmaradó réteg a bevágásoknál | A barázdák kirajzolódnak a felületen | Sekélyebb bevágások vagy furnér a belső oldalon |
| Egyenetlen vastagság | Változó vastagságú réteg, sík szakaszok az ívben | Kalibrált, csiszolt lemez |
| A nedvesség meggyengíti a ragasztási réteget | Gőzölés után szétválnak a rétegek | Vízálló ragasztás gőzöléshez |
| Visszarugózás | Az alkatrész a levétel után kinyílik | Szűkebb sablon, vékonyabb rétegek, merev ragasztó |
Mit adjon meg hajlításra szánt rétegelt lemez rendelésekor?
Hajlítási munkához a módszert, a sugarat és a szálirányt is meg kell adni, hogy a gyártó a tervezett módon hajlítható lemezt szállítson. Ezeket a szokásos lemezadatokkal együtt írja az ajánlatkérésbe.
| Megadandó adat | Példa |
|---|---|
| Felhasználás és módszer | Bevágásokkal készülő íves szekrényfrontok, 300 mm-es belső sugár |
| Vastagság és tűrés | 18 mm, csiszolt, ±0,2–0,3 mm |
| Fedő- és hátoldal | Nyár A/B vagy nyír D+/D, a jóváhagyott mintához igazítva |
| A fedőfurnér száliránya | A 2440 mm-es oldallal párhuzamosan |
| Belső réteg | White Styrax vagy eukaliptusz |
| Ragasztó és kibocsátás | UF-ragasztó, E0-kibocsátás; MR vagy WBP ragasztás gőzöléshez |
| Méret és mennyiség | 1220 × 2440 mm, havonta ennyi lemez |
A Minh Thanh Plywood 3–40 mm vastagságban gyárt bútoripari és belsőépítészeti rétegelt lemezt; ingyenes mintát is biztosít, amelyet a megrendelés előtt a sablonon lehet kipróbálni.
Beszerzési kérdések és válaszok
Mi a legegyszerűbb módja a rétegelt lemez hajlításának?
A hajlításra gyártott, hajlítható rétegelt lemez a legegyszerűbb választás: bordákra vagy sablonra rögzíthető. Kézzel is szűk ívre hajlítható, bevágás, gőzölés és ragasztás nélkül, a látszó oldala pedig sima marad.
Hogyan hajlítható a rétegelt lemez törés nélkül?
A vastagsághoz tartozó minimális sugárnál nagyobbat válasszon, és ahol lehet, a fedőfurnér szálirányára merőlegesen hajlítsa a lemezt. Ha a száraz lemezzel elérhetőnél szűkebb ív szükséges, használjon fűrészbevágásokat, vékony rétegeket vagy hajlítható rétegelt lemezt.
Hajlítható rétegelt lemez forró vízzel?
Igen, vékony lemezek esetén. Az áztatás vagy a gőzölés megpuhítja a külső rétegeket, így a vékony lemez szárazon elérhetőnél szűkebb ívre hajlítható; a száradásig rögzítse sablonra. Válasszon vízálló ragasztású lemezt, mert a víz gyengíti a szokásos beltéri ragasztási réteget.
Milyen vastagságú rétegelt lemez hajlítható a legjobban?
A vékony rétegelt lemez hajlítható a legkönnyebben. Egy 6 mm-es lemez jóval szűkebb ívre hajlítható, mint egy 18 mm-es: a közzétett, száraz hajlítási minimumok szerint az 1/4 in vastag lemez a szálirányra merőlegesen körülbelül 0,6 m sugarú ívet vesz fel, a 3/4 in vastaghoz pedig körülbelül 3,7 m szükséges.
Milyen távol legyenek egymástól a bevágások a rétegelt lemez hajlításához?
A bevágásköz képlete: bevágásköz = a fűrészrés szélessége × (belső sugár + bevágásmélység) ÷ bevágásmélység. Egy 18 mm-es lemeznél, 3 mm széles és 15 mm mély fűrészréssel, 300 mm-es belső sugáron körülbelül 63 mm-es bevágásköz szükséges.
Meghajlítható egy teljes rétegeltlemez-tábla?
Igen, nagy sugáron. Egy teljes, száraz lemez enyhe ívre hajlítható, ha néhány száz milliméterenként bordákat kap; szűkebb ívhez használjon hajlítható rétegelt lemezt vagy két vékonyabb, a sablonon összeragasztott réteget.
Milyen irányban fusson a szálirány a rétegelt lemez hajlításakor?
A fedőfurnér száliránya fusson párhuzamosan a hajlítás tengelyével, így a lemez a szálirányra merőlegesen hajlik. A közzétett száraz hajlítási minimumok szerint az azonos vastagságú lemez sugara a szálirányra merőlegesen kevesebb mint fele a száliránnyal párhuzamos hajlítási sugárnak.
Milyen ragasztót használnak a hajlított rétegelt lemez rétegeihez?
Merev, lassan kötő, keményre száradó faragasztót, például karbamid-formaldehid gyantát, epoxit vagy kétkomponensű lamináló ragasztót. A lágy PVA-ragasztók idővel kúszhatnak, amitől az ív visszarugózhat.
Hogyan hajlítják a rétegelt lemezt a bútorgyárakban, például székekhez?
A vékony furnért vagy lemezt illeszkedő sablonon, fűtött vagy hideg présben ragasztják össze, így a ragasztási réteg rögzíti az ívet. Ezzel a rétegek ragasztásával készült eljárással ismételhető minőségű ülőlapok, háttámlák és karfák készülnek.