
塗裝木皮板可分為兩種:一種是在工廠塗裝線上施作透明或有色塗層並固化後出貨,另一種則是先砂光、裁切後再上漆。預塗裝夾板能省下櫃體與層板的現場工序;未塗裝夾板則保留顏色與板邊處理的選擇。台灣的系統櫃、家具製造與裝潢業者,以及香港的傢俬製造商與裝修工程採購,可按用途比較兩種做法。本文由 Minh Thanh Plywood 說明 UV、漆面、油漆與底漆塗層、成本取捨,以及塗裝線對板材的要求。
塗裝木皮板是什麼?
預塗裝夾板是經砂光的硬木夾板,在出售前已於工廠塗裝線上為單面或雙面上漆。板材出貨時帶有已固化的透明或有色塗層,可直接裁切與組裝。「塗裝夾板」是較廣泛的說法,泛指在工廠或裁切後完成表面塗裝的夾板。
多數預塗裝板材使用透明UV固化壓克力塗層,分多道薄塗層施作,再以紫外線燈在數秒內固化。另有工廠漆面、油漆或底漆塗層。面材通常選用樺木、槭木、楊木或裝飾性硬木。
預塗裝夾板供室內使用,包括櫃體、層板、衣櫃、店面展示架與牆板。除非膠合類別與板邊封閉方式都按需求指定,否則不應作為結構用或室外用板材。
塗裝木皮板的尺寸與價格
標準預塗裝板材尺寸為4 x 8 ft(48 x 96 in,32 sq ft),厚度從1/4到3/4 inch,可塗裝單面或雙面。在加拿大,4 x 8尺寸的預塗裝夾板零售價約為CAD 53至CAD 146,價格視樹種、厚度與等級而定(2026年10月);越南製同尺寸板材為1220 × 2440 mm。
| 地點 | 品項 | 每片4 x 8板材價格 |
|---|---|---|
| Peacock Lumber(安大略省),預塗裝類別 | 預塗裝樺木夾板 | CAD 52.95至CAD 75.25 |
| Peacock Lumber,預塗裝類別 | 同類別的其他板材 | CAD 105.95至CAD 145.95 |
| TimberTown(亞伯達省),4x8板材 | 杉木、雲杉及其他夾板,所有等級 | CAD 17.97至CAD 152.97 |
| Minh Thanh Plywood,貨櫃訂單 | 家具用夾板,1220 × 2440 mm | FOB每立方公尺US$350起(2026年10月);這是原板每立方公尺的FOB價格,不是單片價格 |
零售店另收裁切費。Peacock Lumber為前3片板材各提供第一次免費裁切,之後每刀收CAD 2.00;夾板厚度超過3/4 inch或長度超過8 ft時,另加CAD 5.00。半片與四分之一片板材的單價較高。家具工廠以貨櫃下單可省去這兩項費用:Minh Thanh可依訂單壓製1220 × 2500或1220 × 2280 mm等自訂尺寸,將板材裁成4、6或8片,另可為歐洲製作1250 × 2500 mm,讓工廠取得適合CNC排料的尺寸。
加拿大進口商或家具工廠比較時,應看每個完成零件的落地成本(含運費、保險、關稅與進口費用),而非單片零售價。上表零售價是加拿大客戶向當地經銷商支付的價格;FOB價格則是貨櫃買家在計入運費與關稅前的起點。台灣進口夾板另有5%營業稅,由海關課徵,計算時以完稅價格加進口關稅為基礎;適用時也須計入貨物稅及類似稅費。
塗層類型比較:UV、漆面、油漆與底漆
工廠塗裝的預塗裝夾板大致分為四種,差異在於硬度、外觀,以及表面修補或重新塗裝的難易度。
| 塗裝類型 | 施作方式 | 表面效果 | 適用用途 | 重塗或修補 |
|---|---|---|---|---|
| UV固化壓克力 | 滾輪塗布,經UV燈固化 | 堅硬、透明,低光澤或中光澤 | 櫃體、層板、展示架 | 不易局部修補;磨粗表面後重塗 |
| 漆面(硝化纖維素漆或催化型漆) | 噴塗或幕簾式塗裝,常溫或烘箱乾燥 | 透明、溫潤,可調整光澤度 | 家具、裝飾板 | 容易局部修補 |
| 工廠油漆 | 噴塗或滾輪塗布,不透明色塗層 | 純色,可遮住木紋 | 兒童家具、零售空間、配色設計 | 磨粗表面後可重漆 |
| 僅上底漆 | 上一道或兩道底漆後砂光 | 表面平滑,可在現場上漆 | 油漆木作與牆面 | 於現場上漆 |
| 覆面層(美耐皿紙或薄膜) | 壓合,不是塗裝 | 裝飾印刷或薄膜表面,硬度高 | 櫃體、模板、包裝 | 不再重塗 |
UV固化塗層是預塗裝櫥櫃夾板的主流,因為塗裝線速度快,表面也耐化學品與刮傷。漆面外觀較溫潤,也比較容易修補。UV塗裝細節請參閱UV塗裝夾板與可上UV塗裝板材。
UV塗裝線如何製作預塗裝夾板
預塗裝夾板是將砂光板材送進塗裝線,逐層施作薄塗層,再以紫外線燈在數秒內逐層固化。整條塗裝線以平放方式連續處理板材,因此進料板材是否平整、厚度是否均勻,會直接影響成品。
- 校厚與砂光,讓原板厚度一致、表面平滑。
- 刷除粉塵,避免顆粒被封在塗層下。
- 滾塗封閉劑或填充底漆,填平木材開放的導管。
- UV固化塗層。
- 塗層間輕磨,去除立起的木纖維。
- 施作底塗與面塗,每道塗層依序固化,直到達到指定的漆膜厚度與光澤度。
- 檢查、堆疊與包裝,板材之間墊入保護片。
漆面夾板塗裝線的流程相近,但使用噴塗或幕簾式塗裝設備與乾燥烘箱,不使用UV燈;速度較慢,外觀較溫潤,也較容易修補。油漆夾板會多上一道含顏料的底塗,通常還會加透明保護面塗。
預塗裝與未塗裝夾板有什麼不同?
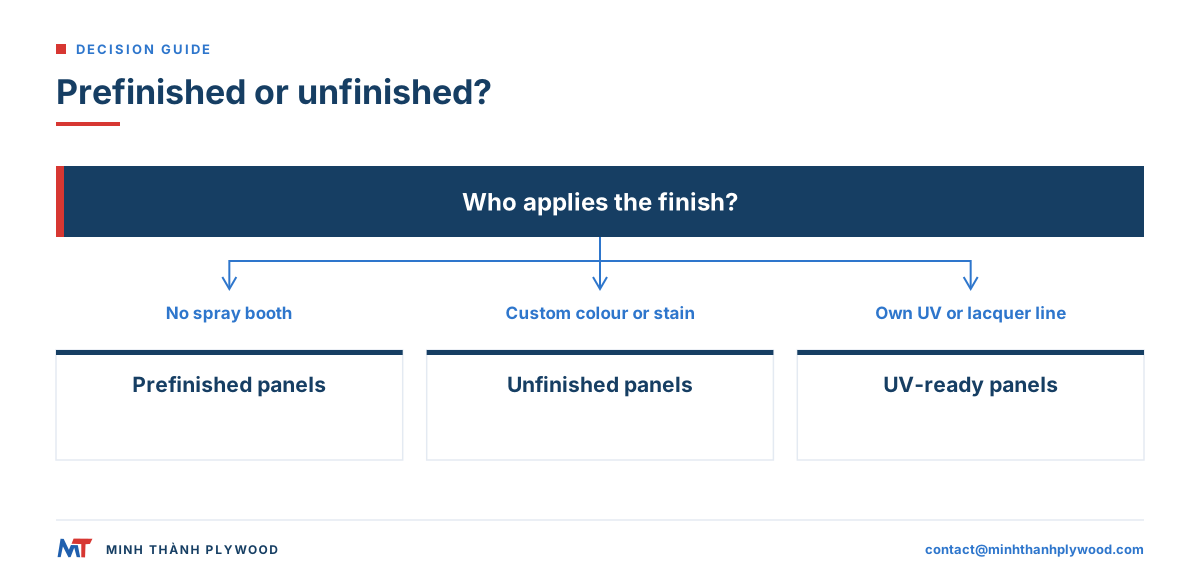
預塗裝夾板以工廠先完成塗裝來換取加工速度;進料裁切後,只要封邊與組裝。未塗裝夾板已砂光但表面裸露,可自行決定顏色、光澤度與塗層,也須自行完成塗裝工序。
| 比較項目 | 預塗裝夾板 | 未塗裝夾板(原板) |
|---|---|---|
| 工場工序 | 裁切、封邊、組裝 | 砂光、封閉、塗裝、乾燥後再組裝 |
| 外觀 | 工廠固定的光澤度與顏色 | 可選擇任意染色、光澤度或油漆 |
| 裁切邊緣 | 未塗裝,須貼封邊條 | 與板面一併完成塗裝 |
| 表面損傷 | 明顯刮痕須重新塗裝 | 可在塗裝前砂除 |
| 膠合接合處 | 塗層須避開接著區域 | 可直接與裸露木材膠合 |
| 適用用途 | 櫃體、層板、家具內側 | 外露面、染色或油漆加工 |
許多櫥櫃工場會兩種板材並用:櫃體與層板使用預塗裝板,門片與外露側板則使用未塗裝板,再按客戶指定顏色自行塗裝。
預塗裝與未塗裝夾板的成本
同樣結構的板材,預塗裝單片價格較高,因為費用包含塗層、塗裝線加工與保護包裝。但以完成零件計算,總成本常較低,因為工場省去自行塗裝的工序。
手工或噴塗原板通常要經過以下工序,每一步都需要人工與乾燥時間:
- 兩面砂磨至塗裝所需的砂紙號數。
- 施作封閉劑或調理劑。
- 輕磨封閉劑塗層。
- 施作第一道面塗。
- 塗層之間輕磨。
- 施作第二道面塗;高磨耗表面再加第三道。
- 乾燥、堆疊並做好保護後再組裝。
選擇哪種做法較省,主要看以下條件:
- 產量:大量製作櫃體時,預塗裝最能節省工序。
- 噴漆室:沒有噴漆室時,預塗裝可免去設備投資與粉塵控制。
- 顏色:特殊配色或染色較適合使用未塗裝板材。
- 自有塗裝線:有UV或漆面塗裝線的家具工廠,可採購可上UV塗裝的板材並於廠內加工;貨櫃量下單時,每個零件的成本通常最低。
預塗裝夾板防水嗎?
不防水。工廠塗層可讓板面耐潑水、清潔與污漬,但不會讓整片板材防水。水會從裁切邊緣、螺絲孔及塗層受損處進入。
塗裝板材遇水時的表現,主要由兩項條件決定:
- 膠合類別:室內用板材使用UF膠;MR(三聚氰胺強化)膠合較耐潮;酚醛樹脂膠(WBP)則適用於室外與潮濕環境。
- 板邊:安裝前須為每一道裁切邊貼封邊條或做好封閉處理。
EN 314-2規定膠合品質,EN 636則涵蓋乾燥、潮濕或室外環境用夾板。台灣進口商另須確認產品是否列入經濟部標準檢驗局(BSMI)木製板材應施檢驗品目;合板相關標準包括CNS 1349、8058、11671、8057、11670、15583與11669,檢驗項目為甲醛釋出量及標示,方式為型式認可逐批檢驗或驗證登錄。
水槽下櫃體或浴室洗手台櫃應指定MR或酚醛樹脂膠合類別、封閉所有板邊,並保持塗層完整。室外用途不適合使用室內用塗裝夾板;WBP結構請參閱室外用夾板。
塗裝樺木夾板
塗裝樺木夾板是最常見的預塗裝板材,通常以淺色樺木面材搭配雙面透明UV塗層,用於櫃體、抽屜與層板。樺木適合上透明塗層,木紋不明顯,顏色也較淺。
採購預塗裝樺木夾板時,可確認以下項目:
- 面材與背面等級:越南樺木面材等級以D+、D與E標示,並以面材/背面配對報價,例如D+/D或D/E;選材比較時,D+約相當於歐洲B級,D約相當於BB級。
- 芯材:芯材須密實並經校厚,讓塗裝面保持平整。
- 塗層結構與光澤度:確認塗裝單面或雙面、透明或有色,以及光澤度。
- 甲醛釋出量:櫃體與家具可指定E0等級。
Minh Thanh的樺木面家具板材經砂光與拋光,兩面都可上UV塗裝,適合買家使用自有塗裝線加工;結構與尺寸請參閱樺木夾板。
塗裝夾板的用途
需要快速取得乾淨、耐用且可直接看見或觸摸的表面時,可使用塗裝夾板。
- 廚房與浴室櫃體:適合用在不想手工塗裝的內側表面。
- 衣櫃、壁櫥與層板:表面方便擦拭,常選淺色。
- 店面展示架與陳列設備:可配合裝修工程快速組裝。
- 牆板與天花板:預塗裝樺木或槭木板材可快速完成室內表面。
- 兒童家具與辦公家具:可選容易清潔的油漆或透明塗層。
- 車輛內裝:廂型車與露營車可用薄型預塗裝板材作為內襯。
外露門片與高級家具常在裁切後再塗裝,讓顏色與板邊處理配合整件家具。
夾板如何自行塗裝:逐步處理
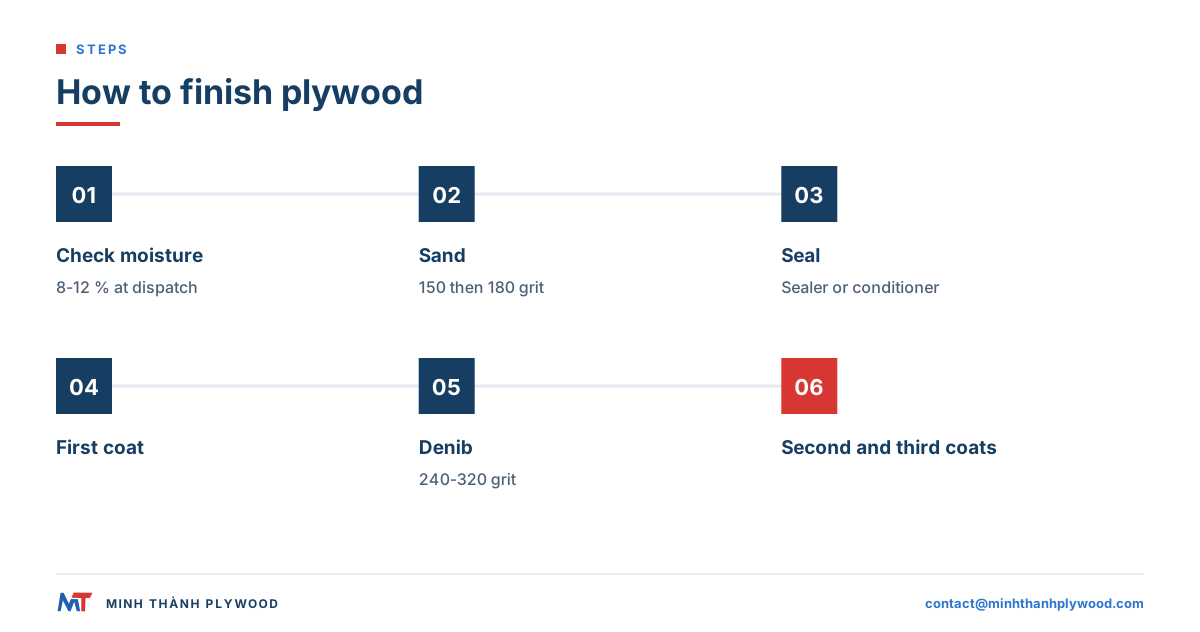
自行塗裝夾板時,先砂磨至平滑,再做封閉處理,最後薄塗兩至三道面漆,每道之間輕磨。以下步驟適用於樺木、楊木或橡木等硬木面材的透明塗裝;每道塗層都須完全乾燥後再進行下一道。
- 確認含水率:板材應乾燥並適應室內環境;家具用夾板出廠時含水率為8–12 %。
- 砂磨板面:有刮痕時先用120號砂紙,再用150號與180號砂紙,並沿木紋方向砂磨。
- 除塵:使用吸塵器與粘塵布清除粉塵。
- 封閉表面:透明塗裝使用砂光封閉劑;樺木、槭木等容易染色不均的面材,染色前先用染色前調理劑。
- 需要時先染色,並先用邊角料試色。
- 施作第一道面塗:可用水性聚氨酯漆、透明漆或硬蠟油。
- 乾燥後輕磨去毛刺:使用240至320號砂紙。
- 施作第二道與第三道塗層,用於耐磨表面。
樺木夾板避免使用厚重的油性染料,以免染色不均;可改用凝膠染料或有色面塗。
夾板板邊如何塗裝
依板邊用途與外觀要求,可使用封邊條、實木封邊或補土上漆。夾板裸露板邊會看見層層單板,也容易吸收塗料與水分。
| 板邊做法 | 外觀 | 強度 | 適用用途 |
|---|---|---|---|
| 木皮封邊條(熨貼式或熱熔膠貼合) | 與面材相配 | 輕度使用 | 櫃體、層板 |
| PVC或ABS封邊條 | 純色或木紋印刷 | 耐衝擊 | 商用家具、展示架 |
| 實木封邊 | 可相配或形成對比 | 最強 | 桌面、層板前緣、門片 |
| 補土後上漆 | 遮住層疊單板 | 中等 | 油漆木作 |
| 封閉處理的外露層板邊 | 可見條紋狀板邊 | 中等 | 採用夾板層疊邊外觀的現代家具 |
現代家具可刻意保留外露的夾板層疊邊,但芯材必須沒有空隙,否則缺口會直接露出。Minh Thanh以橫向與縱向拼接芯層,讓板邊保持密實。
夾板牆面如何塗裝
夾板牆面施工時,先讓板材接縫均勻,再填縫或設計接縫細節,之後整面砂磨與塗裝;也可使用預塗裝板材,保留接縫作為陰影縫。
- 規劃接縫:預塗裝板材之間留3至5 mm陰影縫,能呈現刻意設計的效果;密接接縫則須填縫。
- 固定板材:預塗裝板可用隱藏式固定夾,或以膠與釘固定;油漆牆面可用螺絲固定後補土。
- 處理轉角與開口的板邊:使用填縫膠、實木收邊或封邊條。
- 完成表面:原硬木面材可上透明水性塗層;油漆牆面則先上底漆再塗裝。
飯店、辦公室與住宅的牆面應指定E0甲醛釋出量;建築規範要求時,另須為牆面材料指定防火處理。
UV塗裝線需要什麼樣的板材?
UV塗裝線需要板材平整、表面光滑且厚度一致,因為滾輪會按每平方公尺的塗料用量施作;板面只要有高低差,就可能出現漏塗或積漆。塗層與板材都會影響成品品質。
Minh Thanh的可上UV塗裝家具板材具備以下條件:
- 厚度經校準:家具板材砂光後厚度公差為±0.2–0.3 mm,最低可達±0.2 mm,讓滾輪接觸整個板面。
- 平整度:標準做法為二次壓合;先壓合並校準芯板,再壓合面材與背面。
- 密實芯材:芯層以橫向與縱向拼接,避免縫隙透映到塗層表面。
- 板面經砂光與拋光:兩面均可上UV塗裝,達到客戶自有UV塗裝線所需的表面標準。
- 乾燥且低甲醛釋出量:出貨含水率為8–12 %,使用E0等級UF膠。
板材隨附甲醛釋出量證明:以ICTT工廠編號23024取得CARB P2/TSCA Title VI認證,並於2025年4月至2026年6月間,對9、15與18 mm板材進行6次ASTM D6007氣候箱測試,平均值為0.014–0.032 ppm;其中3次由上海弘君檢測,另3次由ICTT Vietnam檢測。依40 CFR 770.10,單板芯硬木夾板的限值為0.05 ppm。
塗裝夾板的搬運與存放
塗裝夾板比原板更需要留意運輸與存放,因為工廠塗層刮傷後無法在現場砂除。多數損傷發生於裝貨、卸貨與裁切時。
- 板面之間加隔片:在塗裝板材之間墊入保護紙或薄膜,避免運輸途中有砂粒刮傷板面。
- 平放並保持乾燥:置於室內水平墊木上,避免陽光直射;陽光可能使部分透明塗層泛黃,也可能讓塗層下的木材顏色變深。
- 適應環境:裁切前讓整疊板材適應室內濕度;家具工廠出貨時含水率為8–12 %。
- 依鋸台選擇板面朝向:使用桌上型圓鋸時,較好的板面朝上;使用帶有刻痕鋸片的導軌鋸或裁板鋸時,依機台方向進料,避免塗層崩裂。
- 避免塗層沾到膠:接合處先遮蔽或砂磨,因為膠無法黏住已固化的表面塗層。
預塗裝夾板板材應指定哪些規格?
板材與塗層應分開指定,因為兩者各有不同的失效原因。完整規格須同時列出兩部分。
| 板材 | 塗層 |
|---|---|
| 面材樹種與正面/背面等級 | 塗裝類型(UV壓克力、漆面、油漆、底漆) |
| 芯材樹種與結構 | 單面或雙面 |
| 膠合類別與甲醛釋出等級 | 光澤度與顏色(透明、有色、白色) |
| 厚度與公差 | 耐刮與耐化學品要求 |
| 板材尺寸 | 運輸用保護膜或板間隔片 |
若板材要由買家自行塗裝,應加註「兩面砂光並可上UV塗裝」,並列出塗裝線需要的砂紙號數或表面平滑度;下單前先用自有塗裝線試做樣品。
訂貨時應怎麼選?
先決定由誰負責塗裝。若由經銷商或塗裝加工廠處理,就近採購預塗裝板材;若工廠自有UV或漆面塗裝線,則可按貨櫃採購可上UV塗裝的板材,自行控制顏色與光澤度,並降低每個零件的成本。
可上UV塗裝家具夾板的規格範例如下:
18 mm,1220 × 2440 mm,樺木面材D+/D,白色Styrax芯材,芯層橫向與縱向拼接並二次壓合,E0等級UF膠,兩面砂光、拋光並可上UV塗裝,±0.2 mm,含水率8–12 %,棧板包裝;數量;目的港(可按進口安排填寫高雄、台中或基隆)。
Minh Thanh家具板材厚度為3至40 mm,尺寸有1220 × 2440與1250 × 2500 mm,面材可選樺木、楊木、EV、奧古曼、松木及其他樹種。最低訂購量為1個40HC貨櫃,經協議可混合規格;支付30%訂金後生產需15–45天,並可免費寄送樣品供塗裝線試做。請將板材與塗裝線需求寄至contact@minhthanhplywood.com。
採購常見問題
什麼是預塗裝夾板?
預塗裝夾板是經砂光的硬木夾板,在出貨前於工廠塗裝線上為單面或雙面上漆;常見做法是在板面塗上透明UV固化壓克力塗層。板材可直接裁切與組裝,現場不必再砂光或塗裝。
預塗裝夾板防水嗎?
不防水。塗層可抵抗潑水與清潔,但裁切邊緣仍裸露,而且膠合類別通常是室內用。用於潮濕區域時,應指定室外用膠合類別,並封閉每一道裁切邊。
使用預塗裝夾板有哪些優點?
可省去工場內的砂光、封閉處理及兩道或更多塗層工序,表面也由工廠均勻固化,板材到貨即可組裝。櫥櫃製造商還能省下人工、乾燥空間與粉塵控制的成本。
預塗裝夾板和原板有什麼不同?
預塗裝夾板到貨時已有塗層,可直接組裝;原板則已砂光但未上漆,裁切後還須自行塗裝。預塗裝可省工,原板則能自行決定顏色、光澤度與板邊處理。
哪裡能買到預塗裝夾板?
硬木板材經銷商會備有供櫥櫃加工使用的預塗裝樺木與槭木板材。自有塗裝線的家具工廠則會以貨櫃為單位採購可上UV塗裝的砂光板材,再於廠內自行塗裝。
預塗裝夾板可以再上漆嗎?
可以,但須先磨粗表面並塗上接著底漆,因為油漆不易附著在已固化的UV塗層上。若板材預定要上漆,訂購未塗裝板或已上底漆的板材較合適。
夾板板邊要怎麼處理?
一般做法是貼上相配的木皮或PVC封邊條,可用熨貼式或機器施作;實木封邊更牢固,補土後上漆則適合烤漆加工。安裝前須封閉每一道裁切邊。
樺木夾板要怎麼塗裝?
先用150號砂紙,再用180號砂紙砂磨;若要染色,先塗砂光封閉劑或染色前調理劑,再上兩至三道水性聚氨酯漆或透明漆,每道之間輕磨。樺木使用油性染料容易花色,先做試色。
預塗裝夾板比未塗裝夾板貴嗎?
以單片計價,預塗裝夾板較貴,因為價格包含塗層、塗裝線加工與仔細包裝。以一組完成的櫥櫃計算,通常反而較省,因為工場不必自行塗裝,也省下作業空間。
什麼是可上UV塗裝的夾板?
這類板材已砂光並拋光,平整、光滑度足以供買家自有的UV塗裝線加工。Minh Thanh供應的家具用板材兩面都已處理,可直接進行UV塗裝。
預塗裝夾板能用於牆面嗎?
可以。預塗裝樺木或槭木板材可快速完成室內牆面與天花板;先規劃接縫,使用隱藏式固定件,外露邊緣則貼封邊條或實木收邊。