
A rétegelt lemez minőségének ellenőrzéséhez nézze meg az éleket, hogy a rétegek egyenletesek és résmentesek legyenek, koppintson a felületre az üreges helyeket keresve, mérje meg egy tábla súlyát, fektesse le és mérje ki a vastagságot, majd nedvességmérővel ellenőrizze a nedvességtartalmat. Utána a ragasztást a típusához illő módon vizsgálja, és a felületet és a címkét vesse össze a megrendeléssel. A Minh Thanh Plywood tíz vizsgálatot ismertet, a hozzájuk szükséges eszközökkel és azzal, mit jelent az egyes hibák.
Hogyan ellenőrizzük a rétegelt lemez minőségét: a tíz vizsgálat
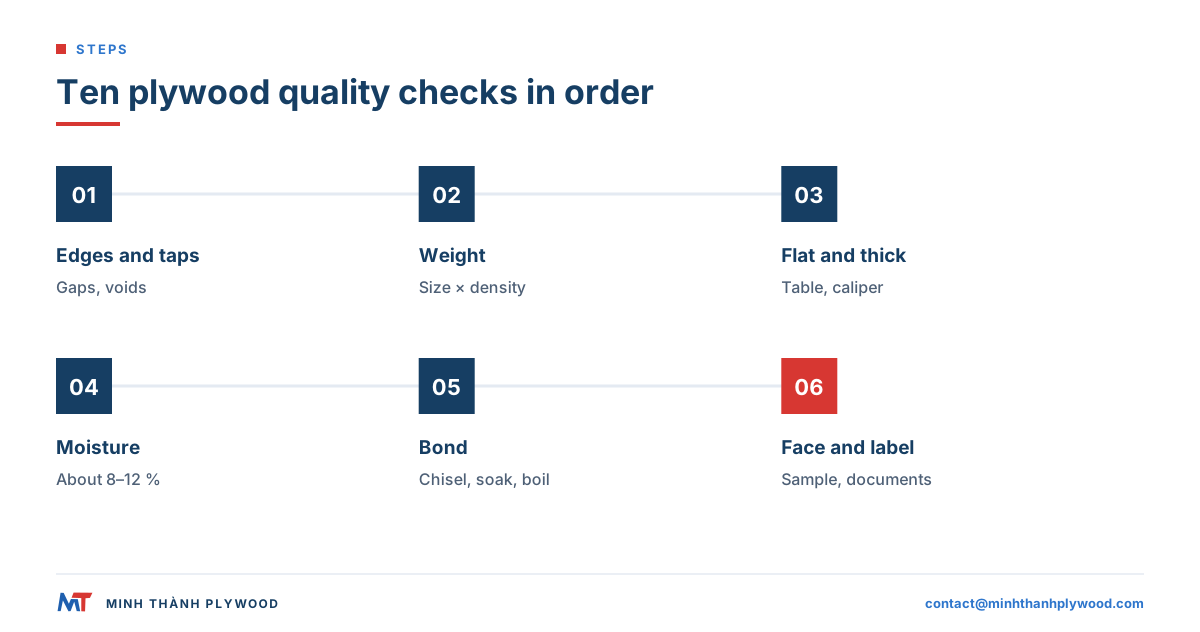
Tíz vizsgálat ellenőrzi a rétegelt lemez minőségét a lap szélétől a csomagon lévő címkéig, és nyolcukhoz csak kéziszerszám kell. Magyarországon a konténer általában vasúton vagy közúton jut el a vevőhöz valamelyik tengeri kikötőből, ezért a hibát érdemes még a gyárban megtalálni. Először a jóváhagyott mintán végezze el a vizsgálatokat, majd a szállítmány lapjain, és az eredményeket minden alkalommal írja fel a megrendeléshez.
| Sor | Vizsgálat | Eszköz | Jó minőség ismérve |
|---|---|---|---|
| 1 | Élrétegek és maghézagok | Szem, zseblámpa | Egyenletes rétegek, nincs rés vagy átfedés |
| 2 | Koppintásos próba üregekre | Ujjperc vagy érme | Mindenütt azonos, tömör hang |
| 3 | Tömeg | Mérleg | A méret × sűrűség alapján számítottól néhány százalékon belül |
| 4 | Síkság | Sík asztal, egyenes vonalzó | Fekszik, nem billeg, nincs íveltség |
| 5 | Vastagság | Tolómérő | Öt pontban a megrendelés tűrésén belül |
| 6 | Nedvesség | Tűs nedvességmérő | Bútorlemeznél kb. 8–12 % |
| 7 | Ragasztás | Véső, áztatás | A faszálak szakadnak, a ragasztóvonal ép marad |
| 8 | Felület | Nappali fény, minta | Megfelel a minőségi párnak és a mintának |
| 9 | Áztatás vagy főzés | Víz, edény | A ragasztási osztály kibírja a saját vizsgálatát |
| 10 | Címke és dokumentumok | Megrendelés, csomagolási lista | Azonos specifikáció, tétel és tanúsítvány |
A sorrend számít. Az 1–6. vizsgálat laponként percek alatt elvégezhető, és a rossz lapok nagy részét még a ragasztási vizsgálatok előtt kiszűri. A 10. vizsgálat minden lapot a megrendeléshez és a dokumentumokhoz köt.
Hogyan lehet első pillantásra megkülönböztetni a jó rétegelt lemezt a rossztól?
A rétegelt lemez minőségét a jó lapon az él és a felület mutatja meg, még mielőtt szerszám kerülne elő: zárt, egyenletes rétegek, sík lap, négyzetes sarkok és hibátlanul csiszolt felület nyílt hibák nélkül. A rossz lemez ugyanitt árulja el magát.
Rétegelt lemez ellenőrzése: jó és rossz jelek
A jó rétegelt lemez négy jele:
- Élek. Minden réteg egyenes, egyenletes vonal, minden élen ugyanannyi réteg, sötét ragasztási hézag nélkül.
- Sarkok. Négyzetesek és élesek, nincs összenyomódás vagy kipattogzás.
- Felület. Egyenletes szín a minőségi osztálynak megfelelően, simára csiszolva, a foltok szorosak és síkban vannak.
- Lap. Asztalra fektetve sík; súlya ugyanolyan érzetű, mint a következő lapé.
A rossz rétegelt lemez négy jele:
- Maghézagok vagy átfedések, amelyek az élen lyukként vagy dudorként látszanak.
- Hólyagok vagy buborékok a felületen, amelyek hüvelykujj-nyomásra engednek.
- Vetemedés: a lap billeg az asztalon, vagy hosszában íves.
- Vékony helyek, ahol a felületet a réteg alá csiszolták.
Egy pillantás nem pótolja az alábbi vizsgálatokat, de megmutatja, mely lapokat érdemes elsőként megvizsgálni.
1. vizsgálat: az élről olvassa le a rétegeket és a maghézagokat
Nézze végig a lap mind a négy élét: minden rétegnek egyenes, egyenletes vonalnak kell lennie, a magrétegek között nem lehet rés, és nem lehet dupla furnér ott, ahol két darab átfedésben van. Az él a teljes tábla keresztmetszete.
Mit számoljon és keressen:
- Rétegszám. Minden élen ugyanannyi réteg. Egy 18 mm-es bútorlemez jellemzően 11–13 rétegből áll; a Minh Thanh-nál gyártott 3–5 mm-es vékony lemez mindig 5 rétegű.
- Maghézagok. Sötét rés ott, ahol két magfurnér nem találkozott. Az élen látható rövid hézagok gyakran a lap belseje felé húzódnak.
- Átfedések. Olyan réteg, amely megvastagszik vagy duplázódik; később a felületen bordázatként jelenik meg.
- Egyensúly. A rétegek párosával egyeznek a közép két oldalán, így a lap sík marad.
Sötét szobában világítsa meg az élt zseblámpával; a kis hézagok árnyékként látszanak. A maghézagok és az átfedések laza rétegelésből származnak. A Minh Thanh vízszintesen és függőlegesen is összevarrja a magrétegeket, hogy a mag zárt maradjon.
2. vizsgálat: koppintson a felületre a rejtett üregek megtalálásához
Koppintson a lap felületén 20–30 cm-enként ujjperccel vagy érmével: a tömör tábla mindenütt ugyanúgy szól, az üreg vagy a nem ragasztott rész pedig üreges hangot ad. Ez a leggyorsabb vizsgálat arra, amit az él nem mutat meg.
A vizsgálat menete:
- Fektesse a lapot szilárd, sík felületre.
- Koppintson rácsban, sorról sorra, a teljes felületen.
- Az üreges hangú helyeket jelölje krétával.
- Nyomja meg a jelölt helyet hüvelykujjal: a hólyag enged, a tömör felület alatti üreg nem.
Az üreges hely maghézagot, elmaradt ragasztóanyagot vagy a préselés során a gőz okozta hólyagot jelent. Néhány kis jel egy kereskedelmi lemezen még belefér a minőségi osztályba; egy bútorlemezen viszont, amelyet marni vagy élfúrni fognak, bármelyik jel selejtet jelent.
3. vizsgálat: mérje le egy lap súlyát a sűrűséghez képest
Mérjen meg egy lapot, és hasonlítsa össze a hosszúság × szélesség × vastagság × a megadott magsűrűség szorzatával: az eredménynek néhány százalékon belül kell lennie. Egy 1220 × 2440 × 18 mm-es lap kb. 26,8 kg, ha a mag Styrax, 31,1 kg akácia magnál és 34,8 kg eukaliptusz magnál.
| Vastagság | Styrax mag, 500 kg/m³ | Akácia mag, 580 kg/m³ | Eukaliptusz mag, 650 kg/m³ |
|---|---|---|---|
| 9 mm | 13,4 kg | 15,5 kg | 17,4 kg |
| 12 mm | 17,9 kg | 20,7 kg | 23,2 kg |
| 15 mm | 22,3 kg | 25,9 kg | 29,0 kg |
| 18 mm | 26,8 kg | 31,1 kg | 34,8 kg |
Mit mutat a mérleg:
- Sokkal könnyebb a vártnál: üregek a magban, a megrendeltnél könnyebb fafaj, vagy a megengedettnél vékonyabb lap.
- Sokkal nehezebb a vártnál: sűrűbb fafaj, több ragasztó vagy nedves lemez; ezután a nedvességet ellenőrizze.
- Egymástól eltérő lapok: vegyes magok egy megrendelésen belül.
A súly önmagában nem minőségi osztály. Egy könnyű Styrax lemez és egy nehéz eukaliptusz lemez is lehet jó; más-más szerkezet, más-más alkatrészhez.
4. vizsgálat: fektesse le a lapot a vetemedés ellenőrzéséhez
Fektesse a lapot felülettel felfelé sík asztalra vagy padlóra: a sík lap mindenütt érintkezik, és sarkainál nyomva nem billeg. Ezután egyenes vonalzót fektessen mindkét átló mentén és minden oldal mentén.
Az eredményt így értelmezze:
- A sarok felemelkedik vagy a lap billeg: csavarodás, kiegyensúlyozatlan szerkezetből vagy egyenetlen száradásból.
- Hosszirányú ív: gyakran a két felület nedvességtartalmának különbsége.
- Keresztirányú behajlás: az egyik felület szárazabb a másiknál, vagy csak az egyik oldalon vékony a felület.
A síkságot szobai körülmények között ellenőrizze, ne egyenesen a hideg vagy nyirkos konténerből; hagyjon a lapoknak egy napot az alkalmazkodásra. A Minh Thanh alapértelmezés szerint kétszer préseli a bútorlemezeket: a magtáblát előbb préselik és kalibrálják, utána kerül rá a felső és a hátoldali furnér. Ettől marad sík a bútorlemez CNC-munka közben.
5. vizsgálat: mérje meg a vastagságot tolómérővel öt ponton
Tolómérővel mérje meg minden lap vastagságát a négy sarkon és a közepén, legalább 25 mm-re a széltől, és hasonlítsa össze minden értéket a megrendelés tűrésével. Egyetlen mérés nem vizsgálat.
| Lemeztípus | Vastagsági tűrés a Minh Thanh-nál |
|---|---|
| Csiszolt bútorlemez | ±0,2–0,3 mm, akár ±0,2 mm-ig |
| Kereskedelmi és fenolfilmes | ±0,5 mm |
| Csomagolási rétegelt lemez | ±0,5–1,0 mm |
| Hossz és szélesség, minden lemez | ±2 mm |
Egy lapon belüli vastagságszórás ugyanúgy számít, mint az átlag. Egy lap, amely az egyik sarkán 18,2 mm, a másikon 17,6 mm, nem illik egy horonyba vagy zsanér beállításába, még ha az átlaga jónak látszik. A rétegelt lemez vastagsági útmutatója a névleges és a tényleges méretet egymás mellett mutatja.
6. vizsgálat: olvassa le a nedvességet tűs mérővel
Nyomjon tűs nedvességmérőt több lap felületébe, a fafajhoz vagy a rétegelt lemezhez állítva: a bútorlemez nedvességtartalma kb. 8–12 % legyen. A Minh Thanh furnérjait és lemezeit szállításra eddig a tartományig szárítja.
Az eredmény értelmezése:
- 8–12 %: normális a gyárat elhagyó bútorlemeznél.
- Magasabb értékek: nedvesen tárolt, esőt kapott vagy kevéssé szárított lemezek; száradás közben vetemedésre és ragasztási problémákra számítson.
- Nagyon eltérő értékek a lapok között: a csomagok szállítás közben egyenetlenül kerültek hatás alá; ellenőrizze a csomagolást és a konténert.
Mérjen a csomag felső, középső és alsó lapjain, mindkét felületen. A mérő csak a külső rétegeket olvassa, így az élhez közeli magas érték figyelmeztető jel, nem végső eredmény.
7. vizsgálat: ellenőrizze a ragasztást vésővel vagy késsel
Vágjon le egy kis csíkot egy levágott darabból, és vésővel feszítse szét a rétegeket: jó kötésnél a fa szakad, mindkét oldalon faszállal, és maga a ragasztóréteg tart. Tiszta, sima ragasztófelület faszál nélkül gyenge kötést jelent.
Lépések egy levágott darabon:
- Vágjon csíkot kb. 25 mm szélességben, a lapon keresztbe.
- Kezdje a vésőt az egyik ragasztóvonalnál a csík végén.
- Feszítse szét a rétegeket, és nézze mindkét törött felületet.
- Ítélje meg a faszálat: jó kötésnél a felület nagy részén szakadt fa marad; gyenge kötésnél csupasz ragasztó vagy csupasz furnér.
- Ismételje meg két-három ragasztóvonalon, köztük egyen a közép közelében.
Ez a helyszíni vizsgálat nem ad minőségi osztályt, de gyorsan elválasztja a jó és a rossz kötést. Ha a szerződés számot kér, az EN 314-1 szerinti laboratóriumi nyíróvizsgálat adja meg.
8. vizsgálat: vesse össze a felületet a minőségi osztállyal és a mintával
Nappali fényben vesse össze a felületet a jóváhagyott mintával és a megrendelésen szereplő minőségi párral: színt, mintázatot, foltokat, repedéseket és csiszolást. A referencia a minta, nem önmagában a minőségi osztály neve.
Mire figyeljen a felületen:
- Minőségi pár. A felső és a hátoldali furnér a megrendelt osztályok szerint, például B/B nyárfánál vagy D+/D nyírnél.
- Szín és erezet. A minta tartományán belül; a csomagon belüli eltérő színek a kész munkán is látszanak.
- Foltok és dugók. Szorosak, síkban vannak, és a számuk nem haladja meg a minőségi osztály által megengedettet.
- Csiszolás. Egyenletes fény, nincs áttörés a következő rétegig, és nincs rezgésnyom.
- Nyílt hibák. Repedések, nyílt gyűrűk és ragasztófoltok, amelyeket a minőségi osztály nem enged meg.
- Göcsméret az amerikai minőségi osztály szerint. A PS 1 szerint a C osztályú tűlevelű felület szoros göcsöt enged 1,5 in-ig, a D osztályú felület 2,5 in-ig, a Forest Plywood, rétegelt lemez minőségi osztályai szerint, 2026 októberében olvasva. A határt meghaladó göcs minőségi hiba.
A Minh Thanh felületei csiszoltak és polírozottak, mindkét felület UV-bevonatra felkészített, olyan szinten, amire a vevőknek saját UV-bevonat felviteléhez szükségük van. A rétegelt lemez minőségi osztályainak útmutatója magyarázza a betűpárokat.
9. vizsgálat: áztassa vagy főzze a mintát, de csak a megfelelő ragasztónál
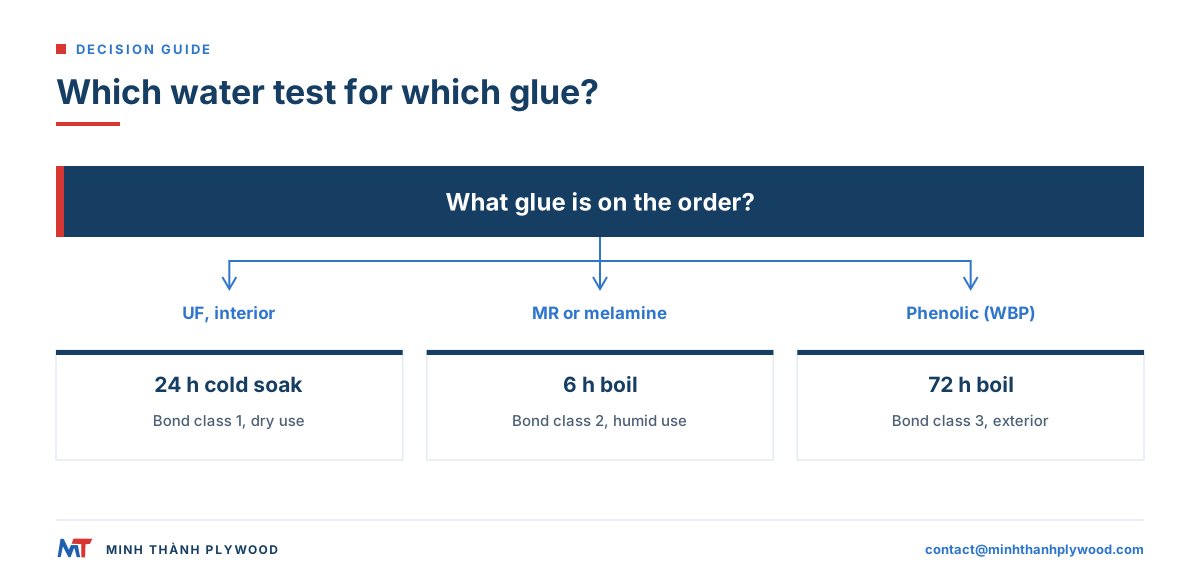
Az áztatásos vagy főzési vizsgálat a ragasztót teszteli vízzel szemben, és a vizsgálatnak a ragasztóhoz kell illeszkednie: a kültéri, fenolos (WBP) ragasztású rétegelt lemez úgy készül, hogy kibírja a főzést, a beltéri UF-ragasztású lemez nem. Egy UF-es bútorlemez főzése és rossz minőségnek minősítése gyakori hiba.
A BS EN 314-2:1993 szerinti európai ragasztási osztályok határozzák meg az egyes felhasználásokhoz megfelelő vizsgálatot:
| Ragasztási osztály | Felhasználás | Előkezelés a kötésvizsgálat előtt |
|---|---|---|
| 1. osztály | Száraz beltér | 24 óra víz kb. 20 °C-on |
| 2. osztály | Nedves beltér | 6 óra forró vízben |
| 3. osztály | Kültér | 4 óra forrásban, szárítás, 4 óra forrásban, vagy 72 óra forrásban |
Otthoni változat: egy 100 × 100 mm-es mintát tegyen forró vízbe néhány órára fenolos lemeznél, vagy 24 órára hideg vizes áztatásra beltéri lemeznél. Szárítsa meg, majd vésővel próbálja szétfeszíteni a rétegeket. A ragasztó által elviselni hivatott vizsgálat után bekövetkező rétegleválás hiba.
A Minh Thanh bútorlemeze E0 kibocsátású UF-ragasztót használ. Az MR, a melaminnal erősített és a fenolos (WBP) kötéseket a vevő előírása szerint gyártják, ezért az áztatásos vagy főzési vizsgálat a megrendelésen szereplő kötéshez igazodik.
10. vizsgálat: egyeztesse a címkét és a dokumentumokat
Egyeztesse minden csomag címkéjét és a dokumentumokat a megrendeléssel: specifikáció, tétel és tanúsítványok. A papíron szereplő és a lapban lévő minőségnek ugyanarra a lemezre kell vonatkoznia.
Mit ellenőrizzen:
- Csomagcímke. A megrendelés száma, a vastagság, a minőségi osztály, a méret és a lapok száma, összevetve a csomagolási listával.
- Kibocsátási címke. Amerikai megrendelésnél a lemezeken a TSCA Title VI címke van: gyártó, tétel, tanúsító szám TPC-43 és „TSCA Title VI compliant”.
- Számla és hajóraklevél (B/L). Amerikai megrendelésnél mindkettő rögzíti a TSCA Title VI megfelelőséget.
- Tanúsítványok. CARB P2 / TSCA Title VI az ICTT 23024-es gyári számmal, ISO 9001:2015 a rétegelt lemez gyártására (KAC25/0185), és TCVN 11902:2017 furnérfelületű rétegelt lemezre (VietCert 141.1-VNC-HC).
- Vizsgálati jegyzőkönyvek. A kibocsátási jegyzőkönyv lemeze, módszere és laboratóriuma; a jegyzőkönyvek az UF gyantát E0 osztályúként azonosítják.
Minőségi bélyegző és a vevői hibák
Egy amerikai minőségi bélyegző a teljes specifikációt egyetlen lemezre sűríti. Az alábbi sorrendben olvassa (APA, hogyan olvassa a védjegybélyegzőt, 2026 októberében olvasva):
- Lemez minőségi osztálya. A felső és a hátoldali furnér párja, például A-B vagy B-C, vagy rendeltetést jelölő név, például Rated Sheathing. A felső furnér minőségi osztálya áll elöl.
- Ragasztási besorolás. Exterior vagy Exposure 1, amely megmondja, mekkora időjárásnak és nedvességnek felel meg a ragasztóvonal. A CDX kereskedelmi névben az X valaha kültéri ragasztót jelentett, a CDX lemezeket azonban Exposure 1 ragasztási osztályba sorolják, nem Exteriorba; a bélyegzőn olvassa le a ragasztási osztályt.
- Támaszköz-jelölés. Két szám, például 32/16: a legnagyobb támaszközt hüvelykben, a tetőburkolatnál (bal) és az aljzatnál (jobb).
- Gyári szám és szabvány. Az APA-tag gyár száma és a termékszabvány, PS 1. Ellenőrizze a gyári számot az APA gyárlistájával, mert importált lemezeken előfordulnak másolt bélyegzők.
- Keményfás rétegelt lemez. A keményfás lemezekre a HPVA HP-1 vonatkozik; felső és hátoldali párjuk például A-1 vagy B-2, mellette a formaldehid-címke (CARB vagy TSCA Title VI). A rétegelt lemez minőségi osztályainak útmutatója magyarázza a betűpárokat.
A négy vevői hiba kerül a legtöbbé: a legolcsóbb ajánlat megvétele, rossz minőségi pár megrendelése, a tanúsítás elhagyása, és olyan minta elfogadása, amely nem a gyártott sorozat. Figyelmeztető jelek egy ajánlaton: az ár messze a piaci ajánlat alatt van ugyanarra a vastagságra, magra és ragasztóra; a csomagon nincs tételszám; a tételhez nincs kibocsátási vizsgálati jegyzőkönyv; és a tanúsítvány más gyárat nevez meg, mint amelyik a szállítmányt küldi.
A Minh Thanh hat ASTM D6007 szerinti kamrás vizsgálata 2025 áprilisa és 2026 júniusa között, 9, 15 és 18 mm-es lemezeken átlagosan 0,014–0,032 ppm értéket adott. Háromat a Shanghai Hongjun, hármat az ICTT Vietnam végzett. A furnérmagú keményfás rétegelt lemez határértéke a 40 CFR 770.10 szerint 0,05 ppm.
Mit jelentenek a rétegelt lemez egyes minőségi hibái
Minden megbukott vizsgálat egy gyártási okra utal, és az ok dönti el, mit kezdjen a lappal: elutasítja, alacsonyabb felhasználásra sorolja, vagy a minőségi osztályán belül elfogadja.
| Hiba | Jellemző ok | Teendő |
|---|---|---|
| Maghézag vagy átfedés az élen | Laza rétegelés, nincs összevarrás | Bútornál elutasítani; csomagoláshoz szétválogatni |
| Üreges hang koppintásra | Üreg, kimaradt ragasztó, gőzhólyag | Elutasítani, ha megmunkálandó részen van |
| Túl könnyű | Üregek, könnyebb fafaj, a vastagság alatt | Tolómérővel mérni és ellenőrizni a magfafajt |
| Vetemedés, csavarodás vagy ív | Kiegyensúlyozatlan szerkezet, egyenetlen száradás | 24 órán át kondicionálni; elutasítani, ha megmarad |
| Vastagság a tűrésen kívül | Nincs magkalibrálás, kopott csiszolás | Horonyhoz és vasalathoz elutasítani |
| Magas nedvesség | Nedves tárolás, rövid száradás | Szárítani és felhasználás előtt újra ellenőrizni |
| Gyenge kötés a vésős vizsgálaton | Ragasztóeloszlás, prés hője vagy ideje | Elutasítani; kötésvizsgálatot kérni |
| A felület a minőségi osztály alatt | Felületválogatás, áttörő csiszolás | A mintához válogatni; a hiányt reklamálni |
Rögzítse a hibát fotókkal, a csomagszámmal és a mérési értékekkel. A rétegelt lemez minőségi reklamációinak útmutatója ezekből a feljegyzésekből megmutatja, hogyan kell reklamációt benyújtani.
Hogyan ellenőrizzen vietnami rétegelt lemezes konténert szállítás előtt
Szállítás előtt a vietnami rétegelt lemezes konténert fotókkal, videóval és a gyártótól kapott mérési adatokkal, vagy egy ellenőrző cég gyári vizsgálatával ellenőrizheti, a konténer lezárása előtt. A cél, hogy a problémát még a gyárban, a lemezek mellett találjuk meg.
- Egyeztesse a vizsgálatok sorrendjét. Vastagsági pontok, nedvességtartomány, a felület a mintához viszonyítva és a csomagok száma.
- Kérjen csomagfotókat. A mintacsomagok éleiről, felületeiről és címkéiről.
- Kérjen mérési adatokat kamerán. Tolómérő és nedvességmérő a különböző csomagokból kivett lapokon.
- Kövesse figyelemmel a rakodást. Fotók és videó a csomagok konténerbe rakásáról és a plombáról.
- Nevezzen ki ellenőrt az első vagy nagy megrendelésnél, aki személyesen vizsgálja a lapokat és a rakodást.
Magyarországi vevők a konténert jellemzően Koperből, Rijekából vagy Bremerhavenből kapják, vasúton vagy közúton. Minden Minh Thanh-szállítmányt rakodás előtt lefotóznak és lefilmeznek, a vevő pedig megkapja a fotókat és a videót. A vevő módszere szerinti harmadik féli vizsgálatot, például EN 717-1 szerint, kérésre az SGS intézi.
Mit kell ellenőrizni rendelés előtt, fajtánként
Minden rétegelt lemeztípusnak megvan a maga gyenge pontja, ezért a megrendelés előtti ellenőrzés a termékhez igazodik. A táblázat hét gyakori vietnami típusnál az első ellenőrzést mutatja a mintán.
| Lemeztípus | Első ellenőrzés a mintán | Második ellenőrzés |
|---|---|---|
| Bútorlemez | Vastagság öt ponton, síkság | Maghézagok az élen, felület csiszolása |
| Nyír fedőfurnéros | Felületi minőségi pár, például D+/D | Mag az élen: nem nyír |
| Mérnöki furnér (EV) | Szín a referenciához képest | Azonos szín a lapok között |
| Eukaliptusz felületű vagy magú | Súly és merevség | Felületi minőség A/A, A/B vagy B/B |
| Kereskedelmi rétegelt lemez | Maghézagok, vastagság ±0,5 mm | Ragasztótípus a felhasználáshoz |
| Fenolfilmes | Filmborítás, nincs buborék, lezárt élek | Ragasztótípus, maghézagok |
| Csúszásmentes | Mintázat mélysége és tapadása, filmkötés | Élek lezárása |
A vietnami nyír fedőfurnéros rétegelt lemez importált nyírfurnért visel fehér Styrax vagy eukaliptusz magon. Felületi minőségi osztályai D+, D és E; vásárlási összehasonlításban a D+ közel áll a B-hez, a D pedig a BB-hez. A vietnami rétegelt lemez minőségi ítélete minden sorát tárgyalja.
Mit jelent ez a megrendelés szempontjából
A vizsgálatokat a megrendelésbe kell beírni, hogy a gyár ezekre építsen, és az ellenőrzés is ugyanazt vizsgálja. Egy bútorlemez-tétel a vizsgálatokkal így néz ki:
18 mm-es bútorlemez, fehér Styrax mag, összevarrva, kétszer préselve, E0 kibocsátású UF-ragasztóval, nyárfa B/B, 1220 × 2440 mm; vastagság ±0,2–0,3 mm öt ponton, nedvesség 8–12 %, felületek a jóváhagyott mintához igazodva; fotók és videó a rakodásról.
Kezdje ingyenes mintákkal: futtassa rajtuk az 1–8. vizsgálatot, és az egyik mintát tartsa meg referenciaként a szállítmányhoz. A Minh Thanh minimális rendelése egy 40HC konténer; a gyártás 15–45 nappal a 30 % előleg befizetése után kezdődik. Küldje el a specifikációt és a tervezett vizsgálatokat, és árajánlatot adunk hozzájuk a bútorlemezre.
Beszerzési kérdések és válaszok
Hogyan ellenőrizzük a rétegelt lemez minőségét?
Végezzen tíz ellenőrzést: élek és maghézagok, koppintásos üregvizsgálat, lapsúly, síkság, vastagság öt ponton, nedvesség, a ragasztónak megfelelő kötésvizsgálat, a felület összevetése a mintával, áztatásos vagy főzési vizsgálat kültéri ragasztásnál, valamint a címke és a dokumentumok.
Hogyan lehet megkülönböztetni a jó rétegelt lemezt a rossztól?
A jó rétegelt lemeznek minden élen egyenletes, zárt rétegei vannak, koppintásra tömören szól, síkban fekszik, vastagsága a tűrésen belül marad, és tiszta, csiszolt felülete van. A rossz lemez maghézagot, átfedést, üreges helyeket, vetemedést vagy leváló felületet mutat.
Mi a rétegelt lemez főzési vizsgálata?
A mintát vízben főzik, majd rétegleválásra ellenőrzik. A kültéri, fenolos (WBP) ragasztású rétegelt lemez kibírja a hosszú főzést; a beltéri UF-ragasztású lemezt nem erre építik, ezért az UF-lemez főzése nem mond semmit a minőségéről.
Mennyi nedvességtartalmú legyen a rétegelt lemez?
A bútorlemez szállításkor kb. 8–12 %-os értéket mutasson nedvességmérőn. Ennél jóval magasabb érték azt jelenti, hogy a lapokat nedvesen tárolták vagy túl keveset szárították, és használat közben vetemedhetnek.
Hogyan mérjük a rétegelt lemez vastagságát?
Minden lapot a négy sarkán és a közepén mérjen meg, legalább 25 mm-re a széltől, és hasonlítsa a megrendelés tűrésével: a Minh Thanh-nál a csiszolt bútorlemezeknél ±0,2–0,3 mm.
Miért könnyebb a rétegelt lemezem a vártnál?
Vagy a magfafaj könnyebb, például a Styrax az eukaliptuszhoz képest, vagy a lapon üregek vannak, illetve a vastagsága a tűrés alatt van. Hasonlítsa össze a súlyt a megadott magsűrűséggel, és tolómérővel mérje meg a lapot.
Hogyan ellenőrizzen egy vietnami rétegelt lemezes konténert szállítás előtt?
Kérjen fotókat és videót a csomagokról és a rakodásról, kamerán készült tolómérő- és nedvességmérő-értékeket, valamint a felületek összevetését a jóváhagyott mintával; vagy bízzon meg egy ellenőrző céget, hogy a konténer lezárása előtt vizsgálja meg.
Jó minőségű a vietnami nyír fedőfurnéros rétegelt lemez? Mit kell ellenőrizni rendelés előtt?
A vietnami nyír fedőfurnéros rétegelt lemez jó választás élfóliázott bútorhoz. Ellenőrizze a felületi minőségi párt, például a D+/D-t, a mintához viszonyítva, és a magot az élen, mert a mag nem nyír.
Jó minőségű a vietnami fenolfilmes rétegelt lemez? Mit kell ellenőrizni?
Specialista gyártótól származóan igen. Ellenőrizze az élen a maghézagokat, a film egyenletes fedését buborékok nélkül, az élek lezárását, valamint a ragasztótípust, amely eldönti, hány betonöntést bír ki a lemez.
Mit jelent a CARB P2 vagy a TSCA Title VI címke a rétegelt lemezen?
A gyártót, a tételt, a tanúsító számát és a „TSCA Title VI compliant” szöveget mutatja. A Minh Thanh az amerikai megrendelésekhez szánt lemezein a TPC-43 tanúsító számú címke látható.
Otthon is ellenőrizhetem a rétegelt lemez minőségét?
Igen, a legtöbb vizsgálat elvégezhető mérőszalaggal, tolómérővel, egyenes vonalzóval, mérleggel és tűs nedvességmérővel. Csak a kötés- és a kibocsátási vizsgálathoz kell laboratórium.