
夾板品質檢查可先看板邊各層是否均勻、沒有空隙,再敲擊板面找空鼓、秤重、平放、量厚度與測含水率。台灣的傢俱與系統櫃製造商、清水模板業者及進口商,可依訂單規格檢查板材;進口路線可考慮高雄、台中或基隆港。接著依膠種選對測試方式,並核對板面與標籤是否符合訂單。Minh Thanh Plywood整理10項測試、所需工具及各種異常的意義。
夾板品質檢查的10項測試
從板邊到包裝標籤,10項測試可檢查夾板品質,其中8項只需手工具。先測核准樣品,再抽查交貨板材,並把每項結果記在訂單資料旁。
| 編號 | 測試項目 | 工具 | 良好狀況 |
|---|---|---|---|
| 1 | 板邊單板與芯材空隙 | 目視、手電筒 | 各層均勻,沒有空隙或重疊 |
| 2 | 敲擊檢查空鼓 | 指節或硬幣 | 各處聲音同樣紮實 |
| 3 | 重量 | 磅秤 | 與尺寸×密度推算值相差不超過幾個百分點 |
| 4 | 平整度 | 平桌、直尺 | 板材平放,不搖晃、不彎曲 |
| 5 | 厚度 | 卡尺 | 5個量測點均在訂單公差內 |
| 6 | 含水率 | 插針式含水率計 | 傢俱用夾板約8–12 % |
| 7 | 膠合 | 鑿子、浸泡 | 木纖維撕裂,膠線仍牢固 |
| 8 | 板面 | 日光、樣品 | 符合等級組合及樣品 |
| 9 | 浸泡或煮沸 | 水、鍋子 | 膠合等級通過相應測試 |
| 10 | 標籤與文件 | 訂單、裝箱單 | 規格、批次與證書一致 |
檢查順序有其用意。每張板材的第1至6項只需幾分鐘,通常能先篩掉大部分不良品,再花時間做膠合測試。第10項則把每張板材與訂單及文件連結起來。
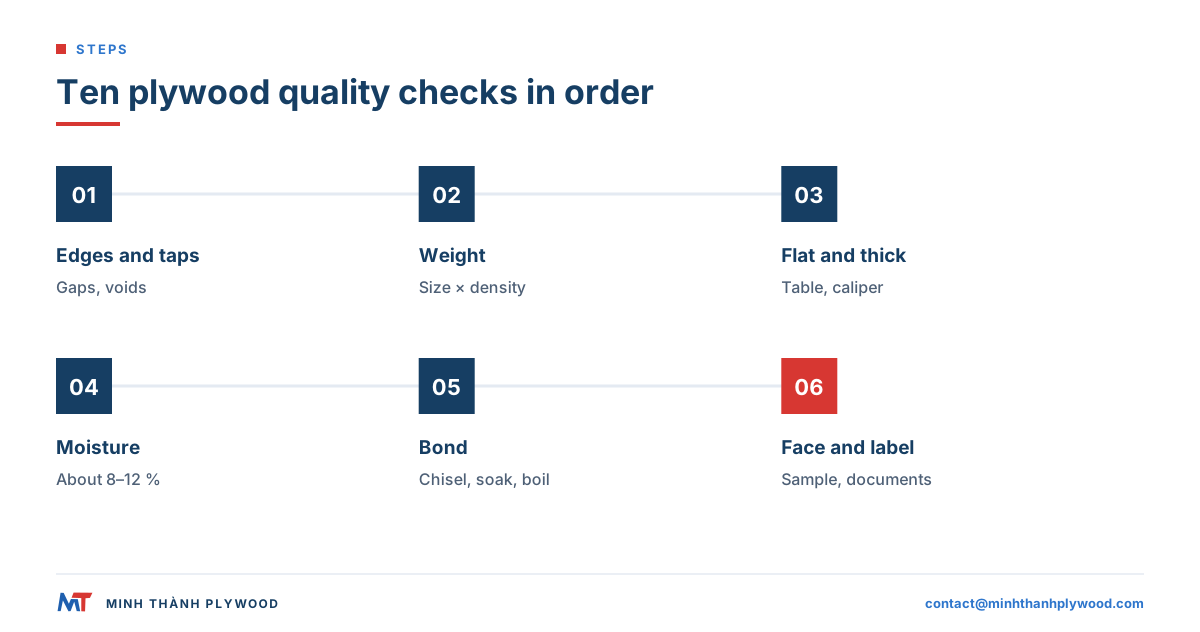
如何快速分辨好夾板與不良夾板?
檢查夾板時,不用工具也能先從板邊與板面看出端倪:單板密合且排列均勻、板材平整、四角方正,砂光板面沒有明顯缺陷。不良品也會在這些地方露出問題。
夾板檢查:良好與不良的跡象
品質良好的夾板有4個特徵:
- 板邊。 每層單板排列筆直、厚度均勻;各邊的層數相同,沒有深色膠線空隙。
- 四角。 方正俐落,沒有壓傷或缺角。
- 板面。 顏色符合等級,砂光平順,修補處緊密且平整。
- 板材。 放在桌面上平整;手感重量與同批下一張相近。
不良夾板常見4種跡象:
- 芯材空隙或重疊在板邊形成孔洞或凸起。
- 板面起泡或鼓泡,用拇指按壓會凹下去。
- **翹曲:**板材放在桌上會晃,或沿長邊彎曲。
- **局部過薄:**板面砂穿,露出下一層單板。
目視不能取代後續測試,但可先找出應優先檢查的板材。
測試1:檢查板邊單板是否均勻、芯材有無空隙
沿板材四邊逐一查看:每層單板都應筆直、均勻,芯材單板之間不能有空隙,也不能有兩片單板重疊而形成雙層。板邊能看出整張板材的剖面狀況。
檢查並記錄以下項目:
- 單板層數。 每一邊的層數應相同。18 mm 傢俱板通常有11至13層;Minh Thanh 的3–5 mm薄板一律為5層。
- 芯材空隙。 兩片芯材單板沒有接合時,板邊會出現深色縫隙。邊緣的小空隙往往會延伸進板材內部。
- 重疊。 某層單板變厚或有雙層,之後可能在板面形成凸線。
- 對稱平衡。 中心兩側的單板應成對對稱,讓板材保持平整。
在昏暗處用手電筒沿板邊照,細小空隙會顯出陰影。空隙與重疊通常來自排板鬆散。Minh Thanh 會以水平及垂直兩個方向拼接芯材層,讓芯材保持密合。
測試2:敲擊板面,找出隱藏空隙
用指節或硬幣每隔20至30 cm敲擊板面:整板聲音一致而紮實;有空隙或未膠合處則會發出空洞聲。這是最快能找出板邊看不到問題的方法。
操作方式:
- 將板材平放在堅固表面上。
- 按行列網格敲遍整個板面。
- 用粉筆標出聲音空洞的位置。
- 用拇指按壓標記處;起泡處會凹下去,板面完整但底下有空隙的位置則不會。
空洞聲可能表示芯材有空隙、漏塗膠,或熱壓時蒸氣造成鼓泡。商用板材有少數小痕跡可能仍符合等級;傢俱板若要開槽或側邊鑽孔,任何一處空鼓都應判退。
測試3:秤一張板材,對照芯材密度
秤一張板材,並與長×寬×厚度×標示芯材密度的推算重量比較;實際重量應在推算值的幾個百分點內。1220 × 2440 × 18 mm板材若使用安息香木芯材,重量約26.8 kg;相思木芯材約31.1 kg;尤加利木芯材約34.8 kg。
| 厚度 | 安息香木芯材,500 kg/m³ | 相思木芯材,580 kg/m³ | 尤加利木芯材,650 kg/m³ |
|---|---|---|---|
| 9 mm | 13.4 kg | 15.5 kg | 17.4 kg |
| 12 mm | 17.9 kg | 20.7 kg | 23.2 kg |
| 15 mm | 22.3 kg | 25.9 kg | 29.0 kg |
| 18 mm | 26.8 kg | 31.1 kg | 34.8 kg |
磅秤讀值可提供以下線索:
- **比預期輕很多:**芯材有空隙、木種比訂購的輕,或板材厚度不足。
- **比預期重很多:**木種密度較高、用膠較多,或板材受潮;接著檢查含水率。
- **同批板材重量相差很大:**同一訂單可能混用了不同芯材。
重量本身不是品質等級。安息香木芯材的輕板與尤加利木芯材的重板都可能品質良好,只是結構不同、用途不同。
測試4:將板材平放,檢查是否翹曲
將板材正面朝上放在平桌或地板上:平整的板材會全面貼合,按壓四角時不會搖晃。接著把直尺分別放在兩條對角線及四邊上檢查。
依照檢查結果判讀:
- **角落翹起或板材搖晃:**可能有扭曲,原因通常是結構不平衡或乾燥不均。
- **沿長邊彎曲:**常與兩面的含水率差異有關。
- **沿寬邊凹曲:**可能是一面比另一面乾,或只有一側使用較薄的表層單板。
應在室溫下檢查平整度,不要剛從冰冷或潮濕的貨櫃取出就測;先讓板材適應一天。Minh Thanh 的傢俱板標準採兩次熱壓:先壓合並校準芯板,再壓合面板與背板,讓傢俱板保持平整,適合 CNC 加工。
測試5:用卡尺在5個位置量厚度
每張板材在四個角及中央量厚度,量測點至少離板邊25 mm,再逐一與訂單公差比較。每張板材只量一次,不算完整檢查。
| 板材類型 | Minh Thanh 厚度公差 |
|---|---|
| 砂光傢俱用夾板 | ±0.2–0.3 mm,最低可達±0.2 mm |
| 商用夾板與覆膜夾板 | ±0.5 mm |
| 包裝夾板 | ±0.5–1.0 mm |
| 所有板材的長度與寬度 | ±2 mm |
同一張板材各處的厚度差異,和平均厚度一樣重要。某張板材一角量得18.2 mm,另一角卻是17.6 mm,即使平均值看起來正確,也可能無法裝入槽口或符合鉸鏈設定。夾板厚度指南並列標稱尺寸與實際尺寸。
測試6:用插針式含水率計讀取含水率
把插針式含水率計插入數張板材的板面,並設定木種或夾板模式:傢俱用夾板的含水率應約為8–12 %。Minh Thanh 出貨前會將單板與板材乾燥至這個範圍。
讀值判讀方式:
- **8–12 %:**傢俱用夾板出廠時的正常範圍。
- **讀值偏高:**板材可能在潮濕環境存放、遭雨淋或乾燥不足;乾燥時可能翹曲或出現膠合問題。
- **不同板材的讀值差異很大:**包裝在運送途中受潮不均;檢查包裝與貨櫃。
從每包上層、中間及底層抽取板材測量,並檢查正反兩面。含水率計只讀取外層單板,因此靠近板邊的高讀值是早期警訊,不能當作最終結果。
測試7:用鑿子或刀子測試膠合
從餘料切下一小條,用鑿子撬開單板:膠合良好時,木材會撕裂,兩側都留下木纖維,膠線本身仍牢固。若膠合面乾淨光滑、沒有木纖維,表示膠合強度不足。
使用餘料測試:
- **切下一條板材,**寬約25 mm,橫跨板面。
- **從板條一端,**將鑿子抵在一條膠線上。
- **撬開單板,**查看兩側斷面。
- **檢查木纖維:**膠合良好時,大部分表面會留下撕裂的木纖維;膠合不佳時,會露出沒有木纖維的膠面或單板。
- **重複測試,**檢查兩至三條膠線,其中一條應靠近中央。
這種現場測試不能判定等級,但可快速區分膠合良好與不良。若合約要求量化數值,可依 EN 314-1 進行實驗室剪切測試。
測試8:依等級與樣品檢查板面
在日光下依核准樣品及訂單上的正反面等級組合檢查板面,包括顏色、木紋、修補、裂縫及砂光狀況。判定時應以樣品為準,不能只看等級名稱。
板面檢查項目:
- 正反面等級組合。 正面與背面應符合訂購等級,例如楊木 B/B 或樺木 D+/D。
- 顏色與木紋。 應落在樣品呈現的範圍內;同一包板材顏色不一,完工後會很明顯。
- 修補片與木塞。 應貼合、平整,數量符合等級要求。
- 砂光。 光澤均勻,沒有砂穿露出下一層,也沒有砂光振紋。
- 開放缺陷。 檢查等級不允許的裂縫、開放節疤及膠漬。
- 美國等級的節疤尺寸。 依 PS 1,C級軟木板面允許直徑最大1.5 in的緊實節疤,D級板面則允許最大2.5 in;資料依Forest Plywood 的夾板等級說明,於2026年10月查閱。節疤超過限值即不符合等級。
Minh Thanh 的板面經砂光與拋光,正反兩面也已備妥,可依客戶需求施作 UV 塗裝。夾板等級指南說明各字母組合的意思。
測試9:依膠種浸泡或煮沸樣品
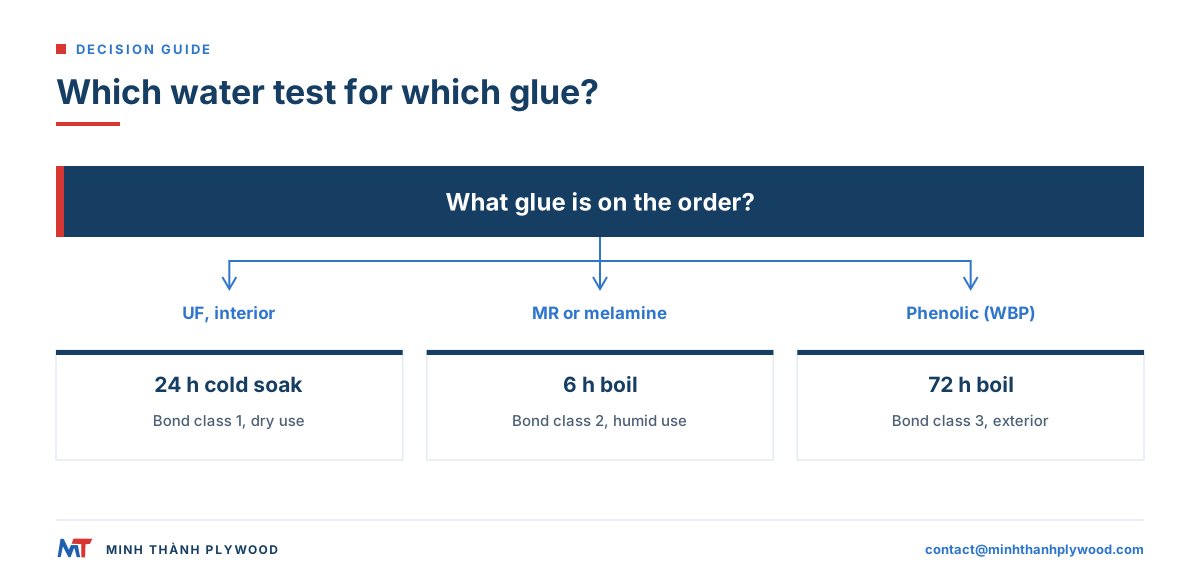
浸泡或煮沸測試用來檢查膠合是否耐水,測試方式必須符合膠種:外用酚醛樹脂膠(WBP)夾板的設計可承受煮沸,室內用 UF 膠夾板則不是。把 UF 傢俱板煮沸後就判定不良,是常見的誤判。
BS EN 314-2:1993規定歐洲膠合等級,並依用途訂出相應測試方式:
| 膠合等級 | 用途 | 膠合測試前的預處理 |
|---|---|---|
| Class 1 | 乾燥室內 | 在約20 °C的水中浸泡24小時 |
| Class 2 | 潮濕室內 | 在沸水中煮6小時 |
| Class 3 | 室外 | 煮沸4小時、乾燥後再煮沸4小時,或連續煮沸72小時 |
居家簡易測試方式:酚醛樹脂膠板材取100 × 100 mm樣品,在沸水中煮幾小時;室內用板材則以冷水浸泡24小時。乾燥後用鑿子試著撬開單板。若板材在適用的膠種測試後分層,即判定不合格。
Minh Thanh 的傢俱用夾板採用 E0 甲醛釋出等級的 UF 膠。MR、三聚氰胺膠及酚醛樹脂膠(WBP)的膠合,則依客戶規格製作,因此浸泡或煮沸測試應依訂單上的膠合要求進行。
測試10:核對標籤與文件
逐包核對包裝標籤與相關文件,確認訂單規格、批次及證書資料一致。文件記載的品質規格,必須與實際板材相符。
檢查項目:
- 包裝標籤。 核對訂單編號、厚度、等級、尺寸與片數,並與裝箱單比對。
- 甲醛釋出標籤。 美國訂單的板材會附 TSCA Title VI 標籤,列出製造商、批次、認證機構編號 TPC-43,以及「符合 TSCA Title VI」字樣。
- 發票與提單 (B/L)。 美國訂單的發票與提單 (B/L) 都應載明符合 TSCA Title VI。
- 證書。 CARB P2 / TSCA Title VI 認證,ICTT 工廠編號23024;夾板製造的 ISO 9001:2015,編號 KAC25/0185;以及貼單板夾板的 TCVN 11902:2017,VietCert 編號141.1-VNC-HC。
- 測試報告。 檢查甲醛釋出報告所列板材、測試方法與實驗室;報告應指出使用 E0 等級 UF 樹脂。
等級標章與買家常見錯誤
美國等級標章會將完整規格標示在板材上。請依以下順序查看(APA:如何閱讀商標標章,於2026年10月查閱):
- 板材等級。 貼面與背面單板的等級組合,例如 A-B 或 B-C;也可能是用途名稱,例如 Rated Sheathing。標示時,貼面等級排在前面。
- 膠合分類。 Exterior 或 Exposure 1,表示膠線所能承受的天候與潮濕程度。CDX 這個商業名稱中的 X,過去代表使用外用膠;但 CDX 板材的膠合分類是 Exposure 1,而不是 Exterior。判斷時應以標章上標示的膠合分類為準。
- 跨度等級。 例如32/16兩個數字:左側是屋頂覆板的最大支撐間距,右側是底板的最大支撐間距,單位為英寸。
- 工廠編號與標準。 APA會員工廠編號及產品標準PS 1。請對照 APA 工廠名單查核編號,因為進口板材可能出現仿製標章。
- 硬木夾板。 硬木板材依 HPVA HP-1,標示 A-1 或 B-2 等正反面等級組合,並附甲醛標籤(CARB 或 TSCA Title VI)。夾板等級指南說明各字母組合的意思。
買家最容易因4種錯誤而付出代價:只買報價最低的產品、訂錯正反面等級組合、漏查認證,以及接受與實際生產批次不符的樣品。報價有以下警訊:相同厚度、芯材與膠種的價格遠低於市場報價;包裝上沒有批次號碼;沒有該批次的甲醛釋出測試報告;證書上的工廠與實際出貨工廠不同。
Minh Thanh 在2025年4月至2026年6月,依 ASTM D6007 對9、15及18 mm板材進行6次氣候箱測試,平均值為0.014–0.032 ppm。其中3次由上海宏駿執行,另3次由 ICTT Vietnam 執行。依40 CFR 770.10,含單板芯材的硬木夾板限值為0.05 ppm。
夾板品質檢查失敗代表什麼
每項測試不合格都指向一種常見製程原因,應依原因判斷板材要退貨、降級轉用,或按原等級接受。
| 不合格項目 | 常見原因 | 處理方式 |
|---|---|---|
| 板邊芯材有空隙或重疊 | 排板鬆散、沒有拼接 | 傢俱用途退貨;分選後用於包裝 |
| 敲擊時聲音空洞 | 芯材空隙、漏塗膠、蒸氣鼓泡 | 若缺陷位於待加工部位,應退貨 |
| 重量不足 | 空隙、木種較輕、厚度不足 | 用卡尺量厚度並確認芯材木種 |
| 翹曲、扭曲或彎曲 | 結構不平衡、乾燥不均 | 調濕24小時;若仍未改善則退貨 |
| 厚度超出公差 | 芯材未校準、砂帶磨損 | 若要加工槽口或安裝五金,應退貨 |
| 含水率偏高 | 潮濕環境存放、乾燥時間不足 | 使用前先乾燥並重新測量 |
| 鑿子測試的膠合強度不足 | 塗膠量、熱壓溫度或時間不當 | 退貨;要求提供膠合測試 |
| 板面未達等級 | 貼面選料、砂光過度 | 依樣品分選;就差異提出索賠 |
用照片、包裝編號及測量讀值記錄不合格情況。夾板品質索賠指南說明如何依這些紀錄提出索賠。
越南夾板出貨前,如何檢查貨櫃?
越南夾板出貨前,可透過工廠提供的照片、影片與測量讀值檢查,也可在貨櫃封條封上前,委託檢驗公司到工廠檢查。目的是趁板材還在工廠時找出問題。
- 把檢查項目寫入訂單。 列明厚度量測點、含水率範圍、板面與樣品比對方式,以及包裝片數。
- 索取包裝照片。 查看抽查包裝的板邊、板面與標籤。
- 要求鏡頭前實測。 從不同包裝抽板,拍攝卡尺與含水率計讀值。
- 查看裝櫃過程。 要求提供板材裝入貨櫃及封條的照片與影片。
- 委託檢驗人員。 首次訂購或大量訂購時,可請檢驗人員到場檢查板材與裝櫃。
Minh Thanh 每批出貨前都會拍攝及錄影,並將照片與影片提供給買家。若有需要,也可透過 SGS 依買家指定方法安排第三方測試,例如 EN 717-1。
不同夾板類型,下單前各要檢查什麼
不同夾板各有容易出問題的地方,下單前的檢查重點也不同。下表列出7種常見越南夾板應優先檢查的樣品項目。
| 夾板類型 | 樣品優先檢查項目 | 第二項檢查 |
|---|---|---|
| 傢俱用夾板 | 5個位置的厚度、平整度 | 板邊芯材空隙、板面砂光 |
| 樺木貼面夾板 | 正反面等級組合,例如 D+/D | 板邊芯材:不是樺木 |
| 科技木皮 | 與參考樣品的顏色比對 | 不同板材的顏色是否一致 |
| 尤加利木貼面或芯材夾板 | 重量與剛性 | 板面等級 A/A、A/B 或 B/B |
| 商用夾板 | 芯材空隙、厚度±0.5 mm | 膠種是否符合用途 |
| 覆膜夾板 | 覆膜完整,沒有氣泡,封邊良好 | 膠種、芯材空隙 |
| 防滑夾板 | 紋路深度與止滑性、覆膜膠合 | 封邊 |
越南樺木貼面夾板使用進口樺木單板,貼在白色安息香木或尤加利木芯材上。貼面等級為 D+、D、E;採購比較時,D+接近 B,D接近 BB。越南夾板品質評估介紹各產品系列。
這些檢查項目如何寫進訂單
把檢查要求寫進訂單,工廠才能依規格生產,買家的驗收也能逐項比對。一份傢俱用夾板訂單可這樣列:
18 mm傢俱用夾板,白色安息香木芯材,拼接,兩次熱壓,E0甲醛釋出等級 UF 膠,楊木 B/B,1220 × 2440 mm;厚度公差±0.2–0.3 mm、5個量測點,含水率8–12 %,板面符合核准樣品;提供裝櫃照片與影片。
可先索取免費樣品,對樣品進行第1至8項測試,並留一張作為該批貨的比對樣品。Minh Thanh 最低訂購量為1個40HC貨櫃,收到30%訂金後,生產需15–45天。提供規格及預計執行的檢查項目,即可索取傢俱用夾板報價。
採購常見問題
如何檢查夾板品質?
進行10項檢查:看板邊單板與芯材空隙、敲擊找空鼓、秤板材重量、檢查平整度、在5個位置量厚度、測含水率、依膠種做膠合測試、比對板面與樣品、對外用膠合板做浸泡或煮沸測試,最後核對標籤與文件。
怎麼分辨好夾板和不良夾板?
品質好的夾板各邊單板均勻密合、敲擊時聲音紮實、板材平整、厚度符合公差,板面乾淨且砂光平順。不良夾板可能有空隙、重疊、空鼓、翹曲,或板面剝離。
夾板煮沸測試是什麼?
將樣品放入水中煮沸,再檢查是否分層。外用酚醛樹脂膠(WBP)夾板可耐長時間煮沸;室內用 UF 膠夾板並非為此設計,因此把 UF 板材煮沸,不能據此判斷品質好壞。
夾板的含水率應該是多少?
傢俱用夾板出貨時,以含水率計測得約8–12 %為宜。讀值明顯偏高,表示板材可能受潮存放或乾燥不足,使用時可能翹曲。
怎麼檢查夾板厚度?
每張板材在四個角及中央各量一次,量測點至少離板邊25 mm,再與訂單公差比較。Minh Thanh 的砂光傢俱板公差為±0.2–0.3 mm。
為什麼我的夾板比預期輕?
可能是芯材木種較輕,例如安息香木比尤加利木輕;也可能是板材有空隙或厚度不足。請依標示的芯材密度比對重量,再用卡尺量厚度。
越南夾板貨櫃出貨前怎麼檢查品質?
請工廠提供包裝及裝櫃照片、影片,並拍下卡尺與含水率讀值,以及板面與核准樣品的比對;也可委託檢驗公司在貨櫃封條封上前到廠檢查。
越南樺木夾板品質好嗎?下單前要檢查什麼?
越南樺木貼面夾板適合用於封邊傢俱。請依樣品確認正反面等級組合,例如 D+/D,並檢查板邊芯材;芯材並非樺木。
越南覆膜夾板品質好嗎?要檢查哪些地方?
向專業板材工廠採購,品質可以。不過仍應檢查板邊芯材有無空隙、覆膜是否完整均勻且沒有氣泡、封邊是否妥當,以及膠種;膠種會決定板材可承受的澆置次數。
夾板上的 CARB P2 或 TSCA Title VI 標籤代表什麼?
標籤會列出製造商、批次、認證機構編號,以及「符合 TSCA Title VI」字樣。Minh Thanh 出口美國訂單的板材會附此標籤,認證機構編號為 TPC-43。
在家可以檢查夾板品質嗎?
大部分測試都可以。需要捲尺、卡尺、直尺、磅秤及插針式含水率計;只有膠合與甲醛釋出測試需要實驗室。