
合板 品質 見分け方を知りたい輸入商社や家具メーカーには、端面の単板が均一で隙間がないか、表面を叩いて空洞音がしないか、1枚の重量、平面性、厚さ、含水率を順に確認する方法が役立ちます。横浜港や大阪港などを経由する輸入でも、まず承認済みサンプルと納入品を照合します。接着剤の種類に合った試験を行い、表面と表示ラベルが注文仕様に合うかも確認してください。Minh Thanh Plywoodが、10項目の検査方法と道具、不合格の意味を解説します。
合板の品質を見分ける10項目
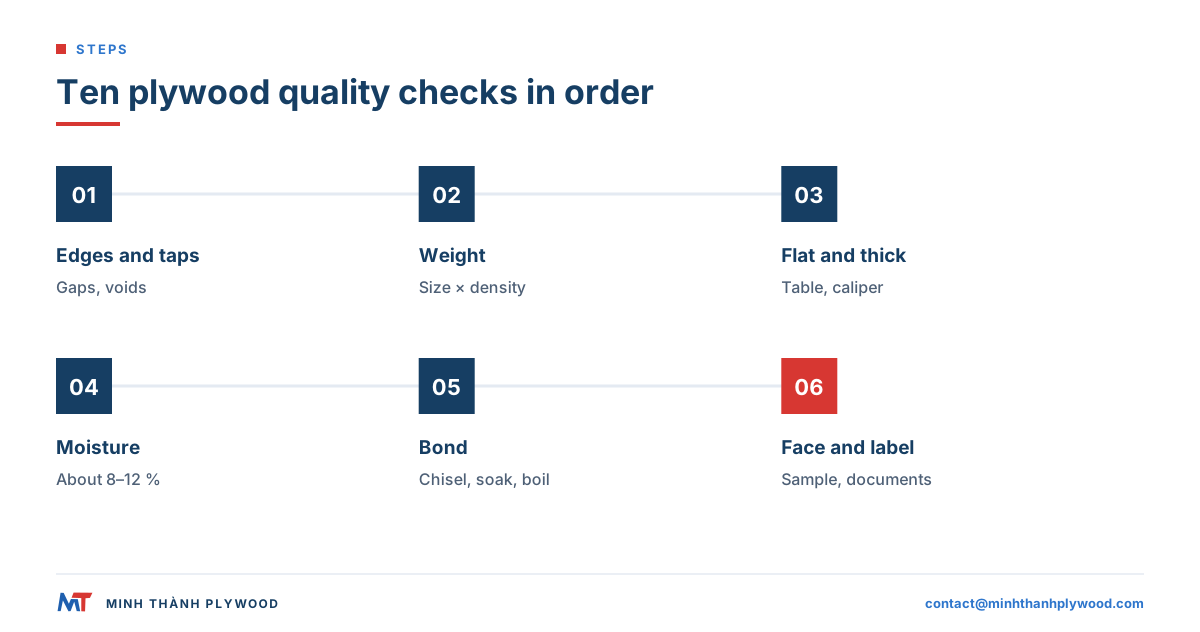
合板の品質は、シートの端面から梱包の表示ラベルまで、10項目で確認できます。うち8項目は手工具だけで検査できます。まず承認済みサンプルで試し、次に納入品からシートを選んで同じ検査を行い、結果を注文内容と照合して記録します。
| 番号 | 検査項目 | 道具 | 良品の状態 |
|---|---|---|---|
| 1 | 端面の単板と心板の隙間 | 目視、懐中電灯 | 単板が均一で、隙間や重なりがない |
| 2 | 空洞を見つける打音検査 | 指の関節または硬貨 | どこを叩いても同じ詰まった音がする |
| 3 | 重量 | はかり | 寸法×密度から計算した重量と数%以内の差 |
| 4 | 平面性 | 平らな台、直定規 | 平らに置けて、がたつきや反りがない |
| 5 | 厚さ | ノギス | 5か所すべてが注文の許容差内 |
| 6 | 含水率 | ピン式含水率計 | 家具用合板で約8–12% |
| 7 | 接着 | のみ、浸水 | 木部が繊維状に裂け、接着層が保たれる |
| 8 | 表面 | 自然光、サンプル | 等級の組み合わせとサンプルに一致 |
| 9 | 浸水または煮沸 | 水、鍋 | 接着の程度に合った試験に耐える |
| 10 | 表示ラベルと書類 | 注文書、梱包明細書 | 仕様、ロット、証明書が一致 |
検査の順番にも意味があります。検査1~6は1枚あたり数分で済み、接着試験に時間をかける前に、多くの不良パネルを除外できます。検査10では、各シートと注文書類をひも付けます。
合板の良品・不良品を一目で見分けるには?
合板は道具を使う前でも、端面と表面を見れば品質の手がかりが分かります。単板が隙間なく均一に重なり、シートが平らで四隅が直角、表面は研磨されていて開いた欠点がないのが良品の目安です。不良品も同じ箇所に兆候が現れます。
合板の検品で見る良品・不良品のサイン
良品に見られる4つのサイン:
- 端面。 各単板の線がまっすぐで均一。どの端面も単板の枚数が同じで、黒い接着隙間がない。
- 角。 直角で鋭く、潰れたり欠けたりしていない。
- 表面。 等級に合った色むらで、滑らかに研磨され、補修部がしっかり固定されて段差がない。
- シート。 台に置くと平らで、隣のシートと重量感が同じ。
不良品に見られる4つのサイン:
- 端面に穴や膨らみとして見える心板の隙間や重なり。
- 親指で押すとへこむ、表面の膨れや気泡。
- 台の上でがたつく、または長手方向に弓なりになる反り。
- 表面を研磨しすぎて下の層が見える厚さの薄い部分。
目視だけで後述の検査を省けるわけではありませんが、どのシートから先に調べるかを決めるのに役立ちます。
検査1:端面で単板の均一さと心板の隙間を見る
シートの4辺すべてを確認します。各単板がまっすぐ均一に並び、心板の単板同士に隙間がなく、2枚が重なって二重になった箇所もない状態が良品です。端面はパネル全体の断面を示します。
数える項目、見る項目:
- 単板の枚数。 どの端面でも同じ枚数であること。厚さ18 mmの家具用パネルは通常11~13枚、Minh Thanhの厚さ3–5 mmの薄物パネルは必ず5プライです。
- 心板の隙間。 心板の単板が接していない部分にできる黒い筋です。端面の短い隙間がシートの内側まで続くことがあります。
- 重なり。 単板が厚くなったり二重になったりしている部分です。後に表面へ筋状の隆起として現れます。
- 対称性。 中心の両側で単板が対になっており、シートが平らに保たれること。
薄暗い場所で端面に懐中電灯を当てると、小さな隙間が影になって見えます。隙間や重なりは、単板の配置が不安定なときに生じます。Minh Thanhでは心板層を縦横につなぎ合わせ、心板を隙間なく仕上げています。
検査2:表面を叩いて内部の空洞を探す
指の関節か硬貨で、シートの表面を20~30 cm間隔で叩きます。良品はどこでも同じ詰まった音がし、空洞や接着していない部分は鈍い音がします。端面からは分からない欠陥を見つける、手早い方法です。
検査の手順:
- シートを硬く平らな面に置きます。
- 表面全体を格子状に、列ごとに叩きます。
- 空洞音がした場所にチョークで印を付けます。
- 印を付けた場所を親指で押します。膨れはへこみますが、表面が硬いままの空洞はへこみません。
空洞音の原因は、心板の隙間、接着剤の塗り残し、またはプレス中の蒸気による膨れです。市販品の小さな印は等級内の場合があります。一方、加工や木口への穴あけをする家具用パネルに空洞があれば不合格です。
検査3:シート1枚の重量を密度と比べる
シート1枚を量り、長さ×幅×厚さ×申告された心板密度で計算した重量と比べます。実測値は計算値の数%以内が目安です。1220 × 2440 × 18 mmのシートの場合、心板がStyraxなら約26.8 kg、Acaciaなら31.1 kg、Eucalyptusなら34.8 kgです。
| 厚さ | Styrax心板、500 kg/m³ | Acacia心板、580 kg/m³ | Eucalyptus心板、650 kg/m³ |
|---|---|---|---|
| 9 mm | 13.4 kg | 15.5 kg | 17.4 kg |
| 12 mm | 17.9 kg | 20.7 kg | 23.2 kg |
| 15 mm | 22.3 kg | 25.9 kg | 29.0 kg |
| 18 mm | 26.8 kg | 31.1 kg | 34.8 kg |
はかりから分かること:
- 予想よりかなり軽い場合: 心板の空洞、注文と異なる軽い樹種、または厚さ不足の可能性があります。
- 予想よりかなり重い場合: より密度の高い樹種、接着剤の量が多い、またはパネルが濡れている可能性があります。次に含水率を確認します。
- シートごとの重量差が大きい場合: 1件の注文に異なる心板が混在しています。
重量だけで品質等級は決まりません。軽いStyraxパネルも重いEucalyptusパネルも、用途に合わせた仕様ならどちらも良品です。
検査4:シートを平らに置いて反りを調べる
表面を上にして、平らなテーブルか床にシートを置きます。平らなパネルは全体が接し、角を押してもがたつきません。次に直定規を2本の対角線と各辺に沿わせます。
状態の見方:
- 角が浮く、またはシートががたつく: ねじれです。構成のバランス不良や乾燥むらが原因です。
- 長手方向の反り: 表裏の含水率差が原因であることがよくあります。
- 幅方向の反り: 表裏の乾燥差、または片面だけ表板が薄いことが原因の場合があります。
冷えたり湿ったりしたコンテナから出した直後ではなく、室内の状態に馴染ませてから平面性を確認します。パネルを1日置いて調整してください。Minh Thanhでは家具用パネルを標準で2回プレスします。まず心板をプレスして厚さを調整し、その後、表板と裏板を圧着します。これによりCNC加工に適した平面性を保ちます。
検査5:ノギスで5か所の厚さを測る
各シートの四隅と中央の5か所を、端から少なくとも25 mm内側でノギスを使って測定し、すべての値を注文書の許容差と比べます。1枚につき1か所だけ測っても検査にはなりません。
| パネルの種類 | Minh Thanhの厚さ許容差 |
|---|---|
| 研磨仕上げ家具用合板 | ±0.2–0.3 mm、最小±0.2 mm |
| 市販合板、塗装型枠合板 | ±0.5 mm |
| 梱包用合板 | ±0.5–1.0 mm |
| すべてのパネルの長さと幅 | ±2 mm |
1枚のシート内の厚さのばらつきは、平均値と同じくらい重要です。片方の角が18.2 mm、別の角が17.6 mmのシートは、平均値が仕様どおりでも溝や蝶番の位置に合いません。合板の厚さガイドでは、呼び寸法と実寸を並べて説明しています。
検査6:ピン式含水率計で含水率を測る
ピン式含水率計を複数枚の表面に当て、樹種または合板の設定を選びます。家具用合板の含水率は約8–12%が目安です。Minh Thanhでは、ベニヤとパネルをこの範囲まで乾燥させて出荷します。
測定値の見方:
- 8–12%: 工場から出荷される家具用合板の通常範囲です。
- 高い値: パネルが濡れた状態で保管された、雨に濡れた、または乾燥不足の可能性があります。乾燥時に反りや接着不良が起きるおそれがあります。
- シートごとの差が非常に大きい場合: 輸送中に梱包が不均一にさらされた可能性があります。包装とコンテナを確認します。
梱包の上部・中央・下部からシートを選び、表裏の両面を測定します。含水率計で読めるのは外側の単板だけです。端に近い部分の高い数値は早期警告であり、最終判定ではありません。
検査7:のみやナイフで接着を試す
端材から細いサンプルを切り出し、のみで単板を剥がします。良好な接着では木部が裂け、両側に木の繊維が残り、接着層自体は保たれます。木の繊維が付かず、接着面が滑らかできれいなままなら接着力が弱い状態です。
端材を使った手順:
- シートを横切るように、幅約25 mmの細片を切り出します。
- 細片の端から、接着層の1か所にのみを差し込みます。
- 単板をこじ開け、割れた両面を見ます。
- 木の繊維を確認します。良好な接着では、表面の大部分に木の繊維が裂けて残ります。接着剤だけ、または単板だけがむき出しなら接着不良です。
- 中央付近を含む2~3か所の接着層で繰り返します。
この現場試験だけでは等級は判定できませんが、接着の良否を素早く見分けられます。契約で数値が必要な場合は、EN 314-1に基づく試験機関のせん断試験を依頼します。
検査8:表面を等級とサンプルに照らし合わせる
自然光の下で、表面を承認済みサンプルと注文書の表裏の等級組み合わせに照らします。色、木目、補修部、割れ、研磨状態を確認します。基準にするのは等級名だけではなく、承認済みサンプルです。
表面で確認する項目:
- 等級の組み合わせ。 表板と裏板が注文どおりの等級であること。例:ポプラのB/B、バーチのD+/D。
- 色と木目。 サンプルの範囲内であること。1つの梱包に色の異なるシートが混ざると、仕上がりに現れます。
- 補修部と埋め木。 しっかり固定され、平らで、等級で認められる数に収まっていること。
- 研磨。 光沢が均一で、下の層まで研磨されておらず、研磨跡がないこと。
- 開いた欠点。 等級で認められていない割れ、開いた節、接着剤の染みがないこと。
- 米国等級の節の大きさ。 PS 1では、C等級の針葉樹表面は直径1.5インチまでの生き節、D等級の表面は2.5インチまでの節が認められます。Forest Plywoodの合板等級を参照。2026年10月閲覧。上限を超える節は等級不適合です。
Minh Thanhの表面は研磨・研削仕上げで、表裏とも顧客がUV塗装を施せる標準仕様です。合板の等級ガイドでは、アルファベットの組み合わせを説明しています。
検査9:接着剤に合った方法で浸水または煮沸する
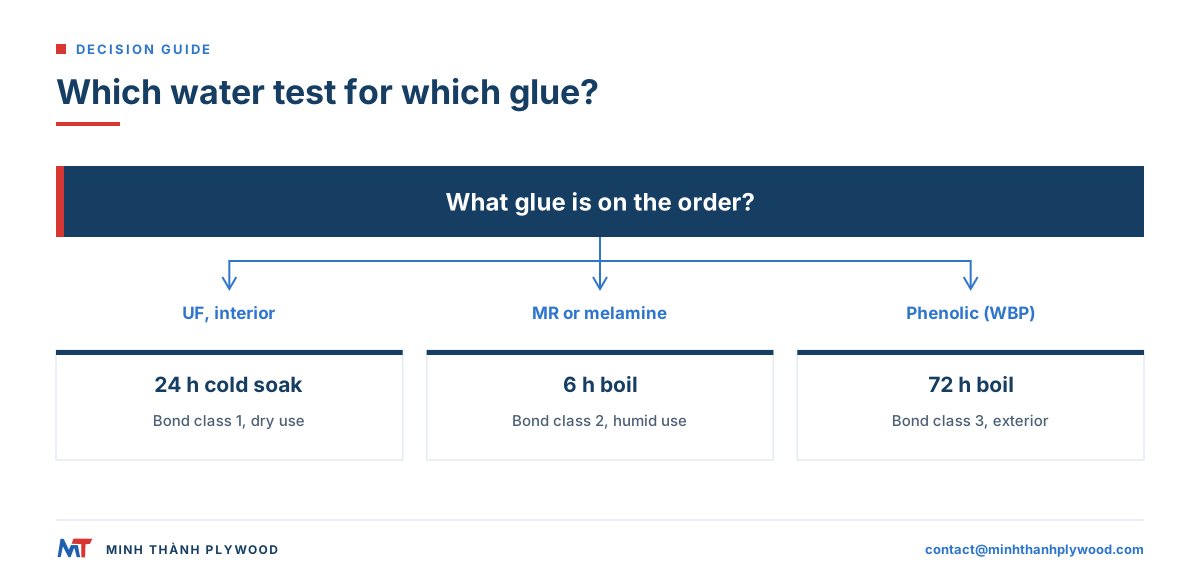
浸水試験や煮沸試験では、水に対する接着を調べます。試験方法は接着剤に合わせてください。屋外用フェノール系接着(WBP)合板は煮沸に耐える仕様ですが、内装用UF接着合板は煮沸を想定していません。UF家具用パネルを煮沸して不良と判定するのは、よくある誤りです。
BS EN 314-2:1993の欧州接着区分では、用途ごとに適切な試験が定められています。
| 接着区分 | 用途 | 接着試験前の前処理 |
|---|---|---|
| Class 1 | 乾燥した屋内 | 約20 °Cの水に24時間浸す |
| Class 2 | 湿気のある屋内 | 沸騰水に6時間浸す |
| Class 3 | 屋外 | 4時間煮沸、乾燥、再度4時間煮沸、または72時間煮沸 |
日本のJAS区分を仕様に使う場合は、合板の日本農林規格JAS 0233:2024に定める接着の程度(特類、1類、2類)を確認します。各区分は用途や湿潤条件に応じたものです。欧州のClass 1~3と同じ区分として扱わず、注文書で適用する仕様と試験条件を明確にしてください。農林水産省の合板の日本農林規格
家庭で行う場合は、フェノール系パネルの100 × 100 mmサンプルを沸騰水に数時間、内装用パネルは冷水に24時間浸します。乾燥させてから、のみで単板を割ってみます。接着剤に指定された試験の後に層間剥離が起きたら不合格です。
Minh Thanhの家具用合板は、放散量E0のUF接着剤を使用しています。MR、メラミン強化接着、フェノール系接着(WBP)は顧客の仕様に合わせて製造するため、浸水・煮沸試験は注文書の接着仕様に従います。
検査10:表示ラベルと書類を照合する
各梱包の表示ラベルと書類を注文内容に照らし、仕様、ロット、証明書を確認します。書類に記載された品質とシート自体の品質は、同じパネル仕様を示していなければなりません。
確認項目:
- 梱包ラベル。 注文番号、厚さ、等級、寸法、シート枚数をパッキングリストと照合します。
- 放散量ラベル。 米国向けのパネルにはTSCA Title VIラベルが付き、生産者、ロット、認証機関番号TPC-43、「TSCA Title VI compliant」の表示があります。
- インボイスと船荷証券 (B/L)。 米国向けでは、どちらにもTSCA Title VI適合が記載されます。
- 証明書。 CARB P2 / TSCA Title VI(ICTT工場番号23024)、合板製造のISO 9001:2015(KAC25/0185)、ベニヤ表面材合板のTCVN 11902:2017(VietCert 141.1-VNC-HC)を確認します。
- 試験報告書。 放散試験の対象パネル、試験方法、試験機関を確認します。報告書にはUF樹脂のE0等級が記載されます。
日本の内装用途では、必要に応じてJASのホルムアルデヒド放散量区分や建築基準法上の使用制限に関する書類も確認してください。JASのF☆☆☆☆は平均0.3 mg/L、最大0.4 mg/Lです。製品がJAS認定やF☆☆☆☆表示を取得していると決めつけず、必要な場合は証明書や表示で確認します。農林水産省の改正資料・国土交通省のシックハウス対策資料
日本では輸入貨物を保税地域から引き取る際、引取人に消費税と地方消費税が課されます。国税庁の輸入取引に関する案内
等級スタンプと買い手が陥りやすい間違い
米国の等級スタンプには、パネル仕様がまとめて表示されます。次の順で読みます(APAの商標スタンプの読み方、2026年10月閲覧)。
- パネル等級。 A-BやB-Cなど表板と裏板の組み合わせ、またはRated Sheathingなど用途名です。表板の等級が先に記されます。
- 接着区分。 ExteriorまたはExposure 1は、接着層がどの程度の風雨や湿気に耐えられる仕様かを示します。CDXという呼称のXは、かつて屋外用接着を意味していましたが、CDXパネルの接着区分はExteriorではなくExposure 1です。名称のXだけで判断せず、スタンプに記載された接着区分を確認してください。
- スパン等級。 32/16のような2つの数値で、屋根下地(左)と床下地(右)に使う際の最大支持間隔をインチで示します。
- 工場番号と規格。 APA加盟工場の番号と製品規格PS 1です。輸入パネルに複製されたスタンプが使われることがあるため、工場番号をAPAの工場一覧で照合してください。
- 広葉樹合板。 広葉樹パネルはHPVA HP-1に従い、A-1やB-2などの表裏の組み合わせと、ホルムアルデヒド表示(CARBまたはTSCA Title VI)が付きます。合板の等級ガイドでは、アルファベットの組み合わせを説明しています。
買い手が大きな損失につながりやすい間違いは4つあります。最安値の見積もりだけで決めること、表裏の等級組み合わせを誤って注文すること、認証を確認しないこと、量産品と異なるサンプルを受け入れることです。
見積もりの注意信号は、同じ厚さ・心板・接着仕様の製品の相場と比べて大幅に安い価格、梱包のロット番号がないこと、そのロットの放散試験報告書がないこと、出荷工場と証明書に記載された工場が異なることです。
Minh Thanhが2025年4月から2026年6月に実施したASTM D6007チャンバー試験6件では、厚さ9、15、18 mmのパネルの平均値は0.014–0.032 ppmでした。3件はShanghai Hongjun、3件はICTT Vietnamが実施しました。ベニヤ心板の広葉樹合板の上限は、40 CFR 770.10に基づき0.05 ppmです。
合板の品質不良が示すこと
検査で不合格になると、生産上の原因が一つ分かります。原因に応じて、シートを返品するか、用途を下げて選別するか、等級内として受け入れるかを判断します。
| 不良 | 主な原因 | 対応 |
|---|---|---|
| 端面の心板の隙間や重なり | 単板の配置不良、継ぎ合わせ不足 | 家具用は不合格とし、梱包用に選別 |
| 叩くと空洞音がする | 空洞、接着剤の塗り残し、蒸気による膨れ | 加工する部品にあれば不合格 |
| 重量不足 | 空洞、軽い樹種、厚さ不足 | ノギスで測り、心板樹種を確認 |
| 反り、ねじれ、弓なり | 構成のバランス不良、乾燥むら | 24時間置いて調整し、戻らなければ不合格 |
| 厚さが許容差外 | 心板の厚さ調整不足、研磨材の摩耗 | 溝加工や金物を使う用途では不合格 |
| 含水率が高い | 濡れた状態での保管、乾燥不足 | 使用前に乾燥させ、再測定 |
| のみ試験で接着が弱い | 接着剤の塗布、プレス温度または時間 | 不合格とし、接着試験を依頼 |
| 表面が等級に達しない | 表板の選別、研磨しすぎ | サンプルと比べて選別し、差異を申し立てる |
不良箇所を写真に撮り、梱包番号と測定値を記録してください。合板の品質クレームガイドでは、記録をもとに申し立てる方法を説明しています。
ベトナムからの合板コンテナを出荷前に確認する
ベトナムからの合板コンテナは、工場から届く写真・動画と測定値で確認するか、コンテナ封印前に工場で検査会社の検査を受けます。パネルがまだ工場にある間に不具合を見つけるのが目的です。
- 検査内容を注文書に記載する。 厚さの測定箇所、含水率の範囲、サンプルとの表面比較、梱包の枚数を決めます。
- 梱包写真を依頼する。 サンプル梱包の端面、表面、表示ラベルの写真を求めます。
- 測定中の撮影を依頼する。 異なる梱包から取り出したシートを、ノギスと含水率計で測る様子を撮影してもらいます。
- 積み込みを確認する。 梱包をコンテナに積み込む様子と封印の写真・動画を見ます。
- 検査員を手配する。 初回注文や大口注文では、検査員を派遣し、シートと積み込みを現地で確認します。
Minh Thanhでは、すべての出荷について積み込み前に写真と動画を撮影し、買い手に提供します。買い手指定の方法、たとえばEN 717-1による第三者試験も、依頼に応じてSGSを通じて手配します。日本向け輸入の経路としては、京浜港(東京・横浜・川崎)や阪神港(大阪・神戸)などがあります。国土交通省の国際コンテナ戦略港湾に関する案内
合板の種類別に注文前に確認すること
合板は種類によって弱点が異なるため、注文前にサンプルで確認する項目も変わります。次の表では、ベトナムで一般的な7種類について、まず見る点と次に見る点をまとめています。
| 合板の種類 | サンプルで最初に確認する点 | 2番目に確認する点 |
|---|---|---|
| 家具用合板 | 5か所の厚さ、平面性 | 端面の心板の隙間、表面の研磨 |
| バーチ表板合板 | D+/Dなど表裏の等級組み合わせ | 端面の心板:バーチではない |
| 化粧単板(EV) | 基準サンプルと色を比較 | シートごとに色が揃っているか |
| ユーカリ表板または心板の合板 | 重量と剛性 | A/A、A/B、B/Bの表面等級 |
| 市販合板 | 心板の隙間、厚さ±0.5 mm | 用途に合った接着剤の種類 |
| 塗装型枠合板 | フィルムの貼り具合、気泡の有無、端部の封止 | 接着剤の種類、心板の隙間 |
| 滑り止め合板 | 表面模様の深さと滑り止め性能、フィルムの接着 | 端部の封止 |
ベトナム産バーチ表板合板には、白色のStyraxまたはEucalyptus心板に輸入バーチ単板を貼った製品があります。表面等級はD+、D、Eで、購入時の比較目安としてD+はB、DはBBに近い等級です。ベトナム産合板の品質評価では、製品ごとの特徴を説明しています。
注文書に検査条件をどう書くか
検査項目を注文書に記載すれば、工場はその条件に合わせて製造でき、受入検査でも同じ項目を確認できます。家具用合板の仕様例:
厚さ18 mmの家具用合板、白色Styrax心板を継ぎ合わせて2回プレス、放散量E0のUF接着剤、ポプラB/B、1220 × 2440 mm。厚さは5か所で±0.2–0.3 mm、含水率8–12%、表面は承認済みサンプルに合わせる。積み込みの写真・動画を提出。
まず無料サンプルを取り寄せ、検査1~8を行い、そのうち1枚を出荷分の基準サンプルとして保管します。Minh Thanhの最低注文数量は40HCコンテナ1本で、30%の手付金の支払い後、生産に15–45日かかります。仕様と予定している検査項目を送れば、それに合わせて家具用合板を見積もります。
よくある質問
合板の品質はどう確認できますか?
10項目を確認します。端面の単板と心板の隙間、叩いて空洞音がしないか、1枚の重量、平面性、5か所の厚さ、含水率、接着剤に合った接着試験、承認済みサンプルとの表面比較、屋外用接着の浸水または煮沸試験、表示ラベルと書類です。
良い合板と悪い合板はどう見分けますか?
良い合板は、どの端面も単板が均一に重なり、叩くと全体が詰まった音がし、平らで、厚さが許容差内に収まり、表面がきれいに研磨されています。隙間、重なり、空洞、反り、表面の剥がれがあれば不良の兆候です。
合板の煮沸試験とは何ですか?
サンプルを水で煮沸し、層間剥離がないか調べる試験です。屋外用のフェノール系接着(WBP)合板は長時間の煮沸に耐える仕様ですが、内装用UF接着合板は煮沸を想定していません。UF合板を煮沸しても、品質の良し悪しは判断できません。
合板の含水率はどれくらいが適切ですか?
家具用合板は出荷時に含水率計で約8–12%を示すのが目安です。大幅に高い場合は、濡れた状態で保管されたか、乾燥が不十分だった可能性があり、使用中に反るおそれがあります。
合板の厚さはどう測ればよいですか?
ノギスで各シートの四隅と中央の5か所を、端から少なくとも25 mm内側で測り、注文書の許容差と比べます。Minh Thanhの研磨仕上げ家具用合板の厚さ許容差は±0.2–0.3 mmです。
合板が予想より軽いのはなぜですか?
心板の樹種が、たとえばユーカリより軽いStyraxであるか、空洞があるか、厚さ不足の可能性があります。申告された心板の密度と重量を比べ、ノギスで厚さを測ってください。
ベトナムからの合板コンテナを出荷前にどう確認できますか?
梱包状態と積み込みの写真・動画を依頼し、測定の様子を撮影してもらいながら厚さと含水率を確認し、表面を承認済みサンプルと比べます。または、検査会社にコンテナ封印前の検査を依頼します。
ベトナム産バーチ合板の品質は良いですか?注文前に何を確認すべきですか?
ベトナム産のバーチ表板合板は、木口を縁貼りする家具用途に適しています。D+/Dなどの表裏の等級組み合わせをサンプルと照合し、心板はバーチではないため端面も確認してください。
ベトナム産の塗装型枠合板の品質は良いですか?何を確認すべきですか?
専門工場の製品なら良好です。端面の心板に隙間がないか、フィルムが均一に貼られ気泡がないか、端部が封止されているか、また使用できる打設回数を左右する接着剤の種類を確認してください。
合板のCARB P2またはTSCA Title VIラベルには何が示されていますか?
生産者、ロット、認証機関番号、「TSCA Title VI compliant」の表示が記載されています。Minh Thanhの米国向け合板にはこのラベルが付き、認証機関番号はTPC-43です。
自宅で合板の品質を確認できますか?
多くの検査は可能です。巻尺、ノギス、直定規、はかり、ピン式含水率計を用意してください。接着試験と放散試験だけは試験機関で行う必要があります。