
Chapar un contrachapado consiste en pegar una chapa fina de madera decorativa sobre un soporte plano de contrachapado, con cola y presión uniforme en las dos caras. En taller se hace con cola PVA o de contacto y bolsa de vacío o tablas de presión; en fábrica, con cola UF en prensa caliente. Esta guía cubre las dos vías para carpinterías, fabricantes de muebles e importadores en España, que suelen despachar por Valencia, Barcelona o Algeciras; Minh Thanh Plywood prensa paneles de mueble chapados en Phu Tho, Vietnam.
¿Qué es chapar un contrachapado?
Chapar un contrachapado es pegar una chapa fina de madera decorativa sobre un soporte de contrachapado para que el panel parezca de madera maciza pero siga plano y estable. El contrachapado es buen soporte porque su alma de capas cruzadas resiste el alabeo y sujeta bien los tornillos.
Una hoja de chapa se obtiene por corte o desenrollo de un tronco. Las chapas de cara para contrachapado son finas: en nuestro sector van de unos 0,2–0,5 mm, y los compradores europeos de mueble suelen pedir alrededor de 0,3 mm. Por esa finura, el soporte, la cola y la presión deciden el resultado mucho más que la propia chapa.
Dos trabajos distintos comparten el nombre:
- Chapar un panel de contrachapado en taller: un carpintero o un fabricante de muebles pega una chapa elegida sobre una hoja de contrachapado comprada.
- Contrachapado chapado de fábrica: la fábrica coloca una chapa de cara y otra de equilibrado sobre un alma calibrada y prensa el panel en caliente. Se compra ya terminado, como el contrachapado EV, o contrachapado de chopo, de abedul u okoumé chapado.
Esta guía explica primero el método de taller y después cómo lo hace una fábrica, para que puedan decidir qué vía les conviene.
¿Cómo se chapa un contrachapado, paso a paso?
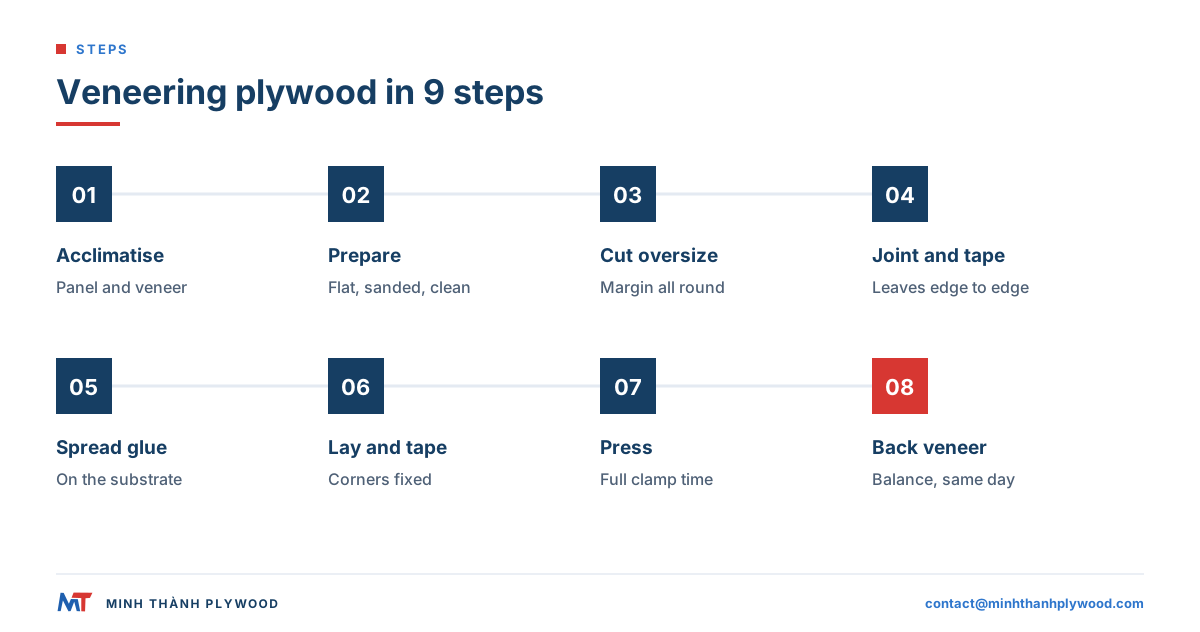
Para chapar un contrachapado con chapa natural, preparen un soporte plano, extiendan la cola de forma uniforme, prensen la chapa hasta que la cola cure y chapen la otra cara del mismo modo. Estos nueve pasos sirven para chapa natural con cola PVA o UF:
- Acondicionen el contrachapado y la chapa en la sala donde van a trabajar, para que ambos alcancen el mismo nivel de humedad.
- Comprueben el soporte: plano, lijado y libre de polvo y aceite. Rellenen las hendiduras y eliminen la veta levantada.
- Corten la chapa sobremedida por todos los lados, para poder recortarla después a un canto limpio.
- Unan y encinten las hojas si una es más estrecha que el panel (vean la sección correspondiente más abajo).
- Extiendan la cola sobre el soporte, no sobre la chapa, con rodillo o rasqueta dentada, en una película fina, uniforme y completa.
- Coloquen la chapa y fíjenla con cinta en las esquinas para que no resbale.
- Prensen en bolsa de vacío, entre tablas de presión con sargentos o en prensa, durante todo el tiempo de prensado que indique el fabricante de la cola.
- Chapen el reverso con una hoja de equilibrado, por el mismo método, antes de que la cara tenga tiempo de alabear el panel.
- Recorten, lijen y acaben cuando la cola haya curado y el panel haya reposado plano.
| Paso | Qué sale mal si se omite | Señal en el panel |
|---|---|---|
| Acondicionar | La chapa se encoge o se hincha tras prensar | Juntas abiertas, grietas a lo largo de la veta |
| Soporte limpio y plano | La cola falla sobre polvo o hendiduras | Ampollas, sonido hueco al golpear |
| Película de cola uniforme | Zonas secas o cola que atraviesa | Ampollas, manchas oscuras de cola en la cara |
| Tiempo de prensado completo | La cola no ha curado al soltar la presión | Cantos levantados, ampollas |
| Chapa de equilibrado en el reverso | Tensión a un solo lado | Panel alabeado |
El paso que más resultados decide es la película de cola. Poca cola deja islas secas que forman ampollas; demasiada atraviesa las chapas de poro abierto y mancha la cara.
¿Qué cola usar para chapar un contrachapado?
La mejor cola para chapar contrachapado es una cola rígida curada bajo presión: una cola PVA de reticulación en taller, o cola UF en prensa caliente para producción. Las colas flexibles sujetan la chapa rápido, pero dejan que se mueva.
| Cola de chapa | Mejor para | Prensado | Resistencia | Limitaciones |
|---|---|---|---|---|
| PVA (cola blanca o amarilla para madera) | Paneles pequeños de taller, chapa natural | Bolsa de vacío o tablas de presión con sargentos | Resistente; la PVA de reticulación aguanta mejor la humedad | Puede deslizarse bajo carga; mucha agua puede arrugar la chapa fina |
| UF (urea-formaldehído) en polvo o líquida | Paneles de producción, chapa natural | Prensa en frío o caliente, bolsa de vacío | Rígida, sin deslizamiento, poco paso de cola | Hay que controlar la proporción de mezcla y el tiempo de vida de la mezcla; hay que especificar la clase de emisión |
| Cola de contacto | Laminado, chapa con soporte de papel | Presión con rodillo, sin sargentos | Agarre instantáneo | La chapa natural puede deslizarse, ampollarse o agrietarse a lo largo de las juntas |
| Cola termofusible (película planchable o chapa prencolada) | Cantos, pequeñas reparaciones | Plancha doméstica y después rodillo | Moderada | El calor puede reblandecerla; poco adecuada para caras grandes |
| Epoxi | Especies aceitosas, madera con metal o compuesto | Sargentos o vacío | Muy resistente, rellena huecos | Coste, mezcla y limpieza |
| Cola animal (caliente o líquida) | Trabajos tradicionales y de restauración | Martillo de chapear o sargentos | Buena, reversible con calor y humedad | Sensible a la humedad |
¿Es mejor una cola rígida que una flexible?
Una cola rígida mantiene la chapa unida al soporte cuando esta absorbe o pierde humedad. La PVA y la cola de contacto siguen siendo algo flexibles; con los movimientos estacionales, una chapa fina pegada con ellas puede deslizarse en las juntas o levantarse en los cantos. La UF y el epoxi fraguan duro y no se deslizan, por eso el chapado de producción se apoya en resinas rígidas.
El tipo de cola y la emisión son dos especificaciones distintas
UF describe la resina; E0, E1 o CARB fase 2 describen cuánto formaldehído libera el panel terminado. Una cola UF puede formularse para distintos niveles de emisión. Nuestros paneles de mueble usan cola UF con emisión E0. Para EE. UU., el límite de la TSCA Título VI para contrachapado de frondosa con alma de chapa es de 0,05 ppm según el 40 CFR 770.10, y el certificado del panel indica que lo cumple. Mezclar cola UF en el taller es una exposición aparte, que cubre la norma de formaldehído de OSHA 1.910,1048, con límites de exposición en el lugar de trabajo. La línea de encolado del propio contrachapado se clasifica según la EN 314-2, la norma de calidad de encolado. En la UE, desde el 6 de agosto de 2026, el anexo XVII del REACH (entrada 77, Reglamento (UE) 2023/1464) limita a 0,062 mg/m³ el formaldehído de muebles y artículos de madera; la clase E1 de EN 13986 (0,124 mg/m³, 0,1 ppm) ya no demuestra por sí sola el cumplimiento.
Chapado con cola de contacto: ¿cuándo funciona?
La cola de contacto sirve para chapas con soporte, como la chapa con soporte de papel o fenólico, y para laminados plásticos. En chapa natural sin soporte es una mala opción, porque la cola se queda elástica y deja que la hoja se mueva.
Cómo usar cola de contacto para chapar:
- Apliquen una capa uniforme sobre el soporte y sobre el reverso de la chapa.
- Esperen a que ambos estén secos al tacto; en contrachapado poroso puede hacer falta una segunda capa.
- Coloquen tacos o listones separadores sobre el panel, pongan la chapa y vayan retirándolos uno a uno desde el centro.
- Presionen con fuerza desde el centro hacia los bordes con un rodillo en J o un martillo de chapear.
El agarre es instantáneo, así que no hay segunda oportunidad para alinear. Las colas de contacto al agua son más amables con el aire del taller; las de disolvente agarran más rápido. Si una chapa natural debe ir con cola de contacto, es mejor comprar la versión con soporte de papel de la misma especie.
¿Cómo fijar la chapa al contrachapado: bolsa de vacío, tablas de presión o prensa?
Fijar la chapa al contrachapado depende sobre todo de la presión, porque ella decide si la película de cola es fina y completa. Elijan el método según el tamaño del panel y el volumen.
| Método | Tamaño del panel | Presión | Equipo | Indicado para |
|---|---|---|---|---|
| Bolsa de vacío | Hasta el tamaño de la bolsa, también trabajos curvos | Presión atmosférica uniforme sobre toda la cara | Bolsa, bomba, platina | Talleres, muebles únicos |
| Tablas de presión con sargentos | Paneles pequeños | Alta en los sargentos, menor entre ellos; las tablas ligeramente curvadas la reparten | Tablas planas, sargentos | Piezas pequeñas, puertas |
| Prensa en frío | Hojas completas | Uniforme, alta | Prensa de tornillo o hidráulica | Series pequeñas de producción |
| Prensa en caliente | Hojas completas en volumen | Uniforme, alta, con calor para curar | Prensa multiplaca calefactada | Fábricas de contrachapado |
| Rodillo de contacto | Laminado, chapa con soporte | Presión puntual del rodillo | Rodillo en J | Solo cola de contacto |
La bolsa de vacío es el estándar del taller porque presiona por igual cada parte de la cara. Coloquen una platina plana bajo el panel y una capa de respiración encima para que el aire salga desde el centro. Las tablas de presión sirven para paneles pequeños; una ligera curvatura cepillada en cada tabla lleva la presión primero al centro.
¿Por qué hay que chapar las dos caras del contrachapado?
Hay que chapar las dos caras porque una sola chapa hace que el panel se alabee. La cola aporta humedad a la chapa; luego la chapa se seca y se encoge en sentido transversal a la veta, de modo que la cara se acorta mientras el reverso no.
La regla es la construcción equilibrada: el reverso lleva una chapa de grosor y movimiento similares a los de la cara, con la veta en la misma dirección. El reverso puede ser una especie más barata. Las fábricas siguen la misma regla: cada contrachapado chapado tiene cara y reverso, y por eso las clases se indican en pares cara/reverso, como A/B o D+/D.
Chapen el reverso el mismo día, o prensen las dos caras en un solo ciclo. Un panel que se queda con una sola cara durante varios días puede estar ya alabeado antes de colocar el reverso.
¿Cómo preparar el soporte de contrachapado?
Para preparar el contrachapado, líjenlo hasta dejarlo plano, eliminen el polvo y comprueben que la superficie está sana. Cualquier hendidura, veta levantada o hueco del alma bajo la cara puede transparentarse en una chapa de 0,3 mm.
- Elijan un alma lisa y calibrada. Un contrachapado de mueble lijado, de espesor ajustado, sujeta mucho mejor la chapa que un tablero comercial basto. Nuestros paneles de mueble lijados se fabrican a ±0,2–0,3 mm, hasta ±0,2 mm.
- Comprueben la planitud con una regla en varias direcciones. Un soporte alabeado no se aplana bajo bolsa de vacío.
- Lijen con papel de grano fino sobre un taco o una lijadora orbital aleatoria, lo justo para abrir la superficie; no redondeen los cantos.
- Eliminen el polvo con aspiradora y un paño seco. El aceite o la silicona de las manos impiden que la PVA moje la superficie.
- Comprueben el alma: golpeen la cara. Un sonido hueco indica un vacío bajo la cara que se transparentará a través de la chapa.
- Igualen la humedad: contrachapado y chapa deben tener humedades parecidas. Nuestros paneles salen de fábrica con 8–12 % de humedad, el rango normal del contrachapado de mueble.
Un alma con solapes o huecos se transparenta en la chapa fina como crestas y depresiones. Por eso las fábricas de mueble cosen las capas del alma: las nuestras se cosen en horizontal y en vertical antes de colocar las caras. Véase el contrachapado de alma cosida para saber por qué importa.
¿Cómo unir y casar las hojas de chapa?
Para unir hojas de chapa, corten un canto recto en ambas, encíntenlas bien tensas por la cara vista y prensen la hoja unida como una sola pieza. El casado decide el aspecto de la cara unida.
| Casado | Cómo se colocan las hojas | Aspecto |
|---|---|---|
| Casado a libro | Cada segunda hoja se gira como las páginas de un libro | Imagen especular en cada unión |
| Casado a deslizamiento | Las hojas se colocan una junto a otra en secuencia, mismo lado arriba | Dibujo que se repite, sin espejo |
| Casado al azar | Hojas de distintos troncos o fuera de secuencia | Tipo tablilla, informal |
| Casado centrado | Número par de hojas de igual ancho, unión en el centro | Cara simétrica |
Para una unión cerrada, apilen dos hojas, sujétenlas entre tablas rectas y cepillen o lijen los cantos juntos. Cierren la unión con cinta de chapear en la cara vista y retírenla después del prensado. La cinta de pintor azul en el lado de la cola es un error frecuente: deja una línea hueca bajo la cara.
La forma de cortar la chapa cambia el dibujo. La chapa de desenrollo frente a chapa de corte explica por qué las hojas de desenrollo son anchas y de dibujo más movido, mientras que las de corte dan una veta más estrecha y recta.
¿Cómo recortar, lijar y acabar el contrachapado chapado?
Recorten el contrachapado chapado cuando la cola haya curado, con una cuchilla afilada o una fresa de recorte a ras que vaya apoyada en el canto del soporte. Después lijen ligeramente y acaben.
- Recorten el sobrante con un corte de cúter desde la cara, o con una fresa de recorte a ras. En los extremos, corten en el sentido de la veta para evitar el desgarro.
- Quiten la cinta humedeciéndola ligeramente y rascando; no lijen a través de ella.
- Lijen con cuidado: una chapa de cara de unos 0,3 mm deja poco que quitar. Usen grano fino a mano o con una lijadora orbital suave, y paren en cuanto la superficie esté uniforme.
- Acaben con el sistema previsto. Algunos aceites y acabados al agua pueden levantar manchas de cola o hacer subir la veta; prueben antes en un recorte.
- Canteen el panel con canto macizo o cinta de canto, antes o después de chapar, según la unión.
El lijado a través de la chapa es el defecto de acabado más común: aparece un alma oscura en los cantos o en los puntos altos. En un panel de fábrica la cara llega lijada y pulida, y las dos caras de nuestros paneles llegan listas para UV, según el estándar que los clientes necesitan para aplicar su propio recubrimiento UV.
¿Cómo poner laminado (formica o sunmica) sobre contrachapado?
Para poner laminado (formica o sunmica) sobre contrachapado, péguenlo con cola de contacto o con PVA o UF en prensa, y laminen siempre también el reverso. El laminado de alta presión es más rígido que la chapa, pero se mueve con la humedad, así que el panel necesita equilibrado de la misma manera.
- Corten el laminado sobremedida y lijen ligeramente la cara del contrachapado.
- Apliquen cola de contacto en ambas superficies y déjenla secar al tacto.
- Coloquen listones separadores sobre el contrachapado, pongan el laminado y retírenlos desde el centro hacia fuera.
- Presionen firmemente desde el centro hacia los bordes.
- Recorten con una fresa de recorte a ras con rodamiento y biselen ligeramente los cantos con una lima.
- Laminen el reverso con una lámina de equilibrado, o con un laminado de respaldo más barato de movimiento similar.
En producción, el laminado va con PVA o UF en prensa, lo que da una línea rígida y evita el deslizamiento lento de la cola de contacto. Para cuerpos de cocina y de mueble, los compradores suelen pedir contrachapado con cara de melamina o laminado ya prensado en la fábrica.
¿Cómo prensan las fábricas la chapa en caliente sobre el contrachapado?
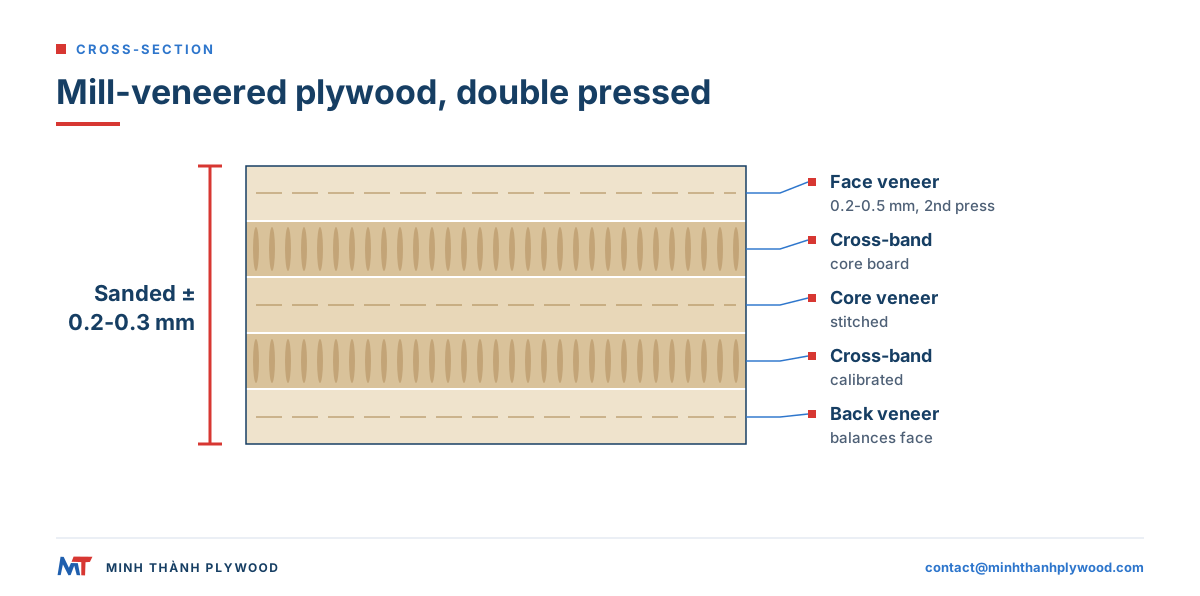
Las fábricas chapan el contrachapado en prensa caliente: primero se prensa y calibra el tablero del alma, y después se encolan las chapas de cara y de reverso y se prensan en un segundo ciclo. En Minh Thanh Plywood, todo panel de mueble se prensa dos veces como estándar.
| Etapa | Qué hace la fábrica | Por qué importa para la cara |
|---|---|---|
| Secado de la chapa | Chapas de cara y de alma secadas en secadero | Evita grietas de contracción y problemas de cola; véase secado de chapa |
| Clasificación de la chapa | Caras ordenadas por calidad y color | Mismo aspecto en todo el pedido; véase clasificación de chapa en nuestra fábrica |
| Montaje del alma y cosido | Chapas del alma colocadas en sentido cruzado, cosidas en horizontal y en vertical | Sin huecos ni solapes que se transparenten |
| Primera prensa | Tablero del alma encolado y prensado en caliente | Alma sólida y plana |
| Lijado de calibrado | Alma lijada al espesor | Superficie uniforme para una cara fina |
| Encolado | El rodillo de cola recubre el alma | Película uniforme, sin zonas secas |
| Segunda prensa | Cara y reverso colocados y prensados en caliente | Cara bien unida y plana; las dos caras equilibradas |
| Lijado y pulido | Caras lijadas y pulidas | Listas para el acabado |
| Inspección | Cara, espesor, planitud y encolado revisados | Defectos detectados antes del embalaje |
La temperatura de prensado depende de la cola: unos 110–120 °C para cola MR y 130–145 °C para cola WBP (fenólica). Los paneles de mueble usan cola UF con emisión E0. Como el alma se calibra antes de colocar la cara, los paneles de mueble lijados mantienen una tolerancia de espesor de ±0,2–0,3 mm, hasta ±0,2 mm.
El doble prensado es la principal diferencia entre un panel chapado de fábrica y un trabajo de taller: un alma calibrada elimina las depresiones que una sola prensa deja bajo una cara fina. Nuestra página de fabricación muestra el proceso completo, y el prensado en caliente y en frío de contrachapado compara los dos métodos.
¿Qué defectos aparecen al chapar y por qué?
La mayoría de los defectos del chapado vienen de la película de cola, de la presión o de la humedad. Primero identifiquen el defecto y después corrijan la causa.
| Defecto | Aspecto | Causa principal | Solución la próxima vez |
|---|---|---|---|
| Ampolla | Zona blanda elevada, hueca al golpear | Zona seca en la cola, presión soltada antes de tiempo, polvo | Película de cola uniforme, tiempo de prensado completo, soporte limpio |
| Paso de cola | Manchas oscuras o brillantes en una cara de poro abierto | Demasiada cola, chapa fina o porosa | Película más fina, cola tintada, menos agua en la cola |
| Junta abierta | Hueco a lo largo de la unión de hojas | Chapa secada después de prensar, unión mal hecha | Acondicionar, juntar bien los cantos, encintar tensa |
| Grietas a lo largo de la veta | Hendiduras finas a través de la cara | Chapa demasiado seca o húmeda, cola demasiado flexible | Igualar humedades, cola rígida |
| Transparentado | Crestas y depresiones visibles con luz rasante | Soporte irregular, huecos o solapes del alma | Alma calibrada y cosida; lijar el soporte plano |
| Panel alabeado | El panel se arquea hacia la cara | Falta chapa de equilibrado en el reverso | Chapar las dos caras el mismo día |
| Levantamiento de cantos | La chapa se despega en los bordes | Cola insuficiente en los cantos, lijado a través | Llevar la cola hasta el canto; recortar tras el curado completo |
| Lijado a través | Alma más oscura visible en los puntos altos | Cara fina, lijado excesivo | Lijado suave a mano, soporte plano |
Una ampolla a menudo se puede salvar: ábranla a lo largo de la veta, introduzcan cola con una jeringa y presiónenla con una tabla de presión y un peso, o con una plancha tibia si se trata de termofusible o PVA.
¿Cuándo conviene comprar contrachapado ya chapado en vez de chapar uno mismo?
Compren contrachapado ya chapado cuando necesiten algo más que unas pocas piezas con el mismo aspecto. Una fábrica une la cara a un alma calibrada en prensa caliente, lija y clasifica el panel, de modo que cada hoja del pedido coincide con la muestra aprobada.
| Decidir por | Chapar uno mismo | Comprar contrachapado chapado de fábrica |
|---|---|---|
| Cantidad | Piezas únicas, algunos paneles | Series repetidas de mueble, contenedores completos |
| Elección de cara | Cualquier chapa que puedan comprar | Más de 10 chapas de cara: EV, chopo, abedul, okoumé, pino y otras a petición |
| Planitud y espesor | Depende del soporte y de la prensa | Alma calibrada, lijado a ±0,2–0,3 mm |
| Emisión | Depende de la cola que elijan | Cola UF con emisión E0; certificado CARB P2 / TSCA Título VI |
| Coste por hoja | Más alto en mano de obra | Más bajo en volumen |
| Consistencia | De hoja a hoja | Igual a la muestra aprobada |
Comprar contrachapado chapado en el Reino Unido
Muchos compradores británicos prefieren comprar contrachapado ya chapado en vez de chaparlo ellos mismos, así que esto es lo que ofrece el mercado británico frente a nuestra oferta en contenedor. Los minoristas británicos venden contrachapado chapado en hojas de 2440 × 1220 mm (8 x 4 ft) y 2500 × 1250 mm, de 3,6 a 25 mm, con caras de roble, nogal y fresno de corte tangencial, clasificaciones A/B y A/CC, una o dos caras, emisión E1 y una opción FSC en algunas referencias.
| Punto | Referencia minorista del Reino Unido (octubre de 2026) | Minh Thanh Plywood |
|---|---|---|
| Medidas | 2440 × 1220 y 2500 × 1250 mm | 1220 × 2440 y 1250 × 2500 mm, o a medida |
| Espesor | 3,6–25 mm (Plydirect corta de 4 a 30 mm a medida) | 3–40 mm |
| Caras | Roble, nogal, fresno de corte tangencial sobre chopo o abedul | EV, chopo, abedul, okoumé, pino y otras a petición |
| Clasificaciones | A/B y A/CC, una o dos caras | Pares de cara y reverso como EV A/B, chopo A/B, abedul D+/D |
| Emisión | E1 | E0 (certificado CARB P2 / TSCA Título VI) |
| Certificación | FSC en algunas referencias | Expediente EUDR con cada pedido |
| Chopo chapado en roble de 3,6 mm, una cara | £36,80 por hoja sin IVA | Ejemplo FOB de material desde US$350/m³: unos US$3,8 por hoja |
| Chopo chapado en roble de 9 mm, una cara | £48,89 por hoja sin IVA | Ejemplo FOB de material desde US$350/m³: unos US$9,4 por hoja |
| Abedul chapado en roble de 10 mm, dos caras | £121,80 por hoja sin IVA | Cotizado por cara y clasificación |
Los precios del mayorista de materiales en lámina son los publicados por Sheet Materials Wholesale; las medidas y los cortes a medida proceden de Plydirect y Chiltern Timber. Nuestra columna convierte el precio inicial por m³ del contenedor de contrachapado de mueble e interior en una hoja de 1220 × 2440 mm (volumen de hoja = 2,44 × 1,22 × espesor en metros, por US$350/m³). Es un ejemplo FOB de material para un panel liso, no un precio de hoja: una cotización real añade la chapa de cara, la clasificación, el embalaje, el flete, el arancel de importación británico y el IVA.
En la importación británica, el contrachapado entra en el código 4412 de la UK Trade Tariff, donde el arancel de tercer país para paneles chapados con capas exteriores de frondosa (4412 33 y 4412 34) es del 6 % y el IVA del 20 %. Los productos de origen vietnamita pueden acogerse a la preferencia del acuerdo comercial Reino Unido-Vietnam con una prueba de origen; comprueben la subpartida exacta en la herramienta de GOV.UK antes de calcular un contenedor. Un comprador británico que necesite hojas repetidas de la misma cara verá entonces el margen entre una hoja de venta minorista y una carga de contenedor.
Para España, la partida 4412 tiene un arancel convencional del 7 % en chapas de abedul, chopo, eucalipto y otras frondosas, y del 10 % en okoumé y otras maderas tropicales listadas. La preferencia del acuerdo UE-Vietnam (EVFTA) requiere EUR.1 o declaración de origen, según TARIC. El IVA de importación es del 21 % en la España peninsular y Baleares; en Canarias se aplica el IGIC en lugar del IVA, y hace falta un número EORI. Para operadores grandes y medianos, el Reglamento (UE) 2023/1115 (EUDR) se aplica desde el 30 de diciembre de 2026, con fecha de corte el 31 de diciembre de 2020; las demás microempresas y pequeñas empresas, desde el 30 de junio de 2027. El importador presenta la declaración de diligencia debida, y la fábrica aporta los datos de origen con geolocalización.
La chapa de ingeniería (EV) es una chapa reconstituida con veta y color repetibles, hecha de madera de crecimiento rápido. Es nuestra cara más producida; véase el contrachapado EV. Antes de pedir cualquier contrachapado chapado desde Vietnam, comprueben la especie del alma, el método de prensado, la cola y la clase de emisión, la clasificación de la cara frente a una muestra y la tolerancia de espesor. Nuestra página de control de calidad muestra cómo revisamos cada uno de esos puntos.
¿Qué datos incluir en un pedido de contrachapado chapado?
Un pedido de contrachapado chapado debe indicar la chapa de cara y de reverso, el alma, la cola y la clase de emisión, el espesor y la tolerancia, el tamaño y el embalaje. Envíen estos datos y les cotizamos la construcción exacta:
- Aplicación: mueble, cocinas, puertas, paneles de pared, instalación de tiendas.
- Alma: Styrax blanco o eucalipto como estándar; acacia o pino a pedido. Alma cosida para una cara plana.
- Cola y emisión: cola UF con emisión E0 para interiores; MR (reforzada con melamina) o WBP fenólica según su especificación.
- Cara y reverso: par de especie y clasificación, por ejemplo EV A/B, chopo A/B o abedul D+/D, lijado y pulido, listo para UV si van a recubrirlo.
- Panel: espesor de 3 a 40 mm, 1220 × 2440 o 1250 × 2500 mm, o a medida.
- Embalaje y cantidad: embalaje de exportación, un contenedor 40HC con especificaciones mezcladas por acuerdo, puerto de destino.
La producción tarda 15–45 días tras el anticipo del 30 %, FOB Hai Phong, CFR o CIF, con muestras gratuitas para aprobar la cara antes del pedido. Desde Hai Phong hasta puertos del Mediterráneo, la navegación dura 25–35 días; los importadores en España suelen despachar la mercancía por Valencia, Barcelona o Algeciras, y por Bilbao en el norte. Envíen su especificación por correo electrónico a contact@minhthanhplywood.com y les respondemos en pocas horas.
Preguntas de los compradores
¿Cómo se chapa un contrachapado paso a paso?
Lijen el contrachapado hasta dejarlo plano y limpio, corten la chapa sobremedida, extiendan la cola de manera uniforme sobre el soporte, coloquen la chapa, prénsenla con bolsa de vacío, tablas de presión con sargentos o prensa hasta que la cola cure, chapen el reverso del mismo modo y, por último, recorten, lijen y acaben.
¿Cuál es la mejor cola para chapar madera?
Para la mayoría de chapados de taller sobre contrachapado, una cola PVA de reticulación o una cola UF (urea-formaldehído) con bolsa de vacío o prensa da la unión más duradera. La cola de contacto va bien con laminado y con chapa con soporte de papel, pero puede hacer que la chapa natural se deslice o se ampolle.
¿Se puede usar cola de contacto para chapar madera?
Sí, sobre todo para chapa con soporte de papel o fenólico, donde el soporte impide que la hoja se mueva. La chapa natural sobre cola de contacto puede levantarse, agrietarse o mostrar líneas de cola con el tiempo, así que una cola rígida bajo presión es la opción más segura.
¿Hay que chapar las dos caras del contrachapado?
Sí. Una chapa en una sola cara hace que el panel se alabee cuando la chapa y la cola absorben y pierden humedad. Una chapa de equilibrado de grosor similar en el reverso mantiene el panel plano.
¿Se puede chapar contrachapado sin prensa de vacío?
Sí. Los paneles pequeños pueden prensarse entre tablas planas con sargentos, o chaparse con cola de contacto o con cola termofusible planchable. La bolsa de vacío da una presión uniforme en toda la cara, lo que más importa en paneles grandes.
¿Cuánto tiempo debe la chapa permanecer bajo presión?
Déjenla prensada durante todo el tiempo de prensado que indique el fabricante de la cola para su temperatura, y después dejen reposar el panel plano antes de recortarlo. Soltar la presión antes de tiempo es la causa más frecuente de ampollas.
¿Qué es el contrachapado chapado?
Es un contrachapado cuya cara y reverso son una chapa decorativa, como chopo, abedul, okoumé o chapa de ingeniería (EV), prensada sobre un alma de contrachapado. El alma aporta resistencia y planitud; la chapa de cara aporta el aspecto.
¿Cómo se pone laminado sobre contrachapado?
Lijen y limpien el contrachapado, apliquen cola de contacto en el contrachapado y en el reverso del laminado, esperen a que ambos estén secos al tacto, alineen la lámina con listones separadores, prensen desde el centro hacia fuera con un rodillo en J y después recorten con una fresa de recorte a ras y limen los cantos.
¿Es más barato chapar el contrachapado uno mismo o comprar contrachapado chapado?
Para unos pocos paneles puede tener sentido chapar uno mismo. Para la producción repetida de muebles, el contrachapado chapado de fábrica suele salir más barato por hoja y es más constante, porque la cara, la cola, la presión y el lijado se controlan en un solo proceso.
¿Qué cola usan las fábricas de contrachapado para chapar?
Las fábricas de contrachapado para mueble usan sobre todo cola UF con emisión E0, curada en prensa caliente. Las uniones reforzadas con melamina y las fenólicas (WBP) se usan cuando el panel necesita más resistencia al agua.
¿El contrachapado para mueble necesita marcado CE?
No. El marcado CE y la declaración de prestaciones solo se exigen al contrachapado para obra conforme a EN 13986, en el marco del Reglamento de Productos de Construcción (Reglamento (UE) 305/2011). El contrachapado de mueble no lo necesita.