
A rétegelt lemez minőségének ellenőrzése érkezéskor azzal kezdődik, hogy a plombát és a kötegszámot összeveti a csomagolási listával, majd mintakötegeket nyit ki, és a vastagságot, a méretet, a nedvességet, a felületeket, az éleket és a ragasztási kötést a rendelés specifikációjával és a jóváhagyott mintával hasonlítja össze, minden lépést fényképezve. Magyarországon a konténer vasúton vagy kamionon érkezik a tengeri kikötőből, ezért az átvételi ellenőrzést a raktárban is el kell végezni. Az egész ellenőrzés két emberrel, konténerenként körülbelül fél napot vesz igénybe. A Minh Thanh Plywood a gyárban ugyanezeket a pontokat méri, és minden konténert lezárás előtt fotókkal és videóval dokumentál, így az érkezési mérések összevethető nyilvántartáshoz kapcsolódnak.
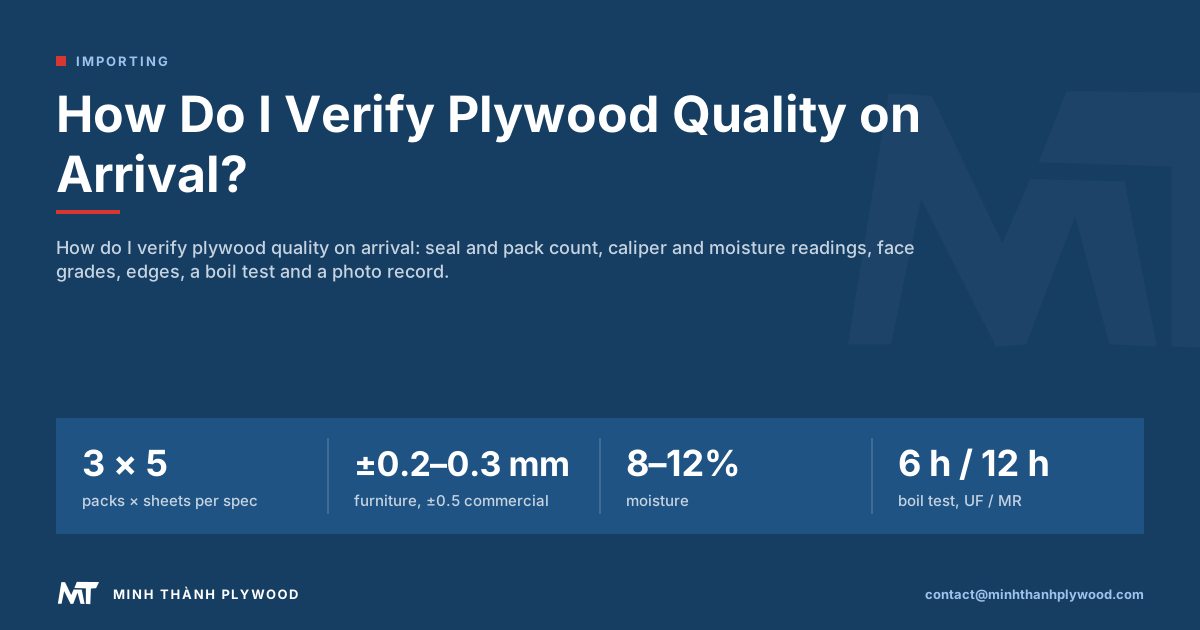
Hogyan ellenőrzi a rétegelt lemez minőségét érkezéskor?
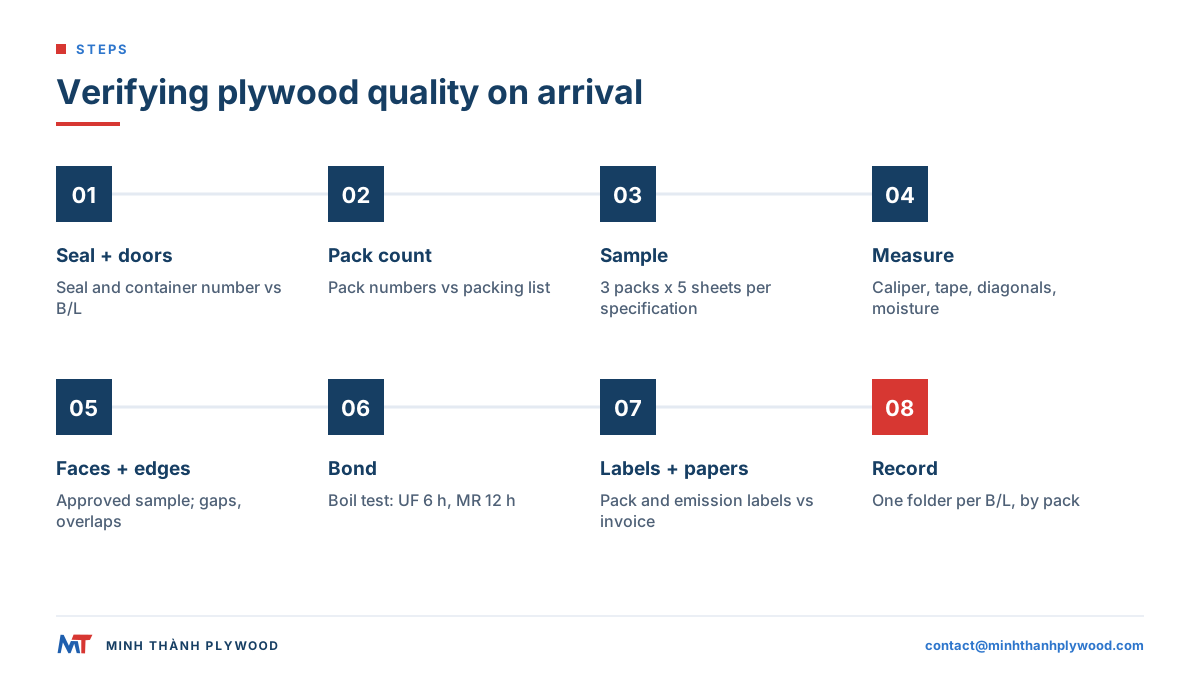
A rétegelt lemez minőségét érkezéskor úgy ellenőrizze, hogy először a papírokat nézi meg, aztán a köteget, végül a lapok mintáját a rendelés specifikációjához és a jóváhagyott mintához viszonyítva. Az eljárás 20 lábas vagy 40HC-konténernél egyaránt működik, és két emberrel körülbelül fél napot vesz igénybe.
- Kinyitás előtt: a plombaszám, a konténerszám és az ajtók összevetése a hajóraklevéllel.
- Kirakodás: a kötegek száma és a kötegszámok összevetése a csomagolási listával.
- Mintavétel: legalább három köteg az ajtó felől, a közepéről és a konténer elejéről.
- Mérések: vastagság, hossz, szélesség, derékszögűség és nedvesség.
- Megjelenés: a felületek és a hátlapok a jóváhagyott mintához viszonyítva; az élek hézagok és átfedések szempontjából.
- Ragasztás: forrásteszt kis mintákon.
- Címkék és papírok: formaldehid-címkék, köteg-címkék, számlatételek.
- Nyilvántartás: egy fotómappa konténerenként, a hajóraklevél számáról elnevezve.
Minden lépés a rendelés egy kérdésére felel. Az alábbi szakaszok megadják az eszközöket, a számokat és azt, mit jelent egy-egy érték.
Mit ellenőrizzen a konténer kinyitása előtt?
Először a plombát ellenőrizze. Hasonlítsa össze a plombaszámot és a konténerszámot a hajóraklevéllel és a csomagolási listával, majd fényképezze le a zárt ajtókat, a plombát és a doboz esetleges horpadásait vagy lyukait.
Mire figyeljen:
- Plomba: sértetlen és a megfelelő számmal. Eltérő plombaszám azt jelenti, hogy a konténert a berakodás után kinyitották.
- Konténer fala és teteje: a rakodási vonal felett lévő lyukak, átrozsdásodás vagy horpadások vizet engedhetnek be.
- Ajtók kinyitásakor: fényképezze le a rakományt pontosan úgy, ahogy van, mielőtt targoncához érne. A dőlt vagy elcsúszott kötegek, a nedves padló és a szakadt csomagolás most kerüljön a nyilvántartásba, nem később.
Az első öt perc választja el azt, ami a tengeren történt, attól, ami a gyárban. A Minh Thanh Plywood minden konténert az ajtók lezárása előtt filmez, így az ajtónál készült fotója a berakodási videó mellé tehető.
Hogyan számolja meg a kötegeket a csomagolási listával?
A kötegeket a kiemelésükkor számolja meg, és minden köteg-címkét a csomagolási listával összevetve, soronként ellenőrizzen. A lista minden specifikációhoz megadja a kötegszámokat, a lapok számát kötegenként, a specifikációt, a nettó és bruttó súlyt, valamint a térfogatot.
| A csomagolási listán | Mit ellenőrzön | Mit jelent az eltérés |
|---|---|---|
| Kötegek száma | Kirakott kötegek | Hiányzó köteg a feladó és a fuvarozó ügye |
| Köteg-számok | Minden köteg címkéje | Rossz specifikációjú köteg rossz vevőhöz kerül |
| Lapok kötegenként | Egy-két mintakötegben megszámolva | Rövid köteg megváltoztatja az Ön által fizetett m³-t |
| Specifikáció | A címkén jelölt vastagság és felület | Ellenőrizze a megmért lappal |
| Bruttó súly | Opcionális: egy köteg lemérése | Nehéz köteg nedves panelt jelenthet |
A köteg-számok minden kötegét a gyártási tételhez és a berakodási fotókhoz kapcsolják. Írja fel a köteg számát minden fotóra és minden mérésre az elejétől kezdve.
Hány lapot mintázzon?
Legalább három köteget nyisson ki: egyet az ajtó felől, egyet a közepéről és egyet a konténer elejéről, és minden kötegből öt lapot vizsgáljon meg: a felső lapot, az alsó lapot, és hármat a köteg belsejéből. Ez specifikációnként tizenöt lap, ami elég a mintázat megállapításához anélkül, hogy az egész rakományt ki kellene pakolni.
Ha valamit talál, bővítse a mintát:
- Egy lap a tűrésen kívül: ellenőrizzen még tíz lapot ugyanabból a kötegből.
- Több lap kint van egy kötegben: ellenőrizzen még két köteget ugyanabból a specifikációból.
- Vegyes konténer: specifikációnként külön mintázzon; egy specifikáció eredménye nem mond semmit a következőről.
A mintázott lapokat mészcerkával és a kötegszámmal jelölje, mielőtt megmozdítja őket. Az ellenőrzés után tegye vissza a saját kötegükbe, így a köteg-szám megmarad.
Hogyan mérje meg a vastagságot és a méretet érkezéskor?
A vastagságot digitális tolómérővel mérje a mintázott lapok széléhez közel, lapunként legalább négy ponton, körülbelül 25 mm-re a széltől, a méretet pedig acélszalaggal mindkét hosszú és mindkét rövid élen. Hasonlítsa a leolvasásokat a rendelésében szereplő tűréshez.
| Termékvonal | Vastagsági tűrés | Hossz és szélesség |
|---|---|---|
| Csiszolt bútorlemez | ±0,2–0,3 mm | ±2 mm |
| Kereskedelmi rétegelt lemez | ±0,5 mm | ±2 mm |
| Fenolfilmes rétegelt lemez | ±0,5 mm | ±2 mm |
| Csomagolási rétegelt lemez | ±0,5–1,0 mm | ±2 mm |
Ezek a határok, amelyeket a Minh Thanh Plywood a gyárban ellenőriz: minden köteg paneljait digitális tolómérővel, több ponton mérik, a leolvasásokat pedig fényképezik a szállítmány nyilvántartásához. Az érkezéskori értékeinek ugyanebbe a tartományba kell esniük.
A derékszögűséget a lap két átlójának mérésével ellenőrizze: egy 1220 × 2440 mm-es lap átlója körülbelül 2728 mm, és a két leolvasásnak néhány milliméteren belül egyeznie kell. A síkságot egyenes élzárral mérje: fektesse a két hosszú élére és a két átlóra, és mérje a legnagyobb rést, amely a domborodást, a bemélyedést vagy a csavarodást mutatja.
Milyen nedvességértéket mutasson az importált rétegelt lemez?
A bútorlemez 8–12 %-os nedvességtartalommal hagyja el a Minh Thanh Plywoodot, ez a bútorlemezek normál tartománya. Érkezéskor a nedvességet tűs vagy tű nélküli mérővel olvassa le a felületi fajtának megfelelő beállítással, a mintázott lapok három pontján, és a leolvasást a kötegszámmal együtt jegyezze fel.
Az eredmény értelmezése:
- 8–12 % körül: normális; a lemezek szárazon utaztak.
- A külső lapok magasak, a belsők normálisak: víz jutott a kötegbe kívülről, a konténerben vagy a tárolás során.
- Magas az egész kötegben: kötegszintű probléma, amely szélesebb mintavételt és fényképeket igényel.
A lemezeket megmunkálás előtt hagyja akklimatizálódni. Az a rétegelt lemez, amelyet a hideg konténerből fűtött műhelybe visznek, több napon át ad le vagy vesz fel nedvességet, és az első napon elvágott lap később elmozdulhat.
Hogyan ellenőrizze a felületeket a jóváhagyott mintával?
A mintázott lapokat a jóváhagyott minta mellé helyezze egyenletes természetes fényben vagy napfényhez hasonló lámpák alatt, és hasonlítsa össze a színt, az erezetet, a csomókat, a repedéseket, a foltokat és a csiszolást. A gyártás előtt jóváhagyott minta a mérce; a minőségnév önmagában nem az.
A felületi minőségeket minőségpárokban adják meg, ezért minden lap mindkét oldalát ellenőrizze:
| Felületi furnér | Használt minőségpárok | Mit hasonlítson össze |
|---|---|---|
| Nyár, eukaliptusz | A/A, A/B, B/B | Szín, csomók és javítások a felületen; a hátlapon a B vagy az egyeztetett minőség |
| Nyír | D+/D, D/E (a D+/D a B/BB-vel összehasonlítható) | Tűcsomók, színcsíkok, foltok |
| Fenyő | A/A, A/B, B/B, B/C | Csomók és gyanta, repedések |
| Engineered veneer (EV) | A jóváhagyott mintához | Erezet- és színillesztés a lapok között |
Minden lapot fényképezzen úgy, hogy a minta mellette legyen, és a kötegszám a képen látsszon. Minta nélküli fotó nem bizonyítja a minőséget.
Hogyan találja meg a maglemez-hézagokat, a rétegelválást és a vetemedést?
Minden mintázott lap mind a négy élét nézze meg. Az élek mutatják a maglemezt:
- Maglemez-hézagok: nyitott rések a maglemez-furnérok között, sötét résekként látszanak az élen. Egy bútorlemezen a lakkozás után átüt a felületen.
- Átfedések: két maglemez-furnér egymáson, a felületen dudorként érződik, az élen vastag vonalként látszik.
- Rétegelválás: a rétegek szétválása a ragasztási vonal mentén. Egy vékony pengét nyomjon az élbe; a felemelkedő réteg ragasztási hiba.
- Vetemedés: domborodás, bemélyedés vagy csavarodás, amelyet a méretellenőrzésnél használt egyenes élzárral mér.
A Minh Thanh Plywood a maglemezt kézzel rakja ki, a gyártás előtt kijavítja a hézagokat és átfedéseket, a külső két–négy maglemez-réteget vízszintesen és függőlegesen összevarrja, a bútorlemezeket pedig kétszer préseli: először a maglemezt préseli és kalibrálja, majd a felületet és a hátlapot ráprésel. A gyárban a síkból vagy négyzetből kilógó lemez alacsonyabb minőségi sorba kerül, ezért az érkezéskor talált vetemedés általában a tárolásra vagy a rakásra utal.
Hogyan végezzen ragasztásvizsgálatot a raktárában?
Végezzen forrástesztet. Vágjon ki három kis négyzet alakú mintát különböző kötegek lapjaiból, tegye forrásban lévő vízbe, és időnként ellenőrizze, nem válnak-e el egymástól a rétegek.
| A rendelt ragasztás | Meddig kell tartania a kötésnek forrásban |
|---|---|
| UF-ragasztó E0 kibocsátással (beltérre) | körülbelül 6 óra |
| Melaminnal erősített (MR) ragasztó | körülbelül 12 óra |
Ezeket az időket használja a Minh Thanh Plywood gyári forrástesztje a gyártási mintákon. Az a minta, amely jóval az idő előtt szétnyílik, ragasztási hibát jelez; amelyik kitart, azt mutatja, hogy a ragasztóvonal jó. A forrásteszt a ragasztást méri, nem a formaldehid-kibocsátást: a kibocsátást vizsgálókamrában mérik, és a Minh Thanh Plywood CARB P2 / TSCA Title VI tanúsítványa mögötti hat ASTM D6007 jelentés átlagosan 0,014–0,032 ppm értéket adott. A furnér belső rétegű, kemény lombos rétegelt lemez határértéke 0,05 ppm a TSCA Title VI előírásai szerint.
Európai rendelésnél a ragasztási kötés követelményét szabvány határozza meg, nem csak a forrásteszt: a BS EN 314-2:1993 BSI-jegyzék rögzíti a ragasztási minőségi követelményeket. Magyarországon ez a szabvány MSZ EN 314-2 néven ismert.
A forralt mintákat szárítsa meg, címkézze a kötegszámmal, és tegye a konténer mappájába.
Hogyan ellenőrizze a bintangor rétegelt lemez minőségét, ha a raktárába érkezik?
A bintangor rétegelt lemezt ugyanazzal az eljárással ellenőrizze, plusz három olyan vizsgálattal, amely ennél a felületnél számít. A bintangor vöröses-barna trópusi keményfa furnér, amelyet kereskedelmi rétegelt lemeznél használnak bútorvázakhoz, polcokhoz és festett munkákhoz.
- Szín és illeszkedés: a bintangor a világos rózsaszínesbarnától a sötétebb vöröses-barnáig változik. A kötegen belüli színeltérést hasonlítsa a jóváhagyott mintához, ne egyetlen tökéletes lapához.
- Felületi repedések és nyitott illesztések: a vékony trópusi felületek száraz tárolásnál erezet mentén repedhetnek. Ellenőrizze a felületet a szélességében és a végein.
- Vastagság: a kereskedelmi bintangor lemezek ±0,5 mm tűrésen belül vannak. Mérje úgy, mint bármely kereskedelmi lemezt.
A bintangor felületeket a Minh Thanh Plywood kérésre készíti, Styrax vagy Eucalyptus maglemezre. Rendeléskor hagyjon jóvá egy mintát az elfogadott színskáláról; ez a minta érkezéskor minden színkérdést eldönt.
Rétegelt lemez hibák érkezéskor: gyártási vagy szállítási eredetűek?
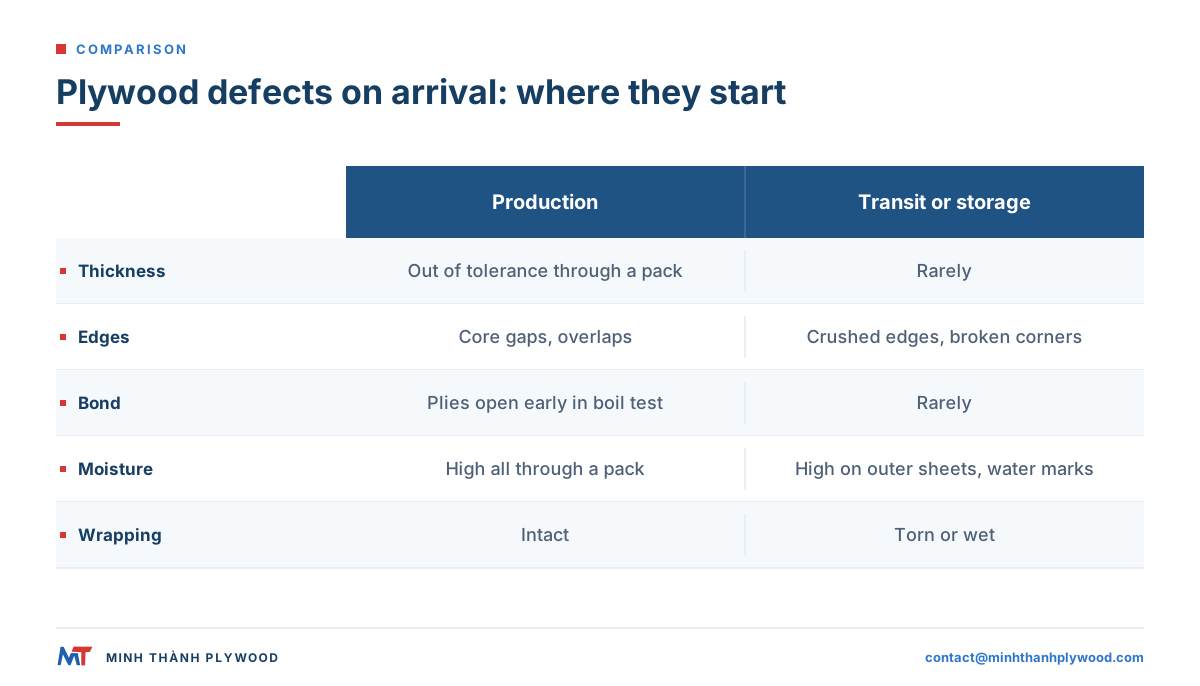
A legtöbb érkezéskor talált rétegelt lemez hiba egyértelműen mutatja, honnan ered. Ha korán szétválogatja őket, tudja, kivel beszéljen: a gyárral, a fuvarozóval vagy a saját raktárával.
| Talált hiba | Valószínű kiindulópont | Mi mutatja |
|---|---|---|
| Vastagság a tűrésen kívül egy kötegen át | Gyártás | Tolómérő-értékek több lapon |
| Maglemez-hézagok vagy átfedések | Gyártás | A mintázott lapok élei |
| Rétegelválás a forrásteszten | Gyártás | A rétegek korán szétválnak |
| Felület a jóváhagyott minta alatt | Gyártás | A lap a minta mellett |
| Sarokszakadás, összenyomott élek | Kezelés vagy szállítás | Sérült külső lapok, szakadt csomagolás |
| Vízfoltok, magas nedvesség a külső lapokon | Konténer vagy raktár | Nedves padló, páralecsapódás nyomai, mérőműszeres értékek |
| Penész a külső lapokon | Hosszan tartó nedves tárolás | Nedves csomagolás, idő a kikötőben |
| Vetemedés tárolás után | Egyenetlen alátámasztásra rakás | A lapok laposak a kötegben, meghajlottak a rakás szélén |
A Minh Thanh Plywood exportcsomagolása, kartonfedéllel, rétegelt lemez fedővel, szalagokkal és csomagolófóliával, úgy készült, hogy a vizet és a sarkokat távol tartsa a kötegtől: a sértetlen csomagoláson belüli sérülés a gyár kérdése, a szakadt csomagoláson átjutó sérülés szállítási kérdés. A szállítási oldalról lásd a rétegelt lemez sérülése szállítás közben című oldalt.
Mely címkéket és papírokat ellenőrizze érkezéskor?
Ellenőrizze, hogy a lemezeken lévő címkék egyeznek-e a kezében lévő papírokkal:
- Köteg-címkék: specifikáció, kötegszám és lapszám, a csomagolási listának megfelelően.
- Formaldehid-címkék az USA és Kanada számára: gyártó, tétel és tanúsító a lemezeken; Kanadának angolul és franciául.
- Számlatételek: vastagság, felület, maglemez, ragasztó és m³ specifikációnként, a mért értékekkel egyezően.
- Tanúsítványfájlok: a CARB P2 / TSCA Title VI tanúsítvány és a vizsgálati jegyzőkönyvek, ahol a vevői kérik.
Az EU-ban 2026. augusztus 6-tól a REACH XVII. melléklet 77. bejegyzése a bútorokra és fa alapú termékekre 0,062 mg/m³ határértéket ír elő, ezért a formaldehidre vonatkozó papírokat a rendelés előtt kérje el.
Ha a rendelés európai szolgálati osztályt nevez meg, ellenőrizze a címkével: a BS EN 636:2012+A1:2015 BSI-jegyzék a szerkezeti és általános célú rétegelt lemezt fedi, száraz, nedves vagy kültéri körülmények között. Magyarországon ez a szabvány MSZ EN 636 néven ismert.
A címke- vagy számlahibát könnyebb javítani a szállítóval az érkezés napján, mint miután a lemezeket már felvágták. A rétegelt lemez importdokumentumok ellenőrzőlistája felsorolja az összes papírt, amelynek a csomagban lennie kell.
Hogyan állítson össze érkezési nyilvántartást, amely megfelel a gyári minőségellenőrzési lapnak?
Az érkezési nyilvántartást a gyári minőség-ellenőrzés sorrendjében állítsa össze, hogy minden mérésnek legyen párja a szállító oldalán. Egy mappa konténerenként, a hajóraklevél számáról elnevezve, a következő tartalommal:
| Mappa | Tartalom |
|---|---|
| 01 Konténer | Plomba, konténerszám, ajtók, a rakomány állapota érkezéskor |
| 02 Kötegek | Minden köteg-címke, a csomagolási listához hasonlítva |
| 03 Mérések | Tolómérő-, szalag- és nedvességértékek lapónként, fotókkal a mérőeszközről |
| 04 Felületek és élek | Minden mintázott lap a jóváhagyott mintával egymás mellett; élek |
| 05 Ragasztás | Forrásteszt-minták és időtartamok |
| 06 Dokumentumok | Csomagolási lista, számla, címkék |
A Minh Thanh Plywood nyolc minőség-ellenőrzési ponton megy végig, a maglemez-átvételtől a lezárt konténerig, és a tolómérő-leolvasásokat, a kötegeket és a berakodást fényképezi a szállítmányi nyilvántartásához. Ha mindkét nyilvántartás kötegszám szerint van rendezve, bármely kérdést két azonos köteget mutató fotó összevetésével lehet eldönteni. A gyári nyolc ellenőrzőpontról lásd a rétegelt lemez minőség-ellenőrzése a gyárban oldalt.
Mit tegyen, ha az érkezési ellenőrzés hibát talál?
Írjon a szállítónak ugyanazon a napon a nyilvántartással, nem összefoglalóval. Az üzenetben szerepeljen:
- A konténer- és a hajóraklevél-szám.
- Az érintett kötegszámok és az, hogy kötegenként hány lapot ellenőrzött.
- A leolvasások: mit írt elő a rendelés, mit mért Ön, a fotókkal együtt.
- Mi történt az árúval: félretéve, még köteggel, vagy részben felhasználva.
Az érintett kötegeket hagyja úgy, ahogy vannak, amíg a szállító meg nem nézte a bizonyítékot. Egy megvágott vagy gyártásba került köteg már nem mutatja meg, mi érkezett. Arról, hogyan vizsgálja a szállító az ügyet, és hogyan rendezik általában az ügyeket, a rétegelt lemez minőségi kárigények című oldal ad tájékoztatást.
Hogyan csökkenti a gyári ellenőrzés az érkezéskor talált hibák számát?
A berakodás előtti gyári ellenőrzés a gyártási hibákat még a gyárban fogja meg, ahol a lapot a konténer plombázása előtt ki lehet cserélni. Saját ellenőrét vagy az Ön által megbízott ügynökséget, például az SGS-t, az Interteket vagy a Bureau Veritast, szívesen fogadjuk a Minh Thanh Plywood üzemében: adja meg a dátumot a rendeléssel együtt, és a gyártást és a berakodást ahhoz igazítjuk, a gyári mérési nyilvántartás pedig nyitva áll az ellenőr előtt.
Két ellenőrzés marad az érkezésre: a szállítási sérülés és a darabszám. Mindkettő egy óra, nem fél nap.
A tűréseket, a mintázást és az ellenőrzés dátumát a következő rendelésébe úgy vigye be, hogy a specifikációt a contact@minhthanhplywood.com címre küldi el. Az ingyenes minták az első válasszal érkeznek, a jóváhagyott minta pedig az a mérce lesz, amelyhez az érkezési ellenőrzés igazodik. A teljes importfolyamathoz olvassa el a rétegelt lemez Vietnámból való importálásáról szóló útmutatót.
Beszerzési kérdések és válaszok
Hogyan ellenőrizze a rétegelt lemez minőségét érkezéskor?
Először a plomba és a kötegszám ellenőrzése, majd mintakötegek felnyitása a konténer elejéről, közepéről és hátuljáról. Mérje a vastagságot és a méretet, olvassa le a nedvességtartalmat, hasonlítsa össze a felületeket a jóváhagyott mintával, vizsgálja meg az éleket, és végezzen forralásos tesztet, minden lépést fényképezve.
Hány rétegelt lemez lapot kell ellenőriznie, amikor a konténer megérkezik?
Legalább három köteget nyisson ki: egyet az ajtónál, egyet a közepén és egyet a konténer elejénél, és minden kötegből öt lapot vizsgáljon meg: a felső és az alsó lapot, valamint hármat a köteg belsejéből. Ha egy mérés a specifikáción kívül esik, bővítse a mintát.
Milyen vastagsági tűrésnek kell megfelelnie az importált rétegelt lemeznek?
A rendelésében szereplő tűrés dönt. A Minh Thanh Plywood a csiszolt bútorlemezeket ±0,2–0,3 mm-en, a kereskedelmi és a fenolfilmes rétegelt lemezt ±0,5 mm-en, a csomagolási rétegelt lemezt ±0,5–1,0 mm-en, a hosszt és a szélességet ±2 mm-en tartja.
Milyen nedvességtartalmú legyen a rétegelt lemez érkezéskor?
A bútorlemez 8–12 %-os nedvességtartalommal hagyja el a gyárat. Az érkezéskor ehhez közeli érték normális; ennél sokkal magasabb érték vízbejutásra utal szállítás vagy tárolás közben, és fényképet, valamint kötegszámot igényel.
Hogyan ellenőrizze a rétegelt lemez ragasztási kötését a raktárában?
Vágjon kis mintákat különböző kötegek lapjaiból, és forralja őket vízben. Az E0 kibocsátású UF-ragasztó körülbelül 6 óráig, a melamin-erősítésű ragasztó körülbelül 12 óráig bírja a Minh Thanh Plywood gyári tesztjében; a korán szétváló rétegek ragasztási hibát jeleznek.
Melyek a leggyakoribb rétegelt lemez hibák érkezéskor?
A tűrésen kívüli vastagság, a jóváhagyott mintától eltérő felület, a maglemez hézagai és átfedései az éleken, a rétegelválás, a vetemedés, valamint a szállítási sérülés: törött sarkok, összenyomott élek és vízfoltok.
Melyek a szállításból eredő, és melyek a gyártásból eredő rétegelt lemez hibák?
A törött sarkok, az összenyomott élek, a szakadt csomagolás, a vízfoltok és a penész a külső lapokon általában a kezelésből, a szállításból vagy a tárolásból erednek. A maglemez-hézagok, a rétegelválás és a köteg egészén végigvonuló vastagságeltérés a gyártásban keletkezik.
Érdemes harmadik fél ellenőrt fogadnia a rétegelt lemez érkezésekor?
Az első konténernél vagy nagy rendelésnél igen. Olyan ügynökség, mint az SGS, az Intertek vagy a Bureau Veritas, függetlenül rögzítheti ugyanezeket az ellenőrzéseket; sok vevő a berakodás előtt is a gyárban foglalja le az ellenőrét.
Milyen fotókat készítsen, amikor a rétegelt lemez megérkezik?
A plombát és a konténerszámot, az ajtókat a kinyitás előtt, a rakományt olyan állapotban, ahogy találta, minden köteg-címkét, minden mérést úgy, hogy a tolómérő vagy a mérőeszköz látszik, a mintázott lapok felületét és élét, és minden sérülést mérőszalaggal a méretarány miatt.
Hogyan ellenőrizze érkezéskor a rétegelt lemez felületi minőségét?
Helyezze a mintázott lapokat a jóváhagyott minta mellé egyenletes fényben, és hasonlítsa össze a színt, az erezetet, a csomókat, a repedéseket és a javításokat. Az A/B vagy a D+/D típusú minőségpárok a felületre és a hátlapra vonatkoznak, ezért mindkét oldalt ellenőrizze.
Elegendő-e az E1 jelölés a formaldehid-megfelelés igazolására Magyarországon?
Nem. Az EU-ban 2026. augusztus 6-tól a REACH XVII. melléklet 77. bejegyzése a bútorokra és fa alapú termékekre 0,062 mg/m³ határértéket ír elő. Az EN 13986 szerinti E1 osztály 0,124 mg/m³ (0,1 ppm), ezért önmagában már nem igazolja a megfelelést. A vizsgálati jegyzőkönyvet a termék rendeltetése szerint kérje.