
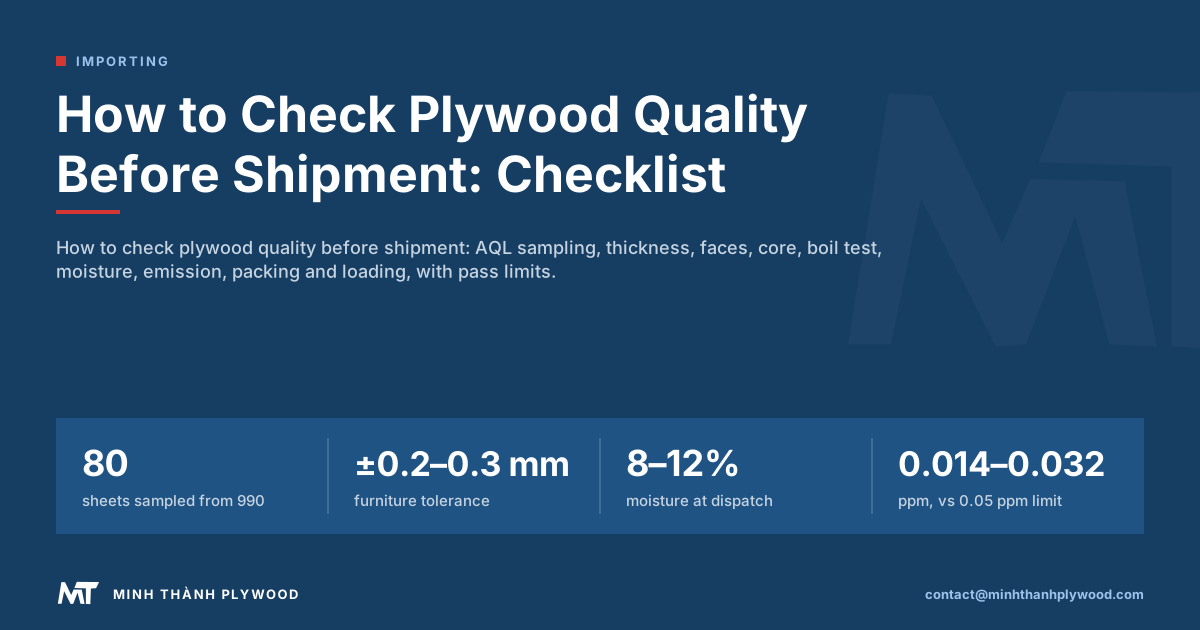
合板の出荷前検品では、完成した梱包単位から無作為に抜き取り、厚さと寸法を測り、承認見本に照らして表裏面を判定します。さらに、1枚を切断して心板を確認し、煮沸試験、含水率、放散関連書類を調べ、コンテナへの積み込みを見届けます。横浜港や大阪港などを経由して調達する輸入商社、家具メーカー、型枠施工会社は、必要なJAS区分や接着の程度を発注仕様に明記し、出荷前の判定基準を承認見本とともに共有してください。Minh Thanh Plywoodは全注文でこれらの検査を行い、積み込みの様子を毎回撮影・録画しています。
合板の出荷前検品で確認する12項目
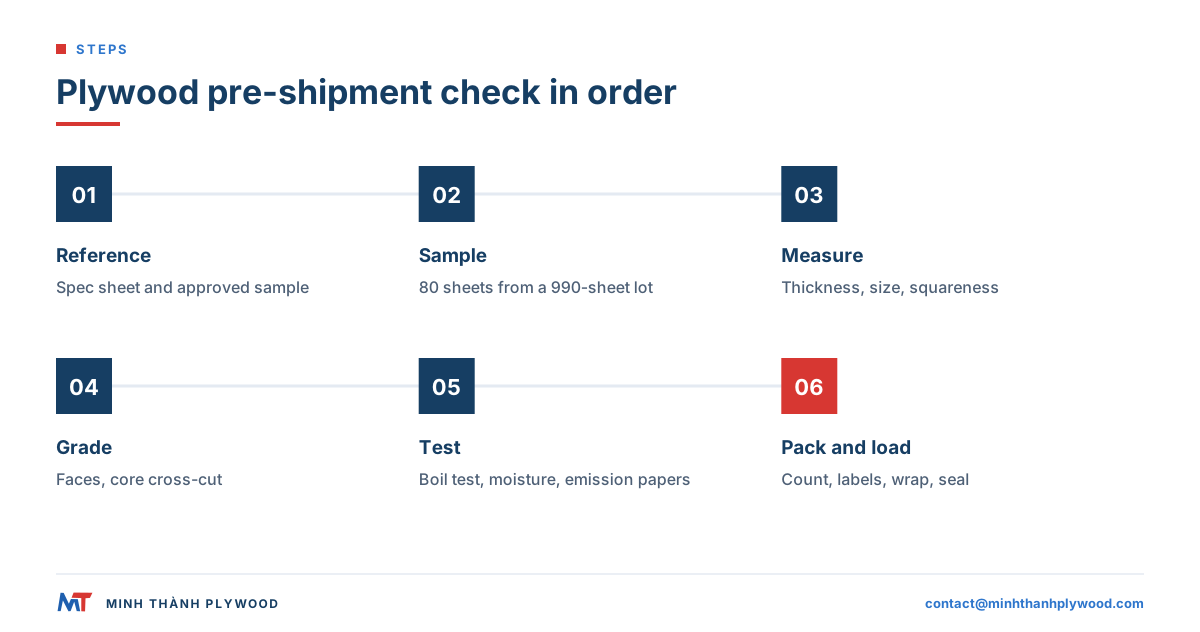
合板の出荷前検品では、完成した梱包単位から無作為に抜き取り、書面の仕様書と承認見本に照らして試験し、積み込みまで確認します。以下の12項目を証明書から積み込みまで順番に進め、各結果を写真とともに記録してください。
- 基準を決める:署名済みの仕様書と承認見本。
- 抜き取る:異なる梱包単位から無作為に合板を選ぶ。
- 厚さを測る:デジタルノギスを使う。
- 長さ、幅、直角度、平面度を測る。
- 表裏面を判定する:斜めから光を当て、承認見本と比べる。
- 合板1枚を切断する:心板を確認する。
- 煮沸試験を行う:切断片で接着性能を調べる。
- 含水率を測る。
- 放散関連書類とラベルを確認する。
- 梱包単位数と合板の枚数をパッキングリストと照合する。
- 梱包と表示を確認する:包装材、バンド、角当て、桟木、ラベル。
- 積み込みを見届ける:コンテナ番号と封印番号を記録する。
各項目の合格基準は、以下のチェックリストに示します。基準のない検査は主観的な評価にとどまります。許容差を注文書に明記すれば、検品結果を測定値で判断できます。
合板の検品基準は何に合わせますか?
合板の検品では、生産開始前に合意した2つの基準、書面の仕様書と承認見本に照らして判定します。この2つがなければ、検査員はパネルの外観を報告できても、合格かどうかは判断できません。
仕様書には項目ごとに、表板・裏板の樹種と等級、心板の樹種、接着剤の種類と放散区分、厚さと許容差、寸法、数量、梱包方法を記載します。承認見本は、文章では伝えにくい表板の色、木目、補修跡、サンディング面の手触りを定めます。
Minh Thanhでは、表板を承認見本に合わせます。ポプラ、ユーカリ、マツの表板はA/A、A/B、B/B、バーチはD+/DまたはD/Eのように、取引で用いる組み合わせで等級を記載します。注文番号を付けた見本を1枚ずつ、買い手側と工場側で保管してください。
項目別の検査方法と合格基準
以下はMinh Thanhの家具用サンディング合板に適用する社内基準を使い、各検査の方法と合格基準をまとめたものです。注文仕様が異なる場合は、その基準に置き換えてください。
| 検査項目 | 方法 | 合格基準(家具用合板) |
|---|---|---|
| 厚さ | デジタルノギスで各角と中央付近を測る | ±0.2–0.3 mm、または注文指定時は±0.2 mm |
| 長さと幅 | スチール製巻尺で各辺を測る | ±2 mm |
| 直角度 | 四隅すべてでISO 9426の機械式直角定規法を用いて測定する | 長さ1 mあたりの差が1 mm以内(ISO 1954) |
| 平面度 | 平らな台に合板を置き、直定規に沿って隙間を確認し、四隅も測る | 注文書に記載した限度を超える反りやねじれがないこと |
| 表裏面の等級 | 斜光を当て、承認見本と比較する | 注文どおりの等級の組み合わせで、見本にない欠点がないこと |
| 心板 | 合板1枚を切断する | 開いた隙間や重なりがなく、層数が厚さに合うこと |
| 接着性能 | 切断片を煮沸試験する | 指定接着剤の試験時間内に層間剥離がないこと |
| 含水率 | ピン式またはピンレス式の含水率計で複数箇所を測る | 8–12% |
| 放散 | 証明書、チャンバー試験報告書、ラベルを確認する | 注文した区分と証明がそろっていること |
| 数量 | 梱包単位数と枚数をパッキングリストと照合する | 完全一致 |
| 梱包 | 包装材、バンド、角当て、桟木を確認する | 注文どおりで、無垢材の桟木にはISPM 15の表示があること |
| 端面の封止(塗装型枠合板) | 抜き取った各合板の4辺を確認する | 隙間や欠けなく封止されていること |
| ラベル | 各梱包単位を確認する | 仕様、寸法、数量が読めること |
| 積み込み | 各梱包単位の写真と動画を確認する | 梱包単位に破損がなく、コンテナ内が清潔で乾燥し、封印番号が記録されていること |
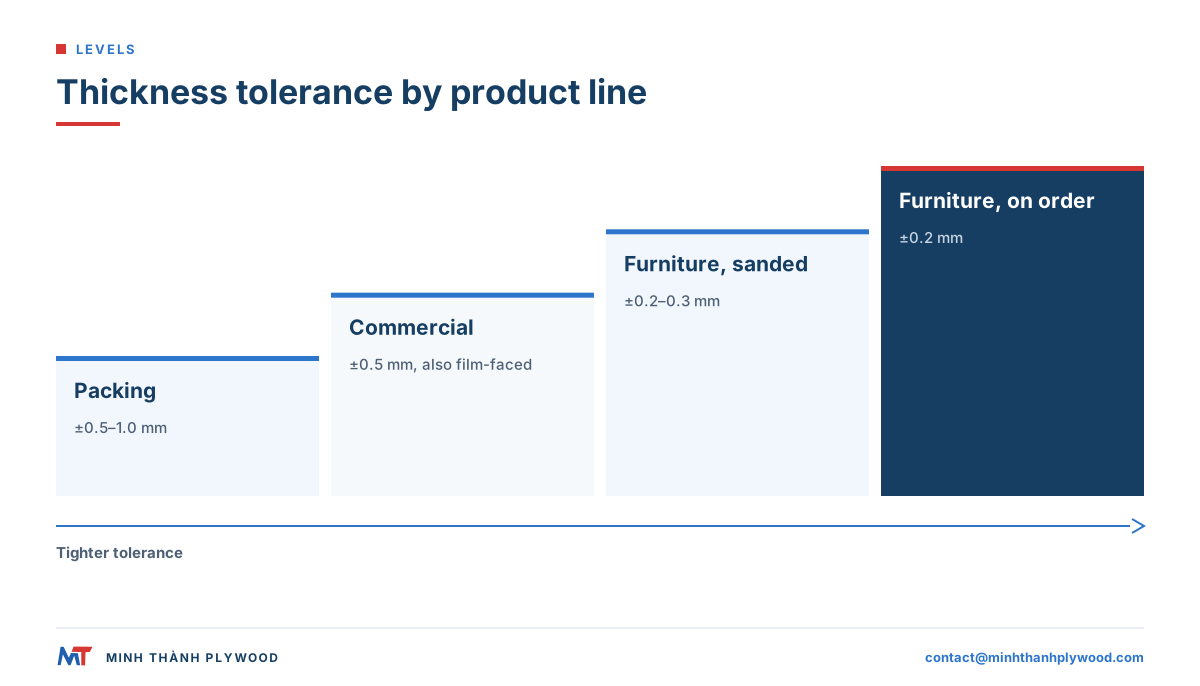
普通合板と塗装型枠合板の厚さ許容差は±0.5 mm、梱包用合板は±0.5–1.0 mmです。
抜き取り枚数はどう決めますか?
ロットの枚数に応じて、出荷前検査で多くの検査機関が採用するISO 2859-1の一般検査水準IIで抜き取ります。40HCコンテナ1本は、仕様ごとに1ロットとして扱います。
| ロット数(枚) | 抜き取り数 | AQL 2.5の合格数/不合格数 | AQL 4.0の合格数/不合格数 |
|---|---|---|---|
| 501~1,200 | 80 | 5 / 6 | 7 / 8 |
| 1,201~3,200 | 125 | 7 / 8 | 10 / 11 |
計算例:白色のスティラックス心板を使った18 mm家具用合板は、40HCコンテナに990枚積載するため、検査員は80枚を確認します。同じコンテナに9 mm合板を積む場合は1,998枚となり、抜き取り数は125枚です。
合板は複数の梱包単位から、各梱包単位の上部だけでなく異なる高さから抜き取ってください。外観欠点にはAQL 2.5がよく使われます。層間剥離などの重大欠点は通常、許容数を0に設定します。
合板の厚さと寸法はどう測りますか?
デジタルノギスを使い、端から約50 mm内側の各角付近と中央で厚さを測ります。すべての測定値を製品区分ごとの許容差と比べてください。
| 製品区分 | 厚さの許容差 | 長さと幅 |
|---|---|---|
| サンディング仕上げ家具用パネル | ±0.2–0.3 mm、最小±0.2 mmまで | ±2 mm |
| 普通合板と塗装型枠合板 | ±0.5 mm | ±2 mm |
| 梱包用合板 | ±0.5–1.0 mm | ±2 mm |
参考として、EN 315では厚さ18 mmのサンディング合板について、公称値を最大0.74 mm上回ることが認められています。当社の家具用合板の許容差は、それより大幅に厳しい基準です。当工場では、校正したサンディング後に各梱包単位のパネルをデジタルノギスで測定しており、測定値は検査員に開示しています。
次に、長さと幅を両側で測り、2本の対角線も測定します。対角線の長さが等しければ直角なパネルです。これはCNCの材料取りと縁貼りに関わります。ISO 1954では、直角度と辺の真直度を1 mあたり1 mmと定めています。
**平面度は買い手が見落としやすく、クレームにつながる検査項目です。**抜き取った合板を平らな台または梱包単位の上に置き、各辺と対角線に沿って直定規を当て、下にできる隙間を測ります。反った合板はCNCの真空テーブルや縁貼り機に正しく送り込めません。ねじれた合板は、角を押すとがたつきます。規格では平面度の数値を契約に委ねているため、最大隙間を注文書に記載してください。また、バンドで数日間固定された後に応力が現れることがあるので、梱包内で保管された状態の合板を測ります。
表裏面の等級はどう確認しますか?
合板に対して低い角度から光を当て、表裏面それぞれを承認見本と比べて等級を判定します。斜光は、正面からの光では見えにくいサンディング跡、重なり、開いた継ぎ目、パテ補修跡を浮かび上がらせます。
抜き取った各合板で、次の項目を確認してください。
- 色と木目:承認見本と照合する。
- 割れと開いた継ぎ目:表板単板を確認する。
- 補修とパテ:数と大きさが等級に合っているか確認する。
- 重なり:表板の単板同士が重なった段差を確認する。
- サンディング品質:焼け跡やビビり跡のない、均一で滑らかな表面か確認する。
- 裏面:表面の等級ではなく、等級の組み合わせに定めた裏面側の文字で判定する。
- 塗装型枠合板:4辺すべての封止を確認する。端面の塗装が封止されていない、または欠けていると水が心板に入り、建設現場で最初にフィルムが剥がれます。
樹液による変色とカビ斑点は別の欠点です。合板の黒い斑点と青変では、見分け方を説明しています。
合板の心板はどう確認しますか?
抜き取った合板を幅方向に1枚切断し、断面を確認します。単板層が連続し、開いた隙間、重なり、軟らかい木材がないことを確かめてください。完成したパネルでは心板が見えないため、断面検査が唯一の確認方法です。
切断面では、次の点を確認します。
- 層数:厚さに見合っていること。厚さ18 mmの家具用パネルは通常11層です。
- 層の均一さ:厚い層と薄い層が隣り合っていないこと。
- 隙間や重なりがないこと:隙間は表面に筋となって現れ、重なりは膨らみになります。
- 指定した心板樹種:白色のスティラックスは色が淡く軽量で、ユーカリはより密度が高く重い木材です。
- 接着層:薄く、途切れずに続いていること。
当社では心板を手作業で組み、接着剤を塗る前に隙間や重なりを直します。心板の外側2~4層は縦横につなぎ合わせ、注文に応じて全層をつなぎ合わせます。空洞のない合板のガイドでは、心板の隙間の見分け方を紹介しています。
現場で接着性能をどう試験しますか?
抜き取った合板から小片を切り出して水で煮沸し、指定接着剤の試験時間後に単板層が剥がれていないか確認します。煮沸試験で分かるのは接着強度であり、ホルムアルデヒド放散量ではありません。
| 注文した接着剤 | Minh Thanhの製造試験で保持する煮沸時間 | 合格の状態 |
|---|---|---|
| 放散区分E0のUF接着剤 | 約6時間 | 手で引き離しても単板層が剥がれない |
| メラミン強化接着剤(MR) | 約12時間 | 単板層が剥がれない |
| フェノール樹脂接着剤(WBP) | 指定規格に定められた長時間の試験サイクル | 剥離がなく、破断する場合は木材部分で起きる |
複数枚から切り出した小片で試験し、写真とともに結果を記録してください。UF接着剤を使った屋内用パネルが長時間の煮沸後に開いても、それ自体は欠点ではありません。屋外用試験に合格する用途を想定した接着ではないためです。用途に合う接着剤を指定し、注文書にはEN 314-2に基づく接着区分を記載してください。
含水率はどう確認しますか?
校正済みの含水率計を使い、異なる梱包単位から選んだ合板の複数箇所を測定します。家具用合板の出荷時含水率は8–12%で、家具用合板の通常範囲です。
梱包単位の外側だけでなく中央付近の合板も測ってください。外側の合板は先に乾燥したり、湿気を吸ったりするためです。測定値ごとに、含水率計の種類と樹種設定を記録します。積み込み時の含水率が高すぎると、暖かいコンテナ内でカビが発生することがあります。低すぎる合板は、湿度の高い作業場に入ったときに動く場合があります。当社では単板を乾燥させ、積層前に含水率計で確認しているため、完成パネルは出荷時の範囲に入ります。
出荷前にホルムアルデヒド放散量をどう確認しますか?
放散量は現場ではなく書類で確認します。チャンバー試験は試験室で数日かかるためです。積み込み前に検査員が確認するのは、注文した放散区分を裏付ける資料です。
- 証明書:名義人、工場番号、適用範囲。
- チャンバー試験報告書:試験機関、方法、日付、パネル厚さ、結果。
- ラベル:米国向け注文では、各パネルにTSCA Title VIのラベルがあること。
- インボイスに記載された接着剤:注文どおりであること。例として、放散区分E0のUF接着剤。
Minh ThanhはCARB P2 / TSCA Title VIの認証を取得しており、ICTT工場番号は23024です。2025年4月から2026年6月までに、厚さ9、15、18 mmのパネルでASTM D6007チャンバー試験を6回行い、結果は平均0.014–0.032 ppmでした。ベニヤコア広葉樹合板の上限は、EPAのTSCA Title VIガイダンスに基づき0.05 ppmです。E0放散試験は3か月ごとに実施しています。要望に応じて、SGSを通じてEN 717-1など指定方法による第三者試験を手配します。
梱包単位数、梱包、表示はどう確認しますか?
すべての梱包単位を数え、数単位を選んで合板の枚数をパッキングリストと照合します。次に、各単位が注文どおりに包装、結束、表示されているか確認してください。
- 梱包単位と合板の枚数:当社の標準計画では、18 mm合板は1梱包単位あたり55枚です。パッキングリストには梱包番号ごとの枚数を記載します。
- 包装材:破れがなく、水が入る箇所がないこと。
- バンドと角当て:しっかり固定され、バンドの下で角がつぶれていないこと。
- 桟木:無垢材の桟木にはISPM 15の表示が必要です。合板製の桟木には必要ありません。
- ラベル:各梱包単位の仕様、寸法、数量がパッキングリストと一致していること。
当社の輸出梱包は、Regulation (EU) 2025/40に基づき、2026年9月にSGSの試験を受けました。4種類の梱包材から鉛、カドミウム、水銀、六価クロムは検出されませんでした。輸出梱包のページで梱包の構成を紹介しています。
コンテナへの積み込みはどう確認しますか?
まず空のコンテナを確認し、次に梱包単位を積むたびに状態を見て、最後にコンテナ番号と封印番号を記録します。輸送中の損傷は、濡れた床や角を下にして置かれた梱包単位から始まることが少なくありません。
- 空のコンテナ:床が乾いていること、屋根に穴がないこと、扉を閉じて封印できること。
- 積み込み順序:梱包単位を平らに置き、落とさないこと。縦置きの単位は固定すること。
- 積載計画:白色のスティラックス心板の場合、40HCに18梱包単位を積載し、16単位を横置き、2単位を縦置きにします。
- 重量:輸送予約の上限以内にします。当社の計画上限は28,000 kgですが、予約上限がそれより低い場合はそちらに従います。
- 記録:各梱包単位の写真と動画を撮り、閉じた扉、コンテナ番号、封印番号も記録します。
Minh Thanhでは、コンテナを封印する前にすべての出荷を撮影・録画し、写真と動画を買い手に送っています。コンテナへの積み込みのページで積載計画を紹介しています。
ベトナム産合板の品質を渡航せずにどう確認しますか?
渡航せずにベトナム産合板の品質を確認するには、工場の測定記録、現地の検査機関、積み込み動画の3つを組み合わせます。これらを揃えると、現地で確認する項目を一通り押さえられます。
| 情報源 | 確認できる内容 | タイミング |
|---|---|---|
| 工場の品質管理記録 | ノギスの測定値、断面写真、煮沸試験の写真 | 生産中と生産後 |
| 検査機関 | チェックリストに照らした独立した抜き取り検査 | 梱包完了後、積み込み前 |
| 積み込み記録 | すべての梱包単位、コンテナ、封印の写真と動画 | 積み込み時 |
工場の記録は通常の依頼として提出を求め、初回注文や新しい仕様では検査機関を加えてください。当社の品質管理は単板からコンテナまで8つの工程で行い、買い手が指名した検査員も記録を確認できます。
ベトナムでの合板出荷前検品はどう進みますか?
買い手がSGS、Bureau Veritas、Intertek、Vinacontrol、QIMAなどの検査機関を手配し、梱包完了後に検査員が工場を訪問して、ベトナム産合板の出荷前検品を行います。検査員は指定されたチェックリストに沿って確認し、当日または翌日に報告書を送ります。
進め方は次のとおりです。
- チェックリストを検査機関に送る:許容差を記載した仕様書も添付します。
- 注文時に検品日を工場へ伝える:生産と積み込みの予定に組み込んでもらいます。
- 工場に準備を依頼する:検査用具、作業場所、完成した梱包単位へのアクセスを用意してもらいます。
- コンテナの引き渡し前に報告書を確認する:測定値、写真、AQLに照らして見つかった欠点を確認します。
- 判定する:合格とする、不合格の梱包単位を交換する、または再検査する。
ベトナムでの合板第三者検品では、検査機関と報告書の対象項目を比較しています。
合板の検査に不合格だった場合はどうしますか?
積み込み前の検査で不合格となった場合、不合格の梱包単位を手直しまたは交換し、検査員が再確認します。検品を梱包完了後から積み込み前の間に行うのは、コンテナが出港した後では同じ欠点の修正費用が大幅に高くなるためです。
不合格項目は次のように分類します。
- 重大:層間剥離、接着剤違い、心板樹種違い。ロットは不合格となり、該当する梱包単位を交換します。
- 主要:厚さが許容差を外れる、表板等級が注文より低い。梱包単位を選別し、不合格品を交換します。
- 軽微:ラベルの誤り、包装材の破れ。その場で修正します。
Minh Thanhの支払条件は、前金30%、船荷証券のスキャン画像を受領した時点で残金70%です。合板の欠点では、それぞれの欠点の原因を説明しています。
検品の基準を明確にするには何を送ればよいですか?
注文と一緒に、品目ごとの仕様、許容差、希望する検査項目を送ってください。記載例は次のとおりです。
18 mm家具用合板、1220 × 2440 mm、ポプラ表板A/B、白色スティラックス心板、放散区分E0のUF接着剤、サンディング仕上げ±0.2 mm、含水率8–12%、輸出梱包、40HCコンテナ1本。積み込み前に指定検査機関が検品、AQL 2.5。
検品日と検査機関の連絡先も記載し、基準とする無償サンプルを依頼してください。contact@minhthanhplywood.com または見積もりフォームから送れます。ベトナム産家具用合板のページでは、表板、心板、等級を紹介しています。
よくある質問
合板の出荷前検品のポイントは何ですか?
完成した梱包単位から無作為に合板を抜き取り、厚さ、寸法、表裏面、心板、接着性能、含水率、放散関連書類、梱包枚数、ラベルを、書面の仕様書と承認見本に照らして確認してからコンテナに積み込みます。
合板の検品では何枚を抜き取ればよいですか?
ISO 2859-1の一般検査水準IIでは、ロットが501~1,200枚なら80枚、1,201~3,200枚なら125枚を抜き取ります。18 mmの家具用合板990枚を積む40HCコンテナは、前者に該当します。
家具用合板に求める厚さの許容差はどのくらいですか?
Minh Thanhのサンディング仕上げ家具用合板は±0.2–0.3 mm、注文仕様によっては±0.2 mmまで対応します。普通合板と塗装型枠合板は±0.5 mm、梱包用合板は±0.5–1.0 mm、長さと幅は±2 mmです。
出荷時の合板の含水率はどのくらいですか?
家具用合板は含水率8–12%で出荷します。校正済みの含水率計を使い、異なる梱包単位から複数枚を測定してください。
煮沸試験では何時間の接着を確認しますか?
接着剤によって異なります。Minh Thanhの製造試験では、放散区分E0のUF接着剤は沸騰水中で約6時間、メラミン強化接着剤は約12時間保持します。フェノール樹脂系WBP接着剤は、指定規格に定められた長時間の試験サイクルで試験します。
検査現場でホルムアルデヒド放散量を測れますか?
できません。放散量の測定には、試験室のチャンバー法による試験が必要です。現場では検査員が証明書、試験報告書、ラベルを確認します。SGSを通じて、指定方法による第三者試験を手配できます。
ベトナムで合板の検品を行う会社はどこですか?
SGS、Bureau Veritas、Intertek、Vinacontrol、QIMAはいずれもベトナムで出荷前検品を行っています。検査機関は買い手が選定して費用を負担し、工場は合意した日に立ち入り、検査用具、作業場所を用意します。
出荷前検品はいつ予約すればよいですか?
注文時に工場へ検品日を伝え、生産と積み込みの予定に組み込んでください。梱包が完成してから積み込みまでの間に実施すれば、不合格の梱包単位を交換できます。
合板が検品に不合格だった場合はどうなりますか?
不合格の梱包単位は積み込み前に手直しまたは交換し、検査員が再確認します。Minh Thanhでは、残金70%は船荷証券のスキャン画像を受け取った時点で支払う条件のため、合格していない梱包単位に対する支払いは発生しません。
日本から渡航せずに、海外調達する合板の品質を確認できますか?
できます。検査機関を手配し、工場からノギスの測定値、断面写真、積み込み動画を受け取ってください。Minh Thanhはすべての出荷について、コンテナを封印する前に写真と動画を撮影しています。