
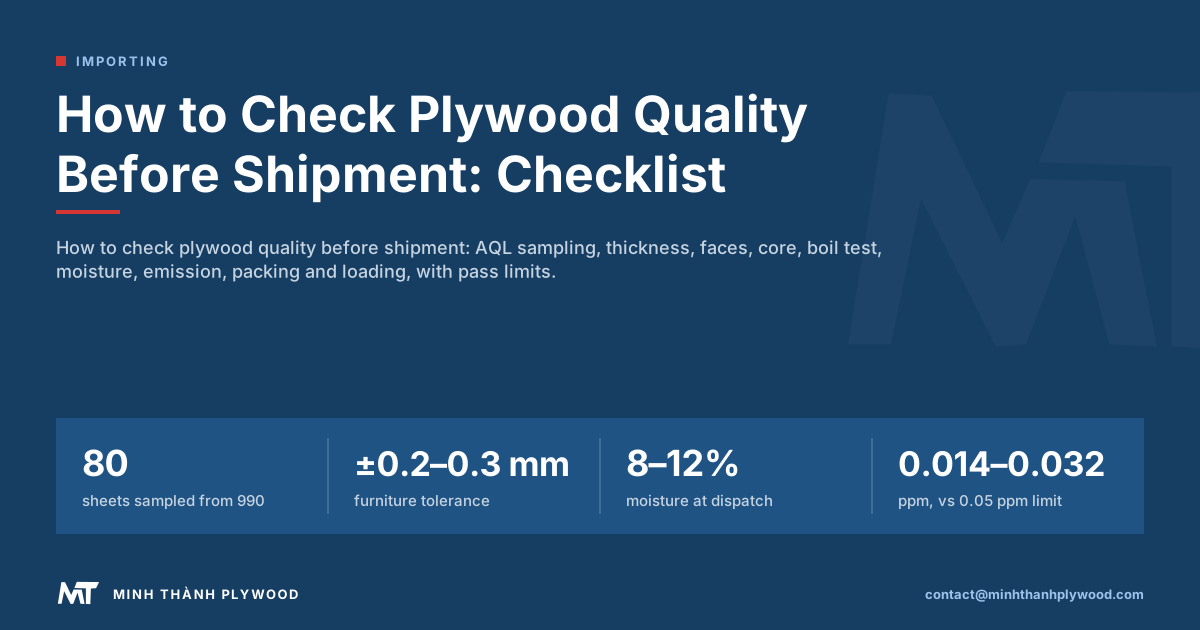
夾板出貨前驗貨,應從完成包裝的貨包隨機抽取板片,再量厚度與尺寸、依核准樣板檢查正反面、剖切檢視芯材、煮水測試膠合、讀取含水率、查看甲醛文件,並確認貨包裝入貨櫃。Minh Thanh Plywood每筆訂單都執行這些檢查,並為每次裝櫃錄影。台灣家具、系統櫃與清水模板業者可依用途確認規格;經高雄、台中或基隆等港口進口的貨物,應在裝櫃前完成驗貨。
夾板出貨前驗貨:12項檢查步驟
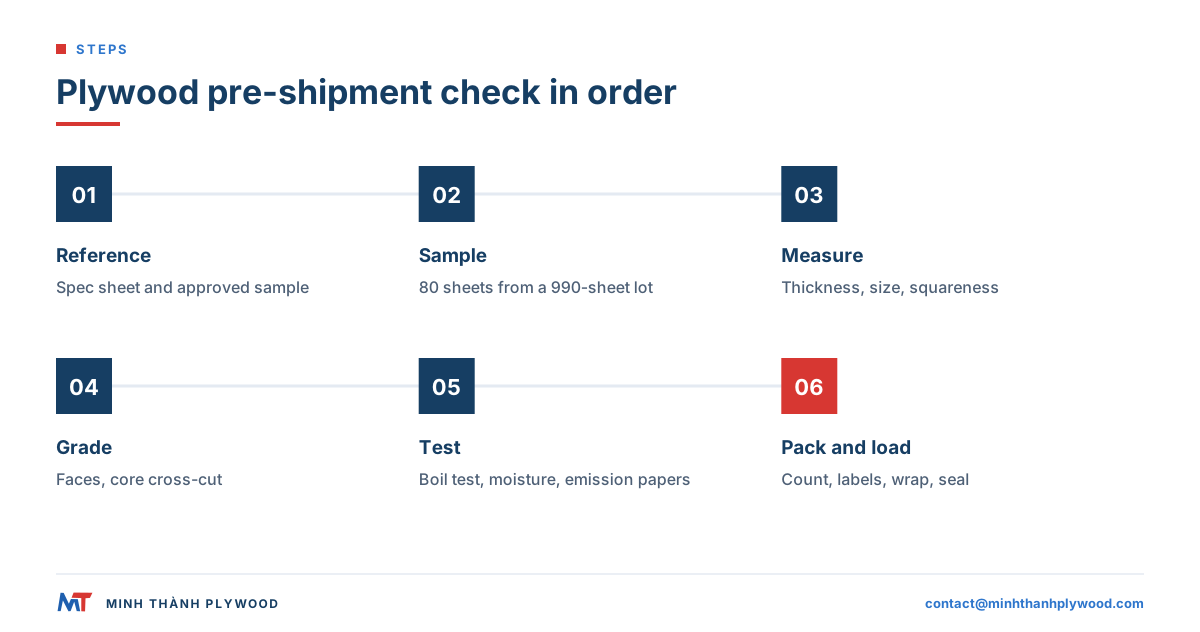
夾板出貨前驗貨,應從完成包裝的貨包隨機抽樣,依書面規格與核准樣板逐項檢查,再全程確認裝櫃。以下12步驟按證明文件、抽樣、檢查到裝櫃的順序進行,每項結果都要拍照留存:
- 確認依據:雙方簽署的規格表與核准樣板。
- 抽取樣本:從不同貨包隨機抽取板片。
- 量厚度:使用數位卡尺。
- 量長度、寬度、方正度與平整度。
- 比對正面與背面等級:在斜射光下對照樣板。
- 剖切一張板片:檢查芯材。
- 煮水測試:檢查膠合。
- 測量含水率。
- 檢查甲醛釋出量文件及相關標籤。
- 依裝箱單清點貨包與板片數量。
- 檢查包裝與標記:外包裝、束帶、護角、墊木及標籤。
- 確認裝櫃過程,記錄貨櫃號碼與封條號碼。
每項檢查都有下方清單所列的合格限值。沒有限值的檢查只能算主觀判斷;將限值寫進訂單,驗貨才有明確依據。
夾板驗貨應依據哪些標準?
夾板驗貨應以生產前約定的兩項依據為準:書面規格與核准樣板。缺少這兩項,驗貨員只能描述板片外觀,無法判定是否合格。
規格表應逐項列出正面與背面的樹種及等級、芯材樹種、膠種與甲醛等級、厚度及公差、尺寸、數量和包裝。核准樣板則用來界定文字難以說明的項目,包括板面顏色、木紋、修補狀況及砂光表面的觸感。
在Minh Thanh,板面依買家核准的樣板比對;等級組合則按業界訂購方式標示:楊木、尤加利木及松木面板為A/A、A/B或B/B,樺木面板為D+/D或D/E。買賣雙方各留一張樣板,並標上訂單號碼。
台灣進口商另須依經濟部標準檢驗局的應施檢驗木製板材類商品檢驗品目明細表處理相關要求。合板列有CNS 1349、8058、11671、8057、11670、15583及11669;檢驗項目為甲醛釋出量及標示,採型式認可逐批檢驗或驗證登錄。
夾板各項品質怎麼驗?可列印的檢查清單
這份清單列出每項檢查的方法與合格限值,採用Minh Thanh砂光家具用夾板的內部限值。若訂單規格不同,請改用訂單所列限值。
| 檢查項目 | 方法 | 合格限值(家具用夾板) |
|---|---|---|
| 厚度 | 使用數位卡尺,在各角附近及中央測量 | ±0.2–0.3 mm;訂購±0.2 mm時依該值 |
| 長度與寬度 | 用鋼捲尺量各邊 | ±2 mm |
| 方正度 | 依ISO 9426機械直角法在四角測定 | 差異不超過每公尺長度1 mm(ISO 1954) |
| 平整度 | 將板片放在平桌上,沿直尺方向目測,並量角落間隙 | 不得有超出訂單限值的彎曲或扭曲 |
| 正面與背面等級 | 斜射光下對照核准樣板 | 等級組合符合訂單;不得有樣板未呈現的瑕疵 |
| 芯材 | 剖切一張板片 | 不得有開口空隙或重疊;層數須符合厚度 |
| 膠合 | 對切取的樣本煮水測試 | 在訂購膠種所定時間內不得分層 |
| 含水率 | 使用針式或無針式含水率計,在多處測量 | 8–12% |
| 甲醛釋出量 | 證書、氣候箱測試報告及標籤 | 等級與證明符合訂單 |
| 數量 | 依裝箱單清點貨包與板片 | 數量完全相符 |
| 包裝 | 檢查外包裝、束帶、護角及墊木 | 符合訂單;實木墊木須有ISPM 15標記 |
| 封邊(覆膜夾板) | 沿每張抽樣板片的四邊檢查 | 封邊完整,不得有缺口或缺角 |
| 標籤 | 檢查每個貨包 | 規格、尺寸及數量清楚可讀 |
| 裝櫃 | 拍攝每個貨包的照片與影片 | 貨包完整、貨櫃乾淨乾燥,並記錄封條號碼 |
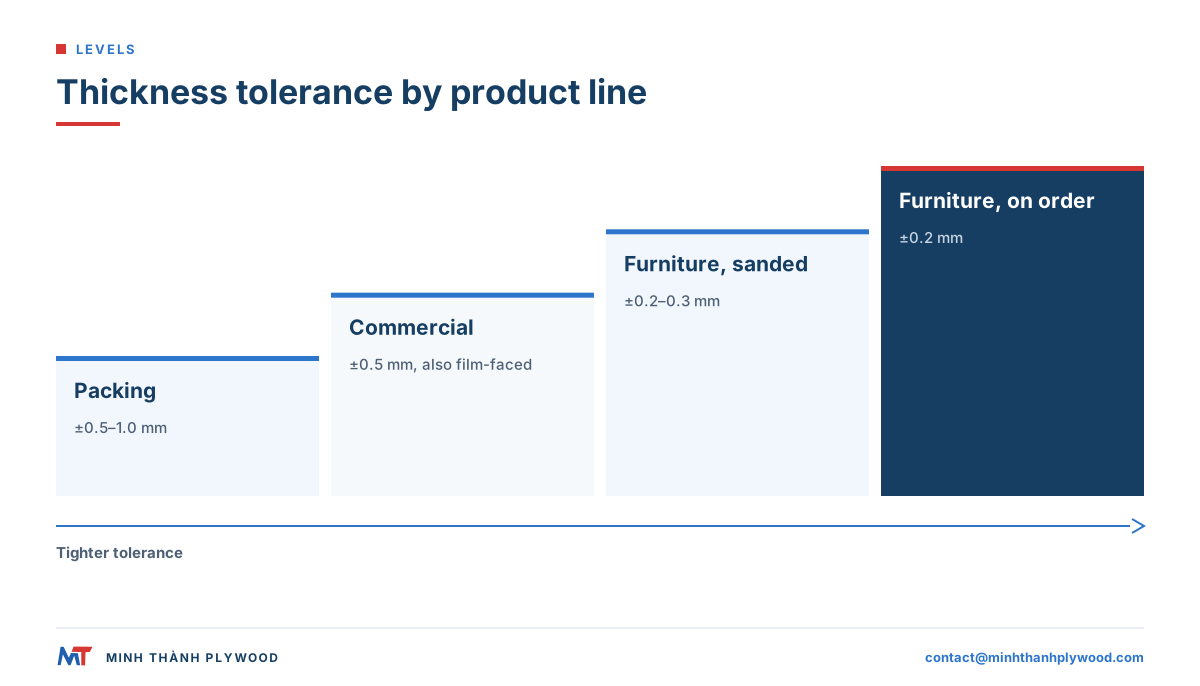
商用夾板與覆膜夾板的厚度公差採±0.5 mm;包裝夾板採±0.5–1.0 mm。
夾板驗貨應抽查多少張?
依批次大小抽樣,採用ISO 2859-1一般檢驗水準II,這是多數驗貨機構用於出貨前檢查的抽樣計畫。每一種規格各自以一只完整40HC貨櫃作為一個批次。
| 批次大小(張) | 抽樣數量 | AQL 2.5允收/拒收 | AQL 4.0允收/拒收 |
|---|---|---|---|
| 501至1,200 | 80 | 5/6 | 7/8 |
| 1,201至3,200 | 125 | 7/8 | 10/11 |
舉例來說,18 mm家具用夾板採白色Styrax芯材時,一只40HC裝990張,因此驗貨員抽查80張。若厚度為9 mm,同一只貨櫃可裝1,998張,抽樣數增加至125張。
從多個貨包、不同高度抽取板片,不要只抽最上面一張。AQL 2.5常用於外觀瑕疵;分層等重大瑕疵通常設定為零允收。
夾板厚度與尺寸怎麼量?
用數位卡尺在距離邊緣約50 mm處量厚度,測量各角附近及中央,再逐筆對照該產品線的公差。
| 產品線 | 厚度公差 | 長度與寬度 |
|---|---|---|
| 砂光家具用板片 | ±0.2–0.3 mm,最低可達±0.2 mm | ±2 mm |
| 商用及覆膜夾板 | ±0.5 mm | ±2 mm |
| 包裝夾板 | ±0.5–1.0 mm | ±2 mm |
作為參考,EN 315允許18 mm砂光板片的厚度比標稱值最多高0.74 mm;Minh Thanh家具用夾板的內部限值嚴格得多。在工廠內,每個貨包的板片經校準砂光後都會用數位卡尺測量,驗貨員可查看讀數。
接著量長度與寬度的兩側,再量兩條對角線。兩條對角線等長,代表板片方正,這對CNC排版與封邊都很重要。ISO 1954將方正度及邊緣直線度訂為每公尺1 mm。
**買家常略過平整度檢查,但客訴往往由此而來。**將抽樣板片放在平桌或貨包頂部,沿每條邊及兩條對角線放上直尺,測量直尺下方的間隙。板片彎曲時無法順利通過CNC真空工作台或封邊機;板片扭曲時,按下一個角會使另一處翹起。標準將平整度數值留給合約約定,因此應在訂單寫明最大間隙,並在板片於貨包中放置一段時間後再量;束帶固定數日後,內應力才會顯現。
正面與背面等級怎麼檢查?
在斜射光下,依核准樣板檢查正反兩面。斜射光能照出平光看不出的砂光痕、重疊、接縫開口及補土痕跡。
每張抽樣板片都要檢查:
- 顏色與木紋是否符合樣板。
- 面板單板的裂縫與開口接縫。
- 修補與補土的數量及大小是否符合等級。
- 重疊處:兩條面板單板互相覆蓋形成的凸起。
- 砂光品質:表面平整光滑,不得有燒痕或振刀痕。
- 背面:依等級組合中的背面字母判定,不套用正面等級。
- 覆膜夾板:檢查四邊封邊。未封邊或封邊漆有缺口,水會進入芯材,施工現場也會先從這些位置開始起膜。
木材色斑與黴斑是不同瑕疵;夾板黑斑與藍變指南說明兩者的分辨方式。
夾板芯材怎麼檢查?
將一張抽樣板片沿寬度方向剖切並檢查切面:各層應連續,不得有開口空隙、重疊或軟木。完成的板片看不到芯材,因此剖切是唯一能直接檢查芯材的方法。
切面應檢查以下項目:
- 層數須符合厚度:18 mm家具用板片通常有11層。
- 各層厚度均勻,不得厚薄層相鄰。
- 不得有空隙或重疊:空隙會透映到板面,重疊則會形成凸塊。
- 樹種符合訂單:白色Styrax顏色淺、重量輕;尤加利木密度較高、重量較重。
- 膠線細且連續。
芯材由人工排疊,施膠前會先修正空隙與重疊。最外側兩至四層芯材會以橫向與縱向接合;提出要求時,也可將所有層都接合。無空隙夾板指南說明如何判斷芯材空隙。
如何在現場測試膠合?
從抽樣板片切下小塊,放入沸水中煮,再依訂購膠種規定的時間檢查各層是否分開。煮水測試用來檢查膠合強度,不能判定甲醛釋出量。
| 訂購膠種 | Minh Thanh生產測試的煮水時間 | 合格狀況 |
|---|---|---|
| E0甲醛等級的UF膠 | 約6小時 | 用手剝開時,各層不分離 |
| 三聚氰胺強化膠(MR) | 約12小時 | 各層不分離 |
| 酚醛膠(WBP) | 依指定標準所列的較長測試週期 | 不分層;若破裂,裂縫應穿過木材 |
從多張板片取樣測試並拍照記錄。以UF膠合的室內用板片經長時間煮水後開膠,不代表有瑕疵;這類板片原本就不是為通過戶外測試而設計。訂購時應依最終用途選膠,並在訂單註明EN 314-2所列的膠合等級。
夾板含水率怎麼檢查?
用校正過的含水率計,從不同貨包抽取板片並在多處讀值。家具用夾板出貨時的含水率為8–12%,這是家具用夾板的正常範圍。
除了貨包外側板片,也要量貨包中間的板片;外層板片較容易先乾燥或吸收水分。每次讀值都記下含水率計類型及樹種設定。裝櫃時板片太濕,可能在溫暖的貨櫃內發霉;太乾則可能在潮濕的工作間變形。芯材單板在排疊前會先乾燥,並以含水率計檢查,因此成品板片起始時就在規定範圍內。
出貨前如何確認甲醛釋出量?
甲醛釋出量要以文件確認,不能在現場測試:氣候箱測試須在實驗室進行,需時數日。裝櫃前,驗貨員要檢查的是訂購等級所附的證明文件。
- 證書:持有人、工廠編號及適用範圍。
- 氣候箱測試報告:實驗室、方法、日期、板片厚度及測試結果。
- 標籤:美國訂單的每張板片都須有TSCA Title VI標籤。
- 發票上的膠種須與訂單相符,例如E0甲醛等級的UF膠。
Minh Thanh持有CARB P2/TSCA Title VI認證,ICTT工廠編號為23024。2025年4月至2026年6月間進行的六次ASTM D6007氣候箱測試,使用9、15及18 mm板片,平均結果為0.014–0.032 ppm。依美國環保署TSCA Title VI說明,單板芯硬木夾板的限值為0.05 ppm。E0甲醛釋出量每3個月測試一次;如有需要,可透過SGS安排依指定方法(例如EN 717-1)進行第三方測試。
貨包數量、包裝與標記怎麼查?
清點每個貨包,抽查幾包的板片數量,再確認每包都依訂單要求包裝、束緊並貼好標籤。
- 貨包與板片數量:依Minh Thanh的標準配置,18 mm夾板每包55張;裝箱單列出各貨包編號及數量。
- 外包裝:完整無破損,避免水分滲入。
- 束帶與護角:束緊,束帶下方的板邊不得壓傷。
- 墊木:實木墊木須有ISPM 15標記;夾板墊木不需要。
- 標籤:每包均須列明規格、尺寸與數量,並與裝箱單相符。
Minh Thanh的出口包裝於2026年9月由SGS依Regulation (EU) 2025/40測試;四種包裝材料均未檢出鉛、鎘、汞及六價鉻。出口包裝頁面展示包裝結構。
貨櫃裝櫃怎麼檢查?
先檢查空貨櫃,再逐包確認裝櫃過程,最後記錄貨櫃號碼與封條號碼。運輸損壞多半從潮濕地板或貨包角落著地開始。
- 空貨櫃:地板乾燥、屋頂無破洞,櫃門可以關緊並密封。
- 裝櫃順序:貨包平放,不可摔落;直立貨包須固定支撐。
- 裝載計畫:白色Styrax芯材的18包40HC配置為16包平放、2包直立。
- 重量:不得超過訂艙重量;除非訂艙上限更低,Minh Thanh的計畫上限為28,000 kg。
- 記錄:拍攝每個貨包,再拍攝關閉的櫃門、貨櫃號碼及封條。
Minh Thanh每批貨物在封櫃前都會拍照、錄影,並將照片與影片交給買家。貨櫃裝櫃頁面展示裝載計畫。
不前往越南,如何確認越南夾板品質?
不必親自前往,也能確認越南夾板品質:結合工廠的量測紀錄、現場驗貨機構的檢查,以及裝櫃影片。三項資料合用,涵蓋親自到場時會檢查的內容。
| 資料來源 | 可提供的內容 | 時間 |
|---|---|---|
| 工廠品管紀錄 | 卡尺讀數、剖面照片、煮水測試照片 | 生產期間及完成後 |
| 驗貨機構 | 依檢查清單進行的獨立抽樣檢查 | 貨包完成後、裝櫃前 |
| 裝櫃紀錄 | 每個貨包、貨櫃及封條的照片與影片 | 裝櫃時 |
平常就可向工廠索取品管紀錄;首次訂單及新規格則可加聘驗貨機構。品質管理涵蓋從單板到貨櫃的八個檢查點,買家委任的驗貨員可查看相關紀錄。
越南夾板出貨前驗貨怎麼安排?
越南夾板出貨前驗貨由買家向SGS、Bureau Veritas、Intertek、Vinacontrol或QIMA等機構預約;貨包完成後,機構派驗貨員到工廠。驗貨員依照買家的檢查清單檢查,並於當天或隔天提交報告。
安排方式如下:
- 把檢查清單及列明限值的規格表交給驗貨機構。
- 下單時告知工廠驗貨日期,讓工廠配合安排生產與裝櫃。
- 讓工廠做好準備:備妥工具、作業空間,並安排驗貨員查看完成的貨包。
- 放行貨櫃前閱讀報告:檢查量測值、照片及依AQL判定的瑕疵。
- 決定後續處理:通過、替換不合格貨包,或重新驗貨。
越南夾板第三方驗貨指南比較各家機構及其報告涵蓋內容。
夾板檢查不合格時怎麼處理?
裝櫃前檢查不合格時,工廠會返工或更換不合格貨包,再由驗貨員複查。驗貨應安排在貨包完成後、裝櫃前;貨櫃出港後,同一項瑕疵的處理成本會高得多。
依嚴重程度分類:
- 重大缺陷:分層、膠種錯誤、芯材樹種錯誤。整批不合格,須更換貨包。
- 主要缺陷:厚度超出公差、板面等級低於訂單要求。將貨包分批整理,並更換不合格者。
- 次要缺陷:標籤錯誤、外包裝破損。現場修正。
與Minh Thanh交易時,付款條件為30%訂金、70%以掃描版提單(B/L)付款。夾板瑕疵指南說明各類瑕疵的成因。
要提供哪些資料,才能讓驗貨有明確依據?
下單時應逐項提供規格、公差及要求的檢查項目。完整規格可參照以下格式:
18 mm家具用夾板,1220 × 2440 mm,楊木面板A/B,白色Styrax芯材,E0甲醛等級的UF膠,砂光公差±0.2 mm,含水率8–12%,出口包裝,一只40HC;由買家委任的機構在裝櫃前驗貨,AQL 2.5。
加上驗貨日期與機構聯絡方式,並索取免費樣品作為核准樣板。可寄至contact@minhthanhplywood.com,或使用詢價表單;越南家具用夾板頁面列出面板、芯材及等級。
採購常見問題
夾板出貨前怎麼驗貨?
從完成包裝的貨包隨機抽取板片,再依書面規格與核准樣板檢查厚度、尺寸、正反面、芯材、膠合、含水率、甲醛文件、貨包數量及標籤,並在貨櫃裝櫃前完成。
夾板驗貨應抽查多少張?
依ISO 2859-1的一般檢驗水準II,501至1,200張的批次抽樣80張,1,201至3,200張的批次抽樣125張。18 mm家具用夾板裝滿一只40HC共990張,落在第一個區間。
家具用夾板的厚度公差應是多少?
Minh Thanh的砂光家具用夾板厚度公差為±0.2–0.3 mm,最低可達±0.2 mm。商用夾板及覆膜夾板為±0.5 mm,包裝夾板為±0.5–1.0 mm;長度與寬度公差為±2 mm。
夾板出貨時的含水率應是多少?
家具用夾板出貨時含水率為8–12%。使用校正過的含水率計,從不同貨包抽取數張測量。
夾板煮水測試應維持多久?
依膠種而定。Minh Thanh生產測試中,E0甲醛等級的UF膠可在沸水中維持約6小時,三聚氰胺強化膠約12小時;酚醛WBP膠則依採用標準所列的較長測試週期進行。
驗貨員能在現場測試甲醛釋出量嗎?
不能。甲醛釋出量須以實驗室的氣候箱測試判定。現場可檢查證書、測試報告與標籤;也可透過SGS安排依指定方法進行第三方測試。
哪些公司在越南提供夾板驗貨?
SGS、Bureau Veritas、Intertek、Vinacontrol及QIMA都在越南提供出貨前驗貨。由買家委任並支付驗貨機構費用;工廠則在約定日期提供進場、工具及作業空間。
應該何時預約出貨前驗貨?
下單時就把驗貨日期告知工廠,方便安排生產與裝櫃。驗貨應安排在貨包完成後、裝櫃前,這樣不合格貨包仍可更換。
夾板驗貨不合格時會怎麼處理?
不合格貨包會在裝櫃前返工或更換,再由驗貨員複查。Minh Thanh的70%尾款以提單為付款條件,因此未通過檢查的貨包不會付款。
不前往越南,可以檢查夾板品質嗎?
可以。委任驗貨機構,並請工廠提供卡尺讀數、剖面照片及裝櫃影片。Minh Thanh每批貨物在封櫃前都會拍照、錄影。