
合板 家具 デザインを形にするには、意匠に合う家具用合板を選び、厚さ、木口、接合方法まで決めることが出発点です。日本の家具・内装メーカーや輸入商社は、案件に必要なJAS区分や表示を注文前に指定します。Minh Thanh Plywoodは欧州の工場向けに家具用合板を製造しています。このガイドでは、デザインごとに適したパネルを整理し、製作工程を順に説明します。
合板は家具に適していますか?
合板は、単板の繊維方向を直交させて接着するため、平らな状態を保ち、割れにくく、木口近くのねじも保持する家具用素材です。キッチンの箱体、オフィスデスク、学校家具、デザイナーズチェアにも使われています。
家具づくりで使うほかの板材と比べると、合板には次の利点があります。
- 軽さに対する強度: ホワイトスティラックス心板の18 mmシートは、1220 × 2440 mmで約26.8 kgです。同じサイズのMDFより軽いため、組み立て家具や壁掛け家具も扱いやすくなります。
- ねじ・丁番の保持力: ねじが複数の単板層にかかります。パーティクルボードは木口で崩れやすい素材です。
- 見せられる木口: 心板に隙間がなければ、積層木口そのものをデザインに生かせます。
注意点も明確です。合板はパーティクルボードより高価で、表板の品質が見た目に出ます。心板に隙間がある安価なパネルは、木口を見せると不具合が表面化します。「家具づくりに合板は適しているか」という問いへの答えは、家具用グレードのパネルを選べば「はい」です。
合板家具のデザイン別に選ぶパネル
合板家具のデザインごとに、適したパネルは異なります。家具向けの意匠に建築用パネルを使ったときに、仕上がりへの不満が起きがちです。よくあるデザインに必要な表板、心板、木口の仕様をまとめました。
| デザイン | 特徴 | 指定する表板 | 心板・木口 | 仕上げ |
|---|---|---|---|---|
| 木口を見せるモダンスタイル | 縞状の積層木口を見せる、簡潔な板状の形 | バーチ、D+/D以上 | 隙間がなく、薄く均一な単板層。木口は研磨仕上げ | 透明ラッカーまたはオイル |
| 積層合板 | 複数のシートを接着し、立体的な一体形状に成形 | バーチまたはポプラ | 隙間のない心板。接着面が平らなこと | 透明オイル |
| 北欧・ミッドセンチュリー | 明るい表面、柔らかな曲面、曲げ加工またはテーパー加工した部材 | バーチまたは淡色のポプラ | 厚さ調整済みの心板。曲げ部材には薄いシート | 水性ラッカー |
| 化粧単板仕上げの現代的なスタイル | オークやウォールナット調など、木目をそろえた表面 | EV(人工単板) | 厚さ調整済みの心板、縁貼り | 工場UV塗装またはラッカー |
| 塗装仕上げ | 単色で、輪郭を明確に見せる | ポプラまたはユーカリ | 平らでサンディングした表面。木口は充填または縁貼り | 下塗り材と塗料 |
| 化粧板貼り(HPLまたはメラミン) | 耐久性を求める作業台やキッチンの表面 | 化粧板の下にB/B表板 | 平らで、表裏のバランスが取れた心板 | 両面に化粧板 |
表から分かるポイントは2つです。木口を見せるデザインでは木口も表面の一部になるため、心板に最も高い品質が求められます。一方、塗装や化粧板貼りなら表板のグレードを抑え、平面性に予算を回せます。
多数の合板を接着してテーブルの脚部やベンチを成形する積層デザインでは、各シートの平面性が仕上がりを左右します。反りのあるシートを使うと接着層が厚くなり、濃い縞として見えてしまいます。
合板が家具に初めて使われたのはいつですか?
合板が家具に使われ始めたのは19世紀半ばです。ジョン・ヘンリー・ベルターは1858年、ニューヨークで薄い積層材を曲線状の椅子の背に加圧成形する方法の特許を取得しました。パネルを蒸して接着・成形した後、ローズウッドの彫刻を施しました。
合板がデザイン素材として広がった主な節目は次のとおりです。
- 1850年代: ベルターが積層材を加圧成形した椅子やソファを製作。
- 1930年代: アルヴァ・アアルトのパイミオチェア(1932年)はバーチ合板を曲げ、座面と背を一体化しました。ジェラルド・サマーズは1934年、1枚のシートから椅子全体を切り出して曲げました。
- 1940年代: チャールズ&レイ・イームズは成形合板の副木を開発し、続いてLCWチェア(1946年)を発表。
- 1950年代以降: デンマークとスウェーデンのデザイナーが、手頃な価格のモダン家具に合板を取り入れました。
- 現在: CNCルーターで1220 × 2440 mmのシートから、子ども用家具からオフィス家具システムまで、組み立て家具の部材を切り出しています。
木口を見せる合板家具が現代に再評価された背景には、アアルトが使ったバーチ合板があります。そのため、バーチ表板は今もこのスタイルの基準となっています。
家具づくりにはどの種類の合板が適していますか?
家具づくりには、サンディングした広葉樹の表板、隙間や重なりのない心板、厚さ調整、E0放散等級のUF接着剤を備えた家具用パネルが適しています。基本仕様を満たしたうえで、デザインに合わせて表板を選びます。
発注時に項目ごとに指定する内容は次のとおりです。
- 表板: 木口を見せる仕上げや透明仕上げにはバーチ、均一な化粧単板仕上げにはEV、塗装にはポプラ、剛性が高く暖色系の部材にはユーカリを選びます。表裏の組み合わせで指定し、例としてバーチD+/D、ポプラA/Bがあります。
- 心板: ホワイトスティラックス心板は軽量で、計画時の目安は約500 kg/m³です。ユーカリ心板は約650 kg/m³で、長い棚板や天板に必要な剛性があります。
- 構成: スティッチコアと2回プレス。Minh Thanhでは家具用パネルを標準で2回プレスします。まず心板をプレスして厚さを調整し、その後に表板と裏板を貼り合わせるため、心板の上の表面が平らに保たれます。
- 厚さ公差: サンディングした家具用パネルは±0.2~0.3 mm、最小±0.2 mmの公差で管理します。CNC接合や積層接着の目地で重要です。
- 接着剤と放散: 室内家具にはE0放散等級のUF接着剤を指定します。CARB P2 / TSCA Title VI認証は、米国や欧州の買い手が受け入れる証明です。背景となる複合木質製品の規則はカリフォルニア州大気資源局が定めています。日本国内向けでJAS表示が必要な案件では、合板の日本農林規格(JAS 0233:2024)やホルムアルデヒド放散量の区分を注文前に確認してください。JASのF☆☆☆☆は平均0.3 mg/L、最大0.4 mg/Lです。建築基準法のシックハウス対策では、F☆☆☆☆内装材は使用面積の制限がありません。
- 含水率: 出荷時に8~12%とし、加工後に部材が動かないようにします。
米国のベニヤコア広葉樹合板に適用される上限は40 CFR 770.10に基づく0.05 ppmです。BS EN 636:2012+A1:2015は、乾燥環境、湿潤環境、屋外用途の合板に関する欧州製品規格です。
表板と心板を比較するには、ベトナム産家具用合板をご覧ください。
合板家具の製作工程を順番に教えてください
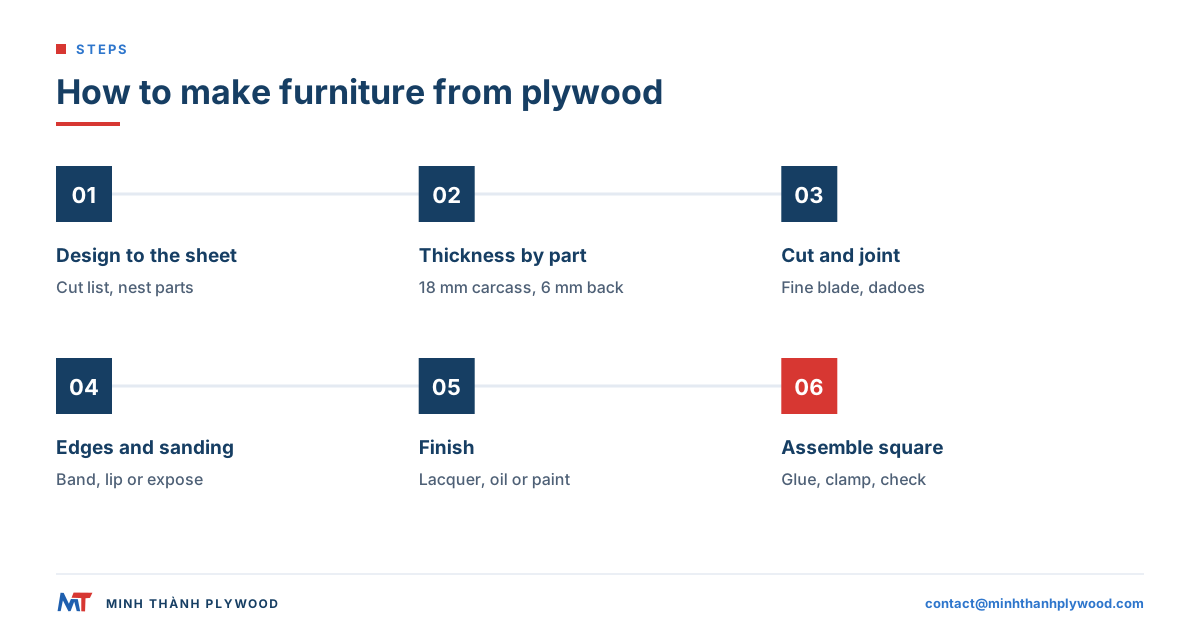
ガレージで本棚を1台つくる場合も、CNCラインで机を1,000台つくる場合も、合板家具の製作は同じ9工程で進めます。各工程で確認すれば、次の作業での失敗を減らせます。
- シート寸法に合わせて設計する。 家具の図面を作成し、部材リストにします。1220 × 2440 mmまたは1250 × 2500 mmのシートに部材を割り付け、見える面の木目方向をそろえます。
- 部位ごとに厚さを選ぶ。 箱体は18 mm、背板と引き出し底板は6 mm、引き出し側板は12~15 mm(下表)。
- シートをなじませる。 切断前に工房で平らに積み、数日置きます。テーブル上で平面性を確認します。
- 細かい刃で切断する。 表板の欠けを防ぐため、スコアリング刃を使うか切断線にテープを貼ります。CNC加工にはコンプレッションビットを使います。
- 接合部を加工する。 溝、相欠き、フィンガージョイント、ダボ穴(次の節)を加工します。端材で先に組み合わせを試します。
- 木口を処理する。 見せる木口を研磨するか、組み立て前に縁貼りまたは木口材の取り付けをします。
- 表面を研磨する。 150番から始め、180~220番で仕上げます。工場サンディング済みの面は軽く研磨するだけで十分です。
- 組み立て前または後に仕上げる。 キャビネットの内側は事前に仕上げ、見える面は組み立て後に仕上げます。
- 直角を確認して組み立てる。 接着してクランプで固定し、対角線を確認してから金具を取り付けます。
工程4でよくある失敗は横切り時の表板の欠け、工程9ではシートの平面性が不十分なために箱体が直角にならないことです。
家具の部位別に見る合板の厚さ
家具の箱体には18 mm(3/4インチ相当)の合板が標準です。背板や引き出しには薄いシート、天板には厚いシートまたは2枚重ねを使います。下表は家具設計の厚さの目安です。
| 部位 | 厚さ(mm・インチ) | 理由 |
|---|---|---|
| キャビネットの側板、天板、底板 | 18 mm(3/4インチ相当) | ねじ、丁番、カム金具を保持する |
| 短いスパンの棚板 | 18 mm(3/4インチ) | 本や皿を載せる剛性がある |
| 長いスパンまたは重荷重の棚板 | 25 mm(1インチ)、または前縁に木口材を付けた18 mm | 支持点の間でたわみにくい |
| 背板、引き出し底板 | 6 mm(1/4インチ) | 箱体を直角に保ち、軽量にできる |
| 引き出し側板、前板 | 12~15 mm(1/2~5/8インチ) | レールを取り付けやすく、木口がきれいに出る |
| 机・テーブルの天板 | 25 mm(1インチ)、または18 mmを2枚接着(約1-1/2インチ) | 重量感と厚い木口の意匠を出せる |
| 曲げ部材(座面シェル、曲面) | 3 mm(1/8インチ)のシートを複数枚積層 | 型に沿って曲げ、形状を保てる |
呼び厚さではなく実厚を指定してください。公差の大きい18 mm表示のシートは実測で17.3 mmの場合があり、米国の3/4インチシートは23/32インチ(約18.3 mm)です。18 mm用に切った溝では、どちらもがたつきます。合板の厚さガイドでは呼び厚さと実厚を説明しています。
合板家具にはどの接合方法が適していますか?
合板家具で強度を出しやすいのは、接着した溝接ぎ、相欠き、フィンガージョイントです。木口に打つねじだけに頼らず、表面の繊維どうしを接着できます。組み立て金具を使えば、組み立て式家具もつくりやすくなります。
| 接合方法 | 適した用途 | 注意点 |
|---|---|---|
| 溝接ぎ(はめ込み) | 棚板と側板 | シートの実測厚に合わせて加工する |
| 相欠き | 背板、箱体の角 | 背板の木口を隠す |
| フィンガージョイントまたはボックスジョイント | 引き出し、木口を見せる箱 | 積層木口を装飾として見せる |
| ダボまたはビスケット | 箱体の角、パネル | 接着時に表面の位置を合わせる |
| ポケットねじ | フェイスフレーム、簡易な製作 | 手早く組め、正面から見えない |
| カム金具とコンファマットねじ | 組み立て家具、キッチンの箱体 | 穴の周囲に強固な心板が必要 |
| CNCのスロット・タブ | デザイナーズ組み立て家具、子ども用家具 | 厚さ公差を小さくする必要がある |
合板の木口にねじをまっすぐ打つ場合も、下穴を開け、心板の中央にねじが入れば十分な保持力があります。ただし、表面に打つほうが強く固定できます。ここでも、隙間がなく単板層が連続した心板が重要です。心板の空隙にねじが入ると空回りします。
合板家具の木口の仕上げ方
合板家具の木口は、見せて研磨する、化粧単板を縁貼りする、無垢材の木口材を付ける、の3通りで仕上げます。デザインと心板の品質に合わせて選びます。
- 積層木口を見せる: 180番または220番で研磨し、小さな面取りまたは丸みを付け、表面と同じ塗料で封止します。隙間のない心板だけが使えます。隙間は木口に黒い穴のように見えます。バーチ表板は、縞を最も細く均一に見せます。
- 化粧単板の縁貼り: 表板に合わせたアイロン貼りまたはホットメルトの縁材を使います。心板を隠せるため、EV表板や塗装家具で標準的です。
- 無垢材の木口材: 通常5~10 mm厚の木材を接着し、面一に削ります。テーブル天板や棚の前縁を衝撃から守り、形状加工もできます。
木口を見せる合板家具では、心板のグレードが最も目立ちます。発注前にパネル中央を切り出して木口を研磨し、仕上がりを確認してください。そこに見えるものが、顧客にも見える状態です。
合板家具にはどの仕上げが合いますか?
多くの合板家具には、透明な水性ラッカーかハードワックスオイルが適しています。どちらも淡色のバーチやポプラの表板を明るく保ち、溶剤系塗料のような黄変を抑えながら木目を見せます。塗装やUV塗装は別のデザインに向いています。
- 水性ラッカー: 透明で硬く、臭いが少ない仕上げです。2~3回塗り、塗り重ねの間に軽く研磨します。
- ハードワックスオイル: 自然な風合いで、補修しやすい仕上げです。テーブルや積層家具に適しています。
- 塗装: 下塗り材を塗ってから2回塗装します。サンディング後のポプラとユーカリの表板は塗装に適しています。
- UV塗装: 工場の塗装ラインで施工し、硬く均一な表面に仕上げます。Minh Thanhは、顧客がUV塗装を施すのに必要な標準まで両面を研磨し、UV塗装対応の状態で出荷します。
- 化粧板: キッチンや作業スペースには、HPLまたはメラミンを両面に貼ります。パネルの平面性を保つため、必ず表裏のバランスを取ります。
どの仕上げも、同じパネルの端材で試してください。バーチは着色剤によって色むらが出ることがあり、下地調整剤またはジェル状着色剤を使うと色を均一にできます。
家具用合板を曲げる方法
家具用合板を曲げる方法は2つあります。薄いシートを曲面型に重ねて接着する方法と、厚いパネルの裏面に鋸溝を入れて曲げやすくする方法です。椅子や座面シェルには、積層接着のほうが強い曲線をつくれます。
- 型をつくる。 MDFまたは合板を積み重ね、雄型と雌型を曲線に合わせて切り出します。
- 薄いシートを切る。 3 mm合板または単板を複数枚用意し、仕上がり寸法より大きく切ります。
- 各層を接着する。 各シートに接着剤を均一に塗ります。位置を調整する時間を確保するため、硬化の遅い接着剤を使います。
- クランプまたは真空プレスで固定する。 型を閉じ、接着剤が完全に硬化するまで置きます。
- 切りそろえて研磨する。 形状が保たれてから、曲げた部材を所定寸法に切ります。
鋸溝を入れて曲げる方法は、片側が見えないキャビネットの曲面端部やアーチに向いています。方法と間隔は合板アーチの作り方で紹介しています。Minh Thanhの3~5 mm厚の薄合板は常に5プライで、厚い単板1枚に沿って割れるリスクを抑え、均一に曲げられます。
家具用のMDF・パーティクルボード・合板を比較
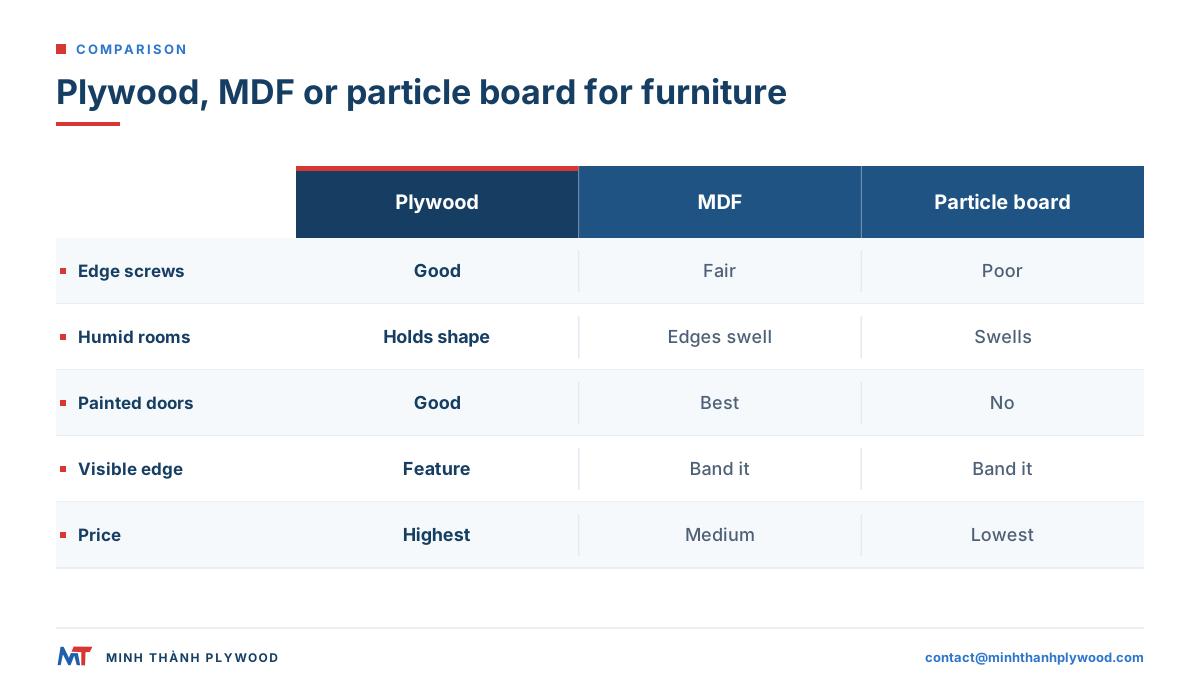
荷重を支える、ねじを保持する、湿気のある場所で使う家具には、MDFやパーティクルボードより合板が適しています。塗装して溝形状を加工する扉にはMDFが向き、パーティクルボードの利点は価格です。キャビネットづくりでの違いを下表に示します。
| 特性 | 合板 | MDF | パーティクルボード |
|---|---|---|---|
| 木口でのねじ保持力 | 良好 | 普通、下穴が必要 | 低い |
| 同じ厚さでの重量 | スティラックス心板なら3種で最軽量 | 重い | 中程度 |
| 高湿度の環境(UAE、フィリピン、沿岸部) | 形状とねじ保持力を保つ | 濡れると木口が膨張 | 木口が膨張して崩れる |
| 塗装・型加工した扉 | サンディング面なら良好 | 最適、木目がない | 不向き |
| 見せる木口 | デザインの一部にできる | 縁貼りが必要 | 縁貼りが必要 |
| 価格 | 最も高い | 中程度 | 最も低い |
高温多湿の環境では、切断面からの吸湿が重要なポイントです。MDFとパーティクルボードは水分を吸って膨張しますが、含水率8~12%まで乾燥し、すべての木口を封止した合板は平らな状態を保ちます。湾岸諸国や東南アジアのキャビネットでは、箱体に合板、扉にMDFを使う組み合わせが一般的です。
4 × 8フィートの合板1枚でつくる家具
4 × 8フィートのシート(1220 × 2440 mm)1枚で、初めての家具づくりに使える多くの部材を取れます。『Popular Mechanics』が紹介する15種類のシート1枚でつくる家具には、スツール、スタンディングデスク、子ども用収納ベンチ、メディアコンソール、クローゼット用整理棚、持ち運びできるピクニックテーブルがあります。ベッド台にはシート2枚を使い、ロック付きキャスター4個を付けてもUS$60未満です。構造部には3/4インチ(18 mm)、背板には1/4インチ(6 mm)を使います。
| 家具 | シート数 | 厚さ | 適した接合方法 |
|---|---|---|---|
| スツール | 1枚 | 3/4インチ(18 mm) | 接着とねじによる突き付け接合、またはCNC加工のフィンガージョイント |
| スタンディングデスク | 1枚 | 3/4インチ(18 mm)、天板は2枚重ねで1-1/2インチ | 溝接ぎとねじ |
| 子ども用収納ベンチ | 1枚 | 3/4インチ(18 mm)、底板は1/4インチ(6 mm) | 溝接ぎ、接着、角を丸める |
| メディアコンソール | 1枚と背板 | 3/4インチ(18 mm)、背板は1/4インチ(6 mm) | 溝接ぎと相欠き |
| クローゼット用整理棚 | 1枚 | 3/4インチ(18 mm) | 溝接ぎとポケットねじ |
| 折りたたみ式壁付けデスク | 1枚 | 3/4インチ(18 mm) | 溝接ぎとピアノ丁番 |
| ベッド台 | 2枚 | 3/4インチ(18 mm) | 突き付け接合、ねじ、桟木 |
| 持ち運びできるピクニックテーブル | 1枚 | 3/4インチ(18 mm) | 相欠きとボルト |
| 曲げ合板の椅子 | 1/8インチ(3 mm)のシートを複数枚 | 1/8インチ(3 mm)積層 | 型に沿わせた積層接着 |
シートの構成例として、Minh Thanhの家具用薄合板4 mmは、1.3 mmのスティラックス心板単板3枚と表裏の単板で構成されます。そのため型に沿って曲げられ、背板として平らな状態も保てます。18 mmの家具用パネルは2回プレス後に±0.2~0.3 mmまでサンディングするため、上表の溝接ぎはスペーサーなしで合います。
部屋別に考える合板家具のアイデア
合板家具はどの部屋にも取り入れられます。家具の種類ごとに、よく使われる構成とパネルがあります。
- 机・テーブル: バーチ表板を使った25 mmまたは18 mmを2枚重ねた天板。木口を見せるか木口材を付けます。狭い部屋には折りたたみ式の壁付けデスクが向いています。
- 本棚・棚: 18 mmの側板と棚板を溝接ぎします。1枚のシートから積み重ね式のキューブ棚を切り出せます。
- ヘッドボード、ソファ、椅子: 18 mmシート1枚で棚付きヘッドボード、3 mmシートの積層でロッキングチェアや曲げ合板の椅子、18 mmパネルの枠に張りぐるみのクッションを組み合わせたソファをつくれます。
- ベッド: 18 mmパネルのベッド台や収納ベッドに6 mmの引き出し底板を組み合わせます。合板ベッドのデザインもご覧ください。
- ワードローブ・クローゼット: 18 mmの箱体、EV表板の扉、組み立て式用のカム金具を使います。
- ローテーブル・ベンチ: 積層合板、またはヘアピン脚に板状の天板を取り付けます。
- 子ども用・学校用家具: 角を丸め、低放散パネルを使います。子ども用・学校用家具の合板をご覧ください。
- 店舗什器・ディスプレイ家具: 店舗什器・ディスプレイ用合板をご覧ください。
工具、治具、作業台には別のパネル選びが必要です。木工に適した合板をご覧ください。幅広い製作例は合板の製作例にまとめています。
バーチ合板家具にはどのような利点がありますか?
バーチ合板家具は、明るくきめ細かな表板、縞模様が出る薄く均一な単板層、薄い部材にも使える剛性が特長です。木口を見せるデザインや北欧スタイルの基準となるパネルです。
実際の利点は次のとおりです。
- 切削面がきれい: CNCルーターで切り口を整えやすく、小さな曲面もけば立ちを抑えて加工できます。
- 仕上がりが均一: 透明ラッカーやオイルが均一にのり、表面の明るさを保ちます。
- 縞模様の木口: 単板の厚さが均一なため、このスタイルの特徴である規則的な縞模様が出ます。
Minh Thanhはバーチ表板をD+、D、Eで格付けし、D+/Dなど表裏の組み合わせで見積もります。これは欧州のB/BBと照らし合わせる際の目安です。木口を見せる家具には、隙間のない心板にD+/Dを指定します。詳細はバーチ合板のページとバーチ合板の等級・受け入れ基準をご覧ください。
家具用合板を調達する
家具メーカーは、木材販売店やDIY店からシート単位で買う方法と、メーカーからコンテナ単位で直接買う方法を選べます。南アフリカ、ニュージーランド、チェコなどの工房は通常販売店を利用し、家具工場や輸入商社はコンテナ単位で調達します。
工場から直接調達すると、棚にある仕様ではなく、家具工場が指定した構成で注文できます。
- 注文書に表板と等級の組み合わせ、心板樹種、接着剤、放散区分を明記する。
- サンディングパネルの厚さを±0.2 mmで調整する。
- 1220 × 2440 mmまたは1250 × 2500 mm、1220 × 2500 mmなどの特注寸法、または指定寸法に切断した部材を選ぶ。
- 合意により、1本のコンテナに異なる仕様を混載する。
日本への輸入では、京浜港(東京、横浜、川崎)や阪神港(大阪、神戸)を通るルートがあります。輸入貨物を保税地域から引き取る際には、消費税と地方消費税が課され、引き取る人が納税義務者となります。詳しくは国税庁の輸入取引に関する案内をご覧ください。
Minh Thanhの最低注文数量は40HCコンテナ1本です。前金受領後の生産期間は15~45日で、家具用合板と内装用合板は2026年10月時点でUS$350/m³からでした。
家具用合板の発注仕様
家具用合板を発注する際は、デザインに必要な条件を項目ごとに記した仕様書を送り、設計で必要なパネル構成を工場に伝えます。
仕様書には、次の内容を記載します。
- 用途: 木口を見せるデスクと棚、透明ラッカー仕上げ
- 心板: ホワイトスティラックス、隙間なし、スティッチコア。長い棚にはユーカリ
- 接着剤と放散: E0放散等級のUF接着剤、CARB P2 / TSCA Title VI
- 表板と裏板: バーチD+/D、両面サンディング、UV塗装対応
- 厚さと寸法: 18 mm、1220 × 2440 mm、公差±0.2 mm
- 梱包と数量: 輸出用パレット、40HCコンテナ1本、仕向港
Minh Thanhは見積もりとともに無料サンプルを送付します。発注前に切断、研磨、塗装して確認できます。仕様書はcontact@minhthanhplywood.comまでお送りください。
よくある質問
合板は家具に適していますか?
はい。単板の繊維方向を直交させて積層するため、合板は平らな状態を保ち、割れにくく、木口近くでもねじを保持します。同じ厚さならパーティクルボードよりねじが効きやすく、MDFより軽量です。サンディングした表板と隙間のない心板を備えた家具用合板は、キャビネット、机、棚、ベッドに標準的に使われます。
家具づくりにはどの種類の合板が適していますか?
サンディングした広葉樹の表板、隙間や重なりのない心板、厚さ調整、E0放散等級のUF接着剤を備えた家具用パネルが適しています。積層木口を見せるならバーチ、化粧板仕上げや塗装ならEVまたはポプラの表板を選びます。CNC加工には厚さのそろったパネルが適しています。
合板が家具に初めて使われたのはいつですか?
積層木材を使った家具は1850年代に登場しました。ジョン・ヘンリー・ベルターはニューヨークで、薄い積層材を加圧成形した椅子の背の特許を取得しました。合板家具がデザイン様式として広まったのは1930年代で、アルヴァ・アアルトが先駆けとなり、1946年にはイームズの成形合板椅子が登場しました。
家具に使う合板の厚さはどのくらいですか?
箱体、側板、棚板には18 mmが標準です。背板と引き出し底板には6 mm、引き出し側板には12~15 mmを使います。天板や重い荷重がかかる棚には25 mm、または18 mmを2枚接着したものを使います。
合板家具の木口はどう仕上げますか?
隙間のない積層木口を見せて研磨する、表板に合わせた化粧単板の縁貼りをする、または無垢材の木口材を接着します。木口を見せる仕上げには、心板に隙間がないパネルが必要です。隙間があると木口に現れます。
合板家具にはどの仕上げが合いますか?
透明な水性ラッカーまたはハードワックスオイルなら、バーチやポプラの明るい色と木目を生かせます。ポプラの表板は塗装に適しています。UV塗装は、UV塗装対応の表板を備えた工場塗装用パネルに向いています。
UAEやフィリピンのような高湿度の場所では、MDFと合板のどちらが家具に適していますか?
合板です。MDFとパーティクルボードは切断面から水分を吸うと膨張しますが、合板は形状とねじ保持力を保ちます。含水率8~12%で乾燥させたパネルを選び、すべての木口を封止してください。
キャビネットづくりにはパーティクルボードと合板のどちらが適していますか?
合板は強度が高く、剛性に対して軽量で、木口でのねじや丁番の保持力にも優れます。パーティクルボードは安価で平らなため、低価格の組み立て家具で広く使われています。
家具用の合板を曲げるにはどうしますか?
薄い合板または単板を数枚重ね、曲面型に沿わせて接着し、接着剤が硬化するまで締め付けます。もう一つは、厚いパネルの裏面に鋸溝を入れる方法です。椅子や丸みのある角には、積層接着のほうが強く、きれいな曲線に仕上がります。
バーチ合板家具にはどのような利点がありますか?
バーチは明るくきめ細かな表板、縞模様が均一に出る薄い単板層、優れた剛性が特長です。CNCルーターで切削面をきれいに仕上げられ、透明仕上げや着色剤も均一にのります。
家具づくり用の合板シートはどこで買えますか?
1枚単位なら木材販売店やDIY店で購入できます。南アフリカ、ニュージーランド、チェコなどの家具工場や輸入商社は、通常メーカーからコンテナ単位で直接購入します。Minh Thanhの最低注文数量は40HCコンテナ1本で、合意により仕様を混載できます。