
夾板傢俱設計以穩定、邊緣螺絲握持力佳且方便搬動的夾板為基礎。要做好,關鍵在三項選擇:設計風格、適用板材,以及邊緣處理。台灣的傢俱與系統櫃製造商,以及香港的傢俬製造商與進口商,可按用途、表面與芯材條件選板;台灣買家也可從高雄、台中或基隆等港口安排進口。Minh Thanh Plywood 為歐洲工廠生產傢俱用夾板;本文按不同風格對照適用板材,並說明製作流程。
夾板適合做傢俱嗎?
夾板適合製作傢俱,因為單板以木紋方向互相垂直的方式膠合,板材不易翹曲、較不會劈裂,靠近板邊鎖螺絲也有良好握持力。因此,廚房櫃體、辦公桌、學校家具和設計師椅款都會使用夾板。
和傢俱製造常用的其他板材相比,夾板有三項優勢:
- **重量相對強度高:**一片1220 × 2440 mm、使用白色 Styrax 芯材的18 mm板材,重量約26.8 kg,比同尺寸的中密度纖維板輕,平板包裝家具和壁掛家具也較容易搬動。
- **螺絲與鉸鏈握持力:**螺絲可咬合數層單板;粒片板的板邊則容易崩散。
- **值得外露的板邊:**只要芯材無空隙,層疊板邊本身就能成為設計特色。
限制也很明確。夾板比粒片板貴,表面會呈現單板品質;便宜板材若芯材有空隙,一旦露出板邊就會出問題。因此,對於「夾板適不適合做傢俱」這個問題,答案是適合,但應選傢俱級板材。
夾板傢俱設計風格與適用板材
不同的夾板傢俱風格需要不同板材;令人失望的成品,多半是把營造用板材拿來做傢俱。下表將常見設計風格,對應到所需的表面、芯材和板邊條件。
| 風格 | 主要特色 | 建議訂購的表面 | 芯材與板邊 | 塗裝 |
|---|---|---|---|---|
| 現代外露板邊 | 外露條紋層疊板邊、簡潔平板造型 | 樺木,D+/D級或更好 | 芯材無空隙、單板薄且均勻,板邊經砂光 | 透明漆或油料 |
| 層疊夾板造型 | 多片板材膠合、塑形成一體 | 樺木或楊木 | 芯材無空隙,板面平整以確保膠線 | 透明油料 |
| 北歐與中世紀現代風 | 淺色表面、柔和圓角、彎曲或漸薄的部件 | 樺木或淺色楊木 | 芯材定厚;彎曲部件用薄板 | 水性漆 |
| 貼皮現代風 | 橡木或胡桃木紋等均勻的紋理表面 | 科技木皮(EV) | 芯材定厚,搭配封邊條 | 工廠UV塗裝或漆面 |
| 塗裝款 | 純色、輪廓俐落 | 楊木或尤加利木 | 平整且經砂光的表面;板邊填補或封邊 | 底漆加面漆 |
| 貼合板材(HPL或美耐板) | 耐磨的工作檯面與廚房表面 | 貼合板材下方用B/B級表面 | 芯材平整、結構平衡 | 正反兩面都貼合板材 |
從表格可看出兩個原則。第一,設計上要露出板邊,就需要品質更高、成本更高的芯材,因為板邊也是可視表面。第二,塗裝或貼合板材的家具可以用較普通的表面,把預算放在板面平整度上。
層疊夾板家具的造型,是把數十片板材膠合成雕塑感桌腳或長凳底座;每片板材都得平整,否則翹曲的板材會留下厚膠線,乾後看起來像一道深色條紋。
夾板最早何時用於傢俱?
夾板在19世紀中葉開始用於傢俱。1858年,John Henry Belter在紐約取得一項專利,將薄層層壓木材壓製成弧形椅背。板材經蒸煮、膠合和模壓,再以玫瑰木雕刻。
讓夾板成為設計材料的重要里程碑包括:
- **1850年代:**Belter以層壓「壓製工藝」製作椅子與沙發。
- **1930年代:**Alvar Aalto的Paimio扶手椅(1932年)以彎曲樺木夾板製成一體式座面與椅背;Gerald Summers於1934年以一片板材裁切、彎折,製成整張椅子。
- **1940年代:**Charles與Ray Eames先研發模壓夾板護木板,再推出LCW椅(1946年)。
- **1950年代起:**丹麥與瑞典設計師以夾板展現價格親民的現代家具風格。
- **今日:**CNC雕刻機以1220 × 2440 mm板材切割平板包裝設計,從兒童家具到辦公系統家具都適用。
現代外露板邊夾板家具的復興,直接承襲Aalto採用樺木的設計,因此樺木表面至今仍是這種風格的參考標準。
製作傢俱該選哪一種夾板?
最適合製作傢俱的是傢俱級板材,應有經砂光的硬木表面、沒有空隙或重疊的芯材、定厚規格,以及甲醛釋出等級E0的UF膠。在這些條件之內,再依設計選擇表面。
逐項列出採購規格:
- **表面:**外露板邊與透明塗裝選樺木;要均勻貼皮效果選科技木皮(EV);要塗裝選楊木;長層板等需要高剛性、偏暖色調的部件可選尤加利木。表面與背面會以成對等級報價,例如樺木D+/D或楊木A/B。
- **芯材:**白色 Styrax 芯材較輕,規劃時可按約500 kg/m³估算,且均勻;尤加利木芯材約650 kg/m³,長層板和檯面使用時剛性較高。
- **結構:**拼接芯材並經二次壓合。Minh Thanh的傢俱板材標準採二次壓合:先壓製並定厚芯板,再壓合表面與背面,讓表面保持平整並貼合芯材。
- **公差:**砂光傢俱板材厚度控制在±0.2–0.3 mm,最低可達±0.2 mm;這對CNC接合和層疊膠線尤其重要。
- **膠合與甲醛釋出:**室內家具使用甲醛釋出等級E0的UF膠;CARB P2 / TSCA Title VI認證,是美國與歐洲買家接受的證明,相關複合木製品規範由加州空氣資源委員會制定。
- **含水率:**出貨時為8–12 %,避免加工後部件變形。
美國對單板芯硬木夾板的限值,依40 CFR 770.10為0.05 ppm;BS EN 636:2012+A1:2015則是歐洲針對乾燥、潮濕或戶外使用條件的夾板產品標準。
如需按表面與芯材完整比較不同板材,請參閱越南傢俱用夾板。
夾板傢俱的製作流程有哪些步驟?
無論是在車庫做一座書架,或在CNC產線製作一千張書桌,夾板家具的製作都可分成九個步驟。每一步做好檢查,都能避免問題留到下一步。
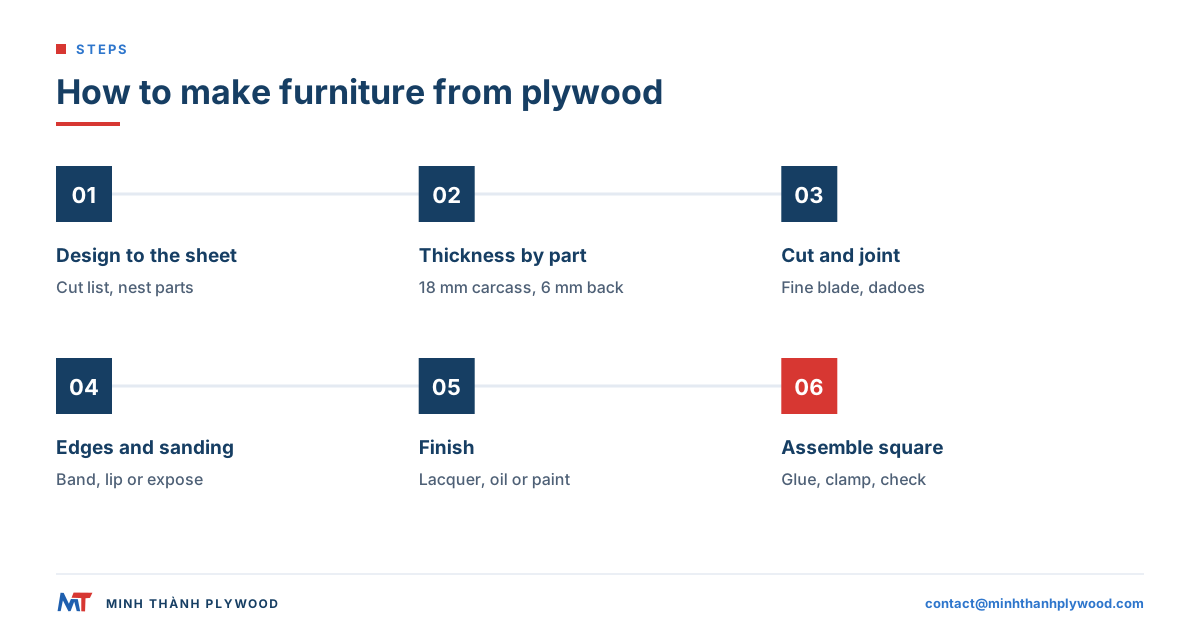
- **按板材尺寸設計。**畫出家具並整理裁切清單。將部件排在1220 × 2440 mm或1250 × 2500 mm板材上,並讓可視表面的木紋方向一致。
- **按部件選厚度。**櫃體用18 mm,背板和抽屜底板用6 mm,抽屜側板用12至15 mm(見下表)。
- **讓板材適應環境。**裁切前,將板材在工作室平放堆疊數日;再放到工作檯上檢查平整度。
- **使用細齒鋸片裁切。**在切線位置使用預切鋸片或貼膠帶,避免表面單板崩裂;CNC加工則使用壓縮刀具。
- **加工接合部位。**可做槽口、搭接槽、指接或木榫孔(見下一節);先用餘料試配。
- **處理板邊。**外露板邊先打磨,或在組裝前貼封邊條、加實木封邊條。
- **打磨表面。**從150號砂紙開始,以180至220號完成;出廠前已砂光的表面只需輕磨。
- **組裝前或組裝後塗裝。**櫃體內側先塗裝;可視表面則在組裝後處理。
- **方正組裝。**塗膠並夾緊,檢查對角線,再安裝五金配件。
第4步最常見的問題是橫切時表面崩裂;第9步則常因板材不平,造成櫃體組裝後歪斜。
傢俱各部件的夾板厚度
18 mm(3/4 in類別)夾板是傢俱櫃體的標準厚度;背板和抽屜使用較薄板材,檯面則用厚板或雙層膠合。下表可作為規劃傢俱用夾板的起點。
| 部件 | 厚度(mm與英吋) | 用途說明 |
|---|---|---|
| 櫥櫃側板、頂板、底板 | 18 mm(3/4 in類別) | 可鎖螺絲、鉸鏈和偏心連接件 |
| 短跨距層板 | 18 mm(3/4 in) | 足以承放書籍與餐盤 |
| 長跨距或重載層板 | 25 mm(1 in),或18 mm加前緣實木封邊條 | 減少支撐點之間的下垂 |
| 背板和抽屜底板 | 6 mm(1/4 in) | 維持櫃體方正,同時減輕重量 |
| 抽屜側板和面板 | 12至15 mm(1/2至5/8 in) | 可安裝滑軌,板邊俐落 |
| 書桌與餐桌檯面 | 25 mm(1 in),或兩片18 mm板材膠合(約1-1/2 in) | 提供所需重量和厚實的外露板邊 |
| 彎曲部件(椅殼、曲面) | 數片3 mm(1/8 in)板材層壓 | 可沿模具彎曲並保持形狀 |
訂購時要確認實際厚度,不要只看標稱值。公差較寬的18 mm板材,實測可能只有17.3 mm;美國3/4 in板材則是23/32 in(約18.3 mm)。若所有槽口都按18 mm加工,板材裝入後就會晃動。夾板厚度指南說明標稱厚度和實際厚度的差別。
哪些接合方式最適合夾板家具?
夾板家具最牢固的接合方式,是膠合槽口、搭接槽和指接,因為這些作法讓表面木紋對表面木紋接合,不必只靠板邊螺絲承力。再搭配五金配件,就能讓平板包裝家具容易組裝。
| 接合方式 | 適用部位 | 注意事項 |
|---|---|---|
| 槽口(承板槽) | 層板接入側板 | 按板材實測厚度加工 |
| 搭接槽 | 背板、櫃體轉角 | 可遮住背板邊緣 |
| 指接或箱型接合 | 抽屜、外露板邊的箱體 | 可將層疊板邊作為裝飾 |
| 木榫或餅乾榫 | 櫃體轉角、板件 | 膠合時對齊表面 |
| 斜孔螺絲 | 面框、快速組裝 | 施工快,正面看不到螺絲 |
| 偏心連接件與確認螺絲 | 平板包裝家具、廚房櫃體 | 孔洞周圍需要扎實的芯材 |
| CNC插槽與榫舌 | 設計款平板家具、兒童家具 | 厚度公差必須精準 |
若先鑽孔,再將螺絲直鎖入夾板邊緣並讓螺絲進入芯材中間,握持力仍不錯;但鎖在板面時最牢固。這也說明芯材無空隙且拼接緊密的重要性:螺絲若落在芯材空隙,就會空轉。
夾板傢俱的板邊要怎麼收?
夾板家具的板邊有三種常見處理方式:打磨後外露、貼木皮封邊條,或加上實木封邊條。選擇時要看設計風格與芯材。
- **外露層疊板邊:**以180或220號砂紙打磨,用小倒角或圓角修鈍銳邊,再塗上表面塗料。只能用沒有空隙的芯材,否則邊上的縫隙會像黑洞一樣明顯。樺木表面能形成最細、最均勻的條紋。
- **木皮封邊條:**使用熨貼式或熱熔式封邊條,顏色和表面相配。這種作法可遮住普通芯材,科技木皮表面或塗裝家具也常用。
- **實木封邊條:**膠合一條通常5至10 mm厚的實木,再刨平至齊面。這種封邊能承受桌面和層板前緣的碰撞,也可加工造型。
外露板邊的夾板家具最能看出芯材等級。下單前可從板材中央裁一塊樣品,再打磨切口;切面所見,就是客戶實際會看到的效果。
夾板傢俱用什麼塗裝最好看?
多數夾板家具以透明水性漆或硬蠟油呈現效果最好,因為兩者都能保留淺色樺木與楊木表面及木紋,不會像溶劑型塗料般泛黃。其他風格則可選塗料或UV塗裝。
- **水性漆:**透明、硬度高、氣味低;塗兩至三道,每道之間輕磨。
- **硬蠟油:**呈現柔和自然的質感,容易修補;適合桌子和層疊造型家具。
- **塗料:**先上底漆,再塗兩道面漆;楊木和尤加利木表面砂光後都容易上漆。
- **UV塗裝:**在工廠產線施作,形成堅硬、均勻的表面。Minh Thanh將板材正反兩面砂光至可進行UV塗裝的狀態,符合客戶自行施作UV塗裝的需求。
- **貼合板材:**廚房和工作空間可在正反兩面貼HPL或美耐板;兩面都要平衡處理,才能讓板材維持平整。
每種塗料都應先在同一批板材的餘料上測試。樺木在某些染色劑下可能出現吸色不均,可用木材調色劑或凝膠染色劑讓色澤均勻。
夾板傢俱要怎麼彎曲成形?
夾板傢俱有兩種彎曲方式:將薄板逐層膠合在弧形模具上,或在厚板背面開槽,讓板材可以彎折。層壓法做出的弧線更牢固,適合椅子和座殼。
- **製作模具。**將多層中密度纖維板或夾板疊合,切出公模與母模的弧度。
- **裁切薄板。**準備數片3 mm夾板或單板,尺寸都要留大一些。
- **逐層上膠。**每片板材均勻塗膠;使用慢乾膠,留出調整位置的時間。
- **夾緊或真空壓合。**合上模具,等待完整固化時間。
- **修邊與打磨。**弧形部件定型後再裁切至所需尺寸。
背面開槽彎曲適用於一側隱藏的弧形櫃側與拱形結構;加工方式和槽距請參閱夾板拱形結構的製作方法。Minh Thanh的3至5 mm薄夾板一律採5層結構,彎曲較均勻,也較不容易沿著單一厚單板裂開。
傢俱用夾板、中密度纖維板與粒片板比較
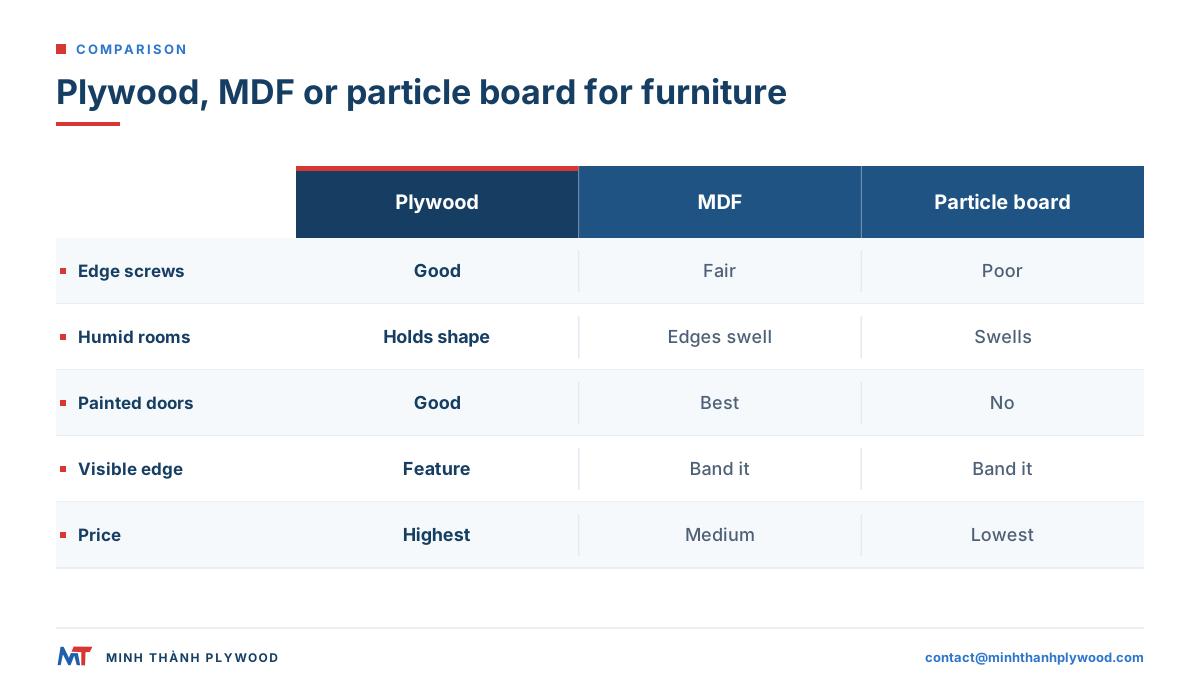
需要承重、鎖螺絲或用於潮濕空間的家具,夾板勝過中密度纖維板與粒片板;塗裝並加工輪廓造型時,中密度纖維板更合適;粒片板的優勢則只有價格。下表比較三種板材製作櫥櫃的表現。
| 特性 | 夾板 | 中密度纖維板 | 粒片板 |
|---|---|---|---|
| 板邊握螺絲力 | 良好 | 普通,需預鑽孔 | 差 |
| 同厚度重量 | 使用 Styrax 芯材時,三者中最輕 | 重 | 中等 |
| 潮濕環境(阿聯酋、菲律賓、沿海地區) | 維持形狀與螺絲握持力 | 遇水後板邊膨脹 | 板邊膨脹並崩散 |
| 塗裝、造型門片 | 表面砂光後效果良好 | 最適合,沒有木紋 | 不適用 |
| 外露板邊 | 可作為設計特色 | 必須封邊 | 必須封邊 |
| 價格 | 最高 | 中等 | 最低 |
在炎熱潮濕的氣候下,關鍵在切口邊緣的水氣。中密度纖維板和粒片板吸收水氣後會膨脹;含水率為8–12 %、且每道邊緣都封好的夾板能維持平整。在波斯灣或東南亞地區,櫃體用夾板、門片用中密度纖維板,是常見的搭配方式。
一片4 × 8 ft夾板能做哪些傢俱?
一片完整的4 × 8 ft夾板(1220 × 2440 mm)足以完成許多入門作品。《Popular Mechanics》整理的15種單片板材作品中,包括矮凳、站立式書桌、兒童收納長凳、影音櫃、衣櫃收納架和可攜式野餐桌;床架平台要用兩片板材,加上四個可鎖定腳輪後,總價仍低於US$60。結構部件用3/4 in(18 mm)板材,背板則用1/4 in(6 mm)板材。
| 作品 | 板材片數 | 厚度 | 適用接合方式 |
|---|---|---|---|
| 矮凳 | 1片 | 3/4 in(18 mm) | 對接處上膠並鎖螺絲,或以CNC加工指接 |
| 站立式書桌 | 1片 | 3/4 in(18 mm),檯面加厚至1-1/2 in | 槽口與螺絲 |
| 兒童收納長凳 | 1片 | 3/4 in(18 mm),底板1/4 in(6 mm) | 槽口、膠合、圓角 |
| 影音櫃 | 1片,另加背板 | 3/4 in(18 mm),背板1/4 in(6 mm) | 槽口與搭接槽 |
| 衣櫃收納架 | 1片 | 3/4 in(18 mm) | 槽口與斜孔螺絲 |
| 下掀式壁掛書桌 | 1片 | 3/4 in(18 mm) | 槽口與鋼琴鉸鏈 |
| 床架平台 | 2片 | 3/4 in(18 mm) | 對接、螺絲與木條加固 |
| 可攜式野餐桌 | 1片 | 3/4 in(18 mm) | 半搭接接合與螺栓 |
| 彎曲夾板椅 | 數片1/8 in(3 mm)板材 | 以1/8 in(3 mm)層壓 | 在模具上膠合層壓 |
以板材本身為例,Minh Thanh的4 mm薄型傢俱板材由三片1.3 mm Styrax芯材單板和兩層表面單板組成,因此能沿模具彎曲,也能作為背板維持平整。18 mm傢俱板材經二次壓合,砂光公差為±0.2–0.3 mm,因此上表的槽口能密合,不必加墊片。
各房間的夾板傢俱設計
夾板傢俱可用於各個房間,每種家具都有適合的常見結構。以下列出製作者常用夾板製作的家具,以及適用板材。
- **書桌與餐桌:**檯面用25 mm板材或兩片18 mm膠合,搭配樺木表面和外露板邊或實木封邊條;小空間可做下掀式壁掛書桌。
- **書架與層架:**側板和層板用18 mm板材並加工槽口;也可用單片板材裁切成可堆疊的方格層架。
- **床頭板、沙發與椅子:**一片18 mm板材可做帶層架的床頭板;搖椅或彎曲夾板椅可用3 mm板材層壓;沙發框架用18 mm板材,搭配軟墊坐墊。
- **床:**床架平台和收納床可用18 mm板材,抽屜底板用6 mm;請參閱夾板床設計。
- **衣櫃與收納櫃:**櫃體用18 mm板材,門片採科技木皮表面,平板包裝款使用偏心連接件。
- **茶几與長凳:**可採層疊夾板結構,或在髮夾腳上安裝厚板檯面。
- **兒童與學校家具:**邊角做圓,並選低甲醛釋出板材;請參閱兒童與學校家具用夾板。
- **店面與展示家具:**請參閱店面裝修與展示架用夾板。
樺木夾板傢俱有哪些優點?
樺木夾板表面細緻、色澤淺;薄而均勻的單板層會在板邊形成條紋,板材剛性也足以讓設計師使用較薄部件。它是外露板邊與北歐風格的參考板材。
實際優點包括:
- **加工切口俐落:**樺木用CNC雕刻機加工時邊緣清晰,小圓角也不易撕裂。
- **塗裝均勻:**透明漆和油料容易均勻上色,表面保持淺色。
- **條紋板邊:**單板厚度均勻,能形成這種風格代表性的整齊條紋。
Minh Thanh的樺木表面分為D+、D和E級,並以D+/D等表背成對等級報價,可作為接近歐洲B/BB級的採購參考。製作外露板邊家具時,應訂購D+/D表面並搭配無空隙芯材。詳細資料請見樺木夾板頁面,以及樺木夾板等級與驗收標準指南。
哪裡買得到製作傢俱用的夾板?
傢俱製造商採購夾板有兩種方式:向木材行和DIY零售商購買單片,或直接向製造商整櫃採購。南非、紐西蘭或捷克的工作室通常先向木材行採購;傢俱工廠與進口商則按貨櫃採購。
向工廠直接訂購,傢俱工廠能取得依規格製作的板材,而不是只能挑現貨:
- 訂單寫明表面與等級組合、芯材樹種、膠種和甲醛釋出等級;
- 砂光板材厚度可定在±0.2 mm公差;
- 尺寸可選1220 × 2440或1250 × 2500 mm,也可訂1220 × 2500 mm等特殊尺寸或裁切成所需部件;
- 經協議後,可在同一貨櫃混裝不同規格。
台灣進口商還須依木製板材商品檢驗規定處理甲醛釋出量與標示;相關品目列有CNS 1349、8058、11671、8057、11670、15583和11669,採型式認可逐批檢驗或驗證登錄。台灣進口營業稅為5%,按完稅價格加進口關稅計算;其他適用稅費也會納入計算。
Minh Thanh的最低訂購量為一個40HC貨櫃;訂金支付後,生產需15–45天。2026年10月,傢俱與室內裝修用夾板的報價起點為US$350/m³。
夾板傢俱訂單的規格怎麼寫?
訂購傢俱用夾板時,應逐項列出設計所需條件,讓工廠依成品用途製作板材。
傢俱板材規格可這樣列:
- **用途:**外露板邊的書桌與層架,透明漆塗裝
- **芯材:**白色 Styrax,無空隙、拼接;或長層板用尤加利木芯材
- **膠合與甲醛釋出:**UF膠、甲醛釋出等級E0、CARB P2 / TSCA Title VI
- **表面與背面:**樺木D+/D,兩面砂光,表面可進行UV塗裝
- **厚度與尺寸:**18 mm,1220 × 2440 mm,公差±0.2 mm
- **包裝與數量:**出口棧板、一個40HC貨櫃、目的港
Minh Thanh會隨報價提供免費樣品,讓買家在下單前裁切、打磨並試塗。請將規格寄至contact@minhthanhplywood.com。
採購常見問題
夾板適合做傢俱嗎?
適合。夾板由木紋方向交錯的單板膠合而成,板面較平整穩定,靠近板邊鎖螺絲時握持力也比粒片板好;同厚度下比中密度纖維板輕。表面經砂光、芯材無空隙的傢俱級夾板,是櫥櫃、書桌、層架和床架的常用材料。
製作傢俱該選哪一種夾板?
選表面經砂光、芯材無空隙且沒有重疊、厚度定尺的傢俱級板材,搭配甲醛釋出等級E0的UF膠。要露出層疊板邊,可選樺木表面;要貼皮或塗裝,可選科技木皮(EV)或楊木表面;CNC加工則要確認厚度公差。
夾板最早何時用於傢俱?
層壓木製傢俱在1850年代出現。John Henry Belter於1858年在紐約取得薄層木材壓製、層壓成弧形椅背的方法專利。夾板成為一種設計風格,則在1930年代隨Alvar Aalto興起;Eames模壓夾板椅於1946年問世。
傢俱用夾板要多厚?
櫃體、側板和層板通常用18 mm;背板和抽屜底板用6 mm;抽屜側板用12至15 mm;檯面和承重較大的層板用25 mm,或將兩片18 mm夾板膠合。
夾板傢俱的板邊要怎麼收?
可將層疊板邊打磨後外露、貼上相配的木皮封邊條,或膠合實木封邊條。外露板邊只能用芯材無空隙的板材,否則縫隙會直接露出。
夾板傢俱用什麼塗裝最好看?
透明水性漆或硬蠟油能保留樺木與楊木的淺色,並呈現木紋。楊木表面適合塗裝;UV塗料則適用於表面已為UV塗裝預備好的工廠加工板材。
在阿聯酋或菲律賓等潮濕地區,傢俱用中密度纖維板還是夾板較好?
夾板較合適。中密度纖維板和粒片板吸收水氣後,切口邊緣會膨脹;夾板較能維持形狀與螺絲握持力。選出貨時含水率為8–12 %的板材,並封好每一個邊緣。
做櫥櫃用粒片板還是夾板比較好?
夾板強度較高、同等剛性下較輕,板邊握螺絲和鉸鏈的能力也好得多。粒片板價格較低、板面平整,因此仍常用於低成本的平板式家具。
夾板傢俱要怎麼彎曲成形?
可將數層薄夾板或單板膠合在弧形模具上並夾緊,直到膠固化;也可在厚板背面開槽,使板材能彎曲。層壓法做出的弧形較牢固、外觀較整齊,適合椅子和圓角。
樺木夾板傢俱有哪些優點?
樺木表面細緻、色澤淺,薄而均勻的單板層會形成條紋板邊,板材剛性也好。用CNC雕刻機加工時切口俐落,透明塗料和染色也較均勻。
哪裡買得到製作傢俱用的夾板?
單片可向木材行或DIY賣場購買。南非、紐西蘭、捷克等地的傢俱工廠與進口商,通常直接向製造商整櫃採購;Minh Thanh的最低訂購量為一個40HC貨櫃,不同規格可協議混裝。