
椴木雷射切割適合製作細緻、輕巧的零件:切得快、焦痕少,雕刻對比也鮮明。台灣的傢俱與系統櫃製造商,以及從高雄、台中或基隆路線進口板材的買家,可按成品用途、強度和平整度選材。零件必須堅固、平整且耐用時,選樺木夾板;楊木雷射夾板則在價格與重量之間取得平衡。膠合線與芯材對切割乾淨度的影響,大於表層樹種。Minh Thanh Plywood在越南生產樺木面與楊木面的薄夾板。
椴木雷射切割或樺木夾板:簡短結論
細緻、輕巧的裝飾零件選椴木雷射切割;零件需要堅固、平整,且每天都會拿取時選樺木夾板。大量製作輕型零件、希望把成本壓低,則選楊木雷射夾板。
| 選材 | 適合的專案需求 | 常見用途 |
|---|---|---|
| 椴木或椴木夾板 | 精細細節、快速切割、高對比雕刻 | 建築模型、微型模型、裝飾品、拼圖 |
| 樺木夾板 | 強度、板材平整、切邊俐落、零件耐用 | 箱盒、家具模型、治具、標示牌、玩具 |
| 楊木雷射夾板 | 大量製作時重量輕、成本低 | 手作、標示牌、包裝襯件、展示零件 |
三種材料都適合CO₂雷射切割。差異在於切邊顏色、細節能否維持、零件強度,以及每張板材的價格。
椴木夾板和椴木實木一樣嗎?
椴木夾板與椴木實木不同。椴木實木是整塊木材;椴木夾板則由薄單板交錯木紋膠合而成,表層是椴木,芯材則是椴木或另一種輕質木材。
雷射加工時的差異:
- 膠合線:夾板每兩層單板之間都有膠合線,雷射必須逐層燒穿;椴木實木沒有膠合線。
- 穩定性:交錯疊合的夾板比薄實木板平整,不易杯狀翹曲。
- 板材尺寸:椴木實木通常以窄板或薄板販售;夾板則有大尺寸板材。
- 切邊:夾板切邊會露出層次;椴木實木則呈現均勻的單一木邊。
模型製作者常用椴木實木薄板製作小型精細零件;需要保持平整時則用椴木夾板。樺木也是同樣的道理:雷射加工較少用樺木實木,通常用樺木夾板。
樺木、椴木與楊木的雷射切割比較
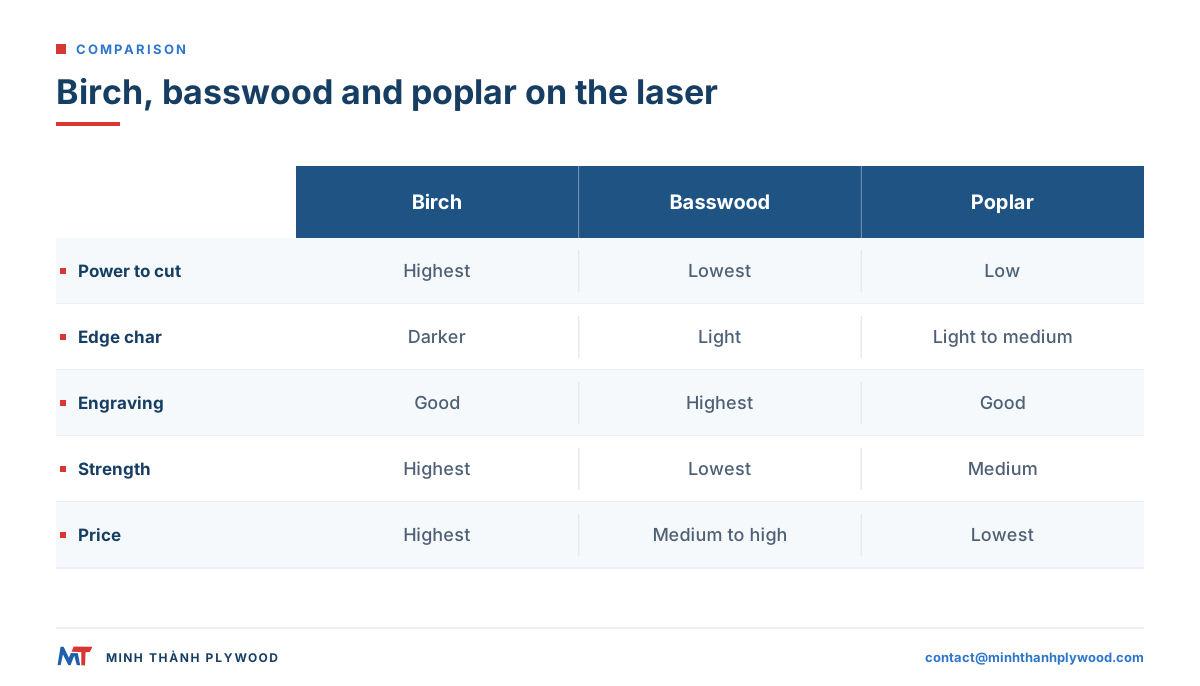
下表依照影響雷射加工的要點,比較樺木夾板、椴木夾板與楊木雷射夾板。評級只表示三者彼此的相對差異;實際設定仍取決於雷射設備與鏡片。
| 比較項目 | 樺木夾板 | 椴木夾板 | 楊木雷射夾板 |
|---|---|---|---|
| 木材密度 | 高 | 低 | 低至中 |
| 切割所需功率 | 三者中最高 | 最低 | 低 |
| 切邊焦痕 | 較深的棕色切邊 | 淺色切邊 | 淺至中等切邊 |
| 切縫 | 窄且俐落 | 窄;速度慢時可能變寬 | 窄 |
| 雕刻對比 | 良好,可見些許木紋 | 最高,表面非常均勻 | 良好,顏色略有變化 |
| 精細細節 | 很好,切邊保持銳利 | 很好,但小零件較脆弱 | 良好 |
| 強度與硬度 | 最高 | 最低,容易凹損 | 中等 |
| 平整度 | 壓合良好的板材非常平整 | 良好;薄板可能彎曲 | 良好 |
| 重量 | 最重 | 最輕 | 輕 |
| 每張價格 | 最高 | 中高 | 最低 |
| Janka硬度(實木) | 約1,260 lbf(黃樺木) | 約410 lbf | 約540 lbf(黃楊木) |
| 乾燥密度(實木) | 約690 kg/m³ | 約415 kg/m³ | 約455 kg/m³ |
Janka硬度與密度欄列的是Wood Database樹種頁面的實木數據(於2026年10月查閱);相同樹種表層的夾板數值接近,膠合劑會略微增加重量。椴木的硬度明顯最低:樺木的抗凹損能力約為椴木的3倍(1,260對410 lbf)。
第一列所用木材數據來自美國林產品實驗室(US Forest Products Laboratory):含水率12 %時,美國椴木的比重約為0.37,黃樺木約為0.62(Wood Handbook, FPL-GTR-282,2021)。樺木密度約高出三分之二,因此需要更高功率,切邊顏色也較深。
椴木雷射切割:為何又快又乾淨
椴木重量輕、質地細、樹脂含量低,因此雷射切割速度快、切面乾淨。每毫米切割所需移除的材料較少,同一台雷射可用較快速度加工,留下的切邊也較淺。
- 質地均勻:早材與晚材差異小,整張板材的切割與雕刻效果都較一致。
- 樹脂含量低:鏡片與蜂巢工作台上的火光和黏性沉積物較少。
- 顏色淺:焦痕呈現細而淺的棕色線條。
- 木材較軟:小零件粗暴拿取時容易折斷;設計時可加上連接橋或支撐點。
椴木的限制在於強度與抗凹損能力。反覆扣合、多次鎖螺絲,或每天拿取的零件,比樺木零件更容易磨損。
樺木夾板雷射切割:強度、細節與較深切邊
樺木夾板是三者中強度最高、最平整的材料,切割難度也最高。木質密實又堅硬,能維持尖角、細窄連接橋與緊密接合;這些結構若用椴木製作,容易被壓壞。
- 切邊與接合俐落:指接接頭與插槽經過多次組裝後仍能保持緊密。
- 板材平整:壓合良好的樺木板材平放在雷射床上,焦距較均勻。
- 切邊較深:每次切割需要更多能量,切邊因此呈現較深的棕色;輔助氣流與合適速度可讓切邊顏色均勻。
- 價格高於楊木及多數椴木夾板。
外露零件要留意樺木表層等級。越南樺木表層使用D+、D與E等級,報價會以表/背配對表示,例如D+/D或D/E;D+約相當於歐洲樺木分級中的B級,D則約相當於BB級。要雕刻的表面選D+,修補處與色差最少。
椴木雷射雕刻:對比與色澤
椴木雷射雕刻的對比在三種材料中最強,因為淺色、均勻的表面會在雷射照射處變成深棕色,其他區域仍保持淺色。照片、細字與漸層在椴木上最清楚。
| 雕刻用途 | 椴木 | 樺木 | 楊木 |
|---|---|---|---|
| 照片雕刻 | 最佳:色調均勻,沒有木紋圖案 | 良好:略可見木紋 | 良好:有些色澤條紋 |
| 細字 | 非常清楚 | 非常清楚,切邊俐落 | 清楚 |
| 深雕 | 表面可能起毛 | 最佳:底面與側壁乾淨 | 良好 |
| 填色雕刻 | 良好,填料可能滲入軟木 | 最佳:堅實側壁能固定填料 | 良好 |
要製作會被拿取的椴木雕刻品,雕刻後應在表面塗上封閉塗層:軟木很快就會沾上污垢。樺木則可用較低功率輕刻,呈現柔和色調;以兩次加工可做出深而乾淨的字樣。
楊木雷射切割夾板:第三種選擇
楊木雷射夾板是兼顧成本的選擇:像椴木一樣輕、顏色淺,價格低於樺木,穩定性也足以應付多數手作與標示牌。大量生產雷射產品時,常以它作為標準板材。
- 表層:淡奶油色、木紋柔和;不同張的顏色略有差異。
- 切割:容易加工,切邊顏色淺。
- 雕刻:對比良好,但均勻度略遜於椴木。
- 強度:介於椴木與樺木之間。
楊木表層以表/背配對報價,等級包括A/A、A/B與B/B,並以核准樣品為依據。雙面外露的裝飾品適合A/A;標示牌與背面不外露的箱盒適合A/B。
膠合線與芯材:決定雷射切割是否乾淨的關鍵
膠合線與芯材對雷射切割是否乾淨的影響,大於表層樹種。膠合線薄而均勻、芯材封閉的板材,各處都能一次切穿;芯材有空隙或膠合線厚重的板材則會有切不透的位置和深色條紋。
- 膠種:UF膠的切割效果通常最乾淨。三聚氰胺改性膠與酚醛膠(WBP)用於提升耐水性,較難被雷射穿透,切縫也會較深。
- 塗膠量:塗膠均勻且用量適中,膠合線就會較薄,雷射容易切穿。
- 芯材空隙:內層單板間若有空隙,雷射會竄火,也可能在表面留下燒痕;若有重疊,該處則可能切不穿。
- 層數:層數越多、單板越薄,膠合線也越多;選材時要在強度與切割速度之間取得平衡。
- 平整度:彎曲的板材邊緣會偏離焦距。
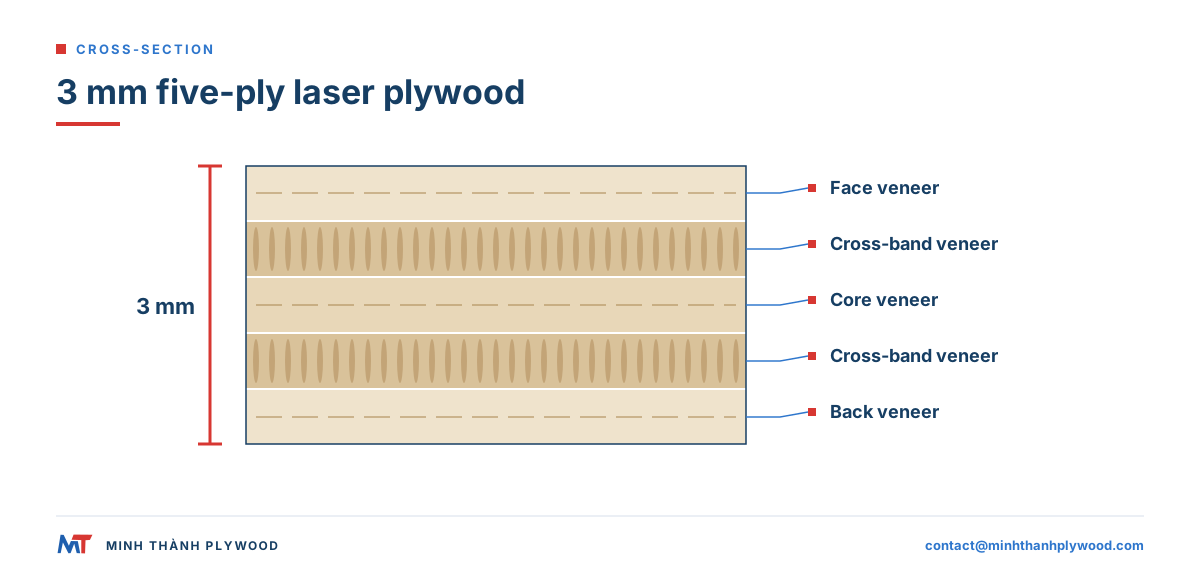
我們的3–5 mm薄夾板一律為5層結構:3 mm由一層芯板、兩層交錯單板及兩層表層組成;4 mm與5 mm則由三層芯板及兩層表層組成。芯材單板在橫向與縱向都採用拼接方式,壓合前會先封閉空隙與重疊處。家具與室內用板材採用UF膠,甲醛釋出量等級為E0。雷射切割最佳夾板指南進一步說明膠種與等級。工作場所的雷射危害資訊,請參閱美國職業安全衛生署的雷射危害說明頁。
雷射床上的翹曲與平整度
整張板材都必須落在雷射的焦距範圍內,否則邊角可能切割失敗。結構不平衡、含水率不均與存放方式都會造成翹曲。
- 結構平衡:採用奇數層、表層相互配對的板材較平整;5層薄板比3層板穩定。
- 含水率:出貨時含水率乾燥至8–12 %,這是家具夾板的常見範圍;若存放環境與加工場相同,板材變形最少。
- 存放方式:平放在堅固表面並包覆;不要直立靠牆存放。
- 固定板材:薄椴木板可用定位針、磁鐵或重物固定四角。
樺木夾板通常最平整;薄椴木板最容易彎曲。我們的家具等級板材標準上會壓合兩次,先壓芯板,再壓表層,以維持板材平整。
厚度與功率:3 mm、4 mm和6 mm
3 mm是最常見的雷射夾板厚度,適用於模型、標示牌、裝飾品與拼圖。箱盒、結構模型零件,以及承重或以插槽組裝的零件,則使用4 mm與6 mm板材。
| 厚度 | 常見用途 | 椴木,CO2 | 樺木,CO2 | 椴木,10-20 W二極體雷射 | 樺木,10-20 W二極體雷射 |
|---|---|---|---|---|---|
| 3 mm | 模型、裝飾品、標示牌、拼圖 | 快速,一次加工 | 多數CO2雷射一次加工 | 一至三次加工 | 至少兩次加工,進料速度較慢 |
| 4 mm | 箱盒、玩具、展示零件 | 一次加工 | 速度較慢,或低功率雷射管需加工兩次 | 需加工數次 | 需加工多次,通常不划算 |
| 6 mm | 家具模型、治具、強度要求高的零件 | 加工一至兩次 | 加工兩次或使用高功率雷射管 | 不適合量產 | 不適合量產 |
以10 W二極體雷射切割3 mm椴木夾板,已公開的起始設定約為180-300 mm/min、加工一至三次並使用輔助氣流(ZapCraft,2026);3 mm樺木夾板約需100-220 mm/min並加工兩至五次(LaserTinkerer,2026)。因此,二極體雷射切割較適合椴木或楊木;樺木更適合雕刻,不適合切穿。這些數值只能作為起始設定,請在實際板材上先做網格測試。
較厚板材需要更高功率或更多加工次數,每多加工一次都會增加焦痕。每批新板材開始長時間加工前,先測試一個小正方形與一個圓形:同一批板材可沿用設定,不同批次則未必適用。
成本、供應與板材尺寸
每張板材的價格由低至高依序為楊木雷射夾板、椴木夾板與樺木夾板。供應狀況也相同:楊木與樺木大量生產,椴木雷射夾板的生產批量較小;椴木夾板多由北美或中國供應,常見薄板厚度為1.5-6 mm(TT Plywood,2025)。
美國業餘買家的零售價格與工廠報價。 美國零售參考價格:Home Depot列出24片裝、尺寸為1/8 in(3 mm)× 12 × 12 in的椴木專案板,價格為US$38.97(2026年10月,新卡優惠後),標示厚度誤差在0.1 mm以內。換算每片12 × 12 in板材約US$1.62,或每平方米3 mm板材約US$17.50。
| 參考價格 | 3 mm板材成本 |
|---|---|
| 美國零售,12 × 12 in椴木板材24片裝 | 約US$17.50/m²(US$38.97 / 2.23 m²) |
| 工廠價格,家具夾板原料FOB範例,自US$350/m³起 | 約US$1.05/m²(以每立方米US$350攤算3 mm板材) |
工廠價格列的是板材本身的原料FOB範例,不是裁切後的板材價格;裁切成小片、包裝、運費、關稅與進口商利潤都要另計。1220 × 2440 mm板材扣除切縫後,約可裁出32片300 × 300 mm小片(即一般標稱的12 × 12 in板材);因此,以貨櫃採購的雷射產品製造商會比較每片板材幾美分的成本與零售包裝每片高出十倍以上的價格。
椴木實木是另一種產品。美國創客用品店販售S4S椴木實木板,厚度為1/4 in與3/4 in、寬4.5 in,Janka硬度為410 lbf,供雕刻與刻字使用;MakerStock標示每箱運費為US$12定額,適用於重量不超過50 lb的箱件。實木適合雕刻與單件刻字;雷射切割套件與板材則使用夾板製作。
- 整張板材:1220 × 2440 mm與1250 × 2500 mm,也可訂製1220 × 2500 mm等尺寸。
- 雷射床尺寸:許多雷射使用者需要小尺寸板材;我們可在包裝前將一張板材裁成4、6或8片。
- 厚度公差:砂光板材厚度控制在±0.2–0.3 mm,可讓整包板材使用相同的焦距設定。
- 價格:家具與室內用夾板的參考價格自US$350/m³起(2026年10月);最終價格取決於表層、厚度與數量。
大量生產雷射產品時,每個零件分攤的板材成本比單張價格更重要:板材平整且沒有空隙,才能減少不良零件。
哪種材料適合您的專案?
椴木的優勢是細節與對比,樺木勝在強度與耐用性,楊木的成本最低。請依成品的用途選材。
| 專案 | 最適合的材料 | 原因 |
|---|---|---|
| 建築與鐵道模型 | 椴木 | 細節精緻、重量輕、容易切割 |
| 照片與文字雕刻 | 椴木或D+樺木 | 對比最高、色調均勻 |
| 箱盒與插接套件 | 樺木 | 接合處保持緊密 |
| 兒童玩具與拼圖 | 樺木 | 切邊堅硬、耐用 |
| 大量製作的標示牌與牆面藝術品 | 楊木 | 重量輕、成本低、對比良好 |
| 治具與模板 | 樺木 | 剛性高、耐磨 |
| 聖誕裝飾品與禮品 | 椴木或楊木 | 重量輕、顏色淺 |
下單時應提供哪些規格
雷射加工訂單中,膠合線與芯材規格應與表層同樣仔細。詢價時請提供以下資料:
- 用途:雷射切割、雕刻或兩者皆有,並說明產品。
- 表層:樺木(D+/D或D/E)或楊木(A/A、A/B或B/B)。
- 厚度與結構:3、4或5 mm、5層;6 mm的層數隨訂單確認。
- 膠合劑與釋出等級:UF膠,E0等級。
- 尺寸:整張板材,或由整張板裁切成雷射床尺寸。
- 包裝與數量:一個40HC貨櫃起,可協議混裝不同厚度。
Minh Thanh Plywood供應通過CARB P2/TSCA Title VI認證的板材(ICTT工廠編號23024)。美國對單板芯硬木夾板的甲醛釋出量限值,依40 CFR 770.10為0.05 ppm。可申請免費樣品,先自行測試切割效果再下單。另請參閱樺木夾板與薄夾板產品頁面。
採購常見問題
椴木適合雷射切割嗎?
適合。椴木重量輕、木紋均勻,樹脂含量低,因此切割速度快、焦痕少,也能保留細節。模型製作者與業餘雷射使用者常用它製作薄而精細的零件。
雷射雕刻選樺木還是椴木?
椴木的雕刻對比最強,因為淺色且均勻的表面會在雷射照射處明顯變深。樺木也有良好對比,木紋稍微可見;深雕時表面較不會起毛。
椴木夾板和椴木是一樣的材料嗎?
不是。椴木實木是一整塊木材;椴木夾板則是薄單板交錯疊合後膠合成板,通常表層使用椴木。夾板較穩定、板材尺寸也較大,但膠合線會改變雷射切割效果。
樺木夾板和椴木夾板哪種比較堅固?
樺木夾板更堅固、硬度也更高。樺木密度遠高於椴木,因此零件的螺絲固定、接合與耐磨表現都好得多;椴木零件較輕,也更容易凹損。
為什麼雷射有些地方切不穿夾板?
通常是芯材有空隙、膠合線太厚,或膠種不易被雷射燒穿。芯材封閉、使用UF膠合線的板材切割較均勻;三聚氰胺改性膠與酚醛膠合線需要更高功率,也會留下較深的切邊。
樺木夾板雷射切割的焦痕會比椴木嚴重嗎?
樺木密度較高,需要更高功率或較慢速度,因此切邊通常較深。使用輔助氣流、保持鏡片清潔並調整速度,可讓兩種木材的焦痕都較淡。
雷射切割夾板選多厚比較合適?
3 mm是模型、標示牌與手作最常用的雷射夾板厚度;箱盒、家具模型及承重零件常用4–6 mm。較厚的板材需要更高功率或增加切割次數。
以色列哪裡買得到雷射切割用椴木夾板?
雷射與創客用品店會販售小尺寸的椴木及樺木雷射夾板。按貨櫃採購的進口商則會向工廠訂購樺木面或楊木面的薄夾板,並依雷射床尺寸裁切。
楊木夾板適合雷射切割嗎?
適合。楊木重量輕、顏色淺、容易切割,價格也比樺木低,因此楊木面夾板常用於雷射手作與標示牌。它比樺木軟,雕刻細節也稍不銳利。
夾板的膠合劑會影響雷射切割嗎?
會,而且影響通常大於表層樹種。薄且均勻的UF膠合線容易乾淨切穿;厚重或耐水膠合線會阻擋雷射,在切縫留下深色條紋,也可能讓切下的零件無法脫落。