
適合的家具合板,是表板、芯板、厚度與膠合要求的完整組合。櫃體板材應依零件選購,外觀等級則以表板/底板成對指定。Minh Thanh Plywood 使用安息香木或桉木芯板,經縫接、兩次壓製並搭配裝飾表板。外觀與內部結構分開選,再用指定樣品確認加工、五金及表面處理結果。
影片文字稿
適合的家具合板應配合您製作的零件。從可見表面處理與組裝方式開始,再選芯板、厚度與膠合。漂亮表板與適合的內部結構,應同時列在訂單上。
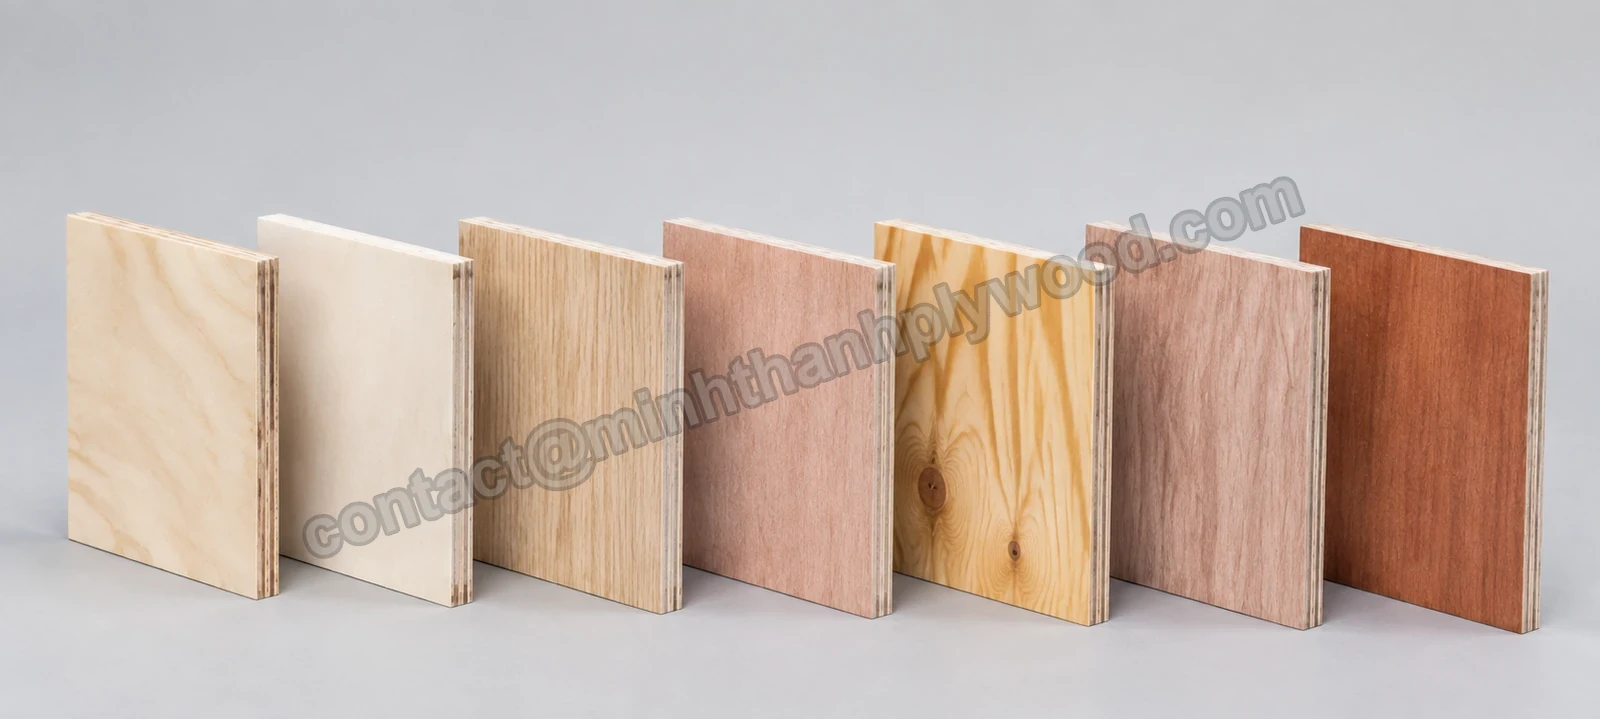
樺木、楊木與 EV 科技木皮描述的是可見表板。Minh Thanh 家具板使用白色安息香木或桉木芯板。規格請同時註明兩者。樺木表板提供樺木外觀,不代表整張板材都是樺木。
透明塗裝家具需要您想保留的木紋與外觀;上漆或貼面零件需要平滑、已準備好的基材。表板與底板請分別指定。可見櫃內表面與外部一樣,需要明確外觀要求。
厚度依零件圖、支撐間距與五金決定。三至六公釐薄合板為五層。櫃體側板、門片與層板各自需要零件試作。請使用實際裁切和組裝流程比較相同結構。
家具品質從貼表板前就開始。芯板單板沿橫向與縱向縫接,芯板壓製並定厚後,再壓貼表板與底板。這些準備為家具生產提供平滑基面。
標準家具規格採 UF 脲醛樹脂膠,甲醛釋放符合 E0。膠黏劑與甲醛釋放要求分列。請說明乾燥室內、潮濕或接觸水的環境。用途決定膠合要求,目的市場決定產品文件。
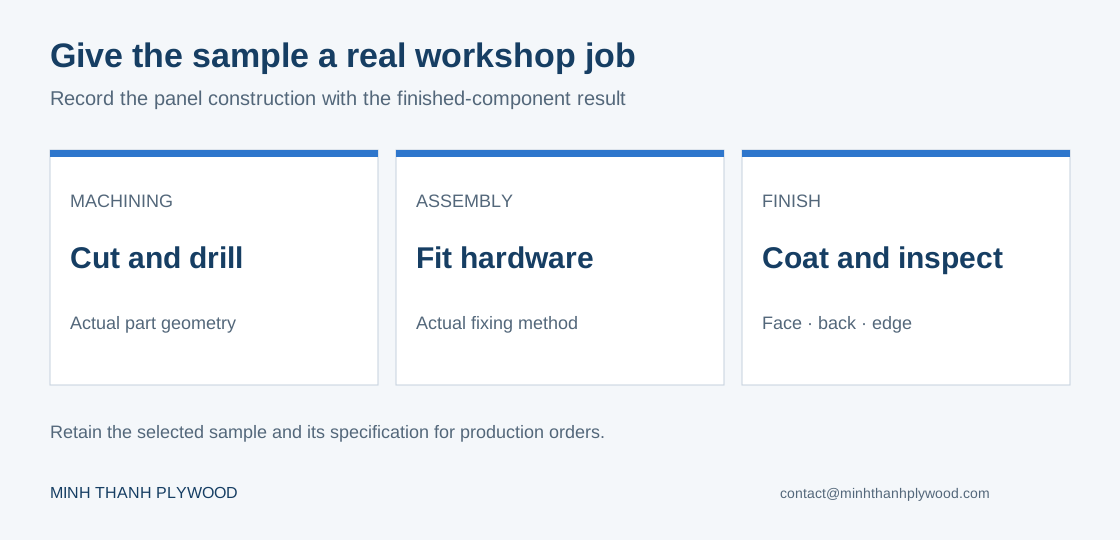
樣品應用於實際加工廠試作。裁出零件形狀、鑽五金孔,再施作預定表面處理。同時檢查表板、底板與可見板邊。成功樣品和裁切圖應保存,作為整櫃訂單依據。
即使表板看來相同,更換芯板也會改變重量。計算單張體積,乘以估算密度,再加入包裝重量。核對訂艙與道路重量限制,依厚度和板幅訂購張數,讓收貨人員能辨識每種零件。
請提供用途、表底板等級、芯板、尺寸與數量,並附膠黏劑、甲醛釋放要求、表面處理、包裝與目的港。Minh Thanh Plywood 從越南供應家具與室內板材,免費樣品協助加工廠選定下一批生產使用的結構。
家具合板選購:先從哪個部件開始?
透明塗裝家具可先考慮樺木或其他裝飾表板,搭配家具級單板芯板。上漆零件則以完成零件、接合方式與使用環境,比較楊木表板合板和 MDF。適合的家具合板是一套完整結構規格:表底板、芯板、厚度、膠黏劑、甲醛釋放與表面準備。
Minh Thanh 的家具合板採白色安息香木或桉木芯板、縫接組坯與兩次壓製。樺木表板合板描述的是外層木皮,不代表全樺木或波羅的海樺木結構。
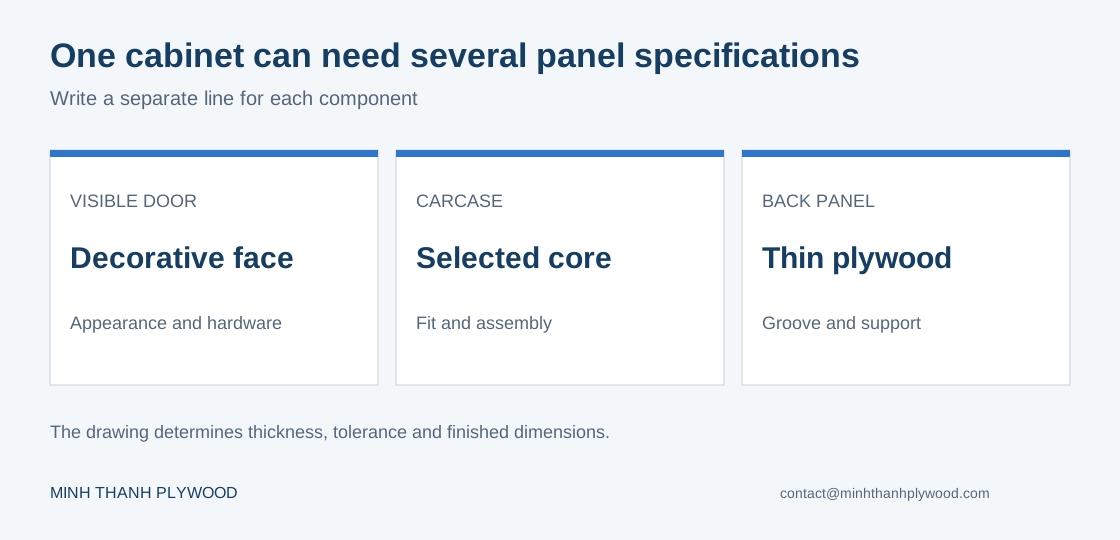
- 列出零件:側板、門片、層板、背板與抽屜底板。
- 在圖面標示可見面、外露板邊與木紋方向。
- 依荷重、跨距與五金選擇厚度和芯板。
- 分別指定膠合性能與目的市場甲醛釋放要求。
- 使用可識別樣品試作表面處理與組裝。
- 各核准結構分列訂單品項。
只要求「高級合板」,仍未定義芯板、加工公差與背面外觀。遺漏這些項目,可能得到較低價格、卻是另一種板材的報價。
不同家具塗裝適合哪種表板木皮?
先依表面處理後仍可見的外觀選表板,再獨立選芯板。
| 完成家具 | 起始表板選項 | 應核准的外觀基準 |
|---|---|---|
| 透明塗裝櫃門 | 樺木 | 天然色澤、補片、木節及相鄰門片木紋方向 |
| 重複裝飾花紋 | EV 科技木皮 | 裁切排版中的花紋、重複性與方向 |
| 上漆室內零件 | 楊木 | 砂光板面、底漆附著、修補區與面漆後木紋可見程度 |
| 帶花紋桌面或層板 | 桉木 | 透明塗裝下的實際木皮色澤與花紋 |
| 針葉木紋室內零件 | 松木 | 木節特徵與容許表面修補 |
不透明表面處理下,高級花紋增加的價值有限;平滑基材與穩定塗裝製程更重要。透明塗裝應比較較大表板樣品,不宜只看小塊板邊餘料。樺木表板與 EV 科技木皮板可在所選家具芯板上提供不同外觀。
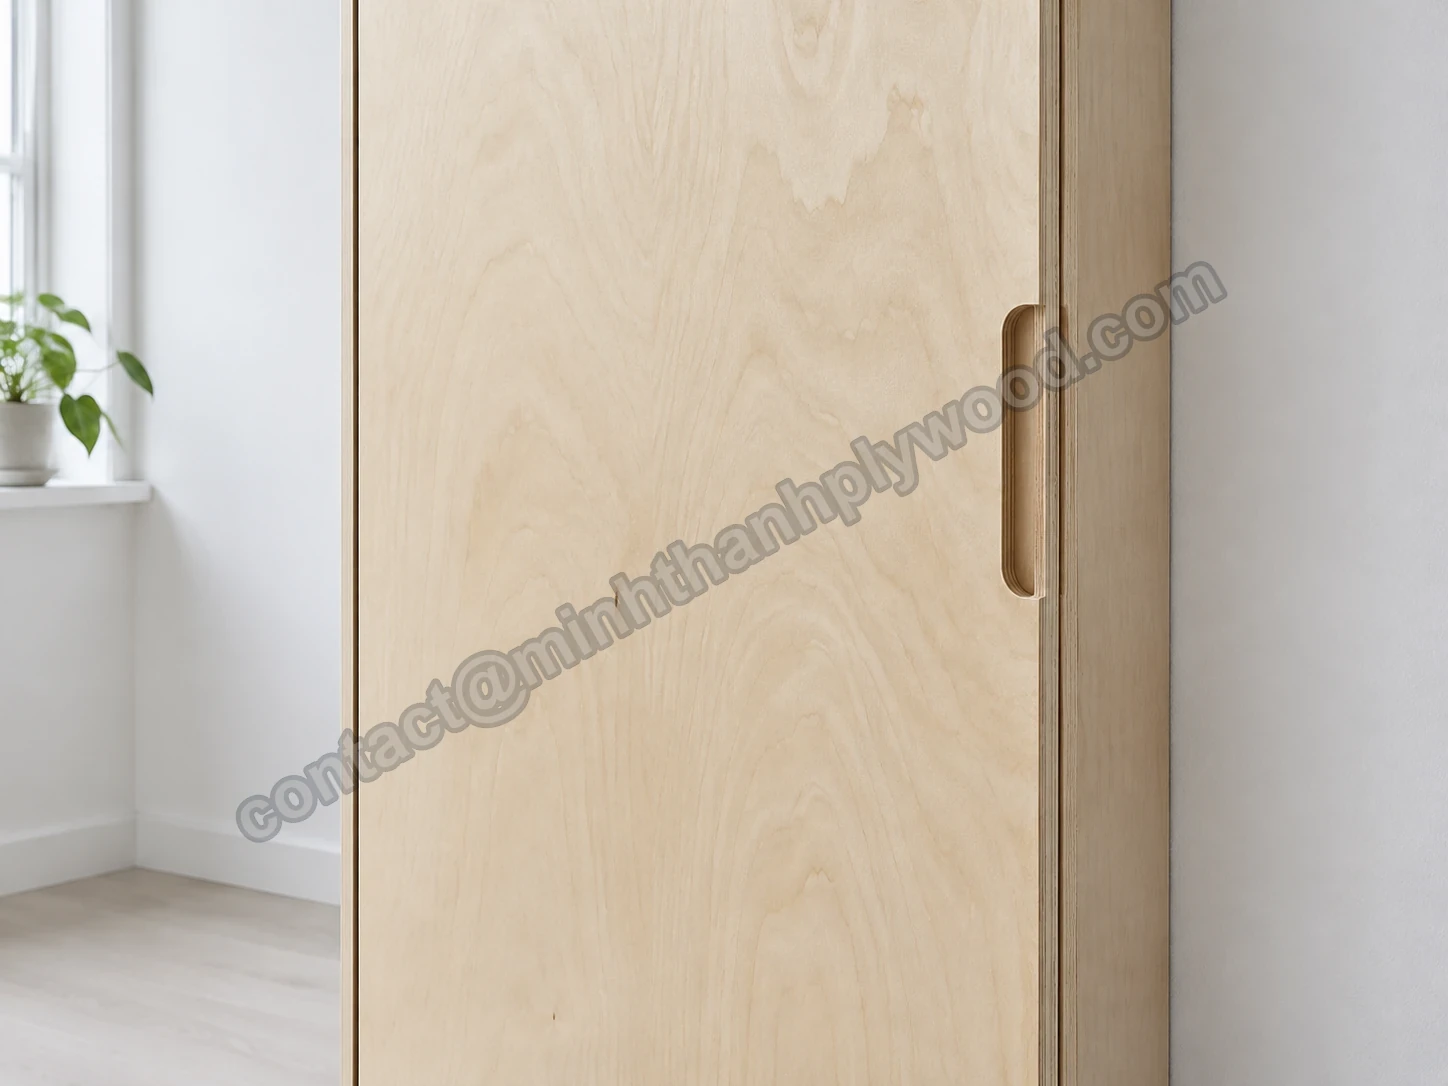
家具級櫥櫃合板的內部結構有何不同?
家具級是把芯板組坯、壓製、厚度與表面視為同一成品板材來管理。Minh Thanh 家具芯板沿橫、縱方向縫接,再準備兩次壓製。芯板先壓製並定厚,第二次壓製再貼上表底板木皮。
薄表板會跟隨下方基面的狀態,因此這個順序很重要。充分準備的芯板,為砂光、塗裝與加工提供較好的基礎。只看裝飾表面,就會漏掉支撐表面的工序。請同時取得鋸切板邊樣品與完整板面,讓加工廠兩者一起檢查。
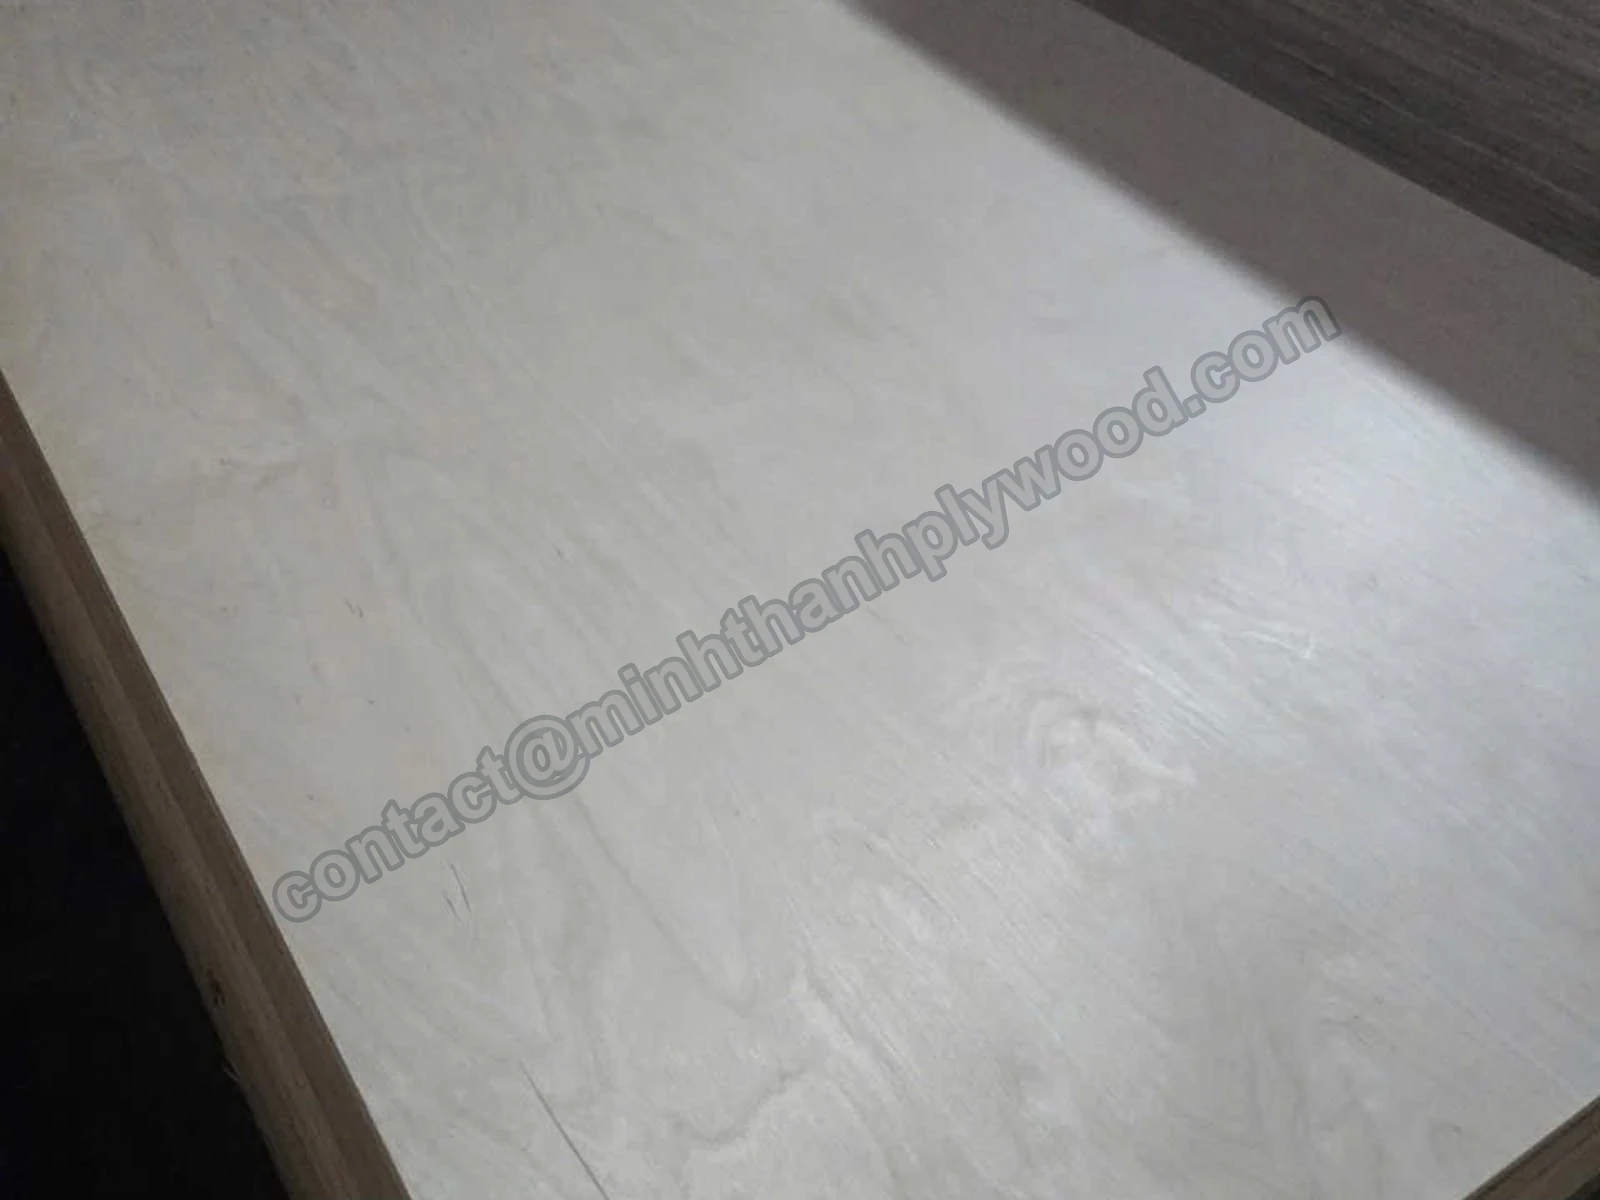
芯板應選安息香木還是桉木?
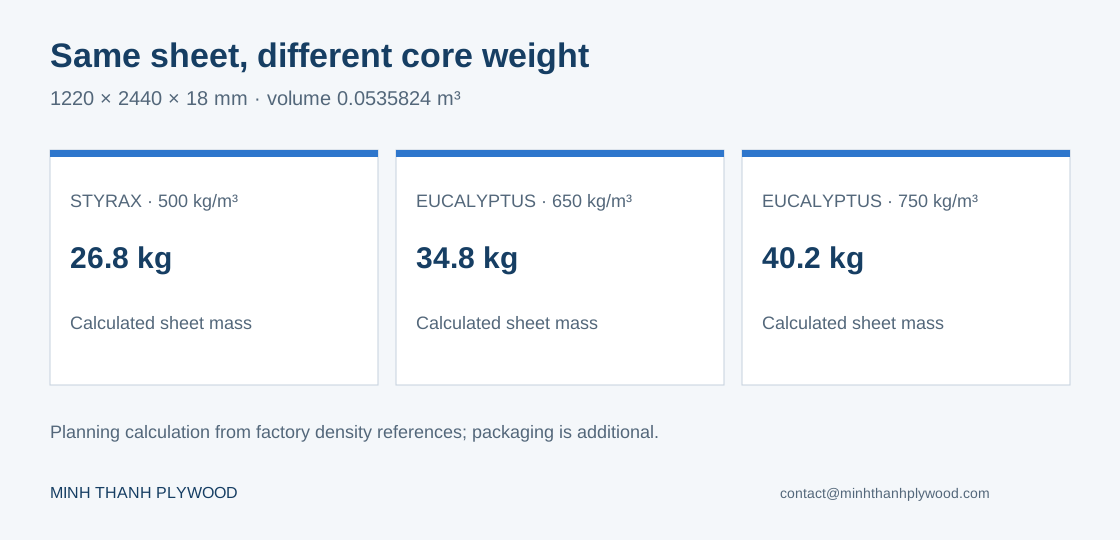
板重較輕是優先需求時,可選安息香木;核准家具結構需要較高密度芯板時,可選桉木。兩者都在 Minh Thanh 家具板系列內。表板可獨立選擇,因此相同裝飾外觀能搭配所選芯板訂購。
工廠參考值為安息香木板約 500 kg/m³、桉木板 650–750 kg/m³,可在實際秤重前比較搬運與運輸。這是規劃用密度,不是抗彎強度等級,也不是螺絲握持性能保證。
櫃體與層板應選哪些合板厚度?
依零件選厚度,不宜所有櫃體零件都買同一厚度。下表是設計與打樣時的初步零件清單,不是承載等級或可直接使用的物料清單。
| 零件 | 打樣清單可評估的厚度 | 決定最終選擇的條件 |
|---|---|---|
| 櫃體背板或抽屜底板 | 3–6 mm 薄合板 | 溝槽配合、固定間距與支撐面積;Minh Thanh 採五層 |
| 抽屜側板或輕型內隔板 | 9–12 mm | 接合形狀、緊固件咬合與零件荷重 |
| 櫃體側板、門片與一般層板 | 15–18 mm | 五金圖、無支撐跨距與組裝剛性 |
| 厚桌面或高荷重層板 | 21–25 mm | 荷重/撓度標準與支撐設計 |
這些尺寸都在 Minh Thanh 3–40 mm 供應範圍內。18 mm 家具結構常採 11–13 層;板邊外露時,樣品紀錄應註明所選組坯。厚度增加也增加體積和重量,因此增設支撐,有時比所有板材一律加厚更有效率。
層板請提供支撐間跨距、深度、木紋方向、荷重分布與持續時間。實驗室抗彎結果與完成層板試作,回答的是不同問題。不能從樹種或公稱 18 mm 厚度,直接指定通用公斤承重。
厚度公差為何影響組裝?
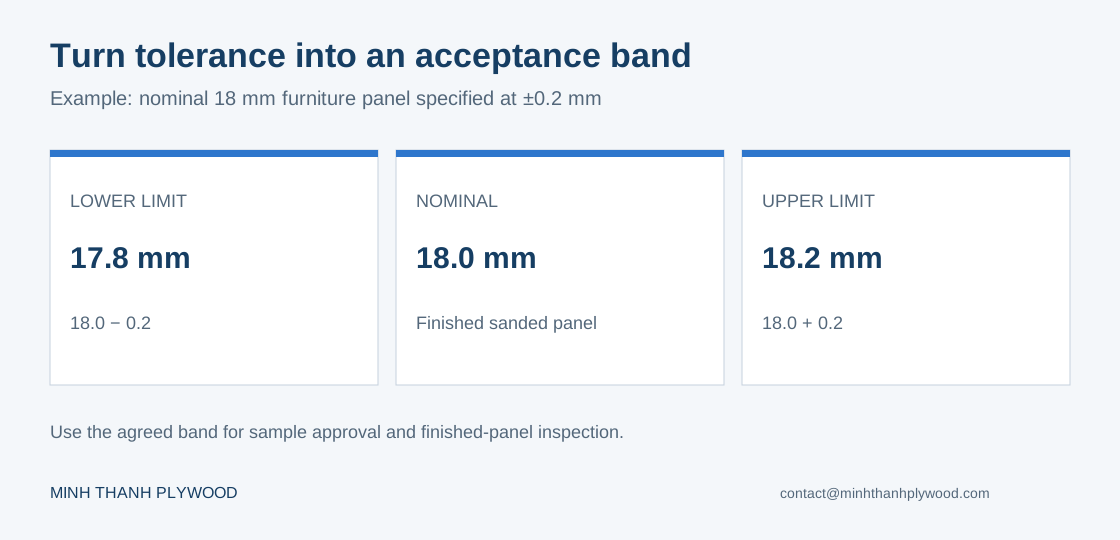
厚度公差決定板材能否一致配合按公稱尺寸設定的溝槽、五金與板邊處理。Minh Thanh 家具板一般參考公差為 ±0.2–0.3 mm,較嚴格指定規格可做到 ±0.2 mm。訂單應在公稱厚度旁列明所選要求。
例如 18 mm、±0.2 mm 板材,允收區間為 17.8–18.2 mm。這個範圍讓加工廠把板材規格連結到刀具設定。樣品核准與出貨前檢查應使用同一區間,且量測對象是完成砂光的成品板。
表板與底板等級應如何指定?
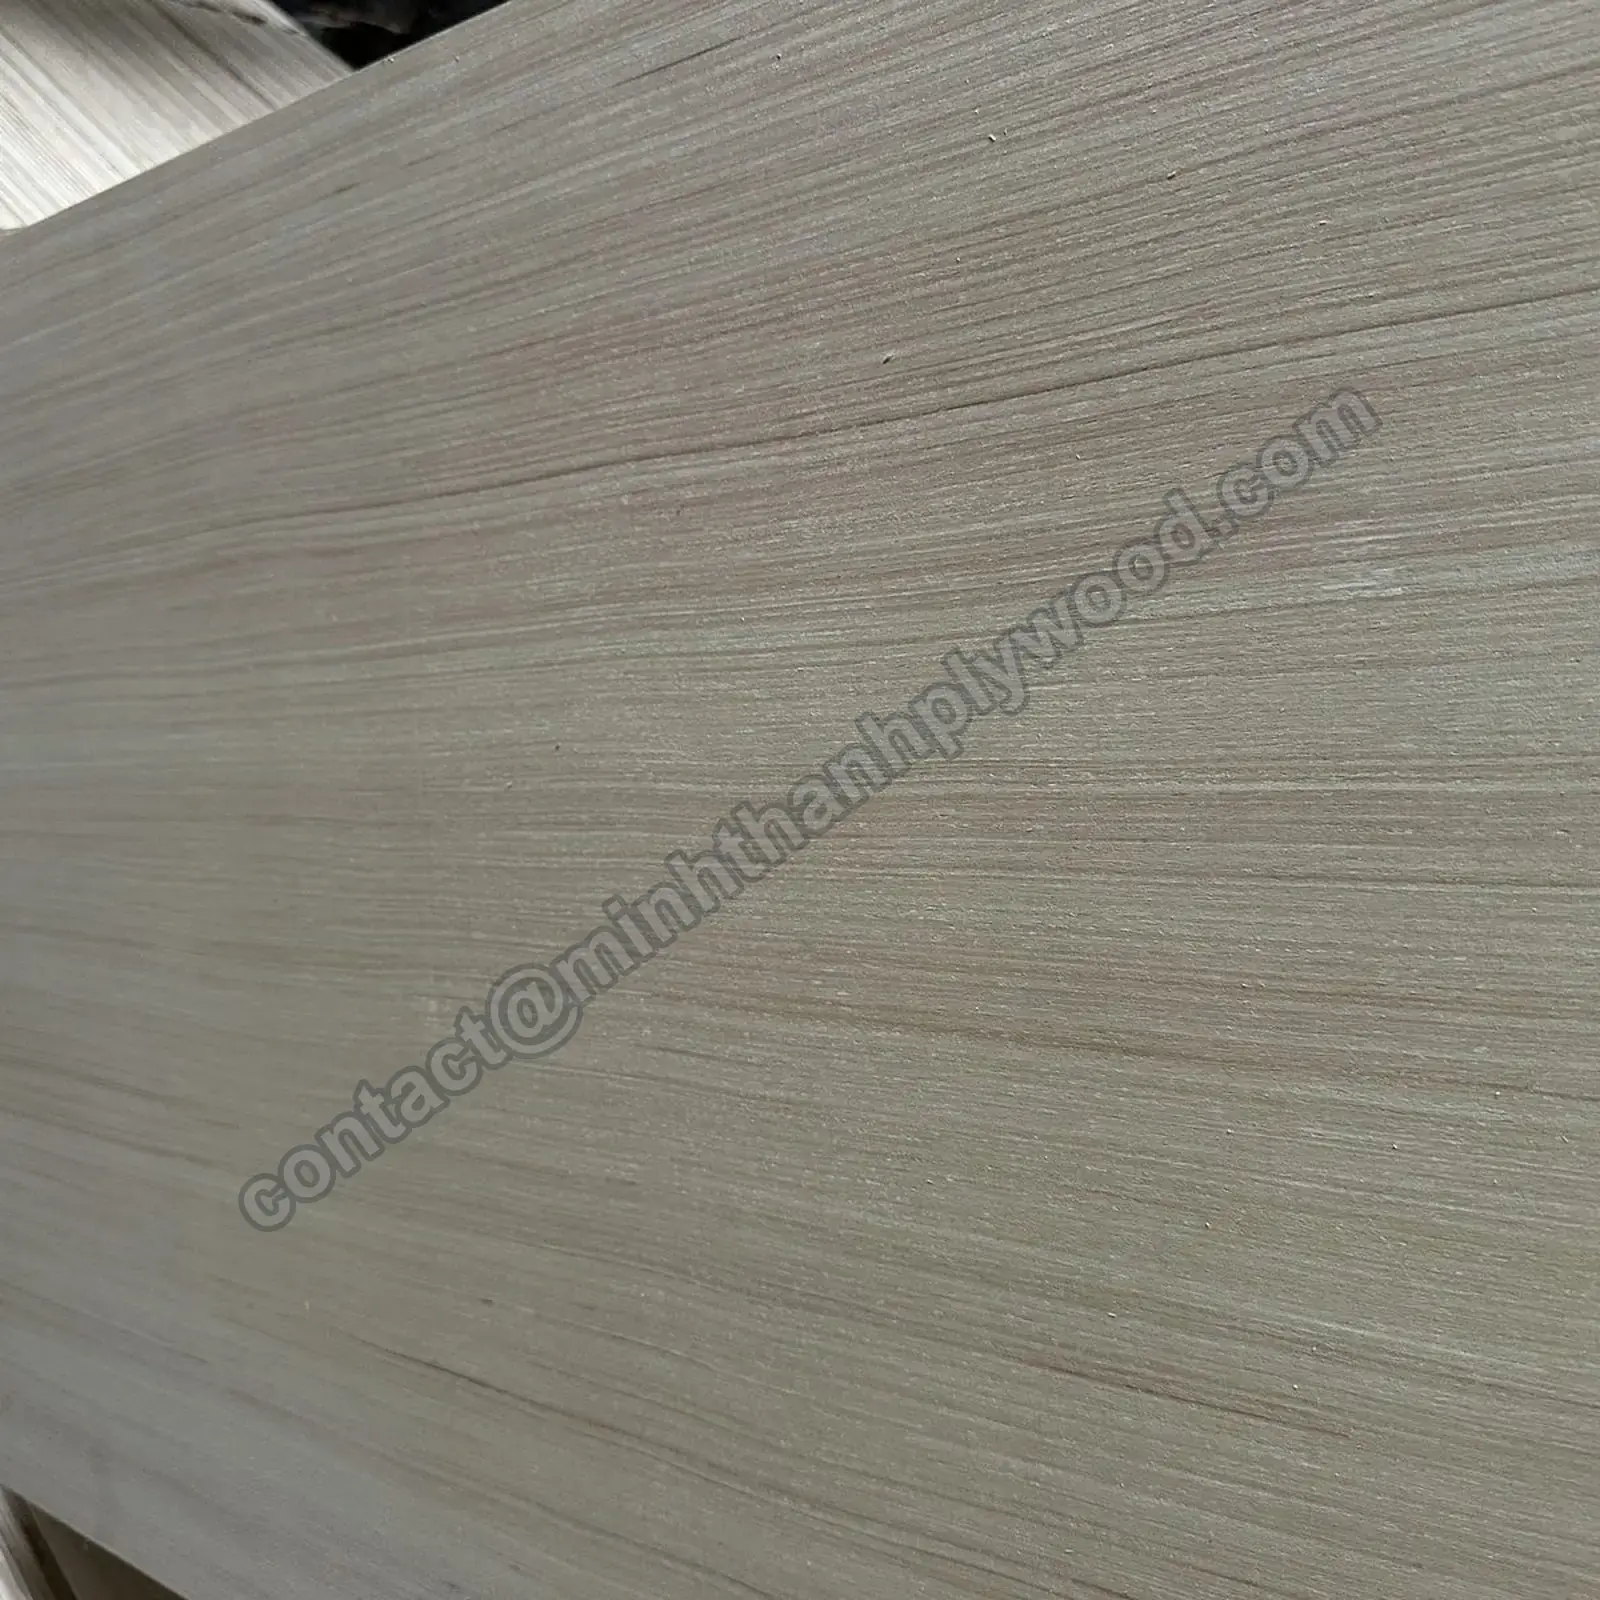
以表板/底板成對指定等級,再用實體樣品核准外觀。正反兩面在成品家具中通常有不同可見程度。兩面外露的櫃體側板,與背面被組件遮住的板材,需要不同分選指示。
楊木表板的工廠等級搭配為 A/A、A/B 與 B/B。市場上也有 B/BB、BB/CC 與 CP 等代碼,因此應把要求代碼連結到核准樣品。樣品是雙方共同外觀基準,明確表示家具生產線接受的表面。
上漆櫃體應選合板、MDF 還是粒片板?
請比較完成零件。MDF 為銑削與上漆設計提供細緻、均勻的纖維表面;單板芯合板有層狀板邊,可分別選芯板與表板。粒片板則以木粒為基材,常用於裝飾面材下方。各材料都需要自己的五金、板邊與使用條件規格。
| 採購判斷 | 單板芯合板 | MDF | 粒片板 |
|---|---|---|---|
| 可見板邊 | 層狀單板,可直接塗裝或封邊 | 纖維板邊,需封閉與塗裝 | 木粒板邊,需指定封邊 |
| 上漆銑型 | 檢查木皮崩邊與外露芯板 | 檢查板邊封閉與塗裝製程 | 檢查銑削板邊品質及處理 |
| 固定 | 用實際五金試作板面與板邊接合 | 以所選等級試作螺絲/木榫配置 | 以所選板材等級試作連接件 |
| 潮濕用途 | 指定膠合、塗裝與外露板邊處理 | 選擇所需耐濕等級與細部設計 | 選擇所需耐濕等級與細部設計 |
USDA《Wood Handbook》木質複合材料章節說明這些不同結構(2010 年;查閱日期:2026 年 10 月 7 日)。泛稱材料名稱不足以承諾強度、潮濕適用性或家具壽命,應保留實際採購等級的密度與加工資料。
楊木表板合板應在表板、底板與板邊細部完成底漆、漆間砂磨和面漆全流程,記錄固化後木紋或修補是否仍可見。這才是與上漆 MDF 零件有用的比較。
UV-ready 合板是什麼?由誰施作塗層?
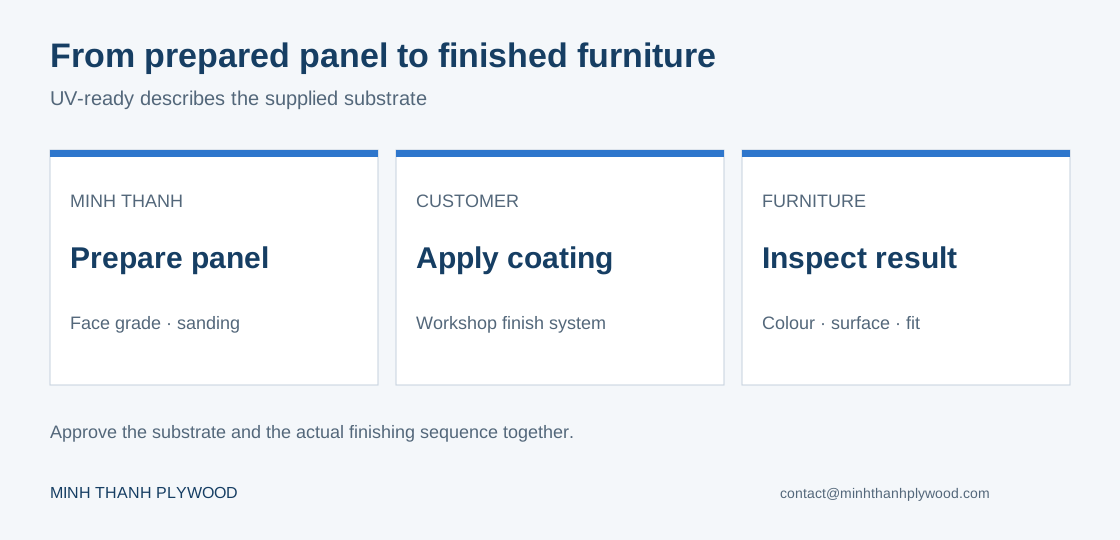
UV-ready 是表面已準備到符合客戶紫外線固化塗裝製程要求的板材。Minh Thanh 供應經砂光與表面精整的基材,由家具製造商施作自己的塗層。樣品進入塗裝線前,訂單應列明表板品質與厚度公差。
塗裝試作應包含量產使用的前處理。先檢查收到的板面,施作預定流程,再於加工廠正常照明下檢視固化結果。保留樣品識別,塗裝團隊的觀察才能對應特定表板、芯板與表面規格。
櫃體合板等級如何對應表板/底板組合?
櫃體合板等級描述各面的外觀,芯板品質、膠合與尺寸公差仍需另外指定。「櫃體級合板」是採購用語,不是全球統一國際證書。應指定供應商採用的分級系統,以及成品零件可接受的缺陷。
| Minh Thanh 樺木表板 | 歐洲採購等級概略比較 | 外觀選擇 | 零件用途 |
|---|---|---|---|
| D+ | B | 本廠分級中最高選別表板;核准色澤與容許的小型天然特徵 | 透明塗裝主要表面或指定可見零件 |
| D | BB | 比 D+ 有更多可見修補/補片與天然差異 | 次要可見面或接受修補的完成零件 |
| E | CP/C | 依樣品約定容許較多缺陷的實用外觀 | 可接受所選外觀的貼面、上漆或隱藏零件 |
這是概略比較,不是證明交易代碼可以互換的證書。D+/D 約對應 B/BB,D/D 約對應 BB/BB。第一個代碼指主要表板,第二個指底板。未確認字母所屬樹種與分級合約前,不能直接將 D+/D 換成 A/A。
楊木與桉木表板,Minh Thanh 報價採 A/A、A/B 與 B/B。買方也使用楊木 B/BB、BB/CC 與 CP 代碼。所需等級應連結約定樣品照片及實際塗裝。被不透明貼面遮住的補片可能可接受,但在透明漆下仍很明顯。配色也是獨立外觀要求,同等級兩張板仍可能有不同天然色澤。
等級核准應對裁切計畫有用。標出整張表板哪個區域成為可見門片、哪條板邊外露,以及修補是否可安排到餘料。排版若避不開容許修補,應指定整個可用區域外觀,不宜只核准乾淨角落的小樣。這能把表板分選與家具產出連結起來,無須自行設定通用淘汰百分比。
廚房與浴室家具合板應如何採購?
依暴露環境區分家具:乾燥吊櫃、水槽底櫃與浴室洗手台櫃,使用條件不相同。各零件應分別選膠合及完成板邊/塗裝設計。裝飾樺木表板或高密度桉木芯板,本身不會讓櫃體防水。
水槽底櫃應標示管路開孔、靠近地板的接縫與安裝後外露板邊。即使兩大板面完成塗裝,這些細部仍可能讓水氣進入。零件圖應列板邊處理和安裝細節,供應合板依買方選定膠合試驗檢測。表面外觀等級與膠合類別回答的是不同問題。
採購訂單應區分間歇潮濕與反覆接觸水。「廚房合板」太籠統,工廠無法知道客戶製作的是封閉塗裝門片、濕環境底櫃,還是乾燥裝飾側板。買方指定國家標準時,應記錄確切標準與所需證書或檢測範圍。不能把 MR、BWR、BWP 與船用,視為各種機械和外觀性能都逐級提高的同一階梯。
上漆時,平面與加工細部都應驗證塗裝。貼面時,完成樣品應包含背面處理及板邊表面處理。完成櫃體由板材、膠黏劑、緊固件與塗層組成,採購核准應涵蓋組件與使用環境交界處。
Minh Thanh 生產使用 UF 脲醛樹脂膠、甲醛釋放符合 E0 的家具結構,也依規格提供三聚氰胺改性或酚醛樹脂膠合結構。使用條件決定膠合要求。合板耐水指南說明耐水膠合與保護木材表面、切邊的差別。
鋸切樣品能看出哪些芯板問題?
鋸切樣品可顯示單板順序、接合品質與切口遇到的空隙,但單靠切口無法證明整張板的狀態。板邊檢查應搭配完整板面樣品與實際家具加工作業,尤其適用鉸鏈孔、狹窄銑削條料及外露板邊設計。
檢查層間是否不連續、芯板空隙是否未填補,或重疊造成局部厚度改變,再把缺陷對照圖面。關鍵固定位置的空隙,與被切到餘料中的缺陷,是不同驗收問題。應定義供應商可檢查的加工品質界線,不宜依賴未定義的「完美芯板」承諾。
結構描述也說明為何表板與芯板應分別標示。外側淺色樺木木皮,內部可能是安息香木。外露板邊應核准層狀外觀與砂光結果;封邊板材則檢查加工板邊是否為所選封邊帶與膠提供連續基面。
Minh Thanh 家具級準備包含雙向芯板縫接與兩次壓製。一般縫接涵蓋外層芯板,需要時可指定全層縫接。芯板先壓製、定厚,再壓貼表底板。家具生產線仰賴這項工序時,應列明範圍;單寫「縫接」不代表每一層都縫接。
第一次加工後仍應持續檢查。銑削細部可能遇到與直線鋸切不同的板材區域。受檢零件應保留板材代碼,觀察才能追溯到採購核准的樣品結構。這樣得到的是可重複驗收指示,而非沒有材料身分的照片。
訂單應列哪些膠黏劑與甲醛釋放要求?
膠黏劑/膠合性能與甲醛釋放應分列。Minh Thanh 標準家具結構採 UF 脲醛樹脂膠,甲醛釋放符合 E0;三聚氰胺改性與酚醛樹脂結構則滿足指定膠合要求。E0 是甲醛釋放名稱,不是樹脂名、耐水類別,也不是全球統一數值限度。
乾燥臥室家具、潮濕廚房櫃體與可能漏水的水槽底櫃,使用要求不同。請列暴露環境、膠合測試方法與允收標準。MR、BWR 與 BWP 是市場用語;只寫「船用」或煮沸時數,並不能證明符合某一船用或歐洲膠合標準認證。
美國供貨方面,EPA TSCA Title VI涵蓋硬木合板、MDF 與粒片板。應指定合規產品、第三方認證與標示紀錄,不能用「E0」取代要求。我們的認證及甲醛釋放紀錄可見認證與檢測。
歐盟家具與木製品方面,Regulation (EU) 2023/1464,REACH 第 77 項自 2026 年 8 月 6 日起,依附錄 14 條件設定 0.062 mg/m³ 釋放限值;僅供戶外使用產品等有豁免。檢測計畫應配合完成製品與銷售市場。不能把 CARB/TSCA 的 ppm 結果轉成通過歐盟試驗箱要求的宣稱,可安排依買方方法進行 SGS 檢測。
資料查閱日期為 2026 年 10 月 7 日。膠合保護的是指定膠接部位;家具塗裝與板邊細部仍需設計。
板邊、加工與五金應如何驗收?
樣品試作應選圖面最嚴苛的細部,例如鉸鏈杯孔、窄溝槽、可見銑削板邊或封邊端面。各候選結構使用相同刀具、進給設定與緊固件配置比較。
| 試作 | 紀錄內容 | 應拍照的退驗證據 |
|---|---|---|
| 鋸切與銑削 | 刀具狀態、方向、尺寸與板材代碼 | 表板撕裂、切口外露芯板空隙、狹窄細部破損 |
| 五金 | 緊固件型號、導孔、位置與組裝程序 | 實際接合滑牙、開裂或咬合失敗 |
| 封邊 | 準備好的板邊、封邊帶與加工廠用膠 | 板邊開口、底材紋理浮現或完成黏合不良 |
| 最終表面處理 | 底漆/塗裝順序與固化條件 | 可見修補、砂穿表板或完成外觀不均 |
板材尺寸與定尺裁切如何影響出材率?
依實際零件尺寸排版選板幅,包含木紋方向與裁切預留量。Minh Thanh 標準尺寸為 1220 × 2440 mm 與 1250 × 2500 mm,另可約定 1220 × 2500 mm、1220 × 2280 mm 等客製尺寸。選板幅前應比較可用零件數,不能只看整張面積。
1220 × 2440 mm 面積為 2.9768 m²;1250 × 2500 mm 為 3.125 m²,公稱面積約多 5%。只有排版能利用增加的面積,才會提高出材率。留下長窄餘料的排版,即使用大板也仍可能浪費材料。
整張可分成四、六或八片,但鋸路會消耗材料。圖面應包含最終修邊量與刀具鋸路。公稱寬 1220 mm 除以四,不代表三道鋸切後仍能取得四片成品 305 mm。
排版計算應使用成品零件矩形,加上裁切預留量與木紋限制。門片需要順長紋時,不能為填滿餘料任意旋轉。可見表板方向應與尺寸一樣,視為限制條件。即使總面積不同,不同板幅仍可能產出相同合格零件數。
| 裁切計畫資料 | 採購為何需要 |
|---|---|
| 成品零件長/寬 | 定義家具產出,而不只是整張板材尺寸 |
| 木紋箭頭與表板方向 | 避免零件旋轉後不符外觀排版 |
| 鋸路與修邊預留量 | 區分公稱板面積與可用尺寸 |
| 可見面與板邊 | 明確指出容許表面修補和芯板缺陷影響的位置 |
| 各零件數量 | 將板材排版連結到實際零件物料清單 |
Minh Thanh 的定尺裁切系列,從約定整張結構供應小片板材。請依零件代碼包裝,並記錄加工廠是否還需修邊。整張規劃可參考合板尺寸指南,了解公稱板幅與裁切影響。
樣品核准紀錄應包含什麼?
保留一份可識別板材樣品、一份結構規格,以及加工廠驗收紀錄,將核准外觀與工廠後續重製的訂單連結起來。
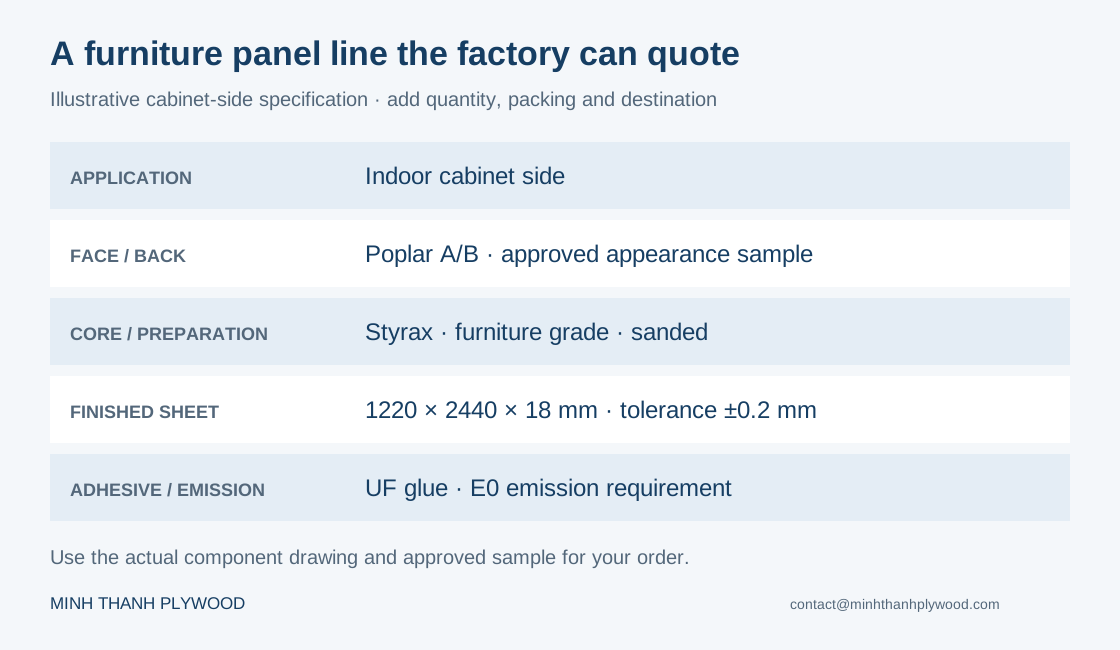
記錄表底板等級、芯板樹種、縫接範圍、單板層結構、公稱厚度與公差、長寬、膠合、甲醛釋放方法、砂光與完成外觀。附零件圖、五金型號及塗裝參考,每個試作項目分別記錄接受或不接受,不宜只寫「樣品看起來不錯」。
追加訂單若改表板、芯板、膠黏劑或厚度,應更新結構版本。只增加張數,可沿用已核准結構。供應商與收貨加工廠都應留存雙方約定的樣品。
家具合板價格多少?報價應如何比較?
2026 年 10 月,Minh Thanh 家具/室內合板為 US$350/m³ 起,商用合板為 US$250/m³ 起。這是兩個系列的起價,不是樺木、楊木或桉木價目表;實際報價會指定結構與交貨條件。
單張價格比較應採實際報價:單張成本等於報價 US$/m³ 乘以單張體積 m³。使用計算結果前,應先對齊芯板、表底板等級、厚度與交貨範圍。不能把系列起價套用所有裝飾表板,也不能以商用合板起價與完成家具規格直接比較。
總價比較前,先核對芯板等級、縫接範圍、表底板等級、厚度公差、膠黏劑、甲醛釋放方法、表面處理與包裝。較低的商用合板報價,可能未包含家具生產所需的表面準備或尺寸控制。
計算每個可用零件成本 =(板材採購成本 + 相關加工與表面處理成本)÷ 合格零件數,採用實際排版與加工廠退驗數量。FOB Hai Phong、CFR 與 CIF 的運費/保險範圍不同,比較時應對齊交貨條件及目的港。
家具合板貨櫃應附哪些文件與檢驗?
依張數與包裝件編號訂購核准結構,再將產品檔案連結各次出貨。標準條件為一個 40HC,支付 30% 訂金後 15–45 天生產,餘款 70% 憑提單 (B/L) 掃描件支付,或採不可撤銷即期信用狀 (L/C)。
| 紀錄 | 進口商核對項目 |
|---|---|
| 商業發票 | 產品結構、數量、約定金額與交貨條件 |
| 裝箱單 | 包裝件代碼、張數、尺寸、貨物/包裝重量 |
| 提單 | 貨櫃、封條、當事人與訂艙路線 |
| 原產地證據/C/O | 產品產地與目的市場關稅待遇所需證據 |
| 產品合規檔案 | 正確工廠/產品認證、標示與適用檢測方法 |
| QC 紀錄 | 實際厚度、8–12% 出貨含水率、表底板驗收、包裝及裝櫃照片 |
| 歐盟木材來源檔案 | 芯板、表板與底板的樹種和產地、生產地塊座標及生產期間 |
Minh Thanh 提供來源紀錄與地理座標檔案,供歐盟買方盡職調查。依 EUDR 第 9 條,追溯涵蓋所有木材組成,只有發票樹種名稱不足。越南列為低風險國家,在全部木材組成都來自低風險國家時,可支持適用的簡化盡職調查途徑。進口商仍負責市場進入義務,供應商檔案不是官方 EUDR 證書。
收貨時核對包裝件與損壞,板材平放儲存,裁切前依加工廠環境調節。包裝計算器沿用固定參考方案:18 mm、1220 × 2440 mm 板材,以 28,000 kg 純板材重量計,可裝 990 張安息香木,或 795 張密度 650 kg/m³ 的桉木合板。實秤包裝重量與訂艙限額決定最終貨物計畫。
裝櫃前,應把訂單結構版本與樣品、QC 紀錄比較,記錄實際厚度讀值、表底板分選及含水率觀察,不宜只拍一張封好包裝的照片。定厚家具訂單應按指定家具公差區間檢查,不能默默換成商用合板的 ±0.5 mm 規格。
收貨時清點包裝件,逐一將標籤與裝箱單核對。開啟受損包裝前,先拍攝角部損壞與包膜破損。運輸觀察與儲存或加工後的觀察應分開,兩者都附材料代碼,方便供應商和加工廠討論同一結構,以及問題出現階段。
下一張訂單應保留目前使用的表板樣品、結構規格及零件驗收紀錄。設計師若更換五金、厚度或預定塗裝,應驗證新的組合,不能沿用另一種零件的核准結果。數量與運費可改而不改核准結構,芯板或膠黏劑變更則應記錄為材料版本修訂。
裁切零件的工廠與收貨加工廠共用清單,應保留木紋箭頭與零件代碼。這些資料可避免正確製造的板材,因旋轉或錯配材料品項而變成不正確家具零件。
請透過聯絡我們提供用途、表底板等級、芯板、縫接、尺寸、厚度公差、膠合、甲醛釋放要求、表面處理、數量、包裝與目的港。免費樣品協助加工廠驗證指定結構;合板厚度指南協助列出零件規格,粒片板與合板比較則說明另一種家具基材。
採購常見問題
家具製造應選哪種合板?
選擇芯板與表板適合零件的家具級合板。Minh Thanh 使用安息香木或桉木家具芯板、縫接結構與兩次壓製;樺木、楊木、EV 科技木皮及其他表板提供所需外觀。請用生產樣品核准厚度、五金與表面處理結果。
樺木合板一定最適合做櫃體嗎?
保留可見木紋時,樺木表板合板是合適選項。楊木表板適合淺色室內零件與上漆用途,EV 科技木皮提供一致裝飾花紋。芯板應另外指定,樺木表板不代表板內各層都是樺木。
櫃體應訂幾 mm 合板?
依零件圖、支撐配置與五金選厚度。櫃體可能以薄背板搭配較厚側板、門片及層板,各零件應分別列出。Minh Thanh 供應 3–40 mm 板材,3–6 mm 薄合板為五層。
家具級合板與商用合板差在哪裡?
家具級生產在芯板組坯、表面準備與定厚投入更多工序。Minh Thanh 家具板採縫接芯板與兩次壓製,先將芯板定厚,再壓貼表底板。商用合板服務的是表面與公差優先順序不同的用途。
E0 是合板膠的種類嗎?
E0 描述甲醛釋放要求,膠黏劑是另一項規格。我們標準家具板採 UF 脲醛樹脂膠,甲醛釋放符合 E0。採購訂單應分列膠種或膠合性能與甲醛釋放要求。
可以訂購適用自有 UV 塗裝線的合板嗎?
可以,兩面可依客戶表面處理製程準備為 UV-ready。請指定表板等級、砂光與厚度公差,再將樣品送入您的塗裝線試作。Minh Thanh 供應已準備好的板材,客戶施作 UV 塗層。
家具板想減輕重量應選哪種芯板?
安息香木是標準家具芯板中較輕的選項,估算密度約為 500 kg/m³;桉木參考範圍為 650–750 kg/m³。以成品尺寸計算單張重量,出貨規劃則使用實際板重。
表板與底板需要同一外觀等級嗎?
兩面都可見且外觀匹配重要時,可採相同等級。只有一面為主要可見面時,可使用 A/B 表底板搭配,底板以核准樣品為準。請分別指定兩面等級,工廠才能依用途分選。
家具合板可以裁成小片嗎?
可以,定尺裁切訂單可將整張分為四片、六片或八片。請提供成品尺寸、木紋方向、數量與裁切圖。排版須預留鋸路及加工廠所需的最終修邊量。
如何比較兩份家具合板報價?
比較相同表底板、芯板樹種與組坯、厚度公差、膠黏劑、甲醛釋放要求、表面處理和包裝,並採相同交貨條件與數量。再以各結構樣品比較可用零件數及表面處理工作。
可以提供家具合板樣品嗎?
免費樣品。可用來檢查加工、五金安裝、板邊處理與預定塗裝。核准樣品應與零件圖一起保存,供追加訂單參考。
家具合板詢價需要提供哪些資料?
請提供用途、表底板等級、芯板、成品長寬、厚度與各規格張數,並附膠黏劑、甲醛釋放要求、砂光或 UV-ready 表面、包裝與目的港。標準訂單從一個 40HC 起,訂金後 15–45 天生產。
家具合板價格是多少?
截至 2026 年 10 月,Minh Thanh 家具/室內合板為 US$350/m³ 起,商用合板為 US$250/m³ 起。實際報價列明表底板、芯板、厚度、加工準備、數量與交貨條件;比價前應先核對這些項目。
E0 能滿足歐盟家具要求嗎?
E0 是甲醛釋放等級名稱,不是全球統一的檢測限值。歐盟 REACH 第 77 項自 2026 年 8 月 6 日起,對家具與木製品按附錄 14 條件採 0.062 mg/m³ 限值,僅供戶外使用等產品有豁免。應指定適用檢測計畫,不能以 CARB/TSCA 的 ppm 結果取代該歐盟試驗結果。