
家具用合板は、表板、芯材、厚み、接着性能を部材の用途に合わせて選びます。キャビネット用合板は部材ごとに仕様を決め、表裏板の等級を組み合わせで指定することが基本です。Minh Thanh Plywoodは、スチラックスまたはユーカリ芯材に化粧単板を合わせ、糸縫い接合と二段階プレスで家具用合板を製造しています。外観と内部構成を分けて選び、指定したサンプルで加工、金物の取り付け、仕上げを確認してください。
動画の内容(日本語訳)
家具用合板は製造する部材に合わせて選びます。見付け面の仕上げと組み立て方法を決め、芯材、厚み、接着性能を選びます。必要な外観と内部構成を同じ発注仕様に記載してください。
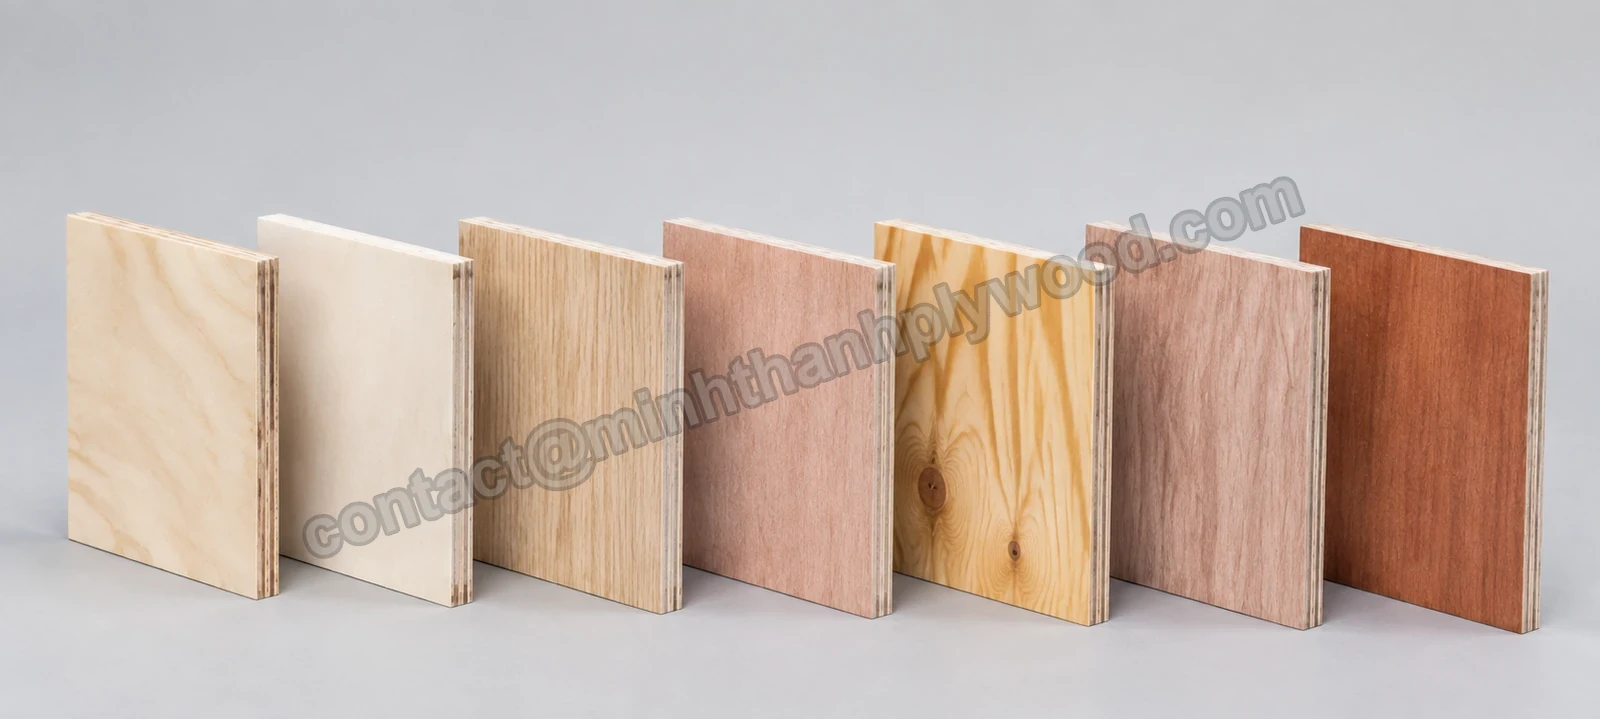
バーチ、ポプラ、EV化粧単板は目に見える表板の種類です。当社の家具用合板は白色のスチラックスまたはユーカリ芯材を使います。仕様書には両方を記載してください。バーチの表板でバーチの外観を得られますが、内部までバーチであることを意味しません。
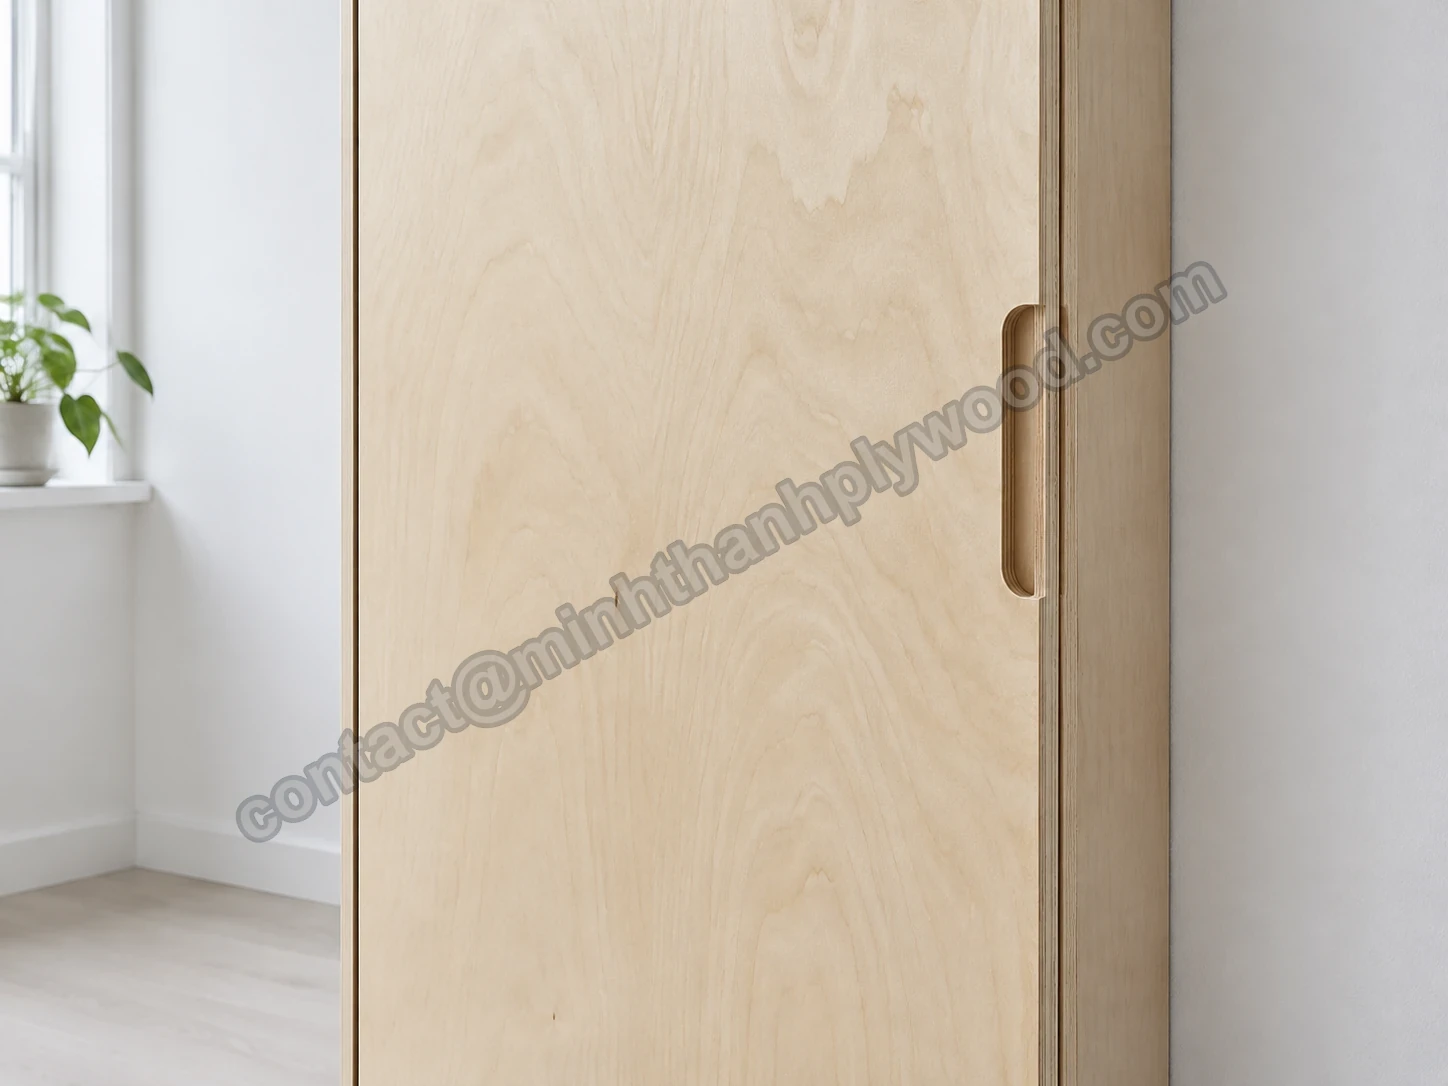
透明塗装の家具では、残したい木目と外観を選びます。塗装やラミネート仕上げの部材には、平滑に調整した下地が必要です。表板と裏板を別々に指定します。外側と同様、見えるキャビネット内部にも外観の指定が必要です。
厚みは部材図、支持間隔、金物で決まります。3–6 mmの薄物合板は5層です。側板、扉、棚板はそれぞれ部材試作で確認します。実際の切断・組み立て工程で同じ構成を比較してください。
家具用の品質は表板を貼る前から作り込みます。芯材用単板をシートの縦横方向に糸縫い接合します。芯材板をプレスして厚さを調整し、その後に表裏板をプレス接着します。これにより家具製造に必要な平滑面を整えます。
標準家具仕様はE0放散等級のUF接着剤を使います。接着剤と放散要件は別の欄に記載します。乾燥した室内、湿気、水にさらされる条件をお知らせください。用途が接着性能を、仕向地が必要な製品記録を決めます。
サンプルは実際の工場工程で試してください。形状を切り出し、金物用の穴を開け、予定する仕上げを施します。表板、裏板、見える木口をまとめて確認します。合格したサンプルと切断図をコンテナ注文の基準として保管してください。
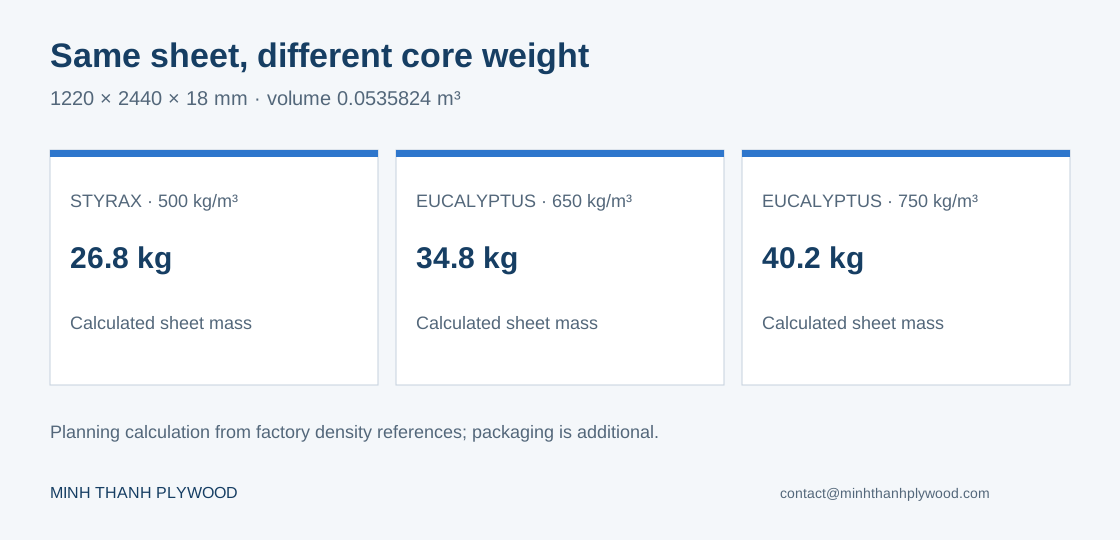
同じ表板でも芯材で重量は変わります。一枚の体積に計画密度を掛け、梱包重量を加えます。船積み予約と道路の重量制限を確認します。入荷担当者が各部材を識別できるよう、厚みとサイズ別に注文してください。
用途、表裏板の等級、芯材、寸法、数量をお送りください。接着剤、放散要件、仕上げ、梱包、仕向地も記載します。Minh Thanh Plywoodはベトナムから家具・内装用合板を供給しています。無料サンプルで次の生産に向けた構成を選定できます。
家具用合板はどのように選びますか?
透明塗装の家具では、家具用の単板芯材にバーチなどの化粧表板を合わせた構成から検討します。
塗装部材では、ポプラ合板とMDFを、仕上がった部材、接合部、使用環境で比較します。家具用合板の選び方は、表裏板、芯材、厚み、接着剤、放散、表面調整をまとめた構成仕様を決めることです。
当社の家具・内装用合板は、白色のスチラックスまたはユーカリ芯材、糸縫い接合、二段階プレスを採用しています。バーチ合板という名称は外側の単板を指し、全層バーチやバルチックバーチ構成を意味しません。
- 側板、扉、棚板、背板、引き出し底板を一覧にします。
- 図面に見付け面、露出する木口、木目方向を記します。
- 荷重、支持間隔、金物に合わせて厚みと芯材を選びます。
- 接着性能と仕向地の放散要件を別々に指定します。
- 識別番号を付けたサンプルで仕上げと組み立てを試します。
- 承認した構成ごとに発注明細を分けます。
「高級合板」という大まかな依頼では、芯材、加工公差、裏面が未指定です。必要事項が抜けると、異なる合板に対する安い見積もりが届くことがあります。
家具の仕上げに合う表板用単板は?
仕上げ後に見える面に合わせて表板を選び、芯材は別に選定します。
| 家具の仕上げ・部材 | 表板の候補 | 承認する外観基準 |
|---|---|---|
| 透明塗装のキャビネット扉 | バーチ | 自然な色、埋め木、節、隣接する扉の木目方向 |
| 繰り返しのある化粧柄 | EV化粧単板 | 柄、リピート、木取り図での向き |
| 塗装仕上げの内部部材 | ポプラ | 研磨面、下塗りの密着、補修箇所、上塗り後の木目の見え方 |
| 杢を見せる天板・棚板 | ユーカリ | 透明塗装を施した実際の単板の色と杢 |
| 針葉樹の木目を見せる内装 | パイン | 節の特徴と許容する表面補修 |
不透明な仕上げでは高級な杢の価値は限定的で、平滑な下地と安定した塗装工程が重要です。透明仕上げでは小さな木口端材だけでなく、大きな表板サンプルを比較します。バーチ合板とEV化粧合板は、選定した家具用芯材に異なる外観を組み合わせる選択肢です。
キャビネット用合板の内部では何が重要ですか?
家具用合板では、芯材の組み立て、プレス、厚み、表面を一体の製品として管理します。
当社は家具用芯材を縦横方向に糸縫い接合し、二段階プレスに向けて整えます。芯材板をプレスし、厚さを調整した後、2回目のプレスで表裏板用単板を接着します。
薄い見付け面の単板は下地の形状に沿うため、この工程順序が重要です。整えた芯材は研磨、塗装、機械加工の下地になります。化粧表板だけを見て評価すると、それを支える工程が抜け落ちます。工場で両方を確認できるよう、全面のサンプルと切断木口のサンプルを合わせて依頼してください。
スチラックス芯材とユーカリ芯材はどう選びますか?
合板の軽さを優先するならスチラックス、承認した家具構成で高密度側の芯材が必要ならユーカリを選びます。
どちらも当社の家具用製品です。表板用単板は独立して選べるため、同じ化粧外観に選定した芯材を組み合わせられます。
工場の参考値は、スチラックスが約500 kg/m³、ユーカリが650–750 kg/m³です。実測前の荷扱いと輸送比較に役立つ計画密度であり、曲げ強度の等級やねじ保持性能の保証ではありません。
キャビネットや棚板に使う合板の厚みは?
全ての部材を同じ厚みで購入せず、部材ごとに選びます。
次の表は設計とサンプル選定の出発点であり、許容荷重やそのまま使える部品表ではありません。
| 部材 | サンプルで検討する厚み | 最終選定を決める条件 |
|---|---|---|
| キャビネット背板・引き出し底板 | 3–6 mmの薄物合板 | 溝との嵌合、固定間隔、支持面積。当社は5層構成 |
| 引き出し側板・軽量の内部仕切り | 9–12 mm | 接合形状、留め具のかかり、部材荷重 |
| キャビネット側板・扉・一般的な棚板 | 15–18 mm | 金物図、支持のないスパン、組み立て後の剛性 |
| 厚い天板・高荷重の棚板 | 21–25 mm | 荷重・たわみの基準、支持設計 |
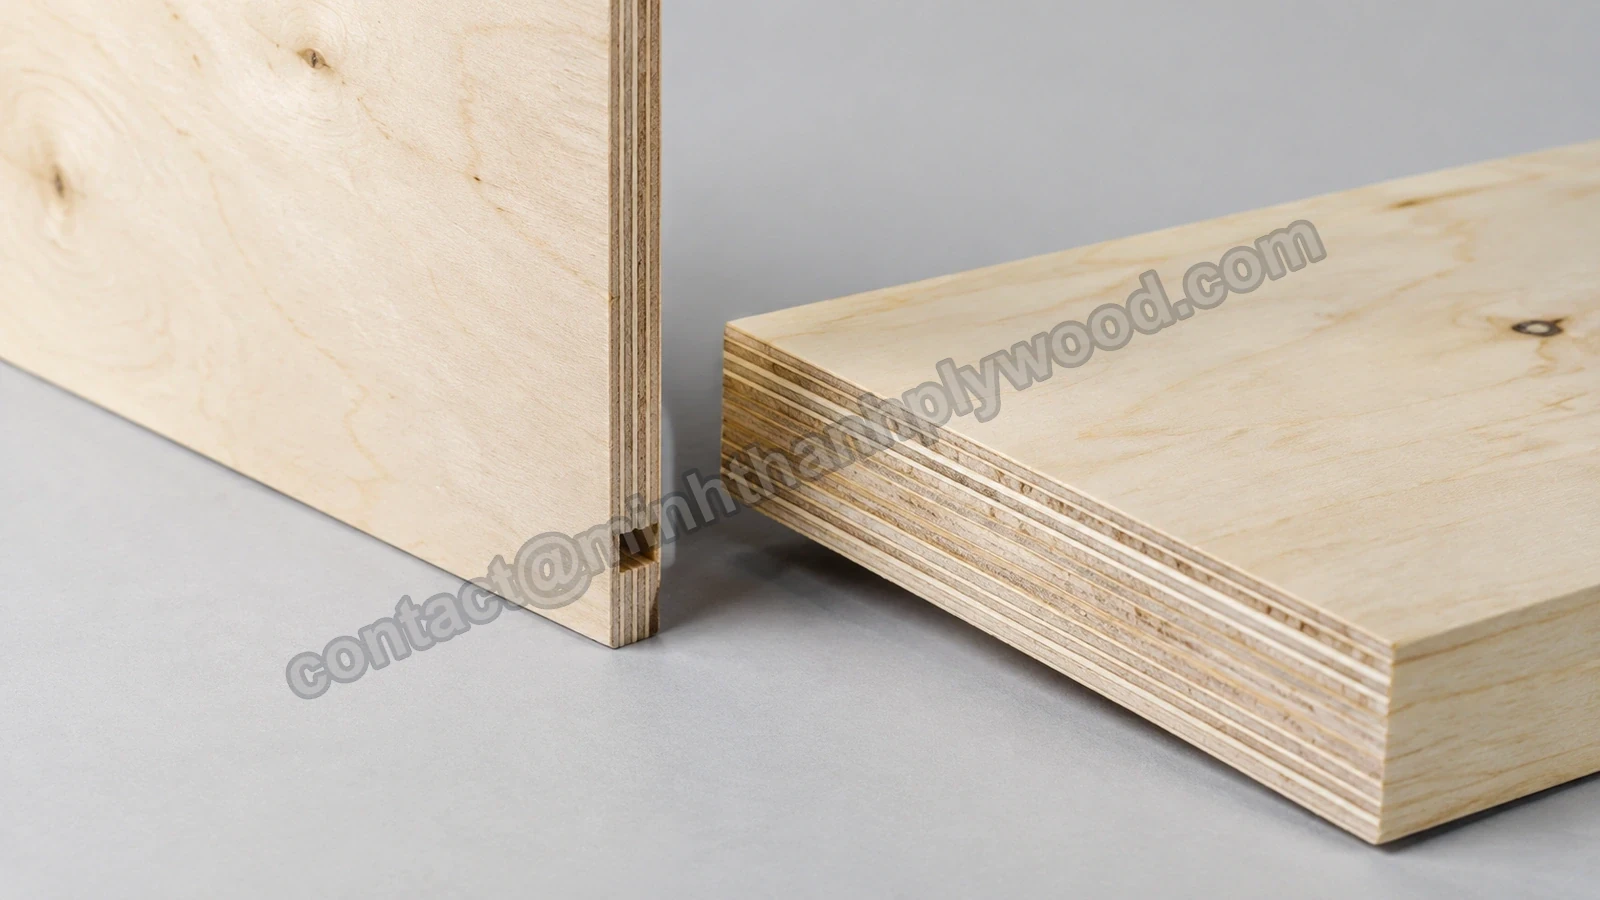
いずれも当社の3–40 mmの供給範囲内です。18 mmの家具用構成は一般に11–13層で、木口が露出する場合は選定した積層構成をサンプル記録に残します。厚みを増すと体積と重量も増えるため、全ての合板を厚くするより支持を追加する方が効率的な設計になる場合があります。
棚板では、支持間のスパン、奥行き、木目方向、荷重分布、載荷期間を指定します。試験室の曲げ試験と完成した棚の試作は、答える問題が異なります。樹種名や公称18 mmだけから一律のkg荷重を設定しないでください。
組み立てで厚み公差が重要なのはなぜですか?
厚み公差は、ある公称寸法に設定した溝、金物、木口処理へ継続して嵌合できるかを決めます。
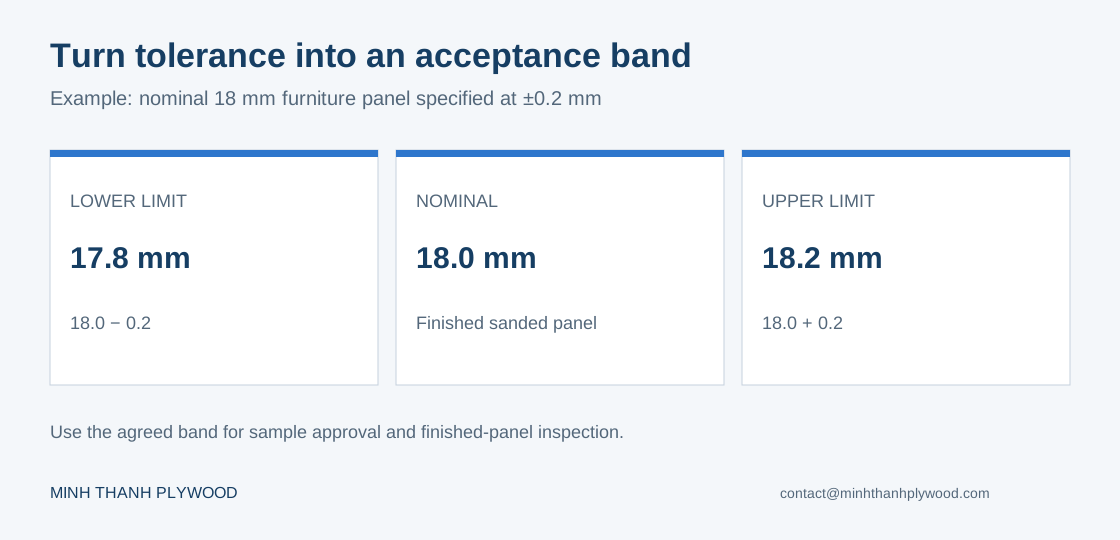
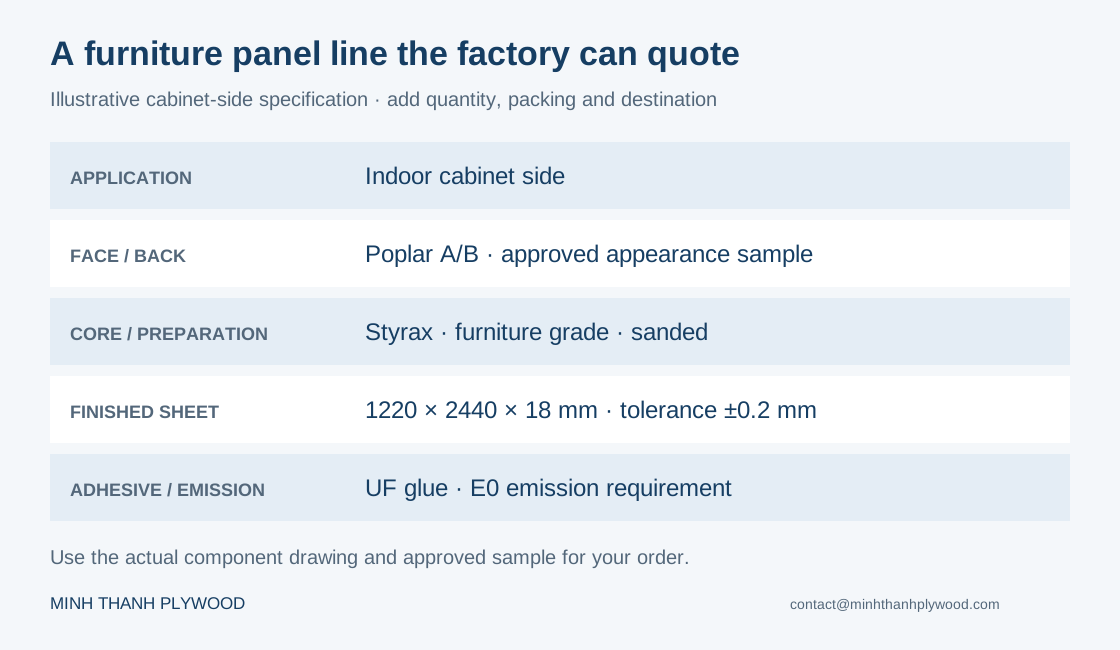
当社の家具用の通常参考公差は±0.2–0.3 mmで、厳しい仕様では±0.2 mmまで対応します。発注書には公称厚みと選定した公差を併記してください。
例えば18 mmで±0.2 mmを指定した場合、許容範囲は17.8–18.2 mmです。この範囲で合板仕様と工具設定を結び付けられます。サンプル承認と出荷前検査に同じ範囲を用い、研磨済みの完成合板を測定します。
表板と裏板の等級はどう指定しますか?
表裏板の等級を組み合わせで指定し、現物サンプルで外観を承認します。
完成家具で表面と裏面の見え方は異なることが多く、両面が見える側板と、裏面が組み立て後に隠れる部材では選別指示も異なります。
ポプラの表板では、当社はA/A、A/B、B/Bを使用します。流通ではB/BB、BB/CC、CPも見られるため、依頼するコードと承認サンプルを対応させてください。サンプルが家具製造で許容する外観の共通基準になります。
塗装キャビネットは合板・MDF・パーティクルボードのどれを選びますか?
完成した部材で比較します。
MDFはルーター加工や塗装に向く細かく均一な繊維面を持ちます。単板芯材の合板は木口に積層が現れ、芯材と表板を別々に選べます。パーティクルボードは木片を主体とする基材で、化粧面の下地に多く使われます。それぞれ金物、木口、使用環境の仕様が必要です。
| 調達上の判断 | 単板芯材の合板 | MDF | パーティクルボード |
|---|---|---|---|
| 見える木口 | 単板の積層。直接仕上げるかエッジ材で覆う | 繊維の断面。目止めと仕上げを行う | 木片の断面。エッジ材を指定 |
| 塗装するルーター加工部 | 単板の欠けと露出芯材を確認 | 木口の目止めと塗装工程を確認 | 加工木口の品質と処理を確認 |
| 固定方法 | 実際の金物で面・木口の接合を試す | 選定等級でねじ・ダボの配置を試す | 選定等級で接合金具を試す |
| 湿気のある環境 | 接着性能、塗装、露出木口を指定 | 必要な耐湿等級と納まりを選ぶ | 必要な耐湿等級と納まりを選ぶ |
USDA Wood Handbookの木質複合材の章はこれらの構成の違いを説明しています(2010年、2026年10月7日参照)。一般的な材質名だけでは強度、湿潤環境への適性、家具の寿命を保証できません。購入する実際の等級の密度・加工データを保管してください。
ポプラ合板では、表板、裏板、木口に、下塗り、中間研磨、上塗りの全工程を試します。硬化後に木目や補修箇所が見えるかを記録してください。塗装MDF部材との比較に必要なのはこの結果です。
UV塗装対応合板とは何ですか?誰が塗装しますか?
UV塗装対応合板は、貴社の紫外線硬化塗装工程に必要な面の状態を整えた合板です。
当社は研磨と平滑仕上げをした下地を供給し、家具メーカーが自社で塗装します。ライン試験の前に表板の品質と厚み公差を発注仕様に記載してください。
塗装試験には本生産の下地調整を含めます。入荷状態の表面を確認し、予定の工程を実施し、工場の通常照明で硬化後の仕上がりを検査します。塗装担当者の観察結果を表板、芯材、表面仕様に結び付けられるよう、サンプルの識別番号を残します。
キャビネット用合板の等級を表裏板の組み合わせにすると?
キャビネット用合板の表裏板の等級は各面の外観を表し、芯材品質、接着性能、寸法公差は別に指定します。
「キャビネットグレード」は調達上の呼称で、世界共通の認証ではありません。供給元が使う等級体系と完成部材で許容する欠点を指定してください。
| 当社のバーチ表板 | 欧州の調達等級とのおおよその比較 | 外観の選定 | 適する部材 |
|---|---|---|---|
| D+ | B | 当社の選別で最上位。色と許容する小さな天然由来の特徴を承認 | 透明仕上げの主要見付け面、選別した露出部材 |
| D | BB | D+より補修・埋め木・自然なばらつきが目立つ | 二次的な見付け面、補修を許容する完成部材 |
| E | CP/C | サンプルで合意する欠点が多い実用的な外観 | 承認外観を許容する被覆・塗装・隠蔽部材 |
これはおおよその比較で、等級コードを相互に置き換えられるという認証ではありません。D+/DはおおよそB/BB、D/DはBB/BBに相当します。最初のコードが表板、次が裏板です。樹種と等級契約の意味を確認せずにD+/DをA/Aへ置き換えないでください。
ポプラとユーカリの表板では、当社はA/A、A/B、B/Bで見積もります。ポプラではB/BB、BB/CC、CPも流通しています。依頼する組み合わせを合意したサンプル写真と実際の塗装に対応させてください。不透明なラミネートで許容する埋め木が、透明ラッカーでは目立つことがあります。色合わせも独立した外観要件であり、同等級の2枚でも自然な色は異なります。
等級承認を木取りに使える形にします。全面のどの部分が見える扉になるか、どの木口が露出するか、補修部分を端材へ逃がせるかを示してください。許容補修を木取りで避けられない場合、きれいな隅のサンプルだけを承認せず、使用領域全体に必要な外観を指定します。これで一律の不良率を作らず、表板選別と家具の歩留まりを結び付けられます。
キッチン・洗面家具用の合板をどう購入しますか?
使用環境で家具を分けます。
乾燥した吊り戸棚、シンク下、洗面台では条件が異なります。部材ごとに接着性能と完成後の木口・塗装設計を選んでください。バーチの化粧表板や高密度のユーカリ芯材だけでは、防水キャビネットにはなりません。
シンク下では配管開口、床に近い接合部、設置後に露出する木口を明示します。両面を仕上げても、これらから水分が入る場合があります。部材図には木口処理と設置の納まりを記載し、合板には貴社が指定した接着試験を用います。外観等級と接着性能の分類は別の要件です。
発注書では一時的な湿気と繰り返しの水濡れを区別します。「キッチン用合板」だけでは、密閉仕上げの扉、湿潤用途の底部、乾燥した化粧側板のどれを作るのか工場に伝わりません。国家規格を指定する場合は、正確な規格と必要な認証・試験範囲を記載してください。MR、BWR、BWP、マリンを、機械性能と外観の全てを段階的に表す等級列として扱わないでください。
塗装では平面だけでなく加工形状も試験します。ラミネートでは裏面処理と木口仕上げを完成サンプルに含めます。完成キャビネットは合板、接着剤、留め具、仕上げからなる組み立て品です。購入承認では、その組み合わせが使用環境に接する箇所を確認します。
当社はE0放散等級のUF家具用構成と、指定に応じたメラミン強化系・フェノール系の接着構成を製造しています。使用条件で接着仕様を決めます。合板の耐水性の解説では、耐水接着と木材表面・切断木口の保護の違いを説明しています。
切断サンプルから芯材の何が分かりますか?
切断サンプルでは、単板の順序、接合品質、切断箇所の隙間を確認できますが、それだけで全面の状態は証明できません。
木口検査を全面サンプルと実際の家具加工に組み合わせます。特に丁番穴、細いルーター加工部、木口を見せる設計で有効です。
層間の不連続、未充填の芯材の隙間、局所的な厚みを変える重なりを見ます。その後、図面への影響を判断してください。重要な固定位置の隙間と、端材として切り落とす欠点では受け入れ判断が異なります。「完全な芯材」という未定義の約束に頼らず、工場が検査できる加工品質の限度を定めます。
構成説明でも表板と芯材を別々に表示します。外側の淡色バーチ単板の内部がスチラックスという場合があります。見せる木口では積層の外観と研磨仕上げを承認し、覆う木口では選定したエッジ材と接着剤のための連続した下地になるかを確認します。
当社の家具用工程には縦横方向の芯材の糸縫い接合と二段階プレスがあります。糸縫い接合は通常、芯材の外側の層に行い、必要に応じて全層を指定します。表裏板のプレス前に芯材板をプレスし、厚さを調整します。家具ラインで必要な場合は対象範囲を指定してください。「糸縫い接合」だけでは全層を接合したことにはなりません。
最初の加工後も検査します。ルーター加工は直線切断とは別の箇所に当たる場合があります。検査部材に合板コードを残し、観察を購買が承認するサンプル構成に追跡できるようにします。材質が不明な写真ではなく、再現できる受け入れ指示にすることが目的です。
発注書に必要な接着剤・放散要件は?
接着剤・接着性能とホルムアルデヒド放散は別の欄に指定します。
当社の標準家具用構成はE0放散等級のUF接着剤です。メラミン強化系とフェノール系は指定の接着性能に合わせます。E0は放散に関する呼称で、樹脂名、耐水等級、世界共通の数値限度ではありません。
乾燥した寝室家具、湿気のあるキッチン本体、漏水にさらされるシンク下は、使用条件が異なります。曝露条件、接着試験方法、合格基準を指定します。MR、BWR、BWPは市場の呼称であり、「マリン」や煮沸時間だけでは、特定のマリン規格や欧州接着規格の認証にはなりません。
米国向けではEPA TSCA Title VIが広葉樹合板、MDF、パーティクルボードを対象とします。「E0」で置き換えず、適合製品、第三者認証、表示記録を指定してください。当社の認証・放散記録は品質・証明資料に掲載しています。
EU向け家具・木質製品では、規則(EU)2023/1464、REACH entry 77が、2026年8月6日からAppendix 14条件による0.062 mg/m³の放散限度を定め、屋外専用製品などに適用除外があります。完成品と仕向市場に合わせて試験計画を決めてください。CARB/TSCAのppm結果を換算してEUチャンバー要件の合格を主張することはできません。貴社の試験方法によるSGS試験を手配できます。
参照資料の確認日は2026年10月7日です。接着性能は指定の接着接合部を対象とし、家具塗装と木口の納まりは設計に別途必要です。
木口・加工・金物はどう評価しますか?
丁番カップ穴、細い溝、見えるルーター加工木口、エッジ材を貼る端部など、図面で最も厳しい形状をサンプル試験に使います。
同じ工具、送り設定、留め具条件で候補構成を比較してください。
| 試作項目 | 記録 | 不合格の根拠として撮影する箇所 |
|---|---|---|
| 切断・ルーター加工 | 工具の状態、向き、寸法、合板コード | 表板のむしれ、切断部に現れた芯材の隙間、細い形状の破損 |
| 金物 | 留め具の型番、下穴、位置、組み立て手順 | ねじの空転、割れ、実際の接合部でのかかり不足 |
| エッジ材接着 | 調整した木口、エッジ材、工場の接着剤 | 木口の開き、下地の凹凸の浮き出し、仕上げ後の密着不良 |
| 最終仕上げ | 下塗り・塗装順序、硬化条件 | 目立つ補修、研磨による表板の削り抜け、外観むら |
合板サイズとカット注文は歩留まりにどう影響しますか?
実際の部材を木目方向と切断余裕込みで配置し、合板の寸法を選びます。
当社の標準サイズは1220 × 2440 mm、1250 × 2500 mmで、1220 × 2500 mm、1220 × 2280 mmなどの特注寸法も合意により対応します。面積だけで選ばず、使用できる部材数を比較してください。
1220 × 2440 mmの面積は2.9768 m²です。1250 × 2500 mmは3.125 m²で、公称面積が約5%多くなります。増えた面積が歩留まりを上げるのは、木取りで利用できる場合だけです。細長い端材が残る配置では、大きい合板でも無駄が出ます。
フルサイズを4、6、8分割できますが、鋸刃の切りしろで材料を消費します。図面には最終切りそろえの余裕と切りしろを含めてください。公称幅1220 mmを4で割っても、3回の切断後に仕上がり幅305 mmの部材が4枚取れるわけではありません。
木取り計算では仕上がり部材の矩形、切断余裕、木目の制約を使います。長手の木目が必要な扉を、端材に入れるためだけに回転できません。見付け面の向きも寸法と同じ制約です。総面積が違っても、異なる合板サイズから同じ合格部材数になる場合があります。
| 木取り計画の入力 | 調達に必要な理由 |
|---|---|
| 部材の仕上がり長さ・幅 | 合板サイズだけでなく家具の生産物を定義する |
| 木目矢印と表板の向き | 回転させた部材による外観配置の不適合を防ぐ |
| 鋸刃の切りしろと切りそろえ余裕 | 公称面積と使用できる寸法を区別する |
| 見付け面と露出木口 | 許容する表板補修や芯材欠点が影響する位置を示す |
| 部材ごとの数量 | 木取りを実際の部品表に結び付ける |
当社のカット合板は、合意したフルサイズ構成から小片を供給します。部材コードごとに梱包し、貴社でさらに切りそろえるかを記録します。フルサイズの計画には合板サイズの解説をご覧ください。
サンプル承認記録には何を残しますか?
識別した合板サンプル、構成仕様書、工場での受け入れ記録を一組で保管します。
承認した外観を工場が再現する発注仕様に結び付ける記録です。
表裏板の等級、芯材樹種、糸縫い接合の範囲、積層構成、公称厚みと公差、寸法、接着性能、放散試験方法、研磨、仕上がり外観を記録します。部材図、金物型番、塗装の基準資料を添付し、「見た目が良い」だけでなく試験項目ごとに合否を残してください。
リピート注文で表板、芯材、接着剤、厚みが変わる場合は構成の版を改訂します。枚数だけ増える場合は同じ承認構成を使えます。合意した保管サンプルを供給元と受け入れ工場の両方に残します。
家具用合板の価格と見積もりの比較方法は?
2026年10月時点で、当社の家具・内装用合板はUS$350/m³から、一般用合板はUS$250/m³からです。
2つの製品群の開始価格であり、バーチ、ポプラ、ユーカリの価格表ではありません。見積もりで実際の構成と貿易条件を明示します。
合板価格の比較には実際の見積もりを使います。一枚の価格は、見積もりのUS$/m³に一枚の体積m³を掛けた値です。芯材、表裏板等級、厚み、納入範囲をそろえて計算してください。開始価格を全ての化粧表板へ当てはめたり、一般用の開始価格を仕上げ済み家具仕様と比較したりしないでください。
合計金額の前に、芯材等級、糸縫い接合の範囲、表裏板等級、厚み公差、接着剤、放散試験方法、仕上げ、梱包を比較します。安い一般用の見積もりには、家具ラインに必要な表面調整や寸法管理が含まれていない場合があります。
使用可能な部材1点の費用 =(合板購入費 + 関係する加工・仕上げ費)÷ 合格部材数で計算します。実際の木取りと工場での不合格数を使ってください。FOB Hai Phong、CFR、CIFは運賃・保険の範囲が違うため、貿易条件と仕向地をそろえて比較します。
家具用合板のコンテナに必要な書類と検査は?
承認構成を枚数と梱包番号で発注し、製品資料を各出荷に結び付けます。
標準条件は40HCコンテナ1本、30%の前払金受領後15–45日の生産、残額70%をB/Lのスキャン写しに対して支払う方式、または取消不能の一覧払いL/Cです。
| 記録 | 輸入者が照合する内容 |
|---|---|
| 商業インボイス | 製品構成、数量、合意金額、貿易条件 |
| 梱包明細書 | 梱包コード、枚数、寸法、貨物・梱包重量 |
| 船荷証券 | コンテナ、封印、関係者、予約した輸送経路 |
| 原産地資料・C/O | 原産地と仕向地の関税扱いに必要な証拠 |
| 製品適合資料 | 正しい工場・製品の認証、表示、適用試験方法 |
| QC記録 | 実測厚み、出荷含水率8–12%、表裏板の受け入れ、梱包・積み込み写真 |
| EU向け木材原産資料 | 芯材・表板・裏板の樹種と原産地、生産区画の位置情報、生産期間 |
当社はEU輸入者のデューデリジェンス向けに原産資料と位置情報ファイルを供給します。EUDR Article 9では全ての木材構成要素の追跡が必要で、インボイスの樹種名だけでは足りません。ベトナムの低リスク国指定は、全ての木材構成要素が低リスク国由来の場合に該当する簡素化デューデリジェンスの経路を支えます。市場投入の義務は輸入者にあり、供給元の資料一式は公的なEUDR認証ではありません。
入荷時に梱包と損傷を照合し、平積みで保管して工場環境になじませてから切断します。梱包計算ツールの固定参考計画では、18 mm、1220 × 2440 mmでスチラックス990枚、密度650 kg/m³のユーカリ795枚を、合板のみ28,000 kgの条件で計算します。最終貨物計画は実測梱包重量と船積み予約の上限で決まります。
積み込み前に注文構成の版をサンプルとQC記録で照合します。閉じた梱包の写真だけでなく、実測厚み、表裏板の選別、含水率の観察を記録してください。厚さを調整した家具用注文は指定の家具用公差で検査し、一般用の±0.5 mmへ無断で置き換えてはいけません。
入荷時は梱包数を数え、各ラベルを梱包明細と照合します。損傷した角や破れた包装は該当梱包を開ける前に撮影してください。輸送時の観察と、保管・加工後の機械加工の観察を分け、両方に材料コードを付けます。供給元と工場が同じ構成と問題の発生時点を確認しやすくなります。
次回注文のため、現在使用する表板サンプル、構成仕様書、部材承認記録を保管します。設計者が金物、厚み、塗装を変えたら、別の部材の承認を流用せず、その組み合わせを確認してください。数量や運賃は承認構成を変えずに変更できますが、芯材や接着剤の変更は材料改訂として記録します。
カット部材は、工場と受け入れ側に渡す明細に木目矢印と部材コードを残します。正しく製造した合板が、回転や別明細への割り当てで不適切な家具部材になるのを防ぎます。
用途、表裏板等級、芯材、糸縫い接合、寸法、厚み公差、接着性能、放散要件、仕上げ、数量、梱包、仕向地をお問い合わせからお送りください。無料サンプルで指定構成を確認できます。合板の厚みの選び方は部材明細の検討に、パーティクルボードと合板の比較は別の家具基材の検討に役立ちます。
よくある質問
家具製造にはどのような合板が適していますか?
部材に合った芯材と表板を持つ家具用合板を選びます。当社はスチラックスまたはユーカリの家具用芯材を使い、糸縫い接合と二段階プレスを採用しています。バーチ、ポプラ、EVなどの表板で必要な外観を選べます。生産用サンプルで厚み、金物、仕上がりを確認してください。
キャビネットには必ずバーチ合板を選ぶべきですか?
木目を見せる仕上げにはバーチの表板が適した選択肢です。淡色の内部部材や塗装仕上げにはポプラ、均一な化粧柄にはEVが候補になります。バーチの表板だけでは内部の構成は決まらないため、芯材は別に指定してください。
キャビネット用合板は何mmを注文すればよいですか?
部材図、支持方法、金物に合わせて厚みを選びます。薄い背板と厚めの側板、扉、棚板を組み合わせるため、部材ごとに明細を分けてください。当社の供給範囲は3–40 mmで、3–6 mmの薄物合板は5層構成です。
家具用合板と一般用合板の違いは何ですか?
家具用では芯材の組み立て、表面の調整、厚さの調整により多くの工程をかけます。当社の家具用合板は糸縫い接合した芯材を使い、2回プレスします。表裏板を貼る前に芯材板の厚さを調整します。一般用合板は、表面や寸法公差に対する優先事項が異なる用途向けです。
E0は合板の接着剤の種類ですか?
E0はホルムアルデヒド放散に関する指定であり、接着剤は別の仕様です。当社の標準家具用合板はE0放散等級のUF接着剤を使います。発注書では、接着剤または接着性能と放散要件を別の欄に記載してください。
自社のUV塗装ライン用に合板を注文できますか?
はい。貴社の仕上げ工程に向けて両面をUV塗装対応に調整できます。表板の等級、研磨、厚み公差を指定し、サンプルを貴社の塗装ラインで試してください。当社は塗装前の合板を供給し、UV塗装は貴社で行います。
軽量な家具用合板にはどの芯材が適していますか?
標準の家具用芯材ではスチラックスが軽量側の選択肢で、重量計画には約500 kg/m³を使用します。ユーカリの参考密度は650–750 kg/m³です。仕上がり寸法から一枚の重量を計算し、実際の輸送計画には実測重量を使ってください。
表裏の外観等級は同じにする必要がありますか?
両面が見え、外観の統一が必要なら同等級を選びます。片面が主な見付け面になる場合はA/Bの組み合わせが候補で、裏面の許容外観は承認サンプルで定めます。工場が用途に合わせて選別できるよう、表板と裏板の等級を別々に指定してください。
家具用合板を小さな部材にカットできますか?
はい。フルサイズの合板を4、6、8分割するカット注文に対応します。仕上がり寸法、木目方向、数量、切断図をお送りください。図面では鋸刃の切りしろと、貴社で行う最終切りそろえの余裕を見込んでください。
家具用合板の見積もり2件はどのように比較しますか?
表裏板、芯材樹種と構成、厚み公差、接着剤、放散要件、仕上げ、梱包をそろえて比較します。貿易条件と数量も統一してください。そのうえで各構成のサンプルを加工し、使用できる部材数と仕上げ工程を比較します。
家具用合板のサンプルはありますか?
無料サンプルをご用意します。加工、金物の取り付け、木口処理、予定する仕上げを確認してください。リピート注文に使えるよう、承認した基準サンプルを部材図と一緒に保管します。
家具用合板の見積もりには何を送ればよいですか?
用途、表裏板の等級、芯材、仕上がり寸法、厚み、仕様ごとの枚数をお送りください。接着剤、放散要件、研磨またはUV塗装対応、梱包、仕向地も指定します。標準注文は40HCコンテナ1本から、生産納期は前払金受領後15–45日です。
家具用合板の価格はいくらですか?
2026年10月時点で、当社の家具・内装用合板はUS$350/m³から、一般用合板はUS$250/m³からです。実際の見積もりには表裏板、芯材、厚み、加工、数量、貿易条件を記載します。価格を比べる前にこれらの条件をそろえてください。
EU向け家具はE0であれば要件を満たしますか?
E0は放散に関する呼称で、世界共通の試験上限値ではありません。EUのREACH entry 77では、2026年8月6日から家具・木質製品にAppendix 14条件で0.062 mg/m³の限度を適用し、屋外専用製品などに適用除外があります。該当する試験計画を指定してください。CARB/TSCAのppm単位の結果をEU試験結果の代わりにはできません。