
Plywood core stitching adalah cara menyusun triplek di mana veneer inti dijahit atau disambung sisi demi sisi sebelum dipres, sehingga setiap lapisan inti menjadi satu lembaran tanpa celah atau tumpukan. Bagi pabrik furnitur dan importir triplek di Indonesia, hasilnya adalah panel lebih datar, ketebalan merata, dan sisi potongan yang solid. Minh Thanh Plywood menjahit inti triplek furnitur secara horizontal dan vertikal serta mempres setiap panel furnitur dua kali.
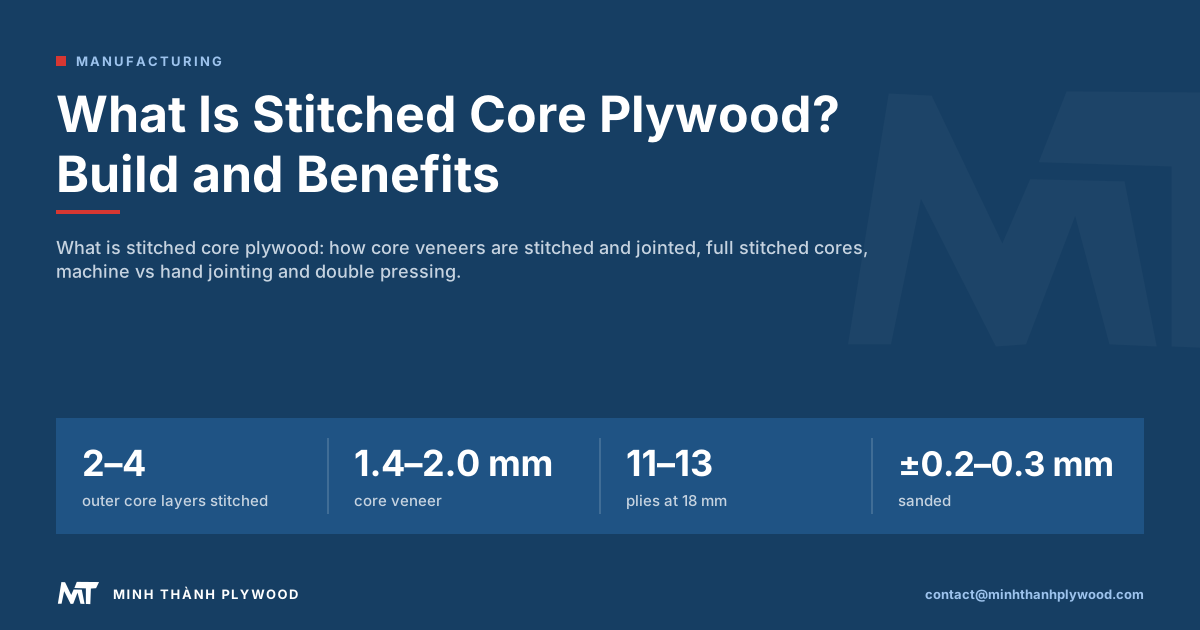
Apa itu triplek inti jahit?
Triplek inti jahit adalah triplek yang veneer intinya dijahit atau disambung sisi demi sisi sebelum panel disusun dan dipres. Setiap lapisan dalam kemudian berfungsi sebagai satu lembaran menerus: tanpa sambungan terbuka, tanpa strip bertumpuk, tanpa bagian yang hilang.
Kata “jahit” berasal dari praktik pabrik di Vietnam dan Tiongkok, tempat veneer inti yang sempit benar-benar dijahit dengan benang melintasi sambungan. Pabrik dan pembeli juga menyebut inti sambung, inti susun, atau inti sambung rekat untuk tujuan yang sama: inti dengan sambungan tertutup.
Artinya bagi pembeli:
- Kerataan: inti tanpa celah atau tumpukan dipres menjadi ketebalan merata, sehingga muka terbaring datar.
- Toleransi ketebalan: inti yang merata membuat toleransi amplas yang ketat dapat dicapai.
- Sisi: sisi yang dimesin atau terekspos memperlihatkan lapisan solid, bukan rongga.
- Rekatan: sambungan tertutup membuat garis lem menerima tekanan merata di seluruh lembaran.
Di Minh Thanh Plywood, lapisan inti panel furnitur dijahit secara horizontal dan vertikal, dan setiap panel grade furnitur dipres dua kali.
Inti jahit silang penuh dari Vietnam: apa itu triplek inti jahit penuh?
Triplek inti jahit penuh memiliki setiap lapisan inti dijahit, dari lapisan di bawah muka sampai lapis tengah. Inti jahit standar biasanya hanya menjahit dua sampai empat lapisan inti luar, karena lapisan itulah yang membayang melalui muka dan menahan sebagian besar tegangan lentur.
| Bangunan inti | Lapisan yang dijahit | Kapan pembeli memesannya |
|---|---|---|
| Inti hampar lepas | Tidak ada | Triplek packing, peti, bagian tersembunyi |
| Inti jahit (furnitur standar) | 2–4 lapisan inti luar | Furnitur, kabinet, panel dilapis dan dicat |
| Inti jahit penuh | Setiap lapisan inti | Sisi terekspos atau dimesin, bagian CNC, panel dilapis UV, muka dekoratif tipis |
Penjahitan penuh menembus setiap lapisan inti dibuat berdasarkan permintaan. Istilah “inti triplek jahit silang penuh” pada pesanan Vietnam memiliki arti yang sama: dijahit melintang dan memanjang pada setiap lapisan dalam.
Mengapa veneer inti disambung?
Veneer inti disambung karena kayu log penghasilnya terlalu kecil untuk menghasilkan lembaran selebar panel. Inti Vietnam berasal dari spesies perkebunan seperti Styrax putih, eukaliptus, dan akasia, yang dikupas dengan mesin kupas rotary dari kayu log muda.
Satu kayu log perkebunan hasil kupasan rotary menghasilkan:
- Veneer inti 1,4–2,0 mm, berupa strip dan lembaran pendek yang lebih sempit daripada panel.
- Belah alami dan tepi tidak beraturan, yang harus dirapikan atau dirapatkan.
- Air yang harus dibuang: veneer dikeringkan sebelum penyusunan; panel jadi meninggalkan pabrik pada kadar air 8–12%.
Untuk membangun satu lapisan inti 1220 × 2440 mm, pabrik menata beberapa potong berdampingan. Cara potongan itu disambung menentukan apakah lapisan memiliki celah, tumpukan, atau sambungan bersih. Panduan veneer kupas rotary vs veneer iris menjelaskan cara veneer dipotong dari kayu log.
Metode penyambungan inti dibandingkan
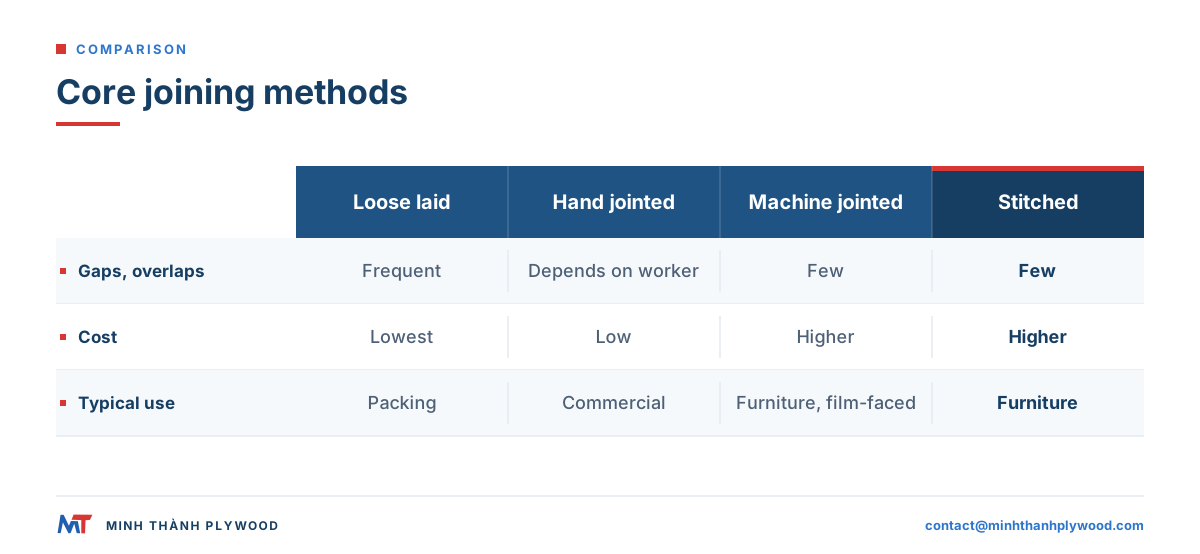
Ada empat cara umum membangun lapisan inti dari strip, dan tiap cara berbeda dalam menjaga sambungan tetap rapat selama peliman dan pengepresan.
| Metode | Cara lapisan dibuat | Celah dan tumpukan | Biaya | Produk tipikal |
|---|---|---|---|---|
| Hampar lepas | Strip ditata berdampingan pada garis lem, tanpa penyambungan | Sering; strip bergeser saat dilem dan dipres | Paling rendah | Triplek packing |
| Sambung manual | Pekerja menata strip rapat-rapat lalu merekat sambungan dengan selotip atau lem | Tergantung pekerja; lebih sedikit daripada hampar lepas | Rendah | Triplek komersial |
| Sambung mesin (penyusun inti) | Mesin memotong tepi lurus dan menyambung strip menjadi lembaran menerus | Sedikit; sambungan lurus dan rapat | Lebih tinggi | Inti furnitur dan inti triplek film |
| Jahit | Strip dijahit dengan benang melintasi sambungan, satu arah atau dua arah | Sedikit; benang menahan sambungan tetap rapat selama peliman dan pengepresan | Lebih tinggi | Triplek furnitur, inti jahit penuh |
Penjahitan dan penyambungan mesin mengejar hasil yang sama. Penjahitan memiliki satu keunggulan untuk panel tebal: benang menjaga lapisan tetap menyatu saat lem disebar dan tumpukan dipindah ke mesin pres, yaitu saat strip lepas bergeser.
Penyambungan inti mesin vs manual
Penyambungan mesin dan jahitan menghasilkan inti lebih konsisten daripada penyambungan manual, karena sambungan tidak lagi bergantung pada ketelitian setiap pekerja. Sambungan manual dapat menghasilkan inti yang baik, tetapi hasilnya lebih bervariasi antar lembar dan antar sif.
| Faktor | Sambung mesin atau jahit | Sambung manual |
|---|---|---|
| Kelurusan sambungan | Tepi dirapikan lurus sebelum disambung | Tergantung tepi strip |
| Risiko celah | Rendah | Lebih tinggi, terutama pada ujung strip |
| Risiko tumpukan | Rendah | Lebih tinggi pada bagian strip yang didorong rapat |
| Konsistensi dalam satu kontainer | Tinggi | Bervariasi menurut pekerja dan sif |
| Paling cocok untuk | Furnitur, bagian CNC, muka UV dan muka tipis | Panel komersial dan panel serbaguna |
Bagi pembeli, pertanyaan praktisnya bukan mesin apa yang dimiliki pabrik, melainkan apakah sisi potongan contoh bersih pada setiap lapisan. Hal itu diperiksa pada contoh dan pada foto sebelum muat.
Mengapa celah dan tumpukan inti penting
Celah dan tumpukan inti adalah cacat tersembunyi utama triplek: keduanya berada di dalam panel, sehingga muka dapat terlihat sempurna sementara panel gagal saat dipakai.
- Celah inti: ruang kosong antara dua potong inti. Celah melemahkan panel pada bagian itu, dapat membayang sebagai cekungan pada muka tipis, dan terbuka sebagai lubang pada sisi potong atau sisi yang dimesin.
- Tumpukan inti: dua potong saling menindih. Panel menjadi lebih tebal pada garis itu, muka memperlihatkan gelombang, dan pengamplasan menembus veneer muka di atasnya.
- Inti hilang: area tanpa veneer pada satu lapisan. Bagian ini berperilaku seperti celah besar dan dapat menimbulkan gelembung, karena mesin pres tidak dapat menekan garis lem menjadi satu di sana.
Cara tiap cacat terlihat di pabrik furnitur:
| Cacat | Yang terlihat di pabrik furnitur |
|---|---|
| Celah inti | Rongga pada sisi profil, pita tepi yang amblas, sekrup tanpa pegangan |
| Tumpukan inti | Gelombang pada muka, amplas tembus pada veneer, ketebalan tidak merata |
| Inti hilang | Bagian lunak, gelembung, delaminasi setempat |
| Lapisan tidak merata | Variasi ketebalan antar lembaran, melengkung setelah dipotong |
Saat termurah mencegahnya adalah ketika inti dibangun. Inti jahit atau inti sambung mesin menghilangkan sebagian besar cacat itu sebelum lem disebar.
Bagaimana plywood core stitching memengaruhi kerataan, ketebalan, dan delaminasi?
Penjahitan memperbaiki kerataan, toleransi ketebalan, dan rekatan, karena setiap garis lem bertemu lapisan merata di bawah tekanan merata.
- Kerataan. Panel seimbang dengan lapisan merata tetap datar saat dipotong. Celah dan tumpukan membuat satu sisi tidak seimbang, dan bagian yang dipotong melengkung.
- Ketebalan. Tumpukan membuat garis tebal dan celah membuat titik tipis. Dengan sambungan tertutup, pengamplasan membawa panel ke toleransi tanpa menembus muka. Panel furnitur amplas kami ditahan pada ±0,2–0,3 mm, sampai ±0,2 mm.
- Rekatan. Lem mengeras paling baik di bawah tekanan merata. Celah meninggalkan garis lem tanpa tekanan di atasnya; tumpukan memusatkan seluruh tekanan setempat. Keduanya menjadi titik awal delaminasi.
Penjahitan tidak menggantikan lem yang tepat atau pres yang tepat. Penjahitan memberi lem dan mesin pres inti yang merata untuk dikerjakan. Panduan kontrol kualitas triplek membahas pemeriksaan rekatan dan ketebalan.
Apa itu triplek pres dua kali?
Triplek pres dua kali adalah triplek yang dipres dua kali: papan inti dipres dan dikalibrasi menurut ketebalan lebih dulu, lalu veneer muka dan belakang dipres di atasnya pada siklus pres kedua. Sebagian pedagang menyebutnya triplek inti ganda atau triplek pres dua tahap.
Alasan pres kedua penting:
- Inti yang terkalibrasi. Setelah pres pertama, papan inti diamplas sampai ketebalannya merata. Cekungan atau gelombang kecil dibuang sebelum muka dipasang.
- Muka tipis di atas dasar datar. Veneer muka setebal 0,2–0,5 mm. Dipasang pada inti terkalibrasi, veneer terbaring datar dan tidak mengikuti ketidakteraturan inti.
- Cacat muka lebih sedikit. Cekungan, gelombang, dan amplas tembus pada muka menjadi jarang, dan hal ini penting untuk pelapisan UV, pernis, dan muka dekoratif tipis.
Di pabrik kami, panel grade furnitur dipres dua kali sebagai standar. Pres panas berjalan pada sekitar 110–120 °C untuk lem MR dan 130–145 °C untuk lem WBP (phenolic).
Triplek mana yang membutuhkan inti jahit?
Inti jahit dibutuhkan pada setiap panel yang muka, sisi, atau ketebalannya menjadi bagian produk jadi. Inti jahit tidak dibutuhkan pada panel yang tersembunyi atau dipakai sekali.
| Pemakaian | Perlu inti jahit? | Alasan |
|---|---|---|
| Rangka furnitur dan pintu | Ya | Muka datar, sisi solid untuk pita tepi dan fitting |
| Kabinet dapur | Ya | Engsel dan rel disekrup ke sisi |
| Bagian potong CNC dan potong ukuran | Ya, jahit penuh untuk sisi terekspos | Setiap potongan memperlihatkan inti |
| Panel dilapis UV atau dipernis | Ya | Setiap cekungan atau gelombang terlihat menembus lapisan kilap |
| Triplek tipis 3–6 mm | Dibangun sebagai 5 lapis (3–5 mm) dengan veneer pilihan | Setiap lapisan adalah porsi besar dari panel |
| Triplek komersial | Opsional | Bagian tersembunyi, dicat atau ditutup |
| Triplek packing | Tidak | Pemakaian sekali, inti hampar lepas sudah biasa |
Inti jahit adalah standar pada triplek furnitur kami. Lihat halaman triplek furnitur untuk spesifikasi lengkap.
Cara inti jahit dibangun, tahap demi tahap
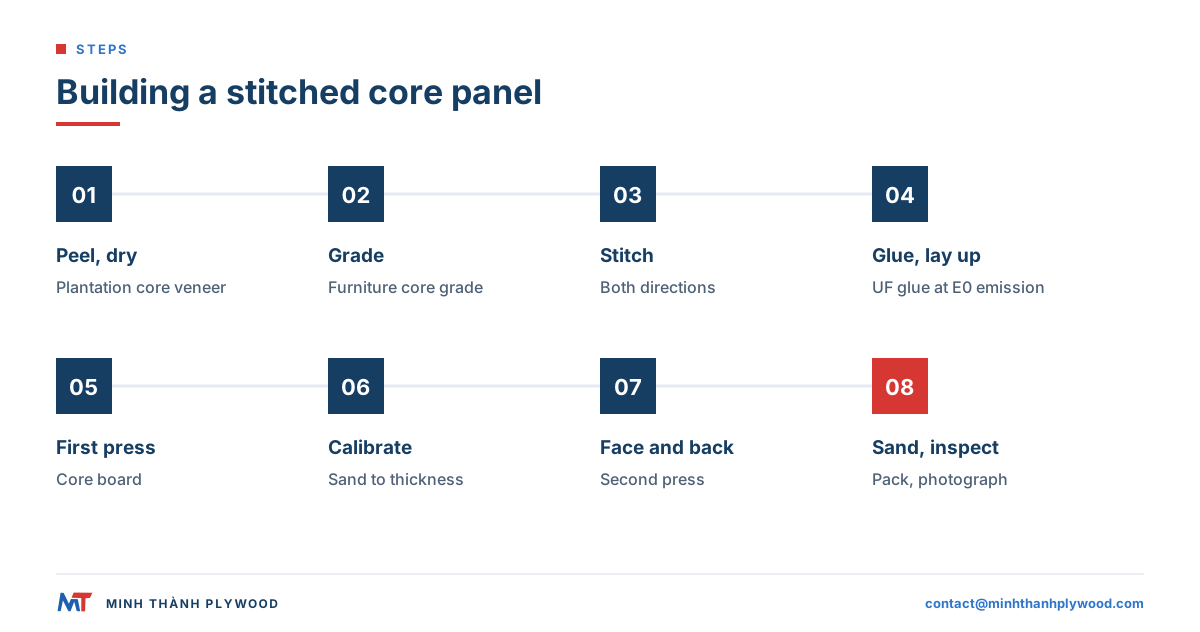
Panel inti jahit dibangun dalam urutan tetap, dan setiap tahap menghilangkan penyebab celah, tumpukan, atau ketebalan tidak merata.
- Kupas dan keringkan. Kayu log perkebunan dikupas rotary menjadi veneer inti lalu dikeringkan. Panduan pengeringan veneer membahas kadar air target dan cacat pengeringan.
- Grade. Veneer inti disortir menurut kualitas; panel furnitur memakai grade inti yang lebih baik. Lihat grading veneer di pabrik kami.
- Rapikan dan jahit. Strip dirapikan lurus lalu dijahit menjadi lapisan penuh, secara horizontal dan vertikal.
- Lem dan susun. Lem UF pada emisi E0 disebar untuk panel furnitur dan interior; lapisan disusun dengan arah serat berselingan tegak lurus.
- Pres pertama. Papan inti dipres panas.
- Kalibrasi. Papan inti diamplas sampai ketebalannya merata.
- Muka dan belakang. Veneer muka dan belakang dilem lalu dipres pada siklus pres kedua.
- Amplas dan poles. Panel diamplas dan dipoles menurut toleransi; kedua muka dapat dibuat siap dilapis UV.
- Periksa dan kemas. Ketebalan, muka, dan sisi diperiksa terhadap pesanan, lalu panel dikemas, difoto, dan difilmkan sebelum dimuat.
Panel furnitur 18 mm yang dibangun dengan cara ini biasanya memiliki 11–13 lapis.
Bagaimana pembeli memeriksa kualitas inti?
Pembeli memeriksa kualitas inti pada contoh, pada foto sebelum muat, dan pada saat kedatangan, dengan melihat sisi potongan dan mengukur ketebalan.
- Potong contoh dua arah. Potong strip searah dan melintang serat. Setiap lapisan harus menerus, tanpa rongga atau veneer ganda.
- Lihat sepanjang muka. Di bawah cahaya miring, cekungan dan gelombang terlihat pada bagian inti yang tidak merata.
- Ukur ketebalan di beberapa titik. Sudut dan tengah, dengan kaliper terkalibrasi; bandingkan dengan toleransi tertulis.
- Mesin satu bagian uji. Buat profil sisi, pasang pita tepi, dan pasang engsel. Rongga dan bagian lunak langsung terlihat.
- Minta foto sisi sebelum muat. Foto sisi potongan dari lot produksi, dengan penggaris dalam bingkai.
Pemeriksaan yang sama masuk dalam pemeriksaan kedatangan Anda. Halaman kontrol kualitas triplek memuat pemeriksaan yang kami lakukan sebelum pengemasan.
Inti utuh, inti lepas, dan istilah dagang lain
Istilah inti berbeda antar pabrik dan antar negara, sehingga pembeli harus menanyakan arti tiap istilah pada penawaran harga di depannya.
| Istilah | Arti yang biasa |
|---|---|
| Inti jahit | Strip inti dijahit melintasi sambungan sebelum penyusunan |
| Inti jahit penuh | Setiap lapisan inti dijahit, bukan hanya lapisan luar |
| Inti sambung atau inti susun | Strip disambung sisi demi sisi dengan mesin atau manual |
| Inti sambung rekat | Strip disambung dengan sambungan lem atau selotip |
| Inti hampar lepas | Strip ditata tanpa penyambungan |
| Inti utuh | Istilah dari pabrik Tiongkok; dapat berarti potongan utuh susun manual, potongan sambung mesin, atau satu lembar veneer, jadi tanyakan yang mana |
| Pres dua kali, inti ganda | Inti dipres dan dikalibrasi, lalu muka dipres di atasnya |
Ketika dua penawaran memakai nama produk yang sama dan berbeda harga, bangunan inti sering menjadi pembedanya: grade inti, metode penyambungan, persiapan muka, perekat, dan toleransi.
Apa yang harus ditulis pada pesanan pembelian
Tulis bangunan inti sebagai baris spesifikasi, bukan sebagai sifat kualitas. Inti jahit mudah diverifikasi bila pesanan menyatakan tepat apa yang disepakati. Untuk garis lem, BS EN 314-2 menetapkan persyaratan kualitas rekatan. Untuk kondisi layanan, BS EN 636:2012+A1:2015 mencakup triplek untuk pemakaian struktural dan serbaguna pada kondisi kering, lembap, atau eksterior.
- Spesies inti: Styrax putih atau eukaliptus untuk furnitur; akasia dan pinus berdasarkan pesanan.
- Grade inti: grade inti furnitur, tanpa lapisan hampar lepas.
- Jahitan: dijahit dua arah; tulis “jahit penuh, setiap lapisan inti” bila Anda membutuhkannya.
- Pengepresan: pres dua kali, inti dikalibrasi sebelum pelapisan muka.
- Jumlah lapis: misalnya 11 lapis pada 18 mm.
- Ketebalan dan toleransi: misalnya 18 mm ±0,2 mm amplas.
- Lem dan emisi: lem UF pada emisi E0, atau ikatan MR/melamin atau phenolic (WBP) sesuai spesifikasi Anda.
- Muka: pasangan spesies dan grade, amplas, siap dilapis UV bila Anda melapis.
- Kadar air: 8–12% saat pengiriman.
Baris spec berbunyi: 18 mm, 1220 × 2440 mm, inti Styrax putih, jahit penuh, pres dua kali, 11 lapis, ±0,2 mm, lem UF pada emisi E0, muka birch D/E, siap dilapis UV.
Bagaimana Minh Thanh Plywood membangun intinya?
Kami membangun inti furnitur dari veneer perkebunan Styrax putih atau eukaliptus, yang dijahit secara horizontal dan vertikal, dan kami mempres setiap panel grade furnitur dua kali. Penjahitan penuh menembus setiap lapisan inti dibuat berdasarkan permintaan.
| Butir | Standar kami |
|---|---|
| Inti | Styrax putih atau eukaliptus; akasia dan pinus berdasarkan pesanan |
| Bangunan inti | Dijahit secara horizontal dan vertikal |
| Pengepresan | Dua kali: inti dipres dan dikalibrasi, lalu muka dan belakang |
| Lem | Lem UF pada emisi E0 untuk panel furnitur dan interior |
| Toleransi | ±0,2–0,3 mm pada panel furnitur amplas, sampai ±0,2 mm |
| Rentang ketebalan | 3–40 mm |
| Bukti emisi | CARB P2 / TSCA Title VI, ICTT pabrik no. 23024; enam uji ruang ASTM D6007 rata-rata 0,014–0,032 ppm terhadap batas 0,05 ppm |
| Sistem mutu | ISO 9001:2015 (KAC25/0185); TCVN 11902:2017 (VietCert 141.1-VNC-HC) |
| Bukti per pengiriman | Foto dan video sebelum muat |
Aturan CARB P2 / TSCA Title VI ditetapkan pada halaman standar formaldehida EPA. Contoh gratis memungkinkan Anda memotong dan memeriksa inti kami sebelum memesan. Kirim ketebalan, inti, dan muka Anda melalui halaman triplek furnitur, atau baca cara kerja seluruh lini pada halaman manufaktur kami.
Pertanyaan pembeli
Apa itu triplek inti jahit?
Triplek inti jahit adalah triplek yang potongan veneer intinya dijahit atau disambung sisi demi sisi sebelum dipres, sehingga setiap lapisan dalam menjadi satu lembaran menerus tanpa celah atau tumpukan.
Apa itu triplek inti jahit penuh?
Triplek inti jahit penuh memiliki setiap lapisan inti dijahit, bukan hanya dua sampai empat lapisan luar di bawah muka. Triplek ini dipesan untuk panel yang sisinya terekspos, dimesin, atau harus sepenuhnya bebas rongga.
Apa itu penyambungan inti pada triplek?
Penyambungan inti adalah penggabungan strip sempit veneer inti hasil kupasan menjadi lembaran selebar panel sebelum penyusunan, secara manual, dengan mesin penyambung, atau dengan jahitan, agar inti tidak memiliki sambungan terbuka.
Apakah penyambungan inti mesin lebih baik daripada sambungan manual?
Penyambungan mesin dan jahitan menahan sambungan tetap rapat dan menghasilkan inti lebih merata dalam satu pesanan. Inti susun manual bisa baik, tetapi celah dan tumpukan bergantung pada setiap pekerja dan lebih bervariasi antar lembar.
Apa itu triplek pres dua kali?
Triplek pres dua kali dipres dua kali: papan inti dipres dan dikalibrasi menurut ketebalan lebih dulu, lalu veneer muka dan belakang dipres di atasnya. Hasilnya panel lebih datar dan muka lebih bersih.
Mengapa celah inti buruk bagi triplek?
Celah inti adalah rongga di dalam panel. Celah melemahkan panel pada titik itu, dapat terlihat melalui muka tipis sebagai cekungan, dan meninggalkan lubang pada sisi yang dimesin sehingga sekrup atau engsel tidak memiliki pegangan.
Apakah triplek inti jahit lebih mahal?
Ya, penjahitan dan pres dua kali membutuhkan tambahan tenaga kerja dan waktu pres. Biaya tambahan ini biasanya lebih kecil daripada biaya bagian yang ditolak, pelapisan ulang muka, atau klaim pada pekerjaan furnitur dan CNC.
Apakah triplek packing dan triplek komersial memakai inti jahit?
Biasanya tidak. Triplek packing memakai inti hampar lepas, dan triplek komersial memakai inti hampar lepas atau inti sambung, karena kerataan dan kualitas sisi kurang menentukan pada pemakaian itu.
Bagaimana cara memeriksa inti pada contoh triplek?
Potong contoh ke dua arah dan periksa sisi potongan dari rongga, tumpukan, dan lapisan yang tidak merata, ukur ketebalan di beberapa titik, dan periksa muka terhadap cekungan atau gelombang di bawah cahaya miring.
Apa yang harus ditulis pada pesanan pembelian untuk inti jahit?
Tulis spesies inti, inti jahit dan berapa lapisan yang dijahit, pres dua kali, jumlah lapis, ketebalan dan toleransi, lem dan kelas emisi, serta grade muka dan belakang.