
Pengendalian mutu · Ha Hoa, Vietnam
Pengendalian mutu kayu lapis di delapan titik
Ringkasan
Minh Thanh Plywood menjalankan pengendalian mutu kayu lapis di delapan titik, dari penerimaan venir inti hingga kontainer disegel. Panel furnitur dipres dua kali dan diamplas dengan toleransi ketebalan hingga ±0,2 mm. Panel dari setiap paket diukur menggunakan jangka sorong digital, dan setiap pengiriman difoto serta direkam sebelum meninggalkan Ha Hoa, Vietnam.
Tonton filmnya
Pengendalian mutu kayu lapis: delapan titik dari venir hingga kontainer
Film 2:26 ini memperlihatkan delapan titik pengendalian mutu kayu lapis di pabrik kami melalui rekaman langsung: penerimaan venir, penyusunan, pres panas, pengamplasan terkalibrasi, pengukuran jangka sorong, penilaian muka dan tepi, uji ikatan dan emisi, serta dokumentasi pengemasan dan pemuatan. Bagian akhir menunjukkan foto dan dokumen yang Anda terima sebelum kontainer disegel.
Bab 1 menjelaskan delapan titik pemeriksaan berdasarkan pesanan. Bab 2 mengikuti jalur produksi: panel yang telah disusun masuk ke pres panas, perbaikan muka dan pengisian tepi sebelum amplas, lalu pengamplasan terkalibrasi hingga ketebalan akhir.
Bab 3 membahas pengukuran jangka sorong dan toleransi setiap lini produk. Bab 4 menunjukkan uji rebus sampel produksi serta hasil ruang uji emisi. Bab 5 menunjukkan dokumentasi pengiriman yang dikirim sebelum penyegelan.
Bukti pihak ketiga
Pengendalian mutu kayu lapis dengan bukti pihak ketiga.
Pemeriksaan kami berlangsung dalam tiga sistem di bawah. Dokumen asli berbahasa Inggris; salinan lengkap dikirim kepada pembeli melalui email.
 CARB P2 / TSCA Title VINomor pabrik ICTT 23024 · kayu lapis hardwood, 3–50 mm
 ISO 9001:2015Sistem manajemen mutu produksi kayu lapis · KAC25/0185
 TCVN 11902:2017Standar nasional untuk kayu lapis bermuka venir
 Uji emisi E0Ruang uji ASTM D6007, Shanghai Hongjun dan ICTT Vietnam · diulang setiap 3 bulan
 Uji kemasan PPWRSGS, September 2026 · logam berat tidak terdeteksi
Apa yang diperiksa pada kayu lapis?
Tahap inspeksi kayu lapis dan pihak yang melaksanakannya.
Inspeksi kayu lapis berlangsung dalam lima tahap: delapan titik pemeriksaan internal untuk setiap pesanan, inspektur Anda saat produksi, inspeksi sebelum pengiriman, pemeriksaan pemuatan dan tinjauan akhir dokumen. Titik internal kami tetap; inspeksi pembeli dan pihak ketiga dijadwalkan oleh Anda.
RingkasanInspeksi kayu lapis mencocokkan panel dengan spesifikasi yang disepakati: ketebalan, ukuran, mutu muka, inti, ikatan lem, emisi dan kemasan. Pemeriksaan pada setiap tahap produksi menghentikan cacat sebelum tahap berikutnya menambah biaya. Inspeksi akhir oleh pembeli atau lembaga seperti SGS, Intertek atau Bureau Veritas kemudian mengonfirmasi paket jadi sebelum pemuatan.
| Tahap | Waktu | Pelaksana | Yang diperiksa |
|---|---|---|---|
| Titik pemeriksaan pabrik | Penerimaan venir hingga pengemasan | Tim QC kami | Delapan titik pada halaman ini, untuk setiap pesanan |
| Saat produksi | Setelah penyusunan dan pengepresan dimulai | Inspektur atau lembaga pilihan Anda | Inti, sambungan, lem dan panel beramplas pertama dibandingkan dengan sampel |
| Inspeksi sebelum pengiriman | Kemasan selesai, sebelum pemuatan | Inspektur atau lembaga pilihan Anda | Panel acak dari paket jadi: ketebalan, ukuran, muka, tepi, ikatan lem, jumlah |
| Pemeriksaan pemuatan kontainer | Saat pemuatan | Inspektur atau lembaga pilihan Anda; selalu kami rekam | Jumlah paket, label, pengikat dan kontainer yang telah dimuat sebelum penyegelan |
| Tinjauan dokumen | Setelah pemuatan | Anda | Draf faktur, daftar kemasan, B/L dan laporan uji sebelum penerbitan |
Inspektur Anda atau lembaga yang Anda tunjuk dipersilakan ke pabrik. Sampaikan tanggal bersama pesanan agar produksi dan pemuatan dapat disesuaikan. Catatan pengukuran kami terbuka untuk inspektur.
Menurut lini produk
Yang diperiksa pengendalian mutu pada setiap lini produk.
Setiap lini produk memiliki batas inspeksi tersendiri: panel furnitur beramplas ±0,2–0,3 mm, kayu lapis komersial dan berlapis film ±0,5 mm, kayu lapis kemasan ±0,5–1,0 mm, serta panjang dan lebar ±2 mm untuk semua lini. Batasnya disepakati bersama pesanan, lalu setiap paket diperiksa menurut batas tersebut.
| Keterangan | Furnitur dan interior | Komersial | Kemasan | Berlapis film |
|---|---|---|---|---|
| Inti | Styrax atau Eucalyptus mutu A | Inti mutu AB | Inti mutu AB, disusun lepas | Inti Acacia atau Eucalyptus |
| Penyambungan inti | Dijahit dua arah pada 2–4 lapisan terluar; semua lapisan sesuai permintaan | Disusun atau disambung | Disusun lepas | Sesuai mutu panel film |
| Persiapan muka | Diamplas dan dihaluskan, siap dilapisi UV | Amplas ringan atau tanpa amplas | Tanpa amplas | Film 120–135 g/m², premium mulai 135 |
| Lem dan emisi | Lem UF dengan emisi kelas E0 sebagai standar; emisi E1, lem MR atau WBP sesuai pesanan | Sesuai pesanan | Sesuai pesanan | Melamin atau fenolik (WBP) |
| Toleransi ketebalan | ±0,2–0,3 mm | ±0,5 mm | ±0,5–1,0 mm | ±0,5 mm |
| Panjang dan lebar | ±2 mm | ±2 mm | ±2 mm | ±2 mm |
| Fokus inspeksi | Mutu muka, kerataan, ketebalan, emisi | Ketebalan, ikatan lem, muka | Ikatan lem, ukuran, jumlah | Cakupan film, pelapisan tepi, ikatan lem |
Pemakaian ulang panel berlapis film dengan penanganan, bahan pelepas dan pelapisan tepi yang tepat: sekitar 12–15 pengecoran dengan lem melamin dan hingga sekitar 25 dengan lem fenolik.
Cara kami memeriksa kayu lapis
Delapan titik pemeriksaan dari venir hingga kontainer.
Pengendalian mutu kayu lapis kami berlangsung di delapan titik, masing-masing dengan daftar pemeriksaan tersendiri. Panel yang gagal pada satu titik tidak melanjutkan tahap berikutnya.
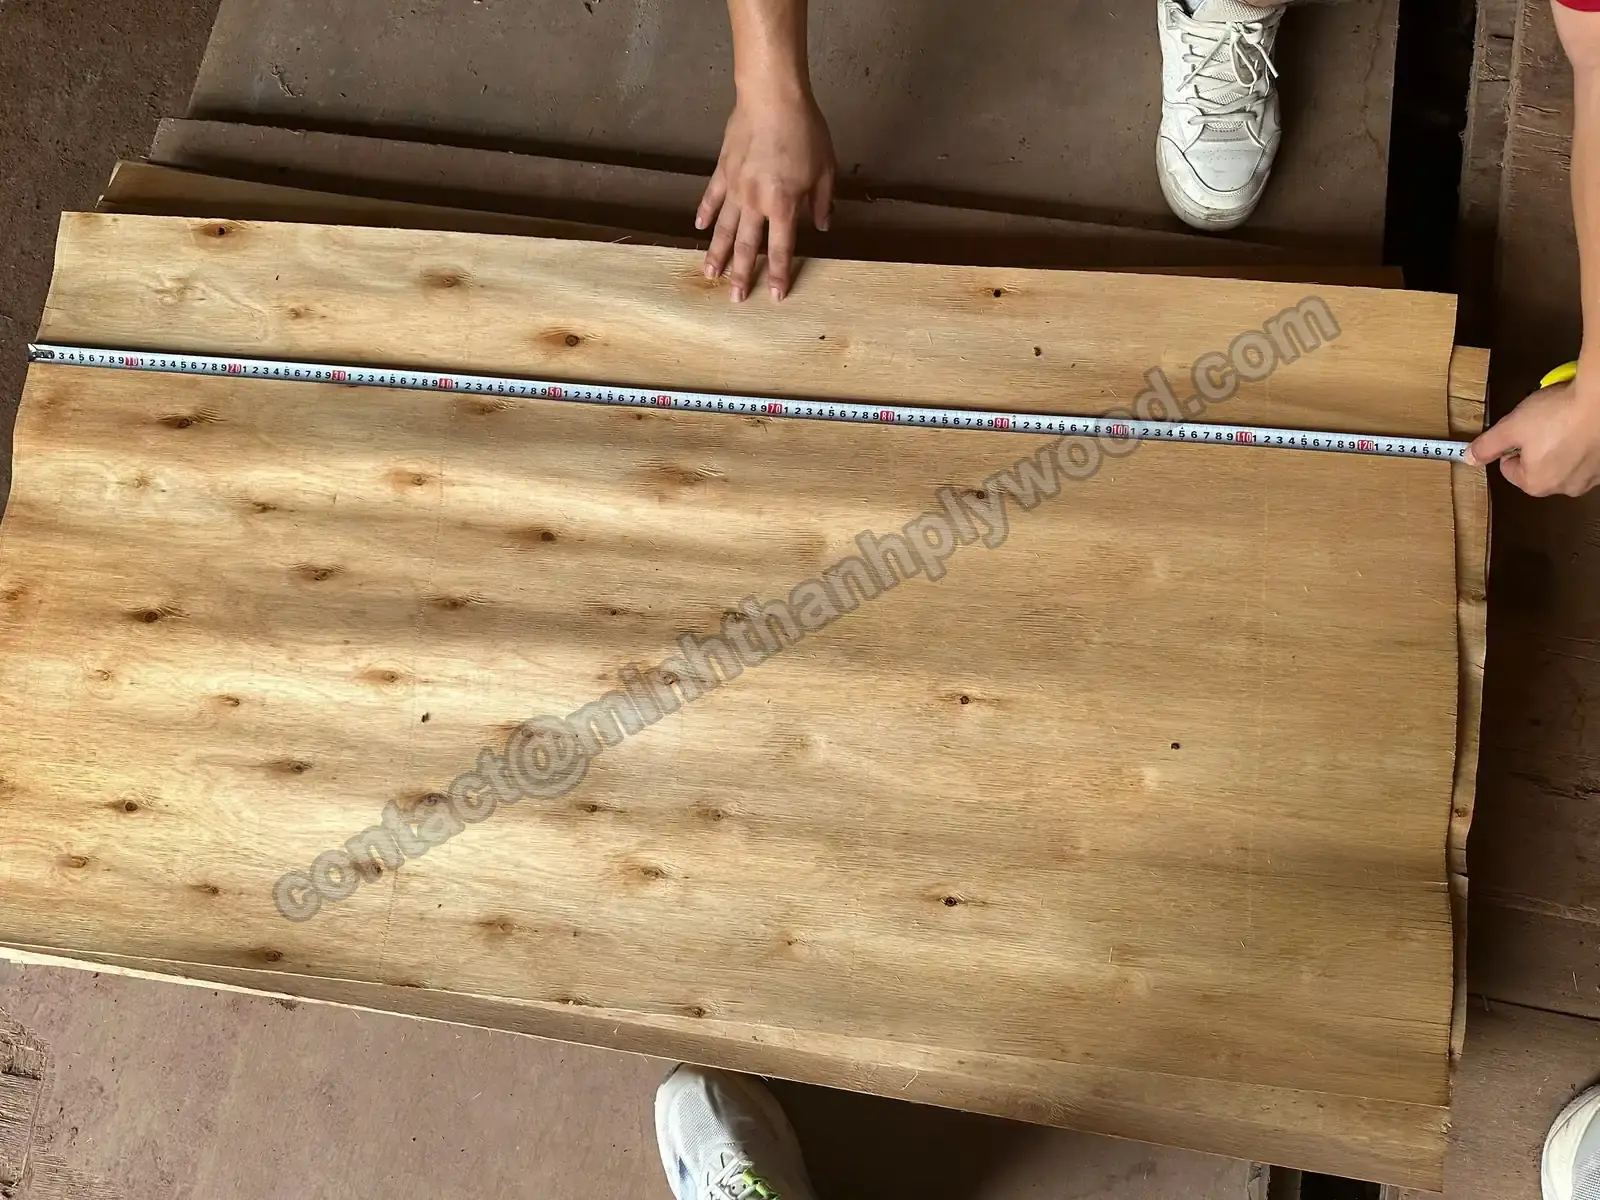
Venir inti diukur dengan meteran sebelum pemilahan. 01Penerimaan dan pemilahan venir
Venir inti berasal dari perkebunan sekitar Ha Hoa. Lembaran dikeringkan, diukur dan dipilah: retakan, lubang, kayu lunak dan lembaran lembap dikeluarkan sebelum penyusunan. Venir basah atau tidak seragam menjadi penyebab awal lepuh dan penyimpangan ketebalan. Venir muka disesuaikan dengan sampel yang telah Anda setujui.
- Venir inti setebal 1,4–2,0 mm, venir muka 0,2–0,5 mm
- Venir dikeringkan dan diperiksa dengan alat ukur kadar air sebelum penyusunan; kadar air panel saat dikirim 8–12 %
- Venir muka sesuai sampel yang Anda setujui
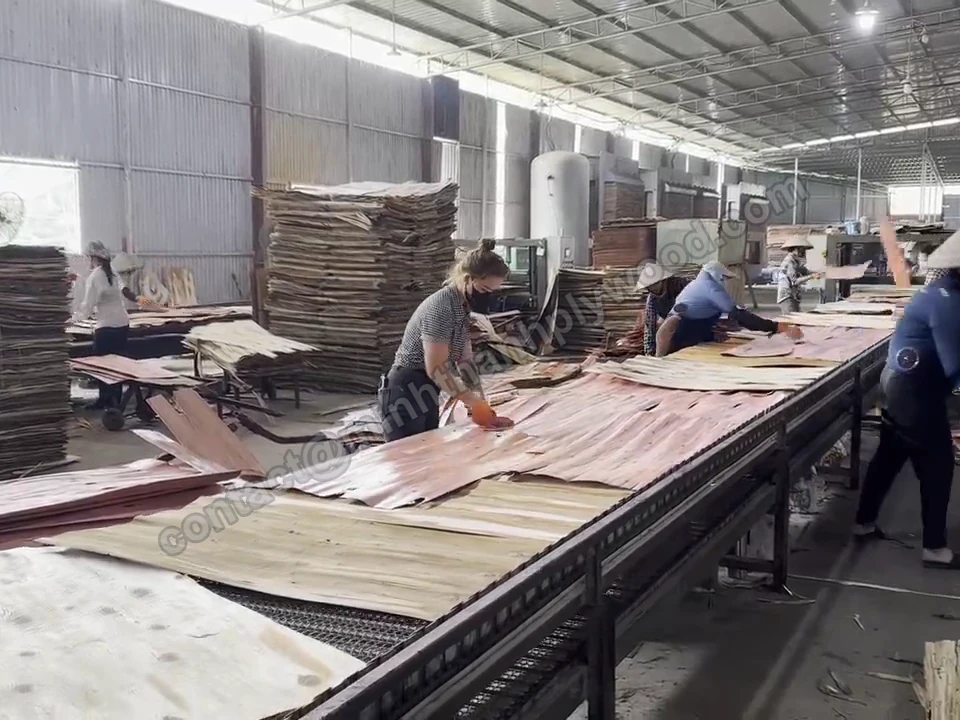
Venir inti disusun secara manual di jalur produksi. 02Penyusunan dan inti yang dijahit
Inti disusun secara manual di jalur penyusunan. Celah dan tumpang tindih diperbaiki sebelum pemberian lem agar tidak membayang pada permukaan muka. Jumlah lapisan mengikuti ketebalan: panel furnitur 18 mm biasanya 11 lapisan, sedangkan panel tipis 3–6 mm selalu 5 lapisan.
- Tidak ada celah terbuka atau tumpang tindih pada inti
- 2–4 lapisan inti terluar dijahit horizontal dan vertikal; semua lapisan sesuai permintaan
- Jumlah lapisan mengikuti ketebalan, biasanya 11 lapisan untuk 18 mm
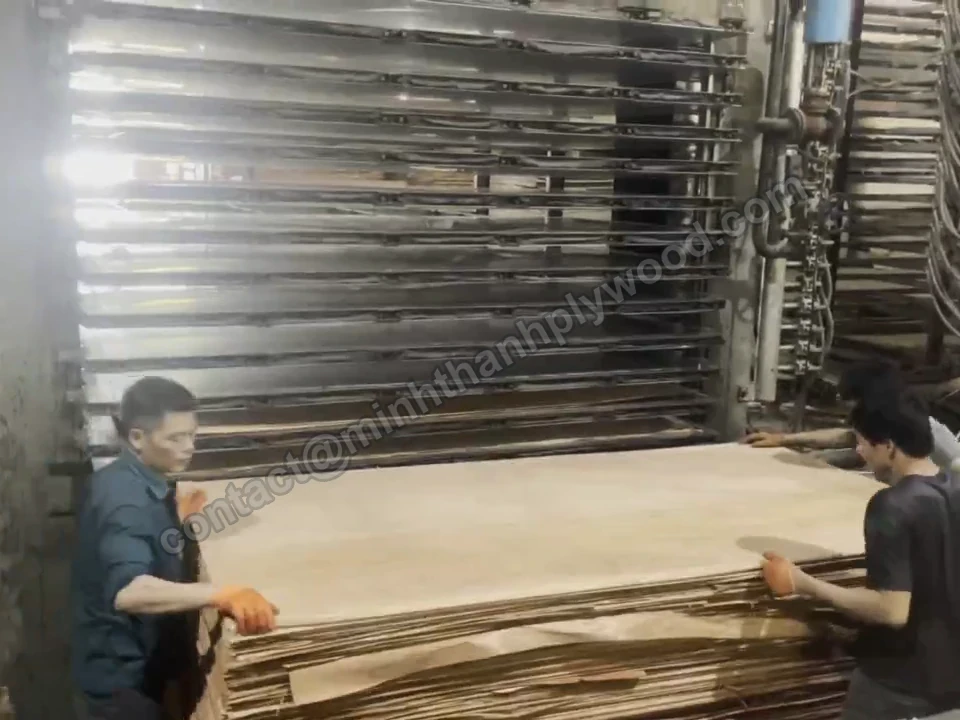
Panel yang telah disusun dimasukkan ke pres panas. 03Lem dan pengepresan panas
Panel furnitur dipres dua kali: inti dipres dan dikalibrasi terlebih dahulu, lalu venir muka dan belakang dipres di atasnya. Lem dicampur sesuai pesanan: lem UF dengan emisi kelas E0 sebagai standar; emisi E1, lem dengan tambahan melamin (MR) atau fenolik (WBP) bila Anda tentukan. Suhu pres mengikuti lem: sekitar 110–120 °C untuk lem tipe MR dan 130–145 °C untuk WBP.
- Inti dipres dan dikalibrasi sebelum venir muka dipasang
- Jenis lem dan kelas emisi sesuai pesanan; suhu mengikuti sistem lem
- Ikatan lem diuji pada sampel setelah pengepresan (titik 07)
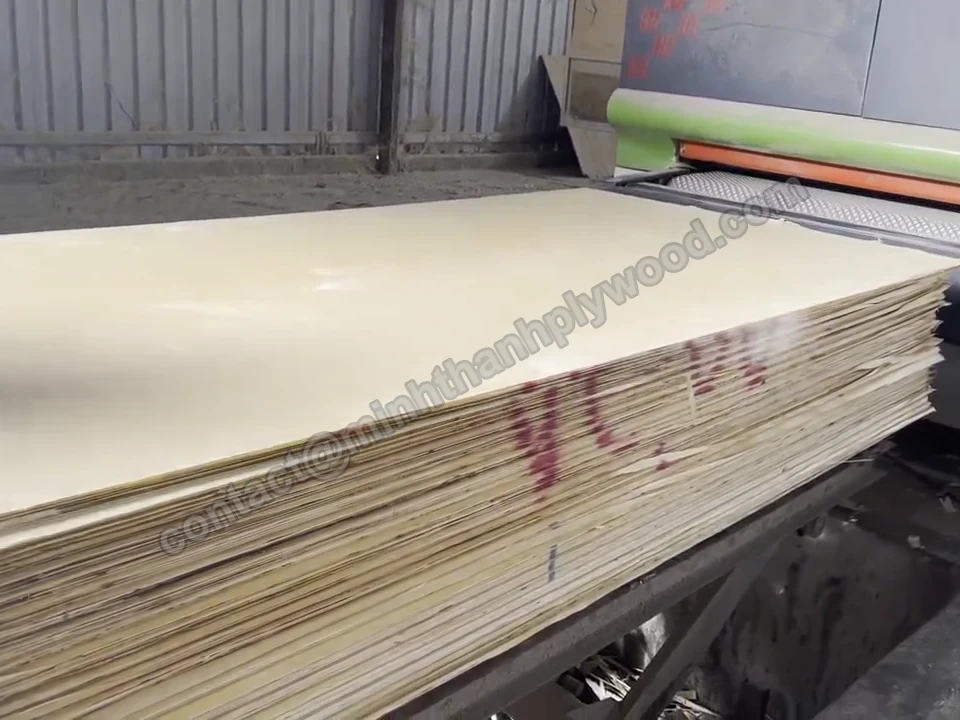
Panel beramplas ditumpuk di sisi keluaran mesin kalibrasi. 04Pengamplasan terkalibrasi
Panel yang telah dipres melewati mesin amplas kalibrasi dan amplas akhir. Di sinilah panel furnitur mencapai ketebalan akhir dan permukaan halus untuk lak, cat, foil atau lapisan UV Anda sendiri. Panel komersial dan kemasan mendapat amplas ringan atau tanpa amplas, sehingga toleransinya lebih lebar.
- Ketebalan dikalibrasi sebelum pengamplasan akhir
- Kedua permukaan diamplas dan dihaluskan
- Muka disiapkan untuk pelapisan UV
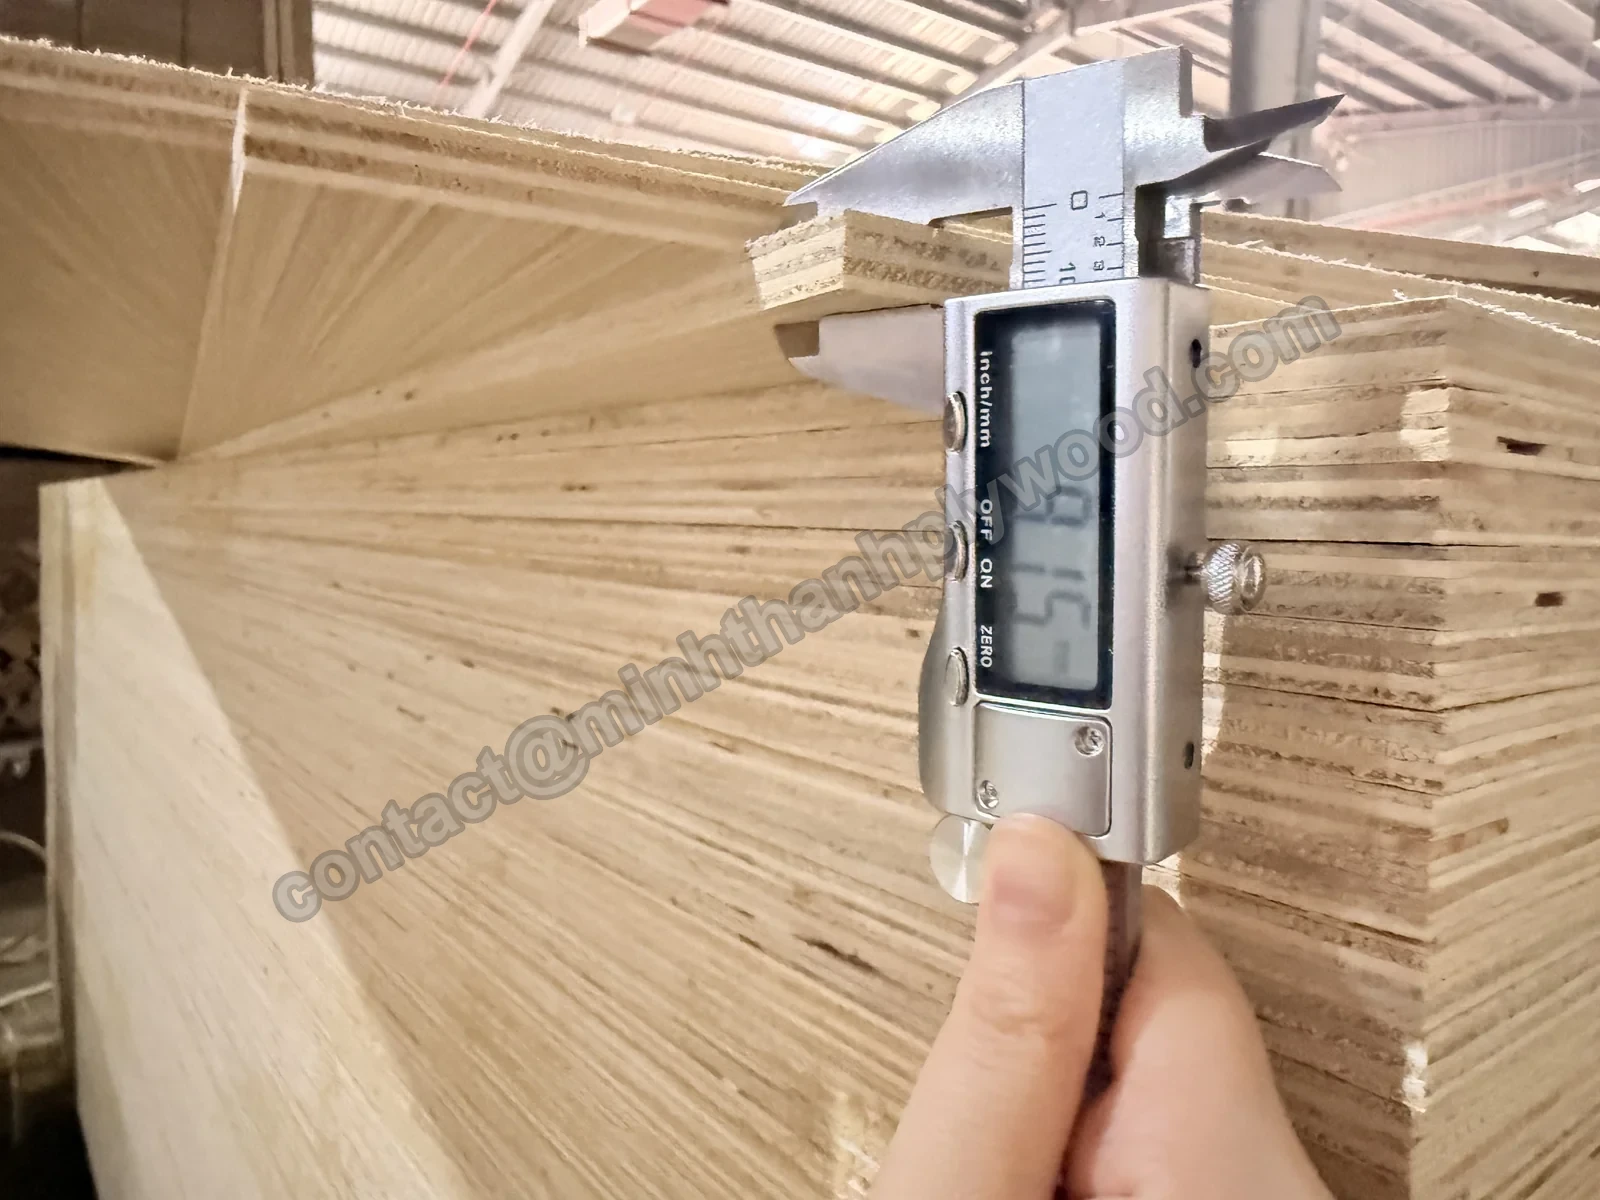
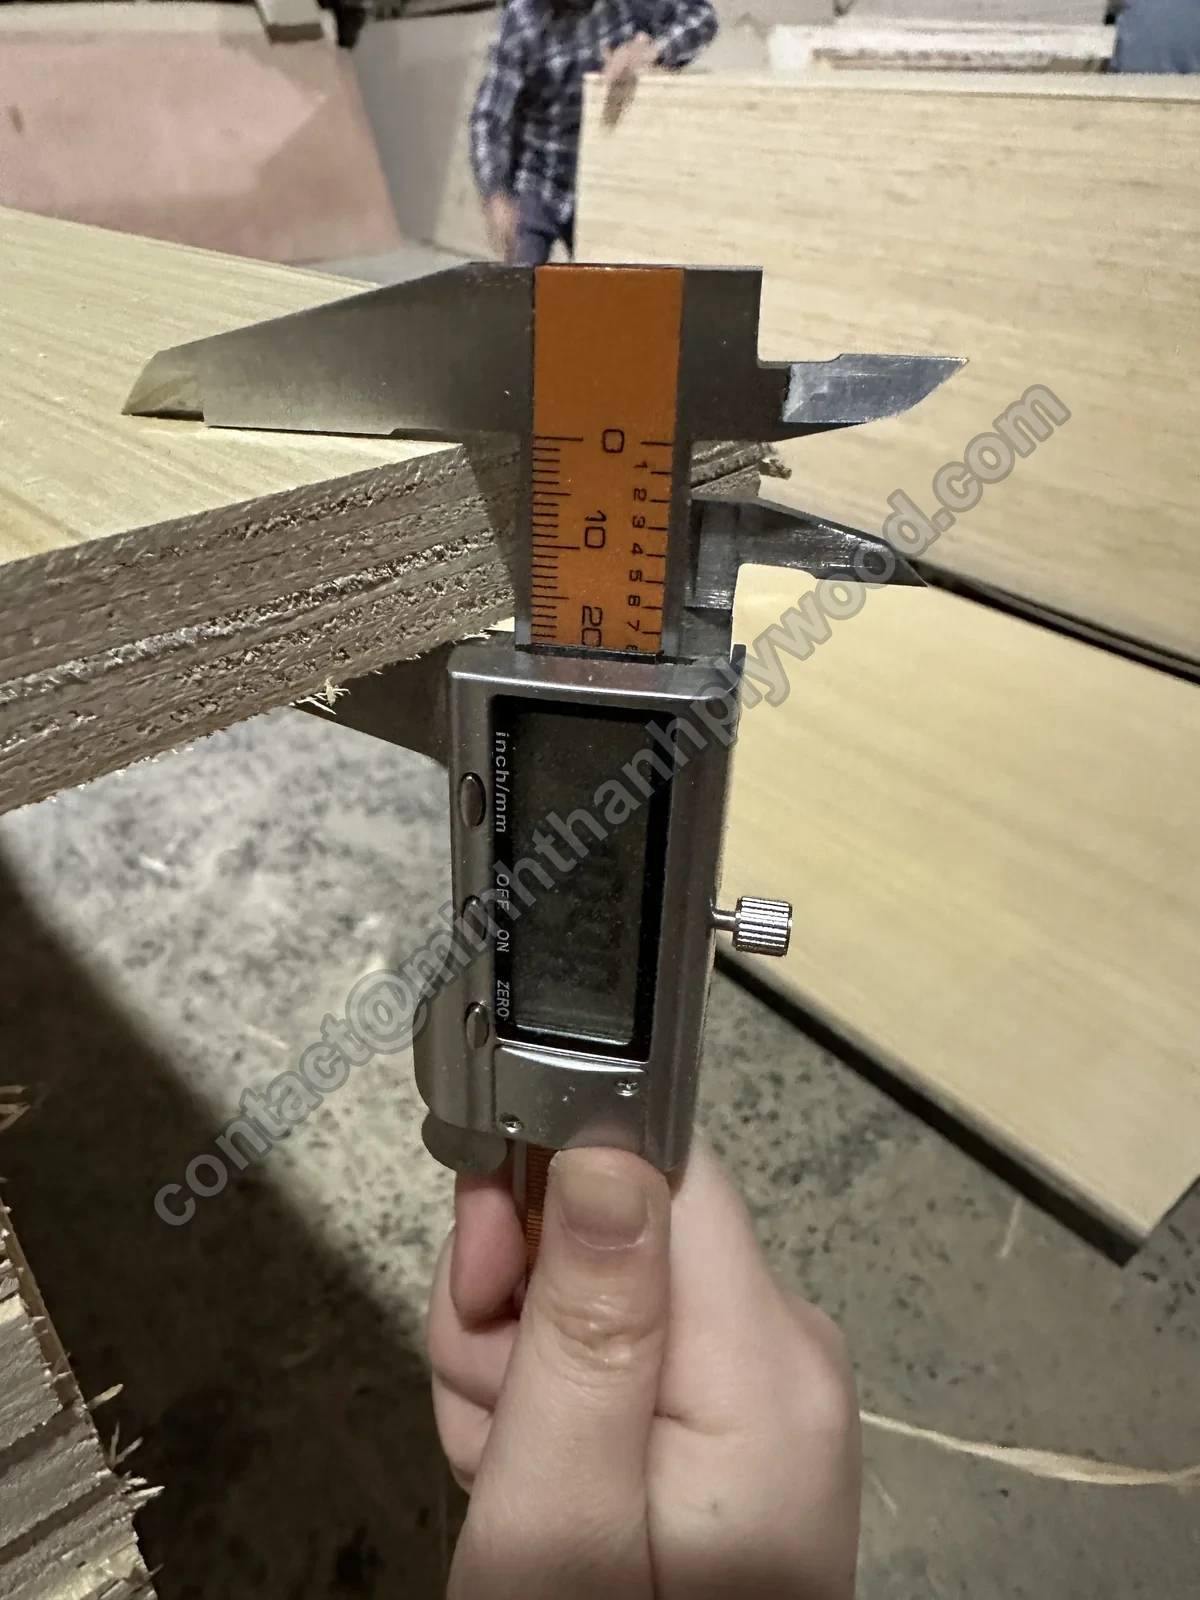
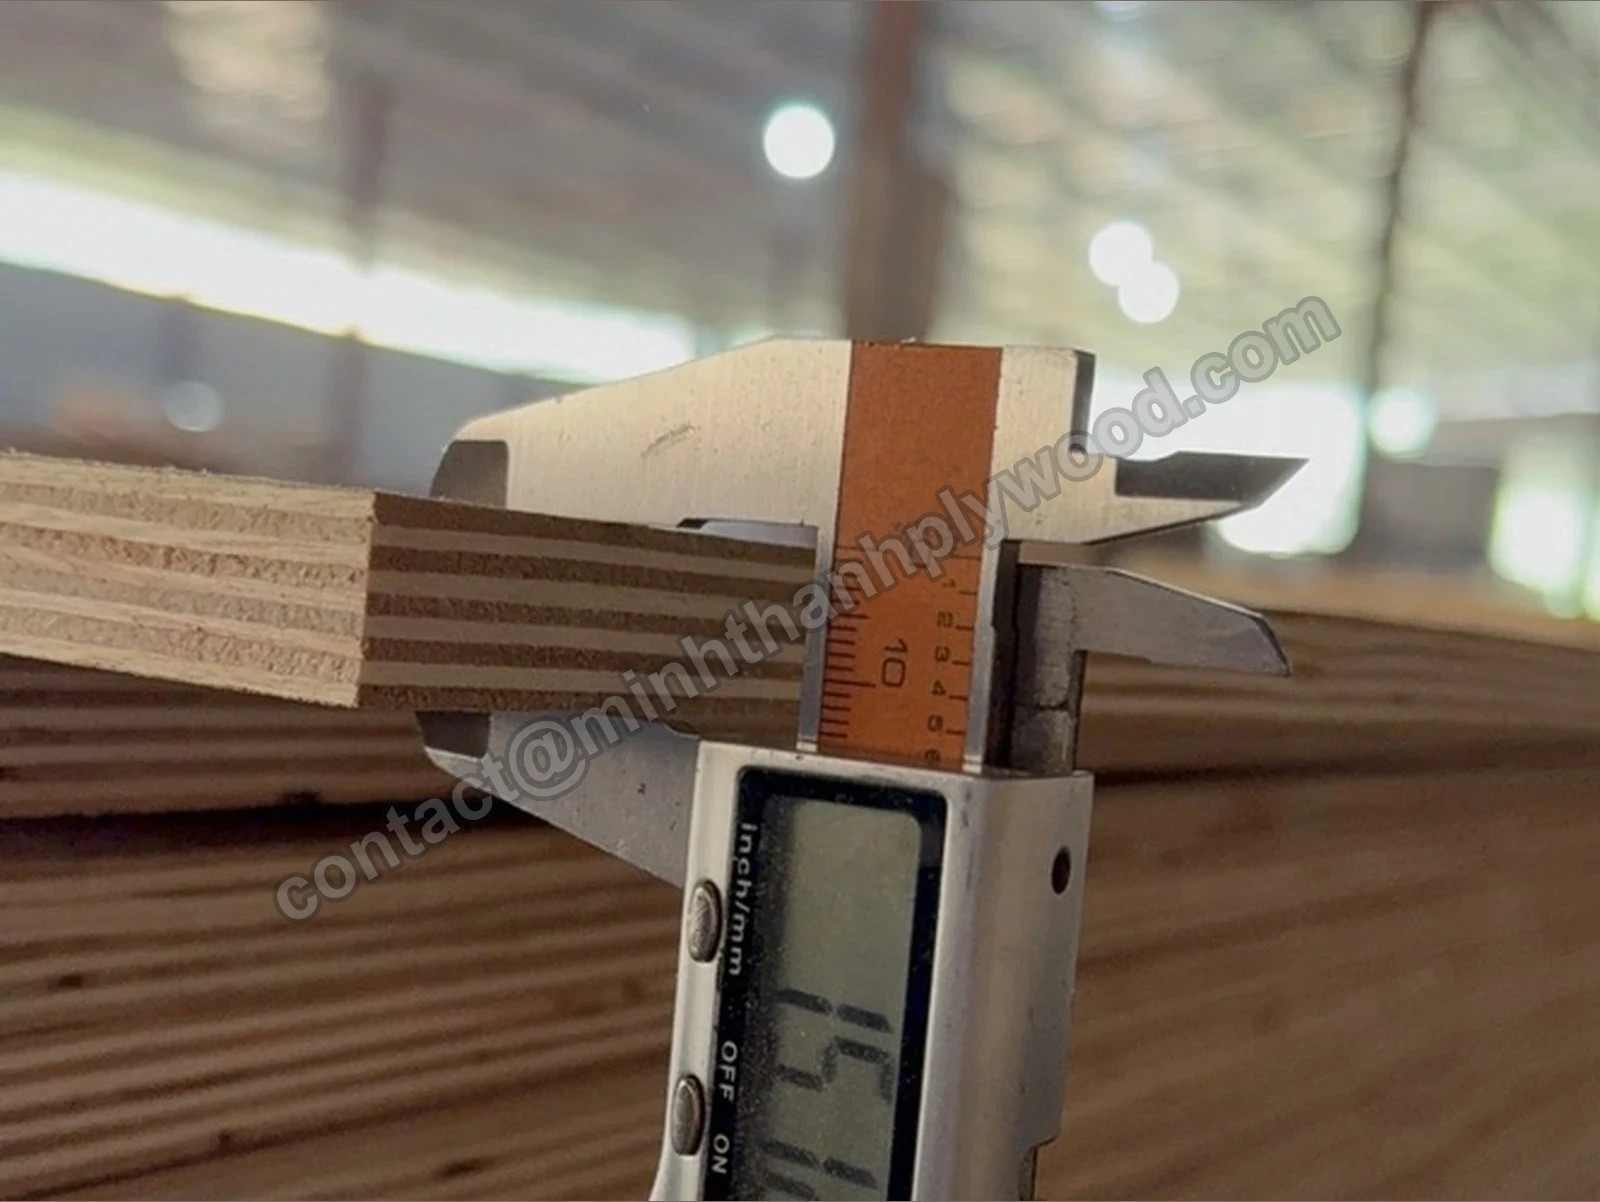
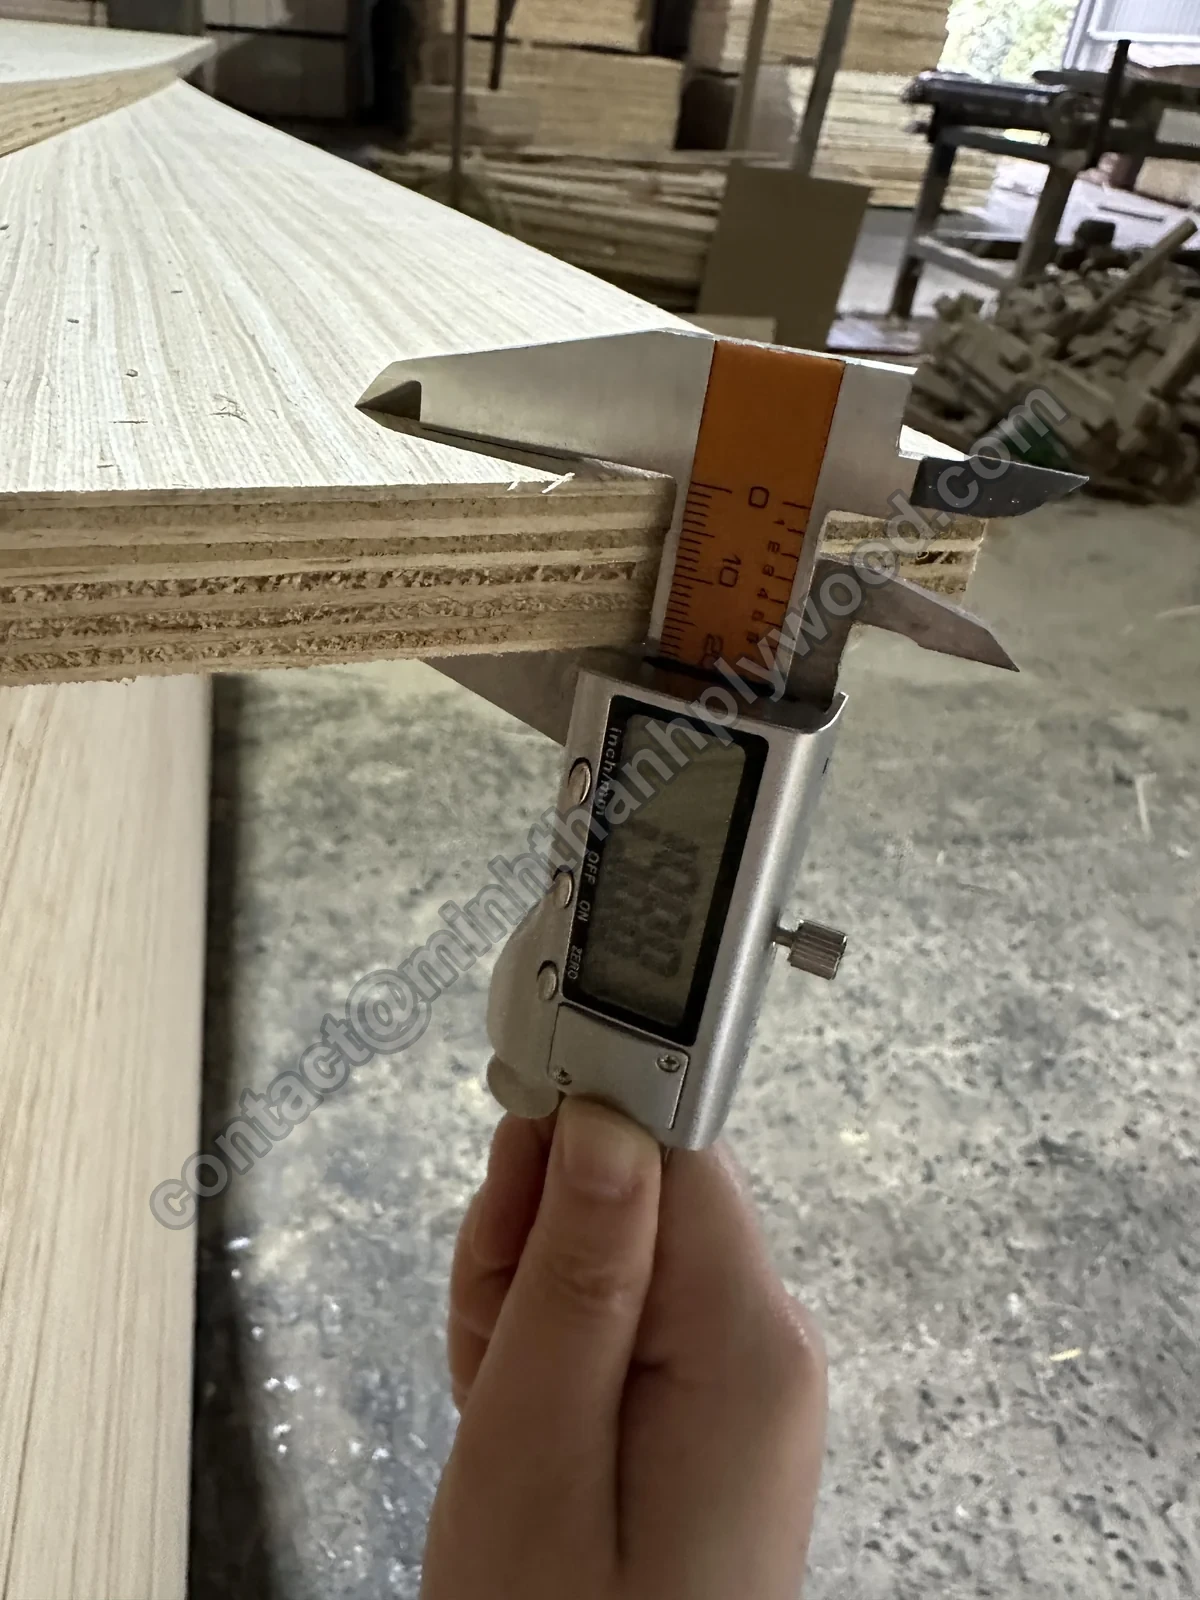
Jangka sorong digital pada panel 9 mm: 9,15 mm. 05Pemeriksaan ketebalan kayu lapis
Kami mengukur panel dari setiap paket dengan jangka sorong digital pada beberapa titik sepanjang tepi. Panel di luar toleransi yang disepakati tidak dimasukkan ke pesanan Anda. Pengukuran difoto untuk dokumentasi pengiriman.
- Pengukuran panel dari setiap paket
- Toleransi disepakati untuk setiap lini sebelum produksi
- Pengukuran dikirim bersama foto pengiriman
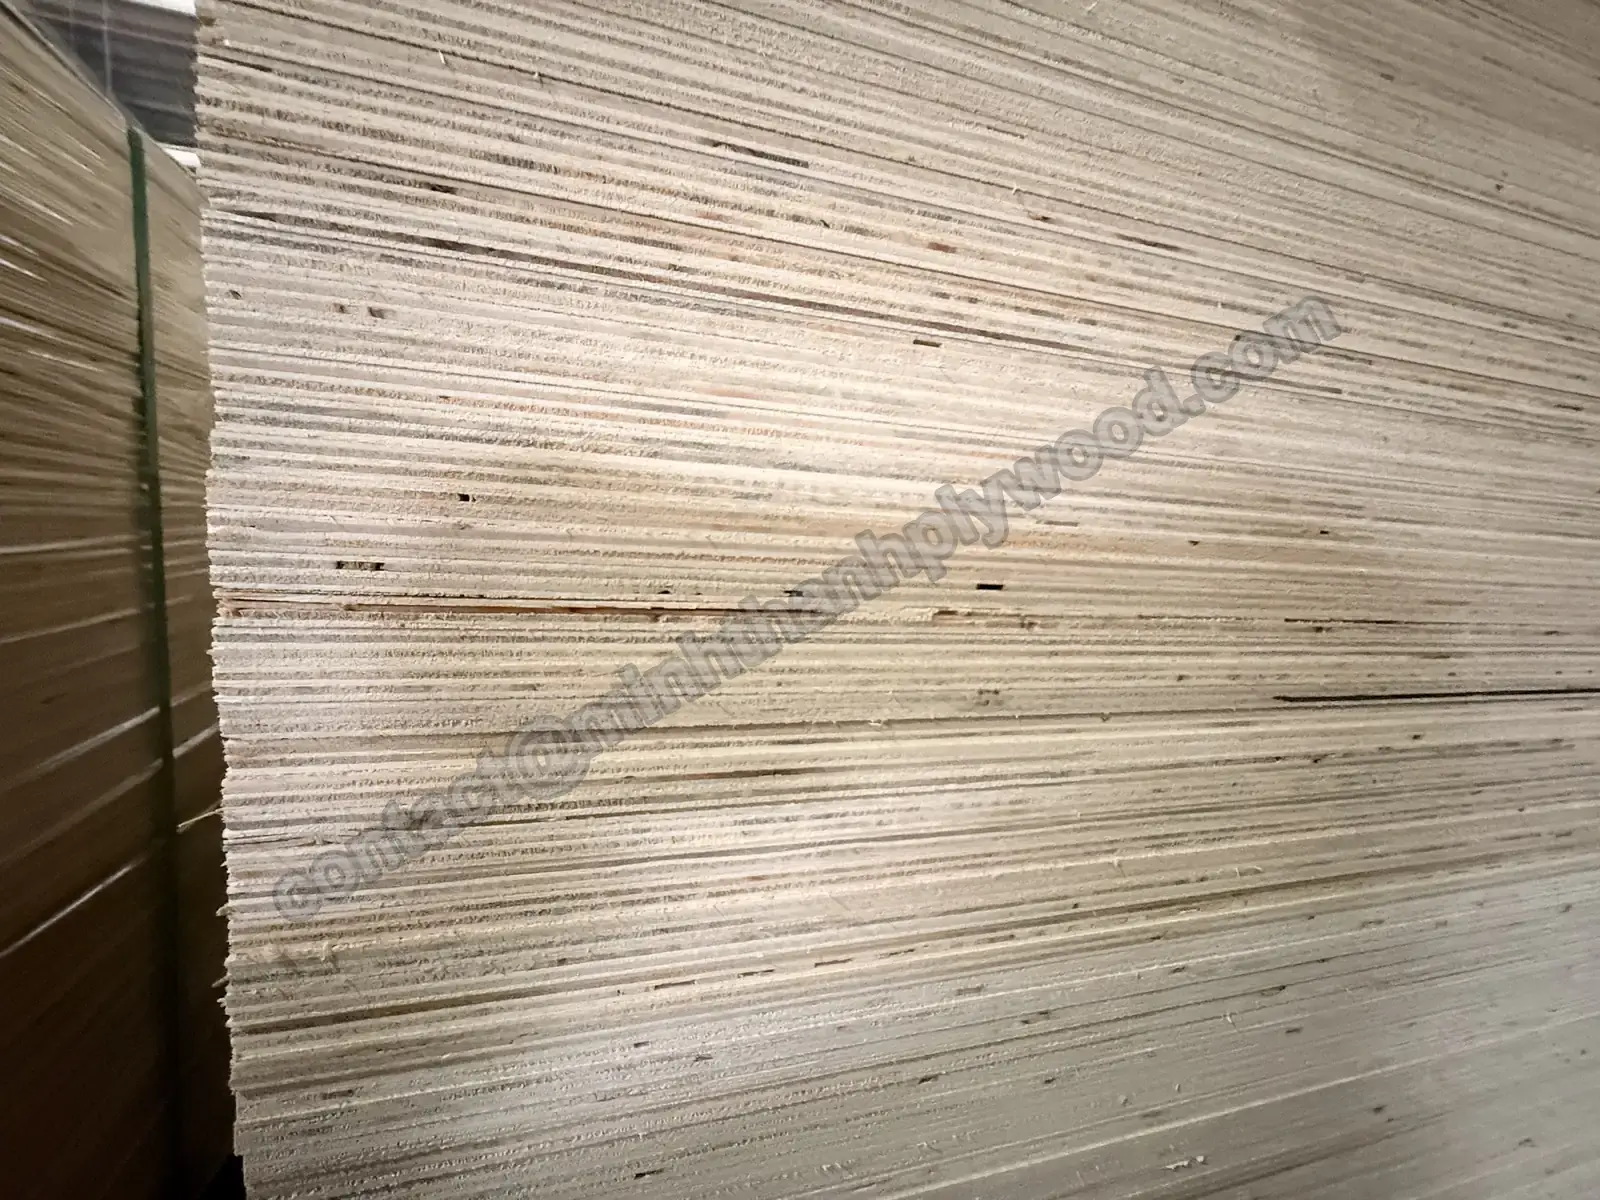
Tepi panel diperiksa untuk celah dan delaminasi. 06Penilaian muka dan tepi
Setiap muka dinilai menurut sampel Anda untuk warna, serat, mata kayu dan perbaikan. Tepi diperiksa untuk celah inti, tumpang tindih dan delaminasi. Kerataan diperiksa dengan mistar lurus sepanjang kedua tepi panjang dan kedua diagonal untuk menemukan lengkungan, cekungan dan puntiran. Kesikuan diperiksa dengan mengukur dan membandingkan kedua diagonal lembaran. Panel yang tidak rata atau tidak siku dipindahkan ke lini mutu lebih rendah.
- Mutu muka sesuai sampel yang disetujui, misalnya mutu pabrik Birch D+/D/E
- Tepi bebas celah terbuka dan delaminasi
- Mistar lurus pada tepi dan diagonal; diagonal dibandingkan untuk kesikuan
- Panjang dan lebar dalam ±2 mm
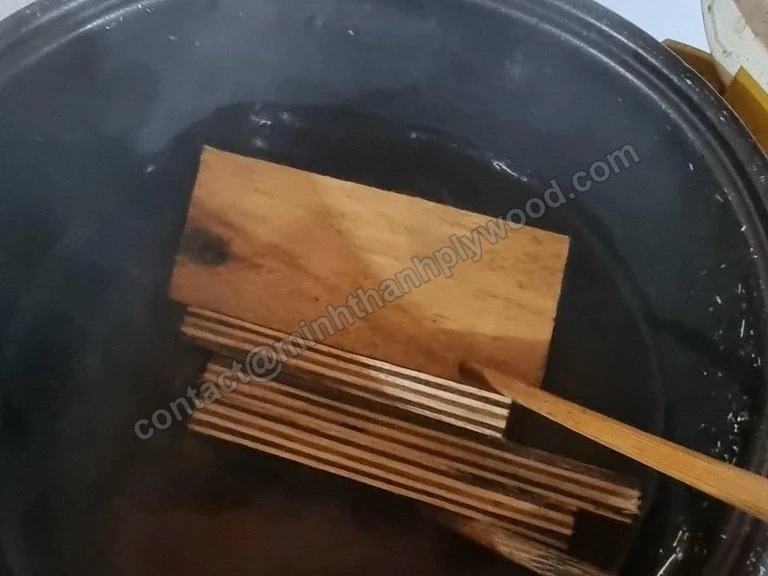
Sampel produksi dalam uji ikatan dengan air mendidih. 07Uji ikatan lem dan emisi
Potongan sampel produksi dimasukkan ke air mendidih. Lem UF dengan emisi kelas E0 bertahan sekitar 6 jam; lem dengan tambahan melamin untuk luar ruangan sekitar 12 jam. Uji rebus memeriksa ikatan lem, bukan emisi. Laboratorium pihak ketiga menguji emisi formaldehida setiap 3 bulan.
- Uji rebus pada sampel produksi
- Emisi E0 diuji setiap 3 bulan
- Enam uji ruang (ASTM D6007; tiga oleh Shanghai Hongjun, tiga oleh ICTT Vietnam), April 2025–Juni 2026: 0,014–0,032 ppm dibandingkan batas Phase 2 0,05 ppm
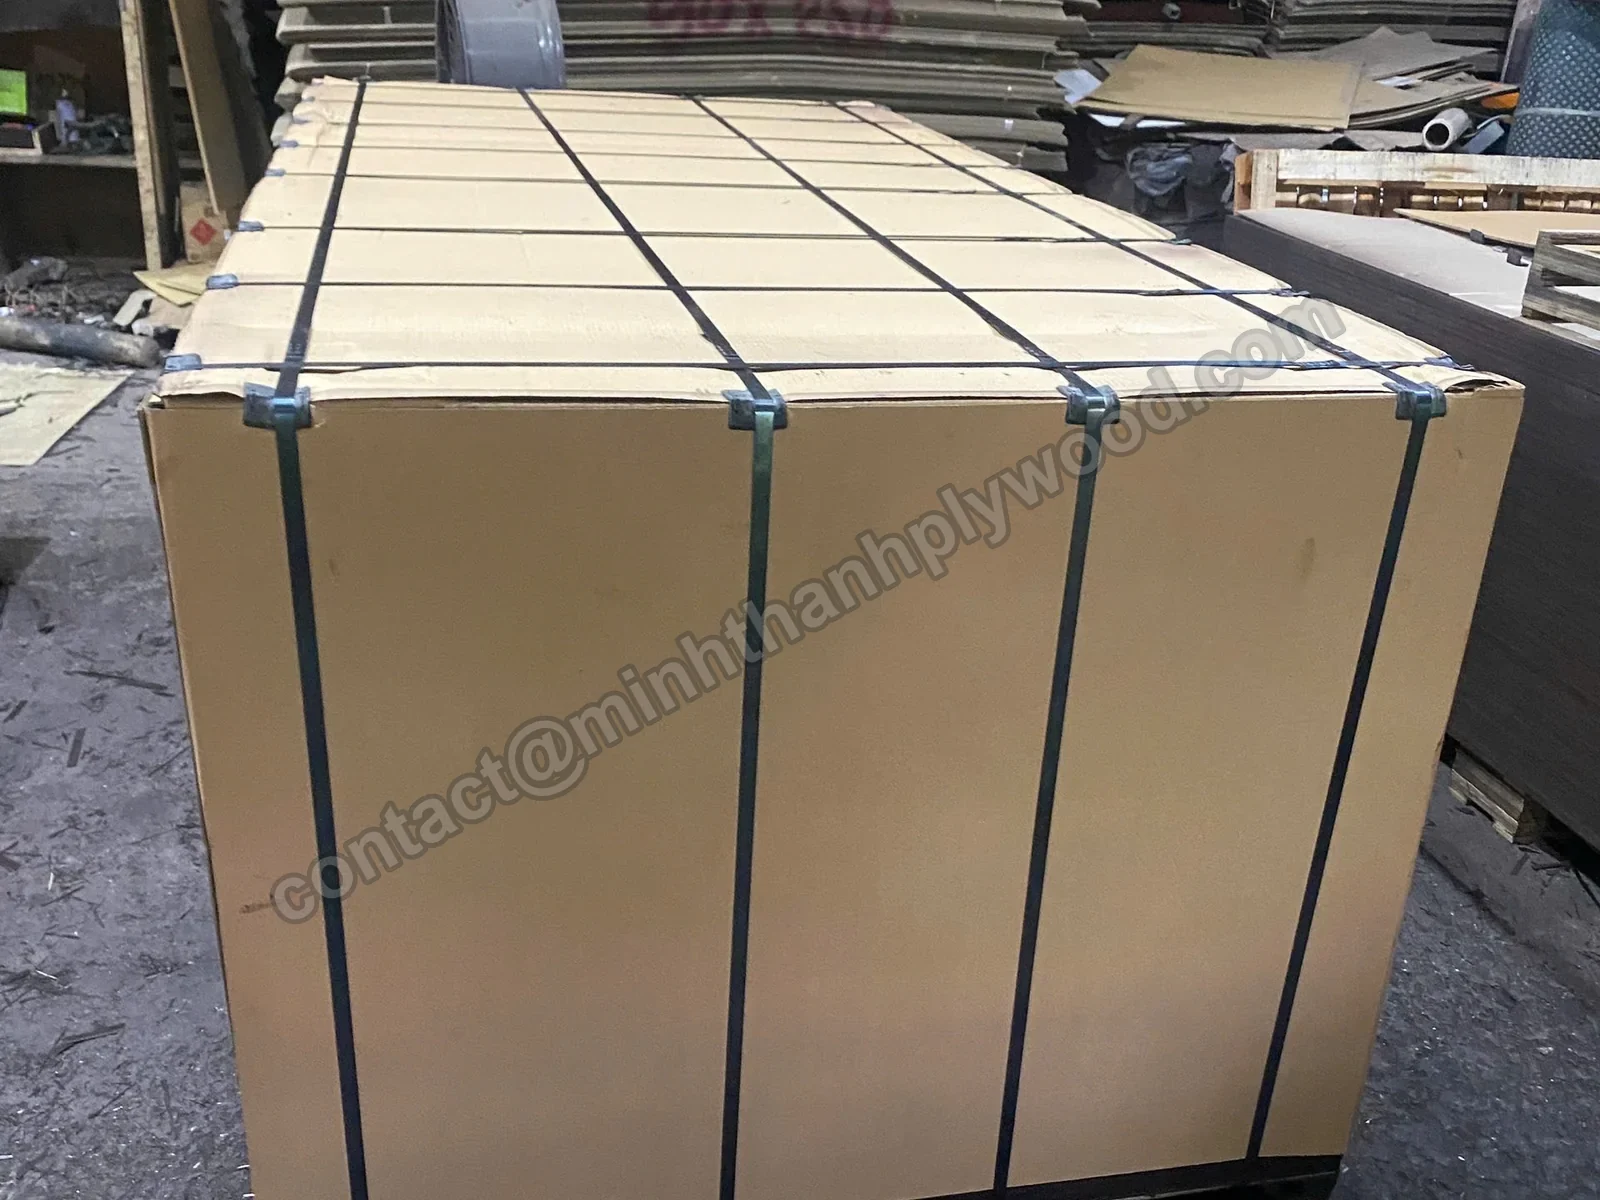
Paket ekspor: karton dan pengikat pada palet. 08Dokumentasi pengemasan dan pemuatan
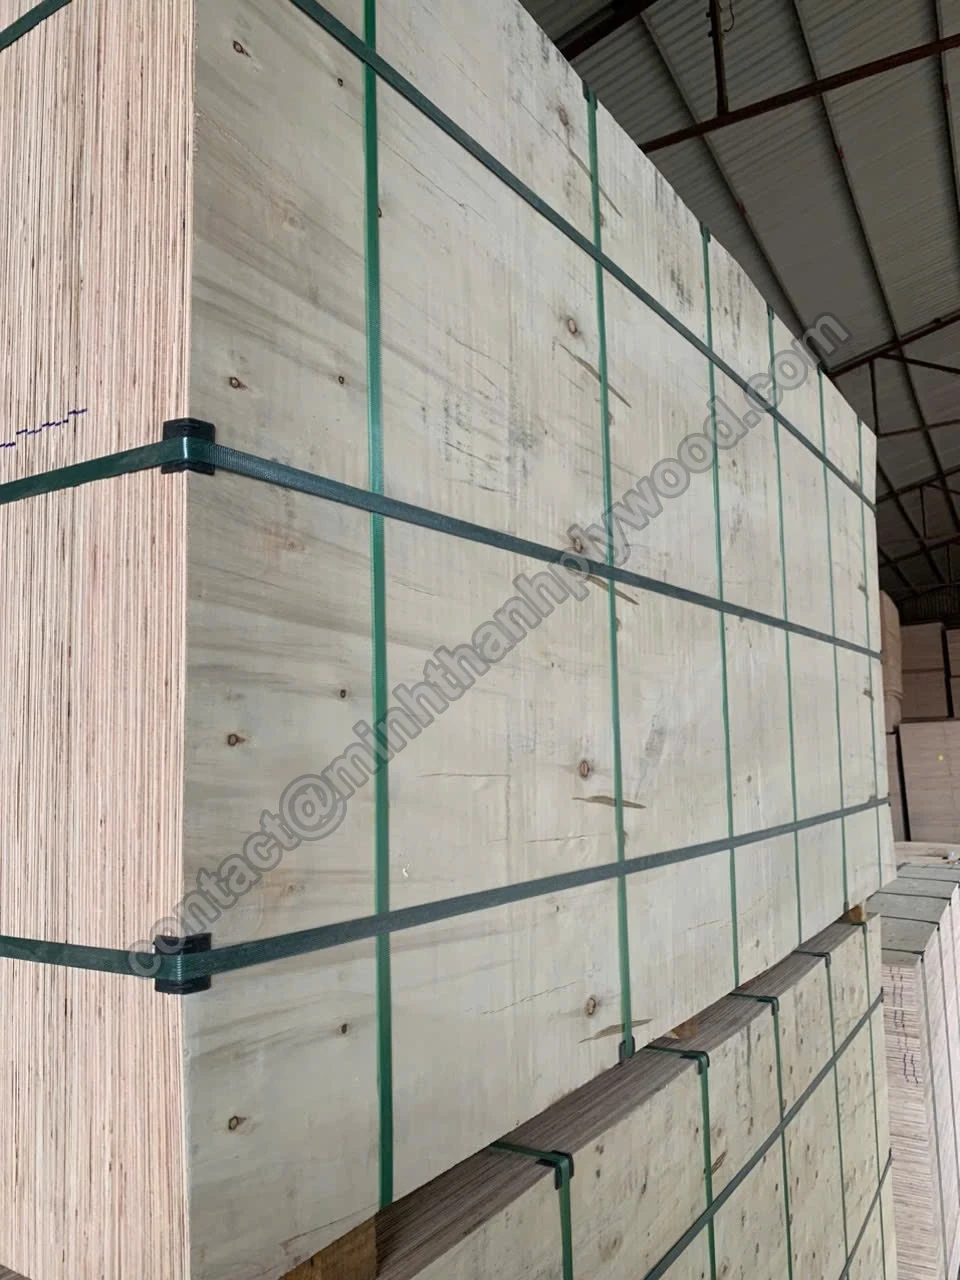
Jumlah paket dicocokkan dengan daftar kemasan, kemudian paket dibungkus, diikat dan diberi label. Pemuatan difoto dan direkam; dokumentasi dikirim kepada Anda sebelum kontainer disegel.
- Jumlah lembar per paket sesuai daftar kemasan
- Karton, pelindung sudut dan pengikat dengan segel logam
- Foto dan video kontainer yang telah dimuat
Video QC langsung
Lihat pengendalian mutu kayu lapis di jalur produksi.
Enam klip tanpa penyuntingan dari lantai produksi memperlihatkan pengendalian mutu kayu lapis saat berlangsung. Masing-masing sesuai dengan titik di atas: jangka sorong, pres panas, pemasangan muka, perbaikan muka, pengisian tepi dan pengamplasan terkalibrasi.
Cacat yang kami cegah
Cacat kayu lapis umum dan titik inspeksi yang mendeteksinya.
Delapan cacat menyebabkan sebagian besar klaim kayu lapis: celah inti, delaminasi, variasi ketebalan, bayangan inti di muka, cacat muka terbuka, kelengkungan, kerusakan tepi dan emisi di atas spesifikasi. Masing-masing memiliki penyebab, tahap pencegahan dan titik pemeriksaan yang diketahui.
| Cacat | Penyebab umum | Cara kami mencegahnya | Titik pemeriksaan |
|---|---|---|---|
| Celah dan tumpang tindih inti | Penyusunan lepas atau tergesa-gesa | Penyusunan manual; lapisan inti terluar dijahit dua arah | 02 · 06 |
| Delaminasi dan lepuh | Lem terlalu sedikit, suhu pres tidak tepat, venir basah | Lem dicampur sesuai pesanan; suhu mengikuti lem; uji rebus | 03 · 07 |
| Variasi ketebalan | Venir tidak seragam, tekanan pres, pengamplasan | Venir diukur saat diterima; mesin amplas kalibrasi; jangka sorong pada setiap paket | 01 · 04 · 05 |
| Bayangan inti pada muka | Celah inti membayang melalui venir muka tipis | Inti dijahit; pengamplasan terkalibrasi sebelum penyelesaian muka | 02 · 04 |
| Retak, mata kayu terbuka, tambalan | Mutu venir muka | Muka dinilai menurut sampel Anda; perbaikan diisi sebelum pengamplasan | 01 · 06 |
| Panel melengkung dan tidak siku | Venir lembap, susunan tidak seimbang, pemotongan tidak rata | Venir kering; lapisan silang seimbang; mistar lurus pada tepi dan diagonal, diagonal dibandingkan untuk kesikuan | 01 · 02 · 06 |
| Tepi dan sudut rusak | Penanganan dan transportasi | Pelindung karton, pelindung sudut, pengikat, palet | 08 |
| Emisi di atas spesifikasi | Sistem lem | Lem UF dengan emisi kelas E0 sebagai standar; uji ruang pihak ketiga setiap 3 bulan | 03 · 07 |
Panel yang gagal pemeriksaan tidak dimasukkan ke kontainer Anda: muka yang dapat diperbaiki diisi dan diamplas ulang, panel di luar toleransi dipindahkan ke lini mutu lebih rendah, dan panel cacat ikatan dibuang. Bila penyimpangan sampai kepada Anda, kirim foto panel, label paket dan hasil jangka sorong. Kami menelusuri label paket ke tanggal produksi dan titik pemeriksaan, memperbaiki penyebab di jalur produksi, lalu mengirim laporan tindakan korektif tertulis sebelum kontainer berikutnya dikirim. Panel di luar toleransi diganti atau dikreditkan pada pesanan berikutnya.
Toleransi dan batas
Toleransi ketebalan kayu lapis dan batas inspeksi.
Panel furnitur beramplas kami memiliki toleransi ±0,2–0,3 mm, jauh lebih ketat daripada kelonggaran EN 315 untuk kayu lapis beramplas mulai 6 mm. Setiap angka di bawah menyebut lini produk atau metode, seperti dalam penawaran harga.
| Furnitur dan interior, beramplas | ±0,2–0,3 mm untuk panel furnitur beramplas |
|---|---|
| Kelonggaran EN 315:2000, beramplas (acuan) | +(0,2 + 0,03 × t) / −(0,4 + 0,03 × t) mm terhadap nominal; pada 18 mm: +0,74 / −0,94 mm; 0,6 mm dalam satu panel |
| Kayu lapis komersial | ±0,5 mm |
| Kayu lapis berlapis film | ±0,5 mm |
| Kayu lapis kemasan | ±0,5–1,0 mm |
| Ukuran lembaran | Standar 1220 × 2440 mm; 1250 × 2500, 1220 × 2500 dan 1220 × 2280 mm; pemotongan sesuai ukuran atas permintaan |
| Panjang dan lebar | ±2 mm |
| Kadar air | Venir dikeringkan sebelum penyusunan dan diperiksa dengan alat ukur kadar air; 8–12 % saat dikirim |
| Ikatan lem (uji rebus) | Uji rebus pada sampel, bukan uji emisi: lem UF dengan emisi kelas E0 sekitar 6 jam; dengan tambahan melamin sekitar 12 jam |
| Emisi formaldehida | E0 standar untuk panel furnitur, diuji setiap 3 bulan (ruang uji ASTM D6007; Shanghai Hongjun dan ICTT Vietnam) |
| Mutu muka | Ditetapkan melalui sampel yang Anda setujui |
| Inti | 2–4 lapisan terluar dijahit dua arah, semua sesuai permintaan; 18 mm: 11–13 lapisan, biasanya 11 |
Toleransi panel Anda dicantumkan dalam penawaran harga sebelum produksi dimulai.
Sumber: Toleransi kayu lapis EN 315:2000 (CEN) · Standar manajemen mutu (ISO) · Peraturan produk kayu komposit California (ATCM) · Standar emisi formaldehida AS untuk kayu komposit · Metode ruang uji kecil ASTM D6007 · Peraturan (EU) 2025/40 tentang kemasan (EUR-Lex) · Peraturan (EU) 2023/1115, EUDR (EUR-Lex)
Penjelasan toleransi ketebalan kayu lapis
Arti toleransi ketebalan dan cara memeriksanya sendiri.
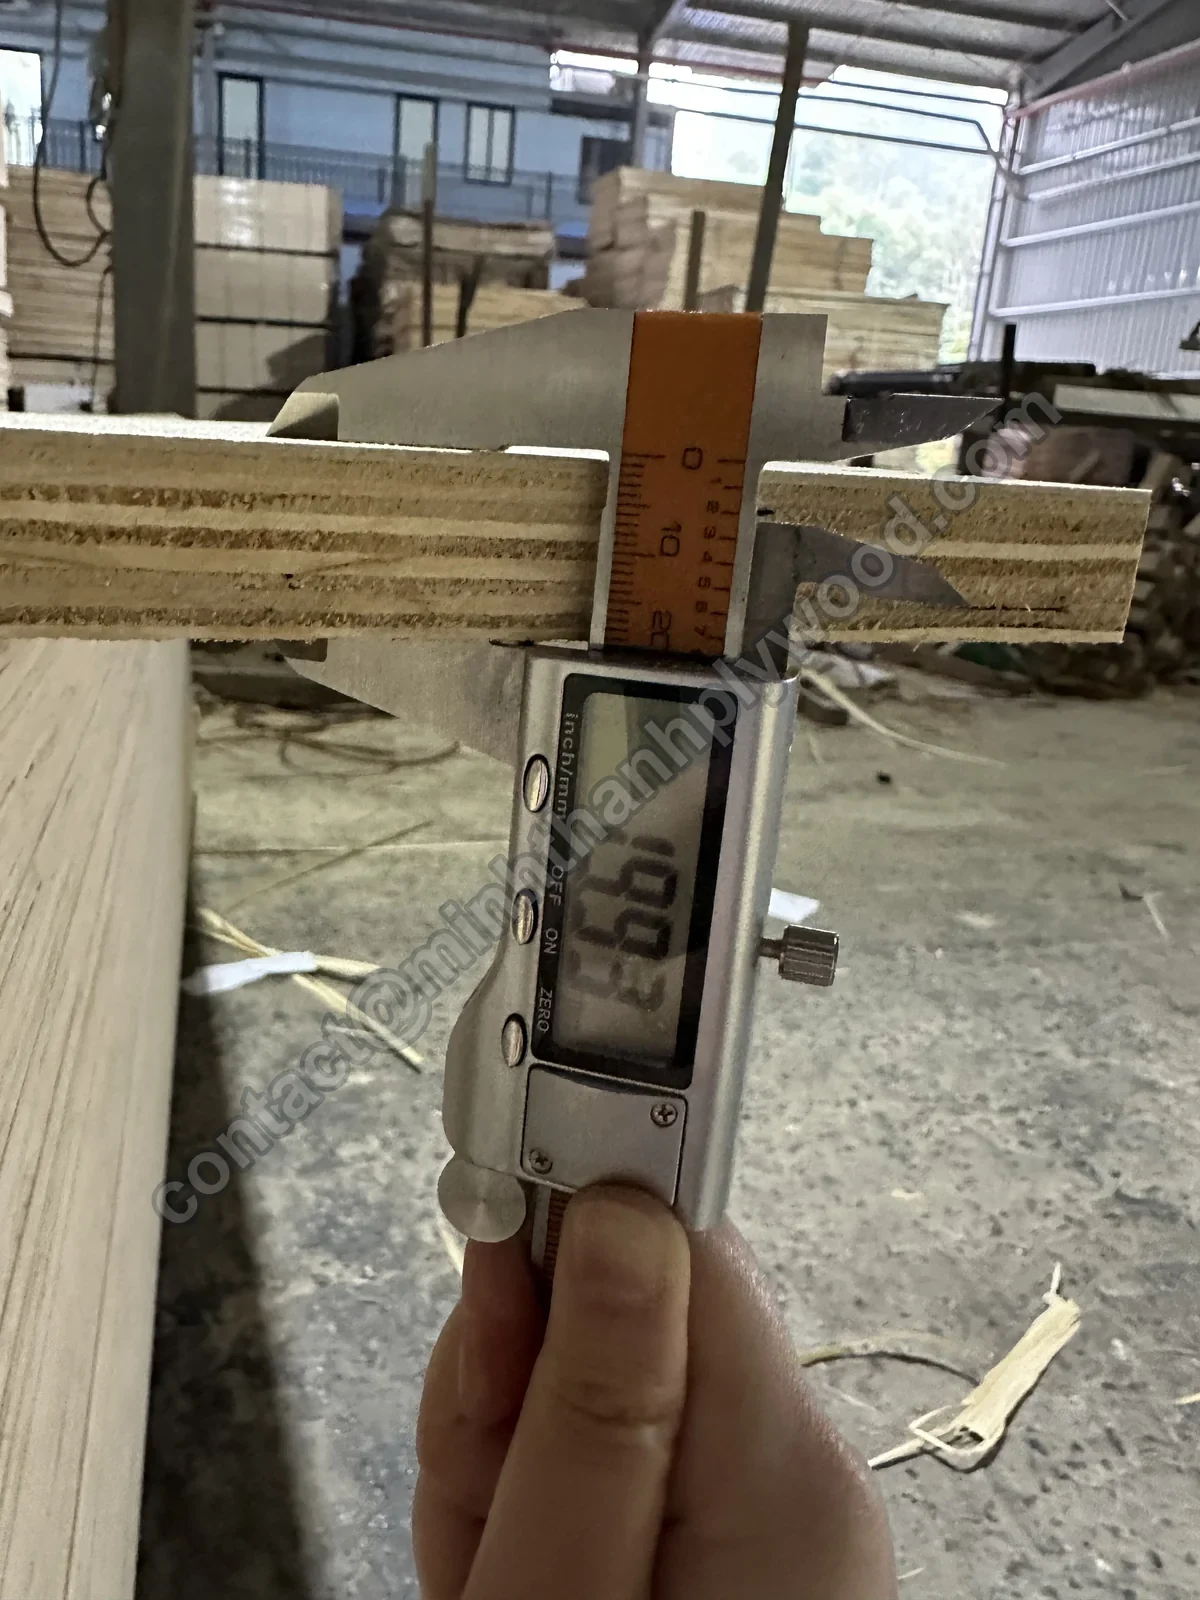
Toleransi ketebalan kayu lapis adalah selisih yang diizinkan antara ketebalan nominal pada label dan hasil ukur jangka sorong pada panel. Lini furnitur kami menjaga ±0,2–0,3 mm. Anda memeriksanya dengan jangka sorong digital pada enam titik sepanjang tepi panel dari beberapa paket.
Ada dua angka yang perlu disepakati. Toleransi antar-panel membandingkan setiap panel dengan ketebalan nominal. Variasi dalam satu panel membandingkan pengukuran di beberapa titik pada lembaran yang sama; EN 315 mengizinkan variasi hingga 0,6 mm dalam satu panel beramplas.
Inspektur kami memakai jangka sorong digital untuk ketebalan, meteran untuk panjang dan lebar, mistar lurus untuk kerataan, serta alat ukur kadar air untuk venir. Panel diambil dari bagian atas, tengah dan bawah setiap paket, bukan hanya satu tumpukan.
Nominal adalah ketebalan pada label; aktual adalah hasil jangka sorong. Penawaran dan inspeksi mengikuti nominal ditambah toleransi lini Anda. Panel furnitur 18 mm berarti memiliki hasil ukur dalam 17,7–18,3 mm; panel 9 mm pada titik 05 menunjukkan 9,15 mm. Dari 9 hingga 40 mm, jumlah lapisan mengikuti ketebalan venir inti (1,4–2,0 mm) dan disebutkan dalam penawaran.
Memesan dalam inci? Panel AS 3/4″ dijual sebagai 23/32″, sekitar 18 mm; 1/2″ sekitar 12 mm dan 1/4″ sekitar 6 mm. Sebutkan ukuran imperial agar kami memakai padanan metrik dan toleransinya.
Variasi ketebalan bermula sejak awal. Venir tidak seragam atau lembap, pelaburan lem tidak merata dan pengaturan pres semuanya memengaruhinya. Pengepresan ganda dan pengamplasan terkalibrasi membawa panel ke ketebalan akhirnya. Karena itu, panel furnitur beramplas memiliki batas jauh lebih ketat daripada lini tanpa amplas.
Toleransi lebih ketat tidak selalu lebih ekonomis. Komponen CNC, pemasangan edging dan kotak laci memerlukan ±0,2–0,3 mm. Peti dan palet dapat bekerja baik pada ±0,5–1,0 mm dengan biaya lebih rendah. Sampaikan penggunaan akhir agar toleransi dicantumkan dalam penawaran.
Saat barang tiba, periksa sebelum membongkar. Foto kontainer dan label paket, cari sudut tertekan atau bekas air, cocokkan jumlah paket dengan daftar kemasan, lalu ukur panel dari beberapa paket dengan cara yang sama seperti kami. Bandingkan hasil Anda dengan dokumentasi yang kami kirim sebelum penyegelan.
Cara memeriksa toleransi ketebalan kayu lapis
Gunakan jangka sorong digital dan panel dari beberapa paket.
- Pilih panel dari paket berbeda. Ambil sedikitnya satu panel dari bagian atas, tengah dan bawah beberapa paket.
- Ukur pada beberapa titik. Baca jangka sorong pada empat sudut dan tengah kedua tepi panjang, sedikitnya 25 mm dari tepi.
- Bandingkan dengan batas yang disepakati. Cocokkan setiap hasil dengan toleransi lini produk, bukan hanya ketebalan nominal.
- Periksa variasi dalam setiap panel. Kurangkan hasil terendah dari hasil tertinggi pada panel yang sama.
- Catat dan kirim hasilnya. Foto jangka sorong pada setiap pengukuran. Kami mengirim dokumentasi yang sama dari pemeriksaan sebelum pemuatan.
| Ketebalan nominal | Lapisan | Furnitur, beramplas | Komersial | Kemasan | EN 315 beramplas, maksimum di atas nominal | EN 315 beramplas, maksimum di bawah nominal |
|---|---|---|---|---|---|---|
| 3 mm | 5 | ±0,2–0,3 mm | ±0,5 mm | ±0,5–1,0 mm | 0,29 mm | 0,49 mm |
| 4 mm | 5 | ±0,2–0,3 mm | ±0,5 mm | ±0,5–1,0 mm | 0,32 mm | 0,52 mm |
| 5 mm | 5 | ±0,2–0,3 mm | ±0,5 mm | ±0,5–1,0 mm | 0,35 mm | 0,55 mm |
| 6 mm | 5 | ±0,2–0,3 mm | ±0,5 mm | ±0,5–1,0 mm | 0,38 mm | 0,58 mm |
| 9 mm | Menurut venir inti | ±0,2–0,3 mm | ±0,5 mm | ±0,5–1,0 mm | 0,47 mm | 0,67 mm |
| 12 mm | Menurut venir inti | ±0,2–0,3 mm | ±0,5 mm | ±0,5–1,0 mm | 0,56 mm | 0,76 mm |
| 15 mm | Menurut venir inti | ±0,2–0,3 mm | ±0,5 mm | ±0,5–1,0 mm | 0,65 mm | 0,85 mm |
| 18 mm | 11–13, biasanya 11 | ±0,2–0,3 mm | ±0,5 mm | ±0,5–1,0 mm | 0,74 mm | 0,94 mm |
| 21 mm | Menurut venir inti | ±0,2–0,3 mm | ±0,5 mm | ±0,5–1,0 mm | 0,83 mm | 1,03 mm |
| 25 mm | Menurut venir inti | ±0,2–0,3 mm | ±0,5 mm | ±0,5–1,0 mm | 0,95 mm | 1,15 mm |
| 30 mm | Menurut venir inti | ±0,2–0,3 mm | ±0,5 mm | ±0,5–1,0 mm | 1,10 mm | 1,30 mm |
| 40 mm | Menurut venir inti | ±0,2–0,3 mm | ±0,5 mm | ±0,5–1,0 mm | 1,40 mm | 1,60 mm |
Sebelum pemuatan
Inspeksi kayu lapis: setiap pengiriman difoto dan direkam.
Setiap pengiriman difoto dan direkam sebelum kontainer disegel. Dokumentasi diterima melalui email atau WhatsApp. Inilah dokumentasi yang sama yang kami pakai untuk melepas pengiriman: pengukuran, muka dan tepi, paket, serta kontainer saat pemuatan.
- Hasil jangka sorong pada panel dari setiap paket
- Muka dan belakang panel sampel, serta foto dekat tepi
- Jumlah paket sesuai daftar kemasan, label, pengikat, pelindung sudut dan palet
- Kontainer saat pemuatan dan setelah penuh, sebelum disegel
- Inspektur Anda atau lembaga pihak ketiga dipersilakan sebelum pemuatan
Punya daftar pemeriksaan sendiri? Kirim bersama pesanan agar kami mengikutinya.
Dokumen setiap pesanan
Catatan inspeksi dan dokumen pengiriman yang Anda terima.
Anda menerima foto dan video QC sebelum kontainer disegel, kemudian draf dokumen pengiriman untuk persetujuan setelah pemuatan. Setiap dokumen memuat rincian pesanan yang sama dengan label paket, sehingga setiap catatan dapat ditelusuri ke kontainer Anda.
Dokumentasi foto dan video QC
Hasil jangka sorong, muka dan tepi panel sampel, paket serta kontainer penuh, dikirim sebelum penyegelan.
Faktur komersial dan daftar kemasan
Jumlah lembar, ketebalan, ukuran dan volume setiap paket, sesuai label kemasan.
Bill of lading
Salinan pindai B/L diterbitkan setelah pemuatan; pelunasan 70 % berdasarkan salinan tersebut.
Sertifikat asal
C/O untuk pasar Anda, termasuk EUR.1 untuk pengiriman ke Uni Eropa.
Fitosanitari dan fumigasi
Dokumen fitosanitari dan fumigasi bila diwajibkan tujuan pengiriman.
Berkas kepatuhan untuk pasar Anda
Berkas kepatuhan formaldehida, laporan ruang uji E0, uji kemasan SGS, serta berkas kepatuhan EUDR yang mencakup catatan asal kayu dan berkas geolokasi.
Polis asuransi untuk pengiriman CIF. Memerlukan dokumen tertentu? Sebutkan dalam permintaan Anda.
Kapasitas
Kayu lapis furnitur bermutu tinggi, 50.000+ m³ per tahun.
Minh Thanh memproduksi 50.000+ m³ kayu lapis per tahun. Delapan titik pemeriksaan yang sama berlaku pada setiap kontainer, dari pesanan pertama hingga pesanan berulang. Inti berasal dari perkebunan sekitar Ha Hoa, dan tim kami memiliki pengalaman lebih dari 20 tahun.
Pabrik kamiSebelum memesan
Tentukan pesanan yang siap diperiksa dalam enam baris.
Enam baris spesifikasi memberi tim pengendalian mutu kayu lapis kami dan inspektur Anda angka yang sama untuk diperiksa. Sebagian besar perselisihan mutu bermula saat salah satu baris ini kurang jelas.
- 01
Penggunaan akhir
Furnitur, kabinet, kemasan, bekisting atau lantai; dalam atau luar ruangan.
- 02
Inti dan sambungan
Inti Styrax atau Eucalyptus; dijahit atau tidak, serta jumlah lapisan.
- 03
Lem dan emisi
E0 atau E1, label emisi AS bila dijual ke sana, serta persyaratan uji rebus.
- 04
Venir muka
Jenis kayu venir muka dan belakang, mutu menurut sampel, permukaan diamplas atau dihaluskan dan siap dilapisi UV.
- 05
Panel
Ketebalan, ukuran, toleransi ketebalan menurut lini, pemotongan khusus bila perlu, dan penanganan: panel di luar toleransi diganti atau dikreditkan.
- 06
Kemasan dan inspeksi
Jenis paket, label, jumlah, pelabuhan, dokumen dan titik inspeksi Anda sendiri.
Pertanyaan pembeli
Pertanyaan tentang pengendalian mutu kayu lapis.
Jawaban langsung atas pertanyaan pembeli tentang pengendalian mutu kayu lapis, inspeksi dan toleransi ketebalan.
Berapa toleransi ketebalan Anda?
Panel furnitur dan interior beramplas dijaga pada ±0,2–0,3 mm. Kayu lapis komersial dan berlapis film ±0,5 mm, sedangkan kayu lapis kemasan ±0,5–1,0 mm. Panjang dan lebar ±2 mm. Toleransi panel Anda dicantumkan dalam penawaran.
Bagaimana memeriksa toleransi ketebalan sendiri?
Ukur beberapa titik pada setiap lembar, di tepi dan sudut, menggunakan panel dari paket berbeda. Bandingkan setiap hasil dengan toleransi yang disepakati untuk lini produk Anda, bukan hanya nominal. Panel 9 mm dengan hasil 9,15 mm berada dalam toleransi furnitur ±0,2–0,3 mm.
Apa yang perlu ditulis dalam pesanan?
Ketebalan nominal, toleransi menurut lini produk, jenis kayu dan mutu muka, inti, jenis lem serta kelas emisi. Kami mengulang semuanya dalam penawaran agar kedua pihak memeriksa angka yang sama.
Bagaimana Anda menjaga panel kering dan rata?
Venir dikeringkan dan diperiksa dengan alat ukur kadar air sebelum penyusunan. Kadar air panel saat dikirim 8–12 %, dengan konstruksi lapisan silang seimbang. Paket jadi dibungkus, dilindungi karton dan diikat pada palet agar tetap rata saat tiba.
Apakah semua penggunaan memerlukan toleransi paling ketat?
Tidak. Komponen CNC, pemasangan edging dan perakitan furnitur mendapat manfaat dari ±0,2–0,3 mm. Kemasan dan konstruksi umum dapat bekerja baik pada ±0,5–1,0 mm, dengan biaya lebih rendah. Sampaikan penggunaan akhir agar kami menyarankan toleransinya.
Apa yang saya terima sebelum kontainer dimuat?
Foto dan video melalui email atau WhatsApp: hasil jangka sorong, muka dan tepi panel sampel, paket dengan label serta pengikat, dan kontainer saat maupun setelah pemuatan.
Bisakah inspektur saya atau lembaga pihak ketiga memeriksa barang?
Bisa. Inspektur Anda atau lembaga yang Anda tunjuk dipersilakan ke pabrik sebelum pemuatan. Sampaikan tanggal saat mengonfirmasi pesanan agar pemuatan dapat dijadwalkan sesuai inspeksi.
Bagaimana Anda mengendalikan mutu muka?
Venir muka mengikuti sampel yang Anda setujui. Setiap muka dinilai menurut sampel itu untuk warna, serat, mata kayu dan perbaikan. Untuk Birch kami memakai mutu muka pabrik D+, D dan E, yang ditetapkan melalui sampel.
Apakah uji rebus 72 jam membuktikan kayu lapis marine?
Tidak. Perebusan menguji ikatan lem pada sampel, bukan emisi. Uji rebus 72 jam merupakan uji tradisional (IS 710, BS WBP); hasilnya saja tidak membuktikan mutu marine atau kelas ikatan eksterior. Lem UF dengan emisi kelas E0 kami bertahan sekitar 6 jam, sedangkan lem dengan tambahan melamin sekitar 12 jam.
Bagaimana memastikan inti sesuai pesanan?
Lihat tepi panel: jenis kayu inti, jumlah lapisan dan sambungan terlihat pada setiap tepi potongan. Semua kontainer dibuat mengikuti sampel yang disetujui, termasuk pesanan berulang. Foto tepi termasuk dalam dokumentasi pengiriman.
Seberapa sering emisi formaldehida diuji?
Emisi E0 diuji laboratorium pihak ketiga setiap 3 bulan. Enam uji ruang (ASTM D6007; tiga oleh Shanghai Hongjun, tiga oleh ICTT Vietnam) dari April 2025 hingga Juni 2026 pada panel 9, 15 dan 18 mm menghasilkan rata-rata 0,014–0,032 ppm, dibandingkan batas California Phase 2 0,05 ppm.
Apa yang terjadi pada panel yang gagal pemeriksaan?
Panel itu tidak dimasukkan ke pesanan Anda. Cacat muka yang dapat diperbaiki diisi dan diamplas ulang; panel di luar toleransi dipindahkan ke lini mutu lebih rendah. Kontainer Anda hanya membawa panel sesuai spesifikasi yang disepakati.
Apakah Anda memiliki sistem mutu yang diakui?
Ya. ISO 9001:2015 (KAC25/0185) mencakup produksi kayu lapis kami. Salinan setiap dokumen mutu dan laporan uji emisi dikirim kepada pembeli melalui email.
Mengapa dua penawaran produk kayu lapis yang sama berbeda?
Konstruksi kedua penawaran berbeda. Selisih berasal dari mutu inti, metode penyambungan, persiapan muka, sistem perekat dan toleransi. Bandingkan kelima hal itu, bukan hanya nama produk.
Bisakah Anda menyediakan laporan uji lainnya?
Bisa. Kekuatan dan kekakuan lentur, mutu ikatan serta emisi berdasarkan metode pembeli diuji melalui SGS atas permintaan. Sebutkan pengujian dan standarnya dalam permintaan Anda; laporan disertakan bersama pesanan.
Minta penawaran harga
Kirim spesifikasi dan pemeriksaan yang Anda perlukan.
Sampaikan penggunaan akhir, muka, inti, lem, ketebalan, ukuran dan jumlah, serta toleransi yang diperlukan lini Anda dan titik inspeksi. Lisa membalas dalam beberapa jam melalui email atau WhatsApp. Sampel gratis.
[email protected]